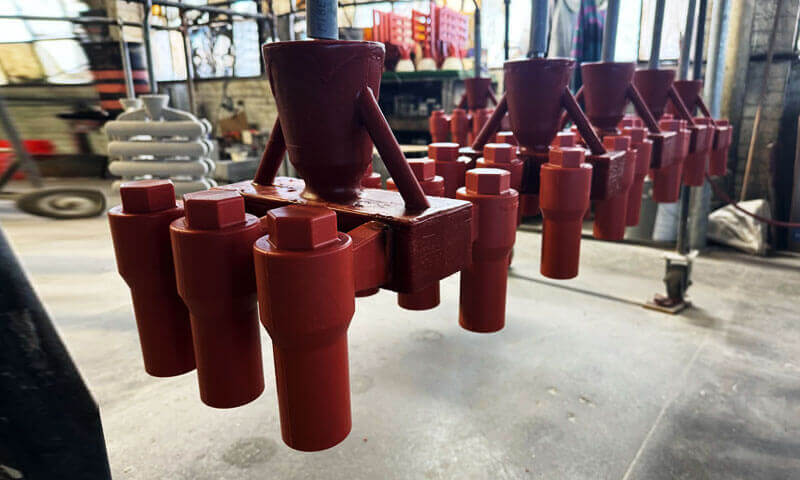
Alumiinivalu on käytännöllinen valmistusratkaisu kevyiden metalliosien valmistukseen, joilla on monimutkainen geometria, integroidut toiminnalliset ominaisuudet, ja korkea materiaalitehokkuus.
Verrattuna komponentin koneistamiseen kokonaan aihiosta, valu voi luoda suuren osan vaaditusta geometriasta muottiin, vähentää materiaalin poisto- ja työstöaikaa.
Riippuen osan geometriasta, tuotantomäärä, ulottuvuusvaatimukset, ja mekaaninen suorituskyky, valmistajat voivat valita Gravity Die Casting, matalapaineinen kuolema (LPDC), korkeapaineinen kuolema (HPDC), investointi, ja hiekkavalu.
LangHe Industry lähestyy räätälöityä alumiinivalua integroituna valmistusprosessina erillisenä valimotoimintona.
Työnkulkuumme voi sisältyä tekninen arviointi, valuprosessin valinta, työkalut ja kuvioiden kehittäminen, alumiinin sulatus, valu, lämmönkäsittely,
CNC -koneistus, pinnan viimeistely, ja laatutarkastus, antaa asiakkaille mahdollisuuden kehittää komponentteja prototyyppimääristä toistuvan tuotannon kautta.
1. Mikä on alumiinivalu?
Alumiini on valmistusprosessi, jossa sulaa alumiiniseosta syötetään muottipesään ja sen annetaan jähmettyä ennalta määrättyyn geometriaan.
Riippuen tarvittavasta komponentista, tuotantomäärä, mitat tarkkuus, ja mekaaninen suorituskyky, muotti voidaan valmistaa sidotusta hiekasta, keraamiset materiaalit, tai uudelleenkäytettävät metallityökalut.
Alumiinin valun perustavanlaatuinen etu on sen kyky muuttaa suhteellisen monimutkainen kolmiulotteinen rakenne lähes verkon muotoiseksi komponentiksi yhdellä ensisijaisella muovausoperaatiolla.
Ominaisuudet, jotka vaativat laajaa työstöä tai kokoonpanoa, kun ne on valmistettu kiinteästä materiaalista, kuten rivat, pomot, kaarevat seinät, kotelot, ja sisäiset ontelot - voidaan usein liittää suoraan valuun.
Alumiinin perusvalusarja
Vaikka eri valutekniikat käyttävät erilaisia laitteita ja työkaluja, Perusvalmistusjärjestys on samanlainen:
Seoksen valinta → muotin/työkalujen suunnittelu → sulatus → sulakäsittely → muotin täyttö → jähmettyminen → purku → puhdistus → lämpökäsittely → koneistus → viimeistely → tarkastus
2. Core Casting Process Technologies LangHe Foundryssa
LangHe Foundry käyttää monipuolista alumiinivalualustaa sovittaakseen valmistusprosessin osan geometriaan, tuotantomäärä, ulottuvuusvaatimukset, pintapinta, ja mekaaniset ominaisuudet.
Yksikään valumenetelmä ei sovellu jokaiselle alumiinikomponentille. Ensisijaisia prosesseja ovat painovoiman painevalu, matalapaineinen kuolema, korkeapaineinen kuolema, investointi, ja hiekkavalu.
Gravity Die Casting (Pysyvä muotti)
Gravity Die Casting, tunnetaan myös nimellä pysyvä muottivalu, käyttää uudelleen käytettävää metallimuottia, tyypillisesti valmistettu valuraudasta tai teräksestä.
Sula alumiini johdetaan onteloon ensisijaisesti painovoiman vaikutuksesta, kun taas muottipinnoitteita ja kontrolloitua muotin esilämmitystä käytetään vapautumisen ja jähmettymisen hallintaan.
Koska metallimuotti poistaa lämmön suhteellisen tehokkaasti, painovoimapainevalu voi tuottaa hienomman ja tasaisemman valurakenteen kuin monet tavanomaiset hiekkavaluolosuhteet.
Se tarjoaa myös paremman pinnan viimeistelyn ja mittojen yhtenäisyyden.

Keskeisiä ominaisuuksia ovat mm:
- Hyvät mekaaniset ominaisuudet johtuvat suhteellisen kontrolloidusta jähmettymisestä.
- Hyvä pintakäsittely ja mittojen tasaisuus hiekkavaluon verrattuna.
- Uudelleenkäytettävät työkalut, jotka sopivat keskikokoisille- suuren määrän tuotantoon.
- Pienempi työkaluinvestointi kuin korkeapaineinen painevalu monissa sovelluksissa.
- Pidemmät sykliajat kuin HPDC, mutta yleensä lyhyemmät kuin perinteisessä hiekkavalussa.
Tyypillisiä käyttökohteita ovat pumppupesät, moottorin ja koneiden kiinnikkeet, sähkökotelo, pyörät, ja alumiiniset rakenneosat
Tärkeimmät rajoitukset ovat geometrisia. Erittäin ohut seinät, syvät alitiedot, ja erittäin monimutkaisia ominaisuuksia voi olla vaikeampi tuottaa kuin HPDC:llä, kun taas sykliajat ovat yleensä pidempiä, koska täyttö tapahtuu ensisijaisesti painovoiman vaikutuksesta.
Matalapaineinen kuolema (LPDC)
Matalapaineinen kuolema täyttää muotin alhaalta kohdistamalla kontrolloidun kaasun paineen suljettuun pitouuniin.
Sula alumiini nousee varren tai nousuputken kautta muotinonteloon, tyypillisillä täyttöpaineilla, jotka ovat yleensä noin alueella 0.1-1 bar
Toisin kuin painovoimatäyttö, LPDC tarjoaa hallitun ylöspäin suuntautuvan metallin virtauksen ja voi ylläpitää painetta jähmettymisen aikana.
Tämä voi parantaa syöttöä ja vähentää taipumusta tiettyihin kutistumisvirheisiin, kun prosessi on oikein suunniteltu.
LPDC soveltuu erityisesti komponentteihin, joissa sisäinen terveys, rakenteellinen eheys, ja johdonmukaiset mekaaniset ominaisuudet ovat tärkeitä.
Prosessi liittyy laajalti alumiinivanteisiin ja sitä voidaan käyttää myös valituissa koteloissa, jarrukomponentit, ja rakennevalut.
Sen tärkeimpiä etuja ovat mm:
- Hallittu, suhteellisen alhaisen turbulenssin täyttö
- Hyvä metallin käyttö
- Korkea toistettavuus
- Hyvä sisäinen laatu sopiviin malleihin
- Soveltuvuus mediumille- suuren määrän tuotantoon
Sen rajoituksia ovat HPDC:tä hitaammat sykliajat ja kapeampi valikoima käytännön geometrioita.
Laite- ja työkaluvaatimukset ovat myös erikoistuneempia kuin perinteinen hiekkavalu.
Korkeapaineinen kuolema (HPDC)
Korkeapaineinen kuolema ruiskuttaa sulaa alumiinia uudelleen käytettävään terässuuttimeen suurella nopeudella ja paineella.
Tyypilliset painevalutasot voivat saavuttaa noin 700-1400 bar, koneen suunnittelusta riippuen, metalliseos, ja prosessivaihe.
HPDC on optimoitu suuria määriä kompleksien tuotantoon, ohuen seinän komponentit.
Nopea täyttö mahdollistaa monimutkaiset ominaisuudet, kylkiluut, pomot, ja integroidut asennusrakenteet, jotka muodostetaan rajoitetulla toissijaisella työstyksellä.
Sopivissa olosuhteissa, seinäosat ympärillä 0.8 mm tai hieman paksumpi voi olla saavutettavissa valituilla alueilla, mutta käytännön minimi riippuu voimakkaasti metalliseoksesta, ennustettu alue, virtauspituus, kuolla suunnittelu, ja lämpöolosuhteet.

Tyypilliset sovellukset sisältävät:
- Autojen vaihteisto ja moottorikotelot
- Moottori- ja rakennesuojukset
- Elektroniset kotelot
- Teolliset kotelot
- Monimutkaiset kevyet rakenneosat
Tärkeimmät edut ovat korkea tuottavuus, erinomainen mittojen toistettavuus, hyvä pinta, ja laaja ominaisuusintegraatio.
Tärkeimmät rajoitukset ovat terässuulakkeiden korkeat kustannukset ja nopean täytön aiheuttama kaasuhuokoisuuden ja loukkuun jäävän ilman mahdollisuus.
Tämä voi myös rajoittaa tavanomaisen HPDC:n soveltuvuutta tiettyihin lämpökäsittely- tai painetiiviisiin sovelluksiin, ellei erikoisprosesseja käytetä..
Investointi
Sijoitusvalu, tai kadonnut vaha-valu, käyttää vahakuviota keraamisen kuorimuotin luomiseen.
Vahakuvio on päällystetty peräkkäisillä kerroksilla tulenkestävää keramiikkaa, jonka jälkeen vaha poistetaan ja keraaminen kuori poltetaan ennen sulan alumiinin lisäämistä.
Prosessi on erityisen arvokas, kun komponentilla on monimutkainen kolmiulotteinen geometria, hienot yksityiskohdat, ohuet osat, tai sisäiset ominaisuudet, joita on vaikea toistaa taloudellisesti perinteisillä hiekka- tai kestomuottimenetelmillä.
Investointivalu voi tarjota hyvän pinnan toiston ja mittatarkkuuden.
Edustavat pintakäsittelyt voivat olla noin 125–250 mikrotuumaa RMS, seoksesta riippuen, kuorijärjestelmä, ja prosessiolosuhteet.
Tärkeimmät edut sisältävät:
- Monimutkainen geometria ja suuri suunnitteluvapaus
- Hyvän ulottuvuuden tarkkuus
- Hyvä pinnan toisto
- Lähes verkko-muotoinen tuotanto
- Laaja seosvalikoima
Tyypillisiä käyttökohteita ovat tarkkuusteollisuuden komponentit, ilmailu-avaruuteen liittyvät laitteistot, lääketieteellisten laitteiden komponentit, ja muut monimutkaiset alumiiniosat.
Ensisijaiset rajoitukset ovat korkeammat työkalu- ja prosessointikustannukset verrattuna tavanomaiseen hiekkavaluon ja yleensä alhaisempi tuottavuus erittäin suurilla tuotantomäärillä.
Hiekkavalu (Hartsi & Vihreä hiekka)
Hiekkavalu käyttää kertakäyttöistä hiekkamuottia valuontelon luomiseen. LangHe Foundry voi käyttää erilaisia hiekkajärjestelmiä, mukaan lukien vihreä hiekka ja hartsisidottu hiekka, osan koon mukaan, geometria, tuotantomäärä, ja mittavaatimukset.
Vihreässä hiekassa käytetään kosteutta sisältävää muovausjärjestelmää, kun taas hartsisidoksessa hiekassa käytetään kemiallisesti kovettuvaa sideainejärjestelmää.
Hartsihiekka voi tarjota paremman hallinnan monimutkaisille muoteille ja ytimille, kun taas vihreää hiekkaa käytetään laajasti taloudelliseen yleistuotantoon.
Hiekkavalu tarjoaa suurimman joustavuuden suuret komponentit ja matalat- keskitason tuotantoon.
Työkalukustannukset ovat yleensä paljon alhaisemmat kuin pysyvien muottien tai HPDC-muottien kustannukset, ja prosessi voi sisältää suhteellisen suuria ja monimutkaisia komponentteja.
Tyypilliset sovellukset sisältävät:
- Suuret pumppu- ja venttiilikotelot
- Koneen alustat ja kotelot
- Teollisuuden laitteiden komponentit
- Prototyyppivalut
- Suuret räätälöidyt alumiinirakenteet
Sen päärajoitukset ovat karkeampi pintakäsittely, pienempi mittatarkkuus, ja suuremmat työstövaatimukset verrattuna painevaluon tai sijoitusvaluon.
Prosessin valinta LangHe Foundryssa
Sopivan alumiinin valuprosessin määrää osien suunnittelu- ja tuotantovaatimukset, pelkän valumenetelmän sijaan.
Painovoimapainevalu ja LPDC sopivat hyvin sovelluksiin, jotka vaativat hallittua jähmettymistä ja yhdenmukaisia ominaisuuksia; HPDC on optimoitu suurille volyymeille, monimutkainen ohutseinämäinen tuotanto;
Investointivalu käsittelee monimutkaisia tarkkuusgeometrioita; ja hiekkavalu on edelleen erittäin tehokas suurille tai pienikokoisille komponenteille.
Tämän prosessin joustavuus mahdollistaa Langhe -valimo tasapainottamaan työkaluinvestointeja, tuotantotehokkuus, ulottuvuusohjaus, pinnan laatu, ja mekaaniset vaatimukset jokaiselle alumiinivalusovellukselle.
3. Materiaalitiede & Alumiiniseosmetallurgia
Seoksen valinta on yksi tärkeimmistä päätöksistä alumiinivalussa, koska se vaikuttaa suoraan valutettavuuteen, mekaaninen lujuus, korroosionkestävyys, konettavuus, lämpökäsittelyvaste, ja käyttölämpötila.
Tavalliset alumiinivaluseokset
Yleisimmin käytetyt valuseokset perustuvat ensisijaisesti Al-Si, Al-Si-MG, ja Al-Si-Cu-järjestelmät.
Pii parantaa juoksevuutta ja täyttökäyttäytymistä, magnesium mahdollistaa saostuman kovettumisen, kupari voi lisätä lujuutta ja parantaa työstettävyyttä, mutta yleensä vähentää korroosionkestävyyttä.
| Metalliseos | Tyypillinen metalliseosjärjestelmä | Keskeiset ominaisuudet | Tyypilliset sovellukset |
| A356 | Al-Si-MG | Erinomainen keltaisuus, korroosionkestävyys, ja hyvä vahvuus T6-hoidon jälkeen | Kotelot, rakenteelliset osat, autojen komponentit |
| A357 | Al-Si-MG | Korkeampi Mg-pitoisuus kuin A356, tarjoaa korkeamman lämpökäsitellyn lujuuden | Erittäin lujat rakennevalut, vaativia teknisiä komponentteja |
| A380 | Al-si-cu | Erinomainen stanssauskyky, hyvä lujuus ja työstettävyys, käytetään laajalti painevalussa | Autoosat, kotelot, haarut, teollisuuskomponentit |
| ADC12 | Al-Si-Cu-Fe | Erinomainen juoksevuus, hyvä mittastabiilius ja tuottavuus HPDC:ssä; käytetään laajalti monimutkaisiin ohutseinäisiin osiin | Autoteollisuuskotelot, moottorin osat, elektroniset ja teolliset kotelot |
A383 |
Al-si-cu | Korkea juoksevuus ja hyvä kuumahalkeilun kestävyys; sopii monimutkaisiin painevalugeometrioihin | Monimutkaiset painevaletut kotelot ja rakenneosat |
| A413 | Al-Si | Korkea piipitoisuus, erinomainen juoksevuus ja painetiiviys | Hydraulikomponentit, kotelot, ohutseinämäiset valukappaleet |
| A390 | Korkea-Si Al -seos | Korkea kulutuskestävyys ja hyvä mittapysyvyys, mutta vaikeampi koneistaa | Moottorin komponentit, pumput, kuluen kestävät osat |
| A206 | Al-Cu | Korkea lujuus ja väsymiskyky lämpökäsittelyn jälkeen, alhaisempi valuvuus kuin Al-Si-seokset | Rakenteelliset ja lujat tekniset komponentit |
Lämpökäsiteltävät vs. ei-lämpökäsitellyt seokset
Lämpökäsitellyt metalliseokset saavat merkittävän osan lujuudestaan valun jälkeisistä kontrolloiduista metallurgisista reaktioista. A356, A357, ja A206 ovat edustavia esimerkkejä.
Tyypillinen T6-reitti koostuu liuoslämpökäsittelystä, nopea sammutus, ja keinotekoinen ikääntyminen, Tarkat lämpötilat ja pitoajat määritetään metalliseoksen spesifikaatioiden mukaan, valuosan paksuus, ja tarvittavat ominaisuudet.
Ei-lämpökäsitellyt seokset (A443, A518) luottaa ensisijaisesti niiden valettu mikrorakenteeseen ja metalliseoskemiaan lujuuden saamiseksi.
Niiden suorituskykyä voidaan edelleen parantaa sulatteen laatua säätelemällä, viljarakenne, valua viat, ja jäähdytysolosuhteet, mutta ne eivät saa samaa saostumiskovettumisvastetta kuin A356 tai A357.
Tämä ero on erityisen tärkeä korkeapainevalussa.
Vaikka joillakin painevaluseoksilla on lämpökäsittelypotentiaalia, tavanomaiset HPDC-osat voivat sisältää kaasua ja huokoisuutta, joka voi laajentua tai aiheuttaa rakkuloita korkean lämpötilan liuoskäsittelyn aikana.
Tästä syystä, metalliseoksia, kuten A380 ja ADC12, käytetään yleisesti valettuina tai valituilla matalan lämpötilan vanhentamiskäsittelyillä, riippuen komponentin ja prosessin suunnittelusta.
4. Tekniikan integrointi: Dfm & Simulointiominaisuudet
Räätälöity alumiinivalu on luotettavin, kun valmistettavuus otetaan huomioon ennen työkalujen valmistusta.
LangHe Foundry käsittelee DFM:ää suunnitteluvaiheena eikä tuotannon lopputarkastuksena.
Tarkoituksena on muuttaa asiakkaan CAD-malli täytettäväksi geometriaksi, jähmettymätön, lämmön käsitellyt, koneistettu, ja tarkastetaan jatkuvasti.
Design for Manufacturability Review
Insinöörikatsauksessa osa arvioidaan sekä tuotteen että valimon näkökulmasta.
Tärkeitä alueita ovat mm:
- Seinän paksuus ja siirtymät
- Luonnosvaatimukset
- Fileet ja säteet
- Kylkiluut ja pomot
- Ydin saavutettavuus
- Aidaus ja ruokinta
- Valukutistuminen
- Työstölisä
- Datum-strategia
- Pintojen kiinnitys ja tarkistus
Esimerkiksi, äkillinen siirtyminen ohuesta seinästä erittäin paksuun ulompaan voi aiheuttaa paikallisen lämpöpitoisuuden.
Paksumpi alue voi pysyä nesteenä pidempään jähmettymisen aikana ja tulla alttiiksi kutistumishuokoisuudelle.
Pieni geometrinen muutos, kuten fileen lisääminen, vähentää turhaa massaa, tai siirtymän parantaminen – voi siten parantaa valulaatua muuttamatta komponentin perustoimintoa.
Seinän paksuus ja poikkileikkaukset
Poikkileikkauksen paksuuden tasaisuus on yksi hyödyllisimmistä yleisperiaatteista alumiinivalussa.
Seinien paksuus voi aiheuttaa suuria eroja:
Erilaiset jäähdytysnopeudet → erilaiset jähmettymisajat → lämpöepätasapaino → lisääntynyt vikariski
Tämä ei tarkoita, että jokaisella valukappaleella on oltava täysin tasaiset seinät. Toiminnalliset vaatimukset edellyttävät usein kylkiluita, pomot, asennustyyny, ja muita paikallisia ominaisuuksia.
Suunnittelun tavoitteena on hallita näitä muutoksia asteittaisilla siirtymillä ja asianmukaisella lämpösuunnittelulla.
Aidatus- ja ruokintasuunnittelu
Porttijärjestelmä ohjaa kuinka sula metalli pääsee muotin onteloon, kun taas syöttöjärjestelmä kompensoi supistumista jähmettymisen aikana.
Insinöörikatsauksessa otetaan huomioon:
- Portin sijainti
- Juoksun mitat
- Täyttöjärjestys
- Nousulaitteen asento
- Paikalliset hot spotit
- Suunta jähmettyminen
- Ylivuoto ja tuuletus tarvittaessa
Oikein suunniteltu järjestelmä voi vähentää turbulenssia, parantaa täyttöä, ja tarjota parempi syöttäminen osille, jotka todennäköisesti kutistuvat.
Muotin täyttö- ja kiinteytyssimulaatio
Monimutkaisille tai arvokkaille osille, numeerista simulaatiota voidaan käyttää arvioimaan ehdotettu valu ennen fyysisiä kokeita.
Valusimulaatioohjelmisto voi mallintaa muotin täyttöä, lämmönsiirto, jähmettyminen, ja kutistumiseen liittyvää käyttäytymistä.
Kaupalliset alustat, kuten MAGMASOFT ja ProCAST, ovat esimerkkejä teollisessa valimotekniikassa käytetyistä työkaluista.
Simulaatio voi auttaa tunnistamaan:
| Simulaatioalue | Tekninen tavoite |
| Täyttökuvio | Tunnista epätäydellinen täyttö ja epäsuotuisat virtausreitit |
| Lämpötilan jakautuminen | Arvioi lämpötasapaino täytön aikana |
| Kiinteytyssekvenssi | Määritä, missä kiinteytys tapahtuu ensimmäisenä ja viimeisenä |
| Kuumat paikat | Tunnista alueet, joilla on kohonnut kutistumisriski |
| Huokoisuuden ennuste | Tunnista alueet, jotka ovat mahdollisesti alttiita sisäiselle kutistumiselle |
| Portti/Riser Design | Optimoi metallin toimitus ja syöttö |
| Prosessin vaihtoehdot | Vertaa erilaisia prosessi- tai geometriaratkaisuja ennen kokeita |
Simulointi on ennakoiva suunnittelutyökalu, ei korvaa tuotannon validointia.
Todelliset valutulokset riippuvat edelleen sulamisolosuhteista, muotin lämpötila, koneen asetukset, operaattorin ohjaus, ja prosessin stabiilisuus.
CAD/CAM -integraatio
Kun valusuunnitelma on vahvistettu, CAD/CAM-tietoja voidaan käyttää koko työkalujen ja koneistuskehityksen ajan.
Sama digitaalinen malli voi tukea:
Valugeometria → Työkalusuunnittelu → CNC-ohjelmointi → Tarkastus
Tämä vähentää alkuperäisen piirustuksen välisten erojen riskiä, valumalli, ja lopullinen koneistusohjelma.
Tilaustuotantoon, digitaalisen tiedon jatkuvuus on erityisen hyödyllistä, kun asiakas tekee teknisiä korjauksia. Muutokset voidaan arvioida ennen työkalu- tai koneistusohjeiden julkaisemista.
Valujen perusstrategia
Valu tulee suunnitella loogisesti koneistusdatumin strategia. Kriittiset työstöpinnat tulee viitata valun vakaisiin ja toistettaviin ominaisuuksiin.
Tämä on erityisen tärkeää komponenteille, jotka sisältävät:
- Kantoreku
- Asennusreiät
- Pinnan tiivistäminen
- Akseliliitännät
- Useita toisiinsa liittyviä työstöominaisuuksia
Huono peruspisteen valinta voi luoda mittavirheiden ketjun, vaikka jokainen yksittäinen koneistus vaikuttaa hyväksyttävältä.
Tavoitteena on hallita ominaisuuksien välistä suhdetta, ei vain kunkin ominaisuuden ulottuvuutta erikseen.
5. Edistynyt jälkikäsittely, Koneistus, ja pinnan viimeistely
Valu määrittää alumiinikomponentin perusgeometrian, mutta usein vaaditaan lisäkäsittelyä määritettyjen mekaanisten ominaisuuksien saavuttamiseksi, mitat tarkkuus, pinnan kunto, ja toiminnallinen suorituskyky.
LangHen valimossa, jälkikäsittely valitaan lejeeringin mukaan, casting -menetelmä, osa geometria, suvaitsevaisuusvaatimukset, ja lopullinen hakemus.

Lämmönkäsittely
Lämpökäsittelyä käytetään ensisijaisesti lämpökäsiteltävissä alumiinivaluseoksissa, kuten A356 ja A357.
Yleisimpiä ehtoja ovat mm T4 ja T6, kun taas valitut seokset ja sovellukset voivat käyttää muita lämpötilaolosuhteita.
Tyypillinen T6 -hoito koostuu kolmesta vaiheesta:
- Liuoslämpökäsittely liuottaa sopivat seosaineet alumiinimatriisiin.
- Sammutus ylikyllästyneen kiinteän liuoksen säilyttämiseksi.
- Keinotekoinen ikääntyminen edistämään hallittua saostumista ja lisäämään lujuutta ja kovuutta.
A356-tyypin metalliseoksille, liuoskäsittely suoritetaan yleensä noin klo 530-545 °C, jota seuraa nopea sammutus ja keinotekoinen vanheneminen usein välillä 150-180°C.
Tarkat lämpötilat, pitoajat, ja jäähdytysolosuhteet on määritettävä metalliseoksen spesifikaatioiden ja valugeometrian mukaisesti.
Lämpökäsittelyssä tulee huomioida myös valuhuokoisuus ja mittapysyvyys. Painevalettujen komponenttien liiallinen kuumentaminen, jossa on huomattavaa kaasua, voi johtaa mittamuutoksiin tai pinnan rakkuloitumiseen.
Siksi, sopiva temperointi ja lämpökäsittelytapa on määritettävä yhdessä valuprosessin kanssa.
Alumiinivalujen CNC-työstö
Tarkkuustyöstöä käytetään muuttamaan valitut valupinnat toiminnallisiksi ominaisuuksiksi kontrolloiduilla mitoilla ja sijaintisuhteilla.
Tyypillisiä operaatioita ovat mm päin, jyrsintä, poraus, tylsä, napauttaminen, reading, kierre, uritus, ja alittavuus.
Koneistus on erityisen tärkeää:
- Laakeripesät ja tarkkuusreiät
- Tiivistyspinnat
- Asennuspinnat
- Kierrereiät
- Akselin ja kytkimen liitännät
- Mittojen vertailupinnat
Keskeinen näkökohta on valugeometrian ja koneistusdatumien välinen suhde.
Toiminnalliset pinnat tulee työstää vakaista referenssipiirteistä samankeskisyyden varmistamiseksi, rinnakkaisuus, kohtisuoraan, ja paikannustarkkuutta voidaan ohjata johdonmukaisesti.
Oikein suunniteltuihin alumiinivaluihin, mittatyöstötoleranssit noin ± 0,05 mm voidaan käyttää käytännön viitteenä monille ominaisuuksille, kun taas tiukemmat toleranssit voivat olla saavutettavissa valituilla mitoilla kontrolloiduissa CNC-olosuhteissa.
Todellinen kapasiteetti riippuu osan koosta, geometria, metalliseos, lämpökäsittelyn kunto, koneen kyky, ja tarkastusvaatimukset.
Pinnan viimeistely
Pinnan viimeistely voi parantaa ulkonäköä, poista valujäämät ja purseet, ja antaa lisäsuojaa korroosiolta tai kulumiselta.
Valitun käsittelyn tulee olla yhteensopiva alumiiniseoksen ja vaaditun huoltoympäristön kanssa.
| Pinnan viimeistely | Päätarkoitus | Tyypillinen sovellus |
| Ammuttu räjähdys | Poistaa asteikon, jäännökset, ja irtonaista pintamateriaalia; tuottaa tasaisen koostumuksen | Yleiset teollisuusvalut |
| Värähtely | Purseenpoisto ja reunojen tasoitus | Pienet ja keskikokoiset komponentit |
| Anodisoiva | Muodostaa kontrolloidun alumiinioksidikerroksen korroosionkestävyyden ja ulkonäön takaamiseksi | Kotelot, kansi, kuluttaja- ja teollisuuskomponentit |
| Jauhepäällyste | Tarjoaa kestävän koristeellisen ja suojaavan pinnoitteen | Ulko- ja teollisuusosat |
Maalaus |
Tarjoaa väriä ja lisää ympäristönsuojelua | Koneet ja laitekomponentit |
| Kromaattia muuntamispinnoite | Parantaa korroosiosuojaa ja säilyttää sähkönjohtavuuden | Sähkö- ja teollisuuskotelot |
| Lasermerkintä | Pysyvä tunnistaminen ja jäljitettävyys | Osanumerot, QR-koodit, logot, erätiedot |
Kokoonpano ja toimintatestaus
Komponenteille, jotka toimitetaan valmiina kokoonpanoina, jälkikäsittely voi ulottua koneistuksen ja pintakäsittelyn ulkopuolelle.
Tuotteesta riippuen, palveluihin voi sisältyä inserttien asennus, laakerin puristus, kiinnitys, osakokoonpano, mittojen varmistus, ja suojaava pakkaus.
Painetta sisältävät alumiinivalut voivat myös vaatia vuototestin.
Ilma- tai vesipainetestaus valitaan yleisesti komponenttisuunnittelun ja asiakkaan spesifikaatioiden mukaan, kun taas heliumtestausta voidaan käyttää, kun vaaditaan huomattavasti suurempaa vuotoherkkyyttä.
Testipaine, stabilointiaika, sallittu vuoto, ja hyväksymiskriteerit tulee aina määritellä soveltuvissa piirustuksissa tai teknisissä eritelmissä.
Jälkikäsittelyn tavoitteena ei ole pelkästään ulkonäön parantaminen.
Oikein kontrolloitu lämpökäsittelyjakso, CNC -koneistus, pinnan viimeistely, kokoonpano, ja toiminnallinen testaus varmistaa, että valukomponentti täyttää lopulliset mitat, mekaaninen, ja palveluvaatimukset.
6. Laadunvarmistus & Vaatimustenmukaisuusstandardit
Laadunvalvonta on välttämätöntä alumiinivalulle valuvirheiden vuoksi, mittojen vaihtelu, lämpökäsittelyn epäjohdonmukaisuudet, ja koneistusvirheet voivat vaikuttaa suoraan valmiin komponentin suorituskykyyn.
LangHen valimossa, laadunvarmistuksen tulisi kattaa koko valmistusketju, raaka-aineista ja sulatuksesta valuun, lämmönkäsittely, koneistus, pinnan viimeistely, ja lopputarkastus.
Materiaalin ja kemiallisen koostumuksen valvonta
Ensimmäinen vaihe on varmistaa, että valittu metalliseos on vaadittujen eritelmien mukainen.
Kemiallinen koostumus tarkistetaan asianmukaisilla materiaalianalyysilaitteistoilla, kiinnittäen erityistä huomiota elementteihin, jotka vaikuttavat voimakkaasti valukäyttäytymiseen ja mekaanisiin ominaisuuksiin, mukaan lukien Ja, Mg, Cu, Fe, Mn, ja Zn.
Tuotantotilauksia varten, materiaalin tunnistaminen ja erän jäljitettävyys auttavat varmistamaan, että valussa käytetty seos vastaa hyväksyttyä eritelmää.
Casting Process Control
Valulaatu riippuu suuresti prosessin hallinnasta sen sijaan, että luottaisi vain lopputarkastukseen.
Tärkeitä parametreja ovat sulamislämpötila, muotin lämpötila, täyttöehdot, kaato- tai ruiskutusparametreja, kaasu, sulattaa puhtautta, ja jähmettymiskäyttäytyminen.
Monimutkaisiin valuihin, prosessisimulaatiota voidaan käyttää myös teknisen kehityksen aikana mahdollisten täyttöongelmien tunnistamiseen, kuumia paikkoja, ja kutistuville alueille ennen kuin tuotantotyökalut on viimeistelty.
Lämpökäsittely ja mekaaninen tarkastus
Lämpökäsiteltäville metalliseoksille, lämpökäsittelytietueita tulee valvoa määritellyn lämpötilan mukaan.
A356-T6, esimerkiksi, vaatii kontrolloitua liuoskäsittelyä, sammutus, ja keinotekoinen vanheneminen määritellyn mekaanisen suorituskyvyn saavuttamiseksi.
Hyväksymiskriteerien tulee perustua sovellettavaan metalliseoserittelyyn, piirustus, ostotilaus, tai asiakkaan tekninen standardi kuin jokaiseen valuun sovellettava yleinen arvo.
Mitta- ja pintatarkastus
Valun ja koneistuksen jälkeen, kriittiset mitat tarkastetaan kalibroidulla mittauslaitteistolla.
Riippuen osan monimutkaisuudesta, tarkastus voi sisältää jarrusatulat, mikrometrit, mittarit, korkeusmittarit, Cmms, optiset tarkastusjärjestelmät, ja erikoistuneita kalusteita.
Pintatarkastus kattaa valun ulkonäön, koneistusmerkit, rypäle, halkeamat, pinnoitteen kunto, ja muut asiakkaan määrittelemät vaatimukset.
Tarvittaessa, Röntgen/ct, väriaine, tai muita ainetta rikkomattomia testausmenetelmiä voidaan sisällyttää komponentin riskitason ja spesifikaatioiden mukaan.
Vaatimustenmukaisuus ja jäljitettävyys
Mukautetut alumiinivalut saattavat joutua noudattamaan ASTM:ää, Sisä-, -Sta, GB, tai asiakaskohtaiset materiaali- ja mittastandardit, kohdemarkkinoista ja sovelluksesta riippuen.
Sovellettava standardi tulee aina määritellä tarjous- ja piirustus-tarkistusvaiheessa.
Jäljitettävyys voi ulottua alkaen raaka-aineerä → sulatus/lämpö → valuerä → lämpökäsittely → koneistus → tarkastus → lopullinen lähetys.
Tämä on erityisen tärkeää painetta sisältävien laitteiden kohdalla, turvallisuuteen liittyvää, ja toistuvan tuotannon komponentit.
LangHe Foundry on ISO-sertifioitu valmistaja, jäsennellyn laadunhallintamallin tukeminen koko räätälöidyn valutuotannon ajan.
7. Mukautettu alumiinivalu vs. Alumiinin työstö: Mikä on parempi?
Mukautettu alumiinivalu ja CNC-työstö eivät ole kilpailevia ratkaisuja kaikissa sovelluksissa.
Ne vastaavat erilaisia valmistusvaatimuksia, ja monissa tapauksissa tehokkain ratkaisu on valun ja koneistuksen yhdistelmä.
| Tekijä | Mukautettu alumiinivalu | CNC-työstö alumiinista |
| Perusperiaate | Sula alumiini muotoillaan vaadittuun geometriaan | Materiaali poistetaan aihiosta, levy, tai baarivarastoa |
| Monimutkainen geometria | Erinomainen integroituihin muotoihin, kylkiluut, pomot, ja sisäiset ominaisuudet | Enemmän rajoittaa työkalujen pääsyä ja materiaalin poistoa |
| Työkalu | Vaatii kuvioita, muotit, tai kuolee | Yleensä ei vaadi valumuottia |
| Alkuperäiset työkalukustannukset | Suurempi, erityisesti painevalua varten | Matalampi prototyypeille ja pienille volyymeille |
| Suuren määrän tuotanto | Sopii hyvin toistuvaan tuotantoon | Voi tulla enemmän aikaa- ja materiaaliintensiivinen |
Mittatarkkuus |
Hyvä, sen jälkeen koneistus tarvittaessa | Yleensä korkeampi suoraan koneistetuissa ominaisuuksissa |
| Materiaalitehokkuus | Lähes verkkomuotoinen tuotanto voi vähentää koneistusvarastoa | Kiinteästä varastosta poistetaan merkittävä materiaali |
| Pinnan kunto | Riippuu valumenetelmästä ja seoksesta | Ohjataan suoraan leikkausparametreilla ja työkaluilla |
| Prototyypin joustavuus | Kohtuullinen, työkalumenetelmästä riippuen | Erinomainen |
| Tyypillinen strategia | Vala runko, sitten koneen kriittiset ominaisuudet | Koneista koko osa varastosta |
Yhdistetty valu + CNC-strategia
Monille teollisuuskomponenteille, käytännöllisin ratkaisu ei ole valu tai koneistus, mutta:
Suunnittelu → Alumiinin valu → Lämpökäsittely → CNC-työstö → Pinnan viimeistely → Tarkastus
Tämä lähestymistapa erottaa kaksi valmistustoimintoa tehokkaasti:
- Valu tarjoaa geometrisen monimutkaisuuden ja lähes verkkomuodon.
- CNC -koneistus tarjoaa tarkkuutta.
- Lämmönkäsittely kehittää tarvittavat mekaaniset ominaisuudet tarvittaessa.
- Pinnan viimeistely tarjoaa korroosiosuojan ja ulkonäön.
- Tarkastus tarkistaa valmiin osan piirustuksen mukaan.
Oikea prosessi riippuu siis geometriasta, metalliseos, vuotuinen määrä, suvaitsevaisuus, pintavaatimukset, työkalubudjetti, ja koko valmistuskustannukset, sen sijaan, että yksi prosessi olisi yleisesti parempi.
8. Strateginen hankinta: Miksi valita LangHe-valimo räätälöityä alumiinivalua varten?
Mukautetun alumiinivalujen valmistajan valitseminen on strateginen päätös, joka vaikuttaa laatuun, maksaa, läpimenoaika, ja toimitusketjun luotettavuus.
Langhe -valimo tarjoaa yhdistelmän ominaisuuksia, jotka tekevät siitä vahvan valinnan räätälöityihin alumiinivaluprojekteihin.
Monipuolinen prosessiportfolio.
LangHe käyttää painovoimapuristusvalua, matalapaineinen kuolema, korkeapaineinen kuolema, investointi, ja hiekkavalu.
Tämän ansiosta valimo voi valita optimaalisen prosessin kullekin sovellukselle sen sijaan, että se pakottaisi yksittäisen prosessin sopimaan jokaiseen osaan.
Tekninen integraatio.
LangHen suunnittelutiimi antaa DFM-palautetta, simulointi, ja prosessin optimointi. Tämä lyhentää kehitysaikaa, parantaa ensikertaa laatua, ja alentaa kokonaiskustannuksia.
Oma koneistus ja viimeistely.
LangHe tarjoaa CNC-työstöä, lämmönkäsittely, Anodisoiva, jauhepäällyste, maalaus, ja kokoonpano. Tämä lyhentää läpimenoaikoja, valvoo laatua, ja yksinkertaistaa toimitusketjun hallintaa.
Laatujärjestelmät.
LangHe ylläpitää dokumentoitua laatujärjestelmää materiaalisertifioinnilla, ulottuvuustarkastus, Ndt, ja täydellinen jäljitettävyys. Tämä on välttämätöntä autoteollisuudelle, ilmailu-, lääketieteellinen, ja muut tärkeät sovellukset.
Tuotannon joustavuus.
LangHen pystyy valmistamaan prototyyppejä, pieniä eriä, ja suuria tuotantomääriä. Valimon kapasiteetti ja prosessinhallinta mahdollistavat vaativien toimitusaikataulujen täyttämisen.
Alan kokemusta.
LangHe palvelee asiakkaita autoteollisuudessa, ilmailu-, energia, televiestintä, lääketieteellinen, teollisuus-, ja kuluttajatuoteteollisuudessa. Tämä kokemus kertoo jokaisesta projektista.
Yksi valmistuskumppani räätälöityihin alumiinivaluihin
LangHe Foundryn arvo on valuteknologian integroinnissa, tekninen tuki, CNC -koneistus, pinnan viimeistely, tarkastus, ja toimitusten koordinointi yhdeksi valmistustyönkuluksi.
Tämä vähentää tarvetta hallita erillisiä toimittajia yksittäisille tuotantovaiheille ja tarjoaa selkeämmän teknisen käyttöliittymän piirustusten tarkastelusta valmiiseen osaan..
Ostajille, jotka arvioivat räätälöityä alumiinivalutoimittajaa, keskeisiä näkökohtia ei siis ole pelkästään yksikköhinta, mutta myös prosessikykyä, tekninen tuki, laadukas johdonmukaisuus, tuotannon joustavuus, ja omistajuuden kokonaiskustannukset.
LangHen integroitu lähestymistapa on suunniteltu vastaamaan näihin vaatimuksiin alkukehityksestä toistuvaan tuotantoon.
9. Johtopäätös
Räätälöity alumiinivalu on monipuolinen ja kustannustehokas valmistusprosessi kompleksien valmistukseen, kevyt, ja kestävät komponentit.
Valuprosessin valinta - painovoimasuulake, matalapaineinen, korkeapaineinen, investointi, tai hiekkaa – riippuu geometriasta, tilavuus, suvaitsevaisuus, pintapinta, ja mekaaniset ominaisuudet.
Langhe -valimo tarjoaa kattavan valualustan, tekninen tuki, sisäinen koneistus ja viimeistely, ja vahva laatujärjestelmä.
Tämän yhdistelmän avulla valimo pystyy toimittamaan räätälöityjä alumiinivaluja, jotka täyttävät vaativimmatkin vaatimukset ja hallitsevat samalla kustannuksia ja toimitusaikaa.
Onko sovellus autojen kotelo, ilmailukonsoli, elektroninen kotelo, tai teollisuuspumpun runko, oikea valukumppani voi tehdä eron luotettavasti toimivan komponentin ja ennenaikaisesti epäonnistuneen komponentin välillä.
Langhe on asetettu sellaiseksi kumppaniksi, tarjoaa teknisen syvyyden, tuotantokyky, ja laadunvarmistus, jota tarvitaan räätälöityihin alumiinivaluprojekteihin.
Faqit
Sopiiko ADC12 räätälöityyn alumiinivaluun?
Kyllä. ADC12:ta käytetään laajalti korkeapainevalussa sen hyvän juoksevuuden vuoksi, ulottuvuusvakaus, ja soveltuvuus monimutkaisiin komponentteihin.
Sitä käytetään yleisesti koteloissa, haarut, moottorin komponentit, ja muut teollisuuden ja autojen painevaletut osat.
Voidaanko alumiinivalut lämpökäsitellä?
Kyllä, mutta soveltuvuus riippuu lejeeringistä ja valuprosessista. A356 ja A357, esimerkiksi, toimitetaan yleensä lämpökäsitellyissä olosuhteissa, kuten T6.
Perinteiset korkeapainevalumetalliseokset, kuten ADC12, vaativat lisäharkintaa, koska sisään jäänyt kaasu ja huokoisuus voivat vaikuttaa niiden vasteeseen korkean lämpötilan käsittelyssä..
Voiko LangHe tarjota koneistusta alumiinin valun jälkeen?
Kyllä. Räätälöidyt alumiinivalut voidaan yhdistää porausten CNC-koneistukseen, langat, tiivistyspinnat, asennusliitännät, ja muita tarkkuusominaisuuksia, sen jälkeen tarkastus ja sopiva pintakäsittely.
Mitä eroa on painovoimavalun ja korkeapaineisen painevalun välillä?
Painovoimavalu kaataa sulaa alumiinia metallimuottiin painovoiman vaikutuksesta, tuottaa hyvät mekaaniset ominaisuudet ja pintakäsittelyn kohtuullisilla tilavuuksilla.
Korkeapaineinen painevalu ruiskuttaa sulaa alumiinia korkeassa paineessa, tuottaa monimutkainen, ohutseinäisiä osia suurilla määrillä erinomaisella mittatarkkuudella.
Mihin matalapaineista painevalua käytetään?
Symmetrisessä painevalussa käytetään matalapainevalua, kestävät osat, kuten auton pyörät, sylinterinpäät, ja jarrusatulat. Se tarjoaa erinomaisen sisäisen laadun ja korkean materiaalituoton.