Kun puhutaan metallinleikkausprosesseista, kääntyminen, jyrsintä, ja hionta saa yleensä suurimman huomion. Kuitenkin, jokaista koneistusongelmaa ei voida parhaiten ratkaista pyörivällä leikkurilla.
Tasaisille pinnoille, suorat urat, keilat, rajat, ja tietyt ei-pyöreät sisäprofiilit, lineaariset leikkausprosessit ovat erittäin hyödyllisiä.
Tässä artikkelissa käsitellään kolme tärkeää prosessia höyläys, muotoiluun, ja halkeilua.
Kaikki kolme poistavat materiaalia suhteellisen lineaarisen liikkeen kautta leikkaustyökalun ja työkappaleen välillä, mutta ne eroavat perusteellisesti koneen kokoonpanoltaan, leikkaussuunta, työkalu, tuottavuutta, soveltuva geometria, ja taloustiede.
Valmistuksen näkökulmasta, oikea kysymys ei ole vain se, mikä prosessi on "parempi". Se on:
Mikä lineaarinen leikkausprosessi tarjoaa vaaditun geometrian, tarkkuus, pintapinta, tuottavuutta, ja tietyn osan kustannukset ja tuotantomäärä?
1. Höyläys: Edestakainen leikkaus suurille tasaisille pinnoille
Höyläys on perinteinen lineaarinen metallinleikkausprosessi, jossa työkappale liikkuu edestakaisin kiinteää yksipisteleikkaustyökalua vasten. Toisin kuin kääntäminen, jyrsintä, tai hionta, höyläys ei perustu jatkuvaan pyörivään leikkaamiseen.
Sen sijaan, materiaali poistetaan eteenpäinliikkeen aikana, kun taas paluuisku on normaalisti leikkaamaton liike.
Tämä suoraviivainen leikkausperiaate tekee höyläyksestä erityisen sopivan suurille, raskas, ja pitkänomaiset työkappaleet, joissa on pitkät tasaiset tai suorat pinnat.
Vaikka moderni CNC -jyrsintä on korvannut höyläyksen monissa yleiskäyttöisissä sovelluksissa, höyläys on teknisesti arvokasta siellä, missä työkappaleen koko ja paino tekevät pyörivästä työstyksestä vähemmän käytännöllistä.
Suuret työstökonesängyt, raskaat pohjat, rakenteelliset valut, ja pitkät ohjauspinnat ovat edustavia esimerkkejä.
Höyläyksen toimintaperiaate
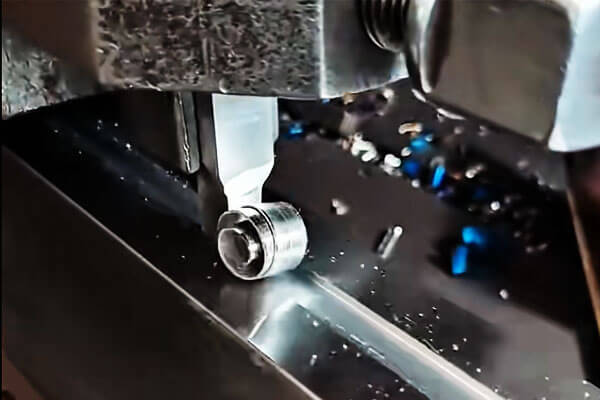
Höylän leikkaustoiminto perustuu toistuvaan iskujaksoon. Eteeniskun aikana, leikkuureuna tarttuu työkappaleeseen ja poistaa hallitun materiaalikerroksen.
Työkalu tai pöytä suorittaa sitten paluuliikkeensä, normaalisti ilman leikkaamista, ennen kuin seuraava syöttö syötetään.
Perussykli on:
Leikkausisku → paluuisku → syöttö → leikkausisku
Syöttö siirtää leikkausasentoa asteittain siten, että työkalu peittää vaaditun työstöalueen.
Yhdistämällä pöydän pituussuuntainen liike poikittais- tai pystysyöttöön, höylä voi tuottaa vaakatason, pystysuoraan, ja vinot pinnat.
Tämä edestakainen liike on perustavanlaatuinen ero höyläyksen ja nykyaikaisimpien korkean tuottavuuden koneistusprosessien välillä.
Jyrsinnässä, leikkuri pyörii jatkuvasti ja useat hampaat tarttuvat työkappaleeseen toistuvasti. höyläyksessä, leikkaus on ajoittaista ja suoritetaan normaalisti a yksi leikkuureuna.
Höylän pääkomponentit
Perinteinen höylä koostuu suuresta määrästä rakenteellisia ja liikettä ohjaavia komponentteja, jotka on suunniteltu tukemaan raskaita työkappaleita ja säilyttämään leikkausvakauden.
| Komponentti | Päätoiminto |
| Konekarja | Tukee edestakaisin liikkuvaa pöytää ja vaimentaa leikkausvoimat |
| Työpöytä | Kannata työkappaletta ja tarjoaa ensisijaisen edestakaisen liikkeen |
| Pylväät/kotelot | Tue poikittaiskisko ja työkalupäät |
| Cross Rail | Kantaa ja asettaa työkalupäitä |
| Työkalupäät | Pidä kiinni leikkaustyökaluista ja säädä syöttöä |
| Syöttömekanismi | Ohjaa inkrementaalista liikettä leikkausiskujen välillä |
| Ajojärjestelmä | Tarjoaa hallitun pöydän kiihtyvyyden, leikkausnopeus, ja paluunopeus |
Koneen rakenteen tulee olla riittävän jäykkä, koska höyläystä sovelletaan usein suuriin valuihin ja komponentteihin, joissa on suuria leikkausvoimia..
Mikä tahansa epävakaus taulukossa, työnpitojärjestelmä, tai työkalupää voi esiintyä suoraan tärinänä, mittojen vaihtelu, tai huono pintapinta.
Tyypilliset höyläyksen sovellukset
Höyläyksen vahvin sovellusalue on tuotanto suuri, pitkä, suhteellisen suoria pintoja
Suuret työstösängyt ovat klassinen esimerkki. Niiden ohjaimet ja asennuspinnat voivat ulottua merkittäville pituuksille ja vaatia tarkan kohdistuksen koko työskentelyverhossa.
Samanlaisia vaatimuksia esiintyy suurissa tukikohdissa, kehitteet, rakenteelliset valut, ja raskaan teollisuuden laitteet.
Höyläys voi myös tuottaa:
- Pitkät vaakatasot
- Pystysuorat pinnat
- Kaltevat pinnat
- Suorat urat
- V-uri
- T-paikat
- Dovetail-tyyppiset profiilit
- Pitkät ohjauspinnat
Sopivilla työkaluilla ja konekokoonpanolla, voidaan myös luoda erikoistuneita profiileja.
Kuitenkin, prosessi on edullisin, kun geometria pysyy pohjimmiltaan lineaarisena ja edestakaisin liikkuvan työkalun ulottuvilla.
Höyläystyökalut ja leikkausstrategia
Höyläys tyypillisesti käyttää yksikärkiset leikkaustyökalut
Karkeaan koneistukseen, jäykkä työkalu, jolla on vahva leikkausreuna, on yleensä suositeltava, jotta suurempia leikkaussyvyyttä voidaan tehdä ilman liiallista tärinää.
Viimeistelyssä käytetään työkaluja, jotka on suunniteltu tuottamaan vakaampi leikkaus ja parannettu pinnan laatu.
Työkalun ulkonema tulee minimoida, koska työkalun pitkä ulkonema vähentää jäykkyyttä ja voi lisätä tärinää.
Tämä on erityisen tärkeää höylättäessä suuria valukappaleita, koska itse työkappaleessa voi olla paikallisia jäykkyyden muutoksia.
Käytännöllinen työkalun asennus noudattaa kolmea perusperiaatetta:
Oikea työkalun asento + minimi ylitys + varma kiinnitys
Työkappaleen tulee myös olla tukevasti tuettu. Pienet komponentit voidaan kiinnittää ruuvipuristimeen tai muuhun kiinnikkeeseen, kun taas suuret valukappaleet ja valmisteet kiinnitetään yleensä puristimilla, pukut, tukilohkot, tai erityisiä kalusteita.
Prosessin ominaisuudet ja tyypillinen tarkkuus
Höyläyksen suurin haittapuoli on sen alhainen materiaalinpoistotehokkuus jatkuvaan jyrsintään verrattuna, koska paluuisku ei normaalisti vaikuta leikkaamiseen.
Työkalujen vaihdot ja edestakainen kiihdytys ja hidastus rajoittavat myös tuottavuutta.
Sen vahvuuksia ovat joustavuus, suhteellisen yksinkertainen työkalu, ja kyky työstää suuria tai raskaita osia ilman monimutkaisia pyöriviä teriä.
Nämä ominaisuudet tekevät höyläyksestä erityisen hyödyllisen yksiosaisessa ja pienissä erätuotannossa, korjaustyöt, ja suurten litteiden komponenttien työstöön.
Tyypillinen saavutettava tarkkuus riippuu voimakkaasti koneen kunnosta, työkalun geometria, työkappaleen jäykkyys, ja käsittele parametreja.
Yleisenä referenssinä, tavanomaisella höyläyksellä voidaan saavuttaa noin IT9-IT7 mittatarkkuus, jonka ympärillä on yleensä pinnan karheutta Ra 12,5–1,6 μm.
Suotuisissa olosuhteissa ja sopivilla leveillä viimeistelytyökaluilla, tarkkuushöyläyksellä voidaan saavuttaa noin IT6, pinnan karheus saattaa ulottua ympäriinsä Ra 0,8–0,2 μm.
Nämä arvot ovat suuntaa-antavia eivätkä yleismaailmallisia, eivätkä ne saa korvata prosessikohtaista valmiuksien validointia.
| Parametri | Tyypilliset höyläysominaisuudet |
| Leikkausmenetelmä | Edestakainen yhden pisteen leikkaus |
| Ensisijainen sovellus | Suuret tasaiset ja suorat pinnat |
| Koneistettavat ominaisuudet | Vaakasuora, pystysuoraan, kaltevia pintoja; suorat urat; yksinkertaisia muotoiltuja profiileja |
| Tärkein etu | Joustava ja taloudellinen suurille, Matalan tilavuuskomponentit |
| Päärajoitus | Tyhjäkäynnillä paluuisku vähentää tuottavuutta |
| Tyypillinen tarkkuus | Noin IT9–IT7 |
| Tyypillinen pinnan karheus | Noin Ra 12,5-1,6 μm |
| Tarkka viimeistely | Voi lähestyä IT6:ta ja noin Ra 0,8–0,2 μm sopivissa olosuhteissa |
Höyläyksen perusarvo on sen kyvyssä tarjota vakaata, suurien litteiden geometrioiden joustava koneistus suhteellisen yksinkertaisella työkalulla.
Vaikka se on suurelta osin korvattu korkean tuottavuuden jyrsinnällä monissa tuotantoympäristöissä, se on edelleen käytännöllinen prosessi suurille komponenteille, raskaaseen koneistukseen, ja pientuotanto, jossa joustavuus ja laitteiden yksinkertaisuus ovat tärkeämpiä kuin syklin maksiminopeus.
2. Muotoilu: Pystysuuntainen edestakainen leikkaus sisäisille ja ulkoisille ominaisuuksille
Veteraanikoneistajat kuvailevat slotteria usein "pystyhöyläksi", ja vertailu on teknisesti osuva.
Muotoilussa, leikkaussuunta on pystysuora eikä vaakasuora, ja prosessi kohdistuu ensisijaisesti sisäpintoihin.
Sitä voidaan pitää höyläysprosessin pystysuuntaisena jatkeena, jakavat saman perustavanlaatuisen yhden pisteen, ajoittaista leikkaustoimintoa laajentaen samalla ulottuvuutta reikiin, naput, ja muut suljetut geometriat, joihin höylä tai muotoilija ei pääse helposti käsiksi.
Ydinlaitteet: Kolikkopeli
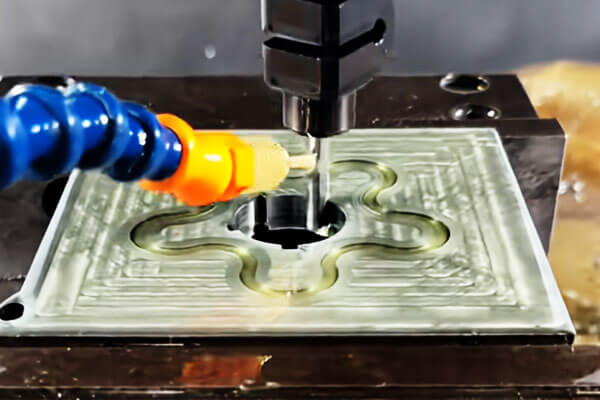
Kolikkopeliautomaatti (slotteri) koostuu sängystä, ylä- ja alaliukuvaunut, pyöreä työpöytä, oinasta, ja sarake.
Pääliike on painimen pystysuora lineaarinen edestakainen liike, joka kuljettaa uratyökalun alas työkappaleen läpi ja vetää sen takaisin paluuiskulla.
Syöttöliike saadaan aikaan ylä- ja alaliukujen pitkittäis- ja poikittaisliikkeellä, kun taas pyöreän työpöydän pyörivä liike mahdollistaa kulma-indeksoinnin.
Tämä yhdistelmä mahdollistaa koneen suorien sisäleikkausten lisäksi myös reiän ympärille hajautetun indeksoidun toiminnon.
Tyypilliset kolikkokoneet käsittelevät vedot vaihtelevat karkeasti 80 mm 500 mm, männän nopeuksilla yleensä välillä 15 ja 60 iskua minuutissa riippuen iskun pituudesta ja materiaalista.
Koska leikkaus tapahtuu vain alaspäin suuntautuvan iskun aikana, prosessi on luonnostaan ajoittainen, ja tehokas leikkausaika on noin 40–50 % kokonaissyklistä.
Työstöalue ja käytännön yksityiskohdat
Slotting on ylivoimaisesti "sisäinen" operaatio. Sen vahvuuksia ovat mm:
- Kiilaurat navoissa, vaihde, ja hihnapyörät
- Neliönmuotoiset reiät ja suorakaiteen muotoiset reiät
- Monikulmaiset reiät (kuusikulmainen, kahdeksankulmainen, ja vastaavat profiilit)
- Kiilareiät ja sisäkiilat
- Sisäiset urat, sokeat paikat, ja epäsäännölliset sisäprofiilit
Uratyökalut jaetaan kahteen laajaan luokkaan. Teräväreunaista työkalua käytetään karkeaan uraan ja monikulmaisten reikien koneistukseen, jossa se pystyy käsittelemään kulmia ja erilaisia profiileja.
Tasareunatyökalua käytetään viimeistelytöihin ja suorakulmaisten urien leikkaamiseen, tuottaa puhtaamman sivuseinän ja tasaisemman pohjan.
Kriittinen yksityiskohta tulee esiin urien leikkaamisessa. Ei riitä, että ohjataan jokaisen yksittäisen kiilauran symmetriaa; myös kaikkien kiilaurien kulmavälit kehän ympärillä on pidettävä toleranssin sisällä.
Tämä saavutetaan käyttämällä indeksointilevyä tai jakopäätä yhdessä pyörivän työpöydän kanssa.
Koska spline-sovitus määräytyy jokaisen hampaan kumulatiivisen sijainnin mukaan, pienikin indeksointivirhe voi aiheuttaa häiriöitä asennuksen aikana tai ei-hyväksyttävää välystä käytön aikana.
Käytännössä, indeksoinnin tarkkuus pidetään usein muutaman kaaren minuutin sisällä, splain-luokasta ja parittelukomponentista riippuen.
Prosessin ominaisuudet ja tarkkuus
Slotter tarjoaa selkeitä etuja tietyissä tuotantoyhteyksissä.
Sen rakenne on suhteellisen yksinkertainen, asennus on nopea, ja sisäisten kiilaurien ja ei-pyöreiden reikien tuotantoon yksiosaisena tai pieninä erinä, se on usein kustannustehokkain vaihtoehto.
Se vaatii myös vähemmän erikoistyökaluja kuin aventaminen, mikä tekee siitä houkuttelevan työpajoille ja huoltoosastoille.
Rajoitukset ovat yhtä hyvin vahvistettuja. Paluuiskulla, työkalu hankaa työkappaleen seinää vasten, nopeuttaa työkalun kulumista ja lyhentää työkalun käyttöikää.
Työkalun pidikkeen tai poratangon jäykkyys on rajoitettu, mikä rajoittaa sekä raon maksimipituutta että saavutettavaa syvyys-leveyssuhdetta.
Seurauksena, syvät tai kapeat paikat voivat vaatia useita kulkuja, ja taipuma voi vaikuttaa mittojen yhtenäisyyteen.
Normaaleissa olosuhteissa, uralla saavutetaan mittatarkkuus alueella IT9 - IT7, pinnan karheus tyypillisesti välillä Rata 6.3 μm ja Ra 1.6 μm.
Hienommat pinnat vaativat yleensä vähemmän syöttöä, terävä työkalu, ja joskus erillinen viimeistelypassi. Alla olevassa taulukossa on yhteenveto tärkeimmistä prosessiparametreista.
| Parametri | Tyypilliset muotoiluominaisuudet |
| Leikkausmenetelmä | Pystysuuntainen edestakaisin liikkuva yhden pisteen leikkaus |
| Ensisijaiset sovellukset | Sisäiset kiilaurat, lähtö- ja saapumisaukot, spline urat, neliömäisiä ja monikulmioita reikiä |
| Lisäsovellukset | Valitut vaihteet, kamerat, ulkoiset profiilit |
| Tärkein etu | Tehokas sisäisiin ominaisuuksiin, joita on vaikea työstää tavanomaisella sorvauksella |
| Päärajoitus | Alhaisempi tuottavuus leikkaamattoman paluuiskun ansiosta |
| Tyypillinen tarkkuus | Noin IT9–IT7 |
| Tyypillinen pinnan karheus | Noin Ra 6,3–1,6 μm |
| Tuotantosoveltuvuus | Erityisen taloudellinen yksiosaiseen ja pienikokoiseen työhön |
Muotoiltujen reikien lisäksi, Slotterilla voidaan työstää myös sylinterimäisiä hammaspyöriä, kamerat, ja muut erikoiskomponentit, kun käytetään sopivia kiinnikkeitä ja indeksointijärjestelyjä.
Tämä monipuolisuus on ansainnut sen maineen konepajan "universaalina korvikkeena" – koneena, joka ei ehkä ole ensimmäinen valinta suurien volyymien tuotantoon., mutta joka pystyy luotettavasti käsittelemään outoja, sisäinen, ja vaikea, kun muut prosessit eivät pysty.
3. Este: Korkean tuottavuuden lineaarinen leikkaus monihammastyökalulla
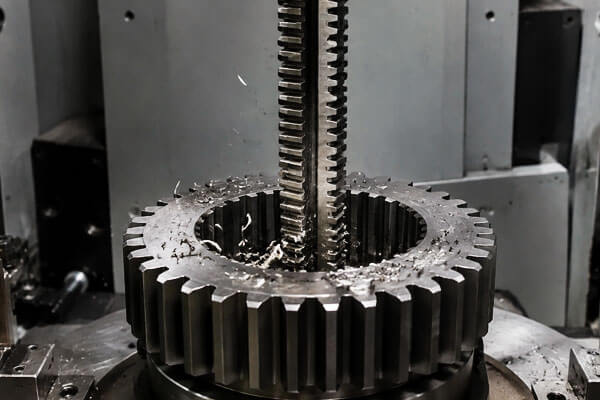
Este on erittäin tuottava lineaarinen leikkausprosessi, jossa on erityisesti suunniteltu työkalu nimeltä a puhkaista liikkuu lineaarisesti suhteessa työkappaleeseen.
Toisin kuin höyläys ja muotoilu, jotka käyttävät tavallisesti yhtä leikkuuterää ja poistavat materiaalia toistuvilla vedoilla, avennin sisältää useita leikkuuhampaita, jotka on järjestetty asteittain työkalua pitkin.
Jokainen hammas poistaa kontrolloidun määrän materiaalia, mahdollistaa rouhinta, puoliviimeistely, ja viimeistely suoritetaan yhdellä jatkuvalla vedolla.
Tämä ainutlaatuinen työkalugeometria tekee avaruudesta erityisen tehokkaan toistuvissa sisä- ja ulkoprofiileissa, varsinkin keskitasolla- ja suuren määrän tuotanto.
Tyypillisiä esimerkkejä ovat sisäiset kiilaurat, rajat, neliömäisiä reikiä, monikulmaisia reikiä, ja valitut varusteisiin liittyvät profiilit.
Peruslaitteet ja työkalut
Avaruuskoneita on saatavana kahdessa pääkokoonpanossa: pysty- ja vaakasuuntaiset.
Nykyaikaiset koneet ovat lähes yleisesti hydraulikäyttöisiä, joka tarjoaa sileän, vakaa, ja tasainen leikkausliike koko iskun ajan.
Iskunpituudet vaihtelevat suuresti koneen koon mukaan, karkeasti alkaen 500 mm pienemmissä pystysuorissa koneissa useisiin metreihin suuriin vaakasuuntaisiin avaruuskoneisiin.
Prosessin ydin on avaustyökalu, tai avata. Sen rakenne on pitkälle suunniteltu, jokaisella osalla on erillinen tehtävä:
- Varsi: Siirtää veto- tai työntövoiman koneesta.
- Etupilotti: Keskittää ja ohjaa avaimen, kun se tulee esikoneistettuun reikään.
- Leikkausosa: Sisältää useita hampaita nousevassa järjestyksessä, jokainen hammas poistaa kontrolloidun lisäyksen materiaalia.
- Viimeistely (mitoitus) osio: Viimeiset hampaat poistavat viimeiset pienet lisäykset lopullisen mittasuhteen ja pinnan viimeistelyn määrittämiseksi.
- Takalentti: Tukee ja ohjaa avennusta sen poistuessa työkappaleesta.
Koska hampaat nousevat asteittain, avennin suorittaa rouhintaa, puoliviimeistely, ja viimeistely samanaikaisesti. Yksi passi suorittaa koko toiminnon.
Nousu hammasta kohti on tyypillisesti alueella 0.02 kohtaan 0.15 mm, riippuen materiaalista ja tarvittavasta pintakäsittelystä.
Koneistuksen laajuus ja käytännön huomioita
Avaruus on jaettu kahteen kategoriaan: sisäinen läpimurto ja ulkoinen (pinta) halkeilua.
Sisäinen läpimurto käytetään monenlaisten profiloitujen reikien valmistukseen:
- Pyöreät reiät
- Neliönmuotoiset reiät
- Spline-reiät
- Hammaspyöräreiät ja muut ei-pyöreät sisäprofiilit
Ulkoinen avaruus käytetään tasaisille pinnoille, V-uri, ja muut ulkoiset profiilit.
Se on yleinen auto- ja ilmailuteollisuudessa komponenttien, kuten turbiinilevyjen ja kiertokankien, työstämiseen.
Useat käytännön asiat ansaitsevat huomiota. Sisäistä reikää avattaessa, työkappaletta ei yleensä tarvitse kiinnittää.
Se on tuettu päätypinnastaan, ja leikkausvoima itse pitää sen paikallaan. Kuitenkin, esikoneistetun reiän ja tukipäätypinnan välisen kohtisuoran on täytettävä spesifikaatiot.
Jos tämä kohtisuora on huono, työkappaleen alla voidaan käyttää pallomaista istukkalevyä, joka mahdollistaa itsekohdistuksen ajon aikana.
Ulkoiseen avaruuteen, leikkausvoimat ovat epäsymmetrisiä, joten työkappaleen on oltava tiukasti kiinni. Ohjauslevy tarvitaan myös pitämään avaruus raiteilla.
Ilman kunnollista ohjausta, työkalu voi ajautua, aiheuttaa vääristyneen tai toleranssin ulkopuolella olevan pinnan ja mahdollisesti osan romuttamista.
Prosessin ominaisuudet ja tarkkuus
Avennuksen tärkein etu on korkean tuottavuuden ja tasaisen tarkkuuden yhdistelmä.
Koska koko toimenpide suoritetaan yhdellä vedolla, sykliajat ovat lyhyitä ja toistettavuus erinomainen.
Tämä tekee avaruudesta ihanteellisen tiukkaa vaativien osien suuren volyymin tuotantoon, yhtenäiset toleranssit.
Normaaleissa olosuhteissa, aukaisemalla saavutetaan taloudellinen tarkkuus IT9 - IT7, joiden välillä on pinnan karheutta Rata 1.6 μm ja Ra 0.4 μm.
Suotuisissa olosuhteissa, tarkkuus voidaan pitää vieläkin tiukemmin. Eristä toiseen johdonmukaisuus on yksi prosessin vahvimmista ominaisuuksista, koska työkalun geometria itse määrittää lopulliset mitat.
Purkamisen rajoitukset ovat yhtä selvät:
- Omistettu työkalu: Yksi avarre on suunniteltu yhdelle tietylle koolle ja profiilille. Sitä ei voida säätää eri mittasuhteiden tuottamiseksi.
- Geometrian rajoitukset: Porrastetut reiät, sokean reikien, ja erittäin suuria reikiä ei voi avata sisäpuolelta.
- Ohutseinämäinen vääristymä: Ohutseinäiset työkappaleet ovat alttiita muodonmuutokselle raskaiden leikkausvoimien vaikutuksesta.
- Korkea työkalun hinta: Aulan suunnittelu on kallista, valmistus, ylläpitää.
- Taloudellinen kynnys: Aventaminen on kustannustehokasta vain keskisuuren ja suuren volyymin tuotannossa, jossa työkalukustannukset voidaan kuolettaa suurella määrällä osia.
Yksittäis- tai pienierätöihin, se ei yksinkertaisesti ole taloudellista.
Alla olevassa taulukossa on yhteenveto tärkeimmistä prosessiparametreista.
| Parametri | Tyypilliset avausominaisuudet |
| Leikkausmenetelmä | Lineaarinen leikkaus progressiivisella monihampaisella työkalulla |
| Päävarusteet | Pysty- tai vaaka-avaruuskoneet |
| Ensisijaiset sovellukset | Keilat, spline reikiä, neliömäisiä reikiä, monikulmaisia reikiä, muodostetut profiilit |
| Tärkein etu | Erittäin korkea tuottavuus; rouhinta ja viimeistely voidaan usein suorittaa yhdellä vedolla |
| Tyypillinen tarkkuus | Noin IT9–IT7 |
| Tyypillinen pinnan karheus | Noin Ra 1,6–0,4 μm |
| Tuotantosoveltuvuus | Sopii parhaiten keskikokoiselle- ja suuren määrän tuotanto |
| Päärajoitus | Erikoistyökalut ovat kalliita ja sovelluskohtaisia |
Aventaminen ymmärretään siksi parhaiten prosessina, joka muuntaa suuret työkaluinvestoinnit poikkeukselliseksi tuottavuuteen ja toistettavuuteen.
Kun tuotantomäärä oikeuttaa työkalut, se on yksi tehokkaimmista ja luotettavimmista menetelmistä profiloitujen reikien ja ulkopintojen työstöön.
Jos äänenvoimakkuus on pieni tai geometria ei sovi, vaihtoehtoisia prosesseja, kuten urittamista, jyrsintä, tai EDM ovat sopivampia.
4. Höyläys vs. Muotoilu vs. Este: Keskeiset erot
| Vertailukohde | Höyläys | Muotoilu | Este |
| Perusperiaate | Lineaarinen edestakainen leikkaus, tyypillisesti työkalun tai työkappaleen liikkuessa vaakasuunnassa | Lineaarinen edestakainen leikkaus, tyypillisesti työkalun liikkuessa pystysuorassa | Lineaarinen leikkaus monihampaisella aventimella, jossa on asteittain suuremmat leikkaushampaat |
| Tyypillinen kone | Höylä | Muotoilija / kolikkopeli | Vaaka- tai pystysuora avaruuskone |
| Työkalu | Yksipisteinen leikkaustyökalu | Yksipisteinen leikkaustyökalu | Monihampainen avennin |
| Ensisijainen liike | Vaakasuuntainen edestakainen liike | Pystysuuntainen edestakainen liike | Jatkuva lineaarinen veto- tai työntöisku |
| Pääsovellukset | Suuret tasaiset pinnat, askeleita, hartiat, V-uri, T-paikat | Sisäiset kiilaurat, lähtö- ja saapumisaukot, neliömäisiä ja monikulmioita reikiä, valitut ulkoiset profiilit | Keilat, spline reikiä, neliömäisiä reikiä, monikulmaisia reikiä, ulkoiset profiilit |
Tyypillinen työkappaleen geometria |
Suuret ja suhteellisen pitkät litteät osat | Sisäiset tai paikalliset ominaisuudet, erityisesti urat ja profiilit | Toistuvat sisäiset tai ulkoiset profiilit määritellyllä geometrialla |
| Materiaalin poisto | Inkrementaalinen, yleensä yksi leikkuuterä vetoa kohden | Inkrementaalinen, yleensä yksi leikkuuterä vetoa kohden | Progressiivinen leikkaus useilla hampailla yhdellä ajolla |
| Tuottavuus | Matala- ja kohtalainen | Matala- ja kohtalainen | Erittäin korkealle |
| Tyypillinen tarkkuus | Noin IT9–IT7; hienompi viimeistely saattaa lähestyä IT6:ta sopivissa olosuhteissa | Noin IT9–IT7 | Noin IT9–IT7, riippuen työkaluista ja prosessiohjauksesta |
| Tyypillinen pinnan karheus | Noin Ra 12,5–1,6 μm; | Noin Ra 6,3–1,6 μm | Noin Ra 1,6–0,4 μm |
| Työkalukustannukset | Suhteellisen alhainen | Suhteellisen alhainen | Korkea, koska avaimet ovat erikoistuneita |
Joustavuus |
Korkea isoille, erilaisia työkappaleita | Korkea pienten erien sisäisille ominaisuuksille | Matala; työkalut ovat yleensä profiilia- ja kokokohtainen |
| Tuotantomäärä | Paras yksiosaiseen ja pienierätöihin | Paras yksiosaiseen ja pienierätöihin | Paras keskikokoiselle- ja suuren määrän tuotanto |
| Pääasiallinen etu | Taloudellinen suurten tasaisten pintojen koneistus yksinkertaisilla työkaluilla | Tehokas sisäisten urien ja profiilien koneistus | Erinomainen tuottavuus, ulottuvuus, ja toistettavuus |
| Päärajoitus | Leikkaamaton paluuisku vähentää tehokkuutta | Matala jäykkyys ja leikkaamaton paluuisku rajoittavat tuottavuutta | Korkeat työkalukustannukset ja rajoitettu soveltuvuus sokeille, astui, tai erittäin vaihtelevia ominaisuuksia |
| Avainprosessin huomioiminen | Työkappaleen tuki, työkalun jäykkyys, ja pitkän iskun vakaus | Työkalun ulkonema, sisäinen saavutettavuus, indeksointi, ja uran tarkkuus | Aulan muotoilu, työkappaleen ohjaus, esikoneistetun reiän tarkkuus, ja leikkausvoiman ohjaus |
5. Johtopäätös
Höyläys, muotoiluun, ja aventaminen ovat kolme erillistä lineaarista leikkausprosessia, jokainen soveltuu erilaisiin valmistusvaatimuksiin.
Höyläys sopii hyvin suurille tasaisille pinnoille ja suorille urille, erityisesti yksiosa- ja pienierätuotannossa, jossa työkalujen joustavuus ja suhteellisen alhaiset laitekustannukset ovat tärkeitä.
Muotoilu on erityisen tehokas sisäisiin kiilauriin, lähtö- ja saapumisaukot, neliömäisiä reikiä, ja muut lokalisoidut profiilit, tarjoaa käytännöllisen ratkaisun, kun perinteinen jyrsintä ei ole sopivaa.
Este, sitä vastoin, käyttää monihampaista työkalua useiden profiilien suorittamiseen yhdellä vedolla, mikä tekee siitä erityisen tehokkaan keskikokoisille- ja suurten volyymien tuotanto, jossa toistettavuus ja tuottavuus ovat kriittisiä.
Prosessisuunnittelun näkökulmasta, ei ole olemassa universaalisti parempaa menetelmää.
Sopivan valinnan tulee perustua osan geometriaan, materiaali, mitat ja pintavaatimukset, tuotantomäärä, työkaluinvestointi, ja kokonaistuotantokustannukset.
Faqit
Mikä on tärkein ero höyläyksen ja muotoilun välillä?
Höyläys käyttää vaakasuoraa edestakaista liikettä ulkoisten tasaisten ja uritettujen pintojen koneistamiseen.
Muotoilussa käytetään pystysuuntaista edestakaista liikettä, ensisijaisesti sisäporauksiin, keilat, ja profiloidut reiät. Niillä on sama yksipisteleikkausperiaate, mutta ne eroavat suunnan ja käyttökohteen suhteen.
Miksi avennusta käytetään vain suuren volyymin tuotannossa??
Avaruus vaatii omistautumista, muotokohtaiset leikkaustyökalut, jotka ovat kalliita valmistaa ja muokata.
Korkeat työkalukustannukset voidaan poistaa vain suurilla tuotantomäärillä. Pienille erille, työkalukustannus osaa kohden tekee aukaisemisesta epätaloudellista.
Voiko avoittaa vakioreiät?
Yleensä ei. Normaali avaruus vaatii läpimenevän reiän, jotta työkalu kulkee läpi.
Rajoitettuun syvyyteen soveltuviin sovelluksiin on olemassa erityisiä kaihtimen avennuksen työkaluja, mutta niillä on merkittäviä rajoituksia, eivätkä ne ole tavanomaista teollista käytäntöä.
Mikä lineaarinen leikkausprosessi tarjoaa parhaan pintakäsittelyn?
Tarkalla leveätyökaluhöyläyksellä voidaan saavuttaa pienin pinnan karheus (alas Ra 0.2 μm), verrattavissa tarkkuushiontaan.
Aventaminen tarjoaa tasaisimman lopputuloksen suurivolyymituotannossa. Vakiomuotoilu tuottaa kohtalaisen pinnanlaadun.
Ovatko nämä lineaariset leikkausprosessit edelleen relevantteja nykyaikaisen CNC-jyrsinnän kanssa?
Kyllä. Tietyille ominaisuuksille, kuten lohenpyrstöpaikalle, keilat, ja pienitilavuuksiset tasaiset pinnat, lineaariset leikkausprosessit tarjoavat usein alhaisemmat kustannukset, yksinkertaisempi asetus, ja laatu on verrattavissa CNC-jyrsintään.
Ne pysyvät työpaikkojen perusprosesseina, huoltotilat, ja suurten volyymien lomaketuotanto.