

Valimotuotannossa, se on aivan liian yleinen ja hämmentävä ilmiö: kaksi valimoa valmistaa täsmälleen samaa valua samasta seoksesta, käyttämällä samoja kaatolämpötiloja, porttimallit, ja latausmateriaalit,
kuitenkin yksi toimittaa jatkuvasti virheettömiä osia, kun taas toinen kamppailee kestävien osien kanssa, toistuva halkeilu.
Monet valimopäälliköt pitävät tätä aukkoa operaattorin taitojen ansioksi, raaka-aineiden vaihtelu, tai jopa onnea.
Todellisuudessa, ero johtuu melkein aina muovaushiekkajärjestelmän käyttäytymisen perustavanlaatuisista eroista, jotka ovat näkymättömiä satunnaiselle havainnolle.
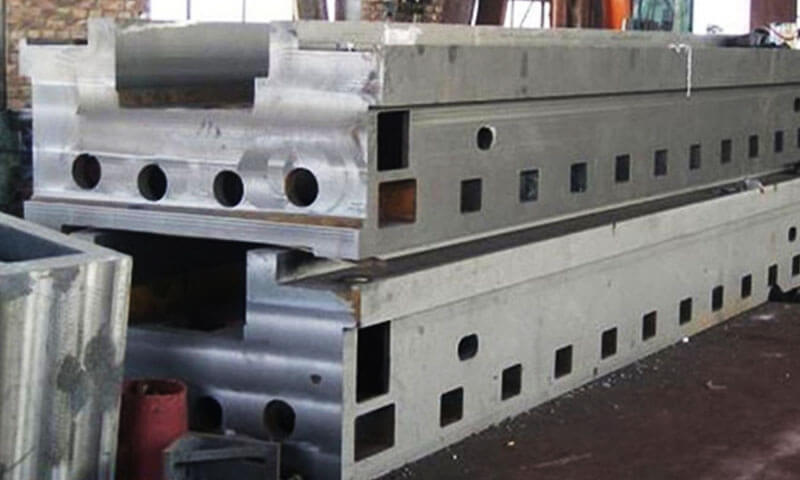
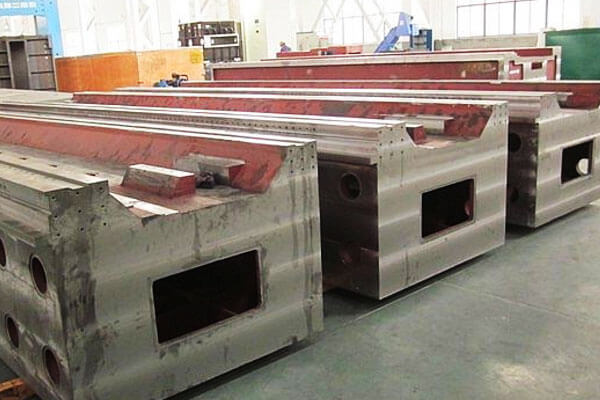
Tässä artikkelissa tarkastellaan klassista tosielämän teollista tapausta: molemmille valmistettu identtinen 6 metrin työstökonepalkkivalu hartsihiekka ja sementin itsestään kovettuvia hiekkamuovauslinjoja.
Tarkkaan sovitetut kaatoparametrit, kemiallinen koostumus, ja sulatuksen laatu, hartsihiekkaprosessi tuotti jatkuvasti halkeamittomia palkkeja, kun taas sementin itsekovettuva hiekkaviiva kärsi toistuvista poikittaishalkeiluvirheistä, jotka keskittyivät paksuun keskipalkkiosaan.
Tämän tuloksen takana olevat kuusi ydinmetallurgista ja prosessimekanismia analysoidaan perusteellisesti alla, tarjoaa käytännönläheistä suunnittelutietoa valimotiimeille, jotka optimoivat raskaan profiilin teräksen valuprosesseja.
1. Miksi sama kuuden metrin työstökoneen valu voi käyttäytyä eri tavalla??
Suuri työstökonesänky on erinomainen esimerkki valusta, jossa muotin käyttäytymisellä on valtava merkitys.
Sen geometria sisältää usein:
- Pitkät yleismitat
- Paksut ja ohuet osat yhdistetty toisiinsa
- Kylkiluut ja verkot
- Suuret ulokkeet tai asennusalueet
- Sisäiset ontelot
- Pitkät vaakasuorat osat
- Voimakkaasti vaihtelevat paikalliset lämpömassat
- Suuri kertynyt kiinteytyskutistuminen
Kun metalli jäähtyy nestemäisestä tilasta huoneenlämpötilaan, Se supistuu.
Valu ei voi supistua vapaasti, koska muotti ympäröi sitä, ytimet rajoittavat sisäistä liikettä, ja valun eri osat jäähtyvät ja jähmettyvät eri nopeuksilla.
Tämä synnyttää kilpailun kahden voiman välillä:
Valukutistuminen vastaan muotin vastustuskyky tälle kutistumiselle
Jos muotti voi vääntyä tai romahtaa sopivassa vaiheessa, osa supistumisesta mukautuu homeen liikkeelle.
Jos muotti pysyy erittäin jäykkänä, supistuminen muuttuu yhä enemmän jännitykseksi metallissa.
Pitkästä aikaa, suhteellisen hoikka työstökonevalu, tästä voi tulla kriittinen.
Perusmekanismia voidaan yksinkertaistaa mm:
Terminen supistuminen + rakenteellinen rajoitus → vetojännitys → paikallinen plastinen jännitys → halkeaman alkaminen
Se, muuttuuko jännityksestä todella halkeama, riippuu lämpötilasta, mikrorakenne, geometria, ruokinta, jäännöstressi, ja muotin ja ytimien kyky liikkua.
Tästä syystä pelkkä kaatolämpötilan tai kemiallisen koostumuksen vertailu ei usein riitä.
2. Jäännöslujuus korkeissa lämpötiloissa ja homettavuus
Suurelle työstöpalkkille, yksi tärkeimmistä eroista hartsisidotetun hiekan ja sementtisidotetun itsekovettuvan hiekan välillä on se, miten muotti reagoi mekaanisesti, kun sen lämpötila nousee ja valukappale alkaa jähmettyä ja supistua.
Tämä ero on tärkeämpi kuin pelkkä huoneenlämpötilan muotin lujuuden vertailu.
Muotti voi olla poikkeuksellisen vahva muovauksen ja käsittelyn aikana, mutta muodostua ongelmalliseksi, jos se pysyy liian jäykkä sinä aikana, jolloin valun täytyy supistua vapaasti.
Siksi kahta ominaisuutta on tarkasteltava yhdessä:
Korkean lämpötilan jäännöslujuus — kuinka paljon lujuutta muotti säilyttää sulalla metallilla kuumennettuaan.
Muotin myötkyvyys tai kokoon taittuvuus — kuinka helposti muotti voi vääntyä tai menettää vastuksen, kun supistuva valu yrittää liikkua.
Kuuden metrin työstöpalkkiin, näiden ominaisuuksien ja valun supistumisen välinen vuorovaikutus voi vaikuttaa voimakkaasti lämpö- ja kuumarepäisyjännitysten kehittymiseen.
Sementti itsekovettuva hiekka: Suuri jäännösvoima ja suurempi pidättyvyys
Sementtisidos itsekovettuva hiekka kehittää lujuutta sementtimäisen sideainejärjestelmän kautta ja pystyy tuottamaan jäykkiä muotteja, joilla on hyvä mittapysyvyys.
Valuolosuhteissa, kuitenkin, muotti ei välttämättä menetä mekaanista kestävyyttään yhtä nopeasti kuin orgaanisesti sidottu järjestelmä.
Kun teräsvalu jäähtyy, se käy läpi jähmettymiskutistumisen, jota seuraa lämpökutistuminen. Muotti ja ytimet vastustavat osaa tästä liikkeestä.
Missä muotti pysyy erittäin jäykkänä, suurempi osa valukappaleen vaaditusta supistuksesta muuttuu mekaaniseksi rasitukseksi ja jännitykseksi.
Pitkälle työstöpalkkiin, vaikutus on kumulatiivinen eikä puhtaasti paikallinen.
Kuuden metrin valussa voi tapahtua huomattavaa kokonaislämpösupistumista, kun kylkiluut, pomot, ytimet, ja paksut osat voivat luoda paikallista lisärajoitusta.
Jos muotti ei anna periksi tarpeeksi, tuloksena oleva jännitys voi keskittyä geometrisesti herkille alueille.
Mekanismi voidaan esittää käsitteellisesti muodossa:
Valukutistuminen → muotinkestävyys → rajoittunut muodonmuutos → vetojännitys → paikallinen jännityksen kertyminen → halkeaman alkaminen
Se on tärkeää, kuitenkin, ei pidä käsitellä jäännösmuottilujuutta ainoana halkeilun syynä.
Todellinen halkeamisriski riippuu myös seoksesta, jähmettymisalue, poikkileikkauksen geometria, ruokintaolosuhteet, lämpötilan jakautuminen, ydinrajoitus, ja metallin mekaaniset ominaisuudet asiaankuuluvassa lämpötilassa.
Siten, Tekninen ongelma erittäin jäykässä sementtisidotussa muotissa ei ole pelkästään se, että se on "liian vahva".
Ongelmana on, että sen kestävyys valukappaleen supistumista vastaan saattaa pysyä merkittävänä valukappaleen lämpöhistorian kriittisessä vaiheessa.
Hartsia sitova hiekka: Liikkeen lujuuden asteittainen menetys ja parantunut tuottokyky
Hartsisidosmuovausjärjestelmissä käytetään orgaanisia sideaineita, joiden lämpökäyttäytyminen poikkeaa olennaisesti sementtipohjaisista järjestelmistä.
Altistuessaan sulan teräksen lämmölle, orgaaninen sideaine käy läpi lämpöhajoamista, pehmeneminen ja sidoslujuuden asteittainen menetys lämpötilan noustessa.
Tämä muutos on erityisen tärkeä suurille valukappaleille, koska muotti voi siirtyä vahvasta tuesta täytön ja käsittelyn aikana vähemmän rajoittavaan tilaan myöhemmän jäähdytyksen aikana..
Kuten casting sopimukset, hiekka voi vähitellen menettää kykynsä vastustaa liikettä.
Sen sijaan, että säilyttäisit erittäin jäykän kuoren valun ympärillä koko jäähdytysprosessin ajan, muotti voi tulla mukautuvammaksi sideaineen hajoamisen myötä.
Käsitteellinen mekanismi on:
Valukutistuminen → sideaineen heikkeneminen → hiekan lujuuden heikkeneminen → muotin liike / romahtaminen → alempi mekaaninen rajoitus
Tästä voi olla hyötyä suurille, geometrisesti monimutkaisia valukappaleita, koska osa valukappaleen lämpökutistumisesta mukautuu muotin muodonmuutokseen sen sijaan, että se muuttuisi kokonaan metallin sisällä olevaksi jännitykseksi.
Kuitenkin, hartsihiekkaa ei tule kuvata täysin "pehmeäksi" tai "stressittömäksi" korkeassa lämpötilassa.
Erilaiset hartsijärjestelmät, sideainepitoisuudet, hiekan lämpötilat, pinnoitusjärjestelmät, hometiheydet, ja lämpöhistoriat tuottavat erilaisia jäännöslujuuskäyriä.
Olennainen ominaisuus on lujuushäviön nopeus- ja lämpötilariippuvuus, ei pelkästään sitä, sisältääkö muotti hartsia.
3. Muotin lämpölaajeneminen ja terminen vuorovaikutus valun kanssa
Muotin rajoittaminen on vain yksi osa muotin ja suuren valukappaleen välistä lämpömekaanista vuorovaikutusta.
Itse muotti läpikäy lämpölaajenemisen ja muodonmuutoksen sen jälkeen, kun sula metalli tulee onteloon, ja tämä mittamuutos voi muuttaa supistuvaan valukappaleeseen kohdistetun rajoituksen määrää ja suuntaa.
Kuuden metrin työstöpalkkiin, tätä vaikutusta ei tule tarkastella valun supistumisen yhteydessä.
Valu jäähtyy samanaikaisesti ja yrittää supistua, samalla kun ympäröivä muotti kuumenee ja käy läpi oman lämpövasteensa.
Tuloksena olevaa jännitystilaa säätelee siksi valun ja muotin suhteellinen liike, ei kummankaan materiaalin lämpölaajenemiskertoimella erikseen.
Sementtisidottu hiekka: Vahvempi lämpövuorovaikutus valukappaleen kanssa
Sementtisidottu itsestään kovettuva hiekka sisältää kiviainesfaasin ja sementtimäisen sideainejärjestelmän, ja sen mittavaste lämmityksen aikana riippuu aggregaattimineralogiasta, sideaineen koostumus, kosteustila, homeen tiheys, ja lämpöhistoria.
Piidioksidipitoiselle muovaushiekalle, kiviaineksen lämpölaajenemisesta tulee erityisen tärkeä, kun muotti kuumennetaan sulalla teräksellä.
Muotti ei vain pysy geometrisesti muuttumattomana kaatamisen jälkeen; yksittäiset hiekkahiukkaset ja ympäröivä sidottu rakenne kokevat lämpölaajenemista ja muita korkeita lämpötiloja.
Samaan aikaan, teräsvalu alkaa jähmettyä ja sen jälkeen supistua.
Tämä luo suhteellisen siirtymäongelman:
Lämmitetty muotin liike + valu supistuminen + rajoitettu homeen yhteensopivuus → lisääntynyt rajapintojen rajoitus
Jos muotti pysyy riittävän jäykkänä, sen lämpöliike voi vastustaa valukappaleen supistumista paikallisesti.
Tuloksena oleva vuorovaikutus voi lisätä vetojännitystä herkillä alueilla, varsinkin kun valugeometria jo edellyttää differentiaalista supistumista.
Kuuden metrin työstöpalkkiin, vaikutus voi olla tärkeä ympärillä:
- Paksuista ohuiksi osien siirtymät
- Rib risteyksiä
- Suuret pomot
- Ytimen tukemat ontelot
- Pitkät hillityt osat
- Geometriset epäjatkuvuudet
Tärkeintä on, että muotin ei tarvitse kohdistaa yksinkertaista yhtenäistä "puristusvoimaa" valukappaleeseen lämpölaajenemiseksi aineeksi.
Differentiaalinen laajeneminen ja rajoitettu muodonmuutos ovat riittäviä muuttamaan jännitystilaa.
Hartsia sitova hiekka: Erilainen lämpövaste ja progressiivinen sideaineen hajoaminen
Hartsisidottu hiekka kokee myös lämpölaajenemisen, varsinkin kun käytetään piidioksidia.
Siksi, olisi teknisesti epätarkaa kuvata hartsihiekkaa "merkittämättömän lämpölaajenevan" yksinkertaisesti siksi, että se käyttää orgaanista sideainetta.
Tärkeämpi ero on kiviaines- ja sideainejärjestelmän yhdistetty lämpövaste.
Kun muotin lämpötila nousee, orgaaninen hartsi pehmenee asteittain, hajoaa, ja menettää sidoslujuuden.
Liimattu hiekka voi siten muuttua mekaanisesti vähemmän jäykäksi samana ajanjaksona, jolloin valussa tapahtuu merkittävää lämpökutistumista.
Tämä saa aikaan erilaisen vuorovaikutuksen:
Casting supistuminen + progressiivinen muotinmukaisuus → vähentää lämpöliikkeen siirtymistä valujännitykseen
Muotti kuumenee ja laajenee edelleen, mutta sen kyky välittää tämä mittamuutos jäykänä mekaanisena rajoitteena voi heiketä sideaineen hajoamisen myötä.
Tämä ero on erityisen tärkeä, kun verrataan hartsi- ja sementtisidosjärjestelmiä. Asiaankuuluva kysymys ei ole yksinkertainen:
Millä muotilla on pienempi lämpölaajenemiskerroin?
Se on:
kuinka suuri osa muotin lämpöliikkeestä todella välittyy valukappaleeseen, kun valu on mekaanisesti herkkä?
Se on paljon hyödyllisempi tekninen kriteeri.
Kiviainetyyppi voi olla tärkeämpi kuin sideainetyyppi
Toinen tärkeä näkökohta on, että lämpölaajenemiseen vaikuttaa voimakkaasti aggregaatti.
Piidioksidihiekka, zirkoni, kromiitti, ja muilla tulenkestävällä aggregaatilla on erilaiset lämpölaajenemisominaisuudet.
Siten, kahdessa muotissa, joissa käytetään eri sideaineita, voi silti olla samanlainen lämpöliike, jos ne käyttävät samaa kiviainesta, kun taas kaksi muottia, jotka käyttävät samaa hartsijärjestelmää, voivat käyttäytyä eri tavalla, kun niiden aggregaatit tai hiekkalajittelu eroavat.
Tämä tarkoittaa, että mielekkäässä prosessivertailussa on erotettava toisistaan:
Binder-käyttäytyminen + kokonaiskäyttäytymistä + homeen tiheys + lämpötilahistoria
sen sijaan, että kaikki lämpökäyttäytyminen johtuu yksinomaan sideaineesta.
Esimerkiksi, kvartsia sisältävällä hiekalla on tyypillinen lämpölaajenemisvaste, joka liittyy sen mineraalien muuntumiskäyttäytymiseen.
Tuloksena oleva muotin liike riippuu täydellisestä muotin rakenteesta ja lämmitysolosuhteista, ei pelkästään yhdestä julkaistusta laajennuskertoimesta.
4. Kosteuden ja kaasun kehitys: Miksi sementtiliitosjärjestelmien vesipitoisuudella on merkitystä?
Kosteus on yksi tärkeimmistä eroista sementtisidotetun itsestään kovettuvan hiekan ja hartsisidoksella sidotun hiekan välillä, mutta sen vaikutus suuriin teräsvaluihin on monimutkaisempi kuin pelkkä sanominen, että "vesi aiheuttaa halkeamia".
Tärkeä kysymys on jäännöskosteuden välinen vuorovaikutus, kaasun tuotanto, homeen läpäisevyys, metallilämpötila, muotin lämpötila, sekä valun lämpö- ja mekaaninen tila täytön ja varhaisen jähmettymisen aikana.
Kuuden metrin työstöpalkkiin, muotti edustaa erittäin suurta pinta-alaa korkean lämpötilan teräsvalun ympärillä.
Kaikki muotin ja metallin rajapinnassa syntyneet kosteus tai sideaineen hajoamistuotteet on kuljetettava muotin läpi.
Jos kaasun kehittyminen ylittää muotin kyvyn ilmaantua, tuloksena oleva paine ja rajapinnan reaktiot voivat edistää vikoja ja monimutkaistaa valukappaleen lämpöhistoriaa.
Olennainen ero on se, että sementtisidosjärjestelmät sisältävät vettä osana kovettumismekanismiaan, kun taas hartsisidosjärjestelmät eivät ole riippuvaisia sementin hydrataatiosta.
Kuitenkin, hartsihiekka ei ole kaasutonta: sen orgaaninen sideaine voi hajota termisesti ja muodostaa kaasumaisia tuotteita altistuessaan sulalle metallille.
Sementti itsekovettuva hiekka: Vettä, Steamin sukupolvi, ja kaasunpaine
Sementtisidottu itsekovettuva hiekka käyttää vettä olennaisena osana kovettumisprosessia.
Riippuen sementtijärjestelmästä, aggregaatti, kovettumisolosuhteet, ympäristön kosteus, varastointiaika, ja muotin paksuus, jonkin verran kosteutta voi jäädä fyysisesti muottiin, kun taas lisää vettä sisällytetään hydratoituun sideainerakenteeseen.
Kun sulaa terästä tulee onteloon, muotin pintaan kohdistuu äärimmäinen lämpökuormitus. Kaikki vapaa tai fyysisesti saatavilla oleva kosteus kuumien kasvojen lähellä voi haihtua nopeasti, höyryn luominen.
Tämä luo potentiaalisen sekvenssin:
Jäännöskosteus → nopea lämmitys → höyryn muodostuminen → kaasun kuljetus → paikalliset paine-/virtausvaikutukset
Jos kaasun muodostumisnopeus on korkea ja läpäisevyys riittämätön, kaasua voi kerääntyä muotin ja metallin rajapinnan lähelle. Tämä voi aiheuttaa vikoja, kuten:
- Kaasuhuokoisuus
- Puhallusreiät
- Pintaiskuja
- Neulanreiät
- Suonet tai pintavikoja, muottijärjestelmästä riippuen
- Metallin tunkeutuminen tai homeeroosio epäsuotuisissa olosuhteissa
Riskin aste riippuu voimakkaasti muotin läpäisevyydestä ja tuuletusjärjestelmästä.
Oikein kuivattu tai kovettunut muotti, jolla on riittävä läpäisevyys, voi vapauttaa kaasua tehokkaasti, kun taas kosteutta sisältävä tai huonosti tuulettuva home voi aiheuttaa huomattavasti vakavampia ongelmia.
Aiheuttaako höyry suoraan lämpöhalkeamia?
Tämä kohta vaatii erityistä huolellisuutta.
On houkuttelevaa kuvailla kosteuden höyrystymistä suoraksi "höyryräjähdys → pinnan sammutus → lämpöhalkeama" mekanismi. Useimmissa suurissa teräsvaluissa, selitys on liian yksinkertainen.
Muotti imee lämpöä nopeasti sulasta teräksestä ja metallipintaan muodostuu luonnollisesti lämpötilagradientti.
Kosteuden höyrystyminen voi muuttaa paikallista lämmönsiirtoa, kaasun paine, ja pintaolosuhteet, mutta se ei automaattisesti tarkoita, että teräspinta "sammuisi" välittömästi metallurgisessa mielessä.
Se, kehittyykö halkeilua, riippuu niiden yhteisvaikutuksista:
Lämpögradientti + jähmettymiskäyttäytyminen + muotin hillitseminen + kuuma sitkeys + paikallista geometriaa + stressin kehittyminen
Siksi, kosteutta tulisi pitää mahdollisena lämpö- ja valuvirheiden aiheuttajana, ei pidetä yleisenä erillisenä halkeilusyynä.
Kuuden metrin työstöpalkkiin, tämä ero on tärkeä, koska "höyrysammutuksen" aiheuttaman virheellisen syyn aiheuttama halkeama voi itse asiassa olla peräisin muotin hillitsemisen yhdistelmästä., kuuma repeytysalttius, osien paksuuserot, ja riittämätön ruokinta.
Hartsia sitova hiekka: Ei kosteutusta, mutta sideaineen hajoaminen tuottaa silti kaasua
Hartsisidottu hiekka ei kovettu sementtihydraation kautta. Sen orgaaninen sideaine kovetetaan kemiallisesti ja hajoaa sitten joutuessaan alttiiksi sulan teräksen synnyttämälle lämpökuormitukselle.
Siten, oikein valmistettu hartsimuotti voi sisältää suhteellisen vähän vapaata vettä verrattuna sementtisidosjärjestelmään, vähentää olennaisesti erityistä ongelmaa, joka liittyy höyryn muodostumiseen muovauksen jäännöskosteudesta.
Kuitenkin, olisi väärin sanoa:
"Hartsihiekka ei tuota kaasua."
Orgaaniset hartsisideaineet voivat tuottaa erilaisia kaasumaisia hajoamistuotteita kaatamisen aikana.
Jos sideainetta on lisätty liikaa tai läpäisevyys on huono, nämä kaasut voivat silti aiheuttaa valuvirheitä.
Asianmukainen suunnittelusuhde on siis:
Sideaineen sisältö + lämpöhajoaminen + läpäisevyys + tuuletus = kaasuun liittyvä valukäyttäytyminen
Tästä syystä alhaisempi kosteus ei automaattisesti tarkoita pienempää kaasun kokonaistuotantoa.
5. Jäähdytysnopeus ja lämpögradientti: Suuren valun halkeilun takana oleva piilotettu ohjain
Kuuden metrin työstökonevaluon, jäähdytys ei ole vain viimeinen vaihe jähmettymisen jälkeen.
Se on jatkuva termomekaaninen prosessi, jossa lämpötilagradientteja, vaiheen muunnos, supistuminen, muotin hillitseminen, ja paikallinen geometria ovat vuorovaikutuksessa.
Tuloksena oleva jännitystila voi määrittää, pysyykö valukappale ehjänä vai kehittyykö siinä kuumia repeämiä, jäähdytyshalkeamia, tai vääristymistä.
Tärkeä ero hartsisidoksella ja sementtisidoksella itsekovettuvan hiekan välillä ei siksi ole se, että toinen järjestelmä "jäähtyy nopeasti" ja toinen "jäähtyy hitaasti".
Todellinen jäähdytyskäyttäytyminen riippuu aggregaatin tyypistä, homeen tiheys, sideaineen sisältö, muotin paksuus, ydinkokoonpano, valumoduuli, ja lämpökosketusolosuhteet.
Se, mikä muuttuu merkittävästi hiekkajärjestelmien välillä, on lämmönsiirtokäyttäytymisen ja, tärkeämpää, kuinka muotti jatkaa valun hillitsemistä lämpötilan laskiessa.
Suurelle työstöpalkkille, tästä vuorovaikutuksesta tulee erityisen tärkeä, koska valussa voi olla pitkiä ohuita seiniä, raskaat kylkiluut, paksut pomot, ja paikallisesti massiiviset osat, jotka jäähtyvät oleellisesti eri nopeuksilla.
Sementtisidottu hiekka: Pitkäaikainen terminen ja mekaaninen vuorovaikutus
Paksu sementtisidottu muotti voi tarjota huomattavan lämmöneristyksen ja säilyttää merkittävän mekaanisen lujuuden huomattavan osan valun jäähdytyssyklistä.
Tarkka jäähdytysaika vaihtelee huomattavasti valuosan koon ja muotin rakenteen mukaan, joten kiinteitä arvoja, kuten "12–24 tuntia", ei pitäisi pitää yleisinä.
Tärkeämpää on se, että valukappale jatkaa supistumista, vaikka muotti voi silti tarjota mielekästä mekaanista rajoitusta.
Raskas keskiosa pysyy kuumana pidempään kuin ohut raina tai reuna. Kun ympäröivät ohuemmat osat muuttuvat mekaanisesti vahvemmiksi ja heikommin kestämään rasitusta, kuumempi osa jatkaa termistä kehitystä. Tämä luo differentiaalisen supistumisen.
Tuloksena oleva stressi voidaan käsitteellä seuraavasti:
Differentiaalinen jäähdytys → differentiaalinen supistuminen → muotin/ytimen rajoitus → vetojännityksen kertyminen
Jos paikallinen vetojännitys ylittää materiaalin käytettävissä olevan sitkeyden kyseisessä lämpötilassa, kuuma repeämä tai halkeama voi aloittaa.
Pitkään työstökonevaloon, riskiä lisää valukappaleen kokonaispituus. Jopa suhteellisen pienet supistumisvenymät voivat vastata huomattavaa absoluuttista siirtymää useiden metrien ajalta.
Hartsia sitova hiekka: Lämpövaste ja rajoitusten aikaisempi menetys
Hartsisidoksella hiekalla on myös huomattava lämmönkestävyys, varsinkin kun käytetään piidioksidia, joten olisi teknisesti epätarkkoja väittää, että hartsihiekka tarjoaa luonnostaan dramaattisesti korkeamman jäähdytysnopeuden jokaisessa sovelluksessa.
Sen tärkeämpi ominaisuus on orgaanisen sideaineen lämpötilariippuvainen hajoaminen.
Kun muotti kuumenee, hartsi menettää asteittain sidoslujuutensa. Siten, muotti voi tulla yhä enemmän mukautuvaksi valun ollessa menossa supistumisvaiheeseen.
Tämä luo mahdollisesti suotuisan sarjan:
Valu jäähtyy ja kutistuu → hartsisidos menettää lujuuden → home muuttuu mukautuvammaksi → kutistuminen mukautuu → pidättyvyys vähenee
Muotin pidättymisen vähentäminen voi olla tärkeämpää kuin itse absoluuttinen jäähdytysnopeus.
Toisin sanoen, hartsimuotti ei välttämättä estä jännitystä saattamalla valukappaleen nopeasti jäähtymään. Sen sijaan se voi lyhentää mekaanisesti tehokkaan rajoituksen kestoa ja suuruutta jäähdytyksen myöhemmissä vaiheissa.
6. Homeen kovettumisen ja poistamisen aiheuttamat mikrohalkeamat
Muotin kunto ennen kaatamista on toinen muuttuja, joka jää usein huomiotta tutkittaessa halkeamia suurissa valukappaleissa.
Muotti ei aloita vuorovaikutusta valun kanssa sillä hetkellä, kun sulaa terästä tulee onteloon.
Se on jo sekoitettu, parannus, strippaus, käsittely, kokoonpano, ydinasennus, varastointi, ja kuljetus.
Näissä vaiheissa syntyvät vauriot voivat vaikuttaa muotin pinnan laatuun ja ontelon mittapysyvyyteen.
Kuitenkin, on tärkeää erottaa muotin mikrohalkeilu ja metallivalun halkeilu.
Näkyvästä tai mikroskooppisesta hiekkamuottivirheestä ei tule automaattisesti metallihalkeamaa. Sen vaikutus riippuu siitä, missä se esiintyy ja muuttaako se metallin tunkeutumista, pinnan geometria, tai stressin keskittyminen.
Sementtisidottu hiekka: Kovettumis- ja käsittelyherkkyys
Sementtisidostetut itsekovettuvat muotit luottavat kontrolloituihin kovettumisreaktioihin lopullisen lujuutensa kehittämiseksi.
Erittäin suurille muotteille, tasainen kovettuminen voi olla vaikeampaa paksuuden vuoksi, kosteuden jakautuminen, ympäristön olosuhteet, ja paikallinen sideainepitoisuus voi vaihdella.
Mahdollisia ongelmia ovat mm:
- Epätasainen kovettuminen
- Paikallinen voimakkuusvaihtelu
- Pinnan mureneminen
- Vaurioiden käsittely
- Halkeilee terävissä homeominaisuuksissa
- Mitat muuttuvat varastoinnin aikana
Jos muotin pinta vaurioituu kuorinnan tai kuljetuksen aikana, sula metalli voi tunkeutua vaurioituneeseen alueeseen tai toistaa sen.
Karkea, rikki, tai paikallisesti kulunut muotin pinta voi sitten luoda geometrisen epäjatkuvuuden valuun.
Erittäin stressaantuneella alueella, tällainen epäjatkuvuus voi toimia a paikallinen stressin keskittäjä.
Tämä on teknisesti tarkempaa kuin oletus, että jokaisesta hiekan mikrohalkeamasta tulee automaattisesti metallihalkeama.
Hartsia sitova hiekka: Nopea kovettuminen, mutta prosessin hallinta on silti tärkeää
Hartsisidosjärjestelmät kehittävät yleensä käsittelylujuutta suhteellisen nopeasti, riippuen sideaine- ja katalyyttijärjestelmästä. Tämä voi yksinkertaistaa kuvioiden poistamista, muotin kokoonpano, ja tuotannon logistiikka.
Kuitenkin, nopea kovettuminen ei poista homevaurioiden mahdollisuutta.
Liiallinen katalyytti, väärä hartsin annostus, huono sekoitus, liiallinen hiekan lämpötila, tai epätasainen kovettuminen voi aiheuttaa:
- Hauraat homepinnat
- Paikallinen voimakkuusvaihtelu
- Ulottuvuuden epävakaus
- Ennenaikainen sideainereaktio
- Muottivaurio käsittelyn aikana
Toisin sanoen, hartsihiekka ei ole luonnostaan immuuni kaatamista edeltäville muottivaurioille. Sen etuna on kyky kehittää vaadittu lujuus nopeasti samalla kun säilytetään kontrolloitu prosessiikkuna.
Mitä tapahtuu, kun vaurioitunut muotin pinta kohtaa sulan metallin?
Oletetaan, että paikallisessa muotin seinässä on pieni halkeama tai vaurioitunut alue.
Useita tuloksia on mahdollista.
Metalli voi toistaa vian vain pinnallisena pinnan epätasaisuutena.
Se voi myös tunkeutua aukkoon, evän tai paikallisen metalliprojektion luominen. Vakavammissa tapauksissa, muotin liike tai eroosio voivat muuttaa valugeometriaa.
Siitä, tuleeko tuloksena olevasta ominaisuudesta rakenteellisesti tärkeä, riippuu:
- Vian syvyys
- Vikasuuntaus
- Valugeometria
- Paikallinen stressitila
- Työstölisä
- Materiaalin sitkeys
- Pinnan viimeistely
Siksi, homevika on parasta nähdä a mahdollinen aloituskohta tai geometrinen epätäydellisyys, eikä automaattisena halkeilun lähteenä.
7. Shakeoutin kokoontaittuvuus ja toissijainen stressimurtuminen
Valuprosessi ei lopu, kun metalli saavuttaa huoneenlämpötilan. Shakeout on toinen mekaaninen tapahtuma, joka voi vaikuttaa suuren valukappaleen lopulliseen eheyteen.
Kuuden metrin työstöpalkkiin, tämä vaihe ansaitsee erityistä huomiota, koska valussa voi silti olla jäännösjännitystä, kun taas pitkä rakenne voi olla suhteellisen herkkä taipumiselle ja iskuille.
Keskeinen muuttuja on kokoontaitettavuus-muotin ja hylsyjen kyky menettää lujuutta riittävästi valun jälkeen, jotta komponentti voidaan poistaa ilman tarpeetonta mekaanista kuormitusta.
Sementtisidottu hiekka: Korkeampi rikkoutumisvastus voi lisätä Shakeout-kysyntää
Sementtiliitetyt muotit voivat säilyttää huomattavan lujuuden valun jälkeen, riippuen sideainejärjestelmästä ja lämpöaltistuksesta.
Jos muotti pysyy vahvasti sidottuina valukappaleen jäähtymisen jälkeen, hiekan erottaminen komponentista saattaa vaatia enemmän mekaanista energiaa.
Massiiviseen kuuden metrin säteeseen, liiallinen tärinä, vaikutus, paikallinen vasarointi, tai huonosti hallittu mekaaninen rikkoutuminen voi siirtää kuormia valuun.
Tämä tulee tärkeämmäksi, kun valukappale sisältää jo:
- Jäännöslämpöjännitys
- Castingin aiheuttama vääristymä
- Paikalliset katkokset
- Geometriset jännityspitoisuudet
- Alueet, joiden sitkeys on heikentynyt
Tällaisessa tilanteessa, shakeout ei saa aiheuttaa alkuperäistä metallurgista vikaa, mutta se voi laukaista tai laajentaa olemassa olevan halkeaman, joka oli jo lähellä kriittistä tilaa.
Tämä ero on tärkeä syy-analyysissä.
Hartsia sitova hiekka: Terminen hajoaminen parantaa kokoontaittuvuutta
Orgaaniset hartsisideaineet hajoavat asteittain valun aikana syntyvän lämpöaltistuksen vaikutuksesta. Tämä voi heikentää hiekan lujuutta kaatamisen jälkeen ja helpottaa muotin poistamista.
Seurauksena, hartsilla sidotut muotit voivat usein saavuttaa hyvän kokoonpuristuvuuden valun jälkeen ilman liiallista mekaanista iskua.
Tämä on yksi syy, miksi hartsijärjestelmät ovat houkuttelevia monimutkaisissa valukappaleissa, joissa hometta poistetaan ripojen ympäriltä, ontelo, ja ydin on vaikeaa.
Kuitenkin, "itsensä romahtamista" ei pidä tulkita kirjaimellisesti. Hiekan jäännöslujuus, muotin paksuus, sideaineen koostumus, pinnoitteet, ja paikallinen lämpöaltistuminen vaikuttavat kaikki todelliseen shakeout-käyttäytymiseen.
Voiko Shakeout luoda halkeaman, jota ei ollut ennen?
Kyllä – mutta tämä on kuvattava tarkasti.
Valu, jossa ei ole näkyvää halkeamaa ennen ravistelua, voi murtua aggressiivisen muotinpoiston aikana, jos se sisältää riittävästi jäännösjännitystä ja siihen kohdistuva mekaaninen kuormitus ylittää paikallisen rakennekapasiteetin.
Kuitenkin, tämä ei todista, että ravisteluprosessi olisi ollut perimmäinen syy.
Todellinen järjestys voi olla:
Valu kehittää piilevän heikon alueen → jäännösjännitys säilyy → täristys lisää mekaanista kuormitusta → halkeama avautuu
Siten, shakeout voi olla laukaista, kun taas taustalla oleva syy on valusuunnittelussa, metallurginen tila, jähmettymisvirheitä, tai aikaisempi stressin kehittyminen.
Tämä ero on olennainen tehokkaan korjaavan toiminnan kannalta.
8. Hartsihiekka vs. Sementti itsekovettuva hiekka: Mikä todella muuttuu?
Perusvastakohta voidaan tiivistää seuraavasti:
| Ydintekijä | Hartsia sitova hiekka | Sementtisidottu itsekovettuva hiekka |
| Kovettumismekanismi | Orgaaninen hartsi + katalyytti/kovetin | Sementtimäinen sideaine + vesipohjaiset kemialliset/hydraatioreaktiot |
| Alkumuotin lujuus | Korkea ja hallittavissa | Korkea riittävän kovettumisen jälkeen |
| Korkean lämpötilan käyttäytyminen | Sideaine hajoaa merkittävästi kuumennettaessa | Sideainejärjestelmä voi säilyttää huomattavan jäännöslujuuden formulaatiosta riippuen |
| Kokoontaittuvuus | Voi tulla suotuisaksi, kun orgaaninen sideaine hajoaa termisesti | Voi pysyä suhteellisen vahvana, ellei sitä ole erityisesti suunniteltu rikkoutumaan |
| Kosteusriippuvuus | Yleensä alhainen vapaan veden tarve | Vesi on kiinteä osa sideainejärjestelmää |
| Kaasuntuotanto | Orgaanisen sideaineen hajoamista on valvottava | Veteen ja sideaineeseen liittyvää kaasun muodostumista on valvottava |
Läpäisevyys |
Tiivistys ja sideainetaso vaikuttavat voimakkaasti | Tiivistys vaikuttaa voimakkaasti, kosteus, ja sideainejärjestelmä |
| Suuri valusoveltuvuus | Erittäin monipuolinen monimutkaisiin suuriin valukappaleisiin | Voi olla sopiva, kun homeen käyttäytyminen on kunnolla hallinnassa |
| Pääprosessin herkkyys | Sideaineen taso, katalyytti, hiekan lämpötila, kaasun tuotanto | Kosteus, parannus, jäännösvoima, läpäisevyys |
| Avainriski halkeamien analysointiin | Liiallinen rajoitus tai kaasuvaikutus, jos se on huonosti hallinnassa | Jatkuva homeen/ytimen rajoittuminen ja kosteuteen liittyvä prosessin epävakaus |
| Tekniikan pääpaino | Hallittu lujuudesta kokoon taivutettavuuteen | Hallittu kovettumislujuus ja riittävä hajoamiskäyttäytyminen |
9. Käytännön vaikutukset ja prosessin optimointi
Valimoille, jotka valmistavat suuria työstökonealustoja, pylväät, poikkipalkit, ja muut raskaan profiilin teräsvalut, valintaa hartsisidoshiekan ja sementtisidotetun itsekovettuvan hiekan välillä ei pidä arvioida vain materiaalin tai muovauskustannusten näkökulmasta.
Merkittävämpi taloudellinen indikaattori on hyväksyttävän valukappaleen valmistuksen kokonaiskustannukset:
Muovauskustannukset → Valun tuotto → Romumäärä → Uudelleentyöstö → Työstöhäviö → Tarkastuskustannukset → Toimitusvarmuus
Hiekkajärjestelmä, joka näyttää halvemmalta tonnia kohden, voi tulla huomattavasti kalliimmaksi, jos se lisää halkeilua, vääristymä, ulottuvuuden epävakaus, tai shakeout-vaurioita.
Samaan aikaan, hartsihiekkaa tai sementtihiekkaa ei pidä kuvata yleisesti ylivoimaiseksi.
Oikea valinta riippuu valun koosta, osan paksuus, geometria, metalliseos, tuotantomäärä, laatuvaatimukset, saatavilla olevat varusteet, ja prosessinhallintakyky.
Milloin sementti itsekovettuva hiekka on sopivaa?
Sementtisidottu itsekovettuva hiekka voi olla tehokas muovausprosessi, kun sen ominaisuudet ovat yhteensopivia valun kanssa.
Se voi olla erityisen käytännöllinen suurille muoteille, joissa muottilujuus on korkea, ulottuvuusvakaus, alhaiset mallikustannukset, ja suhteellisen yksinkertainen tuotantologistiikka ovat tärkeitä.
Se voi myös olla houkutteleva tietyille alhaisille- ja keskimääräiset valukappaleet, joissa kallis pysyvä työkalu ei olisi taloudellisesti perusteltua.
Kuitenkin, kun valugeometria monimutkaistuu ja lämpömekaaninen rajoitus tulee kriittisemmäksi, valimon tulee arvioida, ovatko muotin jäännöslujuus ja kokoonpuristuvuus yhteensopiva valukappaleen kutistumisen kanssa.
Halkeilualttiisiin sovelluksiin, Olennainen kysymys ei ole se, pystyykö sementtihiekka teknisesti valmistamaan komponentin. Kyse on siitä, voiko prosessi tehdä niin toistuvasti hyväksyttävällä romu- ja uudelleenkäsittelynopeudella.
Milloin hartsisidottu hiekka on houkuttelevampaa?
Hartsisidottu hiekka houkuttelee usein suuria, kompleksi, raskaan osan valut, joissa tarkka muottirakenne, monimutkaiset ytimet, ohjattu ulottuvuustoisto, ja suotuisa kokoonpuristuvuus valun jälkeen ovat tärkeitä.
Sen suurin etu ei ole vain "korkeampi laatu". Merkittävämpi hyöty on kyky luoda muovausjärjestelmä, jossa lujuus käsittelyn ja kaatamisen aikana voidaan yhdistää sideaineen lujuuden asteittaiseen heikkenemiseen lämpöaltistuksen aikana.
Arvokkaisiin työstökonevaluihin, tämä voi olla taloudellisesti merkittävää, koska halkeilu- ja korjausasteiden pieni vähennys voi olla suurempi kuin sideainejärjestelmän korkeammat kustannukset..
Liiketoiminnan peruste voidaan siis ilmaista seuraavasti:
Korkeammat muottikustannukset → pienempi vikojen todennäköisyys → pienempi romu/uudelleentyöstö → suurempi kokonaistuotanto
Todellinen hyöty on osoitettava tuotantotiedoilla eikä oletettava etukäteen.
10. Johtopäätös
Suuren työstökonevalun suorituskyvyn määrää pikemminkin vuorovaikutusketju kuin yksittäinen prosessiparametri.
Hartsisidottu hiekka ja sementtisidottu itsekovettuva hiekka luovat erilaisia muovausympäristöjä, erityisesti kuuman lujuuden suhteen, jäännösvoima, kaasun kehittyminen, lämpökäyttäytyminen, kokoontaitettavuus, ja mekaaninen rajoitus.
Kuuden metrin työstöpalkkiin tai sänkyyn, nämä erot voivat vaikuttaa olennaisesti halkeiluherkkyyteen. Kuitenkin, Vian liittäminen kokonaan muovausprosessiin olisi epätäydellinen.
Casting suunnittelu, metalliseosmetallurgia, ruokinta, lämpögradientit, ydinrajoitus, homeen tiheys, parannus, kosteus, jäähdytys, ja shakeout on kaikki otettava huomioon.
Luotettavin tapa on siksi hoitaa muotti ja valu yhtenä kytkettynä suunnittelujärjestelmänä.
Kun valukappale käyttäytyy eri tavalla hiekkaprosessin muutoksen jälkeen, vastaus ei yleensä ole piilotettu yhteen ilmeiseen parametriin.
Se löytyy vuorovaikutuksesta sen välillä, kuinka metalli haluaa supistua ja kuinka paljon muotti sallii sen liikkua.
Faqit
Miksi sementtihiekka aiheuttaa enemmän halkeilua kuin hartsihiekka raskaissa valukappaleissa??
Sementtihiekka pysyy jäykkänä valulämpötiloissa, luo korkean kutistumisen rajoitusjännityksen.
Se laajenee myös termisesti, sisältää kosteutta, joka aiheuttaa höyryshokin, ja vaatii väkivaltaista ravistelua.
Hartsihiekka pehmenee korkeassa lämpötilassa, tuottaa kutistumisen myötä, siinä on minimaalinen kosteus, ja itse romahtaa lempeäksi ravistukseksi.
Voidaanko sementtiä itsekovettuvaa hiekkaa koskaan käyttää suuriin työstökonepalkkiin??
Kyllä, mutta se vaatii prosessimuutoksia: lisäämällä orgaanisia saantoaineita, portoinnin ja nousun optimointi, jäähdytysnopeuden hallinta, ja käyttämällä lempeitä shakeout-käytäntöjä.
Jopa optimoinnin kanssa, kuitenkin, halkeamisnopeus on yleensä korkeampi kuin hartsihiekalla.
Onko hartsihiekka aina kalliimpaa kuin sementtihiekka?
Hartsihiekalla on korkeammat materiaalikustannukset tonnia kohden, mutta se tuottaa tyypillisesti korkeamman tuoton, vähemmän romua, nopeammat sykliajat, ja pienemmät siivouskustannukset.
Arvokkaille raskaille profiilivaluille, hartsihiekka tuottaa lähes aina alhaisemmat kokonaiskustannukset hyvää osaa kohden.
Missä valukoossa hartsihiekkaa tulee edullisemmaksi?
Ei ole tiukkaa kynnystä, mutta yleensä yli 1–2 tonnia painaville valukappaleille, joiden profiilipaksuus on yli 50 mm, sementtihiekan halkeiluriski on yleensä suurempi kuin sen kustannusetu.
Mitä suurempi ja raskaampi valukappale, sitä vahvempi on hartsihiekka.
Voitko sekoittaa hartsia ja sementtihiekkaa saadaksesi keskitien?
Hybridijärjestelmiä käytetään joissakin valimoissa, tyypillisesti hartsihiekkapäällysteellä valupintaa vasten ja sementtihiekkapohjaa.
Tämä voi parantaa pinnan laatua ja vähentää halkeiluriskiä halvemmalla kuin täyshartsihiekka, mutta vaatii huolellista prosessin valvontaa.

