

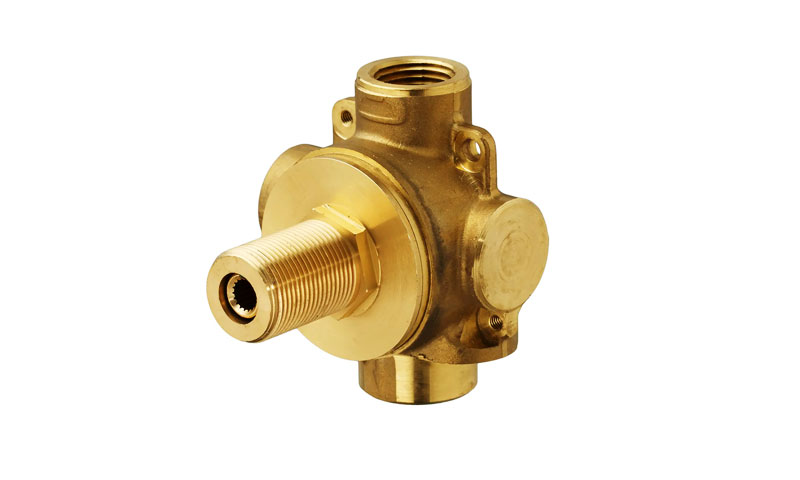
Vaihtoventtiilit ovat olennaisia osia nesteenkäsittelyjärjestelmissä, mahdollistaa virtauksen uudelleenohjauksen reitiltä toiselle.
Näitä venttiileitä käytetään laajalti putkistoissa, lämmitys, tuuletus, ilmastointi (LVI), vedenkäsittely, ja teollinen käsittely.
Vaihtoventtiileissä käytettyjen eri materiaalien joukossa, messinki erottuu suosituimmista vaihtoehdoista erinomaisen työstettävyyden ansiosta, korroosionkestävyys, antimikrobiset ominaisuudet, ja esteettinen vetoomus.
Laadukkaiden messingin vaihtoventtiilien valmistus vaatii yhdistelmän tarkkuusvalua ja edistyksellistä CNC-työstöä.
Kadonnut vahavalu (investointi) on ihanteellinen menetelmä monimutkaisten sisäkanavien ja vaihtoventtiilirunkojen monimutkaisten geometrioiden tuottamiseen.
Yhdistettynä tarkkaan CNC-työstöön, Tämä prosessi tuottaa venttiileitä poikkeuksellisella mittatarkkuudella, sileä pintapinta, ja luotettava suorituskyky.
1. Mikä on messinkivaihtoventtiili?
Eräs messinki vaihtoventtiili on moniporttinen nesteenohjauslaite, joka on suunniteltu uudelleenohjaukseen, valita, tai jakaa nestevirtauksen eri virtausreittien välillä.
Toisin kuin perinteiset kaksiporttiset sulkuventtiilit, Vaihtoventtiili käyttää useita portteja ja sisäistä liikkuvaa elementtiä määrittääkseen, mitkä kanavat on kytketty tiettyyn käyttöasentoon.
Venttiilin runko on normaalisti painetta sisältävä komponentti. Se sisältää tulo- ja ulostuloportit, sisäiset virtauskanavat, venttiilikammio, tiivistysrajapinnat, ja yhteysominaisuudet.
Sisäinen elementti - yleensä pallo, pistoke, patruuna, tai karakäyttöinen mekanismi – muuttaa virtausreittiä, kun venttiiliä pyöritetään tai käytetään.
Tyypillinen kolmiporttinen vaihtoventtiili, esimerkiksi, voi toimia kahdessa perusasennossa:
Asento A: Tulo → Ulostulo A
Asento B: Tulo → Lähtö B
Kehittyneemmät kokoonpanot voivat yhdistää tai eristää virtausreittejä prosessivaatimuksista riippuen.
Messinkisen vaihtoventtiilin suorituskyky riippuu muustakin kuin sen kyvystä vaihtaa virtausta.
Venttiilin on säilytettävä paineen eheys, ohjattu virtausvastus, luotettava sulku, ulottuvuusvakaus, ja toistettava tiivistys koko sen käyttöiän ajan.
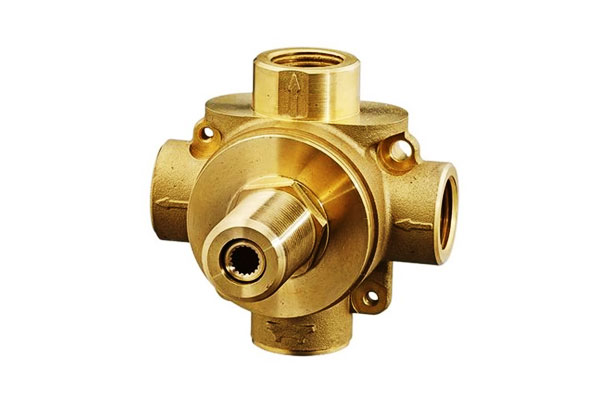
Vaihtoventtiilien tyypit
| Tyyppi | Kuvaus | Tyypilliset sovellukset |
| 3-Tienvaihtoventtiili | Yksi sisääntulo, kaksi pistorasiaa (tai päinvastoin). | Suihkujärjestelmät, sekoitusventtiilit, LVI, prosessin hallinta. |
| 4-Tienvaihtoventtiili | Kaksi sisääntuloa, kaksi pistorasiaa. | Lämmitysjärjestelmät, lämpöpumput, vastavirtaussovellukset. |
| Pyörivä vaihtuva venttiili | Pyörivä elementti ohjaa virtausta porttien välillä. | Pneumaattinen kuljetus, jauheen käsittely, teollisuusprosessointi. |
| Liukukytkinventtiili | Liukuva levy ohjaa virtausta. | Bulkkimateriaalin käsittely, pölyn kerääminen. |
| Pallonvaihtoventtiili | Pallo, jossa on useita kanavia, pyörii suoraan virtaukseen. | Putkisto, kemiallinen prosessointi, kaasun jakelu. |
2. Yleiset messinkilejeeringit vaihtoventtiilien valuun
Oikean valitseminen messinki seos on olennainen paineen eheys, korroosionkestävyys, konettavuus, ulottuvuusvakaus, ja vaihtoventtiilin käyttöikä.
Messinki ei ole yksittäinen materiaali, vaan laaja valikoima kuparipohjaisia metalliseoksia, joilla on olennaisesti erilaiset koostumukset ja suorituskykyominaisuudet.
Tarkkuusvaletulle vaihtoventtiilille, metalliseoksen valinnassa tulee ottaa huomioon enemmän kuin mekaaninen lujuus.
Valmistajan on myös arvioitava valukäyttäytyminen, sisäiset painevaatimukset, nestekemia, sinkinpoistokestävyys, koneistusvaatimukset, lämpötila, ympäristön altistuminen, ja seosaineosia koskevat lainsäädännölliset rajoitukset.
Erityisesti, juomaveteen tai muihin säänneltyihin nestekosketussovelluksiin tarkoitetut venttiilit saattavat vaatia vähälyijyisiä tai lyijyttomia seoksia, jotka on erityisesti hyväksytty kyseiseen huoltoon.
Siksi, "paras" messingiseos on sovelluksesta riippuvainen eikä universaali.
Yleisesti käytetyt messinkilejeeringit vaihtoventtiilien valuun
| Metalliseos (MEILLE) | Keskeiset ominaisuudet | Tyypilliset venttiilisovellukset |
| C84400 | Hyvä valuttavuus ja työstettävyys; perinteinen lyijyllinen puolipunainen messinki | Valetut venttiilirungot, LVI -varusteet, yleiset nesteenhallintakomponentit |
| C85700 | Lyijyä laivaston messinki; hyvä työstettävyys ja korroosionkestävyys | Valetut painetta sisältävät komponentit, merikäyttöiset varusteet |
| C87610 | Kupari-piiseos, jolla on hyvä lujuus ja korroosionkestävyys; matala lyijy | Vesihuoltokomponentit ja korroosionkestävät valukappaleet tarvittaessa |
| C87800 | Silikoni messinki; hyvä keltaisuus, vahvuus, korroosionkestävyys, ja vähän lyijyä sisältäviä ominaisuuksia | Vesihuoltoventtiilirungot, LVI -varusteet, teollisuuskomponentit |
C87850 |
Silikonimessinki, jolla on hyvä työstettävyys, paineen tiiviys, ja korroosionkestävyys | Venttiilirungot, hana, vesimittarin kotelot, LVI- ja laivakomponentit |
| C89833 | Lyijytön vismuttipitoinen seos; hyvä työstettävyys ja korroosionkestävyys | Lyijyttömät painetta sisältävät komponentit, juomaveteen suunnatut venttiili- ja vesijohtosovellukset, jos ne on määritelty |
| C36000 | Erinomaiset vapaan koneistuksen ominaisuudet | Koneistetut venttiilikomponentit, varret, varusteet, adapterit, Pienet tarkkuusosat |
3. Messinkivaihtoventtiilin vahan valuprosessi
Se kadonnut vahavaluprosessi messingin vaihtoventtiileille on suunniteltu muuntamaan monimutkainen venttiilirungon geometria lähes verkon muotoiseksi metallivaluksi, jolla on kontrolloitu mittojen tasaisuus ja vakaa rakenne.
CAD-tarkistus ja työkalut
Prosessi alkaa venttiilin piirtämisestä tai 3D CAD -mallista. Ennen kuin työkalut valmistetaan, geometria tarkastetaan valun toteutettavuuden ja tuotannon vakauden suhteen.
Valmistaja määrittää vaaditun kutistumisvaran, koneistuslisä, seinän siirtymät, fileet, porttipaikat, ja valusuunta.
Vaihtoventtiilille, erityistä huomiota kiinnitetään leikkaavia virtauskanavia ympäröiviin alueisiin, koska äkilliset poikkileikkauksen paksuuden muutokset voivat vaikuttaa metallin syöttämiseen ja jähmettymiseen.
Tämän jälkeen työkalut valmistetaan toistamaan vaadittu vahakuvion geometria.
Vahakuvion tuotanto
Sula vaha ruiskutetaan tarkkuussuuttimeen venttiilin rungon uhrautuvan kuvion luomiseksi.
Kuvion laatu määrää valun mittaperustan. Ruiskutuslämpötila, paine, pitoaika, jäähdytys, ja meistin kuntoa on valvottava välähdyksen minimoimiseksi, vääristymä, epätäydellinen täyttö, ja mittojen vaihtelu.
Valmis vahakuvio tarkastetaan ennen kokoamista.
Vahakokoonpano ja portti
Yksittäiset vahakuviot yhdistetään keskusputkijärjestelmään valupuun muodostamiseksi.
Tässä vaiheessa, porttijärjestelmä on rakennettu siten, että sula messinki voi täyttää venttiilin ontelon hallitusti.
Portin asento ja jakoputken mitat vaikuttavat täyttöaikaan, turbulenssi, lämpögradientit, ja ruokintakäyttäytymistä.
Monimutkaisille vaihtoventtiileille, portti on suunniteltu ympärille koko kehon geometria, täyttönopeuden maksimoimisen sijaan.
Keraaminen kuorirakennus
Vahapuu upotetaan toistuvasti keraamiseen lietteeseen ja päällystetään tulenkestävällä stukkolla. Peräkkäiset kerrokset rakentavat jäykän keraamisen kuoren kuvion ympärille.
Vaipan tulee tarjota riittävä lujuus vahanpoistoon ja metallin kaatamiseen samalla kun se tuottaa vaaditun pinnan yksityiskohdat.
Ensisijaiset prosessiohjaimet ovat:
Lietteen viskositeetti + tulenkestävä hiukkaskoko + kerroksen paksuus + kuivausolosuhteet + kuoren vahvuus
Epäjohdonmukainen kuoren valmistelu voi johtaa halkeiluihin, mittojen vaihtelu, huono pinnanlaatu, tai kuoren rikkoutuminen kaatamisen aikana.
Keksintö ja kuoren ampuminen
Keraaminen kuori kuumennetaan vahakuvion poistamiseksi ja venttiilin rungon negatiivisen ontelon luomiseksi.
Kasvatusten jälkeen, kuori poltetaan orgaanisen materiaalin poistamiseksi ja vaaditun tulenkestävän lujuuden ja lämpöstabiilisuuden kehittämiseksi.
Tuloksena olevan keraamisen muotin on oltava puhdas, kuiva, ja rakenteellisesti ehjä ennen kuin sulaa messinkiä lisätään.
Messingin sulatuksen ja metalliseosten säätö
Valittu messingiseos sulatetaan valvotuissa olosuhteissa.
Keskeisenä tavoitteena on varmistaa, että sula metalli täyttää määritellyt kemiallinen koostumus ja puhtausvaatimukset Ennen kaatamista.
Tämä on erityisen tärkeää mukautetuille venttiileille, joissa materiaalin ominaisuudet ja säädökset voivat riippua tietystä metalliseoslaadusta.
Prosessin ohjaus sisältää tyypillisesti:
- Vahvistetut latausmateriaalit
- Sulamislämpötilan valvonta
- Kemiallinen analyysi
- Kuonan ja oksidin hallinta
- Lämmön tunnistaminen ja jäljitettävyys
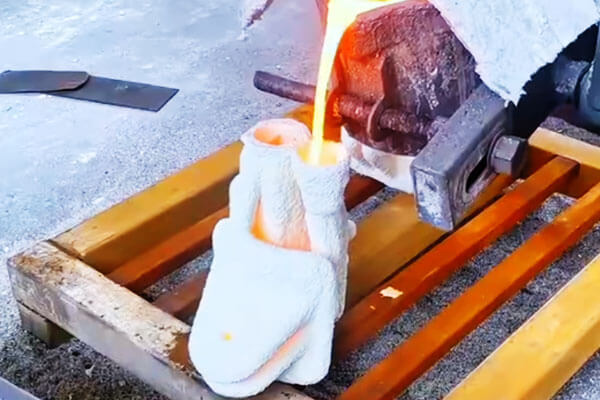
Hallittu kaato
Esilämmitetty keraaminen kuori täytetään sulalla messingillä suunnitellun porttijärjestelmän kautta.
Kaatolämpötila ja täyttömäärä on sovitettava metalliseoksen ja venttiilin geometriaan.
Metallin on pysyttävä riittävän juoksevana täyttääkseen ohuet osat ja monimutkaiset kanavat ilman liiallista turbulenssia tai ennenaikaista jähmettymistä.
Hyvin hallitulla kaatotoiminnalla pyritään saavuttamaan:
Täydellinen täyttö + vakaa virtaus + minimisaannin + kontrolloidut lämpöolosuhteet
Kiinteytys ja ruokinta
Täytön jälkeen, messinki alkaa jähmettyä. Koska venttiilirunko voi sisältää eri paksuisia seinämiä, pomot, ja käytävien risteyksiä, eri alueet voivat jäähtyä eri nopeudella.
Valurakenteen on siksi tuettava hallittua jähmettymistä ja kutistuvan metallin riittävää syöttöä.
Huono kiinteytyssäätö voi aiheuttaa vikoja, kuten:
- Kutistuminen huokoisuus
- Kutistumisontelot
- Kaasuun liittyvät katkokset
- Kuuma halkeilu
Monimutkaisille venttiilirungoille, valusimulaatiolla voidaan ennustaa täyttö- ja jähmettymiskäyttäytymistä ja optimoida portti- ja syöttöjärjestelmä ennen tuotantoa.
Pudotus
Kun valu on jäähtynyt riittävästi, keraaminen kuori poistetaan mekaanisesti.
Tärinä, mekaaninen erotus, tai muita sopivia menetelmiä voidaan käyttää komponentista ja tuotantojärjestelmästä riippuen.
Poiston aikana on oltava varovainen, koska liiallinen mekaaninen voima voi vahingoittaa ohuita osia, portin ominaisuudet, tai valetut pinnat.
Portin ja nousuputken poisto
Kuusi, juoksijat, portit, ja nousuputket leikataan venttiilivalusta.
Leikkauspaikat valitaan siten, että poistaminen ei vahingoita toiminta-alueita tai jätä liikaa materiaalia, joka vaikeuttaisi myöhempää työstöä.
Tämä vaihe muuttaa sijoitusvalupuun yksittäiseksi venttiilirunkovaluksi.
Valun viimeistely
Puhdistettu valukappale hiotaan, räjäytystyöt, tai muita asianmukaisia viimeistelytoimenpiteitä keramiikan jäännösten poistamiseksi, evät, salama, ja portin jäänteet.
Tavoitteena on tuottaa puhdas ja vakaa valu, joka soveltuu tarkastukseen ja myöhempään työstöön.
Tärkeintä, viimeistelyä ei tule käyttää ei-hyväksyttävien valukatkokohtien peittämiseen. Alueet, joista tulee painerajoja, tiivistyspinnat, tai kriittiset työstön peruspisteet vaativat erityistä huomiota.
4. Messingin vaihtoventtiilivalujen CNC-työstö
Kadonnut vahavalu määrittää messingin vaihtoventtiilin päägeometrian, mutta se ei normaalisti tarjoa kriittisten liitäntöjen edellyttämää lopullista tarkkuutta.
CNC -koneistus on siksi silta lähes verkon muotoisen valun ja toimivan tarkkuusventtiilin välillä.
Koneistusprosessissa ei saa saavuttaa vain yksittäisiä mittoja; sen on säilytettävä porttien välinen geometrinen suhde, virtauskäytäviä, venttiilin istuimet, tiivistyspinnat, varret, ja toimilaitteiden liitännät.
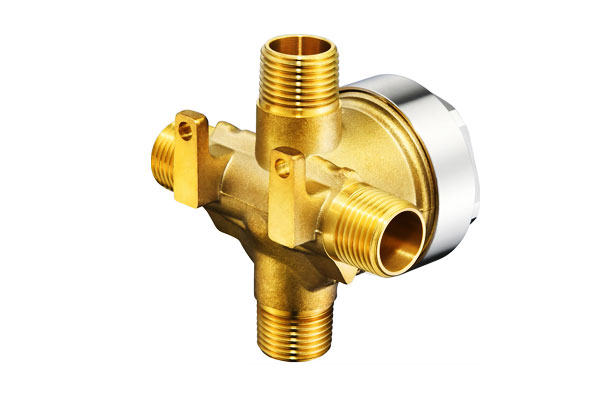
Tyypillinen tuotantojärjestys on:
Valutarkastus → Peruspisteen muodostus → Karkea koneistus → Poraus/porttikoneistus → Kierteen työstö → Istuimen ja tiivisteen uran työstö → Toimilaitteen rajapinnan työstö → Purseenpoisto → Mittatarkastus
Tarkka järjestys riippuu venttiilin arkkitehtuurista.
Venttiiliporttien ja sisäreikien koneistus
Tulo- ja ulostuloaukot muodostavat venttiilin yhteyden ulkoiseen nestejärjestelmään. Riippuen venttiilin rakenteesta, nämä rajapinnat voivat käyttää:
- NPT tai muut kartiomaiset putkikierteet
- BSP- tai BSPP/BSPT-kierteet
- Metrilliset tai mukautetut säikeet
- Pakkausrajapinnat
- Laippaliitokset
- Juotos tai erikoisliitosgeometriat
Porttityöstötoiminnon on ohjattava sekä mittaa että sijaintia.
Oikein koneistettu kierre voi silti aiheuttaa kokoonpanoongelmia, jos aukon akseli on asetettu väärin suhteessa venttiilin runkoon tai viereisiin portteihin.
Leikkaaviin sisäkäytäviin, koneistukseen voi sisältyä porausta, tylsä, poikkiporaus, tai valettujen ja koneistettujen ominaisuuksien yhdistelmä.
Näiden kanavien välistä siirtymää tulee tutkia huolellisesti, koska liiallinen jyrkkyys voi lisätä painehäviötä ja turbulenssia.
Mukautettuina malleina, valu voi tuottaa suurimman osan virtausarkkitehtuurista, kun taas CNC-työstö viimeistelee aukot ja toiminnalliset rajapinnat.
Venttiilipesien tarkkuustyöstö
Venttiilin istukka on yksi vaihtoventtiilin kriittisimmistä ominaisuuksista, koska se muodostaa rajapinnan, joka rajoittaa ei-toivottua nestevuotoa.
Istuimen suorituskyky riippuu useista ominaisuuksista, jotka toimivat yhdessä:
Samankeskeisyys + Kosketusgeometria + Pintapinta + Tasaisuus/pyöreys + Aineellinen yhteensopivuus
Venttiilin istukka, joka täyttää nimellishalkaisijansa, mutta ei ole samankeskinen venttiilielementin kanssa, voi aiheuttaa epätasaisen kosketuksen.
Samalla tavalla, liian karkea pinta voi häiritä tiivistystä, kun taas väärä pinnan geometria voi lisätä käyttömomenttia.
Siksi sopiva istukan toleranssi ja pinnan viimeistely on määriteltävä venttiilin rakenteen mukaan, tiivistyselementti, painekunta, ja vuotovaatimus.
Kierteen koneistus
Kierteet ovat yleisiä messingisissä vaihtoventtiileissä, koska ne tarjoavat kompaktit ja taloudelliset liitännät.
CNC-työstöä voidaan käyttää sekä sisä- että ulkokierteisiin. Kriittisiä parametreja ovat mm:
- Suurin halkaisija
- Pieni halkaisija
- Piki
- Viestiprofiili
- Tehokas halkaisija
- Kierteen syvyys
- Samankeskeisyys
- Pintapinta
Kierremittareita käytetään usein tuotannon varmentamiseen, kun taas mittatarkastus voi vahvistaa taustalla olevan geometrian.
Koska messinki on suhteellisen koneistettavissa, se tukee tehokasta langantuotantoa, mutta leikkausstrategia on silti sovitettava tiettyyn seokseen.
Jotkut lyijyttömät messinkilejeeringit voivat käyttäytyä eri tavalla kuin perinteiset vapaasti työstettävät lajikkeet ja saattavat vaatia optimoituja leikkaustyökaluja ja parametreja.
O-renkaan ja tiivisteen uran koneistus
Jos käytetään elastomeerisia tiivisteitä, O-renkaan ura on pikemminkin tarkkuusominaisuus kuin pelkkä syvennys.
Sen mitat määräävät tiivisteen puristuksen ja vaikuttavat siten vuotokykyyn. Väärä uran leveys, syvyys, kulman geometria, tai pinnan kunto voi aiheuttaa:
- Riittämätön tiivistys
- Liiallinen puristus
- Tiivisteen suulakepuristus
- Kokoamisen vaikeus
- Ennenaikainen tiivisteen kuluminen
Työstöprosessin on siis säilytettävä määritelty urageometria samalla kun se suojaa ympäröivää tiivistyspintaa.
5. Pintakäsittelyvaihtoehdot messingisille vaihtoventtiileille
Mukautettuihin venttiilikomponentteihin, pinnan viimeistely tulee valita yhdessä metalliseoksen kanssa, koneistusprosessi, mittatoleranssit, ja toimintaympäristö.
Kaikki viimeistelyprosessit eivät sovellu kaikille pinnoille.
Erityisesti, venttiilin istuimet, langat, tiivistysrajapinnat, ja märät käytävät voivat vaatia tiukasti kontrolloituja viimeistelyolosuhteita, jotta niiden toiminnallisia mittoja ei muuteta.
Mekaaninen kiillotus
Mekaanisessa kiillotuksessa käytetään asteittain hienompaa hankaavaa materiaalia työstöjälkien poistamiseen, pieniä pinnan epätasaisuuksia, ja valuun liittyviä pintavirheitä messinkipinnasta.
Riippuen vaaditusta ulkonäöstä, prosessi voi vaihdella tavallisesta hiomaviimeistelystä korkeakiiltoiseen kiillotukseen.
Edut:
- Muodostaa sileän ja kauniin messinkipinnan
- Parantaa visuaalista ulkonäköä
- Vähentää näkyviä työstö- ja valujälkiä
- Tarjoaa tehokkaan alustan myöhempää pinnoitusta varten
- Voi parantaa pinnan tasaisuutta ulkoisilla venttiilipinnoilla
Nikkelipinnoitus
Nikkelöinti levittää kontrolloidun nikkelikerroksen esikäsitellylle messinkipinnalle, tyypillisesti galvanointiprosessin kautta.
Asianmukainen esikäsittely on välttämätöntä messinkialustan ja pinnoitteen hyvän tarttuvuuden varmistamiseksi.
Edut:
- Parantaa korroosionkestävyyttä
- Tarjoaa suuremman pinnan kovuuden kuin käsittelemätön messinki
- Parantaa kulumiskestävyyttä
- Tuottaa yhtenäisen metallisen ulkonäön
- Soveltuu kosteudelle ja käsittelyyn alttiina oleville komponenteille
- Voi tarjota pohjakerroksen koristeellisille tai toiminnallisille viimeistelyjärjestelmille
Kromipinnoitus
Kromipinnoitus levittää kromipohjaisen pintakerroksen sopivasti valmistetun alustan päälle, usein nikkelipinnoituksen päällä.
Prosessi tuottaa kovan, kirkas pinta, joka kestää hyvin kulutusta ja tummumista.
Edut:
- Erinomainen koristeellinen ulkonäkö
- Korkea pinnan kovuus
- Hyvä kulumisvastus
- Kestää hyvin tummumista ja ilmakehän altistumista
- Soveltuu näkyville venttiilikomponenteille ja koristeellisille putkistolaitteistoille
Elektrolitio nikkelipinnoitus
Sähkötön nikkelipinnoitus pinnoittaa nikkeli-fosfori- tai vastaavan nikkeliseospinnoitteen autokatalyyttisen kemiallisen reaktion kautta sen sijaan, että luottaisi suoraan ulkoiseen sähkövirtaan.
Tämä mahdollistaa suhteellisen tasaisen pinnoitteen paksuuden monimutkaisilla geometrioilla.
Edut:
- Tasaisempi pinnoitteen paksuus monimutkaisilla pinnoilla
- Hyvä korroosionkestävyys
- Hyvä kulutus- ja hankauskestävyys
- Soveltuu upotetuille ja epäsäännöllisille geometrioille
- Tarjoaa hallitun pintasuojauksen suhteellisen ennustettavalla mittojen muodostuksella
- Hyödyllinen teollisiin venttiilikomponentteihin, jotka vaativat sekä suojaa että mittojen yhdenmukaisuutta
Tarkkuuskoneistettu pintakäsittely
Toiminnallisiin pintoihin, kuten venttiilin istukkaisiin, poraus, langat, ja tiivistysrajapinnat, vaadittu viimeistely tuotetaan usein suoraan ohjatulla CNC-työstyksellä, hieno kääntyminen, tylsä, hiominen, tai muita tarkkuustoimenpiteitä mieluummin kuin koristepinnoitteen avulla.
Edut:
- Säilyttää tarkan mittojen hallinnan
- Mahdollistaa tarkan tiivistysgeometrian
- Tukee hallittua pinnan karheutta
- Välttää tarpeettoman pinnoitteen kertymisen kriittisiin liitäntöihin
- Tarjoaa ennakoitavan kokoonpanon ja toiminnallisen suorituskyvyn
- Soveltuu erityisen hyvin venttiilin istukoihin, poraus, langat, ja tiivisteen kosketuspinnat
6. Lost Wax Castingin edut messinkiin tarkoitettuihin vaihtoventtiileihin
Kadonnut vahavalu tarjoaa ainutlaatuisia etuja jakoventtiilien valmistuksessa, joita ei voida verrata vaihtoehtoisilla valu- tai muovausmenetelmillä.
Verraton mittatarkkuus & Toistettavuus
Investointivalulla saavutetaan ±0,05–0,1 mm per 25 mm valutoleranssi, tasainen toistettavuus suurilla tuotantomäärillä.
Tämä vähentää koneistusvarastoa, minimoi toleranssin kertymisen, ja varmistaa vaihdettavan kokoonpanon.
Monimutkainen sisäinen geometria & Virtauksen optimointi
Kadonnut vaha voi tuottaa monimutkaisia sisäisten porttien geometrioita, sujuvat virtauksen siirtymät, ja muotoiltuja kulkuväyliä, jotka olisivat mahdottomia hiekkavalulla tai ovat epätaloudellisia koneistaa.
Optimoidut sisäiset virtausreitit vähentävät turbulenssia, paineen pudotus, ja virtausmelu.
Ylivoimainen As-Cast -pinnan viimeistely
Hieno keraaminen pintapinnoite tuottaa Ra 1,6–3,2 μm:n valupinnan viimeistelyn, vähentää koneistusaikaa ja parantaa tiivistyspinnan suorituskykyä.
Sileät valupinnat vähentävät myös virtauksen aiheuttamaa eroosiota nestekanavien sisällä.
Minimaalinen työstövarasto & Materiaalitehokkuus
Lähes verkkomuotoinen valu vaatii vain 0,8–1,5 mm koneistusmassaa per puoli, verrattuna 3–6 mm:iin hiekkavalussa.
Tämä vähentää materiaalihukkaa 40–60 % ja lyhentää koneistusaikaa merkittävästi.
Seoksen joustavuus & Mukautettu muotoilu
Kadonnut vahavalu toimii käytännössä minkä tahansa messingiseoksen kanssa, mahdollistaa räätälöityjen seosten koostumuksen sopivan tiettyyn korroosioon, vahvuus, tai sääntelyvaatimuksia ilman suuria työkalumuutoksia.
Tasainen paineen eheys & Vuotovastus
Yksiosaiset valurungot eliminoivat kootut liitosvuotoreitit. Hallittu jähmettyminen minimoi sisäisen huokoisuuden, varmistaa painetiiviin suorituskyvyn, joka läpäisee 1,5-kertaisen käyttöpaineen vuototestin.
7. Lost Wax Casting vs. Taotut messingiset vaihtoventtiilit
Sekä valu että takominen tuottavat messinkiventtiilikomponentteja, mutta ne palvelevat erilaisia suunnittelu- ja suorituskykyskenaarioita.
| Suorituskyvyn ulottuvuus | Kadonneet vahavaletut messinkiventtiilit | Taotut messinkiventtiilit |
| Mitat tarkkuus | ±0,05 – ±0,1 mm/25 mm valussa; tiukempi koneistuksen jälkeen | ±0,02 – ±0,05 mm; hyvin johdonmukainen |
| Sisäisen geometrian monimutkaisuus | Erittäin korkea – monimutkaiset portit, muotoiltuja kulkuja, moniporttiset mallit | Rajoitettu – vain yksinkertaiset aksiaaliset muodot; syvät sisäiset ominaisuudet eivät ole mahdollisia |
| Paine & Väsymiskestävyys | Hyvä normaalipaineelle; huokoisuudesta riippuvainen | Erinomainen; suurempi väsymiskestävyys ja murtumispaine |
| Tuotannon määrän soveltuvuus | 500 - 50,000 PCS/vuosi | 10,000 - 500,000+ PCS/vuosi |
| Työkalukustannukset & Läpimenoaika | Kohtuulliset työkalukustannukset; 4– toimitusaika 6 viikkoa | Korkea työkalukustannus; 6– toimitusaika 10 viikkoa |
| Yksikkökustannukset yhteensä | Keskikorkea matalalle äänenvoimakkuudelle; kilpailukykyinen keskimääräisellä volyymilla | Korkea alhaisella äänenvoimakkuudella; pienin erittäin suurella äänenvoimakkuudella |
| Ihanteelliset sovellusskenaariot | Monimutkaiset moniporttiset rungot, muotoillut virtausreitit, keskimääräinen volyymi | Yksinkertaiset aksiaaliset mallit, korkea paine, korkean syklin väsymys, erittäin suuri äänenvoimakkuus |
8. Messingin vaihtoventtiilien sovellukset
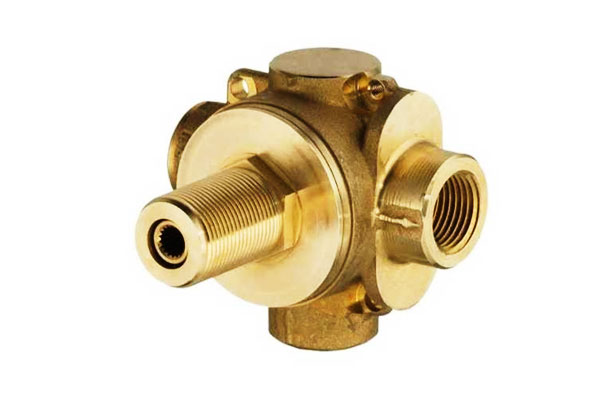
Putkityöt ja vedenjakelu
Messinkisiä vaihtoventtiilejä käytetään laajalti putkistojärjestelmissä veden ohjaamiseen eri ulostulojen välillä, piirit, tai kalusteet.
Niiden kompakti muotoilu, korroosionkestävyys, ja hyvä työstettävyys tekevät niistä soveltuvia sekä asuin- että kaupallisiin vedenhallintalaitteisiin.
Tyypilliset sovellukset sisältävät:
- Suihkujärjestelmät
- Hanojen kokoonpanot
- Vedenjakelulaitteet
- Sekoitus- ja reititysjärjestelmät
- Kotitalouksien LVI-laitteet
LVI- ja lämmitysjärjestelmät
Messinkisiä vaihtoventtiilejä käytetään yleisesti LVI- ja vesilämmitysjärjestelmissä ohjaamaan kiertävän veden ja muiden yhteensopivien nesteiden suuntaa.
Venttiili voi vaihtaa virtausta lämmityspiirien välillä, ohituslinjat, tai toissijaisia silmukoita.
Tyypilliset sovellukset sisältävät:
- Patterilämmitysjärjestelmät
- Lattialämmitysjärjestelmät
- LVI-kiertopiirit
- Lämpöpumppujärjestelmät
- Kattila ja lämmityslaitteet
Kastelujärjestelmät
Kastelulaitteissa, messinkisiä vaihtoventtiilejä voidaan käyttää ohjaamaan vettä eri haarojen tai vyöhykkeiden välillä.
Niiden korroosionkestävyys ja vankka rakenne tekevät niistä sopivia toistuvaan virtauksen vaihtamiseen ulkoympäristöissä.
Tyypilliset sovellukset sisältävät:
- Maatalouden kastelujärjestelmät
- Puutarhan kastelulaitteet
- Sprinklerijärjestelmät
- Kasvihuonekastelu
- Vedenjakoputket
Vedenkäsittelylaitteet
Messinkiset vaihtoventtiilit voidaan integroida kompakteihin vedenkäsittelyjärjestelmiin, joissa on valittava tai eristettävä erilaisia virtausreittejä.
Tarkkuusvalu on erityisen hyödyllinen, kun venttiilirunko vaatii räätälöityjä sisäisiä kanavia.
Tyypilliset sovellukset sisältävät:
- Veden suodatusjärjestelmät
- Vedenpuhdistuslaitteet
- Pehmennysjärjestelmät
- Pumppu- ja suodatinkokoonpanot
- Vedenkäsittelyn ohjausyksiköt
Kodinkoneet ja kodinkoneet
Kompakteja messinkisiä vaihtoventtiilejä käytetään myös laitteissa, joissa vettä tai muuta yhteensopivaa nestettä on ohjattava eri sisäisten piirien välillä.
Tyypilliset sovellukset sisältävät:
- Kahvi- ja juomavälineet
- Pesukoneet
- Vedenlämmittimet
- Siivousvälineet
- Asuntojen vedenhallintalaitteet
Teollisuuden nesteiden hallintalaitteet
Teollisuuslaitteet voivat käyttää messinkisiä vaihtoventtiilejä veden ohjaamiseen, öljy, ilma, tai muita yhteensopivia nesteitä, joissa paine, lämpötila, ja kemiallinen ympäristö ovat materiaali- ja venttiilisuunnittelun rajoissa.
Tyypilliset sovellukset sisältävät:
- Pumppujärjestelmät
- Kompressorit ja apulaitteet
- Nesteenkäsittelykoneet
- Teollisuuden jäähdytysjärjestelmät
- Räätälöidyt laitekokoonpanot
Kaupalliset ja erikoistuneet järjestelmät
Räätälöidyt messingiset vaihtoventtiilit sopivat myös laitevalmistajille, jotka vaativat kompaktin moniporttisen virtauksensäätökomponentin, joka on suunniteltu tietyn kokoonpanon tai nestepiirin ympärille.
Tyypilliset sovellukset sisältävät:
- Kaupalliset LVI-laitteet
- Vedenkiertojärjestelmät
- Varusteet jakoputket
- OEM-nesteen ohjauskokoonpanot
- Mittatilauskoneet ja prosessilaitteet
9. Miksi valita LangHe-teollisuus messinkivaihdeventtiilin kadonneen vahan valuun & Koneistus?
Räätälöityihin messingisiin vaihtoventtiileihin, valmistajan valitseminen ei ole vain messinkivalamiseen kykenevän toimittajan löytämistä.
Lopullinen komponentti riippuu valutekniikan koordinoinnista, seoksen valinta, CNC -koneistus, pinnan viimeistely, ulottuvuusohjaus, ja toiminnallinen testaus.
Langhe lähestyy mukautettua messinkivaihdeventtiilituotantoa integroituna valmistusprojektina, jolloin valu- ja koneistusvaiheet voidaan kehittää yhdessä asiakkaan toiminnallisten vaatimusten mukaisesti.
| Kyky | Yksityiskohdat |
| Materiaalit | C84400, C85700, C87610, C87800, C87850, C89833, C36000. |
| Valuprosessi | Kadonnut vahavalu (investointi). |
| Toleranssit | ± 0,1–0,3 mm (CT5-CT7 ISO mukaan 8062). |
| CNC -koneistus | CNC: n kääntyminen, jyrsintä, poraus, napauttaminen, tylsä, reading, kierre. |
| Laatu | ISO 9001:2015 sertifioitu; 100% tarkastus; CMM. |
| Läpimenoaika | 6-12 viikkoa työkaluille; 2-4 viikkoa uusintatilauksille. |
10. Johtopäätös
Messinkinen vaihtoventtiili on kompakti komponentti, mutta sen valmistusvaatimukset liittyvät vahvasti toisiinsa.
Venttiilin rungossa on oltava painetta, tarjoavat tarkat virtausreitit, sovittaa sisäinen venttiilielementti, ylläpitää tiivistysrajapintoja, ja liittää luotettavasti ulkoisiin putkiin tai laitteisiin.
Monimutkaisiin mukautettuihin malleihin, kadonnut vahavalu tarjoaa tehokkaan tavan määrittää venttiilirungon päägeometria, mukaan lukien mukautetut portit, pomot, siirtymät, ja sopiva sisäinen arkkitehtuuri.
CNC-työstö tuo sitten kierteet, poraus, venttiilin istuimet, tiivisteen urat, ja toimilaitteiden liitännät vaaditulla tarkkuudella.
Materiaalin valinta on yhtä tärkeää. Erilaiset messinkilejeeringit tarjoavat erilaisia yhdistelmiä valutettavuudesta, konettavuus, mekaaninen lujuus, korroosionkestävyys, ja säännöstenmukaisuus.
Siksi oikean valinnan tulee perustua todelliseen nesteeseen ja käyttöympäristöön.
LangHe Industry yhdistää messingin tarkkuusvalun ja CNC-työstön tukemaan räätälöityä vaihtoventtiilin tuotantoa suunnittelun alustavasta tarkastuksesta valmiiden komponenttien tarkastukseen., auttaa OEM-asiakkaita muuttamaan monimutkaiset venttiilikonseptit valmistettaviksi ja toistettaviksi tuotteiksi.
FAQ
Mikä on messinkinen vaihtoventtiili?
Messinkinen vaihtoventtiili on moniporttinen nesteen ohjauslaite, jota käytetään nesteen ohjaamiseen tai valikoivaan jakamiseen eri virtausreittien välillä.
Sen sisäinen venttiilielementti määrittää, mitkä portit on kytketty kuhunkin käyttöasentoon.
Miksi messinkiä käytetään yleisesti vaihtoventtiileissä??
Messinki tarjoaa hyödyllisen korroosionkestävyyden yhdistelmän, konettavuus, mekaaninen lujuus, kestävyys, ja kustannustehokkuus.
Nämä ominaisuudet tekevät siitä sopivan useille vesille, LVI, putkisto, laite, ja teollisuuden nesteenhallintasovellukset.
Miksi käyttää kadonnutta vahavalua messingiseen vaihtoventtiiliin?
Kadonnut vahavalu on erityisen hyödyllinen, kun venttiilin rungossa on monimutkainen geometria, useita portteja, integroidut pomot, tai mukautettuja virtauskanavia.
Se tuottaa lähes verkon muotoisen rungon, joka voidaan myöhemmin työstää CNC-koneistettuna.
Voidaanko messinkisiä vaihtoventtiilejä käyttää juomaveteen?
Ne voivat olla, edellyttäen, että koko venttiilirakenne täyttää soveltuvat juomavesihuollon vaatimukset.
Messingin seos, johtaa sisältöä, kostuneita komponentteja, valmistusprosessi, ja tuotteen vaatimustenmukaisuus on otettava huomioon.

