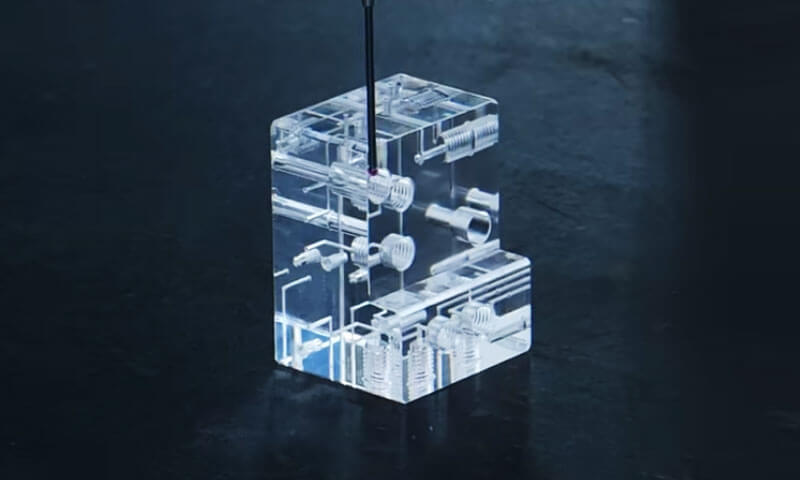
Akryyli, tai polymetyylimetakrylaatti (PMMA), on yksi modernin valmistuksen monipuolisimmista teknisistä muoveista.
Se on läpinäkyvä, kestävä, ja mittastabiili – kolme ominaisuutta, jotka harvoin esiintyvät yhdessä materiaalissa.
Lääketieteellisten laitteiden koteloista ja laboratoriolaitteista autojen valolinsseihin, ostopisteen näytöt, ja tarkkuusnestekomponentit, akryyliosat suorittavat toimintoja kuin lasi, polykarbonaatti, ja muut polymeerit eivät sovi yhteen sellaisenaan.
Mutta akryyli ei ole yksittäinen materiaali. Sitä on valettuina ja suulakepuristetuissa muodoissa, joilla on merkittävästi erilaiset ominaisuudet, ja se voidaan muotoilla CNC-työstyksellä, ruiskuvalu, laserleikkaus, Lämpömuodostus, ja sitominen.
Oikean materiaalimuodon ja oikean valmistusprosessin valinta on ero virheettömästi toimivan ja halkeilevan osan välillä, hulluuksia, tai mittatarkastus epäonnistuu.
Tässä artikkelissa tarkastellaan tarkkoja räätälöityjä akryyliosia erikoistuneen valmistajan näkökulmasta.
1. Mikä on akryyli (PMMA)?
Polymetyylimetakrylaatti (PMMA) on läpinäkyvä, amorfinen termoplastinen polymeeri, joka on valmistettu polymeroimalla metyylimetakrylaattia (MMA) monomeeri.
Se kaupallistettiin ensimmäisen kerran vuonna 1930s ja siitä lähtien on tullut yksi maailman laajimmin käytetyistä läpinäkyvistä muoveista.
PMMA tunnetaan yleisesti yksinkertaisesti nimellä "akryyli", mutta materiaalia markkinoidaan myös tunnetuilla kauppanimillä, kuten Pleksilasi, Perspex, Lucite, Akryliitti, ja Altuglas.
Nämä kauppanimet viittaavat kaupallisiin tuotteisiin tai brändeihin, jotka perustuvat akryylimateriaaleihin; taustalla oleva polymeeri on PMMA.
PMMA:n viehätys piilee sen korkean optisen läpinäkyvyyden yhdistelmässä, alhainen tiheys, hyvä pinnan kovuus, UV -vastus, säänkestävyys, ja valmistuksen helppous.
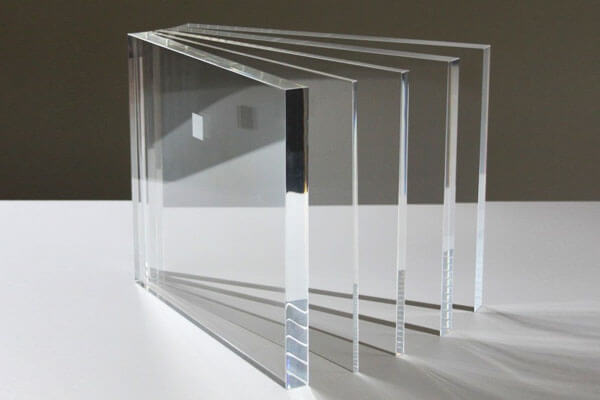
Korkealaatuinen kirkas PMMA voi tarjota näkyvän valon läpäisyä noin 90–92 %, antaa sille lasimaisen ulkonäön ja painaa tilavuudeltaan vain noin puolet perinteisestä lasista.
2. Mitkä ovat eri tyyppiset akryylit (PMMA)?
Tarkkoihin akryyliosiin, PMMA-osake jaetaan yleisesti valettu PMMA ja suulakepuristettu PMMA materiaalin valmistustavan mukaan.
Vaikka molemmat perustuvat samaan polymeeriin, niiden käsittelyhistoria voi tuottaa eroja molekyylipainoissa, jäännöstressi, lämpökäyttäytyminen, optinen laatu, ja koneistussuorituskyky.
Cast PMMA
Cast PMMA valmistetaan polymeroimalla nestemäistä metyylimetakrylaattia (MMA) muottien välissä, yleensä lasilevyjä levytuotantoon.
Suulakepuristettuun materiaaliin verrattuna, Valettu PMMA tarjoaa yleensä korkeamman molekyylipainon, pienempi jäännösjännitys, Hyvä lämpövakaus, ja erinomainen optinen kirkkaus.
Nämä ominaisuudet tekevät valetusta PMMA:sta erityisen sopivan CNC -koneistus.
Oikein kontrolloiduissa leikkausolosuhteissa, se voi tuottaa suhteellisen puhtaita lastuja ja hyvin määritellyt koneistetut reunat, samalla vähentäen taipumusta liialliseen pehmenemiseen tai tahroihin leikkausalueella.
Valettu PMMA valitaan siksi yleisesti tarkkuuskomponentteihin, kuten optisiin kansiin, läpinäkyvät kotelot, tarkastusikkunat, prototyypit, ja mittatilaustyönä työstetyt akryyliosat.
Puristettu PMMA
Puristettu PMMA valmistetaan sulattamalla jatkuvasti akryylihartsipellettejä ja pakottamalla polymeeri suuttimen läpi.
Ekstruusioprosessi tarjoaa tehokkaan standardoitujen arkkien tuotannon, sauvat, putket, ja profiilit, mutta se voi tuoda molekyylien suuntautumisen ja suuremman sisäisen jäännösjännityksen.
Aggressiivisen CNC-työstön aikana, nämä ominaisuudet voivat lisätä lämmön aiheuttaman muodonmuutoksen riskiä, reunan sulaminen, ja stressaavaa, varsinkin kun leikkausolosuhteet ovat huonosti hallittuja tai komponentissa on teräviä sisäisiä piirteitä.
Suulakepuristettu PMMA on edelleen laajalti hyödyllinen yleisissä valmistetuissa akryylituotteissa ja standardoiduissa raaka-aineissa, mutta vaativaan vähennyskoneistukseen, Valettu PMMA on usein edullinen, kun mitat ovat pysyviä, pinnan laatu, ja alhainen koneistusjännitys ovat kriittisiä.
3. Akryylin ydinmateriaalin ominaisuudet (PMMA) Precision Componentsille
PMMA:n materiaaliominaisuuksien ymmärtäminen on välttämätöntä luotettavasti toimivien osien suunnittelussa. Seuraavat ominaisuudet ovat erityisen tärkeitä tarkkuuskomponenteille.
Optiset ominaisuudet.
PMMA lähettää noin 92% näkyvää valoa, verrattuna noin 90% lasia varten.
Sillä on taitekerroin 1.49 ja matala dispersio, joten se sopii objektiiveihin, valonohjaimet, ja optiset ikkunat. Se ei kellastu merkittävästi UV-altistuksessa, toisin kuin monet muut muovit.
Mekaaniset ominaisuudet.
PMMA on jäykkä ja kova. Tyypillinen vetolujuus on 65–75 MPa, taivutuslujuus on 90–110 MPa, ja vetomoduuli on 2,4–3,2 GPa.
Se on hauras verrattuna polykarbonaattiin, loistetulla Izod-iskulujuudella 15–25 J/m.
Tämä tarkoittaa, että akryyliosat on suunniteltava siten, että vältetään jännityspitoisuudet, jotka voivat aiheuttaa halkeamia.
Lämpöominaisuudet.
PMMA:n lasittumislämpötila on noin 105 °C, ja lämmönpoikkeutuslämpötila on noin 95 °C 0.45 MPA.
Käyttölämpötila on tyypillisesti rajoitettu 80 °C:een jatkuvassa käytössä. Lämpölaajenemiskerroin on noin 70 × 10⁻⁶ /° C, joka on korkeampi kuin useimmat metallit, mutta pienempi kuin monet muut muovit.
Kemiallinen vastustuskyky.
PMMA kestää laimeita happoja, emäksinen, alifaattiset hiilivedyt, ja mineraaliöljyt.
Ketonit hyökkäävät siihen (asetoni, MEK), esterit, klooratut hiilivedyt, ja aromaattiset hiilivedyt.
Alkoholit voivat aiheuttaa jännityshalkeamia jännittyneissä osissa. Tämä on otettava huomioon valittaessa puhdistusaineita ja liimoja.
Kosteuden imeytyminen.
PMMA imee noin 0,3–0,4 % vettä kyllästyessään. Tämä on alhainen verrattuna nailoniin tai polykarbonaattiin, mutta se voi silti aiheuttaa mittamuutoksia tarkkuusosissa.
Kriittisiin sovelluksiin, osat tulee käsitellä ennen lopullista työstöä.
Sähköiset ominaisuudet.
PMMA:lla on hyvä dielektrinen lujuus (suunnilleen 20 kV/mm) ja tilavuusvastus (noin 10¹⁵ Ω·cm), joten se soveltuu sähkö- ja elektroniikkasovelluksiin.
Säänkestävyys.
PMMA kestää erittäin hyvin UV-säteilyä ja ulkosää. Sitä käytetään laajalti ulkokyltissä, autoteollisuus, ja arkkitehtoniset lasit.
Kuitenkin, pitkäaikainen altistuminen UV-säteilylle voi aiheuttaa pinnan hajoamista joissakin formulaatioissa, joten UV-stabiloituja laatuja suositellaan ulkokäyttöön.
Biologinen yhteensopivuus.
Lääketieteellinen PMMA on saatavilla ja sitä käytetään hammasproteesissa, luusementtiä, ja lääketieteellisten laitteiden komponentit.
Se voidaan steriloida etyleenioksidilla, gammasäteilyä, tai autoklavointi (rajoituksin).
4. Akryylin tarkkuus CNC-työstö (PMMA) Osa
CNC -koneistus on yksi joustavimmista menetelmistä tarkkojen räätälöityjen akryylien valmistukseen (PMMA) osa, varsinkin kun tarvittava määrä on suhteellisen pieni, geometria on pitkälle räätälöity, tai mallia on vaihdettava usein.
Toisin kuin ruiskuvalu, CNC-työstö ei vaadi erillistä tuotantomuottia.
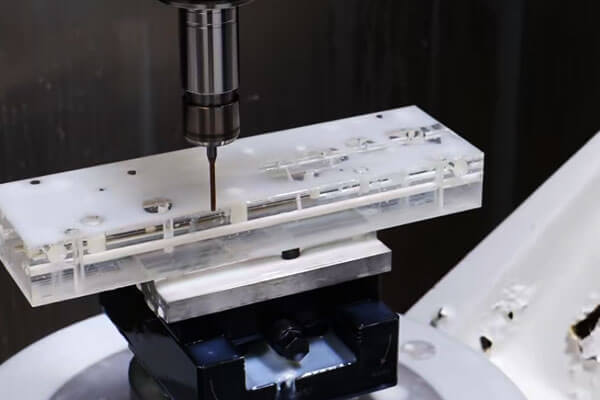
Valmis komponentti valmistetaan suoraan PMMA-levystä, levy, sauva, lohko, tai muuta sopivaa materiaalia poistamalla materiaali tietokoneohjatuilla leikkaustyökaluilla.
PMMA:n yleisiä CNC-toimintoja ovat mm jyrsintä, kääntyminen, poraus, tylsä, reading, reititys, viisteinen, ja kaiverrus.
Riippuen geometriasta ja vaaditusta optisesta laadusta, koneistuksen jälkeen voidaan suorittaa kiillotus tai muu pintakäsittely.
Suurin haaste on lämmönhallinta. PMMA:lla on suhteellisen alhainen lämmönjohtavuus, joten leikkausvyöhykkeellä syntyvä lämpö voi kerääntyä nopeasti.
Liiallinen lämpö voi pehmentää polymeeriä ja aiheuttaa sulamista, purseen muodostuminen, pinnan tahraus, ulottuvuuden vääristymistä, tai stressaavaa.
Terävä työkalu, sopivat leikkausparametrit, tehokas lastunpoisto, ja jäykkä mutta vähärasitus on siksi välttämätön.
CNC-työstöprosessi PMMA:lle
Tyypillinen tarkkuustyönkulku on:
Materiaalin valinta → CAD/CAM-ohjelmointi → Työnpito → Karkea koneistus → Viimeistelytyöstö → Purseenpoisto → Kiillotus/Pinnan viimeistely → Mittatarkastus
Materiaali tulee valita käyttökohteen ja koneistusvaatimusten mukaan.
Cast PMMA on usein suositeltava vaativaan vähennyskoneistukseen, koska sen materiaaliominaisuudet voivat tarjota suotuisan mitta- ja koneistuskäyttäytymisen,
kun taas suulakepuristettua massaa voidaan myös työstää onnistuneesti, kun jäännösjännitys ja lämpövaikutukset ovat kunnolla hallinnassa.
CAM-ohjelmoinnin aikana, työkaluradan tulee välttää tarpeetonta lämmön kertymistä.
Korkea työkalujen sitoutuminen, pitkittynyt hankaus, ja toistuvat ajot samalla alueella voivat aiheuttaa ylilämpötilaa, vaikka nimellisleikkausparametrit näyttävätkin kohtuullisilta.
CNC-koneistuksen PMMA edut
Korkea suunnittelun joustavuus
CNC-työstö voi tuottaa erittäin räätälöityjä geometrioita ilman ruiskupuristustyökaluja.
Suunnittelumuutokset voidaan yleensä toteuttaa CAD/CAM-muutoksilla uuden muotin valmistamisen sijaan.
Tämä tekee prosessista erityisen sopivan prototyyppien suunnitteluun, toiminnallisia näytteitä, varaosat, ja räätälöidyt pienimääräiset osat.
Erinomainen ominaisuuksien käytettävyys
CNC-työstö voi tuottaa suoraan tarkkuusominaisuuksia, kuten:
- Reiät ja poraukset
- Kolot ja taskut
- Langat tarvittaessa
- Asennuspinnat
- Laskurinsa
- Viisteet
- Kaiverretut merkinnät
Monimutkaiset ominaisuuksien yhdistelmät voidaan työstää yhdellä kokoonpanolla, jos koneen ja työpaikan järjestely sen sallii.
Soveltuu prototyypeille ja pienille volyymeille
CNC-työstö on taloudellisesti houkuttelevaa, kun tuotantomäärä ei oikeuta ruiskupuristustyökaluja.
Sen avulla valmistaja voi myös siirtyä suhteellisen nopeasti valmiista CAD-suunnittelusta fyysiseen komponenttiin.
Korkean ulottuvuuden ohjaus
Nykyaikaiset CNC-laitteet voivat tarjota tiukan mittasäädön PMMA-varastossa, kone, työkalu, lämpötila, ja mittausolosuhteet hoidetaan oikein.
Kriittiset ominaisuudet voidaan tarkastaa myös CMM:ien avulla, näköjärjestelmät, tai tarkkuusmittareita.
CNC-koneistuksen PMMA rajoitukset
Päärajoitus on materiaalinpoistoteho. Merkittävä osa alkuperäisestä materiaalista voi muodostua koneistusjätteeksi, varsinkin kun valmiilla komponentilla on pieni materiaali/tilavuussuhde.
CNC-työstö voi tulla kalliiksi myös suurilla tuotantomäärillä, koska sykliaika ja koneen käyttöaste vaihtelevat osien lukumäärän mukaan.
Muita rajoituksia ovat mm:
- Lämmön kerääntyminen leikkauksen aikana
- Purseen tai reunan sulamisen vaara
- Mahdollinen jäännösjännityksen vapautuminen
- Korkeammat yksikkökustannukset suurilla määrillä
- Lisäkiillotuksen tarve optisille pinnoille
- Naarmuuntumisherkkien läpinäkyvien osien käsittelyvaatimukset lisääntyvät
Näistä syistä, CNC-työstö on yleensä voimakkainta tuotantospektrin prototyypeissä ja pienivolyymissa.
5. Mukautetun akryylin ruiskuvalu (PMMA) Osa
Injektiomuovaus muodostaa PMMA-osia kuumentamalla kestomuovia sen käsittelyalueen yläpuolelle, sulan polymeerin ruiskuttaminen tarkkuusmuottiin paineen alaisena, antaa materiaalin jäähtyä ja jähmettyä, ja poistamalla sitten valmiin komponentin.
Toisin kuin CNC-työstö, joka poistaa materiaalia kiinteästä aihiosta, ruiskuvalu luo vaaditun geometrian suoraan muottipesän läpi.
Tämä tekee siitä erityisen tehokkaan monimutkaisten muotojen ja suurten komponenttien toistaminen.
Tyypillinen PMMA-ruiskupuristussykli on:
Hartsin kuivaus → plastisointi → ruiskutus → pakkaus/pito → jäähdytys → poisto → tarkastus
PMMA vaatii asianmukaista kosteudenhallintaa ennen käsittelyä. Liiallinen kosteus hartsissa voi edistää kuplien muodostumista, hopeisia raitoja, usva, ja muut pinta- tai optiset viat.
Kuivausolosuhteiden tulee noudattaa hartsin valmistajan ohjeita.
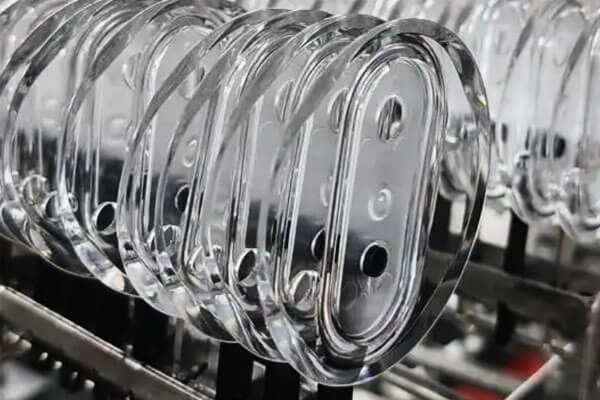
Optinen laatu ruiskupuristus
Kun PMMA-osa on tarkoitettu optisiin tai läpinäkyviin sovelluksiin, mittatarkkuus ei yksin riitä.
Prosessin tulee myös hallita:
Virtauskäyttäytyminen + jäähdytyksen tasaisuus + jäännöstressi + muotin pinnan kunto
Huonosti kontrolloitu täyttö tai jäähdytys voi aiheuttaa optisia vääristymiä, vaikka osan mitat pysyvät toleranssien sisällä.
Itse muotin pinta toimii suorana kopiopinnana. Mikä tahansa vika, saastuminen, naarmuuntua, tai sopimaton rakenne kriittisellä muotin pinnalla voi siirtyä valmiiseen akryyliosaan.
Tästä syystä, Optinen PMMA-muovaus vaatii usein erityisen huolellista muotin kiillotuksen hallintaa, hartsin kuivaus, täyttöehdot, tuuletus, ja jäähdytys.
PMMA-ruiskupuristuksen edut
Edut:
- Alhainen yksikköhinta volyymilla: Kun työkalut on poistettu, yksikköhinta on alhainen.
- Korkea tuotantonopeus: Tuhansia osia päivässä on mahdollista.
- Erinomainen toistettavuus: Yhdenmukaiset mitat ja ominaisuudet.
- Monimutkainen geometria: Integroituja ominaisuuksia, kylkiluut, pomot, ja nepparit voidaan muotoilla.
- Pintapinta: Muotin rakenne toistetaan osassa.
- Materiaalivalikoima: Värillinen, täytetty, ja erikoisluokkia on saatavilla.
- Automaatio: Prosessi voidaan täysin automatisoida.
Rajoitukset:
- Korkea työkalukustannus: Muotit voivat maksaa kymmeniä tuhansia dollareita.
- Pitkä toimitusaika: Muotin valmistus kestää viikoista kuukausiin.
- Suunnittelurajoitukset: Luonnoskulmat, seinämän paksuuden tasaisuus, ja portin sijainti on otettava huomioon.
- Materiaalirajoitukset: Erittäin korkean molekyylipainon omaavaa valettua akryyliä ei voi muovata.
- Jäljellä oleva stressi: Valetuissa osissa voi olla jäännösjännitystä ja kahtaistaitteisuutta.
- Minimiäänenvoimakkuus: Ei taloudellinen pienille määrille.
6. Tekninen & Taloudellinen vertailu: CNC -koneistus vs.. Injektiomuovaus
CNC-työstö ja ruiskuvalu voivat molemmat tuottaa tarkkoja mukautettuja PMMA-osia, mutta ne on optimoitu erilaisiin tuotantoolosuhteisiin.
Tärkein ero on, että CNC-työstö poistaa materiaalia kiinteästä PMMA-massasta, kun taas ruiskupuristus muodostaa osan suoraan muottiin.
Seurauksena, niiden kustannusrakenne, suunnittelun joustavuus, tuotantotehokkuus, ja materiaalin käyttö on aivan erilaista.
| Avaintekijä | CNC -koneistus | Injektiomuovaus |
| Valmistusperiaate | Subtraktiivinen koneistus PMMA-levyltä, levy, sauva, tai estää | Sulan PMMA:n muodostaminen tarkkuusmuotin sisällä |
| Paras tuotantomäärä | Prototyyppi, näyte, ja vähäinen tuotanto | Keskipitkä- ja suuren määrän tuotanto |
| Alkuperäiset työkalukustannukset | Matala; pääasiassa tavallisia leikkaustyökaluja ja kiinnikkeitä | Korkea; tarvitaan erillinen muotti |
| Yksikkökustannus | Suhteellisen korkea, koska koneistusaika kasvaa määrän mukana | Suhteellisen alhainen muottisijoituksen kuoletuksen jälkeen |
| Suunnittelun joustavuus | Erinomainen; CAD-muutokset voidaan yleensä toteuttaa ilman uusia työkaluja | Rajoitettu työkalun jälkeen; suuret suunnittelumuutokset voivat vaatia muotteja |
| Kehityksen nopeus | Nopeasti; sopii nopeille prototyypeille | Hitaampi, koska muotin muotoilu, valmistus, ja kokeita tarvitaan |
Monimutkainen 3D-geometria |
Hyvä, mutta työkalujen saatavuus ja koneistusstrategia rajoittavat | Erinomainen muotoiltuja kylkiluita varten, pomot, leikkeet, ja integroidut ominaisuudet |
| Mitat tarkkuus | Korkea ja suoraan ohjattu CNC-työkaluratojen avulla | Korkea prosessistabiloinnin jälkeen, mutta kutistumis- ja muovautumisolosuhteet vaikuttavat siihen |
| Optisen pinnan laatu | Erinomainen potentiaali hallitulla työstyksellä ja kiillotuksella | Erinomainen potentiaali korkealaatuisilla muottipinnoilla ja vakaalla muovauksella |
| Materiaalien käyttö | Alentaa; poistetusta materiaalista tulee koneistusjätettä | Suurempi; osa on muodostettu lähelle verkon muotoa, vaikka juoksijat ja spruet luovatkin jätettä |
| Seinän paksuuden joustavuus | Erinomainen vaihtuvapaksuisille koneistetuille komponenteille | Vaatii huolellista valvontaa pesualtaan jälkien minimoimiseksi, loimi, ja jäännöstressi |
| Sisäiset ominaisuudet | Soveltuu erinomaisesti saavutettaviin reikiin, lähtö- ja saapumisaukot, ja taskut | Erinomainen muotoilluille pomoille, kylkiluut, ja monimutkaisia integroituja ominaisuuksia |
| Pinnan viimeistely | Helppo yhdistää kiillotukseen, hiominen, tai muita sivutoimintoja | Muotin pinta määrää suurelta osin muovatun pinnan; toissijainen viimeistely saattaa silti olla tarpeen |
Jäännöstressi |
Voidaan ottaa käyttöön tai vapauttaa koneistuksen aikana, varsinkin stressaantuneessa varastossa | Muovaus voi aiheuttaa jäännössuuntauksen ja lämpöjännityksen |
| Materiaalijätteen kustannukset | Merkittävämpi raskaasti koneistetuille geometrioille | Yleensä alhaisempi suurille, lähes verkon muotoisille osille |
| Osasta osaan toistettavuus | Erittäin korkea vakaalla CNC-ohjelmointi- ja prosessiohjauksella | Erittäin korkea muotin ja muovausparametrien stabiloitumisen jälkeen |
| Taloudellinen nollatulos | Yleensä edullisia pienempiä määriä | Se muuttuu yhä taloudellisemmaksi tuotantomäärän kasvaessa |
| Tyypillisiä PMMA-sovelluksia | Prototyypit, optiset osat, mukautetut kotelot, Matalan tilavuuskomponentit | Kansi, kotelot, näytöt, valaistuskomponentit, suuri määrä mukautettuja osia |
| Pääasiallinen etu | Joustavuutta alhaisilla ennakkoinvestoinneilla | Korkea tuottavuus ja alhaiset yksikkökustannukset mittakaavassa |
| Päärajoitus | Korkeammat yksikkökustannukset ja materiaalin poisto | Suuri työkaluinvestointi ja pienempi suunnittelun joustavuus työkalun jälkeen |
7. Akryylipinnan viimeistely ja jälkikäsittely
Pinnan viimeistely on kriittinen akryyliosille, varsinkin kun optinen kirkkaus tai ulkonäkö on tärkeää. Yleisiä viimeistelytoimenpiteitä ovat mm:
Kiillotus
Akryyli voidaan kiillottaa korkeaan optiseen pintaan käyttämällä useita hiomapapereita, yhdisteitä, ja kiillotuspyörät. Liekkikiillotusta ja höyrykiillotusta käytetään myös reunan viimeistelyyn.
Hehkutus
Koneistetut tai muovatut akryyliosat voidaan hehkuttaa sisäisten jännitysten lievittämiseksi.
Hehkutus suoritetaan tyypillisesti 70–80 °C:ssa useita tunteja, jota seuraa hidas jäähdytys. Tämä vähentää halkeilun ja halkeilun riskiä.
Höyrykiillotus
Osa on alttiina liuotinhöyrylle, joka tasoittaa pintaa. Tämä tuottaa erittäin kiiltävän pinnan, mutta vaatii huolellista valvontaa vääristymien välttämiseksi.
Liekkikiillotus
Hallittu liekki johdetaan pinnan yli, sulattaa ohuen kerroksen ja tuottaa sileän, kiiltävä viimeistely. Tätä käytetään yleisesti reunoihin.
Timanttikiillotus
Vaativille läpinäkyville komponenteille, timanttikiillotus voi tarjota erittäin hienostuneen pinnan. Se on erityisen hyödyllinen, kun vaaditaan pientä pinnan karheutta ja suurta optista kirkkautta.
Verrattuna tavanomaiseen hiomakiillotukseen, timanttipohjaisilla prosesseilla voidaan hallita hyvin pienten materiaalimäärien poistoa.
Tämä tekee niistä houkuttelevia tarkkuusoptisille pinnoille ja komponenteille, joissa näkyvät työstöjäljet on minimoitava.
Maalaus ja pinnoitus
Akryyli voidaan maalata, silkkipainettu, tai päällystetty heijastamattomalla aineella, antistaattinen, tai kovapinnoitettuja viimeistelyjä.
Tekstuuri ja matta viimeistely
Jokainen PMMA-osa ei tarvitse läpinäkyvää, kiiltävä pinta. Hallittua matta- tai teksturoitua viimeistelyä voidaan käyttää häikäisyn vähentämisessä, visuaalinen ilme, valon diffuusio, tai tuntoominaisuudet ovat tärkeämpiä kuin suurin läpinäkyvyys.
Laserleikkaus ja kaiverrus
Leikkaukseen käytetään laserkäsittelyä, kaiverrus, ja merkintä akryyli. Se tuottaa joissakin tapauksissa kiillotetun reunan.
Liimaus ja kokoonpano
Akryyli voidaan liittää liuotinhitsauksella, liima liimaus, ultraäänihitsaus, tai mekaaninen kiinnitys. Liuotinhitsaus tuottaa läpinäkyvän liitoksen, mutta vaatii huolellista valvontaa.
Puhdistus
Akryyli tulee puhdistaa miedolla saippualla ja vedellä tai erityisillä muovinpuhdistusaineilla. Liuottimia, kuten asetonia ja alkoholia, tulee välttää, koska ne voivat aiheuttaa hullua.
8. Mukautetun akryylin sovellukset (PMMA) Osa
Optisen läpinäkyvyyden yhdistelmä, kevyt rakenne, säänkestävyys, sähköeristys, ja työstettävyys tekee PMMA:sta sopivan laajalle valikoimalle mukautettuja komponentteja.
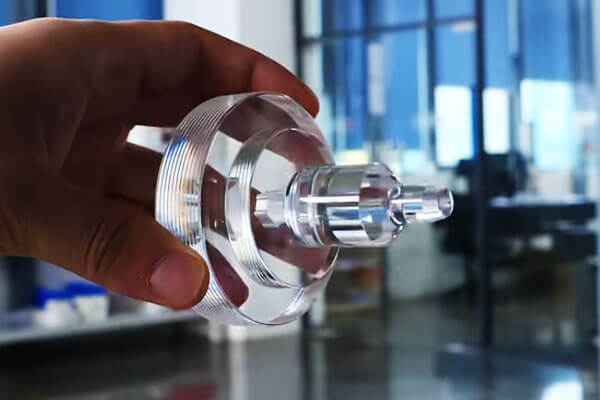
Optiset ja fotoniikkakomponentit
PMMA:ta käytetään laajalti siellä, missä tarvitaan ohjattua valonläpäisyä. Sen optinen selkeys tekee siitä sopivan komponentteihin, joissa visuaalinen läpinäkyvyys tai valon jakautuminen on osa toimintoa.
Tyypilliset sovellukset sisältävät:
- Valonohjaimet
- Optiset kannet
- Läpinäkyvät ikkunat
- Näytön linssit
- Valonhallintakomponentit
- Suojaavat optiset kotelot
Elektroniikka ja sähkölaitteet
PMMA tarjoaa hyvän sähköeristyksen ja voi luoda kevyitä läpinäkyviä suojarakenteita.
Mukautetut komponentit voivat sisältää:
- Läpinäkyvät laitesuojukset
- Ilmaisinikkunat
- Näytön kotelot
- Suojaavat paneelit
- Sähkökotelo
- Eristävät välikkeet ja kiinnikkeet
Teollisuuslaitteet
Teollisuuskoneet vaativat usein käyttäjiä tarkkailemaan sisäisiä prosesseja paljastamatta liikkuvia tai vaarallisia osia.
PMMA:ta voidaan siksi käyttää:
- Tarkastusikkunat
- Koneen suojat
- Suojakuoret
- Fluid view komponentit
- Läpinäkyvät prosessikotelot
- Havaintopaneelit
Laboratorio- ja lääketieteelliset laitteet
PMMA:n läpinäkyvyys, puhdas ulkonäkö, ja valmistuksen helppous tekevät siitä hyödyllisen valikoiduissa laboratorio- ja lääketieteellisten laitteiden komponenteissa.
Hakemukset voivat sisältää:
- Instrumentin kannet
- Fluid-view-kammiot
- Laboratoriokotelot
- Näytetarkastuskomponentit
- Laitteiden kotelot
Auto- ja kuljetus
PMMA:ta voidaan käyttää valituissa autoteollisuus ja kuljetussovellukset, joissa läpinäkyvyys, säänkestävyys, ja ulkonäkö ovat tärkeitä.
Esimerkkejä ovat:
- Valaistukseen liittyvät komponentit
- Ilmaisimen kannet
- Näyttöelementit
- Läpinäkyvät sisäosat
- Koristekomponentit
Valaistus- ja näyttötuotteet
Tämä on yksi PMMA:n vahvimmista kaupallisista sovellusalueista. Materiaali voi siirtää valoa tehokkaasti samalla kun se mahdollistaa huomattavan suunnittelun joustavuuden.
Mukautettuja PMMA-komponentteja voidaan valmistaa mm:
- Hajottimet
- Valonohjaimet
- Näyttöpaneelit
- Valaistuja merkkejä
- Koristeelliset valaistuskomponentit
- Läpinäkyvät kotelot
Arkkitehti- ja kaupalliset tuotteet
PMMA:ta käytetään laajalti visuaalisissa ja koristeellisissa tuotteissa, koska siinä voidaan yhdistää läpinäkyvyys ja suhteellisen pieni paino.
Esimerkkejä ovat:
- Merkinnät
- Näytön kalusteet
- Vähittäiskaupan rakenteet
- Koristepaneeli
- Arkkitehtoniset valaistuselementit
- Näyttelyn komponentit
9. Räätälöityjen akryyliosien kustannustekijät
Materiaali
Materiaalivalinnalla on suora vaikutus kustannuksiin. Valettu PMMA on yleensä kalliimpaa kuin tavallinen suulakepuristettu PMMA,
kun taas erikoislaatuja, kuten UV-stabiloitu, antistaattinen, optinen, tai lääketieteelliset materiaalit voivat aiheuttaa lisäkustannuksia.
Myös osien paksuus ja varaston mitat ovat tärkeitä, erityisesti CNC-koneistukseen. Paksu tai ylimitoitettu PMMA-aihio voi lisätä sekä materiaalin kulutusta että koneistushukkaa.
Suunnittelun monimutkaisuus
Monimutkainen geometria lisää valmistusaikaa ja lisää prosessivaatimuksia.
CNC-koneistetuille osille, ominaisuuksia, kuten syvät taskut, alittaa, ohut seinät, useita asetuksia, ja monimutkaiset 3D-pinnat voivat lisätä koneistustunteja ja työstövaatimuksia.
Ruiskuvalua varten, monimutkainen geometria voi lisätä muotin suunnittelu- ja valmistuskustannuksia.
Alaleikkaukset voivat vaatia liukuja tai muita mekanismeja, kun taas ohuet tai epätasaiset seinät voivat vaatia kehittyneempää muotin virtaus- ja jäähdytyssuunnittelua.
Toleranssivaatimukset
Tiukemmat toleranssit edellyttävät parempaa prosessin valvontaa ja enemmän tarkastuksia.
Yleinen PMMA-komponentti ei välttämättä tarvitse samaa toleranssitasoa kuin optinen tai tarkkuussovituskomponentti.
Liialliset toleranssit voivat näin ollen nostaa valmistuskustannuksia ilman toiminnallista lisäarvoa.
Erityisesti PMMA:lle, lämpötila voi myös vaikuttaa mittasäätöön, jäännöstressi, ja materiaalinkäsittelyhistoria, joten kriittiset toleranssit tulisi määritellä todellisten toiminnallisten vaatimusten mukaisesti.
Tuotantomäärä
Tuotantomäärä on yksi tärkeimmistä tekijöistä valittaessa CNC-koneistuksen ja ruiskupuristuksen välillä.
Pienen volyymin tuotanto suosii yleensä CNC-työstöä, koska prosessi vaatii suhteellisen vähän erikoistyökaluja.
Suurempi tuotantomäärä suosii yleensä ruiskuvalua, koska alkuperäinen muottisijoitus voidaan jakaa useisiin osiin.
Ei ole olemassa universaalia kannattavuusrajaa. Se riippuu osan koosta, geometria, koneistusaika, muotin hinta, kierto -aika, ja vuotuinen tuotantovaatimus.
Pintapinta
Pinnan viimeistely voi vaikuttaa merkittävästi läpinäkyvien akryyliosien kustannuksiin.
CNC-perusviimeistely vaatii vähemmän käsittelyä kuin hienokiillotus, kun taas optinen kiillotus voi sisältää useita vaiheita ja lisätarkastuksia.
Lisäprosessit, kuten liekkikiillotus, höyryyn liittyvä viimeistely tarvittaessa, maalaus, tai toiminnalliset pinnoitteet voivat nostaa edelleen käsittelykustannuksia.
Läpinäkyvälle PMMA:lle, vaadittava viimeistely on määriteltävä selvästi, koska tarpeettomien pintojen kiillotus voi lisätä huomattavia kustannuksia ilman, että komponenttien suorituskyky paranee.
Toissijainen toiminta
Myös ensisijaisen koneistuksen tai muovauksen jälkeen suoritetut toimenpiteet vaikuttavat valmiin osan hintaan. Näitä voivat olla:
- Hehkutus tai stressinpoistohoito
- Liimaus
- Kokoonpano
- Poraus tai toissijainen koneistus
- Tulostus tai merkintä
- Suojaava pinnoite
- Erikoispakkaus
Kustannusvaikutus riippuu toimintojen määrästä ja tarvittavan manuaalisen käsittelyn asteesta.
Työkalu
Työkalu on suuri ero CNC-koneistuksen ja ruiskupuristuksen välillä.
CNC-työstö vaatii yleensä kiinnittimiä erillisen tuotantomuotin sijaan, joten alkuperäinen työkaluinvestointi on suhteellisen pieni.
Injektiomuovaus, verrattuna, vaatii erillisen muotin, ja muotin hinta voi olla merkittävä monimutkaisille PMMA-komponenteille tai osille, jotka vaativat erittäin kiillotettuja optisia pintoja.
Suuren määrän tuotantoa varten, kuitenkin, korkeammat muotin alkukustannukset voidaan kompensoida alhaisemmilla yksikkövalmistuskustannuksilla.
Läpimenoaika
Normaalit tuotannon läpimenoajat ovat yleensä ennakoitavissa.
Nopeutettu tuotanto tai kiireellinen toimitus voi vaatia lisäaikatauluja, ylitöitä, nopeutettu materiaalihankinta, tai nopeutettu viimeistely ja tarkastus, mikä voi lisätä kokonaiskustannuksia.
Tästä syystä, realistinen toimitussuunnittelu on usein taloudellisempaa kuin tarpeettoman tiivistetyn tuotantoaikataulun pyytäminen.
Laatuvaatimukset
Myös tarkastus- ja dokumentointivaatimukset vaikuttavat kustannuksiin.
Perusmittatarkastus on vähemmän vaativa kuin CMM-mittausta vaativa tuotantoohjelma, optinen tarkastus, pinnan karheuden tarkastus, olennainen sertifikaatti, toiminnallinen testaus, tai täydellinen jäljitettävyys.
Arvokkaille tai optisille PMMA-komponenteille, lisätarkastus voi olla perusteltua vikojen, kuten naarmujen, vuoksi, usva, hullu, tai mittavääristymä voi vaikuttaa tuotteen hyväksymiseen, vaikka perusgeometria olisi oikea.
10. Erikoistetun PMMA-osien valmistajan arvo
Erikoistunut tarkkuus-PMMA-valmistaja tarjoaa enemmän kuin koneistus- tai muovauskapasiteettia.
Läpinäkyville akryylikomponenteille, aineellinen käyttäytyminen, lämmönohjaus, mitat tarkkuus, optinen laatu, ja viimeistely liittyvät läheisesti toisiinsa.
Näiltä alueilta kokemusta omaavan toimittajan valitseminen voi vähentää kehitysriskiä ja parantaa johdonmukaisuutta prototyypistä tuotantoon.
Materiaaliosaaminen
PMMA:ta on saatavana eri laatuluokissa ja varastomuodoissa, ja valettu ja suulakepuristettu akryyli voivat käyttäytyä eri tavalla koneistuksen ja lämpökäsittelyn aikana.
Erikoistunut valmistaja voi valita sopivan materiaalin läpinäkyvyyden mukaan, paksuus, mekaaniset vaatimukset, UV -valotus, pintapinta, ja valmistusmenetelmä.
Esimerkiksi, Valettu PMMA on usein suositeltava vaativiin CNC-koneistettuihin komponentteihin sen suotuisten koneistus- ja optisten ominaisuuksien vuoksi, kun taas suulakepuristettu massa voi olla edullisempaa standardoiduissa sovelluksissa.
Prosessin valinta
Sopiva valmistusprosessi riippuu suuresti tuotantomäärästä ja osien geometriasta.
CNC -koneistus sopii yleensä hyvin prototyyppeihin, pienen volyymin tuotanto, ja pitkälle räätälöityjä geometrioita.
Injektiomuovaus tulee yhä houkuttelevammaksi, kun suunnittelu on vakaa ja tuotantomäärät ovat riittävän suuria oikeuttaakseen erikoistyökalujen.
Erikoistunut valmistaja voi myös yhdistää nämä kaksi lähestymistapaa, esimerkiksi käyttämällä CNC-työstöä prototyyppien validointiin ennen valmiin suunnittelun siirtämistä ruiskuvaluon.
Suunnittelu valmistusta varten
PMMA-osat vaativat huolellista huomiota seinämän paksuuteen, sisäiset kulmat, reiät, puristusalueet, koneistuslisä, luonnos, ja lämpömuodonmuutos.
Läpinäkyvät osat lisäävät uuden kerroksen monimutkaisuutta, koska porttijäljet, eroavat linjat, koneistusmerkit, ja jäännösjännitys voi tulla visuaalisesti tai optisesti merkittäväksi.
Varhainen DFM-tarkistus voi tunnistaa nämä ongelmat ennen työkalujen tai tuotannon aloittamista, vähentää kalliin uudelleensuunnittelun tai muottien muuttamisen todennäköisyyttä.
Tarkkuustyöstökyky
Tarkkuus PMMA-työstö vaatii enemmän kuin CNC-koneen.
Terävä työkalu, valvotut leikkausolosuhteet, tehokas lastunpoisto, vakaa työpito, ja lämmönhallinta ovat välttämättömiä sulamisen estämiseksi, purseen muodostuminen, hullu, ja ulottuvuuspoikkeama.
Tarkkuuskomponenteille, valmistajan tulee pystyä hallitsemaan kriittisiä mittoja todellisten piirustusvaatimusten mukaisesti ja todentamaan ne asianmukaisilla mittauslaitteilla.
Pintakäsittelyn asiantuntemus
Akryyliosien lopullinen ulkonäkö ja optinen suorituskyky voivat riippua suuresti jälkikäsittelystä. Hakemuksesta riippuen, valmistaja voi tarjota:
- Hieno CNC-viimeistely
- Mekaaninen kiillotus
- Timantti kiillotus
- Liekkikiillotus sopiviin sovelluksiin
- Hionta ja pinnan esikäsittely
- Tekstuurit
- Toiminnalliset pintapinnoitteet
Optisille komponenteille, viimeistelyä on valvottava huolellisesti, koska liiallinen kiillotus voi muuttaa mittoja tai optista geometriaa.
Lämpö- ja stressinhallinta
PMMA on herkkä lämmölle ja jäännösjännitykselle. Huono koneistus, muovaus, tai käsittely voi johtaa villiintymiseen, halkeilu, loimi, tai ulottuvuuden epävakaus.
Erikoistunut valmistaja voi sisällyttää asianmukaisia prosessiohjaimia, kuten optimoituja leikkausparametreja, kontrolloidut muovausolosuhteet, hehkutus tarvittaessa, ja läpinäkyvien pintojen huolellinen käsittely.
Laadunvalvonta ja jäljitettävyys
Tarkka PMMA-tuotanto voi vaatia enemmän kuin perusmittatarkastuksen.
Hakemuksesta riippuen, laadunvalvonta voi sisältää CMM- tai näkömittauksen, pinnan tarkastus, karheuden mittaus, optisen ulkonäön tarkastukset, materiaalin tarkastus, ja toiminnallinen testaus.
Tuotantokomponentteihin, dokumentoidut tarkastuspöytäkirjat ja materiaalierän jäljitettävyys lisäävät johdonmukaisuutta.
Tuotannon joustavuus
Toimittaja, joka pystyy tukemaan prototyyppi, matala volyymi, ja suuren määrän tuotanto voi vähentää tarvetta siirtää tuotetta valmistajien välillä kysynnän kasvaessa.
Valitse mukautetun akryylin LangHe (PMMA) Osa
Langhe tarjoaa integroidun CNC-työstö ja ruiskupuristus ratkaisuja räätälöityyn akryyliin (PMMA) komponentit, projektien tukeminen prototyyppien kehittämisestä tuotantoon.
Tuotantotapamme yhdistää materiaalin valinnan, DFM arvostelu, tarkkuuskäsittely, pinnan viimeistely, ja laaduntarkastus läpinäkyvien ja tarkkojen muoviosien erityisvaatimusten täyttämiseksi.
CNC-koneistettu PMMA, LangHe voi tukea räätälöityjä geometrioita, tarkkoja reikiä, taskut, asennusominaisuudet, ja kiillotetut pinnat.
Toistuvaan tuotantoon, ruiskuvalu voidaan kehittää vakaaksi, monimutkaiset geometriat tehokkaalla osatuotannolla.
Lähetä meille omasi 2D piirustus, 3D CAD malli, PMMA luokka, määrä, suvaitsevaisuus, ja pinnan viimeistelyvaatimukset.
Langhe osaa arvioida suunnittelun ja suositella sopivaa CNC-työstöä, ruiskuvalu, tai yhdistetty valmistusratkaisu mukautetuille akryyliosille.
11. Johtopäätös
Tarkasti räätälöidyt akryyliosat ovat välttämättömiä aloilla, joilla läpinäkyvyys, kestävyys, ja mittapysyvyyttä vaaditaan.
Valinta valetun ja suulakepuristetun akryylin välillä, sekä CNC-työstön ja ruiskupuristuksen välillä, riippuu sovelluksen vaatimuksista, tilavuus, ja kustannukset.
CNC-työstö tarjoaa suunnittelun vapautta, tiukat toleranssit, ja nopea käänne, tekee siitä ihanteellisen prototyyppeihin ja vähäiseen tuotantoon.
Ruiskupuristus tarjoaa alhaiset yksikkökustannukset ja korkean tilavuuden toistettavuuden, Tekee sen ihanteellisen suuren määrän tuotantoon. Hybridilähestymistapa voi yhdistää molempien parhaat puolet.
Oikean valmistuskumppanin valinta on välttämätöntä.
Erikoisvalmistaja, jolla on materiaaliosaaminen, tarkkuusominaisuudet, viimeistelyosaamista, ja vahva laatujärjestelmä voi auttaa varmistamaan, että jokainen akryyliosa täyttää suorituskyky- ja ulkonäkövaatimukset.
LangHe on asetettu tällaiseksi kumppaniksi, tarjoaa teknisen syvyyden ja tuotannon joustavuuden, jota tarvitaan räätälöityihin akryyliprojekteihin.
Faqit
Mitä eroa on akryylillä ja polykarbonaatilla?
Akryyli (PMMA) tarjoaa paremman optisen selkeyden, UV -vastus, ja naarmuuntumiskestävyys.
Polykarbonaatti on paljon vahvempi ja iskunkestävämpi, mutta se on herkempi naarmuuntumiseen ja kellastumiseen.
Akryylia suositellaan käytettäväksi optisissa ja näyttösovelluksissa; polykarbonaattia iskunkestävään käyttöön.
Onko akryylimuovia tai lasia?
Akryyli on muovia, ei lasia. Se on läpinäkyvä kestomuovi, joka on valmistettu polymetyylimetakrylaatista (PMMA).
Sitä kutsutaan usein "akryylilasiksi", koska se voi tarjota lasimaista läpinäkyvyyttä ja ulkonäköä, mutta sen materiaaliominaisuudet ja valmistusmenetelmät eroavat olennaisesti epäorgaanisen lasin vastaavista.
Akryyli on kevyempää, helpompi koneistaa ja lämpömuovata, kun taas lasi tarjoaa yleensä korkeamman kovuuden ja lämmönkestävyyden.
Voidaanko PMMA-osia kiillottaa optiseen pintakäsittelyyn??
Kyllä. Tarkat PMMA-osat voidaan kiillottaa mekaanisesti tai timanttikiillottaa erittäin alhaisen pinnan karheuden ja korkean optisen kirkkauden saavuttamiseksi.
PMMA-luokasta riippuen, paksuus, kiillotusprosessi, ja mittausmenetelmä, selkeä PMMA voi saavuttaa noin 90-92 % näkyvän valon läpäisy.
Oikein kontrolloidulla kiillotuksella ja jännityksen hallinnalla, PMMA voi tarjota erinomaiset optiset pinnat, vaikka se painaa suunnilleen 50% yhtä paljon kuin tavallinen lasi.