

1. Esittely
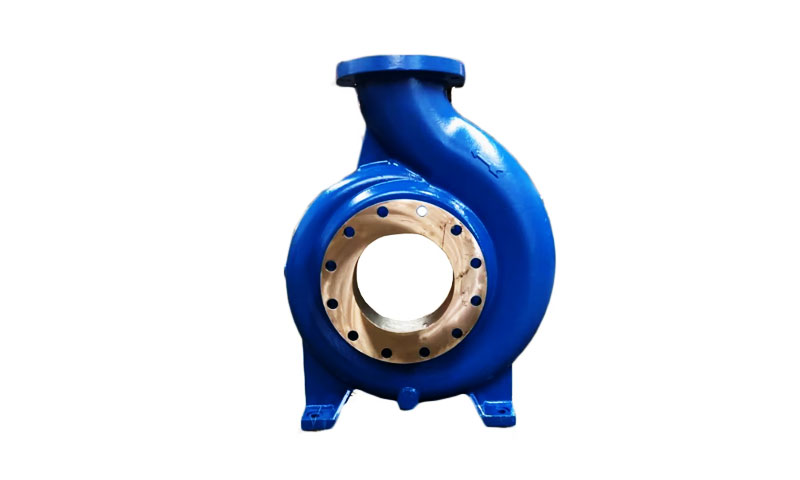
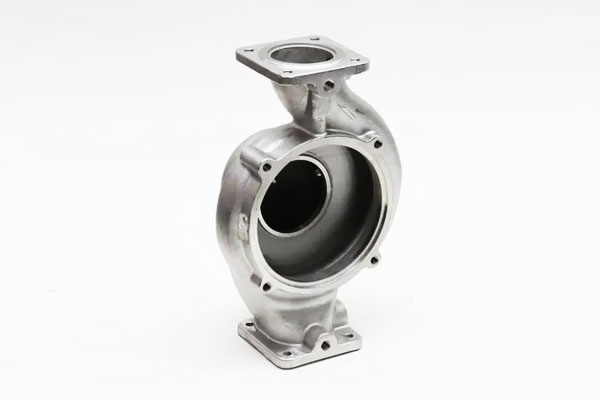
Pumpun rungot ovat rakenteellisia ja hydraulisia koteloita, jotka muuttavat kuljettajan energian nesteen liikkeeksi. Ne sisältävät yleensä voluutteja, juoksupyörän istuimet, laakerin pomot, laipat ja sisäkanavat.
Pumpun rungolle valittu valmistusreitti asettaa saavutettavan geometrian, metallurgia, kustannuksia ja toimitusaikaa.
Investointivalu erottuu edukseen, kun geometria on monimutkainen (sisäiset ohjaussiivet, ohuet verkkot, integroidut pomot), toleranssit ovat tiukat, ja erittäin eheät seokset (ruostumattomat teräkset, nikkeliseokset, pronssit) vaaditaan.
2. Mikä on sijoitusvalupumpun runko?
Määritelmä ja ydintoiminnot
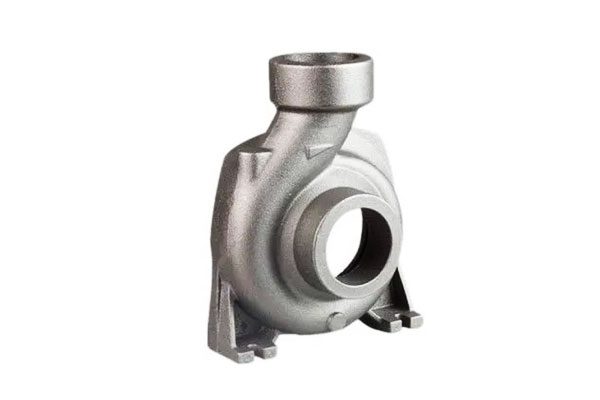
Yksi investointi pumpun runko on kadonneesta vahasta valmistettu pumppupesä (investointi) casting -menetelmä.
vaha (tai polymeeri) pumpun rungon kuvio luodaan, päällystetty tulenkestävällä keramiikalla kuoren rakentamiseksi, vaha poistetaan kuumentamalla, ja sulaa metallia kaadetaan keraamiseen muottiin.
Poltettu vaippa murtuu irti jähmettymisen jälkeen paljastaen lähes verkkovaletun pumpun rungon, joka viimeistellään ja tarkastetaan.
Tyypilliset tiedot ja mitat
- Osamassa: Investointivalupumppujen rungot vaihtelevat yleensä muutamasta sadasta grammasta kymmeniin kiloihin kappaletta kohden; monet valimot valetaan rutiininomaisesti pumppurunkoja ~0,5 kg:sta ~ 50–100 kg:aan riippuen tehtaan kapasiteetista.
- Seinämän paksuus: tyypilliset nimellisseinät ruostumattomille tai nikkeliseoksille: 3–12 mm; minimi ohuet osat alas 1–2 mm ovat saavutettavissa valituilla metalliseoksilla ja prosessin ohjauksella.
- Ulottuvuustoleranssi (valettu): Yleiset sijoitustoleranssit putoavat yleensä ± 0,1–0,5 mm pienille ominaisuuksille; prosentuaalinen toleranssi ±0,25–0,5 % lineaarinen on käytännön nyrkkisääntö.
Kriittisiin koneistettuihin ominaisuuksiin jätetään yleensä työstövara (0.2–2,0 mm valutarkkuudesta riippuen). - Pintapinta (valettu): tyypillinen Ra 1.6–3,2 μm (50–125 min) tavallisille keraamisille kuorille; hienot kuoret ja huolellinen kaataminen voivat tuottaa Ra ≈ 0.8-1,6 μm.
Tiivistepinnat tai laakeritapit koneistetaan/limataan paljon hienompaan Ra-arvoon (≤ 0.2 μm) tarpeen mukaan.
3. Suunnittelun näkökohdat
Investointivalu mahdollistaa monimutkaisen geometrian, mutta hyvä suunnittelukäytäntö maksimoi laadun ja minimoi kustannukset.
Hydrauliikan suorituskykyvaatimukset
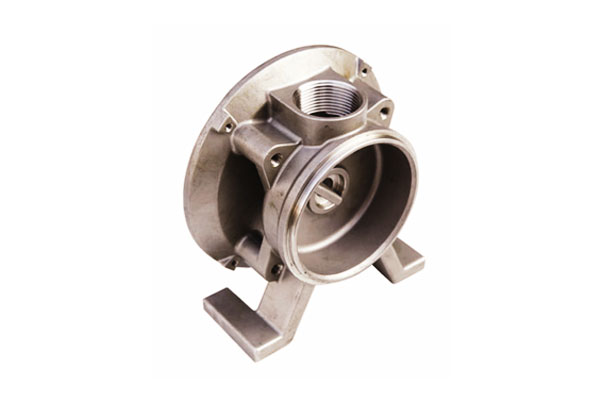
- Virtauskanavat & rullaa: sileät fileet ja hallittu konvergenssi estävät irtoamisen ja kavitaation.
Sisäisen fileen säteen tulee olla runsas (≥ 1–2× seinämän paksuus) turbulenssin vähentämiseksi. - Juoksupyörän istuimen suuntaus: samankeskisyys ja kohtisuora ovat kriittisiä – suunnittele koneistettuja porauksia ja peruspisteen ominaisuuksia.
- Selvitykset: siipipyörän ylitysten ja tiivistepintojen pumppuvälykset on säilytettävä jälkivalukoneistuksen avulla.
Rakenteelliset vaatimukset
- Korostaa & väsymys: ota huomioon sykliset kuormat; Käytä elementtianalyysiä paikallisten jännityksen nousujen tunnistamiseen.
Valumetallurgia (viljakoko, erottelu) vaikuttaa väsymyselämään – suunnittelu välttää ohut, erittäin stressaantunut pomot ilman kunnollista fileointia. - Tärinä: jäykät nauhat ja kylkiluut auttavat nostamaan luonnollisia taajuuksia; sijoitusvalu mahdollistaa kylkiluiden integroinnin runkoon.
Korroosio & käyttää
- Materiaalivalinta: valitse seos nestekemian perusteella (PHE, kloridit, eroosiot, lämpötila).
Merivedelle, dupleksia tai kupronikkeliä voidaan tarvita; happoja varten, Hastelloy tai sopivat nikkeliseokset. - Eroosionkestävyys: sileät sisäpinnat ja suojapinnoitteet (ahkera, lämpösuihku) ovat vaihtoehtoja, joissa on hiukkaslietettä.
Ulottuvuustoleranssit & pintapinta
- Kriittiset piirteet: määritä, mitkä pinnat/poraukset on viimeistelty ja määritä koneistusvarat (ESIM., 0.5–1,5 mm hiekkaisemmille kuorille, 0.2–0,6 mm tarkkuuskuorille).
- Tiivistyspinnat: määritä Ra ja tasaisuus; usein hiottu/kiillotettu arvoon Ra ≤ 0.2 μm ja tasaisuus sisällä 0.01–0,05 mm paineluokasta riippuen.
4. Materiaalit investointivalupumppujen rungoille
Materiaalin valinta on kriittinen tekijä investointivalupumppujen runkojen suunnittelussa ja valmistuksessa, koska se vaikuttaa suoraan mekaaniseen suorituskykyyn, korroosionkestävyys, valmistus, ja palveluelämä.
| Materiaaliluokka | Esimerkki seokset | Keskeiset ominaisuudet | Tyypilliset sovellukset | Casting -näkökohdat |
| Austeniittinen Ruostumaton teräs | 304, 316Lens | Erinomainen korroosionkestävyys, kohtalainen lujuus, hyvä hitsaus; Vetolujuus: 480–620 MPa, Antaa: 170–300 MPa, Pidennys: 40–60% | Yleiset kemialliset pumput, vedenkäsittely, ruoka & juoma | Hyvä sulan juoksevuus, alhainen kuumahalkeiluriski, helppo jälkityöstö |
| Duplex ruostumaton teräs | 2205, 2507 | Voimakkuus (Saanto 450–550 MPa), erinomainen kloridirasituskorroosionkestävyys | Meri- ja offshore-pumput, aggressiiviset kemialliset ympäristöt | Edellyttää säädeltyä lämpötilaa; valun jälkeinen lämpökäsittely sigma-vaiheen estämiseksi |
Nikkeliseokset |
Kattaa 625, 718; Hastelloy | Poikkeuksellinen korroosionkestävyys, korkean lämpötilan lujuus, hapetusvastus | Kemiallinen prosessointi, sähköntuotanto, öljy & kaasu | Korkeat sulamispisteet (≈1450–1600 °C); huolellinen muotin esilämmitys ja kontrolloitu kaataminen tarvitaan; vaikea koneistus |
| Pronssi ja kuparilejeeringit | C93200, C95400 | Erinomainen meriveden korroosiokestävyys, Hyvä kulumisvastus, antifouling; pienempi mekaaninen lujuus | Meripumput, meriveden jäähdytys, hydraulikomponentit | Alemmat sulamispisteet (≈1050–1150 °C) yksinkertaistaa valua; alhainen lämpöhalkeiluriski; mekaaninen lujuus pienempi kuin ruostumaton/nikkeli |
5. Investointivaluprosessi pumppurungoille
Sijoitusvalu, tunnetaan myös nimellä kadonnut vaha-casting, mahdollistaa monimutkaisen geometrian pumppurunkojen valmistuksen, ohut seinät, ja korkea ulottuvuus tarkkuus.
Prosessi koostuu useista kriittisistä vaiheista:
| Askel | Kuvaus | Keskeiset näkökohdat |
| 1. Vahakuvion luominen | Sula vaha ruiskutetaan tarkkuusmuotteihin pumpun rungon jäljennösten muodostamiseksi. | Varmista tasainen seinämän paksuus; Säilytä mittatarkkuus ±0,1 mm; käytä korkealaatuista vahaa vääristymien estämiseksi. |
| 2. Vahapuun kokoonpano | Yksittäiset vahakuviot on kiinnitetty keskeiseen vahaputkeen muodostamaan puu erävalua varten. | Jousen muotoilu vaikuttaa metallin virtaukseen; minimoi turbulenssi kaatamisen aikana. |
| 3. Keraaminen kuorirakennus | Toistuva upotus keraamiseen lietteeseen ja stukkostaminen hienolla tulenkestävällä hiekalla luo vahvan, lämmönkestävä kuori. | Tavoitteena oleva kuoren paksuus (5–10 mm) riippuu pumpun rungon koosta; välttää halkeamia ja huokoisuutta kuoressa. |
| 4. Vahanpoisto ja muottipoltto | Vaha sulaa pois (autoklaavissa tai uunissa), Ontelon jättäminen; keraaminen kuori poltetaan sitten jäännösten poistamiseksi ja muotin vahvistamiseksi. | Lämpötilan nousua on valvottava kuoren halkeilun estämiseksi; vahajäämät on poistettava kokonaan. |
5. Metalli kaataminen |
Sulaa metallia (ruostumaton teräs, nikkeliseoksesta, tai pronssi) kaadetaan esilämmitettyyn keraamiseen muottiin painovoiman vaikutuksesta tai tyhjiöavusteisissa olosuhteissa. | Kaatolämpötilan ja -nopeuden on varmistettava täydellinen täyttö; hallita turbulenssia ja estää oksidin muodostumista. |
| 6. Jähmettyminen ja jäähdytys | Metalli jähmettyy muotin sisällä; jäähdytysnopeudet vaikuttavat mikrorakenteeseen, mekaaniset ominaisuudet, ja jäännöstressi. | Paksut osat saattavat vaatia hallittua jäähdytystä huokoisuuden estämiseksi; ohuiden seinien tulee välttää kuumarepeämistä. |
| 7. Kuoren poisto | Keraaminen kuori irrotetaan mekaanisesti, käyttävät usein tärinää, hiekkapuhallus, tai kemiallinen liukeneminen. | Vältä vaurioittamasta monimutkaisia pumpun kanavia tai laippoja. |
| 8. Viimeistely ja puhdistus | Jäljellä oleva keramiikka, porttijärjestelmä, ja pinnan epätasaisuudet poistetaan hiomalla, ammuttu räjähdys, tai kemiallinen puhdistus. | Säilytä mittatoleranssit; valmistele pinnat myöhempää koneistusta tai pinnoitusta varten. |
6. Postitusoperaatiot
Kun pumpun runko on poistettu keraamisesta kuoresta, useita jälkivalutoimenpiteitä suoritetaan sen varmistamiseksi, että komponentti on toimiva, ulottuvuus-, ja pinnan laatuvaatimukset.
Nämä toiminnot ovat kriittisiä korkean suorituskyvyn kemian sovelluksissa, meren-, ja teollisuussektorit.
Lämmönkäsittely
Lämmönkäsittely käytetään lieventämään jäännösjännitystä, parantaa taipuisuutta, ja optimoida mekaaniset ominaisuudet:
- Stressin lievitys: Ruostumattomien terästen kuumennus 550–650 °C:een vähentää valun jäännösjännitystä ja estää vääntymisen koneistuksen aikana.
- Ratkaisu: Soveltuu ruostumattomille teräksille ja nikkeliseoksille mikrorakenteen homogenoimiseksi ja ei-toivottujen saostumien liuottamiseen, varmistaa korroosionkestävyyden ja tasaisen kovuuden.
- Vanheneminen tai sadekovettuminen (tietyille seoksille): Parantaa korkean suorituskyvyn materiaalien lujuutta ja kulutuskestävyyttä.
Koneistus
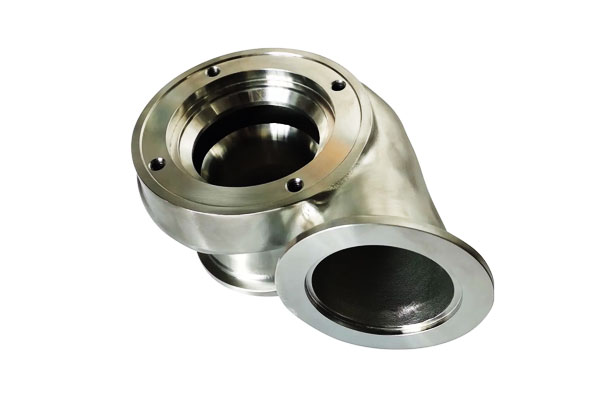
Kriittiset mitat, kuten laipat, poraus, pariutumispinnat, ja kierreportit on koneistettu täyttämään tiukat toleranssit.
Tyypillisiä työstötoimenpiteitä ovat sorvaus, jyrsintä, poraus, ja tylsää. Koneistus varmistaa:
- Mittatoleranssit ±0,05–0,1 mm tarkkaan asennukseen.
- Sileät tiivistyspinnat estämään vuodot korkeapainesovelluksissa.
Pinnan viimeistely
Pinnan viimeistely parantaa korroosionkestävyyttä, kulumiskestävyys, ja estetiikka:
- Kiillotus: Parantaa pintojen ja sisäkanavien tiivistämisen sileyttä.
- Ammuttu räjähdys: Poistaa jäännöskeraamiset hiukkaset ja muodostaa tasaisen pinnan pinnoitusta tai maalausta varten.
- Pinnoitteet: Valinnaiset kemialliset tai galvanoidut pinnoitteet (ESIM., nikkeli, Ptfe) parantaa korroosionkestävyyttä ja vähentää kitkaa.
Tuhoamaton testaus (Ndt)
Vikojen, kuten huokoisuuden, havaitsemiseen, halkeamat, tai sulkeumia, NDT suoritetaan:
- Radiografia (Röntgenkuva): Tunnistaa sisäiset aukot ja sulkeumat.
- Ultraäänitestaus (Ut): Tunnistaa pinnan pinnan virheet paksuissa osissa.
- Väriaineen läpäisykoe (Pt): Paljastaa pinnan halkeamia ja huokoisuutta.
Puhdistus ja tarkastus
Lopuksi, pumppujen rungot puhdistetaan koneistusöljyjäännösten poistamiseksi, Roskia, tai suoloja. Mitta- ja silmämääräiset tarkastukset varmistavat vaatimustenmukaisuuden ennen kokoamista tai lähettämistä.
7. Laadunvarmistus ja testaus
Laadunvarmistus (QA) on kriittinen sen varmistamisessa, että valupumppujen rungot täyttävät suunnitteluvaatimukset, suorituskykystandardit, ja teollisuuden vaatimukset.
Systemaattinen laadunvarmistusmenetelmä yhdistää mittatarkistukset, mekaaninen testaus, ja tuhoamaton arviointi vikojen havaitsemiseksi ja toiminnan eheyden vahvistamiseksi.
Ulottuvuustarkastus
Mittatarkastuksella varmistetaan, että pumpun runko on suunnittelupiirustusten ja toleranssien mukainen:
- Koordinoi mittauskoneet (CMM): Mittaa monimutkaisia geometrioita, poraus, laipat, ja asennuspinnat ±0,01–0,05 mm tarkkuudella.
- Mittarityökalut: Kierremittarit, pistokemittarit, ja korkeusmittarit varmistavat kriittiset ominaisuudet nopeasti tuotannossa.
- Pinnan karheuden mittaus: Vahvistaa pintojen ja sisäkanavien viimeistelyvaatimukset (ESIM., Ra ≤0,8 μm hydraulikomponenteille).
Mekaanisten ominaisuuksien tarkastus
Mekaaninen testaus vahvistaa, että materiaali täyttää vaaditun lujuuden, taipuisuus, ja kovuus:
- Vetolujuus: Mittaa myötölujuuden, lopullinen vetolujuus, ja pidennys, varmistaa, että materiaali kestää käyttökuormituksia.
- Kovuustestaus: Rockwell- tai Vickers-testaus vahvistaa, että lämpökäsittelyllä ja materiaalinkäsittelyllä saavutettiin haluttu kovuus.
- Iskutestaus (tarvittaessa): Arvioi sitkeyden sovelluksissa, jotka ovat alttiina vaihteleville kuormituksille tai iskuille.
Tuhoamaton testaus (Ndt)
NDT-tekniikat havaitsevat piilotetut viat vahingoittamatta osaa:
- Radiografia (Röntgen/CT-skannaus): Tunnistaa sisäisen huokoisuuden, sulkeumat, ja tyhjiöt, erityisesti paksuissa osissa.
- Ultraäänitestaus (Ut): Tunnistaa sisäiset halkeamat, tyhjyys, tai delaminaatiot tiheissä materiaaleissa, kuten ruostumaton teräs ja nikkeliseokset.
- Väriaineen läpäisykoe (Pt): Paljastaa pinnan halkeamia, reiät, tai hienohuokoisuus, joka ei näy paljaalla silmällä.
- Magneettihiukkastestaus (Mt): Käytetään ferromagneettisille seoksille pinnan ja pinnan lähellä olevien epäjatkuvuuksien havaitsemiseen.
Yleiset valuvirheet ja lieventämisstrategiat
- Huokoisuus: Minimoitu asianmukaisen portin avulla, tuuletus, ja kontrolloidut jähmettymisnopeudet.
- Kutistumisontelot: Korjattu nousuputken suunnittelun ja lämmönhallinnan kautta.
- Kylmä sulkeutuu ja väärinkäytökset: Vältetään ylläpitämällä optimaaliset kaatolämpötilat ja tasainen virtaus monimutkaisissa geometrioissa.
- Pintasulkeumat: Hallittu käyttämällä erittäin puhtaita metalliseoksia ja asianmukaisia kaasunpoistotekniikoita.
8. Pumppurunkojen sijoitusvalun edut
- Monimutkainen geometria: sisäiset kohdat, ohuet seinät ja integroidut ulokkeet minimaalisella toissijaisella kokoonpanolla.
- Lähes verkko: vähentää materiaalin poistoa vs. karkea koneistus tangosta tai aihiosta - usein 30–70 % vähemmän koneistusta monimutkaisille osille.
- Korkean ulottuvuuden tarkkuus & pintapinta: vähemmän toissijaista viimeistelyä monille ominaisuuksille verrattuna hiekkavaluon.
- Seoksen joustavuus: valettu monia ruostumattomia ja nikkeliseoksia, joilla on hyvä metallurginen kestävyys.
- Pienen ja keskisuuren tuotannon joustavuus: vahakuvioiden työkalut ovat suhteellisen edullisia vs. suuret muottityökalut, mahdollistaa taloudellisen ajon prototyypeistä tuhansiin osiin.
9. Rajoitukset ja haasteet
- Kustannukset erittäin suurista osista: yli tietyn koon (usein >100 kg) investointivalusta tulee epätaloudellista verrattuna hiekkavaluon tai valmistukseen/hitsaukseen.
- Läpimenoaika: kuvion työkalut, kuoren rakentaminen ja ampuminen lisäävät läpimenoaikaa – prototyyppien aikajanat mitataan yleensä viikkoina.
- Huokoisuusriski paksuissa osissa: paksut ulokkeet tai suuret poikkileikkaukset vaativat huolellisen portin, vilunväristykset tai segmentointi kutistumisen välttämiseksi.
- Pinnan viimeistely ja toleranssit riippuvat kuorijärjestelmästä: erittäin hienojen viimeistelyjen tai erittäin tiukkojen valutoleranssien saavuttaminen edellyttää huippuluokan keraamisia järjestelmiä ja prosessinohjausta.
10. Teollisuussovellus
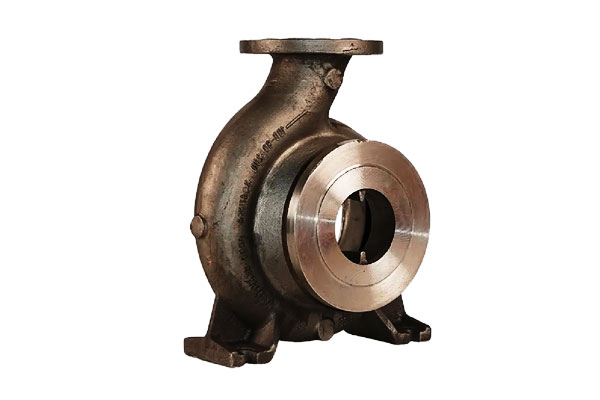
Investointivalupumppujen runkoja käytetään monilla teollisuudenaloilla niiden vuoksi monimutkaiset geometrian ominaisuudet, aineellinen monipuolisuus, ja korkea ulottuvuus tarkkuus.
Prosessin avulla insinöörit voivat suunnitella optimoituja hydraulikanavia, ohut seinät, ja integroidut asennusominaisuudet, jotka parantavat pumpun tehokkuutta ja pitkäikäisyyttä.
Kemiallisen käsittelyn pumput
- Ympäristö: Syövyttävät nesteet, kuten hapot, kaustiset aineet, ja liuottimet.
- Käytetyt materiaalit: Ruostumattomat teräkset (316Lens, dupleksi) ja nikkeliseokset (Hastelloy, Kattaa).
- Perusteet: Investointivalu mahdollistaa monimutkaiset sisäiset kanavat, minimoida turbulenssi ja varmistaa tasaisen virtauksen, kriittinen kemiallisen prosessin luotettavuuden kannalta.
Vesi- ja jätevesipumput
- Ympäristö: Suuren volyymin pumppaus, hankaavia suspendoituneita kiintoaineita, ja vaihtelevat pH-tasot.
- Käytetyt materiaalit: Pronssi, duplex ruostumaton teräs, ja korroosionkestävät valuraudat.
- Perusteet: Ohut seinämäinen, sileät sisäkanavat vähentävät tukkeutumista ja energiahäviöitä, tehokkuuden parantaminen kunnallisissa ja teollisuuden vesijärjestelmissä.
Meri- ja offshore-pumput
- Ympäristö: Altistuminen suolaiselle vedelle, korkeapainekäyttö, ja syklinen mekaaninen rasitus.
- Käytetyt materiaalit: Kupariseokset (merivoimien, pronssi), Duplex ruostumattomat teräkset.
- Perusteet: Korroosionkestävyys ja biofouling on kriittistä; sijoitusvalu mahdollistaa saumattoman, monimutkaiset geometriat, jotka vähentävät huoltoa ja pidentävät käyttöikää.
Öljy & Kaasun ja sähköntuotantopumput
- Ympäristö: Korkean lämpötilan, korkeapaineiset nesteet, ja hiilivetypohjaiset väliaineet.
- Käytetyt materiaalit: Korkean nikkelin seokset (Kattaa, Hastelloy), ruostumaton teräs, ja kobolttipohjaiset seokset.
- Perusteet: Investointivalu tukee lujia materiaaleja ja tarkkoja toleransseja, joita tarvitaan kriittisissä sovelluksissa, kuten turbiinien voitelussa, kemiallinen ruiskutus, ja offshore-poraus.
Erikois- ja räätälöidyt pumput
- Ympäristö: Laboratorio, farmaseuttinen, tai elintarvikekäsittelysovelluksiin, jotka vaativat hygieenistä ja tarkkuutta.
- Käytetyt materiaalit: Ruostumaton teräs (304, 316Lens), titaani, tai nikkeliseokset.
- Perusteet: Sileät pinnat, tiukat toleranssit, ja sijoitusvalulla saavutetut monimutkaiset geometriat varmistavat minimaalisen kontaminaatioriskin ja säädöstenmukaisuuden.
11. Vertaileva analyysi
| Ominaisuus / Kriteerit | Investointi | Hiekkavalu | Koneistus Solidista |
| Geometrinen monimutkaisuus | Erinomainen – ohuet seinät, sisäiset kanavat, monimutkaisia ominaisuuksia saavutettavissa | Kohtalainen – rajoittaa ytimen sijoitus ja muotin vakaus | Rajoitettu – monimutkaiset sisäiset geometriat ovat usein mahdottomia ilman kokoamista |
| Mitat tarkkuus | Korkea – ±0,1–0,25 mm tyypillinen | Keskitaso – ±0,5–1,0 mm | Erittäin korkea – ±0,05 mm saavutettavissa |
| Pintapinta (Rata) | Hieno – tyypillinen 1,6–3,2 μm; voidaan kiillottaa | Karkea - 6-12 μm; vaatii koneistuksen tarkkuuden vuoksi | Erinomainen – 0,8–1,6 μm saavutettavissa viimeistelyllä |
| Aineelliset vaihtoehdot | Leveät – ruostumattomat teräkset, nikkeliseokset, pronssi, kupariseokset | Leveä – rauta, teräs, pronssi, alumiini | Leveä – riippuu koneistettavan varaston saatavuudesta |
| Eräkoko | Matalasta keskikokoiseen – 1–1000+ osaa | Keskikokoisesta korkeaan – taloudellinen suurille, yksinkertaiset osat | Matala materiaalihävikki lisää suurten osien kustannuksia |
| Läpimenoaika | Kohtalainen – vahakuvio & kuorirakennus vaaditaan | Lyhyestä kohtalaiseen – muotin valmistus suhteellisen nopeaa | Muuttuva – riippuu koneistuksen monimutkaisuudesta |
Materiaalijäte |
Matala – verkkoläheinen muoto vähentää romua | Kohtalainen – portit ja nousuputket tuottavat jonkin verran jätettä | Korkea – subtrektiivinen prosessi luo siruja ja leikkauksia |
| Kustannukset osaa kohti | Keskitasoista korkeaan – työkalut ja prosessivaiheet lisäävät kustannuksia, taloudellinen monimutkaisille osille | Matalasta kohtalaiseen – yksinkertaisemmat muotit, isommat osat halvemmalla | Korkea – laaja koneistus suurilla, monimutkaiset osat ovat kalliita |
| Vahvuus & Eheys | Erinomainen – tiheä mikrorakenne, minimaalinen huokoisuus, jos sitä valvotaan | Kohtalainen – hiekkaan liittyvien sulkeumien ja huokoisuuden riski | Erinomainen – homogeeninen, Ei valua |
| Jälkikäsittely vaaditaan | Usein minimaalista – jonkin verran koneistusta, viimeistely | Yleensä merkittävä – vaaditaan koneistus ja viimeistely | Minimaalinen – viimeistely vain tiukoille toleransseille |
| Tyypilliset sovellukset | Pumpun rungot ohuet seinät, monimutkaiset hydraulikanavat, korroosionkestävyys | Suuri, yksinkertaiset pumppupesät tai rakenneosat | Mukautetut tai prototyyppiset pumppurungot, jotka vaativat äärimmäistä tarkkuutta |
12. Johtopäätös
Investointivalupumpun rungossa suunnittelun vapaus yhdistyy metallurgiseen eheyteen, mikä tekee niistä erinomaisen valinnan moniin nesteenkäsittelysovelluksiin – varsinkin kun sisäinen geometria on monimutkainen, tarvitaan eksoottisia seoksia tai tiukkoja toleransseja.
Menestys riippuu valun varhaisesta suunnittelusta, tietoinen materiaalivalinta, huolellinen prosessin valvonta (kaataminen, pommituksesta, lämmönkäsittely), ja vankat QA/NDT-ohjelmat.
Kriittisiin pumppujärjestelmiin – merikäyttöön, kemian tai sähkön tuotanto – investointivalu voi tarjota luotettavaa, taloudelliset komponentit, kun ne on määritelty ja toteutettu oikein.
Faqit
Minkä kokoisen pumpun rungon enimmäiskoko voidaan sijoittaa?
Tyypillinen myymäläkäytäntö vaihtelee ~50-100 kg per osa, mutta käytännön maksimi riippuu valimon kyvystä ja taloudesta.
Erittäin suuret pumppurungot valmistetaan useammin hiekkavalulla tai valmistamalla/hitsaamalla.
Kuinka paljon työstövaraa minun pitäisi suunnitella investointivaluksi?
Sallia 0.2–2,0 mm riippuen kriittisyydestä ja kuoren tarkkuudesta. Määritä tiukemmat päästöt vain, jos valimo takaa tarkkuuskuoret.
Mikä materiaali on paras merivesipumppujen rungoille?
Ruostumattomat duplex-teräkset ja valitut kupari-nikkeliseokset ovat yleisiä valintoja erinomaisen kloridipistesuojauksen ja biologisen likaantumisen ansiosta; lopullinen valinta riippuu lämpötilasta, nopeus ja eroosioolosuhteet.
Mikä on tyypillinen läpimenoaika investointivaletulle pumpun rungolle??
Pienet tuotantoajot kestävät yleensä 4–8 viikkoa mallihyväksynnästä valmiisiin osiin; yksittäiset prototyypit voivat olla nopeampia 3D-tulostetuilla kuvioilla, mutta vaativat silti kuoren poltto- ja sulamisaikataulut.
Kuinka määritän huokoisuuden hyväksymiskriteerit??
Käytä alan NDT-standardeja (radiografia, CT, Ut) ja määritä hyväksymistasot tilavuusprosentteina tai vertailukuvien avulla.
Kriittiset painetta pidättävät pumpun rungot vaativat usein huokoisuutta <0.5% tilavuuden ja radiografisen hyväksynnän mukaan asiakkaan standardin mukaan.

