1. Miksi mittatarkkuudella on väliä
Mittatarkkuus on yksi tärkeimmistä laatuominaisuuksista valut, vaikuttaa suoraan kokoonpanon tarkkuuteen, toiminnallinen luotettavuus, väsymyselämä, ja vaihdettavuus.
Aloilla, kuten ilmailu, autojen voimansiirto, tarkkuuskoneet, lääkinnälliset laitteet, ja energialaitteet, jopa muutaman millimetrin kymmenesosan mittapoikkeamat voivat johtaa kokoonpanovirheeseen, suorituskyvyn heikkeneminen, tai liiallisia loppupään työstökustannuksia.
Sen tärkeydestä huolimatta, mittatarkkuus aliarvioidaan usein päivittäisessä valimotoiminnassa.
Monet valmistajat luottavat voimakkaasti muotin kompensointiin tai lisääntyneisiin koneistusvarauksiin mittaongelmien lieventämiseksi.
Vaikka nämä toimenpiteet voivat väliaikaisesti peittää ongelmia, ne eivät käsittele taustalla olevaa prosessin vaihtelua.
Siten, kun asiakkaat asettavat tiukkoja toleranssivaatimuksia, valmistajat eivät useinkaan pysty saavuttamaan johdonmukaisia tuloksia.
Mittatarkkuutta ei säätele yksikään parametri; se on kumulatiivinen tulos työkalukäyttäytyminen, materiaalin ominaisuudet, varustelukyky, lämpöhistoria, ja prosessisuunnitteluun.
Tässä artikkelissa analysoidaan systemaattisesti tärkeimpiä valun mittatarkkuuteen vaikuttavia tekijöitä – erityisesti sijoitusvalussa – teollisen käytännön ja suunnitteluperiaatteiden perusteella., ja antaa käytännön ohjeita tehokkaaseen valvontaan.
2. Yleiskatsaus — ulottuvuuden vaihtelun tärkeimmät lähteet
Korkealla tasolla, ulottuvuusvirheet ovat peräisin neljältä alueelta:
- Design / prosessikaavio: portti, osa geometria, seinämän paksuuden jakautuminen, ydintuet.
- Työkalu / muotti: geometria, lämpötila, irrotuskäyttäytyminen ja kuluminen.
- Materiaalit: vahakemia (investointi), tulenkestävä koostumus, kierrätetyn sisällön vaihtelu.
- Laitteet & käyttö: ruiskutuslämpötila/paine, koneen ohjauksen tarkkuus, kuoren lämpötila kaatohetkellä, jäähdytys/kuivausolosuhteet ja inhimilliset tekijät.
Jokainen verkkotunnus on vuorovaikutuksessa: ESIM., muotin lämpötila vaikuttaa vahan kutistumiseen; kuoren lämpötila vaikuttaa metallin jähmettymiseen ja kuoren pullistumiseen; vahan ruiskutuspaine ja vapautumisajoitus luovat sisäisiä jännityksiä, jotka rentoutuvat jäähtymisen aikana.
3. Homeen liittyvät tekijät
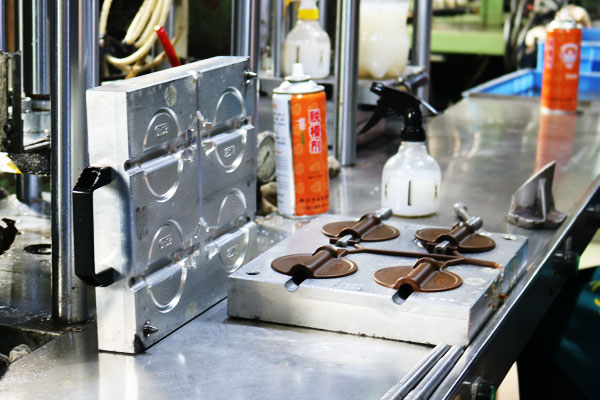
Muotti määrittää vahakuvion alkuperäisen geometrian (tai hiekkaydin, muissa prosesseissa) ja näin ollen määrittää mittatarkkuuden perustan.
Muotteihin liittyvien muuttujien joukossa, lämpötilan säätö ja rakennesuunnittelu ovat vaikutusvaltaisimpia, mutta usein laiminlyötyjä.
Muotin lämpötila
Muotin lämpötilalla on suora ja mitattavissa oleva vaikutus mittastabiilisuuteen lämpölaajenemisen ja -kutistumisen vuoksi.
Sisä- investointi, teräs- tai alumiinimuotit voivat kokea mitattavissa olevia mittamuutoksia lämpötilan vaihtelun myötä.
Lämpötilaero n 10 °C voi aiheuttaa 0,05–0,15 mm:n mittamuutoksia keskikokoisissa muoteissa – merkittävää tarkkojen osien kohdalla.
Käytännössä, muotit siirretään usein suoraan varastotiloista (joka voi olla ehdoton) vahanruiskutuspajoihin. Vuodenaikojen lämpötilaerot pahentavat ongelmaa.
Vahakuvioissa, jotka on tuotettu ennen kuin muotti saavuttaa lämpötasapainon, esiintyy systemaattista mittapoikkeamaa, vaikka kaikki ruiskutusparametrit pysyisivät muuttumattomina.
Keskeiset valvontaperiaatteet:
- Muotit on lämpöstabiloitava vahan ruiskutusympäristössä ennen tuotantoa.
- Muotin lämpötilaa tulee seurata ja dokumentoida tarkkuusvalua varten.
- Lämpötilaerot muotin välillä, vaha, ja ympäröivä ympäristö tulisi minimoida eron jäähtymisen ja kutistumisen vähentämiseksi.
Muotin rakenne ja irrotuskäyttäytyminen
Muotin rakenne vaikuttaa jännitysten kehittymiseen ja rentoutumiseen vahan jähmettymisen ja irrotuksen aikana.
Huono muotin rakenne – esimerkiksi riittämätön veto, monimutkaiset ytimen vetomekanismit, tai epätasapainoiset kaviteetin asettelut – voivat aiheuttaa vahakuvion muodonmuutoksia vapauttamisen aikana.
Julkaisun ajoitus on erityisen tärkeä:
- Ennenaikainen purkaminen johtaa plastiseen muodonmuutokseen, koska vaha ei ole jähmettynyt ja kutistunut loppuun.
- Liiallinen purkuviive lisää tarttuvuutta ja kitkaa, vaatii suurempia irrotusvoimia, jotka vääristävät kuviota.
Lisäksi, huonosti suunnitellut kiskot ja portit voivat aiheuttaa epätasaista täyttöä ja epätasaista jäähdytystä, mikä johtaa ulottuvuuksien epäjohdonmukaisuuteen.
4. Vahamateriaaliin liittyvät tekijät
Sijoitusvalussa, vahakuvio on valukappaleen prototyyppi, ja sen mittatarkkuus vaikuttaa suoraan lopullisen valun mittatarkkuuteen.
Vahamateriaalin laatu ja suorituskyky – mukaan lukien vahamateriaalin tyyppi ja kierrätetyn vahan tila – ovat avaintekijöitä, jotka vaikuttavat vahakuvion mittapysyvyyteen..

Uusi vahamateriaali
Eri valmistajat valmistavat vahamateriaaleja erilaisilla raaka-ainekoostumuksilla ja lisäainesuhteilla, mikä johtaa eroihin niiden kutistumisasteessa.
Jopa samaa muottia käytettäessä, eri vahamateriaalien tuottamien vahakuvioiden mittatarkkuus vaihtelee merkittävästi.
Vahamateriaalin kutistumisnopeus on avainindikaattori, joka vaikuttaa vahakuvion mittatarkkuuteen;
suurempi kutistumisnopeus johtaa suurempiin mittapoikkeamiin vahakuvion jäähtymisen jälkeen, kun taas vakaa kutistumisnopeus on perusta tasaisten vahakuvioiden mittojen takaamiselle.
Siksi, kun valmistetaan valukappaleita suurella mittatarkkuudella, on tarpeen valita vahamateriaalit hyvämaineisilta valmistajilta, joilla on vakaa suorituskyky,
ja suorittaa tiukka tarkastus ja testaus vahamateriaalin kutistumisnopeudelle ennen käyttöä varmistaakseen, että se täyttää tuotantovaatimukset.
Kierrätetty vaha
Useimmissa valuyhtiöissä, vahamateriaalit kierrätetään ja käytetään uudelleen tuotantokustannusten alentamiseksi.
Kuitenkin, kierrätysprosessissa, monet tekijät muuttavat vahamateriaalin suorituskykyä, vaikuttaen siten vahakuvion mittastabiilisuuteen.
Ensinnäkin, uuden vahan lisäyssuhde kierrätysvahaan vaihtelee, mikä johtaa sekavahamateriaalin epäyhtenäisiin kutistumisnopeuksiin.
Toiseksi, vahakäsittelyprosessin epävakaus (kuten riittämätön sulaminen tai epätasainen sekoitus) johtaa vahamateriaalin epätasaiseen suorituskykyyn.
Lisäksi, erot vesi- ja tuhkapitoisuuksissa kierrätysvahaerien välillä aiheuttavat myös muutoksia vahamateriaalin kutistumisnopeudessa.
Käytännöllinen ja tehokas ehdotus on, kun tuotetaan valukappaleita suurella mittatarkkuudella, tulee käyttää erityistä vahanruiskutuskonetta, ja kaikki uudet vahamateriaalit tulisi ottaa käyttöön tuotantoon.
Tämä voi minimoida kierrätetyn vahan vaikutuksen vahakuvion mittatarkkuuteen ja varmistaa vahakuvion mittojen yhdenmukaisuuden.
Tähän asti, Jotkut yritykset käyttävät edelleen sylinteriä vaihtavia vaharuiskutuskoneita tuottaakseen erittäin tarkkoja tuotteita, pyritään säätelemään vahamateriaalin lämpötilakonsistenssia mahdollisimman paljon, Näin varmistetaan vahakuvion mittapysyvyys.
5. Vahan ruiskutuskoneen suorituskyky
Vahan ruiskutuskoneen suorituskyky on keskeinen laitetekijä, joka vaikuttaa vahakuvion mittojen vakauteen.
Vahan ruiskutuskoneen tarkkuus säätelee vahan lämpötilaa, ruiskutuspaine, ja muut parametrit määräävät suoraan vahakuvion laadun ja mittatarkkuuden.
Käytännön testaus on osoittanut, että kun vahanruiskutuskoneen asetuslämpötila on 53°C, vahan ruiskutusaukosta ruiskutetun vahamateriaalin lämpötila vaihtelee 52°C ja 56°C välillä (mittausvirheitä lukuun ottamatta),
mikä osoittaa, että vahanruiskutuskoneessa ei ole riittävää tarkkuutta vahamateriaalin lämpötilan säätelyssä.
Laitteiden suorituskykyrajoitusten lisäksi, inhimilliset tekijät vaikuttavat myös vahanruiskutuskoneen suorituskykyyn.
Esimerkiksi, jotkut työntekijät ovat tottuneet kaatamaan jätevahakuvioita suoraan vahanruiskutuskoneen vahan varastosäiliöön, joka vaikuttaa suoraan säiliössä olevan vahamateriaalin lämpötilan tasaisuuteen.
Vahan täyttötiheys vahavarastossa vaikuttaa myös vahamateriaalin lämpötilan tasaisuuteen:
jos vahaa lisätään liian usein, uuden vahan lämpötila aiheuttaa vaihteluita säiliössä olevan vahamateriaalin kokonaislämpötilassa;
jos sitä täydennetään liian harvoin, vahamateriaalin lämpötila laskee lämpöhäviön vuoksi, mikä johtaa muutoksiin sen juoksevuudessa ja kutistumisnopeudessa.
6. Vahan ruiskutusparametrit
Vahan ruiskutusparametrit ovat intuitiivisimmat tekijät, jotka vaikuttavat vahakuvion mittatarkkuuteen, mukaan lukien vahan ruiskutuspaine, muotin vapautumisaika, injektionopeus, ja muut parametrit.
Näiden joukossa, vahan ruiskutuspaine ja muotin vapautumisaika vaikuttavat eniten vahakuvion mittatarkkuuteen.
Vahan ruiskutuspaine vaikuttaa suoraan vahamateriaalin täyttöasteeseen muotin ontelossa.
Jos ruiskutuspaine on liian alhainen, vahamateriaali ei voi täyttää muotin onteloa kokonaan, mikä johtaa riittämättömään vahakuvion kokoon.
Jos ruiskutuspaine on liian korkea, vahamateriaali synnyttää liiallisen sisäisen jännityksen muotin onteloon, ja tämä sisäinen jännitys vapautuu jäähtymisen aikana, mikä johtaa vahakuvion muodonmuutokseen.
Kuten aiemmin mainittiin, muotin vapautumisaika vaikuttaa myös suoraan vahakuvion mittatarkkuuteen.
Kuitenkin, vaikka vahan ruiskutusparametrit olisi asetettu johdonmukaisesti, vahakuvion mitoissa esiintyy edelleen vaihteluita, joka liittyy läheisesti vahanruiskutuskoneen suorituskykyyn.
Käytännön testauksessa havaittiin, että kun sama vaha-injektiokone tuottaa jatkuvasti 40 laipan vahakuvioita (suunnittelukoko 95mm), enimmäis- ja vähimmäiskoon välinen ero 40 vahakuviot saavuttavat 0,3 mm.
Lisätutkimukset paljastivat, että kahdessa vahakuviossa oli mittapoikkeamia, jotka johtuivat pitkittyneestä muotin irtoamisajasta, joka aiheutui työntekijöiden taukojen pitämisestä..
Kun muotin vapautumisaikaa pidennettiin keinotekoisesti 3 minuutti, kaikkien vahakuvioiden mitat olivat lähes yhdenmukaiset.
Kuitenkin, pitkittynyt muotin vapautumisaika vaikuttaa vakavasti tuotannon tehokkuuteen, ja monet tuoterakenteet eivät sovellu pidennetylle muotin irrotusajalle; tämä testi varmistaa vain muotin irtoamisajan vaikutuksen vahakuvion mittoihin.
7. Vahakuvion jäähdytys
Vahakuvion jäähdytysprosessi on keskeinen linkki, joka vaikuttaa sen mittatarkkuuteen, erityisesti vahakuvioihin, joissa on suuri mittatarkkuus.
Varsinaisessa tuotannossa, ei ole suositeltavaa käyttää vettä vahakuvioiden jäähdyttämiseen suurella mittatarkkuudella.
Vaikka vahakuvio peittyy veteen laittamisen jälkeen, on helppo aiheuttaa epätasaista jäähdytysnopeutta, seurauksena on epätasainen kutistuminen ja vahakuvion muodonmuutos edelleen.
Ulkomaisissa kehittyneissä valutehtaissa, vahakuvioiden vesijäähdytystä ei käytetä lähes koskaan, joka heijastaa täysin tasaisen jäähdytyksen merkitystä vahakuvion mittatarkkuuden kannalta.
Muodonmuutoksille alttiille tuotteille, Jäähdytyksen aikana vahakuviolle on tehtävä erityisiä muotoilutyökaluja.
On huomattava, että muotoilutyökaluja ei suositella valmistamaan metalleista, kuten alumiinista, koska metallien lämmönjohtavuus on korkea, mikä aiheuttaa paikallista nopeaa vahakuvion jäähtymistä ja johtaa muodonmuutokseen.
Tiettyjen ilmailualan tuotteiden tuotannossa, jokainen vahakuvio on varustettu erillisellä jäähdytystyökalulla, joka varmistaa tasaisen jäähdytyksen ja säilyttää sen mittatarkkuuden.
8. Tulenkestävät materiaalit ja kuoren lujuus
Sijoitusvalussa, tulenkestävästä materiaalista valmistettu kuori toimii muotina sulan metallin kaatamiseen, ja tulenkestävän materiaalin suorituskyky ja vaipan lujuus vaikuttavat suoraan lopullisen valun mittatarkkuuteen.
Eri tulenkestävällä materiaalilla on erilaiset lämpölaajenemiskertoimet (lämpölaajenemiskertoimien vaikutus valumittoihin on mainittu aiemmissa artikkeleissa).
Nämä erot johtavat vaihteluihin vaipan laajenemisessa ja supistumisessa lämmityksen ja jäähdytyksen aikana, vaikuttaa siten valun mittatarkkuuteen.

Jopa käytettäessä samaa tulenkestävää materiaalia, erot lietteen valmistuksessa, toimintatavat, ja vaipan paksuus vaikuttaa myös valumittoihin.
Lisäksi, kuoren pullistuminen on toinen tärkeä tekijä, joka vaikuttaa valumitan tarkkuuteen.
Kuoren pullistuminen voi johtua kohtuuttomista tuoterakenteista, vaipan riittämätön välikerrostiheys kuoren valmistuksen aikana, epätasainen kuoren paksuus, ja muista syistä.
Kerran kuori pullistuu kaatamisen aikana, valuontelon muoto muuttuu, mikä johtaa valun vakaviin mittapoikkeamiin.
9. Kuoren lämpötila kaatamisen aikana
Keraamisen kuoren lämpötila valuhetkellä on kriittinen prosessimuuttuja, joka ohjaa suoraan sulan metallin jähmettymistä – ja siksi vaikuttaa voimakkaasti lopullisiin mittoihin..
Kuoren lämpötila määrittää paikallisen lämmönpoistonopeuden: kuumempi kuori hidastaa metallin jäähtymistä ja hidastaa jähmettymistä, kun taas kylmempi kuori lisää jäähdytysnopeutta ja edistää nopeaa jäätymistä.
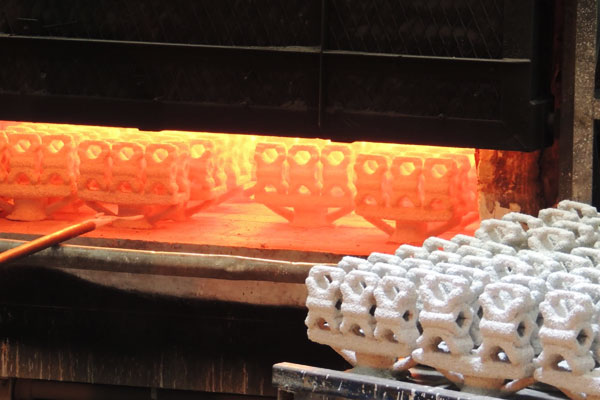
Molemmat ääripäät muuttavat kutistumiskäyttäytymistä, ruokinnan tehokkuus ja taipumus valuvirheisiin.
- Liian kuuma: kun kuori on ylikuumentunut (esimerkiksi ~1000 °C verrattuna paljon viileämpään kuoreen), metalli jäähtyy hitaasti, jähmettyminen pitkittyy, ja yleinen tilavuuskutistuminen voi lisääntyä.
Hidas jäähtyminen muuttaa myös ruokinnan paikkaa ja ajankohtaa, mikä voi aiheuttaa suurempia mittapoikkeamia tai sisäisiä kutistumisvirheitä, koska osa pysyy nesteenä pidempään ja supistuminen on suurempi ennen kuin metalli on täysin tuettu jäykällä matriisilla. - Liian kylmä: kun kuori on alikuumentunut (esimerkiksi ~600 °C), metalli jäätyy nopeasti.
Nopea jäätyminen voi vangita metallin ennen kuin onkalo on täysin täytetty ja lisätä kylmäsulkemisen todennäköisyyttä, virheelliset suoritukset tai epätäydelliset täytöt – jotka kaikki aiheuttavat mittavirheitä ja epäyhtenäisyyksiä.
Koska optimaalinen kuoren lämpötila riippuu metalliseoksen kemiasta, osan paksuus, portin/nousuputken suunnittelu ja vaadittu mittatoleranssi, kuoren lämpötilan säätö on määriteltävä ja validoitava jokaiselle valuperheelle.
Käytännön toimenpiteitä ovat kuorien esilämmitys validoituun asetusarvoon, seurata kuoren lämpötilaa lämpöpareilla tai IR-pyrometreillä edustavissa paikoissa, ja kirjauslämpötilat jäljitettävyyttä varten.
Pilottivaluja tai lämpösimulaatioita tulisi käyttää tasaisen jäähdytyksen tuottavan vaipan lämpötila-ikkunan tunnistamiseen, ennustettava syöttö ja vaadittu mittastabiilisuus.
Käytännön tarkistuslista
- Määritä ja dokumentoi kuoren tavoitelämpötila-alue kullekin seokselle ja osan geometrialle.
- Esilämmitä kuoret ja anna lämpötilan tasaantua ennen kaatamista; Vältä suuria lämpötilagradientteja kuoren poikki.
- Tarkkaile kuoren lämpötilaa reaaliajassa (lämpöparit tai kalibroitu IR) ja kirjaa kunkin erän lukemat.
- Käytä näytekaadotuksia tai simulaatiota lämpötilaikkunan validointiin ja suunnatun jähmettymisen ja syöttökyvyn vahvistamiseen.
- Jos mittapoikkeama ilmenee, korreloi se kuoren lämpötilalokien kanssa ensimmäisenä diagnoosivaiheena.
Kuoren lämpötilan säätely on siksi korkeavipuinen säätö: se kohdistaa jähmettymiskäyttäytymisen avainnus/nousustrategian kanssa, minimoi kutistumisyllätykset ja auttaa varmistamaan toistettavan mittatarkkuuden.
10. Prosessikaavion tekijät
Prosessikaavio on yleinen opas valutuotannossa, ja sen rationaalisuus vaikuttaa suoraan valukappaleiden mittatarkkuuteen. Tässä tärkeimpien tekijöiden joukossa, portin asento ja valurakenne vaikuttavat eniten.
Porttien eri asennot johtavat eriasteisiin valun muodonmuutoksiin.
Tässä kohdassa on tyypillisiä tapauksia sekä sijoitusvalinnan käsikirjoissa että asiaankuuluvissa ammattikirjoissa (kuten Yamaya Yokon teoksia), ja monet alan asiantuntijat ovat myös maininneet asiaankuuluvia esimerkkejä, joten tässä artikkelissa ei käsitellä enempää.

Perimmäinen syy on se, että porttien erilaiset asennot johtavat eroihin täyttöjärjestykseen, lämpötilakentän jakautuminen, ja sulan metallin jännitysjakautuma ontelossa, aiheuttaen siten vaihteluita valukappaleen kutistumisessa ja muodonmuutoksessa.
Lisäksi, erilaiset valurakenteet johtavat myös valukappaleiden epätasaiseen kutistumiseen.
Esimerkiksi, valukappaleet, joilla on monimutkaiset rakenteet, epätasainen seinämän paksuus, ja suuret erot paikallisessa tilavuudessa aiheuttavat epätasaisia jäähtymisnopeuksia jähmettymisprosessin aikana, mikä johtaa epätasaiseen kutistumiseen ja lisämittapoikkeamiin.
Siksi, valurakennetta ja prosessikaaviota suunniteltaessa, on tarpeen ottaa täysin huomioon kutistumisen vaikutus mittatarkkuuteen ja ryhtyä vastaaviin toimenpiteisiin mittapoikkeamien vähentämiseksi.
11. Johtopäätös
Valukappaleiden mittatarkkuuteen vaikuttavat monet tekijät, mukaan lukien, mutta ei rajoittuen, muotit, vahamateriaalit, vahan ruiskutuskoneet, vahan ruiskutusparametrit, vahakuvion jäähdytys, tulenkestävä materiaali, kuoren lämpötila kaatamisen aikana, ja prosessisuunnitelmat.
Varsinaisessa tuotannossa, valmistajat keskittyvät usein vain yksittäisiin tekijöihin (kuten muotin säätö ja koneistusvaran lisääminen) ja jättää huomiotta eri tekijöiden kokonaisvaltaiset vaikutukset, seurauksena asiakkaiden korkeita mittatarkkuusvaatimuksia ei voida täyttää.
Tuottaa valukappaleita suurella mittatarkkuudella, on tarpeen luoda kattava laadunvalvontajärjestelmä, valvoa tiukasti jokaista tuotantoprosessin linkkiä, ja kiinnitä huomiota kaikkiin yksityiskohtiin, jotka voivat vaikuttaa mittatarkkuuteen.
Edellä mainittujen tekijöiden lisäksi, muut näkökohdat, kuten jälkiviimeistely (hiominen, koneistus) sillä on myös tietty vaikutus valumittojen tarkkuuteen.
Vain ottamalla kaikki asiaankuuluvat tekijät kattavasti huomioon ja valvomalla tarkasti, voidaan valukappaleiden mittapysyvyyttä ja tarkkuutta parantaa tehokkaasti, vastata asiakkaiden yhä korkeampiin laatuvaatimuksiin ja parantaa yritysten kilpailukykyä markkinoilla.