

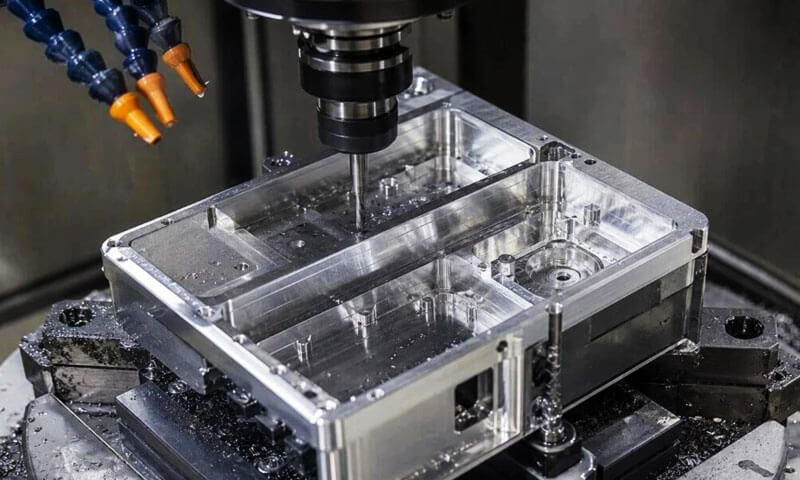
Yli minun 32 vuosien tarkkuudella alumiinin työstö linjat autojen komponenteille, EV osat, uutta energiaa, ja 3C elektroniset rakenneosat,
Olen menettänyt laskennan siitä, kuinka monta uutta prosessiinsinööriä käveli ajattelussa "alumiini on pehmeää"., kuinka vaikeaa se voi olla?” ja käveli ulos kaksi viikkoa myöhemmin tuijottaen roskakoria, jossa oli romutettuja osia, puheenjälkiä, ja ulottuvuuspoikkeama.
Kevyt vallankumous on työntänyt alumiinin tarkkuusvalmistuksen jokaiseen nurkkaan – ja hyvästä syystä.
Se tarjoaa poikkeuksellisen lujuus-painosuhteen, Erinomainen lämmönjohtavuus, ja korkea muovattavuus. Mutta "helppo muotoilla" ei tarkoita "helppo koneistettavaa".
Alumiinilla on oma ainutlaatuinen joukko vikatiloja, joista suurin osa liittyy yhteen ydintotuuteen: alumiini ei halkeile samalla tavalla kuin teräs.
Se deformoituu, se hitsautuu itse työkalun reunoihin, se ponnahtaa takaisin, ja se laajenee ja supistuu dramaattisesti lämpötilan mukana.
Tämä opas purkaa alumiinin työstettävyyden perusteet, kahdeksan sitkeintä tuotannon haastetta, vian syyt toimintatyypin mukaan, ja koko prosessin optimointistrategiat, jotka on todistettu tehtaalla.
Tämä ei ole oppikirjateoriaa – sen opimme yhdestä romutusta erästä, yksi työkalujen uudelleensuunnittelu, ja yksi prosessiviritys kerrallaan.
1. Alumiinin työstettävyyden perusteet: Arvosanat, Seokset & Luokitusjärjestelmä
Alumiinin työstettävyys riippuu lähes kokonaan seoksen koostumuksesta ja olosuhteesta.
Toimialalla on käytössä viisitasoinen A–E-luokitusjärjestelmä (A = paras, E = köyhin) sirunmuodostuksen perusteella, pinnan laatu, ja työkalun kulumisaste.
Se toimii perusviitteenä – todellinen suorituskyky riippuu myös työkalutyypistä, leikkausnopeus, ja jäähdytysnesteen toimitus.
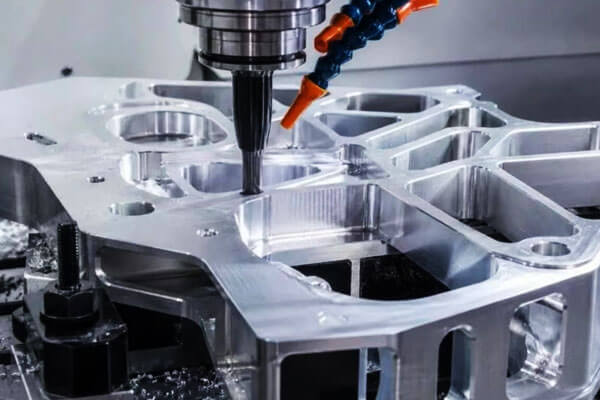
Taottu vs. Valualumiinin työstettävyys
Taottu alumiini noudattaa selkeää kuviota: suurempi lujuus ja kovuus = pienempi sitkeys = helpompi lastunmurto = parempi työstettävyys.
Siksi T6, T7, Q8, ja T9-karkaisut koneistetaan huomattavasti paremmin kuin pehmeä O-lämpöinen materiaali.
Valettu alumiini ei noudata samaa lineaarista suhdetta. Sisäinen huokoisuus, suuret intermetalliset faasit, ja piipitoisuus vaikuttavat kaikki sirun käyttäytymiseen.
Joissain tapauksissa, pehmeämmät valulaadut koneellisesti paremmin kuin kovat, koska sisäiset mikrovirheet auttavat murtamaan lastut puhtaasti.
Työstettävyyden arviointitaulukko
| Taottu metalliseos | Kovuus (500 kg kuormaa) | Työstöluokitus | Valettu metalliseos | Kovuus (500 kg kuormaa) | Työstöluokitus |
| 1100-N | 23 | E | 238-F (Hiekkavalettu) | 100 | B - |
| 2011-Q8 | 100 | Eräs | A240-F (Hiekkavalettu) | 90 | Eräs |
| 2219-T851 | 130 | B - | 319-T6 (Pysyvä muotti) | 95 | B - |
| 3003-H18 | 55 | D -d | 354-T61 (Pysyvä muotti) | 100 | B - |
| 5052-N | 47 | D -d | 355-T6 (Hiekkavalettu) | 90 | B - |
| 5056-H18 | 105 | C | 356-T6 (Pysyvä muotti) | 90 | B - |
| 6061-N | 30 | D -d | 357-T6 (Hiekkavalettu) | 90 | B - |
| 6061-T6 | 95 | C | A380-F (Kuoli) | 80 | B - |
| 6262-T9 | 120 | B - | 413-F (Kuoli) | - | B - |
| 7075-N | 60 | D -d | A535-F (Hiekkavalettu) | - | E |
| 7075-T6 | 150 | D -d | 713-F (Hiekkavalettu) | 65 | B - |
Vapaasti työstettävät alumiiniseokset
Seokset pitävät 2011, 6262, ja 6020 on suunniteltu erityisesti työstettävyyttä varten. Ne sisältävät tahallisia lyijylisäyksiä, vismutti, tai tinaa, joka muodostaa erillisiä toisen vaiheen hiukkasia.
Nämä hiukkaset toimivat sisäisinä lastunmurtajina, keskeyttää lastun virtauksen ja estää pitkiä, sitkeitä lastuja, jotka kietoutuvat työkalujen ympärille ja vahingoittavat pintakäsittelyä.
Menneisyyden yli 20 vuotta, teollisuus on suurelta osin luopunut lyijyttömästä työstölaadusta tinapohjaisten valmisteiden hyväksi ympäristön noudattamiseksi, mutta ydinmekanismi pysyy samana.
2. Se 8 Alumiinin työstön ydinhaasteet
Alumiinin katsotaan yleensä olevan helppo työstää, mutta kokeneet koneistajat tietävät sen suuri leikkausnopeus ei automaattisesti tarkoita vakaata tarkkuustyöstöä.
Materiaali on taipuisaa, lämpöherkkä, ja suhteellisen yhteensopiva, kun taas jotkin metalliseokset ja valuolosuhteet aiheuttavat omia työkalujen kulumis- ja lastunhallintaongelmia.
Vuosien jälkeen myymälässä, samat kahdeksan ongelmaa esiintyvät toistuvasti.
Ne voivat näyttää erilaisilta osasta toiseen, mutta taustalla olevat syyt palaavat yleensä työkalun geometriaan, lämmitys, aineellinen kunto, työn pito, leikkausparametrit, ja prosessin järjestys.
Rakentunut reuna (KEULA): Yleisin työkaluihin liittyvä ongelma
Rakentunut reuna (KEULA) tapahtuu, kun alumiini tarttuu leikkuureunaan epäsuotuisten leikkauspaineyhdistelmien vaikutuksesta, lämpötila, työkalun geometria, ja voitelu.
Toisin kuin perinteiset hiomakulutukset, tämä on ensisijaisesti an liimautuva kulumismekanismi.
Kun alumiinia alkaa kertyä reunaan, tehokkaan työkalun geometria muuttuu.
Leikkausreuna muuttuu vähemmän teräväksi, leikkausvoimat muuttuvat vähemmän vakaiksi, ja viimeistelty pinta voi huonontua nopeasti.
Tyypillisiä seurauksia ovat huono pintakäsittely, lisääntyneet purseet, ulottuvuuden ajautuminen, ja satunnainen naarmuuntuminen kiinnittyneen alumiinin irtoaessa.
Työkalun valinta on siksi kriittinen. Alumiinin työstö hyötyy yleensä terävyydestä, erittäin kiillotetut leikkuureunat ja geometriat, jotka on suunniteltu tehokkaaseen lastuvirtaukseen.
Tarpeettomasti tahmeat työkalupinnoitteet tai himmeät reunat voivat nopeuttaa ongelmaa. Oikea voitelu ja leikkausolosuhteet ovat yhtä tärkeitä.
Käytännön varoitusmerkki on yksinkertainen: kun alumiini alkaa tarttua työkaluun, älä odota pinnan epäonnistumista ennen syyn tutkimista.
Työstövääristymä: Lämpö-, Jäännösstressi, ja kiinnitysefektit
Mittavääristymä on yksi vaikeimmista alumiiniongelmista hallita, koska useita mekanismeja voi esiintyä samanaikaisesti.
Ensimmäinen on lämmön laajennus. Monien alumiiniseosten lämpölaajenemiskerroin on suunnilleen 23 × 10⁻⁶ /° C, huomattavasti korkeampi kuin tavalliset teräkset.
Eräs 1 m alumiinikomponentin pituus voi siis muuttua noin 0.023 mm jokaista 1°C lämpötilan muutosta kohti.
Toinen on jäännösstressin vapauttaminen. Rullattu levy, suulakepuristetut osat, ja taotut aihiot voivat sisältää materiaalituotannon aikana syntyviä sisäisiä jännityksiä.
Suuren materiaalimäärän poistaminen toiselta puolelta voi vapauttaa nämä jännitykset ja saada komponentin taipumaan, kierre, tai menettää tasaisuuden.
Kolmas on työpisteen muodonmuutos. Alumiini on suhteellisen yhteensopiva, joten liiallinen kiinnityspaine voi vääristää ohutta seinää tai levyä.
Osa voi palata alkuperäiseen muotoonsa välittömästi puristamisen jälkeen, jättäen koneistetut mitat epäjohdonmukaisiksi sen tilan kanssa, jossa kappale mitattiin.
Vakaa prosessi vaatii siksi tasapainoisen materiaalin poiston, sopiva työpaikka, ja lämmönhallintaa sen sijaan, että vain lisäät puristusvoimaa tai tekisit raskaampia leikkauksia.
Puhinaa ja tärinää ohutseinäisissä ja syväonteloisissa osissa
Ohut seinät, syvät taskut, pitkiä työkaluja, ja ohuilla komponenteilla on rajoitettu rakenteellinen jäykkyys.
Kun leikkausvoima ylittää järjestelmän vakauden, työkalu, työkappale, tai molemmat voivat väristä.
Tuloksena oleva puheenjälkiä näkyvät yleensä toistuvina aaltoina tai viivoina työstetyllä pinnalla.
Vielä tärkeämpää, tärinä muuttaa todellista leikkauspolkua, mikä tekee mitta- ja geometrisestä ohjauksesta paljon vaikeampaa.
Ratkaisu alkaa yleensä jäykkyydestä: lyhentää työkalun ulkonemaa, parantaa työntekoa, ja tue työkappaletta mahdollisuuksien mukaan.
Leikkausparametreja on sitten säädettävä epävakaiden karan nopeusalueiden ja liiallisen säteittäisen kytkeytymisen välttämiseksi.
Ohutseinäisille alumiiniosille, valaistus, kontrolloidut viimeistelysiirrot ovat usein luotettavampia kuin yrittää poistaa jäljellä olevan varaston yhdellä aggressiivisella läpikäynnillä.
Huono pinnan viimeistely ja jäysteen muodostuminen
Alumiinin taipuisuus voi vaikeuttaa puhtaiden reunojen ja tasaisesti tasaisten pintojen tuottamista.
Huonot leikkausolosuhteet voivat saada materiaalin tahriintumaan sen sijaan, että se leikkaa puhtaasti, kun taas pitkät lastut voivat leikata viimeisteltyä pintaa vasten.
Yleisimmät ongelma-alueet ovat reiän ulostulot, aukon reunat, terävät kulmat, ja ääriviivojen siirtymät.
Rakentunut reuna pahentaa tilannetta, koska sirpaleet voivat irrota työkalusta ja naarmuttaa komponenttia.
Kosmeettisille tai anodisoiduille osille, näistä vioista tulee erityisen tärkeitä. Pinnalla, joka näyttää hyväksyttävältä tavallisessa myymälävalaistuksessa, voi näkyä selviä koneistusviivoja, naarmu, tai repeytyneitä alueita viimeistelyn jälkeen.
Hyvä pinnanlaatu alkaa siis terävällä työkalulla, vakaat leikkausolosuhteet, tehokas lastunpoisto, ja kontrolloitu reunojen valmistelu, sen sijaan, että luottaisimme koneistuksen jälkeiseen kiillotukseen ongelman piilottamiseksi.
Mittojen epävakaus ja lämpöpoikkeama
Alumiinin korkea lämpölaajeneminen tarkoittaa, että lämpötila on käytännössä toinen koneistusmuuttuja.
Esimerkiksi, 10°C lämpötilan muutos voi vastata noin 0.23 mm mittamuutos metriä kohti tyypilliselle alumiiniseokselle. Lähitoleranssin puolella, se ei ole pieni virhe.
Tästä tulee erityinen ongelma, kun:
- Osa koneistetaan lämpimänä ja tarkastetaan jäähdytyksen jälkeen
- Jäähdytysnesteen lämpötila vaihtelee huomattavasti
- Koneen ja työkappaleen lämpötilat muuttuvat pitkän tuotantojakson aikana
- Eri erät mitataan erilaisissa ympäristöolosuhteissa
Tarkkaan työhön, koneistus, vakauttaminen, ja tarkastusta tulee käsitellä yhtenä prosessina.
Osat tulee mitata valvotuissa olosuhteissa, ja mittauksen vertailulämpötila on määriteltävä selvästi.
Poraus- ja kierteitysvaikeudet
Alumiinin poraus ja kierre vaikuttavat yksinkertaiselta, kunnes lastunpoisto tulee rajoittavaksi tekijäksi.
Porauksen aikana, huonosti poistetut lastut voivat hieroa reiän seinää vasten ja aiheuttaa naarmuja, ylisuuria reikiä, tai kartiomainen.
Ongelma pahenee syvissä reikissä, koska lastuilla on pidempi matka.
Napauttaminen aiheuttaa samanlaisen ongelman. Alumiinilastut voivat tarttua hanaan ja täyttää huilut, lisäämällä leikkausmomenttia ja mahdollisesti aiheuttaen kierrevaurioita tai kierteen katkeamista.
Käytännöllinen ratkaisu on sovittaa työkalun geometria reiän tyyppiin, ylläpitää riittävää voitelua, ja tarjoaa luotettavan lastunpoistopolun.
Läpireiät ja umpireiät vaativat usein erilaisia hanan geometrioita, ja syväreiän poraus saattaa vaatia hallittua nokkimista tai työkalun läpi kulkevaa jäähdytysnestettä.
Pintavirheet näkyvät paremmin anodisoinnin jälkeen
Anodisointi ei ole huonon koneistuksen korjaava prosessi. Monissa tapauksissa, se tekee olemassa olevat pintaerot helpommin havaittavissa.
Työkalun jälkiä, naarmu, pulista, upotetut sirut, pieniä kuoppia, ja epäjohdonmukainen pinnan esikäsittely voi tulla hyvin näkyväksi anodisoinnin jälkeen, erityisesti koristeellisissa tai värjätyissä alumiiniosissa.
Tämä aiheuttaa yhteisen tuotantoongelman: osa läpäisee mittatarkastuksen, mutta ei läpäise kosmeettista tarkastusta pintakäsittelyn jälkeen.
Tämän välttämiseksi, koneistusspesifikaatio ja anodisointispesifikaatio tulisi kehittää yhdessä.
Kriittiset näkyvät pinnat tarvitsevat hallittua työstöä, perusteellinen puhdistus, huolellinen purseenpoisto, ja asianmukaisen suojan ennen hoitoa.
Työkalujen kuluminen: Kiinnitys mieluummin kuin yksinkertainen reunahalkeus
Alumiinin työkalujen kuluminen ei aina näytä perinteiseltä teräksen työstyksessä havaitusta sivukulumisesta. Suuri ongelma on alumiinin tarttuminen leikkuureunassa.
Eteneminen voi olla asteittaista:
Puhdas reuna → Alumiinin tarttuvuus → Rakennettu reuna → Muuttunut reunageometria → Huono pinnan viimeistely → Mittojen ajautuminen
Työkalu voi silti näyttää fyysisesti ehjältä, mutta sen leikkausgeometria on jo muuttunut.
Tästä syystä ilmeisen työkalun rikkoutumisen odottaminen on huono työkalun kestostrategia alumiinin tarkkuustyöstössä.
Työkalun käyttöikää tulisi sen sijaan seurata yhdistämällä pintakäsittelytrendejä, ulottuvuuden ajautuminen, purseen muodostuminen, karan kuormitus, ja työkalujen suora tarkastus.
Kun merkittävä rakennetun reuna on kehittynyt, Pelkästään työkalun käytön jatkaminen tai reunan keventäminen ei välttämättä palauta alkuperäistä leikkausgeometriaa.
3. Yleisiä koneistusvirheitä
Viat näyttävät erilaisilta toiminnan mukaan. Allekirjoituksen tunteminen kertoo tarkalleen, mistä etsiä perimmäistä syytä.
Jyrsintätoiminnot
| Vika | Esiintyminen | Ensisijainen perussyy |
| Epätasainen pinta / osa kumartaa | Tasaisuus spesifikaation ulkopuolella; osa kaartaa ylöspäin | Jäljellä oleva tyhjä jännitys; epätasainen varastonpoisto; riittämätön jäähdytys; epätasainen kiinnitys |
| Sivuseinässä tärinäjälkiä | Aaltomainen aaltoilu pystysuorilla seinillä | Liiallinen työkalun ulkonema; syöttö/nopeus ei täsmää; alhainen osan jäykkyys; karan nopeus resonanssitaajuudella |
| Pintanaarmuja / sumea ulkonäkö | Lineaariset naarmut; himmeä samea pintakäsittely | Rakentunut reuna; riittämätön jäähdytysnesteen voitelu; sirun kierrätys; leikattu työkalun reuna |
| Raskaat reunapurset; pitkä purseenpoistoaika | Paksut jatkuvat purseet osien reunoilla | Liian pieni työkalun kallistuskulma; liian alhainen leikkausnopeus; työkalua ei vedä sisään poistuttaessa; optimoimaton nousujyrsintä |
| Epäjohdonmukaiset erän mitat | Mitat ajautuvat ensimmäisestä osasta viimeiseen | Leikkauslämpötilan vaihtelu; progressiivinen BUE-kulutus; valaisimen lämpölaajeneminen; Lämpiminä mitatut osat |
Poraus & Tylsää toimintaa
| Vika | Esiintyminen | Ensisijainen perussyy |
| Kapeneva reikä (leveämpi ylhäältä) | Ylisuuri sisäänkäynti, alamittainen uloskäynti; uurrettu reiän seinä | Tukkeutuneet huilukanavat; lastut hankaavat seinää vasten; riittämätön jäähdytys, materiaalien hitsaus porausmaille |
| Poistu purseesta / reiän reunan romahdus | Kierretty purse reiän ulostulossa; delaminaatio ohuella massalla | Poran terän huono kunto; liian korkea syöttönopeus; ei tukitukea ohuen materiaalin alla; hidas vetäytyminen |
| Ajautunut syvä reikä / huono pinta | Reikä vaeltelee keskustasta; karkea sisäpinta | Huono lastunpoisto; poran riittämätön jäykkyys; riittämätön jäähdytysnesteen paine työkalun läpi |
Napauttamalla Toiminnot
| Vika | Esiintyminen | Ensisijainen perussyy |
| Revitty langat / jauhemainen alumiinijäännös | Karkea, repeytyneet langan kyljet; hienoa alumiinijauhetta | Napauta OSA; liian pieni huilun tilavuus; huono jäähdytysnesteen voitelu; alamittainen kierrepora |
| Takavarikoitu / hana rikki | Hana lukitsee reikään; leikkaa pois | Jatkuva koputus ilman lastunpoistoa; liian korkea karan nopeus; huilut täynnä siruja |
Sorvaustoiminnot
| Vika | Esiintyminen | Ensisijainen perussyy |
| Huono pintakäsittely / kierre työkalujälkiä | Näkyvä spiraalikuvio; korkeat Ra-arvot | Nenä OX; liian pieni nenän säde; väärä syöttönopeus |
| Ohut akselin taivutus / kartiovirhe | Varren jouset; halkaisija kartio pituussuunnassa | Terminen kasvu; liiallinen takatuen paine; leikkauslämpöpitoisuus |
4. Koko prosessin optimointi: Tyhjästä valmiiseen osaan
Alumiinin työstöongelmien korjaaminen ei tarkoita jäähdytysnesteen lisäämistä tai syötön hidastamista.
Kyse on järjestelmätason ohjauksesta tyhjästä saapuvasta lopputarkastukseen. Nämä ovat yhdeksän ohjauspistettä, jotka viritämme joka linjalla.
Tyhjä esikäsittely: Lopeta vääristyminen lähteellä
Useimmat vääristymisongelmat alkavat ennen kuin ensimmäinen työkalu koskettaa osaa.
- Ensin stressin lievitys: Kaikki taotut levyt ja taotut aihiot saavat jännityksen lievennyksen ennen koneistusta. Joko luonnollista ikääntymistä varten 72 tuntia, tai matalassa lämpötilassa 120–150 °C:ssa 2–4 tuntia.
Tämä vapauttaa jäännösjännityksen, joten se ei tule ulos koneistuksen puolivälissä ja väännä osaa. - Yhdenmukainen varastovaraus: Jätä vähintään 0,8–1,5 mm työstövaraa per puoli. Älä koskaan ota kaikkea varastoa yhdeltä puolelta – epätasainen jännityspurkaus takaa vääntymisen.
- Tarkista valukappaleet etukäteen: Tarkista valuaihioiden huokoisuus ja hiekkasulkeumat NDT:llä ennen koneistusta.
Mikään ei hukkaa aikaa niin kuin koko osan koneistaminen vain pinnan alla olevan aukon löytämiseksi lopputarkastuksessa.
Työkalujen valinta: Todellinen korjaus sisäänrakennettuun reunaan
Työkalun valinta on 80% BUE-taistelusta.
- Työkalun materiaali:
-
- Suuren volyymin tarkkuusviimeistely: PCD (monikiteinen timantti) työkalut.
Ne tarttuvat tuskin alumiiniin ollenkaan, tuottaa parhaan pintakäsittelyn, ja kestää 10–20 kertaa pidempään kuin kovametalli. Premiumin arvoinen suurien volyymien ajoihin. - Pieni/keskikokoinen erätuotanto: Hienorakeinen kovametalli päällystämättömällä tai erityisellä alumiinipinnoitteella (Ticn, DLC, timanttimainen hiili).
Älä koskaan käytä tavallisia TiN-pinnoitteita alumiinille — alumiini kiinnittyy TiN:ään ja BUE-muotoon lähes välittömästi. - Edullinen kevyt: Nopea terästyökalut, vain hitaita kevyitä viimeistelyleikkauksia varten.
- Suuren volyymin tarkkuusviimeistely: PCD (monikiteinen timantti) työkalut.
- Työkalun geometria:
-
- Avoimet 15–25°:n kaltevuuskulmat vähentävät leikkuupuristusta ja estävät BUE:n muodostumista.
- Suuret lastutaskut ja terävät leikkuureunat varmistavat sujuvan lastunpoiston.
- Jyrsijöille, käytä epätasaista hammasväliä välttääksesi resonoivaa tärinää.
- Käytä viimeistelyyn 0,2–0,4 mm nokkasädettä. Liian suuri nenä aiheuttaa pulinaa ohuissa seinissä.
- Käyttösäännöt: Vaihda työkalu heti, kun BUE:n tai himmenemisen merkki näkyy. Älä koskaan kivistä tylsää työkalua ja käytä sitä viimeistelyyn. Minimoi työkalun ulkonema maksimoidaksesi jäykkyyden ja vähentääksesi tärinää.
Leikkausparametrit: "High Speed, Light Cut” sääntö
Alumiinin työstö toimii parhaiten nopeasti ja matalalla.
- Jyrsintä:
-
- Leikkausnopeus: 300-1500 m/min kovametallille; 2000–5000 m/min PCD:lle.
- Syöttö per hammas: 0.05-0,2 mm. Kevyet leikkaukset, ei koskaan raskaita hidassyöttöjä.
- Leikkaussyvyys: 0.5–2 mm rouhintaa kohti; ≤0,3 mm viimeistelyyn. Kevyemmät leikkaukset = vähemmän lämpöä = vähemmän vääristymiä.
- Poraus: Korkea karan nopeus, alhainen syöttönopeus, ja säännölliset sisäänvetojaksot lastun rikkomista varten. Syville reikille, käytä nokkiporausta lastun poistamiseen.
- Napauttaminen: Matalat karan nopeudet. Käytä kierrehuiluhanat lastunpoistoon. Käytä pohjahanoja läpimenevien reikien tekemiseen, spiraalimaiset hanat sokeisiin reikiin. Säädä kierrepora 0,05–0,1 mm standardiin paremman kierrevälyksen saavuttamiseksi.
Jäähdytysneste & Voitelu: Tee tai riko pintaviimeistelyä varten
Jäähdytysneste tekee muutakin kuin viilentää – se voitelee työkalusirun rajapinnan estääkseen BUE:n.
- Käytä alumiinin työstöön tarkoitettuja jäähdytysnesteitä, joissa on äärimmäisen paineen voitelupaketteja. Suora öljy > emulsio voiteluun.
- Älä koskaan käytä pelkkää vesijäähdytystä. Voitelun puute takaa vakavan BUE:n ja repeytyneen pinnan viimeistelyn.
- Voimakkaan tilavuus, korkeapaineinen tulvatoimitus suoraan leikkausalueelle. Syville reikille, työkalun sisäinen jäähdytysneste on pakollinen.
- MQL (vähimmäisvoitelumäärä) öljysumulla toimii erittäin hyvin nopeaan PCD-koneistukseen. Se jättää vain vähän jäämiä ja on anodisoiva.
Työnpito: Vältä puristamista ja tärinää
- Kohtalainen puristusvoima: Alumiini on pehmeää. Liian suuri paine jättää painaumia ja vääristää ohuita seiniä. Käytä alipaineistukan työpintoja ohuille levyosille.
- Täysi tuki: Lisää varatuet ohuiden seinien ja ulkonemien alle. Älä koskaan koneista riippumattomia osia – tärinä on taattu.
- Kiinnitysmateriaali: Käytä fenolia, nylon, tai alumiiniset pehmeät leuat kalusteisiin. Kovat teräsleuat leikkaavat ja murskaavat alumiiniosat.
- Esilämmitettävät valaisimet erätuotantoon: Anna kalusteen lämmetä käyttölämpötilaan, ennen kuin käytät tiukkoja toleranssieriä. Kiinnikkeen laajeneminen on ulottuvuuksien siirtymisen piilotettu lähde.
Prosessisekvenssi: Minimoi vääristymä askel askeleelta
Prosessin järjestys on tärkeämpi kuin useimmat ihmiset ymmärtävät.
- Seuraa järjestystä: Rouhinta → Stressin lievitys (paista tai liota) → Puoliviimeistely → Viimeistely. Älä koskaan karkea ja viimeistele yhdellä kertaa.
- Ohutseinäisille osille, ota useita valoajoja yhden täyssyvyyden leikkauksen sijaan.
- Jyrsi ensin ulkoprofiilit ja ontelot, poraa ja napauta viimeiseksi. Jyrsintävoimat voivat venyttää ja vääristää reikien asentoja, jos se tehdään ajoissa.
- Anna osan jäähtyä huoneenlämpöiseksi ennen viimeistelyä. Pysäytä kone, kävellä pois 20 minuutti, palaa sitten takaisin ja tee viimeinen leikkaus. Tämä yksittäinen vaihe eliminoi suurimman osan lämpömittavirheistä.
- Lisää säteen siirtymät sisäkulmiin. Terävät kulmat = raskaat purseet ja jännityskeskittymät.
Purseenpoiston ohjaus
Purseenpoisto voi syödä 30% kokonaishinnasta, jos annat sen.
- Käytä työkaluja, joissa on viistetyt leikkuureunat reunojen murtamiseen koneistuksen aikana. Prosessinaikainen jäysteenpoisto päihittää manuaalisen jäysteenpoiston joka kerta.
- Käytä muodon jyrsimiseen kaari-in/arc-out työkaluratoja. Älä koskaan vain pysähdy ja vedä sisään suoraan reunasta – se jättää raskaan purseen.
- Anodisoitaville osille, ei koskaan raskasta hiekan jäysteenpoistoa – se aiheuttaa epätasaista väriä ja pintavärjäytymistä. Suosi tasaisen pinnanlaadun saavuttamiseksi täryjäysenpoistoa tai ultraäänijäysteenpoistoa.
Ulottuvuusvakaus & Ympäristönvalvonta
- Pidä liikkeen lämpötila 20±2°C tiukan toleranssin varmistamiseksi.
- Anna osien levätä 2–4 tuntia koneistuksen jälkeen ennen lopputarkastusta. Anna niiden jäähtyä täysin ja vakiintua.
- Kalibroi mikrometrit ja jarrusatulat lämpötilavirheiden varalta. Lämmin mittaustyökalu antaa vääriä lukemia.
Valmistelu anodisointia varten & Pinnoite
- Puhdista kaikki jäähdytysnesteen jäämät osat koneistuksen jälkeen. Jäännös aiheuttaa tahroja ja tahroja anodisoinnin jälkeen.
- Poista syvät työkalun naarmut, naarmujälkiä, ja jutella ennen lopettamista. Anodisointi ei piilota niitä – se tekee niistä näkyvämpiä.
- Peitä ja suojaa kierrereiät ja tarkkuusreiät ennen puhdistusta ja pinnoittamista korroosion ja reunavaurioiden välttämiseksi.
5. Pikavianmääritystaulukko
| Ongelma | Todennäköisin syy | Ensimmäinen korjaus kokeiltavaksi |
| Rakentunut reuna / huono pinta | Väärä työkalun pinnoite; riittämätön voitelu | Vaihda DLC:hen tai päällystämättömään karbidiin; lisää jäähdytysnesteen painetta |
| Osa vääntyy koneistuksen jälkeen | Jäljellä oleva tyhjä jännitys; epätasainen varastonpoisto | Lisää esikoneistukseen jännitystä lievittävä paisto; tasaa varastoa sivua kohden |
| Sivuseinässä tärinäjälkiä | Resonanssi; liiallinen työkalun ylitys | Muuta karan nopeutta; vähentää työkalun irtoamista |
| Suippeneva porattu reikä | Sirujen pakkaus; huono jäähdytys | Käytä nokkaporasykliä; lisää työkalun läpi kulkevaa jäähdytysnestettä |
Revityt kierrelangat |
Huono lastunpoisto; alamittainen porakone | Käytä kierrehuiluhanaa; lisää kierreporan kokoa 0.05 mm |
| Erän mittapoikkeama | Lämpölaajeneminen; progressiivinen BUE | Anna osien jäähtyä ennen mittaamista; työkalun kuluminen |
| Raskaat reunapurset | Pieni kallistuskulma; suora työkalun sisäänveto | Kasvata kallistuskulmaa; käytä kaaren poistumistyökalupolkuja |
| Anodisointipintaviat | Esityöstöä naarmuja; jäähdytysnesteen jäännös | Paranna pinnan viimeistelyä; puhdista huolellisesti ennen pinnoittamista |
6. Johtopäätös
Alumiinin työstyksessä ei ole kyse raakavoimasta tai nopeimmasta koneesta. Kyse on järjestelmätason kitkan hallinnasta, lämmitys, korostaa, ja sirun käyttäytyminen.
Alumiinissa loistavilla liikkeillä ei ole hienompia koneita – niissä on parempi prosessikuri.
Ne hallitsevat tyhjää stressiä, he valitsevat oikeat työkalut (ja vältä vääriä pinnoitteita), ne leikkaavat nopeita kevyitä leikkauksia, ne täyttävät leikkausalueen voiteluaineella, ja ne antavat osien jäähtyä ennen mittaamista.
Uusien insinöörien suurin virhe on käsitellä alumiinia kuin pehmeää terästä. Se on eri materiaali, jolla on erilaiset vikatilat.
Rakentunut reuna, lämpövääristymä, pulista, ja jäysteen muodostuminen eivät ole vähäisiä haittoja, vaan ne ovat prosessin määritteleviä haasteita.
Käsittele niitä systemaattisesti tyhjästä valmiiseen osaan, ja voit taistella romua vastaan joka kerta toleranssien saavuttamiseen erä erän jälkeen.
Jälkeen 32 vuotta, Näen edelleen, että uudet kaupat oppivat tämän kantapään kautta. Mutta kun saat järjestelmän kuntoon, alumiini on yksi tuottavimmista, johdonmukainen, ja kykeneviä tarkkuusmateriaaleja, joita voit koneistaa.

