Ruostumaton teräs on valittu korroosionkestävyyden vuoksi. Silti tietyin edellytyksin, se voi kärsiä piilotetusta ja vaarallisesta paikallisesta hyökkäyksestä: rakeiden välinen korroosio (IGC).
Pinta voi silti näyttää kirkkaalta ja puhtaalta. Itse jyvät voivat olla suurelta osin ehjiä. Mutta jyvien rajat - jyvien väliset kapeat vyöhykkeet - on liuenneet valikoivasti.
Lujuus ja sitkeys putoavat jyrkästi, ja komponentti voi epäonnistua yhtäkkiä hauraalla tavalla.
Olen nähnyt tämän hitsatussa putkessa, joka läpäisi silmämääräisen tarkastuksen ja sitten murtui käytössä. Olen nähnyt sen lämmönvaihtimissa, jotka näyttivät hyvältä, kunnes painekoe avasi vuotoreitin raerajaverkostoa pitkin.
IGC on materiaaliinsinöörin ongelma, koska se ei ole pintakosmeettinen ongelma – se on rakenteellisen eheyden menetys mikroskooppisessa mittakaavassa.
1. Mikä on rakeiden välinen korroosio ruostumattomassa teräksessä?
Rakeiden välinen korroosio (IGC) on paikallinen korroosioilmiö, jossa korroosio vaikuttaa ensisijaisesti raerajoihin tai niiden välittömässä läheisyydessä oleviin kapeisiin alueisiin, kun taas jyvien sisäosat pysyvät suhteellisen muuttumattomina.
Tämän ilmiön ymmärtämiseksi, on tärkeää tunnustaa, että ruostumaton teräs koostuu lukuisista mikroskooppisista kiteistä, joita kutsutaan rakeiksi.
Jokaisella rakeella on oma kristallografinen suuntansa, ja vierekkäisten rakeiden väliset rajapinnat tunnetaan raerajoina.
Normaaleissa olosuhteissa, raerajojen ja jyvien sisäosien korroosionkestävyys on riittävän samanlainen, jotta ruostumaton teräs voi säilyttää passiivisen suojakäyttäytymisensä.
Kuitenkin, tietyt lämpökäsittelyt tai käyttöolosuhteet voivat aiheuttaa kemiallisia tai mikrorakenteellisia eroja näiden rajojen varrella.
Kun raeraajat muuttuvat sähkökemiallisesti vähemmän vastustuskykyisiksi kuin ympäröivä matriisi, korroosio etenee ensisijaisesti näitä kapeita alueita pitkin.
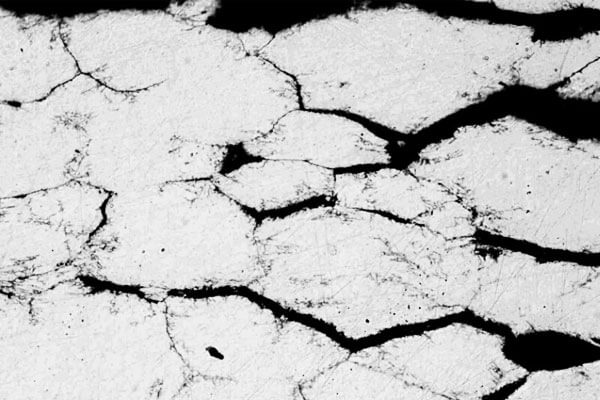
Rakeidenvälisen korroosion tärkeimmät ominaisuudet
Rakeidenvälisellä korroosiolla on useita ominaisuuksia, jotka erottavat sen muista ruostumattoman teräksen korroosion muodoista:
- Valikoiva viljarajahyökkäys: Korroosio etenee ensisijaisesti raerajoja pitkin eikä tasaisesti metallin pinnalla.
- Rajoitettu näkyvissä oleva pintavaurio: Alkuvaiheen korroosio ei välttämättä tuota selvää ruostetta, värinmuutos, tai pinnan karheus.
- Mekaanisen eheyden menetys: Kun viljarajat heikkenevät, viereiset jyvät menettävät sidosvoimansa, vähentämällä taipuisuutta, sitkeys, ja kuormituskyky.
- Mahdollisuus nopeaan leviämiseen: Kun jatkuva herkkien viljarajojen verkosto kehittyy, korroosio voi tunkeutua syvemmälle materiaaliin.
- Vaikea varhainen havaitseminen: Perinteinen silmämääräinen tarkastus ei välttämättä paljasta vaurioita, varsinkin alkuvaiheessa.
Yksi IGC:n huolestuttavimmista näkökohdista on, että ruostumattomasta teräksestä valmistettu komponentti voi säilyttää ilmeisen hyväksyttävän ulkonäön, vaikka sen sisäinen mikrorakenne on jo kärsinyt merkittävistä vaurioista..
Tästä syystä rakeidenvälistä korroosiota pidetään usein piilotettuna materiaalivauriomekanismina.
| Korroosiotyyppi | Hyökkäyspaikka | Tyypillinen ulkonäkö | Havaitsemisvaikeus |
| Yleinen korroosio | Tasainen pinta | Harvennus, ruoste | Helppo |
| Pistorasia | Paikalliset pintakuopat | Pienet syvät reiät | Kohtuullinen |
| Rakeiden välinen korroosio | Viljan rajat | Pinta saattaa näyttää kirkkaalta; viljan pudotus mahdollista | Vaikea |
| Stressikorroosion halkeaminen | Halkeamia vetojännityksen alaisena | Hienoja halkeamia | Vaikea |
2. Päämekanismi: Kromin ehtymisen teoria
Ruostumattoman teräksen korroosionkestävyys riippuu ensisijaisesti kromista. Altistuessaan happea sisältäville ympäristöille, kromi reagoi hapen kanssa muodostaen erittäin ohutta, vakaa, ja kiinnittyvä kromirikas passiivinen kalvo metallipinnalle.
Perinteiselle ruostumattomalle teräkselle, kromipitoisuus noin 12 paino-% tai enemmän tarvitaan yleensä ruostumattoman teräksen käyttäytymisen luomiseksi ja ylläpitämiseksi sopivissa olosuhteissa.
Rakeiden välistä korroosiota voi tapahtua, kun kromipitoisuus lähellä raerajaa laskee alle tason, joka tarvitaan stabiilin passiivikalvon ylläpitämiseen.
Herkistyminen: Kromikarbidit saostuvat raerajoilla
Austeniittisen ruostumattoman teräksen korroosionkestävyys on yleensä hyvä, kun se on läpikäynyt asianmukaisen liuoshehkutuksen.
Tyypillinen liuoskäsittely käsittää materiaalin kuumentamisen noin 1050–1100°C:een, jota seuraa nopea jäähdytys, yleensä vesisammutus tai muu hyväksytty jäähdytysmenetelmä.
Tämän prosessin aikana:
- Kromikarbidit liuotetaan austeniittiseen matriisiin.
- Hiili pysyy ylikyllästetyssä kiinteässä liuoksessa.
- Kromi jakautuu tasaisemmin koko materiaaliin.
- Teräs säilyttää kykynsä muodostaa suojaavan passiivisen kalvon.
Kuitenkin, kun materiaali altistetaan myöhemmin noin 450–850 °C:n lämpötiloille, voi esiintyä herkistymisenä tunnettu ilmiö.
Tätä lämpötila-aluetta kutsutaan yleisesti herkistymislämpötila-alueeksi.
Metallurginen prosessi kehittyy seuraavasti:
Askel 1: Hiilen diffuusio kohti rakeiden rajoja
Hiiliatomeilla on suhteellisen korkea diffuusio austeniittisessa ruostumattomassa teräksessä.
Kun materiaali tulee herkistymislämpötila-alueelle, hiiliatomit siirtyvät rakeiden rajoja kohti, jossa sade on energeettisesti suotuisa.
Askel 2: Kromikarbidin saostus
Hiili reagoi kromin kanssa muodostaen runsaasti kromia sisältäviä karbideja, yleisimmin Cr23C6.
Nämä karbidit saostuvat ensisijaisesti raerajoja pitkin, koska ne tarjoavat suotuisia ydintymiskohtia.
Askel 3: Paikallinen kromin kulutus
Kromikarbidien muodostuminen kuluttaa kromia ympäröivästä metallimatriisista.
Koska kromi diffundoituu paljon hitaammin kuin hiili kiinteässä teräksessä, kromipitoisuutta lähellä raerajaa ei voida täydentää tarpeeksi nopeasti karbidisaostumisen kompensoimiseksi.
Siten, raerajojen viereen kehittyy kapeita kromia sisältäviä alueita.
Kromipuutteisten vyöhykkeiden muodostuminen
Kromipuutteellinen vyöhyke on kriittinen mikrorakenneominaisuus, joka on vastuussa tavanomaisesta herkistymiseen liittyvästä rakeidenvälisestä korroosiosta.
Koska kromikarbidit saostuvat raerajaa pitkin, viereinen matriisi menettää kromia.
Kun kromipitoisuus köyhdytetyllä alueella laskee alle noin 12 painoprosentti, sen kyky säilyttää vakaa passiivinen kalvo heikkenee merkittävästi.
Viljaiset sisätilat, jotka säilyttävät riittävästi kromia, edelleen suhteellisen hyvä korroosionkestävyys.
Tämä luo heterogeenisen mikrorakenteen, joka koostuu:
- Kromipitoiset jyvät sisätilat suhteellisen vahvalla passiivuudella.
- Kromikarbidi saostuu raerajoja pitkin.
- Kapeat kromipuutteiset alueet saostumien vieressä.
Näiden alueiden välinen ero korroosionkestävyydessä luo edellytykset valikoivalle raerajahyökkäykselle.
Se kannattaa huomioida 12 paino-% on käytännöllinen metallurginen vertailuarvo, ei absoluuttinen kynnys, joka soveltuu jokaiseen ympäristöön.
Todellinen passivointi riippuu koko seoksen koostumuksesta, liuoskemia, lämpötila, ja sähkökemialliset olosuhteet.
Sähkökemiallinen mekanismi: Mikrogalvaanisen solun muodostuminen
Syövyttävässä väliaineessa, kromipuutteellisella vyöhykkeellä ja raematriisilla on erilaiset sähkökemialliset potentiaalit:
- Kromivapaa vyöhyke: anodinen, alhainen potentiaali, helppo liuottaa.
- Grain matriisi: katodinen, runsaasti kromia, pysyy passiivisena.
Kriittinen tekijä on pinta-alasuhde. Tyhjentynyt vyöhyke on hyvin pieni; jyvämatriisi on erittäin suuri. Tämä luo a iso katodi – pieni anodi kunto.
Anodisen virran tiheys tyhjennetyllä alueella tulee erittäin korkeaksi, ja korroosio tunkeutuu nopeasti raerajoja pitkin.
Kun rajaverkkoon hyökätään, vaurioita ei voida korjata passiivikalvolla. Oksidikalvo ei voi muodostaa siltaa liuenneen rakeen rajaa.
3. Muut rakeidenvälisen korroosion mekanismit
Vaikka kromin ehtymisen teoria selittää useimmat rakeidenvälisen korroosion tapaukset austeniittisessa ruostumattomassa teräksessä, se ei ota huomioon jokaista tilannetta.
Tietyissä materiaalikoostumuksissa ja käyttöolosuhteissa, kaksi ylimääräistä mekanismia voivat edistää viljarajahyökkäystä.
Anodisen vaiheen teoria
Tietyt metallien väliset yhdisteet, erityisesti sigma (eräs) ja chi (x) vaihe, saattaa saostua rakeiden rajoja pitkin lämpöaltistuksen aikana.
Näillä faaseilla voi esiintyä erilaista sähkökemiallista käyttäytymistä kuin ympäröivä metallimatriisi ja ne voivat toimia ensisijaisina anodisina kohtina, johtaa paikalliseen liukenemiseen.
Toisin kuin perinteinen krominpoisto, tämä mekanismi ei välttämättä vaadi kromivapaan vyöhykkeen muodostumista.
Sen sijaan, metallien väliset faasit voivat joutua ensisijaisesti sähkökemiallisen hyökkäyksen kohteeksi.
Tämä mekanismi liittyy yleisemmin:
- Korkea kromi, korkeamolybdeenipitoiset ferriittiset ruostumattomat teräkset.
- Austeniittiset ruostumattomat teräkset, jotka on altistettu pitkäaikaiselle korkean lämpötilan käytölle.
Viljarajojen erotteluteoria
Rajarajojen erottuminen tapahtuu, kun epäpuhtauksia jää jäljelle, kuten rikki (S), fosfori (P), ja pii (Ja), kerääntyä rakeiden rajoihin lämpökäsittelyn tai pitkäaikaisen altistuksen aikana korkeille lämpötiloille.
Näiden alkuaineiden rikastaminen voi muuttaa raerajojen paikallista kemiallista koostumusta ja sähkökemiallisia ominaisuuksia, vähentää niiden passivointikykyä ja lisää niiden alttiutta valikoivalle korroosiolle.
Tämä mekanismi auttaa selittämään, miksi tietyt vähähiiliset ja erittäin vähähiiliset ruostumattomat teräkset voivat silti kohdata rakeiden välistä korroosiota tietyissä olosuhteissa.
Siksi, Pelkästään hiilipitoisuuden vähentäminen ei poista kaikkia rakeiden välisen korroosion riskejä. Ruostumattoman teräksen korroosionkestävyyttä arvioitaessa on otettava huomioon myös epäpuhtauksien hallinta ja raerajakemia.
4. Rakeiden välisen korroosion yleisiä syitä teollisissa sovelluksissa
Varsinaisessa valmistuksessa ja teollisessa palvelussa, rakeiden välinen korroosio johtuu harvoin yhdestä tekijästä.
Materiaalin koostumus, lämpöhistoria, valmistusprosessit, ja toimintaympäristöt voivat vuorovaikutuksessa lisätä herkkyyttä.
Seuraavat skenaariot ovat tärkeimpiä harkitsevia syitä.
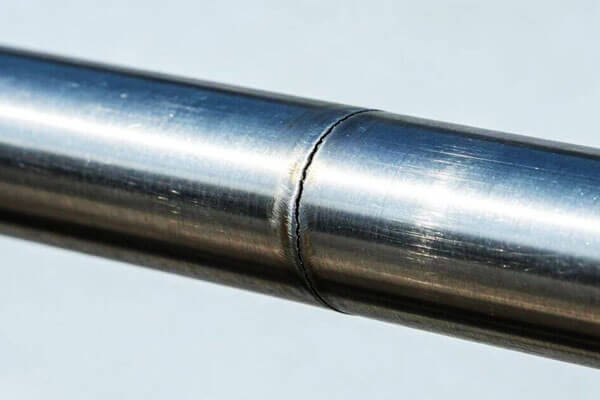
Hitsauslämmön vaikutusalue (Hass)
Hitsaus on yksi yleisimmistä austeniittisen ruostumattoman teräksen herkistymisen lähteistä.
Hitsauksen aikana, hitsin vieressä oleva perusmetalli kokee lämpökierron. Riippuen etäisyydestä fuusiolinjasta, eri alueet saavuttavat erilaisia huippulämpötiloja ja jäähdytysnopeuksia.
Jotkut lämpövaikutusalueen osat voivat päästä herkistysalueelle 450–850 °C.
Jos materiaali pysyy tällä alueella riittävän kauan, kromikarbidit voivat saostua raerajoja pitkin.
Tämä voi luoda kapean alueen, jossa korroosionkestävyys on heikentynyt hitsin kummallekin puolelle.
Tietyissä stabiloiduissa ruostumattomissa teräksissä, fuusiorajan lähellä voi esiintyä paikallisempi ilmiö, joka tunnetaan nimellä veitsilinjahyökkäys.
Tämä liittyy erityisesti stabiloituihin laatuihin, kuten 321 ja 347 tietyn lämpöhistorian alla.
Riskiin vaikuttaa:
- Pohjamateriaalin hiilipitoisuus.
- Hitsauslämmön syöttö.
- Passojen välinen lämpötila.
- Jäähdytysnopeus.
- Hitsauskertojen määrä.
- Täytemetallikoostumus.
- Myöhempi lämpöaltistus.
Ennaltaehkäisy:
- Käytä vähähiilisiä laatuja, kuten 304L tai 316L korroosiolle herkille hitsatuille komponenteille.
- Optimoi hitsauslämmön syöttö tarpeettoman lämpöaltistuksen välttämiseksi.
- Käytä asianmukaisia monivaihehitsausmenetelmiä.
- Ohjaa läpikulkulämpötilaa.
- Valitse yhteensopivat hitsaustarvikkeet.
- Harkitse hitsauksen jälkeistä hehkutusta, kun komponenttien geometria ja huoltovaatimukset sitä edellyttävät.
Tärkeintä, Pelkästään hitsauslämmöntuoton vähentäminen ei takaa herkistymisen poistamista. Täydellinen lämpökierto, mukaan lukien uudelleenlämmitys myöhemmillä ajoilla, on arvioitava.
Väärä lämpökäsittely
Liuoshehkutusta käytetään laajalti korroosionkestävyyden palauttamiseen ruostumatonta terästä.
Kuitenkin, väärin ohjattu lämpökäsittelyprosessi voi tuottaa päinvastaisen tuloksen.
Esimerkiksi, jos austeniittista ruostumatonta terästä kuumennetaan noin 1050-1100°C, mutta jäähdytetään liian hitaasti, se voi viettää tarpeeksi aikaa herkistymislämpötila-alueella kromikarbidin saostumista varten.
Samalla tavalla, materiaalin pitäminen 450–850°C:n lämpötilassa pitkään voi edistää herkistymistä.
Yleisiä lämpökäsittelyongelmia ovat mm:
- Riittämätön liuoksen hehkutuslämpötila.
- Riittämätön pitoaika.
- Hidas tai hallitsematon jäähdytys.
- Epätasainen uunin lämpötilan jakautuminen.
- Väärät lastausjärjestelyt.
- Kvalifioimattomat toistuvat lämpösyklit.
Ennaltaehkäisy:
Käytä laadukasta liuoshehkutusmenetelmää, joka perustuu seoslaatuun, osan paksuus, ja komponenttien geometria.
Varmista riittävä lämmitys, lämpötilan tasaisuus, ja riittävän nopea jäähdytys herkistysalueen läpi.
Pitkäaikainen altistuminen korkeille lämpötiloille
Lämmönvaihtimissa käytetyt ruostumattomasta teräksestä valmistetut komponentit, kattilat, uuneihin, kemialliset reaktorit, ja sähköntuotantolaitteet voivat altistua pitkäaikaiselle lämpöaltistukselle.
Myös silloin, kun käyttölämpötila on herkistymisalueen alapuolella, pitkäaikainen altistuminen voi silti edistää saostumisreaktioita, riippuen seoksen koostumuksesta ja lämpöhistoriasta.
Esimerkiksi, pitkäaikainen käyttö noin 400–600°C:ssa voi myötävaikuttaa asteittaisiin mikrorakenteen muutoksiin.
Tarkka vaste riippuu lämpötilasta, altistuksen kesto, hiilipitoisuus, seostavat elementit, ja aiempi käsittelyhistoria.
Tämä on erityisen tärkeää komponenteille, jotka käyvät läpi toistuvia lämmitys- ja jäähdytysjaksoja.
Ennaltaehkäisy:
- Valitse ruostumattomat teräslajit, joilla on sopiva lämmönkestävyys.
- Arvioi koko käyttölämpötilahistoria.
- Vältä tarpeetonta lämpöaltistusta valmistuksen ja käytön aikana.
- Harkitse stabiloituja tai vähähiilisiä laatuja tarvittaessa.
- Suorita kriittisten komponenttien määräaikainen tarkastus ja metallurginen arviointi.
Syövyttävät palveluympäristöt
Herkistyminen tekee ruostumattomasta teräksestä alttiimman rakeiden väliselle hyökkäykselle, mutta ympäröivä ympäristö määrittää, kehittyykö merkittävää korroosiota.
Tietyt kemialliset ympäristöt voivat nopeuttaa kromipuutteisten alueiden liukenemista.
Esimerkkejä ovat:
- Vahvat rikkihappoliuokset.
- Typpihappoympäristöt tietyissä olosuhteissa.
- Kloridia sisältävät prosessivirrat.
- Happamat kemialliset liuokset.
- Korkean lämpötilan vesipitoiset ympäristöt.
Kuitenkin, kunkin väliaineen vaikutus riippuu suuresti pitoisuudesta, lämpötila, ilmastus, ja sähkökemiallinen potentiaali.
Kloridi -ionit, esimerkiksi, liittyvät erityisesti piste- ja rakokorroosioon. Niiden läsnäolo ei automaattisesti osoita rakeiden välistä korroosiota.
Käytännössä, herkistymistä ja muita paikallisia korroosiomekanismeja voi esiintyä samanaikaisesti, tekee virheanalyysistä monimutkaisempaa.
Ennaltaehkäisy:
Arvioi huoltoväliaineen todellinen kemiallinen koostumus ja käyttöolosuhteet ennen ruostumattoman teräslaadun valintaa.
Kriittisiin sovelluksiin, materiaalin kelpuutuksen tulee sisältää korroosiotesti, joka edustaa aiottua käyttöympäristöä.
5. Kuinka korjata ja estää rakeiden välinen korroosio
Termi "korjaa" vaatii selvennystä. Kerran rakeiden välinen korroosio (IGC) on aiheuttanut merkittävää raerajan hajoamista, vahinkoa ei voida peruuttaa.
Tehokas ohjaus keskittyy siksi herkistymisen estämiseen ja materiaalin metallurgisen kunnon palauttamiseen ennen korroosion syntymistä.
Käytä vähähiilistä ruostumatonta terästä
Valitse vähähiiliset laatut, kuten 304L ja 316L, jonka hiilipitoisuus on 0.03 paino-% tai alle.
Pienempi hiilipitoisuus vähentää kromikarbidin saostumista raerajoilla, minimoi kromin ehtymisen riskin.
Näitä laatuja käytetään laajalti hitsattuihin komponentteihin ja sovelluksiin, joihin liittyy korkeita lämpötiloja.
Käytä stabiloituja ruostumattomia teräslaatuja
Titaani (-) ja niobium (Huom) yhdistetään mieluiten hiilen kanssa stabiilien karbidien muodostamiseksi, vähentää kromikarbidien muodostumista ja auttaa säilyttämään kromia ympäröivässä matriisissa.
Yleisiä stabiloituja laatuja ovat mm:
- 321: Titaanistabiloitua ruostumatonta terästä.
- 347: Niobiumilla stabiloitua ruostumatonta terästä.
Nämä lajikkeet soveltuvat korkeissa lämpötiloissa ja hitsattuihin komponentteihin, joissa hitsauksen jälkeinen liuoshehkutus on epäkäytännöllistä.
Käytä liuoshehkutusta
Liuoshehkutus käsittää tyypillisesti ruostumattoman teräksen kuumentamisen noin 1050–1100 °C:seen, jota seuraa nopea jäähdytys.
Tämä käsittely liuottaa kromikarbidit ja palauttaa kromin kiinteäksi liuokseksi, auttaa palauttamaan korroosionkestävyyden.
Se voi kääntää herkistymisen, jos merkittävää raerajakorroosiota ei ole tapahtunut. Kuitenkin, se ei voi korjata olemassa olevia korroosiovaurioita ja se voi olla epäkäytännöllinen suurille hitsatuille rakenteille.
Optimoi hitsausmenetelmät
Hitsausparametreja tulee hallita, jotta altistuminen 450–850 °C:n herkistysalueelle minimoidaan. Suositeltuja käytäntöjä ovat mm:
- Käytä hallittua, suhteellisen alhainen lämmöntuotto.
- Suorita monivaihehitsausta sopivalla kulkujen välisen lämpötilan säädöllä.
- Valitse vähähiiliset tai stabiloidut perusmetallit ja yhteensopivat täytemetallit.
- Vältä liiallista esikuumennusta ja tarpeettoman hidasta jäähdytystä.
- Käytä hitsauksen jälkeistä liuoshehkutusta mahdollisuuksien mukaan.
Ohjauksen suunnittelu ja huoltoehdot
Herkistymisherkille ruostumattomille teräksille, Vältä pitkäaikaista altistusta 400–600 °C:n lämpötiloille aina kun mahdollista.
Valitse vähähiiliset tai stabiloidut lajikkeet käyttölämpötilan ja syövyttävän ympäristön mukaan.
Myös palveluehdot tulee ottaa huomioon. Kloridit, rikkihappo, ja typpihappo voi edistää korroosiota tietyissä olosuhteissa.
Oikea vedenpoisto ja pysähtyneiden vyöhykkeiden välttäminen auttavat vähentämään syövyttävien väliaineiden kerääntymistä ja pitoisuutta.
Tarkasta ja testaa rakeiden välinen korroosio
Kriittisille komponenteille, varmistaa IGC:n vastustuskyky asianmukaisilla testeillä ja metallurgisella tutkimuksella. Yleisiä menetelmiä ovat:
- ASTM A262: Vakiokäytännöt austeniittisten ruostumattomien terästen rakeidenvälisen hyökkäyksen herkkyyden arvioimiseksi.
- Straussin testi ja Hueyn testi: Erityiset korroosiotestit, joita käytetään arvioimaan rakeiden välistä korroosionkestävyyttä.
- DL-EPR: Kaksisilmukkainen sähkökemiallinen potentiokineettinen uudelleenaktivaatiotesti herkistymisen arvioimiseksi.
- Metallografinen tutkimus: Käytetään raerajakarbidisaostumisen ja siihen liittyvien mikrorakennemuutosten tunnistamiseen.
Yksi tärkeä seikka on, että passivointi ei yksinään voi poistaa herkistymistä. Se voi palauttaa passiivikalvon oikein valmistetulle pinnalle, mutta se ei voi täydentää kromia köyhtyneillä raeraja-alueilla.
6. Oikean ruostumattoman teräksen valitseminen rakeiden välisen korroosion minimoimiseksi
Oikean ruostumattoman teräslaadun valinta edellyttää materiaalin kemiallisen koostumuksen arviointia, valmistusreitti, valmistusprosessi, ja palveluympäristö.
Seuraavat suositukset tarjoavat käytännön lähtökohdan yleisille teollisille sovelluksille.
| Hakemusvaatimus | Suositeltavat materiaalivaihtoehdot | Valintanäkökohdat |
| Yleiskäyttöiset hitsatut laitteet | 304Lens, CF3 | Alennettu hiilipitoisuus auttaa minimoimaan herkistymisen |
| Kemiallinen prosessointiväline | 316Lens, CF3M | Vähähiilinen ja molybdeeni tarjoavat paremman korroosionkestävyyden monissa ympäristöissä |
| Korkean lämpötilan hitsatut komponentit | 321, 347 | Stabilointielementit auttavat hallitsemaan kromikarbidin saostumista |
| Korroosionkestävät valetut venttiilirungot | CF3M, CF8M | Valinta riippuu hiilirajasta ja todellisesta prosessiväliaineesta |
| Duplex-korroosionkestävät laitteet | 2205, 2507 | Hallitse vaihetasapainoa ja ehkäise haitallisia metallien välisiä saostumia |
| Vaikeat kemialliset ympäristöt | 904Lens, 254 SMO tai muita päteviä korkeaseosteisia laatuja | Edellyttää todellisen kemiallisen väliaineen ja lämpötilan arviointia |
Useiden tärkeiden seikkojen tulisi ohjata lopullista valintaa:
- Käyttölämpötila: Arvioi sekä normaalit käyttölämpötilat että ohimenevä lämpöaltistus.
- Hitsausvaatimukset: Harkitse, suoritetaanko komponentin laaja hitsaus tai korjaus.
- Korroosioaine: Tunnista kloridipitoisuus, happamuus, lämpötila, ja hapettavat olosuhteet.
- Komponenttien geometria: Harkitse osan paksuutta ja lämpökäsittelyn saavutettavuutta.
- Tarkastusvaatimukset: Selvitä, tarvitaanko metallografista tutkimusta vai standardisoitua korroosiotestausta.
- Käyttöikä: Arvioi lämpövanhenemisen ja korroosiolle altistumisen pitkän aikavälin vaikutukset.
Painetta sisältäville ja turvallisuuden kannalta kriittisille komponenteille, materiaalin valinnan tulee perustua soveltuviin suunnittelukoodeihin, materiaalin tiedot, ja palvelukohtaiset korroosioarvioinnit.
7. Johtopäätös
Rakeiden välinen korroosio on metallurginen vikamekanismi, joka voi vakavasti vaarantaa ruostumattomien teräskomponenttien luotettavuuden.
Perinteisissä austeniittisissa ruostumattomissa teräksissä, yleisin syy on herkistyminen: lämpöaltistus saa kromikarbidit saostumaan raerajoja pitkin, kuluttaa kromia viereisiltä alueilta ja luo kromipuutteellisia vyöhykkeitä.
Kun nämä vyöhykkeet menettävät kykynsä ylläpitää vakaata passiivikalvoa, korroosio etenee ensisijaisesti raerajoja pitkin.
Kuitenkin, kromin ehtyminen ei ole ainoa mahdollinen mekanismi. Metallien välinen saostus, viljarajan erottelu, Korroosiovaurioita arvioitaessa on otettava huomioon myös tiettyjen palveluympäristöjen vaikutukset.
Ruostumattoman teräksen sijoitusvalujen valmistajille, korroosionkestävyys on suunniteltava tuotannon alusta lähtien.
Kemiallinen koostumus, sulaminen, jähmettyminen, lämmönkäsittely, ja korjaushitsaus edistävät lopullista metallurgista kuntoa.
Ja LangHe, lähestymistapamme ruostumattoman teräksen valuun painottaa materiaalien valintaa, kontrolloidut valuprosessit, sopiva lämpökäsittely, ja tarkastus tukemaan luotettavien komponenttien tuotantoa vaativiin teollisuusympäristöihin.
Olipa kyseessä räätälöityjen ruostumattomasta teräksestä valmistettujen venttiilirunkojen valmistus, pumppukomponentit, juoksupyöräilijä, tai muita tarkkuusvaluja, rakeiden välisen korroosion ymmärtäminen ja hallinta on olennaista materiaalien pitkän aikavälin suorituskyvyn ja tuotteen luotettavuuden saavuttamiseksi.
Faqit
Mikä on hitsin hajoaminen?
Hitsin rappeutuminen on rakeiden välistä korroosiota hitsin lämpövaikutusalueella, aiheutuu herkistymisestä hitsauksen lämpöjaksojen aikana.
Älä 304L ja 316L ruostumaton teräs estävät IGC:tä?
Ne vähentävät merkittävästi riskiä, koska hiiltä pidetään kiinni 0.03% tai alle, mutta ne eivät ole täysin immuuneja kaikissa olosuhteissa.
Mitä ovat 321 ja 347 käytetään ruostumatonta terästä?
Ne ovat vakiintuneita arvoja. Sisällä titaania 321 ja niobiumia 347 yhdistetään mieluiten hiilen kanssa, vähentää kromin ehtymistä.
Voiko liuoshehkutus korjata herkistymisen?
Se voi palauttaa metallurgisen kunnon, jos korroosiovaurio ei ole liian pitkälle edennyt. Se ei voi korjata jo liuenneita viljarajoja.
Korjaako passivointi rakeiden välisen korroosion?
Ei. Passivointi palauttaa pinnan passiivisen kalvon, mutta ei voi palauttaa kromia tyhjennetylle raerajavyöhykkeelle.