1. Esittely
3D tulostus, tunnetaan myös nimellä lisäaineen valmistus, on mullistanut nykyaikaisen tuotannon mahdollistamalla nopean prototyyppien valmistuksen, mukauttaminen, ja kustannustehokas valmistus.
Toisin kuin perinteinen vähentävä valmistus, joka poistaa materiaalia kiinteästä lohkosta, 3D-tulostus rakentaa objekteja kerros kerrokselta digitaalisten mallien perusteella.
Alun perin kehitetty prototyyppien tekemiseen, se on nyt laajentunut suuriin teollisiin sovelluksiin, ilmailualasta terveydenhuoltoon.
Tässä artikkelissa käsitellään 3D-tulostuksen perusteita, keskeisiä teknologioita, materiaalivaihtoehdot, teollisuussovellus, edut, haasteet, ja tulevaisuuden innovaatiot, jotka muokkaavat tätä muuttuvaa teknologiaa.
2. 3D-tulostuksen perusteet
3D tulostus, tunnetaan myös nimellä lisäaineen valmistus, on muuttanut tapaa, jolla tuotteet suunnitellaan, prototyyppi, ja valmistettu.
Toisin kuin perinteinen vähentävä valmistus, jossa materiaali poistetaan kiinteästä lohkosta, 3D-tulostus rakentaa objekteja kerros kerrokselta digitaalisten mallien perusteella.
Tämä lähestymistapa mahdollistaa monimutkaiset geometriat, vähentää materiaalijätteitä, ja mahdollistaa on-demand-tuotannon.
Mikä on 3D-tulostus?
3D-tulostus on lisäainevalmistusprosessi joka luo fyysisiä objekteja digitaalisista malleista lisäämällä materiaalia peräkkäin kerroksittain.
Prosessia ohjaavat tietokoneohjatut koneet, jotka noudattavat kohdan a ohjeita 3D malli.
3D-tulostuksen perustyönkulku
3D-tulostusprosessi noudattaa standardoitua työnkulkua:
- 3D -mallinnus – Kohde on suunniteltu käyttäen Cad (Tietokoneavusteinen suunnittelu) ohjelmisto.
- Viipalointi – Malli muunnetaan tasoiksi ja ohjeiksi viipalointiohjelmistolla.
- Tulostus – 3D-tulostin noudattaa ohjeita objektin rakentamisessa.
- Jälkikäsittely – Tulostettu esine puhdistetaan, parannus, tai viimeistelyhoidot.
3. 3D-tulostuksen ydinteknologiat
3D-tulostusteknologiat ovat kehittyneet merkittävästi, tarjoaa monipuolisia ratkaisuja eri toimialoille.
Jokaisella menetelmällä on selkeät edut tarkkuuden suhteen, aineellinen yhteensopivuus, tuotannonopeus, ja sovellusalue.
Yleisimmin käytettyjä teknologioita ovat mm Fused Deposition mallinnus (FDM), Stereolitografia (SLA), Selektiivinen lasersintraus (Sls),
Suora metallilaser sintraus (Dmls) / Elektronisäte (EBM), Sideaineen suihkutus, ja Materiaalin suihkutus.
Fused Deposition mallinnus (FDM) – Edullinen ja monipuolinen
Käsitellä:
FDM, tunnetaan myös nimellä Sulattujen filamenttien valmistus (FFF), puristaa termoplastista filamenttia kuumennetun suuttimen läpi, materiaalin kerros kerros kerrokselta objektin luomiseksi.
Tulostin liikkuu viipaloidun digitaalisen mallin mukaan, vähitellen rakentaa rakennetta.

Keskeiset ominaisuudet:
- Tavalliset materiaalit: PLA, Abs -abs, PETG, Nylon, TPU
- Ratkaisu: 50-400 mikronia
- Vahvuudet: Edullinen, käyttäjäystävällinen, nopea prototyyppi
- Rajoitukset: Näkyviä kerrosviivoja, rajallinen pinnanlaatu, pienempi lujuus verrattuna teollisiin menetelmiin
Teollisuustieto:
Markkina-analyysin mukaan, FDM:n osuus on yli 50% työpöydän 3D-tulostussovelluksista, mikä tekee siitä maailmanlaajuisesti eniten käytetyn tekniikan.
Stereolitografia (SLA) – Korkearesoluutioinen hartsitulostus
Käsitellä:
SLA työllistää ultravioletti (UV) laser nestemäisen hartsin kiinteyttämiseen, muodostaa tarkkoja kerroksia. Laser kovettaa valopolymeerin selektiivisesti, vähitellen muotoilemalla lopullista kohdetta.

Keskeiset ominaisuudet:
- Tavalliset materiaalit: Vakiohartsit, kovat hartsit, hammashartsit
- Ratkaisu: 25-100 mikronia
- Vahvuudet: Tarkkuus, sileä pinta, hienot yksityiskohdat
- Rajoitukset: Vaatii jälkikäsittelyn (pesu, parannus), hauras materiaalit
Selektiivinen lasersintraus (Sls) – Vahvat ja kestävät osat
Käsitellä:
SLS käyttää a suuritehoinen laser jauhemaisen materiaalin sulattamiseen, tyypillisesti nylon tai kestomuovi, kiinteisiin kerroksiin.
Koska SLS ei vaadi tukirakenteita, se mahdollistaa monimutkaisten geometrioiden luomisen.

Keskeiset ominaisuudet:
- Tavalliset materiaalit: Nylon, TPU, komposiittijauheet
- Ratkaisu: 50-120 mikronia
- Vahvuudet: Vahva, kestäviä osia monimutkaisilla rakenteilla, tukirakenteita ei tarvita
- Rajoitukset: Kalliit teollisuustason tulostimet, karkea pintakäsittely
Teollisuustieto:
SLS:ää käytetään laajalti teollisissa sovelluksissa, kanssa Nylon 12 on yleisimmin painettu materiaali sen vuoksi korkea vetolujuus ja joustavuus.
Suora metallilaser sintraus (Dmls) & Elektronisäte (EBM) – Metalli 3D-tulostus teollisiin sovelluksiin
Käsitellä:
DMLS ja EBM ovat metallin lisäainevalmistustekniikoita, jotka käyttää korkean energian lähteitä (laserit tai elektronisäteet) sulattaa metallijauheita kiinteisiin osiin.
Tärkein ero on se DMLS käyttää laseria inertissä kaasuympäristössä, kun taas EBM käyttää elektronisuihkua tyhjiökammiossa.

Keskeiset ominaisuudet:
- Tavalliset materiaalit: Titaani, alumiini, ruostumaton teräs, koboltti-kromi
- Ratkaisu: 20-100 mikronia
- Vahvuudet: Erittäin lujat metalliosat, Erinomaiset mekaaniset ominaisuudet, kevyet rakenteet
- Rajoitukset: Kallis, hitaat tulostusnopeudet, tarvitaan laaja jälkikäsittely
Teollisuustieto:
Ohella 2030, se metallin 3D-tulostusteollisuuden ennustetaan ylittävän $20 miljardi, ilmailun ja lääketieteen kehityksen ohjaamana.
Binder Jetting – nopea ja skaalautuva valmistus
Käsitellä:
Sideainesuihkut a nestemäinen sideaine jauhemaisen materiaalin kerroksille, liittää ne yhteen.
Toisin kuin SLS tai DMLS, sideainesuihkutuksessa ei käytetä lasereita, tekeminen nopeampaa ja kustannustehokkaampaa suuren määrän tuotantoa varten.

Keskeiset ominaisuudet:
- Tavalliset materiaalit: Metalli, hiekka, keramiikka, täysväriset polymeerit
- Ratkaisu: 50-200 mikronia
- Vahvuudet: Nopeat tuotantonopeudet, usean materiaalin ominaisuudet, täysväripainatus
- Rajoitukset: Vaatii jälkikäsittelyn (sintraus, soluttautuminen), pienempi mekaaninen lujuus
Teollisuustieto:
Sideainesuihkutus on saamassa vetoa massatuotannon metalliosat, tarjous 50– 100 kertaa nopeampi tulostus kuin DMLS.
Materiaalisuihkutus – täysväri- ja monimateriaalitulostus
Käsitellä:
Materiaalisuihku kerää nestemäisiä fotopolymeeripisaroita, jotka sitten kovetetaan kerros kerrokselta UV-valolla.
Tämä mahdollistaa korkean resoluution tulostuksen useilla väreillä ja materiaaliyhdistelmillä.

Keskeiset ominaisuudet:
- Tavalliset materiaalit: Valopolymeerit, vaha, keramiikka
- Ratkaisu: 16-50 mikronia
- Vahvuudet: Korkea tarkkuus, täysvärinen ominaisuus, sileät pinnat
- Rajoitukset: Kallis, hauras materiaalit, rajoitettu voima
Teollisuustieto:
Materiaalisuihkutus mahdollistaa monimateriaalitulostus yli 500,000 värivariaatioita, mikä tekee siitä johtavan valinnan huippuluokan tuotteen prototyyppien tekeminen.
4. 3D-tulostuksessa käytetyt materiaalit
Materiaalien valinta on ratkaiseva tekijä 3D-tulostuksessa, vaikuttaa mekaanisiin ominaisuuksiin, kestävyys, maksaa, ja painettujen osien käyttöalue.
Laajasti, 3D-tulostusmateriaalit voidaan luokitella polymeereihin, metallit, keramiikka, ja komposiitit.
Jokaisella kategorialla on ainutlaatuiset ominaisuudet, jotka tekevät siitä sopivan tiettyihin sovelluksiin.
4.1 Polymeerit – Monipuolinen ja kustannustehokas
Polymeerit ovat edullisin hintansa vuoksi yleisimmin käytettyjä materiaaleja 3D-tulostuksessa, Prosessoinnin helppous, ja laaja käyttöalue. Nämä materiaalit ovat saatavilla osoitteessa filamentti, hartsi, tai jauhemuodossa, riippuen 3D-tulostusprosessista.
Kesoluoto (FDM, Sls)
Kestomuovit pehmenevät kuumennettaessa ja jähmettyvät jäähtyessään, tehdä niistä sopivia Fused Deposition mallinnus (FDM) ja Selektiivinen lasersintraus (Sls).
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| PLA (Polylaktinen happo) | Biohajoava, helppo tulostaa, matala vääntyminen | Prototyyppi, harrastajamalleja |
| Abs -abs (Akryylinitriili butadieenistyreeni) | Kova, vaikutuksen kestävä, lämmönkestävä | Autoosat, kulutustavarat |
| PETG (Polyeteenitereftalaattiglykoli) | Vahva, kemikaalien kestävä, elintarviketurvallinen | Lääkinnälliset laitteet, vesipulloja |
| Nylon (Polyamidi) | Joustava, kuluttaa kestävä, kestävä | Vaihde, mekaaniset osat |
Valopolymeerit (SLA, DLP)
Fotopolymeerit ovat valoherkät hartsit käytetty Stereolitografia (SLA) ja Digitaalinen valonkäsittely (DLP) painatus.
He tarjoavat korkea resoluutio ja sileät pinnat, mutta yleensä hauraita.
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| Vakiohartsi | Korkea yksityiskohta, sileä viimeistely | Prototyypit, hahmoja |
| Kova hartsi | Iskunkestävä, vahvempi kuin tavallinen hartsi | Toiminnalliset osat |
| Joustava hartsi | Kumimainen, elastiset ominaisuudet | Puettavat laitteet, otteita |
| Hammashartsi | Biologinen yhteensopiva, tarkka | Hammaslääkärit, kruunut |
Korkean suorituskyvyn polymeerit (KURKISTAA, Ulkoilma)
Käytetty teollisuus- ja ilmailusovellukset, korkean suorituskyvyn polymeerejä erinomaiset mekaaniset ja lämpöominaisuudet.
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| KURKISTAA (Polyetteri -ketoni) | Korkea lämpö & kemiallinen vastustuskyky, vahva | Ilmailu-, lääketieteelliset implantit |
| Ulkoilma (Polyeetteri-imidi – PEI) | Voimakkuus, tulenkestävä | Lentokoneiden sisätilat, autoteollisuus |
4.2 Metallit – lujat ja teolliset sovellukset
Metalli 3D-tulostus mahdollistaa luomisen kompleksi, luja osa vaativille teollisuudenaloille, kuten ilmailulle, lääketieteellinen, ja autoteollisuus.
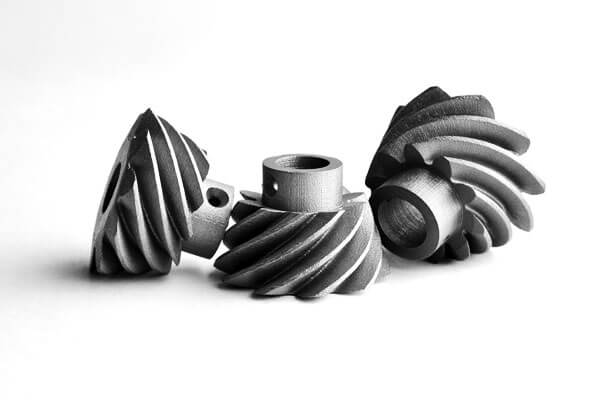
Näitä materiaaleja käytetään yleensä mm Suora metallilaser sintraus (Dmls), Elektronisäte (EBM), ja Binder Jetting.
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| Titaani (Ti-6Al-4V) | Kevyt, vahva, korroosiokestävä | Ilmailu-, lääketieteelliset implantit |
| Ruostumaton teräs (316Lens, 17-4 PHE) | Kestävä, kuluttaa kestävä | Teolliset työkalut, kirurgiset instrumentit |
Alumiini (ALSI10MG) |
Kevyt, Hyvä lämmönjohtavuus | Autoteollisuus, elektroniikka |
| Koboltti-kromi (CoCr) | Biologinen yhteensopiva, korkeita lämpötiloja kestävä | Hammasimplantit, turbiiniterät |
| Nikkeliseokset (Kattaa 625, 718) | Kuumuutta ja korroosiota kestävä | Suihkumoottorit, voimalaitokset |
4.3 Keramiikka – lämmön- ja kulutuskestävyys
Keraamisia materiaaleja käytetään sovelluksissa, jotka vaativat korkean lämpötilan kestävyys, kemiallinen vakaus, ja kovuus.
Nämä materiaalit on painettu käyttäen sideaineen suihkutus, SLA, tai ekstruusiopohjaisia menetelmiä.
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| Piikarbidi (Sic) | Voimakkuus, lämmönkestävä | Ilmailu-, elektroniikka |
| Alumiiniokso (Al2O3) | Kovaa, kemiallisesti inertti | Lääketieteelliset implantit, teollisuuskomponentit |
| Zirkoniumoksidi (Zro2) | Kova, kuluttaa kestävä | Hammaskruunut, leikkaustyökalut |
4.4 Komposiitti & Edistyneet materiaalit – Parannettu suorituskyky
Komposiitit yhdistyvät polymeerit, metallit, tai keramiikka, jossa on vahvistuskuituja tehostaakseen mekaaninen lujuus, johtavuus, tai joustavuus.
Kuituvahvisteiset komposiitit
Hiilikuitu ja lasikuitu ovat upotettuna kestomuoviin parantaa voimaa ja pudottaa painoa.
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| Hiilikuitu Vahvistettu nailon | Korkea lujuus-painosuhde | Droonit, robotti, autoteollisuus |
| Lasikuituvahvistettu PLA | Jäykkä, vaikutuksen kestävä | Rakenteelliset komponentit |
Älykkäät ja biohajoavat materiaalit
Innovaatiot biopohjaiset ja itsekorjautuvat materiaalit laajentavat 3D-tulostusmahdollisuuksia.
| Materiaali | Keskeiset ominaisuudet | Yleiset sovellukset |
|---|---|---|
| Johtavat polymeerit | Sähkönjohtavuus | Painettu elektroniikka, anturit |
| Itsensä parantavat polymeerit | Korjaa pieniä vaurioita | Pukeutuvat, ilmailu- |
| Biohajoavat PLA-sekoitukset | Ympäristöystävällinen, kompostoitava | Kestävä pakkaus, lääketieteelliset implantit |
5. 3D-tulosteiden jälkikäsittely
Jälkikäsittely on kriittinen vaihe 3D-tulostuksessa, joka parantaa mekaanisia ominaisuuksia, pinnan laatu, ja painettujen osien toimivuus.
Koska raa'at 3D-painetut esineet ovat usein esillä kerrosviivoja, pinnan karheus, ja jäännösmateriaalia, pohjalta sovelletaan erilaisia jälkikäsittelytekniikoita materiaalityyppi, tulostusprosessi, ja tarkoitettu sovellus.

Jälkikäsittelymenetelmän valinta riippuu mm esteettiset vaatimukset, mitat tarkkuus, rakenteellinen eheys, ja ympäristöolosuhteet osa paljastetaan.
Alla on a kattava analyysi yleisimmistä jälkikäsittelytekniikoista eri 3D-tulostustekniikoille.
Miksi jälkikäsittely on tärkeää?
- Parantaa pinnan viimeistelyä – Vähentää karheutta ja parantaa estetiikkaa.
- Parantaa mekaanista lujuutta – Poistaa mikroviat ja vahvistaa osien kestävyyttä.
- Optimoi toiminnallisuuden – Säätää ominaisuuksia, kuten joustavuutta, johtavuus, ja kuluta vastus.
- Poistaa tuet & Jäljelle jäänyt materiaali – Varmistaa, että osassa ei ole ylimääräistä materiaalia tai rumia esineitä.
- Mahdollistaa lisähoidot – Mahdollistaa maalaus, pinnoitus, tai tiivistys, sovellustarpeista riippuen.
Yleiset tulostustekniikan jälkikäsittelytekniikat
Fused Deposition mallinnus (FDM) Jälkikäsittely
FDM-tulosteissa on usein näkyviä kerrosviivoja ja vaativat tuen poistamista. Yleisimpiä jälkikäsittelytekniikoita ovat mm:
| Tekniikka | Käsitellä | Hyöty | Haasteet |
|---|---|---|---|
| Tuen poisto | Tukirakenteiden leikkaaminen tai purkaminen (PVA liukenee veteen, HIPS liukenee limoneeniin). | Estää pintavaurioita. | Vaatii huolellista käsittelyä rikkoutumisen välttämiseksi. |
| Hionta & Kiillotus | Käyttämällä hiekkapaperia (120-2000 karkeutta) pinnan tasoittamiseen. | Parantaa estetiikkaa ja vähentää kerrosten näkyvyyttä. | Aikaa vievä, voi muuttaa mittoja. |
Kemiallinen tasoitus |
Osan altistaminen liuotinhöyryille (asetoni ABS:lle, etyyliasetaatti PLA:lle). | Saavuttaa kiiltävän lopputuloksen, poistaa kerrosviivoja. | Voi heikentää osan rakennetta ylivalottuessaan. |
| Maalaus & Pinnoite | Pohjustus ja maalin levitys, kirkkaat pinnoitteet, tai hydrofobisia hoitoja. | Parantaa väriä, kestävyys, ja suoja. | Vaatii pinnan kunnollisen esikäsittelyn. |
Stereolitografia (SLA) & Digitaalinen valonkäsittely (DLP) Jälkikäsittely
Koska SLA ja DLP käyttävät nestemäistä hartsia, jälkikäsittely keskittyy kovettuminen ja hauraan pinnan parantaminen.
| Tekniikka | Käsitellä | Hyöty | Haasteet |
|---|---|---|---|
| UV-kovettuva | Tulosteiden altistaminen UV-valolle hartsin vahvistamiseksi. | Parantaa kestävyyttä. | Vaatii oikean kovettumisajan haurauden välttämiseksi. |
| Isopropyylialkoholi (IPA) Huuhtele | Ylimääräisen kovettumattoman hartsin puhdistus IPA:lla (90%+ pitoisuus). | Varmistaa sileyden, puhtaat tulosteet. | Liiallinen liotus voi aiheuttaa vääntymistä. |
| Hionta & Kiillotus | Märkähionta tasaisemman pinnan saavuttamiseksi. | Parantaa estetiikkaa ja maalin tarttuvuutta. | Voi poistaa hienoja yksityiskohtia. |
| Kirkas pinnoite & Maalaus | UV-kestävän pinnoitteen tai väriaineen levittäminen. | Lisää väriä ja suojaa. | Voi muuttaa tulosteen läpikuultavuutta. |
Teollisuusesimerkki:
Sisä- hammaslääketieteen ja lääketieteelliset sovellukset, SLA-painettu kirurgiset oppaat ja oikomismallit käydä läpi IPA-puhdistus ja UV-kovetus bioyhteensopivuuden ja mekaanisen lujuuden varmistamiseksi.
Selektiivinen lasersintraus (Sls) Jälkikäsittely
SLS-tulosteet ovat jauhepohjaisia, ja niillä on usein rakeinen rakenne. Jälkikäsittely keskittyy ensisijaisesti tasoittaa ja vahvistaa osat.
| Tekniikka | Käsitellä | Hyöty | Haasteet |
|---|---|---|---|
| Jauheen poisto | Puhallus paineilmalla tai rumpupuhallus ylimääräisen jauheen poistamiseksi. | Takaa puhtaat ja toimivat osat. | Hienot jauheet vaativat asianmukaista hävittämistä. |
| Värjäys & Väritys | Upota osat värikylpyihin tasaisen värin saamiseksi. | Korostaa osia esteettisesti. | Rajoitettu tummiin väreihin. |
| Höyryn tasoitus | Kemiallisten höyryjen käyttö ulkokerrosten sulattamiseen ja tasoittamiseen. | Luo puolikiiltävän pinnan, parantaa mekaanisia ominaisuuksia. | Edellyttää hallittua kemiallista altistumista. |
| Helmen räjähdys & Pyllähdys | Hienon median käyttö (keraaminen, lasihelmet) sileäksi pinnoille. | Vähentää huokoisuutta ja parantaa viimeistelyä. | Saattaa hieman muuttaa mittoja. |
Teollisuusesimerkki:
Nike ja Adidas käyttää SLS kengänpohjien valmistukseen, jossa höyrytasoitus ja värjäys tarjoavat pehmeän viimeistelyn ja paremman kulumiskestävyys.
Suora metallilaser sintraus (Dmls) & Elektronisäte (EBM) Jälkikäsittely
Metalliset 3D-tulosteet vaativat laaja jälkikäsittely haluttujen mekaanisten ominaisuuksien ja pinnan viimeistelyn saavuttamiseksi.
| Tekniikka | Käsitellä | Hyöty | Haasteet |
|---|---|---|---|
| Tuen poisto (Langa EDM, CNC-leikkaus) | Metallien tukirakenteiden katkaisu sähköpurkaustyöstyksellä (EDM). | Varmistaa tarkkuuden monimutkaisissa geometrioissa. | Työvaltainen monimutkaisille osille. |
| Lämmönkäsittely (Hehkutus, Lonkka) | Lämmitys vähentää jäännösjännitystä ja parantaa sitkeyttä. | Parantaa osan lujuutta, estää halkeilua. | Vaatii kontrolloituja lämpökiertoja. |
| Koneistus (CNC, Hionta, Rypäle) | Mittojen jauhaminen CNC-jyrsinnällä tai hiomalla. | Saavuttaa korkean tarkkuuden ja sileän lopputuloksen. | Lisää käsittelyaikaa ja kustannuksia. |
| Elektroloiva | Elektrolyyttisen prosessin käyttö pintojen tasoittamiseen. | Parantaa korroosionkestävyyttä, estetiikka. | Toimii vain johtaville metalleille. |
Teollisuusesimerkki:
Sisä- ilmailu-, DMLS-tuotetut titaaniosat suihkumoottoreihin käydä läpi Kuuma isostaattinen puristus (Lonkka) poistamaan mikroporositeetti ja parantaa väsymiskestävyys.
Kehittyneet viimeistelytekniikat
Puolesta korkean suorituskyvyn sovellukset, käytetään muita viimeistelytekniikoita:
- Elektropanoiva – Osien päällystäminen nikkeli, kupari, tai kultaa johtavuuden ja korroosionkestävyyden parantamiseksi.
- Keraaminen pinnoite – Parantaa kulutuskestävyyttä ja lämpösuojaa metalliosat.
- Hybridivalmistus – Yhdistäminen 3D-tulostus CNC-työstyksellä korkean tarkkuuden osille.
6. 3D-tulostuksen edut ja haasteet
Tämä osio tarjoaa syvällisen analyysin tärkeimmät edut ja haasteet 3D-tulostus nykyaikaisilla aloilla.
3D-tulostuksen tärkeimmät edut
Suunnittelun vapaus ja räätälöinti
Toisin kuin perinteisessä valmistuksessa, joka perustuu muotteihin, leikkaus, ja kokoonpano,
3D-tulostus mahdollistaa monimutkaisten geometrioiden luominen se olisi mahdotonta tai kohtuuttoman kallista käyttämällä perinteisiä menetelmiä.
- Massamittaus – Tuotteet voidaan räätälöidä yksittäisille asiakkaille ilman lisäkustannuksia.
- Monimutkaiset geometriat – Monimutkaiset hilarakenteet, sisäiset kanavat, ja orgaaniset muodot ovat mahdollisia.
- Kevyet mallit – Ilmailu- ja autoteollisuus käyttää topologian optimointia vähentää painoa uhraamatta voimaa.
Nopea prototyyppi ja nopeampi tuotanto
Perinteinen prototyyppien tekeminen voi kestää viikkoja tai kuukausia, mutta 3D-tulostus nopeuttaa kehityssykliä merkittävästi.
- 90% nopeampi prototyyppien valmistus – Konseptista voi lähteä suunnittelusta toimivaksi prototyypiksi asiassa tunteja tai päiviä.
- Nopeutettu innovaatio – Yritykset voivat testata useita suunnitteluiteraatioita nopeasti, parannus tuotekehityksen tehokkuutta.
- Tilaustuotanto – Poistaa pitkät toimitusketjut, vähentää varasto- ja varastokustannukset.
Vähemmän materiaalihävikkiä ja kestävää kehitystä
Toisin kuin vähentävä valmistus (ESIM., CNC -koneistus), joka poistaa materiaalia esineen muotoilemiseksi, 3D-tulostus rakentaa osia kerros kerrokselta, vähentää merkittävästi jätettä.
- Jopa 90% vähemmän materiaalihävikkiä verrattuna perinteiseen koneistukseen.
- Kierrätettävät materiaalit kuten biopohjaiset PLA ja kierrätyspolymeerit lisäävät kestävyyttä.
- Paikallinen tuotanto vähentää globaaleihin toimitusketjuihin liittyvää hiilijalanjälkeä.
Kustannusten aleneminen pientuotannossa
Puolesta pienivolyymi- tai erikoisvalmistus, 3D-tulostus on merkittävästi kustannustehokkaampaa kuin perinteinen valmistus.
- Ei muotti- tai työkalukuluja – Ihanteellinen lyhytaikaiseen tuotantoon ja alhaisen kysynnän markkinoilla.
- Vähentää kalliita työstövaiheita – Eliminoi useita valmistusprosesseja (valu, jyrsintä, poraus).
- Edullinen startup-yrityksille & pienyrityksiä – Alentaa markkinoille pääsyn esteitä valmistusinnovaatioille.
Toiminnallinen integraatio & Kokoonpanon vähentäminen
3D-tulostus mahdollistaa osien yhdistäminen, mahdollistaa useiden komponenttien yhdistämisen yhdeksi integroitu suunnittelu.
- Vähentää kokoonpanon monimutkaisuutta – Vähemmän osia tarkoittaa vähemmän työtä ja vähemmän mahdollisia vikakohtia.
- Parantaa rakenteellista eheyttä – Poistaa ruuvien tarpeen, hitsaus, tai liimoja.
3D-tulostuksen haasteet ja rajoitukset
Rajoitettu materiaalivalinta
Vaikka 3D-tulostus on laajentunut muovien ulkopuolelle kattamaan metallit, keramiikka, ja komposiitit, se Tulostettavan materiaalin valikoima on edelleen rajallinen verrattuna perinteiseen tuotantoon.
- Mekaaniset ominaisuudet – Monet painetut materiaalit eivät vastaa vahvuus, taipuisuus, tai lämmönkestävyys perinteisesti valmistetuista osista.
- Materiaalikustannukset – Suorituskykyiset materiaalit (ESIM., titaani, KURKISTAA, Ulkoilma) ovat kalliita.
- Standardoinnin puute – Materiaalien ominaisuudet vaihtelevat eri välillä tulostinmallit ja valmistajat.
Jälkikäsittelyvaatimukset
Useimmat 3D-tulostetut osat vaativat lisäviimeistelyvaiheet ennen kuin ne ovat käyttökelpoisia.
- Pinnan tasoitus – Monet osat ovat näkyvissä kerrosviivoja ja vaatia hionta, kiillotus, tai höyrytasoitus.
- Lämmönkäsittely – Metalliprinttejä tarvitaan usein hehkutus tai kuumaisostaattinen puristus (Lonkka) poistamaan sisäisiä jännityksiä.
- Tukirakenteen poisto – Monet prosessit, kuten SLA, Sls, ja DMLS, vaativat huolellisuutta ylimääräisen materiaalin poistaminen.
Korkeat alkuinvestointikustannukset
Vaikka kustannukset laskevat, teollisuustason 3D-tulostimet ja materiaalit ovat edelleen kalliita.
- Metalliset 3D-tulostimet maksaa $250,000 kohtaan $1 miljoona.
- Huippuluokan polymeeritulostimet (SLA, Sls) vaihdella jstk $50,000 kohtaan $200,000.
- Materiaalikustannukset ovat usein 5-10x korkeampi kuin perinteiset valmistusmateriaalit.
Nopeus- ja skaalautuvuusongelmat
Kun taas prototyyppien tekeminen on nopeaa, 3D-tulostuksen massatuotanto on edelleen hitaampaa kuin ruiskuvalu tai koneistus.
- Pienet tulostusnopeudet – Isot osat kestävät useita päiviä tulostaa.
- Rajoitettu skaalautuvuus – Tulostus tuhansia osia on edelleen hitaampi ja kalliimpi kuin perinteiset menetelmät.
- Eräkäsittely vaaditaan – Tehokkuuden lisäämiseksi, Usein tulostetaan useita osia kerralla, mikä vaikeuttaa laadunvalvontaa.
7. 3D-tulostuksen sovellukset eri teollisuudenaloilla
Nopeasta prototyyppien valmistuksesta monimutkaisten geometrioiden massatuotantoon, 3D-tulostus tarjoukset ennennäkemätön suunnittelun joustavuus, kustannusten vähentäminen, ja materiaalitehokkuus.
Sen vaikutus kattaa monenlaisia toimialoja, mukaan lukien valmistus, ilmailu-, terveydenhuolto, autoteollisuus, rakennus, ja enemmän.
Valmistus & Prototyyppi
Nopea prototyyppi
Yksi 3D-tulostuksen merkittävimmistä sovelluksista teollisuudessa on nopea prototyyppi.
Perinteiset prototyyppien valmistusmenetelmät, kuten ruiskuvalu, asentaminen ja valmistaminen voi kestää viikkoja tai kuukausia.
Sitä vastoin, 3D-tulostus mahdollistaa nopeampi iteraatio, prototyyppejä tyypillisesti luodaan tunteja tai päiviä, mahdollistaa nopean testauksen ja suunnittelun validoinnin.
- Kustannustehokkuus: 3D-tulostus eliminoi kalliiden muottien tarpeen, työkalu, ja siihen liittyvät pitkät asennusajat.
- Räätälöinti: Kompleksi, räätälöityjä osia voidaan valmistaa ilman lisäkustannuksia tai asennusta.
Tämä on erityisen hyödyllistä pienierätuotanto tai luotaessa komponentteja, jotka on räätälöitävä asiakkaan erityistarpeiden mukaan.
Työkalut ja loppukäyttötuotanto
Prototyyppien lisäksi, 3D-tulostuksella on myös keskeinen rooli työkalu ja jopa loppukäyttöosat.
Komponentit kuten jigit, kalusteet, ja muotteja voidaan valmistaa nopeasti ja tehokkaasti 3D-tulostuksen avulla, vähentää tuotantoaikaa ja kustannuksia.
- Tarvittavat työkalut mahdollistaa nopeat säädöt suunnittelussa ilman pitkiä läpimenoaikoja.
- Yritykset tuottavat yhä enemmän loppukäyttöosat tiettyihin sovelluksiin, kuten räätälöidyt lääketieteelliset implantit tai kevyet autokomponentit.
Ilmailu- & Autoteollisuus
Ilmailu-
Ilmailu- ja avaruusteollisuus on ollut eturintamassa 3D-tulostuksen käyttöönotossa sen tuotantokyvyn ansiosta kevyt, monimutkaiset osat kanssa poikkeukselliset vahvuus-painosuhteet.
Komponentit valmistetaan käyttämällä suora metallilasersintraus (Dmls) tai elektronisuihkusulatus (EBM) ovat välttämättömiä lentokoneiden painon vähentämiseksi,
joka vaikuttaa suoraan polttoainetehokkuus ja kustannussäästöjä.
- Räätälöinti: 3D-tulostus mahdollistaa räätälöidyt osat erityisiä ilmailusovelluksia, kuten turbiinin siivet tai kannattimet, jotka on optimoitu suorituskykyyn.
- Kustannussäästö: Tuotanto monimutkaiset geometriat jotka muutoin edellyttäisivät useita valmistusvaiheita, voivat vähentää kustannuksia merkittävästi.
Autoteollisuuden sovellukset
Autoteollisuudessa, 3Luomiseen käytetään D-tulostusta Funktionaaliset prototyypit, mukautetut osat, ja jopa tuotantotyökalut.
Kun toimiala siirtyy kohti enemmän kestävää ja energiatehokas ajoneuvot, 3D-tulostus tarjoaa tapoja tuottaa kevyttä, monimutkaiset komponentit.
- Räätälöinti: 3D-tulostus mahdollistaa autonvalmistajien tuotannon räätälöidyt osat pyynnöstä,
kuten erikoistuneet sisustuskomponentit, prototyyppejä uusiin malleihin, ja jopa kevyt, kestävät moottorin osat. - Nopeampaa markkinoille saattamisaikaa: 3D-tulostus vähentää kehitysaikaa mahdollistamalla prototyyppien nopeamman testauksen ja iteroinnin.

Lääketieteellinen & Terveydenhuolto
Räätälöidyt proteesit ja implantit
Yksi vaikuttavimmista 3D-tulostuksen käyttötavoista on lääkinnälliset laitteet, erityisesti räätälöityjä proteeseja ja implantit.
Perinteiset valmistusmenetelmät kamppailevat usein erittäin räätälöityjen laitteiden tuotannon kanssa, mutta 3D-tulostus on erinomainen luomisessa potilaskohtaisia ratkaisuja.
- Räätälöinti: 3D-tulostuksen kanssa, proteeseja voidaan suunnitella ja valmistaa tarkat tekniset tiedot, varmistaa täydellisen istuvuuden potilaalle.
- Kustannustehokkuus: Perinteiset proteesit ja implantit sisältävät usein kalliita ja aikaa vieviä prosesseja. 3D-tulostus mahdollistaa nopeampaa tuotantoa ja alhaisemmat kustannukset.
Biotulostus
Biotulostus on nouseva ala 3D-tulostuksessa, joka käyttää luomiseen eläviä soluja kudosrakenteet ja jopa urkumallit.
Vaikka vielä alkuvaiheessa, bioprintillä on suuri lupaus tulevaisuudelle henkilökohtainen lääketiede, mahdollisesti johtaa luomiseen biologisesti muokatut kudokset ja elimet.
- Tissue Engineering: Biopainettuja kudoksia voitaisiin lopulta käyttää huumetestaukseen, vähentää eläinkokeiden tarvetta.
- Regeneratiivinen lääketiede: Bioprintingin tutkimus tutkii mahdollisuutta täysin toimivien elinten tulostaminen siirtoa varten.
Rakennus & Arkkitehtuuri
3D-painetut rakennukset
Rakennusalalla, 3D-tulostus mullistaa tavan rakennuksia ja rakenteet suunnitellaan ja rakennetaan.
Tekniikka on mahdollistanut sen tulostaa kokonaisia rakennuksia, vähentää merkittävästi rakennuskustannuksia ja aikaa.
- Kustannusten vähentäminen: 3D-tulostus voi vähentää rakennuskustannuksia jopa 50%, koska se vaatii vähemmän työntekijöitä ja materiaaleja.
- Kestävyys: Mahdollisuus käyttää kierrätysmateriaaleja painoprosessissa, 3D-tulostus edistää kestävämpiä rakentamismenetelmiä.
Monimutkaiset geometriat
Yksi 3D-tulostuksen tärkeimmistä eduista rakentamisessa on kyky suunnitella ja tulostaa monimutkaiset arkkitehtoniset muodot joita on vaikea tai mahdoton luoda perinteisillä menetelmillä.
Tämä avaa uusia mahdollisuuksia innovatiivisia arkkitehtonisia suunnitelmia ja rakenteet.
Kulutustavarat & Elektroniikka
Räätälöidyt kuluttajatuotteet
Kuluttajatavarateollisuudessa, 3D-tulostus mahdollistaa valmistajien tuotannon räätälöityjä, tilaustuotteita.
Olipa kyse sitten yksilöllisistä koruista, mittatilaustyönä tehdyt jalkineet, tai räätälöityjä muotiasusteita, 3D-tulostus tarjoaa vertaansa vailla olevan räätälöinnin murto-osalla perinteisten menetelmien hinnasta.
- Tuotteen personointi: Kuluttajat voivat suunnitella tuotteitaan ja tulostaa ne tilauksesta, massatuotannon poistaminen ja jätteen vähentäminen.
- Muotiteollisuus: Suunnittelijat hyödyntävät 3D-tulostusta luodakseen innovatiivisia muotituotteita, kuten räätälöityjä koruja ja jopa puettava tekniikka.
Elektroniikan valmistus
3D-tulostuksella on myös tärkeä rooli elektroniikkateollisuudessa, missä sitä käytetään tulostukseen piirilevyt, pienikokoiset komponentit, ja kotelot elektronisille laitteille.
Kyky tuottaa monimutkaisia geometrioita pienessä mittakaavassa, monimutkaiset osat on avannut mahdollisuuksia räätälöity elektroniikka.
- Toiminnallinen elektroniikka: Yritykset käyttävät nyt johtavia 3D-tulostusmateriaaleja tulostaa toimivat elektroniset komponentit, kuten antennit, kondensaattorit, ja piirien jäljet.
- Prototyypit ja testaus: 3D-tulostus mahdollistaa nopean iterointi ja testaus uusista elektronisista tuotteista ja laitteista.
8. Lisäaine vs perinteinen valmistus
Vertailu välillä lisäaineiden valmistus (3D tulostus) ja perinteisiä valmistusmenetelmiä,
kuten vähentävä ja muodostava valmistus, korostaa kunkin lähestymistavan ainutlaatuisia vahvuuksia ja haasteita.
Näiden menetelmien ymmärtäminen on ratkaisevan tärkeää teollisuudelle, joka haluaa valita tehokkaimman ja kustannustehokkaimman valmistusprosessin erityistarpeidensa perusteella..
Lisäaineiden valmistus (3D tulostus)
Prosessin yleiskatsaus
Lisäaineiden valmistus (Olen), yleisesti nimetty 3D tulostus, sisältää luomisen kolmiulotteisia esineitä kerrostelemalla materiaalia kerros kerrokselta perustuu digitaaliseen suunnitteluun.
Toisin kuin perinteisessä valmistuksessa, jossa materiaalia poistetaan tai muotoillaan voimalla, AM on prosessi rakentaa materiaali, mikä antaa sille ainutlaatuisia etuja suunnitteluvapauden ja materiaalitehokkuuden suhteen.
Keskeiset ominaisuudet
- Materiaalitehokkuus: AM käyttää vain osaan tarvittavaa materiaalia, jätteiden vähentäminen.
Toisin kuin vähennysmenetelmät, joka leikkaa materiaalia pois kiinteästä lohkosta, 3D-tulostus rakentaa kohteen, käyttämällä vähemmän raaka-aineita. - Suunnittelun joustavuus: AM mahdollistaa luomisen monimutkaiset geometriat helposti,
mukaan lukien monimutkaiset sisäiset rakenteet, orgaaniset muodot, ja räätälöityjä malleja, jotka olisivat mahdottomia tai kalliita perinteisillä menetelmillä. - Nopeus: Vaikka AM voi olla hitaampaa kuin perinteiset prosessit suurille erille, Se tarjoaa nopeat prototyyppiominaisuudet.
Voit luoda ja testata prototyypin muutamassa tunnissa tai päivässä, prosessi, joka voi kestää viikot perinteisillä menetelmillä.
Subtraktiivinen valmistus
Prosessin yleiskatsaus
Subtraktiivinen valmistus tarkoittaa materiaalin poistamista kiinteästä kappaleesta (kutsutaan a tyhjä) käyttämällä mekaanisia työkaluja, kuten jyrsintä, kääntyminen, ja hiominen.
Materiaali leikataan vähitellen pois kohteen muotoilemiseksi, jättäen jälkeen viimeisen osan. Tämä menetelmä on yksi vanhimmista ja yleisimmin käytetyistä valmistuksessa.
Keskeiset ominaisuudet
- Tarkkuus ja pintakäsittely: Subtraktiivinen valmistus tunnetaan tarkkuus ja
kyky luoda osia, joilla on erinomainen pintakäsittely, tekee siitä ihanteellisen tiukat toleranssit omaavien komponenttien valmistukseen. - Materiaalijäte: Yksi vähentävän valmistuksen suuri haitta on materiaalijäte syntyy leikkausprosessin aikana.
Suurin osa materiaalista heitetään pois romuna, mikä tekee siitä vähemmän materiaalitehokkaan verrattuna lisäaineprosesseihin. - Työkalu- ja asennuskustannukset: Subtraktiiviset menetelmät vaativat usein kalliita työkaluja, kuten muotit ja kuoli, mikä voi lisätä kustannuksia, erityisesti pienille tuotantosarjoille.
Formatiivinen valmistus
Prosessin yleiskatsaus
Formatiivinen valmistus tarkoittaa esineiden luomista muokkaamalla materiaalia läpi lämmitys, paine, tai molemmat.
Esimerkkejä formatiivisista menetelmistä ovat mm ruiskuvalu, kuolla casting, suulakepuristus, ja leimaaminen.
Näitä menetelmiä käytetään usein yksinkertaisten tai kohtalaisen monimutkaisten osien suurissa tuotantomäärissä.
Keskeiset ominaisuudet
- Nopea tuotanto: Muodostavat menetelmät, kuten ruiskuvalu antaa nopea massatuotanto osista,
mikä tekee niistä ihanteellisia teollisuudenaloille, jotka tarvitsevat suuria määriä identtisiä komponentteja. - Materiaalien käyttö: Kuten lisäainevalmistus, muodostavat menetelmät ovat materiaalitehokas, koska niihin liittyy usein osien luominen muotista pienellä jätteellä.
- Työkalukustannukset: Vaikka tuotantonopeus on korkea, muotti ja muotti maksaa voi olla merkittävä, etenkin monimutkaisten muotojen suhteen.
Nämä kustannukset jakautuvat tyypillisesti suurille tuotantomäärille, tekee menetelmästä taloudellisesti kannattavan suuria määriä varten.
Lisättävän valmistuksen vertailu perinteiseen valmistukseen
| Ominaisuus | Lisäaineiden valmistus (3D tulostus) | Subtraktiivinen valmistus | Formatiivinen valmistus |
|---|---|---|---|
| Materiaalitehokkuus | Korkea – Käyttää vain osaan tarvittavaa materiaalia. | Matala – materiaalin hävikki katkaisussa. | Korkea – Minimaalinen jäte valuprosesseissa. |
| Suunnittelun monimutkaisuus | Osaa luoda monimutkaisia muotoja ja sisäisiä rakenteita. | Rajoitettu työkalun geometriaan ja leikkausradoihin. | Kohtalainen – Monimutkaiset muodot vaativat kalliita muotteja. |
Tuotannonopeus |
Hitaampi suurille erille, mutta nopea prototyyppien tekemiseen. | Nopea yksinkertaisten osien massatuotantoon. | Erittäin nopea suurille erille, hidas asennus muotteille. |
| Laitteiden kustannukset | Kohtalainen – Pöytätulostimien tulokustannukset ovat pienemmät. | Korkea-CNC-koneet ja työkalut voivat olla kalliita. | Korkea – työkalut ja muotit ovat kalliita. |
| Aineelliset vaihtoehdot | Rajoitettu, mutta kasvaa (muovit, metallit, keramiikka). | Laaja – metallit, muovit, ja komposiitit. | Leveä – Pääasiassa muovit ja metallit. |
| Räätälöinti | Korkea – Ihanteellinen mittatilaustyönä, matala volyymi, mukautetut osat. | Matalastandardisoidut osat. | Kohtalainen – Rajoitettu muottiominaisuuksiin. |
| Tuotannon mittakaava | Paras pienille volyymeille, kompleksi, ja räätälöidyt osat. | Ihanteellinen suurille volyymeille, korkean tarkkuusosat. | Paras yksinkertaisten osien massatuotantoon. |
9. Johtopäätös
3D-tulostus jatkaa teollisuudenalojen uudistamista tarjoamalla ennennäkemätöntä joustavuutta, tehokkuus, ja innovaatio.
Vaikka sillä on rajoituksia materiaalin ominaisuuksien ja skaalautuvuuden suhteen, jatkuva kehitys hybridivalmistuksessa, AI -integraatio, ja kestävät materiaalit parantavat entisestään sen ominaisuuksia.
LangHe on täydellinen valinta valmistustarpeisiisi, jos tarvitset korkealaatuisia 3D-tulostuspalveluita.
Artikkeli: https://www.hubs.com/guides/3d-printing/