


1. Einführung
Industriedüsen sind weit mehr als einfache Auslässe für Flüssigkeiten. In petrochemischen Anlagen, Luft- und Raumfahrtsysteme, Lebensmittelverarbeitungslinien, Schiffsausrüstung, hydraulische Baugruppen,
und Präzisionssprühgeräte, Düsen spielen bei der Zerstäubung eine entscheidende Rolle, Jet-Bildung, Durchflussregulierung, Druckregelung, und mittlere Lieferung.
Ihre Leistung wird direkt von der geometrischen Genauigkeit beeinflusst, interne Kanalqualität, Korrosionsbeständigkeit, mechanische Integrität, und Fertigungskonsistenz.
Aufgrund dieser Anforderungen, Die Düsenherstellung ist ein klassisches technisches Entscheidungsproblem: soll das Teil von hergestellt werden precision casting oder von CNC-Bearbeitung?
2. Was die Düsenherstellung technisch anspruchsvoll macht?
A Düse ist eine strömungsgestaltende Komponente, Das bedeutet, dass seine innere und äußere Form einen direkten funktionalen Einfluss hat.
Im Gegensatz zu vielen Strukturteilen, Eine Düse kann nicht nur nach ihrer Stärke oder ihrem Aussehen beurteilt werden. Seine Geometrie muss ein stabiles Flüssigkeitsverhalten unterstützen.
Wichtige technische Anforderungen für Düsen
- Präzise interne Strömungskanäle
- Glatte und gleichmäßige Strömungsoberflächen
- Genaue Öffnungsgröße
- Stabile Dichtflächen
- Gute Korrosions- und Verschleißfestigkeit
- Vibrationsfestigkeit, Druckstoß, und Kavitation
- Wiederholbare Leistung über Produktionschargen hinweg
Diese Anforderungen schaffen ein enges Fertigungsfenster. Eine zu große Oberflächenrauheit kann die Strömung stören. Maßabweichungen können das Sprühmuster oder den Ausflusskoeffizienten verändern.
Interne Defekte können zu Undichtigkeiten führen, Verstopfung, oder lokaler Fehler. Aus diesem Grund, Der Herstellungsprozess ist untrennbar mit der Düsenleistung verbunden.
3. Prozessfundamentals
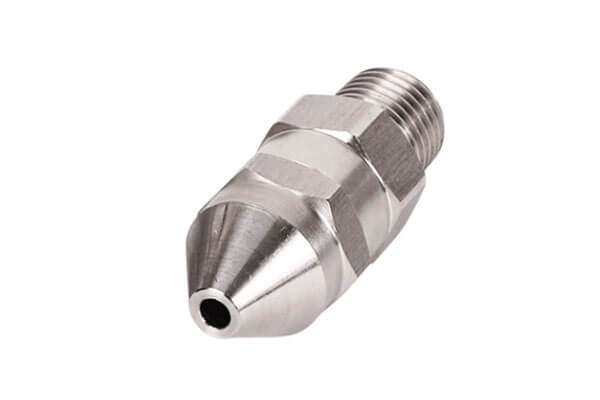
Präzisionsgussdüse
Präzisionsguss, oft bezeichnet als Investitionskaste oder Casting verlorene Wachs, ist ein endkonturnahes Verfahren, das sich besonders für Teile mit komplexer Geometrie eignet.
Der typische Weg umfasst die Erstellung von Wachsmustern, Keramikschalengebäude, Entwachung, Muschelfeuer, Metallgießen, Kühlung, Schalenentfernung, und fertig.
Zur Düsenherstellung, Dieser Prozess ermöglicht die Herstellung von geschmolzenem Edelstahl, Messing, oder eine Hochtemperaturlegierung, die in eine maßgeschneiderte Keramikform gegossen wird.
Das Ergebnis ist ein nahezu fertiger Düsenrohling mit integrierten Konturen, gekrümmte Kanäle, und komplexe Merkmale, deren Bearbeitung aus Vollmaterial schwierig oder kostspielig wäre.
Kerneigenschaften
- Starke geometrische Freiheit
- Gute Eignung für integrierte Strukturen
- Reduzierter Bedarf an Ganzkörperbearbeitung
- Effizient für mittlere und hohe Produktionsmengen
- Geeignet für komplexe, korrosionsbeständige Legierungsteile
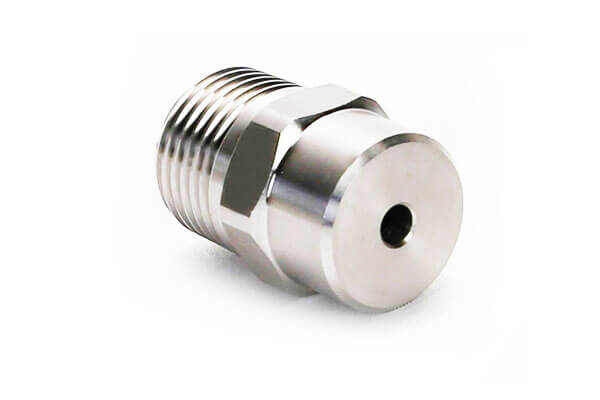
CNC-gefräste Düse
CNC-Bearbeitung ist ein subtraktiver Prozess, der programmierte Werkzeugwege verwendet, um Material von Knüppeln zu entfernen, Barren, Schmiedungen, oder Rollmaterial.
Dabei handelt es sich in der Regel um eine Drehung, Mahlen, Bohren, Fäden, Tieflochbearbeitung, und Präzisionsbearbeitung.
Zur Düsenherstellung, Die CNC-Bearbeitung ist besonders stabil, wenn die Geometrie regelmäßig ist, Die Toleranzen sind eng, und die Strömungskanäle sind für Werkzeuge zugänglich.
Es wird häufig für hochpräzise Düsen mit geraden Löchern verwendet, konzentrische Merkmale, zuverlässige Dichtflächen, und strenge Maßanforderungen.
Kerneigenschaften
- Hervorragende Maßhaltigkeit
- Überlegene Kontrolle über kritische Oberflächen
- Schnelle Prototypenerstellung und Designänderungen
- Keine Forminvestition
- Hohe Flexibilität für Kleinserien und Sonderanfertigungen
4. Paralleler technischer Vergleich
Strukturelle Anpassungsfähigkeit und Designkomplexität
| Aspekt | Präzisionsgussdüse | CNC-gefräste Düse |
| Geometriefreiheit | Sehr hoch | Moderat bis hoch, aber abhängig vom Werkzeugzugriff |
| Gebogene Kufen / Spiralkanäle | Exzellent | Schwierig und kostspielig |
| Interne Passagen mit mehreren Zweigen | Exzellent | Normalerweise ineffizient |
| Dünnwandige integrierte Strukturen | Gut | Möglich, aber oft teurer |
| Scharfe Innenecken | Durch Gussbarkeit begrenzt | Einfachere Bearbeitung in zugänglichen Bereichen |
| Einteilige Formation | Starker Vorteil | Erfordert normalerweise eine einfachere Geometrie |
Präzisionsguss ist die bessere Wahl, wenn die Düse über gebogene Angusskanäle verfügt, asymmetrische Hohlräume, mehrzweigige Passagen, oder ein komplexer integrierter Körper.
Es können endkonturnahe Komponenten hergestellt werden, die Montageschritte reduzieren und Schweißnähte eliminieren, was insbesondere bei leckageempfindlichen Flüssigkeitssystemen von Nutzen ist.
Die CNC-Bearbeitung eignet sich eher für normale Bearbeitungen, symmetrisch, und werkzeugzugängliche Formen. Es zeichnet sich durch gerade Löcher aus, konzentrische Bohrungen, Themen, flache Dichtflächen, und Standardkegelgeometrien.
Aber wenn das Design intern hochkomplex wird, Bearbeitungszeit und -kosten steigen stark an.
Dimensionale Genauigkeit und Oberflächenqualität
| Leistungsparameter | Präzisionsgussdüse | CNC-gefräste Düse |
| Allgemeine Maßtoleranz | CT4 - CT6, ungefähr ±0,05 bis ±0,15 mm | ±0,005 bis ±0,02 mm |
| Minimale praktische Blende | Um 0.5 mm | Um 0.1 mm |
| Oberflächenrauheit der Rohform | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Ebenheit der Dichtfläche | Normalerweise ist eine Nachbearbeitung erforderlich | Kann mit hoher Präzision direkt geformt werden |
| Glätte des inneren Kanals | Gut, aber mit gegossener Textur | Exzellent |
Die CNC-Bearbeitung ist eindeutig überlegen, wenn die Düse eine extrem enge Toleranzkontrolle erfordert, insbesondere in der Öffnungszone, Dichtfläche, und konzentrische Merkmale.
Es erzeugt glattere Oberflächen und eine bessere Kontrolle über kritische Abmessungen.
Durch Präzisionsguss kann bei vielen Industriedüsen eine brauchbare Genauigkeit erreicht werden, Die Oberfläche im Gusszustand behält jedoch typischerweise die Erstarrungstextur bei.
Bei gewöhnlichen Sprüh- oder Strahlanwendungen ist das nicht unbedingt ein Problem, aber die funktionellsten Oberflächen erfordern in der Regel eine lokale Bearbeitung oder Polierung.
Materialnutzung und Mikrostruktur
| Aspekt | Präzisionsgussdüse | CNC-gefräste Düse |
| Material-Ausgangsform | Geschmolzenes Metall | Solides Lager, Schmieden, oder Bar |
| Materialnutzung | Etwa 85–92 % | Etwa 30–55 % |
| Schrotterzeugung | Niedrig bis moderat | Hohes Spanvolumen |
| Mikrostruktur | Gegossene dendritische Struktur | Geschmiedete Kornstruktur |
| Ausrichtung des Metallflusses | Nicht durchgehend wie Schmiedematerial | Im Grundmaterial konserviert, teilweise durch Schnitt gestört |
Präzisionsguss ist im Allgemeinen materialeffizienter.
Dies ist insbesondere dann wichtig, wenn die Düse aus teuren Legierungen wie Edelstahl besteht, Nickellegierungen, oder Titanlegierungen. Weniger Abfall bedeutet geringere effektive Kosten und eine einfachere Skalierung.
Die CNC-Bearbeitung beginnt mit einem bearbeiteten Material, das bereits eine verfeinerte Kornstruktur und eine starke mechanische Kontinuität aufweist.
Dadurch erhält das fertige Teil eine hohe Grundfestigkeit und Ermüdungsbeständigkeit. Jedoch, Der Schneidvorgang erzeugt Späne und kann die Oberflächenschicht durch Hitze und Belastung lokal verändern.
Der Unterschied ist nicht nur akademischer Natur. Es wirkt sich auf die Kosten aus, mechanische Reaktion, und Korrosionsverhalten im Betrieb.
Mechanische Eigenschaften und Lebensdauer
| Mechanische Anzeige | Präzisionsgussdüse | CNC-gefräste Düse |
| Zugfestigkeit | Etwas niedriger bei typischen rostfreien Gussteilen | Höher in bearbeitetem Material |
| Aufprallzählung | Mäßig | Hoch |
| Ermüdungsbeständigkeit | Gut für einen stabilen Service | Stärker für zyklische Belastung |
| Hochdruckbeständigkeit | Geeignet für mittleren Druck | Besser für sehr hohen Druck |
| Resistenz tragen | Uniform, stabiles Verschleißbild | Höhere lokale Härte und Abriebfestigkeit |
| Einsatz in korrosiven Medien | Sehr gut, insbesondere nach ordnungsgemäßer Wärmebehandlung | Gut, Aber der Oberflächenzustand ist wichtig |
CNC-gefräste Düsen werden in der Regel im Hochdruckbereich bevorzugt, vibrationsanfällig, oder ermüdungsintensiven Umgebungen.
Ihr Grundmaterial behält tendenziell eine bessere mechanische Kontinuität, was anspruchsvolle Servicebedingungen unterstützt.
Präzisionsgussdüsen sind oft besser für korrosive chemische Medien geeignet, feuchte Umgebungen mit hohen Temperaturen, und stabile Strömungssysteme, bei denen Geometrie und Materialkompatibilität wichtiger sind als extreme Druckbeständigkeit.
Bei richtiger Wärmebehandlung, Gussedelstahl kann eine hervorragende Korrosionsleistung bieten.
Produktionszyklus und Chargenanpassungsfähigkeit
| Aspekt | Präzisionsgussdüse | CNC-gefräste Düse |
| Ersteinrichtung | Formen- und Prozessentwicklung erforderlich | Keine Form erforderlich |
| Prototypengeschwindigkeit | Langsamer | Sehr schnell |
| Massenproduktion | Effizient, sobald es stabilisiert ist | Nur für einfachere Formen effizient |
| Beste Chargengröße | Niedrig bis mittel, oft 50–10.000 Stück | Sehr kleine Chargen bis mittlere Auflagen |
| Flexibilität beim Umstieg | Untere | Sehr hoch |
Das Gießen erfordert eine vorherige Werkzeug- und Prozessvorbereitung, Daher ist die Vorlaufzeit am Anfang länger. Einmal stabilisiert, Jedoch, es kann bei wiederholter Produktion sehr effizient sein.
Das macht es attraktiv, wenn das Düsendesign ausgereift ist und unverändert bleiben soll.
Die CNC-Bearbeitung ist das Gegenteil. Es gibt nahezu keine Werkzeugbarrieren und ist ideal für die schnelle Prototypenerstellung, technische Versuche, dringende Lieferung, und kundenspezifische Produktion.
Der Nachteil besteht darin, dass jedes Teil einzeln geschnitten werden muss, Dies kann die Produktion in großem Maßstab bei komplexen Geometrien langsamer und teurer machen.
Umfassende Kostenstruktur
| Kostenfaktor | Präzisionsgussdüse | CNC-Bearbeitungsdüse |
| Werkzeugkosten | Zu Beginn höher | Sehr niedrig oder nicht vorhanden |
| Materialkosten | Geringerer effektiver Abfall | Höhere Ausschusskosten |
| Arbeitskosten | Niedriger pro Teil im Maßstab | Höher pro Teil für komplexe Teile |
| Nachbearbeitungskosten | Mäßig | Niedrig bis moderat |
| Beste Kostenkondition | Komplexe Teile, mittlere bis hohe Lautstärke | Einfache Teile, Niedriges Volumen, Schnelle Wende |
Für einfache Düsengeometrien, Die CNC-Bearbeitung kann der kostengünstigere Weg sein, insbesondere wenn das Produktionsvolumen klein ist und keine Werkzeuginvestitionen gerechtfertigt sind.
Für mittlere bis hochkomplexe Düsengeometrien, Präzisionsguss reduziert häufig die Gesamtkosten, indem eine übermäßige mehrachsige Bearbeitung vermieden wird, wiederholtes Spannen, und Montageoperationen.
Besonders wichtig ist die Materialeinsparung bei teuren Legierungen.
5. Häufige Fehler und Herausforderungen bei der Qualitätskontrolle
Defekte Präzisionsgussdüsen
Präzisionsguss bietet viele Vorteile, frei von Prozessrisiken ist es aber nicht.
| Häufiger Defekt | Typischer Effekt | Kontrollmethode |
| Sandlöcher / Einschlüsse | Kann kleine Passagen blockieren oder lokale Zonen schwächen | Verbessern Sie die Schalenqualität und Filterung |
| Schrumpfungsporosität | Reduziert die Druckbelastbarkeit | Optimieren Sie das Anschnitt- und Erstarrungsdesign |
| Dimensionsschwund | Beeinflusst Toleranzen und Dichtflächen | Bearbeitungszugabe reservieren |
| Oberflächenkornstruktur | Raut Strömungskanäle leicht auf | Bearbeiten Sie kritische Bereiche durch maschinelle Bearbeitung oder Polieren |
Die wichtigste Kontrollstrategie bei Gussdüsen besteht darin, an kritischen Flächen und Öffnungen Bearbeitungszugabe zu belassen.
In der Praxis, Dichtflächen und Strömungsmerkmale mit engen Toleranzen sollten sich nicht ausschließlich auf die Genauigkeit im Gusszustand verlassen.
Defekte CNC-Bearbeitungsdüsen
Die CNC-Bearbeitung ist hochpräzise, aber es hat seine eigenen Qualitätsbedenken.
| Häufiger Defekt | Typischer Effekt | Kontrollmethode |
| Burrs | Stört den Durchfluss und kann zu Verstopfungen führen | Enttäuschung, Kantenbearbeitung |
| Spannabweichung | Erzeugt einen Konzentrizitätsfehler | Verbessern Sie das Vorrichtungsdesign |
| Oberflächenverfestigung | Kann Korrosion und Oberflächenqualität beeinträchtigen | Verwenden Sie optimierte Schnittgeschwindigkeit und Kühlmittel |
| Werkzeugspuren | Erhöhen Sie die Rauheit in empfindlichen Strömungsbereichen | Sekundäres Polieren oder Endbearbeiten |
Bei Düsenanwendungen, Kleine Grate können schädlicher sein, als sie erscheinen. Selbst kleine Kantenfehler können zu Turbulenzen führen, ungleichmäßiger Sprühnebel, oder Kontaminationsretention.
Aus diesem Grund ist das Entgraten nach der Bearbeitung bei der Produktion kritischer Düsen keine Option.
6. Anwendungsauswahl: Welcher Prozess passt zu welcher Düse??
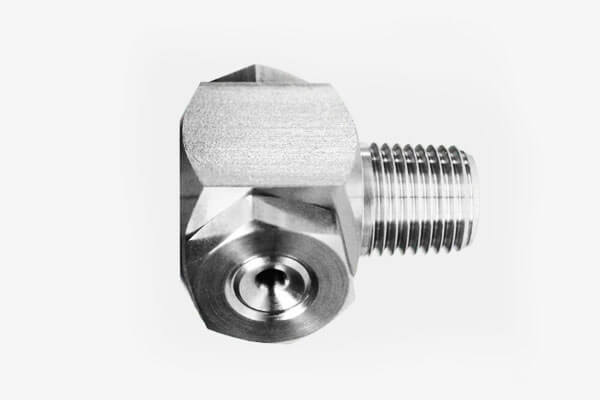
Die Präzisionsgussdüse eignet sich am besten für
- Komplexe gekrümmte Kanäle
- Vielverzweigte oder unregelmäßige innere Gänge
- Große oder integrierte Düsenkörper
- Korrosive Medien und mäßiger Druckbetrieb
- Mittelserienfertigung
- Hochwertige Legierungen, bei denen es auf Materialeinsparungen ankommt
Typische Branchen
- Chemische Verarbeitung
- Meeresentsalzung
- Umgang mit Meerwasser
- Besprühen und Reinigen von Lebensmitteln
- Lieferung industrieller Flüssigkeiten mit mittlerem Druck
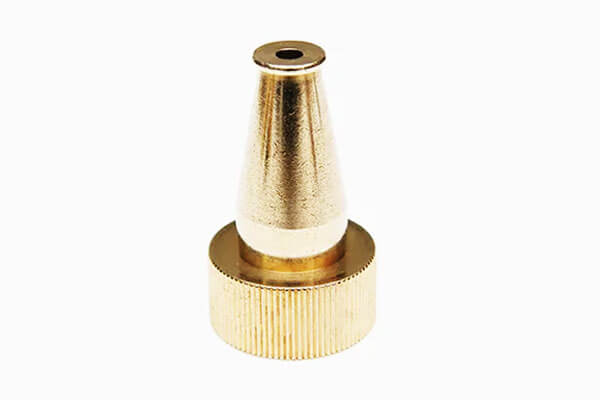
Die CNC-Bearbeitungsdüse eignet sich am besten für
- Einfache Düsen mit geradem Loch
- Mikrolochdüsen
- Präzisionsdichtungsflächen
- Hochdruck- oder vibrationsintensiver Einsatz
- Rapid Prototyping und kundenspezifische Teile
- Kleinserienfertigung mit engen Toleranzen
Typische Branchen
- Kraftstoffeinspritzung in der Luft- und Raumfahrt
- Hochdruckreinigungsgeräte
- Hydrauliksysteme
- Medizinische Zerstäubungsgeräte
- Präzisionslaborgeräte
7. Verbundwerkstoffherstellung: Gussrohling + CNC-Endbearbeitung
In der modernen Düsenfertigung, Der technisch ausgereifteste Ansatz ist oft weder reiner Präzisionsguss noch reine CNC-Bearbeitung, aber ein hybride Fertigungsroute das die Stärken beider vereint.
Dieses Verfahren beginnt mit einem präzisionsgegossenen Rohling und endet mit der gezielten CNC-Nachbearbeitung der Funktionsflächen.
Für viele Industriedüsen, insbesondere solche, die in anspruchsvollen Flüssigkeitskontrollumgebungen verwendet werden, Dieser kombinierte Prozess bietet die beste Balance zwischen Geometriekomplexität, Maßhaltigkeit, Oberflächenqualität, Kosteneffizienz, und Fertigungsstabilität.
Warum der Hybridansatz wichtig ist
Eine Düse ist eine funktionsgesteuerte Komponente.
Seine äußere Form kann relativ komplex sein, Die wichtigsten Leistungsmerkmale sind jedoch normalerweise in bestimmten Zonen konzentriert: die Öffnung, Dichtfläche, Gewindeanschluss, Bezugsflächen, und manchmal interne Übergangsbereiche.
Dies sind die Stellen, an denen bereits eine sehr kleine Abweichung das Sprühbild beeinflussen kann, Entladungskonsistenz, Druckverhalten, oder Leckleistung.
Präzisionsguss eignet sich hervorragend dazu, den gesamten Düsenkörper nahezu endkonturnah zu formen.
Es können geschwungene Konturen erzeugt werden, integrierte Passagen, unregelmäßige Außengeometrien, und komplexe Strukturformen, die andernfalls eine umfangreiche Bearbeitung oder mehrere zusammengebaute Teile erfordern würden.
Jedoch, Das Gießen allein kann in der Regel nicht die extrem engen Toleranzen und die Oberflächenglätte gewährleisten, die an den kritischsten Funktionsschnittstellen erforderlich sind.
Hier wird die CNC-Bearbeitung unverzichtbar.
Durch Reservierung der Bearbeitungszugabe in den erforderlichen Bereichen, Hersteller können CNC-Operationen verwenden, um nur die wichtigen Zonen zu verfeinern, anstatt das gesamte Teil aus dem Vollmaterial zu bearbeiten.
Dieser Ansatz bewahrt die geometrischen Vorteile des Gießens und erreicht gleichzeitig das von High-End-Düsen erwartete Präzisionsniveau.
Prozesslogik: Von der endkonturnahen Form zur funktionalen Präzision
Der Hybridprozess beginnt mit einem Gussdesign, das gezielt für die spätere Bearbeitung optimiert wird.
Ingenieure entwerfen das Teil nicht als fertiges Gussstück; stattdessen, Sie entwerfen es als Gussrohling mit kontrollierten Aufmaßen.
Diese Toleranzen werden normalerweise im Öffnungsbereich belassen, Fadenzonen, Versiegelungsgesichter, und andere Bezugsflächen, die eine strenge Maßkontrolle erfordern.
Der verbleibende Körper, insbesondere Bereiche, die das endgültige Flüssigkeitsverhalten nicht direkt beeinflussen, verbleibt in seiner nahezu endkonturnahen Gussform.
Nach der Casting-Phase, Der Düsenrohling wird gereinigt, inspiziert, und bei Bedarf wärmebehandelt.
Dieses Zwischenbauteil enthält bereits die wesentlichen Strukturmerkmale des Fertigteils.
Anschließend kommt die CNC-Bearbeitung punktuell und präzise zum Einsatz, Verwendung von Vorrichtungen und Werkzeugwegen, die auf die kritischen Oberflächen zugeschnitten sind.
In der Praxis, das bedeutet, dass nur ein Bruchteil der Gesamtgeometrie auf Endmaß bearbeitet wird, was die Zykluszeit verkürzt, Werkzeugkleidung, und Materialverschwendung im Vergleich zur Komplettbearbeitung.
Technische Vorteile der Verbundroute
Der wichtigste Vorteil von Guss plus CNC-Bearbeitung ist Funktionstrennung. Der Prozess ermöglicht es jeder Herstellungsmethode, das zu tun, was sie am besten kann.
Beim Gießen geht es um Formgestaltung und Materialökonomie. CNC-Bearbeitung sorgt für Präzision, Wiederholbarkeit, und Oberflächenveredelung.
Indem wir den Teil auf diese Weise aufteilen, Der Hersteller vermeidet es, einen einzigen Prozess zur Lösung aller Probleme zu zwingen.
Dies ist besonders wertvoll für Düsen mit gemischten Anforderungen.
Zum Beispiel, Der äußere Körper muss möglicherweise groß sein, konturiert, und baulich integriert, während der interne Düsensitz oder der Dichtungskegel möglicherweise eine Kontrolle im Mikrometerbereich erfordern.
Ein vollständig bearbeitetes Teil wäre verschwenderisch und zeitaufwändig.
Ein vollständig gegossenes Teil erfüllt möglicherweise nicht die Präzisionsanforderungen. Ein Hybridteil löst beide Probleme auf rationale Weise.
Ein weiterer großer Vorteil ist reduzierter Bearbeitungsaufwand. Wenn der Düsenkörper nahezu in seine endgültige Form gegossen wird, Der Materialabtrag bei der Bearbeitung ist deutlich geringer als bei der Knüppelbearbeitung.
Dies verringert die Rohstoffverschwendung, verkürzt die Bearbeitungszeit, und reduziert die Werkzeugbelastung.
Der Vorteil wird besonders deutlich, wenn die Düse aus teuren Legierungen wie Edelstahl besteht, Nickellegierungen, oder Titanlegierungen.
Auch das Hybridverfahren verbessert sich Designfreiheit. Ingenieure können komplexe Innen- oder Außengeometrien spezifizieren, ohne sich Gedanken darüber machen zu müssen, dass das gesamte Teil für Schneidwerkzeuge zugänglich sein muss.
Solange die kritischen Endbearbeitungszonen bearbeitbar sind, Der Rest der Struktur kann gegossen bleiben.
Dies ist äußerst nützlich bei Anwendungen, bei denen eine Flüssigkeitsführung erforderlich ist, Montageintegration, und kompaktes Gehäusedesign sind wichtig.
Kosten- und Fertigungseffizienz
Aus produktionsökonomischer Sicht, Die zusammengesetzte Route ist oft die ausgewogenste Lösung für mittlere- bis hin zu hochwertigen Düsenprodukten.
Die Gussphase nimmt die Komplexität der Form auf, während die CNC-Stufe auf die geringste Anzahl hochwertiger Oberflächen beschränkt ist.
Dadurch verbessert sich das Verhältnis zwischen Herstellungsaufwand und Funktionswert deutlich.
Verglichen mit der Bearbeitung der gesamten Düse aus Vollmaterial, Das Hybridverfahren reduziert typischerweise den Materialverbrauch und die Schnittzeit.
Im Vergleich dazu, sich ausschließlich auf das Casting zu verlassen, es verbessert die endgültige Präzision und Konsistenz erheblich.
Dies macht es besonders attraktiv in Branchen, in denen die Ausfallkosten hoch sind, wo es auf die Wiederholgenauigkeit der Maße ankommt, und wo die Legierung selbst so teuer ist, dass Abfall ein ernstes Problem darstellt.
Der Prozess ist zudem skalierbar. Sobald das Gusswerkzeug stabilisiert und das CNC-Endbearbeitungsprogramm validiert ist, Die Produktion kann in einen wiederholbaren und kontrollierten Arbeitsablauf übergehen.
Für mittlere und große Produktionsserien, Die Stückkosten werden oft sehr wettbewerbsfähig, da der Gussrohling effizient geformt werden kann und die Endbearbeitungsvorgänge lokal bleiben.
Überlegungen zur Qualitätskontrolle
Der Erfolg der Hybridmethode hängt von einer guten Ingenieursdisziplin in beiden Phasen ab.
Wenn der Gussrohling schlecht gestaltet ist, die spätere Bearbeitungszugabe kann ungleichmäßig sein, übertrieben, oder unzureichend.
Wenn die CNC-Endbearbeitungsstrategie nicht sorgfältig kontrolliert wird, Die kritischen Düsenmerkmale können ihre Konzentrizität verlieren, Versiegelungsintegrität, oder Durchflussgenauigkeit.
Aus diesem Grund, Der Übergang zwischen Guss und Bearbeitung muss von Anfang an geplant werden.
Das Gussmodell sollte klar definierte Toleranzen für die bearbeiteten Bereiche enthalten, und die Inspektion nach dem Guss sollte bestätigen, dass der Rohling für sekundäre Bearbeitungen geeignet ist.
Bei der CNC-Endbearbeitung, Spannvorrichtungen müssen eine genaue Bezugskontrolle gewährleisten, insbesondere wenn die Düse koaxiale oder orthogonale Beziehungen zwischen den Öffnungen erfordert, Faden, und Dichtflächen.
Auch die Oberflächenintegrität ist wichtig. Die Gussstruktur kann eine geringfügige Kornstruktur oder lokale Rauheit aufweisen, Die endgültig bearbeiteten Oberflächen sollten diese Unvollkommenheiten in den Funktionszonen jedoch beseitigen.
In vielen Fällen, eine abschließende Entgratung, Polieren, Es wird ein Reinigungs- oder Reinigungsschritt hinzugefügt, um sicherzustellen, dass keine Restgrate oder Partikel im Strömungsweg verbleiben.
Typische industrielle Anwendungsfälle
Dieser kombinierte Herstellungsweg wird häufig bei Düsen verwendet, die anspruchsvolle industrielle Umgebungen bedienen.
Besonders häufig kommt es in der Petrochemie vor, Marine, Luft- und Raumfahrt, und High-End-Flüssigkeitskontrollsysteme.
Diese Anwendungen erfordern oft einen Düsenkörper, der strukturell komplex und korrosionsbeständig ist, erfordern aber auch eine oder mehrere Oberflächen mit äußerst präziser Maßkontrolle.
Beispiele hierfür sind Sprühdüsen mit integriertem Gehäuse, Hochleistungs-Zerstäuberdüsen, Präzisionsstrahlkomponenten, und korrosionsbeständige Flüssigkeitsverteilungsdüsen.
In jedem Fall, Die Gussphase bildet die strukturelle Plattform, und die Bearbeitungsphase stellt die endgültige Funktionsleistung sicher.
Warum es zu einer Mainstream-Lösung geworden ist
Die zunehmende Akzeptanz des „Gussrohlings“. + Das Modell „CNC-Endbearbeitung“ ist kein Zufall.
Es spiegelt einen breiteren Trend in der fortschrittlichen Fertigung wider: Verwenden Sie für jede Funktion den effizientesten Prozess, anstatt einen einzelnen Prozess zu zwingen, alles zu erledigen.
In der Düsenfertigung, Dieses Prinzip ist besonders überzeugend, da das Teil sowohl formdominante Zonen als auch präzisionsdominante Zonen enthält.
Infolge, Die Hybridroute wird heute weithin als die bevorzugte Lösung für hochwertige Industriedüsen angesehen.
Es bietet die geometrische Flexibilität des Gusses, die Präzision der CNC-Bearbeitung, und eine Kostenstruktur, die oft günstiger ist als vollständig gegossene oder vollständig bearbeitete Alternativen.
Für Hersteller, die zuverlässige Leistung und wettbewerbsfähige Wirtschaftlichkeit suchen, es ist häufig die rationalste technische Wahl.
8. Abschluss
Beim Vergleich zwischen Präzisionsguss und CNC-Bearbeitung für Düsen geht es nicht darum, welches Verfahren allgemein überlegen ist. Es ist eine Frage der technischen Passung.
Präzisionsguss zeichnet sich aus, wenn die Düse strukturell komplex ist, Materialeffiziente Produktion zählt, und die Arbeitsbedingungen sind mit einer nahezu endkonturnahen Fertigung mittlerer Präzision kompatibel.
Es ist besonders leistungsstark für integrierte, korrosionsbeständige Konstruktionen und kosteneffiziente Produktion mittlerer Stückzahlen.
CNC-Bearbeitung eignet sich hervorragend, wenn die Düse höchste Maßgenauigkeit erfordert, Hervorragende Oberflächenfinish, hohe Druckfestigkeit, und schnelle Iteration.
Es ist die bevorzugte Wahl für einfache, aber sehr kritische Strömungskomponenten, Prototypen, und kundenspezifische Kleinserienfertigung.
In der modernen industriellen Praxis, Die ausgereifteste Lösung ist oft die Hybridlösung: Guss die Form, Maschine die Funktion.
Diese Strategie vereint das Beste aus beiden Welten und sorgt für die beste Leistungsbalance, kosten, und Herstellbarkeit.
FAQs
Welche Düse hat eine bessere Korrosionsbeständigkeit??
In vielen Fällen, Präzisionsguss-Edelstahldüsen bieten eine hervorragende Korrosionsbeständigkeit, insbesondere nach ordnungsgemäßer Wärmebehandlung und Oberflächenveredelung.
Das Endergebnis hängt von der Legierungsauswahl ab, Oberflächenqualität, und Serviceumgebung.
Können spiralförmige oder hochkomplexe Düsen durch CNC-Bearbeitung hergestellt werden??
Ja, allerdings meist nur mit mehrachsiger Ausstattung und zu deutlich höheren Kosten. Für hochkomplexe Innenstrukturen, Präzisionsguss ist in der Regel wirtschaftlicher.
Welches Verfahren ist für die Massenproduktion günstiger??
Für komplexe Düsenkonstruktionen, Präzisionsguss wird im Maßstab oft billiger. Für einfache Düsenkonstruktionen, Die CNC-Bearbeitung bleibt möglicherweise wirtschaftlicher, vor allem bei geringen Stückzahlen.
Welches Verfahren eignet sich besser für den Einsatz bei sehr hohem Druck??
CNC-gefräste Düsen eignen sich im Allgemeinen besser für Ultrahochdruckbedingungen, da sie typischerweise bearbeitetes Material mit stärkerer mechanischer Kontinuität und strengerer Maßkontrolle verwenden.
Ist bei Gussdüsen eine Nachbearbeitung erforderlich??
Für kritische Oberflächen, Ja. Dichtflächen, Gewindebereiche, und feine Öffnungen werden üblicherweise nach dem Gießen bearbeitet, um die endgültige Präzision und Oberflächenqualität sicherzustellen.

