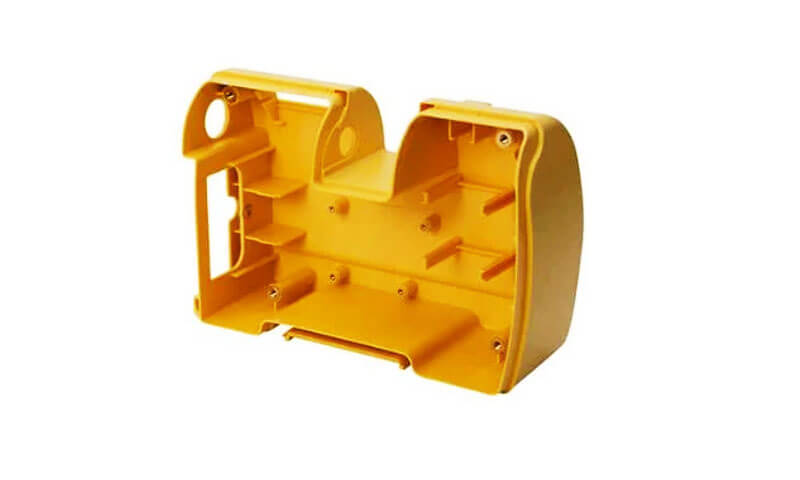
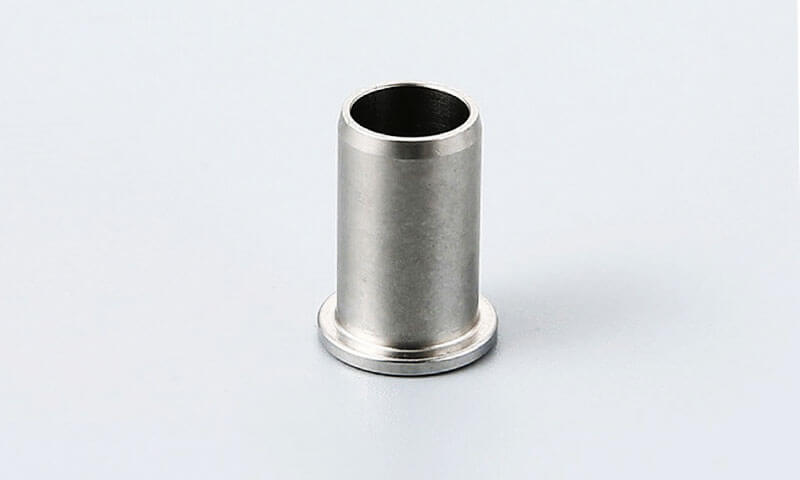
Overmolding ist ein fortgeschrittenes Verfahren Spritzguss Technik, mit der zwei oder mehr Materialien zu einer einzigen Funktionskomponente kombiniert werden.
Anstatt jedes Bauteil einzeln herzustellen und anschließend zusammenzubauen, Durch Überformen kann ein Sekundärmaterial direkt über ein vorgeformtes Substrat geformt werden.
Das Ergebnis kann die strukturellen Eigenschaften eines starren Materials mit der Flexibilität kombinieren, Griff, Versiegelung, Isolierung, Schlagfestigkeit, oder ästhetische Eigenschaften eines Elastomers oder eines anderen Polymers.
Das Verfahren wird häufig in Produkten eingesetzt, bei denen Materialintegration erforderlich ist, ergonomische Leistung, Umweltschutz, und Montagereduzierung sind wichtig.
Typische Beispiele sind Griffe von Elektrowerkzeugen, Kfz-Schalter, elektrische Anschlüsse, Gehäuse für medizinische Geräte, Unterhaltungselektronik, Kabelkomponenten, Griffe, Siegel, und industrielle Steuerungen.
1. Was ist Überformen??
Beim Overmolding handelt es sich um einen Herstellungsprozess, bei dem ein zweites Material um oder auf ein bestehendes aufgespritzt wird Substrat, einfügen, oder zuvor geformtes Bauteil um ein integriertes Multimaterialteil zu erstellen.
Das Substrat stellt die zugrunde liegende Struktur des Bauteils bereit, während das umspritzte Material spezifische funktionale oder ästhetische Eigenschaften hinzufügt.
Abhängig von der Anwendung, Das Substrat kann ein starrer Thermoplast sein, Metalleinsatz, oder ein anderes vorgeformtes Bauteil.
Die Umspritzung kann ein weicheres thermoplastisches Elastomer sein (TPE), thermoplastisches Polyurethan (TPU), thermoplastischer Gummi, oder ein anderes kompatibles Polymer.

Eine einfache Darstellung der Struktur ist:
Substrat → Überformungsmaterial → Integriertes Fertigteil
Zum Beispiel, Ziehen Sie ein handgeführtes Elektrowerkzeug in Betracht. Das Innengehäuse kann aus einem starren technischen Kunststoff wie ABS oder verstärktem Nylon geformt sein, um strukturelle Festigkeit zu gewährleisten.
Anschließend kann eine weichere TPE- oder TPU-Schicht über ausgewählte Bereiche des Gehäuses geformt werden, um einen rutschfesten Halt zu gewährleisten und die Vibrationsdämpfung zu verbessern.
Anstatt einen separaten Gummigriff herzustellen und bei der Montage zu installieren, Durch die Umspritzung wird der Griff direkt in das Gehäuse integriert.
Die Grundstruktur einer umspritzten Komponente
Ein umspritztes Produkt besteht im Allgemeinen aus zwei funktionellen Materialzonen:
| Komponente | Primärfunktion |
| Substrat | Bietet strukturelle Unterstützung, Dimensionsstabilität, oder mechanische Befestigung |
| Überformt | Fügt Halt hinzu, Versiegelung, Dämpfung, Isolierung, Schutz, oder Ästhetik |
| Bonding-Schnittstelle | Überträgt Lasten und hält die Materialbindung aufrecht |
Hauptmerkmal: Multi-Material-Integration
Das entscheidende Merkmal des Überspritzens ist direkte Integration verschiedener Materialien in ein fertiges Bauteil.
Dies unterscheidet das Umspritzen von der konventionellen Montage. In einem traditionellen Montageprozess, Die einzelnen Komponenten werden separat gefertigt und anschließend mit Verbindungselementen verbunden, Klebstoffe, Clips, Presspassungen, Schweißen, oder andere Methoden.
Durch das Umspritzen wird ein Teil dieser Integration in den Formprozess selbst verlagert.
Dies kann mehrere Fertigungsvorteile mit sich bringen:
- Weniger Einzelkomponenten
- Reduzierte Montagevorgänge
- Verbesserte Komponentenintegration
- Konsistente Positionierung des Sekundärmaterials
- Bessere Abdichtung und Umweltschutz
- Verbesserte Ergonomie und taktile Leistung
- Größere Gestaltungsfreiheit
- Mögliche Reduzierung montagebedingter Mängel
Jedoch, Die Schnittstelle zwischen Substrat und Umspritzung wird zu einem entscheidenden technischen Merkmal.
Die beiden Materialien müssen unter den tatsächlichen Betriebsbedingungen des Produkts sicher verbunden bleiben.
Temperaturwechsel, Feuchtigkeit, Chemikalien, mechanische Belastung, Auswirkungen, und wiederholtes Biegen können die Schnittstellenleistung beeinflussen.
2. Arten des Umspritzens
Beim Umspritzen handelt es sich nicht um eine einzelne standardisierte Fertigungskonfiguration.
Kunststoff-Kunststoff-Umspritzung
Beim Kunststoff-Kunststoff-Umspritzen wird ein Thermoplast direkt über ein zuvor geformtes Kunststoffsubstrat geformt.
Es wird üblicherweise verwendet, wenn zwei Polymere komplementäre Leistungsmerkmale bieten.
Zum Beispiel, Ein starrer technischer Kunststoff kann den strukturellen Rahmen bilden, während ein weicheres thermoplastisches Elastomer einen Griff bildet, Siegel, Taste, oder Schutzschicht.
Alternativ, Zwei starre Polymere können kombiniert werden, um unterschiedliche Funktionszonen innerhalb derselben Komponente zu schaffen.
Die größte technische Herausforderung besteht darin, eine ausreichende Haftung oder mechanische Retention zwischen den beiden Polymeren zu erreichen und gleichzeitig eine Verformung des Substrats während des zweiten Formzyklus zu verhindern.

Typische Kombinationen sind::
- ABS + TPE
- PC + TPE
- PC/ABS + TPE
- Nylon + TPE
- PP + TPE oder TPV
- PBT + TPE
- ABS + TPU
Nicht jede Kombination ist grundsätzlich kompatibel. Die genaue Note, Formulierung, Oberflächenzustand, Verarbeitungstemperatur, und Formbedingungen müssen bewertet werden.
Kunststoff-Elastomer-Umspritzung
Das Umspritzen von Kunststoff auf Elastomer ist eine der am weitesten verbreiteten Formen des Umspritzens.
Ein flexibles Material wie TPE, TPU, MwSt, oder ein anderes thermoplastisches Elastomer wird über ein starres Kunststoffsubstrat geformt.
Der Zweck ist in der Regel eher funktional als rein ästhetisch. Das Elastomer kann liefern:
- Verbesserter Halt und Ergonomie
- Stoß- und Stoßdämpfung
- Vibrationsdämpfung
- Versiegelung
- Soft-Touch-Oberflächen
- Rutschfestigkeit
- Elektrische Isolierung
- Schutz vor Umweltverschmutzung
Ein typisches Beispiel sind Griffe von Elektrowerkzeugen. Das starre Substrat sorgt für strukturelle Unterstützung, während die Elastomer-Umspritzung eine komfortable und langlebige Schnittstelle zwischen dem Werkzeug und dem Bediener bietet.
Die Dicke der Elastomerschicht muss sorgfältig kontrolliert werden. Eine zu hohe Dicke kann die Zykluszeit verlängern, Schwindung, und Materialverbrauch, während eine unzureichende Schicht möglicherweise nicht die erforderliche Dämpfung oder Griffigkeit bietet.
Metall-Kunststoff-Umspritzung
Beim Umspritzen von Metall auf Kunststoff wird ein Polymer direkt um einen Metalleinsatz oder eine Metallkomponente herum platziert.
Das Metall sorgt für Festigkeit, Leitfähigkeit, Resistenz tragen, Wärmeleistung, oder Dimensionsstabilität, während das Polymer für Isolierung sorgt, Schutz, Versiegelung, oder strukturelle Integration.
Das Umspritzen von Metall auf Kunststoff ist besonders nützlich für elektrische Anschlüsse, Anschlüsse, Sensoren, Gewindeeinsätze, Griffe, Steuerungskomponenten, und Industriemontagen.
Eine entscheidende Überlegung ist der Unterschied in Wärmeleitkoeffizient (CTE) zwischen Metall und Polymer.
Bei Temperaturänderungen, Die beiden Materialien dehnen sich unterschiedlich schnell aus und ziehen sich zusammen.
Wenn das Interface-Design diese Bewegung nicht berücksichtigt, Eigenspannungen können zur Rissbildung beitragen, Delaminierung, oder dimensionale Instabilität.
Überspritzen einfügen
Beim Umspritzen von Einsätzen wird ein vorgeformter Einsatz verwendet, der in einer Spritzgussform positioniert wird, bevor das Umspritzungsmaterial eingespritzt wird.
Der Einsatz kann metallisch sein, Plastik, Keramik, elektronisch, oder eine andere hergestellte Komponente, Abhängig von der Anwendung.
Durch das Umspritzen des Einsatzes können separate Montagevorgänge entfallen, da der Formprozess den Einsatz dauerhaft in das fertige Bauteil integriert.
Der Einsatz muss genau positioniert und sicher abgestützt sein. Eine schlechte Befestigung kann dazu führen, dass sich der Einsatz während der Injektion bewegt, was zu Maßfehlern führt, ungleichmäßige Materialabdeckung, Blitz, oder Schäden an der Form.
Zwei-Schuss-Umspritzung
Zweistufiges Umspritzen, auch genannt 2K-Formteil oder Zweikomponenten-Spritzguss, stellt durch sequentielle Injektionsvorgänge ein Bauteil aus mehreren Materialien her, im Allgemeinen innerhalb desselben Formsystems.
In einem typischen Prozess, das erste Material bildet die Substrat- bzw. erste Bauteilgeometrie.
Anschließend wird die Formkonfiguration oder Teilposition geändert, sodass das zweite Material über einen bestimmten Bereich eingespritzt werden kann.
Im Gegensatz zum herkömmlichen Umspritzen mit einem separat hergestellten Substrat, Two-Shot Moulding kann die beiden Formvorgänge in einen hochautomatisierten Produktionszyklus integrieren.
3. Wie funktioniert der Overmolding-Prozess??
Beim Overmolding-Prozess wird ein zweites Material direkt auf ein vorgeformtes Substrat oder einen Einsatz gegossen, um eine einheitliche Komponente zu schaffen.
Allerdings variiert der genaue Prozess je nach Materialkombination, Produktgeometrie, und Produktionsmethode, Der Kernworkflow bleibt konsistent:
Produktdesign → Materialauswahl → Substratherstellung → Formvorbereitung → Substratbeladung → Überspritzen → Kühlung & Auswurf → Inspektion

Produktdesign und DFM-Analyse
Das Umspritzen beginnt mit Produkt und Design für die Fertigung (DFM) Analyse.
Ingenieure bewerten die Substratgeometrie, Dicke der Umspritzung, Entwurfswinkel, Trennlinien, Torstandorte, Entlüftung, unterkuppelt, und kritische Dimensionen.
Das Substrat muss ausreichend steif sein, um dem Einspritzdruck und der thermischen Belastung während des zweiten Formvorgangs standzuhalten.
Mechanische Halteelemente wie Rippen, Rillen, Löcher, oder Hinterschneidungen können ebenfalls eingearbeitet werden, wenn eine zusätzliche Verriegelung erforderlich ist.
Materialauswahl und Kompatibilität
Das Substrat und das Umspritzungsmaterial müssen gemeinsam ausgewählt werden. Ingenieure berücksichtigen mechanische Eigenschaften, Verarbeitungstemperaturen, Schwindung, Wärmeausdehnung, chemische Beständigkeit, Feuchtigkeitsempfindlichkeit, und das Wichtigste, Grenzflächenhaftung.
Eine Materialkombination, die einzeln gut funktioniert, stellt möglicherweise keine zuverlässige Verbindung her, wenn sie zusammengeformt wird.
Für kritische Anwendungen, Die Materialkompatibilität sollte durch Lieferantendaten bestätigt werden, Prototypenversuche, oder Haftungsprüfung.
Substratherstellung und -vorbereitung
Das Substrat wird vor dem zweiten Formvorgang hergestellt.
Kunststoffsubstrate werden üblicherweise im Spritzgussverfahren hergestellt, während Metalleinsätze bearbeitet werden können, gestempelt, gießen, oder anderweitig hergestellt.
Vor dem Überformen, der Untergrund kann es erfordern:
- Reinigen und Entfetten
- Trocknung für feuchtigkeitsempfindliche Polymere
- Oberflächenbehandlung
- Vorheizen
- Dimensionale Inspektion
Die richtige Vorbereitung hilft, Kontaminationen zu verhindern, Dimensionsvariation, schlechte Haftung, und andere schnittstellenbezogene Mängel.
Beladen des Substrats und Schließen der Form
Das vorbereitete Substrat wird präzise in der Umspritzform positioniert.
Es kann manuell für die Produktion kleinerer Stückzahlen oder automatisch mithilfe von Roboterhandhabungssystemen für die Produktion hoher Stückzahlen beladen werden.
Die Form muss das Substrat sicher stützen und die erforderliche Dicke der Überformung beibehalten.
Einmal positioniert, Die Form schließt sich und übt eine ausreichende Schließkraft aus, um dem Einspritzdruck standzuhalten und Grate zu verhindern.
Einspritzen des Overmolding-Materials
Das zweite Material wird auf seine Verarbeitungstemperatur erhitzt und in den Formhohlraum eingespritzt.
Das geschmolzene Material umfließt die vorgesehenen Bereiche des Substrats und bildet die Overmold-Schicht.
Zu den primären Prozessparametern gehören::
| Parameter | Haupteffekt |
| Schmelztemperatur | Fließfähigkeit und Bindung |
| Formtemperatur | Füllung, Kühlung, und Oberflächenqualität |
| Einspritzgeschwindigkeit | Strömungsverhalten und Lufteinschluss |
| Einspritzdruck | Hohlraumfüllung |
| Druck halten | Schrumpfungsausgleich und Dimensionsstabilität |
| Kühlzeit | Teilesteifigkeit und Zykluszeit |
Der Prozess muss sorgfältig ausbalanciert werden. Übermäßige Temperatur oder Druck können den Untergrund verformen, während unzureichende Füllbedingungen zu Fehlschüssen führen können, schwache Bindung, oder unvollständige Abdeckung.
Kleben und Kühlen
Wenn das geschmolzene Überformungsmaterial das Substrat berührt, Die Grenzfläche entsteht durch chemische Adhäsion, mechanische Verriegelung, oder eine Kombination von beidem.
Nach dem Befüllen und Verpacken, Das Bauteil kühlt im Werkzeug ab. Die Kühlung muss kontrolliert werden, da das Substrat und die Umspritzung unterschiedliche Schrumpfungs- und Wärmeausdehnungseigenschaften aufweisen können.
Eine schlecht kontrollierte Kühlung kann zu Verzug führen, Reststress, Waschbecken Markierungen, oder Schnittstellenfehler.
Auswurf und Qualitätsprüfung
Nach ausreichender Abkühlung, Das fertig umspritzte Teil wird aus der Form ausgeworfen. Torentfernung, Blitztrimmen, Bei Bedarf können auch andere sekundäre Operationen durchgeführt werden.
Die Qualitätskontrolle konzentriert sich typischerweise auf:
Dimensionsgenauigkeit + Überformungsabdeckung + Oberflächenerscheinung + Bindungsstärke + Funktionsleistung
Für anspruchsvolle Anwendungen, Hersteller können zusätzlich einen Schälvorgang durchführen, ziehen, scheren, Drehmoment, Temperaturzyklus, Luftfeuchtigkeit, Chemikalienbeständigkeit, oder andere Umwelttests.
4. Materialien, die üblicherweise beim Umspritzen verwendet werden
Die Materialauswahl ist wohl die wichtigste technische Entscheidung beim Umspritzen. Die ideale Materialkombination muss zwei unterschiedliche Anforderungen erfüllen:
Die Materialien müssen als einzelne Materialien ordnungsgemäß funktionieren, und die Materialschnittstelle muss als integriertes System zuverlässig bleiben.
Gängige Substratmaterialien
Das Substrat bildet im Allgemeinen die strukturelle Grundlage des Bauteils. Es kann sich um starren Kunststoff oder Metall handeln.
Gängige Kunststoffsubstratmaterialien
| Substratmaterial | Wichtige Eigenschaften | Typische Overmolding-Anwendungen |
| ABS | Gute Schlagfestigkeit, einfache Verarbeitung, gutes Aussehen | Verbraucherprodukte, Griffe, Gehäuse |
| PC | Stärke mit hoher Aufprall, Transparenzoptionen, gute Dimensionsleistung | Elektronik, Schutzgehäuse, Kontrollen |
| PC/ABS | Ausgewogene Zähigkeit, Aussehen, und Verarbeitbarkeit | Automobil und Elektronik |
| PA (Nylon) | Hohe Stärke, Steifheit, Resistenz tragen | Automobil, industrielle Komponenten, Werkzeuge |
PP |
Geringe Dichte, chemische Beständigkeit, Ermüdungsbeständigkeit | Automobil, Verbraucherprodukte, bewegliche Scharnierkomponenten |
| PBT | Gute Dimensionsstabilität und elektrische Leistung | Elektrische Anschlüsse, Automobilkomponenten |
| POM | Geringe Reibung, Resistenz tragen, Dimensionsstabilität | Mechanische Komponenten und Steuerungen |
| PPS | Hohe Temperatur- und Chemikalienbeständigkeit | Anspruchsvolle Automobil- und Industrieanwendungen |
Gängige Umspritzmaterialien
Das zweite Material wird im Allgemeinen ausgewählt, um eine Funktion hinzuzufügen, die das Substrat nicht effizient erfüllen kann.
| Überformungsmaterial | Hauptmerkmale | Typische Funktionen |
| TPE | Flexibel, Soft-Touch, verarbeitbar | Griff, Dämpfung, Versiegelung |
| TPU | Hohe Abrieb- und Reißfestigkeit | Schutzoberflächen, Griffe, flexible Komponenten |
| MwSt | Gummiartige Elastizität mit thermoplastischer Verarbeitung | Kfz-Dichtungen, Griffe, witterungsbeständige Komponenten |
TPO |
Flexibel, leicht, witterungsbeständig | Automobilverkleidungs- und Schutzkomponenten |
| Weiche PP-Compounds | Leicht und chemikalienbeständig | Konsumgüter und Automobilprodukte |
| Silikonbasierte Systeme | Hervorragende Flexibilität und Temperaturleistung | Spezialisierte Dichtungs- und medizinische Anwendungen |
| Spezialelastomere | Anwendungsspezifische Chemikalie, Thermal-, oder mechanische Leistung | Industrielle und anspruchsvolle Umgebungen |
5. Mechanisches Bonden vs. Chemische Bindung beim Umspritzen
Die Grenzfläche zwischen dem Substrat und dem Umspritzungsmaterial ist der kritischste Bereich eines aus mehreren Materialien geformten Bauteils.
Ein Teil kann hervorragende mechanische Eigenschaften und eine attraktive Oberflächenbeschaffenheit aufweisen, dennoch versagen sie im Betrieb, wenn sich die Umspritzung vom Substrat löst.
Mechanische Verklebung: Physische Verriegelung
Beim mechanischen Kleben fließt geschmolzenes Überformharz in vorgefertigte Hinterschnitte, Löcher, Rillen, Rändelungen oder strukturierte Oberflächen auf dem Untergrund.
Beim Erstarren, Das Harz bildet eine permanente physikalische Sperre, die die Last durch geometrische Interferenz und nicht durch intermolekulare Kräfte überträgt.
- Grundprinzip: Das geschmolzene Polymer füllt alle negativen Merkmale in der Substratoberfläche und verfestigt sich zu einer passenden positiven Geometrie, Es entsteht eine Verbindung, die nicht getrennt werden kann, ohne eines der Materialien zu verformen.
Durchsteckanker erzeugen die stärksten mechanischen Verbindungen, da sie Vollpolymernieten bilden, die sowohl Schäl- als auch Scherbelastungen standhalten. - Gemeinsame Verankerungsfunktionen: Durchgangslöcher, seitliche Hinterschnitte, Schwalbenschwanznuten, umlaufende Rillen, sandgestrahlte Textur, gerändelte Oberflächen und geformte Widerhaken.
- Vorteile: Funktioniert mit jedem Materialpaar, einschließlich völlig inkompatibler Kombinationen wie Silikon über Metall oder TPE über POM; Die Bindungsstärke lässt sich anhand der Geometrie gut vorhersagen; weniger empfindlich gegenüber Oberflächenverunreinigungen und Umweltalterung.
- Einschränkungen: Erfordert zusätzliche Komplexität des Substratdesigns und der Werkzeugausstattung; Die Bindungsstärke ist auf Ankerpunkte beschränkt; Nicht geeignet für darunter liegende ultradünne Overmold-Schichten 0.5 mm.
Chemische Bindung: Molekulare Interdiffusion
Eine chemische Bindung entsteht, wenn das umspritzte Harz und das Substrat chemisch kompatibel sind.
Bei Formtemperatur, Polymerketten aus der Umspritzung diffundieren in die Substratoberfläche, Bildung intermolekularer Verflechtungen und sekundärer Bindungen (Van-der-Waals-Kräfte, Wasserstoffbrückenbindungen, und in einigen Fällen die Bildung kovalenter Bindungen über einen Esteraustausch).
- Grundprinzip: Damit eine chemische Bindung entsteht, Die beiden Materialien müssen ähnliche Löslichkeitsparameter aufweisen (typischerweise innerhalb 2 (cal/cm³)^0,5 voneinander) und die Substratoberfläche muss während der Injektion über ihrer Glasübergangstemperatur liegen, Ermöglicht Kettenmobilität und Interdiffusion.
Die resultierende Zwischenphasenschicht liegt typischerweise im Bereich von 20 nm bis mehrere Mikrometer dick. - Einflussfaktoren: Anpassung der Löslichkeitsparameter, Anpassung der Schmelzetemperatur, Oberflächenenergie des Substrats, Anpressdruck, und Verweildauer an der Schnittstelle.
- Vorteile: Gleichmäßige Haftfestigkeit über die gesamte Schnittstelle; Es sind keine zusätzlichen Substratfunktionen erforderlich; ermöglicht sehr dünne Überformungsschichten mit gleichmäßiger Haftung; glatte Verbindungslinie ohne Spannungskonzentrationen.
- Einschränkungen: Erfordert kompatible Polymerchemie; empfindlich gegenüber Oberflächenverunreinigungen, Oxidations- und Trennmittel; kann sich in Umgebungen mit hoher Temperatur oder hoher Luftfeuchtigkeit mit der Zeit verschlechtern.
Hybrides Bonden: Kombination mechanischer und chemischer Mechanismen
Für anspruchsvolle Anwendungen, Die robusteste Lösung könnte darin bestehen, beide Mechanismen zu kombinieren.
Ein Untergrund kann mit Rillen gestaltet werden, Löcher, oder strukturierte Bereiche, während die ausgewählten Materialien auch eine inhärente Grenzflächenhaftung bieten.
In dieser Konfiguration, Die chemische Haftung sorgt für eine verteilte Haftung, während die mechanischen Eigenschaften für zusätzlichen Widerstand gegen Abblättern sorgen, scheren, oder axiale Trennung.
Zum Beispiel, Ein Metalleinsatz kann eine Oberflächenbehandlung erhalten und mit einem kompatiblen Polymer geformt werden, während er auch Durchgangslöcher oder Rändelungen enthält.
Die resultierende Grenzfläche hängt nicht ausschließlich von chemischer Adhäsion oder geometrischer Retention ab.
Dieser Ansatz ist besonders nützlich, wenn ein Ausfall der Schnittstelle die Sicherheit oder Produktfunktionalität beeinträchtigen könnte.
6. Die Vorteile und Grenzen des Umspritzens
Kernvorteile
Reduzierte Teileanzahl und Montage
Durch Umspritzen können Griffe integriert werden, Siegel, Isolierung, Dämpfung, und Schutzschichten direkt auf ein Substrat.
Dies reduziert die Anzahl der einzelnen Komponenten, Befestigungselemente, Klebstoffe, und Montageoperationen, Dies kann die Produktion vereinfachen und die Konsistenz verbessern.
Verbesserte funktionale Integration
Ein einzelnes Teil kann eine starre strukturelle Unterstützung vereinen, weicher ergonomischer Griff, Umweltabdichtung und elektrische Isolierung in einem Formzyklus.
Dies ermöglicht eine abgestufte Leistung über verschiedene Bereiche einer Komponente hinweg, die beispielsweise mit monolithischem Materialdesign nicht erreicht werden kann, ein starrer Strukturkern mit einer weichen, vibrationsdämpfenden Griffschicht und einer integrierten Umweltdichtung.
Verbesserte Haltbarkeit und Zuverlässigkeit
Integrierte umspritzte Verbindungen verhindern eine Verschlechterung des Klebstoffs, Fehlermodi für Befestigungslockerung und Dichtungsfehlausrichtung.
Umspritzte Dichtungen erreichen einen konsistenten IP67/IP68-Eindringschutz mit einer drei- bis fünfmal längeren Lebensdauer als zusammengebaute Dichtungssysteme, da es keine separate Dichtungskomponente zum Verschieben gibt, sich verschlechtern oder herausfallen .
Überragende ergonomische und sensorische Leistung
Weiche Elastomerüberzüge können für präzisen Halt abgestimmt werden, Vibrationsdämpfung und Stoßdämpfung.
Die Vibrationsübertragung auf den Benutzer kann im Vergleich zu starren Einmaterialgriffen um 30–60 % reduziert werden, Verbesserung des Benutzerkomforts und Reduzierung des Verletzungsrisikos durch wiederholte Belastung.
Designflexibilität und Produktdifferenzierung
Überspritzen ermöglicht Mehrfarben, Multi-Textur- und Multi-Härte-Designs ohne Nachbearbeitung, Schaffung einer Produktdifferenzierung mit minimalen zusätzlichen Werkzeugkosten. Es ermöglicht auch Design-Iterationen ohne vollständige Neukonstruktion der Werkzeuge.
Reduzierte Gesamtbetriebskosten
Dabei sind die Werkzeuginvestitionen 30–80 % höher als beim Einmaterial-Spritzguss, geringere Montagekosten,
Reduzierter Ausschuss und geringere Garantieansprüche führen in der Regel zu 15–35 % niedrigeren Gesamtbetriebskosten bei mittleren und hohen Produktionsmengen.
Inhärente Einschränkungen
Höhere Werkzeug- und Entwicklungskosten
Kundenspezifische Umspritzwerkzeuge erfordern ein komplexeres Design, mehrere Kavitäten oder rotierende Aufspannplatten, und längere Entwicklungszeit.
Die Werkzeugkosten betragen in der Regel das Zwei- bis Dreifache der Kosten für gleichwertige Formen aus nur einem Material, und die Entwicklungszyklen sind 30–50 % länger.
Einschränkungen der Materialkompatibilität
Nicht alle Materialpaare verbinden sich zuverlässig. Inkompatible Kombinationen erfordern mechanische Verankerungen oder Verbindungsschichten, Hinzufügen von Designkomplexität und Kosten.
Zum Beispiel, PP ist bekanntermaßen schwierig mit den meisten TPE-Typen zu verbinden, die PP-basierte TPE-Typen oder mechanische Haltefunktionen erfordern .
Engeres Prozessfenster
Das Überspritzen erfordert eine strengere Kontrolle der Schmelzetemperatur, Formtemperatur, Einspritzgeschwindigkeit und Nachdruck als beim Einstoffspritzen.
Prozessabweichungen können zum Versagen der Verbindung führen, Verschiebung oder Delaminierung einfügen. Die Prozesseinrichtung erfordert in der Regel zwei- bis dreimal mehr Probeläufe als das Formen mit nur einem Material.
Differenzielle Schrumpfung und Spannung
Ungleiche Wärmeausdehnungs- und Schrumpfraten zwischen Substrat und Umspritzung erzeugen Restspannungen an der Schnittstelle, was zu Verwerfungen führen kann, Rissbildung oder Delaminierung bei thermischen Zyklen.
Dies ist besonders ausgeprägt bei der Umspritzung von starrem Polymer über Metall.
Beschränkt auf schmelzverarbeitbare Materialien
Das Umspritzen ist auf Thermoplaste und flüssigen Silikonkautschuk beschränkt (LSR).
Herkömmliche duroplastische Harze und die meisten Keramikmaterialien können mit Standard-Spritzgussgeräten nicht umspritzt werden.
7. Häufige Fehler und Strategien zur Schadensbegrenzung
Durch das Umspritzen entstehen einzigartige Fehlermodi im Zusammenhang mit der Grenzflächenverklebung, Positionierung des Einsatzes und unterschiedliche Schrumpfung.
Die folgende Tabelle fasst die häufigsten Mängel zusammen, Ursachen und bewährte Korrekturmaßnahmen.
| Fehlermodus | Aussehen | Primäre Grundursachen | Korrekturmaßnahmen |
| Delaminierung / Schälfehler | Die Überformungsschicht löst sich vom Substrat | Materialunverträglichkeit; kalter Untergrund; kontaminierte Oberfläche; unzureichender Grenzflächendruck | Materialverträglichkeit prüfen; Untergrund vorheizen; Untergrundoberflächen reinigen; Packungsdruck erhöhen |
| Schicht einfügen / Fehlausrichtung | Der Untergrund ist von der vorgesehenen Position versetzt | Hohe Injektionsströmungsgeschwindigkeit; unzureichende Insert-Fixierung; unausgeglichener Fluss | Passstifte hinzufügen; Optimieren Sie die Anschnittposition, um die Auswirkungen auf die Strömung zu reduzieren; Niederhalter verwenden |
| Einfallstellen an der Schnittstelle | Vertiefte Oberfläche an der Klebelinie | Differenzielle Schrumpfung; dicker Überformungsabschnitt; unzureichende Verpackung | Reduzieren Sie die Wandstärke der Umspritzung; Packungsdruck erhöhen; Kühlprofil optimieren |
Flash an der Schnittstelle |
Überschüssiges Harz sickert zwischen Substrat und Formtrennwand | Schlechte Formanpassung; Variation der Substratabmessungen; zu hoher Einspritzdruck | Verbessern Sie die Passform des Formhohlraums; Verschärfen Sie die Untergrundtoleranzen; Einspritzdruck reduzieren |
| Blasen an der Schnittstelle | Erhöhte Blasen unter der überformten Oberfläche | Eingeschlossene Luft; Feuchtigkeit auf dem Untergrund; Ausgasung | Entlüftung verbessern; Trocknen Sie den Untergrund vor dem Formen; Schmelztemperatur reduzieren |
| Interne Spannungsrisse | Risse an der Klebefuge nach dem Abkühlen | Differenzielle Schrumpfung; inkompatible Materialausdehnungsraten | Formtemperatur optimieren; Abkühlgeschwindigkeit reduzieren; Wählen Sie Materialien mit engeren CTE-Werten |
8. Hauptanwendungen des Umspritzens
Das Umspritzen wird branchenübergreifend eingesetzt, da es den Herstellern ermöglicht, Struktur- und Funktionsmaterialien zu kombinieren, ohne sich ausschließlich auf die Sekundärmontage verlassen zu müssen.

Automobilanwendungen
Automobilhersteller nutzen Umspritzungen, um die Funktionalität zu verbessern, Haltbarkeit, Komfort, und Komponentenintegration.
Häufige Beispiele sind::
- Lenkradsteuerung
- Schalter und Knöpfe
- Sensorgehäuse
- Elektrische Anschlüsse
- Kabelschutzkomponenten
- Innenausstattungskomponenten
- Dichtungskomponenten
- Griffe und Griffe
- Schutzhüllen
- Schwingungsdämpfende Komponenten
Unterhaltungselektronik
Unterhaltungselektronik profitiert vom Umspritzen, da Benutzer direkt mit vielen Außenflächen des Produkts interagieren.
Anwendungen umfassen:
- Zubehör für Smartphones und elektronische Geräte
- Fernbedienungen
- Komponenten tragbarer Geräte
- Kopfhörerkomponenten
- Ladeanschlüsse
- Kabelenden
- Schutzgehäuse
- Tasten und Bedienoberflächen
Medizinische Geräte
Umspritzen wird in Medizin- und Gesundheitsprodukten eingesetzt, bei denen Ergonomie im Vordergrund steht, Versiegelung, Isolierung, Reinigbarkeit, und kontrollierte taktile Leistung sind wichtig.
Beispiele sind:
- Griffe für medizinische Instrumente
- Komponenten von Diagnosegeräten
- Griffe für chirurgische Geräte
- Schlauch- und Verbindungskomponenten
- Dichtungselemente
- Schutzgehäuse
- Einweg-Gerätekomponenten
Elektrowerkzeuge und Handwerkzeuge
Elektrowerkzeuge sind eine klassische Anwendung für das Umspritzen von starr auf flexibel.
Ein strukturelles Polymersubstrat kann für die erforderliche Steifigkeit sorgen, während TPE oder TPU ergonomische Griffzonen schaffen können.
Die Überformung kann sich verbessern:
- Griffsicherheit
- Benutzerkomfort
- Vibrationsdämpfung
- Schlagfestigkeit
- Oberflächenbeständigkeit
- Aussehen des Produkts
Elektrische und elektronische Komponenten
Elektrische Anwendungen kombinieren häufig leitfähige Metalleinsätze mit isolierenden Polymermaterialien.
Typische Anwendungen umfassen:
- Elektrische Anschlüsse
- Terminals
- Sensorkomponenten
- Kabelkonfektionen
- Komponenten wechseln
- Isolierte Kontakte
- Steckergehäuse
- Elektronische Steuerkomponenten
Industrieausrüstung
Industrieprodukte erfordern oft Kombinationen von Stärken, Schlagfestigkeit, chemische Beständigkeit, Vibrationskontrolle, und Bedienerergonomie.
Umspritzen wird daher z:
- Maschinengriffe
- Bedienknöpfe
- Industrielle Schalter
- Werkzeuggriffe
- Schutzhüllen
- Dichtungskomponenten
- Sensorgehäuse
- Kabelschutz
- Schwingungsdämpfende Komponenten
9. Umspritzen vs. Insert Moulding vs. Zwei-Schuss-Formen
Überlieben, Einlegeformteil, und Two-Shot-Molding sind eng verwandte Spritzgusstechnologien, Sie unterscheiden sich jedoch in der Art und Weise, wie das Substrat hergestellt wird, positioniert, und mit dem zweiten Material integriert.
Überlieben
Beim Überspritzen wird im Allgemeinen ein zweites Material über ein vorhandenes Substrat oder Bauteil gegossen.
Das Substrat kann ein zuvor geformtes Kunststoffteil sein, Bearbeitete Metallkomponente, gestanzter Einsatz, oder ein anderes hergestelltes Element.
Es eignet sich besonders dann, wenn Substrat und Umspritzung in getrennten Arbeitsgängen hergestellt werden oder wenn unterschiedliche Herstellungsprozesse für die beiden Komponenten erforderlich sind.
Typische Anwendungen sind Soft-Touch-Griffe, Schutzhüllen, elektrische Isolierung, Siegel, und Zugentlastungskomponenten.
Formteil einsetzen
Formteile einfügen legt einen vorgeformten Einsatz in die Spritzgussform, bevor er mit Kunststoff umspritzt wird.
Der Einsatz kann aus Metall bestehen, Plastik, Keramik, oder ein anderes geeignetes Material.
Das Umspritzen von Metalleinsätzen wird häufig dann eingesetzt, wenn die endgültige Komponente Festigkeit erfordert, Leitfähigkeit, Dimensionsstabilität, oder Befestigungsfähigkeit von Metall kombiniert mit den leichten und isolierenden Eigenschaften von Kunststoff.
Zu den üblichen Einsätzen gehören Gewindebuchsen, Terminals, Stifte, Wellen, Teller, und Klammern.
Im Gegensatz zum allgemeinen Überformen, Beim Einlegespritzen wird insbesondere die Integration eines vorgefertigten Einlegeteils während des Einspritzzyklus betont.
Zwei-Schuss-Formen
Zwei-Schuss-Formung, auch 2K- oder Zweikomponenten-Spritzguss genannt, produziert zwei Materialbereiche durch aufeinanderfolgende Einspritzvorgänge innerhalb desselben Formsystems.
Das erste Material bildet das Ausgangssubstrat, Anschließend wird die Form oder das Teil neu positioniert und das zweite Material eingespritzt.
Dieser Ansatz kann eine hervorragende Maßhaltigkeit zwischen den beiden Materialien ermöglichen und eignet sich hervorragend für die Massenproduktion.
Dadurch kann auch die Handhabung reduziert werden, da das Substrat nicht manuell zwischen einzelnen Formvorgängen transportiert werden muss.
Prozessvergleich
| Besonderheit | Überlieben | Formteil einsetzen | Zwei-Schuss-Formen |
| Substrat | Vorgeformtes Bauteil oder Einlegeteil | Vorgeformter Einsatz | Beim ersten Schuss geformt |
| Typische Materialien | Plastik, Elastomer, Metall | Hauptsächlich Metall- oder starre Einsätze | Zwei kompatible Polymere/Elastomere |
| Produktionsablauf | Substrat + zweiter Formvorgang | Beilage geladen + Kunststoffspritzguss | Erster Schuss + zweiter Schuss |
| Automatisierung | Niedrig bis hochautomatisiert | Niedrig bis hochautomatisiert | In der Regel hochautomatisiert |
| Komplexität der Werkzeuge | Moderat bis hoch | Mäßig | Hoch |
| Hauptvorteil | Flexible Multimaterial-Integration | Kombiniert Einsatzfunktionalität mit Kunststoff | Hochpräzise Multimaterialfertigung |
| Typische Anwendungen | Griffe, Siegel, Gehäuse, Schutzschichten | Anschlüsse, Terminals, Gewindeeinsätze | Knöpfe, Gehäuse, mehrfarbige Komponenten |
| Am besten geeignet für | Flexible Fertigungsstrategien | Metall-/Kunststoff-Integration | Integrierte Großserienfertigung |
In der Praxis, die Begriffe können sich überschneiden. Beim Insert Moulding handelt es sich um eine spezielle Form des Umformens eines vorgeformten Einsatzes, Beim Two-Shot-Molding handelt es sich hingegen um einen hochintegrierten Multimaterialprozess, bei dem das Substrat typischerweise innerhalb desselben Formzyklus erstellt wird.
Die Prozessauswahl sollte daher auf der tatsächlichen Produktarchitektur basieren und nicht nur auf der Terminologie.
10. Fortgeschrittene Trends und Innovationen
Die Overmolding-Technologie entwickelt sich weiterhin rasant weiter, getrieben durch die Forderung nach Miniaturisierung, Nachhaltigkeit und verbesserte Funktionsintegration.
LSR-Umspritzung
Flüssiger Silikonkautschuk (LSR) Das Umspritzen von technischen Thermoplasten ist das am schnellsten wachsende Segment der Umspritzung.
LSR bietet außergewöhnliche Hitzebeständigkeit (-60°C bis 200°C+), Biokompatibilität und Druckverformungsrest, Machen Sie es ideal für medizinische Geräte, Lebensmittelkontaktteile und Hochtemperatur-Automobilanwendungen.
Fortschrittliche Kaltkanalwerkzeuge und Präzisionsdosiersysteme ermöglichen das Umspritzen von LSR mit Wandstärken von bis zu 0.2 mm.
Mikro-Umspritzung
Die Miniaturisierung in der Elektronik und bei medizinischen Geräten hat die Entwicklung von Mikroumspritzverfahren mit geringeren Wandstärken vorangetrieben 0.3 mm und eine Positionsgenauigkeit von ±0,02 mm.
Dies ermöglicht umspritzte Funktionen auf Mikrosteckverbindern, tragbare Elektronik und implantierbare medizinische Geräte, deren Herstellung bisher unmöglich war.
Nachhaltiges und biobasiertes Umspritzen
Die Entwicklung biobasierter und recycelter Polymertypen mit abgestimmten Schmelzeigenschaften ermöglicht das Umspritzen nachhaltiger Materialpaare.
Dazu gehören recycelte PP-Substrate, die mit recyceltem TPE umspritzt sind, und biobasiertes PA, umspritzt mit biobasierten Elastomeren.
Marken spezifizieren zunehmend nachhaltiges Umspritzen, um die Ziele der Kreislaufwirtschaft und der CO2-Reduktion zu erreichen.
Integration der In-Mold-Montage
Fortschrittliche Mehrstationen-Umspritzzellen integrieren mehrere vorgefertigte Komponenten (Siegel, Magnete, Elektronik) in einem einzigen Formzyklus, Herstellung komplett montierter Fertigteile direkt aus der Form.
Dadurch entfallen ganze Montagelinien und die Produktionsvorlaufzeit wird um 70–90 % verkürzt..
AI-gesteuerte Prozessoptimierung
Maschinelle Lernsysteme werden eingesetzt, um die Prozessparameter des Umspritzens in Echtzeit zu optimieren, Einspritzgeschwindigkeit anpassen, Druck und Temperatur basierend auf In-Mold-Sensordaten und Werkzeuginnendruckkurven.
Dies reduziert die Ausschussquote um 30–50 %, Verbessert die Bindungskonsistenz und verkürzt die Rüstzeit für neue Teile.
11. Umspritzen für unterschiedliche Produktanforderungen
Die Umspritzung sollte entsprechend den funktionalen Anforderungen des fertigen Bauteils ausgewählt werden, und nicht nur als Methode zum Kombinieren zweier Materialien.
| Produktanforderung | Empfohlene Overmolding-Lösung | Wichtige technische Überlegungen | Typische Anwendungen |
| Verbesserter Grip und Reibung | Starres Substrat + TPE/TPU-Umspritzung | Härte, Reibungskoeffizient, Oberflächenstruktur, Abriebfestigkeit | Werkzeuggriffe, Knöpfe, Verbraucherprodukte |
| Aufprallschutz | Starres Substrat + zähes Elastomer | Stoßdämpfung, Reißfestigkeit, Dicke, Kantenabdeckung | Elektronische Gehäuse, Schutzausrüstung, industrielle Komponenten |
| Wasser- und Staubschutz | Starres Gehäuse + Elastomer-Dichtungsschicht | Schnittstellenkontinuität, Kompression, Maßhaltigkeit, Alterungsbeständigkeit | Anschlüsse, Sensoren, Outdoor-Elektronik |
| Elektrische Isolierung | Metall-/Elektronikeinsatz + isolierendes Polymer | Spannungsfestigkeit, Isolationsdicke, Temperaturbewertung, Vermeidung von Hohlräumen | Terminals, Anschlüsse, Kabelkonfektionen |
Vibrations- und Geräuschreduzierung |
Starres Substrat + dämpfendes Elastomer | Elastomerhärte, Dicke, dynamische Reaktion, Ermüdungsbeständigkeit | Elektrowerkzeuge, Automobilkomponenten, Maschinen |
| Ergonomische Handhabung | Struktureller Kern + Soft-Touch-TPE/TPU | Härtegradient, Griffgeometrie, taktiles Gefühl, langfristiges Tragen | Handwerkzeuge, Medizinische Instrumente, Steuergriffe |
| Chemikalien- und Umweltschutz | Substrat + chemisch beständiges Polymer | Chemische Kompatibilität, Temperatur, UV, Feuchtigkeit, Haftungsstabilität | Industrieausrüstung, Automobilteile, Komponenten für die Flüssigkeitshandhabung |
| Verschleißfestigkeit und Abriebfestigkeit | Starres Substrat + verschleißfestes TPU/TPE | Oberflächenhärte, Abriebfestigkeit, Anpressdruck, Betriebstemperatur | Walzen, Führer, Griffe, Industrielle Steuerungen |
12. LangHe Industry Spritzgussdienstleistungen
Langhe Industrie bietet maßgeschneiderte Spritzguss- und Umspritzlösungen von der Prototypenentwicklung bis zur Großserienproduktion, unterstützende Materialien einschließlich PP, PE, ABS, PC, Nylon, TPE, TPU, LSR, und schauen.
Seine Fähigkeiten umfassen das Zwei-Schuss-Formen, Pick-and-Place-Umspritzung, und Umspritzen für Metall, Keramik, Plastik, und elektronische Einsätze, Unterstützt durch firmeninterne Werkzeugkonstruktion und -fertigung.
Als ISO 9001:2015-zertifizierter Hersteller, LangHe Industry wendet eine systematische Qualitätskontrolle an 100% Inspektion, CMM-Messung, und Bildverarbeitungssysteme zur Sicherstellung der Maßhaltigkeit, Konsistenz des Aussehens, und zuverlässige Produktleistung.
Individuelle Farben, Texturen, Außerdem sind Oberflächenveredelungen erhältlich, um spezifische Anwendungs- und Markenanforderungen zu erfüllen.
Kontaktieren Sie LangHe Industry Besprechen Sie noch heute Ihr Umspritz- oder kundenspezifisches Spritzgussprojekt.
13. Abschluss
Beim Umspritzen geht es um weit mehr als nur das Aufbringen einer Kunststoffschicht auf ein Substrat.
Es handelt sich um eine hochentwickelte Multimaterial-Fertigungstechnologie, die strukturelle Elemente integriert, ergonomisch, Versiegelungs- und Kosmetikfunktionen in einer einzigen integrierten Komponente, Sie liefern eine Leistung, die durch Einmaterial-Spritzguss oder herkömmliche Montagemethoden nicht erreicht werden kann.
Sein Wertversprechen basiert auf drei Grundpfeilern: Funktionsintegration, die die Anzahl der Teile und die Montagekosten reduziert, materialspezifische Leistungsoptimierung, die abgestufte Funktionalität über ein einzelnes Teil hinweg ermöglicht, und verbesserte Zuverlässigkeit, die durch eine integrale Verbindung anstelle einer sekundären Verbindung entsteht.
Da sich die Produktdesigns weiter in Richtung einer höheren Integration bewegen, Miniaturisierung und Nachhaltigkeit, Das Umspritzen wird weiterhin in neue Anwendungsbereiche expandieren.
Fortschritte in der LSR-Verarbeitung, Mikroformen und nachhaltige Materialien werden seine Fähigkeiten weiter erweitern, festigt seine Position als eine der wichtigsten und vielseitigsten Präzisionsfertigungstechnologien der modernen Industrie.
FAQs
Was ist der Unterschied zwischen Umspritzen und Umspritzen??
Unter Überspritzen versteht man im Allgemeinen das Formen eines zweiten Materials über ein vorgeformtes Substrat.
Konkret geht es beim Insert-Molding darum, einen vorgeformten Einsatz – oft aus Metall – in die Form zu legen und ihn mit Kunststoff zu umspritzen. Je nach Komponentenarchitektur können sich die beiden Begriffe überschneiden.
Was ist der Unterschied zwischen Overmolding und Two-Shot Moulding??
Im konventionellen Umspritzen, Das Substrat wird typischerweise separat hergestellt, bevor das zweite Material darauf geformt wird.
Im Zwei-Schuss-Formverfahren, Das erste Material wird geformt und das zweite Material wird innerhalb desselben integrierten Formsystems eingespritzt, sorgt für präzise Registrierung und hohe Produktionseffizienz.
Kann Metall mit Kunststoff umspritzt werden??
Ja. Das Umspritzen von Metall auf Kunststoff wird häufig verwendet, um die Festigkeit oder Leitfähigkeit von Metall mit der Isolierung zu kombinieren, Schutz, und Designflexibilität von Polymeren.
Der Metalleinsatz muss genau positioniert und so ausgelegt sein, dass er der Formtemperatur und dem Formdruck standhält.
Ist das Umspritzen teurer als herkömmliches Spritzgießen??
Die Werkzeug- und Entwicklungskosten sind im Allgemeinen höher, da das Umspritzen eine komplexere Werkzeugausstattung und Prozesssteuerung erfordert.
Jedoch, Die Gesamtherstellungskosten können niedriger sein, wenn der Prozess auf separate Komponenten verzichtet, Montagearbeiten, Klebstoffe, Befestigungselemente, oder sekundäre Siegelprozesse.