

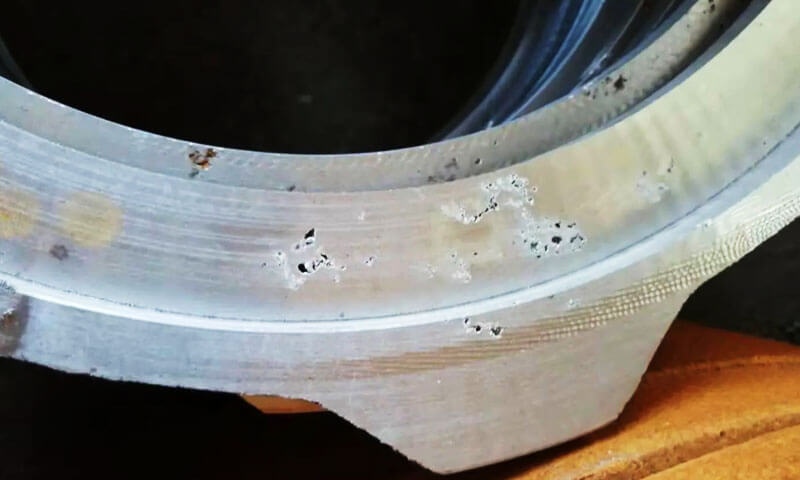
Ich habe an mehr Besprechungen zur Qualitätssicherung von bearbeiteten Druckgussteilen teilgenommen, als ich zählen kann, und das Gespräch beginnt fast immer auf die gleiche Weise.
Der Bearbeitungsleiter bringt ein Teil auf den Tisch, zeigt auf einen schwarzen Fleck oder eine kleine Vertiefung auf einer frisch gefrästen Oberfläche, und sagt: „Die Besetzung ist schlecht. Die CNC schneidet in Porosität.“
Und er hat recht – aber nur zur Hälfte. Die CNC hat den Fehler nicht verursacht. Es enthüllte einfach, was bereits im Guss enthalten war.
Der Bearbeitungsvorgang entfernte die dichte Außenhaut und legte die Porosität oder Schlacke unter der Oberfläche frei, die sich dort seit dem Druckgussschuss versteckt hatte.
Diese Unterscheidung ist nicht akademisch. Es bestimmt, wofür Sie Ihr Geld ausgeben. Ein Unternehmen, das versucht, dieses Problem an der CNC-Maschine zu lösen, wird Monate damit verbringen, Geschwindigkeiten, Vorschübe und Bearbeitungszugaben anzupassen und wird den Fehler niemals beheben.
Ein Unternehmen, das das in etwa versteht 95% dieser Fehler entstehen durch den Druckgussprozess wird das Problem an der Quelle beheben.
1. Why Porosity and Slag Defects Appear During CNC Machining
Eines der frustrierendsten Qualitätsprobleme überhaupt Aluminium -Sterben entdeckt Porosität oder Schlackeneinschlüsse erst danach CNC-Bearbeitung.
A die-cast component may look dense and acceptable in its as-cast condition, yet milling, Bohren, or boring can expose hidden defects beneath the surface.
What initially appears to be a sound casting can suddenly develop black spots, small cavities, irregular pits, or hard foreign-material inclusions.
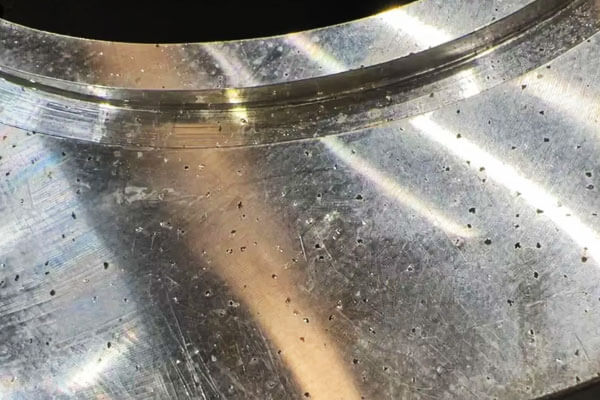
These defects are more than cosmetic issues. Depending on their location and severity, Sie können verursachen:
- Leckage: Porosity exposed on sealing surfaces or internal walls can lead to air, Öl, or liquid leakage, making the component unsuitable for pressure-tight applications.
- Oberflächenfehler: Gas pores and inclusions appear as black spots, Hohlräume, or uneven depressions after machining.
- Tool damage: Hard oxide films and slag inclusions can accelerate tool wear, cause edge chipping, and reduce machining stability.
- Dimensional and quality problems: Defects discovered during finishing may force additional inspection, überarbeiten, Sortierung, oder komplette Teileausleitung.
- Höhere Produktionskosten: Wenn Mängel erst spät im Prozess erkannt werden, die bereits in das Bauteil investierten Material- und Bearbeitungskosten gehen verloren.
Aus Sicht der Druckguss- und CNC-Bearbeitungstechnik, Der erste Schritt besteht darin, den tatsächlichen Fehler zu identifizieren, anstatt die Schnittparameter sofort zu ändern.
Gasporosität, Schrumpfungsporosität, und Schlackeneinschlüsse haben unterschiedliche Entstehungsmechanismen und erfordern unterschiedliche Korrekturmaßnahmen.
2. How to Identify Porosity and Slag Inclusions
Bevor Sie den Produktionsprozess untersuchen, zwischen Gasporosität unterscheiden, Schrumpfungsporosität, und nichtmetallische Einschlüsse.
Ihr Aussehen nach der Bearbeitung gibt nützliche Hinweise, Eine visuelle Inspektion allein kann jedoch nicht immer die Art des Fehlers feststellen.
Gasporosität
Gasporosität entsteht, wenn Gas beim Füllen oder Erstarren in geschmolzenem Metall eingeschlossen wird.
Im Hochdruckguss sterben, Luft im Hohlraum eingeschlossen, Gas, das durch zu viel Trennmittel entsteht, und andere prozessbedingte Gase können beim Erstarren des Metalls eingeschlossen werden.
Zu den typischen Merkmalen gehören::
- Runde oder ovale Hohlräume.
- Relativ glatte Poreninnenwände.
- Verteilte Poren oder lokalisierte Cluster, abhängig von den Füll- und Entlüftungsbedingungen.
- Nach dem Fräsen oder Bohren entstehen kleine schwarze Flecken oder offene Hohlräume.
Besonders problematisch sind Gasporen, wenn sie bearbeitete Dichtflächen überschneiden, Gewindelöcher, Flüssigkeitsdurchgänge, oder druckführende Wände.
Schrumpfungsporosität
Schrumpfporosität entsteht, wenn das Metall nicht genügend Flüssigkeitszufuhr erhalten kann, um die Volumenkontraktion während der Erstarrung auszugleichen.
Es kommt häufig in dicken Abschnitten vor, thermische Hotspots, und Bereiche, in denen die Erstarrungssequenz eine wirksame Zuführung verhindert.
Im Gegensatz zu typischen Gasporen, Schrumpfhohlräume neigen dazu, unregelmäßige und raue Formen zu haben, manchmal dendritische Innenflächen. Sie können in dicken Abschnitten als gebündelte Hohlräume oder größere Hohlräume erscheinen.
Diese Unterscheidung ist wichtig, da eine Erhöhung der Entgasungseffektivität allein die Schrumpfporosität nicht lösen kann.
Die Lösung muss sich mit der lokalen Verfestigung befassen, Druckübertragung, Temperatur, Teilgeometrie, und Fütterungsbedingungen.
Slag and Oxide Inclusions
Schlackeneinschlüsse sind im Gussteil eingeschlossene Fremdstoffe. Aus Aluminiumdruckguss, Diese Defekte sind oft mit Oxidfilmen verbunden, Schlacke, feuerfeste Partikel, kontaminierte Ladungsmaterialien, oder andere nichtmetallische Rückstände.
Zu den typischen Merkmalen gehören::
- Unregelmäßige Hohlräume oder diskontinuierliche Defekte.
- Schwarz, grau, oder dunkles Material im freiliegenden Bereich.
- Harte Partikel oder spröde Einschlüsse, die die Schnittkanten beschädigen können.
- Lokalisierte Oberflächenfehler, die nicht unbedingt glatt sein müssen, abgerundetes Aussehen der Gasporen.
Auch bei turbulenter Handhabung und Abfüllung können sich Oxidfilme in die Schmelze einfalten. These films may remain embedded in the casting and become visible only after machining.
3. Root Causes of Porosity and Slag in Aluminum Die Castings
Most porosity and inclusion problems originate during melting, metal handling, die Füllung, oder Verfestigung. CNC machining is usually the detection stage rather than the source.
A useful root-cause investigation should cover four areas: Schmelzqualität, die-casting process, Komponentenkonstruktion, und Bearbeitungsstrategie.
Melting and Raw Material Management
Melt quality is a major factor in controlling oxide inclusions and gas-related defects.
Poor charge management can introduce contaminants before the metal even enters the die-casting machine.
Zu den häufigsten Ursachen gehören::
Excessive or contaminated recycled material
Returns and recycled aluminum can contain oil, Feuchtigkeit, Rost, malen, Beschichtungen, and accumulated oxide films. Repeated remelting increases the opportunity for oxidation and contamination.
If dirty returns are charged without proper preparation, non-metallic residues can enter the melt.
Inadequate degassing and melt cleaning
Molten aluminum can absorb hydrogen, Dies kann während der Erstarrung zu Gasporosität führen.
Wenn die Entgasung nicht ausreicht, der Wasserstoffgehalt kann zu hoch bleiben. Auch eine unvollständige Entfettung und eine mangelhafte Reinigung der Schmelze können zu Oxidfilmen und Krätze im flüssigen Metall führen.
Poor refining-agent control
Falsche Auswahl des Veredelungsmittels, unzureichende Behandlungszeit, oder eine unzureichende Prozesskontrolle kann die Wirksamkeit der Schmelzereinigung verringern.
Nach der Behandlung, Eine unzureichende Absetzzeit kann auch dazu führen, dass suspendierte Einschlüsse im zu übertragenden Metall verbleiben.
Mixed alloy grades
Das gleichzeitige Einfüllen verschiedener Aluminiumlegierungssorten ohne ordnungsgemäße Trennung kann die chemische Zusammensetzung verändern und dazu führen, dass die Schmelze außerhalb der erforderlichen Spezifikation liegt.
Durch das Mischen von Legierungen können auch Verunreinigungen entstehen, die nicht einfach durch CNC-Bearbeitung oder normales Entgasen korrigiert werden können.
Aus diesem Grund, Rückverfolgbarkeit der Ladung, Recyclingmaterial-Inspektion, Aufzeichnungen zur Schmelzebehandlung, und die Überprüfung der chemischen Zusammensetzung sollte Teil der routinemäßigen Qualitätskontrolle von Druckgussteilen sein.
Die Design and Die-Casting Process Parameters
Die Gasporosität wird stark durch das Füllen und Entlüften des Hohlraums beeinflusst. Im Hochdruckguss sterben, Geschmolzenes Aluminium dringt mit hoher Geschwindigkeit in den Hohlraum ein.
Wenn das Füllmuster instabil ist oder die Luft nicht effektiv entweichen kann, Gas kann im Gussstück eingeschlossen werden.
Zu den wichtigsten Faktoren gehören::
| Prozessfaktor | Wie es zu Mängeln kommt | Empfohlene Kontrolle |
| Schlechtes Tor- und Läuferdesign | Ein instabiler Metallfluss führt zu Turbulenzen und Lufteinschlüssen | Torstandort optimieren, Läufergeometrie, und Füllreihenfolge |
| Unzureichende Entlüftung | Luft und Prozessgase bleiben im Hohlraum eingeschlossen | Lüftungsschlitze prüfen und reinigen, Überlaufkanäle, und Belüftungseinsätze |
| Falscher Übergang von langsam zu schnell | Eine vorzeitige Befüllung mit hoher Geschwindigkeit kann zu Turbulenzen und einer Faltung des Oxidfilms führen | Optimieren Sie das Schlagprofil und die Übergangsposition durch Versuche |
| Zu viel Trennmittel | Wasser und flüchtige Bestandteile erzeugen beim Kontakt mit der heißen Matrize Gas | Tragen Sie eine dünne Schicht auf, gleichmäßiges Sprühen und Kontrolle von Konzentration und Auftragsvolumen |
Excessive plunger lubricant |
Überschüssiges Schmiermittel kann sich zersetzen und gas- oder kohlenstoffhaltige Rückstände erzeugen | Kontrollieren Sie die Schmiermitteldosierung und die Anwendungskonsistenz |
| Unzureichende Intensivierung | Der Druck kompensiert die Erstarrungsschrumpfung möglicherweise nicht ausreichend | Überprüfen Sie den Verstärkungsdruck, Timing, und Druckübertragung |
| Verstopfte Entlüftungsöffnungen oder angesammelte Ablagerungen | Die Entlüftungseffizienz nimmt bei aufeinanderfolgenden Produktionszyklen ab | Legen Sie regelmäßige Reinigungs- und Wartungsintervalle fest |
Ein Punkt verdient besondere Aufmerksamkeit: der Übergang von langsam zu schnell. Wenn die Hochgeschwindigkeitseinspritzung zu früh beginnt, Die vorrückende Metallfront kann instabil werden, Dadurch entstehen Turbulenzen und das Mitreißen von Luft- oder Oxidfilmen.
Wenn der Übergang zu spät erfolgt, Der Hohlraum füllt sich möglicherweise nicht richtig. Die richtige Einstellung hängt von der Gussgeometrie ab, Legierung, Maschine, und sterben Design; Es sollte durch Abfüllanalysen und Produktionsversuche ermittelt werden, anstatt eine universelle Position anzuwenden.
Auch der Verstärkungsdruck muss richtig bewertet werden. Eine wahllose Druckerhöhung beseitigt nicht bereits im Hohlraum eingeschlossenes Gas.
Es wird hauptsächlich zur Verbesserung der Metallzufuhr und zur Reduzierung schrumpfungsbedingter Defekte dort eingesetzt, wo der Druck effektiv übertragen werden kann.
Product Design and Wall-Thickness Distribution
Die Bauteilgeometrie hat direkten Einfluss auf die Porositätsbildung. Große Unterschiede in der Wandstärke führen zu ungleichmäßigen Abkühlraten und lokalen Hotspots.
Dicke Abschnitte neigen dazu, länger flüssig zu bleiben als dünne Abschnitte. Wenn das umgebende Metall zuerst erstarrt und die Zufuhr behindert, Im dickeren Bereich können Lunker entstehen.
Weitere konstruktionsbedingte Risiken sind::
- Abrupte Wandstärkenübergänge: Plötzliche Änderungen der Abschnittsdicke können zu ungleichmäßiger Erstarrung und örtlicher Schrumpfung führen.
- Übermäßig dicke Bosse: Konzentrierte thermische Masse erhöht das Risiko einer Schrumpfporosität.
- Dichte Rippenstrukturen: Eng beieinander liegende Rippen können den Metallfluss erschweren und die Entlüftung erschweren.
- Geschlossene oder schlecht belüftete Hohlräume: Eingeschlossene Luft lässt sich beim Befüllen schwerer entfernen.
Wo möglich, Designer sollten gleichmäßigere Wandstärken verwenden, sanftere Übergänge, und entsprechende Rippengeometrie.
Tor, Überlauf, und Entlüftungsorte sollten bei der Formkonstruktion ebenfalls berücksichtigt werden, insbesondere für Bauteile mit kritischen bearbeiteten Oberflächen oder Anforderungen an die Druckdichtigkeit.
CNC-Bearbeitung: Why Defects Become Visible
Bei der CNC-Bearbeitung treten häufig versteckte Gussfehler auf. Die Oberfläche im Gusszustand kann auch dann intakt bleiben, wenn direkt unter der Oberfläche Poren oder Einschlüsse vorhanden sind.
Sobald das Bearbeitungswerkzeug die äußere Schicht entfernt, Diese Mängel werden aufgedeckt.
Mehrere bearbeitungsbezogene Faktoren beeinflussen die Wahrscheinlichkeit und Schwere der Fehlerexposition.
Excessive machining allowance
Wenn die Bearbeitungszugabe unnötig groß ist, Das Schneidwerkzeug kann tiefer in das Gussstück eindringen und Porosität unter der Oberfläche freilegen.
Dies bedeutet nicht, dass eine Reduzierung des Zuschusses zur Beseitigung des Mangels führt; Es ändert sich nur, wie viel Material entfernt wird und welche inneren Bereiche freigelegt werden.
Large cutting depth during roughing
Starke Schruppschnitte können vorhandene Poren freilegen und dazu führen, dass schwaches Material rund um einen oberflächennahen Hohlraum abbricht.
Dadurch kann der Defekt größer oder unregelmäßiger erscheinen. Jedoch, Die Schnitttiefe ist nicht die ursprüngliche Ursache der inneren Porosität.
Severely defective incoming castings
Wenn der Guss große Porosität oder Einschlüsse unter der Oberfläche aufweist, Selbst ein normaler Bearbeitungsvorgang kann Mängel aufdecken. In solchen Fällen, Eine Änderung der Spindeldrehzahl oder des Vorschubs löst das zugrunde liegende Problem nicht.
Hard oxide and slag particles
Nichtmetallische Einschlüsse können härter oder abrasiver sein als die umgebende Aluminiummatrix.
Wenn das Werkzeug auf diese Partikel trifft, Schneidkanten können abplatzen oder vorzeitig verschleißen, Auswirkungen auf die Oberflächenqualität und die Standzeit des Werkzeugs.
Das Bearbeitungsteam sollte daher mit dem Druckgusslieferanten zusammenarbeiten, um realistische Bearbeitungszugaben festzulegen, Definieren Sie kritische Bearbeitungszonen, und beurteilen Sie die Gussqualität vor Produktionsbeginn.
4. How to Eliminate Porosity and Slag: Die-Casting Process Improvements
Der effektivste Weg, Porosität und Schlacke zu kontrollieren, besteht darin, die Fehler an ihrer Quelle zu beheben – dem Druckgussprozess.
Verbesserungen sollten sich auf drei Bereiche konzentrieren: Schmelzqualität, Injektionsparameter, und Düsendesign mit einem effektiven Entlüftungssystem.
Improve Melting and Raw Material Management
Die Sauberkeit der Schmelze wirkt sich direkt auf die Bildung von Oxideinschlüssen und gasbedingten Defekten aus.
Schlecht verwaltetes recyceltes Aluminium, unzureichende Entgasung, und eine unvollständige Schlackenentfernung kann Verunreinigungen in das Gussstück einbringen.
Zu den wichtigsten Kontrollmaßnahmen gehören::
- Kontrollieren Sie recyceltes Material: Halten Sie den Anteil der Renditen bei ≤30 % als Prozesssteuerungsziel, Vorbehaltlich der Legierungs- und Materialqualitätsanforderungen.
Ölig, nass, oder rostiger Schrott sollte ordnungsgemäß vorbereitet werden, vorgewärmt, und vor dem Laden getrocknet. - Stärkere Schmelzentgasung: Verwenden Sie Rotationsentgasung mit Argon oder Stickstoff für eine ausreichende Behandlungszeit, um gelösten Wasserstoff im geschmolzenen Aluminium zu reduzieren.
- Überwachen Sie den Schmelzgasgehalt: Führen Sie regelmäßig Unterdrucktests durch (RPT) um die Qualität der Schmelze zu bewerten und die Wirksamkeit der Entgasung zu überprüfen.
- Verbessern Sie die Schlackenentfernung: Überfliegen Sie das geschmolzene Aluminium gründlich, bevor Sie es in die Druckgussmaschine überführen. Nach dem Verfeinern, Lassen Sie eine ausreichende Absetzzeit, damit Einschlüsse aufsteigen und sich trennen können.
- Installieren Sie Keramikfilter: Wo das Torsystem dies zulässt, Verwenden Sie keramische Filterelemente im Anguss- oder Metalltransfersystem, um Oxidfilme und nichtmetallische Einschlüsse aufzufangen, bevor sie in den Hohlraum gelangen.
Optimize Die-Casting Parameters
Falsche Einspritzeinstellungen können zu turbulenter Füllung führen, Lufteinschluss, und instabiler Metallfluss. Intensivierungsdruck und Zeitpunkt wirken sich auch auf die Schrumpfung in dickeren Abschnitten aus.
Die folgenden Parameter sollten überprüft werden:
- Verzögern Sie den Hochgeschwindigkeits-Schaltpunkt: Optimieren Sie den Übergang von langsamer zu schneller Einspritzung, um einen vorzeitigen Metallfluss mit hoher Geschwindigkeit und übermäßige Turbulenzen zu verhindern.
- Steuern Sie die Hochgeschwindigkeits-Füllgeschwindigkeit: Passen Sie die Schnellschussgeschwindigkeit an, um Wirbelbildung und Lufteinschlüsse zu reduzieren und gleichzeitig eine vollständige Hohlraumfüllung aufrechtzuerhalten.
- Intensivierung optimieren: Erhöhen Sie bei Bedarf den Intensivierungsdruck und verkürzen Sie übermäßige Intensivierungsverzögerungen, um die Zufuhr in schweren Abschnitten zu verbessern und die Schrumpfporosität zu verringern.
- Kontroll-Matrizentrennmittel: Übermäßiges Auftragen reduzieren und dünn halten, Uniform, Zerstäubtes Sprühen. Zu viel Trennmittel, insbesondere wenn es überschüssige Feuchtigkeit enthält, kann im Hohlraum Gas erzeugen.
- Kolbenschmiermittel reduzieren: Verwenden Sie nur die erforderliche Menge, um zu vermeiden, dass übermäßig viel Schmiermittel in die Schusskammer gelangt und zur Gasbildung oder schwarzen Rückständen beiträgt.
Prozessanpassungen sollten durch kontrollierte Produktionsversuche validiert werden.
Eine wahllose Erhöhung der Einspritzgeschwindigkeit oder des Verstärkungsdrucks kann zu anderen Fehlern führen, Daher muss jeder Parameter anhand der tatsächlichen Gussgeometrie und des Füllverhaltens bewertet werden.
Improve Die Design and Venting
Auch bei sauberer Aluminiumschmelze und stabilen Einspritzparametern, Eine unzureichende Entlüftung kann dazu führen, dass Luft im Hohlraum eingeschlossen wird. Werkzeugwartung und Anschnittsystemoptimierung sind daher unerlässlich.
- Entlüftungskanäle beibehalten: Reinigen Sie die Entlüftungsöffnungen und Entlüftungsstopfen regelmäßig, um Aluminiumablagerungen und Kohlenstoffablagerungen zu entfernen.
Verstopfte oder beschädigte Entlüftungsöffnungen sollten repariert oder ersetzt werden, um eine wirksame Gasabsaugung wiederherzustellen. - Optimieren Sie das Überlaufdesign: Vergrößern Sie vorhandene Überläufe oder fügen Sie bei Bedarf neue hinzu, um kaltes Metall aufzufangen, Oxidrückstände, und andere Verunreinigungen.
Positionieren Sie sie so, dass unerwünschtes Material in Richtung der Keks- und Überlaufbereiche geleitet wird, die beim Trimmen entfernt werden. - Verbessern Sie die Läufergeometrie: Passen Sie das Läufer- und Tordesign an, um direkte Metallstöße zu vermeiden, abrupte Strömungsänderungen, und übermäßige Turbulenzen beim Füllen der Kavität.
- Bewerten Sie Vakuumdruckguss: Für hochintegrierte Komponenten mit strengen Anforderungen an Luft- oder Dichtheit, Erwägen Sie vakuumunterstütztes Druckgießen.
Durch die Reduzierung der im Hohlraum eingeschlossenen Luftmenge, Es kann die Gasporosität erheblich verringern und die Qualität des inneren Gussstücks verbessern.
Technische Priorität: Beginnen Sie mit der Kontrolle der Schmelzequalität und der Prozessparameter, Beheben Sie dann die Entlüftungs- und Anschnittprobleme.
Für anspruchsvolle druckdichte Bauteile, Vakuumdruckguss kann eine zusätzliche Ebene der Prozesskontrolle bieten.
5. CNC Machining Strategies to Reduce Defect Exposure and Scrap
Wenn Verbesserungen im Druckgussbereich nicht sofort umgesetzt werden können, Der CNC-Prozess kann dabei helfen, Qualitätsverluste einzudämmen.
Ziel ist es, unnötigen Materialabtrag zu vermeiden, Erkennen Sie defekte Rohlinge frühzeitig, and prevent defective components from consuming the full machining cycle.
It is important to set the right expectation: these measures reduce defect exposure and downstream scrap; they do not eliminate internal casting defects.
Optimize Machining Allowance
Review the machining allowance for each critical surface. Where the drawing and functional requirements permit, avoid unnecessarily large stock removal that penetrates deeper into the casting than required.
Zum Beispiel, if a die-cast valve body or pump housing has a critical sealing face, the machining allowance should be agreed upon by the design, sterben, and CNC teams.
Reducing the allowance without confirming casting dimensions and surface condition may create other problems, such as insufficient cleanup, dimensional nonconformance, or residual as-cast skin.
The correct approach is to establish an allowance that reliably removes the required surface layer while minimizing unnecessary penetration into the casting.
Use a Staged Machining Sequence
Avoid removing excessive material in one heavy cut, particularly when machining zones are known to contain near-surface porosity.
A more controlled sequence is:
- Grobe Bearbeitung: Remove the main machining allowance while monitoring exposed defects and tool behavior.
- Intermediate inspection: Check critical surfaces after roughing, before investing time in finishing operations.
- Semi-finishing and finishing: Continue only when the component meets the agreed acceptance criteria.
For high-risk components, introduce an inspection gate after rough machining.
Parts with unacceptable porosity or inclusions can then be rejected before finishing, Bohren, Fäden, or other value-added operations.
This approach is especially useful for complex housings, Ventilkörper, Pumpkomponenten, and other castings with multiple machining operations.
Inspect Incoming Castings Before CNC Processing
Incoming inspection is one of the most effective ways to prevent defective blanks from entering expensive machining cycles.
Depending on component geometry and quality requirements, inspection methods may include:
- Visuelle Inspektion: Identify surface cracks, kalte Schlangen, exposed pores, and obvious casting defects.
- Röntgenradiographie: Detect internal porosity and inclusions in suitable sections of the casting.
- Computed tomography (Ct): Provide more detailed three-dimensional information about internal defects, particularly for complex or high-value components.
- Sectioning and metallographic examination: Verify defect type, Größe, Verteilung, and location through destructive sampling.
Zum Beispiel, when a batch of aluminum die-cast housings repeatedly develops pores around machined mounting holes, X-ray inspection or targeted sectioning can help determine whether the defects are already present in the incoming blanks.
If the defect rate is excessive, the batch should be held for evaluation rather than sent directly into full CNC production.
Inspection frequency should be based on casting risk, supplier performance, batch history, and customer requirements.
Radiographic inspection is not automatically necessary for every component, but it is valuable when internal integrity directly affects product function.
Select Tools for Machining Aluminum with Inclusions
Aluminum is generally easy to machine, but oxide films and hard non-metallic inclusions can create localized tool damage.
When the cutting edge encounters these particles, it may experience accelerated abrasion, micro-chipping, or unstable cutting forces.
Use suitable carbide tooling with an appropriate wear-resistant grade and cutting-edge geometry.
Tool selection should also consider aluminum adhesion, Spanabfuhr, Schnittgeschwindigkeit, Vorschubgeschwindigkeit, and coolant strategy.
If tool damage repeatedly occurs at the same machining location, do not assume that the cutting parameters are the only problem.
Inspect the machined surface and, wo möglich, examine the casting cross-section for hard inclusions.
6. Inspektion und Qualitätskontrolle: Closing the Loop Between Casting and CNC
A reliable solution requires more than correcting individual defects. The die-casting and CNC teams need a shared inspection and traceability system so that machining results can be used to improve the upstream process.
Inspect the First Machined Part Carefully
The first machined component should receive a thorough visual inspection, especially around:
- Sealing faces and gasket contact surfaces.
- Drilled and tapped holes.
- Thin walls and locally thick sections.
- Fluid passages and pressure-containing areas.
- Mounting faces and other critical functional surfaces.
Pay particular attention to small black spots, open cavities, irregular pits, and exposed inclusions. A defect that appears minor on a non-functional surface may be unacceptable on a sealing face.
Use Sectioning to Identify the Actual Defect
When porosity or slag appears during production, select representative defective components for cross-section analysis.
Examine the defect’s shape, internal surface, location, and surrounding material.
This helps distinguish gas porosity from shrinkage cavities and non-metallic inclusions.
The findings should be communicated to the die-casting team with the exact component location and machining depth at which the defect appeared.
Zum Beispiel, if defects repeatedly appear near the end of the metal-filling path, the investigation should focus on filling behavior, Entlüftung, and overflow effectiveness.
If irregular shrinkage cavities concentrate around thick bosses, local solidification and intensification conditions deserve closer attention.
Establish Defect Mapping and Batch Traceability
Do not record defects simply as “porosity” or “black spots”. Record where they occur, how frequently they appear, and which production batches are affected.
A useful defect record should include:
| Information | Zweck |
| Component number and casting batch | Identify affected production lots |
| Machined surface and defect location | Determine whether defects concentrate in specific regions |
| Machining depth and allowance | Establish how much material was removed before exposure |
| Defect appearance and dimensions | Support classification and severity assessment |
| Die-casting machine and process parameters | Identify possible process-related patterns |
| Melt batch and material records | Investigate contamination and melt-quality variation |
| CNC machine, Werkzeug, and shift | Check whether defects correlate with machining conditions |
This information helps distinguish an isolated material problem from a recurring process issue. Noch wichtiger, it provides evidence for corrective actions instead of relying on assumptions.
7. Practical Troubleshooting: A Step-by-Step Validation Process
When a machined aluminum casting develops porosity or slag, a structured investigation is more effective than changing machine settings at random.
Schritt 1: Section the defective component
Cut through a representative defect and examine its morphology. Identify whether it is likely to be gas porosity, Schrumpfungsporosität, or a non-metallic inclusion.
Schritt 2: Check the defect location
Compare the defect position with the casting geometry, gate and overflow layout, thick-wall regions, and CNC machining depth.
Schritt 3: Review melt quality and shot parameters
Check charge-material condition, degassing records, Sauberkeit schmelzen, shot transition position, release-agent application, and intensification settings.
Schritt 4: Run a controlled production trial
Adjust selected parameters and produce a trial batch. Keep other important conditions stable so that the effect of each change can be evaluated.
Schritt 5: Inspect the machined results
Compare defect frequency and distribution after CNC machining, not just the visual condition of the as-cast parts.
Schritt 6: Modify the die or evaluate vacuum assistance if necessary
If parameter and melt-quality improvements are insufficient, investigate venting, Überlauf, and gating modifications. For demanding airtightness applications, evaluate vacuum die casting.
The key is to verify improvements using machined-part results. A casting that looks better before machining is not necessarily free from subsurface defects.
8. Common Mistakes When Dealing with Die-Casting Porosity and Slag
Several troubleshooting approaches may appear reasonable but often fail to address the actual cause.
Mistake 1: Changing Only CNC Speed and Feed
Adjusting spindle speed, Vorschubgeschwindigkeit, or cutting depth can influence surface finish, Werkzeugkleidung, and the way an existing defect is exposed.
Jedoch, Diese Änderungen können bereits im Gussstück eingebettete Gasporen oder Oxideinschlüsse nicht entfernen.
Wenn immer wieder Defekte in den gleichen Regionen auftreten, Untersuchen Sie den Gussprozess, anstatt sich auf CNC-Parameteranpassungen zu verlassen.
Mistake 2: Erhöhen der Bearbeitungszugabe, um jegliche Porosität zu entfernen
Das Hinzufügen von mehr Bearbeitungszugabe garantiert nicht, dass Poren verschwinden.
Die Porosität unter der Oberfläche kann sich tiefer in das Bauteil hinein erstrecken, und das Entfernen von mehr Material kann zusätzliche Hohlräume freilegen oder die erforderliche Wandstärke beeinträchtigen.
Die Bearbeitungszugabe sollte durch die Gussfähigkeit bestimmt werden, Zeichnungsanforderungen, und die Lage kritischer Funktionsflächen – nicht durch wiederholtes Erhöhen des Materialabtrags, um internen Defekten nachzujagen.
Mistake 3: Ignorieren der Qualität recycelter Materialien
Durch die Verwendung großer Mengen schlecht kontrollierten recycelten Aluminiums kann Öl entstehen, Feuchtigkeit, Oxidfilme, und andere Verunreinigungen in die Schmelze.
Bei unveränderter Chargen-Material-Verwaltung, Schlackenbedingte Defekte können auch nach Anpassungen der CNC-Abläufe weiterhin auftreten.
Recyceltes Material sollte durch Legierungstrennung verwaltet werden, Sauberkeitsanforderungen, Vorbereitungsverfahren, und Überprüfung der Schmelzqualität.
Mistake 4: Alle inneren Hohlräume als Gasporosität behandeln
Gasporosität, Schrumpfungsporosität, und Einschlüsse haben unterschiedliche Ursachen. Die Anwendung der gleichen Korrekturmaßnahme auf alle drei verschwendeten Produktionszeiten.
Zum Beispiel, Eine bessere Entgasung kann die wasserstoffbedingte Gasporosität verringern, Ein schlecht zugeführter dicker Abschnitt wird jedoch nicht korrigiert.
Ähnlich, Durch eine Verbesserung der Entlüftung werden bereits in der Schmelze vorhandene Oxideinschlüsse nicht entfernt.
Vor der Prozessanpassung muss die richtige Klassifizierung erfolgen.
9. Kurzfristige Eindämmung vs. Langfristige Fehlerprävention
Nicht jeder Druckgussbetrieb kann sofort seine Werkzeuge ändern oder Vakuumgeräte installieren.
Ein praktischer Verbesserungsplan sollte die sofortige Eindämmung von dauerhaften Korrekturmaßnahmen trennen.
| Verbesserungsphase | Empfohlene Aktionen | Hauptziel |
| Kurzfristige Eindämmung | Reduce unnecessary machining allowance where approved, inspect incoming blanks, and introduce rough-machining inspection | Prevent defective castings from consuming the full CNC cycle |
| Medium-term improvement | Strengthen degassing and slag removal, optimize shot transition and release-agent application, clean vents and overflows | Reduce gas porosity and inclusion defects at the casting stage |
| Long-term prevention | Improve gating and overflow design, implement vacuum die casting where justified, and establish strict charge-material controls | Improve internal casting integrity and production consistency |
Zum Beispiel, a manufacturer producing aluminum valve bodies may initially introduce X-ray sampling and an inspection gate after rough machining to reduce leakage-related scrap.
In parallel, the die-casting team can optimize melt treatment and venting.
Wenn die erforderliche Luftdichtheit immer noch nicht dauerhaft erreicht werden kann, Der Hersteller muss möglicherweise das Anguss- und Überlaufsystem neu konstruieren oder den vakuumunterstützten Druckguss prüfen.
Dieser mehrschichtige Ansatz kontrolliert unmittelbare Verluste und bekämpft gleichzeitig die Grundursache.
10. So bauen Sie einen zuverlässigeren Druckguss- und CNC-Bearbeitungsprozess auf
Porosität und Schlackendefekte können nicht effektiv kontrolliert werden, wenn Druckguss und CNC-Bearbeitung als isolierte Prozesse ablaufen.
Der Gusslieferant kann sich auf das Füllen und Erstarren konzentrieren, während sich das Bearbeitungsteam auf Abmessungen und Oberflächenbeschaffenheit konzentriert. Doch die Qualität des fertig bearbeiteten Bauteils hängt von beidem ab.
Ein zuverlässigerer Herstellungsprozess sollte gemeinsame Kontrollen einführen:
- In der Entwurfsphase: Identifizieren Sie kritische bearbeitete Oberflächen, Dichtungsbereiche, druckführende Wände, und akzeptable interne Fehlergrenzen.
- Beim Druckguss: Kontrollieren Sie die Sauberkeit der Schmelze, Wasserstoffgehalt, Füllstabilität, Entlüftung, Intensivierung, und Werkzeugwartung.
- Vor der Bearbeitung: Überprüfen Sie die Qualität der eingehenden Gussteile entsprechend dem Komponentenrisiko und den Kundenanforderungen.
- Während der CNC -Bearbeitung: Verwenden Sie validierte Bearbeitungszugaben, kontrollierte Schnittfolgen, und Zwischenprüfung auf Hochrisikomerkmale.
- Nach der Bearbeitung: Überprüfen Sie kritische Oberflächen und Funktionsmerkmale, einschließlich Druck- oder Dichtheitsprüfungen, sofern erforderlich.
- Für kontinuierliche Verbesserung: Geben Sie Fehlerortsdaten und Bearbeitungsinspektionsergebnisse zurück an den Druckgussprozess.
Die Akzeptanzkriterien sollten auch zwischen verschiedenen Anwendungen unterscheiden. Ein kosmetisches Gehäuse, eine strukturelle Halterung, und ein druckdichtes Ventilgehäuse haben nicht die gleichen Toleranzen für die innere Porosität.
Fehlergrenzen sollten funktionsabhängig definiert werden, Bauteilgeometrie, geltenden Normen, and customer requirements.
11. Abschluss
Bei der CNC-Bearbeitung freigelegte Porosität und Schlacke sind in der Regel Symptome von Problemen, die beim Schmelzen von Aluminium entstehen, metal handling, die Füllung, Entlüftung, oder Verfestigung.
Durch die CNC-Bearbeitung werden diese Mängel sichtbar, Eine Änderung der Schnittparameter allein kann die Ursachen jedoch nicht beseitigen.
Für Hersteller, Die effektivste Strategie besteht darin, die Sauberkeit der Schmelze zu verbessern, Kontrollieren Sie den Gasgehalt, Einspritzparameter optimieren, Entlüftungssysteme warten, und überprüfen Sie das Anschnitt- und Überlaufdesign.
CNC-seitige Maßnahmen – inklusive optimierter Bearbeitungsaufmaße, stufenweiser Materialabtrag, Eingangskontrolle, und geeignete Werkzeuge tragen dazu bei, Ausschuss zu reduzieren und zu verhindern, dass fehlerhafte Teile die Produktionslinie durchlaufen.
Die zuverlässigsten Ergebnisse werden durch die Integration von Druckguss und CNC-Bearbeitung in ein einziges Qualitätskontrollsystem erzielt.
Bei Langhe Industrie, controlling casting quality and machining performance together is essential to producing precision aluminum components with consistent dimensions, zuverlässige Dichtflächen, and dependable service performance.
FAQs
Wie unterscheide ich Porosität von Schlacke??
Section the defective part. Porosity cavities are round or oval with smooth internal walls.
Slag cavities are irregular and contain black or gray oxide or slag material. Slag also causes tool chipping and accelerated wear.
Was verursacht Gasporosität in Druckgussteilen??
Gas porosity is caused by trapped cavity gas, early high-speed switchover, excessive fill speed, excessive die release agent or plunger oil, and blocked vents. Insufficient intensification pressure can cause shrinkage porosity in heavy sections.
Durch Erhöhen der Bearbeitungszugabe wird die Porosität beseitigt?
NEIN. Increasing the allowance usually makes it worse, because a deeper cut reaches deeper into the casting where porosity is more likely. More cavities are exposed and the scrap rate rises.
Was ist die wirksamste Einzelmaßnahme bei leckagekritischen Gussteilen??
Vakuum-Druckguss. Es reduziert die Gasporosität erheblich und ist der bevorzugte Ansatz für eine hohe Integrität, leckagekritische Teile.

