Edelstahl wird wegen der Korrosionsbeständigkeit ausgewählt. Allerdings unter bestimmten Voraussetzungen, Es kann zu einer versteckten und gefährlichen Form eines lokalen Angriffs kommen: Intergranuläre Korrosion (IGC).
Die Oberfläche kann immer noch hell und sauber aussehen. Die Körner selbst können weitgehend intakt sein. Aber die Korngrenzen – die schmalen Zonen zwischen den Körnern – wurden selektiv aufgelöst.
Festigkeit und Duktilität nehmen stark ab, und das Bauteil kann plötzlich spröde versagen.
Ich habe das bei geschweißten Rohren gesehen, die die Sichtprüfung bestanden hatten und dann im Betrieb Risse bekamen. Ich habe es bei Wärmetauschern gesehen, die gut aussahen, bis ein Drucktest einen Leckpfad entlang eines Korngrenzennetzwerks öffnete.
IGC ist ein Problem für Materialingenieure, da es sich nicht um ein kosmetisches Problem der Oberfläche handelt, sondern um einen Verlust der strukturellen Integrität auf mikroskopischer Ebene.
1. Was ist interkristalline Korrosion in Edelstahl??
Intergranuläre Korrosion (IGC) ist ein lokalisiertes Korrosionsphänomen, bei dem die Korrosion bevorzugt die Korngrenzen oder die schmalen Bereiche unmittelbar daneben angreift, während das Innere der Körner relativ unberührt bleibt.
Um dieses Phänomen zu verstehen, Es ist wichtig zu erkennen, dass Edelstahl aus zahlreichen mikroskopisch kleinen Kristallen, sogenannten Körnern, besteht.
Jedes Korn hat seine eigene kristallographische Ausrichtung, und die Grenzflächen zwischen benachbarten Körnern werden als Korngrenzen bezeichnet.
Unter normalen Bedingungen, Korngrenzen und Korninnere weisen eine hinreichend ähnliche Korrosionsbeständigkeit auf, damit rostfreier Stahl sein schützendes passives Verhalten beibehalten kann.
Jedoch, Bestimmte thermische Behandlungen oder Betriebsbedingungen können dazu führen, dass sich entlang dieser Grenzen chemische oder mikrostrukturelle Unterschiede entwickeln.
Wenn die Korngrenzen elektrochemisch weniger beständig werden als die umgebende Matrix, Die Korrosion schreitet bevorzugt entlang dieser schmalen Bereiche voran.
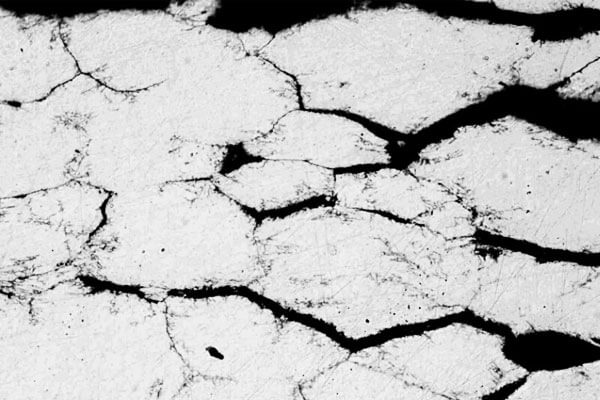
Hauptmerkmale der interkristallinen Korrosion
Interkristalline Korrosion weist mehrere Merkmale auf, die sie von anderen Formen der Edelstahlkorrosion unterscheiden:
- Selektiver Korngrenzenangriff: Die Korrosion schreitet hauptsächlich entlang der Korngrenzen voran und nicht gleichmäßig über die Metalloberfläche.
- Begrenzte sichtbare Oberflächenschäden: Korrosion im Frühstadium führt möglicherweise nicht zu offensichtlichem Rost, Verfärbung, oder Oberflächenrauheit.
- Verlust der mechanischen Integrität: Da sich die Korngrenzen verschlechtern, benachbarte Körner verlieren ihre Bindungsfestigkeit, Verringerung der Duktilität, Zähigkeit, und tragende Kapazität.
- Potenzial für schnelle Ausbreitung: Sobald sich ein kontinuierliches Netzwerk anfälliger Korngrenzen entwickelt, Korrosion kann tiefer in das Material eindringen.
- Schwierige Früherkennung: Eine herkömmliche Sichtprüfung kann den Schaden möglicherweise nicht erkennen, vor allem in der Anfangsphase.
Einer der besorgniserregendsten Aspekte von IGC besteht darin, dass ein Edelstahlbauteil möglicherweise ein scheinbar akzeptables äußeres Erscheinungsbild behält, während seine innere Mikrostruktur bereits erhebliche Schäden erlitten hat.
Aus diesem Grund wird interkristalline Korrosion oft als versteckter Materialversagensmechanismus angesehen.
| Korrosionstyp | Angriffsort | Typisches Aussehen | Erkennungsschwierigkeit |
| Allgemeine Korrosion | Einheitliche Oberfläche | Verdünnung, Rost | Einfach |
| Lochfraß | Lokalisierte Oberflächengruben | Kleine tiefe Löcher | Mäßig |
| Intergranuläre Korrosion | Korngrenzen | Die Oberfläche kann hell aussehen; Getreideabfall möglich | Schwierig |
| Stresskorrosionsrisse | Risse unter Zugbeanspruchung | Feine Risse | Schwierig |
2. Der Hauptmechanismus: Theorie der Chromverarmung
Die Korrosionsbeständigkeit von Edelstahl hängt in erster Linie vom Chrom ab. Bei Einwirkung sauerstoffhaltiger Umgebungen, Chrom reagiert mit Sauerstoff unter Bildung einer extrem dünnen Schicht, stabil, und anhaftender chromreicher Passivfilm auf der Metalloberfläche.
Für herkömmlichen Edelstahl, einen Chromgehalt von ca 12 Zur Etablierung und Aufrechterhaltung des Edelstahlverhaltens unter geeigneten Bedingungen ist im Allgemeinen ein Mindestgewicht von mindestens 1 Gew.-% erforderlich.
Interkristalline Korrosion kann auftreten, wenn die Chromkonzentration in der Nähe der Korngrenzen unter den Wert fällt, der zur Aufrechterhaltung eines stabilen Passivfilms erforderlich ist.
Sensibilisierung: Chromkarbide fallen an Korngrenzen aus
Austenitischer Edelstahl weist im Allgemeinen eine gute Korrosionsbeständigkeit auf, wenn er ordnungsgemäß lösungsgeglüht wurde.
Bei einer typischen Lösungsbehandlung wird das Material auf etwa 1050–1100 °C erhitzt, gefolgt von einer schnellen Kühlung, in der Regel Wasserabschreckung oder eine andere qualifizierte Kühlmethode.
Während dieses Prozesses:
- Chromkarbide werden in der austenitischen Matrix gelöst.
- Kohlenstoff wird in einer übersättigten festen Lösung zurückgehalten.
- Chrom wird gleichmäßiger im Material verteilt.
- Der Stahl behält seine Fähigkeit, einen schützenden Passivfilm zu bilden.
Jedoch, wenn das Material anschließend Temperaturen zwischen ca. 450–850 °C ausgesetzt wird, Es kann ein Phänomen auftreten, das als Sensibilisierung bezeichnet wird.
Dieser Temperaturbereich wird allgemein als Sensibilisierungstemperaturbereich bezeichnet.
Der metallurgische Prozess verläuft wie folgt:
Schritt 1: Kohlenstoffdiffusion zu Korngrenzen hin
Kohlenstoffatome haben in austenitischem Edelstahl ein relativ hohes Diffusionsvermögen.
Wenn das Material in den Sensibilisierungstemperaturbereich eintritt, Kohlenstoffatome wandern in Richtung Korngrenzen, wo Niederschläge energetisch günstig sind.
Schritt 2: Chromkarbid-Ausfällung
Kohlenstoff reagiert mit Chrom unter Bildung chromreicher Karbide, am häufigsten Cr₂₃C₆.
Diese Karbide scheiden sich bevorzugt entlang der Korngrenzen aus, da sie günstige Keimbildungsstellen bieten.
Schritt 3: Lokaler Chromverbrauch
Durch die Bildung von Chromkarbiden wird Chrom aus der umgebenden metallischen Matrix verbraucht.
Denn Chrom diffundiert im massiven Stahl wesentlich langsamer als Kohlenstoff, Die Chromkonzentration in der Nähe der Korngrenzen kann nicht schnell genug wieder aufgefüllt werden, um die Karbidausfällung auszugleichen.
Folglich, Neben den Korngrenzen entwickeln sich schmale chromverarmte Bereiche.
Bildung von Chrom-verarmten Zonen
Die chromverarmte Zone ist das entscheidende mikrostrukturelle Merkmal, das für die herkömmliche sensibilisierungsbedingte interkristalline Korrosion verantwortlich ist.
Da sich Chromkarbide entlang der Korngrenzen ausscheiden, die angrenzende Matrix verliert Chrom.
Wenn die Chromkonzentration im verarmten Bereich unter ca. fällt 12 wt.%, seine Fähigkeit, einen stabilen Passivfilm aufrechtzuerhalten, wird erheblich beeinträchtigt.
Die Maserung der Innenräume, die ausreichend Chrom behalten, weisen weiterhin eine relativ gute Korrosionsbeständigkeit auf.
Dadurch entsteht eine heterogene Mikrostruktur bestehend aus:
- Chromreiche Korninnenräume mit relativ starker Passivität.
- Chromkarbid scheidet sich entlang der Korngrenzen aus.
- An die Ausscheidungen grenzen schmale chromverarmte Bereiche an.
Der Unterschied in der Korrosionsbeständigkeit zwischen diesen Regionen schafft die Voraussetzungen für einen selektiven Korngrenzenangriff.
Das ist erwähnenswert 12 Gew.-% ist eine praktische metallurgische Referenz und kein absoluter Grenzwert, der für jede Umgebung gilt.
Die tatsächliche Passivierung hängt von der gesamten Legierungszusammensetzung ab, Lösungschemie, Temperatur, und elektrochemische Bedingungen.
Elektrochemischer Mechanismus: Bildung einer mikrogalvanischen Zelle
In einem korrosiven Medium, Die chromverarmte Zone und die Kornmatrix weisen unterschiedliche elektrochemische Potentiale auf:
- Chromarme Zone: anodisch, geringes Potenzial, leicht aufzulösen.
- Kornmatrix: kathodisch, Chromreich, bleibt passiv.
Der entscheidende Faktor ist die Flächenverhältnis. Die erschöpfte Zone ist sehr klein; die Kornmatrix ist sehr groß. Dadurch entsteht ein große Kathode – kleine Anode Zustand.
Die anodische Stromdichte in der verarmten Zone wird sehr hoch, und Korrosion dringt schnell entlang der Korngrenzen ein.
Sobald das Grenznetzwerk angegriffen wird, Der Schaden kann durch den Passivfilm nicht repariert werden. Der Oxidfilm kann eine gelöste Korngrenze nicht überbrücken.
3. Andere Mechanismen der interkristallinen Korrosion
Obwohl die Theorie der Chromverarmung die meisten Fälle interkristalliner Korrosion in austenitischem Edelstahl erklärt, es berücksichtigt nicht jede Situation.
Unter bestimmten Materialzusammensetzungen und Betriebsbedingungen, Zwei zusätzliche Mechanismen können zum Korngrenzenangriff beitragen.
Anodische Phasentheorie
Bestimmte intermetallische Verbindungen, insbesondere Sigma (A) und Chi (X) Phasen, kann bei thermischer Einwirkung entlang der Korngrenzen ausfallen.
Diese Phasen können ein anderes elektrochemisches Verhalten als die umgebende Metallmatrix aufweisen und als bevorzugte anodische Stellen fungieren, was zu einer lokalen Auflösung führt.
Im Gegensatz zur herkömmlichen Chromabreicherung, Dieser Mechanismus erfordert nicht unbedingt die Bildung einer Chrom-verarmten Zone.
Stattdessen, Die intermetallischen Phasen selbst können einem bevorzugten elektrochemischen Angriff unterliegen.
Dieser Mechanismus wird häufiger mit in Verbindung gebracht:
- Hoher Chromgehalt, Ferritische Edelstähle mit hohem Molybdängehalt.
- Austenitische Edelstähle, die längerem Hochtemperaturbetrieb ausgesetzt sind.
Theorie der Korngrenzensegregation
Korngrenzensegregation tritt auf, wenn Spurenverunreinigungen vorhanden sind, wie Schwefel (S), Phosphor (P), und Silizium (Und), reichern sich während der thermischen Verarbeitung oder bei längerer Einwirkung erhöhter Temperaturen an den Korngrenzen an.
Die Anreicherung dieser Elemente kann die lokale chemische Zusammensetzung und die elektrochemischen Eigenschaften von Korngrenzen verändern, Sie verringern ihre Passivierungsfähigkeit und erhöhen ihre Anfälligkeit für selektive Korrosion.
Dieser Mechanismus hilft zu erklären, warum es bei bestimmten rostfreien Stählen mit niedrigem und extrem niedrigem Kohlenstoffgehalt unter bestimmten Bedingungen immer noch zu interkristalliner Korrosion kommen kann.
daher, Die Reduzierung des Kohlenstoffgehalts allein beseitigt nicht alle Risiken einer interkristallinen Korrosion. Bei der Bewertung der Korrosionsbeständigkeit von Edelstahl müssen auch die Kontrolle von Verunreinigungen und die Korngrenzenchemie berücksichtigt werden.
4. Häufige Ursachen interkristalliner Korrosion in industriellen Anwendungen
Im tatsächlichen Fertigungs- und Industrieservice, Interkristalline Korrosion ist selten auf einen einzigen Faktor zurückzuführen.
Materialzusammensetzung, thermische Geschichte, Herstellungsprozesse, und Betriebsumgebungen können interagieren, um die Anfälligkeit zu erhöhen.
Die folgenden Szenarien gehören zu den wichtigsten zu berücksichtigenden Ursachen.
Schweißwärmeeinflusszone (Gefahr)
Schweißen ist eine der häufigsten Sensibilisierungsquellen bei austenitischem Edelstahl.
Während des Schweißens, Das an die Schweißnaht angrenzende Grundmetall erfährt einen Wärmezyklus. Abhängig vom Abstand zur Fusionslinie, Verschiedene Regionen erreichen unterschiedliche Spitzentemperaturen und Abkühlungsraten.
Einige Teile der Hitzeeinflusszone können in den Sensibilisierungsbereich von 450–850 °C gelangen.
Wenn das Material lange genug in diesem Bereich bleibt, Chromkarbide können sich entlang der Korngrenzen ausscheiden.
Dadurch kann auf beiden Seiten der Schweißnaht ein schmaler Bereich mit verringerter Korrosionsbeständigkeit entstehen.
In bestimmten stabilisierten Edelstählen, In der Nähe der Fusionsgrenze kann ein lokaleres Phänomen auftreten, das als Messerlinienangriff bekannt ist.
Dies gilt insbesondere für stabilisierte Qualitäten wie z 321 Und 347 unter bestimmten thermischen Vorgeschichten.
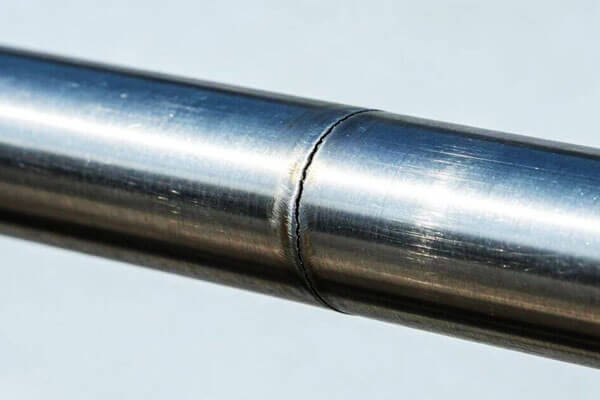
Das Risiko wird beeinflusst durch:
- Kohlenstoffgehalt des Grundmaterials.
- Wärmeeintrag beim Schweißen.
- Zwischenlagentemperatur.
- Abkühlrate.
- Anzahl der Schweißdurchgänge.
- Zusammensetzung des Zusatzmetalls.
- Anschließende thermische Belastung.
Verhütung:
- Verwenden Sie für korrosionsempfindliche Schweißkomponenten kohlenstoffarme Güten wie 304L oder 316L.
- Optimieren Sie den Schweißwärmeeintrag, um unnötige thermische Belastung zu vermeiden.
- Verwenden Sie geeignete Mehrlagen-Schweißverfahren.
- Kontrollieren Sie die Zwischenlagentemperatur.
- Wählen Sie kompatible Schweißzusätze.
- Erwägen Sie das Lösungsglühen nach dem Schweißen, wenn die Bauteilgeometrie und die Serviceanforderungen dies rechtfertigen.
Wichtig, Eine bloße Reduzierung der Schweißwärmezufuhr garantiert nicht die Beseitigung der Sensibilisierung. Der komplette thermische Zyklus, einschließlich Nacherwärmung durch nachfolgende Durchgänge, muss ausgewertet werden.
Unsachgemäße Wärmebehandlung
Zur Wiederherstellung der Korrosionsbeständigkeit wird häufig Lösungsglühen eingesetzt Austenitischer Edelstahl.
Jedoch, Ein falsch gesteuerter Wärmebehandlungsprozess kann zum gegenteiligen Ergebnis führen.
Zum Beispiel, wenn austenitischer Edelstahl auf etwa 1050–1100 °C erhitzt, aber zu langsam abgekühlt wird, Es kann ausreichend Zeit im Sensibilisierungstemperaturbereich verweilen, damit eine Chromcarbid-Ausfällung auftritt.
Ähnlich, Wenn das Material über einen längeren Zeitraum zwischen 450 und 850 °C gehalten wird, kann dies die Sensibilisierung fördern.
Zu den häufigsten Problemen bei der Wärmebehandlung gehören::
- Unzureichende Lösungsglühtemperatur.
- Unzureichende Haltezeit.
- Langsame oder unkontrollierte Abkühlung.
- Ungleichmäßige Ofentemperaturverteilung.
- Falsche Ladeanordnung.
- Unqualifizierte wiederholte thermische Zyklen.
Verhütung:
Verwenden Sie je nach Legierungssorte ein qualifiziertes Lösungsglühverfahren, Abschnittsstärke, und Bauteilgeometrie.
Sorgen Sie für ausreichende Heizung, Temperaturgleichmäßigkeit, und ausreichend schnelles Abkühlen über den gesamten Sensibilisierungsbereich.
Langfristige Exposition gegenüber erhöhten Temperaturen
Edelstahlkomponenten für Wärmetauscher, Kessel, Öfen, Chemische Reaktoren, und Stromerzeugungsgeräte können einer längeren thermischen Belastung ausgesetzt sein.
Auch wenn die Betriebstemperatur unterhalb des maximalen Sensibilisierungsbereichs liegt, Bei Langzeiteinwirkung können dennoch Niederschlagsreaktionen begünstigt werden, abhängig von der Legierungszusammensetzung und der thermischen Vorgeschichte.
Zum Beispiel, Ein längerer Betrieb bei etwa 400–600 °C kann zu allmählichen mikrostrukturellen Veränderungen führen.
Die genaue Reaktion hängt von der Temperatur ab, Belichtungsdauer, Kohlenstoffgehalt, Legierungselemente, und bisherige Verarbeitungshistorie.
Dies ist besonders wichtig für Komponenten, die wiederholten Erwärmungs- und Abkühlungszyklen unterliegen.
Verhütung:
- Wählen Sie Edelstahlsorten mit geeigneter thermischer Stabilität.
- Werten Sie den gesamten Betriebstemperaturverlauf aus.
- Vermeiden Sie unnötige thermische Belastung während der Herstellung und des Betriebs.
- Erwägen Sie gegebenenfalls stabilisierte oder kohlenstoffarme Sorten.
- Führen Sie regelmäßige Inspektionen und metallurgische Bewertungen für kritische Komponenten durch.
Korrosive Betriebsumgebungen
Durch die Sensibilisierung wird Edelstahl anfälliger für interkristalline Angriffe, Die Umgebung bestimmt jedoch, ob sich erhebliche Korrosion entwickelt.
Bestimmte chemische Umgebungen können die Auflösung chromarmer Regionen beschleunigen.
Beispiele sind:
- Starke Schwefelsäurelösungen.
- Salpetersäureumgebungen unter bestimmten Bedingungen.
- Chloridhaltige Prozessströme.
- Saure chemische Lösungen.
- High-temperature aqueous environments.
Jedoch, Die Wirkung jedes Mediums hängt stark von der Konzentration ab, Temperatur, Belüftung, und elektrochemisches Potential.
Chloridionen, Zum Beispiel, sind insbesondere mit Lochfraß und Spaltkorrosion verbunden. Ihr Vorhandensein ist nicht automatisch ein Hinweis auf interkristalline Korrosion.
In der Praxis, Sensibilisierung und andere lokale Korrosionsmechanismen können gleichzeitig auftreten, Dadurch wird die Fehleranalyse komplexer.
Verhütung:
Bewerten Sie die tatsächliche chemische Zusammensetzung und die Betriebsbedingungen des Betriebsmediums, bevor Sie die Edelstahlsorte auswählen.
Für kritische Anwendungen, Die Materialqualifizierung sollte Korrosionstests umfassen, die repräsentativ für die vorgesehene Betriebsumgebung sind.
5. So beheben und verhindern Sie interkristalline Korrosion
Der Begriff „Fix“ bedarf einer Klarstellung. Einmal interkristalline Korrosion (IGC) hat zu einer erheblichen Auflösung der Korngrenzen geführt, Der Schaden kann nicht rückgängig gemacht werden.
Eine wirksame Kontrolle konzentriert sich daher darauf, eine Sensibilisierung zu verhindern und den metallurgischen Zustand des Materials wiederherzustellen, bevor Korrosion auftritt.
Verwenden Sie kohlenstoffarme Edelstähle
Wählen Sie kohlenstoffarme Güten wie 304L und 316L, mit einem Kohlenstoffgehalt von 0.03 Gew.-% oder weniger.
Ein geringerer Kohlenstoffgehalt verringert die Ausfällung von Chromkarbid an den Korngrenzen, Minimierung des Risikos einer Chromverarmung.
Diese Güten werden häufig für geschweißte Komponenten und Anwendungen mit erhöhten Temperaturen verwendet.
Verwenden Sie stabilisierte Edelstahlsorten
Titan (Von) und Niob (NB) verbinden sich bevorzugt mit Kohlenstoff zu stabilen Karbiden, Reduziert die Bildung von Chromkarbiden und trägt zur Aufrechterhaltung des Chroms in der umgebenden Matrix bei.
Zu den gängigen stabilisierten Sorten gehören::
- 321: Titanstabilisierter Edelstahl.
- 347: Niobstabilisierter Edelstahl.
Diese Sorten eignen sich für Anwendungen bei erhöhten Temperaturen und für geschweißte Komponenten, bei denen ein Lösungsglühen nach dem Schweißen nicht praktikabel ist.
Wenden Sie Lösungsglühen an
Beim Lösungsglühen wird Edelstahl typischerweise auf etwa 1050–1100 °C erhitzt, gefolgt von einer schnellen Kühlung.
Diese Behandlung löst Chromkarbide und bringt Chrom wieder in eine feste Lösung, hilft bei der Wiederherstellung der Korrosionsbeständigkeit.
Es kann die Sensibilisierung rückgängig machen, wenn keine erhebliche Korngrenzenkorrosion aufgetreten ist. Jedoch, Es kann bestehende Korrosionsschäden nicht reparieren und ist möglicherweise für große Schweißkonstruktionen unpraktisch.
Optimieren Sie Schweißverfahren
Die Schweißparameter sollten kontrolliert werden, um die Belastung durch den Sensibilisierungsbereich von 450–850 °C zu minimieren. Zu den empfohlenen Praktiken gehören::
- Kontrolliert verwenden, relativ geringer Wärmeeintrag.
- Wenden Sie Mehrlagenschweißen mit geeigneter Temperaturkontrolle zwischen den Lagen an.
- Wählen Sie kohlenstoffarme oder stabilisierte Grundmetalle und kompatible Zusatzmetalle.
- Vermeiden Sie übermäßiges Vorheizen und unnötig langsames Abkühlen.
- Wo möglich, Lösungsglühen nach dem Schweißen anwenden.
Steuerungsdesign und Servicebedingungen
Für sensibilisierungsempfindliche Edelstähle, Vermeiden Sie nach Möglichkeit eine längere Einwirkung von Temperaturen im Bereich von 400–600 °C.
Wählen Sie je nach Betriebstemperatur und korrosiver Umgebung kohlenstoffarme oder stabilisierte Sorten aus.
Auch die Servicebedingungen sollten berücksichtigt werden. Chloride, Schwefelsäure, und Salpetersäure kann unter bestimmten Bedingungen zur Korrosion beitragen.
Eine ordnungsgemäße Entwässerung und die Vermeidung von Stagnationszonen tragen dazu bei, die Ansammlung und Konzentration korrosiver Medien zu reduzieren.
Auf interkristalline Korrosion prüfen und testen
Für kritische Komponenten, Überprüfen Sie die IGC-Beständigkeit durch geeignete Tests und metallurgische Untersuchungen. Gemeinsame Methoden umfassen:
- ASTM A262: Standardverfahren zur Bewertung der Anfälligkeit für interkristallinen Angriff in austenitischen rostfreien Stählen.
- Strauss-Test und Huey-Test: Spezifische Korrosionstests zur Beurteilung der interkristallinen Korrosionsbeständigkeit.
- DL-EPR: Elektrochemischer potentiokinetischer Doppelschleifen-Reaktivierungstest zur Bewertung der Sensibilisierung.
- Metallographische Untersuchung: Wird verwendet, um Karbidausfällungen an Korngrenzen und damit verbundene mikrostrukturelle Veränderungen zu identifizieren.
Ein wichtiger Punkt ist, dass eine Passivierung allein die Sensibilisierung nicht beseitigen kann. Es kann den Passivfilm auf einer ordnungsgemäß vorbereiteten Oberfläche wiederherstellen, es kann jedoch Chrom in erschöpften Korngrenzenbereichen nicht wieder auffüllen.
6. So wählen Sie die richtige Edelstahlsorte aus, um interkristalline Korrosion zu minimieren
Um die richtige Edelstahlsorte auszuwählen, muss die chemische Zusammensetzung des Materials beurteilt werden, Herstellungsweg, Herstellungsprozess, und Serviceumgebung.
Die folgenden Empfehlungen bieten einen praktischen Ausgangspunkt für gängige industrielle Anwendungen.
| Antragsanforderung | Empfohlene Materialoptionen | Überlegungen zur Auswahl |
| Allzweck-Schweißgeräte | 304L, CF3 | Ein reduzierter Kohlenstoffgehalt trägt dazu bei, die Sensibilisierung zu minimieren |
| Chemische Verarbeitungsgeräte | 316L, CF3M | Kohlenstoffarm und Molybdän sorgen in vielen Umgebungen für eine verbesserte Korrosionsbeständigkeit |
| Hochtemperaturgeschweißte Bauteile | 321, 347 | Stabilisierende Elemente helfen, die Ausfällung von Chromkarbid zu kontrollieren |
| Korrosionsbeständige Ventilkörper aus Guss | CF3M, CF8M | Die Auswahl hängt von der Kohlenstoffgrenze und dem tatsächlichen Prozessmedium ab |
| Korrosionsbeständige Duplex-Ausrüstung | 2205, 2507 | Kontrollieren Sie das Phasengleichgewicht und verhindern Sie schädliche intermetallische Ausfällungen |
| Schwere chemische Umgebungen | 904L, 254 SMO oder andere qualifizierte Hochlegierungssorten | Erfordert eine Bewertung des tatsächlichen chemischen Mediums und der Temperatur |
Mehrere wichtige Überlegungen sollten die endgültige Auswahl leiten:
- Betriebstemperatur: Bewerten Sie sowohl die normale Betriebstemperatur als auch die vorübergehende thermische Belastung.
- Schweißanforderungen: Überlegen Sie, ob das Bauteil umfangreichen Schweiß- oder Reparaturarbeiten unterzogen werden muss.
- Korrosionsmedium: Identifizieren Sie die Chloridkonzentration, Säure, Temperatur, und oxidierende Bedingungen.
- Bauteilgeometrie: Berücksichtigen Sie die Abschnittsdicke und die Zugänglichkeit für die Wärmebehandlung.
- Inspektionsanforderungen: Stellen Sie fest, ob eine metallografische Untersuchung oder eine standardisierte Korrosionsprüfung erforderlich ist.
- Lebensdauer: Bewerten Sie die langfristigen Auswirkungen von thermischer Alterung und Korrosionseinwirkung.
Für druckführende und sicherheitskritische Bauteile, Die Materialauswahl sollte auf den geltenden Designvorschriften basieren, Materialspezifikationen, und dienstspezifische Korrosionsbeurteilungen.
7. Abschluss
Interkristalline Korrosion ist ein metallurgischer Fehlermechanismus, der die Zuverlässigkeit von Edelstahlkomponenten ernsthaft beeinträchtigen kann.
In herkömmlichen austenitischen Edelstählen, Die häufigste Ursache ist eine Sensibilisierung: Durch thermische Einwirkung kommt es zur Ausscheidung von Chromkarbiden entlang der Korngrenzen, Chrom wird aus angrenzenden Regionen verbraucht und es entstehen chromarme Zonen.
Wenn diese Zonen ihre Fähigkeit verlieren, einen stabilen Passivfilm aufrechtzuerhalten, Korrosion schreitet bevorzugt entlang der Korngrenzen voran.
Jedoch, Chromverarmung ist nicht der einzig mögliche Mechanismus. Ausfällung der intermetallischen Phase, Korngrenzentrennung, Bei der Bewertung von Korrosionsausfällen müssen auch die Auswirkungen spezifischer Betriebsumgebungen berücksichtigt werden.
Für Hersteller von Feingussteilen aus Edelstahl, Korrosionsbeständigkeit muss von Beginn der Produktion an entwickelt werden.
Chemische Zusammensetzung, Schmelzen, Erstarrung, Wärmebehandlung, und Reparaturschweißen tragen alle zum endgültigen metallurgischen Zustand bei.
Und LangHe, Unser Ansatz beim Edelstahl-Feinguss legt Wert auf die Materialauswahl, kontrollierte Gießprozesse, entsprechende Wärmebehandlung, und Inspektion zur Unterstützung der Produktion zuverlässiger Komponenten für anspruchsvolle Industrieumgebungen.
Ob die Herstellung kundenspezifischer Ventilkörper aus Edelstahl, Pumpkomponenten, Anspker, oder andere Präzisionsgussteile, Das Verständnis und die Kontrolle der interkristallinen Korrosion sind für die Erzielung einer langfristigen Materialleistung und Produktzuverlässigkeit von entscheidender Bedeutung.
FAQs
Was ist Schweißverfall??
Unter Schweißverfall versteht man interkristalline Korrosion in der Wärmeeinflusszone einer Schweißnaht, verursacht durch Sensibilisierung während der thermischen Schweißzyklen.
Verhindern Edelstahl 304L und 316L IGC??
Sie reduzieren das Risiko erheblich, da Kohlenstoff gebunden wird 0.03% oder darunter, Sie sind jedoch nicht unter allen Bedingungen absolut immun.
Was sind 321 Und 347 Edelstahl verwendet für?
Es handelt sich um stabilisierte Sorten. Titan in 321 und Niob in 347 verbinden sich bevorzugt mit Kohlenstoff, Verringerung der Chromverarmung.
Kann Lösungsglühen die Sensibilisierung beheben??
Es kann den metallurgischen Zustand wiederherstellen, wenn der Korrosionsschaden nicht zu weit fortgeschritten ist. Es kann keine bereits aufgelösten Korngrenzen reparieren.
Behebt die Passivierung interkristalline Korrosion??
NEIN. Durch die Passivierung wird der Oberflächenpassivfilm wiederhergestellt, Chrom kann jedoch nicht in einer erschöpften Korngrenzenzone wiederhergestellt werden.