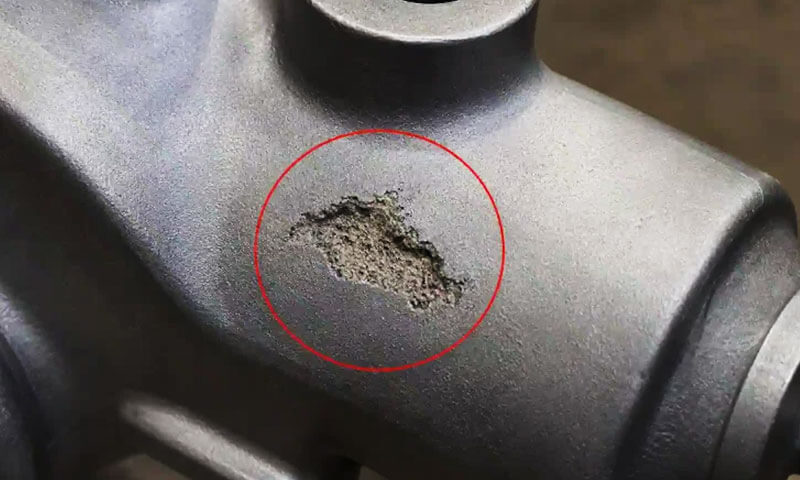
Slaggefejl i tabt skumstøbning er blandt de mest vedvarende kvalitetsproblemer, man støder på ved fordampningsmønsterstøbning, især ved fremstilling af støbegods med omfattende bearbejdede overflader eller krævende indvendige renhedskrav.
Defekten beskrives ofte i produktionsmiljøer som sand inkludering, sandindtrængning, inklusion af belægning, eller "sand ind", fordi den synlige defekt kan indeholde tørt sand, ildfast belægning, skumnedbrydningsrester, eller konventionel metallurgisk slagge.
I modsætning til mange enkeltstående støbefejl, slagge inklusion i tabt skumstøbning er sjældent forårsaget af en enkelt procesvariabel.
Det forstås mere præcist som resultatet af en interaktion mellem mønsterbelægningsintegritet, portsystem design, tørsandadfærd, vakuumtryk, hældeforhold, mønsterhåndtering, og renlighed af smeltet metal.
En robust tilgang behandler derfor forebyggelse af slaggeinklusion som en proceskontrolproblem på systemniveau, snarere end blot at øge belægningstykkelsen eller reducere hældetemperaturen.
1. Hvad er defekter til inkludering af slagg i tabt skumstøbning?
Slaggefejl i tabt skumstøbning er ikke-metalliske defekter, der dannes, når fremmedmaterialer bliver fanget inde i støbningen under formfyldning og størkning.
Afhængig af deres oprindelse, disse mangler kan bestå af tørt formsand, ildfaste belægningspartikler, metallurgisk slagge, oxider, skumnedbrydningsrester, eller kombinationer af disse materialer.
I mistet skumstøbning, fejlen omtales i produktionen ofte som sand inkludering, sandindgang, inklusion af belægning, eller sandindtrængning.
Selvom disse udtryk nogle gange bruges i flæng, de beskriver ikke altid nøjagtig den samme mekanisme.
Sandinkludering refererer generelt til inkorporering af støbesand i metallet, hvorimod slagge eller ildfast indeslutning kan stamme fra det smeltede metal, belægning, eller deres reaktioner under påfyldning.
Det grundlæggende problem er, at det smeltede metal skal bevæge sig gennem en stald, ildfast foret hulrum, mens det polymere skummønster nedbrydes, og dets gasformige og flydende produkter undslipper gennem belægningen og tørt sand.
Hvis belægningen mister sin integritet, løst sand bliver trukket ind i metallet. Ligeledes, hvis slagger eller oxidpartikler allerede er til stede i det smeltede metal, de kan transporteres ind i støbningen og blive fanget under størkning.
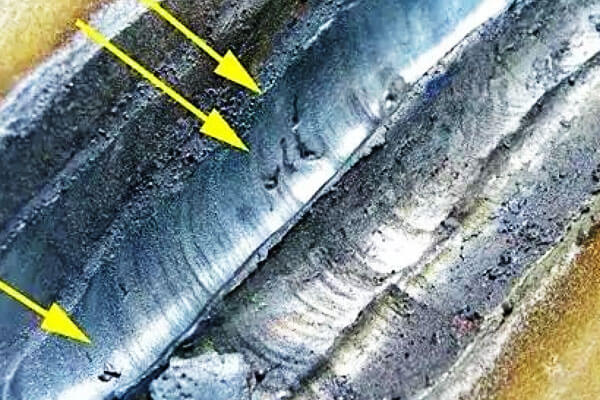
Typisk udseende og identifikation
Slaginklusionsfejl er ikke altid synlige umiddelbart efter udrystning.
En støbning kan virke acceptabel eksternt, men afslører først væsentlige indeslutninger efter CNC -bearbejdning, boring, slibning, eller sektionering afslører det berørte område.
Bearbejdede overflader kan vise isolerede pletter, uregelmæssige pletter, striber, eller klynger af fremmed materiale. Deres udseende varierer afhængigt af kilden til inkluderingen.
Hvide eller lyse granulære partikler er ofte forbundet med silicasand eller ildfast materiale, mens grå, mørkegrå, eller sorte områder kan tyde på slagger, oxider, belægningsrester, eller kulstofholdige produkter fra skumnedbrydning.
Imidlertid, visuelt udseende alene kan ikke pålideligt bestemme oprindelsen af en inklusion.
Til produktionsfejlfinding, metallografisk undersøgelse og, når det er nødvendigt, SEM/EDS analyse kan skelne en silica-rig sandpartikel fra en oxidrig metallurgisk indeslutning eller et ildfast belægningsfragment.
| Observeret defekt udseende | Mulig oprindelse | Typisk placering |
| Hvide granulerede pletter | Silicasand eller ildfaste partikler | Bearbejdede overflader, nær porte |
| Grå eller sorte uregelmæssige pletter | Slagge, oxider, belægningsrester | Interne støbeområder |
| Lineære eller revnelignende indeslutninger | Belægningsrevner efterfulgt af sandindføring | Mønster samlinger, gating-kryds |
| Inklusionsklynger | Lokaliseret belægningsfejl eller turbulent metalflow | Sprue, løber, indsugningsområder |
| Store indre ikke-metalliske områder | Alvorlig indtrængning af sand eller afskalning af belægningen | Tæt på portsystem eller støbeovergange |
Hvor forekommer slagg-inklusioner?
Defekten kan potentielt forekomme gennem hele metalstrømningsvejen, inklusive skænke kop, Sprue, løber, hvor meget, gating-system knudepunkter, og støbehulrum.
Ikke desto mindre, de højest risikoområder er normalt steder, hvor portsystemet forbindes med støbningen, eller hvor geometrien forårsager pludselige ændringer i strømningsretning eller hastighed.
De sprue-to-runner, runner-to-ingate, og indgang-til-mønster-forbindelser fortjener særlig opmærksomhed.
Disse områder er udsat for betydelige termiske og mekaniske belastninger under hældning.
Hvis belægningen på et af disse steder er revnet, dårligt bundet, overdrevent tynd, eller lokalt beskadiget under mønstersamling eller sandfyldning, smeltet metal kan komme i direkte kontakt med det omgivende sand.
Når belægningsbarrieren er brudt, kombinationen af metal tryk, vakuumsugning, og metalstrømningskræfter kan trække løst sand og ildfaste partikler ind i det flydende metal.
Det medførte materiale transporteres derefter ind i støbegodset og kan blive fanget, når metallet størkner.
2. Hvorfor slagg-inkludering er særlig vanskelig ved tabt skumstøbning
Tabt skumstøbning adskiller sig fundamentalt fra konventionel sandstøbning, fordi skummønsteret forbliver inde i formen, indtil det hældes.
Mønsteret forsvinder ikke blot, før metal kommer ind i hulrummet; i stedet, det gennemgår termisk nedbrydning og fordampning, efterhånden som det smeltede metal gradvist erstatter det.
Dette skaber flere samtidige transportfænomener:
- Smeltet metal bevæger sig gennem hulrummet.
- Polymermønsteret nedbrydes.
- Gas og flydende nedbrydningsprodukter migrerer gennem den ildfaste belægning.
- Vakuumtryk påvirker formfyldning og gasevakuering.
- Den ildfaste belægning udsættes for intens termisk og mekanisk belastning.
- Tørt sand, der omgiver mønsteret, skal opretholde tilstrækkelig strukturel integritet.
Hvis belægningen revner eller mister vedhæftning, det fremadskridende metal kan komme i direkte kontakt med løst sand.
Hvis portsystemet er utilstrækkeligt beskyttet, sand og ildfaste fragmenter kan trænge ind i metalstrømmen.
Dette er grunden til, at blot forøgelse af belægningens ildfasthed ikke nødvendigvis løser problemet.
Belægningsstyrke, permeabilitet, adhæsion, tørre adfærd, belægningstykkelse, Gating design, og vakuumstyring skal overvejes sammen.
3. Vigtigste årsager til defekter i inkludering af slagg i tabt skumstøbning
Slagg og sand indeslutninger i tabt skumstøbning er multifaktorielle defekter snarere end resultatet af en enkelt procesparameter.
Hele metalstrømningsvejen - fra hældebægeret og indløbet til løberen, hvor meget, og det endelige hulrum - er potentielt i stand til at indføre ikke-metallisk materiale i støbningen.
I praksis, imidlertid, gating-system knudepunkter, belægningsfejl, og områder udsat for høj metalstrømningshastighed repræsenterer de mest kritiske risikozoner.
Fejl ved ildfast belægning
Den ildfaste belægning danner den primære barriere mellem det smeltede metal og det tørre sand.
Hvis denne barriere revner, skræller, eller eroderer, sand og ildfaste partikler kan føres ind i metallet og blive fanget i støbningen.
Almindelige belægningsrelaterede årsager omfatter utilstrækkelig stuetemperaturstyrke, utilstrækkelig varmestyrke, ujævn belægningstykkelse, Dårlig vedhæftning, og forkert tørring.
Der skal lægges særlig vægt på sprue-runner samlinger, løber-ingate forbindelser, skarpe hjørner, og mønsterovergange, hvor det er vanskeligere at opretholde ensartet belægningsdækning.
En passende tabt skumbelægning bør give tilstrækkelig ildfasthed, Mekanisk styrke, permeabilitet, adhæsion, og modstand mod termisk stød under hele hældeprocessen.
Portsystem og tætningsproblemer
Portsystemet er en kritisk kilde til sandinkludering, fordi det giver den indledende vej for smeltet metal ind i formen.
Dårligt tilsluttede eller utilstrækkeligt forseglede indløb, Løbere, og indgange kan skabe åbninger, hvorigennem tørt sand kommer ind i metalstrømmen.
Belægningsrevner ved gating-kryds er særligt farlige, fordi disse områder oplever koncentreret metalstrøm og termisk belastning.
Portsystemet bør derfor have tilstrækkelig stivhed, sikre forbindelser, og kontinuerlig ildfast beskyttelse.
Før hældning, hældebægeret og de udsatte portområder bør også kontrolleres for løst sand, støv, beskadiget belægning, og fremmede partikler.
Forkerte hælde- og vakuumparametre
Procesparametre påvirker direkte den mekaniske og termiske belastning, der påføres belægningen.
En for stort hældehoved eller metalstrømningshastighed kan øge belægningserosion, mens for høj hældetemperatur kan fremskynde termisk nedbrydning og ildfaste metal-reaktioner.
Omvendt, for lave temperaturer kan forårsage fejlløb og ufuldstændig påfyldning.
Vakuum skal også kontrolleres omhyggeligt. Selvom vakuum er afgørende for sandkomprimering og gasevakuering, et for højt vakuumniveau kan trække løst sand eller belægningsfragmenter gennem eksisterende revner.
Sandkarakteristika er en anden overvejelse. En uhensigtsmæssig kornstørrelsesfordeling kan øge sandindtrængningen, erosion, eller dårlig gasevakuering.
Den optimale kombination af Vakuumniveau, Hældningstemperatur, fyldningsgrad, og sandspecifikation bør derfor etableres for hver legering og støbegeometri i stedet for at anvendes som en universel indstilling.
Mønsterhåndtering og støbeskader
Inklusionsfejl kan opstå før påfyldning, hvis det belagte skummønster beskadiges under transporten, forsamling, sandfyldning, eller vibrationsstøbning.
Aggressiv sandbelastning eller overdreven vibration kan give revner og spåner i den tørrede belægning, især omkring tynde sektioner og portforbindelser.
Disse defekter kan forblive skjulte, efter at mønsteret er begravet i sand, og bliver først synlige, når indeslutninger blotlægges under bearbejdning.
En kontrolleret støbesekvens er derfor afgørende: mønsteret skal understøttes tilstrækkeligt, før der påføres stærkere vibrationer, og portsystemet må ikke bøjes eller forstyrres mekanisk under komprimering.
Renlighed af smeltet metal
Ikke alle indeslutninger stammer fra formen. Oxider, slagge, ildfaste partikler, og andre ikke-metalliske indeslutninger, der allerede er til stede i det smeltede metal kan også blive fanget under påfyldning.
Effektiv kontrol kræver derfor opmærksomhed på hele metalforarbejdningskæden, herunder smeltning, slaggefjernelse, temperaturkontrol, podning eller behandling, hvor det er relevant, overførsel, og hældning.
Slaggeskimning, filtrering, og passende udformede porte eller slaggefangende funktioner kan yderligere reducere mængden af ikke-metallisk materiale, der kommer ind i hulrummet.
4. Casestudier: Slaginklusionsfejl og korrigerende handlinger hos LangHe Foundry
På Langhe Foundry, slagge og sand indeslutningskontrol behandles som et procesteknisk problem snarere end et slutinspektionsproblem.
I tabt skumstøbning, inklusionsfejl kan stamme fra den ildfaste belægning, mønstersamling, støbeoperation, vakuum system, Gating design, eller renlighed af smeltet metal.
Følgelig, Effektiv korrigerende handling kræver, at defektmorfologien korreleres med placeringen af defekten og de faktiske procesbetingelser.
De følgende tre tilfælde repræsenterer typiske Langhe Støberiproduktionsscenarier involverer gråt støbejern, Duktilt jern, og kulstofstål tabte skumstøbegods.
Casene demonstrerer, hvordan systematisk rodårsagsanalyse kan konvertere tilbagevendende inklusionsproblemer til målbare procesforbedringer.
Sag 1: Hydraulisk ventilhus i gråt støbejern
Baggrund
Langhe Støberi producerede grå støbejerns hydrauliske ventillegemer ved hjælp af den tabte skumstøbeproces.
Komponenterne indeholdt flere præcisionsbearbejdede tætningsflader og blev udsat for 100% trykprøvning kl 1.6 MPA.
Fordi tætningsfladerne efterfølgende blev bearbejdet, relativt små indre indeslutninger kan blive blotlagt og forårsage lækage.
Defektsymptomer
Det indledende førstegangsudbytte var ca 68%. De fleste tryktestfejl blev sporet til underjordiske indeslutninger blotlagt på bearbejdede ventilsædeoverflader.
Inspektion af portsystemet gav et vigtigt fingerpeg. Efter shakeout, lokaliseret belægningsdelaminering blev gentagne gange observeret omkring indløbs-til-støbningsforbindelse.
Når sektioner af løberen var knækket til inspektion, hvide granulære partikler var synlige inden for frakturoverfladen, hvilket indikerer tilstedeværelsen af medført ildfast materiale eller sandmateriale.
Root Cause Analysis
Undersøgelsen identificerede to primære medvirkende faktorer.
Først, den ildfaste belægning omkring indgangsforbindelsen var betydeligt tyndere end på de flade dele af mønsteret.
Geometrien af krydset fik belægningen til at dræne ujævnt under dypning, resulterer i en lokalt svag barriere.
Anden, formen blev drevet under et relativt højt konstant vakuumniveau på ca 0.045 MPA.
Når belægningen ved krydset var svækket, trykforskellen fremmede bevægelsen af løst sand gennem det defekte område under påfyldningen.
Manglen blev derfor ikke alene tilskrevet vakuum. Snarere, den egentlige fejlmekanisme var:
ujævn belægningstykkelse → lokal belægningssvaghed → vakuumassisteret sandindtrængning → indeslutningsindfangning → bearbejdningseksponering → trykprøvelækage.
Korrigerende handlinger
Langhe Foundry implementerede to store procesmodifikationer. Et andet forstærket belægningslag blev påført specifikt til gating junctions og andre højrisikoovergangsområder, øge lokal belægningstykkelse med ca 60%.
Vakuumsystemet blev også ændret fra en konstant trykoperation til en kontrolleret to-trins profil.
Vakuum blev oprindeligt opretholdt på ca 0.025 MPA under det tidlige påfyldningsstadium og steg gradvist til ca 0.038 MPA under den sidste portion påfyldning.
Formålet var at undgå at anvende for stor trykforskel, mens metallet først trængte ind i det sårbare portområde, mens den stadig giver tilstrækkeligt vakuum senere i påfyldningsprocessen til formstabilitet og gasevakuering.
Resultat
Trykprøvens beståelsesrate steg fra 68% til 92%, mens slagge- og sand-inklusion-relateret skrot blev reduceret med ca 71%.
Casen viste, at lokal belægningsteknik og dynamisk vakuumkontrol kunne være mere effektiv end blot at øge den samlede belægningstykkelse eller opretholde et ensartet højt vakuumniveau under hele hældningen.
Sag 2: Duktilt jern Automotive Chassis Bracket
Baggrund
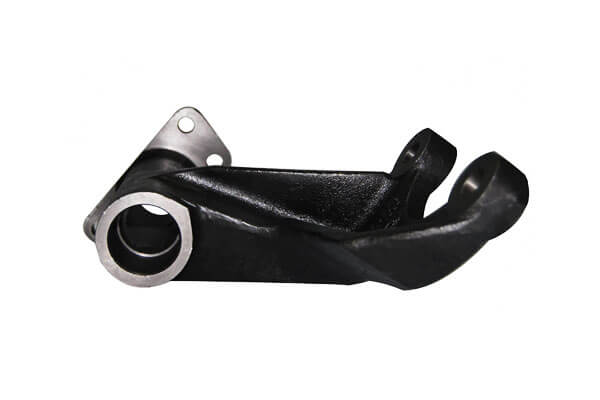
Langhe Støberi fremstillede duktilt jern bilchassis beslag ved hjælp af tabt skumstøbning.
Komponenterne omfattede blotlagte ydre overflader, der efterfølgende modtog Elektroforetisk belægning (E-coating).
Fordi den endelige malede overflade havde strenge krav til udseende, relativt små fejl under overfladen kan blive synlige efter belægning.
Defektsymptomer
Et intermitterende problem med overfladedefekter blev oprindeligt observeret efter elektroforetisk maling. Små slaggelignende blærer viste sig overvejende på den øvre overflade af beslagene, med en forekomstrate på ca 22%.
Interessant nok, manglerne blev ikke fordelt tilfældigt.
De var koncentreret i en region placeret overfor den primære indgang, tyder på, at defekten var forbundet med fyldningsadfærd eller bevægelse af ikke-metallisk materiale snarere end at være en ensartet fordelt metallurgisk indeslutning.
Root Cause Analysis
Undersøgelse af mønstersamlingen viste, at sprue-to-runner forbindelse brugte en løs pres-fit samling. Under vibrationsstøbning, leddet kunne bevæge sig lidt, skabe et lokaliseret hul.
På samme tid, den indledende vibrationsamplitude, der blev brugt under sandfyldning, var for aggressiv.
Fordi de lodrette overflader af skumsamlingen var utilstrækkeligt understøttet på dette trin, mikrorevner udviklet i den tørrede belægning.
Kombinationen af disse to forhold skabte en vej for indtrængning af sand:
løs portsamling + aggressive tidlige vibrationer → belægningsskader og åbning → sandindblanding under påfyldning → indvendige indeslutninger → overfladeblærer efter E-coating.
Dette fund forklarede også, hvorfor konventionel visuel inspektion efter shakeout ikke konsekvent identificerede problemet: meget af skaden var placeret under sandet før udhældning og var ikke let synlig efter støbning.
Korrigerende handlinger
Langhe Støberi introducerede en integreret forstærkningskrave ved indløbs-til-løbeforbindelsen og påførte yderligere ildfast belægning rundt om samlingen for at forbedre både mekanisk stabilitet og belægningskontinuitet.
The vibration program was subsequently divided into two stages. Efter indledende sanddækning, mønsteret blev udsat for ca 5 sekunders vibration med lav amplitude.
Higher-amplitude compaction was introduced only after the foam assembly was sufficiently surrounded and supported by sand.
En dedikeret indløbshætteforseglingsprocedure blev også indført før den endelige formlukning for at forhindre løst sand i at trænge ind gennem det øvre portsystem.
Resultat
The post-E-coating surface defect rate decreased from approximately 22% til 4%. Customer rejection batches associated with the defect were eliminated.
The case illustrates an important principle in lost foam casting: molding vibration is not simply a compaction parameter; it can directly influence coating integrity and therefore casting cleanliness.
The optimum vibration profile must provide adequate sand compaction without mechanically damaging the coated pattern.
Sag 3: Pumpehus i kulstofstål
Baggrund
Langhe Foundry investigated the application of lost foam casting to carbon steel pump housings as an alternative to conventional sand casting.
The objective was to reduce machining allowance and improve the dimensional consistency of large internal flow passages.
The components had extensive machined internal surfaces, making internal inclusion control particularly important.
Defektsymptomer
Initial production trials showed widespread scattered inclusions on the machined internal flow surfaces. Den resulterende skrothastighed nåede ca 35%.
Inspection of the gating system revealed pronounced refractory erosion and surface veining along the runner.
The defect distribution suggested that the problem was associated primarily with belægningsnedbrydning under stålfyldning, snarere end blot med slagger af smeltet metal.
Root Cause Analysis
The first major issue was the use of a coating system originally developed for gray iron lost foam casting.
Its refractoriness and hot strength were insufficient for the significantly higher thermal loading associated with carbon steel.
Under hældning, the coating partially degraded and eroded under the combined effects of high temperature, Termisk chok, og metalstrømningskræfter.
The second problem was excessive effective pouring head. EN 1-ton slev generated a relatively high metal-flow velocity when filling the sprue, increasing mechanical erosion of the already vulnerable coating.
Den kombinerede mekanisme var derfor:
utilstrækkeligt ildfast system → nedbrydning af belægning ved høj temperatur → overdreven metalstrømerosion → ildfaste partikler, der trænger ind i stål → indre indeslutninger.
Korrigerende handlinger
Langhe Foundry replaced the conventional iron-grade coating with a high-alumina refractory coating specifically engineered for steel lost foam casting.
The new coating provided substantially higher refractoriness and hot strength for the steel pouring environment.
Den effektive hældehøjde blev også reduceret. Der blev indført en øse-arrangement med bundhældning, with the nozzle positioned as close as practical to the pouring cup to reduce unnecessary metal acceleration and turbulence.
Endelig, the pouring temperature was reduced from approximately 1560°C til 1510 °C, while remaining within the established process window for the carbon steel grade and casting geometry.
These changes were implemented as a coordinated package rather than as isolated adjustments.
Resultat
The internal slag-inclusion scrap rate decreased from approximately 35% til 8%, making the lost foam process commercially viable for the pump housing application.
Sagen viser også hvorfor belægningsvalg skal være legeringsspecifikt.
En ildfast belægning, der yder tilstrækkeligt til gråt jern, kan ikke automatisk antages at give tilstrækkelig termisk og kemisk stabilitet for stål.
Efterhånden som legeringshældningstemperaturen stiger, ildfast belægning, varm styrke, modstand mod termisk stød, and metal/coating compatibility become increasingly important.
Nøglelektioner fra de tre Langhe Støberikasser
The three cases involved different alloys and different casting geometries, men de afslører et fælles mønster: slag inclusion is usually the consequence of an interaction between several process variables.
| Sag | Primær defektmekanisme | Kritisk procesvariabel | Korrigerende strategi | Resultat |
| Hydraulisk ventilhus i gråt jern | Sandindtrængning gennem svag indløbsbelægning | Belægningstykkelse + vakuum | Forstærket belægning og trinvis vakuum | Første-pass-udbytte: 68% → 92% |
| Chassisbeslag i duktilt jern | Belægningsskader under støbning | Gating-joint strength + vibrationer | Forstærket led og trinvis vibration | Overfladefejl: 22% → 4% |
| Pumpehus i kulstofstål | Høj temperatur belægning erosion | Coating refractoriness + pouring head | Høj-aluminiumoxidbelægning og reduceret hældehøjde | Inclusion scrap: 35% → 8% |
Den vigtigste konklusion er det there is no universal “anti-inclusion setting” for lost foam casting.
Det passende belægningssystem, vakuum profil, vibrationsprogram, Hældningstemperatur, Gating design, and sand specification must be matched to the alloy and casting geometry.
Af denne grund, Langhe Foundrys tilgang fokuserer på identifikation af rodårsag, proces-vindue optimering, og defekt-placeringsanalyse rather than relying solely on final visual inspection.
This methodology is particularly valuable for hydraulic components, automotive castings, Pumpehuse, Ventillegemer, and other parts in which internal inclusions may only become apparent after machining or functional testing.
5. Systematiske forebyggelses- og afhjælpningsstrategier
Controlling slag inclusions in lost foam casting requires coordinated process control rather than a single corrective measure.
Den mest effektive tilgang er at bevare belægningens integritet, beskytte mønsteret under støbning, styre metalflow og vakuum, og forbedre smeltet metals renhed gennem hele produktionscyklussen.
Optimer den ildfaste belægning
Den ildfaste belægning er den primære barriere, der adskiller smeltet metal fra det tørre sand.
It should have adequate ildfasthed, permeabilitet, adhæsion, stuetemperatur styrke, og varm styrke.
Påfør belægningen ensartet i flere lag, med tilstrækkelig tørring mellem lagene. Gating junctions and other high-erosion areas should receive additional reinforcement.
Every coated pattern should be inspected before molding, og mønstre med synlige revner, skrælning, eller delaminering skal repareres eller afvises.
Kontrolmønstersamling og støbning
The foam pattern and gating system must remain mechanically stable during sand filling and vibration.
Gating connections can be reinforced with suitable supports or sleeves where necessary. Sand skal indledningsvis indføres forsigtigt, og vibrationer bør begynde ved lav amplitude.
Higher vibration intensity should only be applied after the pattern is adequately surrounded by sand.
Der kræves særlig omhu omkring Sprue, runner junctions, and ingates, where mechanical movement can crack the refractory layer.
Indløbet skal også være forsvarligt forseglet og hældebægeret rengøres umiddelbart før påfyldning.
Styr hældetemperatur og metalflow
Hældningsbetingelser bør minimere belægningserosion, samtidig med at tilstrækkelig flydende og fuldstændig formfyldning opretholdes.
Excessive pouring height, turbulens, og temperatur kan øge ildfast nedbrydning og inklusionsmedrivning.
| Legeringstype | Typisk hældetemperatur | Typisk hældetid* |
| Grå støbejern | 1380–1420°C | 10–20 s |
| Duktilt jern | 1420–1450°C | 12–25 sek |
| Kulstof / low-alloy cast steel | 1480–1560°C | 15–30 s |
*Typiske referenceværdier for en hældebatch på 300–500 kg; faktiske parametre bør etableres i henhold til legeringskvalitet, støbemasse, vægtykkelse, Gating design, and equipment.
Øjens kapacitet skal være rimeligt tilpasset støbningen. Ved at holde hældetuden tæt på indløbskoppen reduceres frit faldshøjde og stødhastighed.
Hældning skal også forblive glat og kontinuerlig, undgå unødvendige afbrydelser eller pludselige strømningsstigninger.
Optimer vakuumkontrol
Vakuum er essentielt ved tabt skumstøbning, fordi det forbedrer tørsandkomprimering, letter gasevakuering, og understøtter formpåfyldning.
Imidlertid, for højt undertryk kan trække sand eller belægningsfragmenter gennem eksisterende revner.
Til mange jernstøbegods, et driftsområde på ca 0.025–0,040 MPa er almindeligt brugt som udgangspunkt. Den optimale værdi afhænger i høj grad af støbegeometri og procesforhold.
En trinvis vakuumprofil kan være fordelagtig: relativt moderat vakuum under indledende fyldning reducerer belægningserosion, efterfulgt af øget vakuum efterhånden som påfyldningen skrider frem.
Vakuum bør derfor behandles som en procesvariabel, der skal optimeres, ikke blot maksimeret.
Forbedre gating og slagretention
Portdesign skal fremme stabil fyldning og samtidig forhindre ikke-metalliske materialer i at nå kritiske støbeområder.
Afhængig af legeringen og støbegeometrien, systemet kan inkorporere slaggefælder, skimme sektioner, bosætningsområder, filtre, eller dedikerede indsamlingszoner.
Keramiske skumfiltre kan give yderligere kontrol over ikke-metalliske indeslutninger, selvom deres anvendelse skal vurderes i forhold til den nødvendige flowhastighed og støbetemperatur.
Korrekt portdesign er især vigtigt for trykholdige og stærkt bearbejdede komponenter, hvor selv små indeslutninger kan forårsage funktionsfejl.
Oprethold passende sandkvalitet
Det tørre sand skal give balance mellem permeabilitet, komprimeringsadfærd, overfladekvalitet, og modstand mod metalgennemtrængning.
For groft sand kan øge gennemtrængning og inklusionsrelaterede defekter, mens overdreven fine partikler kan forringe gasevakueringen og ændre skimmelsvampens adfærd.
Til mange anvendelser af jernholdigt tabt skum, 30/50 mesh vasket silica sand er en almindeligt anvendt referencespecifikation.
Den faktiske kornstørrelsesfordeling skal vælges i henhold til støbe- og belægningssystemet, med regelmæssig fjernelse af bøder, støv, og ødelagte belægningspartikler.
Forbedre renlighed af smeltet metal
Eksterne sand- og belægningsinklusioner er kun en del af problemet. Oxider og slagger, der allerede er til stede i det smeltede metal, kan blive yderligere kilder til ikke-metalliske indeslutninger.
Effektiv kontrol begynder derfor på smeltetrinnet og fortsætter gennem overførsel og hældning.
Nøgleforanstaltninger omfatter slaggefjernelse, passende smeltebehandling, kontrolleret overførsel, rene skeer, og filtrering, hvor det er teknisk relevant.
Det overordnede mål er at forhindre begge dele eksogene indeslutninger fra formen og endogene indeslutninger genereret i det smeltede metal fra at komme ind i den færdige støbning.
6. Konklusion
Slaggefejl i tabt skumstøbning er primært forårsaget af interaktionen af smeltet metal, ildfast belægning, tørt sand, skumnedbrydningsprodukter, vakuumtryk, og metallurgiske indeslutninger.
De mest almindelige mekanismer omfatter belægningsrevner eller spartling, svage portsystemsamlinger, medføring af sand, overdreven metal-flow erosion, forkert vakuumkontrol, ustabile støbeoperationer, og utilstrækkelig renlighed af smeltet metal.
Produktionssager fra den virkelige verden viser konsekvent, at isolerede enkeltparameterjusteringer kun giver marginale forbedringer.
Opnåelse af konsekvent lave slaggeinklusionsrater kræver en holistisk tilgang: optimeret belægningsformulering og påføring, streng formgivning og håndteringsdisciplin, korrekt konstrueret port med slaggeretentionsfunktioner, kalibrerede procesparametre og løbende renhedskontrol af smeltet metal.
Når det implementeres systematisk på tværs af alle produktionsstadier, disse tiltag kan reducere slaggerelateret skrot til meget lave niveauer, gør tabt skumstøbning levedygtig selv for bearbejdede komponenter med høje krav.