1. Hvorfor dimensionel nøjagtighed betyder noget
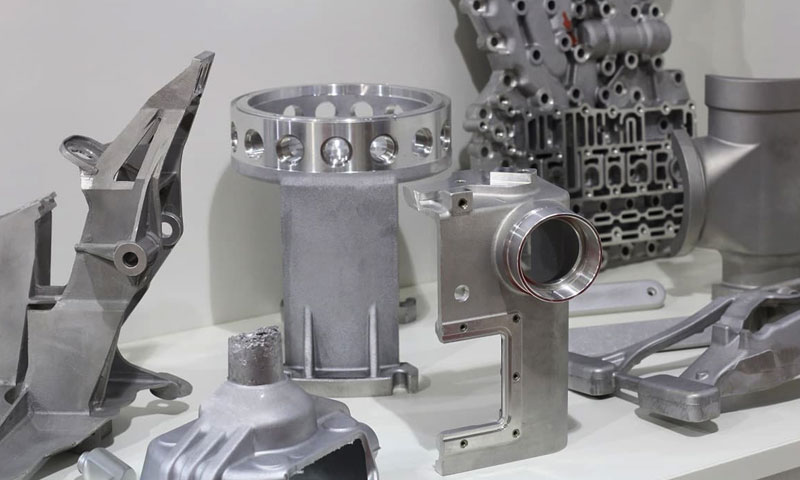
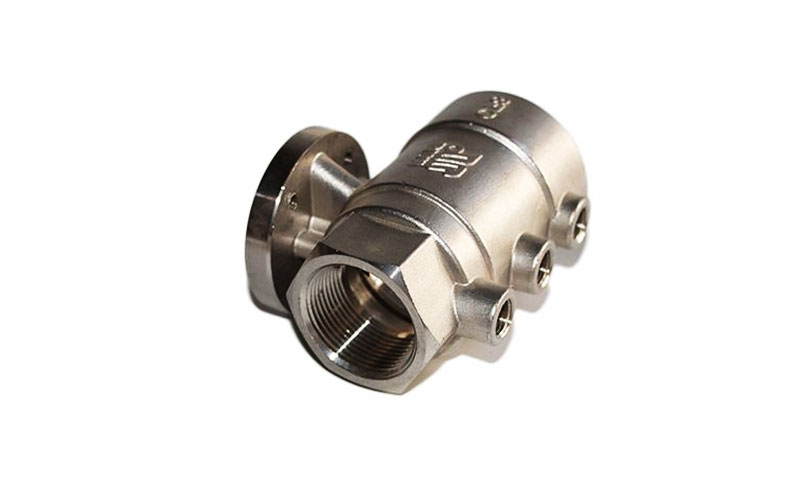
Dimensionsnøjagtighed er en af de mest kritiske kvalitetsegenskaber støbegods, direkte indflydelse på monteringspræcisionen, funktionel pålidelighed, træthed liv, og udskiftelighed.
I industrier som rumfart, drivlinje til biler, præcisionsmaskineri, medicinsk udstyr, og energiudstyr, dimensionsafvigelser på selv nogle få tiendedele af en millimeter kan resultere i monteringsfejl, præstationsforringelse, eller for høje downstream-bearbejdningsomkostninger.
På trods af dens betydning, dimensionsnøjagtighed er ofte undervurderet i daglige støbedrifter.
Mange producenter er stærkt afhængige af formkompensation eller øgede bearbejdningstilladelser for at afbøde dimensionsproblemer.
Selvom disse foranstaltninger midlertidigt kan maskere problemer, de adresserer ikke den underliggende procesvariabilitet.
Følgelig, når kunder stiller strenge tolerancekrav, fabrikanter oplever ofte, at de ikke er i stand til at opnå ensartede resultater.
Dimensionsnøjagtighed er ikke styret af en enkelt parameter; det er det kumulative resultat af værktøjsadfærd, materialeegenskaber, udstyrs kapacitet, termisk historie, og procesdesign.
Denne artikel analyserer systematisk de vigtigste faktorer, der påvirker støbningens dimensionelle nøjagtighed - især i investeringsstøbning - baseret på industriel praksis og tekniske principper, og giver praktisk vejledning til effektiv kontrol.
2. Oversigt — vigtigste kilder til dimensionsvariation
På et højt niveau, dimensionelle fejl stammer fra fire domæner:
- Design / procesordning: port, Del geometri, vægtykkelsesfordeling, kernestøtter.
- Værktøj / skimmelsvamp: Geometri, termisk tilstand, slip adfærd og slid.
- Materialer: voks kemi (Investeringsstøbning), ildfast sammensætning, variabilitet i genbrugsindhold.
- Udstyr & operation: indsprøjtningstemperatur/tryk, maskinstyrings præcision, skaltemperatur ved hældning, køle/tørre forhold og menneskelige faktorer.
Hvert domæne interagerer: F.eks., Skimmeltemperatur påvirker vokskrympning; skaltemperaturen påvirker metalstørkning og skaludbulning; voksindsprøjtningstryk og frigivelsestidspunkt skaber indre spændinger, der slapper af under afkøling.
3. Skimmel-relaterede faktorer
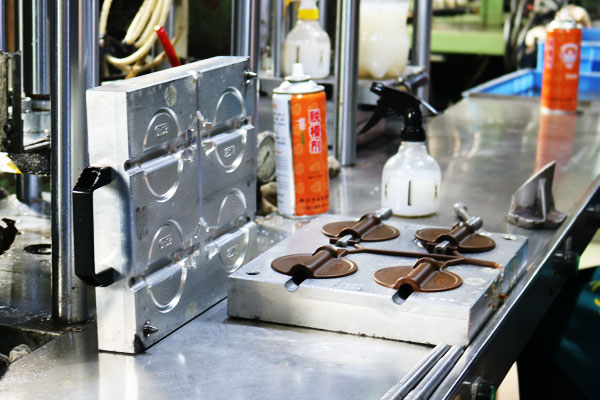
Formen definerer den indledende geometri af voksmønsteret (eller sandkerne, i andre processer) og etablerer derfor basislinjen for dimensionel nøjagtighed.
Blandt skimmel-relaterede variabler, temperaturkontrol og strukturelt design er de mest indflydelsesrige, men ofte forsømt.
Formtemperatur
Skimmeltemperatur har en direkte og kvantificerbar indflydelse på dimensionsstabiliteten på grund af termisk udvidelse og sammentrækning.
I Investeringsstøbning, stål- eller aluminiumsforme kan opleve målbare dimensionsændringer med temperaturvariationer.
En temperaturforskel på 10 °C kan forårsage dimensionsændringer i størrelsesordenen 0,05-0,15 mm for mellemstore forme - signifikant for højpræcisionsdele.
I praksis, Skimmelsvampe overføres ofte direkte fra lagerområder (som kan være ubetinget) i voksinjektionsværksteder. Sæsonbestemte temperaturforskelle forværrer problemet.
Voksmønstre produceret før formen når termisk ligevægt vil udvise systematisk dimensionsafvigelse, selvom alle injektionsparametre forbliver uændrede.
Nøgle kontrolprincipper:
- Forme skal termisk stabiliseres i voksinjektionsmiljøet før produktion.
- Formtemperaturen bør overvåges og dokumenteres for præcisionsstøbninger.
- Temperaturforskelle mellem skimmelsvampe, voks, og det omgivende miljø bør minimeres for at reducere differentiel køling og svind.
Skimmelstruktur og frigivelsesadfærd
Skimmelstruktur har indflydelse på, hvordan spændinger udvikler sig og slapper af under voksstørkningen og afformningen.
Dårligt formdesign - såsom utilstrækkeligt træk, komplekse kernetrækmekanismer, eller ubalancerede kavitetslayouts – kan forårsage deformation af voksmønster under frigivelse.
Udgivelsestidspunktet er særligt kritisk:
- For tidlig afformning resulterer i plastisk deformation, fordi voksen ikke har fuldført størkning og krympning.
- For stor udtagningsforsinkelse øger vedhæftning og friktion, kræver højere udløsningskræfter, der forvrænger mønsteret.
Derudover, dårligt designede løbere og låger kan forårsage ujævn fyldning og uensartet køling, hvilket udmønter sig i dimensionel inkonsistens.
4. Voksmateriale-relaterede faktorer
I investeringsstøbning, voksmønsteret er prototypen på støbningen, og dens dimensionelle nøjagtighed påvirker direkte dimensionsnøjagtigheden af den endelige støbning.
Kvaliteten og ydeevnen af voksmaterialet - inklusive typen af voksmateriale og tilstanden af genbrugsvoks - er nøglefaktorer, der påvirker dimensionsstabiliteten af voksmønsteret.

Nyt voksmateriale
Forskellige producenter producerer voksmaterialer med forskellige råmaterialesammensætninger og additivforhold, fører til forskelle i deres svindhastighed.
Også når du bruger den samme form, dimensionsnøjagtigheden af voksmønstre produceret af forskellige voksmaterialer vil variere betydeligt.
Voksmaterialets krympningshastighed er en nøgleindikator, der påvirker dimensionsnøjagtigheden af voksmønsteret;
en højere krympningshastighed vil føre til større dimensionsafvigelse, efter at voksmønsteret er afkølet, mens en stabil krympningshastighed er grundlaget for at sikre ensartede voksmønsterdimensioner.
Derfor, ved fremstilling af støbegods med høj dimensionsnøjagtighed, det er nødvendigt at vælge voksmaterialer fra velrenommerede producenter med stabil ydeevne,
og udføre streng inspektion og test af voksmaterialets krympningshastighed før brug for at sikre, at det opfylder produktionskravene.
Genanvendt voks
I de fleste castingfirmaer, voksmaterialer genbruges og genbruges for at reducere produktionsomkostningerne.
Imidlertid, i genbrugsprocessen, mange faktorer vil ændre voksmaterialets ydeevne, og derved påvirke voksmønstrets dimensionsstabilitet.
For det første, tilsætningsforholdet af ny voks i genbrugsvoks varierer, resulterer i inkonsekvente krympningshastigheder af det blandede voksmateriale.
For det andet, ustabiliteten af voksbehandlingsprocessen (såsom utilstrækkelig smeltning eller ujævn blanding) fører til ujævn ydeevne af voksmaterialet.
Derudover, forskelle i vandindhold og askeindhold mellem partier af genanvendt voks vil også forårsage ændringer i voksmaterialets svindhastighed.
Et praktisk og effektivt forslag er, at når man producerer støbegods med høj dimensionsnøjagtighed, en dedikeret voksinjektionsmaskine skal bruges, og alle nye voksmaterialer bør tages i brug til produktion.
Dette kan minimere indvirkningen af genbrugsvoks på dimensionsnøjagtigheden af voksmønsteret og sikre konsistensen af voksmønsterets dimensioner.
Indtil nu, nogle virksomheder bruger stadig cylinderskiftende voksinjektionsmaskiner til at producere højpræcisionsprodukter, sigter mod at kontrollere voksmaterialets temperaturkonsistens så meget som muligt, derved sikres voksmønstrets dimensionsstabilitet.
5. Ydeevne for voksinjektionsmaskine
Voksinjektionsmaskinens ydeevne er en nøgleudstyrsfaktor, der påvirker dimensionsstabiliteten af voksmønsteret.
Den præcision, hvormed voksinjektionsmaskinen styrer vokstemperaturen, indsprøjtningstryk, og andre parametre bestemmer direkte kvaliteten og dimensionelle nøjagtighed af voksmønsteret.
Praktiske test har vist, at når den indstillede temperatur på voksinjektionsmaskinen er 53°C, temperaturen på voksmaterialet, der injiceres fra voksinjektionsåbningen, svinger mellem 52°C og 56°C (eksklusive målefejl),
hvilket indikerer, at voksinjektionsmaskinen har utilstrækkelig præcision til at kontrollere voksmaterialets temperatur.
Ud over udstyrets ydeevnebegrænsninger, menneskelige faktorer påvirker også voksinjektionsmaskinens ydeevne.
For eksempel, nogle arbejdere er vant til direkte at hælde affaldsvoksmønstre i voksbeholderen på voksinjektionsmaskinen, hvilket direkte påvirker temperaturensartetheden af voksmaterialet i tanken.
Hyppigheden af vokspåfyldning i voksbeholderen påvirker også voksmaterialets temperaturensartethed:
hvis voks efterfyldes for ofte, temperaturen på den nye voks vil forårsage udsving i den samlede temperatur af voksmaterialet i tanken;
hvis der genopfyldes for sjældent, voksmaterialets temperatur vil falde på grund af varmetab, fører til ændringer i dets fluiditet og krympningshastighed.
6. Voksinjektionsparametre
Voksinjektionsparametre er de mest intuitive faktorer, der påvirker den dimensionelle nøjagtighed af voksmønsteret, inklusive voksindsprøjtningstryk, frigivelsestid for formen, injektionshastighed, og andre parametre.
Blandt disse, voksindsprøjtningstryk og formfrigivelsestid har den største indflydelse på dimensionsnøjagtigheden af voksmønsteret.
Voksindsprøjtningstrykket påvirker direkte fyldningsgraden af voksmaterialet i formhulrummet.
Hvis indsprøjtningstrykket er for lavt, voksmaterialet kan ikke fylde støbeformens hulrum helt ud, resulterer i utilstrækkelig størrelse af voksmønsteret.
Hvis indsprøjtningstrykket er for højt, voksmaterialet vil generere for stor indre belastning i formhulrummet, og denne indre stress vil blive frigivet under afkøling, fører til deformation af voksmønsteret.
Som nævnt tidligere, støbefrigivelsestid har også en direkte indflydelse på voksmønsterets dimensionelle nøjagtighed.
Imidlertid, selvom voksinjektionsparametrene er indstillet konsekvent, udsving i voksmønsterets dimensioner forekommer stadig, hvilket er tæt forbundet med voksinjektionsmaskinens ydeevne.
Praktiske test viste, at når den samme voksinjektion maskine kontinuerligt producerer 40 voksmønstre af en flange (designstørrelse 95 mm), forskellen mellem maksimums- og minimumsstørrelser 40 voksmønstre når 0,3 mm.
Yderligere undersøgelse afslørede, at to af voksmønstrene havde dimensionelle afvigelser på grund af forlænget skimmelfrigivelsestid forårsaget af, at arbejdere holdt pauser.
Når formen frigivelsestid blev kunstigt forlænget til 3 minutter, dimensionerne af alle voksmønstre var næsten konsistente.
Imidlertid, forlænget formfrigivelsestid vil alvorligt påvirke produktionseffektiviteten, og mange produktstrukturer er ikke egnede til forlænget formfrigivelsestid; denne test verificerer kun virkningen af formfrigivelsestid på voksmønsterdimensioner.
7. Voksmønster køling
Afkølingsprocessen af voksmønsteret er et nøgleled, der påvirker dets dimensionelle nøjagtighed, især til voksmønstre med høj dimensionel nøjagtighed.
I egentlig produktion, det anbefales ikke at bruge vand til at køle voksmønstre med høj dimensionsnøjagtighed.
Også selvom voksmønsteret er dækket efter at være lagt i vand, det er let at forårsage ujævn kølehastighed, resulterer i ujævn krympning og yderligere deformation af voksmønsteret.
I udenlandske avancerede støbning fabrikker, vandkøling af voksmønstre bruges næsten aldrig, hvilket fuldt ud afspejler vigtigheden af ensartet køling for voksmønsterets dimensionsnøjagtighed.
Til produkter med tendens til deformation, der skal laves specielle formværktøjer til voksmønsteret under afkøling.
Det skal bemærkes, at formværktøjer ikke anbefales at være lavet af metaller såsom aluminium, da metaller har høj varmeledningsevne, hvilket vil forårsage lokal hurtig afkøling af voksmønsteret og føre til deformation.
I produktionen af visse rumfartsprodukter, hvert voksmønster er udstyret med et dedikeret køleværktøj for at sikre ensartet køling og bevare dets dimensionelle nøjagtighed.
8. Ildfaste materialer og skalstyrke
I investeringsstøbning, skallen lavet af ildfaste materialer tjener som formen til at hælde smeltet metal, og ydeevnen af ildfaste materialer og styrken af skallen påvirker direkte dimensionsnøjagtigheden af den endelige støbning.
Forskellige ildfaste materialer har forskellige termiske udvidelseskoefficienter (virkningen af termiske udvidelseskoefficienter på støbedimensioner er blevet nævnt i tidligere artikler).
Disse forskelle vil føre til variationer i udvidelsen og sammentrækningen af skallen under opvarmning og afkøling, og derved påvirke støbningens dimensionelle nøjagtighed.

Selv når du bruger det samme ildfaste materiale, forskelle i gylletilberedning, operationsmetoder, og skaltykkelse vil også påvirke støbedimensionerne.
Derudover, skaludbulning er en anden vigtig faktor, der påvirker støbningens dimensionelle nøjagtighed.
Skallens udbuling kan være forårsaget af urimelige produktstrukturer, utilstrækkelig mellemlagstæthed af skallen under skalfremstilling, ujævn skaltykkelse, og andre grunde.
Når skallen buler under hældning, formen af støbehulrummet vil ændre sig, resulterer i alvorlige dimensionelle afvigelser af støbningen.
9. Skaltemperatur under hældning
Temperaturen på den keramiske skal i hældningsøjeblikket er en kritisk procesvariabel, der direkte styrer, hvordan det smeltede metal størkner - og derfor i høj grad påvirker de endelige dimensioner.
Skaltemperaturen indstiller den lokale varmeudvindingshastighed: en varmere skal reducerer metallets afkølingshastighed og forsinker størkning, mens en koldere skal øger afkølingshastigheden og fremmer hurtig frysning.
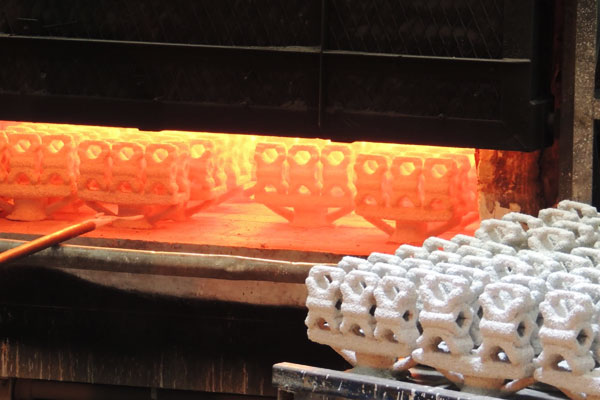
Begge yderpunkter ændrer svindadfærd, fodringseffektivitet og tilbøjeligheden til støbefejl.
- For varmt: når skallen er overophedet (for eksempel ~1000 °C versus en meget køligere skal), metallet afkøles langsomt, størkning er forlænget, og det samlede volumetriske svind kan stige.
Langsom afkøling flytter også placeringen og tidspunktet for fodring, hvilket kan forårsage større dimensionelle afvigelser eller indre krympedefekter, fordi delen forbliver flydende længere og kontraktionen er større, før metallet er fuldt understøttet af en stiv matrix. - For koldt: når skallen er underopvarmet (for eksempel ~600 °C), metallet fryser hurtigt.
Hurtig frysning kan fange metallet, før hulrummet er helt fyldt, og øge sandsynligheden for kolde lukker, fejlløb eller ufuldstændige udfyldninger - som alle producerer dimensionsfejl og uoverensstemmelser.
Fordi den optimale skaltemperatur afhænger af legeringskemi, Sektionstykkelse, port-/stigrørsdesign og den krævede dimensionstolerance, skal-temperaturkontrol skal specificeres og valideres for hver støbefamilie.
Praktiske foranstaltninger omfatter forvarmning af skaller til et valideret sætpunkt, overvågning af skaltemperaturen med termoelementer eller IR-pyrometre på repræsentative steder, og logningstemperaturer for sporbarhed.
Pilothældninger eller termiske simuleringer bør bruges til at identificere skaltemperaturvinduet, der producerer ensartet køling, forudsigelig fodring og den nødvendige dimensionsstabilitet.
Praktisk tjekliste
- Definer og dokumenter målskaltemperaturområdet for hver legerings- og delgeometri.
- Forvarm skallerne, og lad temperaturen bringes i ligevægt, før de hældes; undgå store temperaturgradienter hen over skallen.
- Overvåg skaltemperaturen i realtid (termoelementer eller kalibreret IR) og optag aflæsninger for hver batch.
- Brug prøveudhældninger eller simulering til at validere temperaturvinduet og bekræfte retningsbestemt størkning og fodringsydelse.
- Hvis der opstår dimensionsforskydning, korreler det med shell-temperatur logs som et første diagnostisk trin.
Styring af skaltemperaturen er derfor en kontrol med høj gearing: det tilpasser størkningsadfærd med gating/riser-strategi, minimerer krympningsoverraskelser og hjælper med at sikre gentagelig dimensionel nøjagtighed.
10. Process Scheme Faktorer
Procesordningen er den overordnede guide for støbeproduktion, og dens rationalitet påvirker direkte den dimensionelle nøjagtighed af støbegods. Blandt nøglefaktorerne her, portposition og støbestruktur er de mest indflydelsesrige.
Forskellige portpositioner vil føre til forskellige grader af støbedeformation.
Dette punkt har typiske tilfælde i både investeringsstøbningshåndbøger og relevante fagbøger (såsom værker af Yamaya Yoko), og mange brancheeksperter har også nævnt relevante eksempler, så denne artikel vil ikke uddybe yderligere.

Den grundlæggende årsag er, at forskellige portpositioner fører til forskelle i påfyldningssekvensen, temperaturfeltfordeling, og spændingsfordeling af det smeltede metal i hulrummet, derved forårsager variationer i støbekrympning og deformation.
Derudover, forskellige støbestrukturer vil også føre til ujævnt svind af støbegods.
For eksempel, støbegods med komplekse strukturer, ujævn vægtykkelse, og store forskelle i lokalt volumen vil have ujævne kølehastigheder under størkningsprocessen, resulterer i ujævnt svind og yderligere dimensionelle afvigelser.
Derfor, ved design af støbestruktur og processkema, det er nødvendigt fuldt ud at overveje indvirkningen af svind på dimensionsnøjagtighed og træffe tilsvarende foranstaltninger for at reducere dimensionelle afvigelser.
11. Konklusion
Dimensionsnøjagtigheden af støbegods påvirkes af adskillige faktorer, inklusive men ikke begrænset til forme, voks materialer, voksinjektionsmaskiner, voksinjektionsparametre, voksmønster afkøling, ildfaste materialer, skaltemperatur under hældning, og procesordninger.
I egentlig produktion, producenterne fokuserer ofte kun på individuelle faktorer (såsom formjustering og øget bearbejdningstillæg) og ignorere den omfattende indvirkning af forskellige faktorer, resulterer i manglende opfyldelse af kundernes høje krav til dimensionsnøjagtighed.
At fremstille støbegods med høj dimensionel nøjagtighed, det er nødvendigt at etablere et omfattende kvalitetskontrolsystem, streng kontrol med hvert led i produktionsprocessen, og vær opmærksom på alle detaljer, der kan påvirke dimensionernes nøjagtighed.
Ud over de ovennævnte faktorer, andre aspekter såsom efterbehandling (slibning, bearbejdning) vil også have en vis indflydelse på støbningens dimensionelle nøjagtighed.
Kun ved at overveje og nøje kontrollere alle relevante faktorer kan dimensionsstabiliteten og nøjagtigheden af støbegods effektivt forbedres, opfylder kundernes stadigt højere kvalitetskrav og styrker virksomhedernes konkurrenceevne på markedet.