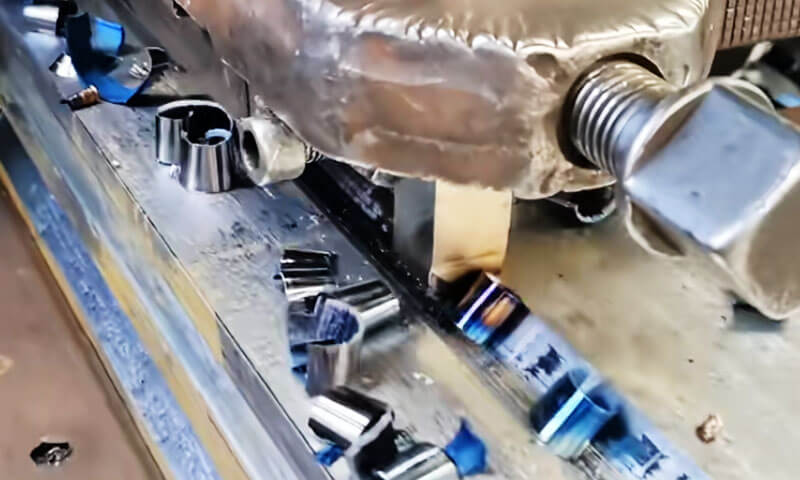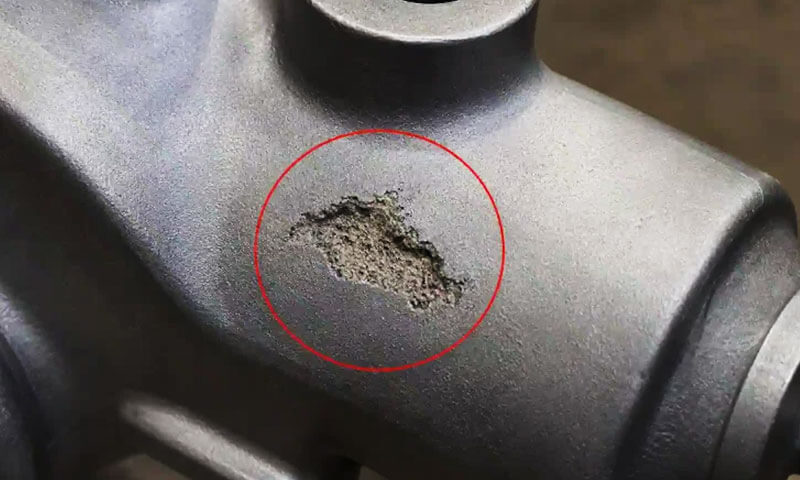
عيوب تضمين الخبث في صب الرغوة المفقودة هي من بين مشاكل الجودة الأكثر استمرارًا التي تواجهها عملية صب النمط التبخيري, خاصة عند إنتاج المسبوكات ذات الأسطح المُشكَّلة واسعة النطاق أو متطلبات النظافة الداخلية المطلوبة.
غالبًا ما يتم وصف الخلل في بيئات الإنتاج على أنه إدراج الرمال, اختراق الرمال, إدراج الطلاء, أو "دخول الرمال", لأن العيب الظاهر قد يحتوي على رمل جاف, طلاء حراري, بقايا تحلل الرغوة, أو الخبث المعدني التقليدي.
على عكس العديد من عيوب الصب المعزولة, نادرًا ما يحدث إدراج الخبث في صب الرغوة المفقودة بسبب متغير عملية واحد.
يتم فهمه بشكل أكثر دقة كنتيجة للتفاعل بين سلامة طلاء النمط, تصميم نظام البوابات, سلوك الرمال الجافة, ضغط الفراغ, صب الظروف, التعامل مع النمط, ونظافة المعدن المنصهر.
ولذلك فإن النهج القوي يتعامل مع منع إدراج الخبث باعتباره مشكلة التحكم في العمليات على مستوى النظام, بدلاً من مجرد زيادة سمك الطلاء أو تقليل درجة حرارة الصب.
1. ما هي عيوب تضمين الخبث في صب الرغوة المفقودة?
عيوب تضمين الخبث في صب الرغوة المفقودة هي عيوب غير معدنية تتشكل عندما تنحصر المواد الغريبة داخل القالب أثناء تعبئة القالب وتصلبه.
اعتمادا على أصلهم, قد تتكون هذه العيوب من رمل صب جاف, جزيئات الطلاء المقاومة للحرارة, الخبث المعدني, أكاسيد, بقايا تحلل الرغوة, أو مزيج من هذه المواد.
في المفقودة صب الرغوة, غالبًا ما يشار إلى الخلل في الإنتاج باسم إدراج الرمال, دخول الرمال, إدراج الطلاء, أو اختراق الرمال.
على الرغم من أن هذه المصطلحات تستخدم أحيانًا بالتبادل, فهي لا تصف دائمًا نفس الآلية تمامًا.
يشير إدراج الرمل عمومًا إلى دمج صب الرمل في المعدن, في حين أن الخبث أو المواد المقاومة للحرارة قد تنشأ من المعدن المنصهر, طلاء, أو ردود أفعالهم أثناء التعبئة.
المشكلة الأساسية هي أن المعدن المنصهر يجب أن يتقدم عبر إسطبل, تجويف مبطن بالحرارات بينما يتحلل نمط الرغوة البوليمرية وتتسرب منتجاتها الغازية والسائلة من خلال الطلاء والرمل الجاف.
إذا فقد الطلاء سلامته, الرمال السائبة تصبح محصورة في المعدن. على نفس المنوال, إذا كانت جزيئات الخبث أو الأكسيد موجودة بالفعل في المعدن المنصهر, يمكن نقلها إلى الصب وتصبح محاصرة أثناء التصلب.
المظهر النموذجي وتحديد الهوية
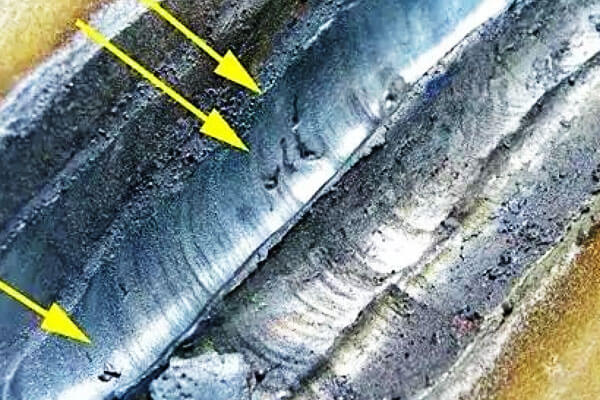
لا تكون عيوب تضمين الخبث مرئية دائمًا فور التخلص منها.
قد يبدو الصب مقبولاً من الخارج ولكنه لا يكشف عن شوائب كبيرة إلا بعد ذلك تصنيع CNC, حفر, طحن, أو التقسيم يكشف المنطقة المتضررة.
قد تظهر على الأسطح المجهزة بقعًا معزولة, بقع غير منتظمة, الشرائط, أو مجموعات من المواد الأجنبية. ويختلف مظهرها حسب مصدر التضمين.
جزيئات حبيبية بيضاء أو فاتحة اللون غالبًا ما ترتبط برمل السيليكا أو المواد المقاومة للحرارة, بينما رمادي, رمادي غامق, أو المناطق السوداء قد يشير إلى الخبث, أكاسيد, بقايا الطلاء, أو المنتجات الكربونية من تحلل الرغوة.
لكن, لا يمكن للمظهر المرئي وحده أن يحدد بشكل موثوق أصل التضمين.
لاستكشاف أخطاء الإنتاج وإصلاحها, فحص المعادن و, عند الضرورة, تحليل SEM/EDS يمكن التمييز بين جسيم الرمل الغني بالسيليكا وبين المكونات المعدنية الغنية بالأكسيد أو جزء طلاء مقاوم للحرارة.
| ظهور العيب الملحوظ | الأصل المحتمل | الموقع النموذجي |
| بقع حبيبية بيضاء | رمل السيليكا أو جزيئات حرارية | الأسطح الآلية, بالقرب من البوابات |
| بقع رمادية أو سوداء غير منتظمة | الخبث, أكاسيد, بقايا الطلاء | مناطق الصب الداخلية |
| شوائب خطية أو تشبه الشقوق | تكسير الطلاء يتبعه دخول الرمال | مفاصل النمط, تقاطعات البوابات |
| مجموعات الإدماج | فشل الطلاء الموضعي أو التدفق المعدني المضطرب | ذرب, عداء, مناطق انجيت |
| مناطق داخلية غير معدنية كبيرة | دخول رمل شديد أو تشظي الطلاء | بالقرب من نظام البوابات أو انتقالات الصب |
أين تحدث شوائب الخبث?
يمكن أن يحدث الخلل في جميع أنحاء مسار تدفق المعدن بأكمله, بما في ذلك صب كوب, Sprue, عداء, كم ثمن, تقاطعات نظام البوابات, وتجويف الصب.
مع ذلك, المناطق الأكثر خطورة هي عادة المواقع التي يتصل فيها نظام البوابات بالصب أو حيث تسبب الهندسة تغيرات مفاجئة في اتجاه التدفق أو السرعة.
ال sprue-to-runner, عداء إلى إنجيت, والاتصالات من البوابة إلى النمط تستحق اهتماما خاصا.
تتعرض هذه المناطق لضغوط حرارية وميكانيكية كبيرة أثناء الصب.
إذا تم تشقق الطلاء في أحد هذه المواقع, المستعبدين بشكل سيئ, رقيقة بشكل مفرط, أو تعرضت للتلف محليًا أثناء تجميع النموذج أو تعبئة الرمل, يمكن للمعدن المنصهر أن يتصل مباشرة بالرمال المحيطة.
بمجرد اختراق حاجز الطلاء, مزيج من الضغط المعدني, شفط فراغ, وقوى تدفق المعادن يمكن سحب الرمل السائب والجزيئات المقاومة للحرارة إلى المعدن السائل.
يتم بعد ذلك نقل المادة المحبوسة إلى الصب وقد تصبح محاصرة عندما يتصلب المعدن.
2. لماذا يعد تضمين الخبث أمرًا صعبًا بشكل خاص في صب الرغوة المفقودة
يختلف صب الرغوة المفقودة بشكل أساسي عن صب الرمل التقليدي لأن نمط الرغوة يبقى داخل القالب حتى الصب.
لا يختفي النمط ببساطة قبل دخول المعدن إلى التجويف; بدلاً من, يخضع التحلل الحراري والتبخير حيث يحل المعدن المنصهر محله تدريجياً.
وهذا يخلق العديد من ظواهر النقل المتزامن:
- يتقدم المعدن المنصهر عبر التجويف.
- يتحلل نمط البوليمر.
- تنتقل منتجات تحلل الغاز والسائل عبر الطبقة المقاومة للحرارة.
- يؤثر ضغط الفراغ على تعبئة القالب وإخلاء الغاز.
- يتعرض الطلاء الحراري للتحميل الحراري والميكانيكي المكثف.
- يجب أن تحافظ الرمال الجافة المحيطة بالنمط على سلامة هيكلية كافية.
إذا تشقق الطلاء أو فقد الالتصاق, يمكن للمعدن المتقدم أن يتصل بالرمال السائبة مباشرة.
إذا كان نظام البوابات محمي بشكل غير كاف, يمكن أن تدخل شظايا الرمل والحراريات إلى التيار المعدني.
هذا هو السبب في أن زيادة مقاومة الطلاء للطلاء لا يؤدي بالضرورة إلى حل المشكلة.
قوة الطلاء, نفاذية, التصاق, سلوك التجفيف, سمك الطلاء, تصميم البوابات, ويجب النظر في التحكم في الفراغ معًا.
3. الأسباب الرئيسية لعيوب تضمين الخبث في صب الرغوة المفقودة
توجد شوائب الخبث والرمل في صب الرغوة المفقودة عيوب متعددة العوامل بدلاً من نتيجة معلمة عملية واحدة.
مسار التدفق المعدني بالكامل - من كوب الصب والذرب إلى العداء, كم ثمن, والتجويف النهائي - من المحتمل أن يكون قادرًا على إدخال مواد غير معدنية في عملية الصب.
في الممارسة العملية, لكن, تقاطعات نظام البوابات, عيوب الطلاء, والمناطق المعرضة لسرعة تدفق المعادن العالية تمثل مناطق الخطر الأكثر خطورة.
فشل طلاء الحراريات
يشكل الطلاء المقاوم للحرارة الحاجز الأساسي بين المعدن المنصهر والرمل الجاف.
إذا انكسر هذا الحاجز, القشور, أو يتآكل, يمكن أن يتم حمل الرمل والجسيمات المقاومة للحرارة إلى المعدن وتصبح محاصرة في الصب.
تشمل الأسباب الشائعة المتعلقة بالطلاء عدم كفاية قوة درجة حرارة الغرفة, قوة ساخنة غير كافية, سمك طلاء غير متساو, ضعف الالتصاق, والتجفيف غير السليم.
وينبغي إيلاء اهتمام خاص ل المفاصل sprue-runner, اتصالات عداء-ingate, زوايا حادة, والتحولات النمطية, حيث يكون الحفاظ على تغطية طلاء موحدة أكثر صعوبة.
يجب أن يوفر طلاء الرغوة المفقود المناسب ما يكفي الحراريات, القوة الميكانيكية, نفاذية, التصاق, ومقاومة الصدمات الحرارية طوال عملية الصب.
مشاكل نظام البوابات والختم
يعد نظام البوابات مصدرًا مهمًا لإدراج الرمل لأنه يوفر المسار الأولي للمعدن المنصهر في القالب.
مسامير متصلة بشكل سيء أو غير محكمة الغلق, المتسابقين, ويمكن للبوابات إنشاء فتحات تدخل من خلالها الرمال الجافة إلى التيار المعدني.
تعتبر شقوق الطلاء عند تقاطعات البوابات خطيرة بشكل خاص لأن هذه المناطق تعاني من تدفق معدني مركّز وتحميل حراري.
ولذلك يجب أن يتمتع نظام البوابات بالصلابة الكافية, اتصالات آمنة, والحماية الحرارية المستمرة.
قبل صب, يجب أيضًا فحص كوب السكب ومناطق البوابات المكشوفة الرمال السائبة, تراب, طلاء تالف, والجزيئات الأجنبية.
معلمات الصب والتفريغ غير الصحيحة
تؤثر معلمات العملية بشكل مباشر على التحميل الميكانيكي والحراري المفروض على الطلاء.
و رأس صب مفرط أو سرعة تدفق المعدن يمكن أن يزيد من تآكل الطلاء, في حين أن ارتفاع درجة حرارة الصب بشكل مفرط يمكن أن يؤدي إلى تسريع التدهور الحراري وتفاعلات المعادن المقاومة للحرارة.
على العكس, قد تؤدي درجات الحرارة المنخفضة للغاية إلى حدوث أخطاء في التشغيل وملء غير مكتمل.
يجب أيضًا التحكم في الفراغ بعناية. على الرغم من أن الفراغ ضروري لضغط الرمال وإخلاء الغاز, يمكن لمستوى الفراغ المرتفع بشكل مفرط أن يسحب الرمل السائب أو شظايا الطلاء من خلال الشقوق الموجودة.
خصائص الرمال هي اعتبار آخر. التوزيع غير المناسب لحجم الحبوب يمكن أن يزيد من تغلغل الرمال, تآكل, أو سوء إخلاء الغاز.
المزيج الأمثل من مستوى الفراغ, درجة الحرارة, معدل الملء, ومواصفات الرمال لذلك ينبغي إنشاء كل سبيكة وهندسة صب بدلاً من تطبيقها كإعداد عالمي.
التعامل مع الأنماط وتلف القوالب
يمكن أن تنشأ عيوب التضمين قبل الصب في حالة تلف نمط الرغوة المطلية أثناء النقل, حَشد, ملء الرمال, أو صب الاهتزاز.
يمكن أن يؤدي تحميل الرمال العنيف أو الاهتزاز المفرط إلى حدوث تشققات ورقائق في الطلاء المجفف, خاصة حول المقاطع الرقيقة ووصلات البوابات.
قد تظل هذه العيوب مخفية بعد دفن النموذج في الرمال وتصبح واضحة فقط عندما يتم كشف الشوائب أثناء التصنيع.
ولذلك فإن تسلسل القولبة المتحكم فيه ضروري: يجب دعم النمط بشكل كافٍ قبل تطبيق اهتزاز أقوى, ويجب ألا يتم ثني نظام البوابات أو إزعاجه ميكانيكيًا أثناء الضغط.
نظافة المعدن المنصهر
ليست كل الادراج تأتي من القالب. أكاسيد, الخبث, جزيئات حرارية, وغيرها من الشوائب غير المعدنية الموجودة بالفعل في المعدن المنصهر ويمكن أيضا أن تصبح محاصرة أثناء التعبئة.
ولذلك فإن التحكم الفعال يتطلب الاهتمام بسلسلة معالجة المعادن بأكملها, بما في ذلك الذوبان, إزالة الخبث, التحكم في درجة الحرارة, التطعيم أو العلاج حيثما ينطبق ذلك, تحويل, وصب.
قشط الخبث, الترشيح, ويمكن لميزات البوابات أو محاصرة الخبث المصممة بشكل مناسب أن تقلل من كمية المواد غير المعدنية التي تدخل التجويف.
4. دراسات الحالة: فشل تضمين الخبث والإجراءات التصحيحية في مسبك LangHe
في مسبك لانغي, ويتم التعامل مع التحكم في تضمين الخبث والرمال على أنها مشكلة تتعلق بهندسة العمليات بدلاً من كونها مشكلة فحص نهائي.
في صب الرغوة المفقودة, يمكن أن تنشأ عيوب التضمين من الطلاء المقاوم للحرارة, تجميع النمط, عملية صب, نظام فراغ, تصميم البوابات, أو نظافة المعدن المنصهر.
بالتالي, يتطلب الإجراء التصحيحي الفعال ربط شكل الخلل بموقع الخلل وظروف العملية الفعلية.
الحالات الثلاث التالية تمثل نموذجية لانجهي سيناريوهات إنتاج المسبك تنطوي على الحديد الزهر الرمادي, الحديد الدكتايل, والمسبوكات الرغوية المفقودة من الفولاذ الكربوني.
توضح هذه الحالات كيف يمكن للتحليل المنهجي للأسباب الجذرية أن يحول مشكلات الدمج المتكررة إلى تحسينات عملية قابلة للقياس.
قضية 1: جسم الصمام الهيدروليكي من الحديد الزهر باللون الرمادي
خلفية
لانجهي أنتج المسبك أجسام صمامات هيدروليكية من الحديد الزهر الرمادي باستخدام عملية صب الرغوة المفقودة.
تحتوي المكونات على العديد من أسطح الختم المُشكَّلة بدقة وتم إخضاعها لـ 100% اختبار الضغط عند 1.6 MPA.
لأنه تم تشكيل أسطح الختم لاحقًا, يمكن أن تصبح الشوائب الداخلية الصغيرة نسبيًا مكشوفة وتسبب التسرب.
أعراض الخلل
كان عائد التمريرة الأولى تقريبًا 68%. تم إرجاع معظم حالات فشل اختبار الضغط إلى شوائب تحت السطح مكشوفة على أسطح مقعد الصمامات الآلية.
قدم فحص نظام البوابات فكرة مهمة. بعد الهزة, وقد لوحظ مرارا وتكرارا التصفيح الموضعي للطلاء حول تقاطع الدخول إلى الصب.
عندما تم كسر أجزاء من العداء للتفتيش, وكانت الجسيمات الحبيبية البيضاء مرئية داخل سطح الكسر, مما يدل على وجود مادة حرارية أو رملية محصورة.
تحليل السبب الجذري
حدد التحقيق عاملين رئيسيين مساهمين.
أولاً, كان الطلاء المقاوم للحرارة حول تقاطع البوابة أرق بكثير من الأجزاء المسطحة من النموذج.
تسببت هندسة الوصلة في تصريف الطلاء بشكل غير متساو أثناء الغمس, مما أدى إلى حاجز ضعيف محليا.
ثانية, تم تشغيل القالب تحت مستوى فراغ ثابت مرتفع نسبيًا تقريبًا 0.045 MPA.
بمجرد أن يضعف الطلاء عند التقاطع, عزز فرق الضغط حركة الرمال السائبة عبر المنطقة المعيبة أثناء التعبئة.
ولذلك لم يُعزى الخلل إلى الفراغ وحده. بدلاً, كانت آلية الفشل الفعلية هي::
سمك الطلاء غير المتساوي ← ضعف الطلاء المحلي ← دخول الرمل بمساعدة الفراغ ← انحباس التضمين ← التعرض للتصنيع ← تسرب اختبار الضغط.
الإجراءات التصحيحية
لانجهي نفذ المسبك تعديلين رئيسيين على العملية. تم تطبيق طبقة طلاء معززة ثانية خصيصًا على تقاطعات البوابات وغيرها من المناطق الانتقالية عالية الخطورة, زيادة سمك الطلاء المحلي بحوالي 60%.
تم أيضًا تغيير نظام الفراغ من عملية الضغط المستمر إلى ملف تعريف ثنائي المرحلتين يتم التحكم فيه.
تم الحفاظ على الفراغ في البداية عند حوالي 0.025 MPA خلال مرحلة الملء المبكرة وزادت تدريجيا إلى ما يقرب من 0.038 MPA خلال الجزء الأخير من الحشوة.
كان الغرض هو تجنب تطبيق فرق الضغط المفرط أثناء دخول المعدن لأول مرة إلى منطقة البوابات الضعيفة, مع الاستمرار في توفير فراغ كافٍ لاحقًا في عملية التعبئة لتحقيق استقرار القالب وإخلاء الغاز.
نتيجة
زاد معدل نجاح اختبار الضغط من 68% ل 92%, بينما الخبث- وتم تقليل الخردة المرتبطة بإدراج الرمال بمقدار تقريبًا 71%.
أثبتت الحالة أن هندسة الطلاء المحلي والتحكم الديناميكي في الفراغ يمكن أن تكون أكثر فعالية من مجرد زيادة سمك الطلاء الإجمالي أو الحفاظ على مستوى فراغ مرتفع بشكل موحد طوال عملية الصب.
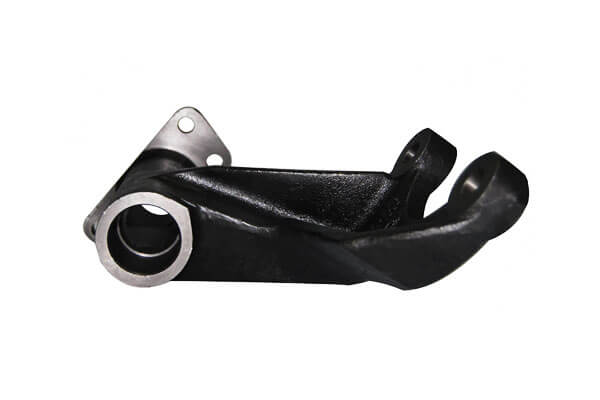
قضية 2: دعامة هيكل السيارة من حديد الدكتايل
خلفية
لانجهي يقوم المسبك بتصنيع أقواس هيكل السيارات المصنوعة من حديد الدكتايل باستخدام صب الرغوة المفقودة.
وشملت المكونات الأسطح الخارجية المكشوفة التي تم استلامها لاحقًا الطلاء الكهربي (الطبقة الإلكترونية).
لأن السطح المطلي النهائي كان له متطلبات مظهر صارمة, يمكن أن تصبح العيوب تحت السطح الصغيرة نسبيًا مرئية بعد الطلاء.
أعراض الخلل
وقد لوحظت في البداية مشكلة عيب متقطع في السطح بعد الطلاء الكهربي. تظهر بثور صغيرة تشبه الخبث في الغالب على السطح العلوي للأقواس, مع معدل حدوث ما يقرب من 22%.
ومن المثير للاهتمام, ولم تتوزع العيوب بشكل عشوائي.
وتمركزوا في منطقة تقع مقابل البوابة الرئيسية, مما يشير إلى أن الخلل كان مرتبطًا بسلوك التعبئة أو حركة المواد غير المعدنية بدلاً من كونه مادة معدنية موزعة بشكل موحد.
تحليل السبب الجذري
وكشف التحقيق في تجميع النمط أن يستخدم اتصال sprue-to-runner مفصلًا فضفاضًا مناسبًا للضغط. أثناء صب الاهتزاز, يمكن أن يتحرك المفصل قليلاً, خلق فجوة محلية.
في نفس الوقت, كانت سعة الاهتزاز الأولية المستخدمة أثناء ملء الرمال عدوانية للغاية.
لأن الأسطح الرأسية لتجميع الرغوة لم تكن مدعومة بشكل كافٍ في هذه المرحلة, تطورت شقوق صغيرة في الطلاء المجفف.
أدى الجمع بين هذين الشرطين إلى إنشاء طريق لدخول الرمال:
مفصل بوابة فضفاضة + اهتزاز مبكر عدواني ← تلف الطلاء وفتحه ← احتجاز الرمل أثناء التعبئة ← الادراج الداخلي ← ظهور بثور على السطح بعد الطلاء الإلكتروني.
أوضحت هذه النتيجة أيضًا سبب عدم تمكن الفحص البصري التقليدي بعد الهز من تحديد المشكلة باستمرار: كان معظم الضرر موجودًا تحت الرمال قبل صبه ولم يكن مرئيًا بسهولة بعد الصب.
الإجراءات التصحيحية
لانجهي قدم المسبك طوقًا معززًا متكاملاً عند وصلة الذباب إلى العداء وقام بتطبيق طلاء حراري إضافي حول المفصل لتحسين الاستقرار الميكانيكي واستمرارية الطلاء.
تم بعد ذلك تقسيم برنامج الاهتزاز إلى مرحلتين. بعد التغطية الرملية الأولية, تعرض النمط لما يقرب من 5 ثواني من الاهتزازات ذات السعة المنخفضة.
لم يتم تقديم الضغط ذو السعة العالية إلا بعد أن تكون مجموعة الرغوة محاطة بشكل كافٍ ومدعومة بالرمل.
تم أيضًا تقديم إجراء مخصص لختم غطاء Sprue قبل الإغلاق النهائي للقالب لمنع دخول الرمال السائبة عبر نظام البوابات العلوي.
نتيجة
انخفض معدل عيب السطح بعد الطلاء الإلكتروني تقريبًا 22% ل 4%. تمت إزالة دفعات رفض العميل المرتبطة بالخلل.
توضح هذه الحالة مبدأً مهمًا في صب الرغوة المفقودة: إن اهتزاز القولبة ليس مجرد معلمة ضغط; يمكن أن يؤثر بشكل مباشر على سلامة الطلاء وبالتالي نظافة الصب.
يجب أن يوفر ملف الاهتزاز الأمثل ضغطًا مناسبًا للرمل دون الإضرار ميكانيكيًا بالنمط المطلي.
قضية 3: غلاف المضخة من الفولاذ الكربوني
خلفية
لانجهي قام المسبك بالتحقيق في تطبيق صب الرغوة المفقودة على علب مضخات الفولاذ الكربوني كبديل لصب الرمل التقليدي.
كان الهدف هو تقليل بدل التشغيل الآلي وتحسين اتساق الأبعاد لممرات التدفق الداخلي الكبيرة.
تحتوي المكونات على أسطح داخلية واسعة النطاق, مما يجعل مراقبة الإدماج الداخلي ذات أهمية خاصة.
أعراض الخلل
أظهرت تجارب الإنتاج الأولية وجود شوائب متناثرة واسعة النطاق على أسطح التدفق الداخلي المُشكَّلة. وصل معدل الخردة الناتج تقريبًا 35%.
كشف فحص نظام البوابات عن تآكل حراري واضح وتعرق سطحي على طول العداء.
يشير توزيع الخلل إلى أن المشكلة مرتبطة في المقام الأول بـ تدهور الطلاء أثناء تعبئة الفولاذ, بدلاً من مجرد خبث المعدن المنصهر.
تحليل السبب الجذري
كانت المشكلة الرئيسية الأولى هي استخدام نظام طلاء تم تطويره في الأصل لصب الرغوة المفقودة من الحديد الرمادي.
لم تكن مقاومته للحرارة وقوته الساخنة كافية للتحميل الحراري العالي المرتبط بالفولاذ الكربوني.
أثناء الصب, يتدهور الطلاء جزئيًا ويتآكل تحت التأثيرات المشتركة لدرجات الحرارة المرتفعة, صدمة حرارية, وقوى تدفق المعادن.
المشكلة الثانية كانت الإفراط في فعالية صب الرأس. أ 1-مغرفة طن ولدت سرعة تدفق معدنية عالية نسبيًا عند ملء الذباب, زيادة التآكل الميكانيكي للطلاء الضعيف بالفعل.
لذلك كانت الآلية المشتركة:
نظام حراري غير مناسب ← تدهور الطلاء بدرجة حرارة عالية ← تآكل مفرط بتدفق المعدن ← دخول جزيئات حرارية إلى الفولاذ ← شوائب داخلية.
الإجراءات التصحيحية
لانجهي استبدل المسبك الطلاء التقليدي المصنوع من الحديد بـ طلاء مقاوم للحرارة عالي الألومينا مصمم خصيصًا لصب الرغوة المفقودة من الفولاذ.
يوفر الطلاء الجديد مقاومة حرارية أعلى بكثير وقوة ساخنة لبيئة صب الفولاذ.
تم أيضًا تقليل ارتفاع الصب الفعال. تم تقديم ترتيب مغرفة صب القاع, مع وضع الفوهة في أقرب مكان عملي من كوب الصب لتقليل التسارع والاضطراب المعدني غير الضروري.
أخيراً, تم تخفيض درجة حرارة الصب من حوالي 1560درجة مئوية إلى 1510 درجة مئوية, مع البقاء ضمن نافذة العملية المحددة لدرجة الفولاذ الكربوني وهندسة الصب.
تم تنفيذ هذه التغييرات كحزمة منسقة وليس كتعديلات معزولة.
نتيجة
انخفض معدل الخردة الداخلية المتضمنة للخبث من حوالي 35% ل 8%, جعل عملية الرغوة المفقودة قابلة للتطبيق تجاريًا لتطبيق غلاف المضخة.
وتوضح القضية أيضا السبب يجب أن يكون اختيار الطلاء خاصًا بالسبائك.
لا يمكن افتراض أن الطلاء الحراري الذي يعمل بشكل مناسب للحديد الرمادي يوفر استقرارًا حراريًا وكيميائيًا كافيًا للصلب.
مع زيادة درجة حرارة صب السبائك, طلاء الحراريات, القوة الساخنة, مقاومة الصدمات الحرارية, ويصبح توافق المعدن/الطلاء ذا أهمية متزايدة.
الدروس الرئيسية من الثلاثة لانجهي حالات المسبك
تضمنت الحالات الثلاث سبائك مختلفة وهندسة صب مختلفة, لكنها تكشف عن نمط مشترك: عادة ما يكون إدراج الخبث نتيجة للتفاعل بين العديد من متغيرات العملية.
| قضية | آلية العيب الأساسي | متغير العملية الحرجة | الإستراتيجية التصحيحية | نتيجة |
| جسم الصمام الهيدروليكي من الحديد الرمادي | دخول الرمال من خلال طلاء بوابة ضعيفة | سمك الطلاء + مكنسة | طلاء مقوى وفراغ منظم | عائد التمرير الأول: 68% → 92% |
| قوس الهيكل الحديد الدكتايل | طلاء الضرر أثناء صب | قوة المفصل + اهتزاز | عززت المفاصل والاهتزاز على مراحل | عيوب السطح: 22% → 4% |
| غلاف المضخة من الفولاذ الكربوني | تآكل الطلاء بدرجة الحرارة العالية | طلاء الحراريات + صب الرأس | طلاء عالي الألومينا وانخفاض ارتفاع الصب | خردة الادماج: 35% → 8% |
الاستنتاج الأكثر أهمية هو ذلك لا يوجد "إعداد عالمي لمكافحة التضمين" لصب الرغوة المفقودة.
نظام الطلاء المناسب, الملف الشخصي فراغ, برنامج الاهتزاز, درجة الحرارة, تصميم البوابات, ويجب أن تكون مواصفات الرمل مطابقة للسبائك وهندسة الصب.
لهذا السبب, لانجهي يركز نهج المسبك على تحديد السبب الجذري, تحسين نافذة العملية, وتحليل موقع الخلل بدلاً من الاعتماد فقط على الفحص البصري النهائي.
هذه المنهجية ذات قيمة خاصة للمكونات الهيدروليكية, مصبوبات السيارات, مضخة العلب, جثث الصمام, والأجزاء الأخرى التي قد لا تظهر فيها الشوائب الداخلية إلا بعد التشغيل الآلي أو الاختبار الوظيفي.
5. استراتيجيات الوقاية والتخفيف المنهجية
يتطلب التحكم في شوائب الخبث في صب الرغوة المفقودة التحكم المنسق في العمليات بدلاً من إجراء تصحيحي واحد.
النهج الأكثر فعالية هو الحفاظ على سلامة الطلاء, حماية النمط أثناء الصب, التحكم في تدفق المعادن والفراغ, وتحسين نظافة المعدن المنصهر طوال دورة الإنتاج.
تحسين الطلاء الحراري
الطلاء الحراري هو الحاجز الأساسي الذي يفصل المعدن المنصهر عن الرمال الجافة.
وينبغي أن يكون كافيا الحراريات, نفاذية, التصاق, قوة درجة حرارة الغرفة, والقوة الساخنة.
تطبيق الطلاء بشكل موحد في طبقات متعددة, مع التجفيف الكافي بين المعاطف. يجب أن تتلقى تقاطعات البوابات وغيرها من المناطق عالية التآكل تعزيزًا إضافيًا.
يجب فحص كل نمط مطلي قبل التشكيل, وأنماط ذات تشققات مرئية, تقشير, أو يجب إصلاح التصفيح أو رفضه.
تجميع نمط التحكم والقولبة
يجب أن يظل نمط الرغوة ونظام البوابات ثابتين ميكانيكيًا أثناء تعبئة الرمل والاهتزاز.
يمكن تعزيز وصلات البوابات بدعامات أو أكمام مناسبة عند الضرورة. يجب في البداية إدخال الرمل بلطف, ويجب أن يبدأ الاهتزاز بسعة منخفضة.
يجب تطبيق شدة الاهتزاز الأعلى فقط بعد أن يكون النموذج محاطًا بالرمال بشكل مناسب.
مطلوب رعاية خاصة حول Sprue, تقاطعات عداء, وإينجات, حيث يمكن للحركة الميكانيكية أن تشقق الطبقة المقاومة للحرارة.
يجب أيضًا أن تكون الذبابة مختومة بشكل آمن ويتم تنظيف كوب الصب مباشرة قبل الصب.
التحكم في درجة حرارة الصب وتدفق المعدن
يجب أن تقلل ظروف الصب من تآكل الطلاء مع الحفاظ على السيولة الكافية وملء القالب بالكامل.
ارتفاع صب المفرط, الاضطراب, ودرجة الحرارة يمكن أن تزيد من تدهور الحراريات وإدراجها.
| نوع السبائك | درجة حرارة صب نموذجية | وقت الصب النموذجي* |
| الحديد الزهر الرمادي | 1380-1420 درجة مئوية | 10-20 ثانية |
| الحديد الدكتايل | 1420-1450 درجة مئوية | 12-25 ثانية |
| الكربون / سبائك الصلب المنخفضة | 1480-1560 درجة مئوية | 15-30 ق |
*القيم المرجعية النموذجية لدفعة صب تتراوح من 300 إلى 500 كجم; يجب تحديد المعلمات الفعلية وفقًا لدرجة السبائك, كتلة الصب, سمك الجدار, تصميم البوابات, والمعدات.
يجب أن تكون سعة المغرفة مطابقة بشكل معقول للصب. إن إبقاء صنبور الصب بالقرب من كوب التنوب يقلل من ارتفاع السقوط الحر وسرعة التأثير.
يجب أن يبقى السكب أيضًا على نحو سلس ومستمر, تجنب الانقطاعات غير الضرورية أو الزيادات المفاجئة في التدفق.
تحسين التحكم في الفراغ
يعد الفراغ ضروريًا في صب الرغوة المفقودة لأنه يعمل على تحسين ضغط الرمال الجافة, يسهل إخلاء الغاز, ويدعم ملء القالب.
لكن, يمكن أن يؤدي الضغط السلبي المفرط إلى سحب الرمل أو شظايا الطلاء من خلال الشقوق الموجودة.
للعديد من المسبوكات الحديدية, نطاق التشغيل حوالي 0.025-0.040 ميجا باسكال يستخدم عادة كنقطة انطلاق. تعتمد القيمة المثلى بشدة على هندسة الصب وظروف العملية.
يمكن أن يكون ملف تعريف الفراغ المرحلي مفيدًا: الفراغ المعتدل نسبيًا أثناء التعبئة الأولية يقلل من تآكل الطلاء, تليها زيادة الفراغ مع تقدم التعبئة.
ولذلك ينبغي التعامل مع الفراغ على أنه متغير العملية إلى الأمثل, ليس مجرد تعظيم.
تحسين النابضة والاحتفاظ بالخبث
يجب أن يعزز تصميم البوابات التعبئة المستقرة مع منع المواد غير المعدنية من الوصول إلى مناطق الصب الحرجة.
اعتمادًا على السبائك وهندسة الصب, قد يدمج النظام مصائد الخبث, أقسام المقشود, مناطق الاستيطان, المرشحات, أو مناطق التجميع المخصصة.
يمكن أن توفر مرشحات الرغوة الخزفية تحكمًا إضافيًا في الشوائب غير المعدنية, على الرغم من أنه يجب تقييم استخدامها مقابل معدل التدفق المطلوب ودرجة حرارة الصب.
يعد التصميم المناسب للبوابات مهمًا بشكل خاص للمكونات المحتوية على الضغط والمكونات الآلية للغاية حيث يمكن أن تؤدي حتى الشوائب الصغيرة إلى فشل وظيفي.
الحفاظ على نوعية الرمال المناسبة
يجب أن توفر الرمال الجافة التوازن بين نفاذية, سلوك الضغط, جودة السطح, ومقاومة اختراق المعادن.
يمكن أن تؤدي الرمال الخشنة بشكل مفرط إلى زيادة الاختراق والعيوب المرتبطة بالشمول, في حين أن الغرامات المفرطة يمكن أن تضعف عملية إخلاء الغاز وتغير سلوك العفن.
للعديد من تطبيقات الرغوة الحديدية المفقودة, 30/50 شبكة رمل السيليكا المغسولة هي مواصفات مرجعية شائعة الاستخدام.
يجب اختيار التوزيع الفعلي لحجم الحبوب وفقًا لنظام الصب والطلاء, مع الإزالة المنتظمة للغرامات, تراب, وجزيئات الطلاء المكسورة.
تحسين نظافة المعدن المنصهر
إن الشوائب الخارجية من الرمل والطلاء ليست سوى جزء من المشكلة. يمكن أن تصبح الأكاسيد والخبث الموجودة بالفعل في المعدن المنصهر مصادر إضافية للشوائب غير المعدنية.
ولذلك فإن التحكم الفعال يبدأ في مرحلة الذوبان ويستمر خلال النقل والصب.
وتشمل التدابير الرئيسية إزالة الخبث, معالجة ذوبان مناسبة, نقل تسيطر عليها, مغارف نظيفة, والترشيح حيثما يكون ذلك مناسبًا من الناحية الفنية.
والهدف العام هو منع كليهما الادراج الخارجية من القالب و الادراج الداخلية المتولدة في المعدن المنصهر من دخول الصب النهائي.
6. خاتمة
عيوب تضمين الخبث في صب الرغوة المفقودة تحدث في المقام الأول بسبب تفاعل المعدن المنصهر, طلاء حراري, الرمال الجافة, منتجات تحلل الرغوة, ضغط الفراغ, والادراج المعدنية.
تشمل الآليات الأكثر شيوعًا تشقق الطلاء أو التشظي, مفاصل نظام البوابة الضعيفة, دخول الرمال, التآكل المفرط لتدفق المعادن, التحكم في الفراغ بشكل غير مناسب, عمليات صب غير مستقرة, وعدم كفاية نظافة المعدن المنصهر.
تثبت حالات الإنتاج في العالم الحقيقي باستمرار أن التعديلات المعزولة ذات المعلمة الواحدة لا تؤدي إلا إلى تحسن هامشي.
يتطلب تحقيق معدلات منخفضة باستمرار لإدراج الخبث اتباع نهج شامل: صياغة وتطبيق الطلاء الأمثل, صب صارم والتعامل مع الانضباط, بوابة مصممة بشكل صحيح مع ميزات الاحتفاظ بالخبث, معلمات العملية المعايرة والتحكم المستمر في نظافة المعدن المنصهر.
عند تنفيذها بشكل منهجي في جميع مراحل الإنتاج, يمكن لهذه التدابير تقليل الخردة المرتبطة بالخبث إلى مستويات منخفضة جدًا, مما يجعل صب الرغوة المفقودة قابلاً للتطبيق حتى بالنسبة للمكونات الآلية ذات المتطلبات العالية.