

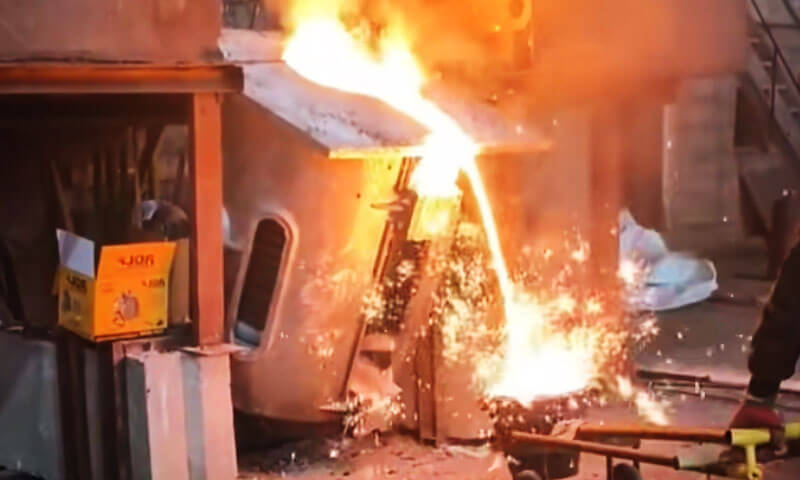
أفران الصهر الكهربائية – خاصة أفران الحث متوسطة التردد- منح المسابك تحكمًا ممتازًا في درجة حرارة الانصهار, تكوين تهمة, ومرونة الإنتاج. لكن الفرن نفسه ليس سوى جزء واحد من صب نظام.
مشكلة في إعداد المسؤول, تذوب الكيمياء, السيطرة على السكتة الدماغية, بطانة الفرن, التلقيح, كروي, أو يمكن أن تظهر ممارسة الصب في النهاية على أنها عيب في الصب, مشكلة بالقطع, البنية المجهرية غير المستقرة, أو ارتفاع تكلفة الإنتاج.
من وجهة نظر مهندس مسبك, يتم بالفعل إنشاء العديد من "عيوب الصب". قبل أن يصل المعدن إلى القالب.
هذا صحيح بشكل خاص عند الإنتاج الحديد الرمادي, الحديد الدكتايل, وغيرها من المسبوكات الحديدية في أنظمة الصهر الكهربائي.
ما يلي 15 تغطي المشكلات المشكلات الأكثر شيوعًا المتعلقة بالأفران والذوبان, جنبا إلى جنب مع التدابير التصحيحية العملية.
1. فقدان حرق العناصر المفرط
في ذوبان الفرن الكهربائي, مُبَالَغ فيه فقدان حرق العنصر هي إحدى تلك المشاكل التي تبدو صغيرة في البداية ولكنها تظهر في النهاية في التحليل الكيميائي, البنية المجهرية, والخواص الميكانيكية للصب.
عناصر مثل و, MN, و كر تكون عرضة للأكسدة أثناء الذوبان, ويمكن أن يختلف الاسترداد الفعلي بشكل كبير وفقًا لحالة الشحن وممارسة الفرن.
في بعض عمليات المسبك, يمكن ملاحظة خسائر تصل إلى عدة بالمائة, ولكن القيمة الدقيقة هي العملية- وتعتمد على السبائك ويجب إنشاؤها من بيانات الفرن الفعلية بدلاً من معاملتها كقاعدة ثابتة.
بعد سنوات حول أفران الحث, لقد وجدت أن الاحتراق المفرط لا يأتي عادة من خطأ دراماتيكي واحد.
في كثير من الأحيان, ينفق الذوبان ببساطة الكثير من الوقت ساخنًا ومكشوفًا, في حين لا يتم التحكم بشكل جيد في ممارسة الشحن والخبث.
لماذا يحدث فقدان الحروق المفرط?
الجاني الأول عادة وقت ذوبان طويل. كلما طالت فترة بقاء المعدن عند درجة حرارة مرتفعة, كلما زادت فرصة الأكسدة وفقدان العناصر.
يصبح هذا أسوأ عندما يقوم الفرن بتطوير شحنة تجسيرية أو "معلقة"., لأن الجزء السفلي من الحمام يصبح ساخنًا جدًا أثناء انتظار انهيار الشحنة المتبقية.
حالة التهمة مهمة أيضا. مبتل, صدئ, يتأكسد بشدة, رقيقة جدا, أو أن الخردة سيئة الإعداد لها مساحة سطح مكشوفة أكبر بكثير مقارنة بكتلتها ويمكن أن تزيد من الأكسدة وتكوين الخبث.
القطع كبيرة الحجم تخلق مشكلة أخرى: إنها تبطئ عملية الذوبان وتطيل الوقت الذي يعمل فيه الفرن قبل أن يصبح الحمام منصهرًا بالكامل.
إدارة الخبث لا تقل أهمية. يمكن لطبقة الخبث التي يتم التحكم فيها بشكل صحيح أن تقلل من التعرض المباشر للمعدن المنصهر للغلاف الجوي.
إذا سمح للخبث أن يتراكم بشكل مفرط, لكن, يمكنه أيضًا احتجاز العناصر المعدنية والسبائك الثمينة.
النقطة المهمة ليست مجرد الحصول على المزيد من الخبث, ولكن للحفاظ على حالة الخبث الصحيحة في المرحلة الصحيحة من الذوبان.
كيفية تقليل فقدان حرق العناصر
الحل الأكثر فعالية هو السيطرة على دورة الذوبان بأكملها, بدءا من تهمة.
يجب أن تكون مواد الشحن نظيفة, جاف, وحجم معقول. تجنب الكميات الزائدة من الخردة الرقيقة جدًا, مادة شديدة الصدأ, أو الأشكال الغريبة التي من المحتمل أن تتجمع داخل الفرن.
يجب أن تذوب الشحنة تدريجيًا وثابتًا بدلاً من تكوين طبقة معلقة فوق حوض استحمام ساخن جدًا.
القاعدة الثانية هي تذوب بكفاءة قدر الإمكان. بمجرد ذوبان المادة, وينبغي تجنب الاحتفاظ غير الضروري في درجة حرارة عالية.
تحميل جيد للفرن, عملية كهربائية مستقرة, وتساعد تغذية الشحنة المتبقية في الوقت المناسب على تقليل دورة الذوبان.
ممارسة الخبث مهمة أيضًا. يجب إدارة الخبث أثناء الذوبان بدلاً من السماح له بالتراكم بشكل خارج عن السيطرة.
حيثما كان ذلك مناسبا, يمكن أن يساعد الحفاظ على غطاء الخبث الخاضع للرقابة خلال المراحل اللاحقة من الذوبان في الحد من التعرض المباشر للمعادن.
لتصنيع الرقائق أو المرتجعات الدقيقة التي يجب إعادة تدويرها, يحتاج الشحن إلى مزيد من الاهتمام بسبب نسبة السطح إلى الحجم الكبيرة.
ينظف, يمكن إدخال الرقائق الجافة بشكل تدريجي بعد إنشاء حوض منصهر مستقر بدلاً من رميها دفعة واحدة كبيرة.
وجهة نظر عملية لمهندس المسبك
عندما يظهر مطياف ذلك و, MN, أو أن استرداد الكروم أقل باستمرار من المتوقع, لن أعوض على الفور بإضافة المزيد من عناصر صناعة السبائك.
أولاً, انظر إلى سجل الذوبان:
حالة الشحن ← وقت الانصهار ← درجة حرارة الحمام ← وقت الاحتفاظ ← حالة الخبث ← الاسترداد الفعلي للعنصر
بمجرد أن يعرف المسبك معدل الاسترداد الحقيقي الخاص به, أصبحت حسابات الشحن أكثر موثوقية.
النقطة المهمة هي أن فقدان الحرق المفرط عادة ما يكون مشكلة تحكم في العملية قبل أن يكون مشكلة تعديل كيميائي.
تقليل التعرض لدرجات الحرارة العالية غير الضرورية, تحسين إعداد الشحن, منع الجسر, والحفاظ على حماية الخبث الخاضعة للرقابة.
والنتيجة ليست فقط كيمياء أكثر استقرارًا, ولكن أيضًا هيكل صب أكثر اتساقًا وأداء ميكانيكي.
2. الأكسجين الزائد في الحديد المنصهر
في ذوبان الفرن التعريفي, الأكسجين الزائد لا يكون عادةً واضحًا مثل مشكلة درجة الحرارة أو الانحراف الكيميائي.
لكن, عندما يصبح نشاط الأكسجين مرتفعًا جدًا, يمكن أن يؤثر على تكوين الخبث, تذوب النظافة, نواة الجرافيت, واتساق البنية المجهرية النهائية.
من وجهة نظر مسبك, أول شيء يجب أن تتذكره هو أن فرن الحث لا يحتوي على نفس الجو المؤكسد بقوة المرتبط ببعض أنظمة الصهر الأخرى.
لذلك عندما تظهر مشاكل الأكسجين, عادةً ما أنظر أولاً إلى كيف تم التعامل مع الذوبان, خاصة خلال المرحلة اللاحقة من الذوبان.
لماذا يصبح الأكسجين مفرطا؟?
أحد الأسباب الشائعة هو التحريك الكهرومغناطيسي المفرط أو تعديل التردد بشكل مفرط في وقت متأخر من الذوبان.
تزيد حركة الحمام القوية من الاتصال بين المعدن المنصهر والجو, إعطاء الأكسجين فرصة أكبر للدخول إلى الذوبان.
سبب شائع آخر هو الإضافات الرطبة أو سيئة الإعداد.
رُطُوبَة, الصدأ, والأكاسيد السطحية على المواد المضافة متأخرًا يمكن أن تزيد من تكوين الأكسيد وتسبب مشاكل إضافية متعلقة بالغاز.
فترات طويلة من ارتفاع درجة الحرارة أو البقاء في درجة حرارة عالية يمكن أن تؤدي أيضًا إلى تفاقم الوضع.
كلما طالت مدة بقاء الذوبان مكشوفًا في ظل هذه الظروف, كلما زادت فرصة الأكسدة وتكوين الخبث.
النقطة المهمة هي أن التحكم في الأكسجين ليس مجرد مسألة قياس رقم واحد. درجة حرارة, عقد الوقت, التحريض, حالة الشحن, وممارسة الخبث جميعها تتفاعل.
كيفية التحكم في الأكسجين الزائد
خلال المرحلة اللاحقة من الذوبان, تجنب التحريض غير الضروري بمجرد الوصول إلى الكيمياء ودرجة الحرارة المطلوبة.
لا تبقي الحمام يتحرك لمجرد أن الفرن قادر على القيام بذلك.
جميع الإضافات, أدوات, وينبغي شحن المواد التي تتلامس مع الذوبان نظيفة وجافة.
وهذا مهم بشكل خاص لتعديلات الكيمياء المتأخرة, لأنه لم يتبق سوى القليل من الوقت لتصحيح أي تلوث إضافي قبل الصب.
وينبغي أيضًا التقليل من الاحتفاظ بدرجة الحرارة العالية. جلب الذوبان إلى درجة الحرارة المطلوبة, أكمل التعديل والمعالجة الكيميائية اللازمة, والتحرك نحو الصب بدلاً من الحفاظ على حمام ساخن بلا داع.
للإنتاج النقدي, التحليل المباشر ل الأكسجين والغازات الذائبة الأخرى يمكن أن يكون أكثر فائدة من الاعتماد فقط على الملاحظة البصرية للذوبان.
وجهة نظر عملية لمهندس المسبك
عند ظهور مشاكل الصب المتعلقة بالأكسجين, لن ألوم الفرن نفسه على الفور.
أود أولاً مراجعة ممارسة الذوبان في مرحلة متأخرة:
التحريض ← مواد الإضافة ← درجة الحرارة ← وقت الإمساك ← حالة الخبث
في كثير من الحالات, لا ينتج الأكسجين الزائد عن مبدأ ذوبان فرن الحث, ولكن بما يحدث بعد أن يصبح المعدن منصهرًا بالفعل.
3. محتوى الكربون أقل من المتوقع
مشكلة أخرى شائعة في ذوبان الفرن الكهربائي هي أن النهاية محتوى الكربون يخرج أقل مما يتوقعه حساب الشحنة.
وهذا أمر مزعج بشكل خاص في الحديد الرمادي والحديد المرن لأن الكربون ليس مجرد رقم صناعة السبائك في تقرير التحليل.
إنه يؤثر بشكل مباشر على مكافئ الكربون, تكوين الجرافيت, سلوك التصلب, خصائص التغذية, والبنية المجهرية النهائية.
من الأخطاء الشائعة حساب الشحنة بشكل صحيح على الورق وافتراض أن محتوى الكربون المحسوب سيظهر تلقائيًا في عملية الذوبان النهائية. في الإنتاج الفعلي, يتمتع الفرن دائمًا بسلوكه الخاص في استعادة الكربون.
لماذا ينخفض الكربون عن الهدف؟?
سبب واحد هو درجة الحرارة المفرطة وعقد لفترات طويلة. تحت ظروف فرن معينة, يمكن استهلاك الكربون من خلال الأكسدة وتفاعلات درجات الحرارة العالية.
كما أن كيمياء الخبث وجو الفرن مهمة أيضًا. عندما يتم الاحتفاظ بالذوبان ساخنًا جدًا لفترة طويلة جدًا, يمكن أن ينخفض الاسترداد الفعال للكربون.
السبب العملي الآخر هو ببساطة استخدام قيمة نظرية لاسترداد الكربون لا تتطابق مع الفرن الفعلي.
كل متجر لديه اختلافات في تصميم الفرن, مواد الشحن, ممارسة التشغيل, ووقت الذوبان.
وبالتالي فإن عامل الاسترداد المأخوذ من كتيب قد يكون مختلفًا تمامًا عن القيمة التي تظهر على أرض المتجر.
كيفية منع انخفاض الكربون
الخطوة الأولى هي إنشاء المسبك معدل استرداد الكربون الفعلي من بيانات الإنتاج.
سجل الكربون المسؤول المحسوب, النتيجة النهائية للمطياف, وقت الذوبان, تاريخ درجة الحرارة, وتكوين الشحنة عبر سلسلة من درجات الحرارة.
بعد أن تم جمع البيانات الكافية, يصبح سلوك التعافي الحقيقي أكثر وضوحًا.
ويجب بعد ذلك تصحيح حسابات الشحن باستخدام عامل الاسترداد الخاص بالمصنع بدلاً من الاعتماد كليًا على القيم النظرية.
تجنب ارتفاع درجة الحرارة غير الضرورية والاحتفاظ بدرجة حرارة عالية لفترة طويلة.
الهدف هو تحقيق حالة الذوبان المطلوبة بكفاءة والبدء في المعالجة والصب دون قضاء وقت إضافي في درجة الحرارة.
لتعديلات الكيمياء, وينبغي أيضًا إدخال إضافة الكربون باستخدام طريقة خاضعة للرقابة تعزز الذوبان الموثوق به وتقلل من خسائر الأكسدة.
وجهة نظر عملية لمهندس المسبك
عندما يخرج الكربون النهائي بشكل متكرر دون الهدف, عادةً ما أتحقق من أربعة أشياء أولاً:
حساب الشحنة ← الاسترداد الفعلي للكربون ← درجة حرارة الذوبان/الاحتفاظ ← ممارسة إضافة الكربون
بمجرد فهم التعافي الفعلي للفرن, يصبح التحكم في المشكلة أسهل بكثير.
يعد الكربون المستقر أحد أسس إنتاج الحديد الرمادي والحديد المرن المستقر, وفي تجربتي, تعد سجلات الفرن الجيدة أكثر موثوقية بكثير من تصحيح الذوبان بشكل متكرر عن طريق التخمين.
4. الثقوب ذات الصلة بالنيتروجين وعيوب الغاز الشبيهة بالشقوق
تعتبر العيوب المرتبطة بالغاز والتي لا تظهر إلا بعد المعالجة الآلية مزعجة بشكل خاص.
قد يبدو الصب سليمًا من الخارج, ولكن مرة واحدة تتحمل, سطح الختم, أو يتم تشكيله قسم آخر, صغير ثقوب أو تجاويف تشبه الشق تظهر فجأة.
في مسابك الحديد, مُبَالَغ فيه نتروجين يمكن أن تساهم في هذا النوع من العيوب في ظل ظروف العملية الحساسة. لكن, ونادرا ما يكون النيتروجين هو العامل الوحيد.
تذوب النظافة, شوائب أكسيد, مواد الشحن, هيدروجين, صب الظروف, ونواة الجرافيت كلها تؤثر على النتيجة النهائية.
لماذا يحدث ذلك؟?
تبدأ المشكلة عادة بالشحن. يمكن لبعض سبائك الفولاذ وبعض المواد الخردة أن تحمل مستويات عالية نسبيًا من النيتروجين.
فإذا اختلطت هذه المواد بشحنة حديد عادية دون تحكم, يمكن أن يزيد محتوى النيتروجين في الذوبان تدريجياً.
الكربنة تستحق الاهتمام أيضًا. يمكن أن يحتوي المنتجان اللذان يبدو كل منهما على أنه "رافع للكربون" في ورقة الشراء على محتويات نيتروجين مختلفة تمامًا.
وقد لا يكون هذا الاختلاف مهما على الورق, ولكن يمكن أن يكون له أهمية كبيرة في درجة الحديد الحساسة.
نقطة أخرى أود التأكيد عليها من خلال التجربة هي ذلك انخفاض النيتروجين ليس هدفًا تلقائيًا لكل حديد الزهر.
يمكن أن يؤثر النيتروجين على نواة الجرافيت وتطور المصفوفة, وبالتالي فإن القيمة الصحيحة تعتمد على الدرجة والبنية المجهرية المطلوبة. الهدف هو التحكم في مستوى النيتروجين, وليس مجرد أقل رقم ممكن.
كيفية الوقاية منه
ابدأ بالتحكم في الشحن. تجنب الخردة عالية النيتروجين غير الخاضعة للرقابة والتحقق من تكوين الكربنات عند إنتاج المنتجات الحساسة للنيتروجين.
إذا كان الصب يظهر ثقوبًا غير مفسرة, مباشر تحليل الأكسجين / النيتروجين هو أكثر فائدة بكثير من الاستمرار في تغيير اللقاح بشكل أعمى.
يجب على المسبك مقارنة مستوى النيتروجين للحرارة الجيدة مع الحرارة المعيبة ثم تتبع الفرق مرة أخرى إلى الشحنة والمعالجة.
يمكن استخدام الإضافات المرتبطة بالنيتروجين مثل Ti أو Zr في عمليات محددة, ولكن لا ينبغي معاملتها كعلاج شامل لأنها يمكن أن تغير أيضًا الشوائب والبنية المجهرية.
وجهة نظر عملية لمهندس المسبك
عندما تظهر فجأة عيوب الغازات الشبيهة بالشق, أنا عادة أتحقق:
الشحن ← المكربن ← إجمالي N/O ← نظافة الذوبان ← ممارسة الصب
ابحث عن المصدر قبل محاولة "إصلاح" العرض.
5. ضعف استجابة التلقيح في الحديد الرمادي
الصهر التعريفي فعال ونظيف, لكن أحد الآثار الجانبية هو أن الذوبان النهائي يمكن أن يحتوي على إمكانات كبريت وأكسجين منخفضة نسبيًا مقارنة ببعض طرق الذوبان التقليدية.
في ظل هذه الظروف, قد يستجيب الحديد الرمادي بشكل سيئ للتلقيح, حتى عندما يزيد المشغل من إضافة اللقاح.
قد ترى انخفاضًا في درجة الحرارة أعلى, مورفولوجيا تقشر الجرافيت الأقل ملاءمة, مزيد من الميل للكربيد في المقاطع الرقيقة, أو ببساطة هيكل صب أقل استقرارًا من المتوقع.
لماذا يصبح التلقيح غير فعال؟?
التلقيح لا يعمل بشكل مستقل عن الحديد الأساسي. تعتمد فعاليتها على الحالة الكيميائية والمعدنية للصهر, وكذلك النوع, كمية, وتوقيت التلقيح.
يمكن أن يكون مستوى الكبريت المنخفض جدًا جزءًا من المشكلة في بعض عمليات الحديد الرمادي.
تستخدم المسابك المختلفة نطاقات مستهدفة مختلفة, ولكن بالنسبة للعديد من العمليات العملية للحديد الرمادي، يتم التحكم في مستوى الكبريت عمدًا بدلاً من السماح له بالهبوط إلى قيمة منخفضة للغاية.
المشكلة الأخرى هي يتلاشى التطعيم. إن إضافة مادة التلقيح في وقت مبكر جدًا يمكن أن يفقد الكثير من تأثيره قبل أن يصل المعدن إلى القالب.
كيفية تحسين الاستجابة
قم أولاً بتثبيت الحديد الأساسي. لا تحاول حل الذوبان غير المستقر ببساطة عن طريق زيادة إضافة التلقيح.
ثم حدد اللقاح حسب الدرجة والعملية وأضفه أقرب ما يكون إلى الصب عمليًا.
قد تحتوي اللقاحات الشائعة المعتمدة على FeSi على إضافات خاضعة للرقابة مثل Ca, با, ريال, أو الأتربة النادرة لتعزيز نواة الجرافيت الفعالة.
إذا واجه المتجر ضعف الاستجابة بشكل متكرر, قارن الكبريت, نشاط الأكسجين, التبريد, إضافة التطعيم, ويتلاشى الوقت بين درجات الحرارة الجيدة والسيئة.
عادةً ما يخبرك هذا بما هو أكثر من مجرد النظر إلى استهلاك اللقاحات.
وجهة نظر عملية لمهندس المسبك
عندما يخبرني عامل الهاتف, "لقد أضفنا المزيد من اللقاحات, لكنها ما زالت لم تنجح", سؤالي الأول هو:
كيف كانت حالة الحديد القاعدي قبل التلقيح؟?
التطعيم هو عملية التشطيب. لا يمكنها التعويض عن جودة الذوبان غير المستقرة.
6. العقيدات غير المستقرة في حديد الدكتايل
في إنتاج حديد الدكتايل, تقلبات العقدية هي علامة كلاسيكية على أن الحديد الأساسي وعملية المعالجة ليست مستقرة بما فيه الكفاية.
حرارة واحدة قد تنتج نظيفة, عقيدات الجرافيت جيدة التشكيل, بينما يظهر التالي عقيدية أقل, المزيد من الجرافيت غير المنتظم, أو مجموعة مختلفة تمامًا من الجرافيت على الرغم من أن المشغل اتبع نفس وصفة العلاج.
لماذا تتغير العقدية؟?
أول شيء أتحقق منه هو محتوى الكبريت الأولي.
يتم استهلاك المغنيسيوم أثناء الكروية, وتعتمد الكمية المطلوبة بشدة على حالة الكبريت والأكسجين للحديد غير المعالج.
إذا كان مستوى الكبريت يختلف من حرارة إلى أخرى, لن تؤدي إضافة المغنيسيوم الثابتة إلى إنتاج مستوى ثابت متبقي من المغنيسيوم.
درجة حرارة العلاج, استعادة المغنيسيوم, شدة رد الفعل, التلقيح, والوقت بين المعالجة والصب يؤثر أيضًا على النتيجة.
يعد الفصل بين الرسوم مسألة عملية أخرى. عوائد الحديد الرمادي, عودة الحديد الدكتايل, سبيكة الصلب, ويجب عدم خلط الخردة الأخرى دون الأخذ في الاعتبار تأثيرها على الكيمياء.
كيفية تثبيت العقدية
المفتاح هو التحكم في سلسلة العلاج الكاملة:
كيمياء الحديد الأساسي ← الكبريت ← درجة حرارة المعالجة ← استعادة المغنيسيوم ← التلقيح ← وقت الصب
للعديد من درجات حديد الدكتايل, قد يقع Mg المتبقي على نطاق واسع 0.03–0.06 بالوزن%, ولكن هذه ليست سوى إشارة عامة.
ويجب تحديد الهدف الصحيح للدرجة المحددة, سمك القسم, طريقة العلاج, ومواصفات العملاء.
يجب أيضًا أن يتجاوز التحكم في دراسة المعادن مجرد "نسبة العقيدات" البسيطة.
عدد العقيدات, توزيع الحجم, مورفولوجيا الجرافيت, هيكل المصفوفة, ويقدم محتوى الكربيد صورة أفضل بكثير عما إذا كانت العملية مستقرة بالفعل.
وجهة نظر عملية لمهندس المسبك
إذا استمرت العقدية في التحرك, لا تغير على الفور إضافة المغنيسيوم.
أولا استقرار الحديد الأساسي. إن المعالجة المتسقة المطبقة على المعدن غير المتناسق ستظل تنتج مصبوبات غير متناسقة.
7. انخفاض عدد عقيدات الجرافيت وحجم العقيدات غير المتساوي
يمكن أن يكون لسبائك حديد الدكتايل عقيدية جرافيت مقبولة ولا تزال غير مرضية عدد العقيدات أو توزيع الحجم.
هذا التمييز مهم. تخبرنا العقدية بمدى استدارة الجرافيت وشكله الجيد; يخبرنا عدد العقيدات بعدد جزيئات الجرافيت التي تشكلت أثناء التصلب. كلاهما يؤثر على سلوك التصلب وبنية المصفوفة النهائية.
الأسباب الشائعة
عندما يكون المغنيسيوم المتبقي كافيا ولكن عدد العقيدات منخفض, أود أن أشك أولا التلقيح ضعيف أو يتلاشى.
التلقيح يخلق مواقع نواة الجرافيت إضافية. إذا تم إضافة اللقاح في وقت مبكر جدا, يذوب بشكل سيئ, أو لا يتناسب بشكل جيد مع حالة الحديد, يمكن أن يتلاشى التأثير قبل أن يصل المعدن إلى القالب.
ظروف التبريد مهمة أيضًا. يتصلب القسم السميك بشكل أبطأ من القسم الرقيق, لذا فإن نفس العلاج يمكن أن ينتج مجموعات عقيدية مختلفة في أجزاء مختلفة من نفس القالب.
كيفية تحسين عدد العقيدات
استخدم ممارسة تلقيح مستقرة وانتبه جيدًا للتوقيت.
للحديد الدكتايل المعالج بالأسلاك, يتم إجراء التلقيح بشكل عام مباشرة بعد العلاج الكروي أو مع تأخير قصير يمكن التحكم فيه, اعتمادا على العملية.
لبعض تطبيقات حديد الدكتايل, عدد العقيدات 100– 200 عقدة / مم² أو أعلى يمكن مواجهتها, ولكن لا توجد قيمة "صحيحة" عالمية.
الهدف يعتمد على تكوين السبائك, سمك القسم, معدل التبريد, والمواصفات المعمول بها.
الشيء المهم هو تناسق, لا مطاردة رقم واحد.
وجهة نظر عملية لمهندس المسبك
إذا كان الجرافيت مستديرًا ولكنه خشن جدًا ومتناثر جدًا, السؤال الأول لا ينبغي أن يكون "هل نحن بحاجة إلى المزيد من المغنيسيوم؟"?"
عادة ما يكون من المفيد أن نسأل:
هل تم تلقيح الحديد بشكل صحيح؟, وهل كان هذا التلقيح لا يزال فعالاً عندما دخل المعدن إلى القالب؟?
يعتمد الإنتاج الجيد للحديد المرن على التحكم في كليهما الكروية والتنوي. واحد دون الآخر لا يكفي.
8. ضعف القدرة على الماكينات بعد الصب
عندما يقول العميل, "من الصعب إجراء عملية الصب," أنا لا ألوم عملية CNC تلقائيًا.
في كثير من الحالات, المشكلة الحقيقية كانت موجودة بالفعل في مرحلتي الذوبان والتصلب.
يمكن أن يتم تشكيل الحديد الزهر بشكل مختلف تمامًا حتى عندما يكون لقيمتين من درجات الحرارة قيم صلابة مماثلة.
يعتمد سلوك القطع الفعلي بشكل كبير على بنية المصفوفة, مورفولوجيا الجرافيت, كربيدات, الفوسفيدات, الادراج, والبرد المحلي.
وتشمل الأسباب النموذجية سمنتيت الحرة, مراحل الفوسفيد أو الكربيد الصلبة, البيرليت المفرط في درجة يقصد بها أن تكون أكثر حديدية, هياكل غير طبيعية في النقاط الساخنة الحرارية, أو جزيئات السبائك الحديدية غير الذائبة.
لماذا يحدث ذلك؟?
يمكن أن يتطور القسم الذي يبرد بسرعة المناطق الغنية بالحديد أو الكربيد المبردة, في حين أن النقطة الساخنة قد تطور مصفوفة مختلفة عن المعدن المحيط.
في حديد الدكتايل, يمكن أن يؤدي الإفراط في استخدام البرليت أو الكربيدات أيضًا إلى زيادة تآكل الأدوات وقوى القطع.
هذا هو السبب في أن التحقق من صلابة برينل ليس كافيًا دائمًا.
يمكن أن يكون لسبائكتين لهما نفس الصلابة قابلية تصنيع مختلفة بشكل ملحوظ لأن البنية المجهرية وتوزيع المرحلة الصعبة مختلفة.
كيفية تحسين القدرة على التصنيع
الحل يبدأ من المنبع:
كيمياء الشحن ← مكافئ الكربون ← التلقيح ← معدل التصلب ← المعالجة الحرارية ← البنية المجهرية النهائية
السيطرة على الكيمياء أولا, ثم فحص بنية الجرافيت والمصفوفة.
إذا حدثت مشكلة المعالجة فقط في المقاطع الرقيقة أو بالقرب من النقاط الساخنة, قد يحتاج تصميم القالب وظروف التبريد إلى الاهتمام بدلاً من تغيير آخر في معلمات القطع باستخدام الحاسب الآلي.
عند الضرورة, يمكن لفحص دراسة المعادن أن يكشف بسرعة ما إذا كانت المشكلة الحقيقية هي السمنتيت, كربيدات, البيرليت المفرط, شذوذ الجرافيت, أو قضية أخرى تتعلق بالبنية الدقيقة.
وجهة نظر عملية لمهندس المسبك
عندما تصبح المعالجة فجأة صعبة, أنا دائما أسأل:
"هل تغير الهيكل المعدني?"
إذا زاد تآكل الأداة في نفس الوقت الذي تغيرت فيه صلابة الصب أو البنية المجهرية, قد لا يرى ورشة التصنيع إلا العرض الأخير لمشكلة المسبك.
9. يبدو أن المغنيسيوم المتبقي مرتفع جدًا بواسطة المطياف
في بعض الأحيان يظهر مقياس الطيف نسبة عالية نسبيًا المغنيسيوم المتبقي قيمة, ومع ذلك فإن عملية الصب لا تظهر البرودة المتوقعة أو البنية المجهرية غير الطبيعية.
في هذه الحالة يجب أن أتحقق من القياس قبل تغيير عملية العلاج.
لبعض درجات حديد الدكتايل, المغنيسيوم المتبقية حولها 0.03–0.06 بالوزن% يمكن أن يكون معقولا, لكن الهدف الصحيح يعتمد على الدرجة, مستوى الكبريت, طريقة العلاج, حجم القسم, والمواصفات.
لماذا يمكن أن تكون النتيجة مضللة؟?
هناك عدة عوامل يمكن أن تؤثر على قراءات المطياف:
- معايرة الصك أو الانجراف
- معايير مرجعية غير صحيحة
- إعداد عينة سيئة
- طحن غير متناسق
- التلوث السطحي
- أخذ العينات غير التمثيلية
المغنيسيوم حساس أيضًا للتقنية التحليلية, لذا فإن ممارسة إعداد العينات واختبارها لدى المشغل لها أهمية أكبر مما يدركه الكثير من الناس.
كيفية التحقق من النتيجة
الخطوة الأولى هي فحص الجهاز بمعيار مرجعي معتمد.
يجب أن يتبع إعداد العينة إجراءً خاضعًا للرقابة, بما في ذلك الطحن السليم ونظيفة, سطح تمثيلي.
إذا ظلت النتيجة موضع شك, مقارنتها بطريقة تحليلية مستقلة مثل التحليل الكيميائي الرطب عند الاقتضاء.
وجهة نظر عملية لمهندس المسبك
عندما يبدو أن تقرير الكيمياء وهيكل الصب يختلفان, لا تغير وصفة الفرن على الفور.
أثبت أولاً أن القياس صحيح.
لقد رأيت المتاجر تطارد المغنيسيوم, الكربون, وتعديلات السيليكون للتحول بأكمله عندما كانت المشكلة الحقيقية هي عينة سيئة أو مطياف تمت معايرته بشكل غير صحيح.
10. صلابة منخفضة التأثير في حديد الدكتايل
يمكن أن تجتاز صب حديد الدكتايل متطلبات قوة الشد الخاصة بها وتفشل في اختبار التأثير.
وهذا مهم بشكل خاص للدرجات التي يتم فيها تحديد المتانة والليونة بالإضافة إلى القوة.
يتأثر أداء التأثير بالتركيب الكيميائي, مورفولوجيا الجرافيت, هيكل المصفوفة, محتوى كربيد, الادراج, ونوعية الصب.
لماذا تنخفض صلابة التأثير?
مستويات عالية من الفوسفور والمنغنيز يمكن أن يكون ضارًا بالليونة وتأثير الأداء في حديد الدكتايل الحديدي, بينما البيرلايت المفرط, كربيدات, عقيدية سيئة, أو أن مورفولوجيا الجرافيت غير المواتية يمكن أن تقلل أيضًا من المتانة.
لدرجة مثل QT350-22L أو QT400-18L, الهدف ليس مجرد تعظيم القوة.
يجب أن تكون الكيمياء والعلاج متوازنة للحصول على المصفوفة الحديدية والليونة المطلوبة.
كيفية تحسينه
ابدأ بمواد شحن نظيفة ومضبوطة. تجنب التلوث غير الضروري بالسبائك واحتفظ بالفوسفور والمنغنيز ضمن النطاق المحدد.
ثم التحكم في تسلسل معالجة الذوبان الكامل:
الحديد الأساسي ← الكروي ← التلقيح ← التصلب ← التحكم في المصفوفة
للدرجات الحرجة, يجب استخدام فحص المعادن جنبًا إلى جنب مع اختبار الشد والصدمات.
إذا انخفضت قيم التأثير فجأة, قارن درجات الحرارة الفاشلة بالحرارة المقبولة بدلاً من النظر فقط إلى رقم التأثير النهائي.
وجهة نظر عملية لمهندس المسبك
عندما تكون صلابة التأثير منخفضة, لا تقم ببساطة بإضافة سبيكة لزيادة القوة.
يمكن أن يصبح الصب أقوى ويصبح أكثر هشاشة.
أنا دائما أنظر إلى المصفوفة أولا - الفريت, بيرليت, كربيدات, ومورفولوجيا الجرافيت، ثم العمل بشكل عكسي على عملية الكيمياء والمعالجة.
السؤال الصحيح ليس "كيف نجعل الأمر أكثر صعوبة?"ولكن" ما هي البنية المجهرية التي أنتجناها بالفعل؟ "?"
11. مشاكل الصب غير المبررة
يواجه كل مسبك في نهاية المطاف الجملة الأكثر إحباطًا على أرضية المتجر:
"لم يتغير شيء, لكن الصب مختلف.
عندما تظهر المعلمات الواضحة دون تغيير ولكن المسامية, هيكل الجرافيت, صلابة, القابلية للآلات, أو الخواص الميكانيكية تتغير فجأة, التخمين المستمر عادة ما يضيع الوقت.
الخطوة الأولى هي مقارنة أ حرارة جيدة وحرارة سيئة باستخدام القياسات الفعلية.
طرق تشخيصية مفيدة
اعتمادا على العيب, تشمل الأدوات المفيدة:
- التحليل الطيفي للانبعاث البصري للعناصر الرئيسية والنادرة
- تحليل الأكسجين / النيتروجين لمشاكل الغاز المذاب والنظافة
- المعدغرافيا دراسة المعادن لتقييم الجرافيت والمصفوفة
- SEM/EDS للادراج والمراحل غير الطبيعية
- الأشعة السينية أو المقطعية للمسامية والعيوب الداخلية
- التحليل الحراري لسلوك التصلب
- اختبار الموجات فوق الصوتية للانقطاعات الداخلية المناسبة
المفتاح هو اختيار الاختبار وفقًا للآلية المشتبه بها. ليس هناك قيمة كبيرة في إجراء كل تحليل متاح دون سؤال تشخيصي واضح.
وجهة نظر عملية لمهندس المسبك
عندما يكون السبب غير واضح, أنا لا أؤمن بتغيير ثلاثة أشياء في وقت واحد.
تغيير متغير واحد تسيطر عليه, قارنها بالحرارة الجيدة المعروفة, والاحتفاظ بسجلات الإنتاج.
صب جيد مقابل. صب سيئة غالبًا ما يكون أسرع طريق للإجابة.
إذا لم يتمكن المسبك من إجراء التحليل المطلوب داخليا, عادةً ما يكون إرسال العينات إلى مختبر مؤهل أرخص من إلغاء أسبوع آخر من الإنتاج.
12. وقت ذوبان طويل واستهلاك مفرط للكهرباء
دورات الذوبان الطويلة هي أكثر من مجرد مشكلة طاقة.
كلما زاد بقاء المعدن في الفرن, كلما زادت فرصة الأكسدة, خسارة السبائك, تشكيل الخبث, هجوم حراري, وارتفاع درجة الحرارة غير الضروري.
من وجهة نظر الإنتاج, كما يقلل الفرن البطيء من قدرة الصهر المتاحة ويزيد من تكلفة الطن من المعدن المقبول.
لماذا يستغرق الذوبان وقتًا طويلاً؟?
يمكن أن تكون الأسباب بسيطة بشكل مدهش:
- شحنة سيئة الإعداد أو كبيرة الحجم
- سد الشحن
- كثافة شحن منخفضة
- نقل الكهرباء غير فعال
- حالة الفرن سيئة
- عقد درجة حرارة عالية غير ضرورية
- مشاكل في نظام التبريد أو النظام الكهربائي
- ممارسة التشغيل المقاومة للحرارة أو غير الفعالة
يختلف استهلاك الطاقة بشكل كبير حسب تصميم الفرن وظروف المصنع, لذلك ينبغي التعامل مع القيم المنشورة بعناية.
شخصية مثل 570 كيلووات ساعة/طن أو 800 كيلووات ساعة/طن ليس معيارا عالميا. الرقم المفيد هو كيلوواط ساعة فعلي لكل طن من المعدن المنصهر المقبول المنتج في هذا المصنع المحدد.
كيفية تقليل استهلاك الطاقة
ابدأ بتقصير دورة الذوبان الكاملة بدلاً من مجرد زيادة طاقة الفرن.
يجب أن تكون مادة الشحن جافة, ينظف, الحجم المناسب, ومعبأة بكفاءة. ينبغي منع التجسير, ويجب التخلص من الاحتجاز غير الضروري عند درجة حرارة عالية.
يحتاج النظام الكهربائي أيضًا إلى التحقق من أنه سلسلة كاملة:
الطاقة الواردة ← المحول ← المكثفات ← الكابلات/قضبان التوصيل ← الملف التعريفي ← الفرن ← المعدن المنصهر
يمكن فقدان الطاقة في عدة نقاط.
حالة الفرن مهمة أيضًا. بطانة متدهورة, نظام تبريد غير فعال, أو يمكن أن يؤدي عطل كهربائي إلى زيادة استهلاك الطاقة بهدوء لكل حرارة.
وجهة نظر عملية لمهندس المسبك
عندما يقول لي شخص ما, "الفرن يعمل بكامل طاقته, لذلك يجب أن تكون فعالة," أنا غير مقتنع.
أريد أن أرى ثلاثة أرقام:
وقت الذوبان + كيلووات ساعة/طن + طن من المعدن المقبول
الفرن الذي يذوب بسرعة ولكنه ينتج معدنًا غير مستقر ليس فعالاً. قد يواجه الفرن الذي يستخدم كهرباء أقل ولكنه يستغرق وقتًا طويلاً نفس المشكلة من اتجاه آخر.
الهدف الحقيقي هو الكيمياء المستقرة, وقت ذوبان يمكن التنبؤ به, وأقل استهلاك عملي للطاقة لكل طن من المسبوكات الجيدة.
13. الأعطال الكهربائية والميكانيكية المتكررة في الفرن
يعتبر فرن الصهر الكهربائي هو مركز عملية إنتاج المسبك, لذلك، حتى أي خطأ كهربائي أو ميكانيكي بسيط يمكن أن يوقف الخط بأكمله بسرعة.
في الممارسة العملية, العديد من حالات فشل الفرن المتكررة لا تنتج عن جسم الفرن نفسه, ولكن عن طريق إلكترونيات الطاقة, أنظمة التبريد, المكونات الهيدروليكية, أجهزة استشعار, اتصالات, ومكونات التحكم.
تشمل مناطق المشاكل النموذجية المحول ولوحات التحكم, المكثفات, دوائر التبريد المائي, اتصالات الملف, الأنظمة الهيدروليكية, مراقبة درجة الحرارة, حماية التسرب, والعزل.
لماذا يحدث ذلك؟?
سوء جودة المكونات هو أحد الأسباب, لكن الصيانة لا تقل أهمية.
التوصيلات الكهربائية فضفاضة, تدفق مياه التبريد غير مستقر, درجة حرارة الماء المفرطة, التكثيف, أو يمكن أن يتطور المستشعر الفاشل تدريجيًا إلى فشل أكبر بكثير.
التبريد أمر بالغ الأهمية بشكل خاص لأفران الحث. يعتمد الملف والمكونات الكهربائية المرتبطة به على دوران الماء المستقر.
يمكن أن تصبح مشكلة مياه التبريد الصغيرة مشكلة خطيرة تتعلق بالسلامة إذا تم تجاهلها.
كيفية الوقاية منه
عند شراء أو صيانة فرن كهربائي, انتبه ليس فقط لقدرة الذوبان ولكن أيضًا للقدرة على الذوبان جودة وتتبع المكونات الرئيسية.
يجب أن يتضمن برنامج الصيانة فحوصات روتينية:
- تدفق مياه التبريد ودرجة الحرارة
- التوصيلات الكهربائية
- الضغط الهيدروليكي
- حالة الملف
- حماية التسرب
- العزل
- أنظمة الإنذار والتعشيق
ويجب على المورد أيضًا تقديم معلومات واضحة حول قطع الغيار المهمة ودورة استبدالها.
وجهة نظر عملية لمهندس المسبك
عندما يبدأ الفرن في حدوث "مشاكل صغيرة" كل بضعة أيام, أنا لا أعتبرهم صغارًا أبدًا.
اتصال مياه سيء, مكثف ضعيف, أو يمكن أن يؤدي جهاز الاستشعار المعيب في نهاية المطاف إلى إيقاف الإنتاج - أو مشكلة تتعلق بالسلامة.
الفرن الجيد ليس هو الذي يعمل عندما يكون كل شيء جديدًا.
وهو الذي يبقى مستقراً بعد آلاف دورات الإنتاج بسبب مكوناته, صيانة, إنذار, وتم التخطيط لنظام قطع الغيار بشكل صحيح منذ البداية.
14. عمر بطانة الفرن قصير
تعتبر بطانة الفرن أحد أهم مكونات فرن الحث.
إنه يفصل المعدن المنصهر عن هيكل الفرن, لذا فإن جودة البطانة تؤثر بشكل مباشر على عمر الخدمة, تذوب النظافة, استقرار الإنتاج, وسلامة المشغل.
لصهر الحديد, تُستخدم البطانات الحمضية القائمة على السيليكا على نطاق واسع في تطبيقات أفران الحث المناسبة.
لكن, يعتمد عمر البطانة على ما هو أكثر بكثير من المواد الحرارية الاسمية.
لماذا تلبس البطانة بسرعة كبيرة؟?
تشمل الأسباب الشائعة:
- نوعية حرارية رديئة
- توزيع غير صحيح لحجم الجسيمات
- التثبيت غير السليم أو الضغط
- تلبيد غير كاف
- درجة حرارة التشغيل المفرطة
- الخبث العدواني
- التأثير الميكانيكي أثناء الشحن
- ممارسة الحرارة الأولى غير صحيحة
حتى المواد المقاومة للحرارة الجيدة يمكن أن يكون لها عمر خدمة قصير إذا كانت عملية التثبيت والتلبيد سيئة.
يجب أن تحتوي المادة الخام على محتوى مناسب من السيليكا ومستويات شوائب يمكن التحكم فيها.
لحارات السيليكا, محتوى عالي من SiO₂ - غالبًا ما يكون أعلى 98% للمواد الخام المناسبة - يمكن أن تكون مهمة, ولكن مواصفات الحراريات الدقيقة يجب أن تتبع تصميم الفرن والمتطلبات الفنية للمورد.
كيفية تحسين حياة البطانة
الخطوة الأكثر أهمية هي مطابقة نظام الحراريات مع سعة الفرن, سبيكة, درجة حرارة التشغيل, حالة الخبث, ودورة الإنتاج.
يجب أن يتبع التثبيت الإجراء المحدد لمورد المواد الحرارية, بما في ذلك الصدم المناسب, تجفيف, علاج, وتلبد الحرارة الأولى.
الحرارة الأولى تستحق اهتماما خاصا. يؤدي ارتفاع درجة الحرارة المتحكم فيه وعملية التلبيد الصحيحة إلى إنشاء طبقة العمل التي تحمي البطانة أثناء الإنتاج اللاحق.
أثناء الخدمة, يجب فحص البطانة بانتظام بدلاً من انتظار فشل واضح.
التغييرات في قدرة الفرن, عمق الحمام, أو يمكن أن يوفر شكل البطانة مؤشرات مبكرة على التآكل الموضعي.
وجهة نظر عملية لمهندس المسبك
لقد رأيت المسابك توفر القليل من المال على المواد المقاومة للحرارة ثم تخسر الكثير من خلال عمر البطانة الأقصر, الإنتاج المفقود, والإصلاحات غير الضرورية.
نادرًا ما تكون البطانة الأرخص هي البطانة الأرخص في التشغيل.
اختر المادة المقاومة للحرارة وفقًا للفرن الفعلي والمعادن التي يتم صهرها, تثبيته بشكل صحيح, وعلاج الحرارة الأولى على محمل الجد.
البطانة الجيدة لا تحمي الفرن فقط, ولكن أيضًا الذوبان والأشخاص الذين يقومون بتشغيله.
15. "قدم الفيل" التآكل الحراري
ما يسمى "قدم الفيل" هو شكل مميز من التآكل الحراري الموضعي بالقرب من الجزء السفلي من بطانة الفرن التعريفي.
يصبح المظهر الجانبي الداخلي غائرًا أو موسعًا محليًا, إعطاء المنطقة البالية شكلها المميز.
إنه أكثر من مجرد عيب بصري. التآكل الموضعي الشديد يمكن أن يقلل من حجم الفرن الفعال, تؤثر على نظافة الذوبان, تسريع الضرر الحراري, وفي النهاية خلق خطر جدي على السلامة.
لماذا يتطور?
أحد الأسباب الشائعة هو الشحن والجسر غير المستقر.
إذا كانت قطع الشحنة كبيرة الحجم تشكل جسرًا فوق الحمام المنصهر, يمكن أن يتعرض الجزء السفلي من الفرن بشدة للضغط الحراري والميكانيكي.
عندما ينهار الجسر في نهاية المطاف, المواد الثقيلة يمكن أن تؤثر على البطانة السفلية.
يمكن أن تؤدي درجة الحرارة المحلية المفرطة والهجوم الكيميائي إلى تسريع عملية التآكل.
إن البطانة التي تم إضعافها بالفعل بسبب سوء التلبيد أو الاختيار غير المناسب للحرارة تكون أكثر عرضة للخطر.
كيفية الوقاية منه
يجب أن يكون حجم مادة الشحن مناسبًا وأن يتم تحميلها بطريقة تتجنب التوصيل غير المستقر. كبير, لا ينبغي إسقاط القطع الثقيلة مباشرة على قاع الفرن.
يجب على المشغل أيضًا تجنب ارتفاع درجة الحرارة غير الضرورية ويجب عليه مراقبة شكل البطانة أثناء عمليات التفتيش الروتينية.
بمجرد ملاحظة التآكل الموضعي, وينبغي النظر في الإصلاح قبل أن تتطور المنطقة المتضررة إلى مشكلة كبيرة تتعلق بالسلامة.
وجهة نظر عملية لمهندس المسبك
عندما أرى ملف تعريف قدم الفيل, أنا لا أسأل ببساطة, "كم ضاعت البطانة?"
أريد أن أعرف لماذا حدث ما حدث هناك.
وكان سد تهمة? هل كان الفرن محموما? هل كانت البطانة ملبدة بشكل غير صحيح? هل كانت المادة المقاومة للحرارة غير مناسبة لهذه العملية?
إذا قمت فقط بإصلاح المنطقة البالية دون تصحيح السبب, نفس المشكلة سوف تعود.
في أعمال السباكة, غالبًا ما يكون تآكل البطانة بمثابة سجل لكيفية تشغيل الفرن.
اقرأ هذا السجل بعناية, ويمكنك غالبًا منع الفشل التالي قبل حدوثه.
16. خاتمة
نادراً ما يتم حل مشاكل صب الأفران الكهربائية عن طريق تغيير معلمة واحدة بشكل منفصل.
تتطلب عملية الصب المستقرة التحكم في السلسلة الكاملة:
شحن المواد ← تشغيل الفرن ← كيمياء الذوبان ← درجة الحرارة ← التحكم في الخبث والغاز ← المعالجة/التلقيح ← الصب ← التصلب ← الفحص
الدرس العملي الأكثر أهمية هو ذلك يتم إنشاء جودة الذوبان قبل الصب.
لهذا السبب, لا ينبغي للمسبك الحديث أن يعتمد على خبرة المشغل وحدها.
التحليل الطيفي, قياس الأكسجين / النيتروجين, المعدغرافيا دراسة المعادن, التحليل الحراري, NDT, مراقبة الطاقة, والفحص الحراري يحول التحكم في الفرن من استكشاف الأخطاء وإصلاحها على أساس الخبرة إلى هندسة عمليات قابلة للقياس.
الهدف ليس مجرد إنتاج الحديد المنصهر.
الهدف هو إنتاج نظيف, مستقرة كيميائيا, معدن يتم التحكم فيه حرارياً والذي يتصلب في البنية المجهرية المحددة وينتج باستمرار مصبوبات تلبي الأبعاد, ميكانيكي, الآلات, ومتطلبات الخدمة.

