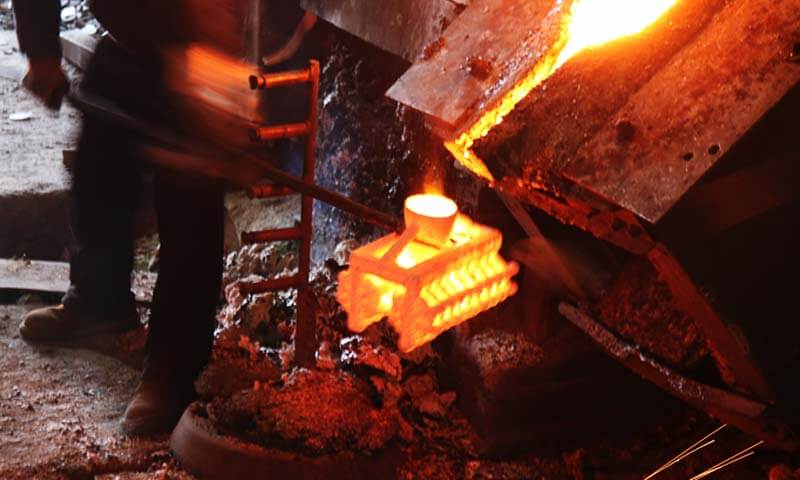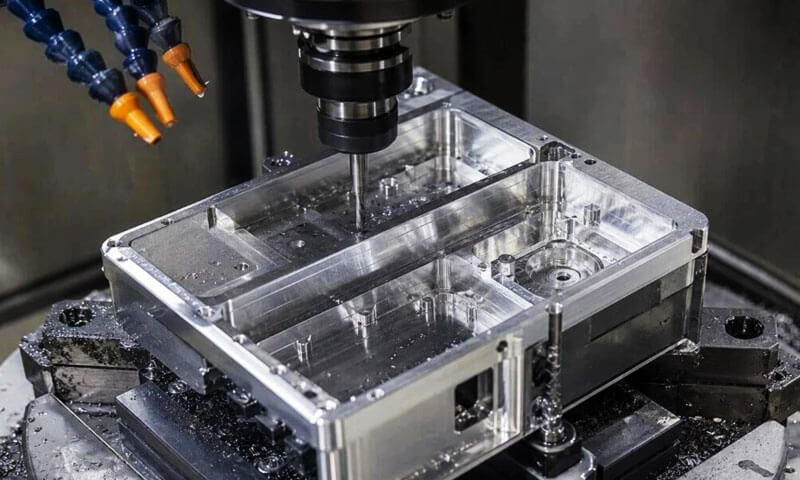
فوق بلدي 32 سنوات تشغيل الدقة تصنيع الألمنيوم خطوط لمكونات السيارات, أجزاء السيارة الكهربائية, طاقة جديدة, و3C الأجزاء الهيكلية الإلكترونية,
لم أتمكن من حساب عدد مهندسي العمليات الجدد الذين اعتقدوا أن "الألومنيوم ناعم, ما مدى صعوبة ذلك?"وخرجت بعد أسبوعين محدقة في صندوق من الأجزاء الممزقة المغطاة بالنتوءات, علامات الثرثرة, والانجراف الأبعاد.
لقد دفعت ثورة الوزن الخفيف الألومنيوم إلى كل ركن من أركان التصنيع الدقيق - وذلك لسبب وجيه.
فهو يوفر نسبة قوة إلى وزن استثنائية, الموصلية الحرارية والكهربائية ممتازة, وقابلية تشكيل عالية. لكن "سهولة التشكيل" لا تعني "سهولة التصنيع".
يمتلك الألومنيوم مجموعته الفريدة من أوضاع الفشل, معظمها يعود إلى حقيقة أساسية واحدة: الألومنيوم لا يتشقق كما يفعل الفولاذ.
انها تشوه, فهو يلحم نفسه بحواف الأداة, يعود, ويتوسع وينكمش بشكل كبير مع درجة الحرارة.
يكسر هذا الدليل أساسيات تصنيع الألمنيوم, التحديات الثمانية الأكثر إلحاحا في مجال الإنتاج, الأسباب الجذرية للخلل حسب نوع العملية, واستراتيجيات تحسين العملية الكاملة التي تم إثباتها على أرض المتجر.
هذه ليست نظرية كتابية، بل هي ما تعلمناه دفعة واحدة ملغاة, إعادة تصميم الأدوات واحدة, وضبط عملية واحدة في وقت واحد.
1. أساسيات تصنيع الألمنيوم: الدرجات, سبائك & نظام التقييم
تعتمد قابلية تصنيع الألمنيوم بشكل كامل تقريبًا على تركيبة السبائك وحالة المزاج.
تستخدم الصناعة نظام تصنيف من خمسة مستويات A – E (أ= الأفضل, ه = الأفقر) على أساس تشكيل رقاقة, جودة الانتهاء من السطح, ومعدل تآكل الأداة.
إنه بمثابة مرجع أساسي - يعتمد الأداء الواقعي أيضًا على نوع الأداة, سرعة قطع, وتسليم المبرد.
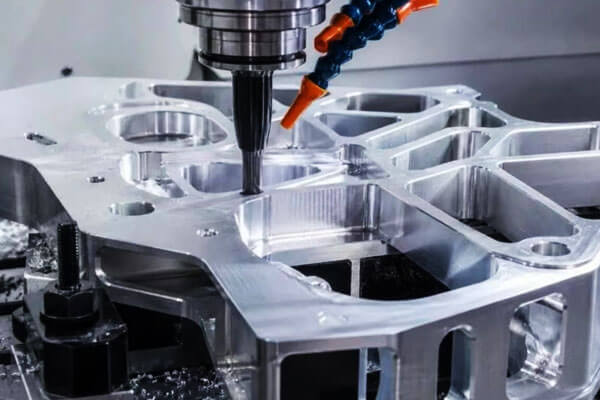
المطاوع مقابل. إمكانية تصنيع الألمنيوم المصبوب
يتبع الألومنيوم المطاوع نمطًا واضحًا: قوة وصلابة أعلى = ليونة أقل = كسر أسهل للرقاقة = إمكانية تشغيل أفضل.
ولهذا السبب T6, T7, س8, وآلة T9 أفضل بكثير من المواد الناعمة ذات درجة الحرارة O.
لا يتبع الألمنيوم المصبوب نفس العلاقة الخطية. المسامية الداخلية, مراحل معدنية كبيرة, ومحتوى السيليكون كلها تؤثر على سلوك الرقاقة.
في بعض الحالات, آلة تصنيع درجات المصبوب الأكثر ليونة أفضل من تلك الصلبة لأن العيوب الدقيقة الداخلية تساعد على كسر الرقائق بشكل نظيف.
جدول تصنيف قابلية التشغيل الآلي
| سبائك المطاوع | صلابة (500 حمولة كجم) | تصنيف الآلات | سبائك الزهر | صلابة (500 حمولة كجم) | تصنيف الآلات |
| 1100-س | 23 | ه | 238-و (صب الرمل) | 100 | ب |
| 2011-س8 | 100 | أ | A240-F (صب الرمل) | 90 | أ |
| 2219-T851 | 130 | ب | 319-T6 (قالب دائم) | 95 | ب |
| 3003-H18 | 55 | د | 354-T61 (قالب دائم) | 100 | ب |
| 5052-س | 47 | د | 355-T6 (صب الرمل) | 90 | ب |
| 5056-H18 | 105 | ج | 356-T6 (قالب دائم) | 90 | ب |
| 6061-س | 30 | د | 357-T6 (صب الرمل) | 90 | ب |
| 6061-T6 | 95 | ج | A380-F (يموت يلقي) | 80 | ب |
| 6262-T9 | 120 | ب | 413-و (يموت يلقي) | - | ب |
| 7075-س | 60 | د | A535-F (صب الرمل) | - | ه |
| 7075-T6 | 150 | د | 713-و (صب الرمل) | 65 | ب |
سبائك الألومنيوم بالتصنيع الحر
سبائك مثل 2011, 6262, و 6020 تم تصميمها خصيصًا للتشغيل الميكانيكي. أنها تحتوي على إضافات متعمدة من الرصاص, البزموت, أو القصدير الذي يشكل جسيمات المرحلة الثانية المنفصلة.
تعمل هذه الجسيمات كقواطع داخلية للرقاقة, مقاطعة تدفق الرقائق ومنع الرقائق الطويلة الخيطية التي تلتف حول الأدوات وتؤدي إلى إتلاف سطح السطح.
على الماضي 20 سنين, لقد تخلصت الصناعة إلى حد كبير من درجات التصنيع الخالية من الرصاص لصالح التركيبات القائمة على القصدير من أجل الامتثال البيئي, لكن الآلية الأساسية تظل كما هي.
2. ال 8 التحديات الأساسية لتصنيع الألومنيوم
يعتبر الألومنيوم بشكل عام سهل التصنيع, لكن الميكانيكيين ذوي الخبرة يعرفون ذلك لا تعني سرعة القطع العالية تلقائيًا تصنيعًا دقيقًا ومستقرًا.
المادة مطيلة, تستجيب حراريا, ومتوافقة نسبيا, في حين أن بعض السبائك وظروف الصب تسبب مشاكل خاصة بها في تآكل الأدوات والتحكم في الرقاقة.
بعد سنوات على أرضية المحل, تظهر نفس المشاكل الثمانية بشكل متكرر.
وقد تبدو مختلفة من جزء إلى آخر, لكن الأسباب الأساسية تعود عادةً إلى هندسة الأدوات, حرارة, الحالة المادية, عقد العمل, قصات القطع, وتسلسل العملية.
حافة مبنية (قَوس): المشكلة الأكثر شيوعًا المتعلقة بالأداة
حافة مبنية (قَوس) يحدث عندما يلتصق الألومنيوم بحافة القطع تحت مجموعات غير مناسبة من ضغط القطع, درجة حرارة, هندسة الأداة, والتشحيم.
على عكس الملابس الكاشطة التقليدية, هذا هو في المقام الأول آلية ارتداء لاصقة.
بمجرد أن يبدأ الألومنيوم بالتراكم على الحافة, تتغير هندسة الأداة الفعالة.
تصبح حافة القطع أقل حدة, تصبح قوى القطع أقل استقرارا, ويمكن أن يتدهور السطح النهائي بسرعة.
وتشمل العواقب النموذجية سوء تشطيب السطح, زيادة نتوءات, الانجراف الأبعاد, والخدش العشوائي عند انفصال الألمنيوم الملتصق.
ولذلك فإن اختيار الأداة أمر بالغ الأهمية. تستفيد تصنيع الألمنيوم عمومًا من الأدوات الحادة, حواف القطع والأشكال الهندسية المصقولة للغاية مصممة لتدفق الرقائق بكفاءة.
يمكن أن تؤدي طبقات الطلاء اللزجة أو الحواف الباهتة غير الضرورية إلى تسريع المشكلة. إن ظروف التشحيم والقطع المناسبة لها نفس القدر من الأهمية.
علامة التحذير العملية بسيطة: عندما يبدأ الألمنيوم بالالتصاق بالأداة, لا تنتظر حتى يفشل السطح قبل التحقق من السبب.
تشويه الآلات: حراري, الإجهاد المتبقي, وتأثيرات لقط
يعد تشويه الأبعاد أحد أصعب مشكلات الألومنيوم التي يصعب التحكم فيها نظرًا لأنه يمكن أن تحدث عدة آليات في نفس الوقت.
الأول هو التمدد الحراري. تتمتع العديد من سبائك الألومنيوم بمعامل تمدد حراري يبلغ تقريبًا 23 × 10⁻⁶ /درجة مئوية, أعلى بكثير من الفولاذ العادي.
أ 1 وبالتالي يمكن أن يتغير طول مكون الألمنيوم بمقدار m تقريبًا 0.023 ملم لكل تغير في درجة الحرارة بمقدار 1 درجة مئوية.
والثاني هو الافراج عن الإجهاد المتبقي. لوحة ملفوفة, أقسام مقذوف, ويمكن أن تحتوي الفراغات المزورة على ضغوط داخلية تتولد أثناء إنتاج المواد.
يمكن أن تؤدي إزالة كمية كبيرة من المواد من أحد الجانبين إلى تحرير هذه الضغوطات والتسبب في انحناء المكون, تطور, أو تفقد التسطيح.
والثالث هو تشوه العمل. الألومنيوم متوافق نسبيا, لذا فإن الضغط المفرط على التركيبات يمكن أن يشوه جدارًا أو لوحة رقيقة.
قد يعود الجزء إلى شكله الأصلي فورًا بعد فك التثبيت, ترك الأبعاد المصنعة غير متوافقة مع الحالة التي تم قياس الجزء فيها.
وبالتالي فإن العملية المستقرة تتطلب إزالة متوازنة للمواد, العمل المناسب, والتحكم الحراري بدلاً من مجرد زيادة قوة التثبيت أو إجراء قطع أثقل.
الثرثرة والاهتزاز في الأجزاء ذات الجدران الرقيقة والتجويف العميق
الجدران الرقيقة, جيوب عميقة, أدوات طويلة, والمكونات النحيلة لها صلابة هيكلية محدودة.
عندما تتجاوز قوة القطع استقرار النظام, الأداة, الشغل, أو كلاهما يمكن أن يهتز.
الناتجة علامات الثرثرة تظهر عادةً على شكل موجات أو خطوط متكررة على السطح المُشكَّل.
والأهم من ذلك, الثرثرة تغير مسار القطع الفعلي, مما يجعل التحكم في الأبعاد والهندسية أكثر صعوبة.
الحل عادة يبدأ بالصلابة: تقصير أداة المتراكمة, تحسين عقد العمل, ودعم قطعة العمل حيثما أمكن ذلك.
ثم يلزم تعديل معلمات القطع لتجنب مناطق سرعة المغزل غير المستقرة والمشاركة الشعاعية المفرطة.
لأجزاء الألومنيوم ذات الجدران الرقيقة, ضوء, تمريرات التشطيب التي تسيطر عليها غالبًا ما تكون أكثر موثوقية من محاولة إزالة المخزون المتبقي في تمريرة واحدة قوية.
سوء تشطيب السطح وتكوين الأزيز
يمكن أن تجعل ليونة الألومنيوم من الصعب إنتاج حواف نظيفة وأسطح ناعمة باستمرار.
يمكن أن تتسبب ظروف القطع السيئة في تشويه المادة بدلاً من قصها بشكل نظيف, بينما يمكن قطع الرقائق الطويلة على السطح النهائي.
مجالات المشكلة الأكثر شيوعا هي يخرج الثقب, حواف الفتحة, زوايا حادة, والانتقالات الكنتورية.
الحافة المبنية تجعل الوضع أسوأ لأن الأجزاء يمكن أن تنفصل عن الأداة وتخدش المكون.
لمستحضرات التجميل أو الأجزاء المؤكسدة, تصبح هذه العيوب ذات أهمية خاصة. قد يظهر السطح الذي يبدو مقبولاً في ظل إضاءة المتجر العادية خطوط تصنيع واضحة, الخدوش, أو المناطق الممزقة بعد الانتهاء.
وبالتالي فإن جودة السطح الجيدة تبدأ بأداة حادة, ظروف القطع المستقرة, إخلاء الشريحة بكفاءة, وإعداد الحافة الخاضعة للرقابة, بدلاً من الاعتماد على التلميع بعد المعالجة لإخفاء المشكلة.
عدم الاستقرار الأبعاد والانجراف الحراري
إن التمدد الحراري العالي للألمنيوم يعني أن درجة الحرارة هي بشكل فعال متغير آخر في التصنيع.
على سبيل المثال, يمكن أن يتوافق التغير في درجة الحرارة بمقدار 10 درجات مئوية تقريبًا 0.23 مم من تغير الأبعاد لكل متر لسبائك الألومنيوم النموذجية. من ناحية التسامح الوثيق, وهذا ليس خطأ صغيرا.
تصبح هذه مشكلة خاصة عندما:
- يتم تشكيل الجزء وهو دافئ ويتم فحصه بعد التبريد
- تختلف درجة حرارة سائل التبريد بشكل كبير
- تتغير درجات حرارة الماكينة وقطع العمل خلال فترة الإنتاج الطويلة
- يتم قياس دفعات مختلفة في ظل ظروف بيئية مختلفة
للعمل الدقيق, الآلات, الاستقرار, ويجب التعامل مع التفتيش كعملية واحدة.
يجب قياس الأجزاء في ظل ظروف خاضعة للرقابة, وينبغي تحديد درجة الحرارة المرجعية للقياس بوضوح.
صعوبات الحفر والتنصت
يبدو الحفر والتنصت على الألومنيوم أمرًا سهلاً حتى يصبح إخلاء الرقاقة هو العامل المحدد.
أثناء الحفر, يمكن للرقائق التي تم إخلاءها بشكل سيئ أن تحتك بجدار الثقب وتنتج خدوشًا, ثقوب كبيرة الحجم, أو تفتق.
تصبح المشكلة أكثر خطورة في الثقوب العميقة لأن الرقائق لديها مسار أطول للانتقال.
التنصت يمثل مشكلة مماثلة. يمكن لرقائق الألومنيوم أن تلتصق بالصنبور وتملأ المزامير, زيادة عزم القطع واحتمال التسبب في تلف الخيط أو كسر الصنبور.
الحل العملي هو مطابقة هندسة الأداة مع نوع الثقب, الحفاظ على التشحيم الكافي, وتوفير مسار موثوق لإخلاء الشريحة.
غالبًا ما تتطلب الثقوب والثقوب العمياء أشكالًا هندسية مختلفة, وقد يتطلب الحفر العميق ثقبًا متحكمًا أو مبردًا من خلال الأداة.
تصبح عيوب السطح أكثر وضوحًا بعد الأكسدة
الأنودة ليست عملية تصحيحية للتصنيع السيئ. في كثير من الحالات, فهو يجعل رؤية الاختلافات السطحية الموجودة أسهل.
علامات الأداة, الخدوش, الثرثرة, رقائق مدمجة, حفر صغيرة, ويمكن أن يصبح إعداد السطح غير المتناسق واضحًا للغاية بعد الأكسدة, خاصة على مكونات الألومنيوم المزخرفة أو المصبوغة.
وهذا يخلق مشكلة إنتاج مشتركة: يمر الجزء بفحص الأبعاد ولكنه يفشل في الفحص التجميلي بعد المعالجة السطحية.
لتجنب هذا, ينبغي تطوير مواصفات التصنيع ومواصفات الأنودة معًا.
تحتاج الأسطح المرئية الحرجة إلى تصنيع آلي يتم التحكم فيه, تنظيف شامل, إزالة الأزيز بعناية, والحماية المناسبة قبل العلاج.
أداة ارتداء الأداة: التصاق بدلاً من تقطيع الحواف البسيطة
لا يبدو تآكل الأدوات المصنوعة من الألومنيوم دائمًا مثل تآكل الجوانب الكلاسيكي الذي يظهر في تصنيع الفولاذ. المشكلة الرئيسية هي التصاق الألومنيوم عند حافة القطع.
يمكن أن يكون التقدم تدريجيًا:
حافة نظيفة ← التصاق الألومنيوم ← حافة مدمجة ← هندسة حافة متغيرة ← تشطيب سطحي سيئ ← انحراف الأبعاد
قد تظل الأداة تبدو سليمة فعليًا, لكن هندسة القطع الخاصة بها قد تغيرت بالفعل.
هذا هو السبب في أن انتظار الكسر الواضح للأداة يعد استراتيجية سيئة لحياة الأداة بالنسبة لتصنيع الألمنيوم الدقيق.
يجب بدلاً من ذلك مراقبة عمر الأداة من خلال مجموعة من اتجاهات تشطيب السطح, الانجراف الأبعاد, تشكيل لدغ, تحميل المغزل, والتفتيش المباشر للأداة.
بمجرد تطوير حافة مبنية كبيرة, إن مجرد الاستمرار في استخدام الأداة أو تلبيس الحافة بشكل خفيف قد لا يؤدي إلى استعادة هندسة القطع الأصلية.
3. العيوب الشائعة عن طريق تشغيل الآلات
تبدو العيوب مختلفة اعتمادًا على العملية. إن معرفة التوقيع يخبرك بالضبط بالمكان الذي تبحث فيه عن السبب الجذري.
عمليات الطحن
| عيب | مظهر | السبب الجذري الأساسي |
| سطح غير مستو / الركوع جزء | التسطيح خارج المواصفات; جزء منحني للأعلى | الإجهاد الفارغ المتبقي; إزالة المخزون بشكل غير متساو; تبريد غير كاف; لقط غير متساو |
| علامات الثرثرة على الجدار الجانبي | تموجات تشبه الموجة على الجدران العمودية | أداة زائدة عن الحاجة; عدم تطابق التغذية/السرعة; صلابة الجزء المنخفض; سرعة المغزل عند تردد الرنين |
| خدوش سطحية / مظهر ضبابي | يجرجر الخطية; الانتهاء من سطح غائم مملة | حافة مبنية; تشحيم سائل التبريد غير كافٍ; إعادة تدوير الرقاقة; حافة أداة متكسرة |
| نتوءات حافة ثقيلة; وقت طويل لإزالة الأزيز | نتوءات سميكة مستمرة على طول حواف الأجزاء | زاوية أشعل النار أداة صغيرة جدًا; سرعة القطع منخفضة جدًا; لا توجد أداة تتراجع عند الخروج; طحن تسلق غير الأمثل |
| أبعاد الدفعة غير متناسقة | الأبعاد تنجرف من الجزء الأول إلى الأخير | قطع اختلاف درجة الحرارة; ارتداء BUE التقدمي; التمدد الحراري للتركيبات; تم قياس الأجزاء دافئة |
حفر & عمليات مملة
| عيب | مظهر | السبب الجذري الأساسي |
| ثقب مدبب (أوسع في الأعلى) | مدخل كبير الحجم, خروج أصغر من الحجم; جدار ثقب مسجل | قنوات الفلوت الموصولة; فرك الرقائق على الحائط; تبريد غير كاف, لحام المواد لحفر الأراضي |
| لدغ الخروج / انهيار حافة الثقب | لدغ متدحرج عند مخرج الحفرة; التصفيح على مخزون رقيقة | حالة سيئة للحفر المتطورة; معدل تغذية مرتفع جدًا; لا يوجد دعم احتياطي تحت مادة رقيقة; التراجع البطيء |
| انجرفت حفرة عميقة / الانتهاء من سوء السطح | يتجول هول خارج المركز; الانتهاء من الداخل الخام | إخلاء الشريحة ضعيف; صلابة الحفر غير كافية; عدم كفاية ضغط سائل التبريد من خلال الأداة |
عمليات التنصت
| عيب | مظهر | السبب الجذري الأساسي |
| المواضيع الممزقة / بقايا الألومنيوم المسحوق | خشن, جوانب الخيط الممزقة; مسحوق الألمنيوم الناعم | اضغط على الجزء; حجم الناي صغير جدًا; تزييت سائل التبريد السيئ; مثقاب الصنبور الصغير الحجم |
| ضبطت / الصنبور المكسور | اضغط على الأقفال في الحفرة; المقصات | التنصت المستمر دون إزالة الرقاقة; سرعة المغزل عالية جدا; المزامير معبأة بالرقائق |
عمليات الدوران
| عيب | مظهر | السبب الجذري الأساسي |
| سوء الانتهاء من السطح / علامات الأداة الحلزونية | نمط حلزوني مرئي; قيم Ra عالية | الأنف الثور; نصف قطر الأنف صغير جدًا; معدل تغذية غير صحيح |
| انحناء رمح نحيلة / خطأ تفتق | أقواس رمح; قطر تفتق على طول | النمو الحراري; الضغط المفرط على الذيل; قطع تركيز الحرارة |
4. تحسين العملية الكاملة: من الجزء الفارغ إلى الجزء النهائي
إن إصلاح مشاكل تصنيع الألمنيوم لا يتعلق برفع مستوى سائل التبريد أو إبطاء التغذية.
يتعلق الأمر بالتحكم على مستوى النظام بدءًا من الدخول الفارغ وحتى الفحص النهائي. هذه هي نقاط التحكم التسع التي نقوم بضبطها في كل سطر.
المعالجة المسبقة الفارغة: وقف التشويه في المصدر
تبدأ معظم مشكلات التشويه قبل أن تلمس الأداة الأولى الجزء.
- تخفيف التوتر أولا: جميع الألواح المطاوع والفراغات المطروقة تحصل على تخفيف الضغط قبل التشغيل الآلي. إما الشيخوخة الطبيعية ل 72 ساعات, أو الخبز على درجة حرارة منخفضة عند 120-150 درجة مئوية لمدة 2-4 ساعات.
يؤدي هذا إلى إطلاق الضغط المتبقي حتى لا يخرج في منتصف المعالجة ويشوه الجزء. - بدل الأسهم الموحدة: اترك ما لا يقل عن 0.8-1.5 ملم من بدل المعالجة لكل جانب. لا تأخذ مطلقًا كل المخزون من جانب واحد - فتحرير الضغط غير المتساوي يضمن تزييفه.
- فحص المسبوكات مسبقًا: تحقق من الفراغات المصبوبة للتأكد من المسامية وشوائب الرمل باستخدام NDT قبل التشغيل الآلي.
لا شيء يضيع الوقت مثل معالجة جزء كامل فقط للعثور على فراغ تحت السطح عند الفحص النهائي.
اختيار الأداة: الإصلاح الحقيقي للحافة المبنية
اختيار الأداة هو 80% من معركة BUE.
- مادة الأداة:
-
- تشطيب عالي الدقة: PCD (Polycrystalline Diamond) أدوات.
إنهم بالكاد يلتصقون بالألمنيوم على الإطلاق, تقديم أفضل تشطيب للسطح, ويدوم 10-20 مرة أطول من الكربيد. يستحق علاوة التشغيل بكميات كبيرة. - إنتاج دفعة صغيرة/متوسطة: كربيد ناعم الحبيبات مع طلاءات ألومنيوم غير مطلية أو مخصصة (تيكن, DLC, الكربون يشبه الماس).
لا تستخدم أبدًا طلاءات TiN القياسية على الألومنيوم — يلتصق الألومنيوم بأشكال TiN وBUE على الفور تقريبًا. - واجب خفيف منخفض التكلفة: أدوات فولاذية عالية السرعة, فقط من أجل قطع التشطيب الخفيفة منخفضة السرعة.
- تشطيب عالي الدقة: PCD (Polycrystalline Diamond) أدوات.
- هندسة الأداة:
-
- تعمل زوايا المشط المفتوحة التي تتراوح بين 15 و25 درجة على تقليل ضغط القطع وقمع تكوين BUE.
- تضمن جيوب الرقائق الكبيرة وحواف القطع الحادة إخلاء الرقائق بشكل سلس.
- لقواطع الطحن, استخدم درجة أسنان غير متساوية لتجنب الثرثرة الرنانة.
- استخدم نصف قطر الأنف 0.2-0.4 مم للتشطيب. الأنف الكبير جدًا يسبب ثرثرة على الجدران الرقيقة.
- قواعد الاستخدام: قم بتغيير الأداة عند أول علامة على BUE أو باهتة. لا تقم أبدًا بحجر أداة مملة واستمر في استخدامها للتشطيب. قم بتقليل تراكب الأداة لتحقيق أقصى قدر من الصلابة وتقليل الثرثرة.
قصات القطع: "السرعة العالية, قاعدة قطع الضوء
تعمل آلات الألمنيوم بشكل أفضل بسرعة وضحلة.
- الطحن:
-
- سرعة قطع: 300-1500 م/دقيقة للكربيد; 2000-5000 م/دقيقة لـ PCD.
- تغذية لكل سن: 0.05-0.2 ملم. تخفيضات خفيفة, لا يغذي طعامًا بطيئًا ثقيلًا أبدًا.
- عمق القطع: 0.5-2 مم لكل تمريرة خشنة; .30.3 مم للتشطيب. قطع أخف = حرارة أقل = تشويه أقل.
- حفر: سرعة المغزل عالية, معدل تغذية منخفض, ودورات التراجع الدورية لكسر الرقائق. للثقوب العميقة, استخدم دورات الحفر بيك لإزالة الرقائق.
- التنصت: سرعات المغزل منخفضة. استخدم صنابير الفلوت الحلزونية لإخلاء الرقائق. استخدام الصنابير قاع من خلال الثقوب, الصنابير المدببة الحلزونية للثقوب العمياء. حجم مثقاب الصنبور 0.05-0.1 مم فوق المعيار للحصول على إزالة أفضل للخيط.
سائل التبريد & تشحيم: صنع أو كسر لإنهاء السطح
يقوم المبرد بأكثر من مجرد التبريد - فهو يقوم بتشحيم واجهة شريحة الأداة لمنع BUE.
- استخدم مبردات مخصصة لتصنيع الألمنيوم مع مجموعات تشحيم عالية الضغط. زيت مستقيم > مستحلب للتشحيم.
- لا تستخدم أبدًا التبريد المائي فقط. يؤدي نقص التشحيم إلى ضمان تشطيب BUE شديد وتمزق السطح.
- الحجم العالي, يتم توجيه توصيل الفيضانات ذات الضغط العالي مباشرة إلى منطقة القطع. للثقوب العميقة, يعتبر المبرد الداخلي من خلال الأداة إلزاميًا.
- MQL (الحد الأدنى لكمية التشحيم) مع رذاذ الزيت يعمل بشكل جيد جدًا في تصنيع PCD عالي السرعة. يترك الحد الأدنى من البقايا وهو صديق للأنودة.
عقد العمل: تجنب التكسير والاهتزاز
- قوة لقط معتدلة: الألومنيوم ناعم. يؤدي الضغط الزائد إلى ترك فجوات وتشويه الجدران الرقيقة. استخدم أداة تثبيت ظرف الفراغ لأجزاء الألواح الرقيقة.
- الدعم الكامل: أضف دعامات احتياطية تحت الجدران الرقيقة والأجزاء المتدلية. لا تقم مطلقًا بتعليق الأقسام غير المدعومة آليًا — فالثرثرة مضمونة.
- مادة تركيبية: استخدم الفينول, نايلون, أو فكوك ناعمة من الألومنيوم للتركيبات. ستحدد الفكوك الفولاذية الصلبة أجزاء الألومنيوم وتسحقها.
- تركيبات ما قبل التدفئة لإنتاج الدفعات: دع التركيبات تصل إلى درجة حرارة التشغيل قبل تشغيل دفعات شديدة التحمل. يعتبر توسيع التركيبات مصدرًا خفيًا لانحراف الأبعاد.
تسلسل العملية: تقليل التشويه خطوة بخطوة
ترتيب العملية مهم أكثر مما يدركه معظم الناس.
- اتبع التسلسل: التخشين → تخفيف التوتر (خبز أو نقع) → نصف تشطيب → تشطيب. لا تكون خشنة أبدًا وتنتهي دفعة واحدة.
- للأجزاء ذات الجدران الرقيقة, خذ تمريرات ضوئية متعددة بدلاً من قطع واحد كامل العمق.
- قم بطحن الملامح الخارجية والتجاويف أولاً, الحفر والاستفادة الأخيرة. يمكن لقوى الطحن أن تمتد وتشوه مواضع الثقب إذا تم تنفيذها مبكرًا.
- دع الجزء يبرد إلى درجة حرارة الغرفة قبل الانتهاء. أوقف الآلة, ابتعد ل 20 دقائق, ثم أعود وأخذ القطع النهائي. هذه الخطوة الواحدة تقضي على معظم أخطاء الأبعاد الحرارية.
- أضف انتقالات نصف القطر في الزوايا الداخلية. الزوايا الحادة = نتوءات ثقيلة وتركيزات إجهاد.
التحكم في إزالة الأزيز
Deburring يمكن أن تأكل 30% من إجمالي تكلفة الجزء إذا سمحت بذلك.
- استخدم الأدوات ذات حواف القطع المشطوفة لكسر الحواف أثناء التشغيل الآلي. تتفوق عملية إزالة الأزيز أثناء العملية على عملية إزالة الأزيز اليدوية في كل مرة.
- استخدم مسارات أداة القوس للداخل/للخارج للطحن الكفافي. لا تتوقف أبدًا وتتراجع مباشرة عن الحافة - فهذا يترك نتوءًا ثقيلًا.
- للأجزاء الذهاب إلى أنودة, لا يتم إزالة حواف الرمال الثقيلة أبدًا - فهي تسبب لونًا غير متساوٍ وتلطيخ السطح. تفضل إزالة الأزيز الاهتزازي أو إزالة الأزيز بالموجات فوق الصوتية للحصول على جودة سطح موحدة.
الاستقرار الأبعاد & مراقبة البيئة
- احتفظ بدرجة حرارة المتجر إلى 20 ± 2 درجة مئوية للعمل المحكم.
- اترك الأجزاء ترتاح لمدة 2-4 ساعات بعد المعالجة قبل الفحص النهائي. دعهم يبردوا تماما ويستقروا.
- معايرة الميكروميتر والفرجار لخطأ في درجة الحرارة. أداة القياس الدافئة تعطي قراءات خاطئة.
التحضير المسبق للأنودة & طلاء
- قم بتنظيف جميع بقايا سائل التبريد من الأجزاء بعد المعالجة. بقايا تسبب اكتشاف وتلطيخ بعد أنودة.
- القضاء على خدوش الأداة العميقة, علامات قلع, والثرثرة قبل الانتهاء. لن تخفيها الأنودة، بل ستجعلها أكثر وضوحًا.
- قناع وحماية الثقوب الملولبة والتجويف الدقيق قبل التنظيف والطلاء لتجنب التآكل وتلف الحواف.
5. الجدول المرجعي السريع لاستكشاف الأخطاء وإصلاحها
| مشكلة | السبب الأكثر احتمالا | الإصلاح الأول للمحاولة |
| حافة مبنية / الانتهاء من سوء السطح | طلاء أداة خاطئة; تزييت غير كاف | قم بالتبديل إلى DLC أو كربيد غير مطلي; زيادة ضغط سائل التبريد |
| جزء من الإعوجاج بعد التشغيل الآلي | الإجهاد الفارغ المتبقي; إزالة المخزون بشكل غير متساو | إضافة خبز تخفيف التوتر قبل التصنيع; معادلة الأسهم لكل جانب |
| علامات الثرثرة على الجدار الجانبي | صدى; أداة المفرطة المتراكمة | تغيير سرعة المغزل; تقليل التصاق الأداة |
| ثقب مدبب | التعبئة رقاقة; تبريد ضعيف | استخدم دورة الحفر بالنقر; زيادة سائل التبريد من خلال الأداة |
المواضيع الممزقة استغلالها |
إخلاء الشريحة ضعيف; مثقاب صغير الحجم | استخدم صنبور الفلوت الحلزوني; زيادة حجم الحفر الصنبور 0.05 مم |
| دفعة الأبعاد الانجراف | التمدد الحراري; التقدمي BUE | دع الأجزاء تبرد قبل القياس; ارتداء أداة المؤشر |
| نتوءات حافة ثقيلة | زاوية أشعل النار الصغيرة; أداة مستقيمة تتراجع | زيادة زاوية أشعل النار; استخدم مسارات أداة خروج القوس |
| أنودة عيوب السطح | خدوش ما قبل المعالجة; بقايا المبرد | تحسين الانتهاء من السطح; تنظيفها جيدا قبل الطلاء |
6. خاتمة
تصنيع الألمنيوم لا يتعلق بالقوة الغاشمة أو بأسرع آلة. يتعلق الأمر بالتحكم في الاحتكاك على مستوى النظام, حرارة, ضغط, وسلوك الشريحة.
لا تمتلك المتاجر التي تتفوق في تصنيع الألمنيوم آلات أكثر روعة، بل تتمتع بانضباط أفضل في العمليات.
إنهم يتحكمون في الضغط الفارغ, يختارون الأدوات المناسبة (وتجنب الطلاءات الخاطئة), يجرون تخفيضات خفيفة سريعة, يقومون بإغراق منطقة القطع بمواد التشحيم, وتركوا الأجزاء تبرد قبل القياس.
أكبر خطأ يرتكبه المهندسون الجدد هو معالجة الألمنيوم مثل الفولاذ الناعم. إنها مادة مختلفة مع أوضاع فشل مختلفة.
حافة مبنية, التشويه الحراري, الثرثرة, وتكوين الأزيز ليسا إزعاجات بسيطة، بل هما التحديان الأساسيان للعملية.
قم بمعالجتها بشكل منهجي من الجزء الفارغ إلى الجزء النهائي, وستنتقل من محاربة الخردة في كل جولة إلى ضرب التفاوتات دفعة تلو الأخرى.
بعد 32 سنين, ما زلت أرى المتاجر الجديدة تتعلم هذا بالطريقة الصعبة. ولكن بمجرد حصولك على النظام الصحيح, الألومنيوم هو واحد من الأكثر إنتاجية, ثابت, ومواد دقيقة قادرة على تصنيعها.