الفولاذ المقاوم للصدأ يتم اختياره لمقاومة التآكل. لكن بشروط معينة, يمكن أن تعاني من شكل خفي وخطير من الهجوم الموضعي: التآكل بين الحبيبية (IGC).
قد يظل السطح يبدو مشرقًا ونظيفًا. قد تكون الحبوب نفسها سليمة إلى حد كبير. لكن حدود الحبوب -المناطق الضيقة بين الحبوب- قد تم حلها بشكل انتقائي.
القوة والليونة تنخفض بشكل حاد, ويمكن أن يفشل المكون فجأة وبطريقة هشة.
لقد رأيت هذا في الأنابيب الملحومة التي اجتازت الفحص البصري ثم تصدعت في الخدمة. لقد رأيت ذلك في المبادلات الحرارية التي بدت جيدة حتى فتح اختبار الضغط مسار تسرب على طول شبكة حدود الحبوب.
IGC هي مشكلة مهندس المواد لأنها ليست مشكلة تجميلية سطحية - بل هي فقدان السلامة الهيكلية على المستوى المجهري.
1. ما هو التآكل الحبيبي في الفولاذ المقاوم للصدأ؟?
التآكل الحبيبي (IGC) هي ظاهرة تآكل موضعية حيث يهاجم التآكل بشكل تفضيلي حدود الحبوب أو المناطق الضيقة المجاورة لها مباشرة, بينما تظل الأجزاء الداخلية للحبوب غير متأثرة نسبيًا.
لفهم هذه الظاهرة, من المهم أن ندرك أن الفولاذ المقاوم للصدأ يتكون من العديد من البلورات المجهرية التي تسمى الحبوب.
كل حبة لها اتجاهها البلوري الخاص, وتعرف الواجهات بين الحبوب المتجاورة بحدود الحبوب.
في ظل الظروف العادية, تتمتع حدود الحبوب والأجزاء الداخلية للحبوب بمقاومة مماثلة للتآكل للسماح للفولاذ المقاوم للصدأ بالحفاظ على سلوكها السلبي الوقائي.
لكن, يمكن أن تتسبب بعض المعالجات الحرارية أو ظروف الخدمة في ظهور اختلافات كيميائية أو بنية مجهرية على طول هذه الحدود.
عندما تصبح حدود الحبوب أقل مقاومة كهروكيميائيًا من المصفوفة المحيطة بها, يتقدم التآكل بشكل تفضيلي على طول هذه المناطق الضيقة.
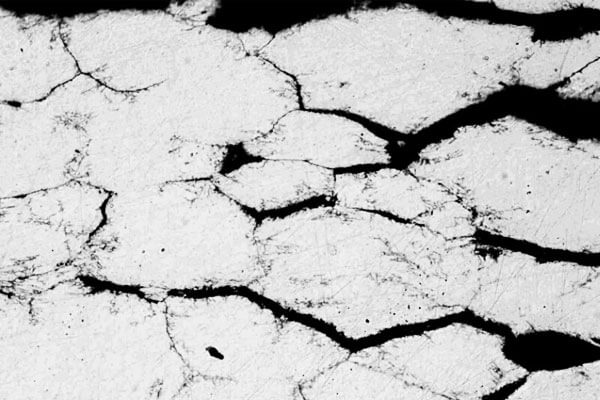
الخصائص الرئيسية للتآكل الحبيبي
يتميز التآكل الحبيبي بالعديد من الخصائص التي تميزه عن الأشكال الأخرى لتآكل الفولاذ المقاوم للصدأ:
- هجوم انتقائي على حدود الحبوب: يتقدم التآكل في المقام الأول على طول حدود الحبوب وليس بشكل موحد عبر السطح المعدني.
- محدودية الأضرار السطحية المرئية: قد لا ينتج عن التآكل في مرحلة مبكرة صدأ واضح, تغير اللون, أو خشونة السطح.
- فقدان السلامة الميكانيكية: كما تتدهور حدود الحبوب, تفقد الحبوب المجاورة قوة الترابط, تقليل الليونة, صلابة, وقدرة الحمل.
- إمكانية الانتشار السريع: بمجرد أن تتطور شبكة مستمرة من حدود الحبوب الحساسة, يمكن أن يخترق التآكل أعمق في المادة.
- صعوبة الكشف المبكر: قد لا يكشف الفحص البصري التقليدي عن الضرر, خاصة خلال المراحل الأولية.
أحد الجوانب الأكثر إثارة للقلق في IGC هو أن مكون الفولاذ المقاوم للصدأ قد يحتفظ بمظهر خارجي مقبول على ما يبدو بينما تعرضت بنيته الدقيقة الداخلية بالفعل لأضرار كبيرة.
هذا هو السبب في أن التآكل بين الحبيبات غالباً ما يعتبر آلية خفية لفشل المواد.
| نوع التآكل | موقع الهجوم | المظهر النموذجي | صعوبة الكشف |
| التآكل العام | سطح موحد | رقيق, الصدأ | سهل |
| الحفر | الحفر السطحية الموضعية | ثقوب عميقة صغيرة | معتدل |
| التآكل الحبيبي | حدود الحبوب | قد يبدو السطح مشرقًا; ممكن سقوط الحبوب | صعب |
| تصدع الإجهاد | الشقوق تحت ضغط الشد | الشقوق الجميلة | صعب |
2. الآلية الرئيسية: نظرية استنفاد الكروم
تعتمد مقاومة التآكل للفولاذ المقاوم للصدأ بشكل أساسي على الكروم. عند التعرض لبيئات تحتوي على الأكسجين, يتفاعل الكروم مع الأكسجين ليشكل مادة رقيقة للغاية, مستقر, وفيلم سلبي ملتصق غني بالكروم على السطح المعدني.
للفولاذ المقاوم للصدأ التقليدي, محتوى الكروم تقريبا 12 مطلوب بشكل عام نسبة وزن٪ أو أعلى لإنشاء سلوك غير قابل للصدأ والحفاظ عليه في ظل ظروف مناسبة.
يمكن أن يحدث التآكل بين الحبيبات عندما ينخفض تركيز الكروم بالقرب من حدود الحبوب عن المستوى المطلوب للحفاظ على طبقة سلبية مستقرة.
التوعية: تترسب كربيدات الكروم عند حدود الحبوب
يُظهر الفولاذ المقاوم للصدأ الأوستنيتي عمومًا مقاومة جيدة للتآكل عندما يخضع لعملية التلدين المناسبة.
تتضمن معالجة المحلول النموذجي تسخين المادة إلى حوالي 1050-1100 درجة مئوية, تليها التبريد السريع, عادةً ما يتم تبريد الماء أو طريقة تبريد مؤهلة أخرى.
خلال هذه العملية:
- يتم إذابة كربيدات الكروم في المصفوفة الأوستنيتي.
- يتم الاحتفاظ بالكربون في محلول صلب مفرط التشبع.
- يصبح الكروم أكثر توزيعًا بشكل موحد في جميع أنحاء المادة.
- يحتفظ الفولاذ بقدرته على تشكيل طبقة واقية سلبية.
لكن, عندما تتعرض المادة لاحقًا لدرجات حرارة تتراوح بين 450-850 درجة مئوية تقريبًا, قد تحدث ظاهرة تعرف بالتحسس.
يُشار إلى نطاق درجة الحرارة هذا عادةً باسم نطاق درجة حرارة التحسس.
تتطور العملية المعدنية على النحو التالي:
خطوة 1: انتشار الكربون نحو حدود الحبوب
تتمتع ذرات الكربون بانتشارية عالية نسبيًا في الفولاذ المقاوم للصدأ الأوستنيتي.
عندما تدخل المادة نطاق درجة حرارة التحسس, تهاجر ذرات الكربون نحو حدود الحبوب, حيث هطول الأمطار مواتية بقوة.
خطوة 2: ترسيب كربيد الكروم
يتفاعل الكربون مع الكروم لتكوين كربيدات غنية بالكروم, الأكثر شيوعًا Cr₂₃C₆.
تترسب هذه الكربيدات بشكل تفضيلي على طول حدود الحبوب لأنها توفر مواقع نووية مناسبة.
خطوة 3: استهلاك الكروم المحلي
يستهلك تكوين كربيدات الكروم الكروم من المصفوفة المعدنية المحيطة.
نظرًا لأن الكروم ينتشر بشكل أبطأ بكثير من الكربون في الفولاذ الصلب, لا يمكن تجديد تركيز الكروم بالقرب من حدود الحبوب بسرعة كافية للتعويض عن ترسيب الكربيد.
بالتالي, تتطور المناطق الضيقة المستنفدة للكروم بجوار حدود الحبوب.
تشكيل المناطق المستنفدة للكروم
المنطقة المستنفدة للكروم هي ميزة البنية المجهرية الهامة المسؤولة عن التآكل الحبيبي التقليدي المرتبط بالحساسية.
كما تترسب كربيدات الكروم على طول حدود الحبوب, المصفوفة المجاورة تفقد الكروم.
عندما ينخفض تركيز الكروم في المنطقة المنضبه إلى أقل من ذلك تقريبًا 12 بالوزن ٪, تصبح قدرتها على الحفاظ على فيلم سلبي مستقر ضعيفة بشكل كبير.
الداخلية الحبوب, التي تحتفظ بكمية كافية من الكروم, الاستمرار في إظهار مقاومة جيدة للتآكل نسبيًا.
وهذا يخلق بنية مجهرية غير متجانسة تتكون من:
- تصميمات داخلية غنية بالحبوب مع سلبية قوية نسبيًا.
- يترسب كربيد الكروم على طول حدود الحبوب.
- المناطق الضيقة المستنفدة للكروم المتاخمة للرواسب.
إن الاختلاف في مقاومة التآكل بين هذه المناطق يخلق الظروف الملائمة لهجوم انتقائي على حدود الحبوب.
ومن الجدير بالذكر أن 12 يعد wt.% مرجعًا معدنيًا عمليًا وليس عتبة مطلقة تنطبق على كل بيئة.
يعتمد التخميل الفعلي على التركيبة الكاملة للسبيكة, كيمياء الحل, درجة حرارة, والظروف الكهروكيميائية.
الآلية الكهروكيميائية: تكوين خلية كلفانية دقيقة
في وسط تآكل, تتمتع المنطقة المستنفدة للكروم ومصفوفة الحبوب بإمكانات كهروكيميائية مختلفة:
- منطقة استنفاد الكروم: انوديك, إمكانات منخفضة, من السهل أن تذوب.
- مصفوفة الحبوب: الكاثودية, غنية بالكروم, يبقى سلبيا.
العامل الحاسم هو نسبة المساحة. المنطقة المستنفدة صغيرة جدًا; مصفوفة الحبوب كبيرة جدًا. هذا يخلق الكاثود الكبير – الأنود الصغير حالة.
تصبح كثافة التيار الأنودي في المنطقة المستنفدة عالية جدًا, ويخترق التآكل بسرعة على طول حدود الحبوب.
بمجرد مهاجمة الشبكة الحدودية, لا يمكن إصلاح الضرر بواسطة الفيلم السلبي. لا يمكن لفيلم الأكسيد سد حدود الحبوب الذائبة.
3. آليات أخرى للتآكل الحبيبي
على الرغم من أن نظرية استنفاد الكروم تشرح معظم حالات التآكل الحبيبي في الفولاذ المقاوم للصدأ الأوستنيتي, لا يأخذ في الاعتبار كل حالة.
في ظل تركيبات مادية معينة وشروط الخدمة, قد تساهم آليتان إضافيتان في الهجوم على حدود الحبوب.
نظرية المرحلة انوديك
بعض المركبات بين الفلزات, سيجما بشكل خاص (أ) وتشي (x) مراحل, قد تترسب على طول حدود الحبوب أثناء التعرض الحراري.
يمكن أن تظهر هذه المراحل سلوكًا كهروكيميائيًا مختلفًا عن المصفوفة المعدنية المحيطة بها وقد تعمل كمواقع أنودية تفضيلية, مما يؤدي إلى حل موضعي.
على عكس استنزاف الكروم التقليدي, لا تتطلب هذه الآلية بالضرورة تكوين منطقة مستنفدة للكروم.
بدلاً من, قد تخضع المراحل المعدنية نفسها لهجوم كهروكيميائي تفضيلي.
ترتبط هذه الآلية بشكل أكثر شيوعًا بـ:
- نسبة عالية من الكروم, الفولاذ المقاوم للصدأ الحديدي عالي الموليبدينوم.
- الفولاذ المقاوم للصدأ الأوستنيتي يتعرض لخدمة طويلة في درجات الحرارة العالية.
نظرية الفصل الحدودي للحبوب
يحدث الفصل بين حدود الحبوب عند وجود شوائب ضئيلة, مثل الكبريت (ق), الفسفور (ص), وسيليكون (و), تتراكم عند حدود الحبوب أثناء المعالجة الحرارية أو التعرض لفترات طويلة لدرجات حرارة مرتفعة.
يمكن أن يؤدي إثراء هذه العناصر إلى تغيير التركيب الكيميائي المحلي والخصائص الكهروكيميائية لحدود الحبوب, تقليل قدرتها على التخميل وزيادة قابليتها للتآكل الانتقائي.
تساعد هذه الآلية في تفسير سبب استمرار تعرض بعض أنواع الفولاذ المقاوم للصدأ منخفضة الكربون ومنخفضة الكربون للغاية للتآكل بين الحبيبات في ظل ظروف معينة.
لذلك, إن تقليل محتوى الكربون وحده لا يزيل جميع مخاطر التآكل الحبيبي. يجب أيضًا أخذ التحكم في الشوائب وكيمياء حدود الحبوب في الاعتبار عند تقييم مقاومة التآكل للفولاذ المقاوم للصدأ.
4. الأسباب الشائعة للتآكل الحبيبي في التطبيقات الصناعية
في التصنيع الفعلي والخدمات الصناعية, نادراً ما ينتج التآكل بين الحبيبات عن عامل واحد.
تكوين المواد, التاريخ الحراري, عمليات التصنيع, وبيئات التشغيل يمكن أن تتفاعل لزيادة القابلية للتأثر.
السيناريوهات التالية هي من بين أهم الأسباب التي يجب مراعاتها.
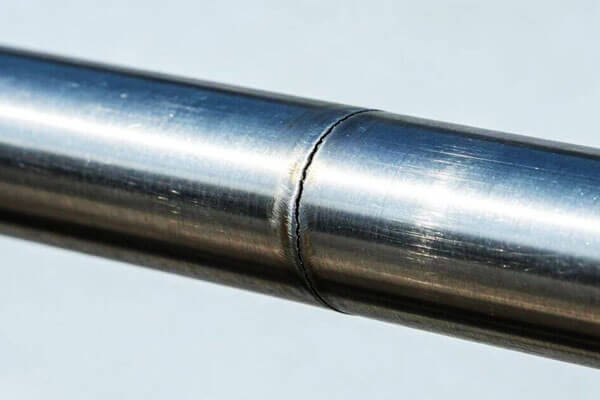
لحام المنطقة المتضررة من الحرارة (هاز)
يعد اللحام أحد أكثر مصادر التحسس شيوعًا في الفولاذ المقاوم للصدأ الأوستنيتي.
أثناء اللحام, يتعرض المعدن الأساسي المجاور للحام لدورة حرارية. اعتمادا على المسافة من خط الانصهار, تصل المناطق المختلفة إلى درجات حرارة ذروة ومعدلات تبريد مختلفة.
قد تدخل بعض أجزاء المنطقة المتأثرة بالحرارة نطاق التحسس الذي يتراوح بين 450-850 درجة مئوية.
إذا بقيت المادة ضمن هذا النطاق لفترة كافية, يمكن أن تترسب كربيدات الكروم على طول حدود الحبوب.
يمكن أن يؤدي ذلك إلى إنشاء منطقة ضيقة ذات مقاومة منخفضة للتآكل على جانبي اللحام.
في بعض أنواع الفولاذ المقاوم للصدأ المستقر, قد تحدث ظاهرة محلية أكثر تُعرف باسم هجوم خط السكين بالقرب من حدود الاندماج.
ويرتبط هذا بشكل خاص بالدرجات المستقرة مثل 321 و 347 تحت تاريخ حراري محدد.
يتأثر الخطر:
- محتوى الكربون في المادة الأساسية.
- لحام مدخلات الحرارة.
- درجة حرارة البينية.
- معدل التبريد.
- عدد تمريرات اللحام.
- تركيبة معدنية حشو.
- التعرض الحراري اللاحق.
وقاية:
- استخدم درجات منخفضة الكربون مثل 304L أو 316L للمكونات الملحومة الحساسة للتآكل.
- تحسين مدخلات حرارة اللحام لتجنب التعرض الحراري غير الضروري.
- استخدم إجراءات اللحام المتعددة التمريرات المناسبة.
- التحكم في درجة الحرارة البينية.
- حدد مستهلكات اللحام المتوافقة.
- ضع في اعتبارك حل ما بعد اللحام عندما تبرر ذلك متطلبات هندسة المكونات والخدمة.
الأهم من ذلك, إن مجرد تقليل مدخلات حرارة اللحام لا يضمن القضاء على التحسس. الدورة الحرارية كاملة, بما في ذلك إعادة التسخين عن طريق التمريرات اللاحقة, يجب تقييمها.
المعالجة الحرارية غير المناسبة
يتم استخدام التلدين بالمحلول على نطاق واسع لاستعادة مقاومة التآكل الفولاذ المقاوم للصدأ الأوستنيتي.
لكن, يمكن أن تؤدي عملية المعالجة الحرارية التي يتم التحكم فيها بشكل غير صحيح إلى نتيجة عكسية.
على سبيل المثال, إذا تم تسخين الفولاذ المقاوم للصدأ الأوستنيتي إلى ما يقرب من 1050-1100 درجة مئوية ولكن تم تبريده ببطء شديد, قد يقضي وقتًا كافيًا ضمن نطاق درجة حرارة التحسس لحدوث هطول كربيد الكروم.
بصورة مماثلة, إن الاحتفاظ بالمادة بين 450-850 درجة مئوية لفترة ممتدة يمكن أن يعزز التحسس.
وتشمل مشاكل المعالجة الحرارية الشائعة:
- درجة حرارة التلدين غير كافية.
- عدم كفاية وقت الاحتفاظ.
- التبريد البطيء أو غير المنضبط.
- توزيع غير متساو لدرجة حرارة الفرن.
- ترتيبات التحميل غير الصحيحة.
- الدورات الحرارية المتكررة غير المؤهلة.
وقاية:
استخدم إجراء التلدين المؤهل للمحلول بناءً على درجة السبائك, سمك القسم, وهندسة المكونات.
ضمان التدفئة الكافية, توحيد درجة الحرارة, والتبريد السريع بما فيه الكفاية من خلال نطاق التحسس.
التعرض لدرجات حرارة مرتفعة على المدى الطويل
مكونات الفولاذ المقاوم للصدأ المستخدمة في المبادلات الحرارية, الغلايات, أفران, المفاعلات الكيميائية, وقد تتعرض معدات توليد الطاقة للتعرض الحراري لفترات طويلة.
حتى عندما تكون درجة حرارة التشغيل أقل من نطاق التحسس الأقصى, لا يزال من الممكن أن يؤدي التعرض طويل الأمد إلى تعزيز تفاعلات الهطول, اعتمادًا على تكوين السبائك والتاريخ الحراري.
على سبيل المثال, يمكن أن يساهم التشغيل المطول عند درجة حرارة 400-600 درجة مئوية تقريبًا في حدوث تغييرات تدريجية في البنية المجهرية.
الاستجابة الدقيقة تعتمد على درجة الحرارة, مدة التعرض, محتوى الكربون, عناصر صناعة السبائك, وتاريخ المعالجة السابق.
وهذا مهم بشكل خاص للمكونات التي تخضع لدورات تسخين وتبريد متكررة.
وقاية:
- حدد درجات الفولاذ المقاوم للصدأ ذات الاستقرار الحراري المناسب.
- قم بتقييم السجل الكامل لدرجة حرارة الخدمة.
- تجنب التعرض الحراري غير الضروري أثناء التصنيع والتشغيل.
- النظر في الدرجات المستقرة أو المنخفضة الكربون حيثما كان ذلك مناسبا.
- إجراء الفحص الدوري والتقييم المعدني للمكونات الهامة.
بيئات الخدمة المسببة للتآكل
التحسس يجعل الفولاذ المقاوم للصدأ أكثر عرضة للهجوم الحبيبي, لكن البيئة المحيطة تحدد ما إذا كان هناك تآكل كبير.
يمكن لبعض البيئات الكيميائية تسريع ذوبان المناطق المستنفدة للكروم.
ومن الأمثلة:
- محاليل حمض الكبريتيك القوية.
- بيئات حمض النيتريك في ظل ظروف محددة.
- تيارات العملية المحتوية على الكلوريد.
- المحاليل الكيميائية الحمضية.
- البيئات المائية ذات درجة الحرارة العالية.
لكن, تأثير كل وسيلة يعتمد بشكل كبير على التركيز, درجة حرارة, تهوية, والإمكانات الكهروكيميائية.
أيونات الكلوريد, على سبيل المثال, ترتبط بشكل خاص بالتآكل والشقوق. لا يشير وجودها تلقائيًا إلى وجود تآكل بين الخلايا الحبيبية.
في الممارسة العملية, قد يحدث التحسس وآليات التآكل الموضعية الأخرى في وقت واحد, جعل تحليل الفشل أكثر تعقيدا.
وقاية:
قم بتقييم التركيب الكيميائي الفعلي وظروف التشغيل لوسيط الخدمة قبل اختيار درجة الفولاذ المقاوم للصدأ.
للتطبيقات الحرجة, يجب أن يتضمن مؤهل المواد اختبار التآكل الذي يمثل بيئة الخدمة المقصودة.
5. كيفية إصلاح ومنع التآكل الحبيبي
مصطلح "الإصلاح" يحتاج إلى توضيح. مرة واحدة التآكل الحبيبي (IGC) تسبب في انحلال كبير لحدود الحبوب, لا يمكن عكس الضرر.
ولذلك يركز التحكم الفعال على منع التحسس واستعادة الحالة المعدنية للمادة قبل حدوث التآكل.
استخدم الفولاذ المقاوم للصدأ منخفض الكربون
اختر الدرجات منخفضة الكربون مثل 304L و316L, مع محتوى الكربون من 0.03 بالوزن٪ أو أقل.
يقلل محتوى الكربون المنخفض من ترسيب كربيد الكروم عند حدود الحبوب, التقليل من مخاطر نضوب الكروم.
تستخدم هذه الدرجات على نطاق واسع للمكونات والتطبيقات الملحومة التي تنطوي على درجات حرارة مرتفعة.
استخدم درجات الفولاذ المقاوم للصدأ المستقرة
التيتانيوم (ل) و niobium (ملحوظة) تتحد بشكل تفضيلي مع الكربون لتكوين كربيدات مستقرة, تقليل تكوين كربيدات الكروم والمساعدة في الحفاظ على الكروم في المصفوفة المحيطة.
تشمل الدرجات المستقرة الشائعة:
- 321: الفولاذ المقاوم للصدأ المثبت بالتيتانيوم.
- 347: الفولاذ المقاوم للصدأ المستقر بالنيوبيوم.
هذه الدرجات مناسبة لتطبيقات درجات الحرارة المرتفعة والمكونات الملحومة حيث يكون التلدين بمحلول ما بعد اللحام غير عملي.
تطبيق الحل الصلب
يتضمن التلدين بالمحلول عادةً تسخين الفولاذ المقاوم للصدأ إلى حوالي 1050-1100 درجة مئوية, تليها التبريد السريع.
تعمل هذه المعالجة على إذابة كربيدات الكروم وإعادة الكروم إلى المحلول الصلب, المساعدة في استعادة مقاومة التآكل.
يمكنه عكس التحسس إذا لم يحدث تآكل كبير في حدود الحبوب. لكن, لا يمكنها إصلاح أضرار التآكل الموجودة وقد تكون غير عملية بالنسبة للهياكل الملحومة الكبيرة.
تحسين إجراءات اللحام
يجب التحكم في معلمات اللحام لتقليل التعرض لنطاق التحسس 450-850 درجة مئوية. تشمل الممارسات الموصى بها:
- استخدام تسيطر عليها, مدخلات حرارة منخفضة نسبيا.
- تطبيق اللحام متعدد التمريرات مع التحكم المناسب في درجة الحرارة البينية.
- حدد معادن أساسية منخفضة الكربون أو معادن مستقرة ومعادن حشو متوافقة.
- تجنب التسخين المفرط والتبريد البطيء دون داع.
- تطبيق محلول ما بعد اللحام الصلب حيثما كان ذلك عمليًا.
تصميم التحكم وشروط الخدمة
للفولاذ المقاوم للصدأ الحساس للحساسية, تجنب التعرض لفترات طويلة لدرجات حرارة تتراوح بين 400-600 درجة مئوية كلما أمكن ذلك.
حدد درجات منخفضة الكربون أو مستقرة وفقًا لدرجة حرارة التشغيل والبيئة المسببة للتآكل.
وينبغي أيضا النظر في شروط الخدمة. الكلوريد, حمض الكبريتيك, ويمكن أن يساهم حمض النيتريك في التآكل في ظل ظروف معينة.
يساعد الصرف السليم وتجنب المناطق الراكدة على تقليل تراكم وتركيز الوسائط المسببة للتآكل.
فحص واختبار التآكل الحبيبي
للمكونات الحرجة, التحقق من مقاومة IGC من خلال الاختبار المناسب والفحص المعدني. وتشمل الطرق الشائعة:
- أستم A262: الممارسات القياسية لتقييم القابلية للهجوم الحبيبي في الفولاذ المقاوم للصدأ الأوستنيتي.
- اختبار شتراوس واختبار هيوي: اختبارات التآكل المحددة المستخدمة لتقييم مقاومة التآكل بين الحبيبات.
- DL-EPR: اختبار إعادة تنشيط الحركية الكهروكيميائية مزدوج الحلقة لتقييم التحسس.
- الفحص المعدني: يستخدم لتحديد هطول الأمطار كربيد الحدود الحبوب والتغيرات المجهرية المرتبطة بها.
إحدى النقاط المهمة هي أن التخميل وحده لا يمكنه القضاء على التحسس. يمكنه استعادة الفيلم السلبي على سطح مُجهز بشكل صحيح, لكنها لا تستطيع تجديد الكروم في المناطق المستنفدة لحدود الحبوب.
6. كيفية اختيار درجة الفولاذ المقاوم للصدأ المناسبة لتقليل التآكل الحبيبي
يتطلب اختيار درجة الفولاذ المقاوم للصدأ الصحيحة تقييم التركيب الكيميائي للمادة, طريق التصنيع, عملية التصنيع, وبيئة الخدمة.
توفر التوصيات التالية نقطة انطلاق عملية للتطبيقات الصناعية الشائعة.
| متطلبات التطبيق | خيارات المواد الموصى بها | اعتبارات الاختيار |
| معدات ملحومة للأغراض العامة | 304ل, CF3 | يساعد محتوى الكربون المنخفض على تقليل التحسس |
| معدات المعالجة الكيميائية | 316ل, CF3M | يوفر الكربون المنخفض والموليبدينوم مقاومة محسنة للتآكل في العديد من البيئات |
| مكونات ملحومة بدرجة حرارة عالية | 321, 347 | تساعد عناصر التثبيت على التحكم في ترسيب كربيد الكروم |
| أجسام الصمامات المصبوبة المقاومة للتآكل | CF3M, CF8M | يعتمد الاختيار على حد الكربون ووسط العملية الفعلي |
| معدات مقاومة للتآكل على الوجهين | 2205, 2507 | التحكم في توازن الطور ومنع هطول الأمطار الضار بين المعادن |
| البيئات الكيميائية الشديدة | 904ل, 254 SMO أو غيرها من الدرجات المؤهلة عالية السبائك | يتطلب تقييم الوسط الكيميائي الفعلي ودرجة الحرارة |
يجب أن توجه عدة اعتبارات مهمة الاختيار النهائي:
- درجة حرارة التشغيل: تقييم كل من درجات حرارة التشغيل العادية والتعرض الحراري العابر.
- متطلبات اللحام: ضع في اعتبارك ما إذا كان المكون سيخضع للحام أو الإصلاح على نطاق واسع.
- وسط التآكل: تحديد تركيز الكلوريد, حموضة, درجة حرارة, والظروف المؤكسدة.
- هندسة المكونات: النظر في سمك القسم وإمكانية الوصول إلى المعالجة الحرارية.
- متطلبات التفتيش: حدد ما إذا كان فحص المعادن أو اختبار التآكل الموحد مطلوبًا.
- خدمة الحياة: تقييم الآثار طويلة المدى للشيخوخة الحرارية والتعرض للتآكل.
للمكونات المحتوية على الضغط والسلامة الحرجة, يجب أن يعتمد اختيار المواد على رموز التصميم المعمول بها, مواصفات المواد, وتقييمات التآكل الخاصة بالخدمة.
7. خاتمة
التآكل بين الحبيبات هو آلية فشل معدنية يمكن أن تؤثر بشكل خطير على موثوقية مكونات الفولاذ المقاوم للصدأ.
في الفولاذ المقاوم للصدأ الأوستنيتي التقليدي, السبب الأكثر شيوعا هو التحسس: يؤدي التعرض الحراري إلى ترسيب كربيدات الكروم على طول حدود الحبوب, استهلاك الكروم من المناطق المجاورة وإنشاء مناطق مستنفدة للكروم.
عندما تفقد هذه المناطق قدرتها على الحفاظ على فيلم سلبي مستقر, يتقدم التآكل بشكل تفضيلي على طول حدود الحبوب.
لكن, استنفاد الكروم ليس الآلية الوحيدة الممكنة. هطول المرحلة المعدنية, الفصل بين حدود الحبوب, ويجب أيضًا أخذ تأثيرات بيئات الخدمة المحددة في الاعتبار عند تقييم حالات فشل التآكل.
لمصنعي المسبوكات الاستثمارية الفولاذ المقاوم للصدأ, يجب تصميم مقاومة التآكل منذ بداية الإنتاج.
التركيب الكيميائي, ذوبان, التصلب, المعالجة الحرارية, ويساهم كل من إصلاح اللحام في الحالة المعدنية النهائية.
و لانجهي, يركز نهجنا في صب الاستثمار في الفولاذ المقاوم للصدأ على اختيار المواد, عمليات الصب التي تسيطر عليها, المعالجة الحرارية المناسبة, والتفتيش لدعم إنتاج مكونات موثوقة للبيئات الصناعية الصعبة.
سواء تصنيع أجسام صمامات الفولاذ المقاوم للصدأ المخصصة, مكونات المضخة, مدافع, أو غيرها من المسبوكات الدقيقة, يعد فهم التآكل بين الحبيبات والتحكم فيه أمرًا ضروريًا لتحقيق أداء المواد على المدى الطويل وموثوقية المنتج.
الأسئلة الشائعة
ما هو اضمحلال اللحام?
اضمحلال اللحام هو تآكل بين الخلايا الحبيبية في منطقة اللحام المتأثرة بالحرارة, الناتجة عن التحسس أثناء دورات اللحام الحرارية.
هل يمنع الفولاذ المقاوم للصدأ 304L و316L IGC?
إنها تقلل المخاطر بشكل كبير بسبب الاحتفاظ بالكربون 0.03% أو أدناه, لكنهم ليسوا محصنين بشكل مطلق في جميع الظروف.
ما هي 321 و 347 الفولاذ المقاوم للصدأ يستخدم ل?
وهي درجات مستقرة. التيتانيوم في 321 والنيوبيوم في 347 تتحد مع الكربون بشكل تفضيلي, الحد من استنزاف الكروم.
يمكن حل الصلب إصلاح التحسس?
يمكنه استعادة الحالة المعدنية إذا لم يكن الضرر الناجم عن التآكل متقدمًا جدًا. ولا يمكنها إصلاح حدود الحبوب التي ذابت بالفعل.
هل يعمل التخميل على إصلاح التآكل الحبيبي؟?
لا. يعمل التخميل على استعادة الطبقة السلبية للسطح ولكن لا يمكنه استعادة الكروم إلى منطقة حدود الحبوب المستنفدة.