على مدى أكثر من 30 عامًا من العمل في المتجر وتوجيه مهندسي العمليات, لقد رأيت الكثير من الممارسين الجدد يتعاملون مع دقة المعالجة على أنها ليست أكثر من مجرد "هل يتناسب الجزء مع نطاق التسامح".
إنهم ينظرون إلى البعد الموجود على الطباعة, التحقق من ذلك مع الفرجار, وادعوا له بالخير. لكن الدقة أعمق من ذلك بكثير.
من القيم الاسمية على المخطط إلى الرقائق التي تخرج من الأداة, الدقة هي نظام متعدد الطبقات للتحكم في الأبعاد, سلامة النموذج, والمحاذاة الموضعية - وأي خطأ في أي طبقة سيؤدي إلى إخراج التجميع بأكمله عن مساره.
بصورة مماثلة, غالبًا ما يتم رفض جودة السطح باعتبارها "مجرد مستحضرات تجميل". لا أستطيع إحصاء عدد المرات التي سمعت فيها "إنه داخل الجهاز, لا أحد يراها" - فقط لمشاهدة تلك الأجزاء تتآكل بشكل أسرع بمقدار 5 مرات أو تتشقق قبل الأوان بسبب التعب الناجم عن السطح.
يقسم هذا الدليل دقة المعالجة إلى أبعادها الأساسية الثلاثة, يستعرض الأساليب العملية الخمس التي نستخدمها على الأرض لضرب الأهداف ذات الأبعاد, ويشرح الطرق الأربع التي تحدد بها جودة السطح عمر خدمة المكونات بشكل مباشر.
هذه ليست نظرية كتابية، إنها الدروس التي تعلمناها دفعة واحدة ملغاة وتجربة ميدانية فاشلة في كل مرة.
1. الأبعاد الثلاثة لدقة الآلات
يقع كل تسامح في المخطط ضمن واحدة من ثلاث فئات: دقة الأبعاد, دقة النموذج, والدقة الموضعية.
غالبًا ما يركز المهندسون الجدد على أرقام الأبعاد ويتجاهلون الاثنين الآخرين - وهذا هو بالضبط ما ينتهي بك الأمر إلى أجزاء "تقاس بشكل صحيح" ولكنها لا تعمل.
دقة الأبعاد
تصف دقة الأبعاد مدى قرب الحجم الفعلي لميزة واحدة من قيمتها الاسمية المثالية - فكر في قطر التجويف, طول رمح, أو عرض الفتحة.
إنه البعد الأكثر بديهية والأكثر قياسًا للدقة, ولكنه أيضًا الأكثر إساءة تفسيره.
إليك قاعدة الطابق الأول من المتجر التي يفتقدها معظم الأشخاص الجدد: البعد الاسمي على الرسم هو مركز من فرقة التسامح, وليس الحد الأعلى أو الأدنى.
إذا قمت بتعيين إزاحة الأداة الخاصة بك عند الحد الأعلى فقط "للتأكد من ملاءمتها,"أنت بالفعل في منتصف الطريق إلى عدم التسامح بمجرد أن تبدأ أداتك في التآكل.
نحن نستهدف دائمًا القيمة الاسمية في التخفيضات الأولى, واترك هامشًا متساويًا على كلا الجانبين للارتداء.
يبدو أساسيا, لكنني رأيت دفعات كاملة ملغاة بسبب إعداد المشغل على حافة التسامح.
دقة النموذج
تصف دقة النموذج مدى صحة الميزة للشكل الهندسي المقصود.
استقامة, تسطيح, دائرية, أسطوانة, والتسامح في ملف تعريف الخط يقع جميعها ضمن هذه الفئة. بعبارات واضحة: هو رمح الجولة فعلا? Is the table top actually flat?
This is the silent killer of assembly performance. I once had a batch of 4140 steel shafts that passed every dimensional diameter check by the book.
But when we pressed bearings onto them, they sang and vibrated so bad we had to scrap the whole run.
The problem? Poor cylindricity — the shaft was slightly oval, by only 0.03 مم, but enough to load the bearing unevenly. Dimensional numbers all passed; form accuracy failed.
الدقة الموضعية
Positional accuracy describes the geometric relationship between features: parallelism between two faces, perpendicularity between a bore and a mounting surface, concentricity between two bores, or hole pattern position on a housing.
This is the most expensive kind of precision failure. If the hole pattern on a gearbox housing is shifted by 0.1 مم, the shafts bind, التروس تلبس قبل الأوان, والوحدة بأكملها تفشل مبكرًا.
لا يمكنك إصلاح الخطأ الموضعي عن طريق الصنفرة أو التوسيع - فهو مدمج في الإعداد.
التسلسل الهرمي لطابق المتجر غير المكتوب
هناك قاعدة أولوية قديمة نعيش بها, حصل على عقود من الأجزاء الملغاة وإعادة صياغة منتصف الليل: التسامح في الشكل > التسامح الموضعي > التسامح الأبعاد
يفترض معظم الناس أن تحمل الأبعاد هو الأشد, لكنها ليست كذلك. النموذج هو الأساس. إذا كان سطحك ليس مسطحًا, لا يمكنك قياس التوازي بدقة.
إذا لم يكن تجويفك مستديرًا, قياس القطر الخاص بك لا معنى له. لم يتم استخلاص هذا التسلسل الهرمي من كتيب قياسي، بل تم تعلمه بالطريقة الصعبة.
2. خمس طرق عملية لتحقيق دقة الأبعاد
إن تحقيق أهداف الأبعاد الخاصة بك ليس بالأمر السحري، بل يتعلق باختيار الطريقة الصحيحة للحجم, تسامح, والهندسة.
نحن نستخدم خمس طرق أساسية على الأرض, لكل منها شخصيتها الخاصة, نقاط القوة, والمزالق.
طريقة القطع والتجربة
طريقة المدرسة القديمة الكلاسيكية: خذ قطعًا خفيفًا, قياس النتيجة, ضبط إزاحة الأداة الخاصة بك, وكرر. يمكنك التسلل إلى الحجم النهائي بشكل تدريجي, لا تقطع أبدًا بعمق كبير في تمريرة واحدة.
- الأفضل ل: أجزاء لمرة واحدة, النماذج الأولية, وظائف دفعة صغيرة, والتسامح ضيق جدا
- واقع أرضية المتجر: بطيئة, ولكن لا يهزم من حيث المرونة. هذه هي المهارة الأولى التي أتقنها كل متدرب, ويستغرق الأمر ستة أشهر جيدة حتى تصبح جيدًا في ذلك.
يمكنك تطوير شعور بمدى انحراف الأداة, ما مقدار الحرارة التي ستجعل الجزء ينمو, وكيفية قراءة الميكرومتر كأنه لغة ثانية. - يمسك: إنه يعمل فقط إذا كان المشغل الخاص بك يعرف ما يفعله. الإزاحة السيئة في القطع النهائية تدمر الجزء.
طريقة ضبط الإعداد
يمكنك الاتصال بموضع الأداة الخاص بك وإزاحة العمل مرة واحدة, ثم قم بتشغيل دفعة كاملة من نفس الإعداد.
- الأفضل ل: دفعات إنتاج متوسطة وكبيرة, أجزاء متكررة متسقة
- المزايا: دقة مستقرة, كفاءة عالية, جودة متسقة من جزء إلى جزء. هذا هو العمود الفقري للإنتاج الضخم.
- القاعدة الحرجة: قم دائمًا بفحص القطعة الأولى والتحقق من صحتها بالكامل قبل تشغيل الدفعة.
لقد رأيت 500 تم إلغاء الأجزاء في غضون ساعة لأن شخصًا ما تخطى فحص القطعة الأولى وتم إزاحة الأداة 0.2 مم قبالة.
طريقة أداة الحجم
يمكنك استخدام أداة ثابتة, حجم معايرة - التدريبات, reamers, دبابيس, والتدريبات الصنبورية كلها تعمل بهذه الطريقة. حجم الثقب هو حجم الأداة, أكثر أو أقل.
- الأفضل ل: أحجام الفتحات القياسية, splines, والملفات الداخلية
- المزايا: بسيط, ثابت, لا توجد إدارة تعويض معقدة.
- يمسك: ارتداء الأدوات هو القاتل الصامت. مخرطة يرتديها 0.02 مم سوف ينجرف بهدوء كل ثقب على المدى, ولن تلاحظ حتى تقوم بالقياس. يجب عليك تتبع عمر الأداة واستبدالها في الموعد المحدد, وليس على الفشل.
تلقائي & طريقة التحكم باستخدام الحاسب الآلي
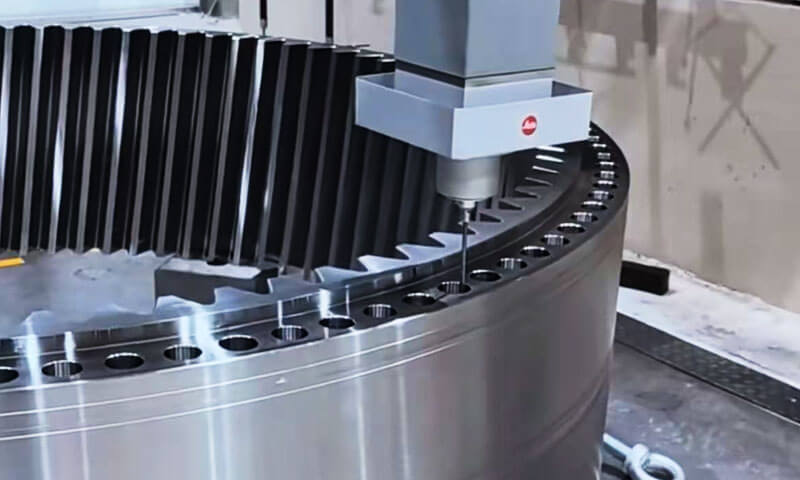
CNC وأنظمة التحكم الآلي تدمج بشكل أساسي خبرة المشغل في البرنامج.
الآلة تقيس, يعوض عن ارتداء الأداة, ويتراجع تلقائيا, مع التحكم الدقيق في الإحداثيات على مسار الأداة.
- الأفضل ل: الهندسة المعقدة, متوسطة إلى عالية الحجم, التكرار متسقة
- المزايا: كفاءة واتساق أعلى بكثير من الطرق اليدوية. تعتبر الخطوط المعقدة والأسطح ثلاثية الأبعاد التي قد تكون مستحيلة يدويًا أمرًا روتينيًا في مطحنة CNC.
- الحقيقة الصعبة: القمامة في, القمامة خارج. إذا كان البرنامج خاطئا, سترتكب الآلة الخطأ بشكل أسرع وأكثر ثباتًا من الإنسان.
لقد رأيت أعطالًا أكثر تكلفة بسبب التعليمات البرمجية السيئة مقارنةً بسوء تقدير المشغل.
مقارنة طرق التحكم في الأبعاد
| طريقة | أفضل نطاق حجم | دقة الأبعاد النموذجية | كفاءة الإنتاج | متطلبات المهارة | المخاطر الأولية |
| قطع ومحاولة | 1 - 10 قِطَع | ±0.005 – ±0.02 ملم | منخفض جدا | عالية جدا (6+ أشهر لإتقان) | خطأ بشري في القطع النهائي |
| تعديل الإعداد | 20 - 500+ قِطَع | ±0.01 – ±0.05 ملم | عالي | معتدل | خطأ في إعداد القطعة الأولى يتسبب في خردة الدفعة |
| أداة الحجم | 10 - 1000+ قِطَع | ±0.01 – ±0.03 ملم | متوسطة عالية | قليل | أداة تدريجية ارتداء الانجراف |
| تلقائي & طريقة التحكم باستخدام الحاسب الآلي | 5 - 10,000+ قِطَع | ±0.005 – ±0.02 ملم | عالية جدا | عالي (مهارة البرمجة) | خطأ في البرنامج يسبب السريع, عيوب متسقة |
علاوة: استمارة & طرق الدقة الموضعية
لدقة النموذج, نحن نعتمد على ثلاثة أساليب أساسية:
- جيل المسار: يعمل الاستيفاء الدقيق لمسار الأداة على آلات CNC على إنشاء ملفات تعريف دقيقة ذات شكل حر
- أدوات النموذج: تقوم أدوات النموذج المشكل بقطع الملف الشخصي بالكامل بتمريرة واحدة للحصول على مقاطع عرضية متسقة
- عمليات التوليد: تحول, طحن, ويولد الشحذ أشكالًا مستديرة من خلال الحركة النسبية الخاضعة للتحكم
من أجل الدقة الموضعية, القاعدة الذهبية غير قابلة للتفاوض: قم بتجهيز جميع الميزات المهمة للموضع في إعداد واحد.
في كل مرة تقوم فيها بفك الجزء وإعادة تركيبه, قمت بإدخال خطأ المحاذاة. إذا كنت تستطيع حفر جميع الثقوب في لقط واحد, افعلها.
3. جودة السطح: المحرك الخفي لعمر خدمة المكونات
لقد وصلت إذن إلى جميع أبعادك, النموذج الخاص بك هو جيد, مواقفك ميتة. هل انتهيت? ولا حتى قريبة.
هذه الطبقة العليا الرفيعة من المعدن - السطح - ستؤدي إلى إطالة عمر خدمة الجزء أو كسره. هناك أربع طرق تؤثر بها جودة السطح بشكل مباشر على الأداء, ومعظم المهندسين الجدد يعرفون واحدًا منهم فقط.
ارتداء المقاومة
بغض النظر عن مدى سلاسة سطحي التزاوج, على المستوى الجزئي، فإنهم يتلامسون فقط عند قمم ملف خشونة السطح.
الخشونة الأعلى تعني أقل, نقاط اتصال أعلى, ارتداء أولي أسرع, ووقت اقتحام أطول.
وهذا هو بالضبط سبب وجود فترة توقف للمحركات الجديدة: أنت تتآكل تلك القمم المجهرية حتى تتزاوج الأسطح بشكل كامل وتدخل في تآكل مستقر.
لتطبيقات الحمل الثقيل, جودة السطح هي الفرق بين 10,000 ساعات الخدمة و 1,000 ساعات. لقد رأيت مجموعات التروس الثقيلة تدوم لفترة أطول بمقدار 3 مرات فقط عن طريق إسقاط خشونة السطح من Ra 3.2 إلى رع 0.8.
قوة التعب
تحت التحميل الدوري, كل علامة أداة صغيرة, يخدش, وسلسلة التلال هي أداة رفع الضغط. تبدأ شقوق التعب دائمًا تقريبًا على السطح, في جذر ذروة الخشونة.
هذا هو الجزء غير البديهي: الضغط المتبقي على السطح أمر جيد.
إنه يلغي جزءًا من حمل الشد الدوري, مما يجعل الشقوق أكثر صعوبة لبدء ونشرها.
عمليات مثل التقطيع بالرصاص, تلميع الأسطوانة, تم تصميم جميع التشطيبات الباردة للبناء المتعمد في طبقة من الضغط السطحي المضغوط.
يعتقد الناس أنهم مجرد "تمليس السطح" - فهم في الواقع يضغطون عليه مسبقًا ليدوم لفترة أطول.
مقاومة التآكل
كلما كان السطح أكثر سلاسة, كلما قل عدد الشقوق والوديان الموجودة للرطوبة, الملوثات, والمواد الكيميائية المسببة للتآكل لجمع. يبدأ التآكل الحفري في وديان خشونة السطح.
قم بإسقاط قيمة Ra, ويمكنك إطالة عمر التآكل بشكل كبير. للأجزاء التي تعمل في المناطق الرطبة, مالح, أو البيئات الحمضية, يمكن للتشطيب الجيد للسطح أن يضيف سنوات من عمر الخدمة دون أي تغيير آخر في التصميم.
للمكونات البحرية, الانتقال من رع 6.3 إلى رع 1.6 يمكن مضاعفة عمر خدمة التآكل.
ملائم & استقرار الجمعية
وهذا هو التأثير الأكثر تجاهلا. يمكن أن يتصرف جزأان لهما نفس التداخل الاسمي بشكل مختلف تمامًا إذا كانت خشونة سطحهما مختلفة.
الخشونة العالية تعني أن القمم تسحق عند التجميع, مما يتيح لك التدخل الفعلي أقل فعالية.
أسوأ: يمكن أن يخفف الضغط المتبقي الناتج عن التشغيل الآلي بمرور الوقت, مما تسبب في تغيير الأبعاد قليلا. لقد حصلت ذات مرة على مجموعة من البطانات الدقيقة التي اجتازت كل عملية فحص بعد التصنيع مباشرة.
لقد حاصرناهم, ضعهم في المستودع لمدة أسبوعين, وعندما ذهبنا لتجميعهم, نصفهم لن يصلح.
لقد خفف التوتر الداخلي المتبقي, وقد تغيرت الأحجام بما يكفي للتخلص من الملاءمة. لا تخطي أبدًا تخفيف الضغط للحصول على أجزاء ملائمة بدقة.
4. الصورة الأكبر: الدقة والجودة هي مؤشرات النظام
هذا هو الدرس الأكبر الذي تعلمته 30 سنين: لا يتم عزل دقة التصنيع وجودة السطح, مقاييس مستقلة. إنها المخرجات المرئية لنظام التصنيع بأكمله.
صلابة الآلة, أداة ارتداء الأداة, قطع الحرارة, الإجهاد الداخلي المتبقي, اهتزاز المغزل, دقة التثبيت - يظهر كل عامل في العملية في الجزء الأخير.
إذا كنت تسعى للحصول على دقة متسقة, لا يمكنك فقط "المحاولة بجهد أكبر" على الآلة. عليك أن تنظر إلى النظام بأكمله.
فهم العلاقات بين السبب والنتيجة – كيف يظهر تآكل الأداة في انحراف الأبعاد, كيف تظهر سرعة القطع في تشطيب السطح, كيف يظهر التثبيت في الخطأ الموضعي - أكثر قيمة بكثير من حفظ جداول التسامح.
يمكن لأي شخص البحث عن قيمة التسامح. المهندس الذي يعرف سبب وجود التسامح, وما يؤثر عليه, هو الذي يبقي الخط قيد التشغيل.
الفكر النهائي
لا تتعلق المعالجة الجيدة بضرب الأرقام على المطبوعات. يتعلق الأمر بفهم ما تعنيه هذه الأرقام, كيف تم إنشاؤها, وكيف تؤثر على الجزء عندما يكون في الخدمة.
إتقان الأبعاد الثلاثة للدقة, احترام قوة جودة السطح, وشاهد النظام بأكمله خلف الشريحة، وستتمكن من حل المشكلات قبل حدوثها, ليس بعد إلغاء الدفعة.