عند مناقشة عمليات قطع المعادن, تحول, الطحن, وعادة ما يحظى الطحن بمعظم الاهتمام. لكن, لا يتم حل كل مشكلة بالقطع بشكل أفضل عن طريق القاطع الدوار.
للأسطح المسطحة, الأخاديد المستقيمة, المفاتيح, splines, وبعض التشكيلات الداخلية غير الدائرية, عمليات القطع الخطية تبقى مفيدة للغاية.
العمليات الثلاث الهامة التي تغطيها هذه المقالة هي التخطيط, تشكيل, والتطرق.
يقوم الثلاثة بإزالة المواد من خلال الحركة الخطية النسبية بين أداة القطع وقطعة العمل, لكنها تختلف بشكل أساسي في تكوين الجهاز, اتجاه القطع, الأدوات, إنتاجية, الهندسة المطبقة, والاقتصاد.
من منظور التصنيع, فالسؤال الصحيح ليس ببساطة ما هي العملية "الأفضل". إنها:
ما هي عملية القطع الخطية التي توفر الشكل الهندسي المطلوب؟, دقة, الانتهاء من السطح, إنتاجية, والتكلفة للجزء المحدد وحجم الإنتاج?
1. التخطيط: القطع الترددي للأسطح المسطحة الكبيرة
التخطيط هي عملية قطع معدنية خطية تقليدية تتحرك فيها قطعة العمل بشكل متبادل مقابل أداة قطع ثابتة ذات نقطة واحدة. على عكس الدوران, الطحن, أو طحن, لا يعتمد التخطيط على القطع الدوار المستمر.
بدلاً من, تتم إزالة المواد أثناء السكتة الدماغية الأمامية, في حين أن ضربة العودة عادة ما تكون حركة غير قطعية.
مبدأ القطع المباشر هذا يجعل التخطيط مناسبًا بشكل خاص للقطع الكبيرة, ثقيل, وقطع العمل الممدودة ذات الأسطح المسطحة أو المستقيمة الطويلة.
على الرغم من الحديثة طحن CNC لقد حل محل التخطيط في العديد من التطبيقات ذات الأغراض العامة, يظل التخطيط ذو قيمة فنية حيث أن حجم ووزن قطعة العمل يجعل المعالجة الدوارة أقل عملية.
أسرة كبيرة للأدوات الآلية, قواعد ثقيلة, المسبوكات الهيكلية, والأسطح الإرشادية الطويلة هي أمثلة تمثيلية.
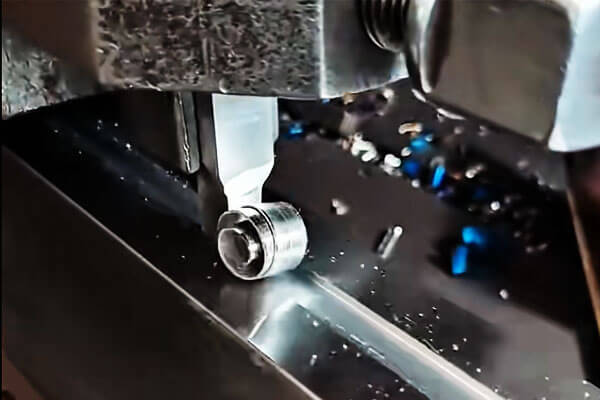
مبدأ العمل للتخطيط
تعتمد عملية القطع للمسوي على دورة السكتة الدماغية المتكررة. خلال السكتة الدماغية إلى الأمام, تعمل حافة القطع على تعشيق قطعة العمل وإزالة طبقة من المواد يمكن التحكم فيها.
تقوم الأداة أو الجدول بعد ذلك بإكمال حركة العودة الخاصة بها, عادي بدون تقطيع, قبل تطبيق الخلاصة التالية.
الدورة الأساسية هي:
شوط القطع ← شوط العودة ← تغذية ← شوط القطع
تعمل التغذية على تغيير موضع القطع تدريجيًا بحيث تغطي الأداة منطقة المعالجة المطلوبة.
من خلال الجمع بين حركة الطاولة الطولية والتغذية العرضية أو العمودية, يمكن للمسوي توليد أفقي, رَأسِيّ, والأسطح المائلة.
هذه الحركة الترددية هي الفرق الأساسي بين التخطيط ومعظم عمليات التصنيع الحديثة عالية الإنتاجية.
في الطحن, يدور القاطع باستمرار وتقوم أسنان متعددة بتعشيق قطعة العمل بشكل متكرر. في التخطيط, يكون القطع متقطعًا ويتم إجراؤه عادةً باستخدام أ حافة قطع واحدة.
المكونات الرئيسية للمسوي
يتكون المسوي التقليدي من عدد كبير من المكونات الهيكلية ومكونات التحكم في الحركة المصممة لدعم قطع العمل الثقيلة والحفاظ على ثبات القطع.
| عنصر | الوظيفة الرئيسية |
| سرير الآلة | يدعم الطاولة الترددية ويمتص قوى القطع |
| المنضدة | يحمل قطعة الشغل ويوفر الحركة الترددية الأولية |
| الأعمدة / المساكن | دعم السكك الحديدية المتقاطعة ورؤوس الأدوات |
| عبر السكك الحديدية | يحمل ويضع رؤوس الأداة |
| رؤوس الأدوات | أمسك أدوات القطع وقم بتعديل التغذية |
| آلية التغذية | يتحكم في الحركة المتزايدة بين ضربات القطع |
| نظام القيادة | يوفر تسريع الجدول الذي يمكن التحكم فيه, سرعة قطع, وسرعة العودة |
يجب أن يكون هيكل الماكينة جامدًا بدرجة كافية نظرًا لأنه غالبًا ما يتم تطبيق التخطيط على المسبوكات الكبيرة والمكونات ذات قوى القطع الكبيرة.
أي عدم استقرار في الجدول, نظام العمل, أو يمكن أن يظهر رأس الأداة مباشرة على شكل اهتزاز, تباين الأبعاد, أو الانتهاء من السطح الضعيف.
التطبيقات النموذجية للتخطيط
أقوى مجال تطبيق للتخطيط هو إنتاج كبير, طويل, الأسطح المستقيمة نسبيا
تعتبر أسرة الأدوات الآلية الكبيرة مثالًا كلاسيكيًا. قد تمتد الحزوز الدليلية وأسطح التثبيت الخاصة بها على أطوال كبيرة وتتطلب محاذاة دقيقة على طول غلاف العمل الكامل.
تحدث متطلبات مماثلة في قواعد كبيرة, إطارات, المسبوكات الهيكلية, والمعدات الصناعية الثقيلة.
يمكن أن ينتج التخطيط أيضًا:
- طائرات أفقية طويلة
- الأسطح العمودية
- الأسطح المائلة
- الأخاديد المستقيمة
- V-Grooves
- فتحات T
- لمحات من نوع تتوافق
- أسطح توجيه طويلة
مع الأدوات المناسبة وتكوين الجهاز, ويمكن أيضًا إنشاء ملفات تعريف أكثر تخصصًا.
لكن, تكون العملية أكثر اقتصادا عندما تظل الهندسة خطية بشكل أساسي ويمكن الوصول إليها بواسطة الأداة الترددية.
أدوات التخطيط واستراتيجية القطع
يستخدم التخطيط عادة أدوات القطع ذات النقطة الواحدة
للتصنيع الخام, عادةً ما يُفضل استخدام أداة صلبة ذات حافة قطع قوية بحيث يمكن أخذ أعماق أكبر من القطع دون اهتزاز مفرط.
تستخدم عمليات التشطيب أدوات مصممة لإنتاج عملية قطع أكثر استقرارًا وتحسين جودة السطح.
يجب تقليل تراكب الأداة إلى الحد الأدنى لأن عرض الأداة الطويل يقلل من الصلابة ويمكن أن يزيد من الثرثرة.
يصبح هذا مهمًا بشكل خاص عند تخطيط المسبوكات الكبيرة لأن قطعة العمل نفسها قد تحتوي على تغيرات موضعية في الصلابة.
يتبع إعداد الأداة العملية ثلاثة مبادئ أساسية:
موضع الأداة الصحيح + الحد الأدنى من التراكم + لقط آمن
يجب أيضًا دعم قطعة العمل بقوة. قد يتم تثبيت المكونات الصغيرة في نائب أو أي تركيبات أخرى, في حين يتم تأمين المصبوبات والتصنيعات الكبيرة بشكل عام باستخدام المشابك, البراغي, كتل الدعم, أو تركيبات مخصصة.
خصائص العملية والدقة النموذجية
العيب الرئيسي للتخطيط هو انخفاض كفاءة إزالة المواد مقارنة بالطحن المستمر, لأن ضربة العودة عادة لا تساهم في القطع.
كما أن تغييرات الأداة والتسارع والتباطؤ الترددي تحد أيضًا من الإنتاجية.
نقاط قوتها هي المرونة, أدوات بسيطة نسبيا, والقدرة على تصنيع مكونات كبيرة أو ثقيلة دون الحاجة إلى قواطع دوارة معقدة.
هذه الخصائص تجعل التخطيط مفيدًا بشكل خاص في إنتاج القطعة الواحدة والكميات الصغيرة, أعمال الإصلاح, وتصنيع المكونات المسطحة الكبيرة.
تعتمد الدقة النموذجية القابلة للتحقيق بشدة على حالة الماكينة, هندسة الأداة, صلابة الشغل, ومعلمات المعالجة.
كمرجع عام, التخطيط التقليدي قد يحقق ما يقرب من دقة الأبعاد IT9 – IT7, مع خشونة السطح عادة حولها را 12.5-1.6 ميكرومتر.
في ظل ظروف مواتية وباستخدام أدوات التشطيب الواسعة المناسبة, يمكن تحقيق التخطيط الدقيق تقريبًا تكنولوجيا المعلومات6, مع احتمال وصول خشونة السطح إلى ما حولها را 0.8-0.2 ميكرومتر.
تعتبر هذه القيم إرشادية وليست عالمية ويجب ألا تحل محل التحقق من صحة القدرة الخاصة بالعملية.
| المعلمة | خصائص التخطيط النموذجية |
| طريقة القطع | الترددية قطع نقطة واحدة |
| التطبيق الأساسي | أسطح مسطحة ومستقيمة كبيرة |
| ميزات يمكن تشكيلها | أفقي, رَأسِيّ, الأسطح المائلة; الأخاديد المستقيمة; لمحات بسيطة الشكل |
| الميزة الرئيسية | مرنة واقتصادية للكبيرة, مكونات الحجم المنخفض |
| القيد الرئيسي | تؤدي ضربة العودة الخاملة إلى تقليل الإنتاجية |
| دقة نموذجية | حوالي IT9-IT7 |
| خشونة السطح النموذجية | حوالي 12.5-1.6 ميكرومتر |
| تشطيب دقيق | يمكن أن يقترب من IT6 وحوالي Ra 0.8–0.2 ميكرومتر في ظل ظروف مناسبة |
تكمن القيمة الأساسية للتخطيط في قدرته على توفير الاستقرار, تصنيع مرن للأشكال الهندسية المسطحة الكبيرة باستخدام أدوات بسيطة نسبيًا.
على الرغم من أنه تم استبداله إلى حد كبير بالطحن عالي الإنتاجية في العديد من بيئات الإنتاج, تظل عملية عملية للمكونات الكبيرة, الآلات الثقيلة, والتصنيع منخفض الحجم حيث تكون المرونة وبساطة المعدات أكثر أهمية من سرعة الدورة القصوى.
2. تشكيل: القطع الترددي العمودي للميزات الداخلية والخارجية
غالبًا ما يصف الميكانيكيون المخضرمون ماكينة التشقيب بأنها "المسوي العمودي", والمقارنة مناسبة من الناحية الفنية.
في التشكيل, يكون اتجاه القطع عموديًا وليس أفقيًا, وتستهدف العملية في المقام الأول الأسطح الداخلية.
يمكن اعتباره امتدادًا رأسيًا لعملية التخطيط, تقاسم نفس نقطة واحدة أساسية, عمل القطع المتقطع مع توسيع نطاق وصوله إلى التجاويف, المحاور, وغيرها من الأشكال الهندسية المغلقة التي لا يمكن للمسوي أو المشكل الوصول إليها بسهولة.
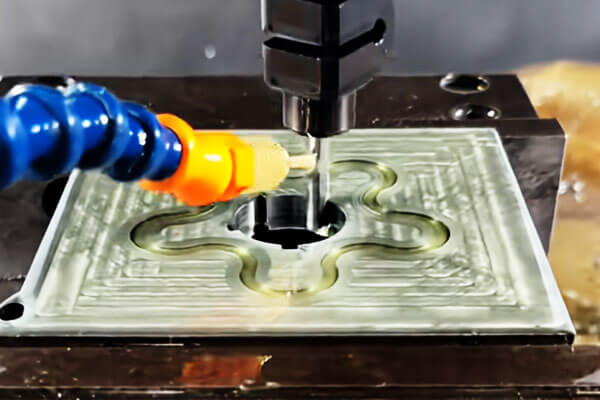
المعدات الأساسية: آلة الشق
آلة الشق (فتحة) يتكون من سرير, عربات الشرائح العلوية والسفلية, طاولة عمل دائرية, كبش, وعمود.
الحركة الأساسية هي التردد الخطي العمودي للمكبس, الذي يحمل أداة الشق لأسفل عبر قطعة العمل ويسحبها عند ضربة العودة.
يتم توفير حركة التغذية من خلال الحركة الطولية والعرضية للشرائح العلوية والسفلية, بينما تتيح الحركة الدوارة لطاولة العمل الدائرية الفهرسة الزاوية.
يسمح هذا المزيج للماكينة ليس فقط بإجراء عمليات القطع الداخلية المستقيمة ولكن أيضًا الميزات المفهرسة الموزعة حول التجويف.
تتعامل ماكينات القمار النموذجية مع ضربات تتراوح من الضربات التقريبية إلى الضربات التقريبية 80 مم ل 500 مم, مع سرعات ذاكرة الوصول العشوائي عادة بين 15 و 60 ضربات في الدقيقة اعتمادًا على طول الضربة والمواد.
لأن القطع يحدث فقط أثناء السكتة الدماغية الهبوطية, هذه العملية متقطعة بطبيعتها, ويبلغ وقت القطع الفعال حوالي 40-50% من الدورة الإجمالية.
نطاق التصنيع والتفاصيل العملية
إن تحديد فترات زمنية محددة هو في الغالب عملية "داخلية".. وتشمل نقاط قوتها:
- المفاتيح في المحاور, التروس, والبكرات
- فتحات مربعة وتجويفات مستطيلة
- فتحات متعددة الأضلاع (سداسية, مثمنة, وملفات تعريف مماثلة)
- فتحات الشريحة والخطوط الداخلية
- الأخاديد الداخلية, فتحات عمياء, وملامح داخلية غير منتظمة
تنقسم أدوات الشق إلى فئتين عريضتين. يتم استخدام أداة الحافة المدببة للتقطيع الخشن ولتصنيع الثقوب متعددة الأضلاع, حيث يمكنه التفاوض على الزوايا والملفات الشخصية المختلفة.
يتم استخدام أداة الحافة المسطحة لإنهاء العمليات ولقطع الأخاديد ذات الزاوية القائمة, إنتاج جدار جانبي أنظف وقاع مسطح.
تنشأ تفاصيل مهمة عند قطع الخطوط. لا يكفي التحكم في تماثل كل مفتاح على حدة; يجب أيضًا أن يكون التباعد الزاوي لجميع الممرات الرئيسية حول المحيط ضمن حدود التسامح.
ويتم تحقيق ذلك عن طريق استخدام لوحة الفهرسة أو رأس التقسيم بالتزامن مع طاولة العمل الدوارة.
لأن ملاءمة الشريحة يتم تحديدها من خلال الموضع التراكمي لكل سن, حتى خطأ الفهرسة البسيط يمكن أن يسبب تداخلًا أثناء التجميع أو رد فعل عكسي غير مقبول في الخدمة.
في الممارسة العملية, غالبًا ما يتم الاحتفاظ بدقة الفهرسة خلال بضع دقائق قوسية, اعتمادا على فئة الشريحة ومكون التزاوج.
خصائص العملية والدقة
توفر ماكينة التشقيب مزايا واضحة في سياقات إنتاج معينة.
هيكلها بسيط نسبيا, الإعداد سريع, ولإنتاج قطعة واحدة أو دفعة صغيرة من الممرات الداخلية والتجويف غير الدائري, غالبًا ما يكون الخيار الأكثر فعالية من حيث التكلفة المتاح.
كما أنها تتطلب أدوات أقل تخصصًا من التطرق, مما يجعلها جذابة لمحلات العمل وأقسام الصيانة.
والقيود راسخة بنفس القدر. على ضربة العودة, يتم فرك الأداة على جدار قطعة العمل, تسريع تآكل الأداة وتقليل عمر الأداة.
يتمتع حامل الأداة أو شريط التجويف بصلابة محدودة, مما يقيد الحد الأقصى لطول الفتحة ونسبة العمق إلى العرض التي يمكن تحقيقها.
نتيجة ل, قد تتطلب الفتحات العميقة أو الضيقة تمريرات متعددة, ويمكن أن يؤثر الانحراف على اتساق الأبعاد.
في ظل الظروف العادية, يحقق الشق دقة الأبعاد في نطاق IT9 إلى IT7, مع خشونة السطح عادة بين ر 6.3 ميكرون ورع 1.6 μM.
تتطلب التشطيبات الدقيقة بشكل عام تغذية أقل, الأدوات الحادة, وأحيانًا تمريرة نهائية منفصلة. يلخص الجدول أدناه معلمات العملية الرئيسية.
| المعلمة | خصائص التشكيل النموذجية |
| طريقة القطع | قطع عمودي ترددي أحادي النقطة |
| التطبيقات الأولية | مفاتيح داخلية, فتحات, الأخاديد المخددة, فتحات مربعة ومضلعة |
| تطبيقات إضافية | التروس المختارة, كامز, الملفات الشخصية الخارجية |
| الميزة الرئيسية | فعال للميزات الداخلية التي يصعب تشغيلها آليًا عن طريق الخراطة التقليدية |
| القيد الرئيسي | انخفاض الإنتاجية بسبب شوط العودة غير القطع |
| دقة نموذجية | حوالي IT9-IT7 |
| خشونة السطح النموذجية | حوالي 6.3-1.6 ميكرومتر |
| ملاءمة الإنتاج | اقتصادية بشكل خاص للأعمال الفردية والدفعات الصغيرة |
ما وراء الثقوب على شكل, يمكن لآلة الشق أيضًا تصنيع التروس الأسطوانية, كامز, والمكونات الخاصة الأخرى عند استخدام التركيبات وترتيبات الفهرسة المناسبة.
وقد أكسبها هذا التنوع سمعة باعتبارها "البديل العالمي" لورشة العمل - وهي آلة قد لا تكون الخيار الأول للإنتاج بكميات كبيرة, ولكن الشخص الذي يمكنه التعامل مع الأمور الغريبة بشكل موثوق, الداخلية, والصعب عندما لا تستطيع العمليات الأخرى ذلك.
3. التطرق: قطع خطي عالي الإنتاجية باستخدام أداة متعددة الأسنان
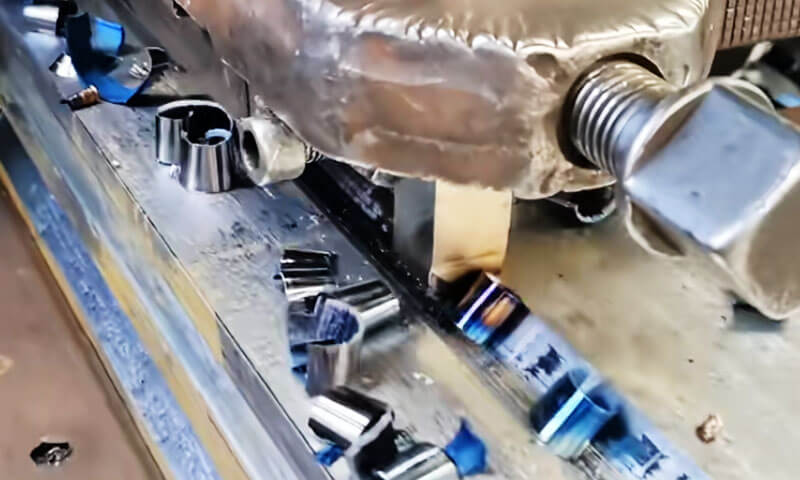
التطرق هي عملية قطع خطية عالية الإنتاجية يتم فيها استخدام أداة مصممة خصيصًا تسمى a اطرح يتحرك خطيا بالنسبة لقطعة العمل.
على عكس التخطيط والتشكيل, والتي تستخدم عادةً حافة قطع واحدة وتزيل المواد من خلال الضربات المتكررة, يحتوي الطرح على أسنان قطع متعددة مرتبة بشكل تدريجي على طول الأداة.
يزيل كل سن كمية محددة من المادة, السماح بالتخشين, نصف تشطيب, ويتم الانتهاء من التشطيب بضربة واحدة متواصلة.
تجعل هندسة الأداة الفريدة هذه عملية التطرق فعالة بشكل خاص للملفات التعريفية الداخلية والخارجية المتكررة, خاصة في المتوسط- وإنتاج الحجم العالي.
تتضمن الأمثلة النموذجية مفاتيح المفاتيح الداخلية, splines, ثقوب مربعة, فتحات متعددة الأضلاع, وملفات تعريف محددة متعلقة بالعتاد.
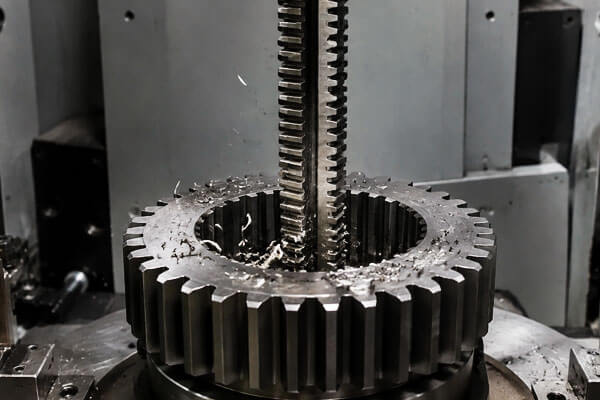
المعدات والأدوات الأساسية
تتوفر آلات التطرق في شكلين رئيسيين: الرأسي والأفقي.
يتم تشغيل الآلات الحديثة هيدروليكيًا بشكل عالمي تقريبًا, الذي يوفر على نحو سلس, مستقر, وحركة قطع متسقة طوال السكتة الدماغية.
تختلف أطوال الضربات بشكل كبير حسب حجم الماكينة, من تقريبًا 500 مم في الآلات العمودية الأصغر حجمًا إلى عدة أمتار في آلات التطرق الأفقية الكبيرة.
جوهر العملية هو أداة التطرق, أو اطرح. تم تصميم بنائه بشكل هندسي عالي, حيث يخدم كل قسم وظيفة مميزة:
- عرقوب: ينقل قوة السحب أو الدفع من الآلة.
- الطيار الأمامي: يتم توسيط الطرح وتوجيهه أثناء دخوله إلى الفتحة المُجهزة مسبقًا.
- قسم القطع: يحتوي على أسنان متعددة مرتبة بتسلسل صاعد, يقوم كل سن بإزالة كمية محددة من المادة.
- الانتهاء (التحجيم) قسم: تقوم الأسنان النهائية بإزالة الزيادات الصغيرة الأخيرة لتحديد البعد النهائي والتشطيب السطحي.
- الطيار الخلفي: يدعم ويوجه الطرح عند خروجه من قطعة العمل.
لأن الأسنان ترتفع تدريجياً, يقوم الطرح بالتخشين, نصف تشطيب, والتشطيب في وقت واحد. تمريرة واحدة تكمل العملية برمتها.
عادة ما يكون الارتفاع لكل سن في حدود 0.02 ل 0.15 مم, اعتمادا على المواد والانتهاء من السطح المطلوب.
نطاق التصنيع والاعتبارات العملية
ينقسم التطرق إلى فئتين: التطرق الداخلي والخارجي (سطح) التطرق.
التطرق الداخلي يستخدم لإنتاج مجموعة واسعة من الثقوب لمحة:
- فتحات مستديرة
- ثقوب مربعة
- فتحات الخط
- تجاويف التروس وغيرها من التشكيلات الداخلية غير الدائرية
التطرق الخارجي يستخدم للأسطح المسطحة, V-Grooves, وملفات تعريف خارجية أخرى.
ومن الشائع في صناعات السيارات والفضاء تصنيع مكونات مثل أقراص التوربينات وقضبان التوصيل.
العديد من النقاط العملية تستحق الاهتمام. عند التطرق إلى ثقب داخلي, لا تحتاج قطعة العمل عمومًا إلى التثبيت.
وهو مدعوم على وجهه النهائي, وقوة القطع نفسها تثبته في موضعه. لكن, يجب أن يفي العمودي بين الفتحة المُشكَّلة مسبقًا والوجه النهائي الداعم بالمواصفات.
إذا كان هذا العمودي ضعيفا, يمكن استخدام غسالة جلوس كروية أسفل قطعة العمل للسماح بالمحاذاة الذاتية أثناء التمرير.
للتطرق الخارجي, قوى القطع غير متماثلة, لذلك يجب تثبيت قطعة العمل بشكل إيجابي. مطلوب أيضًا لوحة توجيه لإبقاء الطرح على المسار الصحيح.
دون التوجيه السليم, يمكن للأداة الانجراف, إنتاج سطح غير محاذٍ أو غير متسامح وربما إلغاء الجزء.
خصائص العملية والدقة
الميزة الرئيسية للتطرق هي الجمع بين الإنتاجية العالية والدقة المتسقة.
لأن العملية برمتها تكتمل بضربة واحدة, أوقات الدورة قصيرة والتكرار ممتاز.
وهذا يجعل التقطيع مثاليًا لإنتاج كميات كبيرة من الأجزاء التي تتطلب إحكامًا, التسامح موحدة.
في ظل الظروف العادية, التطرق يحقق دقة اقتصادية تبلغ IT9 إلى IT7, مع خشونة السطح بين ر 1.6 ميكرون ورع 0.4 μM.
في ظروف مواتية, يمكن الاحتفاظ بالدقة بشكل أكثر إحكامًا. يعد الاتساق من دفعة إلى دفعة أحد أقوى خصائص العملية, لأن هندسة الأداة نفسها تحدد الأبعاد النهائية.
إن القيود المفروضة على التطرق واضحة بنفس القدر:
- أدوات مخصصة: تم تصميم طرحة واحدة لحجم وملف تعريف محدد. ولا يمكن تعديله لإنتاج بُعد مختلف.
- القيود الهندسية: ثقوب متدرجة, ثقوب أعمى, ولا يمكن اختراق الثقوب الكبيرة جدًا من الداخل.
- تشويه الجدار الرقيق: تكون قطع العمل ذات الجدران الرقيقة عرضة للتشوه تحت قوى القطع الثقيلة المعنية.
- ارتفاع تكلفة الأداة: الدبابيس غالية الثمن في التصميم, تصنيع, والحفاظ.
- العتبة الاقتصادية: يعتبر التطرق فعالاً من حيث التكلفة فقط في الإنتاج المتوسط إلى الكبير, حيث يمكن إطفاء تكلفة الأداة على عدد كبير من الأجزاء.
للعمل من قطعة واحدة أو دفعة صغيرة, إنها ببساطة ليست اقتصادية.
يلخص الجدول أدناه معلمات العملية الرئيسية.
| المعلمة | خصائص التطرق النموذجية |
| طريقة القطع | القطع الخطي باستخدام أداة تقدمية متعددة الأسنان |
| المعدات الرئيسية | آلات التطرق الرأسية أو الأفقية |
| التطبيقات الأولية | المفاتيح, فتحات الخط, ثقوب مربعة, فتحات متعددة الأضلاع, التشكيلات الجانبية المشكلة |
| الميزة الرئيسية | إنتاجية عالية جداً; غالبًا ما يمكن إكمال عملية التخشين والتشطيب بضربة واحدة |
| دقة نموذجية | حوالي IT9-IT7 |
| خشونة السطح النموذجية | حوالي 1.6–0.4 ميكرومتر |
| ملاءمة الإنتاج | الأنسب للمتوسط- وإنتاج الحجم العالي |
| القيد الرئيسي | تعتبر أدوات الطرح المخصصة باهظة الثمن ومخصصة للتطبيق |
لذلك، من الأفضل فهم عملية التطرق على أنها عملية تحول الاستثمار العالي في الأدوات إلى إنتاجية استثنائية وقابلية للتكرار.
حيث يبرر حجم الإنتاج الأدوات, إنها واحدة من أكثر الطرق كفاءة وموثوقية المتاحة لمعالجة الثقوب والأسطح الخارجية.
حيث يكون الحجم منخفضًا أو تكون الهندسة غير مناسبة, عمليات بديلة مثل الشق, الطحن, أو EDM أكثر ملاءمة.
4. التخطيط مقابل. تشكيل مقابل. التطرق: الاختلافات الأساسية
| عنصر المقارنة | التخطيط | تشكيل | التطرق |
| المبدأ الأساسي | القطع الخطي الترددي, عادةً مع تحرك الأداة أو قطعة العمل أفقيًا | القطع الخطي الترددي, عادةً مع تحرك الأداة عموديًا | القطع الخطي باستخدام شوكة متعددة الأسنان ذات أسنان قطع أكبر بشكل تدريجي |
| آلة نموذجية | المسوي | المشكل / آلة الشق | آلة التطرق الأفقي أو الرأسي |
| أداة | أداة قطع ذات نقطة واحدة | أداة قطع ذات نقطة واحدة | بروش مخصص متعدد الأسنان |
| الحركة الأولية | الحركة الترددية الأفقية | الحركة الترددية العمودية | سحب خطي مستمر أو دفع السكتة الدماغية |
| التطبيقات الرئيسية | أسطح مستوية كبيرة, خطوات, أكتاف, V-Grooves, فتحات T | مفاتيح داخلية, فتحات, فتحات مربعة ومضلعة, ملفات تعريف خارجية مختارة | المفاتيح, فتحات الخط, ثقوب مربعة, فتحات متعددة الأضلاع, الملفات الشخصية الخارجية |
هندسة الشغل النموذجية |
مكونات مسطحة كبيرة وطويلة نسبيًا | الميزات الداخلية أو المترجمة, وخاصة فتحات وملامح | ملفات تعريف داخلية أو خارجية متكررة ذات هندسة محددة |
| إزالة المواد | تزايدي, بشكل عام، حافة متطورة واحدة لكل ضربة | تزايدي, بشكل عام، حافة متطورة واحدة لكل ضربة | القطع التدريجي بواسطة أسنان متعددة في تمريرة واحدة |
| إنتاجية | منخفضة إلى معتدلة | منخفضة إلى معتدلة | عالية إلى عالية جدا |
| الدقة النموذجية | حوالي IT9-IT7; قد يقترب التشطيب الدقيق من IT6 في ظل ظروف مناسبة | حوالي IT9-IT7 | حوالي IT9-IT7, اعتمادًا على الأدوات والتحكم في العمليات |
| خشونة السطح النموذجية | حوالي 12.5-1.6 ميكرومتر; | حوالي رع 6.3-1.6 ميكرومتر | حول Ra 1.6–0.4 ميكرومتر |
| تكلفة الأدوات | منخفضة نسبيا | منخفضة نسبيا | عالية لأن الدبابيس متخصصة |
المرونة |
عالية للكبيرة, قطع العمل المتنوعة | عالية للميزات الداخلية للدفعة الصغيرة | قليل; الأدوات هي الملف الشخصي بشكل عام- وحجم محدد |
| حجم الإنتاج | الأفضل للأعمال الفردية والدفعات الصغيرة | الأفضل للأعمال الفردية والدفعات الصغيرة | الأفضل للمتوسط- وإنتاج الحجم العالي |
| الميزة الرئيسية | تصنيع اقتصادي للأسطح المسطحة الكبيرة باستخدام أدوات بسيطة | المعالجة الفعالة للفتحات الداخلية والتشكيلات الجانبية | إنتاجية ممتازة, الاتساق الأبعاد, والتكرار |
| القيد الرئيسي | شوط العودة غير القطعي يقلل من الكفاءة | الصلابة المنخفضة وسكتة الإرجاع غير المقطوعة تحد من الإنتاجية | ارتفاع تكلفة الأدوات وملاءمتها المحدودة للمكفوفين, صعدت, أو ميزات متغيرة للغاية |
| اعتبارات العملية الرئيسية | دعم الشغل, صلابة الأداة, واستقرار السكتة الدماغية الطويلة | أداة المتراكمة, إمكانية الوصول الداخلي, الفهرسة, ودقة الأخدود | تصميم بروش, توجيه الشغل, دقة ثقب مسبقة الصنع, والتحكم في قوة القطع |
5. خاتمة
التخطيط, تشكيل, والتطرق هي ثلاث عمليات قطع خطية متميزة, كل منها مناسب لمجموعة مختلفة من متطلبات التصنيع.
التخطيط مناسب تمامًا للأسطح المسطحة الكبيرة والأخاديد المستقيمة, لا سيما في إنتاج قطعة واحدة ودفعة صغيرة حيث تعد مرونة الأدوات وتكلفة المعدات المنخفضة نسبيًا أمرًا مهمًا.
تشكيل فعال بشكل خاص بالنسبة لمفاتيح المفاتيح الداخلية, فتحات, ثقوب مربعة, وملفات التعريف المترجمة الأخرى, تقديم حل عملي عندما يكون الطحن التقليدي أقل ملاءمة.
التطرق, على النقيض من ذلك, يستخدم أداة مخصصة متعددة الأسنان لإكمال العديد من الملفات الشخصية بضربة واحدة, مما يجعلها فعالة بشكل خاص للمتوسط- والإنتاج بكميات كبيرة حيث تعد التكرار والإنتاجية أمرًا بالغ الأهمية.
من منظور هندسة العمليات, لا توجد طريقة متفوقة عالميا.
يجب أن يعتمد الاختيار المناسب على هندسة الأجزاء, مادة, متطلبات الأبعاد والسطح, حجم الإنتاج, الأدوات الاستثمار, وتكلفة التصنيع الشاملة.
الأسئلة الشائعة
ما هو الفرق الرئيسي بين التخطيط والتشكيل?
يستخدم التخطيط حركة ترددية أفقية لتصنيع الأسطح الخارجية المسطحة والمحززة.
يستخدم التشكيل الحركة الترددية العمودية, في المقام الأول للثقوب الداخلية, المفاتيح, والثقوب لمحة. وهي تشترك في نفس مبدأ القطع أحادي النقطة ولكنها تختلف في التوجه والتركيز على التطبيق.
لماذا يتم استخدام التطرق فقط في الإنتاج بكميات كبيرة?
التطرق يتطلب مخصصة, أدوات القطع الخاصة بالشكل والتي تكون باهظة الثمن في تصنيعها وتعديلها.
لا يمكن إطفاء تكلفة الأدوات العالية إلا بكميات إنتاج كبيرة. لدفعات صغيرة, تكلفة الأدوات لكل جزء تجعل التطرق غير اقتصادي.
يمكن للثقوب العمياء القياسية لآلة التطرق?
عموما لا. يتطلب التطرق القياسي وجود ثقب حتى تمر الأداة من خلاله.
توجد أدوات تطرق عمياء خاصة لتطبيقات العمق المحدودة, ولكن لديها قيود كبيرة وليست ممارسة صناعية قياسية.
ما هي عملية القطع الخطية التي توفر أفضل تشطيب للسطح؟?
يمكن للتخطيط الدقيق للأداة الواسعة أن يحقق أقل خشونة للسطح (وصولا إلى رع 0.2 μM), يمكن مقارنتها بالطحن الدقيق.
يوفر التطرق اللمسة النهائية الأكثر اتساقًا في الإنتاج بكميات كبيرة. ينتج التشكيل القياسي جودة سطح معتدلة.
هل لا تزال عمليات القطع الخطية هذه ذات صلة بالطحن باستخدام الحاسب الآلي الحديث؟?
نعم. للحصول على ميزات محددة مثل فتحات تتوافق, المفاتيح, والأسطح المسطحة منخفضة الحجم, غالبًا ما توفر عمليات القطع الخطية تكلفة أقل, إعداد أبسط, وجودة مماثلة للطحن باستخدام الحاسب الآلي.
تظل العمليات الأساسية في محلات العمل, مرافق الصيانة, وإنتاج الأشكال بكميات كبيرة.