

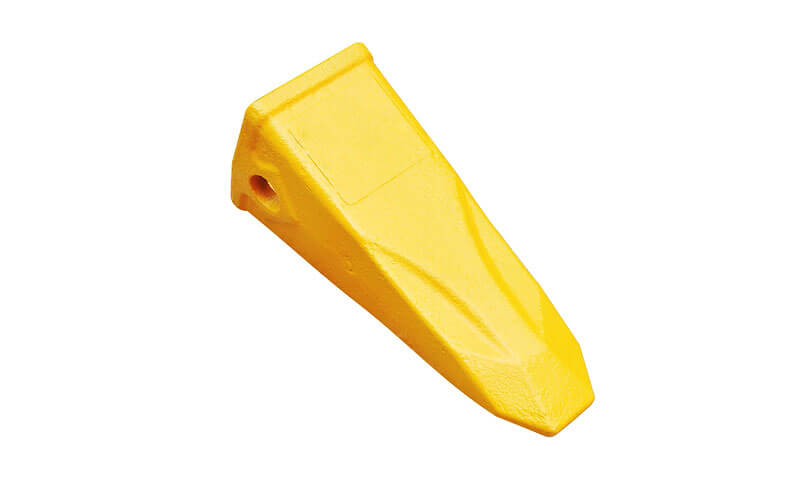
在大规模采矿作业中, 挖掘机斗齿相对整机较小, 但它们在生产力方面发挥着关键作用, 设备可靠性, 和运营成本. 每颗牙齿都受到严重的磨料磨损, 反复冲击, 弯曲载荷, 和高度变化的工作条件. 过早磨损会降低挖掘效率, 而内部铸造缺陷可能会引发裂纹并导致意外的牙齿故障.
为此原因, 高锰钢斗齿的生产不能简单地视为常规铸造作业. 材料选择, 模具设计, 倒入参数, 金属流, 固化行为, 饲养能力, 和缺陷控制必须被视为一个集成的工程系统.
铸造模拟的最新进展提供了实现这种集成的实用方法. 通过组合 高锰钢冶金, 数值模拟, 实验设计, 浇注系统优化, 和生产验证, 制造商可以从基于经验的铸造转向更加可预测和数据驱动的精密铸造工艺.
1. 什么是高锰钢斗齿?
高锰钢斗齿是安装在挖掘机和采矿设备铲斗切削刃处的可更换磨损部件. 它们穿透岩石, 矿石, 煤炭, 碎石, 土壤, 和其他材料,同时将挖掘力从铲斗结构传递到正在挖掘的材料上.
齿必须同时承受两种根本不同形式的载荷:
- 严重磨粒磨损 由于持续接触硬颗粒而引起.
- 冲击载荷和弯曲载荷 当牙齿穿透压实的土壤时产生, 岩石, 或矿藏.
这种组合使得材料选择尤为重要. 硬度优异但韧性不足的材料可能会在冲击下断裂, 而韧性高但加工硬化性能差的材料可能会快速磨损.
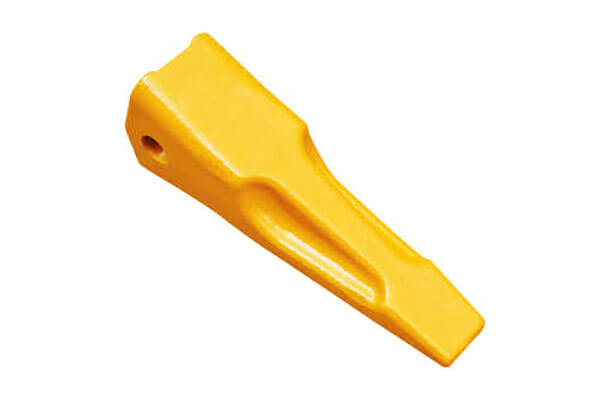
高锰奥氏体钢通过其承受大量应力的能力解决了这一冲突。 工作硬化 服务期间. 在反复冲击下,表层会明显变硬,而底层材料仍保持较高的韧性.
适用于大型矿用斗齿, 因此,铸造工艺必须保留合金的基本优势,同时最大限度地减少可能成为断裂起始点的铸造缺陷.
2. 斗齿为何采用高锰钢
高锰钢的特性性能源于其奥氏体基体和相对较高的锰含量. 传统的哈德菲尔德型锰钢通常含有大约 10–14% 锰, 通常周围有碳 0.9–1.4%, 尽管确切的化学成分因等级和应用而异.
铬等元素, 钼, 硅, 还可以引入镍来改变淬透性, 磨损行为, 耐腐蚀性, 或微观结构稳定性.
高冲击韧性
斗齿在撞击坚硬的材料时会受到反复的冲击. 当经过适当的热处理并且没有严重的内部缺陷时,高锰钢可以吸收相当大的冲击能量,而不会发生灾难性断裂.
这种韧性对于大型矿用挖掘机尤为重要, 其牙齿尺寸和工作负载明显大于普通建筑设备.
加工硬化能力
高锰钢最显着的特点是其在机械变形下硬化的能力.
服务期间, 反复冲击导致表面区域发生塑性变形. 这种变形增加了位错密度并可能引发额外的硬化机制, 产生硬化表面,同时保持相对坚韧的内部.
这创造了一个重要的性能梯度:
坚韧的核心 → 加工硬化表面 → 提高抗磨粒磨损性能.
该机制的有效性很大程度上取决于实际的工作环境. 高冲击应用通常比低冲击滑动磨损条件更适合锰钢.
强度与耐磨性的良好结合
正确加工的高锰钢可以在抗拉强度之间提供有用的平衡, 韧性, 并戴阻力. 这使得它适用于冲击和磨损不可避免的部件.
然而, 这些性能不能独立于铸件质量进行评估. 内缩率, 包含, 裂缝, 或粗糙的微观结构区域会严重损害其他合适合金的机械可靠性.
3. 斗齿的典型高锰钢牌号
高锰钢 不是单一标准化合金. 不同的设备制造商和采矿应用可能使用不同的化学成分和规格.
典型的哈德菲尔德型合金可能基于以下等级: 锰13, 而含有铬或钼的改良材质用于需要提高性能的地方.
| 材料类型 | 典型特征 | 适合的应用 |
| Mn13型高锰钢 | 高韧性和强加工硬化能力 | 通用挖掘机及矿用斗齿 |
| Mn13Cr型钢 | 提高耐磨性和改善淬透性 | 重型采矿部件 |
| Mn13Mo型钢 | 钼可提高对不良碳化物沉淀的抵抗力并支持厚截面性能 | 大型斗齿和重型采矿设备 |
| 改性高锰铸钢 | 根据截面厚度和使用条件调整化学成分 | 定制的高冲击和高磨损应用 |
适用于大斗齿, 合金选择不应仅基于标称锰含量. 断面厚度, 冲击强度, 磨损条件, 热处理能力, 和铸造几何形状 材料选择时应全部考虑.
4. 大斗齿结构特点
从外面看,斗齿可能看起来相对简单, 但它们的铸造几何形状带来了一些重要的冶金和凝固挑战.
典型的大齿包括尖的工作尖端, 厚的中心体, 安装或适配器接口, 和局部加固部分. 这些区域的热质量显着不同.
这 厚的中心部分 安装区域往往比薄边缘和突出部分保留热量的时间更长. 凝固时, 这会产生热梯度和局部热点.
该问题可以在概念上表示为:
薄断面→快速冷却→早期凝固
厚断面→缓冷→后期凝固→补料要求
如果液态金属不能充分补偿这些热点的凝固收缩, 可能会出现缩孔或分散的缩孔.
这对于斗齿来说尤其危险,因为内部缺陷很难通过肉眼识别,但在反复冲击下可能成为裂纹萌生点.
5. 高锰钢斗齿铸造的主要挑战
缩孔和缩孔
缩松是大型高锰钢斗齿最严重的铸造缺陷之一.
当钢水冷却并凝固时, 它的体积减小. 因此,凝固铸件需要从周围的液态金属连续供给. 如果进料路径因过早凝固而中断, 可能形成内部收缩缺陷.
在凝固延迟的厚截面周围,风险变得特别高.
精心设计的工艺应建立受控的凝固顺序:
薄断面→中间断面→主要热点→冒口
这使得立管能够更长时间地保持液态并供应随后凝固的区域.
浇注温度过高
高锰钢在充填过程中需要足够的温度以保持流动性, 特别适用于大型且几何形状复杂的铸件.
然而, 过高的过热度并不会自动带来好处.
浇注温度过高会:
- 增加凝固时间;
- 扩大热梯度;
- 增加厚截面的热量积累;
- 加剧收缩趋势;
- 增加钢水和模具之间的相互作用;
- 可能会促进不良的微观结构变化.
所以, 目标不仅仅是最大化浇注温度, 但要建立一个优化的温度窗口,在不增加不必要的热暴露的情况下提供足够的流动性.
缓慢填充
大型斗齿具有大量模具体积和复杂的几何形状. 如果填充太慢, 熔融金属在型腔完全充满之前失去过多的热量.
这可能会增加风险:
- 错误;
- 冷关;
- 不完整的融合;
- 不均匀凝固;
- 表面质量差.
解决办法并不是简单地任意加速金属. 流速过高会产生模具侵蚀, 湍流, 氧化物形成, 和夹渣.
因此,理想的灌装过程必须平衡 填充时间, 热损失, 流量稳定性, 和抗霉菌侵蚀能力.
气体缺陷
气体缺陷可能源自模具材料, 核心材料, 残留水分, 通风不足, 或金属湍流.
对于大斗齿, 可能会形成滞留气体:
- 吹孔;
- 针孔;
- 地下孔隙度;
- 与气体有关的包裹体.
因此,有效的通风至关重要, 特别是在齿尖和其他在填充过程中气体自然积聚的高点周围.
非金属夹杂物
高锰钢对氧化物和炉渣污染敏感.
设计不当的浇注系统可能会将炉渣或氧化金属带入铸件中. 一旦被困, 这些夹杂物会降低局部延展性并成为潜在的疲劳或冲击裂纹萌生部位.
因此,高质量的浇注系统应提供:
平滑填充 + 受控流向 + 渣分离 + 在适当的情况下进行充分的过滤.
6. 高锰钢斗齿精密铸造工艺
生产高锰钢斗齿与铸造相对简单的钢部件有着根本的不同. 牙齿必须结合复杂的几何形状, 高冲击韧性, 出色的耐磨性, 和可靠的内部健全性. 适用于大型矿用斗齿, 因此,铸造工艺必须围绕 整个充填-凝固-加料-热处理顺序, 而不是只关注模具填充或尺寸精度.
大型高锰钢斗齿的铸造要求
大型采矿斗齿通常包含尖头工作尖, 相对较厚的中心体, 和一个重型安装部分. 这些几何特征造成局部热质量的显着差异.
细齿尖散热快, 而中心和安装区域保留熔融金属的时间要长得多. 凝固时, 因此,这些厚的部分成为热点并需要有效的进给.
这就产生了基本的铸造要求:
浇注系统必须保证充填完整、稳定, 而供给系统必须保持主要热点供应液态金属,直到凝固的最后阶段.
为此原因, 铸件设计应从确定铸件的热中心开始. 分型线的位置, 浇注位置, 泉水, 跑步者, 直觉, 立管, 发冷, 然后应根据预测的填充和凝固行为建立通风口.
代表性大型矿用斗齿
一个有用的工程示例是用于 p&H 2800级矿用挖掘机, 制造自 ZGMn13Mo型高锰钢.
代表性铸件的质量约为 385 公斤 最大尺寸约为 1,340 × 425 × 255 毫米. 由于其体积大、使用条件严酷, 该组件需要优异的表面质量和高内部完整性.
最初的生产工艺采用砂型铸造 底浇注系统. 立管位于牙齿较厚的中心部分附近以提供喂食, 同时在齿尖附近布置排气装置,以利于模具气体的排出.
初始工艺参数约为:
| 工艺参数 | 初始条件 |
| 材料 | ZGMn13Mo高锰钢 |
| 铸件质量 | 〜385公斤 |
| 最大尺寸 | 〜1,340 × 425 × 255 毫米 |
| 浇注温度 | 〜1,600°C |
| 浇注率 | 〜14公斤/秒 |
| 模具预热温度 | 〜400°C |
| 灌装时间 | 〜45秒 |
| 铸造工艺 | 沙子铸造 |
| 门控概念 | 底部浇口 |
这些参数提供了有用的说明,说明为什么铸造工艺不能仅通过其填充行为来判断.
模具和铸件准备
用于大型高锰钢铸件, 模具必须承受大量的热负荷,同时提供足够的尺寸稳定性, 渗透性, 和抗金属渗透性.
根据铸件尺寸选择合适的砂系, 表面质量要求, 生产量, 和模具制造设备. 大型斗齿通常受益于能够在填充和固化过程中保持尺寸稳定性的刚性模具, 同时必须保持足够的渗透性和透气性,以防止与气体相关的缺陷.
浇注前模具还应彻底干燥并预热. 这对于高温钢铸件尤其重要,因为残余水分在与熔融金属接触时会迅速产生大量气体.
预热有几个好处. 它减少了钢水和模具之间的初始热冲击, 减缓金属的散热, 改善复杂区域的填充, 并降低与潮湿相关的气体缺陷的风险.
然而, 模具预热必须优化而不是简单地最大化. 模具温度过高会过度延长凝固时间并改变铸件的热平衡, 而预热不足会加速局部冻结并增加填充缺陷.
底部浇口设计
底部浇注系统对于稳定的大型钢铸件特别有用, 需要相对低的湍流填充.
而不是让钢水从上方直接落入型腔, 金属从较低区域进入并逐渐上升通过模具.
这种安排可以减少:
- 金属对模具的直接冲击;
- 湍流;
- 氧化物形成;
- 夹渣;
- 局部霉菌侵蚀.
高锰钢用, 这些优点很重要,因为夹杂物和氧化膜可能会成为冲击关键部件中有害的内部不连续性.
然而, 底部浇注还带来了热挑战. 在填充过程后期,铸件的上部区域可能会接收相对较冷的金属. 因此,浇注系统需要与冒口系统一起设计,以确保灌装稳定性不会影响后续进料.
目的不仅仅是让金属从底部进入, 但要建立一个 整个铸造过程中的受控流动和热历史.
填充阶段: 控制流动性和热损失
灌装时, 在局部凝固堵塞流动路径之前,高锰钢必须保持足够的流动性以到达牙齿的所有区域.
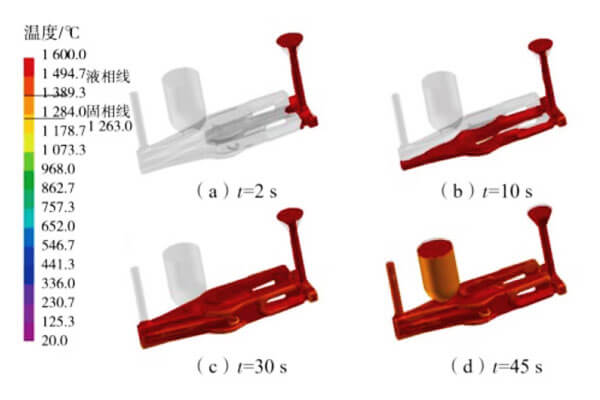
以斗齿为代表, 最初的模拟表明,空腔可以完全填充在大约 45 秒. 金属流动相对顺畅, 并且模拟并未显示出大范围的飞溅或剧烈的湍流.
这是一个重要的结果, 但并不能证明铸造工艺令人满意.
关键区别在于 灌装质量 和 凝固质量.
铸件可以实现完全充模,同时仍会产生内部收缩,因为随后凝固期间的金属分布不利.
所以, 正确的过程评估应始终从:
充型分析→温度场分析→凝固分析→加料分析→缺陷预测.
固化控制: 关键阶段
大型高锰钢斗齿最重要的挑战往往是凝固阶段.
当铸件冷却时, 薄片和暴露区域首先固化, 而厚的中心部分则可以更长时间地保持液态. 如果冒口或加料通道中的液态金属在热点完成凝固之前就冻结, 剩余液体无法补偿体积收缩.
结果可以是:
液体收缩→补缩不足→枝晶间收缩→缩孔或缩孔.
在代表性案例中, 模拟表明浇注系统凝固较早, 当铸件继续逐渐凝固时. 稍后阶段, 中心厚区域的固体分数仍显着低于其周围区域.
这表明牙齿中心存在潜在的喂养问题.
这一发现特别重要,因为该区域在机械上非常重要. 位于非功能冒口中的收缩缺陷可以简单地用冒口去除. 斗齿工作体内同样的缺陷会显着降低疲劳和抗冲击能力.
冒口设计和热点喂料
冒口是补偿凝固收缩的主要储层.
对于大斗齿, 冒口应放置在靠近主要热中心的位置,而不是简单放置在便于成型的地方.
基本设计要求是:
冒口凝固时间 > 热点凝固时间.
这可以通过增加立管的有效热模量来实现, 使用绝缘或放热套管, 并设计足够大的馈电连接.
同时, 立管尺寸不应无限制地增加. 过大的冒口可以改善补缩,但会显着降低铸件产量并增加金属消耗.
因此,最佳设计平衡了:
饲喂效率 + 铸造健全性 + 金属产量 + 清理成本.
7. ProCAST 作为铸造优化的数字工具
现代精密铸造越来越多地使用数值模拟在实际生产之前评估工艺设计.
诸如 校流 可以模拟金属填充, 传热, 凝固, 温度分布, 和潜在的收缩缺陷.
对于大斗齿, 模拟可以回答几个关键问题:
- 熔融金属首先到达哪里?
- 哪里气温下降最快?
- 哪些地区首先固化?
- 最终的液体池在哪里?
- 立管是否能够供给热点?
- 哪里最容易出现缩孔?
- 填充是否足够稳定?
- 增加浇注速度是否会造成模具侵蚀或湍流?
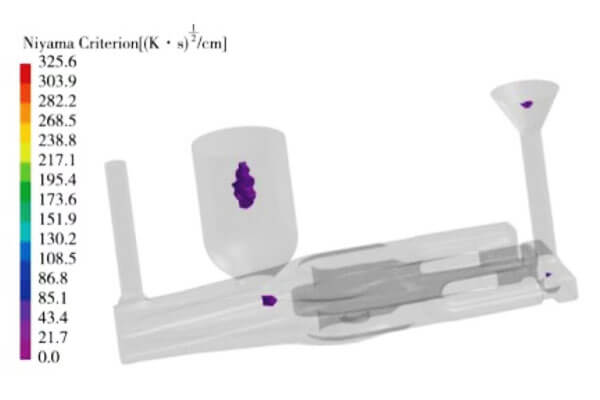
尼亚玛准则
Niyama 准则通常用作收缩相关缺陷风险的指标.
简单来说, 经历不利组合的地区 温度梯度和冷却速率 更容易受到收缩孔隙的影响.
因此,模拟可以在实际生产之前识别潜在的危险区域.
这改变了工艺开发策略:
铸造→缺陷→根本原因分析→重新设计
到:
模拟→优化→试铸→验证.
后一种方法可以显着减少开发时间和废品.
8. 用于工艺优化的铸造模拟
适用于大型高锰钢斗齿, 铸造模拟提供了一种在昂贵的生产试验之前优化工艺的有效方法. 而不是完全依赖经验浇注和浇注参数, ProCAST 等软件可以模拟熔融金属填充, 传热, 凝固, 和收缩形成. 这对于斗齿尤其有价值,因为它们厚的中心部分和复杂的过渡会在冷却速率和进给需求方面产生显着差异.
优化目标不仅仅是获得完整的模具填充. 一个成功的过程必须实现 稳定填充, 足够的流动性, 受控的固化, 和有效的喂养, 同时将收缩缺陷保持在关键承载区域之外.
填充和凝固模拟
初始模拟应包括完整的铸件几何形状, 浇注系统, 立管, 和砂型. 在分析填充过程之前建立材料属性和热边界条件.
灌装时, 关键变量包括金属温度, 填充时间, 流速, 和潜在的湍流. 填充速度过慢会导致大量热量损失并增加过早凝固的风险, 而过大的流速可能会导致模具腐蚀, 湍流, 和氧化物或炉渣夹带.
凝固分析对于大斗齿更为重要. 厚的中心区域通常比较薄的部分保持液态的时间更长, 创建局部热点. 如果在该区域完成凝固之前中断加料, 体积收缩会产生缩孔或缩孔.
缺陷预测标准,例如 尼亚玛准则 因此可用于识别内部收缩风险增加的区域. 理想的结果是预测的缺陷集中在冒口或浇注系统内,而不是斗齿的功能体内.
正交实验设计
系统地优化铸造工艺, 三个主要参数可以通过三水平正交实验设计进行评估:
| 范围 | 等级 1 | 等级 2 | 等级 3 |
| 一个: 浇注温度 | 1,450°C | 1,500°C | 1,550°C |
| b: 浇注速度 | 16 公斤/秒 | 14 公斤/秒 | 12 公斤/秒 |
| c: 模具预热温度 | 600°C | 500°C | 400°C |
每个参数组合均经过仿真, 和 预测收缩缺陷体积 用作主要响应变量. 在模拟组合中, 获得最低的收缩趋势 1,450浇注温度°C, 16 浇注速度kg/s, 和600°C模具预热.
模拟结果证明了重要的过程关系. 较高的浇注温度并不一定会提高铸件质量. 过度的过热会延长金属的液态,并会增加厚截面的热负荷和收缩倾向. 相似地, 低浇注速度会增加填充时间并允许更大的热损失. 模具充分预热, 同时, 减少熔融金属和模具之间的温差, 帮助保持流动性并实现更均匀的热场.
优化的工艺参数
优化后的参数总结如下:
| 范围 | 初始过程 | 优化流程 | 主要好处 |
| 浇注温度 | 1,600°C | 1,450°C | 减少过度过热和收缩倾向 |
| 浇注速度 | 〜14公斤/秒 | 16 公斤/秒 | 缩短填充时间并减少热量损失 |
| 模具预热 | 400°C | 600°C | 改善热均匀性和进料条件 |
| 灌装时间 | 〜45秒 | 〜35秒 | 减少填充过程中的过早冷却 |
优化的浇注温度足够高,可维持高锰钢所需的流动性,同时避免与原始 1,600°C 工艺相关的过度过热. 将浇注速度从大约 14 到 16 kg/s 通过缩短填充时间来补偿较低的浇注温度. 将模具预热从 400°C 提高到 600°C 进一步降低熔融金属和模具之间的热梯度.
浇注系统重新设计
仅靠工艺参数无法解决因浇注系统不足而导致的缺陷. 原来的配置, 基本上由单个浇道组成, 跑步者, 和内盖特, 因此重新设计以适应优化的浇注条件.
这 浇口直径增加 提高金属输送能力并保持稳定的填充率. 引入了两个额外的内浇口,以改善金属分布并为关键部分提供更好的进料通道. 内浇口高度的差异会产生有用的压差, 帮助加速填充更多偏远地区.
相关转轮基地附近还设有转轮井. 这些功能提供了缓冲效果, 减少流动方向的突然变化, 并在金属进入铸造型腔之前协助捕获炉渣和其他夹杂物.
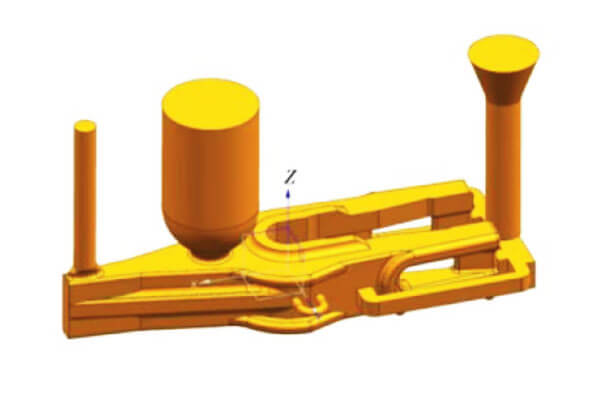
因此,优化的门控概念可以总结为:
| 门控修改 | 目的 | 预期效益 |
| 更大的浇口直径 | 增加金属流通能力 | 灌装速度更快、更稳定 |
| 两个额外的内浇口 | 改善流量分配 | 更好地填充关键部分 |
| 不同的内浇口标高 | 产生压差 | 改善偏远地区的填充 |
| 转轮井 | 缓冲流量、截渣 | 减少湍流并清洁金属 |
基于仿真的优化结果
应用优化的工艺参数和重新设计的浇注系统后, 再次模拟完整的铸造过程. 预测的凝固模式变得更加有利, 改善厚中心区域的进给并降低内部收缩的风险.
最重要的是, 将预测的收缩缺陷从斗齿的功能体重新定位到 立管, 倒杯, 和流道系统. 这是进料优化的预期结果,因为这些区域在修整过程中被去除,并且不会损害成品部件的结构完整性.
初始过程和优化过程之间的比较证明了模拟方法的有效性:
| 过程变量 | 初始条件 | 优化条件 |
| 浇注温度 | 1,600°C | 1,450°C |
| 浇注速度 | 〜14公斤/秒 | 16 公斤/秒 |
| 模具预热 | 400°C | 600°C |
| 灌装时间 | 〜45秒 | 〜35秒 |
| 门控 | 单内浇口 | 多内门 + 转轮井 |
| 内部萎缩风险 | 重要的 | 大幅减少 |
| 主要预测缺陷位置 | 铸造本体 + 饲喂系统 | 主要是冒口和浇注系统 |
从数值模拟到生产
铸造模拟最终要通过实物生产来验证. 实施优化参数和浇口设计后, 试铸件可以通过目视检查进行评估, 维度检查, 金相检验, 硬度测试, 和适当的无损检测, 特别是用于内部健全性的超声波测试.
因此,优化的意义比简单地获得更好的模拟结果更广泛. 它在之间建立了可重复的关系 浇注温度, 填充率, 模具热工况, 门控配置, 和凝固行为.
适用于高锰钢斗齿, 这种模拟驱动的方法减少了试错开发, 提高铸造成品率, 最大限度地减少内部收缩缺陷, 并为生产能够承受严重冲击和磨料磨损的大型采矿部件提供更可靠的基础.
9. 验证和结果
优化铸造工艺的有效性必须通过以下两个方面来证明 数值模拟和物理生产验证. 适用于高锰钢斗齿, 仅消除可见的表面缺陷是不够的. 关键目标是获得能够抵抗反复冲击的健全内部结构, 弯曲, 采矿作业期间的磨粒磨损.
优化后仿真结果
优化浇注参数并重新设计浇注系统后, 在新条件下再次模拟铸造过程. 与原工艺相比, 预测的凝固行为变得更加有利.
| 范围 | 优化前 | 优化后 |
| 收缩孔隙度 | 中央厚部分存在重大风险 | 预计牙体不会出现明显收缩 |
| 缺陷位置 | 齿体及进给系统 | 主要是冒口和浇注系统 |
| 凝固图案 | 不均匀; 局部喂养不足 | 更具控制性和方向性 |
| 饲喂效率 | 关键热点不足 | 改进厚截面的进给 |
| 铸造健全性 | 可能存在内部缺陷 | 内部健全性高 |
| 生产风险 | 高的 | 显着减少 |
最重要的结果是 预测收缩的重新定位. 在原来的流程中, 斗齿的中央厚部分仍然容易受到喂料不足的影响, 允许功能铸件内部产生收缩. 优化后, 进料系统能够更有效地补偿凝固收缩, 其余预测缺陷主要集中在冒口和浇注系统.
这是铸造工程中的一个关键区别. 目标不一定是消除整个模具系统的所有收缩, 因为体积收缩是金属凝固所固有的. 反而, 该过程的设计应使收缩发生在 牺牲喂养区域而不是在承载齿体中.
生产验证
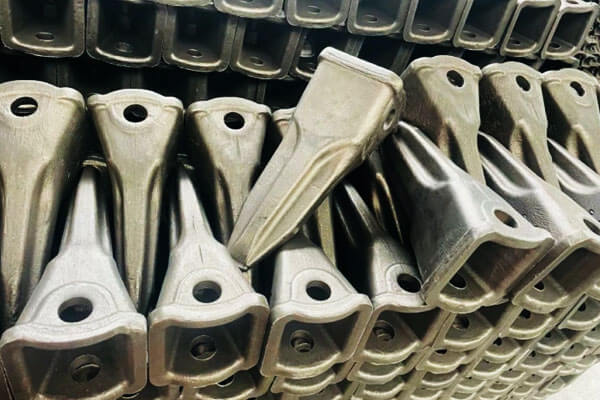
优化后的工艺随后应用于实体生产. 与使用原始工艺生产的铸件相比,所得斗齿的表面质量和内部完整性均得到了显着改善.
| 绩效指标 | 初始过程 | 优化流程 |
| 表面质量 | 局部表面缺陷和缺陷 | 显着提高表面质量 |
| 内部健全性 | 缩孔和孔隙的风险 | 结构致密,无明显缩孔缺陷 |
| 缺陷分布 | 牙体内可能出现缺陷 | 缺陷主要局限于可移动的进料区域 |
| 拒绝率 | 相对较高 | 大幅减少 |
| 结构一致性 | 多变的 | 更一致 |
| 生产稳定 | 对过程波动敏感 | 提高工艺重复性 |
实物检查证实了模拟预测的主要趋势: 优化后的斗齿表面质量得到改善,内部收缩缺陷显着减少. 铸件废品率的降低也证明了大规模生产前优化工艺的实用价值.
用于采矿斗齿, 这一改进具有直接的工程意义. 内部收缩在严重冲击载荷下会产生应力集中,并可能引发裂纹扩展, 牙齿过早折断, 或加速失效. 通过提高内部健全性, 优化的工艺为实现一致的机械性能和更长的使用寿命提供了更坚实的基础.
验证的工程意义
仿真与生产之间的一致性证明了集成的价值 铸造模拟, 工艺参数优化, 和浇注系统重新设计 进入制造开发过程.
优化的工艺在浇注温度之间建立了更有利的平衡, 填充率, 霉菌预热, 和进食行为. 而不是依靠重复的生产试验来识别缺陷, 可以在虚拟流程阶段识别并纠正潜在问题.
适用于高锰钢斗齿, 这种方法特别有效,因为组件尺寸, 厚截面凝固, 和苛刻的使用条件使得内部铸件质量至关重要. 受控凝固的良好铸件为后续热处理和最终检验提供了必要的基础, 最终有助于在高冲击和高磨损采矿应用中实现更可靠的性能.
10. 斗齿精密铸造与锻造
用于矿用挖掘机斗齿, 精密铸造和锻造均可生产高强度部件, 但它们遵循根本不同的制造原理.
| 比较因素 | 精密铸造 | 锻造 |
| 制造原理 | 将熔融的高锰钢倒入精确设计的模具中并凝固成所需的几何形状. | 使用模具,加热的钢坯在高压缩力下发生塑性变形, 按下, 或锤子. |
| 设计灵活性 | 高的; 复杂齿形, 曲面, 内部转变, 老板, 并可直接生成集成功能. | 一般; 复杂的几何形状可能需要多次锻造操作, 预成型件, 修剪, 和后续机加工. |
| 物质利用 | 通常是有利的,因为近终形铸件可以紧密遵循最终部件的几何形状, 尽管必须移除浇口和冒口金属. | 由于闪光,材料损失可能会增加, 修剪, 加工津贴, 和坯料准备. |
| 大斗齿 | 特别适用于大型采矿齿,其部件尺寸和质量对锻造设备要求很高. | 大齿需要非常高的锻造载荷和大容量设备, 这会显着增加工具和生产要求. |
内部健全性 |
需要仔细控制凝固, 进食, 立管设计, 和铸造模拟以防止缩孔和空洞. | 正确锻造后通常可提供出色的内部完整性, 虽然圈, 裂缝, 包含, 与锻造相关的缺陷仍然可能存在. |
| 微观结构 | 凝固产生铸造结构,可能需要固溶处理和控制冷却以获得所需的高锰钢性能. | 塑性变形可以细化和均匀化微观结构并产生有利的晶粒流动. |
| 颗粒流 | 无机械诱导的定向颗粒流; 性能很大程度上取决于凝固结构和热处理. | 主要优势; 连续的颗粒流可以遵循部件的几何形状并提高抗冲击和疲劳载荷的能力. |
| 戴阻力 | 高当适当的高锰钢牌号, 健全的铸造结构, 并采用适当的热处理. | 高的, 机械加工可能有助于结构细化和韧性. |
影响韧性 |
可以提供优异的韧性, 但内部收缩, 粗糙结构, 或铸造缺陷必须严格控制. | 由于锻造晶粒流动和内部孔隙率降低,通常具有很强的韧性和抗疲劳性. |
| 维度复杂度 | 出色的 用于不规则齿形和集成几何特征的近净形生产. | 对于高度三维或底切的几何形状来说更加困难; 可能需要额外的加工. |
| 工具成本 | 模具和模型成本相对经济, 特别适用于中等批量生产和大型部件. | 锻造模具通常很昂贵,并且需要大量的工具强度和维护. |
| 产量 | 适用于原型, 小批量和中批量, 优化工具后可实现大批量生产. | 当产量足够高以证明昂贵的锻造模具和设备合理时,最具经济吸引力. |
| 工艺开发 | 可通过铸造模拟进行优化, 包括填充, 凝固, 基于 Niyama 的收缩预测, 门控, 和立管设计. | 需要锻造模拟并仔细控制坯料温度, 变形序列, 填充物, 和锻造力. |
加工要求 |
可以实现近净形状并减少对功能界面和尺寸关键区域的加工. | 根据最终齿的几何形状和尺寸要求,锻造毛坯可能需要大量机械加工. |
| 典型的缺陷问题 | 收缩孔隙度, 收缩腔, 气体缺陷, 包含, 冷关, 错误, 和铸件裂纹. | 锻造圈, 底部填充, 裂缝, 包含, 芯片不匹配, 脱氧, 和残余应力. |
| 流程优化 | 门控, 进食, 浇注温度, 浇注率, 霉菌预热, 和热处理可以系统地优化. | 钢坯温度, 变形率, 锻造顺序, 死温度, 润滑, 并且必须控制冷却. |
| 经济适用性 | 大型企业的有力选择, 复杂采矿斗齿, 尤其是铸造几何形状可降低加工和模具复杂性的情况. | 当需要极高的机械完整性和部件几何形状时具有吸引力, 生产量, 和可用的锻造能力证明投资是合理的. |
| 最适合的应用 | 要求耐磨的大型复杂高锰钢斗齿, 影响韧性, 几何灵活性, 和规模化生产. | 最大机械完整性和锻造晶粒流动超过几何复杂性的部件, 模具成本, 和设备要求. |
11. LangHe 定制高锰钢斗齿
LangHe为要求苛刻的工业应用提供定制的金属铸造解决方案, 包括大型耐磨部件和高锰钢铸件.
用于定制斗齿, 制造方法可以集成 铸造工艺设计, 模具和型芯开发, 优化浇注和饲喂, 合金控制, 热处理, 数控加工, 和检查 纳入协调的生产工作流程.
对于工程驱动的项目, 该过程可以从客户的 2D 绘图开始, 3CAD模型, 现有磨损的牙齿, 或设备接口尺寸. 然后可以审查铸造设计的可制造性, 热点, 加工津贴, 草案要求, 和喂养策略.
适用于大型且技术要求较高的斗齿, 模拟辅助工艺开发特别有价值. 可以在生产前评估填充和固化行为, 允许门控, 立管, 发冷, 以及在投入全面制造之前需要优化的工艺参数.
专业供应商最终提供的不仅仅是铸造金属形状. 目标是 可重复的, 可追溯的, 缺陷控制的磨损部件能够在预期的采矿环境中生存.
12. 结论
适用于大斗齿, 最关键的技术挑战集中在 固化收缩, 热点, 填充稳定性, 模具温度, 气体管理, 包含, 和内部结构的完整性.
因此,现代制造越来越依赖于集成方法:
材料选择→铸造设计→模拟→浇口 & 加料优化 → 控制熔化 → 精密铸造 → 热处理 → 无损检测 → 尺寸检验 → 生产验证
在这些阶段中, 铸造模拟在理论工艺设计和实际生产之间架起了一座特别有价值的桥梁. 通过分析填充, 温度场, 固化行为, 和生产前的收缩风险, 制造商可以显着减少试错开发并提高铸件一致性.
因此,经过适当设计的高锰钢斗齿不仅仅是一个铸造耐磨部件,它还是一个经过精心控制的工程部件,旨在在采矿业的一些最恶劣的工作条件下提供可靠的性能.
参考:
[1] Qiu G X, 李建宁, 陈坤, Xu G, 杨永康, 李晓明. “高锰高铝钢研究现状及连铸要点“. 快点, 2024, 76(12): 7011–7022.
[2] 杨琳, 温克勒 J, 普雷索利P, 等.高锰低温钢连铸初期凝固裂纹敏感性 [j]. 国际钢铁研究杂志, 2025, 32 (3 ) : 682-694.
[3]李升熙,朴智媛,Kim Yongrai,等人.通过热锻工艺实现高锰铸钢的显微组织均匀化和机械性能增强[j]. 韩国金属材料杂志, 2025, 63 (7):483-493.
[4] 曾永平, 季慧成, 宋成正, 等.高锰钢道岔芯热锻成形数值模拟与试验[j]. 今日材料通讯, 2024, 40: 109588.
[5] 塞勒姆一号, 埃尔福克里 M K, 埃尔萨拉姆 H M A ,等.增强锰钢铸件: 镁的作用, 钙, 和表面活性元素增强陶瓷-金属复合结构[j].国际金属广播杂志, 2026, 20(2) : 1289-1298.

