我在车间工作并指导工艺工程师超过 30 年, 我见过太多的新从业者将加工精度视为“零件是否符合公差范围”。
他们查看印刷品上的尺寸, 用卡尺检查一下, 并称之为好的. 但精确度远不止于此.
从蓝图上的标称值到从工具上脱落的切屑, 精度是一个多层次的尺寸控制系统, 形式完整性, 和位置对齐——任何一层出错都会使整个组件脱轨.
相似地, 表面质量常常被认为“只是装饰性的”而被忽视。我已经数不清听过多少次“它在机器里面了”, 没有人看到它”——只能眼睁睁地看着这些零件磨损速度加快 5 倍,或者因表面疲劳而过早破裂.
本指南将加工精度分解为三个核心维度, 介绍我们在现场使用的五种实用方法来实现维度目标, 并解释了表面质量直接决定部件使用寿命的四种方式.
这不是教科书上的理论——这是我们一次从一批报废和一次失败的现场试验中学到的教训.
1. 加工精度的三个维度
蓝图上的每个公差都属于以下三个类别之一: 维度的准确性, 形状精度, 和位置精度.
新工程师经常关注尺寸数字而忽略其他两个——这正是你最终得到“测量正确”但不起作用的零件的原因.
维度的准确性
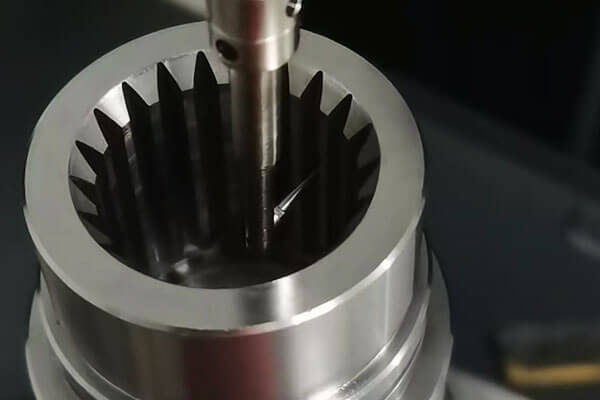
尺寸精度描述了单个特征的实际尺寸与其理想标称值的接近程度——想想孔径, 轴长, 或槽宽.
它是最直观、最常用的精度测量维度, 但这也是最常被误解的.
这是大多数新人都会忽略的第一条车间规则: 图纸上的标称尺寸是 中心 公差带的, 不是上限或下限.
如果您将刀具偏置设置在上限只是为了“确保它适合,“一旦您的工具开始磨损,您就已经超出了公差范围的一半.
我们始终以首次切割的名义价值为目标, 并在两侧留出相等的余量以供磨损.
听起来很基本, 但我看到整个批次被报废,因为操作员设置在公差边缘.
形状精度
形状精度描述了特征与其预期几何形状的真实程度.
直率, 平坦, 圆, 圆柱体, 和线轮廓公差都属于这一类. 简单来说: 轴实际上是圆的吗? 桌面实际上是平的吗?
这是装配性能的无声杀手. 我曾经有过一批 4140 通过了规定的每一个尺寸直径检查的钢轴.
但是当我们将轴承压到它们上面时, 他们唱歌和震动太糟糕了,我们不得不放弃整个跑步.
问题? 圆柱度差——轴略呈椭圆形, 仅由 0.03 毫米, 但足以使轴承负载不均匀. 维数全部通过; 形状精度不合格.
位置精度
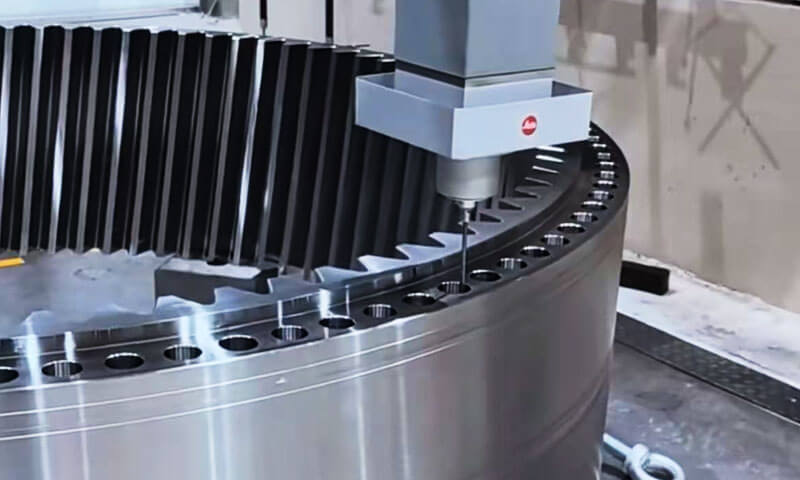
位置精度描述了特征之间的几何关系: 两个面之间的平行度, 孔与安装面之间的垂直度, 两孔之间的同心度, 或外壳上的孔图案位置.
这是最昂贵的一种精度故障. 如果变速箱壳体上的孔图案发生了偏移 0.1 毫米, 轴绑定, 齿轮过早磨损, 整个装置提前失效.
您无法通过打磨或铰孔来修复位置误差 - 它已内置于设置中.
不成文的车间层次结构
我们遵循一条古老的优先规则, 通过数十年的报废零件和午夜返工赚取的收入: 形状公差 > 位置公差 > 尺寸公差
大多数人认为尺寸公差是最严格的, 但事实并非如此. 形式是基础. 如果您的表面不平坦, 你无法准确测量并行度.
如果您的孔不是圆形的, 你的直径测量没有意义. 这个层次结构不是从标准手册中提取的——它是通过艰难的方式学到的.
2. 实现尺寸精度的五种实用方法
达到你的维度目标并不神奇——而是为体积选择正确的方法, 宽容, 和几何.
我们在现场使用五种核心方法, 每个人都有自己的个性, 优势, 和陷阱.
试切法
经典的老派方法: 稍微剪一下, 测量结果, 调整您的刀具偏置, 并重复. 您逐渐了解最终尺寸, 切勿一次切得太深.
- 最好的: 一次性零件, 原型, 小批量作业, 和非常严格的公差
- 车间现实: 慢的, 但灵活性无与伦比. 这是我让每个徒弟掌握的第一个技能, 需要六个月的时间才能真正擅长.
您会感觉到工具会偏转多少, 多少热量会使零件生长, 以及如何像第二语言一样阅读千分尺. - 抓住: 仅当您的操作员知道他们在做什么时它才有效. 精加工时的错误偏移会毁掉零件.
设置调整方法
您只需拨入一次刀具位置和工件偏置, 然后使用相同的设置运行整个批次.
- 最好的: 中、大批量生产, 一致的重复部分
- 优点: 精度稳定, 高效率, 一致的零件质量. 这是大规模生产的主力.
- 关键规则: 在运行批次之前,务必全面检查和验证第一件.
我见过 500 零件在一小时内报废,因为有人跳过了首件检查并且刀具偏移了 0.2 毫米关闭.
尺寸工具方法
您使用固定的工具, 校准尺寸——钻头, 铰刀, 拉刀, 和丝锥钻头都是这样工作的. 孔尺寸就是刀具尺寸, 或多或少.
- 最好的: 标准孔径, 花键, 和内部轮廓
- 优点: 简单的, 持续的, 无需复杂的偏移管理.
- 抓住: 刀具磨损是无声杀手. 磨损的铰刀 0.02 mm会静静地漂过每一个洞, 在测量之前您不会注意到. 您必须跟踪刀具寿命并按计划更换, 不因失败而.
自动的 & CNC控制方式
CNC 自动控制系统本质上是将操作员的经验融入到程序中.
机器测量, 补偿刀具磨损, 并自动缩回, 对刀具路径进行精确的坐标控制.
- 最好的: 复杂的几何形状, 中到高音量, 一致的重复性
- 优点: 远高于手动方法的效率和一致性. 手工无法完成的复杂轮廓和 3D 表面在 CNC 铣床上已成为常规.
- 残酷的事实: 垃圾在, 垃圾出来. 如果程序错误, 机器只会比人类更快、更一致地犯错误.
我见过因错误代码而导致的崩溃比因错误操作员判断而导致的更昂贵的崩溃.
尺寸控制方法比较
| 方法 | 最佳音量范围 | 典型尺寸精度 | 生产效率 | 技能要求 | 主要风险 |
| 切试 | 1 - 10 件 | ±0.005 – ±0.02 毫米 | 非常低 | 很高 (6+ 数月才能掌握) | 最终剪辑时的人为错误 |
| 设置调整 | 20 - 500+ 件 | ±0.01 – ±0.05 毫米 | 高的 | 一般 | 首件设置错误导致批次报废 |
| 尺寸工具 | 10 - 1000+ 件 | ±0.01 – ±0.03 毫米 | 中高 | 低的 | 刀具逐渐磨损漂移 |
| 自动的 & CNC控制方式 | 5 - 10,000+ 件 | ±0.005 – ±0.02 毫米 | 很高 | 高的 (编程能力) | 程序错误导致快速, 一致的缺陷 |
奖金: 形式 & 位置精度方法
为了形状精度, 我们依靠三个核心方法:
- 路径生成: CNC 机床上的精密刀具路径插补可创建精确的自由形状轮廓
- 成型模具: 成型工具一次切割整个轮廓,以获得一致的横截面
- 生成过程: 转身, 磨削, 珩磨通过受控相对运动生成圆形形状
为了定位精度, 黄金法则是不容谈判的: 在一次设置中加工所有位置关键特征.
每次松开并重新固定零件时, 你引入了对齐错误. 如果您可以在一次夹紧中钻出所有孔, 做吧.
3. 表面质量: 部件使用寿命的隐藏驱动因素
所以你已经达到了所有的维度, 你的形式很好, 你的立场完全正确. 你完成了吗? 甚至还没有接近.
薄薄的金属顶层(表面)将决定零件的使用寿命. 表面质量通过四种方式直接影响性能, 大多数新工程师只知道其中之一.
戴阻力
无论两个配合表面看起来多么光滑, 在微观层面上,它们仅接触表面粗糙度轮廓的峰值.
粗糙度越高意味着更少, 更高的接触点, 更快的初始磨损, 和更长的磨合时间.
这就是为什么新发动机有磨合期的原因: 您正在磨损这些微观峰,以便表面完全配合并进入稳定磨损状态.
适用于重负载应用, 表面质量的区别在于 10,000 服务时间和 1,000 小时. 我发现,通过将表面粗糙度从 Ra 降低,重型齿轮组的使用寿命可延长 3 倍 3.2 到拉 0.8.
疲劳强度
循环加载下, 每一个微小的工具痕迹, 划痕, 加工脊是一个应力集中点. 疲劳裂纹几乎总是始于表面, 在粗糙度峰的根部.
这是违反直觉的部分: 表面的残余压应力是一件好事.
它抵消了一部分拉伸循环载荷, 使裂纹更难产生和扩展.
喷丸等工艺, 滚光, 和冷精加工都是为了故意建立一层压表面应力.
人们认为他们只是“平滑表面”——实际上他们是在对其施加预应力,以使其持续更长时间.
耐腐蚀性
表面越光滑, 水分的缝隙和山谷越少, 污染物, 和腐蚀性化学品收集. 点蚀开始于表面粗糙度的山谷.
降低Ra值, 显着延长腐蚀寿命. 对于在潮湿环境下工作的零件, 咸, 或酸性环境, 良好的表面光洁度可以延长多年的使用寿命,而无需进行其他设计更改.
用于船用部件, 从拉移动 6.3 到拉 1.6 可以加倍腐蚀使用寿命.
合身 & 装配稳定性
这是最容易被忽视的效果. 如果表面粗糙度不同,具有相同标称过盈配合的两个零件可能表现完全不同.
较高的粗糙度意味着峰在装配时会被挤压, 给你带来较少有效的实际干扰.
更糟糕的是: 加工产生的残余应力会随着时间的推移而松弛, 导致尺寸略有变化. 我曾经有一批精密衬套,加工后立即通过了每次检查.
我们把它们装箱了, 把它们放在仓库里两周, 当我们去组装它们时, 其中一半不适合.
内部残余应力已松弛, 尺寸的变化刚好足以摆脱合身的感觉. 切勿跳过精密配合零件的应力消除.
4. 更大的图景: 精度和质量是系统指标
这是我学到的最大的教训 30 年: 加工精度和表面质量不是孤立的, 独立指标. 它们是整个制造系统的可见输出.
机械刚性, 工具穿, 切削热, 内部残余应力, 主轴振动, 夹具精度——过程中的每个因素都会在最终零件中体现出来.
如果您追求一致的精度, 你不能只是在机器上“更加努力”. 你必须看看整个系统.
了解这些因果关系——刀具磨损如何在尺寸漂移中表现出来, 切削速度如何影响表面光洁度, 夹具如何显示位置误差——比记住公差表更有价值.
任何人都可以查找容差值. 工程师知道为什么会有公差, 以及什么会影响它, 是让生产线保持运转的人.
最后的想法
良好的加工并不是要在印刷品上敲出数字. 这是关于理解这些数字的含义, 它们是如何创建的, 以及它们如何影响正在使用的零件.
掌握精度的三个维度, 尊重表面质量的力量, 并查看芯片背后的整个系统 - 您将在问题发生之前解决问题, 不是在该批次报废后.