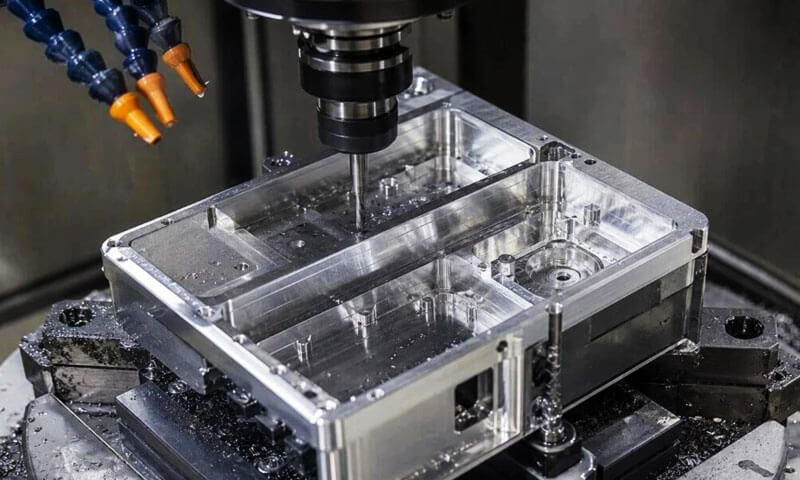
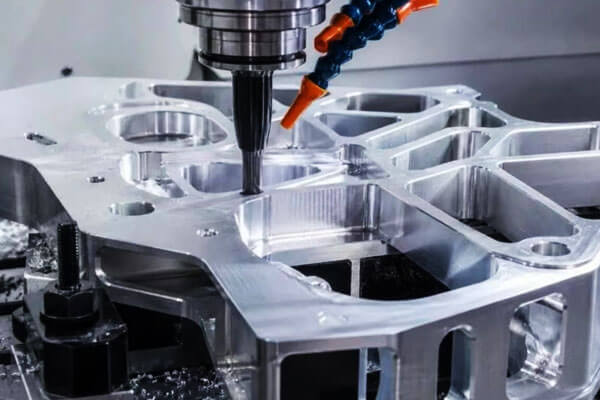
在我的 32 年运行精度 铝加工 汽车零部件生产线, 电动汽车零部件, 新能源, 及3C电子结构件,
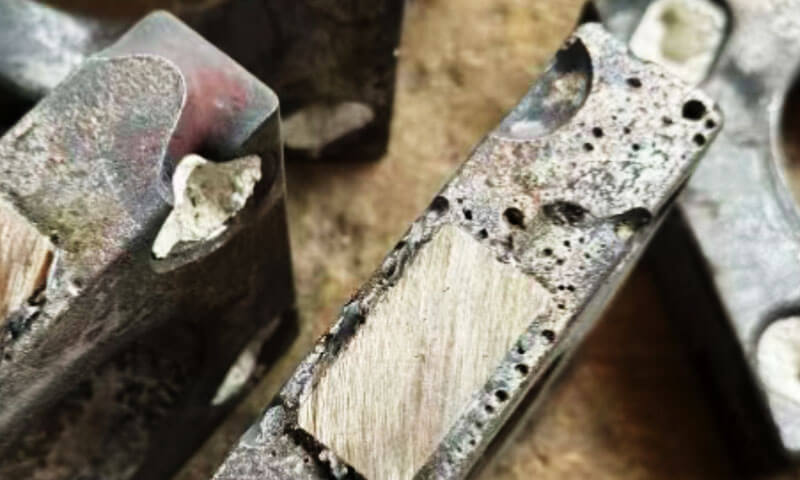
我已经记不清有多少新的工艺工程师一进来就想着“铝是软的”, 这有多难?” 两周后走出去,盯着一箱满是毛刺的报废零件, 颤痕, 和尺寸漂移.
轻量化革命将铝推向精密制造的每一个角落——这是有充分理由的.
它提供卓越的强度重量比, 出色的导热性和电导率, 和高成型性. 但“易于成型”并不等于“易于加工”。
铝有其独特的一组失效模式, 其中大部分都归结为一个核心事实: 铝不会像钢那样碎裂.
它变形了, 它将自身焊接到工具边缘, 它弹回来, 它会随着温度的变化而急剧膨胀和收缩.
本指南详细介绍了铝加工性的基础知识, 八个最持久的生产挑战, 按操作类型划分的缺陷根本原因, 以及经过车间验证的全流程优化策略.
这不是教科书上的理论——这是我们从一批废弃的产品中学到的, 一次工具重新设计, 一次调整一个进程.
1. 铝可加工性基础知识: 等级, 合金 & 评级系统
铝的切削加工性几乎完全取决于合金成分和回火条件.
该行业采用 A–E 五级评级系统 (A = 最好, E = 最穷的) 基于切屑形成, 表面饰面质量, 和刀具磨损率.
它作为基线参考——实际性能还取决于工具类型, 切割速度, 和冷却剂输送.
锻造与. 铸铝可加工性
锻铝遵循清晰的图案: 更高的强度和硬度 = 更低的延展性 = 更容易断屑 = 更好的切削加工性.
这就是为什么T6, T7, Q8, T9 回火机明显优于软 O 回火材料.
铸铝不遵循相同的线性关系. 内部孔隙率, 大金属间相, 和硅含量都会影响芯片的行为.
在某些情况下, 较软的铸造材质比硬材质的加工效果更好,因为内部微缺陷有助于干净地断裂切屑.
切削加工性评级表
| 锻造合金 | 硬度 (500 公斤负载) | 加工等级 | 铸造合金 | 硬度 (500 公斤负载) | 加工等级 |
| 1100-o | 23 | e | 238-f (砂铸) | 100 | b |
| 2011-Q8 | 100 | 一个 | A240-F (砂铸) | 90 | 一个 |
| 2219-T851 | 130 | b | 319-T6 (永久模具) | 95 | b |
| 3003-H18 | 55 | d | 354-T61 (永久模具) | 100 | b |
| 5052-o | 47 | d | 355-T6 (砂铸) | 90 | b |
| 5056-H18 | 105 | c | 356-T6 (永久模具) | 90 | b |
| 6061-o | 30 | d | 357-T6 (砂铸) | 90 | b |
| 6061-T6 | 95 | c | A380-F (铸造) | 80 | b |
| 6262-T9 | 120 | b | 413-f (铸造) | - | b |
| 7075-o | 60 | d | A535-F (砂铸) | - | e |
| 7075-T6 | 150 | d | 713-f (砂铸) | 65 | b |
易切削铝合金
合金喜欢 2011, 6262, 和 6020 专为机械加工而配制. 它们含有有意添加的铅, 铋, 或形成离散第二相颗粒的锡.
这些颗粒充当内部断屑槽, 中断切屑流并防止长丝切屑缠绕刀具并损坏表面光洁度.
过去的事 20 年, 该行业已基本上淘汰含铅易加工材质,转而采用锡基配方以符合环保要求, 但核心机制保持不变.
2. 这 8 铝加工的核心挑战
铝通常被认为易于加工, 但经验丰富的机械师知道 高切削速度并不意味着稳定的精密加工.
该材料具有延展性, 热响应, 并且比较合规, 而某些合金和铸造条件会带来自身的刀具磨损和切屑控制问题.
在车间工作多年后, 同样的八个问题反复出现.
它们的某一部分与另一部分看起来可能有所不同, 但根本原因通常可以追溯到刀具几何形状, 热, 物质条件, 工件夹持, 切割参数, 和处理顺序.
建立边缘 (弓): 最常见的工具相关问题
建立边缘 (弓) 当铝在不利的切削压力组合下粘附到切削刃时就会发生这种情况, 温度, 刀具几何形状, 和润滑.
与传统的磨料磨损不同, 这主要是一个 粘着磨损机制.
一旦铝开始在边缘堆积, 有效的刀具几何形状变化.
切削刃变得不那么锋利, 切削力变得不太稳定, 并且成品表面会迅速恶化.
典型的后果包括表面光洁度差, 毛刺增加, 尺寸漂移, 当粘附的铝脱落时随机刮擦.
因此工具选择至关重要. 铝加工通常受益于锋利的, 高度抛光的切削刃和几何形状专为高效切屑流而设计.
不必要的粘性工具涂层或钝边会加速问题的发生. 适当的润滑和切削条件同样重要.
实用的警告标志很简单: 当铝开始粘在工具上时, 不要等到表面出现故障才调查原因.
加工变形: 热的, 残余应力, 和钳位效应
尺寸变形是铝材最难控制的问题之一,因为多种机制可能同时发生.
第一个是 热膨胀. 许多铝合金的热膨胀系数大致为 23 ×10⁻⁶ /°C, 明显高于普通钢材.
一个 1 m 铝部件的长度因此可以改变大约 0.023 温度每变化 1°C 毫米.
第二个是 残余应力释放. 轧制板, 挤压型材, 锻造毛坯可能包含材料生产过程中产生的内应力.
从一侧去除大量材料可以释放这些应力并导致部件弯曲, 捻, 或失去平整度.
第三个是 工件夹持变形. 铝比较合规, 因此,过大的夹具压力会使薄壁或薄板变形.
松开后零件可能会立即恢复其原始形状, 使加工尺寸与测量零件的条件不一致.
因此,稳定的工艺需要平衡的材料去除, 适当的工件夹持, 和热控制,而不是简单地增加夹紧力或采取更重的切割.
薄壁和深腔零件中的颤振和振动
薄壁, 财力雄厚, 长工具, 细长部件的结构刚度有限.
当切削力超过系统的稳定性时, 工具, 工件, 或者两者都可以振动.
由此产生的 颤痕 通常在加工表面上显示为重复的波浪或线条.
更重要的是, 颤振改变实际切割路径, 使尺寸和几何控制变得更加困难.
解决方案通常从刚性开始: 缩短刀具悬伸, 改善工件夹持, 并尽可能支撑工件.
然后需要调整切削参数以避免不稳定的主轴速度区域和过度的径向啮合.
用于薄壁铝制零件, 光, 受控精加工路径 通常比尝试一次激进地清除剩余库存更可靠.
表面光洁度差和毛刺形成
铝的延展性使其难以生产干净的边缘和始终光滑的表面.
不良的切割条件会导致材料被涂抹而不是干净地剪切, 而长切屑可以在成品表面上重新切削.
最常见的问题领域是 洞出口, 槽边缘, 锋利的角落, 和轮廓过渡.
积屑瘤会使情况变得更糟,因为碎片可能会脱离工具并划伤部件.
用于装饰或阳极氧化零件, 这些缺陷变得尤为重要. 在普通车间照明下看起来可接受的表面可能会显示明显的加工线, 划痕, 或完成后撕裂的区域.
因此,良好的表面质量始于锋利的工具, 稳定的切削条件, 高效排屑, 和受控的边缘准备, 而不是依靠机加工后抛光来隐藏问题.
尺寸不稳定性和热漂移
铝的高热膨胀性意味着温度实际上是另一个加工变量.
例如, 10°C 的温度变化大约相当于 0.23 典型铝合金每米的尺寸变化毫米. 在紧公差零件上, 这不是一个小错误.
当:
- 零件在热时加工并在冷却后进行检查
- 冷却液温度变化很大
- 在长时间的生产运行中,机器和工件的温度会发生变化
- 不同批次在不同环境条件下测量
用于精密工作, 加工, 稳定化, 和检验应被视为一个过程.
应在受控条件下测量零件, 并应明确规定测量参考温度.
钻孔和攻丝困难
铝材钻孔和攻丝看似简单,但排屑成为限制因素.
钻孔过程中, 排屑不良的切屑可能会摩擦孔壁并产生划痕, 超大孔, 或逐渐变细.
这个问题在深孔中变得更加严重,因为切屑的行进路径更长.
攻丝也会出现类似的问题. 铝屑可能会粘附在丝锥上并填充凹槽, 增加切削扭矩并可能导致螺纹损坏或丝锥断裂.
实际的解决方案是将刀具几何形状与孔类型相匹配, 保持足够的润滑, 并提供可靠的排屑路径.
通孔和盲孔通常需要不同的丝锥几何形状, 深孔钻削可能需要受控的啄孔或贯穿刀具冷却液.
阳极氧化后表面缺陷变得更加明显
阳极氧化不是加工不良的纠正工艺. 在许多情况下, 它使现有的表面差异更容易看到.
工具痕迹, 划痕, 喋喋不休, 嵌入式芯片, 小坑, 阳极氧化后,不一致的表面处理会变得非常明显, 特别是装饰或染色铝部件.
这造成了一个常见的生产问题: 零件通过尺寸检验,但表面处理后外观检验未通过.
为了避免这种情况, 机械加工规范和阳极氧化规范应一起制定.
关键可见表面需要受控加工, 彻底清洁, 仔细去毛刺, 以及治疗前适当的保护.
工具穿: 粘合而不是简单的边缘切削
铝加工中的刀具磨损并不总是像钢加工中的经典后刀面磨损一样. 一个主要问题是切削刃处的铝粘附.
进展可以是渐进的:
清洁边缘 → 铝粘附 → 积屑瘤边缘 → 改变边缘几何形状 → 表面光洁度差 → 尺寸漂移
该工具可能看起来仍然完好无损, 但它的切削几何形状已经改变.
这就是为什么等待明显的刀具破损对于精密铝加工来说是一个糟糕的刀具寿命策略.
相反,应通过表面光洁度趋势的组合来监控刀具寿命, 尺寸漂移, 毛刺形成, 主轴负载, 和直接工具检查.
一旦形成显着的累积边缘, 仅继续使用该刀具或轻轻修整边缘可能无法恢复原始切削几何形状.
3. 机械加工常见缺陷
根据操作的不同,缺陷看起来会有所不同. 了解签名可以准确告诉您在哪里寻找根本原因.
铣削操作
| 缺点 | 外貌 | 主要根本原因 |
| 表面不平整 / 部分鞠躬 | 平整度不符合规格; 部分向上弯曲 | 毛坯残余应力; 不均匀的切削量; 冷却不足; 夹紧不均匀 |
| 侧壁颤痕 | 垂直墙壁上出现波浪般的涟漪 | 刀具悬伸过大; 进给/速度不匹配; 零件刚性低; 共振频率下的主轴转速 |
| 表面划痕 / 朦胧的外观 | 线性磨损; 暗淡浑浊的表面光洁度 | 建立边缘; 冷却液润滑不足; 切屑再循环; 刀具刃口有缺口 |
| 重边缘毛刺; 去毛刺时间长 | 沿零件边缘的厚连续毛刺 | 刀具前角太小; 切削速度太低; 退出时没有工具缩回; 未优化的顺铣 |
| 批次尺寸不一致 | 从第一部分到最后一部分的尺寸发生变化 | 切削温度变化; 渐进式 BUE 磨损; 夹具热膨胀; 测量温度的部件 |
钻孔 & 镗孔作业
| 缺点 | 外貌 | 主要根本原因 |
| 锥孔 (顶部更宽) | 超大入口, 尺寸过小出口; 墙壁上有刻痕孔 | 凹槽通道堵塞; 碎片与墙壁摩擦; 冷却不足, 将材料焊接到钻台上 |
| 出口毛刺 / 孔边塌陷 | 孔出口处卷边毛刺; 薄材上的分层 | 钻头切削刃状况不佳; 进给率过高; 薄材料下无支撑支撑; 缓慢缩回 |
| 深孔漂移 / 表面效果不佳 | 洞偏离中心; 内部粗糙度 | 排屑不良; 钻头刚性不足; 刀具冷却液压力不足 |
攻丝操作
| 缺点 | 外貌 | 主要根本原因 |
| 撕裂的线头 / 粉状铝渣 | 粗糙的, 螺纹侧面撕裂; 细铝粉 | 点击部分; 排屑槽容积太小; 冷却液润滑不良; 尺寸过小的丝锥钻头 |
| 检获 / 水龙头坏了 | 在孔中攻丝锁; 剪掉 | 连续攻丝,无需排屑; 主轴转速过高; 装有切屑的凹槽 |
车削操作
| 缺点 | 外貌 | 主要根本原因 |
| 表面光洁度差 / 螺旋刀痕 | 可见的螺旋图案; 高 Ra 值 | 鼻子氧化; 刀尖半径太小; 进给速度不正确 |
| 细长轴弯曲 / 锥度误差 | 轴弓; 直径沿长度逐渐变细 | 热生长; 尾座压力过大; 切削热集中 |
4. 全流程优化: 从毛坯到成品
解决铝加工问题并不是增加冷却液或减慢进给速度.
这是关于从毛坯进货到最终检验的系统级控制. 这是我们在每条线上调整的九个控制点.
空白预处理: 从源头杜绝失真
大多数变形问题在第一个工具接触零件之前就开始出现.
- 先缓解压力: 所有锻造板材和锻造毛坯在加工前均进行应力消除. 要么自然老化 72 小时, 或120-150°C低温烘烤2-4小时.
这会释放残余应力,因此它不会在加工过程中出现并使零件变形. - 统一库存津贴: 每侧至少留有 0.8–1.5 毫米的加工余量. 切勿从一侧取出所有原料 - 不均匀的应力释放会导致翘曲.
- 预检查铸件: 机加工前使用 NDT 检查铸件毛坯的孔隙度和夹砂情况.
没有什么比机加工整个零件却在最终检查时发现表面下的空隙更浪费时间的了.
工具选择: 真正解决堆积边缘问题
工具选择是 80% BUE之战.
- 刀具材质:
-
- 大批量精密加工: PCD (多晶钻石) 工具.
他们几乎不粘铝, 提供最佳的表面光洁度, 使用寿命比硬质合金长 10-20 倍. 值得为大批量运行付出额外的代价. - 小/中批量生产: 细晶粒碳化物,带无涂层或专用铝涂层 (ticn, DLC, 钻石状的碳).
切勿在铝上使用标准 TiN 涂层 — 铝几乎立即粘附到 TiN 和 BUE 形式上. - 低成本轻型: 高速钢工具, 仅适用于低速轻加工切削.
- 大批量精密加工: PCD (多晶钻石) 工具.
- 刀具几何形状:
-
- 15–25° 的开放前角可减少切削压缩并抑制积屑瘤形成.
- 大容屑槽和锋利的切削刃确保排屑顺畅.
- 用于铣刀, 使用不等齿距以避免共振.
- 使用 0.2–0.4 mm 刀尖半径进行精加工. 太大的鼻子会导致薄壁上发出颤抖声.
- 使用规则: 一旦出现积屑瘤或钝化迹象就更换刀具. 切勿用石头打磨钝工具并继续使用它进行精加工. 最大限度地减少刀具悬伸,以最大限度地提高刚性并减少颤动.
切割参数: “高速, 轻切”规则
铝加工效果最好是快速且浅的.
- 铣削:
-
- 切割速度: 300硬质合金 –1500 m/min; 2000PCD 为 –5000 m/min.
- 每齿进给量: 0.05–0.2 毫米. 轻剪, 切勿缓慢缓慢喂食.
- 切割深度: 0.5每个粗加工路径 –2 毫米; 精加工≤0.3mm. 更轻的切割 = 更少的热量 = 更少的变形.
- 钻孔: 高主轴转速, 低进给率, 和定期退刀循环以断屑. 对于深孔, 使用啄钻循环清除切屑.
- 窃听: 主轴转速低. 使用螺旋槽丝锥进行排屑. 对通孔使用底部丝锥, 盲孔用螺旋尖头丝锥. 丝锥钻头尺寸比标准尺寸大 0.05–0.1 毫米,以获得更好的螺纹间隙.
冷却液 & 润滑: 表面光洁度的成败
冷却液的作用不仅仅是冷却——它还可以润滑刀具-切屑界面以防止积屑瘤.
- 使用具有极压润滑套件的专用铝加工冷却剂. 直油 > 润滑用乳液.
- 切勿仅使用水冷却. 缺乏润滑会导致严重的积屑瘤和表面光洁度撕裂.
- 高量, 高压洪水直接输送到切削区域. 对于深孔, 强制使用刀具内部冷却液.
- MQL (最小量润滑) 油雾非常适合高速 PCD 加工. 它留下的残留物最少,并且适合阳极氧化.
工件夹持: 避免挤压和振动
- 锁模力适中: 铝很软. 压力太大会留下凹痕并使薄壁变形. 使用真空吸盘工件固定薄板零件.
- 全力支持: 在薄墙和悬垂下添加支撑支撑. 切勿用机器悬挂无支撑的部分 - 肯定会发生颤动.
- 夹具材质: 使用酚醛树脂, 尼龙, 或用于固定装置的铝制软钳口. 硬钢钳口会留下痕迹并压碎铝制零件.
- 用于批量生产的预热装置: 在运行严格公差批次之前让夹具达到工作温度. 夹具膨胀是尺寸漂移的隐藏来源.
处理顺序: 逐步最小化失真
流程订单比大多数人意识到的更重要.
- 遵循顺序: 粗加工 → 应力消除 (烘烤或浸泡) → 半精加工 → 精加工. 绝不粗糙,一口气完成.
- 用于薄壁零件, 采取多次光通过而不是一次全深度切割.
- 首先铣削外部轮廓和型腔, 最后钻孔和攻丝. 如果尽早进行铣削,铣削力可能会拉伸和扭曲孔位置.
- 在精加工之前让零件冷却至室温. 停止机器, 走开为了 20 分钟, 然后回来进行最后的剪辑. 这一步骤消除了大部分热尺寸误差.
- 在内角处添加半径过渡. 尖角 = 毛刺重且应力集中.
去毛刺控制
去毛刺可以吃掉 30% 如果您允许的话,占零件总成本的.
- 使用带有倒角切削刃的刀具在加工过程中折断边缘. 过程中去毛刺每次都胜过手动去毛刺.
- 使用圆弧入/圆弧出刀具路径进行轮廓铣削. 切勿直接停止并从边缘缩回 - 这会留下严重的毛刺.
- 对于要进行阳极氧化处理的零件, 切勿用重砂去毛刺——它会导致颜色不均匀和表面染色. 优选振动去毛刺或超声波去毛刺以获得均匀的表面质量.
维稳定性 & 环境控制
- 将车间温度保持在 20±2°C,以实现严格的公差工作.
- 加工后让零件静置 2-4 小时,然后进行最终检查. 让它们充分冷却并稳定.
- 校准千分尺和卡尺的温度误差. 温暖的测量工具给出错误的读数.
阳极氧化的预加工准备 & 涂层
- 加工后清除零件上的所有冷却液残留物. 阳极氧化后残留物会导致斑点和染色.
- 消除较深的工具划痕, 凿痕, 并在结束前闲聊. 阳极氧化不会隐藏它们——它会让它们更加明显.
- 在清洁和涂层之前遮盖和保护螺纹孔和精密孔,以避免腐蚀和边缘损坏.
5. 快速故障排除参考表
| 问题 | 最可能的原因 | 第一个尝试修复 |
| 建立边缘 / 表面效果不佳 | 刀具涂层错误; 润滑不足 | 改用 DLC 或无涂层硬质合金; 增加冷却液压力 |
| 加工后零件翘曲 | 毛坯残余应力; 不均匀的切削量 | 添加预加工应力消除烘烤; 均衡每面库存 |
| 侧壁颤痕 | 谐振; 刀具悬伸过多 | 改变主轴转速; 减少刀具伸出量 |
| 锥形钻孔 | 芯片封装; 散热不良 | 使用深孔钻循环; 增加刀具冷却液 |
攻丝螺纹撕裂 |
排屑不良; 尺寸过小的钻头 | 使用螺旋槽丝锥; 增加丝锥钻尺寸 0.05 毫米 |
| 批量尺寸漂移 | 热膨胀; 渐进性BUE | 测量前让零件冷却; 分度刀具磨损 |
| 重边缘毛刺 | 小前角; 直刀具缩回 | 增加前角; 使用圆弧退出刀具路径 |
| 阳极氧化表面缺陷 | 预加工划痕; 冷却液残留 | 提高表面光洁度; 涂装前彻底清洁 |
6. 结论
铝加工不是靠蛮力或最快的机器. 这是关于摩擦的系统级控制, 热, 压力, 和芯片行为.
擅长铝加工的工厂并没有更先进的机器——他们有更好的工艺纪律.
他们控制空白应力, 他们选择正确的工具 (并避免错误的涂层), 他们跑得快,轻快, 他们用润滑剂淹没切割区域, 他们在测量之前让零件冷却.
新工程师犯的最大错误是将铝视为软钢. 这是一种具有不同失效模式的不同材料.
建立边缘, 热变形, 喋喋不休, 和毛刺的形成并不是小麻烦——它们是该过程的决定性挑战.
从毛坯到成品,系统地解决这些问题, 您将从每次运行中对抗废品到一批又一批地达到公差.
后 32 年, 我仍然看到新商店以艰难的方式学习这一点. 但一旦你把系统搞对了, 铝是生产力最高的材料之一, 持续的, 以及可加工的精密材料.