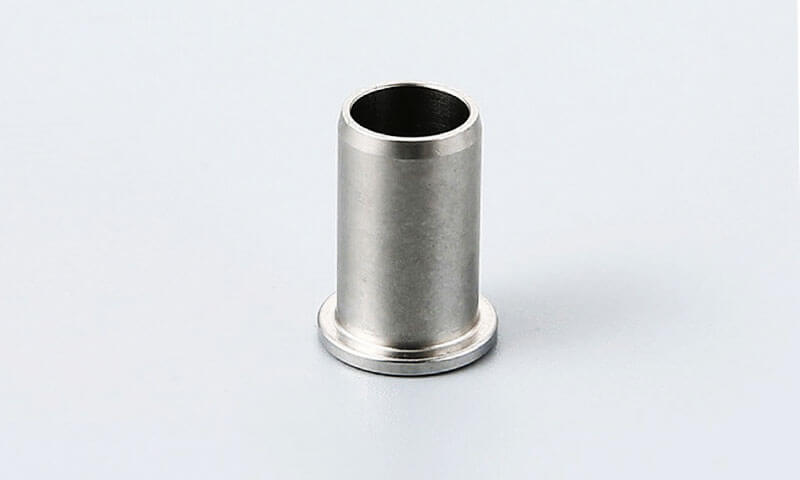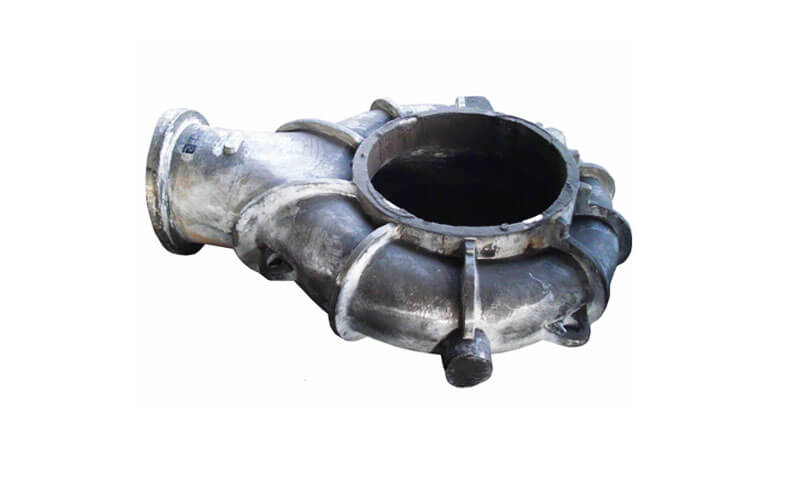
树脂砂铸造已成为现代铸造生产中最重要的造型技术之一.
它被广泛采用,因为它结合了 良好的铸件表面质量, 高维精度, 更低的废品率, 广泛的工艺适应性, 且劳动强度相对较低.
与传统粘土砂相比, 树脂砂提供更强的模具刚性, 更好的形状保持性, 并提高了对复杂铸件的适用性.
对于许多铸造厂来说, 它不再只是一个替代过程; 是生产高质量铸件、经济稳定的核心路线.
然而树脂砂铸造并不是一个“一劳永逸”的过程.
尽管技术已经成熟, 生产成功仍然取决于对设备的严格控制, 材料, 过程参数, 及模具制作实践.
树脂剂量的小偏差, 砂质量, 霉菌准备, 排气, 或浇注系统设计可以快速转化为缺陷,例如气孔, 表面效果不佳, 尺寸不稳定性, 或产量低.
本指南提供了结构化的, 实际的, 树脂砂铸造的工程分析, 涵盖常见问题, 完整的生产流程, 关键材料要求, 以及在提高质量的同时降低成本的最有效方法.
1. 为什么树脂砂铸造应用如此广泛
树脂 沙子铸造 在结构稳定性和生产经济性方面优于传统粘土砂铸造, 在高品质铸件制造领域形成不可替代的技术优势:
- 卓越的铸造质量: 固化树脂砂型具有高刚性, 平坦的分型面, 和稳定的尺寸保持率, 有效减少铸件尺寸偏差和表面粗糙度.
避免粘土砂制品常见的夹砂、结痂等表面缺陷. - 生产依赖性低: 自硬化系统实现自动固化,无需人工压实,长期干燥,
降低对工人操作经验的依赖,标准化批量生产质量. - 广泛的应用灵活性: 适应小型, 中等的, 及结构复杂的大型铸件, 支持从小批量定制零件到大批量标准化零件的多元化生产.
- 优化生产环境: 固化反应稳定、低粉尘、低污染, 与传统砂型铸造工艺相比,大大提高了车间洁净度.
- 回收性能可控: 废砂经专业处理后可再生重复利用, 实现资源循环利用,降低综合生产成本.
2. 正确的工艺设计是质量的基础
在树脂砂铸造中, 产品质量未在浇注阶段达到; 它是很早就确定的, 在工艺设计阶段.
精心设计的工艺可在模具强度之间建立正确的平衡, 固化行为, 沙况, 饲喂效率, 透气性能, 和生产节奏.
如果这些变量没有得到适当的协调, 即使好的原材料和熟练的操作人员也很难产生稳定的结果.
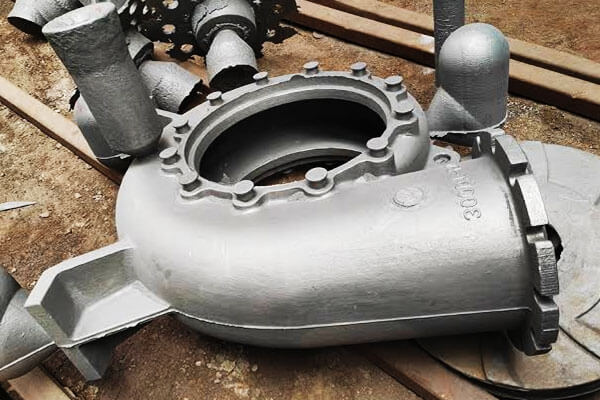
工艺设计必须反映真实的生产条件
树脂砂工艺不应仅根据理论或实验室假设来设计. 必须符合实际铸造环境, 包括:
- 浇注周期和生产节奏,
- 环境温度和季节变化,
- 模具尺寸和铸件断面厚度,
- 旧砂再生质量,
- 设备稳定性,
- 和操作员工作流程.
例如, 相同的固化配方可能在一个车间表现良好,但如果砂温不同,在另一个车间就变得不可靠, 湿度, 或固化时间显着不同.
因此,正确的流程并不是固定的模板. 这是一种符合铸造厂实际运营条件的受控生产策略.
最终强度必须科学定义
最重要的流程决策之一是确定 最终力量 树脂砂型的.
树脂砂通常在自然硬化后达到最高强度, 经常在周围 24 小时, 但这并不意味着每个代工厂都应该盲目使用24小时标准.
正确的目标取决于浇注前模具在系统中保留的时间.
- 适用于生产周期较长的小型企业, 24 小时最终强度标准可能是合适的.
- 适用于浇注较早的生产线, 相关标准是浇注前实际达到的强度.
关键是要避免两个相反的错误:
- 力量过大
将模具强度提高到超出所需水平会增加树脂消耗, 增加材料成本, 并可能产生不必要的刚性,使落砂和回收变得复杂. - 强度不够
如果模具太弱, 它可能会扭曲, 裂缝, 或失去尺寸稳定性, 导致废品和工艺变化.
理想的最终强度是保证模具在处理过程中完整性所需的最小强度, 集会, 和浇注.
沙子与金属的比例必须平衡
这 砂铁比
如果比例太高, 这个过程可能会变得浪费:
- 消耗更多的树脂和固化剂,
- 产生较大的废砂块,
- 复垦变得更加困难,
- 法律上升,
- 与气体相关的缺陷变得更有可能.
如果比例太低, 模具可能会变得机械不安全:
- 金属突破变得更有可能,
- 可能会发生局部变形,
- 铸件形状控制减弱.
实际工作范围(一般来说 2.2:1 到 3:1) 通常根据零件尺寸和结构复杂程度来选择, 但原理是一样的:
模具中应含有足够的砂子以确保坚固性和尺寸控制, 不会造成不必要的物质负担.
浇注系统必须与树脂砂的热性能相匹配
树脂砂不能无限期耐热.
其热稳定性有限, 因此浇注系统的设计必须能够填充模具 迅速地, 顺利, 并且没有过度的湍流 在模具失去强度之前.
这使得浇注系统成为工艺设计的关键部分. 一个好的浇注系统应该:
- 确保稳定的金属流动,
- 最大限度地减少氧化和空气滞留,
- 防止过早冻结,
- 并在填充过程中保持模具完整性.
在许多树脂砂应用中, 使用 陶瓷管 和 多种的, 分布式内门 改善金属输送并减少局部热应力.
目标不仅仅是将金属带入型腔, 但要以尊重模具固化特性的方式进行.
工艺设计还必须考虑缺陷预防
正确的工艺设计本质上是通过工程预防缺陷.
树脂砂系统中许多常见的铸造缺陷并非偶然; 它们是糟糕的设计决策的可预测结果.
典型例子包括:
- 气孔隙度 LOI过高引起, 渗透性差, 或通风不良,
- 错误 由于填充缓慢或热平衡不良引起,
- 沙包含 由于模具刚性或表面稳定性不足造成,
- 表面粗糙度 模具准备不稳定造成的,
- 失真 由力量或约束平衡不当引起.
精心设计的流程可以在生产开始之前降低这些风险. 这比事后尝试纠正缺陷要有效得多.
稳定的工艺设计提高了质量和成本
铸造生产中存在一个常见的误解,即更高的工艺保守性自动意味着更高的质量.
实际上, 过度设计会产生不必要的成本而不提高性能.
最好的流程设计并不是最强大或最复杂的; 就是那个 技术上足够, 经济合理, 并且运行稳定.
合理的工艺设计有助于铸造厂:
- 减少树脂消耗,
- 更低的废品率,
- 提高批次一致性,
- 稳定模具性能,
- 并控制生产成本.
这就是为什么工艺设计对于树脂砂铸造经济性和质量至关重要.
稳定的工艺窗口减少了对操作员判断的依赖,并允许生产以可预测的结果运行.
工艺设计背后的工程原理
核心原理很简单: 模具必须足够坚固以保持形状, 但又不至于太坚固或太僵硬以至于变得昂贵或难以释放.
同时, 填充系统必须足够快才能在模具稳定的情况下完成浇注, 但足够温和以避免缺陷.
之间的平衡 力量, 渗透性, 填充性, 和经济 是树脂砂铸造质量的真正基础.
3. 原材料选择: 过程稳定性的实践基础
在树脂砂铸造中, 原材料选择不是采购细节; 这是一个过程控制决策.
模具的稳定性, 治愈的可重复性, 再生砂的质量, 铸件的最终表面完整性都始于材料的一致性.
如果原料不稳定, 即使设计良好的流程也会出现偏差.
如果原材料控制得好, 整个铸造系统变得更容易管理, 更容易重现, 并且更容易经济优化.
从铸造工程的角度来看, 核心规则很简单: 原材料必须符合统一技术规范,且批次间保持一致.
这是避免质量波动的唯一可靠方法, 减少树脂浪费, 保护回收系统, 并控制缺陷率.
核心原材料权威技术规范
下表总结了树脂砂系统中使用的主要原材料的最重要的性能预期.
| 原料 | 主要技术规格 | 流程中的功能角色 | 质量差的主要风险 |
| 原石英砂 | 粒度: 40/70 网 适用于大中型铸件, 50/100 网 对于常规零件; Sio₂ > 90%; 含泥量 < 0.2–0.3%; 含水量 < 0.1–0.2%; 微粉含量如下 140 网 ≤ 0.5–1.0%; 酸耗值 < 5 毫升; 意向书 < 5%; 颗粒形状 圆形或多角形,角系数低 | 提供模具的主要骨架结构并确定保压行为, 渗透性, 和基础尺寸稳定性 | 树脂消耗过多, 渗透性差, 表面缺陷, 模具强度不稳定 |
| 再生砂 | 意向书 < 3.0%; 酸耗值 < 2.0 毫升; ph < 5; 200-网状底盘残留物 < 1%; 底盘总数量 < 0.2%; 含水量 < 0.2%; 颗粒形状圆润,表面活性稳定 | 降低材料成本并支持回收后沙子的可持续再利用 | 气体发生, 粘合一致性差, 固化不稳定, 缺陷累积 |
呋喃树脂 |
氮含量 2.0–5.0%; 24-小时拉伸强度 > 1.5 MPA; 游离甲醛 < 0.3%; 游离酚 < 0.3%; 粘度 < 60 毫帕·秒; 密度 1.15–1.25 克/立方厘米; 稳定的高温热行为 | 形成赋予模具自硬化强度的粘合结构 | 模具强度低, 树脂用量高, 固化不稳定, 缺陷风险升高 |
| 有机磺酸固化剂 | 粘度 < 200 毫帕·秒; 水不溶物 < 0.1%; 可逆的冻结和溶解行为; 使用分段酸度模型或双组分 (a+b) 适应季节温度变化的系统 | 控制固化速度, 可工作时间, 和最终模具硬化 | 固化太快或太慢, 使用时间不一致, 管道堵塞, 模具重复性差 |
| 醇基涂料 | 密度 1.25–1.35 克/立方厘米; 粘度 6–7 秒; 2-小时暂停率 > 97%; 强力刷牙, 调平, 渗透, 和抗裂性; 高涂层强度和抗热震性 | 提高模具表面质量, 防止金属渗透, 并减少粗糙度或烧伤缺陷 | 表面光洁度差, 金属渗透, 裂纹形成, 涂层剥落 |
原材料选择背后的工程原理
关键原则是 原材料必须被视为一个协调系统 而不是独立采购清单.
石英砂, 再生砂, 树脂, 固化剂, 和涂层都互相影响.
如果一种材料不稳定, 它通常会强制通过另一种材料进行补偿, 增加成本并使过程更难以控制.
4. 完整的工业生产流程
以下是树脂砂铸造生产的实用工作流程.
| 阶段 | 主要目标 | 关键技术重点 | 典型风险 |
| 1. 工艺规划 | 定义铸造路线和生产目标 | 零件几何形状, 批量大小, 公差, 浇注法 | 工艺选择错误, 产量不稳定 |
| 2. 原料准备 | 确保材料符合规格 | 再生砂质量, 沙温, 树脂和固化剂条件 | 粘合强度不一致, 过量气体产生 |
| 3. 设备巡检 | 确认搅拌机稳定运行, 除尘器, 和计量系统 | 流量一致性, 管道清洁度, 校准 | 剂量漂移, 堵塞的线路, 不良开垦 |
| 4. 模具/工具检查 | 验证模式, 芯盒, 和固定装置 | 尺寸检查, 穿, 结盟, 发布质量 | 闪光, 不匹配, 不完整的形式 |
| 5. 混砂 | 生产均匀的树脂砂 | 准确剂量, 均匀混合, 温度控制 | 模具强度弱或不均匀 |
| 6. 成型和冲压 | 构建具有正确密度和排气的模具 | 灌装方式, 压实平衡, 通风孔 | 边角松动, 滞留气体, 局部塌陷 |
| 7. 核心放置和组装 | 保证内腔精度 | 核心设定, 支持, 涂层, 排气 | 核心转移, 排气不良, 错位 |
8. 浇注系统验证 |
确认快速稳定的金属进入 | 门控, 陶瓷管用途, 跑步者平衡 | 埃及, 湍流, 氧化物捕获 |
| 9. 浇注 | 安全、完整地填充模具 | 浇注温度, 速度, 连续性 | 冷关, 收缩, 燃烧 |
| 10. 凝固与冷却 | 允许受控结构形成 | 冷却时间, 克制, 热点行为 | 破裂, 形变, 孔隙率 |
| 11. 抖落和清洁 | 将铸件与砂分开 | 抖落时机, 表面保护 | 表面损伤, 残砂, 失真 |
| 12. 切割和精加工 | 移除喂食器, 大门, 和闪光灯 | 润滑脂, 磨削, 局部修复 | 过度研磨, 尺寸损失 |
| 13. 检查 | 发布前确认合规性 | 视觉的, 尺寸, 内在品质 | 隐藏缺陷泄漏 |
| 14. 回收和再生 | 沙子重复利用,控制成本 | 清砂, 冷却, 筛选, 法律控制 | 砂老化, 超额罚款 |
5. 树脂砂铸造的设计与制模要求
树脂砂对工装和模具设计的要求与粘土砂不同.
通常可以采用更小的加工余量
因为固化树脂砂模更坚硬且尺寸更稳定, 该工艺可以支持更小的加工余量.
这减少了金属消耗和加工成本, 同时提高铸件的有效尺寸精度.
拔模角度必须更大
树脂砂的湿陷性比粘土砂低,脱模时的摩擦力更高.
如果拔模角太小, 绘图过程中图案可能会损坏, 并且模具表面可能会被撕裂.
所以:
- 在可行的情况下增加拔模角,
- 平滑图案退出设计,
- 避免因撞击而强制移除.
图案的表面粗糙度更重要
模具模型的表面光洁度强烈影响最终的铸件表面.
更光滑的模型表面通常支持更光滑的铸件表面.
用于树脂砂系统, 图案精加工质量不是装饰性的. 这是一个流程要求.
通风很重要
因为树脂系统在浇注过程中会产生气体, 通风必须仔细设计.
厚的部分, 墙板, 大型模具需要可靠的排气路径, 尤其是在核心和封闭腔体周围.
6. 降低成本的三个最重要的杠杆
树脂砂铸造成本控制依赖三个核心维度: 设备优化, 流程细化, 和原料筛选, 实现质量与经济效益的平衡.
优化设备选型和操作
- 优先采用高效除尘设备,稳定再生砂质量,避免微粉过多导致树脂消耗增加.
- 选择高可靠性、低维护成本的生产设备,减少故障停机时间和配件更换成本, 提高设备利用率.
- 采用低能耗设备,避免闲置电能损耗,最大限度提高能源利用效率.
完善工艺参数管理
将LOI值稳定在最佳范围内, 避免再生砂的过度处理, 并减少设备和原材料投资.
根据生产条件动态校准最终强度和砂与金属比率,以消除材料浪费,同时确保铸造合格.
优化浇注和排气系统,从根本上降低废品率.
科学选用原料
- 原砂精选: 优先使用超低泥浆和微粉含量的擦洗砂,以最大程度地减少树脂消耗, 然后是洗过的沙子; 禁止使用未经处理的原砂.
坚持就近采购,降低运输成本,选择低角系数砂,造型性能更好. - 树脂选择: 避免仅依赖制造商数据生产低质量树脂产品.
验证制造商生产能力, 质量控制系统, 并进行独立抽样测试.
采用高稳定性品牌树脂,减少用量,单价小幅稳定生产. - 辅助材料搭配: 选择配套固化剂, 涂料, 和具有匹配性能的脱模剂, 平衡质量稳定性和采购便捷性,降低辅料消耗和人工成本.
7. 结论
树脂砂自硬铸造是一种高效的铸造方法, 高精度, 环保的造型工艺,解决了传统粘土砂铸造的质量和环保痛点.
其生产稳定性和经济效益取决于标准化的全过程控制:
原料精准筛选, 科学参数标定, 设备运行实时监控, 自适应模具设计是低废品率、低成本生产的核心保障.
随着工业铸件质量标准的不断升级, 树脂砂铸造将进一步向 智能参数控制, 绿色低碳生产, 并充分资源循环利用.
优化的工艺管理和精细化的成本控制将使铸造厂在降低综合消耗的同时最大限度地提高产品质量, 使树脂砂铸造长期成为高端工业铸件精密造型的主流工艺.