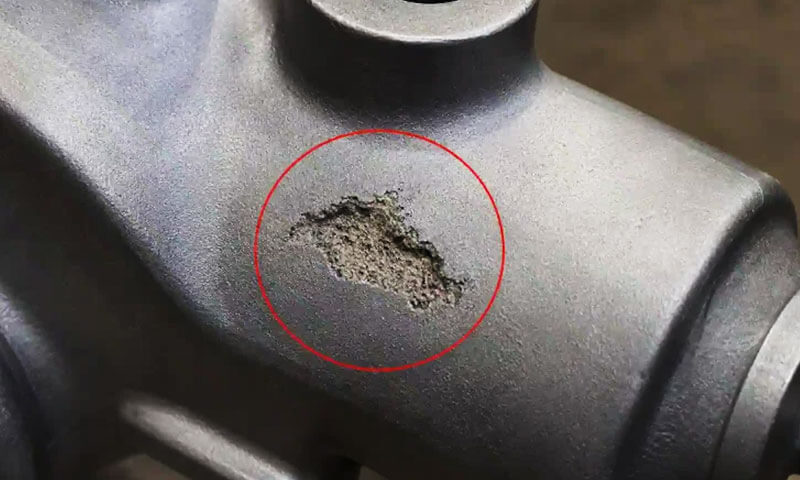
Khuyết tật bao gồm xỉ trong vật đúc xốp bị mất là một trong những vấn đề chất lượng dai dẳng nhất gặp phải trong quá trình đúc mẫu bay hơi, đặc biệt khi sản xuất vật đúc có bề mặt được gia công rộng rãi hoặc đòi hỏi yêu cầu về độ sạch bên trong.
Khiếm khuyết thường được mô tả trong môi trường sản xuất như Bao gồm cát, sự xâm nhập của cát, bao gồm lớp phủ, hay “cát vào”, bởi vì khiếm khuyết nhìn thấy được có thể chứa cát khô, lớp phủ chịu lửa, dư lượng phân hủy bọt, hoặc xỉ luyện kim thông thường.
Không giống như nhiều khuyết tật đúc bị cô lập, việc đưa xỉ vào vật đúc xốp bị mất hiếm khi do một biến số quy trình gây ra.
Nó được hiểu chính xác hơn là kết quả của sự tương tác giữa tính toàn vẹn của lớp phủ mẫu, thiết kế hệ thống cổng, hành vi cát khô, áp suất chân không, điều kiện đổ, xử lý mẫu, và độ sạch của kim loại nóng chảy.
Do đó, một cách tiếp cận mạnh mẽ coi việc ngăn chặn xỉ là một giải pháp vấn đề kiểm soát quá trình cấp hệ thống, thay vì chỉ đơn giản là tăng độ dày lớp phủ hoặc giảm nhiệt độ rót.
1. Khiếm khuyết bao gồm xỉ trong quá trình đúc bọt bị mất là gì?
Khuyết tật bao gồm xỉ trong vật đúc xốp bị mất là các khuyết tật phi kim loại được hình thành khi các vật liệu lạ bị mắc kẹt bên trong vật đúc trong quá trình đổ đầy và hóa rắn khuôn.
Tùy theo nguồn gốc của chúng, những khiếm khuyết này có thể bao gồm cát đúc khô, hạt phủ vật liệu chịu lửa, xỉ luyện kim, oxit, dư lượng phân hủy bọt, hoặc sự kết hợp của các vật liệu này.
TRONG Mất bọt đúc, khiếm khuyết thường được gọi trong sản xuất là Bao gồm cát, nhập cát, bao gồm lớp phủ, hoặc sự xâm nhập của cát.
Mặc dù các thuật ngữ này đôi khi được sử dụng thay thế cho nhau, chúng không phải lúc nào cũng mô tả chính xác cùng một cơ chế.
Sự bao gồm cát thường đề cập đến việc kết hợp cát đúc vào kim loại, trong khi xỉ hoặc tạp chất chịu lửa có thể bắt nguồn từ kim loại nóng chảy, lớp phủ, hoặc phản ứng của họ trong quá trình làm đầy.
Vấn đề cơ bản là kim loại nóng chảy phải đi qua một trạng thái ổn định., khoang được lót vật liệu chịu lửa trong khi mẫu bọt polyme bị phân hủy và các sản phẩm khí và lỏng của nó thoát ra ngoài qua lớp phủ và cát khô.
Nếu lớp phủ mất tính toàn vẹn, cát rời bị cuốn vào kim loại. Tương tự như vậy, nếu các hạt xỉ hoặc oxit đã có sẵn trong kim loại nóng chảy, chúng có thể được vận chuyển vào vật đúc và bị mắc kẹt trong quá trình đông đặc.
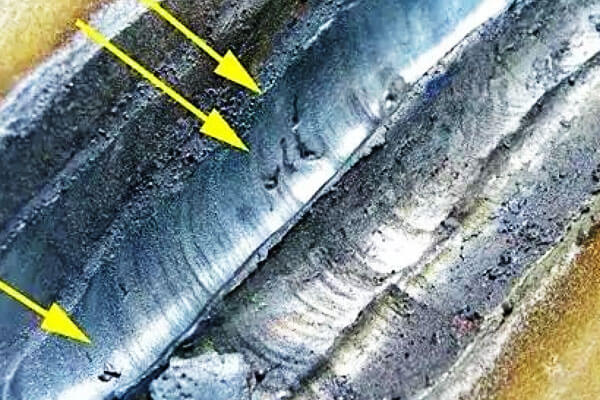
Ngoại hình và nhận dạng điển hình
Các khuyết tật bao gồm xỉ không phải lúc nào cũng được nhìn thấy ngay sau khi lắc.
Bề ngoài vật đúc có thể có vẻ chấp nhận được nhưng chỉ bộc lộ những tạp chất đáng kể sau khi Gia công CNC, khoan, mài, hoặc phân chia để lộ vùng bị ảnh hưởng.
Bề mặt gia công có thể xuất hiện các điểm riêng biệt, các bản vá lỗi không đều, vệt, hoặc cụm tài liệu nước ngoài. Sự xuất hiện của chúng thay đổi tùy theo nguồn đưa vào.
Hạt dạng hạt màu trắng hoặc màu sáng thường liên quan đến cát silic hoặc vật liệu chịu lửa, trong khi xám, màu xám đen, hoặc vùng đen có thể chỉ ra xỉ, oxit, dư lượng lớp phủ, hoặc các sản phẩm chứa cacbon từ quá trình phân hủy bọt.
Tuy nhiên, chỉ nhìn bề ngoài thôi thì không thể xác định một cách đáng tin cậy nguồn gốc của tạp chất.
Để khắc phục sự cố sản xuất, kiểm tra kim loại và, khi cần thiết, Phân tích SEM/EDS có thể phân biệt hạt cát giàu silica với tạp chất luyện kim giàu oxit hoặc mảnh phủ chịu lửa.
| Xuất hiện khuyết tật quan sát được | Nguồn gốc có thể | Vị trí điển hình |
| Đốm hạt trắng | Cát silic hoặc hạt chịu lửa | Bề mặt gia công, gần cổng |
| Các mảng không đều màu xám hoặc đen | Xỉ, oxit, dư lượng lớp phủ | Vùng đúc nội bộ |
| Các vùi dạng tuyến tính hoặc dạng vết nứt | Lớp phủ nứt sau đó là sự xâm nhập của cát | Mối nối hoa văn, nút giao thông |
| Cụm bao gồm | Lỗi lớp phủ cục bộ hoặc dòng kim loại hỗn loạn | mầm, Á hậu, khu vực cổng vào |
| Vùng phi kim loại lớn bên trong | Cát xâm nhập hoặc lớp phủ bị bong tróc nghiêm trọng | Gần hệ thống cổng hoặc chuyển tiếp đúc |
Sự tích tụ xỉ xảy ra ở đâu?
Khiếm khuyết có thể xảy ra trên toàn bộ đường dẫn kim loại, bao gồm cả cốc rót, Sprue, Á hậu, bao nhiêu, nút giao thông hệ thống cổng, và khoang đúc.
Tuy nhiên, khu vực có rủi ro cao nhất thường là những vị trí nơi hệ thống cổng kết nối với vật đúc hoặc nơi hình học gây ra những thay đổi đột ngột về hướng hoặc vận tốc dòng chảy.
Các người chạy nhanh, kẻ chạy đến ăn thịt, và các kết nối ingate-to-pattern xứng đáng được quan tâm đặc biệt.
Những vùng này phải chịu áp lực cơ học và nhiệt đáng kể trong quá trình đổ.
Nếu lớp phủ tại một trong những vị trí này bị nứt, liên kết kém, quá mỏng, hoặc bị hư hỏng cục bộ trong quá trình lắp ráp mẫu hoặc đổ cát, kim loại nóng chảy có thể tiếp xúc trực tiếp với cát xung quanh.
Một khi hàng rào lớp phủ bị phá vỡ, sự kết hợp của áp suất kim loại, hút chân không, và lực chảy kim loại có thể kéo cát rời và các hạt chịu lửa vào kim loại lỏng.
Vật liệu bị cuốn theo sau đó được vận chuyển vào vật đúc và có thể bị giữ lại khi kim loại đông đặc lại..
2. Tại sao việc đưa xỉ lại đặc biệt khó khăn trong quá trình đúc bọt bị mất
Đúc bọt bị mất về cơ bản khác với đúc cát thông thường vì mẫu bọt vẫn còn bên trong khuôn cho đến khi đổ..
Hoa văn không đơn giản biến mất trước khi kim loại đi vào khoang; thay vì, nó trải qua phân hủy nhiệt và bay hơi khi kim loại nóng chảy dần dần thay thế nó.
Điều này tạo ra một số hiện tượng vận chuyển đồng thời:
- Kim loại nóng chảy tiến qua khoang.
- Mẫu polymer bị phân hủy.
- Các sản phẩm phân hủy khí và lỏng di chuyển qua lớp phủ chịu lửa.
- Áp suất chân không ảnh hưởng đến việc làm đầy khuôn và thoát khí.
- Lớp phủ chịu lửa tiếp xúc với tải trọng cơ học và nhiệt độ cao.
- Cát khô xung quanh mẫu phải duy trì đủ tính toàn vẹn về cấu trúc.
Nếu lớp phủ bị nứt hoặc mất độ bám dính, kim loại tiến có thể tiếp xúc trực tiếp với cát rời.
Nếu hệ thống cổng không được bảo vệ đầy đủ, cát và các mảnh vật liệu chịu lửa có thể xâm nhập vào dòng kim loại.
Đây là lý do tại sao chỉ tăng độ khúc xạ của lớp phủ không nhất thiết giải quyết được vấn đề.
Độ bền lớp phủ, tính thấm, sự bám dính, hành vi sấy khô, độ dày lớp phủ, Thiết kế gating, và điều khiển chân không phải được xem xét cùng nhau.
3. Nguyên nhân chính gây ra khuyết tật bao gồm xỉ trong quá trình đúc bọt bị mất
Xỉ và cát vùi trong vật đúc xốp bị mất khiếm khuyết đa yếu tố chứ không phải là kết quả của một tham số quá trình duy nhất.
Toàn bộ đường dẫn kim loại—từ cốc rót và đường rót đến đường dẫn, bao nhiêu, và khoang cuối cùng—có khả năng đưa vật liệu phi kim loại vào vật đúc.
Trong thực tế, Tuy nhiên, nút giao thông hệ thống cổng, khuyết tật lớp phủ, và các khu vực chịu tốc độ dòng chảy kim loại cao đại diện cho các vùng rủi ro nghiêm trọng nhất.
Lỗi lớp phủ chịu lửa
Lớp phủ chịu lửa tạo thành rào cản chính giữa kim loại nóng chảy và cát khô.
Nếu rào cản này nứt, vỏ, hoặc ăn mòn, cát và các hạt vật liệu chịu lửa có thể xâm nhập vào kim loại và bị mắc kẹt trong vật đúc.
Các nguyên nhân liên quan đến lớp phủ phổ biến bao gồm độ bền ở nhiệt độ phòng không đủ., sức nóng không đủ, độ dày lớp phủ không đồng đều, độ bám dính kém, và sấy khô không đúng cách.
Cần đặc biệt chú ý đến khớp nối dẫn hướng, kết nối Á hậu-ingate, góc nhọn, và chuyển tiếp mẫu, nơi việc duy trì độ phủ phủ đồng đều khó khăn hơn.
Lớp phủ xốp bị mất phù hợp phải cung cấp đủ tính chịu lửa, sức mạnh cơ học, tính thấm, sự bám dính, và khả năng chống sốc nhiệt trong suốt quá trình đổ.
Các vấn đề về hệ thống cổng và niêm phong
Hệ thống cổng là nguồn đưa cát quan trọng vì nó cung cấp đường dẫn ban đầu cho kim loại nóng chảy vào khuôn..
Các đường dẫn được kết nối kém hoặc bịt kín không đủ, người chạy bộ, và các cửa vào có thể tạo ra các khe hở để cát khô đi vào dòng kim loại.
Các vết nứt lớp phủ tại các điểm nối cổng đặc biệt nguy hiểm vì những khu vực này chịu dòng kim loại tập trung và tải nhiệt..
Do đó, hệ thống cổng phải có đủ độ cứng, kết nối an toàn, và bảo vệ vật liệu chịu lửa liên tục.
Trước khi đổ, cốc rót và khu vực cổng tiếp xúc cũng cần được kiểm tra xem có cát rời, bụi, lớp phủ bị hư hỏng, và các hạt lạ.
Thông số đổ và chân không không đúng
Các thông số quy trình ảnh hưởng trực tiếp đến tải trọng cơ và nhiệt tác động lên lớp phủ.
MỘT đầu rót quá mức hoặc tốc độ dòng chảy kim loại có thể làm tăng xói mòn lớp phủ, trong khi nhiệt độ rót quá cao có thể đẩy nhanh quá trình phân hủy nhiệt và phản ứng kim loại chịu lửa.
Ngược lại, nhiệt độ quá thấp có thể gây ra lỗi chạy sai và đổ đầy không đầy đủ.
Chân không cũng phải được kiểm soát cẩn thận. Mặc dù chân không là cần thiết cho quá trình nén cát và thoát khí, mức độ chân không quá cao có thể hút cát rời hoặc các mảnh sơn phủ qua các vết nứt hiện có.
Đặc điểm cát là một yếu tố cần cân nhắc khác. Sự phân bố kích thước hạt không phù hợp có thể làm tăng sự xâm nhập của cát, xói mòn, hoặc thoát khí kém.
Sự kết hợp tối ưu của mức độ chân không, Nhiệt độ đổ, tỷ lệ lấp đầy, và đặc điểm kỹ thuật cát do đó nên được thiết lập cho từng hình dạng hợp kim và đúc thay vì áp dụng như một cài đặt chung.
Xử lý mẫu và hư hỏng khuôn
Các khuyết tật bao gồm có thể xuất hiện trước khi đổ nếu mẫu xốp phủ bị hư hỏng trong quá trình vận chuyển, cuộc họp, đổ cát, hoặc khuôn rung.
Tải cát mạnh hoặc rung động quá mức có thể tạo ra các vết nứt và phoi trên lớp phủ khô, đặc biệt xung quanh các phần mỏng và kết nối cổng.
Những khuyết tật này có thể vẫn còn ẩn sau khi mẫu bị chôn trong cát và chỉ lộ rõ khi các tạp chất lộ ra trong quá trình gia công..
Do đó, một trình tự đúc được kiểm soát là rất cần thiết: mô hình phải được hỗ trợ đầy đủ trước khi áp dụng rung động mạnh hơn, và hệ thống cổng không được uốn cong hoặc xáo trộn cơ học trong quá trình nén.
Độ sạch của kim loại nóng chảy
Không phải tất cả tạp chất đều có nguồn gốc từ khuôn. Oxit, xỉ, hạt chịu lửa, và các tạp chất phi kim loại khác đã có trong kim loại nóng chảy cũng có thể bị mắc kẹt trong quá trình đổ đầy.
Do đó, việc kiểm soát hiệu quả đòi hỏi phải chú ý đến toàn bộ dây chuyền gia công kim loại, bao gồm cả tan chảy, loại bỏ xỉ, kiểm soát nhiệt độ, tiêm chủng hoặc điều trị nếu có, chuyển khoản, và đổ.
Xỉ xỉ, lọc, và các tính năng chắn hoặc chặn xỉ được thiết kế phù hợp có thể làm giảm hơn nữa lượng vật liệu phi kim loại đi vào khoang.
4. Nghiên cứu trường hợp: Thất bại trong việc đưa xỉ vào và các biện pháp khắc phục tại Xưởng đúc LangHe
Tại Langhe Foundry, Kiểm soát xỉ và cát được coi là một vấn đề kỹ thuật quy trình hơn là vấn đề kiểm tra cuối cùng.
Trong đúc bọt bị mất, khuyết tật bao gồm có thể bắt nguồn từ lớp phủ chịu lửa, lắp ráp mẫu, hoạt động đúc, hệ thống chân không, Thiết kế gating, hoặc độ sạch của kim loại nóng chảy.
Do đó, hành động khắc phục hiệu quả đòi hỏi phải có mối tương quan giữa hình thái khuyết tật với vị trí của khuyết tật và các điều kiện quy trình thực tế..
Ba trường hợp sau đây là điển hình Langhe Kịch bản sản xuất đúc liên quan đến gang xám, sắt dễ uốn, và thép carbon bị mất đúc xốp.
Các trường hợp chứng minh cách phân tích nguyên nhân gốc rễ có hệ thống có thể chuyển đổi các vấn đề đưa vào định kỳ thành các cải tiến quy trình có thể đo lường được.
Trường hợp 1: Thân van thủy lực bằng gang xám
Lý lịch
Langhe Xưởng đúc sản xuất thân van thủy lực bằng gang xám sử dụng quy trình đúc bọt bị mất.
Các bộ phận chứa một số bề mặt bịt kín được gia công chính xác và phải chịu 100% kiểm tra áp suất tại 1.6 MPA.
Bởi vì các bề mặt bịt kín sau đó được gia công, các tạp chất bên trong tương đối nhỏ có thể bị lộ ra và gây rò rỉ.
Triệu chứng khiếm khuyết
Năng suất vượt qua lần đầu tiên là khoảng 68%. Hầu hết các lỗi thử nghiệm áp suất đều bắt nguồn từ các tạp chất dưới bề mặt lộ ra trên bề mặt bệ van được gia công.
Việc kiểm tra hệ thống cổng đã cung cấp manh mối quan trọng. Sau khi rung chuyển, sự tách lớp phủ cục bộ đã được quan sát nhiều lần xung quanh đường giao nhau từ cổng vào đến đúc.
Khi các phần của đường ray bị hỏng để kiểm tra, các hạt dạng hạt màu trắng có thể nhìn thấy được trong bề mặt vết nứt, cho thấy sự hiện diện của vật liệu chịu lửa hoặc cát bị cuốn theo.
Phân tích nguyên nhân gốc
Cuộc điều tra đã xác định hai yếu tố chính góp phần.
Đầu tiên, lớp phủ chịu lửa xung quanh điểm nối cửa vào mỏng hơn đáng kể so với các phần phẳng của mẫu.
Hình dạng của mối nối khiến lớp phủ thoát nước không đều trong quá trình nhúng, dẫn đến một rào cản yếu cục bộ.
Thứ hai, khuôn được vận hành ở mức chân không không đổi tương đối cao khoảng 0.045 MPA.
Khi lớp phủ tại điểm nối đã yếu đi, sự chênh lệch áp suất đã thúc đẩy sự di chuyển của cát rời qua khu vực bị lỗi trong quá trình lấp đầy.
Do đó, khiếm khuyết không chỉ do chân không. Hơn là, cơ chế thất bại thực tế là:
độ dày lớp phủ không đồng đều → điểm yếu của lớp phủ cục bộ → sự xâm nhập của cát được hỗ trợ chân không → bẫy tạp chất → lộ ra khi gia công → rò rỉ khi kiểm tra áp suất.
Hành động khắc phục
Langhe Foundry đã thực hiện hai sửa đổi quy trình lớn. Lớp phủ gia cố thứ hai được áp dụng đặc biệt cho các điểm nối cổng và các khu vực chuyển tiếp có rủi ro cao khác, tăng độ dày lớp phủ cục bộ lên khoảng 60%.
Hệ thống chân không cũng được thay đổi từ hoạt động áp suất không đổi sang cấu hình hai giai đoạn được kiểm soát..
Chân không ban đầu được duy trì ở khoảng 0.025 MPA trong giai đoạn làm đầy sớm và tăng dần đến khoảng 0.038 MPA trong phần điền cuối cùng.
Mục đích là để tránh áp dụng chênh lệch áp suất quá mức trong khi kim loại lần đầu tiên đi vào vùng cổng dễ bị tổn thương., trong khi vẫn cung cấp đủ chân không sau này trong quá trình đổ đầy để ổn định khuôn và thoát khí.
Kết quả
Tỷ lệ vượt qua bài kiểm tra áp suất tăng từ 68% ĐẾN 92%, trong khi xỉ- và phế liệu liên quan đến cát đã giảm khoảng 71%.
Trường hợp này đã chứng minh rằng kỹ thuật phủ cục bộ và điều khiển chân không động có thể hiệu quả hơn là chỉ tăng độ dày lớp phủ tổng thể hoặc duy trì mức chân không cao đồng đều trong suốt quá trình đổ..
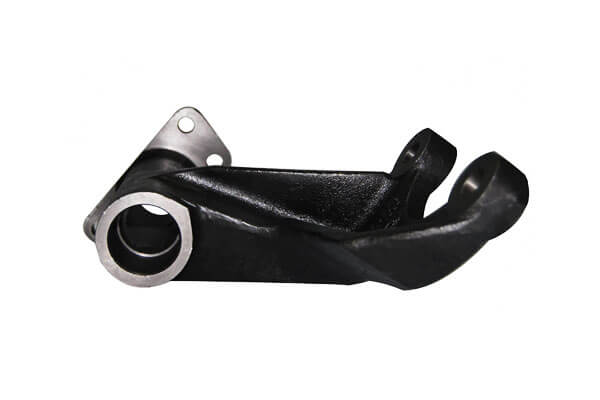
Trường hợp 2: Khung gầm ô tô bằng sắt dễ uốn
Lý lịch
Langhe Xưởng đúc sản xuất khung gầm ô tô bằng sắt dẻo sử dụng vật liệu đúc xốp.
Các thành phần bao gồm các bề mặt bên ngoài tiếp xúc mà sau đó nhận được Lớp phủ điện di (Lớp phủ điện tử).
Bởi vì bề mặt sơn cuối cùng có yêu cầu khắt khe về hình thức, các khuyết tật dưới bề mặt tương đối nhỏ có thể được nhìn thấy sau khi phủ.
Triệu chứng khiếm khuyết
Vấn đề khuyết tật bề mặt không liên tục ban đầu được quan sát thấy sau khi sơn điện di. Các vết phồng rộp nhỏ như xỉ xuất hiện chủ yếu ở mặt trên của mắc cài, với tần suất xuất hiện khoảng 22%.
Thật thú vị, các khiếm khuyết không được phân phối ngẫu nhiên.
Chúng tập trung ở khu vực nằm đối diện với cổng chính, cho thấy rằng khiếm khuyết có liên quan đến hoạt động lấp đầy hoặc chuyển động của vật liệu phi kim loại hơn là do tạp chất luyện kim phân bố đồng đều.
Phân tích nguyên nhân gốc
Việc điều tra việc lắp ráp mẫu cho thấy rằng kết nối spue-to-runner sử dụng khớp nối lỏng lẻo. Trong quá trình đúc rung, khớp có thể di chuyển nhẹ, tạo ra khoảng cách cục bộ.
Đồng thời, biên độ rung động ban đầu được sử dụng trong quá trình đổ cát quá mạnh.
Bởi vì các bề mặt thẳng đứng của cụm xốp không được hỗ trợ đầy đủ ở giai đoạn này, vết nứt nhỏ phát triển trong lớp phủ khô.
Sự kết hợp của hai điều kiện này đã tạo ra con đường cho cát xâm nhập:
khớp nối lỏng lẻo + Rung động mạnh sớm → hư hỏng và mở lớp phủ → cuốn theo cát trong quá trình đổ đầy → tạp chất bên trong → phồng rộp bề mặt sau khi phủ lớp E.
Phát hiện này cũng giải thích tại sao việc kiểm tra trực quan thông thường sau khi rung máy không xác định được vấn đề một cách nhất quán.: phần lớn thiệt hại nằm bên dưới lớp cát trước khi đổ và không thể nhìn thấy rõ sau khi đúc.
Hành động khắc phục
Langhe Foundry đã giới thiệu một vòng đệm gia cố tích hợp tại mối nối từ thanh dẫn hướng đến thanh dẫn và áp dụng lớp phủ chịu lửa bổ sung xung quanh mối nối để cải thiện cả độ ổn định cơ học và tính liên tục của lớp phủ.
Chương trình rung sau đó được chia thành hai giai đoạn. Sau khi phủ cát ban đầu, mô hình đã phải chịu khoảng 5 giây rung động biên độ thấp.
Việc nén ở biên độ cao hơn chỉ được thực hiện sau khi cụm bọt được bao quanh và hỗ trợ đầy đủ bởi cát.
Một quy trình bịt kín nắp rót chuyên dụng cũng được giới thiệu trước khi đóng khuôn cuối cùng để ngăn cát rời xâm nhập qua hệ thống cổng phía trên.
Kết quả
Tỷ lệ khuyết tật bề mặt sau lớp phủ E giảm từ khoảng 22% ĐẾN 4%. Các đợt từ chối của khách hàng liên quan đến lỗi đã được loại bỏ.
Trường hợp minh họa một nguyên lý quan trọng trong đúc xốp bị mất: Độ rung của khuôn không chỉ đơn giản là một tham số nén; nó có thể ảnh hưởng trực tiếp đến tính toàn vẹn của lớp phủ và do đó độ sạch của vật đúc.
Cấu hình rung tối ưu phải cung cấp đủ độ nén cát mà không làm hỏng lớp phủ cơ học.
Trường hợp 3: Vỏ bơm bằng thép carbon
Lý lịch
Langhe Foundry đã nghiên cứu ứng dụng đúc bọt bị mất vào vỏ máy bơm bằng thép carbon như một giải pháp thay thế cho đúc cát thông thường.
Mục tiêu là giảm dung sai gia công và cải thiện tính nhất quán về kích thước của các đoạn dòng chảy bên trong lớn.
Các bộ phận có bề mặt bên trong được gia công rộng rãi, làm cho việc kiểm soát hòa nhập nội bộ trở nên đặc biệt quan trọng.
Triệu chứng khiếm khuyết
Các thử nghiệm sản xuất ban đầu cho thấy các tạp chất nằm rải rác trên bề mặt dòng chảy bên trong được gia công. Tỷ lệ phế liệu thu được đạt xấp xỉ 35%.
Kiểm tra hệ thống cổng cho thấy sự xói mòn vật liệu chịu lửa rõ rệt và đường gân bề mặt dọc theo đường dẫn.
Sự phân bố lỗi cho thấy rằng vấn đề chủ yếu liên quan đến sự suy giảm lớp phủ trong quá trình điền đầy thép, thay vì chỉ đơn giản là xỉ kim loại nóng chảy.
Phân tích nguyên nhân gốc
Vấn đề lớn đầu tiên là việc sử dụng hệ thống phủ ban đầu được phát triển cho vật đúc xốp bị mất sắt xám.
Độ chịu lửa và độ bền nóng của nó không đủ để chịu tải nhiệt cao hơn đáng kể liên quan đến thép cacbon..
Trong quá trình rót, Lớp phủ bị thoái hóa và xói mòn một phần dưới tác dụng tổng hợp của nhiệt độ cao, Sốc nhiệt, và lực chảy kim loại.
Vấn đề thứ hai là đầu rót hiệu quả quá mức. MỘT 1-muôi tấn tạo ra tốc độ dòng kim loại tương đối cao khi đổ đầy mầm, tăng sự xói mòn cơ học của lớp phủ vốn đã dễ bị tổn thương.
Do đó, cơ chế kết hợp:
hệ thống vật liệu chịu lửa không đầy đủ → suy thoái lớp phủ ở nhiệt độ cao → xói mòn dòng kim loại quá mức → các hạt vật liệu chịu lửa xâm nhập vào thép → tạp chất bên trong.
Hành động khắc phục
Langhe Foundry đã thay thế lớp phủ sắt thông thường bằng lớp phủ lớp phủ chịu lửa có hàm lượng nhôm cao được thiết kế đặc biệt cho vật liệu đúc xốp bị mất thép.
Lớp phủ mới mang lại khả năng chịu lửa và độ bền nóng cao hơn đáng kể cho môi trường đổ thép.
Chiều cao đổ hiệu quả cũng giảm. Một sự sắp xếp muôi đổ từ dưới lên đã được giới thiệu, với vòi phun được đặt càng gần cốc rót càng tốt để giảm sự gia tốc và nhiễu loạn kim loại không cần thiết.
Cuối cùng, nhiệt độ rót đã giảm từ khoảng 1560° C đến 1510 ° C, trong khi vẫn nằm trong cửa sổ quy trình đã thiết lập cho loại thép cacbon và hình dạng đúc.
Những thay đổi này được thực hiện dưới dạng gói phối hợp thay vì điều chỉnh riêng lẻ..
Kết quả
Tỷ lệ phế liệu chứa xỉ bên trong giảm từ khoảng 35% ĐẾN 8%, làm cho quy trình tạo bọt bị mất có tính khả thi về mặt thương mại đối với ứng dụng vỏ máy bơm.
Vụ việc cũng chứng minh tại sao lựa chọn lớp phủ phải dành riêng cho hợp kim.
Một lớp phủ chịu lửa hoạt động tốt cho sắt xám không thể tự động được coi là cung cấp đủ độ ổn định nhiệt và hóa học cho thép..
Khi nhiệt độ rót hợp kim tăng, độ chịu lửa của lớp phủ, sức mạnh nóng, khả năng chống sốc nhiệt, và khả năng tương thích kim loại/lớp phủ ngày càng trở nên quan trọng.
Những bài học quan trọng từ ba Langhe Trường hợp đúc
Ba trường hợp liên quan đến các hợp kim khác nhau và hình dạng vật đúc khác nhau, nhưng chúng tiết lộ một mô hình chung: sự bao gồm xỉ thường là kết quả của sự tương tác giữa một số biến của quá trình.
| Trường hợp | Cơ chế khiếm khuyết chính | Biến quy trình quan trọng | Chiến lược khắc phục | Kết quả |
| Thân van thủy lực bằng sắt xám | Cát xâm nhập qua lớp phủ cửa yếu | độ dày lớp phủ + chân không | Lớp phủ gia cố và chân không theo giai đoạn | Năng suất đầu tiên: 68% → 92% |
| Giá đỡ khung sắt dễ uốn | Lớp phủ bị hư hỏng trong quá trình đúc | Sức mạnh khớp nối + rung động | Rung động theo giai đoạn và khớp được gia cố | Khiếm khuyết bề mặt: 22% → 4% |
| Vỏ bơm bằng thép carbon | Xói mòn lớp phủ ở nhiệt độ cao | Độ chịu lửa của lớp phủ + đầu đổ | Lớp phủ nhôm cao và giảm chiều cao đổ | Phế liệu bao gồm: 35% → 8% |
Kết luận quan trọng nhất là không có “cài đặt chống bao gồm” chung cho việc đúc bọt bị mất.
Hệ thống sơn thích hợp, hồ sơ chân không, chương trình rung, Nhiệt độ đổ, Thiết kế gating, và đặc điểm kỹ thuật của cát phải phù hợp với hình dạng hợp kim và vật đúc.
Vì lý do này, Langhe Cách tiếp cận của Foundry tập trung vào xác định nguyên nhân gốc rễ, tối ưu hóa cửa sổ quy trình, và phân tích vị trí khuyết tật thay vì chỉ dựa vào việc kiểm tra trực quan lần cuối.
Phương pháp này đặc biệt có giá trị đối với các bộ phận thủy lực, đúc ô tô, Vỏ bơm, thân van, và các bộ phận khác mà tạp chất bên trong chỉ có thể lộ rõ sau khi gia công hoặc kiểm tra chức năng.
5. Chiến lược phòng ngừa và giảm nhẹ có hệ thống
Việc kiểm soát xỉ trong quá trình đúc bọt bị thất thoát đòi hỏi kiểm soát quy trình phối hợp thay vì một biện pháp khắc phục duy nhất.
Cách tiếp cận hiệu quả nhất là duy trì tính toàn vẹn của lớp phủ, bảo vệ mẫu trong quá trình đúc, kiểm soát dòng chảy kim loại và chân không, và cải thiện độ sạch của kim loại nóng chảy trong suốt chu trình sản xuất.
Tối ưu hóa lớp phủ chịu lửa
Lớp phủ chịu lửa là rào cản chính ngăn cách kim loại nóng chảy khỏi cát khô.
Nó phải có đủ tính chịu lửa, tính thấm, sự bám dính, sức mạnh nhiệt độ phòng, và sức nóng.
Thi công lớp phủ đồng đều thành nhiều lớp, đủ khô giữa các lớp. Các điểm nối cổng và các khu vực bị xói mòn cao khác cần được gia cố thêm.
Mỗi mẫu tráng phải được kiểm tra trước khi đúc, và các mẫu có vết nứt nhìn thấy được, bong tróc, hoặc sự phân tách nên được sửa chữa hoặc từ chối.
Kiểm soát lắp ráp và đúc mẫu
Mẫu bọt và hệ thống cổng phải duy trì ổn định về mặt cơ học trong quá trình đổ cát và rung.
Các kết nối cổng có thể được gia cố bằng các giá đỡ hoặc ống bọc phù hợp khi cần thiết. Cát ban đầu nên được đưa vào nhẹ nhàng, và rung động sẽ bắt đầu ở biên độ thấp.
Cường độ rung cao hơn chỉ nên được áp dụng sau khi mẫu được bao quanh đầy đủ bởi cát.
Cần có sự chăm sóc đặc biệt xung quanh Sprue, mối nối Á hậu, và ăn vào, nơi chuyển động cơ học có thể làm nứt lớp vật liệu chịu lửa.
Ống rót cũng phải được đậy kín và cốc rót được làm sạch ngay trước khi rót..
Kiểm soát nhiệt độ rót và dòng kim loại
Điều kiện đổ nên giảm thiểu sự xói mòn lớp phủ trong khi vẫn duy trì đủ độ lỏng và làm đầy khuôn hoàn toàn.
Chiều cao đổ quá mức, nhiễu loạn, và nhiệt độ có thể làm tăng sự suy thoái vật liệu chịu lửa và sự cuốn theo tạp chất.
| Loại hợp kim | Nhiệt độ đổ điển hình | Thời gian đổ điển hình* |
| Gang xám | 1380–1420°C | 10–20 giây |
| Sắt dễ uốn | 1420–1450°C | 12–25 giây |
| Carbon / thép đúc hợp kim thấp | 1480–1560°C | 15–30 s |
*Giá trị tham chiếu điển hình cho mẻ rót 300–500 kg; các thông số thực tế nên được thiết lập theo loại hợp kim, khối lượng đúc, Độ dày tường, Thiết kế gating, và thiết bị.
Dung tích của gáo phải phù hợp hợp lý với vật đúc. Giữ vòi rót gần cốc rót giúp giảm chiều cao rơi tự do và tốc độ va chạm.
Đổ cũng nên vẫn còn mịn màng và liên tục, tránh những gián đoạn không cần thiết hoặc dòng chảy đột ngột.
Tối ưu hóa kiểm soát chân không
Chân không là điều cần thiết trong quá trình đúc bọt bị mất vì nó cải thiện độ nén của cát khô, tạo điều kiện thuận lợi cho việc thoát khí, và hỗ trợ đổ đầy khuôn.
Tuy nhiên, áp suất âm quá lớn có thể hút cát hoặc các mảnh sơn phủ qua các vết nứt hiện có.
Đối với nhiều vật đúc bằng sắt, phạm vi hoạt động khoảng 0.025–0,040 MPa thường được sử dụng làm điểm khởi đầu. Giá trị tối ưu phụ thuộc nhiều vào hình dạng đúc và điều kiện xử lý.
Một hồ sơ chân không theo giai đoạn có thể có lợi: chân không tương đối vừa phải trong quá trình đổ đầy ban đầu làm giảm xói mòn lớp phủ, tiếp theo là tăng chân không khi tiến trình làm đầy.
Do đó chân không nên được coi là một biến quá trình được tối ưu hóa, không chỉ đơn giản là tối đa hóa.
Cải thiện khả năng giữ cổng và xỉ
Thiết kế cổng phải thúc đẩy quá trình làm đầy ổn định đồng thời ngăn chặn các vật liệu phi kim loại tiếp cận các khu vực đúc quan trọng.
Tùy thuộc vào hợp kim và hình học đúc, hệ thống có thể kết hợp bẫy xỉ, phần đọc lướt, khu định cư, bộ lọc, hoặc khu vực thu gom chuyên dụng.
Bộ lọc bọt gốm có thể cung cấp khả năng kiểm soát bổ sung các tạp chất phi kim loại, mặc dù việc sử dụng chúng phải được đánh giá theo tốc độ dòng chảy và nhiệt độ đúc cần thiết.
Thiết kế cổng phù hợp đặc biệt quan trọng đối với các bộ phận chịu áp lực và được gia công cao, nơi ngay cả những tạp chất nhỏ cũng có thể gây ra lỗi chức năng.
Duy trì chất lượng cát phù hợp
Cát khô phải tạo ra sự cân bằng giữa tính thấm, hành vi nén, chất lượng bề mặt, và khả năng chống xuyên kim loại.
Cát quá thô có thể làm tăng khả năng xuyên thấu và các khuyết tật liên quan đến vùi, trong khi tiền phạt quá mức có thể làm giảm khả năng thoát khí và thay đổi hành vi của nấm mốc.
Đối với nhiều ứng dụng bọt bị mất màu, 30/50 cát silic được rửa bằng lưới là một đặc tả tham chiếu thường được sử dụng.
Sự phân bổ kích thước hạt thực tế phải được lựa chọn theo hệ thống đúc và phủ, với việc loại bỏ tiền phạt thường xuyên, bụi, và các hạt phủ bị hỏng.
Cải thiện độ sạch của kim loại nóng chảy
Cát bên ngoài và tạp chất phủ chỉ là một phần của vấn đề. Oxit và xỉ đã có sẵn trong kim loại nóng chảy có thể trở thành nguồn tạp chất phi kim loại bổ sung.
Do đó, việc kiểm soát hiệu quả bắt đầu ở giai đoạn nóng chảy và tiếp tục thông qua việc vận chuyển và rót.
Các biện pháp chính bao gồm loại bỏ xỉ, xử lý tan chảy thích hợp, chuyển giao có kiểm soát, muôi sạch, và lọc khi thích hợp về mặt kỹ thuật.
Mục tiêu tổng thể là ngăn chặn cả hai tạp chất ngoại sinh từ khuôn và tạp chất nội sinh được tạo ra trong kim loại nóng chảy khi đi vào vật đúc thành phẩm.
6. Phần kết luận
Khuyết tật bao gồm xỉ trong vật đúc xốp bị mất chủ yếu là do sự tương tác của kim loại nóng chảy, lớp phủ chịu lửa, cát khô, sản phẩm phân hủy bọt, áp suất chân không, và tạp chất luyện kim.
Cơ chế phổ biến nhất bao gồm nứt lớp phủ hoặc nứt vỡ, khớp nối hệ thống cổng yếu, cuốn theo cát, xói mòn dòng kim loại quá mức, điều khiển chân không không đúng cách, hoạt động đúc không ổn định, và độ sạch của kim loại nóng chảy không đủ.
Các trường hợp sản xuất trong thế giới thực luôn chứng minh rằng các điều chỉnh một tham số riêng biệt chỉ mang lại sự cải thiện nhỏ.
Để đạt được tỷ lệ bao gồm xỉ thấp nhất quán đòi hỏi một cách tiếp cận toàn diện: tối ưu hóa công thức và ứng dụng lớp phủ, kỷ luật đúc và xử lý nghiêm ngặt, cổng được thiết kế phù hợp với các tính năng giữ xỉ, các thông số quy trình được hiệu chỉnh và kiểm soát độ sạch kim loại nóng chảy đang diễn ra.
Khi được triển khai một cách có hệ thống ở tất cả các giai đoạn sản xuất, những biện pháp này có thể giảm phế liệu liên quan đến xỉ xuống mức rất thấp, làm cho việc đúc bọt bị mất trở nên khả thi ngay cả đối với các bộ phận gia công có yêu cầu cao.