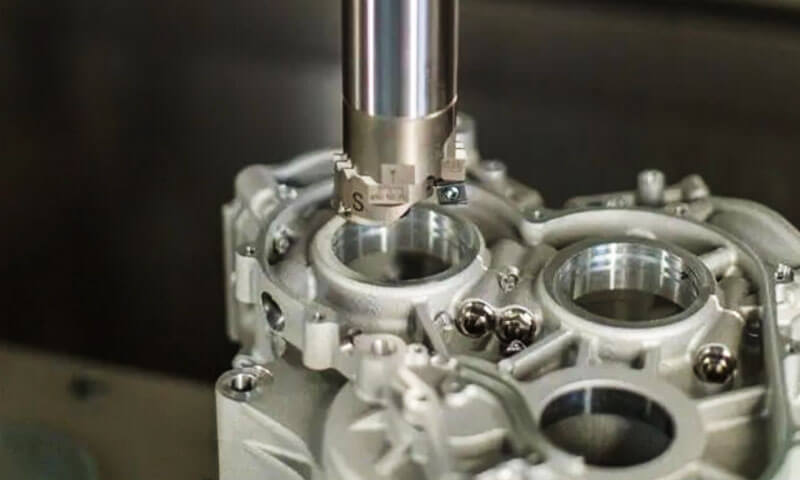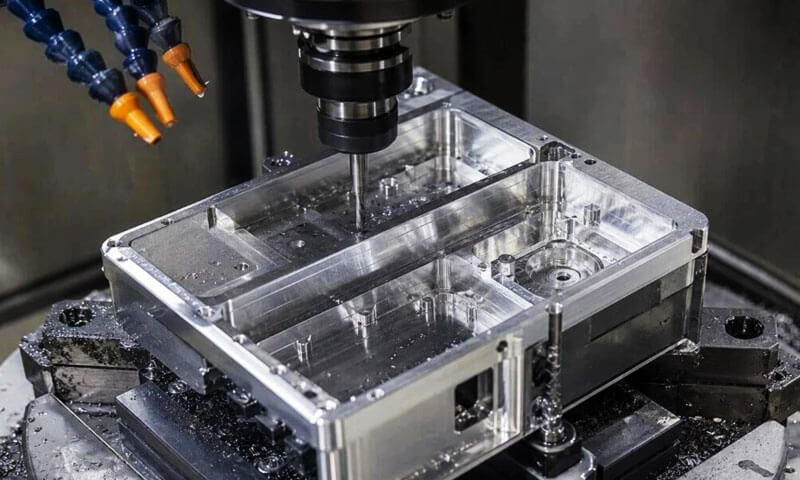
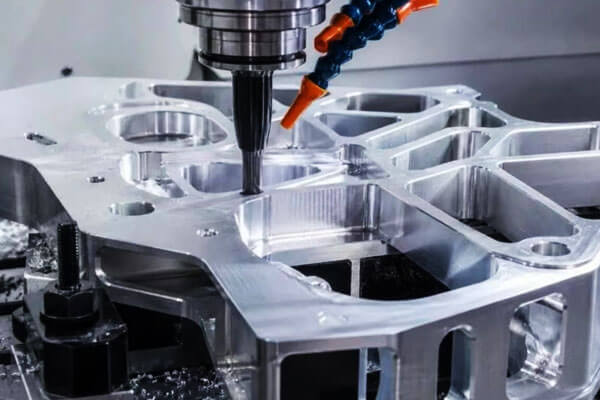
Trên của tôi 32 năm chạy chính xác gia công nhôm dây chuyền linh kiện ô tô, bộ phận xe điện, năng lượng mới, và các bộ phận kết cấu điện tử 3C,
Tôi không thể đếm được có bao nhiêu kỹ sư quy trình mới bước vào với suy nghĩ “nhôm mềm, nó có thể khó đến mức nào?” và bước ra ngoài hai tuần sau đó nhìn chằm chằm vào một thùng chứa các bộ phận bị loại bỏ được bao phủ bởi các gờ, dấu huyên thuyên, và sự trôi dạt chiều.
Cuộc cách mạng về trọng lượng nhẹ đã đẩy nhôm vào mọi ngóc ngách của quá trình sản xuất chính xác — và vì lý do chính đáng.
Nó mang lại tỷ lệ sức mạnh trên trọng lượng đặc biệt, Độ dẫn nhiệt và điện tuyệt vời, và khả năng định hình cao. Nhưng “dễ tạo hình” không có nghĩa là “dễ gia công”.
Nhôm có bộ chế độ hỏng hóc độc đáo của riêng nó, hầu hết đều dẫn đến một sự thật cốt lõi: nhôm không sứt mẻ như thép.
Nó biến dạng, nó tự hàn vào các cạnh dụng cụ, nó bật trở lại, và nó giãn nở và co lại đáng kể theo nhiệt độ.
Hướng dẫn này trình bày các nguyên tắc cơ bản về khả năng gia công nhôm, tám thách thức sản xuất dai dẳng nhất, nguyên nhân gốc lỗi theo loại hoạt động, và các chiến lược tối ưu hóa toàn bộ quy trình đã được chứng minh ngay tại xưởng.
Đây không phải là lý thuyết trong sách giáo khoa - đó là những gì chúng tôi đã học được trong một đợt bị loại bỏ, thiết kế lại một công cụ, và điều chỉnh một quy trình tại một thời điểm.
1. Khái niệm cơ bản về khả năng gia công nhôm: Điểm, Hợp kim & Hệ thống xếp hạng
Khả năng gia công của nhôm phụ thuộc gần như hoàn toàn vào thành phần hợp kim và điều kiện nhiệt độ.
Ngành sử dụng hệ thống xếp hạng 5 cấp độ A–E (A = tốt nhất, E = nghèo nhất) dựa trên sự hình thành chip, Chất lượng hoàn thiện bề mặt, và tốc độ mài mòn dụng cụ.
Nó đóng vai trò là tài liệu tham khảo cơ bản - hiệu suất trong thế giới thực cũng phụ thuộc vào loại công cụ, Tốc độ cắt, và cung cấp chất làm mát.
rèn vs. Khả năng gia công nhôm đúc
Nhôm rèn theo hoa văn rõ ràng: độ bền và độ cứng cao hơn = độ dẻo thấp hơn = dễ bẻ phoi hơn = khả năng gia công tốt hơn.
Đó là lý do tại sao T6, T7, Q8, và máy ủ T9 tốt hơn đáng kể so với vật liệu O-temp mềm.
Nhôm đúc không tuân theo mối quan hệ tuyến tính tương tự. Độ xốp bên trong, pha liên kim loại lớn, và hàm lượng silicon đều ảnh hưởng đến hoạt động của chip.
Trong một số trường hợp, Máy có lớp đúc mềm hơn tốt hơn máy cứng vì các khuyết tật vi mô bên trong giúp làm gãy phoi một cách sạch sẽ.
Bảng đánh giá khả năng gia công
| Hợp kim rèn | Độ cứng (500 kg tải) | Xếp hạng gia công | Hợp kim đúc | Độ cứng (500 kg tải) | Xếp hạng gia công |
| 1100-O | 23 | E | 238-F (đúc cát) | 100 | B |
| 2011-Q8 | 100 | MỘT | A240-F (đúc cát) | 90 | MỘT |
| 2219-T851 | 130 | B | 319-T6 (Khuôn vĩnh viễn) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Khuôn vĩnh viễn) | 100 | B |
| 5052-O | 47 | D | 355-T6 (đúc cát) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Khuôn vĩnh viễn) | 90 | B |
| 6061-O | 30 | D | 357-T6 (đúc cát) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Diễn viên chết) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Diễn viên chết) | - | B |
| 7075-O | 60 | D | A535-F (đúc cát) | - | E |
| 7075-T6 | 150 | D | 713-F (đúc cát) | 65 | B |
Hợp kim nhôm gia công tự do
Hợp kim như 2011, 6262, Và 6020 được xây dựng đặc biệt cho khả năng gia công. Chúng chứa sự bổ sung có chủ ý của chì, Bismuth, hoặc thiếc tạo thành các hạt rời rạc ở pha thứ hai.
Những hạt này hoạt động như bộ phận ngắt chip bên trong, làm gián đoạn dòng phoi và ngăn phoi dạng sợi dài quấn quanh dụng cụ và làm hỏng bề mặt hoàn thiện.
Trong quá khứ 20 năm, ngành này phần lớn đã loại bỏ dần các loại gia công không chứa chì để chuyển sang sử dụng các công thức dựa trên thiếc để tuân thủ môi trường, nhưng cơ chế cốt lõi vẫn giữ nguyên.
2. Các 8 Những thách thức cốt lõi của gia công nhôm
Nhôm thường được coi là dễ gia công, nhưng những người thợ máy có kinh nghiệm biết rằng tốc độ cắt cao không tự động có nghĩa là gia công chính xác ổn định.
Vật liệu này dẻo, phản ứng nhiệt, và tương đối phù hợp, trong khi một số hợp kim và điều kiện đúc gây ra các vấn đề về mài mòn dụng cụ và kiểm soát chip của riêng chúng.
Sau nhiều năm trên sàn cửa hàng, tám vấn đề giống nhau xuất hiện lặp đi lặp lại.
Chúng có thể trông khác nhau từ phần này sang phần khác, nhưng nguyên nhân cơ bản thường liên quan đến hình dạng công cụ, nhiệt, điều kiện vật chất, làm việc, cắt thông số, và trình tự quá trình.
Cạnh xây dựng (CÂY CUNG): Vấn đề phổ biến nhất liên quan đến công cụ
Cạnh tích hợp (CÂY CUNG) xảy ra khi nhôm dính vào lưỡi cắt dưới sự kết hợp bất lợi của áp suất cắt, nhiệt độ, hình học công cụ, và bôi trơn.
Không giống như mài mòn thông thường, đây chủ yếu là một cơ chế mài mòn chất kết dính.
Khi nhôm bắt đầu tích tụ trên mép, những thay đổi hình học công cụ hiệu quả.
Lưỡi cắt trở nên kém sắc hơn, lực cắt trở nên kém ổn định hơn, và bề mặt hoàn thiện có thể xuống cấp nhanh chóng.
Hậu quả điển hình bao gồm bề mặt hoàn thiện kém, tăng gờ, trôi dạt chiều, và trầy xước ngẫu nhiên khi nhôm dính bị vỡ ra.
Do đó việc lựa chọn công cụ là rất quan trọng. Gia công nhôm thường được hưởng lợi từ sự sắc nét, các cạnh cắt và hình dạng có độ bóng cao được thiết kế để tạo ra luồng phoi hiệu quả.
Lớp phủ dụng cụ dính không cần thiết hoặc các cạnh xỉn màu có thể đẩy nhanh vấn đề. Điều kiện bôi trơn và cắt thích hợp đều quan trọng như nhau.
Biển cảnh báo thực tế rất đơn giản: khi nhôm bắt đầu dính vào dụng cụ, đừng đợi bề mặt hư hỏng rồi mới tìm hiểu nguyên nhân.
Gia công biến dạng: Nhiệt, Căng thẳng dư thừa, và hiệu ứng kẹp
Biến dạng kích thước là một trong những vấn đề khó kiểm soát nhất của nhôm vì một số cơ chế có thể xảy ra cùng một lúc..
Đầu tiên là Mở rộng nhiệt. Nhiều hợp kim nhôm có hệ số giãn nở nhiệt khoảng 23 × 10⁻⁶ /° C., cao hơn đáng kể so với thép thông thường.
MỘT 1 do đó thành phần nhôm có thể thay đổi chiều dài khoảng 0.023 mm cho mỗi lần thay đổi nhiệt độ 1°C.
Thứ hai là giải phóng ứng suất dư. Tấm cuộn, phần ép đùn, và phôi rèn có thể chứa ứng suất bên trong được tạo ra trong quá trình sản xuất vật liệu.
Loại bỏ một lượng lớn vật liệu từ một phía có thể giải phóng những ứng suất này và làm cho bộ phận bị cong, xoắn, hoặc mất độ phẳng.
Thứ ba là biến dạng gia công. Nhôm tương đối tuân thủ, vì vậy áp lực cố định quá cao có thể làm biến dạng một bức tường hoặc tấm mỏng.
Bộ phận có thể trở lại hình dạng ban đầu ngay sau khi tháo kẹp, để kích thước gia công không nhất quán với điều kiện mà bộ phận được đo.
Do đó, một quy trình ổn định đòi hỏi phải loại bỏ vật liệu cân bằng, công việc phù hợp, và kiểm soát nhiệt thay vì chỉ đơn giản là tăng lực kẹp hoặc cắt nặng hơn.
Tiếng kêu và rung ở các bộ phận có thành mỏng và khoang sâu
Tường mỏng, túi sâu, công cụ dài, và các thành phần mảnh mai có độ cứng kết cấu hạn chế.
Khi lực cắt vượt quá độ ổn định của hệ thống, công cụ, phôi, hoặc cả hai đều có thể rung.
Kết quả dấu huyên thuyên thường xuất hiện dưới dạng sóng hoặc đường lặp lại trên bề mặt gia công.
Quan trọng hơn, tiếng trò chuyện làm thay đổi đường cắt thực tế, làm cho việc kiểm soát kích thước và hình học trở nên khó khăn hơn nhiều.
Giải pháp thường bắt đầu bằng sự cứng nhắc: rút ngắn phần nhô ra của dụng cụ, cải thiện khả năng làm việc, và hỗ trợ phôi nếu có thể.
Sau đó, các thông số cắt cần được điều chỉnh để tránh các vùng tốc độ trục chính không ổn định và sự ăn khớp xuyên tâm quá mức..
Đối với các bộ phận bằng nhôm có thành mỏng, ánh sáng, đường chuyền dứt điểm có kiểm soát thường đáng tin cậy hơn việc cố gắng loại bỏ số hàng còn lại trong một lần.
Độ hoàn thiện bề mặt kém và hình thành gờ
Độ dẻo của nhôm có thể gây khó khăn cho việc tạo ra các cạnh sạch và bề mặt nhẵn nhất quán.
Điều kiện cắt kém có thể khiến vật liệu bị ố thay vì cắt sạch, trong khi phoi dài có thể cắt lại trên bề mặt hoàn thiện.
Các lĩnh vực có vấn đề phổ biến nhất là lỗ thoát, cạnh khe, góc nhọn, và chuyển tiếp đường viền.
Cạnh tích hợp làm cho tình hình trở nên tồi tệ hơn vì các mảnh vỡ có thể tách ra khỏi dụng cụ và làm trầy xước bộ phận.
Đối với các bộ phận mỹ phẩm hoặc anodized, những khiếm khuyết này trở nên đặc biệt quan trọng. Bề mặt có thể chấp nhận được dưới ánh sáng thông thường của cửa hàng có thể hiển thị các đường gia công rõ ràng, trầy xước, hoặc những chỗ bị rách sau khi hoàn thiện.
Do đó, chất lượng bề mặt tốt bắt đầu bằng một công cụ sắc bén, điều kiện cắt ổn định, sơ tán chip hiệu quả, và chuẩn bị cạnh có kiểm soát, thay vì dựa vào việc đánh bóng sau gia công để che giấu vấn đề.
Sự mất ổn định kích thước và sự trôi dạt nhiệt
Độ giãn nở nhiệt cao của nhôm có nghĩa là nhiệt độ thực sự là một biến số gia công khác.
Ví dụ, sự thay đổi nhiệt độ 10°C có thể tương ứng với khoảng 0.23 mm thay đổi kích thước trên mét đối với hợp kim nhôm điển hình. Về phần dung sai gần, đó không phải là một lỗi nhỏ.
Điều này trở thành một vấn đề đặc biệt khi:
- Một bộ phận được gia công khi còn ấm và được kiểm tra sau khi nguội
- Nhiệt độ nước làm mát thay đổi đáng kể
- Nhiệt độ máy và phôi thay đổi trong thời gian sản xuất dài
- Các lô khác nhau được đo trong các điều kiện môi trường khác nhau
Đối với công việc chính xác, gia công, ổn định, và việc kiểm tra phải được coi là một quá trình.
Các bộ phận phải được đo trong điều kiện được kiểm soát, và nhiệt độ tham chiếu đo lường phải được xác định rõ ràng.
Khó khăn khi khoan và khai thác
Khoan và tarô nhôm có vẻ đơn giản cho đến khi việc thoát phoi trở thành yếu tố hạn chế.
Trong quá trình khoan, Các chip được sơ tán kém có thể cọ vào thành lỗ và tạo ra các vết xước, lỗ quá khổ, hoặc côn.
Vấn đề trở nên nghiêm trọng hơn ở các lỗ sâu vì các con chip có đường di chuyển dài hơn.
Khai thác trình bày một vấn đề tương tự. Các mảnh nhôm có thể bám vào vòi và lấp đầy các rãnh, tăng mômen cắt và có khả năng gây hư hỏng ren hoặc gãy tarô.
Giải pháp thực tế là khớp hình dạng dụng cụ với loại lỗ, duy trì bôi trơn đầy đủ, và cung cấp một đường dẫn di tản chip đáng tin cậy.
Lỗ xuyên và lỗ mù thường yêu cầu hình dạng vòi khác nhau, và khoan lỗ sâu có thể yêu cầu phải kiểm soát việc mổ hoặc làm mát xuyên dụng cụ.
Các khuyết tật bề mặt trở nên rõ ràng hơn sau khi Anodizing
Anodizing không phải là một quá trình khắc phục cho gia công kém. Trong nhiều trường hợp, nó làm cho sự khác biệt bề mặt hiện tại dễ nhìn thấy hơn.
Dấu công cụ, trầy xước, nói huyên thuyên, chip nhúng, hố nhỏ, và việc chuẩn bị bề mặt không nhất quán có thể trở nên rõ ràng sau khi anodizing, đặc biệt là trên các thành phần nhôm trang trí hoặc nhuộm màu.
Điều này tạo ra một vấn đề sản xuất chung: bộ phận vượt qua kiểm tra kích thước nhưng không đạt được kiểm tra thẩm mỹ sau khi xử lý bề mặt.
Để tránh điều này, đặc điểm kỹ thuật gia công và đặc điểm kỹ thuật anodizing nên được phát triển cùng nhau.
Các bề mặt quan trọng có thể nhìn thấy cần gia công có kiểm soát, làm sạch kỹ lưỡng, mài giũa cẩn thận, và bảo vệ thích hợp trước khi điều trị.
Công cụ mặc: Độ bám dính thay vì sứt mẻ cạnh đơn giản
Độ mòn của dụng cụ bằng nhôm không phải lúc nào cũng giống như độ mòn ở mặt bên cổ điển được thấy trong gia công thép. Một vấn đề lớn là độ bám dính của nhôm ở lưỡi cắt.
Sự tiến triển có thể dần dần:
Cạnh sạch → Độ bám dính nhôm → Cạnh tích hợp → Hình dạng cạnh thay đổi → Độ hoàn thiện bề mặt kém → Độ lệch chiều
Công cụ này có thể vẫn còn nguyên vẹn về mặt vật lý, nhưng hình dạng cắt của nó đã thay đổi.
Đó là lý do tại sao chờ đợi sự cố dụng cụ rõ ràng là một chiến lược sử dụng dụng cụ kém để gia công nhôm chính xác..
Thay vào đó, tuổi thọ của dụng cụ nên được theo dõi thông qua sự kết hợp của các xu hướng hoàn thiện bề mặt, trôi dạt chiều, sự hình thành gờ, tải trục chính, và kiểm tra dụng cụ trực tiếp.
Khi lợi thế tích hợp đáng kể đã phát triển, chỉ tiếp tục sử dụng dụng cụ hoặc mài nhẹ cạnh có thể không khôi phục được hình dạng cắt ban đầu.
3. Các khuyết tật thường gặp do vận hành gia công
Khiếm khuyết trông khác nhau tùy thuộc vào hoạt động. Biết chữ ký sẽ cho bạn biết chính xác nơi cần tìm nguyên nhân gốc rễ.
Hoạt động phay
| Khuyết điểm | Vẻ bề ngoài | Nguyên nhân gốc rễ chính |
| Bề mặt không bằng phẳng / một phần cúi đầu | Độ phẳng ngoài thông số kỹ thuật; một phần cong lên | Ứng suất trống dư; loại bỏ cổ phiếu không đồng đều; làm mát không đủ; kẹp không đều |
| Dấu vết trên tường bên | Gợn sóng gợn sóng trên những bức tường thẳng đứng | Công cụ nhô ra quá mức; nguồn cấp dữ liệu/tốc độ không phù hợp; độ cứng phần thấp; tốc độ trục chính ở tần số cộng hưởng |
| Vết xước bề mặt / vẻ ngoài mơ hồ | Xước tuyến tính; bề mặt có mây xỉn màu | Cạnh tích hợp; bôi trơn chất làm mát không đủ; tuần hoàn chip; cạnh dụng cụ bị sứt mẻ |
| Các gờ nặng; thời gian mài giũa lâu | Các vệt dày liên tục dọc theo các cạnh của bộ phận | Góc cào của dụng cụ quá nhỏ; tốc độ cắt quá thấp; không có công cụ rút lại khi thoát; phay leo không được tối ưu hóa |
| Kích thước lô không nhất quán | Kích thước trôi từ phần đầu tiên đến phần cuối cùng | Sự thay đổi nhiệt độ cắt; mặc BUE tiến bộ; thiết bị giãn nở nhiệt; bộ phận đo ấm |
Khoan & Hoạt động nhàm chán
| Khuyết điểm | Vẻ bề ngoài | Nguyên nhân gốc rễ chính |
| Lỗ thon (rộng hơn ở phía trên) | Lối vào quá khổ, lối thoát cỡ nhỏ; tường lỗ | Kênh sáo cắm; chip cọ sát vào tường; làm mát không đủ, hàn vật liệu để khoan đất |
| Thoát khỏi burr / sụp đổ mép lỗ | Burr cuộn qua ở lối ra lỗ; sự tách lớp trên vật liệu mỏng | Tình trạng lưỡi cắt của mũi khoan kém; tốc độ nạp quá cao; không có hỗ trợ dự phòng dưới vật liệu mỏng; rút lại chậm |
| Trôi hố sâu / bề mặt kém kết thúc | Lỗ đi chệch khỏi trung tâm; hoàn thiện bên trong thô | Sơ tán chip kém; độ cứng khoan không đủ; áp suất làm mát xuyên suốt dụng cụ không đủ |
Hoạt động khai thác
| Khuyết điểm | Vẻ bề ngoài | Nguyên nhân gốc rễ chính |
| Sợi chỉ bị rách / cặn bột nhôm | Thô, hai bên sợi chỉ bị rách; bột nhôm mịn | Nhấn vào PHẦN; âm lượng sáo quá nhỏ; bôi trơn chất làm mát kém; mũi khoan cỡ nhỏ |
| Bị tịch thu / vòi bị hỏng | Nhấn vào ổ khóa trong lỗ; cắt bỏ | Khai thác liên tục mà không xóa chip; tốc độ trục chính quá cao; sáo đóng gói với khoai tây chiên |
Hoạt động tiện
| Khuyết điểm | Vẻ bề ngoài | Nguyên nhân gốc rễ chính |
| Bề mặt hoàn thiện kém / dấu công cụ xoắn ốc | Mô hình xoắn ốc có thể nhìn thấy; giá trị Ra cao | Mũi OX; bán kính mũi quá nhỏ; tốc độ nạp không chính xác |
| Uốn trục mảnh / lỗi côn | cung trục; đường kính côn dọc theo chiều dài | Tăng trưởng nhiệt; áp lực ụ quá mức; nồng độ nhiệt cắt |
4. Tối ưu hóa toàn bộ quy trình: Từ phần trống đến phần hoàn thiện
Khắc phục sự cố gia công nhôm không phải là tăng chất làm mát hoặc làm chậm bước tiến.
Đó là về kiểm soát cấp hệ thống từ khâu nhập phôi đến khâu kiểm tra cuối cùng. Đây là chín điểm kiểm soát mà chúng tôi điều chỉnh trên mỗi dòng.
Xử lý trước trống: Dừng biến dạng ở nguồn
Hầu hết các vấn đề về biến dạng bắt đầu trước khi công cụ đầu tiên chạm vào bộ phận.
- Giảm stress trước tiên: Tất cả các tấm rèn và phôi rèn đều được giảm căng thẳng trước khi gia công. Hoặc là lão hóa tự nhiên 72 giờ, hoặc nướng ở nhiệt độ thấp ở 120–150°C trong 2–4 giờ.
Điều này giải phóng ứng suất dư để nó không thoát ra trong quá trình gia công và làm cong bộ phận. - Phụ cấp tồn kho thống nhất: Để lại khoảng cho phép gia công tối thiểu 0,8–1,5 mm cho mỗi bên. Không bao giờ lấy toàn bộ vật liệu từ một phía - sự giải phóng ứng suất không đồng đều đảm bảo cong vênh.
- Kiểm tra trước vật đúc: Kiểm tra phôi đúc xem có độ xốp và tạp chất cát bằng NDT trước khi gia công.
Không gì lãng phí thời gian bằng việc gia công toàn bộ chi tiết chỉ để tìm ra khoảng trống dưới bề mặt khi kiểm tra lần cuối.
Lựa chọn công cụ: Bản sửa lỗi thực sự cho cạnh tích hợp
Lựa chọn công cụ là 80% của trận chiến BUE.
- Vật liệu dụng cụ:
-
- Hoàn thiện chính xác khối lượng lớn: PCD (Kim cương đa tinh thể) công cụ.
Chúng hầu như không dính vào nhôm, mang lại bề mặt hoàn thiện tốt nhất, và kéo dài hơn 10–20 lần so với cacbua. Đáng giá hơn khi chạy với số lượng lớn. - Sản xuất hàng loạt vừa/nhỏ: Cacbua hạt mịn với lớp phủ nhôm không tráng phủ hoặc chuyên dụng (Ticn, DLC, Carbon giống như kim cương).
Không bao giờ sử dụng lớp phủ TiN tiêu chuẩn trên nhôm - nhôm bám dính vào các dạng TiN và BUE gần như ngay lập tức. - Nhiệm vụ nhẹ nhàng với chi phí thấp: Công cụ thép tốc độ cao, chỉ dành cho các vết cắt hoàn thiện nhẹ tốc độ thấp.
- Hoàn thiện chính xác khối lượng lớn: PCD (Kim cương đa tinh thể) công cụ.
- Hình học công cụ:
-
- Góc trước mở 15–25° giảm lực nén khi cắt và ngăn chặn sự hình thành BUE.
- Túi phoi lớn và lưỡi cắt sắc đảm bảo thoát phoi trơn tru.
- Đối với dao phay, sử dụng bước răng không đều nhau để tránh tiếng kêu cộng hưởng.
- Sử dụng bán kính mũi 0,2–0,4 mm để hoàn thiện. Mũi quá lớn gây ra tiếng kêu trên tường mỏng.
- Quy tắc sử dụng: Thay dao khi có dấu hiệu đầu tiên của BUE hoặc cùn. Không bao giờ đá một dụng cụ xỉn màu và tiếp tục sử dụng nó để hoàn thiện. Giảm thiểu phần nhô ra của dụng cụ để tối đa hóa độ cứng và giảm tiếng ồn.
Cắt thông số: “Tốc độ cao, Quy tắc cắt nhẹ”
Gia công nhôm hoạt động tốt nhất nhanh và nông.
- Xay xát:
-
- Tốc độ cắt: 300–1500 m/phút đối với cacbua; 2000–5000 m/phút đối với PCD.
- Thức ăn mỗi răng: 0.05–0,2 mm. Cắt nhẹ, không bao giờ nặng thức ăn chậm.
- Độ sâu cắt: 0.5–2 mm mỗi lần gia công thô; .30,3 mm để hoàn thiện. Vết cắt nhẹ hơn = ít nhiệt hơn = ít biến dạng hơn.
- Khoan: Tốc độ trục chính cao, tốc độ nạp thấp, và chu kỳ rút dao định kỳ để bẻ phoi. Đối với hố sâu, sử dụng chu trình khoan peck để xóa chip.
- Khai thác: Tốc độ trục chính thấp. Sử dụng vòi có rãnh xoắn ốc để sơ tán phoi. Sử dụng vòi chạm đáy để xuyên qua các lỗ, vòi nhọn xoắn ốc cho lỗ mù. Kích thước mũi khoan taro cao hơn tiêu chuẩn 0,05–0,1 mm để có khe hở ren tốt hơn.
Chất làm mát & Bôi trơn: Thực hiện hoặc phá vỡ cho bề mặt hoàn thiện
Chất làm mát không chỉ làm mát — nó bôi trơn giao diện chip công cụ để ngăn chặn BUE.
- Sử dụng chất làm mát gia công nhôm chuyên dụng với các gói bôi trơn cực áp. Dầu thẳng > nhũ tương để bôi trơn.
- Không bao giờ sử dụng làm mát chỉ bằng nước. Thiếu chất bôi trơn đảm bảo BUE nghiêm trọng và bề mặt bị rách.
- Khối lượng lớn, phân phối lũ áp suất cao hướng thẳng vào khu vực cắt. Đối với hố sâu, chất làm mát bên trong xuyên suốt dụng cụ là bắt buộc.
- MQL (bôi trơn số lượng tối thiểu) với sương mù dầu hoạt động rất tốt cho gia công PCD tốc độ cao. Nó để lại dư lượng tối thiểu và thân thiện với anodizing.
Làm việc: Tránh Nghiền và Rung
- Lực kẹp vừa phải: Nhôm mềm. Quá nhiều áp lực để lại những vết lõm và làm biến dạng những bức tường mỏng. Sử dụng mâm cặp chân không cho các chi tiết dạng tấm mỏng.
- Hỗ trợ đầy đủ: Thêm hỗ trợ dự phòng dưới các bức tường mỏng và phần nhô ra. Không bao giờ treo máy các phần không được hỗ trợ - đảm bảo trò chuyện.
- Vật liệu cố định: Sử dụng phenolic, nylon, hoặc hàm nhôm mềm cho đồ đạc. Hàm thép cứng sẽ đánh dấu và nghiền nát các bộ phận bằng nhôm.
- Thiết bị làm ấm trước cho sản xuất hàng loạt: Để thiết bị đạt đến nhiệt độ vận hành trước khi chạy các lô có dung sai chặt chẽ. Việc mở rộng thiết bị cố định là một nguồn ẩn chứa sự trôi dạt chiều.
Trình tự quy trình: Giảm thiểu biến dạng từng bước
Thứ tự quy trình quan trọng hơn hầu hết mọi người nhận ra.
- Thực hiện theo trình tự: Gia công thô → Giảm căng thẳng (nướng hoặc ngâm) → Bán hoàn thiện → Hoàn thiện. Không bao giờ thô và kết thúc trong một lần.
- Đối với các bộ phận có thành mỏng, thực hiện nhiều đường truyền ánh sáng thay vì một đường cắt sâu.
- Phay các biên dạng bên ngoài và các lỗ sâu răng trước tiên, khoan và gõ cuối cùng. Lực phay có thể kéo giãn và làm biến dạng vị trí lỗ nếu thực hiện sớm.
- Để bộ phận nguội đến nhiệt độ phòng trước khi hoàn thiện. Dừng máy, bỏ đi vì 20 phút, sau đó quay lại và thực hiện lần cắt cuối cùng. Bước duy nhất này giúp loại bỏ hầu hết các lỗi kích thước nhiệt.
- Thêm chuyển tiếp bán kính ở các góc bên trong. Góc nhọn = gờ nặng và nồng độ ứng suất.
Kiểm soát mài mòn
Deburring có thể ăn hết 30% tổng chi phí một phần nếu bạn để nó.
- Sử dụng các dụng cụ có lưỡi cắt vát để làm đứt mép trong quá trình gia công. Việc gỡ bavia trong quá trình luôn thay thế việc gỡ bavia thủ công.
- Sử dụng đường chạy dao arc-in/arc-out để phay đường viền. Không bao giờ dừng lại và rút thẳng ra khỏi một cạnh — điều đó sẽ để lại vết gờ nặng.
- Đối với các bộ phận được anodizing, không bao giờ mài mòn cát nặng - nó gây ra màu sắc không đồng đều và làm ố bề mặt. Thích mài mòn rung hoặc siêu âm để có chất lượng bề mặt đồng đều.
Sự ổn định kích thước & Kiểm soát môi trường
- Giữ nhiệt độ xưởng ở mức 20±2°C cho công việc có dung sai chặt chẽ.
- Để các bộ phận nghỉ 2–4 giờ sau khi gia công trước khi kiểm tra lần cuối. Để chúng nguội hoàn toàn và ổn định.
- Hiệu chỉnh micromet và thước cặp để phát hiện lỗi nhiệt độ. Dụng cụ đo ấm cho kết quả sai.
Chuẩn bị trước khi hoàn thiện cho quá trình Anodizing & Lớp phủ
- Làm sạch tất cả cặn nước làm mát khỏi các bộ phận sau khi gia công. Dư lượng gây ra đốm và nhuộm màu sau khi anodizing.
- Loại bỏ các vết xước sâu của dụng cụ, vết khoét, và trò chuyện trước khi kết thúc. Anodizing sẽ không che giấu chúng - nó sẽ làm cho chúng hiển thị rõ hơn.
- Che và bảo vệ các lỗ ren và lỗ khoan chính xác trước khi làm sạch và phủ để tránh ăn mòn và hư hỏng cạnh.
5. Bảng tham khảo khắc phục sự cố nhanh
| Vấn đề | Nguyên nhân có khả năng nhất | Cách khắc phục đầu tiên để thử |
| Cạnh tích hợp / bề mặt kém kết thúc | Lớp phủ dụng cụ sai; bôi trơn không đủ | Chuyển sang DLC hoặc cacbua không tráng; tăng áp suất nước làm mát |
| Bộ phận cong vênh sau khi gia công | Ứng suất trống dư; loại bỏ cổ phiếu không đồng đều | Thêm tính năng nướng giảm căng thẳng trước khi gia công; cân bằng cổ phiếu mỗi bên |
| Dấu vết trên tường bên | cộng hưởng; phần nhô ra của dụng cụ quá mức | Thay đổi tốc độ trục chính; giảm độ dính của dụng cụ |
| Lỗ khoan thon | Đóng gói chip; làm mát kém | Sử dụng chu trình khoan peck; tăng chất làm mát xuyên qua dụng cụ |
Sợi chỉ bị rách |
Sơ tán chip kém; mũi khoan cỡ nhỏ | Sử dụng vòi sáo xoắn ốc; tăng kích thước mũi khoan 0.05 mm |
| Trôi chiều hàng loạt | Sự giãn nở nhiệt; BUE lũy tiến | Để các bộ phận nguội trước khi đo; chỉ số độ mòn dụng cụ |
| Các gờ nặng | Góc cào nhỏ; rút dao thẳng | Tăng góc cào; sử dụng đường dẫn công cụ thoát vòng cung |
| Anodizing khuyết tật bề mặt | Vết xước trước khi gia công; cặn nước làm mát | Cải thiện bề mặt hoàn thiện; làm sạch kỹ trước khi sơn |
6. Phần kết luận
Gia công nhôm không phải là dùng lực mạnh hay máy nhanh nhất. Đó là về việc kiểm soát ma sát ở cấp độ hệ thống, nhiệt, nhấn mạnh, và hành vi của chip.
Những cửa hàng giỏi về nhôm không có máy móc tốt hơn - họ có kỷ luật quy trình tốt hơn.
Họ kiểm soát căng thẳng trống rỗng, họ chọn đúng công cụ (và tránh các lớp phủ sai), họ chạy nhanh cắt giảm ánh sáng, họ làm ngập vùng cắt bằng chất bôi trơn, và họ để các bộ phận nguội trước khi đo.
Sai lầm lớn nhất mà các kỹ sư mới mắc phải là coi nhôm như thép mềm. Đó là một vật liệu khác với các chế độ hỏng hóc khác nhau.
Cạnh tích hợp, biến dạng nhiệt, nói huyên thuyên, và sự hình thành gờ không phải là những phiền toái nhỏ - chúng là những thách thức rõ ràng của quá trình.
Giải quyết chúng một cách có hệ thống từ phần trống đến phần hoàn thiện, và bạn sẽ đi từ xử lý phế liệu mỗi lần chạy đến đạt dung sai hết đợt này đến đợt khác.
Sau đó 32 năm, Tôi vẫn thấy các cửa hàng mới học điều này một cách khó khăn. Nhưng một khi bạn có được hệ thống đúng, nhôm là một trong những sản phẩm có năng suất cao nhất, nhất quán, và những vật liệu có độ chính xác cao mà bạn có thể gia công.