Thép không gỉ được chọn để chống ăn mòn. Tuy nhiên trong những điều kiện nhất định, nó có thể phải chịu một hình thức tấn công cục bộ tiềm ẩn và nguy hiểm: Ăn mòn giữa các hạt (IGC).
Bề mặt vẫn có thể trông sáng và sạch. Bản thân các hạt có thể còn nguyên vẹn. Nhưng ranh giới hạt—vùng hẹp giữa các hạt—đã bị xóa bỏ một cách có chọn lọc.
Sức mạnh và độ dẻo giảm mạnh, và thành phần có thể bị hỏng đột ngột một cách giòn.
Tôi đã thấy điều này ở ống hàn đã qua kiểm tra trực quan và sau đó bị nứt khi sử dụng. Tôi đã thấy nó ở các bộ trao đổi nhiệt trông vẫn ổn cho đến khi cuộc kiểm tra áp suất mở ra một đường rò rỉ dọc theo mạng lưới ranh giới hạt.
IGC là vấn đề của kỹ sư vật liệu vì nó không phải là vấn đề thẩm mỹ bề mặt mà là sự mất tính toàn vẹn của cấu trúc ở quy mô vi mô.
1. Ăn mòn giữa các hạt trong thép không gỉ là gì?
Ăn mòn giữa các hạt (IGC) là hiện tượng ăn mòn cục bộ trong đó sự ăn mòn ưu tiên tấn công các ranh giới hạt hoặc các vùng hẹp liền kề với chúng, trong khi phần bên trong của hạt vẫn tương đối không bị ảnh hưởng.
Để hiểu hiện tượng này, điều quan trọng là phải nhận ra rằng thép không gỉ bao gồm nhiều tinh thể cực nhỏ gọi là hạt.
Mỗi hạt có định hướng tinh thể riêng, và các mặt tiếp xúc giữa các hạt liền kề được gọi là ranh giới hạt.
Trong điều kiện bình thường, ranh giới hạt và bên trong hạt có khả năng chống ăn mòn đủ tương tự nhau để cho phép thép không gỉ duy trì trạng thái thụ động bảo vệ của nó.
Tuy nhiên, một số phương pháp xử lý nhiệt hoặc điều kiện dịch vụ nhất định có thể gây ra sự khác biệt về hóa học hoặc vi cấu trúc phát triển dọc theo các ranh giới này.
Khi ranh giới hạt trở nên kém điện trở hơn so với ma trận xung quanh, sự ăn mòn ưu tiên tiến triển dọc theo các vùng hẹp này.
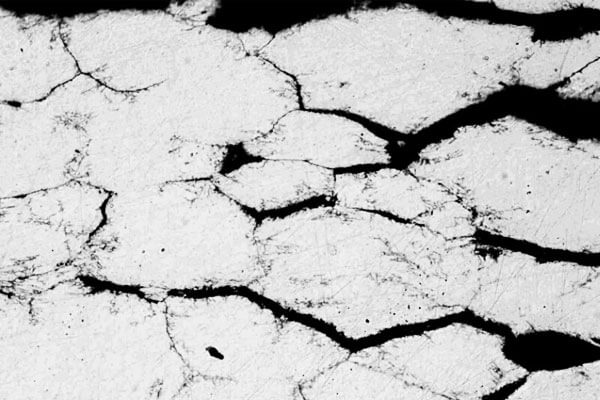
Đặc điểm chính của ăn mòn giữa các hạt
Ăn mòn giữa các hạt có một số đặc điểm để phân biệt nó với các dạng ăn mòn thép không gỉ khác:
- Tấn công ranh giới hạt có chọn lọc: Sự ăn mòn tiến triển chủ yếu dọc theo ranh giới hạt chứ không phải đồng đều trên bề mặt kim loại.
- Thiệt hại bề mặt có thể nhìn thấy hạn chế: Ăn mòn ở giai đoạn đầu có thể không tạo ra rỉ sét rõ ràng, sự đổi màu, hoặc độ nhám bề mặt.
- Mất tính toàn vẹn cơ học: Khi ranh giới hạt xấu đi, các hạt liền kề mất đi độ bền liên kết, giảm độ dẻo, độ dẻo dai, và khả năng chịu tải.
- Tiềm năng lan truyền nhanh chóng: Khi một mạng lưới liên tục các ranh giới hạt nhạy cảm phát triển, ăn mòn có thể xâm nhập sâu hơn vào vật liệu.
- Khó phát hiện sớm: Kiểm tra trực quan thông thường có thể không tiết lộ thiệt hại, đặc biệt là trong giai đoạn đầu.
Một trong những khía cạnh đáng lo ngại nhất của IGC là thành phần thép không gỉ có thể giữ được hình dáng bên ngoài có thể chấp nhận được trong khi cấu trúc vi mô bên trong của nó đã bị hư hại đáng kể..
Đây là lý do tại sao sự ăn mòn giữa các hạt thường được coi là một cơ chế hư hỏng vật liệu tiềm ẩn..
| Loại ăn mòn | Vị trí tấn công | Ngoại hình điển hình | Khó phát hiện |
| Ăn mòn chung | Bề mặt đồng đều | tỉa thưa, rỉ sét | Dễ |
| Rỗ | Các hố bề mặt cục bộ | Những hố sâu nhỏ | Vừa phải |
| Ăn mòn giữa các hạt | ranh giới hạt | Bề mặt có thể trông sáng; có thể rơi hạt | Khó |
| Ăn mòn căng thẳng | Vết nứt dưới ứng suất kéo | Vết nứt mịn | Khó |
2. Cơ chế chính: Lý thuyết suy giảm crom
Khả năng chống ăn mòn của thép không gỉ chủ yếu phụ thuộc vào crom. Khi tiếp xúc với môi trường có chứa oxy, crom phản ứng với oxy tạo thành một lớp cực mỏng, ổn định, và màng thụ động giàu crom bám dính trên bề mặt kim loại.
Đối với thép không gỉ thông thường, hàm lượng crom khoảng 12 wt.% hoặc cao hơn thường được yêu cầu để thiết lập và duy trì trạng thái không gỉ trong các điều kiện thích hợp.
Ăn mòn giữa các hạt có thể xảy ra khi nồng độ crom gần ranh giới hạt giảm xuống dưới mức cần thiết để duy trì màng thụ động ổn định.
Sự nhạy cảm: Crôm cacbua kết tủa ở ranh giới hạt
Thép không gỉ Austenitic thường có khả năng chống ăn mòn tốt khi trải qua quá trình ủ dung dịch thích hợp.
Một phương pháp xử lý dung dịch điển hình bao gồm làm nóng vật liệu đến khoảng 1050–1100°C, tiếp theo là làm mát nhanh, thường làm nguội bằng nước hoặc phương pháp làm mát đủ tiêu chuẩn khác.
Trong quá trình này:
- Crôm cacbua được hòa tan vào nền austenit.
- Carbon được giữ lại trong dung dịch rắn quá bão hòa.
- Crom trở nên phân bố đồng đều hơn trên toàn bộ vật liệu.
- Thép duy trì khả năng tạo thành màng thụ động bảo vệ.
Tuy nhiên, khi vật liệu sau đó được tiếp xúc với nhiệt độ khoảng 450–850°C, một hiện tượng được gọi là mẫn cảm có thể xảy ra.
Phạm vi nhiệt độ này thường được gọi là phạm vi nhiệt độ nhạy cảm.
Quá trình luyện kim phát triển như sau:
Bước chân 1: Sự khuếch tán carbon về phía ranh giới hạt
Nguyên tử cacbon có độ khuếch tán tương đối cao trong thép không gỉ austenit.
Khi vật liệu đi vào phạm vi nhiệt độ nhạy cảm, nguyên tử carbon di chuyển về phía ranh giới hạt, nơi lượng mưa thuận lợi về mặt năng lượng.
Bước chân 2: Kết tủa crom cacbua
Carbon phản ứng với crom tạo thành cacbua giàu crom, phổ biến nhất là Cr₂₃C₆.
Các cacbua này ưu tiên kết tủa dọc theo ranh giới hạt vì chúng tạo ra các vị trí tạo mầm thuận lợi..
Bước chân 3: Tiêu thụ crom địa phương
Sự hình thành cacbua crom tiêu thụ crom từ ma trận kim loại xung quanh.
Vì crom khuếch tán chậm hơn nhiều so với cacbon trong thép rắn, nồng độ crom gần ranh giới hạt không thể được bổ sung đủ nhanh để bù cho lượng mưa cacbua.
Do đó, các vùng nghèo crom hẹp phát triển liền kề với ranh giới hạt.
Sự hình thành các vùng cạn kiệt crom
Vùng thiếu crom là đặc điểm cấu trúc vi mô quan trọng chịu trách nhiệm cho sự ăn mòn giữa các hạt liên quan đến nhạy cảm thông thường.
Khi cacbua crom kết tủa dọc theo ranh giới hạt, ma trận liền kề mất crom.
Khi nồng độ crom ở vùng nghèo giảm xuống dưới khoảng 12 wt.%, khả năng duy trì màng thụ động ổn định của nó bị suy giảm đáng kể.
Nội thất hạt, giữ lại đủ crom, tiếp tục thể hiện khả năng chống ăn mòn tương đối tốt.
Điều này tạo ra một cấu trúc vi mô không đồng nhất bao gồm:
- Nội thất hạt giàu crom có tính thụ động tương đối mạnh.
- Crôm cacbua kết tủa dọc theo ranh giới hạt.
- Các vùng nghèo crom hẹp liền kề với kết tủa.
Sự khác biệt về khả năng chống ăn mòn giữa các vùng này tạo điều kiện cho sự tấn công ranh giới hạt có chọn lọc.
Điều đáng lưu ý là 12 wt.% là tham chiếu luyện kim thực tế chứ không phải là ngưỡng tuyệt đối áp dụng cho mọi môi trường.
Sự thụ động thực tế phụ thuộc vào thành phần hợp kim hoàn chỉnh, giải pháp hóa học, nhiệt độ, và điều kiện điện hóa.
Cơ chế điện hóa: Sự hình thành của tế bào vi điện
Trong môi trường ăn mòn, vùng nghèo crom và nền hạt có thế điện hóa khác nhau:
- Vùng thiếu crom: anốt, tiềm năng thấp, dễ dàng hòa tan.
- Ma trận hạt: cực âm, giàu crom, vẫn thụ động.
Yếu tố quan trọng là tỷ lệ diện tích. Vùng cạn kiệt rất nhỏ; ma trận hạt rất lớn. Điều này tạo ra một cực âm lớn – cực dương nhỏ tình trạng.
Mật độ dòng điện anốt ở vùng cạn kiệt trở nên rất cao, và sự ăn mòn xâm nhập nhanh chóng dọc theo ranh giới hạt.
Khi mạng ranh giới bị tấn công, phim thụ động không thể sửa chữa được hư hỏng. Màng oxit không thể bắc cầu qua ranh giới hạt hòa tan.
3. Các cơ chế ăn mòn giữa các hạt khác
Mặc dù lý thuyết suy giảm crom giải thích được hầu hết các trường hợp ăn mòn giữa các hạt trong thép không gỉ austenit, nó không tính đến mọi tình huống.
Trong một số thành phần vật chất và điều kiện sử dụng nhất định, hai cơ chế bổ sung có thể góp phần tấn công ranh giới hạt.
Lý thuyết pha anốt
Một số hợp chất liên kim loại, đặc biệt là sigma (Một) và chi (x) giai đoạn, có thể kết tủa dọc theo ranh giới hạt khi tiếp xúc với nhiệt.
Các pha này có thể thể hiện đặc tính điện hóa khác với ma trận kim loại xung quanh và có thể hoạt động như các vị trí anốt ưu tiên., dẫn đến sự hòa tan cục bộ.
Không giống như sự suy giảm crom thông thường, cơ chế này không nhất thiết đòi hỏi phải hình thành vùng thiếu crom.
Thay vì, bản thân các pha liên kim loại có thể trải qua sự tấn công điện hóa ưu tiên.
Cơ chế này thường gắn liền với:
- crom cao, thép không gỉ ferritic hàm lượng molypden cao.
- Thép không gỉ Austenitic chịu được thời gian sử dụng ở nhiệt độ cao.
Lý thuyết phân chia ranh giới hạt
Sự phân chia ranh giới hạt xảy ra khi tạp chất dạng vết, chẳng hạn như lưu huỳnh (S), phốt pho (P), và silicon (Và), tích tụ ở ranh giới hạt trong quá trình xử lý nhiệt hoặc tiếp xúc kéo dài với nhiệt độ cao.
Việc làm giàu các nguyên tố này có thể làm thay đổi thành phần hóa học cục bộ và tính chất điện hóa của ranh giới hạt, giảm khả năng thụ động của chúng và tăng tính nhạy cảm với sự ăn mòn có chọn lọc.
Cơ chế này giúp giải thích tại sao một số loại thép không gỉ có hàm lượng carbon thấp và carbon cực thấp vẫn có thể bị ăn mòn giữa các hạt trong các điều kiện cụ thể..
Vì thế, Chỉ giảm hàm lượng carbon không loại bỏ được mọi nguy cơ ăn mòn giữa các hạt. Kiểm soát tạp chất và hóa học ranh giới hạt cũng phải được xem xét khi đánh giá khả năng chống ăn mòn của thép không gỉ.
4. Nguyên nhân phổ biến gây ăn mòn giữa các hạt trong ứng dụng công nghiệp
Trong thực tế sản xuất và dịch vụ công nghiệp, ăn mòn giữa các hạt hiếm khi xảy ra do một yếu tố duy nhất.
Thành phần vật liệu, lịch sử nhiệt, quá trình chế tạo, và môi trường hoạt động có thể tương tác để tăng tính nhạy cảm.
Các tình huống sau đây là một trong những nguyên nhân quan trọng nhất cần xem xét.
Vùng chịu ảnh hưởng nhiệt hàn (HAZ)
Hàn là một trong những nguồn gây nhạy cảm phổ biến nhất đối với thép không gỉ austenit.
Trong quá trình hàn, kim loại cơ bản tiếp giáp với mối hàn trải qua một chu trình nhiệt. Tùy thuộc vào khoảng cách từ đường nhiệt hạch, các vùng khác nhau đạt đến nhiệt độ cao nhất và tốc độ làm mát khác nhau.
Một số phần của vùng bị ảnh hưởng bởi nhiệt có thể rơi vào khoảng nhiệt độ nhạy cảm là 450–850°C.
Nếu vật liệu vẫn ở trong phạm vi này đủ lâu, cacbua crom có thể kết tủa dọc theo ranh giới hạt.
Điều này có thể tạo ra một vùng hẹp với khả năng chống ăn mòn giảm ở hai bên mối hàn..
Trong một số loại thép không gỉ ổn định, một hiện tượng cục bộ hơn được gọi là tấn công bằng đường dao có thể xảy ra gần ranh giới nhiệt hạch.
Điều này đặc biệt liên quan đến các lớp ổn định như 321 Và 347 theo lịch sử nhiệt cụ thể.
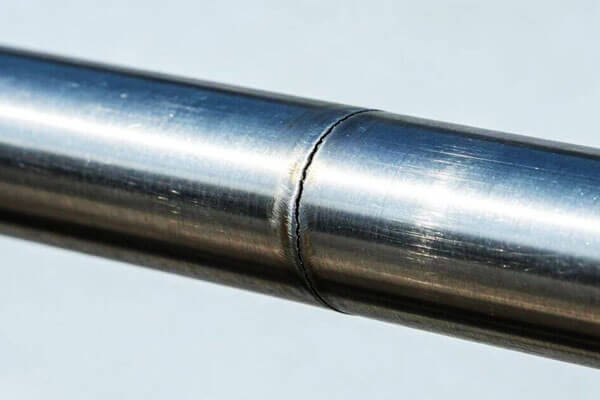
Rủi ro bị ảnh hưởng bởi:
- Hàm lượng carbon của vật liệu cơ bản.
- Đầu vào nhiệt hàn.
- Nhiệt độ giữa.
- Tốc độ làm mát.
- Số đường hàn.
- Thành phần kim loại phụ.
- Tiếp xúc nhiệt tiếp theo.
Phòng ngừa:
- Sử dụng các loại có hàm lượng carbon thấp như 304L hoặc 316L cho các bộ phận hàn dễ bị ăn mòn.
- Tối ưu hóa đầu vào nhiệt hàn để tránh tiếp xúc với nhiệt không cần thiết.
- Sử dụng quy trình hàn nhiều lượt thích hợp.
- Kiểm soát nhiệt độ giữa các.
- Lựa chọn vật liệu hàn tương thích.
- Xem xét việc ủ giải pháp sau hàn khi hình dạng thành phần và các yêu cầu dịch vụ phù hợp với nó.
Quan trọng, chỉ giảm đầu vào nhiệt hàn không đảm bảo loại bỏ được hiện tượng nhạy cảm. Chu trình nhiệt hoàn chỉnh, bao gồm hâm nóng bằng các lần tiếp theo, phải được đánh giá.
Xử lý nhiệt không đúng cách
Ủ dung dịch được sử dụng rộng rãi để khôi phục khả năng chống ăn mòn của Thép không gỉ Austenitic.
Tuy nhiên, một quy trình xử lý nhiệt được kiểm soát không chính xác có thể tạo ra kết quả ngược lại.
Ví dụ, nếu thép không gỉ austenit được nung nóng đến khoảng 1050–1100°C nhưng làm nguội quá chậm, nó có thể dành đủ thời gian trong phạm vi nhiệt độ nhạy cảm để xảy ra kết tủa crom cacbua.
Tương tự, giữ vật liệu ở nhiệt độ 450–850°C trong thời gian dài có thể thúc đẩy sự nhạy cảm.
Các vấn đề xử lý nhiệt phổ biến bao gồm:
- Nhiệt độ ủ dung dịch không đủ.
- Thời gian nắm giữ không phù hợp.
- Làm mát chậm hoặc không kiểm soát được.
- Phân bố nhiệt độ lò không đồng đều.
- Sắp xếp tải không chính xác.
- Chu kỳ nhiệt lặp đi lặp lại không đủ tiêu chuẩn.
Phòng ngừa:
Sử dụng quy trình ủ dung dịch đủ tiêu chuẩn dựa trên loại hợp kim, phần dày, và hình học thành phần.
Đảm bảo sưởi ấm đầy đủ, độ đồng đều nhiệt độ, và làm mát đủ nhanh trong phạm vi nhạy cảm.
Tiếp xúc lâu dài với nhiệt độ cao
Các thành phần thép không gỉ được sử dụng trong bộ trao đổi nhiệt, nồi hơi, lò nung, Lò phản ứng hóa học, và thiết bị phát điện có thể bị phơi nhiễm nhiệt kéo dài.
Ngay cả khi nhiệt độ hoạt động thấp hơn phạm vi nhạy cảm cao nhất, tiếp xúc lâu dài vẫn có thể thúc đẩy phản ứng kết tủa, tùy thuộc vào thành phần hợp kim và lịch sử nhiệt.
Ví dụ, hoạt động kéo dài ở khoảng 400–600°C có thể góp phần làm thay đổi dần dần cấu trúc vi mô.
Phản ứng chính xác phụ thuộc vào nhiệt độ, thời gian phơi sáng, Hàm lượng carbon, Các yếu tố hợp kim, và lịch sử xử lý trước đó.
Điều này đặc biệt quan trọng đối với các bộ phận trải qua chu kỳ làm nóng và làm mát lặp đi lặp lại..
Phòng ngừa:
- Lựa chọn các loại thép không gỉ có độ ổn định nhiệt phù hợp.
- Đánh giá toàn bộ lịch sử nhiệt độ dịch vụ.
- Tránh tiếp xúc với nhiệt không cần thiết trong quá trình chế tạo và vận hành.
- Xem xét các loại có hàm lượng carbon thấp hoặc ổn định khi thích hợp.
- Tiến hành kiểm tra định kỳ và đánh giá luyện kim các bộ phận quan trọng.
Môi trường dịch vụ ăn mòn
Sự nhạy cảm làm cho thép không gỉ dễ bị tấn công giữa các hạt hơn, nhưng môi trường xung quanh quyết định liệu sự ăn mòn đáng kể có phát triển hay không.
Một số môi trường hóa học có thể đẩy nhanh quá trình hòa tan các vùng thiếu crom.
Ví dụ bao gồm:
- Dung dịch axit sunfuric mạnh.
- Môi trường axit nitric trong điều kiện cụ thể.
- Dòng quy trình chứa clorua.
- Dung dịch hóa chất có tính axit.
- Môi trường nước có nhiệt độ cao.
Tuy nhiên, tác dụng của từng môi trường phụ thuộc rất nhiều vào nồng độ, nhiệt độ, sục khí, và thế năng điện hóa.
Các ion clorua, Ví dụ, đặc biệt liên quan đến ăn mòn rỗ và kẽ hở. Sự hiện diện của chúng không tự động chỉ ra sự ăn mòn giữa các hạt.
Trong thực tế, mẫn cảm và các cơ chế ăn mòn cục bộ khác có thể xảy ra đồng thời, làm cho việc phân tích lỗi trở nên phức tạp hơn.
Phòng ngừa:
Đánh giá thành phần hóa học thực tế và điều kiện vận hành của môi trường dịch vụ trước khi chọn loại thép không gỉ.
Cho các ứng dụng quan trọng, Đánh giá chất lượng vật liệu phải bao gồm thử nghiệm ăn mòn đại diện cho môi trường sử dụng dự định.
5. Cách khắc phục và ngăn ngừa ăn mòn giữa các hạt
Thuật ngữ “sửa chữa” cần được làm rõ. Một khi ăn mòn giữa các hạt (IGC) đã gây ra sự hòa tan ranh giới hạt đáng kể, thiệt hại không thể đảo ngược.
Do đó, việc kiểm soát hiệu quả tập trung vào việc ngăn ngừa sự nhạy cảm và khôi phục tình trạng luyện kim của vật liệu trước khi xảy ra ăn mòn..
Sử dụng thép không gỉ có hàm lượng carbon thấp
Chọn các loại có hàm lượng carbon thấp như 304L và 316L, với hàm lượng cacbon là 0.03 wt.% hoặc thấp hơn.
Hàm lượng carbon thấp hơn làm giảm lượng mưa cacbua crom ở ranh giới hạt, giảm thiểu nguy cơ cạn kiệt crom.
Các loại này được sử dụng rộng rãi cho các bộ phận hàn và ứng dụng có nhiệt độ cao.
Sử dụng các loại thép không gỉ ổn định
Titan (Của) và niobi (NB) kết hợp tốt nhất với carbon để tạo thành cacbua ổn định, giảm sự hình thành cacbua crom và giúp duy trì crom trong ma trận xung quanh.
Các lớp ổn định phổ biến bao gồm:
- 321: Thép không gỉ ổn định bằng titan.
- 347: Thép không gỉ ổn định Niobi.
Các loại này phù hợp cho các ứng dụng nhiệt độ cao và các bộ phận hàn trong đó việc ủ dung dịch sau hàn là không thực tế..
Áp dụng giải pháp ủ
Ủ dung dịch thường liên quan đến việc nung thép không gỉ đến khoảng 1050–1100°C, tiếp theo là làm mát nhanh.
Phương pháp xử lý này hòa tan cacbua crom và đưa crom trở lại dung dịch rắn, giúp khôi phục khả năng chống ăn mòn.
Nó có thể đảo ngược sự nhạy cảm nếu sự ăn mòn ranh giới hạt không xảy ra đáng kể. Tuy nhiên, nó không thể sửa chữa các hư hỏng do ăn mòn hiện có và có thể không thực tế đối với các kết cấu hàn lớn.
Tối ưu hóa quy trình hàn
Các thông số hàn phải được kiểm soát để giảm thiểu tiếp xúc với phạm vi nhạy cảm 450–850°C. Các phương pháp thực hành được đề xuất bao gồm:
- Sử dụng có kiểm soát, đầu vào nhiệt tương đối thấp.
- Áp dụng hàn nhiều lượt với điều khiển nhiệt độ giữa các lượt thích hợp.
- Chọn kim loại cơ bản có hàm lượng carbon thấp hoặc ổn định và kim loại phụ tương thích.
- Tránh làm nóng trước quá mức và làm lạnh chậm không cần thiết.
- Áp dụng giải pháp ủ sau hàn khi thực tế.
Thiết kế điều khiển và điều kiện dịch vụ
Đối với thép không gỉ nhạy cảm, tránh tiếp xúc kéo dài với nhiệt độ trong khoảng 400–600°C bất cứ khi nào có thể.
Chọn loại có hàm lượng carbon thấp hoặc ổn định theo nhiệt độ hoạt động và môi trường ăn mòn.
Điều kiện dịch vụ cũng cần được xem xét. Clorua, axit sunfuric, và axit nitric có thể góp phần gây ra sự ăn mòn trong những điều kiện cụ thể.
Thoát nước hợp lý và tránh các vùng ứ đọng giúp giảm sự tích tụ và tập trung của môi trường ăn mòn.
Kiểm tra và kiểm tra sự ăn mòn giữa các hạt
Đối với các thành phần quan trọng, xác minh khả năng kháng IGC thông qua thử nghiệm thích hợp và kiểm tra luyện kim. Các phương pháp phổ biến bao gồm:
- ASTM A262: Thực hành tiêu chuẩn để đánh giá tính nhạy cảm với sự tấn công giữa các hạt trong thép không gỉ austenit.
- Bài kiểm tra Strauss và bài kiểm tra Huey: Các thử nghiệm ăn mòn cụ thể được sử dụng để đánh giá khả năng chống ăn mòn giữa các hạt.
- DL-EPR: Thử nghiệm kích hoạt lại tiềm năng điện hóa vòng đôi để đánh giá độ nhạy.
- Kiểm tra kim loại: Được sử dụng để xác định lượng mưa cacbua ranh giới hạt và những thay đổi cấu trúc vi mô liên quan.
Một điểm quan trọng là sự thụ động đơn thuần không thể loại bỏ được sự nhạy cảm.. Nó có thể khôi phục màng thụ động trên bề mặt được chuẩn bị đúng cách, nhưng nó không thể bổ sung crom ở những vùng biên giới ngũ cốc đã cạn kiệt.
6. Cách chọn loại thép không gỉ phù hợp để giảm thiểu ăn mòn giữa các hạt
Việc chọn đúng loại thép không gỉ đòi hỏi phải đánh giá thành phần hóa học của vật liệu, lộ trình sản xuất, quá trình chế tạo, và môi trường dịch vụ.
Các khuyến nghị sau đây cung cấp điểm khởi đầu thực tế cho các ứng dụng công nghiệp thông thường.
| Yêu cầu ứng dụng | Tùy chọn vật liệu được đề xuất | Cân nhắc lựa chọn |
| Thiết bị hàn thông dụng | 304L, CF3 | Hàm lượng carbon giảm giúp giảm thiểu sự nhạy cảm |
| Thiết bị xử lý hóa học | 316L, CF3M | Carbon thấp và molypden giúp cải thiện khả năng chống ăn mòn trong nhiều môi trường |
| Linh kiện hàn nhiệt độ cao | 321, 347 | Các bộ phận ổn định giúp kiểm soát lượng mưa cacbua crom |
| Thân van đúc chống ăn mòn | CF3M, CF8M | Lựa chọn phụ thuộc vào giới hạn carbon và môi trường xử lý thực tế |
| Thiết bị chống ăn mòn kép | 2205, 2507 | Kiểm soát cân bằng pha và ngăn chặn sự kết tủa liên kim loại có hại |
| Môi trường hóa chất khắc nghiệt | 904L, 254 SMO hoặc các loại hợp kim cao đủ tiêu chuẩn khác | Yêu cầu đánh giá môi trường hóa học thực tế và nhiệt độ |
Một số cân nhắc quan trọng sẽ hướng dẫn lựa chọn cuối cùng:
- Nhiệt độ hoạt động: Đánh giá cả nhiệt độ hoạt động bình thường và tiếp xúc nhiệt nhất thời.
- Yêu cầu hàn: Xem xét liệu bộ phận đó có được hàn hoặc sửa chữa rộng rãi hay không.
- Môi trường ăn mòn: Xác định nồng độ clorua, tính axit, nhiệt độ, và điều kiện oxy hóa.
- Hình học thành phần: Xem xét độ dày của phần và khả năng tiếp cận xử lý nhiệt.
- Yêu cầu kiểm tra: Xác định xem có cần kiểm tra kim loại hoặc thử nghiệm ăn mòn tiêu chuẩn hóa hay không.
- Tuổi thọ sử dụng: Đánh giá tác động lâu dài của lão hóa nhiệt và tiếp xúc với ăn mòn.
Đối với các bộ phận chịu áp lực và quan trọng về an toàn, lựa chọn vật liệu phải dựa trên các quy tắc thiết kế hiện hành, thông số vật liệu, và đánh giá ăn mòn theo từng dịch vụ cụ thể.
7. Phần kết luận
Ăn mòn giữa các hạt là một cơ chế hư hỏng luyện kim có thể ảnh hưởng nghiêm trọng đến độ tin cậy của các bộ phận bằng thép không gỉ.
Trong thép không gỉ austenit thông thường, nguyên nhân phổ biến nhất là mẫn cảm: tiếp xúc với nhiệt làm cacbua crom kết tủa dọc theo ranh giới hạt, tiêu thụ crom từ các vùng lân cận và tạo ra các vùng thiếu crom.
Khi các vùng này mất khả năng duy trì màng thụ động ổn định, sự ăn mòn ưu tiên tiến triển dọc theo ranh giới hạt.
Tuy nhiên, sự suy giảm crom không phải là cơ chế duy nhất có thể xảy ra. Kết tủa pha liên kim loại, sự phân chia ranh giới hạt, và ảnh hưởng của môi trường dịch vụ cụ thể cũng phải được xem xét khi đánh giá các hư hỏng do ăn mòn.
Dành cho nhà sản xuất đúc đầu tư bằng thép không gỉ, khả năng chống ăn mòn phải được thiết kế ngay từ đầu sản xuất.
Thành phần hóa học, tan chảy, hóa rắn, Điều trị nhiệt, và hàn sửa chữa đều góp phần vào tình trạng luyện kim cuối cùng.
Và Langhe, Cách tiếp cận của chúng tôi đối với việc đúc mẫu đầu tư bằng thép không gỉ nhấn mạnh vào việc lựa chọn vật liệu, quá trình đúc được kiểm soát, xử lý nhiệt thích hợp, và kiểm tra để hỗ trợ sản xuất các bộ phận đáng tin cậy cho môi trường công nghiệp đòi hỏi khắt khe.
Cho dù sản xuất thân van bằng thép không gỉ tùy chỉnh, Các thành phần bơm, người thúc đẩy, hoặc đúc chính xác khác, hiểu biết và kiểm soát sự ăn mòn giữa các hạt là điều cần thiết để đạt được hiệu suất vật liệu lâu dài và độ tin cậy của sản phẩm.
Câu hỏi thường gặp
Sâu mối hàn là gì?
Phân rã mối hàn là sự ăn mòn giữa các hạt trong vùng ảnh hưởng nhiệt của mối hàn, gây ra bởi sự nhạy cảm trong chu kỳ hàn nhiệt.
Do inox 304L và 316L ngăn cản IGC?
Chúng làm giảm đáng kể rủi ro vì carbon được giữ lại 0.03% hoặc thấp hơn, nhưng họ không hoàn toàn miễn dịch trong mọi điều kiện.
là gì 321 Và 347 thép không gỉ được sử dụng cho?
Chúng là các lớp ổn định. Titan trong 321 và niobi trong 347 kết hợp với carbon ưu tiên, giảm sự suy giảm crom.
Dung dịch ủ có thể khắc phục tình trạng mẫn cảm?
Nó có thể khôi phục lại tình trạng luyện kim nếu hư hỏng do ăn mòn không quá nặng. Nó không thể sửa chữa ranh giới hạt đã bị hòa tan.
Sự thụ động có khắc phục được sự ăn mòn giữa các hạt không?
KHÔNG. Sự thụ động phục hồi màng thụ động bề mặt nhưng không thể khôi phục crom về vùng ranh giới hạt đã cạn kiệt.