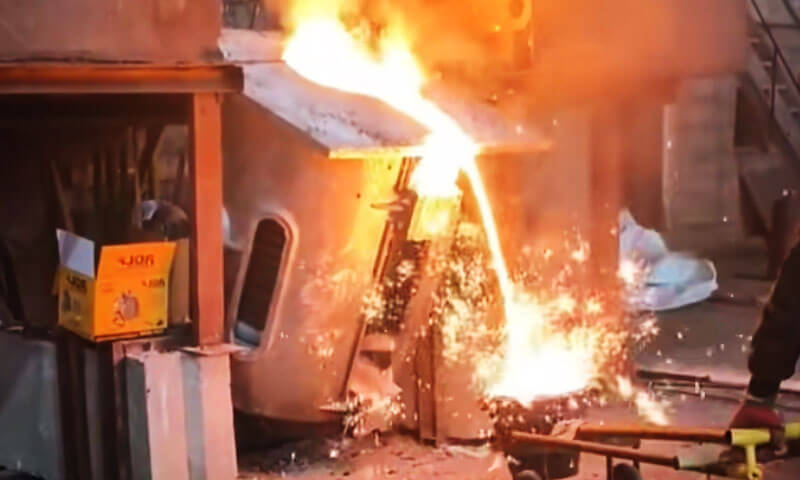
Lò nấu chảy điện - đặc biệt là lò cảm ứng tần số trung bình—cung cấp cho các xưởng đúc khả năng kiểm soát tuyệt vời về nhiệt độ nóng chảy, thành phần phí, và tính linh hoạt trong sản xuất. Nhưng bản thân lò nung chỉ là một phần của đúc hệ thống.
Vướng mắc trong khâu chuẩn bị phụ trách, tan chảy hóa học, kiểm soát đột quỵ, lót lò, tiêm chủng, sự hình cầu hóa, hoặc thực hành đổ cuối cùng có thể xuất hiện dưới dạng lỗi đúc, vấn đề gia công, cấu trúc vi mô không ổn định, hoặc chi phí sản xuất quá mức.
Từ góc nhìn của một kỹ sư đúc, nhiều “lỗi đúc” thực sự được tạo ra trước khi kim loại chạm tới khuôn.
Điều này đặc biệt đúng khi sản xuất Sắt xám, sắt dễ uốn, và các vật đúc bằng sắt khác trong hệ thống nấu chảy điện.
Sau đây 15 các vấn đề bao gồm các vấn đề phổ biến nhất liên quan đến lò nung và tan chảy, cùng với các biện pháp khắc phục thiết thực.
1. Mất phần tử quá mức
Trong lò điện nóng chảy, quá mức mất phần tử đốt cháy là một trong những vấn đề thoạt nhìn có vẻ nhỏ nhặt nhưng cuối cùng lại xuất hiện trong phân tích hóa học, cấu trúc vi mô, và tính chất cơ học của vật đúc.
Các yếu tố như Và, Mn, và Cr dễ bị oxy hóa trong quá trình nóng chảy, và khả năng thu hồi thực tế có thể thay đổi đáng kể tùy theo điều kiện nạp và hoạt động của lò.
Trong một số hoạt động đúc, tổn thất vài phần trăm có thể được quan sát thấy, nhưng giá trị chính xác là quá trình- và phụ thuộc vào hợp kim và phải được thiết lập từ dữ liệu lò thực tế thay vì được coi là một quy tắc cố định.
Sau nhiều năm xung quanh lò cảm ứng, Tôi nhận thấy rằng tình trạng kiệt sức quá mức thường không xuất phát từ một sai lầm nghiêm trọng nào đó..
Thường xuyên hơn, sự tan chảy chỉ đơn giản là dành quá nhiều thời gian nóng bỏng và lộ liễu, trong khi hoạt động tích điện và xỉ không được kiểm soát tốt.
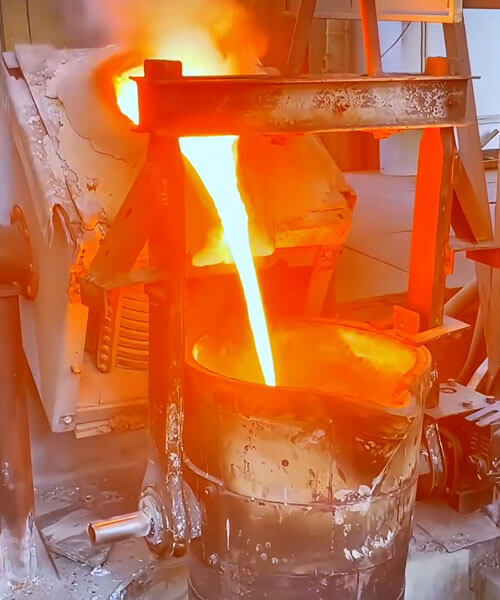
Tại sao lại xảy ra tình trạng bỏng rát quá mức?
Thủ phạm đầu tiên thường là thời gian tan chảy lâu. Kim loại giữ ở nhiệt độ cao càng lâu, càng có nhiều cơ hội cho quá trình oxy hóa và mất nguyên tố.
Điều này trở nên tồi tệ hơn khi lò phát triển cầu nối hoặc điện tích “treo”, vì phần dưới của bồn tắm trở nên quá nóng trong khi chờ lượng điện tích còn lại giảm xuống.
Điều kiện của khoản phí cũng có vấn đề. Ướt, gỉ, bị oxy hóa nặng, rất mỏng, hoặc phế liệu được chuẩn bị kém có diện tích bề mặt tiếp xúc lớn hơn nhiều so với khối lượng của nó và có thể làm tăng quá trình oxy hóa và hình thành xỉ.
Những mảnh quá khổ tạo ra một vấn đề khác: chúng làm chậm quá trình nóng chảy và kéo dài thời gian lò hoạt động trước khi bể tan chảy hoàn toàn.
Quản lý xỉ cũng quan trọng không kém. Lớp xỉ được kiểm soát thích hợp có thể làm giảm sự tiếp xúc trực tiếp của kim loại nóng chảy với khí quyển.
Nếu xỉ được phép tích tụ quá mức, Tuy nhiên, nó cũng có thể bẫy các nguyên tố kim loại và hợp kim có giá trị.
Vấn đề không chỉ đơn giản là có nhiều xỉ hơn, nhưng để duy trì tình trạng xỉ phù hợp ở đúng giai đoạn nóng chảy.
Làm thế nào để giảm tổn thất đốt cháy phần tử
Giải pháp hiệu quả nhất là kiểm soát toàn bộ chu trình nóng chảy, bắt đầu bằng khoản phí.
Vật liệu sạc phải sạch, khô, và có kích thước hợp lý. Tránh sử dụng quá nhiều phế liệu rất mỏng, vật liệu bị rỉ sét nặng, hoặc những hình dạng khó xử có khả năng bắc cầu vào bên trong lò.
Điện tích sẽ tan chảy dần dần và nhất quán thay vì tạo thành một lớp lơ lửng phía trên bồn tắm quá nóng.
Quy tắc thứ hai là tan chảy hiệu quả như thực tế. Một khi vật liệu đã nóng chảy, nên tránh giữ không cần thiết ở nhiệt độ cao.
Tải lò tốt, điện hoạt động ổn định, và nạp kịp thời lượng điện tích còn lại đều giúp rút ngắn chu kỳ nóng chảy.
Thực hành xỉ cũng có vấn đề. Xỉ nên được quản lý trong quá trình tan chảy thay vì để tích tụ không kiểm soát.
Khi thích hợp, duy trì lớp phủ xỉ có kiểm soát trong các giai đoạn nóng chảy sau này có thể giúp hạn chế tiếp xúc trực tiếp với kim loại.
Để gia công chip hoặc trả lại tiền phạt phải được tái chế, quá trình sạc cần được chú ý nhiều hơn vì tỷ lệ bề mặt trên thể tích lớn của chúng.
Lau dọn, Các mảnh vụn khô có thể được đưa vào dần dần sau khi một bể nóng chảy ổn định đã được thiết lập thay vì đổ vào một mẻ lớn.
Quan điểm thực tế của một kỹ sư đúc
Khi máy quang phổ cho thấy điều đó Và, Mn, hoặc khả năng thu hồi Cr luôn thấp hơn dự kiến, Tôi sẽ không bù đắp ngay lập tức bằng cách thêm nhiều nguyên tố hợp kim hơn.
Đầu tiên, nhìn vào kỷ lục tan chảy:
Điều kiện nạp → Thời gian nóng chảy → Nhiệt độ bể → Thời gian giữ → Điều kiện xỉ → Thu hồi phần tử thực tế
Một khi xưởng đúc biết được tốc độ thu hồi thực sự của nó, tính toán phí trở nên đáng tin cậy hơn nhiều.
Điểm quan trọng là tổn thất do cháy quá mức thường là vấn đề kiểm soát quy trình trước khi nó là vấn đề điều chỉnh hóa học..
Giảm tiếp xúc với nhiệt độ cao không cần thiết, cải thiện việc chuẩn bị phí, ngăn ngừa bắc cầu, và duy trì việc bảo vệ xỉ có kiểm soát.
Kết quả là không chỉ hóa học ổn định hơn, mà còn có cấu trúc đúc phù hợp hơn và hiệu suất cơ học.
2. Quá nhiều oxy trong sắt nóng chảy
Trong lò nung cảm ứng, lượng oxy quá mức thường không rõ ràng như vấn đề nhiệt độ hoặc độ lệch hóa học.
Tuy nhiên, khi hoạt động oxy trở nên quá cao, nó có thể ảnh hưởng đến sự hình thành xỉ, làm tan chảy sự sạch sẽ, tạo mầm than chì, và tính nhất quán của cấu trúc vi mô cuối cùng.
Từ quan điểm của một người thợ đúc, Điều đầu tiên cần nhớ là lò nung cảm ứng không có bầu không khí oxy hóa mạnh như một số hệ thống nấu chảy khác..
Vì vậy khi vấn đề về oxy xuất hiện, Tôi thường nhìn đầu tiên sự tan chảy đã được xử lý như thế nào, đặc biệt là trong giai đoạn tan chảy sau này.
Tại sao oxy trở nên quá mức?
Một nguyên nhân phổ biến là khuấy điện từ quá mức hoặc điều chỉnh tần số quá mạnh vào cuối quá trình tan chảy..
Chuyển động mạnh của bể làm tăng sự tiếp xúc giữa kim loại nóng chảy và khí quyển, tạo cho oxy nhiều cơ hội hơn để đi vào tan chảy.
Một nguyên nhân phổ biến khác là chất bổ sung bị ướt hoặc chuẩn bị kém..
Độ ẩm, rỉ sét, và oxit bề mặt trên các vật liệu được thêm vào muộn có thể làm tăng sự hình thành oxit và gây ra các vấn đề bổ sung liên quan đến khí.
Quá nóng trong thời gian dài hoặc giữ ở nhiệt độ cao cũng có thể khiến tình trạng trở nên tồi tệ hơn.
Chất tan chảy tiếp xúc càng lâu trong những điều kiện này, cơ hội cho quá trình oxy hóa và hình thành xỉ càng lớn.
Điểm quan trọng là việc kiểm soát oxy không chỉ đơn giản là đo một con số. Nhiệt độ, thời gian nắm giữ, sự kích động, tình trạng phí, và luyện tập xỉ đều tương tác.
Cách kiểm soát lượng oxy dư thừa
Trong giai đoạn nóng chảy sau, tránh sự khuấy động không cần thiết khi đã đạt đến mức hóa học và nhiệt độ cần thiết.
Đừng để bồn tắm chuyển động chỉ vì lò sưởi có khả năng làm như vậy.
Tất cả các bổ sung, công cụ, và các vật liệu tích điện tiếp xúc với chất tan chảy phải được sạch và khô.
Điều này đặc biệt quan trọng đối với việc điều chỉnh hóa học muộn, bởi vì chỉ còn rất ít thời gian để khắc phục bất kỳ ô nhiễm bổ sung nào trước khi đổ.
Việc giữ nhiệt độ cao cũng nên được giảm thiểu. Đưa hỗn hợp tan chảy đến nhiệt độ yêu cầu, hoàn thành việc điều chỉnh và xử lý hóa chất cần thiết, và tiến tới việc đổ nước thay vì duy trì tắm nước nóng không cần thiết.
Đối với sản xuất quan trọng, phân tích trực tiếp oxy và các khí hòa tan khác có thể hữu ích hơn việc chỉ dựa vào quan sát trực quan về sự tan chảy.
Quan điểm thực tế của một kỹ sư đúc
Khi xuất hiện các vấn đề về đúc liên quan đến oxy, Tôi sẽ không đổ lỗi ngay cho chính cái lò.
Đầu tiên tôi sẽ xem xét thực hành nấu chảy giai đoạn cuối:
Khuấy trộn → Vật liệu bổ sung → Nhiệt độ → Thời gian giữ → Tình trạng xỉ
Trong nhiều trường hợp, Lượng oxy dư thừa không phải do nguyên lý nóng chảy của lò cảm ứng, nhưng bởi những gì xảy ra sau khi kim loại đã nóng chảy.
3. Hàm lượng carbon thấp hơn dự kiến
Một vấn đề phổ biến khác trong quá trình nấu chảy bằng lò điện là quá trình cuối cùng hàm lượng cacbon thấp hơn dự đoán tính toán điện tích.
Điều này đặc biệt rắc rối với sắt xám và sắt dẻo vì carbon không chỉ đơn giản là một con số hợp kim trong báo cáo phân tích..
Nó ảnh hưởng trực tiếp đến lượng carbon tương đương, hình thành than chì, hành vi hóa rắn, đặc điểm cho ăn, và vi cấu trúc cuối cùng.
Một sai lầm phổ biến là tính toán điện tích một cách chính xác trên giấy và cho rằng hàm lượng cacbon được tính toán sẽ tự động xuất hiện trong lần nấu chảy cuối cùng.. Trong thực tế sản xuất, lò luôn có hành vi thu hồi carbon riêng.
Tại sao lượng Carbon giảm xuống dưới mục tiêu?
Một lý do là nhiệt độ quá cao và giữ kéo dài. Dưới những điều kiện nhất định của lò, carbon có thể được tiêu thụ thông qua quá trình oxy hóa và phản ứng ở nhiệt độ cao.
Tính chất hóa học của xỉ và không khí lò cũng có vấn đề. Khi hỗn hợp tan chảy được giữ quá nóng trong thời gian dài, việc thu hồi carbon hiệu quả có thể giảm.
Một nguyên nhân thực tế khác chỉ đơn giản là sử dụng giá trị thu hồi cacbon theo lý thuyết không phù hợp với lò thực tế..
Mỗi cửa hàng đều có sự khác biệt về thiết kế lò, phí vật liệu, thực hành điều hành, và thời gian tan chảy.
Do đó, hệ số phục hồi được lấy từ sổ tay có thể khá khác so với giá trị nhìn thấy trên sàn nhà máy.
Làm thế nào để ngăn chặn lượng Carbon thấp
Bước đầu tiên là thành lập xưởng đúc tỷ lệ thu hồi carbon thực tế từ dữ liệu sản xuất.
Ghi lại lượng cacbon nạp đã tính toán, kết quả quang phổ cuối cùng, thời gian tan chảy, lịch sử nhiệt độ, và thành phần điện tích qua một loạt nhiệt.
Sau khi đã thu thập đủ dữ liệu, hành vi phục hồi thực sự trở nên rõ ràng hơn nhiều.
Sau đó, việc tính toán điện tích sẽ được hiệu chỉnh bằng cách sử dụng hệ số thu hồi dành riêng cho từng nhà máy này thay vì dựa hoàn toàn vào các giá trị lý thuyết..
Tránh quá nhiệt không cần thiết và giữ nhiệt độ cao kéo dài.
Mục tiêu là đạt được điều kiện nóng chảy cần thiết một cách hiệu quả và tiến hành xử lý và rót mà không tốn thêm thời gian ở nhiệt độ.
Để điều chỉnh hóa học, Việc bổ sung cacbon cũng nên được áp dụng bằng phương pháp được kiểm soát nhằm thúc đẩy quá trình hòa tan đáng tin cậy và giảm thiểu tổn thất oxy hóa.
Quan điểm thực tế của một kỹ sư đúc
Khi carbon cuối cùng liên tục thoát ra dưới mức mục tiêu, Tôi thường kiểm tra bốn điều đầu tiên:
Tính toán điện tích → Thu hồi cacbon thực tế → Nhiệt độ nóng chảy/giữ → Thực hành bổ sung cacbon
Một khi việc thu hồi lò thực tế được hiểu, vấn đề trở nên dễ kiểm soát hơn nhiều.
Carbon ổn định là một trong những nền tảng của sản xuất sắt xám và sắt dẻo ổn định, và theo kinh nghiệm của tôi, hồ sơ lò tốt đáng tin cậy hơn nhiều so với việc liên tục điều chỉnh sự tan chảy bằng phỏng đoán.
4. Lỗ kim liên quan đến nitơ và các khuyết tật khí giống như khe nứt
Các khuyết tật liên quan đến khí chỉ xuất hiện sau khi gia công đặc biệt rắc rối.
Vật đúc có thể trông âm thanh ở bên ngoài, nhưng một lần chán nản, bề mặt niêm phong, hoặc phần khác được gia công, bé nhỏ lỗ kim hoặc khoang giống như vết nứt đột nhiên xuất hiện.
Trong các xưởng đúc sắt, quá mức nitơ có thể góp phần gây ra loại khuyết tật này trong các điều kiện quy trình nhạy cảm. Tuy nhiên, nitơ hiếm khi là yếu tố duy nhất.
Làm tan sạch sự sạch sẽ, tạp chất oxit, phí vật liệu, hydro, điều kiện đổ, và quá trình tạo mầm than chì đều ảnh hưởng đến kết quả cuối cùng.
Tại sao nó xảy ra?
Vấn đề thường bắt đầu với khoản phí. Một số loại thép hợp kim và một số vật liệu phế liệu nhất định có thể mang hàm lượng nitơ tương đối cao.
Nếu những vật liệu này được trộn vào một lượng sắt bình thường mà không được kiểm soát., hàm lượng nitơ của tan chảy có thể tăng dần.
Bộ chế hòa khí cũng đáng được quan tâm. Hai sản phẩm trông giống như “chất tăng carbon” trên tờ mua hàng có thể có hàm lượng nitơ rất khác nhau.
Sự khác biệt đó có thể không quan trọng trên giấy tờ, nhưng nó có thể quan trọng đáng kể đối với loại sắt nhạy cảm.
Một điểm khác tôi muốn nhấn mạnh từ kinh nghiệm là lượng nitơ thấp không tự động là mục tiêu cho mọi loại gang.
Nitơ có thể ảnh hưởng đến quá trình tạo mầm và phát triển ma trận than chì, vì vậy giá trị chính xác phụ thuộc vào loại và cấu trúc vi mô cần thiết. Mục tiêu là mức nitơ được kiểm soát, không chỉ đơn giản là con số thấp nhất có thể.
Làm thế nào để ngăn chặn nó
Bắt đầu với việc kiểm soát sạc. Tránh phế liệu có hàm lượng nitơ cao không được kiểm soát và xác minh thành phần của bộ chế hòa khí khi sản xuất các sản phẩm nhạy cảm với nitơ.
Nếu vật đúc có lỗ kim không rõ nguyên nhân, trực tiếp phân tích oxy/nitơ hữu ích hơn nhiều so với việc tiếp tục thay đổi chế phẩm một cách mù quáng.
Xưởng đúc nên so sánh mức nitơ của nhiệt độ tốt với nhiệt độ bị lỗi và sau đó theo dõi sự khác biệt về quá trình tích điện và xử lý..
Các chất bổ sung liên kết nitơ như Ti hoặc Zr có thể được sử dụng trong các quy trình đã chọn, nhưng chúng không nên được coi là một phương pháp chữa trị phổ quát vì chúng cũng có thể thay đổi các thể vùi và cấu trúc vi mô.
Quan điểm thực tế của một kỹ sư đúc
Khi khuyết tật khí dạng vết nứt đột nhiên xuất hiện, Tôi thường kiểm tra:
Sạc → Bộ chế hòa khí → Tổng N/O → Độ sạch nóng chảy → Thực hành đổ
Tìm nguồn gốc trước khi cố gắng “khắc phục” triệu chứng.
5. Phản ứng tiêm chủng kém ở sắt xám
Nấu chảy cảm ứng hiệu quả và sạch sẽ, nhưng một tác dụng phụ là sự tan chảy cuối cùng có thể có tiềm năng lưu huỳnh và oxy tương đối thấp so với một số cách nấu chảy truyền thống.
Trong những điều kiện này, sắt xám có thể phản ứng kém với việc tiêm chủng, ngay cả khi người vận hành tăng lượng bổ sung chế phẩm.
Bạn có thể thấy độ làm mát thấp hơn, hình thái than chì vảy kém thuận lợi hơn, xu hướng cacbua nhiều hơn trong các phần mỏng, hoặc đơn giản là một cấu trúc đúc kém ổn định hơn mong đợi.
Tại sao tiêm chủng trở nên không hiệu quả?
Cấy không hoạt động độc lập với sắt cơ bản. Hiệu quả của nó phụ thuộc vào trạng thái hóa học và luyện kim của sự tan chảy, cũng như loại, số lượng, và thời gian tiêm chủng.
Mức lưu huỳnh rất thấp có thể là một phần vấn đề trong một số quy trình luyện gang xám.
Các xưởng đúc khác nhau sử dụng phạm vi mục tiêu khác nhau, nhưng đối với nhiều hoạt động luyện gang xám trong thực tế, mức lưu huỳnh được kiểm soát có chủ ý thay vì để giảm xuống giá trị cực thấp.
Vấn đề khác là tiêm chủng mờ dần. Chế phẩm được thêm quá sớm có thể mất nhiều tác dụng trước khi kim loại chạm tới khuôn.
Cách cải thiện phản hồi
Đầu tiên ổn định sắt cơ bản. Đừng cố gắng giải quyết sự tan chảy không ổn định chỉ bằng cách tăng cường bổ sung chế phẩm.
Sau đó chọn chế phẩm theo cấp độ và quy trình và thêm nó vào càng gần đổ càng tốt.
Chế phẩm dựa trên FeSi thông thường có thể chứa các chất bổ sung được kiểm soát như Ca, BA, Sr, hoặc đất hiếm để thúc đẩy quá trình tạo mầm than chì hiệu quả.
Nếu cửa hàng liên tục gặp phải phản hồi kém, so sánh lưu huỳnh, hoạt động oxy, làm mát quá mức, bổ sung tiêm chủng, và thời gian mờ dần giữa nhiệt độ tốt và xấu.
Điều đó thường cho bạn biết nhiều điều hơn là chỉ nhìn vào mức tiêu thụ chế phẩm.
Quan điểm thực tế của một kỹ sư đúc
Khi một nhà điều hành nói với tôi, “Chúng tôi đã bổ sung thêm chế phẩm, nhưng nó vẫn không hoạt động”, câu hỏi đầu tiên của tôi là:
Tình trạng của sắt nền trước khi cấy như thế nào?
Tiêm chủng là một hoạt động hoàn thiện. Nó không thể bù đắp cho chất lượng tan chảy không ổn định.
6. Cấu trúc nốt không ổn định trong sắt dẻo
Trong sản xuất sắt dẻo, biến động nốt sần là dấu hiệu kinh điển cho thấy sắt nền và quá trình xử lý không đủ ổn định.
Một nhiệt có thể tạo ra sạch, các nốt than chì hình thành tốt, trong khi vùng tiếp theo có số lượng nốt sần thấp hơn, than chì không đều hơn, hoặc một quần thể than chì hoàn toàn khác mặc dù người vận hành tuân theo cùng một công thức xử lý.
Tại sao nốt sần thay đổi?
Điều đầu tiên tôi kiểm tra là hàm lượng lưu huỳnh ban đầu.
Magiê được tiêu thụ trong quá trình hình cầu, và lượng cần thiết phụ thuộc nhiều vào tình trạng lưu huỳnh và oxy của sắt chưa qua xử lý..
Nếu mức lưu huỳnh thay đổi theo từng nhiệt độ, việc bổ sung magiê cố định sẽ không tạo ra mức Mg dư cố định.
Nhiệt độ xử lý, phục hồi magiê, cường độ phản ứng, tiêm chủng, và thời gian giữa xử lý và đổ cũng ảnh hưởng đến kết quả.
Phân chia phí là một vấn đề thực tế khác. Xám sắt trở lại, trở lại sắt dẻo, Thép hợp kim, và phế liệu khác không nên trộn lẫn mà không xem xét ảnh hưởng của chúng đối với hóa học.
Làm thế nào để ổn định nốt sần
Điều quan trọng là kiểm soát toàn bộ chuỗi xử lý:
Hóa học sắt bazơ → Lưu huỳnh → Nhiệt độ xử lý → Thu hồi magie → Cấy ghép → Thời gian rót
Đối với nhiều loại sắt dẻo, Mg dư có thể rơi xung quanh 0.03–0,06% trọng lượng, nhưng đây chỉ là tài liệu tham khảo chung.
Phải thiết lập mục tiêu chính xác cho từng lớp cụ thể, phần dày, phương pháp điều trị, và đặc điểm kỹ thuật của khách hàng.
Kiểm soát kim loại cũng nên vượt xa “tỷ lệ phần trăm nốt” đơn giản.
Số lượng nốt sần, phân bố kích thước, Hình thái than chì, cấu trúc ma trận, và hàm lượng cacbua cung cấp một bức tranh tốt hơn nhiều về việc liệu quá trình này có thực sự ổn định hay không.
Quan điểm thực tế của một kỹ sư đúc
Nếu nốt sần tiếp tục di chuyển xung quanh, không thay đổi ngay việc bổ sung magiê.
Đầu tiên ổn định sắt cơ bản. Việc xử lý nhất quán áp dụng cho kim loại không nhất quán vẫn sẽ tạo ra vật đúc không nhất quán.
7. Số lượng nốt than chì thấp và kích thước nốt không đồng đều
Vật đúc bằng gang dẻo có thể có các hạt than chì chấp nhận được nhưng vẫn có kết cấu không đạt yêu cầu. số lượng nốt sần hoặc phân bố kích thước.
Sự khác biệt này quan trọng. Tính kết cấu cho chúng ta biết than chì tròn và có hình dạng tốt như thế nào; số lượng nốt sần cho chúng ta biết có bao nhiêu hạt than chì hình thành trong quá trình hóa rắn. Cả hai đều ảnh hưởng đến hành vi hóa rắn và cấu trúc ma trận cuối cùng.
Nguyên nhân phổ biến
Khi lượng magiê dư thừa đủ nhưng số lượng nốt sần thấp, Đầu tiên tôi sẽ nghi ngờ tiêm chủng kém hoặc mờ dần.
Cấy tạo ra các vị trí tạo mầm than chì bổ sung. Nếu chế phẩm được thêm vào quá sớm, hòa tan kém, hoặc không phù hợp với tình trạng sắt, hiệu ứng có thể mờ dần trước khi kim loại chạm tới khuôn.
Điều kiện làm mát cũng quan trọng. Phần dày đông đặc chậm hơn phần mỏng, do đó, cùng một phương pháp xử lý có thể tạo ra các quần thể nốt sần khác nhau ở các phần khác nhau của cùng một vật đúc.
Cách cải thiện số lượng nốt sần
Áp dụng phương pháp tiêm chủng ổn định và chú ý đến thời gian.
Đối với sắt dẻo được xử lý bằng dây, việc tiêm chủng thường được thực hiện ngay sau khi xử lý hình cầu hoặc chỉ với một khoảng thời gian trễ có kiểm soát ngắn, tùy thuộc vào quá trình.
Đối với một số ứng dụng của sắt dẻo, số lượng nốt sần 100–200 nốt/mm2 hoặc cao hơn có thể gặp phải, nhưng không có giá trị “đúng” chung.
Mục tiêu phụ thuộc vào thành phần hợp kim, phần dày, tốc độ làm mát, và đặc điểm kỹ thuật áp dụng.
Điều quan trọng là tính nhất quán, không theo đuổi một con số nào.
Quan điểm thực tế của một kỹ sư đúc
Nếu than chì tròn nhưng quá thô và quá thưa, câu hỏi đầu tiên không nên là “Chúng ta có cần thêm magie không??”
Thường sẽ hữu ích hơn khi hỏi:
Bàn ủi đã được cấy đúng cách chưa, và việc tiêm chủng đó có còn hiệu quả khi kim loại đi vào khuôn không??
Sản xuất sắt dẻo tốt phụ thuộc vào việc kiểm soát cả hình cầu hóa và tạo mầm. Cái này thiếu cái kia là không đủ.
8. Khả năng gia công kém sau khi đúc
Khi khách hàng nói, “Việc đúc rất khó gia công,” Tôi không tự động đổ lỗi cho quy trình CNC.
Trong nhiều trường hợp, vấn đề thực sự đã được tạo ra trong giai đoạn tan chảy và hóa rắn.
Gang có thể gia công rất khác nhau ngay cả khi hai lần nung có giá trị độ cứng tương tự nhau.
Hành vi cắt thực tế phụ thuộc rất nhiều vào cấu trúc ma trận, Hình thái than chì, Carbide, photphua, Bao gồm, và cảm giác lạnh cục bộ.
Nguyên nhân điển hình bao gồm xi măng tự do, pha photphua cứng hoặc cacbua, quá nhiều ngọc trai ở cấp độ được cho là có nhiều ferritic hơn, cấu trúc bất thường ở các điểm nóng nhiệt, hoặc các hạt hợp kim sắt không hòa tan.
Tại sao nó xảy ra?
Một phần nguội đi nhanh chóng có thể phát triển khu vực giàu sắt hoặc cacbua lạnh, trong khi một điểm nóng có thể phát triển một ma trận khác với kim loại xung quanh.
Trong sắt dẻo, quá nhiều peclit hoặc cacbua cũng có thể làm tăng lực mài mòn và lực cắt của dụng cụ.
Đây là lý do tại sao chỉ kiểm tra độ cứng Brinell không phải lúc nào cũng đủ.
Hai vật đúc có độ cứng tương tự nhau có thể có khả năng gia công khác nhau đáng kể vì cấu trúc vi mô và phân bố pha cứng khác nhau.
Làm thế nào để cải thiện khả năng gia công
Giải pháp bắt đầu ngược dòng:
Hóa học tích điện → Tương đương cacbon → Cấy ghép → Tốc độ hóa rắn → Xử lý nhiệt → Cấu trúc vi mô cuối cùng
Kiểm soát hóa học đầu tiên, sau đó kiểm tra cấu trúc than chì và ma trận.
Nếu sự cố gia công chỉ xảy ra ở các phần mỏng hoặc gần các điểm nóng, thiết kế khuôn và điều kiện làm mát có thể cần được chú ý hơn là thay đổi các thông số cắt CNC.
Khi cần thiết, kiểm tra kim loại có thể nhanh chóng tiết lộ liệu vấn đề thực sự có phải là xi măng hay không, Carbide, ngọc trai quá mức, than chì bất thường, hoặc một vấn đề cấu trúc vi mô khác.
Quan điểm thực tế của một kỹ sư đúc
Khi việc gia công đột nhiên trở nên khó khăn, Tôi luôn hỏi:
“Cấu trúc kim loại có thay đổi không??”
Nếu độ mòn của dụng cụ tăng cùng lúc với độ cứng vật đúc hoặc cấu trúc vi mô thay đổi, xưởng gia công có thể chỉ nhìn thấy triệu chứng cuối cùng của sự cố ở xưởng đúc.
9. Magiê dư xuất hiện quá cao bằng máy quang phổ
Đôi khi máy quang phổ báo cáo kết quả tương đối cao magiê dư giá trị, tuy nhiên vật đúc không thể hiện độ lạnh như mong đợi hoặc cấu trúc vi mô bất thường.
Đây là tình huống mà tôi sẽ kiểm tra số đo trước khi thay đổi quy trình điều trị.
Đối với một số loại sắt dẻo, Mg dư xung quanh 0.03–0,06% trọng lượng có thể hợp lý, nhưng mục tiêu chính xác phụ thuộc vào cấp độ, mức lưu huỳnh, phương pháp điều trị, Kích thước phần, và đặc điểm kỹ thuật.
Tại sao kết quả có thể gây hiểu nhầm?
Một số yếu tố có thể ảnh hưởng đến kết quả đo của máy quang phổ:
- Hiệu chuẩn hoặc trôi thiết bị
- Tiêu chuẩn tham khảo không chính xác
- Chuẩn bị mẫu kém
- Mài không đều
- Ô nhiễm bề mặt
- Lấy mẫu không đại diện
Magiê cũng nhạy cảm với kỹ thuật phân tích, vì vậy việc chuẩn bị mẫu và thực hành thử nghiệm của người vận hành quan trọng hơn nhiều người nhận ra.
Cách xác minh kết quả
Bước đầu tiên là kiểm tra thiết bị bằng tiêu chuẩn tham chiếu được chứng nhận.
Việc chuẩn bị mẫu phải tuân theo một quy trình được kiểm soát, bao gồm mài thích hợp và làm sạch, bề mặt đại diện.
Nếu kết quả vẫn còn nghi vấn, so sánh nó với một phương pháp phân tích độc lập như phân tích hóa học ướt khi thích hợp.
Quan điểm thực tế của một kỹ sư đúc
Khi báo cáo hóa học và cấu trúc vật đúc có vẻ không đồng nhất, đừng thay đổi ngay công thức lò.
Đầu tiên chứng minh rằng phép đo là đúng.
Tôi đã thấy các cửa hàng đuổi theo magiê, Carbon, và điều chỉnh silicon cho toàn bộ ca làm việc khi vấn đề thực sự là mẫu kém hoặc máy quang phổ được hiệu chuẩn không chính xác.
10. Độ bền va đập thấp của sắt dẻo
Vật đúc bằng gang dẻo có thể đạt yêu cầu về độ bền kéo nhưng vẫn không vượt qua bài kiểm tra va đập.
Điều này đặc biệt quan trọng đối với các lớp có độ dẻo dai và độ dẻo được xác định bên cạnh độ bền.
Hiệu suất tác động bị ảnh hưởng bởi thành phần hóa học, Hình thái than chì, cấu trúc ma trận, hàm lượng cacbua, Bao gồm, và chất lượng đúc.
Tại sao độ bền va đập lại giảm?
Mức độ cao của phốt pho và mangan có thể gây bất lợi cho độ dẻo và tác động đến hiệu suất của sắt dễ uốn ferit, trong khi ngọc trai quá mức, Carbide, nốt sần kém, hoặc hình thái than chì không thuận lợi cũng có thể làm giảm độ dẻo dai.
Đối với loại như QT350-22L hoặc QT400-18L, Mục tiêu không chỉ đơn giản là tối đa hóa sức mạnh.
Hóa học và xử lý phải được cân bằng để có được ma trận ferritic và độ dẻo cần thiết.
Làm thế nào để cải thiện nó
Bắt đầu với vật liệu sạc sạch và được kiểm soát. Tránh ô nhiễm hợp kim không cần thiết và giữ phốt pho và mangan trong phạm vi quy định.
Sau đó kiểm soát trình tự xử lý tan chảy hoàn chỉnh:
Sắt cơ bản → Hình cầu hóa → Cấy ghép → Hóa rắn → Kiểm soát ma trận
Đối với các lớp quan trọng, Kiểm tra kim loại nên được sử dụng cùng với kiểm tra độ bền kéo và tác động.
Nếu giá trị tác động giảm đột ngột, so sánh nhiệt độ thất bại với nhiệt độ được chấp nhận thay vì chỉ nhìn vào số tác động cuối cùng.
Quan điểm thực tế của một kỹ sư đúc
Khi độ bền va đập thấp, không chỉ đơn giản là thêm hợp kim để tăng sức mạnh.
Vật đúc có thể trở nên chắc chắn hơn nhưng vẫn giòn hơn.
Tôi luôn nhìn vào ma trận trước tiên – ferrite, Ngọc trai, Carbide, và hình thái than chì—sau đó quay ngược trở lại quá trình hóa học và xử lý.
Câu hỏi đúng không phải là “Làm thế nào để chúng ta làm cho nó khó hơn?mà là “Chúng tôi thực sự đã tạo ra cấu trúc vi mô nào?”
11. Sự cố truyền không giải thích được
Mọi xưởng đúc cuối cùng đều gặp phải câu nói khó chịu nhất trong xưởng:
“Không có gì thay đổi, nhưng việc casting thì khác.
Khi các thông số hiển nhiên xuất hiện không thay đổi nhưng độ xốp, cấu trúc than chì, độ cứng, khả năng gia công, hoặc tính chất cơ học thay đổi đột ngột, tiếp tục phỏng đoán thường lãng phí thời gian.
Bước đầu tiên là so sánh một nhiệt tốt và nhiệt xấu sử dụng số đo thực tế.
Phương pháp chẩn đoán hữu ích
Tùy theo khiếm khuyết, công cụ hữu ích bao gồm:
- Quang phổ phát xạ quang học đối với các nguyên tố chính và vi lượng
- Phân tích oxy/nitơ cho các vấn đề về khí hòa tan và độ sạch
- Kim loại để đánh giá than chì và ma trận
- SEM/EDS đối với tạp chất và các giai đoạn bất thường
- X-quang hoặc CT cho độ xốp bên trong và khuyết tật
- Phân tích nhiệt cho hành vi hóa rắn
- Kiểm tra siêu âm đối với các điểm gián đoạn bên trong thích hợp
Điều quan trọng là chọn xét nghiệm theo cơ chế nghi ngờ. Có rất ít giá trị khi thực hiện mọi phân tích có sẵn mà không có câu hỏi chẩn đoán rõ ràng.
Quan điểm thực tế của một kỹ sư đúc
Khi chưa rõ nguyên nhân, Tôi không tin vào việc thay đổi ba điều cùng một lúc.
Thay đổi một biến được kiểm soát, so sánh nó với nhiệt độ tốt đã biết, và lưu giữ hồ sơ sản xuất.
Đúc tốt vs. đúc xấu thường là con đường nhanh nhất dẫn đến câu trả lời.
Nếu xưởng đúc không thể thực hiện phân tích cần thiết trong nội bộ, gửi mẫu đến phòng thí nghiệm đủ tiêu chuẩn thường rẻ hơn so với việc hủy bỏ một tuần sản xuất khác.
12. Thời gian nóng chảy dài và tiêu thụ điện quá mức
Chu kỳ nóng chảy kéo dài không chỉ là vấn đề về năng lượng.
Kim loại ở trong lò càng lâu, càng có nhiều cơ hội cho quá trình oxy hóa, mất hợp kim, sự hình thành xỉ, tấn công chịu lửa, và tăng nhiệt độ không cần thiết.
Từ góc độ sản xuất, lò nung chậm cũng làm giảm khả năng nấu chảy sẵn có và tăng chi phí cho mỗi tấn kim loại có thể chấp nhận được..
Tại sao tan chảy mất quá nhiều thời gian?
Nguyên nhân có thể đơn giản đến mức đáng ngạc nhiên:
- Phí chuẩn bị kém hoặc quá khổ
- Cầu nối phí
- Mật độ điện tích thấp
- Truyền tải điện kém hiệu quả
- Tình trạng lò kém
- Giữ nhiệt độ cao không cần thiết
- Sự cố hệ thống làm mát hoặc hệ thống điện
- Vật liệu chịu lửa bị mòn hoặc thực hành vận hành không hiệu quả
Tiêu thụ năng lượng cụ thể thay đổi đáng kể tùy theo thiết kế lò và điều kiện nhà máy, vì vậy các giá trị được công bố cần được xử lý cẩn thận.
Một hình dáng như 570 kWh/t hoặc 800 kWh/t không phải là một chuẩn mực phổ quát. Con số hữu ích là kWh thực tế trên mỗi tấn kim loại nóng chảy có thể chấp nhận được sản xuất tại nhà máy cụ thể đó.
Làm thế nào để giảm tiêu thụ năng lượng
Bắt đầu bằng cách rút ngắn toàn bộ chu trình nấu chảy thay vì chỉ đơn giản là tăng công suất lò.
Vật liệu sạc phải khô, lau dọn, có kích thước phù hợp, và đóng gói hiệu quả. Nên ngăn chặn việc bắc cầu, và việc giữ không cần thiết ở nhiệt độ cao nên được loại bỏ.
Hệ thống điện cũng cần được kiểm tra như một dây chuyền hoàn chỉnh:
Nguồn điện vào → Bộ chuyển đổi → Tụ điện → Cáp/Thanh cái → Cuộn dây cảm ứng → Lò nung → Kim loại nóng chảy
Năng lượng có thể bị mất ở một số điểm.
Điều kiện lò cũng quan trọng. Lớp lót bị xuống cấp, hệ thống làm mát kém hiệu quả, hoặc sự cố về điện có thể âm thầm làm tăng mức tiêu thụ năng lượng cho mỗi lần sưởi ấm.
Quan điểm thực tế của một kỹ sư đúc
Khi ai đó nói với tôi, “Lò đang chạy hết công suất, vì vậy nó phải hiệu quả,” Tôi không bị thuyết phục.
Tôi muốn xem ba con số:
thời gian nóng chảy + kWh/t + tấn kim loại chấp nhận được
Lò nung nóng chảy nhanh nhưng tạo ra kim loại không ổn định thì không hiệu quả. Lò nung sử dụng ít điện hơn nhưng mất quá nhiều thời gian có thể gặp vấn đề tương tự từ hướng khác.
Mục tiêu thực sự là hóa học ổn định, dự đoán được thời gian tan chảy, và mức tiêu thụ năng lượng thực tế thấp nhất trên mỗi tấn vật đúc tốt.
13. Lò thường xuyên bị hỏng hóc về điện và cơ khí
Lò nấu chảy điện là trung tâm của quá trình sản xuất của xưởng đúc, vì vậy ngay cả một lỗi cơ hoặc điện tưởng chừng như nhỏ cũng có thể nhanh chóng khiến toàn bộ dây chuyền ngừng hoạt động.
Trong thực tế, Nhiều sự cố lò lặp đi lặp lại không phải do thân lò gây ra, nhưng bằng điện tử công suất, hệ thống làm mát, Thành phần thủy lực, cảm biến, kết nối, và thành phần điều khiển.
Các khu vực rắc rối điển hình bao gồm bộ chuyển đổi và bảng điều khiển, tụ điện, mạch làm mát bằng nước, kết nối cuộn dây, hệ thống thủy lực, giám sát nhiệt độ, bảo vệ rò rỉ, và cách nhiệt.
Tại sao nó xảy ra?
Chất lượng linh kiện kém là một nguyên nhân, nhưng việc bảo trì cũng quan trọng không kém.
Kết nối điện lỏng lẻo, dòng nước làm mát không ổn định, nhiệt độ nước quá cao, sự ngưng tụ, hoặc một cảm biến bị lỗi có thể dần dần phát triển thành một lỗi lớn hơn nhiều.
Làm mát đặc biệt quan trọng đối với lò cảm ứng. Cuộn dây và các bộ phận điện liên quan phụ thuộc vào sự tuần hoàn nước ổn định.
Một vấn đề nhỏ về nước làm mát có thể trở thành vấn đề an toàn nghiêm trọng nếu bị bỏ qua.
Làm thế nào để ngăn chặn nó
Khi mua hoặc bảo trì lò điện, chú ý không chỉ đến khả năng nóng chảy mà còn đến chất lượng và khả năng truy xuất nguồn gốc của các thành phần chính.
Chương trình bảo trì phải bao gồm việc kiểm tra định kỳ các:
- Lưu lượng và nhiệt độ nước làm mát
- Kết nối điện
- Áp suất thủy lực
- Tình trạng cuộn dây
- Bảo vệ rò rỉ
- cách nhiệt
- Hệ thống báo động và khóa liên động
Nhà cung cấp cũng phải cung cấp thông tin rõ ràng về các phụ tùng thay thế quan trọng và chu kỳ thay thế chúng..
Quan điểm thực tế của một kỹ sư đúc
Khi lò bắt đầu gặp “sự cố nhỏ” cứ sau vài ngày, Tôi không bao giờ coi chúng là nhỏ.
Kết nối nước kém, tụ điện yếu, hoặc một cảm biến bị lỗi cuối cùng có thể dẫn tới việc ngừng sản xuất—hoặc một vấn đề về an toàn.
Một chiếc lò tốt không phải là chiếc lò hoạt động tốt khi mọi thứ còn mới.
Nó là thứ vẫn ổn định sau hàng nghìn chu kỳ sản xuất vì các thành phần của nó, BẢO TRÌ, báo động, và hệ thống phụ tùng thay thế đã được lên kế hoạch hợp lý ngay từ đầu.
14. Tuổi thọ lót lò ngắn
Lớp lót lò là một trong những thành phần quan trọng nhất của lò cảm ứng.
Nó tách kim loại nóng chảy ra khỏi cấu trúc lò, nên chất lượng lớp lót ảnh hưởng trực tiếp đến tuổi thọ sử dụng, làm tan chảy sự sạch sẽ, ổn định sản xuất, và an toàn của người vận hành.
Để nấu chảy sắt, lớp lót gốc silica có tính axit được sử dụng rộng rãi trong các ứng dụng lò cảm ứng thích hợp.
Tuy nhiên, tuổi thọ của lớp lót phụ thuộc nhiều hơn vào vật liệu chịu lửa danh nghĩa.
Tại sao lớp lót bị mòn quá nhanh?
Nguyên nhân phổ biến bao gồm:
- Chất lượng vật liệu chịu lửa kém
- Phân bố kích thước hạt không chính xác
- Lắp đặt hoặc nén không đúng cách
- Thiêu kết không đầy đủ
- Nhiệt độ hoạt động quá mức
- Xỉ hung hăng
- Tác động cơ học trong quá trình sạc
- Thực hành lần đầu không chính xác
Ngay cả vật liệu chịu lửa tốt cũng có thể có tuổi thọ ngắn nếu quá trình lắp đặt và thiêu kết kém.
Nguyên liệu thô phải có hàm lượng silica phù hợp và mức độ tạp chất được kiểm soát.
Đối với vật liệu chịu lửa silica, hàm lượng SiO₂ cao—thường cao hơn 98% để có được nguyên liệu thô phù hợp— có thể quan trọng, nhưng thông số kỹ thuật vật liệu chịu lửa chính xác phải tuân theo thiết kế lò và yêu cầu kỹ thuật của nhà cung cấp.
Làm thế nào để cải thiện tuổi thọ lớp lót
Bước quan trọng nhất là điều chỉnh hệ thống vật liệu chịu lửa phù hợp với công suất lò, Hợp kim, nhiệt độ hoạt động, tình trạng xỉ, và chu kỳ sản xuất.
Việc lắp đặt phải tuân theo quy trình được chỉ định của nhà cung cấp vật liệu chịu lửa, bao gồm cả việc đâm đúng cách, sấy khô, bảo dưỡng, và thiêu kết nhiệt lần đầu.
Đợt nóng đầu tiên đáng được quan tâm đặc biệt. Việc tăng nhiệt độ có kiểm soát và quy trình thiêu kết chính xác sẽ thiết lập lớp làm việc bảo vệ lớp lót trong quá trình sản xuất tiếp theo.
Trong thời gian phục vụ, lớp lót phải được kiểm tra thường xuyên thay vì chờ đợi một sự cố rõ ràng.
Thay đổi công suất lò, độ sâu tắm, hoặc biên dạng lớp lót có thể cung cấp các dấu hiệu sớm về sự mài mòn cục bộ.
Quan điểm thực tế của một kỹ sư đúc
Tôi đã thấy các xưởng đúc tiết kiệm được một ít tiền cho vật liệu chịu lửa và sau đó lỗ nhiều hơn do tuổi thọ của lớp lót ngắn hơn, mất sản xuất, và sửa chữa không cần thiết.
Lớp lót rẻ nhất hiếm khi là lớp lót rẻ nhất để chạy.
Chọn vật liệu chịu lửa theo lò thực tế và kim loại nóng chảy, cài đặt nó một cách chính xác, và xử lý cơn nóng đầu tiên một cách nghiêm túc.
Một lớp lót tốt không chỉ bảo vệ lò, mà còn cả sự tan chảy và những người vận hành nó.
15. Xói mòn vật liệu chịu lửa “chân voi”
Cái gọi là “chân voi” là một dạng xói mòn vật liệu chịu lửa cục bộ gần phần dưới của lớp lót lò cảm ứng.
Cấu hình bên trong trở nên lõm cục bộ hoặc mở rộng, tạo cho vùng bị mòn hình dạng đặc biệt.
Nó không chỉ là một khiếm khuyết về thị giác. Xói mòn cục bộ nghiêm trọng có thể làm giảm khối lượng lò hiệu quả, ảnh hưởng đến độ sạch tan chảy, đẩy nhanh thiệt hại vật liệu chịu lửa, và cuối cùng tạo ra rủi ro an toàn nghiêm trọng.
Tại sao nó phát triển?
Một nguyên nhân phổ biến là sạc và bắc cầu không ổn định.
Nếu các mảnh điện tích quá khổ tạo thành một cây cầu phía trên bể nóng chảy, phần dưới của lò có thể tiếp xúc nhiều với ứng suất nhiệt và cơ học.
Khi cây cầu cuối cùng sụp đổ, vật liệu nặng có thể tác động đến lớp lót bên dưới.
Nhiệt độ cục bộ quá cao và sự tấn công hóa học có thể đẩy nhanh quá trình xói mòn.
Lớp lót vốn đã bị suy yếu do quá trình thiêu kết kém hoặc lựa chọn vật liệu chịu lửa không phù hợp thậm chí còn dễ bị tổn thương hơn.
Làm thế nào để ngăn chặn nó
Vật liệu tích điện phải có kích thước phù hợp và được nạp theo cách tránh cầu nối không ổn định. Lớn, Không nên thả vật nặng trực tiếp xuống đáy lò.
Người vận hành cũng nên tránh hiện tượng quá nhiệt không cần thiết và nên theo dõi cấu hình lớp lót trong quá trình kiểm tra định kỳ..
Khi quan sát thấy xói mòn cục bộ, việc sửa chữa cần được xem xét trước khi khu vực bị hư hỏng phát triển thành vấn đề an toàn lớn.
Quan điểm thực tế của một kỹ sư đúc
Khi tôi nhìn thấy hình dáng chân voi, Tôi không chỉ đơn giản hỏi, “Bao nhiêu lớp lót đã bị mất?”
tôi muốn biết tại sao nó lại xảy ra ở đó.
Là cầu nối phí? Lò có bị nóng quá không? Lớp lót được thiêu kết không đúng cách? Vật liệu chịu lửa không phù hợp với quy trình?
Nếu chỉ sửa chỗ bị mòn mà không khắc phục được nguyên nhân, vấn đề tương tự sẽ quay trở lại.
Trong công việc đúc, độ mòn của lớp lót thường là một bản ghi về cách vận hành lò.
Đọc kỹ bản ghi đó, và bạn thường có thể ngăn chặn thất bại tiếp theo trước khi nó xảy ra.
16. Phần kết luận
Các vấn đề đúc trong lò điện hiếm khi được giải quyết bằng cách thay đổi một tham số riêng biệt.
Quá trình đúc ổn định đòi hỏi phải kiểm soát toàn bộ dây chuyền:
Vật liệu nạp → Vận hành lò → Hóa học nóng chảy → Nhiệt độ → Kiểm soát xỉ và khí → Xử lý/cấy → Đổ → Hóa rắn → Kiểm tra
Bài học thực tiễn quan trọng nhất đó là chất lượng tan chảy được tạo ra trước khi đổ.
Vì lý do này, một xưởng đúc hiện đại không nên chỉ dựa vào kinh nghiệm của người vận hành.
Phân tích quang phổ, đo oxy/nitơ, kim loại, phân tích nhiệt, Ndt, giám sát năng lượng, và kiểm tra vật liệu chịu lửa biến việc kiểm soát lò từ xử lý sự cố dựa trên kinh nghiệm thành kỹ thuật quy trình có thể đo lường được.
Mục tiêu không chỉ đơn giản là sản xuất sắt nóng chảy.
Mục tiêu là sản xuất sạch, ổn định về mặt hóa học, kim loại được kiểm soát nhiệt để đông cứng thành cấu trúc vi mô được chỉ định và tạo ra các vật đúc một cách nhất quán đáp ứng các kích thước, cơ học, gia công, và yêu cầu dịch vụ.