1. Tại sao độ chính xác về chiều lại quan trọng
Độ chính xác về kích thước là một trong những thuộc tính chất lượng quan trọng nhất của đúc, ảnh hưởng trực tiếp đến độ chính xác lắp ráp, độ tin cậy chức năng, cuộc sống mệt mỏi, và khả năng thay thế lẫn nhau.
Trong các ngành công nghiệp như hàng không vũ trụ, hệ thống truyền động ô tô, máy móc chính xác, thiết bị y tế, và thiết bị năng lượng, độ lệch kích thước thậm chí vài phần mười milimét có thể dẫn đến lỗi lắp ráp, suy giảm hiệu suất, hoặc chi phí gia công hạ nguồn quá mức.
Mặc dù tầm quan trọng của nó, độ chính xác về kích thước thường bị đánh giá thấp trong hoạt động đúc hàng ngày.
Nhiều nhà sản xuất phụ thuộc nhiều vào việc bù khuôn hoặc tăng dung sai gia công để giảm thiểu các vấn đề về kích thước.
Mặc dù các biện pháp này có thể tạm thời che giấu các vấn đề, chúng không giải quyết được sự biến đổi cơ bản của quy trình.
Do đó, khi khách hàng áp đặt các yêu cầu nghiêm ngặt về dung sai, các nhà sản xuất thường thấy mình không thể đạt được kết quả nhất quán.
Độ chính xác về kích thước không bị chi phối bởi một tham số duy nhất; đó là kết quả tích lũy của hành vi dụng cụ, đặc tính vật chất, năng lực thiết bị, lịch sử nhiệt, và thiết kế quy trình.
Bài viết này phân tích một cách có hệ thống các yếu tố chính ảnh hưởng đến độ chính xác về kích thước của vật đúc—đặc biệt là trong vật đúc dạng mẫu—dựa trên thực tiễn công nghiệp và các nguyên tắc kỹ thuật, và cung cấp hướng dẫn thực tế để kiểm soát hiệu quả.
2. Tổng quan - nguồn biến đổi chiều chính
Ở mức độ cao, lỗi chiều bắt nguồn từ bốn miền:
- Thiết kế / sơ đồ quy trình: Gating, một phần hình học, phân bố độ dày của tường, hỗ trợ cốt lõi.
- Dụng cụ / khuôn: hình học, trạng thái nhiệt, hành vi phát hành và mặc.
- Nguyên vật liệu: sáp hóa học (Đúc đầu tư), thành phần chịu lửa, sự thay đổi nội dung tái chế.
- Thiết bị & hoạt động: nhiệt độ/áp suất phun, độ chính xác điều khiển máy, nhiệt độ vỏ khi đổ, điều kiện làm mát/sấy khô và yếu tố con người.
Mỗi miền tương tác: VÍ DỤ., nhiệt độ khuôn ảnh hưởng đến độ co của sáp; nhiệt độ vỏ ảnh hưởng đến quá trình đông đặc của kim loại và độ phồng của vỏ; áp suất phun sáp và thời gian nhả sáp tạo ra ứng suất bên trong làm giảm ứng suất trong quá trình làm mát.
3. Các yếu tố liên quan đến nấm mốc
Khuôn xác định hình dạng ban đầu của mẫu sáp (hoặc lõi cát, trong các quá trình khác) và do đó thiết lập đường cơ sở cho độ chính xác về chiều.
Trong số các biến liên quan đến nấm mốc, kiểm soát nhiệt độ và thiết kế kết cấu là những người có ảnh hưởng nhất nhưng thường bị bỏ qua.
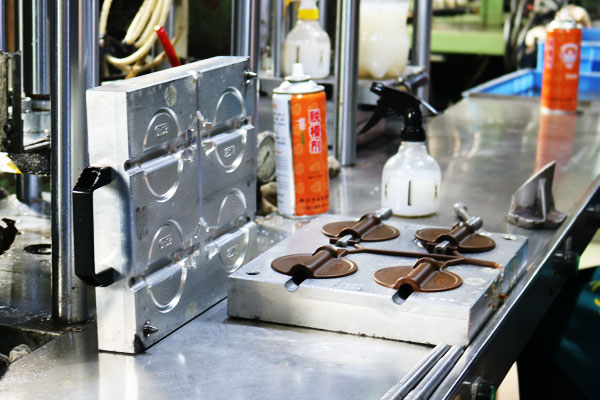
Nhiệt độ khuôn
Nhiệt độ khuôn có tác động trực tiếp và có thể định lượng được đến độ ổn định kích thước do sự giãn nở và co lại nhiệt.
TRONG Đúc đầu tư, khuôn thép hoặc nhôm có thể trải qua sự thay đổi kích thước có thể đo lường được với sự thay đổi nhiệt độ.
Sự chênh lệch nhiệt độ của 10 °C có thể gây ra sự thay đổi kích thước ở mức 0,05–0,15 mm đối với các khuôn cỡ trung bình—đáng kể đối với các bộ phận có độ chính xác cao.
Trong thực tế, khuôn thường được chuyển trực tiếp từ khu vực bảo quản (có thể là vô điều kiện) vào xưởng phun sáp. Sự chênh lệch nhiệt độ theo mùa làm trầm trọng thêm vấn đề.
Các mẫu sáp được tạo ra trước khi khuôn đạt đến trạng thái cân bằng nhiệt sẽ biểu hiện sai lệch kích thước hệ thống, ngay cả khi tất cả các thông số tiêm không thay đổi.
Nguyên tắc kiểm soát chính:
- Khuôn phải được ổn định nhiệt trong môi trường phun sáp trước khi sản xuất.
- Nhiệt độ khuôn cần được theo dõi và ghi lại để đúc chính xác.
- Chênh lệch nhiệt độ giữa các khuôn, sáp, và môi trường xung quanh cần được giảm thiểu để giảm sự làm mát và co ngót khác biệt.
Cấu trúc khuôn và hành vi phát hành
Cấu trúc khuôn ảnh hưởng đến cách ứng suất phát triển và giãn ra trong quá trình đông đặc và tháo khuôn sáp.
Thiết kế khuôn kém—chẳng hạn như không đủ bản nháp, cơ chế kéo lõi phức tạp, hoặc bố trí khoang không cân bằng—có thể gây biến dạng mẫu sáp trong quá trình nhả.
Thời điểm phát hành là đặc biệt quan trọng:
- Đúc sớm dẫn đến biến dạng dẻo do sáp chưa hoàn thành quá trình đông đặc và co ngót.
- Độ trễ tháo dỡ quá mức tăng độ bám dính và ma sát, đòi hỏi lực nhả cao hơn làm biến dạng mẫu.
Ngoài ra, Đường dẫn và cổng được thiết kế kém có thể gây ra tình trạng làm đầy không đồng đều và làm mát không đồng đều, chuyển thành sự không nhất quán về chiều.
4. Các yếu tố liên quan đến chất liệu sáp
Trong đúc đầu tư, mẫu sáp là nguyên mẫu của vật đúc, và độ chính xác về chiều của nó ảnh hưởng trực tiếp đến độ chính xác về chiều của vật đúc cuối cùng.
Chất lượng và hiệu suất của vật liệu sáp—bao gồm loại vật liệu sáp và trạng thái của sáp tái chế—là những yếu tố chính ảnh hưởng đến độ ổn định kích thước của mẫu sáp.

Chất liệu sáp mới
Các nhà sản xuất khác nhau sản xuất vật liệu sáp với thành phần nguyên liệu thô và tỷ lệ phụ gia khác nhau, dẫn đến sự khác biệt về tốc độ co ngót của chúng.
Ngay cả khi sử dụng cùng một khuôn, độ chính xác về kích thước của các mẫu sáp được tạo ra bởi các vật liệu sáp khác nhau sẽ thay đổi đáng kể.
Tốc độ co rút của vật liệu sáp là chỉ số quan trọng ảnh hưởng đến độ chính xác về kích thước của mẫu sáp;
tỷ lệ co rút cao hơn sẽ dẫn đến độ lệch kích thước lớn hơn sau khi mẫu sáp nguội đi, trong khi tốc độ co ngót ổn định là cơ sở để đảm bảo kích thước mẫu sáp nhất quán.
Vì thế, khi sản xuất vật đúc có độ chính xác kích thước cao, cần lựa chọn chất liệu sáp từ nhà sản xuất uy tín, có hiệu suất hoạt động ổn định,
đồng thời tiến hành kiểm tra, thử nghiệm nghiêm ngặt về độ co ngót của vật liệu sáp trước khi sử dụng để đảm bảo đáp ứng yêu cầu sản xuất.
Sáp tái chế
Ở hầu hết các công ty đúc, vật liệu sáp được tái chế và tái sử dụng để giảm chi phí sản xuất.
Tuy nhiên, trong quá trình tái chế, nhiều yếu tố sẽ thay đổi hiệu suất của vật liệu sáp, do đó ảnh hưởng đến sự ổn định kích thước của mẫu sáp.
Trước hết, tỷ lệ bổ sung sáp mới vào sáp tái chế thay đổi, dẫn đến tốc độ co ngót không nhất quán của vật liệu sáp hỗn hợp.
Thứ hai, sự không ổn định của quá trình xử lý sáp (chẳng hạn như tan chảy không đủ hoặc trộn không đều) dẫn đến hiệu suất không đồng đều của vật liệu sáp.
Ngoài ra, Sự khác biệt về hàm lượng nước và hàm lượng tro giữa các lô sáp tái chế cũng sẽ gây ra sự thay đổi về tốc độ co ngót của vật liệu sáp..
Một gợi ý thiết thực và hiệu quả là khi sản xuất vật đúc có độ chính xác kích thước cao, nên sử dụng máy phun sáp chuyên dụng, và tất cả các vật liệu sáp mới nên được áp dụng cho sản xuất.
Điều này có thể giảm thiểu tác động của sáp tái chế đến độ chính xác về kích thước của mẫu sáp và đảm bảo tính nhất quán của kích thước mẫu sáp.
Cho đến bây giờ, một số công ty vẫn sử dụng máy phun sáp thay xi lanh để sản xuất các sản phẩm có độ chính xác cao, nhằm mục đích kiểm soát tính nhất quán nhiệt độ của vật liệu sáp càng nhiều càng tốt, do đó đảm bảo sự ổn định kích thước của mẫu sáp.
5. Hiệu suất máy phun sáp
Hiệu suất của máy phun sáp là yếu tố thiết bị chính ảnh hưởng đến độ ổn định kích thước của mẫu sáp.
Độ chính xác mà máy phun sáp kiểm soát nhiệt độ sáp, áp suất phun, và các thông số khác trực tiếp xác định chất lượng và độ chính xác về kích thước của mẫu sáp.
Thử nghiệm thực tế cho thấy khi nhiệt độ cài đặt của máy phun sáp là 53°C, nhiệt độ của vật liệu sáp được bơm từ cổng phun sáp dao động trong khoảng từ 52°C đến 56°C (loại trừ lỗi đo lường),
chỉ ra rằng máy phun sáp không đủ độ chính xác trong việc kiểm soát nhiệt độ vật liệu sáp.
Ngoài những hạn chế về hiệu suất của thiết bị, yếu tố con người cũng ảnh hưởng đến hiệu suất của máy phun sáp.
Ví dụ, Một số công nhân đã quen với việc đổ trực tiếp các mẫu sáp thải vào thùng chứa sáp của máy phun sáp, ảnh hưởng trực tiếp đến độ đồng đều nhiệt độ của vật liệu sáp trong bể.
Tần suất bổ sung sáp vào bể chứa sáp cũng ảnh hưởng đến độ đồng đều nhiệt độ của vật liệu sáp:
nếu sáp được bổ sung quá thường xuyên, nhiệt độ của sáp mới sẽ gây ra sự dao động nhiệt độ chung của vật liệu sáp trong bể;
nếu bổ sung quá không thường xuyên, nhiệt độ của vật liệu sáp sẽ giảm do mất nhiệt, dẫn đến những thay đổi về tính lưu động và tốc độ co ngót của nó.
6. Thông số phun sáp
Thông số phun sáp là yếu tố trực quan nhất ảnh hưởng đến độ chính xác về kích thước của mẫu sáp, bao gồm áp lực phun sáp, thời gian phát hành khuôn, Tốc độ tiêm, và các thông số khác.
Trong số này, Áp suất phun sáp và thời gian nhả khuôn có tác động đáng kể nhất đến độ chính xác về kích thước của mẫu sáp.
Áp suất phun sáp ảnh hưởng trực tiếp đến mức độ lấp đầy của vật liệu sáp trong khoang khuôn.
Nếu áp suất phun quá thấp, vật liệu sáp không thể lấp đầy hoàn toàn khoang khuôn, dẫn đến kích thước của mẫu sáp không đủ.
Nếu áp suất phun quá cao, vật liệu sáp sẽ tạo ra ứng suất bên trong quá mức trong khoang khuôn, và ứng suất bên trong này sẽ được giải phóng trong quá trình làm mát, dẫn đến biến dạng mẫu sáp.
Như đã đề cập trước đó, Thời gian nhả khuôn cũng có tác động trực tiếp đến độ chính xác về kích thước của mẫu sáp.
Tuy nhiên, ngay cả khi các thông số tiêm sáp được đặt nhất quán, sự biến động về kích thước mẫu sáp vẫn xảy ra, liên quan chặt chẽ đến hiệu suất của máy phun sáp.
Thử nghiệm thực tế cho thấy khi cùng một máy phun sáp liên tục tạo ra 40 mẫu sáp của mặt bích (kích thước thiết kế 95mm), sự khác biệt giữa kích thước tối đa và tối thiểu của 40 mẫu sáp đạt 0,3mm.
Điều tra sâu hơn cho thấy hai trong số các mẫu sáp có sai lệch kích thước do thời gian giải phóng khuôn kéo dài do công nhân nghỉ giải lao..
Khi thời gian nhả khuôn được kéo dài một cách giả tạo đến 3 phút, kích thước của tất cả các mẫu sáp gần như nhất quán.
Tuy nhiên, thời gian nhả khuôn kéo dài sẽ ảnh hưởng nghiêm trọng đến hiệu quả sản xuất, và nhiều cấu trúc sản phẩm không phù hợp với thời gian nhả khuôn kéo dài; thử nghiệm này chỉ xác minh tác động của thời gian nhả khuôn lên kích thước mẫu sáp.
7. Làm mát mẫu sáp
Quá trình làm mát của mẫu sáp là mắt xích quan trọng ảnh hưởng đến độ chính xác về kích thước của nó, đặc biệt đối với các mẫu sáp có độ chính xác chiều cao.
Trong thực tế sản xuất, không nên sử dụng nước để làm nguội các mẫu sáp có độ chính xác kích thước cao.
Ngay cả khi mẫu sáp bị che phủ sau khi cho vào nước, dễ gây ra tốc độ làm mát không đồng đều, dẫn đến sự co rút không đồng đều và sự biến dạng hơn nữa của mẫu sáp.
Tại các nhà máy đúc tiên tiến nước ngoài, làm mát bằng nước các mẫu sáp hầu như không bao giờ được sử dụng, phản ánh đầy đủ tầm quan trọng của việc làm mát đồng đều đối với độ chính xác về kích thước của mẫu sáp.
Đối với sản phẩm dễ bị biến dạng, phải chế tạo các dụng cụ tạo hình đặc biệt cho mẫu sáp trong quá trình làm nguội.
Cần lưu ý rằng các dụng cụ tạo hình không được khuyến khích làm bằng kim loại như nhôm., vì kim loại có tính dẫn nhiệt cao, điều này sẽ làm mẫu sáp nguội nhanh cục bộ và dẫn đến biến dạng.
Trong sản xuất một số sản phẩm hàng không vũ trụ, mỗi mẫu sáp được trang bị một công cụ làm mát chuyên dụng để đảm bảo làm mát đồng đều và duy trì độ chính xác về kích thước của nó.
8. Vật liệu chịu lửa và độ bền của vỏ
Trong đúc đầu tư, vỏ làm bằng vật liệu chịu lửa dùng làm khuôn để đổ kim loại nóng chảy, và hiệu suất của vật liệu chịu lửa và độ bền của vỏ ảnh hưởng trực tiếp đến độ chính xác về kích thước của vật đúc cuối cùng.
Các vật liệu chịu lửa khác nhau có hệ số giãn nở nhiệt khác nhau (ảnh hưởng của hệ số giãn nở nhiệt đến kích thước vật đúc đã được đề cập ở các bài viết trước).
Những khác biệt này sẽ dẫn đến sự biến đổi về độ giãn nở và co lại của vỏ trong quá trình làm nóng và làm mát., do đó ảnh hưởng đến độ chính xác kích thước của vật đúc.

Ngay cả khi sử dụng cùng một loại vật liệu chịu lửa, sự khác biệt trong việc chuẩn bị bùn, phương pháp hoạt động, và độ dày vỏ cũng sẽ ảnh hưởng đến kích thước vật đúc.
Ngoài ra, độ phồng của vỏ là một yếu tố quan trọng khác ảnh hưởng đến độ chính xác của kích thước vật đúc.
Vỏ phồng có thể do kết cấu sản phẩm không hợp lý, mật độ lớp giữa của vỏ không đủ trong quá trình chế tạo vỏ, độ dày vỏ không đồng đều, và những lý do khác.
Một khi vỏ phồng lên trong quá trình đổ, hình dạng của khoang đúc sẽ thay đổi, dẫn đến sai lệch kích thước nghiêm trọng của vật đúc.
9. Nhiệt độ vỏ trong quá trình đổ
Nhiệt độ của vỏ gốm tại thời điểm đổ là một biến số quan trọng của quá trình, trực tiếp kiểm soát cách kim loại nóng chảy đông đặc - và do đó ảnh hưởng mạnh mẽ đến kích thước cuối cùng.
Nhiệt độ vỏ thiết lập tốc độ trích nhiệt cục bộ: lớp vỏ nóng hơn làm giảm tốc độ nguội của kim loại và làm chậm quá trình đông đặc, trong khi lớp vỏ lạnh hơn làm tăng tốc độ làm mát và thúc đẩy quá trình đóng băng nhanh chóng.
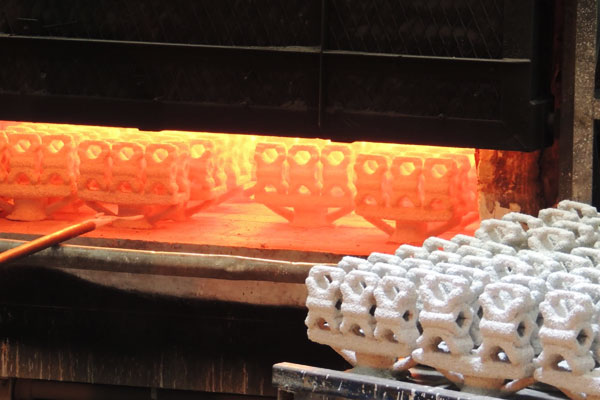
Cả hai thái cực đều thay đổi hành vi co ngót, hiệu quả cho ăn và xu hướng khuyết tật đúc.
- quá nóng: khi vỏ quá nóng (ví dụ ~ 1000 ° C so với lớp vỏ mát hơn nhiều), kim loại nguội dần, quá trình đông đặc kéo dài, và độ co rút thể tích tổng thể có thể tăng lên.
Làm mát chậm cũng làm thay đổi địa điểm và thời gian cho ăn, có thể gây ra sai lệch kích thước lớn hơn hoặc khuyết tật co ngót bên trong do bộ phận vẫn ở trạng thái lỏng lâu hơn và độ co lại lớn hơn trước khi kim loại được hỗ trợ hoàn toàn bởi ma trận cứng.. - Quá lạnh: khi vỏ chưa được làm nóng (ví dụ ~600°C), kim loại đóng băng nhanh chóng.
Sự đông lạnh nhanh có thể giữ lại kim loại trước khi khoang được lấp đầy hoàn toàn và làm tăng khả năng đóng lạnh, chạy sai hoặc điền không đầy đủ - tất cả đều tạo ra lỗi kích thước và sự không phù hợp.
Vì nhiệt độ vỏ tối ưu phụ thuộc vào tính chất hóa học của hợp kim, phần dày, thiết kế cổng/riser và dung sai kích thước cần thiết, Việc kiểm soát nhiệt độ vỏ phải được chỉ định và xác nhận cho từng loại vật đúc.
Các biện pháp thực tế bao gồm gia nhiệt trước vỏ đến điểm đặt được xác nhận, theo dõi nhiệt độ vỏ bằng cặp nhiệt điện hoặc nhiệt kế hồng ngoại tại các vị trí đại diện, và ghi lại nhiệt độ để truy xuất nguồn gốc.
Nên sử dụng phương pháp đổ thí điểm hoặc mô phỏng nhiệt để xác định cửa sổ nhiệt độ vỏ tạo ra khả năng làm mát đồng đều., cho ăn có thể dự đoán được và độ ổn định kích thước cần thiết.
Danh sách kiểm tra thực tế
- Xác định và ghi lại phạm vi nhiệt độ vỏ mục tiêu cho từng hình dạng hợp kim và bộ phận.
- Làm nóng vỏ trước và để nhiệt độ cân bằng trước khi đổ; tránh độ dốc nhiệt độ lớn trên vỏ.
- Theo dõi nhiệt độ vỏ trong thời gian thực (cặp nhiệt điện hoặc IR hiệu chuẩn) và ghi lại số đọc cho từng lô.
- Sử dụng việc đổ mẫu hoặc mô phỏng để xác nhận cửa sổ nhiệt độ và xác nhận hiệu suất cấp liệu và đông đặc theo hướng.
- Nếu sự trôi dạt chiều xuất hiện, tương quan nó với nhật ký nhiệt độ vỏ như bước chẩn đoán đầu tiên.
Do đó, việc kiểm soát nhiệt độ vỏ là một biện pháp kiểm soát có đòn bẩy cao.: nó điều chỉnh hành vi hóa rắn với chiến lược gating/riser, giảm thiểu sự bất ngờ về độ co ngót và giúp đảm bảo độ chính xác về chiều có thể lặp lại.
10. Các yếu tố sơ đồ quy trình
Sơ đồ quy trình là hướng dẫn tổng thể cho quá trình sản xuất đúc, và tính hợp lý của nó ảnh hưởng trực tiếp đến độ chính xác kích thước của vật đúc. Trong số các yếu tố chính ở đây, vị trí cổng và cấu trúc đúc có ảnh hưởng nhất.
Các vị trí cổng khác nhau sẽ dẫn đến mức độ biến dạng đúc khác nhau.
Điểm này có trường hợp điển hình trong cả sổ tay đúc kết đầu tư và sách chuyên môn liên quan (chẳng hạn như tác phẩm của Yamaya Yoko), và nhiều chuyên gia trong ngành cũng đã trích dẫn các ví dụ liên quan, nên bài viết này sẽ không trình bày chi tiết hơn.

Nguyên nhân cơ bản là vị trí cổng khác nhau dẫn đến sự khác biệt trong trình tự điền, phân bố trường nhiệt độ, và phân bố ứng suất của kim loại nóng chảy trong khoang, do đó gây ra sự thay đổi về độ co ngót và biến dạng của vật đúc.
Ngoài ra, cấu trúc đúc khác nhau cũng sẽ dẫn đến độ co ngót của vật đúc không đồng đều.
Ví dụ, vật đúc có kết cấu phức tạp, độ dày thành không đồng đều, và sự chênh lệch lớn về thể tích cục bộ sẽ có tốc độ làm nguội không đồng đều trong quá trình đông đặc, dẫn đến sự co ngót không đồng đều và sai lệch kích thước hơn nữa.
Vì thế, khi thiết kế cấu trúc đúc và sơ đồ quy trình, cần xem xét đầy đủ tác động của độ co ngót đến độ chính xác kích thước và thực hiện các biện pháp tương ứng để giảm sai lệch kích thước.
11. Phần kết luận
Độ chính xác về kích thước của vật đúc bị ảnh hưởng bởi nhiều yếu tố, bao gồm nhưng không giới hạn ở khuôn, vật liệu sáp, máy phun sáp, thông số tiêm sáp, làm mát mô hình sáp, vật liệu chịu lửa, nhiệt độ vỏ trong quá trình đổ, và sơ đồ quy trình.
Trong thực tế sản xuất, nhà sản xuất thường chỉ tập trung vào các yếu tố riêng lẻ (chẳng hạn như điều chỉnh khuôn và tăng trợ cấp gia công) và bỏ qua tác động toàn diện của nhiều yếu tố khác nhau, dẫn đến không đáp ứng được yêu cầu về độ chính xác cao của khách hàng.
Để sản xuất vật đúc có độ chính xác kích thước cao, cần thiết lập một hệ thống kiểm soát chất lượng toàn diện, kiểm soát chặt chẽ mọi mắt xích của quá trình sản xuất, và chú ý đến từng chi tiết có thể ảnh hưởng đến độ chính xác về kích thước.
Ngoài những yếu tố nêu trên, các khía cạnh khác như sau hoàn thiện (mài, gia công) cũng sẽ có tác động nhất định đến độ chính xác của kích thước đúc.
Chỉ bằng cách xem xét toàn diện và kiểm soát chặt chẽ tất cả các yếu tố liên quan, độ ổn định kích thước và độ chính xác của vật đúc mới được cải thiện một cách hiệu quả, đáp ứng yêu cầu ngày càng cao về chất lượng của khách hàng và nâng cao khả năng cạnh tranh trên thị trường của doanh nghiệp.