

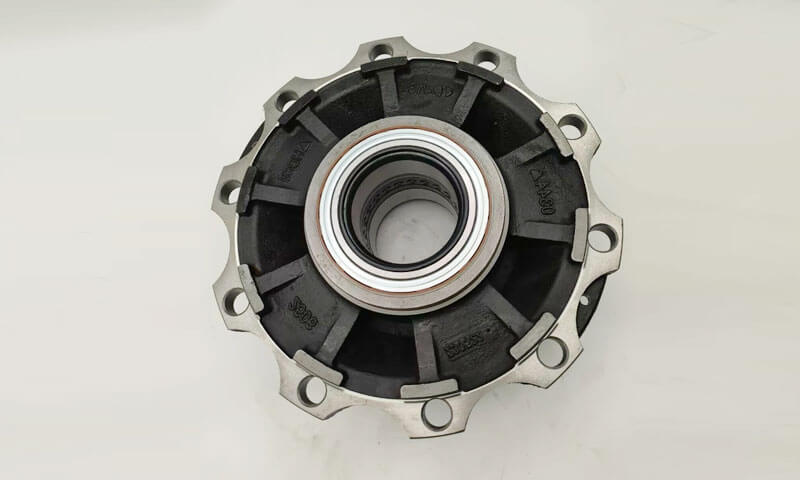
Đúc bánh xe và đĩa đại diện cho một loại lớn các thành phần kết cấu quay được triển khai rộng rãi trong hệ thống phanh ô tô, thiết bị truyền động cơ khí, máy móc khai thác mỏ và lắp ráp điện hàng hải.
Sản phẩm tiêu biểu bao gồm bánh đà, đĩa phanh, ròng rọc vành đai, trung tâm bánh xe, đĩa bánh răng và trống phanh.
Tất cả các bộ phận này có chung đặc điểm cấu trúc giống như thân quay đối xứng trục: một trung tâm dày đặc hình thành các điểm nóng nổi bật, mạng kết nối chuyển tiếp giữa các trung tâm và vành ngoài, và các cạnh chu vi bên ngoài có thành mỏng.
Sự chênh lệch độ dày thành lớn mang đến những thách thức luyện kim vốn có, bao gồm cả độ xốp co ngót tập trung bên trong các trục, biến dạng cong vênh ở mặt cuối, vết nứt ứng suất nhiệt, xu hướng lạnh trên các phần mỏng, độ cứng chu vi không đồng đều, tạp chất xỉ và lỗ khí.
Triết lý cốt lõi của thiết kế quy trình nằm ở việc điều chỉnh trình tự đông đặc thông qua các ống đứng, làm lạnh và bố trí cổng được tối ưu hóa để thực hiện quá trình hóa rắn theo hướng hoặc hóa rắn theo tỷ lệ theo yêu cầu.
Đúc cát đã trở thành con đường sản xuất chủ đạo cho bánh xe cỡ trung bình đến lớn & đúc đĩa với khối lượng sản xuất hàng loạt vừa và nhỏ nhờ vào công cụ linh hoạt, đầu tư trả trước thấp và khả năng thích ứng mạnh mẽ với hình dạng đa dạng.
1. Đặc điểm cấu trúc và các thách thức đúc của các bộ phận bánh xe và đĩa
Đúc bánh xe và đĩa là điển hình thành phần cấu trúc quay đặc trưng bởi hình học đối xứng trục, sự khác biệt lớn về độ dày phần, và hành vi truyền nhiệt phức tạp trong quá trình hóa rắn.
Mặc dù các thành phần này nhìn chung có hình dạng bên ngoài tương đối đơn giản, chất lượng đúc bên trong của chúng phụ thuộc nhiều vào sự tương tác giữa hình học, dòng kim loại nóng chảy, và kiểm soát hóa rắn.
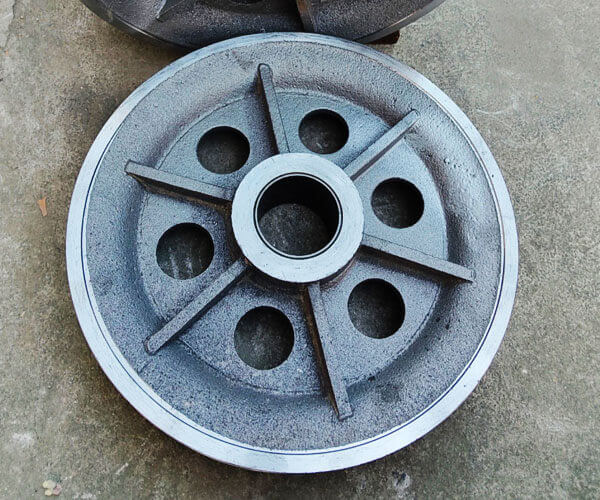
Đặc điểm cấu trúc điển hình của vật đúc bánh xe và đĩa
Đúc bánh xe hoặc đĩa nói chung có thể được chia thành ba khu vực chức năng: trung tâm, phần đĩa/web, và vành ngoài.
Các trung tâm trung tâm thường là phần dày nhất và là điểm kết nối của trục, Vòng bi, bu lông, hoặc hệ thống truyền tải.
Do khối lượng lớn và tốc độ làm mát chậm, trung tâm trở thành điểm nóng nhiệt chính trong quá trình hóa rắn.
Kim loại lỏng ở vùng này nóng chảy lâu hơn vùng xung quanh, gây ra nguy cơ cao về khuyết tật co ngót nếu không được cung cấp đủ thức ăn.
Các đĩa hoặc phần web kết nối trục với vành ngoài và chịu trách nhiệm truyền tải trọng cơ học trong khi vẫn duy trì kết cấu nhẹ.
Vùng này thường chứa các chuyển tiếp độ dày dần dần hoặc cong. Thiết kế chuyển tiếp không đúng cách hoặc làm mát không đồng đều có thể tạo ra ứng suất dư, biến dạng, và vết nứt nóng.
Các vành ngoài thường có độ dày mặt cắt nhỏ hơn và nguội nhanh hơn trung tâm.
Việc làm mát quá mức khu vực này có thể gây ra hiện tượng đông cứng sớm trước khi trung tâm nạp xong, dẫn đến độ xốp bên trong và tính chất cơ học không đồng đều.
Mối quan hệ giữa ba vùng này quyết định hành vi truyền tổng thể:
- Trung tâm có xu hướng nóng và cần được cho ăn hiệu quả.
- Đĩa yêu cầu làm mát cân bằng để tránh biến dạng.
- Vành yêu cầu hóa rắn có kiểm soát để tránh đóng băng sớm.
Vì thế, thiết kế đúc thành công phải đạt được độ dốc nhiệt được kiểm soát từ các vùng bên ngoài về phía vùng cấp liệu trung tâm.
Những thách thức đúc chính của các bộ phận bánh xe và đĩa
Đúc bánh xe và đĩa liên quan đến hành vi nhiệt phức tạp do cấu trúc đặc trưng của chúng trung tâm dày, mạng lưới mỏng, và vành ngoài.
Sự khác biệt lớn về độ dày phần tạo ra sự hóa rắn không đồng đều, khó khăn khi cho ăn, và sự tập trung ứng suất.
Bảng sau đây tóm tắt những thách thức đúc chính và phương pháp kiểm soát tương ứng.
| Thử thách casting | Nguyên nhân và cơ chế | Khiếm khuyết hoặc rủi ro điển hình | Các biện pháp kiểm soát được đề xuất |
| Độ xốp co ngót ở điểm nóng nhiệt Hub | Trục trung tâm có độ dày tiết diện lớn nhất và thời gian đông đặc lâu nhất. Khi các khu vực xung quanh đóng băng sớm hơn, kênh cho ăn có thể bị chặn, ngăn ngừa sự bù đắp kim loại lỏng cho sự co ngót hóa rắn. | Khoang co ngót bên trong, độ xốp vi mô, giảm độ bền mỏi, kết quả kiểm tra siêu âm kém. | Áp dụng thiết kế hóa rắn định hướng; tối ưu hóa kích thước và vị trí của ống nâng; sử dụng ống đứng cách nhiệt/tỏa nhiệt, ớn lạnh bên ngoài, và kiểm soát nhiệt độ rót thích hợp. |
| Làm mát không đồng đều và hình thành ứng suất nhiệt | Viền mỏng và phần web nguội nhanh hơn, trong khi trục dày vẫn nóng trong thời gian dài hơn. Tốc độ làm mát khác nhau tạo ra gradient nhiệt và sự co lại không đều. | Vết nứt nóng, Ứng suất dư, cong vênh đĩa, mất độ tròn, biến dạng gia công, mất cân bằng động. | Tối ưu hóa hướng truyền, độ cứng của khuôn, điều kiện làm mát, và áp dụng xử lý nhiệt giảm ứng suất cho các bộ phận chính xác. |
Việc lấp đầy đĩa mỏng và các phần web không đầy đủ |
Các phần mỏng mất nhiệt nhanh chóng trong quá trình đổ đầy khuôn. Nếu nhiệt độ kim loại nóng chảy giảm xuống dưới nhiệt độ làm đầy tới hạn, việc lấp đầy khoang hoàn toàn trở nên khó khăn. | Misruns, lạnh, cạnh không đầy đủ, chất lượng bề mặt kém. | Tối ưu hóa vị trí cổng, tốc độ làm đầy, Nhiệt độ đổ, và sử dụng các hệ thống làm đầy có độ nhiễu thấp trơn tru như cửa bên hình vòng hoặc làm đầy đáy. |
| Độ xốp khí và tạp chất phi kim loại | Dòng kim loại nóng chảy hỗn loạn gây ra sự cuốn theo không khí, quá trình oxy hóa, trộn xỉ, và xói mòn nấm mốc. Khối lượng đổ lớn làm tăng rủi ro hòa nhập. | lỗ phun nước, độ xốp dưới bề mặt, khuyết tật oxit, tạp chất xỉ, giảm hiệu suất mệt mỏi. | Sử dụng hệ thống cổng có độ nhiễu thấp, bộ lọc bọt gốm, loại bỏ xỉ hiệu quả, tính thấm khuôn thích hợp, và thực hành đổ ổn định. |
| Biến dạng kích thước và mất ổn định gia công | Sự co lại không đều trong quá trình làm mát gây ra sự tích tụ ứng suất bên trong. Trục nóng hạn chế sự co ngót của các phần vành nguội. | Độ lệch độ phẳng, mất đồng tâm, điều kiện ngoài vòng, phụ cấp gia công quá mức. | Cải thiện tính đối xứng làm mát, tối ưu hóa thiết kế khuôn, kiểm soát thời gian rung chuyển, và thực hiện điều trị giảm căng thẳng khi cần thiết. |
2. Bố cục quy trình tổng thể & Đề án chia tay
Sơ đồ quy trình của Đúc cát các thành phần bánh xe và đĩa là yếu tố quan trọng quyết định hành vi làm đầy, trình tự hóa rắn, độ chính xác chiều, và chất lượng đúc cuối cùng.
Không giống như vật đúc có hình dạng đơn giản, các bộ phận bánh xe có sự khác biệt đáng kể về độ dày mặt cắt giữa trung tâm trung tâm, đĩa/web, và vành ngoài, việc lựa chọn hướng đúc và phương pháp chia tay đặc biệt quan trọng.
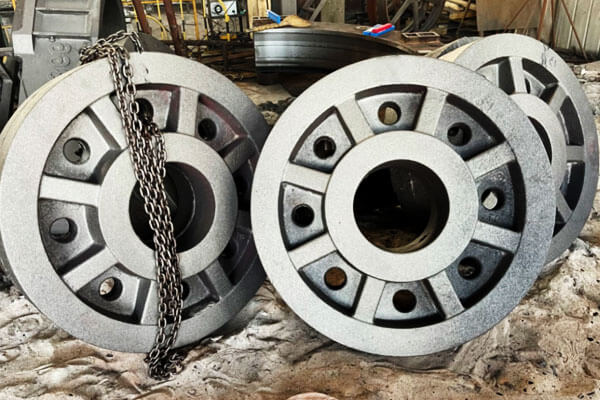
Quá trình chia tay ngang (Giải pháp phổ biến nhất)
Chia tay ngang là phương pháp được sử dụng rộng rãi nhất để đúc bánh xe và đĩa, đặc biệt là cho Bánh đà, đĩa phanh, bánh xe ròng rọc, trung tâm vừa và nhỏ, và đĩa công nghiệp nói chung.
Trong sự sắp xếp này, vật đúc được định vị theo chiều ngang, và mặt phẳng phân khuôn thường được chọn thông qua đĩa hoặc phần web.
Khuôn được chia thành phần trên và phần kéo dưới, cho phép rút mẫu thuận tiện, cài đặt lõi, và lắp ráp khuôn.
Phương pháp này tương thích rộng rãi với cả hai:
- Hệ thống đúc cát xanh cho sản xuất hàng loạt;
- Quy trình cát liên kết nhựa cho sản xuất hàng loạt vừa và nhỏ.
Ưu điểm chính của chia tay ngang là cách bố trí quy trình đơn giản, đầu tư dụng cụ thấp, và hiệu quả sản xuất tuyệt vời.
Vị trí cốt lõi tương đối đơn giản, làm cho nó phù hợp với các bộ phận có lỗ trung tâm, Khoang bên trong, hoặc kết cấu lắp trục.
Sự sắp xếp cổng điển hình bao gồm:
- Cổng trung tâm, nơi kim loại nóng chảy đi qua khu vực trung tâm và chảy ra ngoài về phía vành;
- Cổng bên chu vi, nơi kim loại nóng chảy đi vào đều xung quanh chu vi để cải thiện độ ổn định của chất làm đầy.
Tuy nhiên, đúc ngang cũng có những hạn chế nhất định. Bởi vì bề mặt trên và dưới của vật đúc có điều kiện truyền nhiệt khác nhau, làm mát thường không đối xứng.
Điều này có thể dẫn đến:
- Co ngót không đều;
- Cong vênh mặt cuối;
- Ứng suất dư;
- Độ lệch kích thước.
Ngoài ra, bề mặt trên của khoang khuôn có xu hướng bẫy khí và các tạp chất phi kim loại cao hơn, có thể gây ra:
- lỗ phun nước;
- Bao gồm xỉ;
- Khiếm khuyết bề mặt.
Vì thế, dành cho các bộ phận bánh xe có độ chính xác quan trọng, chia tay ngang thường yêu cầu các biện pháp bổ sung như cải thiện khả năng thông gió, cổng tối ưu hóa, và làm mát có kiểm soát.
Quá trình chia tay dọc và đổ dọc
Quá trình phân chia theo chiều dọc đặt bánh xe hoặc đĩa đúc theo hướng thẳng đứng, với khuôn được phân chia dọc theo hướng xuyên tâm của bộ phận.
Phương pháp này chủ yếu được sử dụng để trục bánh xe có độ chính xác cao, bánh xe dẫn động hạng nặng, linh kiện đường sắt, và các bộ phận quay lớn đòi hỏi độ ổn định kích thước tuyệt vời.
So với đúc ngang, đúc dọc cung cấp một môi trường nhiệt đối xứng hơn.
Toàn bộ chu vi của vật đúc có tốc độ làm mát đồng đều hơn, giúp giảm đáng kể sự chênh lệch nhiệt độ giữa các vùng khác nhau.
Những lợi ích chính bao gồm:
- Cải thiện độ tròn và độ đồng tâm;
- Giảm biến dạng sau khi làm mát;
- Phân bố cấu trúc vi mô cân bằng hơn;
- Căng thẳng dư thấp hơn.
Bởi vì vật đúc được định vị theo chiều dọc, dòng kim loại nóng chảy cũng có thể được kiểm soát tốt hơn, giảm nguy cơ lấp đầy không đồng đều giữa phần trên và phần dưới.
Tuy nhiên, chia tay dọc đòi hỏi khả năng đúc tiên tiến hơn. Những thách thức chính bao gồm:
- Thiết kế lõi và mẫu phức tạp hơn;
- Yêu cầu lắp ráp khuôn cao hơn;
- Tăng khó khăn trong việc xử lý khuôn lớn;
- Yêu cầu lớn hơn đối với thiết bị nâng và định vị.
Vì thế, phương pháp này thường được áp dụng ở môi trường sản xuất cát nhựa, đặc biệt đối với vật đúc nặng khối lượng trung bình hoặc tùy chỉnh thay vì sản xuất tự động khối lượng lớn.
Quá trình đổ nghiêng (Phương pháp tối ưu hóa lai)
Đổ nghiêng là một quá trình cải tiến dựa trên nguyên tắc đúc ngang.
Trong quá trình rót, khuôn nghiêng ở một góc được kiểm soát, thường xung quanh 10°–25°, cho phép kim loại nóng chảy đi vào khoang trong điều kiện ổn định hơn.
Phương pháp này kết hợp các ưu điểm của đúc ngang và đúc dọc bằng cách cải thiện cả:
- Làm đầy độ mịn;
- Kiểm soát hướng kiên cố hóa.
Vị trí nghiêng làm giảm tác động trực tiếp của kim loại lên bề mặt khuôn và giảm sự nhiễu loạn trong quá trình đổ đầy.
Đồng thời, nó thúc đẩy độ dốc nhiệt thuận lợi hơn, giúp kim loại nóng chảy hướng tới khu vực trung tâm.
Đổ nghiêng đặc biệt thích hợp cho:
- Bánh xe sắt dẻo;
- Đúc đĩa lớn;
- Các bộ phận có xu hướng co ngót trung tâm nghiêm trọng.
Lợi ích chính của nó bao gồm:
- Giảm sự hình thành bao gồm oxit;
- Cải thiện hiệu quả cấp liệu trung tâm;
- Nguy cơ co ngót độ xốp thấp hơn;
- Ổn định kích thước tốt hơn.
Tuy nhiên, đổ nghiêng cần có thêm thiết bị hoặc đồ đạc để kiểm soát góc khuôn một cách chính xác, làm cho nó phù hợp hơn cho sản xuất chuyên dụng hơn là dây chuyền đúc tiêu chuẩn.
3. Quy trình thiết kế và sản xuất khuôn cát
Chất lượng của khuôn cát quyết định trực tiếp đến hành vi làm đầy, chất lượng bề mặt, độ chính xác chiều, và độ bền bên trong của vật đúc bánh xe và đĩa.
Bởi vì các thành phần này thường kết hợp đường kính lớn, trung tâm dày, phần web mỏng, và điều kiện truyền nhiệt phức tạp, quá trình đúc phải cung cấp đủ cường độ để duy trì sự ổn định của khoang đồng thời duy trì tính thấm và khả năng thu gọn tốt.
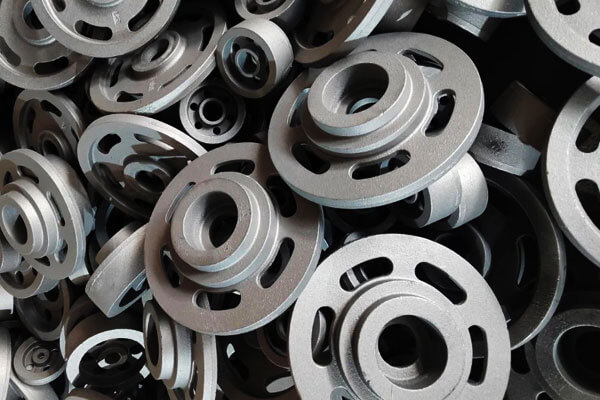
Đúc cát xanh để sản xuất hàng loạt các linh kiện bánh xe vừa và nhỏ
Đúc cát xanh là một trong những phương pháp kinh tế và được sử dụng rộng rãi nhất để sản xuất vật đúc bánh xe và đĩa cỡ vừa và nhỏ, chẳng hạn như:
- Ròng rọc đai;
- Bánh đà nhỏ;
- Trống phanh;
- Đĩa công nghiệp tổng hợp.
Quá trình này sử dụng hỗn hợp cát silic, Bentonite đất sét, Nước, và các chất phụ gia carbon để tạo ra vật liệu đúc có thể tái sử dụng.
Nó đặc biệt thích hợp cho các dây chuyền sản xuất tự động đòi hỏi năng suất cao và chi phí sản xuất thấp.
Hiệu suất của cát xanh phụ thuộc rất nhiều vào tính chất vật lý của nó. Các thông số điều khiển điển hình bao gồm:
| Tham số | Phạm vi điển hình | Ảnh hưởng đến chất lượng đúc |
| Độ ẩm | 3.2%–3,8% | Kiểm soát độ bền khuôn, tính dẻo, và tạo khí |
| Khả năng nén | 38%–45% | Xác định mật độ đúc và độ ổn định của khoang |
| Tính thấm | ≥80 | Đảm bảo thoát khí hiệu quả trong quá trình rót |
| Cường độ nén xanh | 0.12–0,16 MPa | Cung cấp đủ độ bền khuôn chống lại áp lực kim loại |
Tỷ lệ phụ gia bentonite và carbon hoạt tính phải được kiểm soát cẩn thận. Bentonite cung cấp sức mạnh liên kết, trong khi bụi than hoặc các chất phụ gia chứa cacbon tương tự giúp giảm:
- Sự thâm nhập kim loại;
- Khuyết tật cháy nổ;
- Độ nhám bề mặt;
- Khiếm khuyết bề mặt liên quan đến khí.
Trong quá trình sản xuất, nhiệt độ cát khai hoang cũng phải được kiểm soát. Cát khai hoang nóng có thể ảnh hưởng tiêu cực đến sự phân bổ độ ẩm và làm giảm chất lượng nấm mốc, dẫn đến độ hoàn thiện bề mặt kém và độ không ổn định về kích thước.
Dùng cho đúc bánh xe và đĩa, các biện pháp thông gió bổ sung thường được áp dụng vì khí có xu hướng tích tụ xung quanh các điểm cao nhất của trục và các phần web.
Các giải pháp điển hình bao gồm:
- Rãnh thông hơi hình khuyên dọc theo bề mặt chia tay;
- Lỗ thoát khí ở điểm cao của khuôn;
- Các ống thông hơi bổ sung phía trên các khu vực khoang kín.
Tuy nhiên, đúc cát xanh cũng có những hạn chế. Bởi vì khuôn có độ cứng tương đối thấp và độ ổn định kích thước vừa phải, độ chính xác kích thước điển hình là khoảng CT9, CT11 theo tiêu chuẩn dung sai đúc.
Ngoài ra, Đặc tính làm mát tương đối chậm và không kiểm soát được của khuôn cát xanh làm tăng nguy cơ khuyết tật co ngót ở các phần trung tâm dày.
Vì thế, Cát xanh thường không được ưa chuộng cho các trục bánh xe bằng sắt dẻo chịu tải nặng đòi hỏi phải kiểm tra siêu âm nghiêm ngặt hoặc hiệu suất mỏi cao.
Khuôn cát nhựa tự đông cứng dành cho đúc bánh xe lớn và hiệu suất cao
Đối với trục bánh xe lớn, bánh đà hạng nặng, linh kiện đường sắt, và vật đúc yêu cầu kiểm tra không phá hủy nghiêm ngặt, cát nhựa tự đông cứng là công nghệ đúc được ưa chuộng.
Không giống như cát xanh, Cát nhựa đạt được độ bền khuôn thông qua liên kết hóa học giữa nhựa và chất làm cứng, cho phép sản xuất các khuôn lớn và phức tạp mà không cần thiết bị nén bên ngoài.
Vật liệu điển hình bao gồm:
- 70/140 cát silic dạng lưới;
- Cát Ceramsite để cải thiện độ ổn định nhiệt;
- Hệ thống nhựa Furan hoặc nhựa phenolic kiềm.
Tỷ lệ bổ sung nhựa thường được kiểm soát trong khoảng 1.0%–1,4%, trong khi liều lượng chất làm cứng được điều chỉnh theo:
- Nhiệt độ môi trường;
- Độ ẩm;
- Tốc độ xử lý cần thiết;
- Yêu cầu về chu kỳ sản xuất.
Cát nhựa mang lại một số lợi ích quan trọng cho việc đúc bánh xe và đĩa:
Cải thiện độ chính xác kích thước
Độ cứng và độ ổn định cao của khuôn cát nhựa cho phép độ chính xác về kích thước đạt xấp xỉ CT8–CT9, tốt hơn đáng kể so với đúc cát xanh thông thường.
Điều này đặc biệt quan trọng đối với các bộ phận quay trong đó độ lệch kích thước có thể ảnh hưởng đến:
- Cân bằng hiệu suất;
- Căn chỉnh trục;
- Phụ cấp gia công;
- Tuổi thọ sử dụng.
Khả năng tốt hơn cho lõi phức tạp
Đúc bánh xe lớn thường yêu cầu khoang bên trong, lỗ gắn, hoặc cấu trúc trung tâm phức tạp. Cát nhựa cho phép sản xuất:
- Cụm lõi lớn;
- Lõi cát mỏng và phức tạp;
- Đoạn nội bộ chính xác.
Điều này làm cho nó rất phù hợp cho việc tùy chỉnh, một mảnh, và sản xuất hàng loạt.
Chất lượng bề mặt cao hơn
Bề mặt khoang khuôn mịn hơn làm giảm:
- Độ bám dính của cát;
- Độ nhám bề mặt;
- Khối lượng công việc dọn dẹp;
- Phụ cấp gia công.
Tuy nhiên, Cát nhựa cũng đưa ra những thách thức nhất định.
Bởi vì chất kết dính nhựa tạo ra nhiều khí hơn trong quá trình đổ, kiểm soát quá trình không đúng cách có thể gây ra:
- Lỗ phun nước dưới bề mặt;
- Độ xốp khí;
- Khiếm khuyết liên quan đến carbon.
Ngoài ra, khuôn cát nhựa có độ cứng cao hơn và khả năng thu gọn thấp hơn so với cát xanh. Đối với vật đúc có tiết diện dày, co thắt hạn chế có thể làm tăng nguy cơ:
- Ứng suất nhiệt;
- Vết nứt nóng;
- Nồng độ ứng suất dư.
Vì thế, quá trình cát nhựa đòi hỏi sự phối hợp cẩn thận giữa cường độ khuôn, Thiết kế riser, và điều khiển làm mát.
Công nghệ phủ khuôn
Lớp phủ khuôn đóng vai trò thiết yếu trong việc cải thiện chất lượng bề mặt và ngăn ngừa khuyết tật đúc, đặc biệt đối với các bộ phận bánh xe và đĩa có tiết diện nóng lớn và các chuyển tiếp phức tạp.
Mục đích chính của lớp phủ là tạo ra hàng rào bảo vệ giữa kim loại nóng chảy và khuôn cát., giảm bớt:
- Sự xâm nhập của cát;
- Phản ứng khuôn kim loại;
- Khuyết tật cháy nổ;
- Độ nhám bề mặt.
Các vật liệu khác nhau đòi hỏi hệ thống phủ khác nhau.
Vì đúc bánh xe bằng gang xám, lớp phủ dựa trên than chì thường được áp dụng vì than chì cung cấp:
- Ổn định nhiệt tốt;
- Giảm sự thâm nhập kim loại;
- Cải thiện bề mặt hoàn thiện.
Vì gang dẻo và đúc tiết diện dày, lớp phủ bột zircon gốc cồn thường được ưa chuộng hơn do tính chất của chúng:
- Độ chịu lửa cao;
- Khả năng chống xói mòn sắt nóng chảy tuyệt vời;
- Bảo vệ mạnh mẽ tại các điểm nóng nhiệt.
Một thủ tục điển hình bao gồm:
- Ứng dụng lớp phủ đầu tiên để bao phủ toàn bộ bề mặt khoang;
- Sấy khô hoàn toàn để loại bỏ độ ẩm;
- Ứng dụng lớp phủ thứ hai để cải thiện khả năng bảo vệ;
- Kiểm tra lần cuối trước khi lắp ráp khuôn.
Sấy khô không đủ có thể tạo ra thêm khí trong quá trình đổ, trong khi độ dày lớp phủ quá mức có thể làm giảm tính thấm và ảnh hưởng đến chất lượng đúc.
Thiết kế hệ thống thông gió cho khuôn cát bánh xe và đĩa
Quản lý khí là một khía cạnh quan trọng của việc đúc bánh xe và đĩa vì hình dạng quay của chúng tạo ra các vùng tích tụ khí một cách tự nhiên.
Một hệ thống thông gió được thiết kế phù hợp thường bao gồm:
| Biện pháp thông hơi | Thiết kế điển hình | Chức năng |
| Rãnh thông hơi bề mặt chia tay | Rãnh hình khuyên khoảng 0.4 mm × 6 mm | Cung cấp các kênh thoát khí dọc theo bề mặt khuôn |
| Thanh thông hơi trung tâm | Các lỗ hoặc thanh thông hơi φ8–12 mm ở đỉnh trục | Giải phóng khí tập trung từ các phần dày |
| Hệ thống thông gió lõi | Dây thông hơi hoặc kênh xốp bên trong lõi cát | Dẫn khí lõi bên trong ra ngoài khuôn |
| Ống xả | Nằm ở điểm cao của vật đúc | Cải thiện độ ổn định khi đổ đầy và ngăn chặn hiện tượng kẹt khí |
Thiết kế thông gió hiệu quả phải duy trì sự cân bằng: thông gió không đủ gây ra khuyết tật khí, trong khi sự thông hơi quá mức có thể làm suy yếu khuôn hoặc tăng nguy cơ xuyên thấu kim loại.
4. Thiết kế hệ thống cổng cho đúc bánh xe và đĩa
Hệ thống gating đóng vai trò quyết định trong việc xác định chất lượng bên trong, sự ổn định kích thước, và hiệu suất cơ học của vật đúc bánh xe và đĩa.
Do hình học quay điển hình của chúng—với một trục lớn, phần web tương đối mỏng, và vành ngoài mỏng hơn—quá trình đổ đầy phải được kiểm soát cẩn thận để tránh nhiễu loạn, sự cuốn theo oxit, lạnh, điền không đầy đủ, và phân bố nhiệt độ không đồng đều.
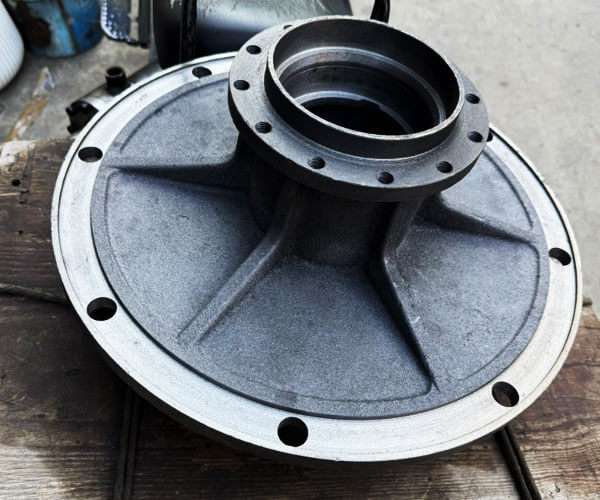
Hệ thống Gating trung tâm: Bố cục đơn giản với khả năng kiên cố định hướng mạnh mẽ
Hệ thống cổng trung tâm trên cùng là một trong những giải pháp truyền thống cho bánh đà và vật đúc hình đĩa tương đối đơn giản.
Trong thiết kế này, kim loại nóng chảy đi vào từ khu vực trung tâm và chảy hướng ra ngoài về phía vành qua phần web.
Sự sắp xếp này cung cấp một dải nhiệt độ tự nhiên vì trung tâm vẫn nóng hơn vành ngoài trong quá trình làm đầy và đông đặc..
Khi kết hợp với các ống nâng được thiết kế phù hợp, hệ thống có thể thúc đẩy quá trình hóa rắn theo hướng từ các phần bên ngoài mỏng hơn về phía trung tâm, cho phép nuôi dưỡng điểm nóng trung tâm.
Tuy nhiên, vị trí cho ăn trung tâm cũng tạo ra một số vấn đề tiềm ẩn.
Sự tiếp xúc liên tục của vùng trung tâm với kim loại nóng chảy ở nhiệt độ cao làm tăng nồng độ nhiệt của trung tâm, có thể mở rộng điểm nóng và tăng nguy cơ bị sâu răng co ngót hoặc vi xốp.
Ngoài ra, tác động trực tiếp của dòng kim loại ở trung tâm có thể tạo ra nhiễu loạn trong giai đoạn làm đầy ban đầu, tăng khả năng hình thành màng oxit và bám xỉ.
Để cải thiện hiệu suất, thiết kế hiện đại thường kết hợp bộ lọc bọt gốm trong chậu rót, mở rộng nhiều cửa xuyên tâm từ trung tâm, và điều chỉnh hướng dòng chảy để tránh tác động trực tiếp của kim loại lên các vùng màng mỏng. Những sửa đổi này giúp giảm nhiễu loạn và cải thiện độ sạch bên trong.
Hệ thống cổng bên khe hình khuyên: Giải pháp ưu tiên cho đĩa phanh và các bộ phận quay chính xác
Đối với đĩa phanh, trống phanh, và các thành phần khác yêu cầu độ chính xác kích thước tuyệt vời và cân bằng động, cổng bên khe hình khuyên được nhiều người coi là một trong những giải pháp hiệu quả nhất.
Trong cấu hình này, một đường chạy vòng tròn được bố trí xung quanh khu vực trung tâm, với nhiều cửa hẹp phân bố đều dọc theo chu vi.
Kim loại nóng chảy đi vào khoang khuôn đồng thời từ nhiều hướng, tạo ra một mẫu điền cân bằng.
Ưu điểm chính của hệ thống này là khả năng phân bổ nhiệt độ đồng đều xung quanh toàn bộ chu vi.
Vì kim loại nóng chảy đến các vùng khác nhau của vật đúc gần như cùng một lúc, gradient nhiệt được giảm thiểu, giảm ứng suất dư, biến dạng, và độ lệch độ tròn.
Hoạt động làm đầy tương đối nhẹ nhàng cũng làm giảm nhiễu loạn so với đổ trực tiếp từ trên xuống.. Độ nhiễu loạn thấp hơn có nghĩa là ít oxy hóa hơn, ít tạp chất bị mắc kẹt hơn, và cải thiện chất lượng bề mặt.
Điều này làm cho thiết kế đặc biệt phù hợp với các bộ phận phanh có giới hạn gia công hạn chế và độ ổn định kích thước là rất quan trọng..
Hệ thống cổng hình khuyên cũng hỗ trợ quá trình đông đặc đồng đều hơn giữa trung tâm, mạng lưới, và vành ngoài.
Khi kết hợp với các ống nâng và ớn lạnh được định vị chính xác, nó có thể kiểm soát hiệu quả các khuyết tật co ngót ở những khu vực có độ dày thành thay đổi đáng kể.
Hệ thống cổng đáy: Đổ đầy chất lượng cao cho trục bánh xe hạng nặng
Dành cho trục bánh xe lớn và nặng, bánh xe dẫn động, và các linh kiện công nghiệp tải trọng cao, cổng đáy thường được chọn để đạt được chất lượng lấp đầy cao nhất có thể.
Trong hệ thống cổng đáy, kim loại nóng chảy đi vào từ vùng dưới của khoang khuôn và dâng dần lên trên.
Bề mặt kim loại vẫn tương đối ổn định trong quá trình điền đầy, giảm đáng kể sự bắn tung tóe, không khí, và quá trình oxy hóa thứ cấp.
Ưu điểm chính của phương pháp này là khả năng kiểm soát dòng chảy tuyệt vời.. Vì kim loại nóng chảy nổi lên êm ái chứ không rơi thẳng đứng, nguy cơ dòng chảy hỗn loạn và xói mòn cát giảm đi đáng kể.
Điều này đặc biệt quan trọng đối với vật đúc lớn, nơi ngay cả một lượng nhỏ tạp chất oxit hoặc hạt cát cũng có thể ảnh hưởng nghiêm trọng đến hiệu suất mỏi..
Tuy nhiên, điền vào đáy cũng có những hạn chế. Vì các khu vực phía trên của vật đúc được lấp đầy sau cùng, nhiệt độ của chúng có thể giảm trước khi cho ăn hoàn toàn.
Vì thế, cổng đáy phải được kết hợp cẩn thận với hệ thống ống nâng hiệu quả, tay áo cách nhiệt, và làm lạnh bên ngoài để duy trì áp suất nạp đầy đủ và bù đắp độ co ngót ở các phần trung tâm dày.
Hướng dẫn thiết kế chung cho hệ thống cổng hiệu quả
Bất kể cấu hình cổng cụ thể, một số nguyên tắc cơ bản cần được tuân theo trong quá trình thiết kế đúc bánh xe và đĩa.
Hệ thống cổng đóng hoặc nửa kín thường được ưa chuộng hơn vì nó làm giảm nhiễu loạn và cải thiện khả năng tách xỉ.
Mối quan hệ cắt ngang điển hình giữa mầm, Á hậu, và ingate là khoảng:
mầm : Á quân : Thế còn = 1 : 1.2 : 0.8–1
Tỷ lệ này giúp duy trì vận tốc kim loại ổn định đồng thời tránh nhiễu loạn quá mức.
Các đường chạy ngang nên được mở rộng ra ngoài cửa vào cuối cùng để tạo thành các vùng thu gom xỉ, cho phép tạp chất tránh xa khoang đúc.
Bộ lọc bọt gốm thường được lắp đặt trong hệ thống đường dẫn để cải thiện hơn nữa độ sạch tan chảy.
Hình dạng cổng vào cũng rất quan trọng. hình quạt, rạch, hoặc các cổng tiếp tuyến thường được sử dụng để đúc bánh xe và đĩa vì chúng phân phối kim loại nóng chảy dần dần và giảm tác động trực tiếp lên bề mặt khuôn.
Cuối cùng, thiết kế cổng hiệu quả nhất là thiết kế đạt được làm đầy mịn màng, dòng nhiệt được kiểm soát, và quá trình đông đặc dần dần từ các phần mỏng về phía nguồn thức ăn.
Bằng cách tối ưu hóa mối quan hệ giữa gating, tăng, ớn lạnh, và đúc hình học, nhà sản xuất có thể giảm đáng kể độ xốp co ngót, Bao gồm, sự biến dạng, và các khuyết tật phổ biến khác trong đúc bánh xe và đĩa.
5. Thiết kế hệ thống cho ăn: Risers và ớn lạnh
Hệ thống cấp liệu là yếu tố quan trọng quyết định chất lượng bên trong của vật đúc bánh xe và đĩa.
Do cấu trúc điển hình của chúng—các trung tâm lớn, mạng lưới mỏng hơn, và vành ngoài—các thành phần này có sự khác biệt đáng kể về độ dày phần.
Trong quá trình hóa rắn, khu vực trung tâm dày vẫn còn lỏng lâu hơn và trải qua độ co thể tích lớn hơn, làm cho nó rất dễ bị co ngót và có lỗ xốp nhỏ.
Thiết kế Riser cho đúc bánh xe và đĩa
Khu vực trung tâm thường là mục tiêu cấp liệu chính vì nó đại diện cho khối lượng nhiệt lớn nhất trong quá trình đúc.
Risers thường được đặt phía trên hoặc gần trung tâm để cung cấp kim loại lỏng trong giai đoạn hóa rắn cuối cùng.
Vì đúc bánh xe bằng gang xám (EN-GJL-250, EN-GJL-300), kiên cố định hướng thường được áp dụng.
Risers hình trụ hoặc hình bầu dục được đặt tại các điểm nóng trung tâm, và mô đun của chúng được thiết kế cao hơn vùng cấp liệu để đảm bảo rằng ống nâng đóng băng muộn hơn quá trình đúc.
Vì đúc bánh xe sắt dẻo (EN-GJS-450-10, EN-GJS-600-3), sự giãn nở của than chì trong quá trình hóa rắn eutectic mang lại khả năng tự nạp một phần.
Vì thế, tránh tăng âm lượng quá mức. Các thiết kế hiện đại thường kết hợp các ống nâng cách nhiệt nhỏ hơn với hệ thống làm lạnh để cải thiện năng suất đúc trong khi vẫn duy trì độ bền bên trong.
Dành cho trục bánh xe tải nặng có tiết diện dày, ống lót cách nhiệt hoặc ống đứng tỏa nhiệt thường được sử dụng để kéo dài thời gian cấp liệu và giảm khuyết tật co ngót.
Kiểm soát ứng dụng làm lạnh và hóa rắn
Làm lạnh được sử dụng để tăng tốc độ làm mát cục bộ và kiểm soát mô hình hóa rắn.
Bằng cách tăng cường khai thác nhiệt ở các khu vực được chọn, sự ớn lạnh làm giảm kích thước của các điểm nóng và thúc đẩy quá trình đông đặc theo hướng về phía ống đứng.
Dùng cho đúc bánh xe và đĩa, ớn lạnh chủ yếu được đặt xung quanh:
- Các bức tường bên của trung tâm nơi xảy ra sự tập trung nhiệt.
- Các khu vực chuyển tiếp từ trung tâm sang web.
- Phần dày cục bộ có nguy cơ co ngót cao.
Tuy nhiên, vị trí làm lạnh phải được tối ưu hóa cẩn thận. Làm mát quá mức ở các khu vực vành mỏng có thể gây ra hiện tượng đông đặc sớm, dẫn đến chạy sai, lạnh, hoặc độ cứng không đồng đều.
Vì thế, ớn lạnh thường tránh được ở các phần mỏng trừ khi cần phải kiểm soát cấu trúc vi mô cụ thể.
Thiết kế cho ăn hiệu quả nhất thường là sự kết hợp của Riser cách nhiệt và ớn lạnh được đặt đúng vị trí, trong đó độ lạnh kiểm soát dòng nhiệt trong khi các ống đứng cung cấp khả năng bù co ngót cuối cùng.
Các khiếm khuyết và giải pháp cho ăn thường gặp
Thiết kế cấp liệu không đúng cách có thể dẫn đến một số lỗi đúc điển hình:
| Khuyết điểm | Nguyên nhân chính | Phương pháp tối ưu hóa |
| Khoang co ngót | Cung cấp chất lỏng không đủ tại các điểm nóng trung tâm | Tăng hiệu quả của ống nâng hoặc cải thiện khả năng cách nhiệt |
| Độ xốp vi mô | Hướng đông đặc kém và áp suất cấp liệu kém | Tối ưu hóa độ lạnh và độ dốc nhiệt độ |
| Vết nứt nóng | Căng thẳng nhiệt quá mức giữa các phần dày và mỏng | Cân bằng tốc độ làm mát và cải thiện cách bố trí cho ăn |
| Năng suất đúc thấp | Riser quá khổ | Tối ưu hóa kích thước ống nâng thông qua mô phỏng quy trình |
6. Tan chảy, Quá trình tạo hạt và cấy cho vật đúc bánh xe sắt dẻo
Gang dẻo được sử dụng rộng rãi để đúc bánh xe và đĩa chịu tải nặng vì nó mang lại sự kết hợp tuyệt vời giữa sức bền, độ dẻo dai, Kháng mệt mỏi, và mặc hiệu suất.
So với gang xám, sắt dẻo chứa các nốt than chì hình cầu, làm giảm đáng kể nồng độ ứng suất và cải thiện tính chất cơ học.
Tuy nhiên, Để đạt được chất lượng sắt dẻo ổn định đòi hỏi phải kiểm soát chính xác quá trình nóng chảy, điều trị magiê, và quá trình tiêm chủng.
Quá trình nóng chảy và kiểm soát hóa học
Quá trình nấu chảy thiết lập nền tảng cho chất lượng sắt dẻo.
Lò nung điện cảm ứng thường được sử dụng vì chúng cung cấp khả năng kiểm soát nhiệt độ và thành phần hóa học chính xác.
Các loại gang dẻo điển hình dùng để đúc bánh xe bao gồm:
- EN-GJS-450-10
- EN-GJS-600-3
Phạm vi thành phần hóa học điển hình là:
| Yếu tố | Phạm vi điển hình (%) | Chức năng |
| Carbon (C) | 3.5–3,8 | Thúc đẩy sự hình thành than chì |
| Silicon (Và) | 2.3–2,8 | Tăng cường đồ họa |
| Mangan (Mn) | ≤0,4 | Tăng cường ma trận |
| Lưu huỳnh (S) | .00,025 | Phải được kiểm soát trước khi xử lý Mg |
| Phốt pho (P) | 0.03 | Ngăn chặn sự ôm ấp |
| Magiê (Mg) | 0.035–0,060 dư | Tạo thành than chì hình cầu |
Kiểm soát nhiệt độ điển hình:
- Nhiệt độ khai thác: 1500–1550°C
- Nhiệt độ đổ: 1360–1420°C
Kiểm soát chặt chẽ lưu huỳnh và phốt pho là cần thiết vì hàm lượng quá cao sẽ làm giảm kết cấu và hiệu suất cơ học..
Điều trị nốt sần magiê
Xử lý magie là bước quan trọng biến than chì từ dạng vảy thành các nốt sần hình cầu. Phương pháp phổ biến nhất sử dụng hợp kim magie-ferrosilicon được thêm vào sắt nóng chảy.
Trong quá trình điều trị, Magiê phản ứng với lưu huỳnh và oxy, tạo ra phản ứng mạnh.
Kiểm soát nhiệt độ xử lý thích hợp, bổ sung hợp kim, và thu hồi magie là cần thiết để thu được than chì dạng nốt ổn định.
Sự hình thành nốt kém có thể dẫn đến:
- Sự hình thành than chì dạng vermicular.
- Giảm độ bền kéo và độ giãn dài.
- Khả năng chống mỏi thấp hơn.
Một kết cấu sắt dẻo chất lượng cao cần có:
- Độ hạt than chì cao.
- Phân phối than chì đồng đều.
- Kích thước nốt sần được kiểm soát.
- Ma trận ferritic/pealitic phù hợp theo yêu cầu hiệu suất.
Cấy và tinh chế than chì
Việc tiêm chủng cải thiện quá trình tạo mầm than chì và ổn định cấu trúc vi mô cuối cùng. Nó thường được thực hiện trong hai giai đoạn: cấy lần đầu trong quá trình khai thác và cấy thứ cấp trong quá trình đổ.
Chế phẩm dựa trên Ferrosilicon có chứa canxi, bari, hoặc zirconi thường được sử dụng.
Việc tiêm chủng hiệu quả sẽ giúp:
- Tăng số lượng nốt than chì.
- Giảm sự hình thành cacbua.
- Cải thiện tính chất cơ học.
- Đạt được sự phân bố độ cứng đồng đều.
Đối với đúc bánh xe lớn, việc tiêm chủng đặc biệt quan trọng vì việc làm nguội chậm trong khuôn cát có thể dẫn đến than chì thô và giảm độ bền..
7. Sự rung chuyển, Quá trình làm mát và xử lý nhiệt
Sự rung chuyển, làm mát, và các giai đoạn xử lý nhiệt đóng vai trò quan trọng trong việc duy trì độ chính xác về kích thước, tính chất cơ học, và độ tin cậy phục vụ lâu dài của vật đúc bánh xe và đĩa.
Mặc dù quá trình đúc được hoàn thành sau khi đông đặc, xử lý không đúng cách trong quá trình làm mát hoặc lấy ra khỏi khuôn sớm có thể gây ra ứng suất dư, biến dạng, và thậm chí là nứt, đặc biệt là trong các thành phần có đường kính lớn, độ dày thành không đồng đều, và yêu cầu cân bằng nghiêm ngặt.
Rũ hàng và kiểm soát thời gian nắm giữ
Sau khi đổ và đông đặc, vật đúc phải ở trong khuôn cát trong một thời gian đủ trước khi rung chuyển.
Khuôn cát cung cấp khả năng cách nhiệt và cho phép vật đúc nguội dần, giảm độ dốc nhiệt độ giữa các phần dày và mỏng.
Rung máy sớm sẽ loại bỏ lớp bảo vệ nhiệt này quá sớm, gây ra tình trạng làm mát không đều và làm tăng nguy cơ:
- Biến dạng trung tâm do ứng suất nhiệt dư.
- Biến dạng web và mất độ phẳng.
- Nứt bề mặt ở vùng chịu ứng suất cao.
Thời gian giữ cần thiết phụ thuộc chủ yếu vào kích thước vật đúc, Độ dày tường, loại vật liệu, và đặc điểm khuôn.
Thời gian nắm giữ điển hình là:
| Loại đúc | Thời gian nắm giữ đề xuất |
| Đúc bánh xe và đĩa nhỏ | ≥ 30 phút |
| Trục bánh xe trung bình và bánh đà | 60–90 phút |
| Đúc bánh xe lớn và nặng | 90–120 phút hoặc lâu hơn |
Đối với bánh xe sắt dẻo lớn, làm mát kéo dài bên trong khuôn thường được ưu tiên vì làm mát chậm giúp giảm độ dốc nhiệt và cải thiện độ ổn định kích thước.
Sau khi rung chuyển, vật đúc nên được xử lý cẩn thận. Bánh xe và đĩa đúc lớn không nên xếp chồng lên nhau hoặc đặt dưới sự hỗ trợ không bằng phẳng, vì trọng lượng riêng của chúng có thể gây ra biến dạng uốn vĩnh viễn trong khi kim loại vẫn ở nhiệt độ cao.
Làm mát có kiểm soát sau khi lắc
Sau khi lấy ra khỏi khuôn, vật đúc bánh xe và đĩa phải tiếp tục làm mát trong điều kiện được kiểm soát.
Làm mát nhanh chóng, đặc biệt đối với các bộ phận sắt dẻo có tiết diện lớn, có thể tạo ra ứng suất nhiệt quá mức giữa khu vực trung tâm và vành xe.
Thực hành làm mát thích hợp bao gồm:
- Tránh làm mát cưỡng bức bằng nước hoặc luồng không khí mạnh.
- Cho phép vật đúc nguội tự nhiên trong môi trường được kiểm soát.
- Hỗ trợ vật đúc đồng đều để tránh biến dạng trọng lực.
Đối với bánh xe sắt dẻo, làm mát có kiểm soát cũng ảnh hưởng đến cấu trúc vi mô cuối cùng.
Làm lạnh chậm thúc đẩy sự phát triển của than chì và giảm sự hình thành các cacbua không mong muốn, trong khi tốc độ làm nguội quá mức có thể làm tăng độ cứng và giảm độ dẻo dai.
Xử lý nhiệt giảm căng thẳng
Ứng suất dư được tạo ra trong quá trình đúc vì các phần khác nhau co lại với tốc độ khác nhau trong quá trình làm mát.
Trung tâm dày, mạng mỏng, và vành ngoài trải qua các hành vi co nhiệt khác nhau, dẫn đến căng thẳng bên trong ngay cả khi không có khiếm khuyết rõ ràng nào tồn tại.
Đối với các bộ phận bánh xe có độ chính xác cao, đặc biệt là đĩa phanh, bánh xe dẫn động, và các trung tâm lớn, ủ giảm căng thẳng thường được thực hiện trước khi gia công.
Một quá trình giảm căng thẳng điển hình bao gồm:
- Nhiệt độ sưởi ấm: 500–550°C
- thời gian nắm giữ: được xác định bằng độ dày và trọng lượng đúc
- Làm mát lò được kiểm soát để giảm thiểu căng thẳng nhiệt mới
Việc xử lý này làm giảm ứng suất dư và cải thiện độ ổn định gia công. Không giảm căng thẳng, vật đúc có thể biến dạng trong quá trình gia công thô hoặc hoàn thiện vì việc loại bỏ vật liệu sẽ giải phóng ứng suất bên trong.
8. Phần kết luận
Đúc cát các chi tiết bánh xe, đĩa là một quá trình mang tính chuyên môn cao, đòi hỏi sự phối hợp chặt chẽ giữa thiết kế khuôn, công nghệ cổng, chiến lược cho ăn, luyện kim, và điều khiển làm mát.
Chìa khóa để sản xuất bánh xe đúc chất lượng cao không chỉ đơn giản là đạt được sự lấp đầy hoàn toàn., nhưng kiểm soát toàn bộ quá trình nhiệt và dòng chất lỏng:
- Chọn hướng đúc chính xác;
- Thiết kế hệ thống chiết rót ổn định và sạch sẽ;
- Quản lý các điểm nóng nhiệt của trung tâm;
- Áp dụng các biện pháp đứng dậy và thư giãn hiệu quả;
- Kiểm soát luyện kim sắt dẻo;
- Sử dụng tối ưu hóa dựa trên mô phỏng.
Với quy trình đúc cát được thiết kế phù hợp, các nhà sản xuất có thể sản xuất các vật đúc bánh xe và đĩa lớn và phức tạp với các đặc tính cơ học tuyệt vời, độ chính xác chiều, và độ tin cậy dịch vụ lâu dài cho các ứng dụng công nghiệp đòi hỏi khắt khe.
LangHe – Nhà sản xuất bánh xe và đĩa đúc chuyên nghiệp tại Trung Quốc
LangHe là một người chuyên nghiệp Nhà sản xuất Trung Quốc chuyên đúc bánh xe và đĩa tùy chỉnh, cung cấp giải pháp đúc chất lượng cao cho linh kiện quay công nghiệp, bao gồm cả bánh đà, đĩa phanh, trung tâm bánh xe, ròng rọc, đĩa bánh răng, trống phanh, và các bộ phận máy móc hạng nặng.
Với kinh nghiệm sâu rộng về công nghệ đúc cát và đúc cát nhựa, LangHe hỗ trợ khách hàng từ thiết kế đúc ban đầu và tối ưu hóa quy trình đến sản xuất, gia công, điều tra, và giao hàng cuối cùng.
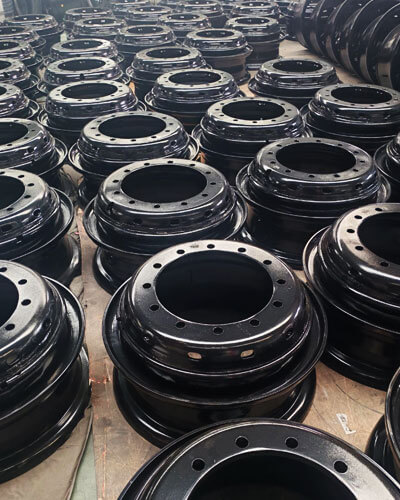
LangHe sản xuất bánh xe và đĩa đúc bằng nhiều loại vật liệu, bao gồm gang xám, sắt dễ uốn, Thép carbon, Thép hợp kim, và thép không gỉ, đáp ứng yêu cầu của ô tô, Thiết bị công nghiệp, năng lượng, vận tải, và ứng dụng máy móc hạng nặng.
Thông qua kiểm soát chất lượng nghiêm ngặt, năng lực sản xuất tiên tiến, và hỗ trợ kỹ thuật tùy chỉnh, LangHe mang đến sự bền bỉ, hiệu quả chi phí, và các giải pháp đúc dành riêng cho ứng dụng cho khách hàng trên toàn thế giới.
Với tư cách là người đáng tin cậy nhà sản xuất đúc bánh xe và đĩa tùy chỉnh ở Trung Quốc, LangHe cam kết giúp khách hàng toàn cầu đạt được độ tin cậy sản phẩm cao hơn, tối ưu hóa hiệu suất đúc, và giảm chi phí sản xuất thông qua chuyên môn đúc chuyên nghiệp và đổi mới quy trình liên tục.
Liên hệ với chúng tôi để đúc chính xác tùy chỉnh.

