Khi thảo luận về quá trình cắt kim loại, quay, xay xát, và mài thường nhận được hầu hết sự chú ý. Tuy nhiên, không phải mọi vấn đề gia công đều được giải quyết tốt nhất bằng dao cắt quay.
Đối với bề mặt phẳng, rãnh thẳng, Key, Splines, và một số hồ sơ nội bộ không tròn, quá trình cắt tuyến tính vẫn rất hữu ích.
Ba quy trình quan trọng được đề cập trong bài viết này là bào, tạo hình, và chuốt.
Cả ba loại bỏ vật liệu thông qua chuyển động tuyến tính tương đối giữa dụng cụ cắt và phôi, nhưng về cơ bản chúng khác nhau về cấu hình máy, hướng cắt, dụng cụ, năng suất, hình học áp dụng, và kinh tế.
Từ góc độ sản xuất, câu hỏi đúng không chỉ đơn giản là quy trình nào “tốt hơn”. Đó là:
Quá trình cắt tuyến tính nào cung cấp hình dạng cần thiết, sự chính xác, bề mặt hoàn thiện, năng suất, và chi phí cho bộ phận cụ thể và khối lượng sản xuất?
1. Lập kế hoạch: Cắt chuyển động tịnh tiến cho bề mặt phẳng lớn
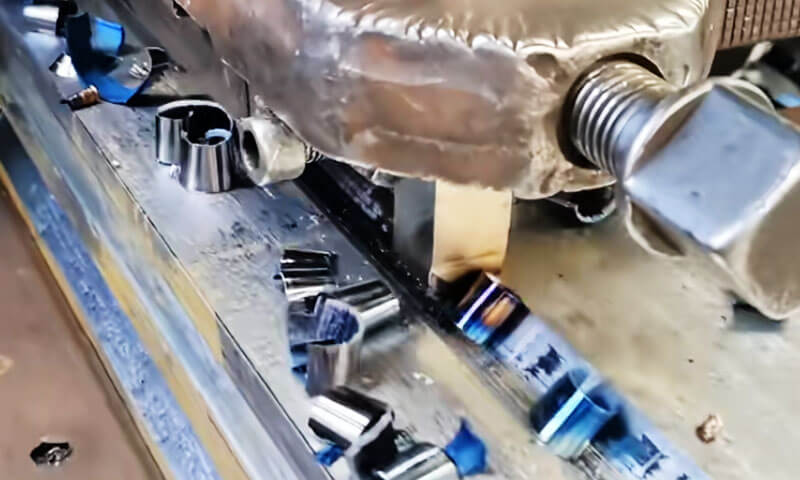
Lập kế hoạch là quy trình cắt kim loại tuyến tính truyền thống trong đó phôi di chuyển ngược chiều với dụng cụ cắt một điểm cố định. Không giống như quay, xay xát, hoặc mài, bào không dựa vào việc cắt quay liên tục.
Thay vì, vật liệu được loại bỏ trong hành trình về phía trước, trong khi hành trình quay lại thường là chuyển động không cắt.
Nguyên lý cắt đơn giản này làm cho việc bào đặc biệt phù hợp với những vật liệu lớn, nặng, và phôi kéo dài với bề mặt phẳng hoặc thẳng dài.
Dù hiện đại Phay CNC đã thay thế việc bào trong nhiều ứng dụng có mục đích chung, bào vẫn có giá trị về mặt kỹ thuật khi kích thước và trọng lượng của phôi làm cho việc gia công quay trở nên ít thực tế hơn.
Giường máy công cụ lớn, căn cứ nặng, Cấu trúc đúc, và bề mặt dẫn hướng dài là những ví dụ điển hình.
Nguyên tắc làm việc của việc lập kế hoạch
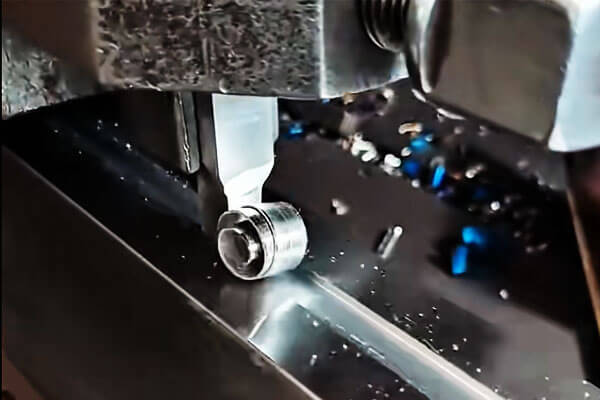
Hoạt động cắt của máy bào dựa trên chu kỳ hành trình lặp đi lặp lại. Trong hành trình về phía trước, lưỡi cắt tiếp xúc với phôi và loại bỏ lớp vật liệu được kiểm soát.
Công cụ hoặc bảng sau đó hoàn thành chuyển động quay trở lại của nó, bình thường không cần cắt, trước khi áp dụng nguồn cấp dữ liệu tiếp theo.
Chu kỳ cơ bản là:
Hành trình cắt → hành trình quay lại → tiến dao → hành trình cắt
Bước tiến dần dần dịch chuyển vị trí cắt để dao bao phủ vùng gia công cần thiết.
Bằng cách kết hợp chuyển động của bàn theo chiều dọc với bước tiến ngang hoặc dọc, một máy bào có thể tạo ra theo chiều ngang, thẳng đứng, và bề mặt nghiêng.
Chuyển động tịnh tiến này là điểm khác biệt cơ bản giữa quy trình bào và hầu hết các quy trình gia công năng suất cao hiện đại..
Trong quá trình xay xát, dao cắt quay liên tục và nhiều răng ăn khớp với phôi liên tục. Đang trong quá trình lập kế hoạch, việc cắt không liên tục và thường được thực hiện với một lưỡi cắt đơn.
Các thành phần chính của máy bào
Máy bào thông thường bao gồm một số lượng lớn các bộ phận cấu trúc và điều khiển chuyển động được thiết kế để hỗ trợ các phôi nặng và duy trì độ ổn định cắt.
| Thành phần | Chức năng chính |
| Giường máy | Hỗ trợ bàn chuyển động tịnh tiến và hấp thụ lực cắt |
| bàn làm việc | Mang phôi và cung cấp chuyển động tịnh tiến chính |
| Cột/Vỏ | Hỗ trợ thanh ray chéo và đầu dụng cụ |
| Đường sắt chéo | Mang và định vị các đầu dụng cụ |
| Đầu dụng cụ | Giữ dụng cụ cắt và điều chỉnh bước tiến |
| Cơ chế thức ăn | Kiểm soát chuyển động gia tăng giữa các nét cắt |
| Hệ thống truyền động | Cung cấp khả năng tăng tốc bảng được kiểm soát, Tốc độ cắt, và tốc độ quay về |
Cấu trúc máy phải đủ cứng vì việc bào thường được áp dụng cho các vật đúc lớn và các bộ phận có lực cắt lớn.
Bất kỳ sự bất ổn nào trong bảng, hệ thống làm việc, hoặc đầu dụng cụ có thể xuất hiện trực tiếp dưới dạng rung, biến đổi chiều, hoặc hoàn thiện bề mặt kém.
Các ứng dụng điển hình của việc lập kế hoạch
Lĩnh vực ứng dụng mạnh mẽ nhất của công tác bào là sản xuất lớn, dài, bề mặt tương đối thẳng
Giường máy công cụ lớn là một ví dụ cổ điển. Các thanh dẫn hướng và bề mặt lắp đặt của chúng có thể kéo dài theo chiều dài đáng kể và yêu cầu căn chỉnh chính xác dọc theo toàn bộ phạm vi làm việc.
Yêu cầu tương tự xảy ra ở các căn cứ lớn, khung, Cấu trúc đúc, và thiết bị công nghiệp nặng.
Việc lập kế hoạch cũng có thể tạo ra:
- Mặt phẳng ngang dài
- Bề mặt thẳng đứng
- Bề mặt nghiêng
- Rãnh thẳng
- Rãnh chữ V
- Khe chữ T
- Hồ sơ kiểu khớp nối
- Bề mặt dẫn hướng dài
Với dụng cụ và cấu hình máy thích hợp, hồ sơ chuyên biệt hơn cũng có thể được tạo ra.
Tuy nhiên, quy trình này tiết kiệm nhất khi hình học về cơ bản vẫn là tuyến tính và có thể tiếp cận được với công cụ chuyển động tịnh tiến.
Công cụ bào và chiến lược cắt
Việc lập kế hoạch thường sử dụng dụng cụ cắt một điểm
Đối với gia công thô, thường ưu tiên sử dụng một dụng cụ cứng có lưỡi cắt khỏe để có thể thực hiện độ sâu cắt lớn hơn mà không bị rung quá mức.
Hoạt động hoàn thiện sử dụng dụng cụ được thiết kế để tạo ra thao tác cắt ổn định hơn và cải thiện chất lượng bề mặt.
Cần giảm thiểu phần nhô ra của dụng cụ vì phần nhô ra của dụng cụ dài làm giảm độ cứng và có thể làm tăng tiếng kêu.
Điều này trở nên đặc biệt quan trọng khi bào các vật đúc lớn vì bản thân phôi có thể chứa những thay đổi cục bộ về độ cứng..
Việc thiết lập công cụ thực tế tuân theo ba nguyên tắc cơ bản:
Vị trí dụng cụ chính xác + phần nhô ra tối thiểu + kẹp an toàn
Phôi cũng phải được đỡ chắc chắn. Các bộ phận nhỏ có thể được kẹp vào một cái kẹp hoặc vật cố định khác, trong khi các vật đúc và chế tạo lớn thường được cố định bằng kẹp, bu lông, khối hỗ trợ, hoặc đồ đạc chuyên dụng.
Đặc điểm quy trình và độ chính xác điển hình
Nhược điểm chính của bào là hiệu quả loại bỏ vật liệu thấp so với phay liên tục., bởi vì hành trình quay trở lại thường không góp phần cắt.
Thay đổi công cụ và tăng giảm tốc độ tịnh tiến cũng hạn chế năng suất.
Điểm mạnh của nó là tính linh hoạt, dụng cụ tương đối đơn giản, và khả năng gia công các bộ phận lớn hoặc nặng mà không cần máy cắt quay phức tạp.
Những đặc điểm này làm cho việc lập kế hoạch trở nên đặc biệt hữu ích trong sản xuất đơn chiếc và hàng loạt nhỏ., công việc sửa chữa, và gia công các chi tiết phẳng lớn.
Độ chính xác điển hình có thể đạt được phụ thuộc rất nhiều vào tình trạng máy, hình học công cụ, độ cứng phôi, và các tham số xử lý.
Là tài liệu tham khảo chung, việc lập kế hoạch thông thường có thể đạt được khoảng Độ chính xác chiều IT9–IT7, với độ nhám bề mặt thường xung quanh Ra 12,5–1,6 μm.
Trong điều kiện thuận lợi và với các công cụ hoàn thiện rộng thích hợp, lập kế hoạch chính xác có thể đạt được khoảng IT6, với độ nhám bề mặt có khả năng đạt tới xung quanh Ra 0,8–0,2 μm.
Các giá trị này mang tính biểu thị chứ không phải phổ quát và không nên thay thế việc xác thực khả năng của quy trình cụ thể.
| Tham số | Đặc điểm quy hoạch điển hình |
| Phương pháp cắt | Cắt một điểm qua lại |
| Ứng dụng chính | Bề mặt phẳng và thẳng lớn |
| Tính năng gia công | Nằm ngang, thẳng đứng, bề mặt nghiêng; rãnh thẳng; hồ sơ hình thành đơn giản |
| Ưu điểm chính | Linh hoạt và tiết kiệm cho quy mô lớn, thành phần khối lượng thấp |
| Hạn chế chính | Hành trình quay về không tải làm giảm năng suất |
| Độ chính xác điển hình | Khoảng IT9–IT7 |
| Độ nhám bề mặt điển hình | Khoảng Ra 12,5–1,6 μm |
| Hoàn thiện chính xác | Có thể tiếp cận IT6 và Ra khoảng 0,8–0,2 μm trong điều kiện thích hợp |
Giá trị cơ bản của việc bào nằm ở khả năng cung cấp sự ổn định, gia công linh hoạt các hình học phẳng lớn với dụng cụ tương đối đơn giản.
Mặc dù nó đã được thay thế phần lớn bằng phương pháp phay năng suất cao trong nhiều môi trường sản xuất, nó vẫn là một quá trình thực tế cho các thành phần lớn, gia công hạng nặng, và sản xuất khối lượng thấp trong đó tính linh hoạt và tính đơn giản của thiết bị quan trọng hơn tốc độ chu kỳ tối đa.
2. Định hình: Cắt chuyển động tịnh tiến dọc cho các tính năng bên trong và bên ngoài
Những người thợ máy kỳ cựu thường mô tả máy đánh bạc như một “máy bào thẳng đứng”, và sự so sánh phù hợp về mặt kỹ thuật.
Trong việc tạo hình, hướng cắt là dọc chứ không phải ngang, và quá trình này chủ yếu nhằm vào các bề mặt bên trong.
Nó có thể được coi là phần mở rộng theo chiều dọc của quá trình bào, chia sẻ cùng một điểm cơ bản, hành động cắt không liên tục trong khi mở rộng phạm vi tiếp cận của nó vào các lỗ khoan, trung tâm, và các hình học kèm theo khác mà máy bào hoặc máy ép không thể dễ dàng tiếp cận.
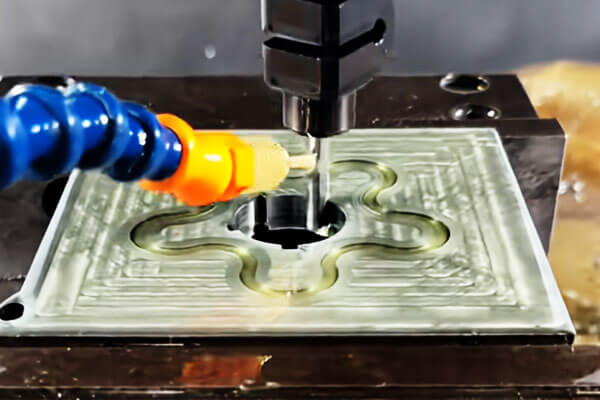
Thiết bị cốt lõi: Máy khía
Máy khía (người đánh bạc) bao gồm một chiếc giường, xe trượt trên và dưới, một bàn làm việc hình tròn, một con ram, và một cột.
Chuyển động cơ bản là chuyển động tịnh tiến tuyến tính theo chiều dọc của ram, nó đưa dụng cụ xẻ rãnh xuống qua phôi và rút nó lại trong hành trình quay trở lại.
Chuyển động cấp liệu được cung cấp bởi chuyển động dọc và ngang của các thanh trượt trên và dưới, trong khi chuyển động quay của bàn làm việc tròn cho phép lập chỉ mục góc.
Sự kết hợp này cho phép máy thực hiện không chỉ các vết cắt thẳng bên trong mà còn các tính năng được lập chỉ mục được phân bổ xung quanh lỗ khoan.
Máy xọc điển hình xử lý các cú đánh khác nhau, từ khoảng 80 mm đến 500 mm, với tốc độ ram thường nằm trong khoảng 15 Và 60 nét mỗi phút tùy thuộc vào chiều dài nét và vật liệu.
Bởi vì việc cắt chỉ xảy ra trong hành trình đi xuống, quá trình này vốn đã không liên tục, và thời gian cắt hiệu quả là khoảng 40–50% tổng chu kỳ.
Phạm vi gia công và chi tiết thực tế
Slotting chủ yếu là một hoạt động "nội bộ". Điểm mạnh của nó bao gồm:
- Chìa khóa trong trung tâm, Bánh răng, và ròng rọc
- Lỗ vuông và lỗ hình chữ nhật
- lỗ đa giác (hình lục giác, hình bát giác, và hồ sơ tương tự)
- Lỗ spline và spline bên trong
- Rãnh bên trong, khe mù, và hồ sơ nội bộ bất thường
Công cụ tạo rãnh được chia thành hai loại lớn. Dụng cụ có cạnh nhọn được sử dụng để xẻ rãnh thô và gia công các lỗ đa giác, nơi nó có thể đàm phán các góc và các cấu hình khác nhau.
Công cụ cạnh phẳng được sử dụng để gia công tinh và cắt các rãnh góc vuông, tạo ra thành bên sạch hơn và đáy phẳng hơn.
Một chi tiết quan trọng phát sinh khi cắt các đường trục. Việc kiểm soát tính đối xứng của từng rãnh phím riêng lẻ là chưa đủ; khoảng cách góc của tất cả các rãnh then xung quanh chu vi cũng phải được giữ trong phạm vi dung sai.
Điều này đạt được bằng cách sử dụng tấm định mức hoặc đầu phân chia kết hợp với bàn làm việc quay.
Bởi vì độ khít của nẹp được xác định bởi vị trí tích lũy của mỗi răng, ngay cả một lỗi lập chỉ mục nhỏ cũng có thể gây nhiễu trong quá trình lắp ráp hoặc phản ứng dữ dội không thể chấp nhận được trong quá trình sử dụng.
Trong thực tế, độ chính xác của việc lập chỉ mục thường được giữ trong vòng vài phút, tùy thuộc vào lớp spline và thành phần giao phối.
Đặc điểm và độ chính xác của quy trình
Máy đánh bạc mang lại lợi thế rõ ràng trong bối cảnh sản xuất nhất định.
Cấu trúc của nó tương đối đơn giản, thiết lập nhanh chóng, và để sản xuất một chiếc hoặc hàng loạt nhỏ các rãnh then bên trong và các lỗ không tròn, nó thường là lựa chọn hiệu quả nhất về chi phí hiện có.
Nó cũng đòi hỏi ít dụng cụ chuyên dụng hơn so với chuốt, điều này làm cho nó trở nên hấp dẫn đối với các cửa hàng việc làm và bộ phận bảo trì.
Những hạn chế được thiết lập tốt như nhau. Ở hành trình quay về, dụng cụ cọ xát vào thành phôi, tăng tốc độ mài mòn dụng cụ và giảm tuổi thọ dụng cụ.
Giá đỡ dụng cụ hoặc thanh móc lỗ có độ cứng hạn chế, hạn chế cả chiều dài khe tối đa và tỷ lệ chiều sâu trên chiều rộng có thể đạt được.
Kết quả là, khe sâu hoặc hẹp có thể yêu cầu nhiều đường chuyền, và độ lệch có thể ảnh hưởng đến tính nhất quán về chiều.
Trong điều kiện bình thường, xẻ rãnh đạt được độ chính xác về chiều trong phạm vi IT9 tới IT7, với độ nhám bề mặt thường giữa Ra 6.3 μm và Ra 1.6 μm.
Hoàn thiện tốt hơn thường yêu cầu giảm lượng thức ăn, dụng cụ sắc bén, và đôi khi là một đường chuyền dứt điểm riêng biệt. Bảng dưới đây tóm tắt các thông số quy trình chính.
| Tham số | Đặc điểm hình dạng điển hình |
| Phương pháp cắt | Cắt một điểm chuyển động dọc |
| Ứng dụng chính | Phím nội bộ, khe cắm, rãnh spline, lỗ vuông và đa giác |
| Ứng dụng bổ sung | Bánh răng đã chọn, cam, hồ sơ bên ngoài |
| Ưu điểm chính | Hiệu quả đối với các tính năng bên trong khó gia công bằng phương pháp tiện thông thường |
| Hạn chế chính | Năng suất thấp hơn do hành trình quay trở lại không cắt |
| Độ chính xác điển hình | Khoảng IT9–IT7 |
| Độ nhám bề mặt điển hình | Khoảng Ra 6,3–1,6 μm |
| Sự phù hợp sản xuất | Đặc biệt tiết kiệm cho công việc đơn lẻ và hàng loạt nhỏ |
Ngoài các lỗ hình, máy đánh bạc cũng có thể gia công bánh răng hình trụ, cam, và các bộ phận đặc biệt khác khi sử dụng đồ đạc và sắp xếp chỉ mục phù hợp.
Tính linh hoạt này đã mang lại cho nó danh tiếng là “máy thay thế phổ quát” của xưởng - một chiếc máy có thể không phải là lựa chọn đầu tiên để sản xuất số lượng lớn, nhưng một thứ có thể xử lý những điều kỳ quặc một cách đáng tin cậy, nội bộ, và khó khăn khi các quy trình khác không thể.
3. Giới hạn: Cắt tuyến tính năng suất cao bằng công cụ nhiều răng
Giới hạn là một quy trình cắt tuyến tính có năng suất cao trong đó một công cụ được thiết kế đặc biệt gọi là chuốt di chuyển tuyến tính so với phôi.
Khác với việc bào và tạo hình, thường sử dụng một lưỡi cắt duy nhất và loại bỏ vật liệu thông qua các hành trình lặp đi lặp lại, một cái chuốt có nhiều răng cắt được sắp xếp dần dần dọc theo dụng cụ.
Mỗi răng loại bỏ một lượng vật liệu được kiểm soát, cho phép gia công thô, bán hoàn thiện, và hoàn thiện được hoàn thành trong một lần liên tục.
Hình dạng công cụ độc đáo này giúp việc chuốt đặc biệt hiệu quả đối với các biên dạng bên trong và bên ngoài lặp đi lặp lại, đặc biệt là ở mức trung bình- và sản xuất khối lượng lớn.
Ví dụ điển hình bao gồm các phím bấm nội bộ, Splines, lỗ vuông, lỗ đa giác, và các hồ sơ liên quan đến thiết bị được chọn.
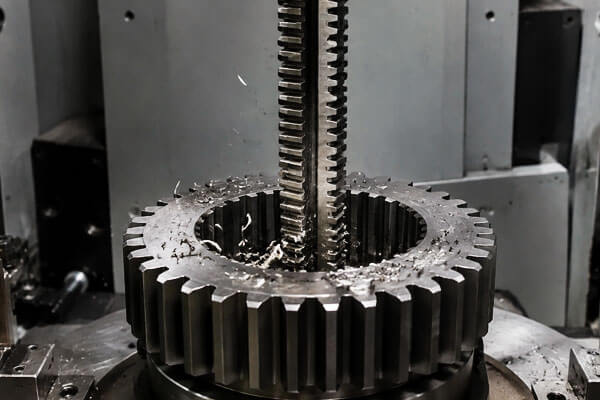
Thiết bị và dụng cụ cốt lõi
Máy chuốt có hai cấu hình chính: dọc và ngang.
Máy móc hiện đại hầu như được dẫn động bằng thủy lực, cung cấp sự mượt mà, ổn định, và chuyển động cắt nhất quán trong suốt hành trình.
Độ dài hành trình rất khác nhau tùy theo kích thước máy, từ đại khái 500 mm trên máy dọc nhỏ hơn đến vài mét trên máy chuốt ngang lớn.
Cốt lõi của quy trình là công cụ chuốt, hoặc chuốt. Cấu trúc của nó được thiết kế kỹ thuật cao, với mỗi phần phục vụ một chức năng riêng biệt:
- Chân: Truyền lực kéo hoặc lực đẩy từ máy.
- Phi công phía trước: Định tâm và dẫn hướng chày khi nó đi vào lỗ được gia công sẵn.
- Phần cắt: Gồm nhiều răng sắp xếp theo thứ tự tăng dần, mỗi răng loại bỏ một lượng vật liệu được kiểm soát.
- Hoàn thiện (định cỡ) phần: Những chiếc răng cuối cùng sẽ loại bỏ những phần nhỏ cuối cùng để thiết lập kích thước cuối cùng và độ hoàn thiện bề mặt.
- Phi công phía sau: Hỗ trợ và dẫn hướng thanh chuốt khi nó thoát ra khỏi phôi.
Vì răng mọc lên dần dần, cái chuốt thực hiện việc gia công thô, bán hoàn thiện, và kết thúc đồng thời. Một lượt hoàn thành toàn bộ hoạt động.
Mức tăng trên mỗi răng thường nằm trong khoảng 0.02 ĐẾN 0.15 mm, tùy thuộc vào vật liệu và bề mặt hoàn thiện cần thiết.
Phạm vi gia công và những cân nhắc thực tế
Chuốt được chia thành hai loại: chuốt nội bộ và bên ngoài (bề mặt) chuốt.
chuốt nội bộ được sử dụng để sản xuất nhiều loại lỗ định hình:
- Lỗ tròn
- Lỗ vuông
- lỗ khoan
- Lỗ khoan bánh răng và các biên dạng bên trong không tròn khác
Chuốt bên ngoài được sử dụng cho các bề mặt phẳng, Rãnh chữ V, và các hồ sơ bên ngoài khác.
Nó phổ biến trong ngành công nghiệp ô tô và hàng không vũ trụ để gia công các bộ phận như đĩa tuabin và thanh kết nối..
Một số điểm thực tế đáng được quan tâm. Khi chuốt một lỗ bên trong, phôi thường không cần phải kẹp.
Nó được đỡ ở mặt cuối của nó, và chính lực cắt sẽ giữ nó ở đúng vị trí. Tuy nhiên, độ vuông góc giữa lỗ gia công trước và mặt đầu đỡ phải đạt quy định.
Nếu độ vuông góc này kém, Có thể sử dụng vòng đệm hình cầu bên dưới phôi để cho phép tự căn chỉnh trong quá trình di chuyển.
Để chuốt bên ngoài, lực cắt không đối xứng, do đó phôi phải được kẹp chắc chắn. Cũng cần có một tấm dẫn hướng để giữ cho chuốt đi đúng hướng.
Nếu không có sự hướng dẫn thích hợp, công cụ có thể trôi dạt, tạo ra bề mặt không thẳng hàng hoặc vượt quá dung sai và có khả năng làm hỏng bộ phận.
Đặc điểm và độ chính xác của quy trình
Ưu điểm chính của chuốt là sự kết hợp giữa năng suất cao và độ chính xác ổn định.
Bởi vì toàn bộ hoạt động được hoàn thành trong một lần duy nhất, thời gian chu kỳ ngắn và độ lặp lại là tuyệt vời.
Điều này làm cho việc chuốt trở nên lý tưởng cho việc sản xuất khối lượng lớn các bộ phận đòi hỏi độ chặt chẽ., dung sai thống nhất.
Trong điều kiện bình thường, chuốt đạt được độ chính xác kinh tế của IT9 tới IT7, có độ nhám bề mặt giữa Ra 1.6 μm và Ra 0.4 μm.
Trong điều kiện thuận lợi, độ chính xác có thể được giữ chặt hơn nữa. Tính nhất quán theo từng đợt là một trong những đặc điểm mạnh nhất của quy trình, vì hình dạng công cụ tự xác định kích thước cuối cùng.
Những hạn chế của việc chuốt đều rõ ràng như nhau:
- Dụng cụ chuyên dụng: Một chiếc chuốt được thiết kế cho một kích thước và cấu hình cụ thể. Nó không thể được điều chỉnh để tạo ra một kích thước khác.
- Hạn chế hình học: lỗ bước, Lỗ mù, và những lỗ rất lớn không thể khoét được bên trong.
- Biến dạng tường mỏng: Phôi có thành mỏng dễ bị biến dạng dưới tác dụng của lực cắt lớn.
- Chi phí công cụ cao: Broaches rất tốn kém để thiết kế, sản xuất, và duy trì.
- Ngưỡng kinh tế: Chuốt chỉ mang lại hiệu quả về mặt chi phí trong sản xuất khối lượng từ trung bình đến cao, trong đó chi phí công cụ có thể được khấu hao trên một số lượng lớn các bộ phận.
Đối với công việc đơn lẻ hoặc hàng loạt nhỏ, đơn giản là nó không kinh tế.
Bảng dưới đây tóm tắt các thông số quy trình chính.
| Tham số | Đặc điểm chuốt điển hình |
| Phương pháp cắt | Cắt tuyến tính bằng công cụ nhiều răng tiến bộ |
| Thiết bị chính | Máy chuốt dọc hoặc ngang |
| Ứng dụng chính | Key, lỗ trục, lỗ vuông, lỗ đa giác, hồ sơ hình thành |
| Ưu điểm chính | Năng suất rất cao; gia công thô và hoàn thiện thường có thể được hoàn thành trong một lần |
| Độ chính xác điển hình | Khoảng IT9–IT7 |
| Độ nhám bề mặt điển hình | Khoảng Ra 1,6–0,4 μm |
| Sự phù hợp sản xuất | Phù hợp nhất với mức trung bình- và sản xuất khối lượng lớn |
| Hạn chế chính | Công cụ chuốt chuyên dụng đắt tiền và dành riêng cho ứng dụng |
Do đó, chuốt được hiểu rõ nhất là một quá trình chuyển đổi mức đầu tư công cụ cao thành năng suất vượt trội và khả năng lặp lại.
Trường hợp khối lượng sản xuất phù hợp với dụng cụ, đây là một trong những phương pháp hiệu quả và đáng tin cậy nhất hiện có để gia công các lỗ định hình và bề mặt bên ngoài.
Trường hợp âm lượng thấp hoặc hình học không phù hợp, các quy trình thay thế như chia rãnh, xay xát, hoặc EDM thì phù hợp hơn.
4. Lập kế hoạch vs. Tạo hình vs. Giới hạn: Sự khác biệt cốt lõi
| Mục so sánh | Lập kế hoạch | Định hình | Giới hạn |
| Nguyên tắc cơ bản | Cắt tuyến tính qua lại, thông thường với dụng cụ hoặc phôi di chuyển theo chiều ngang | Cắt tuyến tính qua lại, thông thường với công cụ di chuyển theo chiều dọc | Cắt tuyến tính với dao chuốt nhiều răng có răng cắt lớn dần |
| Máy điển hình | Máy bào | máy ép / máy khía | Máy chuốt ngang hoặc dọc |
| Dụng cụ | Dụng cụ cắt một điểm | Dụng cụ cắt một điểm | Trâm chuyên dụng nhiều răng |
| Chuyển động sơ cấp | Chuyển động tịnh tiến ngang | Chuyển động tịnh tiến theo chiều dọc | Hành trình kéo hoặc đẩy tuyến tính liên tục |
| Ứng dụng chính | Bề mặt phẳng lớn, bước, vai, Rãnh chữ V, Khe chữ T | Phím nội bộ, khe cắm, lỗ vuông và đa giác, hồ sơ bên ngoài đã chọn | Key, lỗ trục, lỗ vuông, lỗ đa giác, hồ sơ bên ngoài |
Hình học phôi điển hình |
Các bộ phận phẳng lớn và tương đối dài | Các tính năng nội bộ hoặc bản địa hóa, đặc biệt là các vị trí và hồ sơ | Cấu hình bên trong hoặc bên ngoài lặp đi lặp lại với hình dạng xác định |
| Loại bỏ vật liệu | Tăng dần, nói chung là một lưỡi cắt trên mỗi hành trình | Tăng dần, nói chung là một lưỡi cắt trên mỗi hành trình | Cắt liên tục bằng nhiều răng trong một lần cắt |
| Năng suất | Thấp đến trung bình | Thấp đến trung bình | Cao đến rất cao |
| Độ chính xác điển hình | Khoảng IT9–IT7; hoàn thiện tốt hơn có thể tiếp cận IT6 trong điều kiện phù hợp | Khoảng IT9–IT7 | Khoảng IT9–IT7, tùy thuộc vào công cụ và kiểm soát quy trình |
| Độ nhám bề mặt điển hình | Khoảng Ra 12,5–1,6 μm; | Khoảng Ra 6,3–1,6 μm | Khoảng Ra 1,6–0,4 μm |
| Chi phí dụng cụ | Tương đối thấp | Tương đối thấp | Cao vì chuốt là chuyên dụng |
Linh hoạt |
Cao cho lớn, phôi đa dạng | Cao cho các tính năng nội bộ hàng loạt nhỏ | Thấp; dụng cụ nói chung là hồ sơ- và kích thước cụ thể |
| Khối lượng sản xuất | Tốt nhất cho công việc đơn lẻ và hàng loạt nhỏ | Tốt nhất cho công việc đơn lẻ và hàng loạt nhỏ | Tốt nhất cho trung bình- và sản xuất khối lượng lớn |
| Ưu điểm chính | Gia công tiết kiệm các bề mặt phẳng lớn với dụng cụ đơn giản | Gia công hiệu quả các rãnh và biên dạng bên trong | Năng suất tuyệt vời, tính nhất quán kích thước, và độ lặp lại |
| Hạn chế chính | Hành trình quay trở lại không cắt làm giảm hiệu quả | Độ cứng thấp và năng suất giới hạn hành trình quay trở lại không cắt | Chi phí dụng cụ cao và khả năng phù hợp hạn chế cho người mù, bước, hoặc các tính năng rất khác nhau |
| Xem xét quy trình chính | Hỗ trợ phôi, độ cứng của công cụ, và độ ổn định trong hành trình dài | Phần nhô ra của dụng cụ, khả năng tiếp cận nội bộ, lập chỉ mục, và độ chính xác của rãnh | Thiết kế chuốt, hướng dẫn phôi, độ chính xác của lỗ gia công trước, và điều khiển lực cắt |
5. Phần kết luận
Lập kế hoạch, tạo hình, và chuốt là ba quá trình cắt tuyến tính riêng biệt, mỗi loại phù hợp với một loạt các yêu cầu sản xuất khác nhau.
Lập kế hoạch rất phù hợp với bề mặt phẳng lớn và rãnh thẳng, đặc biệt là trong sản xuất đơn chiếc và hàng loạt nhỏ, nơi tính linh hoạt của dụng cụ và chi phí thiết bị tương đối thấp là rất quan trọng.
Định hình đặc biệt hiệu quả đối với các phím bấm nội bộ, khe cắm, lỗ vuông, và các hồ sơ bản địa hóa khác, đưa ra giải pháp thiết thực khi phay thông thường ít phù hợp hơn.
Giới hạn, Ngược lại, sử dụng một công cụ chuyên dụng nhiều răng để hoàn thành nhiều biên dạng chỉ trong một lần, làm cho nó đặc biệt hiệu quả cho môi trường- và sản xuất số lượng lớn trong đó độ lặp lại và năng suất là rất quan trọng.
Từ góc độ kỹ thuật quy trình, không có phương pháp nào ưu việt hơn cả.
Sự lựa chọn thích hợp phải dựa trên hình dạng bộ phận, vật liệu, yêu cầu về kích thước và bề mặt, Khối lượng sản xuất, Đầu tư dụng cụ, và tổng chi phí sản xuất.
Câu hỏi thường gặp
Sự khác biệt chính giữa bào và tạo hình là gì?
Máy bào sử dụng chuyển động tịnh tiến ngang để gia công các bề mặt phẳng và có rãnh bên ngoài.
Tạo hình sử dụng chuyển động tịnh tiến theo chiều dọc, chủ yếu cho các lỗ khoan bên trong, Key, và các lỗ định hình. Chúng có chung nguyên tắc cắt một điểm nhưng khác nhau về định hướng và trọng tâm ứng dụng.
Tại sao chuốt chỉ được sử dụng cho sản xuất số lượng lớn?
Việc chuốt đòi hỏi sự tận tâm, dụng cụ cắt có hình dạng cụ thể đắt tiền để sản xuất và sửa đổi.
Chi phí dụng cụ cao chỉ có thể được khấu hao theo khối lượng sản xuất lớn. Đối với lô nhỏ, chi phí dụng cụ cho mỗi bộ phận làm cho việc chuốt không kinh tế.
Máy chuốt có thể chuốt lỗ mù chuẩn?
Nói chung là không. Chuốt tiêu chuẩn cần có lỗ xuyên để dụng cụ đi qua.
Có các công cụ chuốt mù đặc biệt dành cho các ứng dụng có độ sâu hạn chế, nhưng chúng có những hạn chế đáng kể và không phải là thông lệ công nghiệp tiêu chuẩn.
Quy trình cắt tuyến tính nào mang lại bề mặt hoàn thiện tốt nhất?
Lập kế hoạch bằng công cụ rộng chính xác có thể đạt được độ nhám bề mặt thấp nhất (xuống Ra 0.2 μm), có thể so sánh với mài chính xác.
Chuốt mang lại sự hoàn thiện nhất quán nhất trong sản xuất số lượng lớn. Tạo hình tiêu chuẩn cho chất lượng bề mặt vừa phải.
Các quy trình cắt tuyến tính này có còn phù hợp với phay CNC hiện đại không??
Đúng. Đối với các tính năng cụ thể như khe khớp nối, Key, và bề mặt phẳng có thể tích thấp, quy trình cắt tuyến tính thường mang lại chi phí thấp hơn, thiết lập đơn giản hơn, và chất lượng tương đương với phay CNC.
Chúng vẫn là các quy trình chủ yếu trong các cửa hàng việc làm, cơ sở bảo trì, và sản xuất khuôn khối lượng lớn.