Trong sản xuất đúc, đó là một hiện tượng quá phổ biến và khó hiểu: hai xưởng đúc sản xuất vật đúc giống hệt nhau từ cùng một hợp kim, sử dụng nhiệt độ rót giống hệt nhau, thiết kế cổng, và nạp vật liệu,
tuy nhiên một bên luôn cung cấp các bộ phận không có khiếm khuyết trong khi bên kia phải vật lộn với những vấn đề liên tục, vết nứt định kỳ.
Nhiều người quản lý xưởng đúc cho rằng khoảng cách này là do kỹ năng của người vận hành, biến đổi nguyên liệu, hoặc thậm chí là may mắn.
Trong thực tế, sự khác biệt hầu như luôn bắt nguồn từ những khác biệt cơ bản trong hoạt động của hệ thống cát đúc mà quan sát thông thường không thể nhìn thấy được.
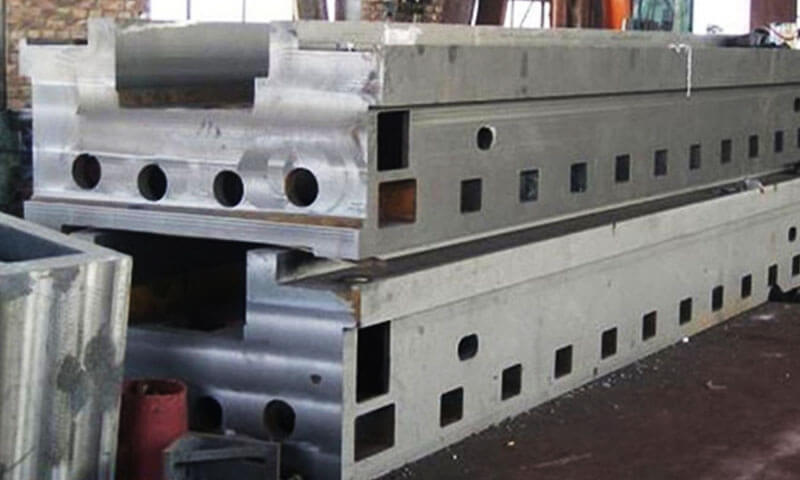
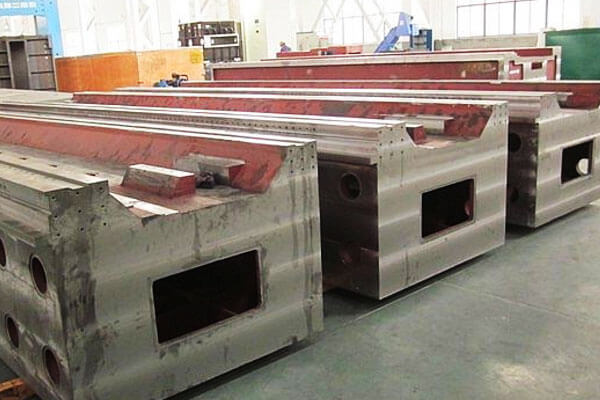
Bài viết này xem xét một trường hợp công nghiệp cổ điển trong thế giới thực: một dầm đúc máy công cụ dài 6 mét giống hệt nhau được sản xuất trên cả hai cát nhựa và dây chuyền đúc cát tự đông cứng xi măng.
Với các thông số rót phù hợp nghiêm ngặt, Thành phần hóa học, và chất lượng tan chảy, quá trình cát nhựa luôn tạo ra các dầm không có vết nứt, trong khi đường cát tự đông cứng của xi măng bị khuyết tật nứt ngang tái diễn tập trung ở phần giữa dầm dày.
Sáu cơ chế xử lý và luyện kim cốt lõi đằng sau kết quả này được phân tích sâu bên dưới, cung cấp cái nhìn sâu sắc về kỹ thuật có thể hành động cho các nhóm đúc tối ưu hóa quy trình đúc thép nặng.
1. Tại sao việc đúc máy công cụ sáu mét giống nhau lại có thể hoạt động khác nhau?
Bàn máy công cụ lớn là một ví dụ tuyệt vời về quá trình đúc trong đó hành vi của nấm mốc rất quan trọng..
Hình học của nó thường chứa:
- Kích thước tổng thể dài
- Phần dày và mỏng kết nối với nhau
- Xương sườn và mạng
- Các ông chủ lớn hoặc khu vực gắn kết
- Khoang bên trong
- Mặt cắt ngang dài
- Khối lượng nhiệt cục bộ thay đổi mạnh
- Độ co rút tích lũy lớn
Khi kim loại nguội từ trạng thái lỏng đến nhiệt độ phòng, Nó hợp đồng.
Vật đúc không thể co lại tự do vì có khuôn bao quanh nó, lõi hạn chế chuyển động bên trong, và các phần khác nhau của vật đúc nguội đi và đông đặc ở các tốc độ khác nhau.
Điều này tạo ra sự cạnh tranh giữa hai lực lượng:
Đúc co lại so với khả năng chống nấm mốc đối với sự co lại đó
Nếu khuôn có thể bị biến dạng hoặc sụp đổ ở giai đoạn thích hợp, một phần của sự co lại được hỗ trợ bởi chuyển động của khuôn.
Nếu khuôn vẫn có độ cứng cao, sự co lại ngày càng được chuyển thành ứng suất trong kim loại.
Trong một thời gian dài, đúc máy công cụ tương đối mảnh, điều này có thể trở nên quan trọng.
Cơ chế cơ bản có thể được đơn giản hóa như:
Co nhiệt + ràng buộc cấu trúc → ứng suất kéo → biến dạng dẻo cục bộ → hình thành vết nứt
Ứng suất có thực sự trở thành vết nứt hay không phụ thuộc vào nhiệt độ, cấu trúc vi mô, hình học, cho ăn, Ứng suất dư, và khả năng di chuyển của khuôn và lõi.
Đây là lý do tại sao chỉ so sánh nhiệt độ rót hoặc thành phần hóa học thường là không đủ..
2. Độ bền dư ở nhiệt độ cao và khả năng chịu khuôn
Đối với dầm máy công cụ lớn, Một trong những khác biệt quan trọng nhất giữa cát liên kết nhựa và cát tự đông cứng liên kết xi măng là cách khuôn phản ứng cơ học khi nhiệt độ của nó tăng lên và vật đúc bắt đầu đông đặc và co lại..
Sự khác biệt này quan trọng hơn so với việc chỉ so sánh độ bền của khuôn ở nhiệt độ phòng..
Khuôn có thể cực kỳ chắc chắn trong quá trình đúc và xử lý nhưng sẽ trở thành vấn đề nếu nó vẫn quá cứng trong thời gian vật đúc cần co lại tự do..
Do đó, hai thuộc tính nên được xem xét cùng nhau:
Độ bền dư ở nhiệt độ cao - khuôn giữ được độ bền bao nhiêu sau khi được nung nóng bằng kim loại nóng chảy.
Năng suất khuôn hoặc khả năng thu gọn - khuôn có thể bị biến dạng hoặc mất khả năng chống chịu dễ dàng như thế nào khi vật đúc co lại cố gắng di chuyển.
Đối với dầm máy công cụ dài sáu mét, sự tương tác giữa các tính chất này và sự co lại của vật đúc có thể ảnh hưởng mạnh mẽ đến sự phát triển của ứng suất nhiệt và ứng suất nóng..
Xi măng cát tự đông cứng: Sức mạnh còn lại cao và khả năng kiềm chế tốt hơn
Cát tự đông cứng liên kết với xi măng phát triển cường độ thông qua hệ thống chất kết dính xi măng và có khả năng tạo ra các khuôn cứng với độ ổn định kích thước tốt.
Trong điều kiện đúc, Tuy nhiên, khuôn không nhất thiết mất đi độ bền cơ học nhanh như hệ thống liên kết hữu cơ.
Khi thép đúc nguội đi, nó trải qua quá trình co lại hóa rắn, sau đó là sự co lại do nhiệt. Khuôn và lõi phản đối một phần phong trào này.
Trường hợp khuôn vẫn có độ cứng cao, một tỷ lệ lớn hơn của độ co cần thiết của vật đúc được chuyển thành biến dạng cơ học và ứng suất.
Đối với dầm máy công cụ dài, hiệu ứng mang tính tích lũy chứ không hoàn toàn cục bộ.
Vật đúc dài sáu mét có thể chịu sự co nhiệt tổng thể đáng kể, trong khi xương sườn, Ông chủ, lõi, và các phần dày có thể tạo thêm sự kiềm chế cục bộ.
Nếu khuôn không đủ năng suất, ứng suất sinh ra có thể tập trung ở những vùng nhạy cảm về mặt hình học.
Cơ chế này có thể được biểu diễn một cách khái niệm như:
Sự co rút của vật đúc → độ bền của khuôn → biến dạng hạn chế → ứng suất kéo → tích lũy biến dạng cục bộ → bắt đầu vết nứt
Nó quan trọng, Tuy nhiên, không coi độ bền còn sót lại của khuôn là nguyên nhân duy nhất gây ra vết nứt.
Nguy cơ nứt thực tế cũng phụ thuộc vào hợp kim, phạm vi hóa rắn, phần hình học, điều kiện cho ăn, phân bố nhiệt độ, hạn chế cốt lõi, và tính chất cơ học của kim loại ở nhiệt độ tương ứng.
Như vậy, Vấn đề kỹ thuật với khuôn liên kết xi măng có độ cứng cao không chỉ đơn giản là nó “quá cứng”.
Vấn đề là khả năng chống lại sự co lại của vật đúc có thể vẫn còn đáng kể trong giai đoạn quan trọng của lịch sử nhiệt của vật đúc..
Cát liên kết nhựa: Mất dần độ bền liên kết và cải thiện năng suất
Hệ thống đúc liên kết bằng nhựa sử dụng chất kết dính hữu cơ có đặc tính nhiệt khác về cơ bản với hệ thống xi măng.
Khi tiếp xúc với nhiệt từ thép nóng chảy, chất kết dính hữu cơ trải qua quá trình phân hủy nhiệt, với sự mềm đi và mất dần độ bền liên kết khi nhiệt độ tăng.
Sự thay đổi này đặc biệt liên quan đến các vật đúc lớn vì khuôn có thể chuyển từ trạng thái hỗ trợ mạnh mẽ trong quá trình đổ đầy và xử lý sang điều kiện ít hạn chế hơn trong quá trình làm mát sau này..
Theo hợp đồng casting, cát có thể dần dần mất khả năng chống chuyển động.
Thay vì duy trì lớp vỏ rất cứng xung quanh vật đúc trong suốt quá trình làm mát, khuôn có thể trở nên dẻo dai hơn khi chất kết dính xuống cấp.
Cơ chế khái niệm là:
Sự co rút của vật đúc → suy thoái chất kết dính → giảm độ bền của cát → chuyển động/xẹp khuôn → hạn chế cơ học thấp hơn
Điều này có thể có lợi cho quy mô lớn, vật đúc phức tạp về mặt hình học vì một phần của sự co nhiệt của vật đúc được điều chỉnh bằng biến dạng khuôn thay vì được chuyển hoàn toàn thành ứng suất bên trong kim loại.
Tuy nhiên, Cát nhựa không nên được mô tả là hoàn toàn “mềm” hoặc “không bị căng thẳng” ở nhiệt độ cao.
Hệ thống nhựa khác nhau, nồng độ chất kết dính, nhiệt độ cát, hệ thống sơn, mật độ khuôn, và lịch sử nhiệt tạo ra các đường cong cường độ dư khác nhau.
Đặc tính liên quan là tốc độ và sự phụ thuộc nhiệt độ của sự mất đi độ bền, không chỉ đơn giản là khuôn có chứa nhựa hay không.
3. Sự giãn nở nhiệt của khuôn và tương tác nhiệt với vật đúc
Sự hạn chế của khuôn chỉ là một phần của tương tác cơ-nhiệt giữa khuôn và vật đúc lớn.
Bản thân khuôn trải qua quá trình giãn nở và biến dạng nhiệt sau khi kim loại nóng chảy đi vào khoang, và sự thay đổi kích thước này có thể làm thay đổi mức độ và hướng hạn chế áp đặt lên vật đúc co lại.
Đối với dầm máy công cụ dài sáu mét, hiệu ứng này không nên được xem xét độc lập với sự co lại của vật đúc.
Vật đúc đồng thời được làm nguội và cố gắng co lại, trong khi khuôn xung quanh đang được làm nóng và trải qua phản ứng nhiệt của chính nó.
Do đó trạng thái ứng suất sinh ra bị chi phối bởi chuyển động tương đối của vật đúc và khuôn, không phải bởi hệ số giãn nở nhiệt của một trong hai vật liệu riêng biệt.
Cát kết dính xi măng: Tương tác nhiệt mạnh hơn với vật đúc
Cát tự đông cứng liên kết với xi măng chứa pha cốt liệu và hệ chất kết dính xi măng, và phản ứng kích thước của nó trong quá trình gia nhiệt phụ thuộc vào khoáng vật tổng hợp, công thức chất kết dính, điều kiện độ ẩm, mật độ khuôn, và lịch sử nhiệt.
Đối với cát đúc giàu silic, Sự giãn nở nhiệt của cốt liệu trở nên đặc biệt quan trọng khi khuôn được nung nóng bằng thép nóng chảy.
Khuôn không chỉ đơn giản là không thay đổi về mặt hình học sau khi đổ; các hạt cát riêng lẻ và cấu trúc liên kết xung quanh trải qua sự giãn nở nhiệt và những thay đổi nhiệt độ cao khác.
Đồng thời, thép đúc bắt đầu cứng lại và sau đó co lại.
Điều này tạo ra vấn đề về độ dịch chuyển tương đối:
Chuyển động khuôn nóng + đúc co + hạn chế tuân thủ khuôn → tăng khả năng hạn chế giao diện
Nếu khuôn vẫn đủ cứng, chuyển động nhiệt của nó có thể chống lại sự co lại của vật đúc cục bộ.
Sự tương tác tạo ra có thể làm tăng ứng suất kéo ở những vùng dễ bị tổn thương, đặc biệt là khi hình học đúc đã áp đặt sự co rút vi sai.
Đối với dầm máy công cụ dài sáu mét, hiệu ứng có thể trở nên quan trọng xung quanh:
- Chuyển tiếp phần dày sang mỏng
- Nút giao sườn
- Ông chủ lớn
- Khoang được hỗ trợ lõi
- Đoạn hạn chế dài
- Sự gián đoạn hình học
Điểm mấu chốt là khuôn không cần tác dụng một “lực nén” đồng đều đơn giản lên vật đúc để giãn nở nhiệt thành vật chất..
Sự giãn nở vi sai và biến dạng ràng buộc là đủ để thay đổi trạng thái ứng suất.
Cát liên kết nhựa: Phản ứng nhiệt khác nhau và sự xuống cấp dần dần của chất kết dính
Cát liên kết với nhựa cũng trải qua sự giãn nở nhiệt, đặc biệt khi sử dụng cốt liệu silica.
Vì thế, Sẽ không chính xác về mặt kỹ thuật nếu mô tả cát nhựa có “sự giãn nở nhiệt không đáng kể” chỉ vì nó sử dụng chất kết dính hữu cơ..
Sự khác biệt quan trọng hơn là phản ứng nhiệt kết hợp của hệ thống cốt liệu và chất kết dính.
Khi nhiệt độ khuôn tăng, nhựa hữu cơ dần dần mềm đi, phân hủy, và mất đi sức mạnh liên kết.
Do đó, cát được liên kết có thể trở nên ít cứng hơn về mặt cơ học trong cùng thời gian mà vật đúc đang trải qua quá trình co nhiệt đáng kể..
Điều này tạo ra sự tương tác khác:
Đúc co + tuân thủ khuôn tiến bộ → giảm sự truyền chuyển động nhiệt vào ứng suất đúc
Khuôn vẫn nóng và nở ra, nhưng khả năng truyền sự thay đổi kích thước đó dưới dạng một ràng buộc cơ học cứng nhắc có thể giảm khi chất kết dính xuống cấp.
Sự khác biệt này đặc biệt quan trọng khi so sánh các hệ thống liên kết bằng nhựa và liên kết với xi măng.. Câu hỏi liên quan không chỉ đơn giản là:
Khuôn nào có hệ số giãn nở nhiệt thấp hơn?
Nó là:
Bao nhiêu chuyển động nhiệt của khuôn thực sự được truyền đến vật đúc trong khi vật đúc dễ bị tổn thương về mặt cơ học?
Đó là một tiêu chí kỹ thuật hữu ích hơn nhiều.
Loại tổng hợp có thể quan trọng hơn loại chất kết dính
Một điều quan trọng cần cân nhắc nữa là sự giãn nở nhiệt bị ảnh hưởng mạnh mẽ bởi tổng hợp.
Cát silic, zircon, crômit, và các cốt liệu chịu lửa khác có đặc tính giãn nở nhiệt khác nhau.
Do đó, hai khuôn sử dụng chất kết dính khác nhau vẫn có thể thể hiện chuyển động nhiệt tương tự nếu chúng sử dụng cùng một loại cốt liệu, trong khi hai khuôn sử dụng cùng một hệ thống nhựa có thể hoạt động khác nhau khi cốt liệu hoặc phân loại cát của chúng khác nhau.
Điều này có nghĩa là một so sánh quá trình có ý nghĩa sẽ phân biệt giữa:
Hành vi chất kết dính + hành vi tổng hợp + mật độ khuôn + lịch sử nhiệt độ
thay vì chỉ quy mọi hành vi nhiệt cho chất kết dính.
Ví dụ, Cát giàu thạch anh thể hiện phản ứng giãn nở nhiệt đặc trưng liên quan đến hành vi biến đổi khoáng chất của nó.
Chuyển động của khuôn phụ thuộc vào cấu trúc khuôn hoàn chỉnh và điều kiện gia nhiệt, không chỉ đơn giản trên một hệ số mở rộng được công bố.
4. Sự phát triển độ ẩm và khí: Tại sao hàm lượng nước của hệ thống liên kết xi măng lại quan trọng
Độ ẩm là một trong những điểm khác biệt chính giữa cát tự cứng liên kết với xi măng và cát liên kết với nhựa, nhưng ảnh hưởng của nó đối với vật đúc thép lớn phức tạp hơn việc chỉ nói rằng “nước gây ra vết nứt”.
Vấn đề quan trọng là sự tương tác giữa độ ẩm còn lại, tạo khí, tính thấm của khuôn, Nhiệt độ kim loại, nhiệt độ khuôn, và điều kiện nhiệt và cơ học của vật đúc trong quá trình làm đầy và hóa rắn sớm.
Đối với dầm máy công cụ dài sáu mét, khuôn có diện tích bề mặt rất lớn bao quanh vật đúc bằng thép nhiệt độ cao.
Bất kỳ sản phẩm phân hủy độ ẩm hoặc chất kết dính nào được tạo ra ở bề mặt tiếp xúc khuôn-kim loại đều phải được vận chuyển qua khuôn..
Nếu quá trình thoát khí vượt quá khả năng thoát khí của khuôn, áp suất tạo ra và các phản ứng bề mặt có thể góp phần gây ra các khuyết tật và có thể làm phức tạp quá trình nhiệt của vật đúc.
Sự khác biệt cơ bản là các hệ thống liên kết xi măng có chứa nước như một phần của cơ chế đông cứng của chúng., trong khi các hệ thống liên kết bằng nhựa không phụ thuộc vào quá trình hydrat hóa xi măng.
Tuy nhiên, cát nhựa không có khí: chất kết dính hữu cơ của nó có thể phân hủy nhiệt và tạo ra các sản phẩm khí khi tiếp xúc với kim loại nóng chảy.
Xi măng cát tự đông cứng: Nước, Tạo hơi nước, và áp suất khí
Cát tự đông cứng liên kết với xi măng sử dụng nước như một thành phần thiết yếu của quá trình đông cứng.
Tùy thuộc vào hệ thống xi măng, tổng hợp, điều kiện chữa bệnh, Độ ẩm xung quanh, thời gian lưu trữ, và độ dày khuôn, một số độ ẩm có thể vẫn tồn tại trong khuôn trong khi nước bổ sung được đưa vào cấu trúc chất kết dính ngậm nước.
Khi thép nóng chảy đi vào khoang, bề mặt khuôn phải chịu tải nhiệt cực lớn. Bất kỳ hơi ẩm tự do hoặc sẵn có nào gần mặt nóng đều có thể bốc hơi nhanh chóng., tạo hơi nước.
Điều này tạo ra một chuỗi tiềm năng:
Độ ẩm dư → gia nhiệt nhanh → tạo hơi → vận chuyển khí → hiệu ứng áp suất/dòng chảy cục bộ
Nếu tốc độ tạo khí cao và độ thấm không đủ, khí có thể tích tụ gần bề mặt tiếp xúc khuôn-kim loại. Điều này có thể góp phần gây ra những khiếm khuyết như:
- Độ xốp khí
- lỗ phun nước
- Thổi bề mặt
- lỗ kim
- Các khuyết tật liên quan đến đường gân hoặc bề mặt, tùy thuộc vào hệ thống khuôn
- Xâm nhập kim loại hoặc ăn mòn nấm mốc trong điều kiện không thuận lợi
Mức độ rủi ro phụ thuộc rất nhiều vào độ thấm và hệ thống thông hơi của khuôn.
Khuôn được sấy khô hoặc xử lý đúng cách với độ thấm thích hợp có thể giải phóng khí hiệu quả, trong khi đó nấm mốc có độ ẩm cao hoặc lỗ thông hơi kém có thể gây ra nhiều vấn đề nghiêm trọng hơn.
Hơi nước có trực tiếp gây ra vết nứt nhiệt không?
Điểm này cần được chăm sóc đặc biệt.
Thật hấp dẫn khi mô tả sự bốc hơi ẩm như một hiện tượng trực tiếp. “nổ hơi → làm nguội bề mặt → nứt nhiệt” cơ chế. Trong hầu hết các vật đúc thép lớn, lời giải thích đó quá đơn giản.
Khuôn hấp thụ nhiệt nhanh chóng từ thép nóng chảy và bề mặt kim loại phát triển một cách tự nhiên độ dốc nhiệt độ.
Sự bay hơi ẩm có thể làm thay đổi sự truyền nhiệt cục bộ, áp suất khí, và điều kiện bề mặt, nhưng điều đó không tự động có nghĩa là bề mặt thép ngay lập tức bị “dập tắt” theo nghĩa luyện kim.
Việc nứt có phát triển hay không phụ thuộc vào tác động tổng hợp của:
Độ dốc nhiệt + hành vi hóa rắn + hạn chế nấm mốc + độ dẻo nóng + hình học địa phương + phát triển căng thẳng
Vì thế, độ ẩm nên được coi là tác nhân tiềm ẩn gây ra các khuyết tật về nhiệt và đúc, không được coi là nguyên nhân độc lập phổ biến gây ra nứt.
Đối với dầm máy công cụ dài sáu mét, Sự khác biệt này rất quan trọng vì vết nứt được cho là do “làm nguội bằng hơi nước” không chính xác có thể thực sự bắt nguồn từ sự kết hợp của biện pháp hạn chế nấm mốc., tính dễ bị rách nóng, sự khác biệt độ dày phần, và cho ăn không đầy đủ.
Cát liên kết nhựa: Không hydrat hóa, nhưng sự phân hủy chất kết dính vẫn tạo ra khí
Cát liên kết nhựa không cứng lại thông qua quá trình hydrat hóa xi măng. Chất kết dính hữu cơ của nó trải qua quá trình xử lý hóa học và sau đó phân hủy khi tiếp xúc với tải nhiệt do thép nóng chảy tạo ra.
Do đó, khuôn nhựa được chuẩn bị đúng cách có thể chứa tương đối ít nước tự do so với hệ thống liên kết bằng xi măng, giảm đáng kể vấn đề cụ thể về tạo hơi nước từ độ ẩm còn sót lại của khuôn.
Tuy nhiên, sẽ không đúng nếu nói:
“Cát nhựa không tạo ra khí.”
Chất kết dính nhựa hữu cơ có thể tạo ra nhiều sản phẩm phân hủy dạng khí trong quá trình đổ.
Nếu bổ sung chất kết dính quá mức hoặc độ thấm kém, những khí này vẫn có thể tạo ra khuyết tật đúc.
Do đó, mối quan hệ kỹ thuật có liên quan là:
Nội dung chất kết dính + Phân hủy nhiệt + tính thấm + thông hơi = hành vi đúc liên quan đến khí
Đây là lý do tại sao độ ẩm thấp hơn không tự động có nghĩa là tổng lượng khí tạo ra thấp hơn.
5. Tốc độ làm mát và độ dốc nhiệt: Trình điều khiển ẩn đằng sau vết nứt đúc lớn
Để đúc máy công cụ dài sáu mét, làm mát không chỉ đơn giản là giai đoạn cuối cùng sau khi đông đặc.
Đó là một quá trình cơ nhiệt liên tục trong đó gradient nhiệt độ, chuyển pha, sự co lại, hạn chế nấm mốc, và hình học địa phương tương tác.
Trạng thái ứng suất tạo ra có thể xác định liệu vật đúc còn nguyên vẹn hay xuất hiện vết rách nóng, vết nứt làm mát, hoặc biến dạng.
Do đó, sự khác biệt quan trọng giữa cát liên kết nhựa và cát tự đông cứng liên kết xi măng không phải là một hệ thống tự động “làm nguội nhanh” còn hệ thống kia “làm nguội chậm”.
Hoạt động làm mát thực tế phụ thuộc vào loại cốt liệu, mật độ khuôn, nội dung chất kết dính, độ dày khuôn, cấu hình cốt lõi, mô đun đúc, và điều kiện tiếp xúc nhiệt.
Điều thay đổi đáng kể giữa các hệ thống cát là sự kết hợp giữa đặc tính truyền nhiệt và, quan trọng hơn, cách khuôn tiếp tục hạn chế vật đúc khi nhiệt độ giảm.
Đối với dầm máy công cụ lớn, sự tương tác này trở nên đặc biệt quan trọng vì vật đúc có thể chứa những bức tường mỏng dài, xương sườn nặng, ông chủ dày, và các phần lớn cục bộ làm mát ở tốc độ khác nhau đáng kể.
Cát kết dính xi măng: Tương tác nhiệt và cơ học kéo dài
Khuôn liên kết xi măng dày có thể cung cấp khả năng cách nhiệt đáng kể và có thể giữ được độ bền cơ học đáng kể trong một phần đáng kể của chu trình làm mát vật đúc..
Thời gian làm nguội chính xác thay đổi đáng kể tùy theo kích thước phần đúc và thiết kế khuôn, vì vậy các giá trị cố định như “12–24 giờ” không nên được coi là phổ biến.
Vấn đề quan trọng hơn là vật đúc tiếp tục co lại trong khi khuôn vẫn có thể cung cấp lực cản cơ học có ý nghĩa..
Phần trung tâm nặng vẫn nóng lâu hơn phần lưới hoặc cạnh mỏng. Khi các phần mỏng hơn xung quanh trở nên chắc chắn hơn về mặt cơ học và ít có khả năng chịu được sức căng hơn, phần nóng hơn tiếp tục phát triển nhiệt. Điều này tạo ra sự co lại khác biệt.
Sự căng thẳng kết quả có thể được khái niệm là:
Làm mát vi sai → co vi sai → hạn chế khuôn/lõi → tích lũy ứng suất kéo
Nếu biến dạng kéo cục bộ vượt quá độ dẻo sẵn có của vật liệu ở nhiệt độ đó, một vết rách hoặc vết nứt nóng có thể bắt đầu.
Để đúc máy công cụ dài, rủi ro được khuếch đại bởi chiều dài tổng thể của vật đúc. Ngay cả những biến dạng co rút tương đối nhỏ cũng có thể tương ứng với sự dịch chuyển tuyệt đối đáng kể trên vài mét.
Cát liên kết nhựa: Phản ứng nhiệt và mất kiềm chế sớm hơn
Cát liên kết với nhựa cũng có khả năng chịu nhiệt đáng kể, đặc biệt khi sử dụng cốt liệu silica, vì vậy sẽ không chính xác về mặt kỹ thuật khi nói rằng cát nhựa vốn đã cung cấp tốc độ làm mát cao hơn đáng kể trong mọi ứng dụng.
Đặc tính quan trọng hơn của nó là sự phân hủy chất kết dính hữu cơ phụ thuộc vào nhiệt độ..
Khi khuôn được làm nóng, nhựa dần mất đi độ bền liên kết. Do đó, khuôn có thể ngày càng trở nên dẻo dai khi vật đúc đang bước vào giai đoạn co lại.
Điều này tạo ra một trình tự có khả năng thuận lợi:
Vật đúc nguội đi và co lại → liên kết nhựa mất đi độ bền → khuôn trở nên dẻo hơn → sự co lại được điều chỉnh → khả năng kiềm chế giảm
Việc giảm khả năng hạn chế nấm mốc có thể quan trọng hơn tốc độ làm nguội tuyệt đối.
Nói cách khác, khuôn nhựa không nhất thiết phải ngăn chặn ứng suất bằng cách làm cho vật đúc nguội nhanh chóng. Thay vào đó, nó có thể giảm thời gian và mức độ hạn chế hiệu quả về mặt cơ học trong các giai đoạn làm mát sau này..
6. Các vết nứt nhỏ do xử lý khuôn và bong tróc
Tình trạng của khuôn trước khi đổ là một biến số khác thường bị bỏ qua khi nghiên cứu vết nứt trong vật đúc lớn.
Khuôn không bắt đầu tương tác với vật đúc tại thời điểm thép nóng chảy đi vào khuôn.
Nó đã trải qua quá trình trộn, bảo dưỡng, lột bỏ, xử lý, cuộc họp, cài đặt lõi, kho, và vận chuyển.
Thiệt hại xảy ra trong các giai đoạn này có thể ảnh hưởng đến chất lượng bề mặt khuôn và độ ổn định kích thước của khoang.
Tuy nhiên, Điều quan trọng là phải phân biệt giữa vết nứt vi mô của khuôn và vết nứt của vật đúc kim loại..
Một khuyết tật khuôn cát có thể nhìn thấy hoặc cực nhỏ không tự động trở thành vết nứt kim loại. Tác dụng của nó phụ thuộc vào nơi nó xảy ra và liệu nó có làm thay đổi độ xuyên thấu của kim loại hay không., hình học bề mặt, hoặc sự tập trung ứng suất.
Cát kết dính xi măng: Chữa và xử lý độ nhạy
Khuôn tự đông cứng liên kết bằng xi măng dựa vào các phản ứng đóng rắn có kiểm soát để phát triển độ bền cuối cùng của chúng.
Đối với khuôn rất lớn, việc bảo dưỡng đồng đều có thể khó khăn hơn vì độ dày, phân phối độ ẩm, điều kiện xung quanh, và nồng độ chất kết dính cục bộ có thể thay đổi.
Các vấn đề tiềm ẩn bao gồm:
- Bảo dưỡng không đồng đều
- Sự thay đổi sức mạnh cục bộ
- Độ giòn bề mặt
- Xử lý thiệt hại
- Nứt ở khuôn sắc nét
- Thay đổi kích thước trong quá trình lưu trữ
Nếu bề mặt khuôn bị hư hỏng trong quá trình bóc tách hoặc vận chuyển, kim loại nóng chảy có thể xâm nhập hoặc tái tạo vùng bị hư hỏng.
một thô, vỡ, hoặc bề mặt khuôn bị xói mòn cục bộ sau đó có thể tạo ra sự gián đoạn hình học trong quá trình đúc.
Ở một khu vực căng thẳng cao độ, sự gián đoạn như vậy có thể hoạt động như một bộ tập trung ứng suất cục bộ.
Điều này chính xác hơn về mặt kỹ thuật so với giả định rằng mọi vết nứt nhỏ trên cát sẽ tự động trở thành vết nứt kim loại..
Cát liên kết nhựa: Bảo dưỡng nhanh nhưng kiểm soát quy trình vẫn có vấn đề
Các hệ thống liên kết bằng nhựa thường phát triển độ bền xử lý tương đối nhanh chóng, tùy thuộc vào hệ thống chất kết dính và chất xúc tác. Điều này có thể đơn giản hóa việc loại bỏ mẫu, lắp ráp khuôn, và hậu cần sản xuất.
Tuy nhiên, bảo dưỡng nhanh không loại trừ khả năng hư hỏng do nấm mốc.
Chất xúc tác quá mức, liều lượng nhựa không chính xác, trộn kém, nhiệt độ cát quá cao, hoặc bảo dưỡng không đồng đều có thể tạo ra:
- Bề mặt khuôn giòn
- Sự thay đổi sức mạnh cục bộ
- Sự bất ổn về chiều
- Phản ứng kết dính sớm
- Hư hỏng khuôn trong quá trình xử lý
Nói cách khác, cát nhựa vốn không tránh khỏi các khuyết tật của khuôn trước khi đổ. Ưu điểm của nó nằm ở khả năng phát triển sức mạnh cần thiết một cách nhanh chóng trong khi vẫn duy trì cửa sổ quy trình được kiểm soát.
Điều gì xảy ra khi bề mặt khuôn bị hư hỏng gặp kim loại nóng chảy?
Giả sử một bức tường mốc cục bộ có một vết nứt nhỏ hoặc một vùng bị hư hỏng.
Một số kết quả có thể xảy ra.
Kim loại chỉ có thể tạo ra khuyết tật ở dạng không đồng đều trên bề mặt.
Nó cũng có thể xuyên qua lỗ mở, tạo vây hoặc chiếu kim loại cục bộ. Trong những trường hợp nặng hơn, sự chuyển động hoặc xói mòn của khuôn có thể làm thay đổi hình dạng vật đúc.
Liệu đặc điểm thu được có trở nên quan trọng về mặt cấu trúc hay không phụ thuộc vào:
- Độ sâu khuyết tật
- Định hướng khuyết tật
- Hình học đúc
- Trạng thái ứng suất cục bộ
- Phụ cấp gia công
- Độ dẻo của vật liệu
- Bề mặt hoàn thiện
Vì thế, một khiếm khuyết của khuôn được xem tốt nhất là một vị trí khởi đầu tiềm năng hoặc sự không hoàn hảo về mặt hình học, chứ không phải là một nguồn bẻ khóa tự động.
7. Khả năng thu gọn của Shakeout và vết nứt ứng suất thứ cấp
Quá trình đúc không kết thúc khi kim loại đạt đến nhiệt độ phòng. Rung lắc là một sự kiện cơ học khác có thể ảnh hưởng đến tính toàn vẹn cuối cùng của vật đúc lớn.
Đối với dầm máy công cụ dài sáu mét, Giai đoạn này đáng được quan tâm đặc biệt vì quá trình đúc vẫn có thể chứa ứng suất dư., trong khi cấu trúc dài có thể tương đối dễ bị uốn cong và va đập.
Biến chính là khả năng thu gọn-khả năng của khuôn và lõi mất đi độ bền đủ sau khi đúc sao cho bộ phận có thể được tháo ra mà không tạo ra tải trọng cơ học không cần thiết.
Cát kết dính xi măng: Mức kháng cự phá vỡ cao hơn có thể làm tăng nhu cầu rung chuyển
Khuôn liên kết xi măng có thể giữ được độ bền đáng kể sau khi đúc, tùy thuộc vào hệ thống chất kết dính và tiếp xúc với nhiệt.
Nếu khuôn vẫn liên kết chặt chẽ sau khi vật đúc đã nguội, có thể cần nhiều năng lượng cơ học hơn để tách cát khỏi thành phần.
Đối với một chùm lớn sáu mét, rung động quá mức, sự va chạm, búa cục bộ, hoặc sự phá hủy cơ học được kiểm soát kém có thể truyền tải vào vật đúc.
Điều này trở nên quan trọng hơn khi quá trình truyền đã chứa:
- Ứng suất nhiệt dư
- Biến dạng do đúc
- Sự gián đoạn cục bộ
- Nồng độ ứng suất hình học
- Các khu vực có độ dẻo giảm
Trong tình huống như vậy, rung chuyển có thể không tạo ra khiếm khuyết luyện kim ban đầu, nhưng nó có thể kích hoạt hoặc mở rộng vết nứt hiện có vốn đã gần đến tình trạng nguy kịch.
Sự khác biệt đó rất quan trọng trong phân tích nguyên nhân gốc rễ.
Cát liên kết nhựa: Sự cố nhiệt cải thiện khả năng thu gọn
Chất kết dính nhựa hữu cơ bị phân hủy dần dần dưới tác dụng nhiệt sinh ra trong quá trình đúc. Điều này có thể làm giảm độ bền của cát sau khi đổ và giúp việc loại bỏ khuôn dễ dàng hơn..
Kết quả là, khuôn được liên kết bằng nhựa thường có thể đạt được khả năng thu gọn tốt sau khi đúc mà không cần tác động cơ học quá mức.
Đây là một lý do khiến hệ thống nhựa trở nên hấp dẫn đối với các vật đúc phức tạp cần loại bỏ nấm mốc xung quanh các gân., Khoang sâu, và lõi thì khó.
Tuy nhiên, “tự sụp đổ” không nên hiểu theo nghĩa đen. Cường độ cát dư, độ dày khuôn, công thức chất kết dính, lớp phủ, và sự tiếp xúc nhiệt cục bộ đều ảnh hưởng đến hiện tượng rung chuyển thực tế.
Shakeout có thể tạo ra một vết nứt chưa từng có trước đây?
Có—nhưng điều này cần được mô tả chính xác.
Vật đúc không có vết nứt rõ ràng trước khi lắc có thể bị gãy trong quá trình loại bỏ khuôn mạnh nếu nó chứa đủ ứng suất dư và tải trọng cơ học tác dụng vượt quá khả năng kết cấu cục bộ.
Tuy nhiên, điều này không chứng minh rằng quá trình rung chuyển là nguyên nhân cơ bản.
Trình tự thực tế có thể là:
Quá trình đúc phát triển một vùng yếu tiềm ẩn → ứng suất dư vẫn còn → rung chuyển tác dụng thêm tải trọng cơ học → vết nứt mở ra
Như vậy, sự rung chuyển có thể là cò súng, trong khi nguyên nhân cơ bản nằm ở thiết kế đúc, điều kiện luyện kim, khuyết tật kiên cố hóa, hoặc phát triển căng thẳng sớm hơn.
Sự khác biệt này là cần thiết cho hành động khắc phục hiệu quả.
8. Cát nhựa vs. Xi măng cát tự đông cứng: Điều gì thực sự thay đổi?
Sự tương phản cơ bản có thể được tóm tắt như sau:
| Yếu tố cốt lõi | Cát liên kết nhựa | Cát tự đông cứng liên kết xi măng |
| Cơ chế làm cứng | Nhựa hữu cơ + chất xúc tác/chất làm cứng | Chất kết dính xi măng + phản ứng hóa học/hydrat hóa dựa trên nước |
| Độ bền khuôn ban đầu | Cao và có thể kiểm soát | Cao sau khi bảo dưỡng đủ |
| Hành vi nhiệt độ cao | Chất kết dính xuống cấp đáng kể khi đun nóng | Hệ thống chất kết dính có thể giữ lại độ bền còn lại đáng kể tùy thuộc vào công thức |
| Khả năng thu gọn | Có thể trở nên thuận lợi khi chất kết dính hữu cơ bị phân hủy nhiệt | Có thể vẫn tương đối mạnh trừ khi được thiết kế đặc biệt để khắc phục sự cố |
| Sự phụ thuộc độ ẩm | Nói chung yêu cầu nước tự do thấp | Nước là thành phần không thể thiếu trong hệ thống chất kết dính |
| Tạo khí | Sự phân hủy chất kết dính hữu cơ phải được kiểm soát | Việc tạo ra khí liên quan đến nước và chất kết dính phải được kiểm soát |
Tính thấm |
Bị ảnh hưởng mạnh bởi độ nén và mức độ kết dính | Bị ảnh hưởng mạnh mẽ bởi sự nén chặt, Độ ẩm, và hệ thống chất kết dính |
| Sự phù hợp đúc lớn | Rất linh hoạt cho các vật đúc lớn phức tạp | Có thể phù hợp khi hoạt động của nấm mốc được kiểm soát đúng cách |
| Độ nhạy của quy trình chính | Mức độ kết dính, chất xúc tác, nhiệt độ cát, tạo khí | Độ ẩm, bảo dưỡng, sức mạnh còn lại, tính thấm |
| Rủi ro chính đối với phân tích vết nứt | Kiềm chế quá mức hoặc ảnh hưởng khí nếu kiểm soát kém | Sự hạn chế khuôn/lõi dai dẳng và sự mất ổn định của quá trình liên quan đến độ ẩm |
| Trọng tâm kỹ thuật chính | Quá trình chuyển đổi cường độ sang khả năng thu gọn được kiểm soát | Kiểm soát cường độ đóng rắn và hành vi phân hủy thích hợp |
9. Ý nghĩa thực tiễn và tối ưu hóa quy trình
Dành cho các xưởng đúc sản xuất bệ máy công cụ lớn, cột, xà ngang, và các loại thép đúc có tiết diện nặng khác, Sự lựa chọn giữa cát liên kết nhựa và cát tự đông cứng liên kết xi măng không nên chỉ được đánh giá từ góc độ vật liệu hoặc chi phí đúc.
Chỉ số kinh tế có ý nghĩa hơn là tổng chi phí sản xuất vật đúc có thể chấp nhận được.:
Chi phí đúc → Năng suất đúc → Tỷ lệ phế liệu → Làm lại → Tổn thất gia công → Chi phí kiểm tra → Độ tin cậy giao hàng
Một hệ thống cát có vẻ ít tốn kém hơn trên mỗi tấn có thể trở nên đắt hơn đáng kể nếu nó làm tăng vết nứt., biến dạng, sự mất ổn định chiều, hoặc rung lắc thiệt hại.
Đồng thời, cả cát nhựa và cát xi măng đều không được coi là vượt trội trên toàn cầu.
Sự lựa chọn đúng phụ thuộc vào kích thước đúc, phần dày, hình học, Hợp kim, Khối lượng sản xuất, yêu cầu chất lượng, thiết bị có sẵn, và khả năng kiểm soát quá trình.
Khi nào xi măng cát tự đông cứng là phù hợp?
Cát tự đông cứng liên kết với xi măng có thể là một quá trình đúc hiệu quả khi các đặc tính của nó tương thích với vật đúc.
Nó có thể đặc biệt thiết thực cho các khuôn lớn có độ bền khuôn cao, sự ổn định kích thước, chi phí mẫu thấp, và hậu cần sản xuất tương đối đơn giản là quan trọng.
Nó cũng có thể hấp dẫn đối với một số mức thấp nhất định- và đúc khối lượng trung bình trong đó dụng cụ cố định đắt tiền sẽ không hợp lý về mặt kinh tế.
Tuy nhiên, khi hình học đúc trở nên phức tạp hơn và hạn chế cơ nhiệt trở nên quan trọng hơn, xưởng đúc nên đánh giá xem độ bền còn lại và khả năng đóng mở của khuôn có tương thích với độ co của vật đúc hay không.
Đối với các ứng dụng dễ bị nứt, câu hỏi liên quan không phải là liệu cát xi măng về mặt kỹ thuật có thể sản xuất thành phần hay không. Vấn đề là liệu quy trình có thể thực hiện lặp đi lặp lại với tỷ lệ phế liệu và làm lại có thể chấp nhận được hay không..
Khi nào cát liên kết nhựa hấp dẫn hơn?
Cát liên kết với nhựa thường hấp dẫn đối với các sản phẩm lớn, tổ hợp, đúc phần nặng nơi xây dựng khuôn mẫu chính xác, lõi phức tạp, tái tạo chiều có kiểm soát, và khả năng thu gọn thuận lợi sau đúc là rất quan trọng.
Ưu điểm chính của nó không chỉ đơn giản là “chất lượng cao hơn”. Lợi ích có ý nghĩa hơn là khả năng tạo ra một hệ thống đúc trong đó độ bền trong quá trình xử lý và đổ có thể được kết hợp với sự mất dần độ bền chất kết dính trong quá trình tiếp xúc với nhiệt..
Đối với vật đúc máy công cụ có giá trị cao, điều này có thể có ý nghĩa kinh tế vì việc giảm một chút tỷ lệ crack và làm lại có thể lớn hơn chi phí cao hơn của hệ thống chất kết dính..
Do đó, đề án kinh doanh có thể được thể hiện như:
Chi phí đúc cao hơn → xác suất lỗi thấp hơn → phế liệu/làm lại thấp hơn → năng suất sản xuất tổng thể cao hơn
Lợi ích thực tế phải được chứng minh bằng dữ liệu sản xuất thay vì giả định trước.
10. Phần kết luận
Hiệu suất của quá trình đúc máy công cụ lớn được xác định bởi một chuỗi các tương tác thay vì bởi một tham số quy trình duy nhất.
Cát liên kết nhựa và cát tự cứng liên kết xi măng tạo ra các môi trường đúc khác nhau, đặc biệt là về sức mạnh nóng, sức mạnh còn lại, sự tiến hóa khí, Hành vi nhiệt, khả năng thu gọn, và sự kiềm chế cơ học.
Đối với dầm hoặc bệ máy công cụ dài sáu mét, những khác biệt này có thể ảnh hưởng đáng kể đến khả năng bị nứt. Tuy nhiên, việc gán toàn bộ lỗi cho quá trình đúc sẽ không đầy đủ.
Thiết kế đúc, luyện kim hợp kim, cho ăn, Độ dốc nhiệt, hạn chế cốt lõi, mật độ khuôn, bảo dưỡng, Độ ẩm, làm mát, và sự thay đổi đều phải được xem xét.
Do đó, phương pháp đáng tin cậy nhất là điều trị khuôn và đúc như một hệ thống kỹ thuật kết hợp.
Khi quá trình đúc hoạt động khác đi sau khi thay đổi quy trình cát, câu trả lời thường không ẩn giấu trong một tham số rõ ràng.
Nó được tìm thấy trong sự tương tác giữa cách kim loại muốn co lại và mức độ mà khuôn cho phép nó di chuyển..
Câu hỏi thường gặp
Tại sao cát xi măng gây nứt nhiều hơn cát nhựa cho vật đúc nặng?
Cát xi măng vẫn cứng ở nhiệt độ đúc, tạo ra ứng suất hạn chế co ngót cao.
Nó cũng giãn nở vì nhiệt, chứa hơi ẩm gây sốc hơi nước, và đòi hỏi sự rung chuyển dữ dội.
Cát nhựa mềm ra ở nhiệt độ cao, năng suất với sự co rút, có độ ẩm tối thiểu, và tự sụp đổ để rung chuyển nhẹ nhàng.
Có thể sử dụng cát tự cứng xi măng cho dầm máy công cụ lớn không?
Đúng, nhưng nó đòi hỏi phải sửa đổi quy trình: bổ sung các tác nhân tăng năng suất hữu cơ, tối ưu hóa gating và tăng, kiểm soát tốc độ làm mát, và sử dụng các biện pháp rũ bỏ nhẹ nhàng.
Ngay cả với việc tối ưu hóa, Tuy nhiên, tốc độ nứt thường sẽ cao hơn so với cát nhựa.
Cát nhựa luôn đắt hơn cát xi măng?
Cát nhựa có chi phí vật liệu mỗi tấn cao hơn, nhưng nó thường tạo ra năng suất cao hơn, Ít phế liệu ít hơn, Thời gian chu kỳ nhanh hơn, và chi phí làm sạch thấp hơn.
Đối với vật đúc phần nặng có giá trị cao, Cát nhựa hầu như luôn mang lại tổng chi phí cho mỗi sản phẩm tốt thấp hơn.
Ở kích thước đúc nào thì cát nhựa trở nên thích hợp hơn?
Không có ngưỡng nghiêm ngặt, nhưng nhìn chung đối với vật đúc trên 1–2 tấn với độ dày tiết diện trên 50 mm, nguy cơ nứt của cát xi măng thường lớn hơn lợi thế về chi phí của nó.
Vật đúc càng lớn và càng nặng, trường hợp cát nhựa càng mạnh.
Bạn có thể trộn nhựa thông và cát xi măng để có được nền tảng trung gian?
Hệ thống hybrid được sử dụng ở một số xưởng đúc, thường có lớp cát nhựa phủ lên bề mặt vật đúc và lớp nền cát xi măng.
Điều này có thể cải thiện chất lượng bề mặt và giảm nguy cơ nứt với chi phí thấp hơn so với cát nhựa nguyên chất, nhưng yêu cầu kiểm soát quá trình cẩn thận.