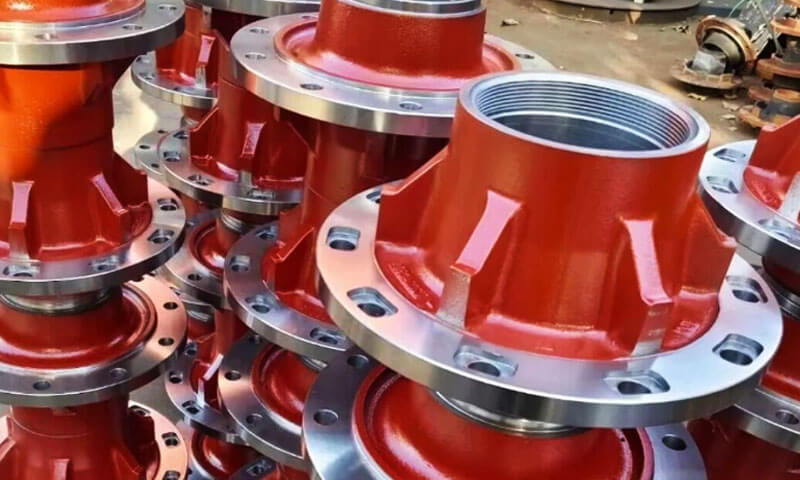
Trục bánh xe là điểm tiếp xúc quan trọng giữa xe tải hạng nặng hoặc sơ mi rơ moóc và các bánh xe của nó.
Họ mang toàn bộ tải trọng xe, truyền mô men lái và phanh, và chịu đựng sự rung động không ngừng, sốc, và mệt mỏi.
Hỏng trục ở tốc độ đường cao tốc là một thảm họa—không chỉ là hư hỏng, nhưng là mối nguy hiểm về an toàn. Trong nhiều thập kỷ, đúc cát nặng chiếm lĩnh thị trường.
Nhưng khi tải trọng tăng lên và người vận hành đội xe yêu cầu thời gian sử dụng lâu hơn với ít chi phí bảo trì hơn, công nghệ sản xuất đã phát triển theo hướng quy trình đúc chính xác mang lại tỷ lệ sức bền trên trọng lượng cao hơn và hiệu suất mỏi vượt trội.
Bài viết này xem xét kỹ thuật, nguyên vật liệu, quá trình, và kiểm soát chất lượng đằng sau việc đúc trục bánh xe tùy chỉnh cho các ứng dụng hạng nặng.
1. Đúc trung tâm bánh xe là gì?
Đúc trục bánh xe là một thành phần kim loại có hình dạng gần như lưới được tạo ra bằng cách đổ kim loại nóng chảy vào khuôn đã chuẩn bị sẵn và cho phép nó đông đặc thành hình dạng cần thiết.
Vật đúc sau đó được làm sạch, kiểm tra, và được gia công để đạt được kích thước và đặc tính bề mặt cần thiết cho việc lắp ráp.
Không giống như một trung tâm bánh xe đã hoàn thiện, một thành phần đúc sẵn không nhất thiết phải sẵn sàng để cài đặt.
Ghế mang, mặt gắn, lỗ bu lông, bề mặt tiếp xúc kín, và các tính năng quan trọng khác thường yêu cầu gia công để đáp ứng bản vẽ kỹ thuật.
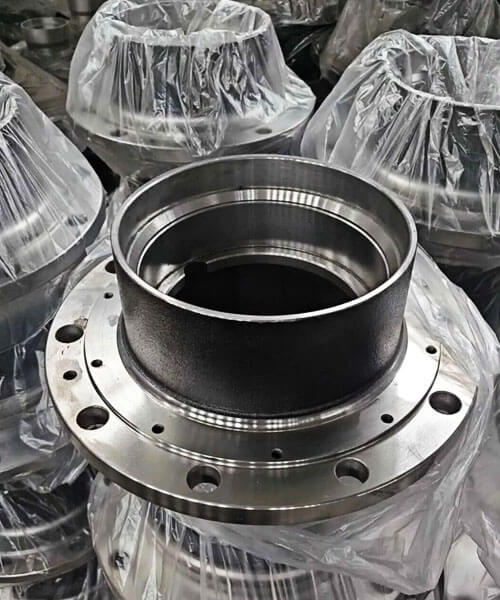
Vai trò của trục bánh xe trong xe hạng nặng
Trục bánh xe là một phần của cụm đầu bánh xe, nhưng chức năng chính xác của nó phụ thuộc vào cấu trúc của xe.
Một trục dẫn động có thể giao tiếp với một trục dẫn động, trong khi một trục không được dẫn động có thể quay trên một trục chính.
Một số thiết kế tích hợp tính năng gắn bánh xe với bộ phận phanh; số khác dùng trống hoặc đĩa phanh riêng.
Trục phải chuyển tải trọng do bánh xe và xe tác dụng trong khi vẫn duy trì sự thẳng hàng theo yêu cầu của hệ thống ổ trục..
Trong thời gian phục vụ, nó có thể trải nghiệm sự kết hợp của:
- Tải trọng hướng tâm sinh ra bởi trọng lượng xe và tiếp xúc với đường.
- Tải trọng ngang khi vào cua và thay đổi làn đường.
- Lực dọc liên quan đến gia tốc và phanh.
- Tải trọng theo chu kỳ lặp đi lặp lại có thể gây ra và lan truyền các vết nứt mỏi.
- Tải trọng rung và va đập do đường không bằng phẳng.
- Tiếp xúc môi trường với nước, chất gây ô nhiễm đường, muối làm tan băng, và sự thay đổi nhiệt độ.
Những điều kiện này làm cho việc thiết kế trục bánh xe trở thành một vấn đề về kết cấu và sản xuất chứ không chỉ đơn giản là vấn đề tái tạo hình dạng bên ngoài..
2. Tiến hóa sản xuất: Từ đúc cát truyền thống đến công nghệ được kiểm soát nhiều hơn
Sự phát triển của quá trình đúc trục bánh xe không chỉ đơn giản là sự chuyển đổi từ quy trình cũ sang quy trình mới vượt trội hơn hẳn.
Đó là sự thay đổi hướng tới việc lựa chọn lộ trình sản xuất phù hợp nhất và kiểm soát nguyên liệu, hình học, và hóa rắn chính xác hơn.
Đúc cát truyền thống vẫn hữu ích cho vật liệu nặng, tổ hợp, và các thành phần có khối lượng tương đối thấp.
Các phương pháp đúc tiên tiến hơn có thể cải thiện tính nhất quán về kích thước hoặc chất lượng bề mặt, trong khi quá trình gia công gang dẻo hiện đại có thể cải thiện độ lặp lại của các tính chất cơ học.
Lợi ích phụ thuộc vào mức độ công nghệ phù hợp với thành phần.
Đúc cát truyền thống: Tính linh hoạt cho các thành phần nặng
Đúc cát sử dụng khuôn được tạo thành từ cát đã chuẩn bị sẵn và hệ thống chất kết dính. Khuôn có thể chứa các hình dạng phức tạp, các thành phần lớn, và một loạt các hợp kim sắt.
Dành cho trục bánh xe hạng nặng, ưu điểm của nó bao gồm:
- Tính linh hoạt về kích thước và hình dạng thành phần.
- Sự phù hợp cho mặt bích phức tạp, Ông chủ, và đường viền bên trong.
- Công cụ tương đối thích ứng để sản xuất theo yêu cầu hoặc khối lượng thấp hơn.
- Khả năng tương thích với sắt xám, sắt dễ uốn, và các loại thép đúc khác nhau, tùy thuộc vào thiết kế quy trình.
Hạn chế của nó có thể bao gồm độ nhám bề mặt lớn hơn, biến thể chiều rộng hơn khi đúc, và tăng yêu cầu gia công so với các quy trình đúc chính xác hơn.
Thách thức quan trọng nhất là kiểm soát quá trình hóa rắn. Phần dày, sự chuyển đổi độ dày của tường đột ngột, và hệ thống cấp liệu được thiết kế kém có thể dẫn đến khuyết tật co ngót hoặc gián đoạn bên trong.
Thiết kế khuôn tốt hơn, kỹ thuật cổng và Riser, kiểm soát nhiệt độ, và mô phỏng quy trình có thể cải thiện tính nhất quán mà không cần bỏ qua quá trình đúc cát.
Đúc vỏ: Cải thiện kiểm soát bề mặt và kích thước
Đúc vỏ sử dụng cát phủ nhựa áp dụng cho mẫu được nung nóng để tạo thành một lớp tương đối mỏng, vỏ khuôn cứng.
So với đúc cát thông thường, nó có thể cung cấp độ hoàn thiện bề mặt tốt hơn và kiểm soát kích thước cho kích thước bộ phận và khối lượng sản xuất phù hợp.
Chi phí dụng cụ và vận hành của nó, Tuy nhiên, có thể cao hơn.
Đối với đúc trục bánh xe, lợi ích tiềm năng bao gồm:
- Hình học đúc sẵn nhất quán hơn.
- Giảm sự bất thường trên bề mặt ở những khu vực thích hợp.
- Cải thiện khả năng lặp lại giữa các lô sản xuất.
- Có khả năng giảm phụ cấp hoàn thiện và gia công.
Đúc vỏ không tự động loại bỏ các khuyết tật đúc. Co ngót, độ xốp liên quan đến khí, Bao gồm, và sự thay đổi cấu trúc vi mô vẫn có thể xảy ra nếu chất lượng tan chảy, chuẩn bị khuôn, rót, hoặc sự hóa rắn không được kiểm soát.
Nó phù hợp nhất khi kích thước của hub, hình học, chất lượng yêu cầu, và khối lượng sản xuất biện minh cho quá trình.
Đúc trọng lực và các tuyến đúc chính xác khác
Trọng lực chết đúc, còn được gọi là đúc khuôn vĩnh viễn, sử dụng trọng lực để đổ đầy khuôn có thể tái sử dụng, thường được làm bằng kim loại.
Nó có thể mang lại độ lặp lại tốt và chất lượng bề mặt cho các hợp kim và hình dạng thành phần phù hợp.
Tuy nhiên, đúc khuôn trọng lực không nên được coi là sự thay thế trực tiếp cho đúc trung tâm bằng sắt hoặc thép thông thường.
Khuôn kim loại vĩnh cửu được sử dụng chủ yếu cho các hợp kim màu, đặc biệt là nhôm, bởi vì nhiệt độ nóng chảy và rót của sắt và thép tạo ra những thách thức về nhiệt và dụng cụ khác nhau.
Đối với trục bánh xe chịu tải nặng, một thiết kế nhôm đúc trọng lực chính xác chỉ có thể được xem xét nếu các yêu cầu kỹ thuật hoàn chỉnh ở phần bánh xe hỗ trợ vật liệu và lộ trình sản xuất đó.
Trục gang và trục nhôm đúc không thể được coi là tương đương vì cả hai đều có thể được sản xuất bằng công nghệ đúc.
Tương tự như vậy, Đúc chết áp suất cao, Đúc đầu tư, và các tuyến đường chính xác khác có vật liệu riêng, kích cỡ, trị giá, và hạn chế về cấu trúc.
Sự phù hợp của chúng phải được đánh giá dựa trên thiết kế trung tâm thực tế.
Gia công sắt dạng nốt tiên tiến: Kiểm soát cấu trúc vi mô
Dùng cho đúc trục bánh xe bằng sắt dẻo, một trong những phát triển quan trọng nhất là cải thiện việc kiểm soát hình thái sắt và than chì nóng chảy.
Sắt dễ uốn được sản xuất bằng cách xử lý sắt nóng chảy sao cho than chì đông cứng chủ yếu ở dạng nốt hoặc hình cầu chứ không phải dạng vảy như trong sắt xám..
Hình thái này thường cung cấp sự kết hợp thuận lợi hơn giữa sức mạnh và độ dẻo.
Kiểm soát quan trọng bao gồm:
- Thành phần hóa học: Thiết lập carbon thích hợp, Silicon, và mức độ nguyên tố hợp kim cho loại được chỉ định.
- Điều trị nốt sần: Sử dụng phương pháp điều trị thích hợp, thường liên quan đến magiê, để thúc đẩy than chì hình cầu.
- Tiêm chủng: Kiểm soát quá trình tạo mầm than chì và giảm nguy cơ hình thành các cấu trúc vi mô không mong muốn.
- Thời gian và nhiệt độ xử lý: Quản lý quy trình để duy trì chất lượng kim loại ổn định thông qua quá trình rót.
- Xác minh vi cấu trúc: Kiểm tra hình dạng than chì, cấu trúc ma trận, và các đặc điểm quy định khác.
Những biện pháp kiểm soát này rất quan trọng vì chỉ riêng loại vật liệu danh nghĩa không đảm bảo các đặc tính đồng nhất trong suốt quá trình đúc phức tạp..
Độ dày phần, tốc độ làm mát, và điều kiện hóa rắn cục bộ có thể ảnh hưởng đến cấu trúc vi mô cuối cùng.
ASTM A536 quy định các yêu cầu đối với vật đúc bằng gang dẻo và công nhận rõ ràng rằng các đặc tính có thể khác nhau giữa các vị trí trong vật đúc và giữa vật đúc và mẫu thử của nó.
3. Lựa chọn vật liệu cho đúc trục bánh xe hạng nặng
Đối với nhiều thiết kế hub đúc, 65-45-12 Và 80-55-06 sắt dễ uốn là những điểm khởi đầu hữu ích cho việc đánh giá vật liệu.
Sắt dẻo có độ bền cao hơn hoặc ADI có thể được xem xét khi thiết kế yêu cầu các tính chất cơ học khác nhau, nhưng không nên chọn chỉ vì số liệu sức mạnh của nó cao hơn.
Vật liệu cuối cùng phải đủ tiêu chuẩn về hình dạng trung tâm, quá trình sản xuất, và điều kiện dịch vụ.
So sánh vật chất
| Vật liệu | Độ bền kéo (MPA) | Sức mạnh năng suất (MPA) | Độ cứng điển hình (HBW) | Chi phí tương đối |
| Dukes sắt 65-45-12 | ≥448 | ≥310 | 156–217 | Thấp trung bình |
| Dukes sắt 80-55-06 | ≥552 | ≥379 | 187Mạnh255 | Vừa phải |
| Dukes sắt 100-70-03 | ≥689 | ≥483 | 241–302 | Trung bình cao |
| tăng cường Dukes sắt (Adi), Điểm 1–3 | ≥900–1.200 | ≥650–850 | 269–444 | Cao |
| Dàn diễn viên Thép, VÍ DỤ., ASTM A216 WCB | ≥485 | ≥250 | Cấp- và phụ thuộc vào điều kiện | Trung bình cao |
| Nhôm Hợp kim A356-T6 | Phụ thuộc vào quy trình; thường vào khoảng 230–310 | Phụ thuộc vào quy trình; thường vào khoảng 150–230 | Thường vào khoảng 70–90 | Nói chung chi phí vật liệu/quy trình cao hơn |
4. Lựa chọn quy trình sản xuất đúc trục bánh xe
Việc lựa chọn quy trình đúc phù hợp cho trục bánh xe hạng nặng phụ thuộc vào kích thước bộ phận, vật liệu, Khối lượng sản xuất, yêu cầu kích thước, và nhu cầu gia công.
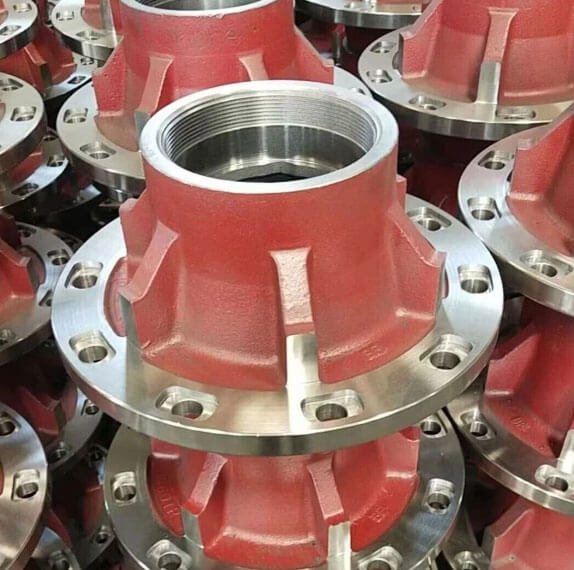
Đối với hầu hết các trục bánh xe bằng gang và thép đúc, đúc cát vẫn là một giải pháp thiết thực vì nó phù hợp với các hình dạng phức tạp, thành phần tương đối lớn, và một loạt các hợp kim sắt.
So sánh các quy trình đúc thông thường
| Quá trình đúc | Dung sai kích thước điển hình* | Trọng lượng một phần / Kích cỡ | Sự phù hợp sản xuất | Bề mặt đúc | Ứng dụng tốt nhất |
| Màu xanh lá Cát Đúc | Khoảng ±0,8–1,5 mm cho các kích thước đã chọn | 5–500 kg; phụ thuộc vào thiết kế | Sản xuất số lượng lớn với dụng cụ phù hợp | Hội chợ | Trung tâm xe tải và sơ mi rơ moóc tiêu chuẩn; đúc kim loại hiệu quả về chi phí |
| Vỏ bọc Khuôn Đúc | Khoảng ±0,5–1,0 mm để có các tính năng và kích thước thành phần phù hợp | Thông thường đúc từ nhỏ đến vừa; thay đổi theo thiết kế | Khối lượng từ trung bình đến cao nơi đầu tư công cụ là hợp lý | Tốt đến rất tốt | Các hub yêu cầu cải thiện độ hoàn thiện bề mặt và tính nhất quán về kích thước |
Đúc trọng lực chính xác |
Khoảng ±0,5–1,0 mm cho các kích thước đã chọn và thiết kế phù hợp | Nói chung các thành phần vừa và nhỏ; hợp kim cao- và phụ thuộc vào hình học | Sản xuất khối lượng trung bình trong đó dụng cụ có thể tái sử dụng là tiết kiệm | Tốt đến rất tốt | Các thiết kế trung tâm hợp kim nhôm được lựa chọn và các ứng dụng nhẹ |
| Sự đầu tư Đúc | Khoảng ±0,1–0,3 mm cho kích thước và hình học phù hợp | Nói chung các thành phần vừa và nhỏ | Âm lượng thấp đến trung bình, Tùy thuộc vào sự phức tạp | Xuất sắc | Bé nhỏ, các thành phần chính xác phức tạp trong đó chi tiết đúc chặt chẽ hơn có giá trị |
5. Các chế độ lỗi trục bánh xe thông thường
Hiểu được nguyên nhân thất bại của các trung tâm là chìa khóa để thiết kế và tìm nguồn cung ứng chúng một cách chính xác.
| Chế độ thất bại | Vẻ bề ngoài | Nguyên nhân gốc rễ | Phòng ngừa |
| Mang mang mang / hình bầu dục | Khoan ngoài vòng; vòng bi quay trong trục | Tường đúc mềm, xử lý nhiệt kém, rung động | Cấp vật liệu thích hợp; Điều trị nhiệt có kiểm soát; độ dày tường thích hợp |
| Vết nứt lỗ đinh | Vết nứt tỏa ra từ lỗ đinh | Nồng độ ứng suất; quá mô-men xoắn; bán kính phi lê kém | Thiết kế phi lê rộng rãi; đặc điểm kỹ thuật mô-men xoắn được kiểm soát |
| Co ngót độ xốp ở trung tâm trung tâm | Khoảng trống có thể nhìn thấy hoặc bên trong gần lỗ ổ trục | Cho ăn Riser không đầy đủ; chuyển đổi từ dày sang mỏng | Thiết kế bậc thang được tối ưu hóa; Sự hóa rắn định hướng |
Mặt bánh xe chạy hết |
Rung, xung phanh, lốp mòn không đều | Đúc biến dạng; kiểm soát dữ liệu gia công kém | Giảm căng thẳng sau khi đúc; đồ gá gia công có kiểm soát |
| Nứt nhiệt gần mặt bích phanh | Các vết nứt nhỏ gần bề mặt lắp phanh | Kiểm tra nhiệt từ nhiệt phanh; độ dẻo kém | Sắt dễ uốn có đủ độ dẻo dai; phân tích chu trình nhiệt |
| Ăn mòn rỗ | Bề mặt rỉ sét, rỗ trên bề mặt chưa được xử lý | muối đường, không có lớp phủ, bề mặt đúc không đúng cách | Sơn lót giàu kẽm + sơn bột; vật liệu chống ăn mòn |
Các #1 Kẻ giết người giấu mặt: Độ xốp co ngót tại lỗ mang
Tôi đã chứng kiến hàng trăm trung tâm thất bại quay trở lại từ hiện trường. Khiếm khuyết bên trong phổ biến nhất là độ xốp co ngót ngay tại chỗ ổ trục - không nhìn thấy được trên bề mặt, nhưng cũng đủ để gây ra phiền toái cho vòng bi, quá nóng, và cuối cùng là cơn động kinh.
Đây hầu như luôn là vấn đề về thiết kế ống nâng: phần chịu lực dày cứng lại cuối cùng nếu không được cấp liệu thích hợp.
Các xưởng đúc tốt Kiểm tra bằng tia X hoặc siêu âm vùng ổ trục của mỗi trục. Những xưởng đúc giá rẻ thì không - và sáu tháng sau bạn phát hiện ra ở bên đường cao tốc.
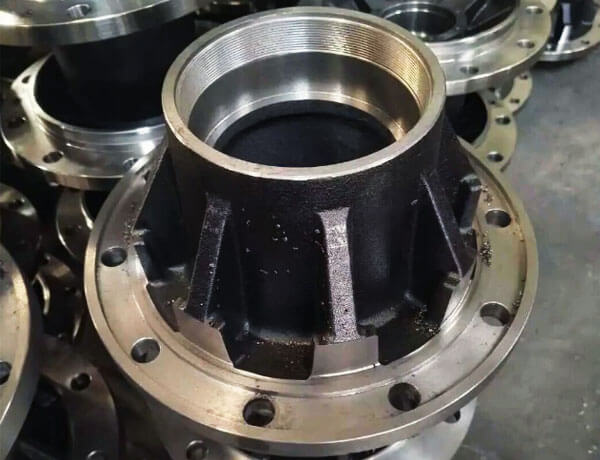
6. Gia công CNC chính xác cho các trục bánh xe đã hoàn thiện
Đúc thiết lập hình dạng cơ bản của trục bánh xe, nhưng gia công chính xác tạo ra các giao diện xác định cách bộ phận phù hợp và hoạt động trong cụm lắp ráp đầu bánh xe.
Ghế mang, mặt gắn, lỗ bu lông, bề mặt tiếp xúc kín, và các tính năng được chỉ định khác có thể yêu cầu kiểm soát hình học và kích thước chặt chẽ.
Các yêu cầu này phải được xác định bằng bản vẽ kỹ thuật và thiết kế lắp ráp liên quan..
Gia công các giao diện quan trọng
Một số tính năng đáng được quan tâm đặc biệt trong quá trình gia công.
Lỗ khoan và chỗ ngồi: Các tính năng này phải đáp ứng đường kính quy định, tròn, hình trụ, bề mặt hoàn thiện, và phù hợp yêu cầu.
Kích thước không chính xác có thể ảnh hưởng đến việc lắp đặt vòng bi, khoảng trống vận hành hoặc tải trước, tùy thuộc vào cách bố trí ổ trục, và phân phối tải.
Mặt gắn bánh xe: Mặt lắp thiết lập giao diện giữa trục và bánh xe.
Độ phẳng, sự vuông góc, và các yêu cầu về độ đảo phải được xác định phù hợp với thiết kế vì độ lệch có thể ảnh hưởng đến độ chính xác của việc lắp đặt và trạng thái quay..
Lỗ bu lông và vòng tròn bu lông: Đường kính lỗ, chức vụ, khoảng cách, và hình dạng chỗ ngồi được chỉ định phải phù hợp với hệ thống gắn bánh xe.
Lỗi vị trí có thể làm phức tạp việc lắp ráp hoặc tạo ra điều kiện tiếp xúc không đồng đều.
Bề mặt tiếp xúc kín: Nơi trung tâm chứa một con dấu, bề mặt hoàn thiện, hình học, và độ chính xác về kích thước phải tương thích với thiết kế con dấu và điều kiện vận hành được chỉ định.
Kiểm soát tham chiếu dữ liệu và phụ cấp gia công
Một chiến lược gia công nhất quán bắt đầu bằng việc lựa chọn các mốc chuẩn phù hợp và thiết lập cách định vị và kẹp các bộ phận..
Nếu thiết lập ban đầu tham chiếu đến một bề mặt không phù hợp, gia công có thể tái tạo các lỗi kích thước giữa lỗ khoan, mặt bích, và các tính năng quan trọng khác.
Phụ cấp gia công đầy đủ và nhất quán cũng rất quan trọng: không đủ hàng có thể khiến các phần của vật đúc không được gia công, trong khi tồn kho quá nhiều làm tăng thời gian chu kỳ và độ mòn dụng cụ.
Đối với các trung tâm phức tạp, lập kế hoạch quy trình nên thiết lập trình tự gia công, phương pháp làm việc, và các điểm kiểm tra trước khi bắt đầu sản xuất.
Đồng tâm, hết, và hoàn thiện bề mặt
Mối quan hệ hình học giữa giao diện ổ trục, trục quay, và mặt gắn bánh xe có thể ảnh hưởng đến hoạt động của trung tâm đã hoàn thiện.
Tùy theo hình vẽ, việc kiểm tra có thể bao gồm:
- Đường kính lỗ khoan và độ chính xác hình học.
- Chạy xuyên tâm và hướng trục.
- Độ vuông góc của các mặt lắp với trục mốc quy định.
- Vị trí lỗ bu lông và hình học lắp đặt.
- Bề mặt hoàn thiện trên các giao diện vòng bi và vòng đệm.
Các phép đo này phải được thực hiện bằng cách sử dụng đồ đạc phù hợp, dụng cụ chính xác, hoặc thiết bị đo tọa độ theo yêu cầu.
Điều quan trọng là không áp dụng một dung sai chung cho tất cả các trục bánh xe. Các giá trị chính xác phụ thuộc vào hệ thống ổ trục, thiết kế cuối bánh xe, kích thước thành phần, và các yêu cầu kỹ thuật áp dụng.
Gia công ảnh hưởng như thế nào đến tổng chi phí sản xuất
Chi phí gia công bị ảnh hưởng bởi tính nhất quán về kích thước của vật đúc, khả năng gia công vật liệu, trợ cấp gia công, sự phức tạp của công việc, cuộc sống công cụ, và tần suất kiểm tra yêu cầu.
Quá trình đúc được thiết kế tốt có thể giảm thiểu việc loại bỏ vật liệu không cần thiết và đơn giản hóa việc thiết lập gia công.
Tuy nhiên, giảm thiểu tồn kho gia công với chi phí làm sạch bề mặt đáng tin cậy có thể làm tăng tỷ lệ loại bỏ.
Mục tiêu là thiết lập mối quan hệ ổn định giữa độ chính xác đúc và khả năng gia công để có thể tạo ra các tính năng quan trọng một cách nhất quán..
7. Kiểm soát và kiểm tra chất lượng đối với các thành phần trung tâm quan trọng về an toàn
Các trung tâm quan trọng về an toàn đòi hỏi một chương trình chất lượng nghiêm ngặt. Các thử nghiệm điển hình bao gồm:
| Bài kiểm tra | Mục đích | Tiêu chuẩn / Phương pháp |
| Phân tích hóa học | Xác minh thành phần vật liệu | Quang phổ |
| Thử nghiệm cơ học | Kéo dài, năng suất, kéo dài, độ cứng | ASTM E8, E10 |
| Đánh giá cấu trúc vi mô | nốt sần, Ma trận, kích thước than chì | ASTM A247 |
| Kiểm tra kích thước | Mang lỗ, mặt bích, lỗ đinh | Cmm, Đồng hồ đo |
| Kiểm tra X quang | Độ xốp bên trong, co ngót | ASTM E94 / E505 |
| Kiểm tra siêu âm | Khiếm khuyết bên trong trong các phần quan trọng | ASTM A609 |
| Kiểm tra hạt từ tính | Vết nứt bề mặt | ASTM E709 |
| Kiểm tra độ mỏi động | Tải trọng đường mô phỏng | Thông số kỹ thuật SAE J1095 hoặc OEM |
| Kiểm tra tải bằng chứng | Tính toàn vẹn của cấu trúc | Thông số kỹ thuật của nhà sản xuất trục |
| Kiểm tra hết hạn | Độ lệch của lỗ mặt bích và ổ trục | Chỉ báo quay số / Cmm |
| Áp lực / kiểm tra rò rỉ | Tính toàn vẹn của con dấu dầu (nơi áp dụng) | - |
8. Các ứng dụng của đúc trung tâm bánh xe tùy chỉnh
Đúc trung tâm bánh xe tùy chỉnh được sử dụng trong các ứng dụng vận tải công nghiệp và xe thương mại khác nhau.
Mỗi ứng dụng trình bày các điều kiện tải khác nhau, hạn chế về chiều, và yêu cầu môi trường.
Xe tải đường cao tốc hạng nặng
Trục xe tải phải phù hợp với hệ thống ổ trục được chỉ định, gắn bánh xe, và cấu hình trục trong khi chịu được tải trọng đường lặp đi lặp lại, lực vào cua, và các điều kiện làm việc liên quan đến phanh.
Tính chất vật liệu, gắn hình học, Hiệu suất mệt mỏi, và độ chính xác gia công là những cân nhắc quan trọng.
Sơ mi rơ moóc và vận tải hàng hóa
Các trung tâm rơ moóc hoạt động dưới tải lặp đi lặp lại trong quá trình phục vụ đường dài.
Thông số kỹ thuật của chúng phụ thuộc vào thiết kế trục, cấu hình bánh xe, bố trí ổ trục, Yêu cầu tải, và môi trường hoạt động dự kiến.
Khả năng tiếp xúc với sự ăn mòn và khả năng sử dụng cũng có thể ảnh hưởng đến các yêu cầu thiết kế và hoàn thiện.
Xe xây dựng và xe địa hình
Một số phương tiện xây dựng và vận tải chuyên dụng gặp phải tải trọng va đập cao hơn, địa hình không bằng phẳng, bụi, và ô nhiễm.
Các trung tâm của họ yêu cầu đánh giá tải theo từng ứng dụng cụ thể, độ dẻo dai của vật liệu, hình học cấu trúc, giao diện niêm phong, và điều kiện bảo trì.
Sản xuất OEM và thay thế hậu mãi
Các dự án OEM có thể yêu cầu sửa đổi có kiểm soát, sản xuất lặp lại, yêu cầu vật liệu được ghi lại, và xác nhận theo kế hoạch.
Các bộ phận thay thế tạo ra những thách thức bổ sung khi bản vẽ gốc hoặc thông số kỹ thuật vật liệu không đầy đủ, làm cho việc xác minh kích thước và khả năng tương thích ứng dụng trở nên đặc biệt quan trọng.
9. Giải pháp đúc trục bánh xe tùy chỉnh từ ngành công nghiệp LangHe
LangHe Industry cung cấp giải pháp đúc trục bánh xe tùy chỉnh cho xe tải hạng nặng và sơ mi rơ moóc, hỗ trợ các dự án yêu cầu tài liệu dành riêng cho ứng dụng, thiết kế đúc, Gia công chính xác, và kiểm tra chất lượng.
Khả năng sản xuất của chúng tôi bao gồm các giai đoạn quan trọng của sản xuất, bao gồm:
- Quá trình đúc: Đúc cát xanh và đúc khuôn vỏ cho các thiết kế trung tâm bánh xe màu phù hợp.
Đúc trọng lực chính xác có thể được xem xét cho các ứng dụng kim loại màu tương thích, tùy thuộc vào yêu cầu thành phần. - Lựa chọn vật chất: Các loại sắt dễ uốn như ASTM A536 65-45-12, 80-55-06, Và 100-70-03, cũng như sắt dẻo được tôi luyện (Adi) và các lớp quy định khác, tùy thuộc vào tính khả thi của thiết kế và sản xuất.
- Mô phỏng đúc: Phân tích đổ đầy khuôn và hóa rắn để giúp tối ưu hóa thiết kế cổng và ống nâng cũng như giảm nguy cơ khuyết tật đúc.
- Gia công CNC: Quay, nhạt nhẽo, khoan, Khai thác, và các hoạt động gia công được chỉ định khác. Cân bằng có thể được bố trí theo yêu cầu của thiết kế thành phần và điều kiện vận hành.
- Kiểm soát chất lượng: Kiểm tra kích thước, xác minh vật liệu, và thử nghiệm không phá hủy có thể áp dụng (Ndt) theo thông số kỹ thuật đã thỏa thuận.
Quản lý chất lượng và các yêu cầu cụ thể về ô tô cần được xác nhận cho từng dự án. - Truy xuất nguồn gốc: Tài liệu vật liệu, nhận dạng lô sản xuất, và báo cáo kiểm tra theo quy định.
Chúng tôi làm việc với các OEM và các khách hàng công nghiệp khác để phát triển vật đúc trục bánh xe phù hợp với yêu cầu tải trọng cụ thể của họ, chu kỳ nhiệm vụ, hạn chế về chiều, và mục tiêu cân nặng.
Hỗ trợ kỹ thuật của chúng tôi bao gồm thiết kế để sản xuất (DFM) ôn tập, hướng dẫn lựa chọn vật liệu, và đánh giá nguyên mẫu khi cần thiết.
Liên hệ Công nghiệp Láng He để thảo luận về dự án đúc trục bánh xe tùy chỉnh của bạn.
Cung cấp bản vẽ kỹ thuật hoặc mẫu, Yêu cầu vật chất, khối lượng sản xuất dự kiến, và tiêu chí kiểm tra sẽ giúp chúng tôi đánh giá lộ trình sản xuất phù hợp.
10. Phần kết luận
Đúc trục bánh xe tùy chỉnh là một trong những bộ phận quan trọng nhất về an toàn trong hệ thống xe tải hạng nặng và sơ mi rơ moóc.
Nhìn từ bên ngoài chúng giống như những vật đúc tròn đơn giản, nhưng mọi tính năng - lỗ mang, mặt bánh xe, lỗ đinh, bề mặt lắp phanh - phải được thiết kế chính xác và đúc theo tiêu chuẩn chính xác.
Sự khác biệt giữa một trung tâm tồn tại lâu dài 700,000 km và một cái bị lỗi ở 200,000 km có ba điều: đúng chất liệu, xử lý nhiệt đúng cách, và kiểm soát quá trình đúc đúng.
Sắt dễ uốn với sự chuẩn hóa thích hợp mang lại sức mạnh, giảm xóc, và chống mài mòn mà dịch vụ hạng nặng yêu cầu.
Kỹ thuật hóa rắn định hướng giúp loại bỏ độ xốp co ngót ở lỗ ổ trục. NDT nghiêm ngặt và xác minh kích thước phát hiện các khuyết tật trước khi chúng xuất hiện trên đường.
Dành cho người khai thác đội tàu, nhà sản xuất xe kéo, và OEM trục, thông điệp rõ ràng: trục bánh xe không phải là một mặt hàng chỉ dựa vào giá cả.
Chúng là những thành phần an toàn. Hợp tác với một xưởng đúc hiểu được các chế độ hỏng hóc của trục bánh xe, kiểm soát từng bước của quy trình, và đứng đằng sau mỗi lần casting với khả năng truy xuất nguồn gốc đầy đủ. Đó là cách bạn có được các trung tâm luôn hoạt động, không ở bên cạnh nó.
Câu hỏi thường gặp
Những vật liệu nào thường được sử dụng để đúc trục bánh xe tải hạng nặng?
Gang dẻo là một trong những ứng cử viên cho trục bánh xe đúc vì nó có thể mang lại sự kết hợp sức mạnh hữu ích, độ dẻo, và đúc linh hoạt. Thép đúc cũng có thể được xem xét cho các thiết kế cụ thể.
Vật liệu thích hợp phụ thuộc vào hình dạng của trục, hiệu suất mệt mỏi cần thiết, tải, môi trường hoạt động, và thông số kỹ thuật áp dụng.
Tại sao việc đúc trục bánh xe lại yêu cầu gia công CNC?
Gia công CNC tạo ra các ghế chịu lực chính xác, mặt gắn, lỗ bu lông, và các giao diện khác cần thiết để lắp ráp.
Việc đúc cung cấp hình dạng cơ bản, trong khi gia công thiết lập các kích thước cuối cùng và đặc tính bề mặt được chỉ định trên bản vẽ kỹ thuật.
Trục bánh xe hiện có có thể được thiết kế ngược để đúc tùy chỉnh không?
Đúng, một thành phần hiện có có thể cung cấp điểm khởi đầu cho việc phân tích thứ nguyên và tái thiết kế.
Tuy nhiên, kỹ thuật đảo ngược cũng nên thiết lập các yêu cầu về vật liệu, giao diện quan trọng, dung sai gia công, và các tiêu chí thực hiện liên quan.
Chỉ riêng kích thước bên ngoài là không đủ để xác nhận rằng trung tâm thay thế phù hợp với dịch vụ quan trọng về an toàn.
Thông tin gì cần thiết cho báo giá đúc trục bánh xe tùy chỉnh?
Cung cấp bản vẽ kỹ thuật hoặc mẫu, đặc điểm kỹ thuật vật liệu, Kích thước quan trọng, chi tiết ứng dụng, số lượng dự kiến, yêu cầu gia công, và nhu cầu về tài liệu chất lượng.
Mọi NDT được yêu cầu, kiểm tra độ mỏi, hoặc việc xác nhận khác cũng phải được nêu ở giai đoạn báo giá để có thể đánh giá chính xác lộ trình và chi phí sản xuất.