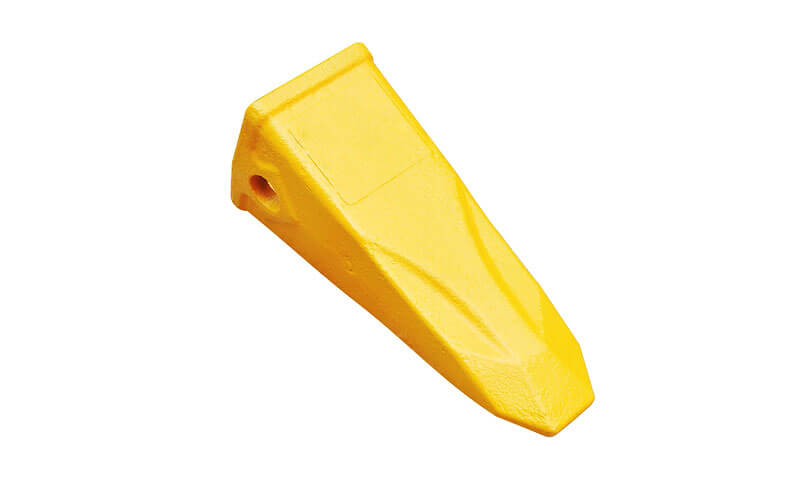
У великих гірничих роботах, зуби ковша екскаватора малі відносно всієї машини, але вони відіграють вирішальну роль у продуктивності, надійність обладнання, та експлуатаційні витрати. Кожен зуб піддається сильному абразивному зносу, повторний вплив, навантаження на вигин, і дуже різноманітні умови праці. Передчасний знос знижує ефективність копання, в той час як внутрішні дефекти лиття можуть спричинити тріщини та призвести до несподіваного руйнування зуба.
З цієї причини, виробництво зубів ковша з високим вмістом марганцю не можна розглядати просто як звичайну операцію лиття. Вибір матеріалу, дизайн цвілі, Параметри наливання, металевий потік, поведінка затвердіння, ємність годування, і контроль дефектів необхідно розглядати як інтегровану інженерну систему.
Останні досягнення в моделюванні кастингу пропонують практичний спосіб досягнення цієї інтеграції. Поєднуючи металургія високомарганцевої сталі, чисельне моделювання, планування дослідів, оптимізація системи гейтингу, та перевірка виробництва, виробники можуть переходити від лиття на основі досвіду до більш передбачуваного процесу точного лиття, що керується даними.
1. Що таке зуби ковша з високим вмістом марганцю?
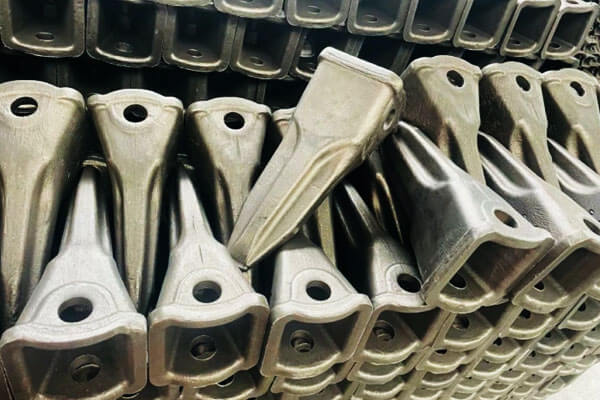
Зуби ковша з високим вмістом марганцю – це змінні зношувані компоненти, встановлені на ріжучій кромці ковшів екскаватора та гірничого обладнання. Вони проникають у скелю, руда, вугілля, гравій, ґрунт, та інші матеріали під час передачі сил виїмки від конструкції ковша на матеріал, який викопується.
Зуб повинен витримувати одночасно дві принципово різні форми навантаження:
- Сильний абразивний знос викликані безперервним контактом з твердими частинками.
- Ударні та згинальні навантаження утворюється, коли зуб проникає в ущільнений ґрунт, рок, або родовища корисних копалин.
Таке поєднання робить вибір матеріалу особливо важливим. Матеріал, який забезпечує відмінну твердість, але недостатню міцність, може зламатися під ударом, у той час як матеріал з високою в'язкістю, але поганим зміцненням може швидко зношуватися.
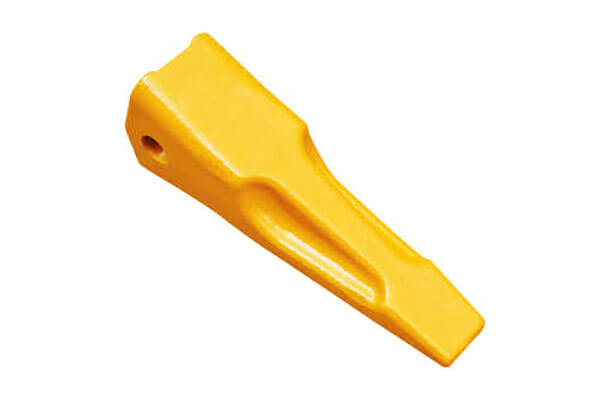
Аустенітна сталь з високим вмістом марганцю вирішує цей конфлікт завдяки своїй здатності піддаватися значним деформаціям Працює загартовування під час служби. Поверхневий шар може стати значно твердішим під час повторних ударів, тоді як матеріал, що лежить під ним, зберігає порівняно високу міцність.
Для великих зубів ковша, тому процес лиття повинен зберегти фундаментальну перевагу сплаву, мінімізуючи дефекти лиття, які можуть стати місцями ініціації руйнування.
2. Чому для зубів ковша використовується сталь з високим вмістом марганцю
Характерні характеристики сталі з високим вмістом марганцю походять від її аустенітної матриці та відносно високого вмісту марганцю. Звичайні марганцеві сталі типу Гадфілда зазвичай містять приблизно 10–14% Mn, з вуглецем зазвичай навколо 0.9–1,4%, хоча точний хімічний склад залежить від сорту та застосування.
Такі елементи, як хром, молібден, кремнію, і нікель також може бути введений для зміни здатності до загартовування, поведінка при зношуванні, Корозійна стійкість, або мікроструктурна стабільність.
Висока ударна в'язкість
Зуби ковша зазнають повторних ударів, коли вони стикаються з твердим матеріалом. Сталь з високим вмістом марганцю може поглинати значну енергію удару без катастрофічного руйнування за умови належної термічної обробки та відсутності критичних внутрішніх дефектів.
Ця міцність особливо важлива для великих гірських екскаваторів, де розміри зубів і робочі навантаження значно більші, ніж у звичайного будівельного обладнання.
Здатність до загартування
Найвідмітнішою характеристикою сталі з високим вмістом марганцю є її здатність зміцнюватися при механічній деформації.
Під час служби, повторний удар викликає пластичну деформацію в області поверхні. Ця деформація збільшує щільність дислокацій і може викликати додаткові механізми зміцнення, створення загартованої поверхні, зберігаючи відносно міцну внутрішню частину.
Це створює важливий градієнт продуктивності:
Міцний сердечник → загартована поверхня → підвищена стійкість до абразивного зношування.
Ефективність цього механізму сильно залежить від фактичного робочого середовища. Ударостійкі умови, як правило, більш сприятливі для марганцевої сталі, ніж умови ковзання при низькому ударі.
Гарне поєднання міцності та зносостійкості
Правильно оброблена сталь з високим вмістом марганцю може забезпечити корисний баланс між міцністю на розрив, міцність, і носійне опір. Це робить його придатним для компонентів, де ударів і стирання не уникнути.
Однак, ці властивості не можна оцінити незалежно від якості лиття. Внутрішня усадка, включення, тріщина, або грубі мікроструктурні області можуть серйозно поставити під загрозу механічну надійність відповідного сплаву.
3. Типові марки сталі з високим вмістом марганцю для зубів ковша
Сталь з високим вмістом марганцю не є єдиним стандартизованим сплавом. Різні виробники обладнання та видобуток можуть використовувати різні хімічні склади та специфікації.
Типовий сплав типу Гедфілда може базуватися на таких марках, як Mn13, тоді як модифіковані сорти, що містять хром або молібден, використовуються там, де потрібна покращена продуктивність.
| Тип матеріалу | Типові характеристики | Відповідні програми |
| Високомарганцева сталь типу Mn13 | Висока міцність і сильна здатність до зміцнення | Загальні зуби екскаватора та кар’єрного ковша |
| Сталь типу Mn13Cr | Покращена зносостійкість і модифікована загартовуваність | Надміцні компоненти для майнінгу |
| Сталь типу Mn13Mo | Молібден покращує стійкість до небажаного утворення карбіду та підтримує продуктивність товстого профілю | Великі зуби ковша та важке гірниче обладнання |
| Модифікована лита сталь з високим вмістом Mn | Хімічний склад регулюється відповідно до товщини профілю та умов експлуатації | Індивідуальні ударопрочні та абразивні застосування |
Для великих зубів ковша, вибір сплаву не повинен базуватися виключно на номінальному вмісті марганцю. Товщина профілю, інтенсивність впливу, абразивні умови, здатність до термічної обробки, і геометрія лиття Все це необхідно враховувати при виборі матеріалу.
4. Структурна характеристика зубів великого ковша
Зовні зубці ковша можуть здаватися відносно простими, але їх геометрія лиття створює кілька важливих проблем у металургії та твердінні.
Типовий великий зуб має загострену робочу вершину, товсте центральне тіло, монтажний або адаптерний інтерфейс, і локально підсилені секції. Ці регіони мають суттєво різну теплову масу.
З товста центральна частина і область монтажу, як правило, утримують тепло довше, ніж тонкі краї та виступаючі секції. Під час застигання, це створює температурні градієнти та локальні гарячі точки.
Концептуально проблему можна представити як:
Тонкий зріз → швидке охолодження → раннє затвердіння
Товстий зріз → повільне охолодження → пізнє затвердіння → вимога до живлення
Якщо рідкий метал не може адекватно компенсувати усадку при затвердінні в цих гарячих точках, можуть розвинутися усадочні порожнини або дисперсна усадкова пористість.
Це особливо небезпечно для зубів ковша, оскільки внутрішні дефекти важко ідентифікувати візуально, але вони можуть стати точками виникнення тріщин під час повторного удару.
5. Основні проблеми лиття ковшових зубів із сталі з високим вмістом марганцю
Усадкова пористість і усадочні порожнини
Усадка є одним із найсерйозніших дефектів лиття великих сталевих зубців із високим вмістом марганцю..
Коли розплавлена сталь охолоджується і твердне, його обсяг зменшується. Таким чином, виливка, що затвердіє, потребує безперервної подачі з навколишнього рідкого металу. Якщо шлях живлення переривається передчасним затвердінням, можуть утворюватися внутрішні дефекти усадки.
Ризик стає особливо високим навколо товстих ділянок, де твердіння затримується.
Добре спланований процес повинен встановити контрольовану послідовність твердіння:
тонкі секції → проміжні секції → основні гарячі точки → стояк
Це дозволяє стояку довше залишатися рідким і забезпечувати регіони, які пізніше тверднуть.
Надмірна температура заливки
Сталі з високим вмістом марганцю потрібна достатня температура для підтримки плинності під час наповнення, особливо для великих і геометрично складних виливків.
Однак, надмірно високий перегрів не є автоматично корисним.
Занадто висока температура розливу може:
- збільшити час застигання;
- збільшити температурні градієнти;
- збільшити накопичення тепла в товстих зрізах;
- посилюють тенденції до усадки;
- збільшити взаємодію між розплавленою сталлю та формою;
- потенційно сприяти небажаним мікроструктурним змінам.
Отже, метою є не просто максимізація температури розливу, але встановити оптимізоване температурне вікно, яке забезпечує адекватну текучість без непотрібного збільшення теплового впливу.
Повільне заповнення
Великі зубці ковша мають значні об’єми форми та складну геометрію. Якщо наповнення відбувається надто повільно, розплавлений метал втрачає надмірне тепло до того, як порожнина повністю заповниться.
Це може збільшити ризик:
- неправильно;
- Холод закривається;
- Неповне злиття;
- нерівномірне застигання;
- погана якість поверхні.
Рішення полягає не просто в довільному прискоренні металу. Надмірна швидкість потоку може призвести до ерозії цвілі, турбулентність, утворення оксиду, і уловлювання шлаків.
Тому ідеальний процес наповнення повинен бути збалансованим Час наповнення, теплові втрати, стабільність потоку, і стійкість до ерозії цвілі.
Газові дефекти
Газові дефекти можуть виникати через матеріали форми, основні матеріали, залишкова вологість, недостатня вентиляція, або турбулентний потік металу.
Для великого зуба ковша, може утворитися газ:
- блюдіння;
- горілки;
- підповерхнева пористість;
- газові включення.
Тому ефективна вентиляція є важливою, особливо навколо кінчика зуба та інших високих точок, де природним чином накопичується газ під час пломбування.
Неметалічні включення
Сталь з високим вмістом марганцю чутлива до забруднення оксидами та шлаками.
Погано сконструйовані литникові системи можуть переносити шлак або окислений метал у лиття. Одного разу в пастці, ці включення можуть зменшити місцеву пластичність і стати потенційними місцями виникнення втоми або тріщин при ударі.
Тому повинна бути забезпечена високоякісна система воріт:
гладке заповнення + контрольований напрямок потоку + відділення шлаку + адекватна фільтрація, де це необхідно.
6. Процес точного лиття для зубів ковша з високим вмістом марганцю
Виготовлення зубів ковша з високим вмістом марганцю принципово відрізняється від лиття відносно простих сталевих деталей. Зуб повинен поєднувати в собі складну геометрію, висока ударна в'язкість, Відмінна зносостійкість, і надійну внутрішню міцність. Для великих зубів ковша, тому процес лиття повинен бути розроблений навколо вся послідовність наповнення–затвердіння–подача–теплова обробка, замість того, щоб зосереджуватися лише на заповненні форми чи точності розмірів.
Вимоги до лиття для великих зубів ковша з високим вмістом марганцю
Великі зубці ковша зазвичай містять гострий робочий наконечник, відносно товсте центральне тіло, і важка монтажна секція. Ці геометричні особливості створюють значні відмінності в локальній тепловій масі.
Тонкий кінчик зуба швидко втрачає тепло, тоді як центральна та монтажна області зберігають розплавлений метал набагато довше. Під час застигання, тому ці товсті ділянки стають термічними гарячими точками і потребують ефективного живлення.
Це створює фундаментальну вимогу кастингу:
Ліберна система повинна забезпечувати повне і стабільне заповнення, при цьому система живлення повинна підтримувати основні гарячі точки, що постачаються рідким металом до кінцевих етапів затвердіння.
З цієї причини, Розробка виливка повинна починатися з визначення теплових центрів виливка. Положення лінії проділу, місце заливки, вигода, бігуни, інтратати, стояки, озноб, і вентиляційні отвори повинні бути встановлені відповідно до прогнозованого наповнення та затвердіння.
Репрезентативний великий шахтний ковшовий зуб
Корисним інженерним прикладом є великий зуб ковша для a С&Гірничий екскаватор класу H 2800, виготовлені з Високомарганцева сталь типу ЗГМн13Мо.
Репрезентативний виливок має масу приблизно 385 кг і максимальні розміри о 1,340 × 425 × 255 мм. Через великі розміри і важкі умови експлуатації, компонент вимагає як відмінної якості поверхні, так і високої внутрішньої цілісності.
Початковий виробничий процес використовував піщане лиття з a нижня литникова система. Стояк був розташований біля товстої центральної частини зуба для забезпечення живлення, тоді як вентиляційний отвір був організований біля кінчика зуба для полегшення евакуації цвілевого газу.
Початкові параметри процесу були приблизно:
| Параметр процесу | Початковий стан |
| Матеріал | Високомарганцева сталь ZGMn13Mo |
| Відливна маса | ~385 кг |
| Максимальні розміри | ~1340 × 425 × 255 мм |
| Температура | ~1600 °C |
| Швидкість заливки | ~14 кг/с |
| Температура попереднього нагрівання форми | ~400 °C |
| Час заповнення | ~45 с |
| Процес лиття | Пісочний кастинг |
| Концепція стробування | Нижній литник |
Ці параметри є корисною ілюстрацією того, чому процес лиття не можна оцінювати виключно за його поведінкою заповнення.
Підготовка форми та лиття
Для великих сталевих виливків з високим вмістом марганцю, прес-форма повинна витримувати значне термічне навантаження, забезпечуючи відповідну стабільність розмірів, проникність, і стійкість до проникнення металу.
Відповідна піщана система вибирається відповідно до розміру відливки, вимоги до якості поверхні, обсяг виробництва, та обладнання для виготовлення прес-форм. Великі зуби ковша зазвичай виграють від жорсткої форми, яка здатна підтримувати стабільність розмірів під час наповнення та затвердіння, при цьому необхідно підтримувати достатню проникність і вентиляцію, щоб запобігти дефектам, пов'язаним з газом.
Форма також повинна бути ретельно висушена і нагріта перед заливкою. Це особливо важливо для високотемпературного лиття сталі, оскільки залишкова волога може швидко генерувати велику кількість газу при контакті з розплавленим металом..
Попереднє нагрівання забезпечує кілька переваг. Це зменшує початковий термічний удар між розплавленою сталлю та формою, пом'якшує відбір тепла від металу, покращує заповнення складних ділянок, і знижує ризик дефектів газу, пов'язаних з вологістю.
Однак, попередній нагрів форми має бути оптимізовано, а не просто максимально. Надмірна температура форми може надмірно подовжити затвердіння та змінити тепловий баланс виливка, тоді як недостатній попередній нагрів може прискорити локальне заморожування та збільшити дефекти наповнення.
Конструкція з нижнім затвором
Система нижнього литника особливо корисна для великих сталевих виливків, коли вони стабільні, потрібне заповнення з відносно низькою турбулентністю.
Замість того, щоб розплавлена сталь падала прямо в порожнину зверху, метал надходить з нижньої частини і поступово піднімається через форму.
Таке розташування може зменшити:
- прямий вплив металу на форму;
- турбулентність;
- утворення оксиду;
- винесення шлаку;
- локалізована ерозія цвілі.
Для сталі з високим вмістом марганцю, ці переваги є важливими, оскільки включення та оксидні плівки можуть стати шкідливими внутрішніми розривами у критичному для удару компоненті.
Однак, нижній литник також вводить теплову проблему. Верхні області виливка можуть отримати відносно холодніший метал пізніше в процесі заповнення. Таким чином, литникову систему необхідно проектувати разом із стояковою системою, щоб гарантувати, що стабільність наповнення не ставить під загрозу наступне годування.
Мета полягає не просто в тому, щоб метал увійшов знизу, але встановити a контрольований потік і термічна історія протягом усього лиття.
Етап заповнення: Контроль плинності та теплових втрат
Під час наповнення, Сталь з високим вмістом марганцю повинна залишатися достатньо рідкою, щоб досягти всіх ділянок зуба, перш ніж місцеве затвердіння перекриє шлях потоку.
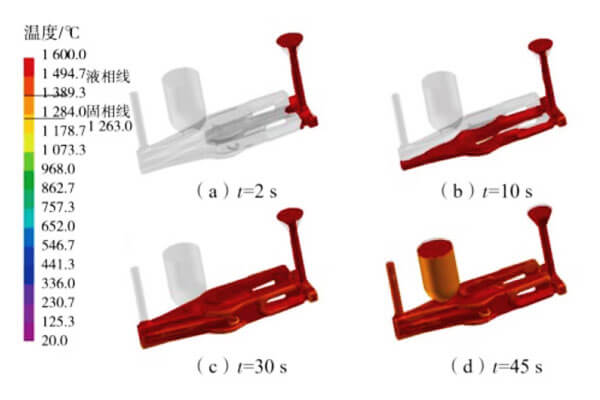
Для репрезентативного зуба ковша, початкове моделювання показало, що порожнину можна приблизно повністю заповнити 45 секунди. Метал тече відносно гладко, і моделювання не вказує на великомасштабні розбризкування або сильну турбулентність.
Це важливий результат, але це не доводить, що процес лиття є задовільним.
Ключова відмінність між якість наповнення і якість застигання.
Відливка може досягти повного заповнення форми, все ще розвиваючи внутрішню усадку, оскільки розподіл металу під час подальшого затвердіння несприятливий.
Отже, правильна оцінка процесу завжди повинна виходити з:
Аналіз наповнення → аналіз температурного поля → аналіз затвердіння → аналіз живлення → прогнозування дефектів.
Контроль затвердіння: Критична стадія
Найважливішою проблемою для великого зуба ковша з високим вмістом марганцю часто є стадія затвердіння.
У міру охолодження виливок, спочатку твердіють тонкі ділянки та відкриті ділянки, а товсті центральні ділянки довше залишаються рідкими. Якщо рідкий метал у стояку або каналі подачі замерзає до того, як гаряча точка завершить затвердіння, рідина, що залишилася, не може компенсувати об'ємне скорочення.
Результат може бути:
скорочення рідини → недостатнє живлення → міждендритне усаджування → усадкова пористість або усадкова порожнина.
У представницькому відмінку, моделювання показало, що ліберна система затверділа відносно рано, тоді як лиття продовжувало поступово тверднути. На більш пізньому етапі, центральна товста область залишалася зі значно нижчою часткою твердої речовини, ніж її навколишні області.
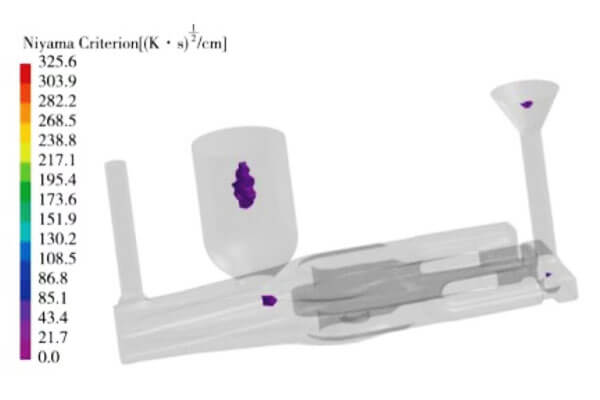
Це вказувало на потенційну проблему годування в центрі зуба.
Знахідка особливо важлива, оскільки ця область є механічно важливою. Дефект усадки, розташований у нефункціональному стояку, можна просто усунути разом із стояком. Цей же дефект всередині робочого органу зуба ковша дозволяє істотно знизити втомлюваність і ударостійкість.
Конструкція стояка та подача гарячої точки
Стояк є основним резервуаром, який компенсує усадку при затвердінні.
Для великого зуба ковша, стояк повинен бути розташований поблизу основного теплового центру, а не просто розміщений там, де це зручно для формування.
Основна вимога до дизайну:
Час застигання стояка > час застигання гарячої точки.
Цього можна досягти шляхом збільшення ефективного теплового модуля стояка, з використанням ізоляційних або екзотермічних рукавів, і проектування достатньо великого живильного з'єднання.
Одночасно, розмір стояка не можна безмежно збільшувати. Завищений стояк може покращити подачу, але значно знизити вихід литва та збільшити споживання металу.
Таким чином, оптимальний дизайн є балансом:
ефективність годування + добротність лиття + Урожай металу + вартість кріплення.
7. ProCAST як цифровий інструмент для оптимізації кастингу
Сучасне точне лиття все частіше використовує числове моделювання для оцінки проектів процесу перед фізичним виробництвом.
Програмне забезпечення, таке як Закупорювати може імітувати металеве заповнення, передача тепла, затвердіння, розподіл температури, і можливі дефекти усадки.
Для великого зуба ковша, симуляція може відповісти на кілька критичних питань:
- Куди спочатку надходить розплавлений метал?
- Де температура падає найшвидше?
- Які області твердіють першими?
- Де знаходяться остаточні басейни рідини?
- Чи здатні стояки живити гарячі точки?
- Де найбільш ймовірна усадкова пористість?
- Наповнення достатньо стабільне?
- Чи призведе збільшення швидкості заливки до ерозії форми або турбулентності?
Критерій Ніяма
Критерій Ніяма зазвичай використовується як показник ризику дефектів, пов’язаних із усадкою.
Якщо говорити спрощено, регіонів, що відчувають несприятливе поєднання в температурний градієнт і швидкість охолодження більш чутливі до усадочної пористості.
Тому моделювання може ідентифікувати потенційно небезпечні регіони до фактичного виробництва.
Це змінює стратегію розвитку процесу з:
Кастинг → дефект → аналіз першопричини → редизайн
до:
Моделювання → оптимізація → пробне лиття → перевірка.
Останній підхід може значно скоротити час розробки та брак.
8. Симуляція кастингу для оптимізації процесу
Для великих сталевих зубців із високим вмістом марганцю, моделювання лиття забезпечує ефективний спосіб оптимізації процесу перед дорогими виробничими випробуваннями. Замість того, щоб повністю покладатися на емпіричні параметри литування та заливки, програмне забезпечення, таке як ProCAST, може імітувати заповнення розплавленим металом, передача тепла, затвердіння, і формування усадки. Це особливо цінно для зубів ковша, оскільки їх товсті центральні секції та складні переходи створюють значні відмінності у швидкості охолодження та попиті на подачу.
Метою оптимізації є не просто повне заповнення форми. Успішний процес повинен досягти стабільне наповнення, достатня плинність, контрольоване затвердіння, та ефективне годування, зберігаючи дефекти усадки за межами критичних несучих областей.
Моделювання заповнення та затвердіння
Початкове моделювання має включати повну геометрію лиття, ліберна система, стояки, і піщана форма. Властивості матеріалу та термічні граничні умови встановлюються перед аналізом процесу наповнення.
Під час наповнення, Ключові змінні включають температуру металу, Час наповнення, Швидкість потоку, і потенційна турбулентність. Надмірно повільне заповнення спричиняє значні втрати тепла та підвищує ризик передчасного затвердіння, тоді як надмірна швидкість потоку може спричинити ерозію цвілі, турбулентність, і захоплення оксиду або шлаку.
Аналіз затвердіння ще більш важливий для великих зубів ковша. Товста центральна область зазвичай залишається рідкою довше, ніж більш тонкі ділянки, створення локалізованої гарячої точки. Якщо подачу перервати до того, як ця область завершить затвердіння, об'ємне скорочення може спричинити усадкову пористість або усадочні порожнини.
Критерії прогнозування дефектів, такі як Критерій Ніяма тому може бути використаний для виявлення зон із підвищеним ризиком внутрішньої усадки. Ідеальний результат полягає в тому, щоб передбачені дефекти залишалися зосередженими в стояку або системі ліберів, а не в функціональному тілі зуба ковша.
Ортогональний експериментальний план
Систематично оптимізувати процес лиття, три основні параметри можна оцінити за допомогою трирівневої ортогональної схеми експерименту:
| Параметр | Рівень 1 | Рівень 2 | Рівень 3 |
| A: Температура | 1,450° C | 1,500° C | 1,550° C |
| Б: Швидкість заливки | 16 кг/с | 14 кг/с | 12 кг/с |
| C: Температура попереднього нагріву форми | 600° C | 500° C | 400° C |
Кожна комбінація параметрів моделюється, з прогнозований обсяг дефекту усадки використовується як основна змінна відповіді. Серед імітованих комбінацій, найменша тенденція до усадки була отримана з 1,450°C температура розливу, 16 кг/с швидкість розливу, і попередній нагрів форми до 600°C.
Результати моделювання демонструють важливий взаємозв'язок процесу. Вища температура заливки не обов'язково покращує якість лиття. Надмірний перегрів подовжує рідкий стан металу та може збільшити теплове навантаження та тенденцію до усадки товстих секцій. Аналогічно, низька швидкість заливки збільшує час заповнення та забезпечує більшу втрату тепла. Відповідний попередній нагрів форми, тим часом, зменшує різницю температур між розплавленим металом і формою, допомагаючи підтримувати плинність і досягати більш рівномірного теплового поля.
Оптимізовані параметри процесу
Оптимізовані параметри можна підсумувати наступним чином:
| Параметр | Початковий процес | Оптимізований процес | Основна вигода |
| Температура | 1,600° C | 1,450° C | Зменшує надмірний перегрів і тенденцію до усадки |
| Швидкість заливки | ~14 кг/с | 16 кг/с | Скорочує час заповнення та зменшує втрати тепла |
| Попередній нагрів форми | 400° C | 600° C | Покращує теплову рівномірність і умови годівлі |
| Час заповнення | ~45 с | ~35 с | Зменшує передчасне охолодження під час наповнення |
Оптимізована температура заливки є достатньо високою, щоб підтримувати необхідну текучість сталі з високим вмістом марганцю, уникаючи надмірного перегріву, пов’язаного з початковим процесом 1600°C. Збільшення швидкості розливу від приблизно 14 до 16 кг/с компенсує нижчу температуру заливки скороченням часу заповнення. Підвищення попереднього нагрівання форми з 400°C до 600°C додатково зменшує температурний градієнт між розплавленим металом і формою.
Перепроектування системи воріт
Параметри процесу самі по собі не можуть усунути дефекти, спричинені неадекватною системою ліберування. Оригінальна комплектація, складається в основному з одного литника, бігун, і інгейт, тому було перероблено, щоб відповідати оптимізованим умовам заливки.
З діаметр литника був збільшений покращити пропускну здатність металу та підтримувати стабільну швидкість заповнення. Було введено два додаткових затвори для покращення розподілу металу та забезпечення кращого доступу до критичних секцій. Різниця у висоті затвора створює корисний перепад тиску, допомагаючи прискорити заповнення більш віддалених ділянок.
Колодязі для бігунків також були вбудовані біля відповідних основ бігунків. Ці функції забезпечують ефект буферизації, зменшити різкі зміни напрямку потоку, і сприяють уловлюванню шлаку та інших включень до того, як метал потрапить у ливарну порожнину.
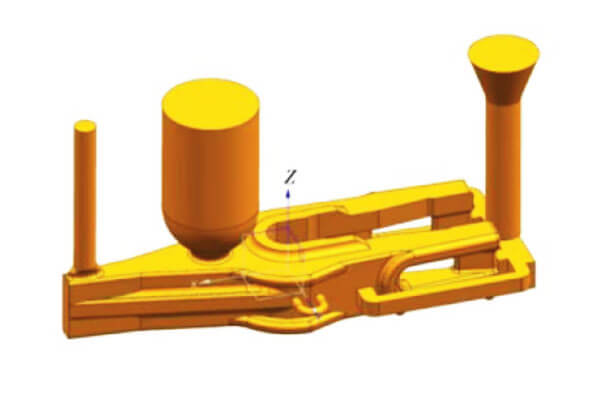
Тому оптимізовану концепцію стробування можна підсумувати як:
| Модифікація стробу | Мета | Очікувана вигода |
| Більший діаметр литника | Збільшити пропускну здатність металу | Швидше і стабільніше наповнення |
| Два додаткових шлюза | Покращити розподіл потоку | Краще заповнення критичних розділів |
| Різні висоти воріт | Створити перепад тиску | Поліпшити заповнення віддалених регіонів |
| Бігуни колодязів | Буферний потік і уловлювач шлаку | Зменшена турбулентність і чистіший метал |
Результати оптимізації на основі моделювання
Після застосування оптимізовані технологічні параметри та перероблена система литникових литників, знову моделюється повний процес лиття. Прогнозована картина затвердіння стає більш сприятливою, з покращеним живленням товстої центральної області та зниженим ризиком внутрішньої усадки.
Найголовніше, передбачені дефекти усадки переміщуються від функціонального тіла зуба ковша до стояк, розливний стакан, і система бігунів. Це бажаний результат оптимізації подачі, оскільки ці ділянки видаляються під час чекання і не порушують структурну цілісність готового компонента.
Порівняння початкового та оптимізованого процесів демонструє ефективність підходу моделювання:
| Змінна процесу | Початковий стан | Оптимізований стан |
| Температура | 1,600° C | 1,450° C |
| Швидкість заливки | ~14 кг/с | 16 кг/с |
| Форму попередньо розігріти | 400° C | 600° C |
| Час заповнення | ~45 с | ~35 с |
| Обтягуючий | Одинарні ворота | Мультиінґейт + бігунні колодязі |
| Ризик внутрішньої усадки | Значний | Істотно зменшено |
| Розташування основного прогнозованого дефекту | Лиття корпусу + система годування | В першу чергу стояк і ліберна система |
Від чисельного моделювання до виробництва
Зрештою моделювання лиття має бути перевірено фізичним виробництвом. Після введення оптимізованих параметрів і конструкції литникових конструкцій, пробні виливки можна оцінити візуальним оглядом, розмірний огляд, металографічна експертиза, Тестування твердості, і відповідний неруйнівний контроль, особливо ультразвуковий контроль внутрішньої цілісності.
Таким чином, значення оптимізації є ширшим, ніж просто отримання кращого результату моделювання. Це встановлює повторюваний зв'язок між Температура, швидкість наповнення, тепловий стан цвілі, конфігурація литника, і поведінка твердіння.
Для зубців ковша з високим вмістом марганцю, ця методологія, керована моделюванням, зменшує кількість спроб і помилок у розробці, покращує вихід лиття, мінімізує внутрішні дефекти усадки, і забезпечує більш надійну основу для виробництва великих гірничих компонентів, здатних витримувати сильний удар і абразивний знос.
9. Перевірка та результати
Ефективність оптимізованого процесу лиття має бути продемонстрована в обох випадках чисельне моделювання та перевірка фізичного виробництва. Для зубців ковша з високим вмістом марганцю, недостатньо лише усунути видимі дефекти поверхні. Критичною метою є отримання міцної внутрішньої структури, здатної протистояти повторним ударам, згинання, та абразивний знос під час гірничих робіт.
Результати моделювання після оптимізації
Після оптимізації параметрів заливки та перепроектування литникової системи, процес лиття моделювався знову в нових умовах. Порівняно з оригінальним процесом, прогнозована поведінка твердіння стала значно більш сприятливою.
| Параметр | Перед оптимізацією | Після оптимізації |
| Усадка пористість | Значний ризик у центральній товстій частині | Значної усадки тіла зуба не передбачається |
| Розташування дефекту | Тіло зуба і система живлення | В основному стояк і литникова система |
| Шаблон затвердіння | Нерівномірний; дефіцит місцевого харчування | Більш контрольований і спрямований |
| Ефективність годування | Недостатньо в критичних гарячих точках | Покращена подача товстих секцій |
| Обґрунтованість лиття | Можливі внутрішні дефекти | Висока внутрішня надійність |
| Виробничий ризик | Високий | Значно зменшено |
Найважливішим результатом є переміщення прогнозованої усадки. У початковому процесі, центральна товста частина зуба ковша залишалася вразливою до недостатнього живлення, дозволяючи розвиватися усадці всередині функціональної відливки. Після оптимізації, система живлення змогла більш ефективно компенсувати скорочення твердіння, а решта передбачених дефектів були зосереджені в основному в стояку та системі ліберів.
Це важлива відмінність у ливарній техніці. Метою є не обов’язкове усунення усадки всієї системи форми, тому що об'ємне скорочення властиве затвердінню металу. Натомість, процес повинен бути розроблений таким чином, щоб відбувалася усадка жертовні області живлення, а не в тілі зуба, що несе навантаження.
Перевірка виробництва
Згодом оптимізований процес було застосовано до фізичного виробництва. Отримані зуби ковша продемонстрували суттєве покращення як якості поверхні, так і внутрішньої цілісності порівняно з виливками, виготовленими за оригінальним процесом.
| Індикатор ефективності | Початковий процес | Оптимізований процес |
| Якість поверхні | Локальні поверхневі дефекти та недосконалості | Значно покращена якість поверхні |
| Внутрішня надійність | Ризик усадкових порожнин і пористості | Щільна структура без істотних дефектів усадки |
| Розподіл дефектів | Дефекти можуть виникнути всередині тіла зуба | Дефекти в основному обмежені знімними областями годування |
| Швидкість відмов | Відносно високий | Істотно зменшено |
| Структурна узгодженість | Змінний | Більш послідовний |
| Стабільність виробництва | Чутливий до коливань процесу | Покращена повторюваність процесу |
Фізичний огляд підтвердив основну тенденцію, передбачену моделюванням: оптимізовані зуби ковша продемонстрували покращену якість поверхні та значно зменшили внутрішні дефекти усадки. Зменшення браку лиття також демонструє практичну цінність оптимізації процесу перед великим виробництвом.
Для кар'єрних зубів ковша, це вдосконалення має пряме інженерне значення. Внутрішня усадка може діяти як концентрація напруги під сильним ударним навантаженням і може ініціювати поширення тріщини, передчасний перелом зуба, або прискореної відмови. За рахунок поліпшення внутрішньої надійності, оптимізований процес забезпечує міцнішу основу для досягнення незмінних механічних властивостей і більш тривалого терміну служби.
Технічне значення валідації
Угода між моделюванням і виробництвом демонструє цінність інтеграції моделювання кастингу, оптимізація параметрів процесу, і модернізація системи воріт у процес розвитку виробництва.
Оптимізований процес встановив більш сприятливий баланс між температурою розливу, швидкість наповнення, попередньо нагрівання цвілі, і харчова поведінка. Замість того, щоб покладатися на повторні виробничі випробування для виявлення дефектів, потенційні проблеми можна виявити та виправити на етапі віртуального процесу.
Для зубців ковша з високим вмістом марганцю, цей підхід особливо ефективний через розмір компонента, товстошарове затвердіння, і вимогливі умови експлуатації роблять якість внутрішнього лиття критичною. Добротне лиття з контрольованим затвердінням забезпечує необхідну основу для подальшої термічної обробки та остаточного контролю, зрештою сприяючи більш надійній роботі в шахтних роботах із сильними ударами та зносом.
10. Точне лиття проти кування зубів ковша
Для зубів ковша кар'єрного екскаватора, як точне лиття, так і кування можуть виробляти високоміцні компоненти, але вони дотримуються принципово інших принципів виробництва.
| Фактор порівняння | Точне кастинг | Кування |
| Принцип виготовлення | Розплавлену сталь з високим вмістом марганцю заливають у точно сконструйовану форму та тверднуть до необхідної геометрії. | Нагріту сталеву заготовку пластично деформують під дією великих стискаючих зусиль за допомогою штампів, пресувати, або молотки. |
| Гнучкість дизайну | Високий; складні профілі зубів, криволінійні поверхні, внутрішні переходи, начальники, а інтегровані функції можна створювати безпосередньо. | Помірний; складні геометрії можуть вимагати кількох операцій кування, преформи, обрізка, і подальша механічна обробка. |
| Використання матеріалів | Загалом це сприятливо, тому що лиття майже чистої форми може точно повторювати остаточну геометрію компонента, хоча металевий затвор і стояк необхідно видалити. | Матеріальні втрати можуть збільшитися через спалах, обрізка, обробка надбавок, і підготовка заготовок. |
| Великі зубці ковша | Особливо підходить для великих кар’єрних зубів, де розміри компонентів і маса висувають значні вимоги до ковальського обладнання. | Великі зуби вимагають дуже високих ковальських навантажень і великої місткості обладнання, що може значно збільшити вимоги до інструментів і виробництва. |
Внутрішня надійність |
Вимагає ретельного контролю застигання, годування, Дизайн стояка, і моделювання лиття для запобігання усадковій пористості та порожнинам. | Загалом забезпечує відмінну внутрішню цілісність, якщо правильно підробити, хоча круги, тріщина, включення, і залишаються можливі дефекти, пов'язані з куванням. |
| Мікроструктура | Затвердіння створює литу структуру, яка може потребувати обробки розчином і контрольованого охолодження для досягнення необхідних властивостей сталі з високим вмістом марганцю. | Пластична деформація може покращити та гомогенізувати мікроструктуру та створити сприятливий потік зерна. |
| Потік зерна | Відсутність механічно викликаного спрямованого потоку зерна; властивості сильно залежать від структури затвердіння та термічної обробки. | Основна перевага; безперервний потік зерна може відповідати геометрії компонентів і підвищити стійкість до ударних і втомних навантажень. |
| Опір зносу | Високий, коли відповідна марка сталі з високим вмістом марганцю, звукова кастингова структура, і використовується відповідна термічна обробка. | Високий, з механічною обробкою, яка потенційно може сприяти витонченню структури та міцності. |
Вплив міцність |
Може забезпечити відмінну міцність, але внутрішня усадка, груба структура, або дефекти лиття повинні суворо контролюватися. | Зазвичай забезпечує високу в’язкість і стійкість до втоми завдяки формуванню потоку зерна та зменшеній внутрішній пористості. |
| Розмірна складність | Відмінний для створення майже чистої форми нерегулярних профілів зубів і інтегрованих геометричних елементів. | Складніше для високо тривимірних або виточених геометрій; може знадобитися додаткова механічна обробка. |
| Вартість інструментів | Витрати на форму та малюнок можуть бути відносно економними, особливо для середнього виробництва та великих компонентів. | Штампи для кування зазвичай дорогі та вимагають значної міцності інструменту та обслуговування. |
| Обсяг виробництва | Підходить для прототипів, дрібні та середні партії, і виробництво великих обсягів, коли інструменти оптимізовані. | Економічно привабливіший, коли обсяг виробництва достатньо високий, щоб виправдати дорогі штампи та обладнання. |
| Розвиток процесу | Можна оптимізувати за допомогою моделювання кастингу, включаючи начинку, затвердіння, Прогноз усадки на основі Ніями, обтягуючий, і конструкція стояка. | Вимагає імітації кування та ретельного контролю температури заготовки, послідовність деформації, начинка, і сила кування. |
Вимоги до обробки |
Можна досягти майже чистої форми та зменшити обробку до функціональних інтерфейсів і критичних для розмірів зон. | Ковані заготовки можуть вимагати значної механічної обробки залежно від кінцевої геометрії зуба та вимог до розмірів. |
| Типові дефекти | Усадка пористість, порожнини усадки, газові дефекти, включення, Холод закривається, неправильно, і лиття тріщин. | Кування напусків, недоповнення, тріщина, включення, die mismatch, декарбуризація, і залишкові напруги. |
| Оптимізація процесів | Обтягуючий, годування, Температура, Швидкість заливки, попередньо нагрівання цвілі, і теплову обробку можна систематично оптимізувати. | Температура заготовки, коефіцієнт деформації, послідовність кування, температура матриці, змащування, і охолодження необхідно контролювати. |
| Економічна придатність | Сильний вибір для великих, складні гірничі зуби ковша, особливо там, де геометрія лиття зменшує складність обробки та інструментів. | Привабливий, коли потрібна виключно висока механічна цілісність і геометрія компонентів, обсяг виробництва, і наявні потужності кування виправдовують інвестиції. |
| Оптимальне застосування | Великі та складні зуби ковша з високим вмістом марганцю, які вимагають зносостійкості, Вплив міцність, геометрична гнучкість, і масштабоване виробництво. | Компоненти, де максимальна механічна цілісність і кований потік зерна переважають геометричну складність, вартість інструменту, і вимоги до обладнання. |
11. Спеціальні зуби ковша з високою марганцю від LangHe
LangHe надає індивідуальні рішення для металевого лиття для вимогливих промислових застосувань, включаючи великі зносостійкі компоненти та сталеве лиття з високим вмістом марганцю.
Для нестандартних зубів ковша, виробничий підхід може інтегруватися проектування процесу лиття, розробка форми та серцевини, оптимізований строб та подача, контроль сплаву, термічна обробка, Обробка з ЧПУ, та огляд у злагоджений робочий процес виробництва.
Для інженерних проектів, процес може початися з двовимірного креслення клієнта, 3D CAD модель, наявний зношений зуб, або розміри інтерфейсу обладнання. Після цього конструкцію лиття можна перевірити на технологічність, термічні гарячі точки, обробка надбавок, проект вимог, і стратегія годівлі.
Для великих і технічно складних зубів ковша, розробка процесів за допомогою моделювання особливо цінна. Поведінки щодо наповнення та затвердіння можна оцінити перед виробництвом, дозволяючи стробування, стояки, озноб, і параметри процесу, які необхідно оптимізувати перед початком повномасштабного виробництва.
Зрештою, професійний постачальник повинен надати більше, ніж литий металевий профіль. Метою є а повторювані, простежуваний, компонент зношування з контрольованим дефектом, здатний вижити в передбачуваному середовищі видобутку.
12. Висновок
Для великих зубів ковша, найбільш критичні технічні проблеми зосереджені навколо усадка затвердіння, термічні гарячі точки, стабільність наповнення, температура форми, газове господарство, включення, і внутрішньої структурної цілісності.
Тому сучасне виробництво все більше покладається на інтегровану методологію:
Вибір матеріалу → Проектування лиття → Моделювання → Стробування & Оптимізація подачі → Контрольоване плавлення → Точне лиття → Термічна обробка → НК → Перевірка розмірів → Перевірка виробництва
Серед цих етапів, моделювання лиття забезпечує особливо цінний міст між теоретичним проектуванням процесу та фізичним виробництвом. Аналізуючи наповнення, температурні поля, поведінка затвердіння, і ризик усадки перед виробництвом, виробники можуть значно скоротити розробку методом проб і помилок і покращити послідовність лиття.
Таким чином, належним чином сконструйований зуб ковша з високим вмістом марганцю — це не просто лита зношувана деталь — це ретельно контрольований інженерний компонент, розроблений для забезпечення надійної роботи в деяких із найсуворіших умов роботи в гірничодобувній промисловості.
Посилання:
[1] Цю, Лі Дж. Н, Чень К, Сю Г, Ян Ю К, Лі Х М. «Стан досліджень високомарганцевої високоалюмінієвої сталі та ключових моментів безперервного лиття«. ДАВАЙТЕ, 2024, 76(12): 7011–7022.
[2] Ян Л, Вінклер Дж, Пресоли П, та ін. Чутливість до тріщин кріогенних сталей із високим вмістом марганцю при початковому затвердінні під час безперервного лиття [J]. Журнал Iron and Steel Research International, 2025, 32 (3 ) : 682-694.
[3]Лі Синхі,Парк Джівон,Кім Йонграй,та ін. Мікроструктурна гомогенізація та підвищення механічних властивостей литої сталі з високим вмістом марганцю за допомогою процесу гарячого кування[J]. Корейський журнал металів і матеріалів, 2025, 63 (7):483-493.
[4] Zeng Y P, Ji H C, Пісня C Z, та ін. Чисельне моделювання та експеримент з гарячого кування високомарганцевого сталевого стрілочного сердечника[J]. Матеріали Сьогодні Комунікації, 2024, 40: 109588.
[5] Салем І, Елфавхрі М К, Ель-Салам Х.М.А ,та ін. Покращення виливків із марганцевої сталі: роль магнію, кальцій, і поверхнево-активні елементи в армуючих металокерамічних композитних конструкціях[J].Міжнародний журнал Metalcasting, 2026, 20(2) : 1289-1298.