


Paslanmaz çelik lazer kesim modern üretimde dönüştürücü bir ilerlemeyi temsil ediyor, Paslanmaz çeliğin doğal dayanıklılığını ve korozyon direncini gelişmiş lazer teknolojisinin hassasiyeti ve verimliliğiyle birleştiriyor.
1970'lerde endüstriyel olarak benimsenmesinden bu yana, Lazer kesim, basit sac işlemeden, karmaşık malzemeler üretebilen son derece rafine bir yönteme doğru ilerlemiştir., Çok çeşitli paslanmaz çelik kaliteleri ve kalınlıklarında yüksek toleranslı bileşenler.
Doğruluk talepleri tarafından yönlendirilir, hız, ve minimal malzeme atıkları, bu teknik havacılık ve uzay gibi endüstrilerde vazgeçilmez hale geldi, otomotiv, tıbbi cihazlar, gıda işleme, ve mimari tasarım.
Mekanik faydalarının ötesinde, paslanmaz çelik lazer kesim dijital üretim trendlerini destekliyor, CAD/CAM sistemleriyle kusursuz entegrasyon sunar, otomatik üretim hatları, ve gerçek zamanlı kalite kontrol sistemleri.
1. Lazer Kesim Teknolojisi Nedir?
Lazer kesimi temassız bir durumdur, odaklanmış bir teknoloji kullanan yüksek hassasiyetli termal kesme işlemi, eritmek için yüksek güçlü lazer ışını, yakmak, veya malzemeyi tanımlanmış bir yol boyunca buharlaştırın.
Hızı nedeniyle havacılık ve otomotivden elektronik ve tıbbi cihazlara kadar birçok endüstride yaygın olarak kullanılmaktadır., kesinlik, ve esneklik.

Çalışma Prensibi
Özünde, Lazer kesim tutarlı bir yönlendirmeyi içerir, iş parçasının yüzeyine yüksek yoğunluklu lazer ışını.
Lazer ışını bir lazer rezonatöründe üretilir, Işık amplifikasyonunun uyarılmış emisyon yoluyla gerçekleştiği yer.
Işın daha sonra bir dizi ayna veya fiber optik aracılığıyla bir kesme kafasına yönlendirilir., küçücük bir noktaya odaklandığı yer, yüksek enerjili nokta, çoğu zaman daha az 0.3 MM çapında.
Bu odaklanmış ışın malzeme yüzeyine temas ettiğinde, hedeflenen alanı hızla erime veya buharlaşma noktasına kadar ısıtır.
Yoğun lokalize enerji malzemenin erimesine neden olur, yakmak, veya yücelt, lazerin iş parçasını minimum termal bozulmayla kesmesine olanak tanır.
Anahtar bileşenler
- Lazer Kaynağı: Yaygın lazer kaynakları arasında fiber lazerler bulunur, CO₂ lazerler, ve Nd:YAG lazerler, her biri belirli malzemeler ve kalınlıklar için özel olarak tasarlanmış farklı dalga boylarına ve güç çıkışlarına sahiptir.
- Odaklama Optikleri: Hassas lensler veya aynalar, son derece yüksek güç yoğunluğu elde etmek için lazer ışınını yoğunlaştırır (10⁶ W/cm²'ye kadar), verimli kesim için gerekli.
- Yardımcı Gaz: Koaksiyel gaz jeti (oksijen gibi, azot, veya basınçlı hava) erimiş veya buharlaşmış malzemeyi çentikten çıkarmak için lazer ışınının yanına yönlendirilir, temiz bir kesim sağlamak.
Yardımcı gazın türü aynı zamanda kesme mekanizmasını ve kenar kalitesini de etkiler. - Hareket Kontrol Sistemi: CNC kontrollü motorlar, lazer kafasını veya iş parçasını programlanan yollar boyunca hareket ettirir, Tekrarlanabilirlik ve hız ile karmaşık şekillere ve karmaşık tasarımlara olanak tanır.
Lazer Kesim Mekanizmaları
Lazer kesim üç ana mekanizma aracılığıyla çalışır, kullanılan malzemeye ve gaza bağlı olarak:
- Füzyon Kesim (Eritin ve Üfleyin):
Lazer malzemeyi eritir, ve bir inert yardımcı gaz (genellikle nitrojen) erimiş malzemeyi çentikten uzağa üfler.
Bu yöntem temiz üretir, oksitsiz kenarlar, paslanmaz çelik ve alüminyum için ideal. - Reaktif Kesim (Alevle Kesme):
Yardımcı gaz olarak oksijenin kullanılması, lazer ışını malzeme ile ekzotermik bir reaksiyon başlatır, kesme işlemine enerji katmak ve kesme hızını artırmak, özellikle karbonlu çeliklerde.
Fakat, kenarların oksitlenmesine neden olabilir. - Süblimasyon Kesim:
Malzeme erimeden doğrudan katıdan gaza buharlaşır. Bu yöntem plastik gibi metalik olmayan malzemeler için tipiktir., odun, ve kompozitler, minimum düzeyde ısıdan etkilenen bölgeler sunar.
2. Yaygın Olarak Kullanılan Lazer Kaynakları
Lazer kaynağının seçimi verimlilikte kritik bir faktördür, kalite, ve paslanmaz çelik lazer kesimin maliyet etkinliği.
Farklı lazer türleri dalga boyuna göre değişir, güç çıkışı, ışın kalitesi, ve operasyonel özellikler, onları belirli uygulamalara ve malzeme kalınlıklarına uygun hale getirir.
Paslanmaz çelik kesmede kullanılan en yaygın üç lazer kaynağı şunlardır: CO₂ lazerler, fiber lazerler, Ve ND: YAG lazerler.

CO₂ Lazerler
- Dalgaboyu: Yaklaşık olarak 10.6 mikrometreler (μm)
- İşletme ilkesi: CO₂ lazerler, karbondioksit karışımının bulunduğu gaz lazerleridir., azot, ve helyum gazları lazer ışığı üretmek için elektriksel olarak uyarılır.
- Güçlü yönler:
-
- Onlarca yıllık endüstriyel kullanıma sahip köklü teknoloji.
- Birkaç yüz watt'tan onlarca kilowatt'a kadar yüksek güç çıkışları, kalın paslanmaz çelik kesimi için uygundur.
- Mükemmel ışın kalitesi, iyi kenar kaplamasıyla hassas kesimlere olanak tanır.
- Sınırlamalar:
-
- Gaz işleme ve lazer boşluğu tasarımı nedeniyle nispeten büyük ve karmaşık kurulumlar.
- Lazer ışınını yönlendirmek için aynalara ihtiyaç vardır, bakım ihtiyaçları ve olası hizalama sorunlarıyla sonuçlanır.
- Daha uzun dalga boyu metaller tarafından daha az emilimle sonuçlanır, paslanmaz çelik gibi yansıtıcı malzemelerde kesme verimliliğini azaltabilir.
- Başvuru: Orta ila kalın paslanmaz çelik sacların kesilmesinde yaygın olarak kullanılır, özellikle yüksek güce ihtiyaç duyulan yerlerde.
Fiber Lazerler
- Dalgaboyu: Etrafında 1.07 mikrometreler (μm)
- İşletme ilkesi: Fiber lazerler, diyot lazerler tarafından pompalanan katkılı optik fiberler yoluyla lazer ışığı üretir, Fiberin kendisinden iletilen tutarlı bir ışın üretmek.
- Güçlü yönler:
-
- Daha kısa dalga boyu nedeniyle metallerde daha yüksek emilim, Fiber lazerlerin paslanmaz çeliği kesmede daha verimli olmasını sağlar.
- Kompakt, sağlam, ve ayna olmadığından az bakım gerektirir; ışın dağıtımı fiber optik yoluyla yapılır.
- Yüksek odaklanabilirliğe sahip mükemmel ışın kalitesi, çok ince kesimlere ve daha yüksek hızlara olanak tanır.
- Daha düşük işletme maliyetleriyle genellikle daha fazla enerji verimliliği sağlar.
- Daha az aksama süresiyle daha uzun çalışma ömrü.
- Sınırlamalar:
-
- Güç genellikle birkaç kilowatt ile sınırlıdır, yüksek güçlü fiber lazerler giderek daha fazla mevcut olsa da.
- CO₂ lazerlere kıyasla çok kalın malzemeler için farklı kurulumlar veya yardımcı gaz konfigürasyonları gerekebilir.
- Başvuru: İnce ila orta kalınlıkta paslanmaz çelik kesimi için idealdir, mikro işleme, ve yüksek hassasiyet gerektiren uygulamalar.
ND: YAG (Neodim katkılı İtriyum Alüminyum Garnet) Lazerler
- Dalgaboyu: Yaklaşık olarak 1.06 mikrometreler (μm)
- İşletme ilkesi: Nd'nin olduğu katı hal lazerleri:YAG kristali, darbeli veya sürekli lazer ışınları yaymak için flaş lambaları veya diyotlar tarafından optik olarak pompalanır..
- Güçlü yönler:
-
- Darbeli modda çok yüksek tepe güçlerine sahip, hassas kesim ve mikro işleme için uygun.
- İyi ışın kalitesi ve paslanmaz çelik gibi yansıtıcı malzemeleri kesme yeteneği.
- Sınırlamalar:
-
- Fiber lazerlere kıyasla genellikle daha az verimli ve daha yüksek bakım gerektirir.
- Daha küçük nokta boyutları ve daha düşük ortalama güç, bunların yüksek hacimli kesimde kullanımını kısıtlar.
- Daha karmaşık soğutma ve bakım gereksinimleri.
- Başvuru: Genellikle özel uygulamalarda kullanılır, mikro kesme gibi, kaynak, veya hassasiyetin kritik olduğu paslanmaz çelik parçaların markalanması.
3. Paslanmaz Çelik Neden Özel Kesim Gerektirir?
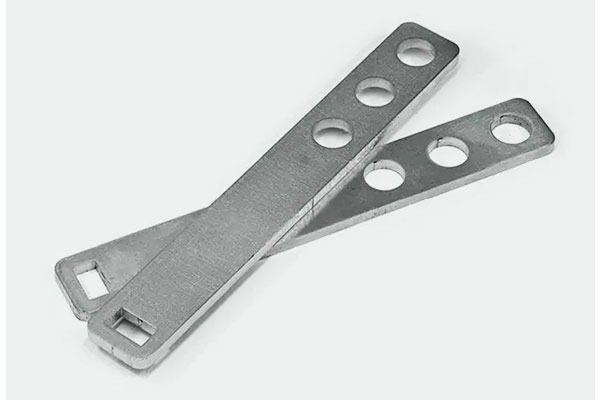
Paslanmaz çelik, mükemmel korozyon direnciyle bilinir, mekanik güç, ve estetik çekicilik, havacılık gibi endüstrilerde yaygın olarak kullanılmaktadır, tıbbi, otomotiv, gıda işleme, ve mimarlık.
Fakat, Paslanmaz çeliği arzu edilir kılan bu özellikler, aynı zamanda işleme ve kesmede benzersiz zorluklar da ortaya çıkarmaktadır..
Paslanmaz Çeliğin Malzeme Özellikleri
Paslanmaz çelik tek bir alaşım değil, minimum demir bazlı alaşımlar ailesidir. 10.5% krom içeriği. Eşsiz özellikleri şunları içerir::
- Yüksek Yansıtıcılık: Özellikle birçok lazer sisteminin kullandığı kızılötesi dalga boylarında, paslanmaz çelik lazer enerjisinin önemli bir kısmını yansıtır,
ilk ışın birleştirmeyi daha zor hale getirir ve daha yüksek güç veya özel lazerler gerektirir (Örn., Daha kısa dalga boylarına sahip fiber lazerler). - Düşük termal iletkenlik: Karbon çeliği veya alüminyumla karşılaştırıldığında, paslanmaz çelik ısıyı o kadar çabuk dağıtmaz.
İşlem optimize edilmezse bu durum bölgesel aşırı ısınmaya yol açabilir, termal bozulma veya kötü kenar kalitesi riskinin artması. - Yüksek erime noktası: Yaklaşık 1.400–1.530°C erime aralığıyla, paslanmaz çelik, kesmeyi başlatmak ve sürdürmek için daha yüksek enerji yoğunluğu gerektirir.
- Oksit oluşumu: Paslanmaz çelikler yüksek sıcaklıklarda krom açısından zengin oksit katmanları oluşturmaya eğilimlidir.
Uygun gaz koruması olmadan, bu kaynaklanabilirliği ve kesme sonrası yüzey kaplamasını etkileyebilir.
Geleneksel Kesme Yöntemlerinin Sınırlamaları
Kesme gibi geleneksel kesme teknikleri, kesme, veya mekanik delme, paslanmaz çeliğe uygulandığında çeşitli sınırlamalarla karşı karşıya kalır:
- Alet aşısı: Paslanmaz çeliğin sertliği ve tokluğu hızlı takım bozulmasına neden olabilir.
- Çapak Oluşumu: Mekanik yöntemler sıklıkla çapak ve pürüzlü kenarlar bırakır, ek çapak alma işlemleri gerektiren.
- Isıdan etkilenen bölgeler (Hıda): Plazma veya oksijenle kesme gibi teknikler geniş HAZ'lar oluşturur, kesme kenarına yakın metalurjik özellikleri potansiyel olarak değiştiriyor.
- Sınırlı Tasarım Esnekliği: Mekanik işlemler, pahalı takımlar olmadan karmaşık geometrilerin veya dar yarıçapların kesilmesi için daha az uygundur.
Hassasiyet ve Temizlik Gereksinimleri
Paslanmaz çelik kullanan birçok endüstrinin sıkı toleransları ve estetik standartları vardır.:
- Tıbbi Cihazlar: Çapaksız gerektirir, Biyouyumluluğu korumak için minimum termal değişiklikle kontaminasyonsuz kesimler.
- Gıda işleme ekipmanı: Hijyenik talepler, Bakteri oluşumunu önleyen pürüzsüz yüzeyler.
- Mimari paneller: Genellikle kesme sırasında hasar görmemesi veya oksitlenmemesi gereken dekoratif kaplamalar veya ayna cilalı yüzeyler içerir.
Lazer kesimi, düzgün yapılandırıldığında, sağlayarak bu gereksinimleri karşılamada mükemmeldir.:
- Yüksek boyutlu doğruluk
- Minimum mekanik deformasyon
- Temiz, oksitsiz kenarlar (özellikle nitrojen yardımcı gazı kullanıldığında)
Yüzey Hassasiyeti ve Son İşlem Kalitesi
Cilalı olarak birçok paslanmaz çelik kalitesi kullanılır, fırçalanmış, veya işleme sırasında korunması gereken desenli yüzeyler.
Mekanik yöntemler bu yüzeylerin çizilmesine veya bozulmasına neden olabilir. Lazer kesimi, özellikle fiber lazerler ve temassız kesme kafaları ile, mekanik teması önler ve yüzey bütünlüğünü korur.
4. Paslanmaz Çelik Sınıfına Özel Hususlar
Östenitik notlar (304, 316)
- Zorlukları Azaltma: Yüksek süneklik çapak oluşumuna yol açar; optimize edilmiş nitrojen basıncı (2 MPa) Ve 1.5 kW fiber lazer gücü, çapak yüksekliğini en aza indirir <0.05mm.
- Gıda Endüstrisi Uygulamaları: 316Nitrojenle L kesimi FDA standartlarını karşılar, yüzey pürüzlülüğü Ra ile < 0.8farmasötik ekipmanlar için μm.
Martensitik Kaliteler (410, 420)
- Sertlik Etkisi: 420 paslanmaz çelik (40 HRC) gereklilikler 20% göre daha yüksek lazer gücü 304 artan ısı iletkenliği nedeniyle.
- Takım Uygulamaları: 410 oksijenle kesilmiş 1.2 m/dak bıçak ağızlarına uygun kenarlar üretir, 8-12° kenar açılarına ulaşılabilir.
Yağış Sertleştirme Kaliteleri (17-4 Ph)
- Isıl işlem hassasiyeti: Çözeltide tavlanmış durumda kesme (Koşul) HAZ'da sertleşmeyi önler. Kesim sonrası yaşlanma (H900) çekme mukavemetini geri kazandırır 1,310 MPa.
- Havacılık Kullanımı: 17-4 5kW fiber lazerlerle kesilen PH yakıt deposu bileşenleri gösteriliyor <0.1mm boyutsal sapma, AS9100D standartlarını karşılıyor.
5. Paslanmaz Çelik Lazer Kesimde Temel Proses Parametreleri
Lazer teknolojisini kullanarak paslanmaz çelikte yüksek kaliteli kesimler elde etmek, birçok kritik proses parametresinin dikkatli bir şekilde kontrol edilmesine bağlıdır.
Bu parametreler kesim kalitesini etkiler, hız, kenar kaplama, ısıdan etkilenen bölge (Hıda), ve genel verimlilik.

Lazer gücü
- Tanım: Lazer ışınının çıkış gücü, genellikle watt cinsinden ölçülür (W) veya kilowatt (kW).
- Darbe: Daha yüksek lazer gücü, daha kalın malzemelerin kesilmesine ve daha yüksek kesme hızlarına olanak tanır.
Fakat, aşırı güç aşırı erimeye neden olabilir, bükülme, veya daha geniş bir ısıdan etkilenen bölge. - Tipik aralık: Paslanmaz çelik için, Lazer gücü birkaç yüz watt arasında değişir (ince tabakalar için) kadar 10 kW veya daha fazla (kalın plakalar için).
Kesme hızı
- Tanım: Lazer kafasının veya iş parçasının birbirine göre hareket etme hızı, genellikle saniyede milimetre cinsinden (mm/s) veya dakikada metre (m/benim).
- Darbe: Hızın arttırılması üretkenliği artırır ancak lazer enerjisi malzemeye tam olarak nüfuz etmek için yetersizse kesim kalitesini düşürebilir.
Çok yavaş bir hız, aşırı ısı girişine ve kötü kenar kalitesine yol açar. - Optimizasyon: Cüruf veya cüruf içermeyen temiz kesimler için lazer gücü ve malzeme kalınlığı ile dengelenmelidir.
Yardımcı Gaz Tipi ve Basıncı
- Türler:
-
- Oksijen (O₂): Paslanmaz çeliğin reaktif kesimi için yaygın olarak kullanılır, Oksidasyonu teşvik etmek ve kesme verimliliğini artırmak.
- Azot (N₂): Oksidasyonu önlemek amacıyla inert kesme için kullanılır, renk bozulması olmadan daha temiz kenarlar üretmek.
- Basınçlı Hava: Bazen uygun maliyetli bir alternatif olarak kullanılır ancak oksidasyona neden olabilir.
- Basınç: Tipik olarak şunlar arasında değişir: 0.5 ile 20 gaz türüne ve malzeme kalınlığına bağlı olarak çubuk.
- Darbe: Gaz basıncı erimiş metalin çentikten dışarı üflenmesine yardımcı olur, kesim kalitesini etkilemek, kenar kaplama, ve ısı girişi.
Odak Konumu
- Tanım: Lazer ışını odak noktasının malzeme yüzeyine göre göreceli konumu.
- Darbe: Kesim bölgesinde optimum enerji yoğunluğu için doğru odak konumlandırması hayati öneme sahiptir. Odak ayarlanabilir:
-
- Malzeme yüzeyinde,
- Biraz yukarıda (odaklanmamış),
- Yüzeyin biraz altında.
- Etki: Yanlış odaklanma zayıf penetrasyona neden olur, geniş çentik, veya aşırı erime.
Darbe Frekansı ve Süresi (Darbeli Lazerler için)
- Darbe Frekansı: Saniyedeki lazer darbesi sayısı (Hz).
- Darbe Süresi: Her lazer darbesinin uzunluğu (mikrosaniye veya nanosaniye).
- Darbe: Darbe başına iletilen enerjiyi kontrol eder. Kısa darbeli yüksek frekans, ısı girişini azaltabilir, ince paslanmaz çelik veya hassas kesimler için faydalıdır.
Bekleme Mesafesi
- Tanım: Lazer kesme kafası nozülü ile malzeme yüzeyi arasındaki mesafe.
- Darbe: Çok yakın olması nozüle zarar verebilir veya sıçrama birikmesine neden olabilir; çok fazla gaz jeti etkinliğini ve kesim kalitesini azaltır.
- Tipik aralık: 0.5 ile 2 mm paslanmaz çelik kesimi için.
Kerf Genişliği
- Tanım: Lazer ışınının kaldırdığı malzemenin genişliği.
- Darbe: Boyut doğruluğunu ve malzeme kullanımını etkiler.
- Etkileyen Faktörler: Lazer nokta boyutu, güç, ve kesme hızı.
6. Paslanmaz Çelik Lazer Kesimin Avantajları
Lazer kesim, geleneksel kesme tekniklerine göre çok sayıda avantajı nedeniyle paslanmaz çeliğin işlenmesinde tercih edilen yöntemlerden biri haline gelmiştir..

Hassas ve Yüksek Kaliteli Kesimler
- Minimum Çentik Genişliği: Lazer kesim son derece dar bir çentik oluşturur (Kesme genişliği), çoğu zaman daha az 0.2 mm, bu da minimum malzeme israfına ve daha sıkı toleranslara yol açar.
- Kenarları Temizleyin: Isıdan etkilenen bölge (Hıda) çok küçük, çarpıklık ve distorsiyonun azaltılması.
Kenarlar genellikle pürüzsüzdür ve çapaksızdır, genellikle ikincil sonlandırma ihtiyacını ortadan kaldırır. - Karmaşık geometriler: Lazer ışınları CNC sistemleri ile hassas bir şekilde kontrol edilebilmektedir., karmaşık şekillerin kesilmesini sağlar, İnce Detaylar, ve mekanik yöntemlerle elde edilmesi zor olan keskin köşeler.
Hız ve Verimlilik
- Hızlı İşleme: Lazer kesim yüksek hızlarda çalışabilir, özellikle ince ila orta kalınlıktaki paslanmaz çelik saclarda (~15 mm'ye kadar), üretim sürelerini önemli ölçüde azaltır.
- Otomasyon uyumluluğu: CNC ve robotik sistemlerle entegrasyon süreklilik sağlar, gözetimsiz operasyon, verimi artırmak ve işçilik maliyetlerini azaltmak.
- Düşük kurulum süresi: Temassız yapısı, alet aşınması veya mekanik ayar değişikliği olmadığı anlamına gelir, farklı kesme işleri arasında hızlı geçişe olanak tanır.
Çok Yönlülük ve Esneklik
- Geniş Kalınlık Aralığı: Lazer kesim sistemleri, çok ince folyolardan birkaç santimetre kalınlığa kadar değişen paslanmaz çelik sacları uygun güç ayarları ve yardımcı gazlarla işleyebilir.
- Çoklu Gaz Seçenekleri: Farklı yardımcı gazların kullanımı (azot, oksijen, hava) Hızı optimize etmek için kesme işlemlerinin uyarlanmasına olanak tanır, kenar kalitesi, ve oksidasyon kontrolü.
- Malzeme uyumluluğu: Paslanmaz çelik dışında, lazerler küçük ayarlamalarla çeşitli metalleri ve metal olmayanları kesebilir, karma üretim hatları için çok yönlülük sağlar.
Maliyet Verimliliği
- Azaltılmış malzeme atığı: Dar çentik ve yüksek doğruluk, hurda oranlarını azaltır.
- Daha Düşük İşçilik Maliyetleri: Otomasyon, manuel taşıma ve müdahale ihtiyacını azaltır.
- Minimum Takım Aşınması: Kesim lazer ışınıyla yapıldığı için, fiziksel alet teması veya aşınması yoktur, bakım masraflarını azaltmak.
- Enerji verimliliği: Modern fiber lazerler, geleneksel mekanik kesime kıyasla daha az güç tüketir, genel operasyonel maliyet tasarrufuna katkıda bulunmak.
Çevre ve Güvenlik Faydaları
- Temassız Süreç: Malzeme üzerindeki mekanik gerilimleri en aza indirir ve keskin aletler veya kesme artıklarından kaynaklanan işyeri tehlikelerini azaltır.
- Temizleyici işlem: Plazma veya mekanik kesime kıyasla daha az toz ve gürültü üretir.
- Sarf Malzemelerinin Daha Az Kullanımı: Aşındırıcı kesme yöntemlerinden farklı olarak, Lazer kesim, sarf malzemesi bıçakları veya diskleri gerektirmez, Atıkların Azaltılması.
Gelişmiş Tasarım ve Yenilik Fırsatları
- Hızlı Prototipleme: Karmaşık şekilleri hızlı ve doğru bir şekilde kesme yeteneği, tasarım yinelemelerini ve ürün geliştirmeyi hızlandırır.
- Özelleştirme: Minimum takım değişikliği nedeniyle küçük parti veya özel siparişler uygulanabilir ve uygun maliyetlidir.
- Mikro ve İnce Özellik İmalatı: Lazer kesim, elektronikteki yüksek hassasiyetli uygulamalara uygun son derece ince kesimler üretebilir, tıbbi cihazlar, ve dekoratif paslanmaz çelik parçalar.
7. Paslanmaz Çelik Lazer Kesimin Sınırlamaları ve Zorlukları
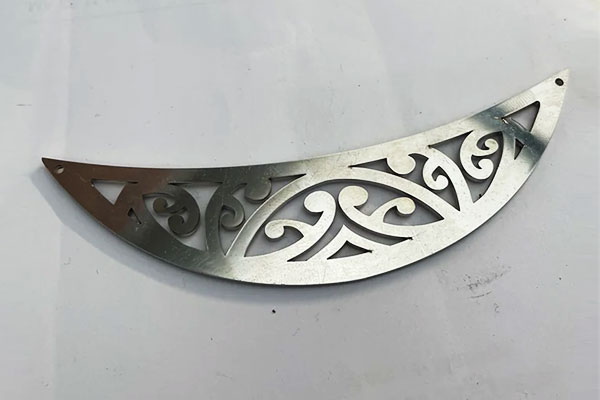
Lazer kesim, paslanmaz çeliğin işlenmesinde çok sayıda avantaj sunarken, aynı zamanda en iyi sonuçları elde etmek için dikkatli bir şekilde yönetilmesi gereken bazı sınırlamalar ve zorluklar da sunar.
Kalınlık sınırlamaları
- Kalın Malzemelerde Azalan Verimlilik: Lazer kesim, ince ila orta kalınlıktaki paslanmaz çelik saclar için en verimli yöntemdir, tipik olarak 15–20 mm'ye kadar.
Daha kalın bölümleri kesmek, daha yüksek lazer gücü ve daha yavaş hızlar gerektirir, maliyetleri ve işlem sürelerini artırabilir. - Isıdan etkilenen bölge (Hıda) Büyüme: Kalınlık arttıkça, malzemeyi eritmek için gereken ısı girişi artar, daha büyük bir HAZ'a neden oluyor.
Bu termal bozulmaya neden olabilir, metalurjik değişiklikler, ve bozulmuş kenar kalitesi.
Yüzey Yansıtıcılığı ve Malzeme Kalitesi
- Yüksek Yansıtıcılık: Paslanmaz çeliğin yansıtıcı yüzeyi lazer ışınının yansımasına neden olabilir, verimsizliklere yol açıyor, dengesiz kesme, ve hatta lazer optiklerinde hasar.
Fiber lazerler bunu CO₂ lazerlere göre daha etkili bir şekilde azaltır ancak yine de dikkatli parametre ayarlaması gerektirir. - Malzeme Değişkenliği: Paslanmaz çelik bileşimindeki farklılıklar, yüzey kaplaması, veya kaplamalar lazer emilimini ve kesme kalitesini etkileyebilir, süreç ayarlamaları gerektiren.
Kenar Kalitesi ve Cüruf Oluşumu
- Kesim Kenarlarındaki Cüruf: Yanlış gaz seçimi veya yetersiz yardımcı gaz basıncı, erimiş malzemenin kesme kenarına yapışmasına neden olabilir (cüruf), ikincil temizlik veya taşlama gerektiren.
- Çizgiler ve Pürüzlülük: Daha yüksek kesme hızlarında veya daha kalın malzemelerde, çizgiler veya pürüzlü kenar dokuları gelişebilir, Estetiği veya mekanik uyumu etkilemek.
Gaz Seçimi ve Maliyetlerine Yardımcı Olun
- Gaz Bağımlılığı: Yardımcı gaz seçimi (azot, oksijen, veya hava) kesim kalitesini önemli ölçüde etkiler, hız, ve oksidasyon:
-
- Oksijen: Oksidasyonla daha hızlı kesmeyi destekler ancak daha pürüzlülüğe neden olabilir, oksitlenmiş kenarlar.
- Azot: Temiz üretir, oksitsiz kenarlar ancak daha pahalıdır ve kesme hızını azaltabilir.
- Hava: Uygun maliyetli bir seçenek ancak kalite açısından daha az tutarlı.
- Operasyonel maliyetler: Yüksek saflıkta gazlar, özellikle nitrojen, artan işletme giderlerine katkıda bulunmak.
Ekipman ve Bakım
- Yüksek İlk Yatırım: Gelişmiş lazer kesim makineleri, özellikle yüksek güçlü fiber lazerler, önemli miktarda sermaye yatırımı gerektirir.
- Optik Hassasiyet: Lazer optikleri kirlenmeye ve yansıyan ışınlardan veya tozdan kaynaklanan hasara karşı hassastır, düzenli bakım ve hizalama gerektiren.
- Nitelikli Operasyon: Optimum lazer kesim, eğitimli operatörlerin ve mühendislerin parametreleri yönetmesini gerektirir, sorunları giderme, ve önleyici bakım gerçekleştirin.
Termal Etkiler ve Bozulma
- Termal Gerilmeler: Konsantre lazer ısısı, eğrilmeye neden olan termal gerilimlere neden olabilir, özellikle ince veya karmaşık şekilde kesilmiş paslanmaz çelik parçalarda.
- Mikroyapısal Değişiklikler: Uzun süre ısıya maruz kalmak, paslanmaz çeliğin kesme kenarına yakın mikro yapısını değiştirebilir, Korozyon direncini ve mekanik özellikleri etkileyen.
Karmaşık 3B Şekilleri Kesmede Sınırlamalar
- Öncelikle 2D Kesim: Çoğu lazer kesim sistemi düz levhalar veya basit 3D konturlar için optimize edilmiştir.
Karmaşık 3 boyutlu şekiller veya kalın bölümler genellikle lazer kaynak veya 5 eksenli lazer işleme gibi alternatif yöntemler gerektirir. - Sınırlı Penetrasyon Derinliği: Lazerin odak uzaklığı ve gücü kesme derinliğini ve açısını kısıtlar, bazı uygulamalar için çok yönlülüğü sınırlamak.
8. Paslanmaz Çelik Lazer Kesim Uygulamaları
Paslanmaz çeliğin lazerle kesilmesi, hassasiyeti nedeniyle çeşitli endüstrilerde önemli bir teknoloji haline geldi, hız, ve çok yönlülük.
Yüksek kaliteli kenarlara sahip karmaşık tasarımlar üretme yeteneği, onu birçok imalat ve imalat uygulaması için ideal kılar.

Otomotiv Endüstrisi
- Bileşen İmalatı: Lazer kesim, otomotiv motorları için hassas parçalar üretmek amacıyla yaygın olarak kullanılmaktadır., egzoz sistemleri, ve paslanmaz çelik levhalardan ve plakalardan şasi bileşenleri.
- Prototipleme ve Özelleştirme: Teknoloji, hızlı prototip oluşturmayı ve karmaşık geometrilere sahip özelleştirilmiş parçaları mümkün kılıyor, otomotiv mühendislerinin tasarımları hızlı ve verimli bir şekilde test etmelerine yardımcı olmak.
- Dekoratif unsurlar: Lazer kesim, karmaşık kesimlerin oluşturulmasına olanak tanır, rozetler, ve temiz kenarlara ve ayrıntılı desenlere sahip ızgaralar.
Havacılık ve Havacılık
- Yapısal bileşenler: Uçak çerçeveleri için paslanmaz çelik parçalar, motorlar, ve iniş takımları genellikle yüksek mukavemet ve korozyon direnci gerektirir, achieved through precision laser cutting.
- Ağırlık azaltma: Laser cutting’s ability to produce lightweight, complex shapes helps aerospace manufacturers optimize structural integrity while minimizing weight.
- Sıkı Toleranslar: Aerospace components require stringent tolerances and smooth finishes, which laser cutting can consistently deliver.
Tıbbi Cihaz İmalatı
- Cerrahi aletler: Stainless steel laser cutting is critical in fabricating sharp, steril, and precise surgical tools such as scalpels, forseps, and scissors.
- İmplantlar ve protezler: Lazer kesim, karmaşık üretime olanak sağlar, biocompatible implants and prosthetic components with exacting specifications.
- Tıbbi ekipman: Laser cutting is used to manufacture housings and parts for diagnostic and treatment devices, where accuracy and cleanliness are paramount.
Mimarlık ve inşaat
- Decorative Panels: Laser cutting allows architects to create complex, artistic stainless steel panels, screens, and facades that combine aesthetics with durability.
- Structural Elements: Destek yapıları için paslanmaz çelik bileşenlerin hassas kesimi, parantez, ve demirbaşlar yapı kalitesini ve güvenliğini artırır.
- Özel Armatürler ve Bağlantı Parçaları: Merdiven korkulukları gibi özel yapım paslanmaz çelik elemanlar, Korkuluklar, ve tabelalar lazer kesimin esnekliğinden yararlanıyor.
Yiyecek ve içecek endüstrisi
- Sıhhi Ekipmanlar: Paslanmaz çeliğin korozyon direnci onu hijyenik ortamlar için ideal kılar. Tank üretiminde lazer kesim kullanılıyor, borular, ve sıkı temizlik standartlarını karşılayan işleme ekipmanları.
- Paketleme Makineleri: Hassas kesimli paslanmaz çelik parçalar, gıda paketleme ve şişeleme makinelerinin güvenilirliğini ve verimliliğini artırır.
- Dekoratif ve Fonksiyonel Bileşenler: Mutfak aletlerinde ve ticari yemek servis ekipmanlarında özel lazer kesimli paslanmaz çelik elemanlar kullanılıyor.
Elektronik ve elektrik endüstrisi
- Muhafazalar ve Muhafazalar: Lazer kesim, elektronik cihazlar için hassas paslanmaz çelik muhafazalar üretir, koruma ve ısı direnci sunar.
- Mikrofabrikasyon: Küçük, konektörler gibi ayrıntılı bileşenler, kontaklar, ve koruyucu parçalar lazer kesimin doğruluğundan ve tekrarlanabilirliğinden yararlanır.
- Isı Emiciler ve Soğutma Sistemleri: Özel lazerle kesilmiş paslanmaz çelik parçalar, elektronik aksamlarda ısı dağılımının yönetilmesine yardımcı olur.
Sanat ve Özel İmalat
- Heykel ve Sanat Enstalasyonları: Sanatçılar, geleneksel yöntemlerle elde edilmesi zor veya imkansız olan karmaşık paslanmaz çelik tasarımlar ve desenler için lazer kesimden yararlanıyor.
- Özel Takı ve Aksesuarlar: Lazer kesim, pürüzsüz kenarlara ve karmaşık şekillere sahip, ayrıntılı ve hassas paslanmaz çelik parçalar sağlar.
- Tabela ve Markalama: İşletmeler, dayanıklılık ve profesyonel görünüm için lazerle kesilmiş paslanmaz çelik tabelalar ve logolar kullanıyor.
9. Kalite Kontrol ve Standartlar
Paslanmaz çelik lazer kesimde en yüksek kaliteyi sağlamak, boyutsal doğruluğun sıkı kontrolünü gerektirir, kenar kalitesi, ve maddi bütünlük.
Güvenilir ve tutarlı sonuçlar için uluslararası standartlara bağlılık ve gelişmiş test yöntemlerinin kullanılması kritik öneme sahiptir..
Boyutsal doğruluk
- Tolerans Aralıkları:
Paslanmaz çeliğin lazerle kesilmesi, malzeme kalınlığına bağlı olarak sıkı toleranslara ulaşır. İnce levhalar için (1–3 mm), tipik boyut toleransları ±0,1 mm'dir.
Daha kalın plakalar için 10 ile 20 mm, toleranslar ±0,3 mm'ye kadar genişler, uyarınca ISO 2768-M (orta tolerans derecesi).
Bu standartlar, parçaların hassas montaj ve işlev için tasarım özelliklerini karşılamasını sağlar. - Kenar Kalitesi Sınıfları:
Buna göre ISO'da 9013, Kenar kalitesi yüzey pürüzlülüğüne göre sınıflandırılır (Ra):
-
- Sınıf 1: Ra < 2.5 μm, tıbbi cihazlar ve havacılık bileşenleri gibi yüksek hassasiyetli uygulamalar için uygundur.
- Sınıf 2: Ra < 5 μm, tipik olarak orta düzeyde yüzey kalitesinin kabul edilebilir olduğu genel endüstriyel uygulamalarda kullanılır.
Tahribatsız test (NDT)
- Görsel inceleme:
10x'ten 50x'e kadar büyütme kullanma, operatörler kesik kenarları çapak açısından inceler, cüruf birikintileri, oksidasyon, ve diğer yüzey kusurları.
Bu adım, daha sonraki işlemlerden veya montajdan önce yüzey bütünlüğünün estetik ve işlevsel gereksinimleri karşılamasını sağlar. - Ultrasonik test:
316L gibi daha kalın paslanmaz çelik kaliteleri için 10 mm kalınlığı, ile ultrasonik muayene 5 MHz probları Isıdan Etkilenen Bölge içindeki yüzey altı kusurlarını tespit etmek için kullanılır (Hıda).
Bu yöntem, en küçük kusurları dahi tespit edebilir. 0.2 mm, Güvenlik açısından kritik uygulamalarda kritik bir kalite güvence adımı sağlamak. - Korozyon Testi:
Paslanmaz çelik bileşenler için korozyon direnci çok önemlidir, özellikle sert ortamlarda.
-
- ASTM B117 Tuz Püskürtme Testleri Azot yardımcı gazıyla lazerle kesilen parçaların üstün korozyon direnci sergilediğini gösterin, dayanmak 500 önemli bir bozulma olmaksızın saatler 304 paslanmaz çelik.
- Tersine, oksijen destekli kesimler genellikle yaklaşık olarak dayanır 300 Korozyon belirtileri ortaya çıkmadan saatler önce. Bu, dayanıklılık ve kullanım ömrü açısından kesme gazı seçiminin önemini vurgulamaktadır.
10. Diğer Kesme Yöntemleriyle Karşılaştırma
Paslanmaz çelik için kesme tekniği seçerken, Çeşitli yöntemlerin hassasiyete dayalı olarak değerlendirilmesi çok önemlidir, hız, maliyet, kalite, ve belirli uygulamalara uygunluk.
Aşağıda lazer kesimin diğer yaygın kesim teknolojileriyle kapsamlı bir karşılaştırması bulunmaktadır.: plazma kesme, su jeti kesim, ve mekanik kesim.
| Kriterler | Lazer Kesim | Plazma kesimi | Su jeti kesimi | Mekanik Kesim |
| Kesinlik & Kenar Kalitesi | Çok yüksek hassasiyet; temiz, pürüzsüz kenarlar | Orta hassasiyet; daha pürüzlü kenarlar | Yüksek hassasiyet; pürüzsüz kenarlar | Düşük ila orta; kenar bitirme gerektirebilir |
| Hız | İnce ila orta kalınlık için yüksek | Çok yüksek, özellikle kalın metaller için | Orta ila yavaş | Yavaştan orta seviyeye |
| Malzeme Kalınlığı Yeteneği | ~20 mm'ye kadar (lazer gücüne bağlıdır) | Kadar 50 mm veya daha fazla | Çok kalın malzemeler mümkün (100+ mm) | Alet gücüyle sınırlıdır |
| Isıdan Etkilenen Bölge (Hıda) | Minimum ila orta, güce bağlı olarak | Daha büyük HAZ | Hiçbiri (soğuk kesme işlemi) | Hiçbiri |
| İşletme maliyeti | Ilıman (enerji + Bakım) | Düşük ila orta | Orta ila yüksek | Düşük |
| Uygun Uygulamalar | Metal levha, Karmaşık Tasarımlar, ince ila orta kalınlıkta | Kalın plakalar, ağır imalat, kaba kesimler | Kalın malzemeler; ısıya duyarlı malzemeler | Basit kesimler, kaba şekillendirme, kalın malzemeler |
| Profesyonel | Mükemmel hassasiyet; minimum malzeme bozulması; ince tabakalar için hızlı | Kalın metaller için etkilidir; kalın plakalarda daha hızlı kesim | Termal bozulma yok; hemen hemen her malzemeyi kesebilir | Düşük maliyet; basit ekipman |
| Eksileri | Sınırlı kalın malzeme kapasitesi; yansıtıcı paslanmaz çelik zorlayıcı olabilir | Daha düşük kenar kalitesi; önemli HAZ; ince kesimler için ideal değil | Lazerden daha yavaş; daha yüksek sarf malzemesi maliyetleri; ıslak süreç | Sınırlı hassasiyet; yavaş; alet aşısı; basit şekillerle sınırlı |
11. Çözüm
Paslanmaz çelik lazer kesim, kesişme noktasında duruyor hassas mühendislik ve modern üretim yeniliği.
Hızlı teslimat yeteneği ile, temiz, ve son derece doğru sonuçlar, birçok sektörde vazgeçilmez hale geldi.
Teknoloji geliştikçe, benimsenmesi akıllı lazer sistemleri ve sürdürülebilir uygulamalar metal üretiminde mümkün olanın sınırlarını zorlamaya devam edeceğiz.
SSS
Lazer kullanılarak hangi kalınlıkta paslanmaz çelik kesilebilir??
Lazer gücüne bağlıdır:
- Kadar 6 mm: 1–2 kW fiber lazerler ince sacları yüksek hassasiyetle işler.
- 6–12 mm: 3–6 kW lazerler genellikle kullanılır.
- 12–25 mm: Uygun yardımcı gaz ve optiklere sahip 6–10 kW+ fiber lazerler gerektirir.
Not: Kalınlık arttıkça kenar kalitesi ve hızı düşebilir.
Lazer kesim paslanmaz çelikte kenar oksidasyonuna neden olur mu??
Sadece eğer oksijen yardımcı gaz olarak kullanılır. Oksitlenmeyi ve renk bozulmasını önlemek için:
- Kullanmak azot inert bir gaz olarak.
- Bu parlak üretir, temiz kenarlar, estetik veya korozyona duyarlı uygulamalar için idealdir (Örn., tıbbi, gıda sınıfı ekipman).
Lazerle kesilmiş paslanmaz çelik parçalar için tipik toleranslar nelerdir??
Toleranslar kalınlığa göre değişir:
- ± 0.1 mm 1–3 mm kalınlığındaki levhalar için.
- ±0,2–0,3 mm 10–20 mm plakalar için.
Gibi standartlar ISO 2768-M Ve ISO'da 9013 genel ve ince tolerans sınıflarını tanımlayın.

