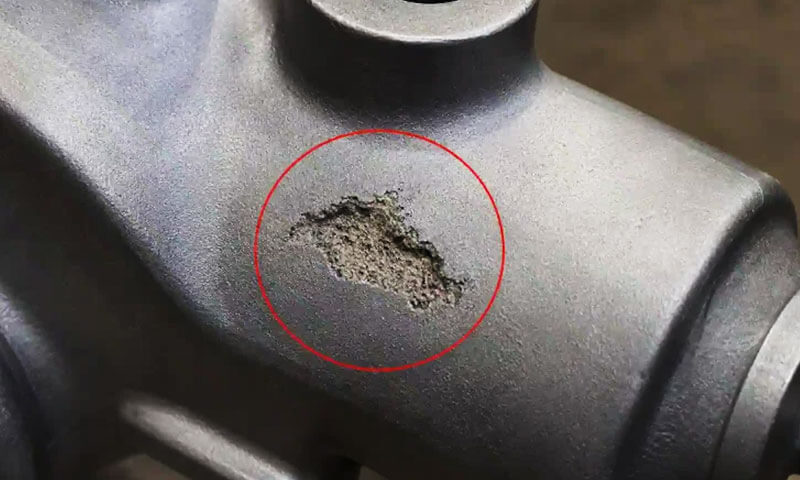
Kayıp köpük dökümünde cüruf içerme kusurları buharlaştırmalı model dökümde karşılaşılan en kalıcı kalite sorunları arasındadır., özellikle kapsamlı işlenmiş yüzeylere veya zorlu iç temizlik gereksinimlerine sahip dökümler üretirken.
Kusur genellikle üretim ortamlarında şu şekilde tanımlanır: kum dahil etme, kum nüfuzu, kaplama dahil, veya “kum giriyor”, çünkü görünür kusur kuru kum içerebilir, refrakter kaplama, köpük ayrışma kalıntıları, veya geleneksel metalurji cürufu.
Birçok izole döküm hatasından farklı olarak, Kayıp köpük dökümünde cüruf bulunmasına nadiren tek bir süreç değişkeni neden olur.
Desen-kaplama bütünlüğü arasındaki etkileşimin sonucu olarak daha doğru anlaşılmaktadır., geçit sistemi tasarımı, kuru kum davranışı, vakum basıncı, dökme koşulları, desen işleme, ve erimiş metal temizliği.
Bu nedenle sağlam bir yaklaşım, cüruf oluşumunun önlenmesini bir sistem düzeyinde süreç kontrol sorunu, kaplama kalınlığını arttırmak veya dökme sıcaklığını azaltmak yerine.
1. Kayıp Köpük Dökümde Cüruf Kalıntı Kusurları Nelerdir??
Kayıp köpük dökümünde cüruf içerme kusurları Kalıbın doldurulması ve katılaşması sırasında yabancı maddelerin dökümün içinde sıkışması sonucu oluşan metalik olmayan kusurlardır..
Kökenlerine bağlı olarak, bu kusurlar şunlardan oluşabilir: kuru kalıplama kumu, refrakter kaplama parçacıkları, metalurji cürufu, oksitler, köpük ayrışma kalıntıları, veya bu malzemelerin kombinasyonları.
İçinde Kayıp köpük döküm, kusur genellikle üretimde şu şekilde anılır: kum dahil etme, kum girişi, kaplama dahil, veya kum nüfuzu.
Her ne kadar bu terimler bazen birbirinin yerine kullanılsa da, her zaman tam olarak aynı mekanizmayı tanımlamazlar.
Kum eklenmesi genellikle kalıplama kumunun metale dahil edilmesini ifade eder., cüruf veya refrakter kalıntısı erimiş metalden kaynaklanabilir, kaplama, veya doldurma sırasındaki tepkileri.
Temel sorun, erimiş metalin kararlı bir şekilde ilerlemesidir., Polimerik köpük deseni ayrışır ve gaz ve sıvı ürünleri kaplama ve kuru kumdan kaçarken refrakter kaplı boşluk.
Kaplama bütünlüğünü kaybederse, gevşek kum metalin içine sürüklenir. Aynı şekilde, erimiş metalde cüruf veya oksit parçacıkları zaten mevcutsa, dökümün içine taşınabilirler ve katılaşma sırasında sıkışıp kalabilirler.
Tipik Görünüm ve Tanımlama
Cüruf içerme kusurları her zaman silkelemeden hemen sonra görülmeyebilir.
Bir oyuncu seçimi dışarıdan kabul edilebilir görünebilir, ancak önemli katkıları ancak CNC işleme, sondaj, bileme, veya bölümleme etkilenen bölgeyi ortaya çıkarır.
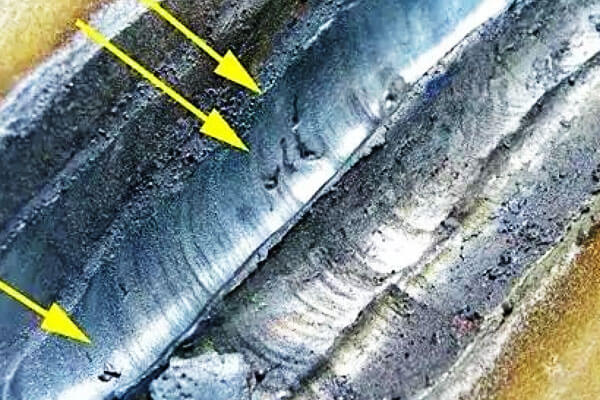
İşlenmiş yüzeylerde izole noktalar görülebilir, düzensiz yamalar, çizgiler, veya yabancı madde kümeleri. Görünümleri, katılımın kaynağına göre değişir.
Beyaz veya açık renkli granüler parçacıklar genellikle silika kumu veya refrakter malzeme ile ilişkilendirilir, sırasında gri, koyu gri, veya siyah bölgeler cüruf belirtisi olabilir, oksitler, kaplama kalıntıları, veya köpük ayrışmasından kaynaklanan karbonlu ürünler.
Fakat, görsel görünüm tek başına bir katılımın kökenini güvenilir bir şekilde belirleyemez.
Üretim sorunlarını gidermek için, metalografik muayene ve, gerektiğinde, SEM/EDS analizi silika bakımından zengin bir kum parçacığını oksit bakımından zengin bir metalurjik katkıdan veya refrakter bir kaplama parçasından ayırt edebilir.
| Gözlemlenen Kusur Görünümü | Olası Menşei | Tipik Konum |
| Beyaz granüler lekeler | Silika kumu veya refrakter parçacıklar | İşlenmiş yüzeyler, kapıların yakınında |
| Gri veya siyah düzensiz yamalar | Cüruf, oksitler, kaplama kalıntıları | İç döküm bölgeleri |
| Doğrusal veya çatlak benzeri kapanımlar | Kaplama çatlaması ve ardından kum girişi | Desen bağlantıları, geçit kavşakları |
| Dahil etme kümeleri | Lokalize kaplama arızası veya türbülanslı metal akışı | yolluk, koşucu, giriş alanları |
| Büyük iç metalik olmayan bölgeler | Şiddetli kum girişi veya kaplama dökülmesi | Yolluk sisteminin veya döküm geçişlerinin yakınında |
Cüruf Kalıntıları Nerede Oluşur??
Kusur potansiyel olarak metal akış yolunun tamamında meydana gelebilir, dahil olmak üzere dökme fincan, ladin, koşucu, Ne kadar, geçit sistemi bağlantıları, ve döküm boşluğu.
Yine de, en yüksek riskli alanlar genellikle yolluk sisteminin döküme bağlandığı veya geometrinin akış yönünde veya hızında ani değişikliklere neden olduğu yerlerdir..
. koşucuya giden yolluk, koşucudan girişe, ve kalıba geçiş bağlantıları özel ilgiyi hak ediyor.
Bu bölgeler dökme sırasında önemli miktarda termal ve mekanik gerilime maruz kalır..
Bu konumlardan birindeki kaplama çatlamışsa, zayıf bağlanmış, aşırı ince, veya model montajı veya kum doldurma sırasında yerel olarak hasar görmüş, erimiş metal doğrudan çevredeki kumla temas edebilir.
Kaplama bariyeri aşıldığında, kombinasyonu metal basıncı, vakum emme, ve metal akış kuvvetleri gevşek kumu ve refrakter parçacıkları sıvı metalin içine çekebilir.
Sürüklenen malzeme daha sonra dökümün içine taşınır ve metal katılaştıkça sıkışabilir..
2. Kayıp Köpük Dökümünde Cürufun Dahil Edilmesi Neden Özellikle Zordur?
Kayıp köpük dökümü geleneksel kum dökümünden temel olarak farklıdır çünkü köpük deseni dökülene kadar kalıbın içinde kalır..
Desen, metal boşluğa girmeden önce kaybolmaz; yerine, Bulunur erimiş metalin giderek yerini almasıyla termal ayrışma ve buharlaşma.
Bu, birkaç eşzamanlı taşıma olayı yaratır:
- Erimiş metal boşluk boyunca ilerler.
- Polimer desen ayrışır.
- Gaz ve sıvı ayrışma ürünleri refrakter kaplamadan geçer.
- Vakum basıncı kalıp dolumunu ve gaz tahliyesini etkiler.
- Refrakter kaplama yoğun termal ve mekanik yüklemeye maruz kalır.
- Deseni çevreleyen kuru kum, yeterli yapısal bütünlüğü sağlamalıdır..
Kaplama çatlarsa veya yapışmayı kaybederse, ilerleyen metal gevşek kumla doğrudan temas edebilir.
Geçit sistemi yeterince korunmuyorsa, kum ve refrakter parçalar metal akışına girebilir.
Bu nedenle kaplamanın refrakterliğini arttırmak sorunu mutlaka çözmez..
Kaplama gücü, geçirgenlik, yapışma, kuruma davranışı, kaplama kalınlığı, geçit töreni, ve vakum kontrolü birlikte düşünülmelidir.
3. Kayıp Köpük Dökümünde Cüruf İçerme Kusurlarının Ana Nedenleri
Kayıp köpük dökümünde cüruf ve kum kalıntıları çok faktörlü kusurlar tek bir süreç parametresinin sonucundan ziyade.
Dökme kabından ve yolluktan yolluğa kadar tüm metal akış yolu, Ne kadar, ve son boşluk — potansiyel olarak metal olmayan malzemeyi dökümün içine sokma kapasitesine sahiptir.
Pratikte, Yine de, geçit sistemi bağlantıları, kaplama kusurları, ve yüksek metal akış hızına maruz kalan alanlar en kritik risk bölgelerini temsil eder.
Refrakter Kaplama Arızası
Refrakter kaplama, erimiş metal ile kuru kum arasındaki birincil bariyeri oluşturur.
Eğer bu bariyer kırılırsa, kabukları, veya aşındırır, kum ve refrakter parçacıklar metalin içine taşınabilir ve döküm içinde sıkışıp kalabilir.
Kaplamayla ilgili yaygın nedenler arasında yetersiz oda sıcaklığı dayanımı yer alır, yetersiz sıcak mukavemet, düzensiz kaplama kalınlığı, zayıf yapışma, ve yanlış kurutma.
Özellikle dikkat edilmelidir yolluk koşucu eklemleri, koşucu-giriş bağlantıları, keskin köşeler, ve desen geçişleri, düzgün kaplama kapsamını korumanın daha zor olduğu yerler.
Uygun bir kayıp köpük kaplaması yeterli miktarda köpük sağlamalıdır. refrakterlik, mekanik güç, geçirgenlik, yapışma, ve termal şok direnci dökme işlemi boyunca.
Yolluk Sistemi ve Sızdırmazlık Sorunları
Yolluk sistemi, erimiş metalin kalıba girmesi için ilk yolu sağladığından kumun dahil edilmesi açısından kritik bir kaynaktır..
Kötü bağlanmış veya yetersiz şekilde kapatılmış yolluklar, koşucular, ve girişler kuru kumun metal akışına girmesini sağlayacak açıklıklar oluşturabilir.
Yolluk bağlantı noktalarındaki kaplama çatlakları özellikle tehlikelidir çünkü bu alanlar yoğun metal akışına ve termal yüklemeye maruz kalır.
Bu nedenle geçit sistemi yeterli sağlamlığa sahip olmalıdır., güvenli bağlantılar, ve sürekli refrakter koruması.
Dökmeden önce, dökme kabı ve açıkta kalan geçit alanları da kontrol edilmelidir. gevşek kum, toz, hasarlı kaplama, ve yabancı parçacıklar.
Yanlış Dökme ve Vakum Parametreleri
Proses parametreleri kaplamaya uygulanan mekanik ve termal yüklemeyi doğrudan etkiler.
Bir aşırı dökme yüksekliği veya metal akış hızı kaplama erozyonunu artırabilir, Aşırı yüksek dökme sıcaklığı ise termal bozulmayı ve refrakter-metal reaksiyonlarını hızlandırabilir..
Tersine, aşırı düşük sıcaklıklar hatalı çalıştırmalara ve eksik doldurmaya neden olabilir.
Vakum da dikkatle kontrol edilmelidir. Her ne kadar kum sıkıştırma ve gaz tahliyesi için vakum gerekli olsa da, aşırı yüksek vakum seviyesi mevcut çatlaklardan gevşek kum veya kaplama parçalarının çekilmesine neden olabilir.
Kum özellikleri başka bir husustur. Uygun olmayan tane büyüklüğü dağılımı kum nüfuzunu arttırabilir, erozyon, veya zayıf gaz tahliyesi.
Optimum kombinasyon vakum seviyesi, dökme sıcaklığı, dolum oranı, ve kum özellikleri bu nedenle evrensel bir ayar olarak uygulanmak yerine her alaşım ve döküm geometrisi için oluşturulmalıdır.
Desen İşleme ve Kalıplama Hasarı
Kaplamalı köpük deseninin nakliye sırasında hasar görmesi durumunda, dökülmeden önce kalıntı kusurları ortaya çıkabilir, toplantı, kum doldurma, veya titreşim kalıplama.
Agresif kum yükleme veya aşırı titreşim, kurumuş kaplamada çatlaklara ve talaşlara neden olabilir, özellikle ince kesitler ve geçit bağlantıları çevresinde.
Bu kusurlar desen kuma gömüldükten sonra gizli kalabilir ve yalnızca işleme sırasında kalıntılar ortaya çıktığında ortaya çıkabilir.
Bu nedenle kontrollü bir kalıplama sırası önemlidir: Daha güçlü titreşim uygulanmadan önce desen yeterince desteklenmelidir, ve yolluk sistemi sıkıştırma sırasında bükülmemeli veya mekanik olarak bozulmamalıdır.
Erimiş Metal Temizliği
Tüm kalıntılar kalıptan kaynaklanmaz. Oksitler, cüruf, refrakter parçacıklar, ve erimiş metalde halihazırda mevcut olan diğer metalik olmayan kalıntılar doldurma sırasında da sıkışabilir.
Bu nedenle etkili kontrol, metal işleme zincirinin tamamına dikkat edilmesini gerektirir, eritme dahil, cüruf giderme, sıcaklık kontrolü, uygun olduğunda aşılama veya tedavi, aktarma, ve döküyorum.
Cüruf sıyırma, filtreleme, ve uygun şekilde tasarlanmış yolluk veya cüruf yakalama özellikleri, boşluğa giren metalik olmayan malzeme miktarını daha da azaltabilir.
4. Vaka çalışmaları: LangHe Dökümhanesinde Cüruf İçerme Arızaları ve Düzeltici Faaliyetler
-Den Langhe Foundry, cüruf ve kum içerme kontrolü, son denetim probleminden ziyade bir süreç mühendisliği sorunu olarak ele alınır.
Kayıp köpük dökümünde, içerme kusurları refrakter kaplamadan kaynaklanabilir, desen montajı, kalıplama işlemi, vakum sistemi, geçit töreni, veya erimiş metal temizliği.
Sonuç olarak, Etkili düzeltici faaliyet, kusur morfolojisinin, kusurun yeri ve gerçek proses koşullarıyla ilişkilendirilmesini gerektirir..
Aşağıdaki üç durum tipiktir Langhe Dökümhane üretim senaryoları gri dökme demir içeren, sünek demir, ve karbon çeliği kayıp köpük dökümleri.
Vakalar, sistematik kök neden analizinin tekrar eden katılım sorunlarını nasıl ölçülebilir süreç iyileştirmelerine dönüştürebileceğini gösteriyor.
Dava 1: Gri Dökme Demir Hidrolik Valf Gövdesi
Arka plan
Langhe Dökümhane, kayıp köpük döküm prosesini kullanarak gri dökme demir hidrolik valf gövdeleri üretti.
Bileşenler çok sayıda hassas işlenmiş sızdırmazlık yüzeyi içeriyordu ve 100% basınç testi 1.6 MPa.
Sızdırmazlık yüzeyleri daha sonra işlendiğinden, nispeten küçük iç kalıntılar açığa çıkabilir ve sızıntıya neden olabilir.
Kusur Belirtileri
Başlangıçtaki ilk geçiş verimi yaklaşık olarak 68%. Basınç testi başarısızlıklarının çoğu, işlenmiş valf yuvası yüzeylerinde açığa çıkan yüzey altı kalıntılarından kaynaklanmıştır..
Yolluk sisteminin incelenmesi önemli bir ipucu sağladı. Çalkalamadan sonra, etrafında lokalize kaplama delaminasyonu tekrar tekrar gözlendi. giriş-döküm bağlantısı.
Koşucunun bazı bölümleri inceleme için kırıldığında, kırılma yüzeyinde beyaz granüler parçacıklar görülüyordu, sürüklenen refrakter veya kum malzemesinin varlığını belirten.
Kök Neden Analizi
Araştırma iki temel katkıda bulunan faktörü belirledi.
Birinci, giriş bağlantısının etrafındaki refrakter kaplama, desenin düz kısımlarına göre önemli ölçüde daha inceydi.
Bağlantının geometrisi, kaplamanın daldırma sırasında dengesiz bir şekilde akmasına neden oldu, yerel olarak zayıf bir bariyere neden olur.
Saniye, kalıp yaklaşık olarak nispeten yüksek sabit bir vakum seviyesi altında çalıştırıldı. 0.045 MPa.
Bağlantı yerindeki kaplama zayıfladıktan sonra, basınç farkı dolum sırasında gevşek kumun kusurlu alandan geçmesini kolaylaştırdı.
Bu nedenle kusur yalnızca vakuma atfedilmedi. Yerine, asıl başarısızlık mekanizması şuydu:
eşit olmayan kaplama kalınlığı → yerel kaplama zayıflığı → vakum destekli kum girişi → dahil etme sıkışması → işleme maruziyeti → basınç testi sızıntısı.
Düzeltici eylemler
Langhe Dökümhane iki önemli proses değişikliğini hayata geçirdi. Özellikle geçit bağlantı noktalarına ve diğer yüksek riskli geçiş bölgelerine ikinci bir güçlendirilmiş kaplama katmanı uygulandı, Yerel kaplama kalınlığını yaklaşık olarak arttırmak 60%.
Vakum sistemi de sabit basınçlı çalışmadan kontrollü iki aşamalı profile dönüştürüldü.
Vakum başlangıçta yaklaşık olarak tutuldu 0.025 MPa erken dolum aşamasında ve giderek yaklaşık olarak arttı 0.038 MPa doldurmanın son kısmı sırasında.
Amaç, metal hassas geçit bölgesine ilk girerken aşırı basınç farkı uygulanmasını önlemekti., kalıp stabilitesi ve gaz tahliyesi için doldurma işleminin ilerleyen aşamalarında hala yeterli vakum sağlarken.
Sonuç
Basınç testi geçme oranı şu tarihten bu yana arttı: 68% ile 92%, cüruf iken- ve kum katılımıyla ilgili hurda yaklaşık olarak azaldı 71%.
Bu vaka, yerel kaplama mühendisliğinin ve dinamik vakum kontrolünün, genel kaplama kalınlığını arttırmaktan veya dökme boyunca eşit derecede yüksek bir vakum seviyesini korumaktan daha etkili olabileceğini gösterdi..
Dava 2: Sfero Döküm Otomotiv Şasi Braketi
Arka plan
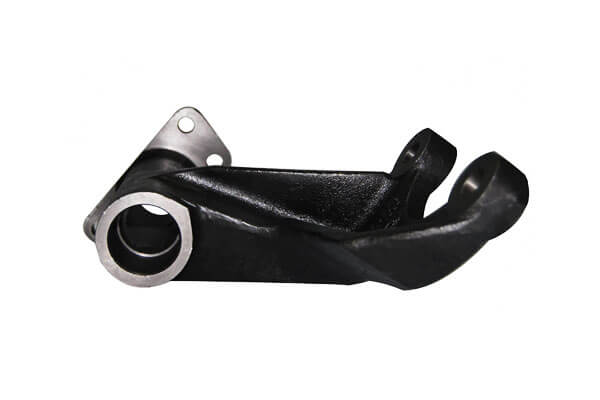
Langhe Dökümhanede kayıp köpük döküm kullanılarak üretilen sünek demir otomotiv şasi braketleri.
Bileşenler, daha sonra alınan açıkta kalan dış yüzeyleri içeriyordu. elektroforetik kaplama (E-kaplama).
Çünkü son boyalı yüzeyin sıkı görünüm gereksinimleri vardı, Nispeten küçük yüzey altı kusurları kaplamadan sonra görünür hale gelebilir.
Kusur Belirtileri
Elektroforetik boyama sonrasında başlangıçta aralıklı bir yüzey kusuru sorunu gözlemlendi. Çoğunlukla braketlerin üst yüzeyinde küçük cüruf benzeri kabarcıklar ortaya çıktı, görülme oranı yaklaşık olarak 22%.
İlginç bir şekilde, kusurlar rastgele dağıtılmadı.
Birincil giriş kapısının karşısında bulunan bir bölgede yoğunlaşmışlardı., kusurun, düzgün bir şekilde dağılmış metalurjik bir kalıntı olmaktan ziyade, metalik olmayan malzemenin doldurma davranışı veya hareketi ile ilişkili olduğunu öne sürmektedir..
Kök Neden Analizi
Desen montajının incelenmesi şunu ortaya çıkardı: yolluk-yolluk bağlantısında gevşek bir presle geçme bağlantısı kullanıldı. Titreşimli kalıplama sırasında, eklem hafifçe hareket edebilir, yerelleştirilmiş bir boşluk yaratmak.
Aynı zamanda, kum doldurma sırasında kullanılan ilk titreşim genliği çok agresifti.
Çünkü köpük düzeneğinin dikey yüzeyleri bu aşamada yeterince desteklenmemiştir., kurumuş kaplamada oluşan mikro çatlaklar.
Bu iki koşulun birleşimi kum girişi için bir yol oluşturdu:
gevşek geçit eklemi + agresif erken titreşim → kaplama hasarı ve açılma → dolum sırasında kum sürüklenmesi → iç kalıntılar → E-kaplama sonrasında yüzey kabarcıkları.
Bu bulgu aynı zamanda sallama sonrasında geleneksel görsel incelemenin neden sorunu tutarlı bir şekilde tanımlamadığını da açıkladı.: Hasarın büyük kısmı dökülmeden önce kumun altındaydı ve dökümden sonra hemen görülemiyordu.
Düzeltici eylemler
Langhe Dökümhane, yolluk-yolluk bağlantısına entegre bir takviye bileziği ekledi ve hem mekanik stabiliteyi hem de kaplama sürekliliğini geliştirmek için bağlantı etrafına ek refrakter kaplama uyguladı.
Titreşim programı daha sonra iki aşamaya bölündü. İlk kum kaplamasından sonra, desen yaklaşık olarak maruz bırakıldı 5 saniyelik düşük genlikli titreşim.
Daha yüksek genlikli sıkıştırma, yalnızca köpük düzeneğinin yeterince çevrelenmesi ve kumla desteklenmesinden sonra uygulandı..
Gevşek kumun üst yolluk sisteminden girmesini önlemek için son kalıbın kapatılmasından önce özel bir yolluk kapağı sızdırmazlık prosedürü de uygulandı..
Sonuç
E-kaplama sonrası yüzey kusur oranı yaklaşık olarak azaldı 22% ile 4%. Kusurla ilişkili müşteri reddi grupları ortadan kaldırıldı.
Bu örnek kayıp köpük dökümünde önemli bir prensibi göstermektedir: kalıplama titreşimi yalnızca bir sıkıştırma parametresi değildir; kaplama bütünlüğünü ve dolayısıyla döküm temizliğini doğrudan etkileyebilir.
Optimum titreşim profili, kaplanmış desene mekanik olarak zarar vermeden kumun yeterli şekilde sıkıştırılmasını sağlamalıdır..
Dava 3: Karbon Çelik Pompa Muhafazası
Arka plan
Langhe Dökümhane, geleneksel kum dökümüne alternatif olarak karbon çeliği pompa gövdelerine kayıp köpük dökümü uygulamasını araştırdı.
Amaç, işleme payını azaltmak ve büyük iç akış geçitlerinin boyutsal tutarlılığını geliştirmekti..
Bileşenlerin kapsamlı işlenmiş iç yüzeyleri vardı, dahili katılım kontrolünü özellikle önemli kılmak.
Kusur Belirtileri
İlk üretim denemeleri, işlenmiş iç akış yüzeylerinde yaygın olarak dağınık kalıntılar olduğunu gösterdi. Ortaya çıkan hurda oranı yaklaşık olarak ulaştı 35%.
Yolluk sisteminin incelenmesinde belirgin refrakter erozyonu ve yolluk boyunca yüzey damarlanması ortaya çıktı.
Kusur dağılımı, sorunun öncelikle Çelik doldurma sırasında kaplamanın bozulması, sadece erimiş metal cürufu yerine.
Kök Neden Analizi
İlk büyük sorun, orijinal olarak gri demir kayıplı köpük dökümü için geliştirilmiş bir kaplama sisteminin kullanılmasıydı..
Refrakterliği ve sıcak mukavemeti, karbon çeliğinin önemli ölçüde daha yüksek termal yüklemesi için yetersizdi.
Dökme sırasında, kaplama, yüksek sıcaklığın birleşik etkileri altında kısmen bozulmuş ve aşınmıştır, termal şok, ve metal akış kuvvetleri.
İkinci sorun aşırı etkili dökme kafasıydı. A 1-tonluk kepçe dökümü doldururken nispeten yüksek bir metal akış hızı oluşturdu, Zaten hassas olan kaplamanın artan mekanik erozyonu.
Kombine mekanizma bu nedenle:
yetersiz refrakter sistemi → yüksek sıcaklıkta kaplama bozulması → aşırı metal akışı erozyonu → çeliğe giren refrakter parçacıklar → iç kalıntılar.
Düzeltici eylemler
Langhe Dökümhane, geleneksel demir sınıfı kaplamayı yeni bir kaplamayla değiştirdi. Çelik kayıp köpük dökümü için özel olarak tasarlanmış yüksek alüminyumlu refrakter kaplama.
Yeni kaplama, çelik dökme ortamı için önemli ölçüde daha yüksek refrakterlik ve sıcak mukavemet sağladı.
Etkili dökme yüksekliği de azaltıldı. Alttan dökmeli pota düzenlemesi tanıtıldı, Gereksiz metal hızlanmasını ve türbülansı azaltmak için nozülün dökme kabına olabildiğince yakın konumlandırılması ile.
Nihayet, dökme sıcaklığı yaklaşık olarak azaltıldı 1560°C ila 1510°C, karbon çeliği kalitesi ve döküm geometrisi için belirlenen süreç aralığı dahilinde kalarak.
Bu değişiklikler izole edilmiş ayarlamalar yerine koordineli bir paket olarak uygulandı.
Sonuç
Dahili cüruf içeren hurda oranı yaklaşık 35% ile 8%, kaybolan köpük prosesinin pompa muhafazası uygulaması için ticari olarak uygun hale getirilmesi.
Bu durum aynı zamanda bunun nedenini de gösteriyor kaplama seçimi alaşıma özel olmalıdır.
Gri demir için yeterli performansı gösteren bir refrakter kaplamanın, çelik için yeterli termal ve kimyasal stabiliteyi otomatik olarak sağladığı varsayılamaz..
Alaşım dökme sıcaklığı arttıkça, kaplama refrakterliği, sıcak güç, termal şok direnci, ve metal/kaplama uyumluluğu giderek daha önemli hale geliyor.
Üçten Önemli Dersler Langhe Dökümhane Kasaları
Üç vaka farklı alaşımları ve farklı döküm geometrilerini içeriyordu, ama ortak bir modeli ortaya çıkarıyorlar: Cürufun dahil edilmesi genellikle çeşitli proses değişkenleri arasındaki etkileşimin sonucudur..
| Dava | Birincil Kusur Mekanizması | Kritik Süreç Değişkeni | Düzeltici Strateji | Sonuç |
| Gri demir hidrolik valf gövdesi | Zayıf giriş kaplaması yoluyla kum girişi | Kaplama kalınlığı + vakum | Güçlendirilmiş kaplama ve kademeli vakum | İlk geçiş verimi: 68% → 92% |
| Sünek demir şasi braketi | Kalıplama sırasında kaplama hasarı | Yolluk eklemi gücü + titreşim | Güçlendirilmiş bağlantı ve kademeli titreşim | Yüzey kusurları: 22% → 4% |
| Karbon çelik pompa gövdesi | Yüksek sıcaklıkta kaplama erozyonu | Kaplama refrakterliği + dökme kafası | Yüksek alüminyum kaplama ve azaltılmış dökme yüksekliği | Dahil etme hurdası: 35% → 8% |
En önemli sonuç şu ki Kayıp köpük dökümü için evrensel bir "katılım önleme ayarı" yoktur.
Uygun kaplama sistemi, vakum profili, titreşim programı, dökme sıcaklığı, geçit töreni, ve kum spesifikasyonu alaşım ve döküm geometrisine uygun olmalıdır.
Bu nedenle, Langhe Foundry’nin yaklaşımı şunlara odaklanıyor: kök neden tanımlama, süreç penceresi optimizasyonu, ve kusur lokasyon analizi yalnızca nihai görsel incelemeye güvenmek yerine.
Bu metodoloji özellikle hidrolik bileşenler için değerlidir, otomotiv dökümleri, pompa gövdeleri, valf gövdeleri, ve iç kalıntıların ancak makineyle işleme veya işlevsel test sonrasında belirgin hale gelebildiği diğer parçalar.
5. Sistematik Önleme ve Azaltma Stratejileri
Kayıp köpük dökümünde cüruf kalıntılarının kontrol edilmesi, Tek bir düzeltici önlem yerine koordineli süreç kontrolü.
En etkili yaklaşım kaplama bütünlüğünü korumaktır, kalıplama sırasında deseni koruyun, metal akışını ve vakumu kontrol etmek, ve üretim döngüsü boyunca erimiş metal temizliğini iyileştirin.
Refrakter Kaplamayı Optimize Edin
Refrakter kaplama, erimiş metali kuru kumdan ayıran birincil bariyerdir.
Yeterli olmalı refrakterlik, geçirgenlik, yapışma, oda sıcaklığı dayanımı, ve sıcak güç.
Kaplamayı birden fazla katman halinde eşit şekilde uygulayın, katlar arasında yeterli kuruma sağlanarak. Yolluk kavşakları ve diğer yüksek erozyonlu alanlar ilave takviye almalıdır.
Her kaplanmış desen kalıplamadan önce kontrol edilmelidir., ve gözle görülür çatlamalara sahip desenler, soyulma, veya katmanlara ayrılma onarılmalı veya reddedilmelidir.
Kontrol Deseni Montajı ve Kalıplama
Köpük modeli ve yolluk sistemi, kum doldurma ve titreşim sırasında mekanik olarak stabil kalmalıdır..
Gerektiğinde geçit bağlantıları uygun destekler veya manşonlarla güçlendirilebilir. Kum başlangıçta yavaşça eklenmelidir, ve titreşim düşük genlikte başlamalıdır.
Daha yüksek titreşim yoğunluğu yalnızca desen kumla yeterince çevrelendikten sonra uygulanmalıdır..
Etrafında özel dikkat gereklidir. ladin, koşucu kavşakları, ve içeri girer, mekanik hareketin refrakter tabakayı kırabileceği yer.
Ayrıca yolluk güvenli bir şekilde kapatılmalı ve dökme kabı dökmeden hemen önce temizlenmelidir..
Dökme Sıcaklığını ve Metal Akışını Kontrol Edin
Dökme koşulları, yeterli akışkanlığı ve tam kalıp dolumunu korurken kaplama erozyonunu en aza indirmelidir.
Aşırı dökme yüksekliği, türbülans, ve sıcaklık, refrakter bozunmasını ve dahil edilme sürüklenmesini artırabilir.
| Alaşım tipi | Tipik Dökme Sıcaklığı | Tipik Dökme Süresi* |
| Gri dökme demir | 1380–1420°C | 10–20 sn |
| Sünek demir | 1420–1450°C | 12–25 sn |
| Karbon / düşük alaşımlı dökme çelik | 1480–1560°C | 15–30 s |
*300–500 kg'lık bir dökme partisi için tipik referans değerleri; gerçek parametreler alaşım kalitesine göre belirlenmelidir, döküm kütlesi, duvar kalınlığı, geçit töreni, ve ekipman.
Pota kapasitesi döküm ile makul şekilde eşleştirilmelidir. Dökme ağzını yolluk kabına yakın tutmak serbest düşme yüksekliğini ve darbe hızını azaltır.
Dökme de kalmalıdır pürüzsüz ve sürekli, Gereksiz kesintilerden veya ani akış dalgalanmalarından kaçınmak.
Vakum Kontrolünü Optimize Edin
Kayıp köpük dökümünde vakum önemlidir çünkü kuru kumun sıkışmasını artırır, gaz tahliyesini kolaylaştırır, ve kalıp dolumunu destekler.
Fakat, aşırı negatif basınç, mevcut çatlaklardan kum veya kaplama parçalarının çekilmesine neden olabilir.
Birçok demir döküm için, yaklaşık çalışma aralığı 0.025–0,040 MPa genellikle başlangıç noktası olarak kullanılır. Optimum değer büyük ölçüde döküm geometrisine ve proses koşullarına bağlıdır.
Aşamalı bir vakum profili avantajlı olabilir: İlk dolum sırasında nispeten orta düzeyde vakum, kaplama erozyonunu azaltır, Doldurma ilerledikçe artan vakum gelir.
Bu nedenle vakum bir optimize edilecek süreç değişkeni, basitçe maksimize edilmedi.
Geçitlemeyi ve Cüruf Tutmayı İyileştirin
Yolluk tasarımı, metalik olmayan malzemelerin kritik döküm bölgelerine ulaşmasını engellerken stabil dolumu desteklemelidir..
Alaşım ve döküm geometrisine bağlı olarak, sistem dahil olabilir cüruf tuzakları, bölümleri gözden geçirme, yerleşim alanları, filtreler, veya özel toplama bölgeleri.
Seramik köpük filtreler metalik olmayan kalıntılar üzerinde ek kontrol sağlayabilir, kullanımlarının gerekli akış hızına ve döküm sıcaklığına göre değerlendirilmesi gerekmesine rağmen.
Uygun geçit tasarımı, küçük kalıntıların bile işlevsel arızaya neden olabileceği basınç içeren ve yüksek düzeyde işlenmiş bileşenler için özellikle önemlidir..
Uygun Kum Kalitesini Koruyun
Kuru kum arasında bir denge sağlamalıdır. geçirgenlik, sıkıştırma davranışı, yüzey kalitesi, ve metal nüfuzuna karşı direnç.
Aşırı kaba kum penetrasyon ve inklüzyonla ilgili kusurları artırabilir, aşırı ince taneler gaz tahliyesini bozabilir ve küf davranışını değiştirebilir.
Birçok demir içeren kayıp köpük uygulaması için, 30/50 ağ yıkanmış silis kumu yaygın olarak kullanılan bir referans spesifikasyonudur.
Gerçek tane büyüklüğü dağılımı döküm ve kaplama sistemine göre seçilmelidir., cezaların düzenli olarak kaldırılmasıyla, toz, ve kırık kaplama parçacıkları.
Erimiş Metal Temizliğini Artırın
Dış kum ve kaplama kalıntıları sorunun yalnızca bir kısmıdır. Erimiş metalde halihazırda mevcut olan oksitler ve cüruf, metalik olmayan kalıntıların ek kaynakları haline gelebilir.
Bu nedenle etkili kontrol, eritme aşamasında başlar ve aktarma ve dökme yoluyla devam eder..
Temel önlemler şunları içerir: cüruf giderme, uygun erime işlemi, kontrollü transfer, temiz kepçeler, ve teknik olarak uygun olduğunda filtreleme.
Genel amaç her ikisini de önlemektir. dışsal kapanımlar kalıptan ve endojen kapanımlar Bitmiş döküme giren erimiş metalde oluşan.
6. Çözüm
Kayıp köpük dökümünde cüruf içerme kusurları esas olarak erimiş metalin etkileşiminden kaynaklanır, refrakter kaplama, kuru kum, köpük ayrışma ürünleri, vakum basıncı, ve metalurjik kapanımlar.
En yaygın mekanizmalar kaplamanın çatlamasını veya dökülmesini içerir, zayıf geçit sistemi bağlantıları, kum sürüklenmesi, aşırı metal akışı erozyonu, uygunsuz vakum kontrolü, kararsız kalıplama işlemleri, ve yetersiz erimiş metal temizliği.
Gerçek dünyadaki üretim örnekleri, izole edilmiş tek parametreli ayarlamaların yalnızca marjinal iyileştirme sağladığını tutarlı bir şekilde göstermektedir.
Tutarlı bir şekilde düşük cüruf katılım oranlarına ulaşmak bütünsel bir yaklaşım gerektirir: Optimize edilmiş kaplama formülasyonu ve uygulaması, titiz kalıplama ve taşıma disiplini, cüruf tutma özelliklerine sahip uygun şekilde tasarlanmış yolluk, kalibre edilmiş proses parametreleri ve devam eden erimiş metal temizlik kontrolü.
Tüm üretim aşamalarında sistematik olarak uygulandığında, bu önlemler cürufla ilgili hurdayı çok düşük seviyelere indirebilir, Kayıp köpük dökümünü yüksek gereksinimli işlenmiş bileşenler için bile uygulanabilir hale getirir.