1. giriiş
Endüstriyel nozullar, sıvılar için basit çıkışlardan çok daha fazlasıdır. Petrokimya tesislerinde, havacılık sistemleri, gıda işleme hatları, denizcilik ekipmanları, hidrolik aksamlar,
ve hassas püskürtme cihazları, nozullar atomizasyonda belirleyici bir rol oynar, jet oluşumu, akış düzenlemesi, basınç kontrolü, ve orta teslimat.
Performansları geometrik doğruluktan doğrudan etkilenir, dahili kanal kalitesi, korozyon direnci, mekanik bütünlük, ve üretim tutarlılığı.
Bu gereksinimler nedeniyle, meme imalatı klasik bir mühendislik karar problemidir: parça tarafından üretilmeli mi? hassas döküm veya tarafından CNC işleme?
2. Nozul Üretimini Teknik Açıdan Zorlu Kılan Nedir??
A nozul akışı şekillendiren bir bileşendir, bu, iç ve dış formunun doğrudan işlevsel bir etkiye sahip olduğu anlamına gelir.
Birçok yapısal parçanın aksine, bir nozul yalnızca gücü veya görünümüyle değerlendirilemez. Geometrisi kararlı sıvı davranışını desteklemelidir.
Nozullar için temel mühendislik gereksinimleri
- Hassas iç akış kanalları
- Pürüzsüz ve tutarlı akış yüzeyleri
- Doğru delik boyutu
- Stabil sızdırmazlık yüzeyleri
- İyi korozyon ve aşınma direnci
- Titreşime karşı direnç, basınç şoku, ve kavitasyon
- Üretim partileri arasında tekrarlanabilir performans
Bu talepler dar bir üretim penceresi yaratıyor. Çok fazla yüzey pürüzlülüğü akışı bozabilir. Boyutsal sapma püskürtme desenini veya boşaltma katsayısını değiştirebilir.
İç kusurlar sızıntıya neden olabilir, tıkanma, veya yerel arıza. Bu nedenle, üretim süreci nozül performansından ayrılamaz.
3. Süreç Temelleri
Hassas Döküm Nozulu
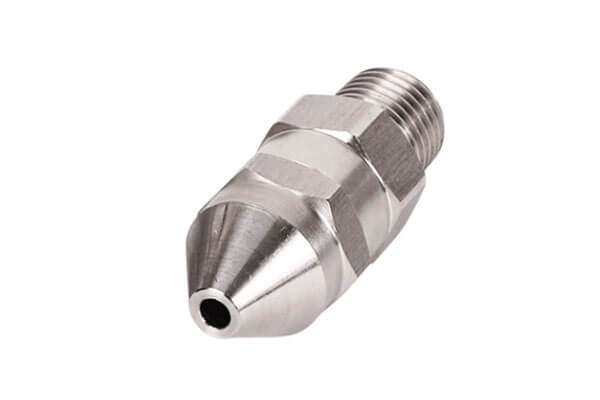
Hassas döküm, Genellikle yatırım kadrosu veya Kayıp-Ağlama Dökümü, karmaşık geometriye sahip parçalar için özellikle uygun olan, net şekle yakın bir işlemdir.
Tipik rota balmumu deseni oluşturmayı içerir, seramik kabuk binası, çiğneme, kabuk ateşleme, metal dökme, soğutma, kabuk kaldırma, ve bitirme.
Meme üretimi için, bu işlem erimiş paslanmaz çeliğe izin verir, pirinç, veya özel bir seramik kalıba dökülecek yüksek sıcaklık alaşımı.
Sonuç, entegre konturlara sahip, neredeyse tamamlanmış bir nozuldur., kavisli kanallar, ve katı stoktan işlenmesi zor veya maliyetli olan karmaşık özellikler.
Temel özellikler
- Güçlü geometrik özgürlük
- Entegre yapılar için iyi uygunluk
- Tam gövde işleme ihtiyacının azalması
- Orta ve yüksek üretim hacimleri için verimli
- Kompleks için uygun, korozyona dayanıklı alaşım parçalar
CNC İşlenmiş Nozul
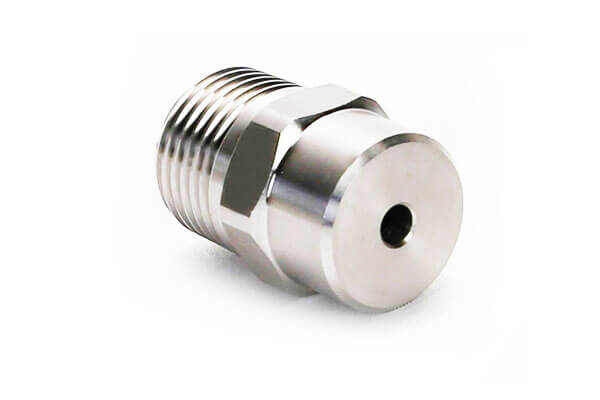
CNC işleme malzemeyi kütüklerden çıkarmak için programlanmış takım yollarını kullanan çıkarmalı bir işlemdir, çubuklar, ihtişam, veya haddelenmiş stok.
Genellikle dönmeyi içerir, frezeleme, sondaj, iş parçacığı, derin delik işleme, ve hassas bitirme.
Meme üretimi için, CNC işleme, geometri düzenli olduğunda özellikle güçlüdür, toleranslar sıkı, ve akış geçitlerine aletlerle erişilebilir.
Düz delikli yüksek hassasiyetli nozullar için yaygın olarak kullanılır, eşmerkezli özellikler, güvenilir sızdırmazlık yüzeyleri, ve katı boyut gereksinimleri.
Temel özellikler
- Mükemmel boyutsal doğruluk
- Kritik yüzeyler üzerinde üstün kontrol
- Hızlı prototipleme ve tasarım değişiklikleri
- Kalıp yatırımı yok
- Küçük partiler ve özel işler için yüksek esneklik
4. Yan Yana Mühendislik Karşılaştırması
Yapısal Uyarlanabilirlik ve Tasarım Karmaşıklığı
| Bakış açısı | Hassas Döküm Nozulu | CNC İşlenmiş Nozul |
| Geometri özgürlüğü | Çok yüksek | Orta ila yüksek, ancak araca erişime bağlıdır |
| Kavisli koşucular / sarmal kanallar | Harika | Zor ve maliyetli |
| Çok dallı iç geçitler | Harika | Genellikle verimsiz |
| İnce duvarlı entegre yapılar | İyi | Olası, ancak çoğu zaman daha pahalıdır |
| Keskin iç köşeler | Dökülebilirlik ile sınırlıdır | Erişilebilir alanlarda işlemek daha kolaydır |
| Tek parça oluşumu | Güçlü avantaj | Genellikle daha basit geometri gerektirir |
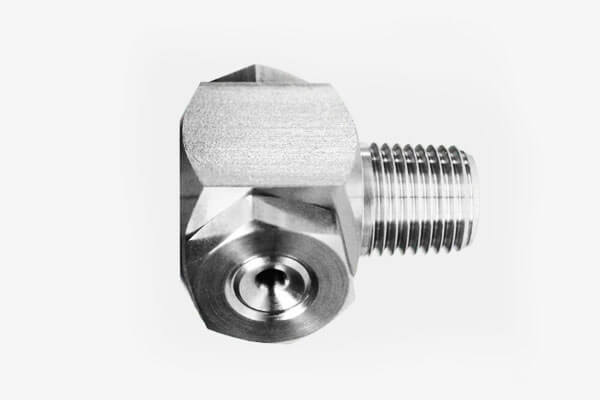
Nozül kavisli yolluklar içerdiğinde hassas döküm daha güçlü bir seçimdir, asimetrik boşluklar, çok dallı geçişler, veya karmaşık entegre bir gövde.
Montaj adımlarını azaltan ve kaynak dikişlerini ortadan kaldıran net şekle yakın bileşenler üretebilir, bu özellikle sızıntıya duyarlı akışkan sistemleri için değerlidir.
CNC işleme düzenli olarak daha uygundur, simetrik, ve araçla erişilebilen şekiller. Düz deliklerde mükemmeldir, eşmerkezli delikler, iplikler, düz sızdırmazlık yüzeyleri, ve standart konik geometriler.
Ancak tasarım dahili olarak oldukça karmaşık hale geldiğinde, işleme süresi ve maliyet hızla artıyor.
Boyutsal doğruluk ve yüzey kalitesi
| Performans Parametresi | Hassas Döküm Nozulu | CNC İşlenmiş Nozul |
| Genel boyut toleransı | CT4 - CT6, kabaca ±0,05 ila ±0,15 mm | ±0,005 ila ±0,02 mm |
| Minimum pratik açıklık | Hakkında 0.5 mm | Hakkında 0.1 mm |
| Ham formun yüzey pürüzlülüğü | Ra 1,6–6,3 mikron | Ra 0,2–1,6 μm |
| Sızdırmazlık yüzü düzlüğü | Genellikle ikincil bitirmeye ihtiyaç duyar | Yüksek hassasiyetle doğrudan şekillendirilebilir |
| İç kanal düzgünlüğü | İyi, ancak döküm dokulu | Harika |
Nozul son derece sıkı tolerans kontrolü gerektirdiğinde CNC işleme açıkça üstündür, özellikle orifis bölgesinde, Sızdırmazlık yüzeyi, ve eşmerkezli özellikler.
Daha pürüzsüz yüzeyler ve kritik boyutlar üzerinde daha iyi kontrol sağlar.
Hassas döküm, birçok endüstriyel nozül için servis edilebilir doğruluk sağlayabilir, ancak dökülmüş yüzey tipik olarak katılaşma dokusunu korur.
Sıradan sprey veya jet uygulamalarında bu mutlaka bir sorun değildir., ancak en işlevsel yüzeyler genellikle yerel işleme veya cilalama gerektirir.
Malzeme Kullanımı ve Mikro Yapı
| Bakış açısı | Hassas Döküm Nozulu | CNC İşlenmiş Nozul |
| Malzeme başlangıç formu | Erimiş metal | Katı stok, dövme, veya çubuk |
| Maddi kullanım | Yaklaşık �–� | Yaklaşık 0–U |
| Hurda üretimi | Düşük ila orta | Yüksek talaş hacmi |
| Mikroyapı | Dökme dendritik yapı | İşlenmiş tane yapısı |
| Metal akış yönü | Dövme demir gibi sürekli değil | Temel malzemede korunmuş, kesimden kısmen rahatsız |
Hassas döküm genellikle malzeme açısından daha verimlidir.
Bu özellikle nozulun paslanmaz çelik gibi pahalı alaşımlardan yapıldığı durumlarda önemlidir., nikel alaşımları, veya titanyum alaşımları. Daha az atık, daha düşük etkili maliyet ve daha kolay ölçeklendirme anlamına gelir.
CNC işleme, hali hazırda rafine tane yapısına ve güçlü mekanik sürekliliğe sahip işlenmiş bir malzemeyle başlar.
Bu, bitmiş parçaya yüksek temel dayanım ve yorulma direnci kazandırır. Fakat, kesme işlemi talaş üretir ve yüzey katmanını ısı ve stres nedeniyle yerel olarak değiştirebilir.
Fark sadece akademik değil. Maliyeti etkiliyor, mekanik tepki, ve servisteki korozyon davranışı.
Mekanik Özellikler ve Servis Dayanıklılığı
| Mekanik Gösterge | Hassas Döküm Nozulu | CNC İşlenmiş Nozul |
| Gerilme mukavemeti | Tipik paslanmaz dökümlerde biraz daha düşük | İşlenmiş stokta daha yüksek |
| Etkisi Tokluk | Ilıman | Yüksek |
| Yorgunluk direnci | Sürekli hizmet için iyi | Döngüsel yükleme için daha güçlü |
| Yüksek basınca dayanıklılık | Orta basınç için uygun | Çok yüksek basınç için daha iyi |
| Direnç Giymek | Üniforma, istikrarlı aşınma modeli | Daha yüksek yerel sertlik ve aşınma direnci |
| Aşındırıcı ortam servisi | Çok güzel, özellikle uygun ısıl işlemden sonra | İyi, ancak yüzey durumu önemlidir |
CNC ile işlenmiş nozullar genellikle yüksek basınçta tercih edilir, titreşime eğilimli, veya yorgunluğun yoğun olduğu ortamlar.
Temel malzemeleri daha iyi mekanik sürekliliği koruma eğilimindedir, zorlu servis koşullarını destekleyen.
Hassas döküm nozulları genellikle aşındırıcı kimyasal maddelere daha uygundur, nemli yüksek sıcaklık ortamları, geometri ve malzeme uyumluluğunun aşırı basınç direncinden daha önemli olduğu kararlı akış sistemleri.
Uygun şekilde ısıl işlem uygulandığında, dökme paslanmaz çelik mükemmel korozyon performansı sağlayabilir.
Üretim Döngüsü ve Parti Uyarlanabilirliği
| Bakış açısı | Hassas Döküm Nozulu | CNC İşlenmiş Nozul |
| İlk kurulum | Kalıp ve proses geliştirme gerekli | Kalıp gerektirmez |
| Prototip hızı | Yavaş | Çok hızlı |
| Seri üretim | Stabil hale getirildikten sonra verimli | Yalnızca daha basit şekiller için verimli |
| En iyi parti boyutu | Düşük ila orta, genellikle 50–10.000 adet | Çok küçük partiler ile orta düzeydeki çalışmalar |
| Geçiş esnekliği | Daha düşük | Çok yüksek |
Döküm, önceden takımlama ve süreç hazırlığı gerektirir, yani teslimat süresi başlangıçta daha uzundur. Stabil hale getirildikten sonra, Yine de, tekrarlanan üretim için çok verimli hale gelebilir.
Bu, nozül tasarımı olgunlaştığında ve değişmeden kalması beklendiğinde onu çekici kılmaktadır..
CNC işleme bunun tersidir. Neredeyse hiçbir alet engeli yoktur ve hızlı prototipleme için idealdir, mühendislik denemeleri, acil teslimat, ve kişiye özel üretim.
Takas, her parçanın ayrı ayrı kesilmesi gerektiğidir, bu da karmaşık geometriler için büyük ölçekli üretimi daha yavaş ve daha pahalı hale getirebilir.
Kapsamlı Maliyet Yapısı
| Maliyet faktörü | Hassas Döküm Nozulu | CNC İşleme Memesi |
| Takım maliyeti | Başlangıçta daha yüksek | Çok düşük veya hiç |
| Malzeme maliyeti | Daha düşük etkili atık | Daha yüksek hurda maliyeti |
| İşçilik maliyeti | Ölçekte parça başına daha düşük | Karmaşık parçalar için parça başına daha yüksek |
| İşlem sonrası maliyeti | Ilıman | Düşük ila orta |
| En iyi maliyet koşulu | Karmaşık parçalar, orta ila yüksek hacim | Basit parçalar, düşük hacimli, hızlı geri dönüş |
Basit nozul geometrileri için, CNC işleme daha düşük maliyetli bir yol olabilir, özellikle üretim hacmi küçük olduğunda ve hiçbir takım yatırımı yapılmadığında.
Orta ila yüksek karmaşıklıktaki nozul geometrileri için, hassas döküm, aşırı çok eksenli işlemeyi önleyerek genellikle toplam maliyeti azaltır, tekrarlanan sıkma, ve montaj işlemleri.
Malzeme tasarrufu özellikle pahalı alaşımlar için önemlidir.
5. Yaygın Kusurlar ve Kalite Kontrol Zorlukları
Hassas Döküm Nozulu Kusurları
Hassas döküm birçok avantaj sunar, ancak süreç risklerinden muaf değildir.
| Ortak kusur | Tipik etki | Kontrol yöntemi |
| Kum delikleri / kapsama | Küçük geçitleri tıkayabilir veya yerel bölgeleri zayıflatabilir | Kabuk kalitesini ve filtrelemeyi iyileştirin |
| Büzülme gözenekliliği | Basınç taşıma kapasitesini azaltır | Yolluk ve katılaştırma tasarımını optimize edin |
| Boyutsal büzülme | Toleransları ve sızdırmazlık yüzeylerini etkiler | Yedek işleme ödeneği |
| Yüzey tane dokusu | Akış kanallarını hafifçe pürüzlendirir | Kritik alanları işleyerek veya cilalayarak bitirin |
Döküm nozüllerinde en önemli kontrol stratejisi kritik yüzeylerde ve orifislerde işleme payı bırakmaktır..
Pratikte, sızdırmazlık yüzeyleri ve sıkı toleranslı akış özellikleri tamamen döküm doğruluğuna bağlı olmamalıdır.
CNC İşleme Memesi Kusurları
CNC işleme son derece hassastır, ancak kendi kalite kaygıları var.
| Ortak kusur | Tipik etki | Kontrol yöntemi |
| Çapak | Akışı bozar ve tıkanmaya neden olabilir | Çiğneme, kenar bitirme |
| Sıkıştırma sapması | Eşmerkezlilik hatası oluşturur | Fikstür tasarımını iyileştirin |
| Yüzey iş sertleştirmesi | Korozyon ve bitirme kalitesini etkileyebilir | Optimize edilmiş kesme hızı ve soğutma sıvısı kullanın |
| Takım işaretleri | Hassas akış alanlarında pürüzlülüğü artırın | İkincil parlatma veya bitirme |
Nozul uygulamalarında, küçük çapaklar göründüklerinden daha zararlı olabilir. En küçük kenar kusurları bile türbülansa neden olabilir, düzensiz sprey, veya kontaminasyon tutma.
Bu nedenle kritik nozül üretiminde işleme sonrası çapak alma işlemi isteğe bağlı değildir..
6. Uygulama Seçimi: Hangi Proses Hangi Nozula Uyuyor?
Hassas Döküm Nozulu En İyisidir
- Karmaşık kavisli kanallar
- Çok dallı veya düzensiz iç geçişler
- Büyük veya entegre nozul gövdeleri
- Aşındırıcı ortam ve orta basınçlı servis
- Orta seri üretim
- Malzeme tasarrufunun önemli olduğu yüksek değerli alaşımlar
Tipik endüstriler
- Kimyasal işleme
- Deniz tuzdan arındırma
- Deniz suyu elleçleme
- Gıda püskürtme ve temizleme
- Orta basınçlı endüstriyel sıvı dağıtımı
CNC İşleme Nozulu En İyisidir
- Basit düz delikli nozullar
- Mikro açıklıklı nozullar
- Hassas sızdırmazlık yüzeyleri
- Yüksek basınç veya titreşim yoğun servis
- Hızlı prototipleme ve özel parçalar
- Dar toleranslarla küçük seri üretim
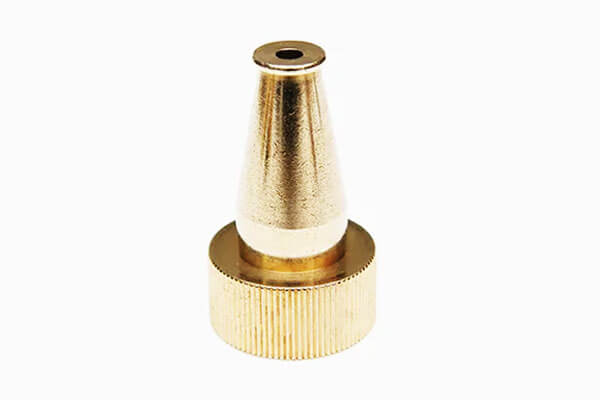
Tipik endüstriler
- Havacılık yakıt enjeksiyonu
- Yüksek basınçlı temizleme ekipmanları
- Hidrolik sistemler
- Tıbbi atomizasyon cihazları
- Hassas laboratuvar ekipmanları
7. Kompozit İmalatı: Boş Döküm + CNC Sonlandırma
Modern nozul üretiminde, Teknik olarak en olgun yaklaşım genellikle ne saf hassas döküm ne de saf CNC işlemedir., ama bir hibrit üretim rotası her ikisinin de güçlü yönlerini birleştiren.
Bu yöntem, hassas döküm ile başlar ve fonksiyonel yüzeylerde hedeflenen CNC sonlandırma ile sona erer..
Birçok endüstriyel nozul için, özellikle zorlu sıvı kontrolü ortamlarında kullanılanlar, bu birleşik süreç geometri karmaşıklığı arasında en iyi dengeyi sunar, boyutsal doğruluk, yüzey kalitesi, maliyet verimliliği, ve üretim istikrarı.
Hibrit Yaklaşım Neden Önemlidir?
Nozul, işlev odaklı bir bileşendir.
Dış şekli nispeten karmaşık olabilir, ancak en kritik performans özellikleri genellikle belirli bölgelerde yoğunlaşır: delik, Sızdırmazlık yüzeyi, dişli bağlantı, veri yüzeyleri, ve bazen iç geçiş alanları.
Bunlar çok küçük bir sapmanın bile püskürtme desenini etkileyebileceği yerlerdir, deşarj tutarlılığı, basınç davranışı, veya sızıntı performansı.
Hassas döküm, nozulun genel gövdesinin net şekle yakın bir durumda oluşturulmasında mükemmeldir.
Kavisli konturlar üretebilir, entegre pasajlar, düzensiz dış geometriler, ve aksi takdirde kapsamlı işleme veya birden fazla montajlı parça gerektirecek karmaşık yapısal formlar.
Fakat, Tek başına döküm genellikle en kritik fonksiyonel arayüzlerde gereken son derece sıkı toleransları ve yüzey düzgünlüğünü garanti edemez..
CNC bitirmenin vazgeçilmez olduğu yer burasıdır.
Gerekli alanlarda işleme payı ayırarak, üreticiler, katı stoktan tüm parçayı işlemek yerine yalnızca önemli bölgeleri hassaslaştırmak için CNC işlemlerini kullanabilirler.
Bu yaklaşım, üst düzey nozüllerden beklenen hassasiyet seviyesine ulaşırken dökümün geometrik avantajlarını da korur.
Süreç Mantığı: Net'e Yakın Şekilden İşlevsel Hassasiyete
Hibrit süreç, daha sonraki işleme için özel olarak optimize edilmiş bir döküm tasarımıyla başlar.
Mühendisler parçayı nihai bitmiş döküm olarak tasarlamazlar; yerine, onu şöyle tasarlıyorlar kontrollü paylarla boş döküm.
Bu ödenekler genellikle orifis bölgesinde bırakılır., iplik bölgeleri, Sızdırmazlık Yüzleri, ve sıkı boyut kontrolü gerektiren diğer referans yüzeyleri.
Geriye kalan vücut, özellikle nihai akışkan davranışını doğrudan etkilemeyen alanlar, net şekle yakın döküm formunda bırakılır.
Döküm aşamasından sonra, nozül boşluğu temizlenir, denetlendi, ve gerekirse ısıl işlem görmüş.
Bu ara bileşen, bitmiş parçanın ana yapısal özelliklerini zaten içermektedir..
CNC işleme daha sonra seçici ve hassas bir şekilde uygulanır., kritik yüzeylere göre uyarlanmış fikstürler ve takım yolları kullanma.
Pratikte, bu, toplam geometrinin yalnızca bir kısmının son boyuta kadar işlendiği anlamına gelir, bu da çevrim süresini azaltır, alet aşısı, Tam stoklu işlemeyle karşılaştırıldığında malzeme israfı ve malzeme israfı.
Kompozit Rotanın Mühendislik Avantajları
Döküm artı CNC bitirmenin en önemli avantajı fonksiyonel ayırma. Süreç, her üretim yönteminin en iyi yaptığı şeyi yapmasına olanak tanır.
Döküm, şekil oluşturma ve malzeme ekonomisini yönetir. CNC işleme hassasiyeti yönetir, tekrarlanabilirlik, ve yüzey iyileştirme.
Parçayı bu şekilde bölerek, Üretici tüm sorunları çözmek için tek bir süreci zorlamaktan kaçınır.
Bu, özellikle karışık gereksinimlere sahip nozullar için değerlidir.
Örneğin, dış gövdenin büyük olması gerekebilir, konturlu, ve yapısal olarak entegre, dahili jet koltuğu veya sızdırmazlık konisi mikron seviyesinde kontrol gerektirebilir.
Tamamen işlenmiş bir parça israf ve zaman alıcı olur.
Tamamen dökülmüş bir parça hassasiyet gereksinimini karşılamayabilir. Hibrit parça her iki sorunu da rasyonel bir şekilde çözer.
Bir diğer önemli fayda ise azaltılmış işleme yükü. Nozül gövdesi nihai şekle yakın bir şekilde döküldüğünde, İşlemeyle çıkarılan stok miktarı kütük işlemeye göre çok daha düşüktür.
Bu, hammadde israfını azaltır, işlem süresini kısaltır, ve takım yükünü azaltır.
Nozulun paslanmaz çelik gibi pahalı alaşımlardan yapılması durumunda bu avantaj özellikle önem kazanır., nikel alaşımları, veya titanyum alaşımları.
Hibrit süreç de gelişiyor Tasarım Özgürlüğü. Mühendisler, kesici takımların tüm parçaya erişebilmesinden endişe duymadan karmaşık iç ve dış geometrileri belirleyebilirler.
Kritik bitirme bölgeleri işlenebilir olduğu sürece, yapının geri kalanı döküm olarak kalabilir.
Bu, akışkan yönlendirmenin gerekli olduğu uygulamalarda son derece kullanışlıdır., montaj entegrasyonu, ve kompakt ambalaj tasarımı önemlidir.
Maliyet ve Üretim Verimliliği
Üretim ekonomisi perspektifinden, kompozit rota genellikle orta seviye için en dengeli çözümdür- yüksek değerli nozul ürünlerine.
Döküm aşaması şeklin karmaşıklığını emer, CNC aşaması en az sayıda yüksek değerli yüzeyle sınırlıdır.
Bu, üretim çabası ile işlevsel değer arasındaki oranı büyük ölçüde artırır.
Nozulun tamamının yekpare çubuk stoğundan işlenmesiyle karşılaştırıldığında, Hibrit yöntem tipik olarak malzeme tüketimini ve kesme süresini azaltır.
Tamamen oyuncu seçimine güvenmekle karşılaştırıldığında, nihai hassasiyeti ve tutarlılığı keskin bir şekilde artırır.
Bu, onu özellikle başarısızlık maliyetinin yüksek olduğu endüstrilerde çekici kılmaktadır., boyutsal tekrarlanabilirliğin önemli olduğu yerler, ve alaşımın kendisinin israfı ciddi bir sorun haline getirecek kadar pahalı olduğu durumlarda.
Süreç aynı zamanda ölçeklenebilir. Döküm takımları stabilize edildikten ve CNC bitirme programı doğrulandıktan sonra, üretim tekrarlanabilir ve kontrollü bir iş akışına geçebilir.
Orta ve büyük üretim çalışmaları için, döküm ham parçanın şekillendirilmesi verimli olduğundan ve bitirme işlemleri yerel kaldığından birim maliyet genellikle oldukça rekabetçi hale gelir.
Kalite Kontrol Hususları
Hibrit yöntemin başarısı her iki aşamada da iyi mühendislik disiplinine bağlıdır.
Döküm ham parçası kötü tasarlanmışsa, sonraki işleme payı eşit olmayabilir, aşırı, veya yetersiz.
CNC bitirme stratejisi dikkatli bir şekilde kontrol edilmiyorsa, kritik nozül özellikleri eşmerkezliliğini kaybedebilir, Sızdırmazlık, veya akış doğruluğu.
Bu nedenle, Döküm ve işleme arasındaki geçiş baştan planlanmalıdır.
Döküm modeli, işlenmiş bölgelerde iyi tanımlanmış toleranslar içermelidir, ve döküm sonrası muayene, ham parçanın ikincil işlemler için uygun olduğunu doğrulamalıdır..
CNC bitirme sırasında, fikstürler doğru veri kontrolünü sağlamalıdır, özellikle nozül, delik arasında koaksiyel veya ortogonal ilişkiler gerektirdiğinde, iplik, ve sızdırmazlık yüzeyleri.
Yüzey bütünlüğü de önemlidir. Döküm yapısı küçük tane dokusu veya yerel pürüzlülük içerebilir, ancak son işlenmiş yüzeyler fonksiyonel bölgelerdeki bu kusurları ortadan kaldırmalıdır.
Birçok durumda, son çapak alma, parlatma, veya temizleme adımı, akış yolunda artık çapak veya parçacık kalmamasını sağlamak için eklenir.
Tipik Endüstriyel Kullanım Durumları
Bu birleşik üretim yöntemi, zorlu endüstriyel ortamlara hizmet eden nozüllerde yaygın olarak kullanılmaktadır..
Özellikle petrokimyada yaygındır., deniz, havacılık, ve üst düzey sıvı kontrol sistemleri.
Bu uygulamalar genellikle yapısal olarak karmaşık ve korozyona dayanıklı bir nozül gövdesi gerektirir, ancak aynı zamanda son derece hassas boyut kontrolüne sahip bir veya daha fazla yüzey gerektirir.
Örnekler arasında entegre muhafazalı püskürtme nozulları yer alır, yüksek performanslı püskürtme nozulları, hassas püskürtme bileşenleri, ve korozyona dayanıklı sıvı dağıtım nozulları.
Her durumda, döküm aşaması yapısal platformu sağlar, ve işleme aşaması nihai işlevsel performansı sağlar.
Neden Yaygın Bir Çözüm Haline Geldi?
“Boş döküm” yönteminin artan şekilde benimsenmesi + CNC bitirme” modeli tesadüfi değildir.
Gelişmiş üretimdeki daha geniş bir eğilimi yansıtıyor: Tek bir işlemi her şeyi yapmaya zorlamak yerine, her özellik için en verimli süreci kullanın.
Meme üretiminde, Bu prensip özellikle zorlayıcıdır çünkü parça hem şeklin hakim olduğu bölgeleri hem de hassasiyetin hakim olduğu bölgeleri içerir.
Sonuç olarak, Hibrit rota artık geniş çapta üst düzey endüstriyel nozullar için tercih edilen çözüm olarak görülüyor.
Dökümün geometrik esnekliğini sunar, CNC işlemenin hassasiyeti, ve genellikle tamamen döküm veya tamamen işlenmiş alternatiflerden daha uygun bir maliyet yapısı.
Güvenilir performans ve rekabetçi ekonomi arayan üreticiler için, sıklıkla en akılcı mühendislik tercihidir.
8. Çözüm
Nozullar için hassas döküm ve CNC işleme arasındaki karşılaştırma, hangi prosesin evrensel olarak üstün olduğu meselesi değildir.. Bu bir mühendislik uyumu meselesidir.
Hassas döküm Nozul yapısal olarak karmaşık olduğunda mükemmeldir, malzeme verimli üretim önemlidir, ve çalışma koşulu orta hassasiyette neredeyse net şekilli üretimle uyumludur.
Entegre için özellikle güçlüdür, korozyona dayanıklı tasarımlar ve uygun maliyetli orta hacimli çıktı.
CNC işleme Nozülün aşırı boyutsal hassasiyet gerektirdiği durumlarda mükemmeldir, Mükemmel yüzey kaplaması, yüksek basınç dayanımı, ve hızlı yineleme.
Basit ama son derece kritik akış bileşenleri için tercih edilen seçimdir, prototipler, ve küçük serilerde özel üretim.
Modern endüstriyel uygulamada, en olgun çözüm genellikle hibrit çözümdür: şekli vermek, işlevi makineyle işlemek.
Bu strateji her iki dünyanın da en iyi yönlerini yakalar ve en güçlü performans dengesini sunar, maliyet, ve üretilebilirlik.
SSS
Hangi nozulun korozyon direnci daha iyidir?
Birçok durumda, hassas döküm paslanmaz çelik nozullar mükemmel korozyon direnci sunabilir, özellikle uygun ısıl işlem ve yüzey bitirme işlemlerinden sonra.
Nihai sonuç alaşım seçimine bağlıdır, yüzey kalitesi, ve hizmet ortamı.
Spiral veya son derece karmaşık nozullar CNC işlemeyle yapılabilir mi??
Evet, ancak genellikle yalnızca çok eksenli ekipmanlarla ve çok daha yüksek bir maliyetle. Oldukça karmaşık iç yapılar için, hassas döküm genellikle daha ekonomiktir.
Seri üretim için hangi süreç daha ucuzdur??
Karmaşık nozul tasarımları için, hassas döküm genellikle ölçekte daha ucuz hale gelir. Basit nozul tasarımları için, CNC işleme daha ekonomik kalabilir, özellikle düşük hacimlerde.
Çok yüksek basınçlı servis için hangi proses daha iyidir??
CNC ile işlenmiş nozullar genellikle ultra yüksek basınç koşullarına daha uygundur çünkü bunlar genellikle daha güçlü mekanik sürekliliğe ve daha sıkı boyut kontrolüne sahip işlenmiş malzeme kullanırlar.
Döküm nozulları için sonradan işleme gerekli midir??
Kritik yüzeyler için, Evet. Sızdırmazlık yüzleri, iş parçacıklı bölgeler, ve ince delikler genellikle nihai hassasiyeti ve yüzey kalitesini sağlamak için dökümden sonra işlenir..