1. giriiş
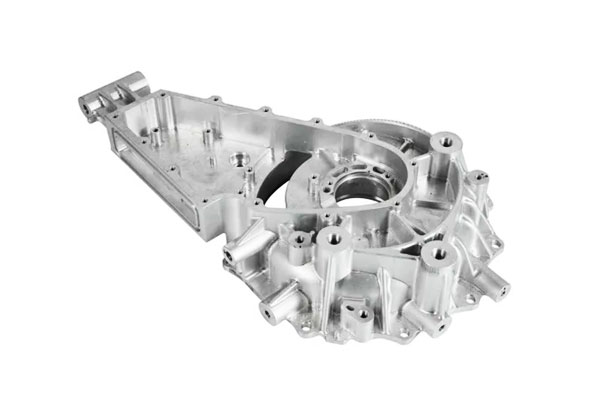
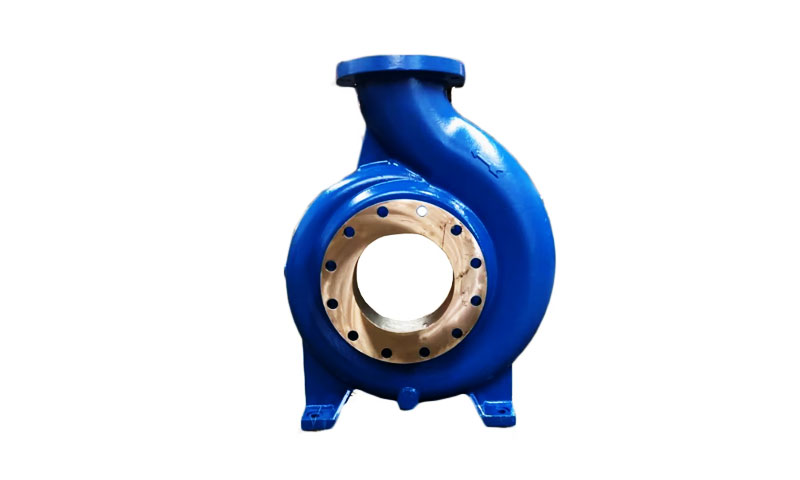
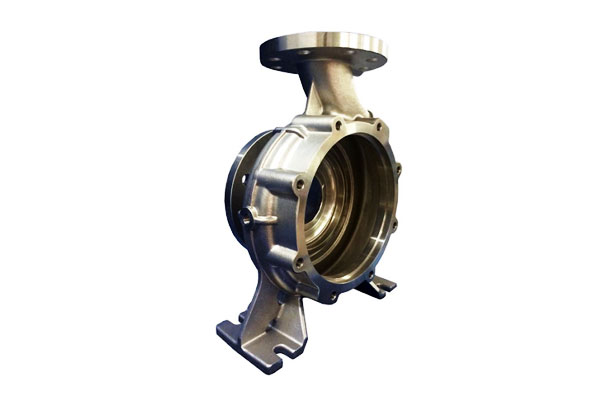
Pompa gövdeleri, sürücü enerjisini akışkan hareketine dönüştüren yapısal ve hidrolik mahfazalardır.. Genellikle volüt içerirler, pervane koltukları, yatak patronları, flanşlar ve iç geçişler.
Bir pompa gövdesi için seçilen üretim rotası ulaşılabilir geometriyi belirler, metalurji, maliyet ve teslim süresi.
Hassas döküm geometrinin karmaşık olduğu yerde öne çıkıyor (dahili kılavuz kanatları, ince ağlar, entegre patronlar), toleranslar sıkı, ve yüksek bütünlüğe sahip alaşımlar (paslanmaz çelikler, nikel alaşımları, bronzlar) gerekli.
2. Hassas Döküm Pompa Gövdesi Nedir??
Tanım ve temel işlevsellik
Bir yatırım kadrosu pompa gövdesi kayıp balmumu tarafından üretilen bir pompa gövdesidir (yatırım) döküm yöntemi.
bir balmumu (veya polimer) pompa gövdesinin deseni oluşturulur, bir kabuk oluşturmak için refrakter seramikle kaplanmıştır, balmumu ısıtılarak çıkarıldı, ve erimiş metal seramik kalıba döküldü.
Ateşlenen kabuk, katılaşmanın ardından kırılarak daha sonra tamamlanan ve incelenen neredeyse ağa yakın döküm pompa gövdesini ortaya çıkarır..
Tipik özellikler ve boyutlar
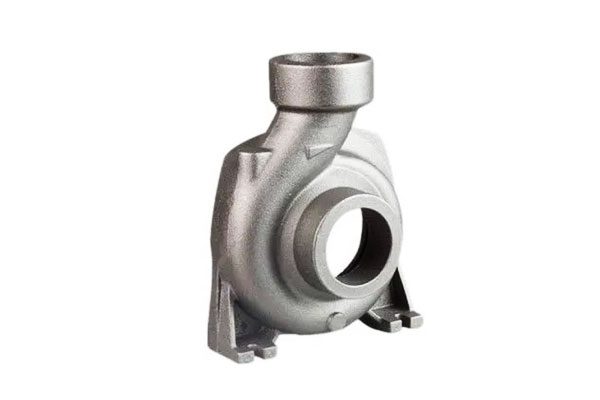
- Parça kütlesi: hassas döküm pompa gövdeleri genellikle parça başına birkaç yüz gramdan onlarca kilograma kadar değişir; Birçok dökümhane, tesis kapasitesine bağlı olarak rutin olarak ~0,5 kg'dan ~50–100 kg'a kadar pompa gövdeleri dökmektedir.
- Duvar kalınlığı: paslanmaz veya nikel alaşımları için tipik nominal duvarlar: 3–12 mm; minimum ince kesitler 1–2 mm seçilen alaşımlarda ve proses kontrolünde elde edilebilir.
- Boyutsal tolerans (asi): genel yatırım döküm toleransları genellikle düşer ± 0.1-0.5 mm küçük özellikler için; yüzde bazlı tolerans ±%0,25–0,5 doğrusal pratik bir temel kuraldır.
Kritik işlenmiş özellikler genellikle işleme payı ile bırakılır (0.2Döküm doğruluğuna bağlı olarak –2,0 mm). - Yüzey kaplaması (asi): tipik Ra 1.6–3.2 μm (50–125 dakika) standart seramik kabuklar için; ince kabuklar ve dikkatli dökme Ra ≈ üretebilir 0.8–1,6 mikron.
Sızdırmazlık yüzeyleri veya yatak muyluları çok daha ince Ra'ya işlenir/aldırılır (≤ 0.2 μm) gerektiği gibi.
3. Tasarım Hususları
Hassas döküm karmaşık geometriyi mümkün kılar, ancak iyi tasarım uygulaması kaliteyi en üst düzeye çıkarır ve maliyeti en aza indirir.
Hidrolik performans gereksinimleri
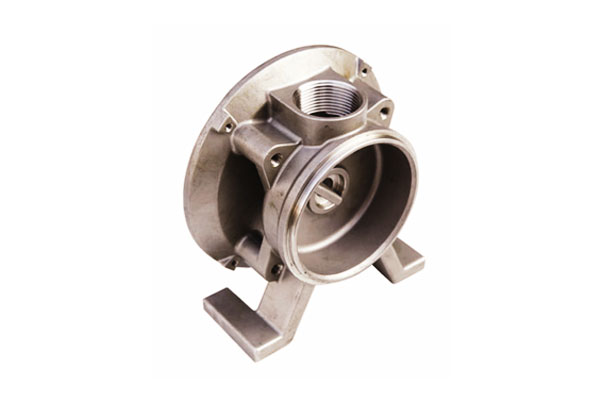
- Akış geçitleri & parşömenler: pürüzsüz filetolar ve kontrollü yakınsama ayrılmayı ve kavitasyonu önler.
İç fileto yarıçapları cömert olmalıdır (≥ 1–2× duvar kalınlığı) türbülansı azaltmak için. - Pervane yuvası hizalaması: Eşmerkezlilik ve diklik kritik öneme sahiptir — işlenmiş delikler ve veri özellikleri için plan.
- Açıklıklar: Çark çıkıntılarındaki ve conta yüzeylerindeki pompa açıklıkları, döküm sonrası işleme ile korunabilmelidir.
Yapısal gereksinimler
- Stres & tükenmişlik: döngüsel yükleri göz önünde bulundurun; Yerel stres yükselticilerini belirlemek için sonlu elemanlar analizini kullanın.
Dökme metalurjisi (tahıl boyutu, ayrılma) yorulma ömrünü etkiler; inceliği önleyecek tasarım, Uygun filetolama yapılmayan yüksek stresli patronlar. - Titreşim: sert ağlar ve kaburgalar doğal frekansları yükseltmeye yardımcı olur; Hassas döküm, kaburgaların gövdeye entegre edilmesini sağlar.
Korozyon & giymek
- Malzeme seçimi: akışkan kimyasına göre alaşım seçin (ph, klorürler, erozif parçacıklar, sıcaklık).
Deniz suyu için, dubleks veya cupronickel gerekli olabilir; asitler için, Hastelloy veya uygun nikel alaşımları. - Erozyon direnci: pürüzsüz iç yüzeyler ve kurban kaplamalar (sert, termal sprey) parçacıklı bulamacın mevcut olduğu seçeneklerdir.
Boyutsal toleranslar & yüzey kaplaması
- Kritik özellikler: hangi yüzlerin/deliklerin son işlemden geçirileceğini belirleyin ve işleme paylarını belirtin (Örn., 0.5–1,5 mm daha kumlu mermiler için, 0.2Hassas mermiler için –0,6 mm).
- Sızdırmazlık yüzeyleri: Ra ve düzlüğü belirtin; sıklıkla Ra ≤'ya kadar alıştırılır/parlatılır 0.2 μm ve içindeki düzlük 0.01–0.05 mm basınç sınıfına bağlı olarak.
4. Hassas Döküm Pompa Gövdeleri için Malzemeler
Malzeme seçimi, hassas döküm pompa gövdelerinin tasarlanması ve üretilmesinde kritik bir faktördür, mekanik performansı doğrudan etkilediği için, korozyon direnci, üretim, ve hizmet hayatı.
| Materyal kategorisi | Örnek alaşımlar | Anahtar Özellikler | Tipik uygulamalar | Döküm düşünceleri |
| Östenitik Paslanmaz çelik | 304, 316L | Mükemmel korozyon direnci, ılımlı güç, İyi Kaynaklanabilirlik; Gerilme: 480–620 MPa, Teslim olmak: 170–300 MPa, Uzama: 40–60 | Genel kimyasal pompalar, su arıtma, yiyecek & içecek | İyi erimiş akışkanlık, düşük sıcak çatlama riski, kolay işleme sonrası |
| Dubleks paslanmaz çelik | 2205, 2507 | Yüksek güç (Verim 450–550 MPa), üstün klorür stres korozyon direnci | Deniz ve açık deniz pompaları, agresif kimyasal ortamlar | Kontrollü sıcaklık gerektirir; Sigma aşamasını önlemek için döküm sonrası ısıl işlem |
Nikel alaşımları |
Mızmız 625, 718; Hastalık | Olağanüstü korozyon direnci, yüksek sıcaklık gücü, oksidasyon direnci | Kimyasal işleme, güç üretimi, yağ & gaz | Yüksek erime noktaları (≈1450–1600 °C); dikkatli kalıp ön ısıtması ve kontrollü dökme gerekli; zor işleme |
| Bronz ve Bakır Alaşımları | C93200, C95400 | Mükemmel deniz suyu korozyon direnci, İyi aşınma direnci, zehirli boya; düşük mekanik mukavemet | Deniz pompaları, deniz suyu soğutma, hidrolik bileşenler | Daha düşük erime noktaları (≈1050–1150 °C) dökümü basitleştirmek; düşük termal çatlama riski; Paslanmaz/nikelden daha düşük mekanik dayanım |
5. Pompa Gövdeleri için Hassas Döküm Prosesi
Yatırım kadrosu, olarak da bilinir Kayıp-Ağlama Dökümü, karmaşık geometrilere sahip pompa gövdelerinin üretilmesini sağlar, ince duvarlar, ve yüksek boyutsal doğruluk.
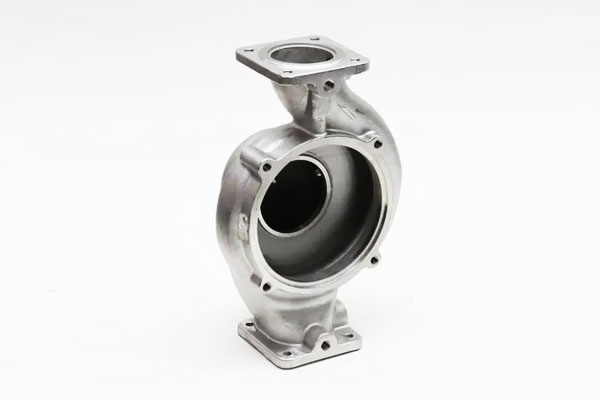
Süreç birkaç kritik adımdan oluşuyor:
| Adım | Tanım | Temel Hususlar |
| 1. Balmumu Desen oluşturma | Pompa gövdesinin kopyalarını oluşturmak için erimiş balmumu hassas kalıplara enjekte edilir. | Eşit duvar kalınlığı sağlayın; boyutsal doğruluğu koruyun ±0,1 mm; Bozulmayı önlemek için yüksek kaliteli balmumu kullanın. |
| 2. Balmumu Ağacının Montajı | Bireysel mum modelleri, toplu döküm için bir ağaç oluşturmak üzere merkezi bir mum dökümüne bağlanır. | Yolluk tasarımı metal akışını etkiler; dökme sırasında türbülansı en aza indirin. |
| 3. Seramik kabuk binası | Seramik bulamacına tekrar tekrar daldırma ve ince refrakter kumla sıvama güçlü bir yapı oluşturur., ısıya dayanıklı kabuk. | Hedef kabuk kalınlığı (5–10 mm) pompa gövdesi boyutuna bağlıdır; kabuktaki çatlakları ve gözenekliliği önleyin. |
| 4. Mum Alma ve Kalıp Pişirme | Balmumu eritildi (otoklav veya fırın), Bir boşluk bırakmak; daha sonra kalıntıları gidermek ve kalıbı güçlendirmek için seramik kabuk ateşlenir. | Kabuk çatlamasını önlemek için sıcaklık artışı kontrol edilmelidir; kalıntı balmumu tamamen çıkarılmalıdır. |
5. Metal dökme |
Erimiş metal (paslanmaz çelik, nikel alaşımı, veya bronz) yerçekimi veya vakum destekli koşullar altında önceden ısıtılmış seramik kalıba dökülür. | Dökme sıcaklığı ve hızı tam dolumu sağlamalıdır; Türbülansı kontrol edin ve oksit oluşumunu önleyin. |
| 6. Katılaşma ve soğutma | Metal kalıbın içinde katılaşır; soğuma hızları mikro yapıyı etkiler, Mekanik Özellikler, ve artık stres. | Kalın bölümler gözenekliliği önlemek için kontrollü soğutma gerektirebilir; ince duvarlar sıcak yırtılmayı önlemelidir. |
| 7. Kabuk kaldırma | Seramik kabuk mekanik olarak kırılır, sıklıkla titreşim kullanarak, kumlama, veya kimyasal çözünme. | Karmaşık pompa kanallarına veya flanşlarına zarar vermekten kaçının. |
| 8. Bitirme ve Temizleme | Artık seramik, geçit sistemi, ve taşlama yoluyla yüzey kusurları giderilir, atış patlaması, veya kimyasal temizlik. | Boyut toleranslarını koruyun; sonraki işleme veya kaplama için yüzeyleri hazırlamak. |
6. Kast sonrası işlemler
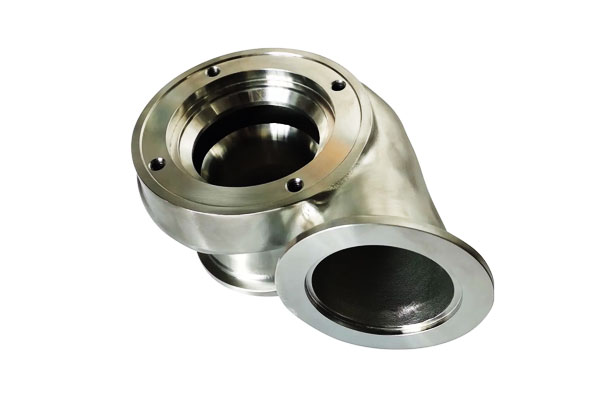
Pompa gövdesi seramik kabuktan çıkarıldıktan sonra, bileşenin işlevsellik özelliklerini karşılamasını sağlamak için çeşitli döküm sonrası işlemler gerçekleştirilir, boyutlu, ve yüzey kalitesi gereksinimleri.
Bu işlemler kimyasallardaki yüksek performanslı uygulamalar için kritik öneme sahiptir., deniz, ve sanayi sektörleri.
Isıl işlem
Isıl işlem Artık gerilmeleri azaltmak için uygulanır, sünekliği artırmak, ve mekanik özellikleri optimize edin:
- Stres kabartma tavlaması: Paslanmaz çelikler için 550–650 °C'ye ısıtma, dökümden kaynaklanan artık gerilimi azaltır ve işleme sırasında bozulmayı önler.
- Çözüm tavlama: Mikro yapıyı homojenleştirmek ve istenmeyen çökeltileri çözmek için paslanmaz çeliklere ve nikel alaşımlarına uygulanır., korozyon direnci ve tutarlı sertliğin sağlanması.
- Yaşlanma veya Yağış Sertleşmesi (belirli alaşımlar için): Yüksek performanslı malzemelerde gücü ve aşınma direncini artırır.
İşleme
Flanşlar gibi kritik boyutlar, delik, birleşme yüzeyleri, ve dişli bağlantı noktaları sıkı toleransları karşılayacak şekilde işlenmiştir.
Tipik işleme operasyonları arasında tornalama yer alır, frezeleme, sondaj, ve sıkıcı. İşleme şunları sağlar:
- Hassas montaj için ±0,05–0,1 mm boyut toleransları.
- Yüksek basınçlı uygulamalarda sızıntıları önlemek için pürüzsüz sızdırmazlık yüzeyleri.
Yüzey İşlemi
Yüzey kaplaması korozyon direncini arttırır, Direnç Giymek, ve estetik:
- Parlatma: Sızdırmazlık yüzeyleri ve iç kanalların pürüzsüzlüğünü artırır.
- Atış patlaması: Artık seramik parçacıklarını giderir ve kaplama veya boyama için düzgün bir yüzey oluşturur.
- Kaplamalar: İsteğe bağlı kimyasal veya elektroliz kaplamalar (Örn., nikel, Ptfe) Korozyon direncini artırın ve sürtünmeyi azaltın.
Tahribatsız test (NDT)
Gözeneklilik gibi kusurları tespit etmek için, çatlaklar, veya kapanımlar, NDT gerçekleştirilir:
- Radyografi (Röntgen): Dahili boşlukları ve kalıntıları tanımlar.
- Ultrasonik test (UT): Kalın bölümlerdeki yüzey altı kusurlarını tespit eder.
- Boya penetran testi (PT): Yüzey çatlaklarını ve gözenekliliğini ortaya çıkarır.
Temizlik ve Muayene
Nihayet, artık işleme yağlarını gidermek için pompa gövdeleri temizlenir, Enkaz, veya tuzlar. Boyutsal ve görsel incelemeler, montaj veya sevkiyat öncesinde spesifikasyonlara uygunluğu doğrular.
7. Kalite Güvencesi ve Test
Kalite güvencesi (KG) hassas döküm pompa gövdelerinin tasarım özelliklerini karşılamasını sağlamada kritik öneme sahiptir, performans standartları, ve endüstri gereksinimleri.
Sistematik bir QA yaklaşımı boyutsal kontrolleri birleştirir, mekanik test, ve kusurları tespit etmek ve işlevsel bütünlüğü doğrulamak için tahribatsız değerlendirme.
Boyutlu İnceleme
Boyut doğrulaması, pompa gövdesinin tasarım çizimlerine ve toleranslara uygun olmasını sağlar:
- Ölçüm makinelerini koordine edin (CMM): Karmaşık geometrileri ölçün, delik, flanşlar, ve montaj yüzeyleri ±0,01–0,05 mm hassasiyetle.
- Gösterge Araçları: İplik göstergeleri, fiş göstergeleri, ve yükseklik göstergeleri, üretimdeki kritik özellikleri hızlı bir şekilde doğrular.
- Yüzey pürüzlülüğü ölçümü: Sızdırmazlık yüzeyleri ve iç kanallar için son işlem gereksinimlerini doğrular (Örn., Hidrolik bileşenler için Ra ≤0,8 μm).
Mekanik Özellik Doğrulaması
Mekanik testler malzemenin gerekli mukavemeti karşıladığını doğrular, süneklik, ve sertlik:
- Gerilme testi: Akma dayanımını ölçer, nihai çekme mukavemeti, ve uzama, malzemenin operasyonel yüklere dayanabilmesini sağlamak.
- Sertlik testi: Rockwell veya Vickers testleri, ısıl işlem ve malzeme işlemenin istenen sertliğe ulaştığını doğrular.
- Etki testi (Gerekirse): Değişken yüklere veya darbelere maruz kalan uygulamalar için dayanıklılığı değerlendirir.
Tahribatsız test (NDT)
NDT teknikleri, parçaya zarar vermeden gizli kusurları tespit eder:
- Radyografi (Röntgen/CT Taraması): İç gözenekliliği tanımlar, kapsama, ve boşluklar, özellikle kalın bölümlerde.
- Ultrasonik test (UT): İç çatlakları tespit eder, boşluk, veya paslanmaz çelik ve nikel alaşımları gibi yoğun malzemelerdeki katmanlara ayrılmalar.
- Boya penetran testi (PT): Yüzey çatlaklarını ortaya çıkarır, pinholler, veya çıplak gözle görülemeyen ince gözeneklilik.
- Manyetik parçacık testi (MT): Yüzey ve yüzeye yakın süreksizlikleri tespit etmek için ferromanyetik alaşımlara uygulanır.
Yaygın Döküm Kusurları ve Azaltma Stratejileri
- Gözeneklilik: Uygun geçitleme yoluyla en aza indirildi, havalandırma, ve kontrollü katılaşma oranları.
- Büzülme boşlukları: Yükseltici tasarımı ve termal yönetim aracılığıyla ele alınır.
- Soğuk kapanır ve yanlış: Karmaşık geometrilerde optimum dökme sıcaklıklarının ve düzgün akışın korunması sayesinde bu durum önlenir.
- Yüzey Kapanımları: Yüksek saflıkta alaşımlar ve uygun gaz giderme teknikleri kullanılarak kontrol edilir.
8. Pompa Gövdeleri İçin Hassas Dökümün Avantajları
- Karmaşık geometri: iç pasajlar, minimum düzeyde ikincil montaja sahip ince duvarlar ve entegre çıkıntılar.
- Net Net Şekil: malzeme kaldırmayı azaltır. Çubuk veya kütükten kaba işleme - sıklıkla 30–p daha az işleme karmaşık parçalar için.
- Yüksek boyutlu doğruluk & yüzey kaplaması: kum dökümüne kıyasla birçok özellik için daha az ikincil son işlem.
- Alaşım esnekliği: iyi metalurjik bütünlüğe sahip birçok paslanmaz ve nikel alaşımının dökümü.
- Küçük ve orta ölçekli üretim esnekliği: Balmumu desenleri için aletler nispeten ucuzdur. büyük kalıp işleme, prototiplerden binlerce parçaya kadar ekonomik çalışma olanağı sağlar.
9. Sınırlamalar ve zorluklar
- Çok büyük parçaların maliyeti: belirli boyutların üzerinde (sıklıkla >100 kilogram) hassas döküm, kum döküm veya fabrikasyon/kaynakla karşılaştırıldığında ekonomik olmaz.
- Kurşun zamanı: desen takımları, Mermi oluşturma ve ateşleme, teslimat süresini artırır; prototip zaman çizelgeleri genellikle haftalarla ölçülür.
- Kalın kesitlerde gözeneklilik riski: kalın çıkıntılar veya büyük kesitler dikkatli geçiş gerektirir, Büzülmeyi önlemek için soğutma veya bölümlere ayırma.
- Yüzey kalitesi ve toleranslar kabuk sistemine bağlıdır: Ultra ince yüzeyler veya son derece sıkı döküm toleransları elde etmek için birinci sınıf seramik sistemleri ve proses kontrolü gerekir.
10. Endüstriyel uygulamalar
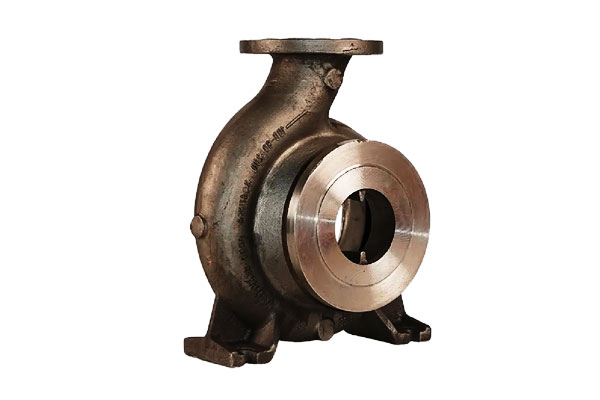
Hassas döküm pompa gövdeleri, özellikleri nedeniyle geniş bir endüstri yelpazesinde kullanılmaktadır. karmaşık geometri yetenekleri, Malzeme çok yönlülüğü, ve yüksek boyutsal doğruluk.
Süreç, mühendislerin optimize edilmiş hidrolik geçişler tasarlamasına olanak tanır, ince duvarlar, ve pompa verimliliğini ve ömrünü artıran entegre montaj özellikleri.
Kimyasal İşleme Pompaları
- Çevre: Asitler gibi aşındırıcı sıvılar, kostikler, ve çözücüler.
- Kullanılan Malzemeler: Paslanmaz çelikler (316L, dubleks) ve nikel alaşımları (Hastalık, Mızmız).
- Gerekçe: Yatırım dökümü karmaşık iç kanalları mümkün kılar, Türbülansın en aza indirilmesi ve düzgün akışın sağlanması, kimyasal proses güvenilirliği açısından kritik öneme sahiptir.
Su ve Atık Su Pompaları
- Çevre: Yüksek hacimli pompalama, aşındırıcı askıda katı maddeler, ve değişken pH seviyeleri.
- Kullanılan Malzemeler: Bronz, dubleks paslanmaz çelik, ve korozyona dayanıklı dökme demirler.
- Gerekçe: İnce duvar, pürüzsüz iç geçişler tıkanmayı ve enerji kayıplarını azaltır, Belediye ve endüstriyel su sistemlerinde verimliliğin artırılması.
Deniz ve Açık Deniz Pompaları
- Çevre: Tuzlu suya maruz kalma, yüksek basınçlı çalışma, ve döngüsel mekanik stres.
- Kullanılan Malzemeler: Bakır alaşımları (deniz pirinç, bronz), dubleks paslanmaz çelikler.
- Gerekçe: Korozyona ve biyolojik kirlenmeye karşı direnç kritik öneme sahiptir; yatırım dökümü kesintisiz sağlar, Bakımı azaltan ve servis ömrünü uzatan karmaşık geometriler.
Yağ & Gaz ve Enerji Üretim Pompaları
- Çevre: Yüksek sıcaklık, yüksek basınçlı sıvılar, ve hidrokarbon bazlı medya.
- Kullanılan Malzemeler: Yüksek nikel alaşımları (Mızmız, Hastalık), paslanmaz çelik, ve kobalt bazlı alaşımlar.
- Gerekçe: Hassas döküm, türbin yağlaması gibi kritik uygulamalar için gerekli olan yüksek mukavemetli malzemeleri ve hassas toleransları destekler, kimyasal enjeksiyon, ve açık deniz sondajı.
Özel ve Özel Pompalar
- Çevre: Laboratuvar, farmasötik, veya hijyenik ve hassas performans gerektiren gıda işleme uygulamaları.
- Kullanılan Malzemeler: Paslanmaz çelik (304, 316L), titanyum, veya nikel alaşımları.
- Gerekçe: Pürüzsüz yüzeyler, Sıkı Toleranslar, ve hassas dökümle elde edilen karmaşık geometriler, minimum kirlenme riskini ve düzenleyici standartlara uygunluğu sağlar.
11. Karşılaştırmalı analiz
| Özellik / Kriterler | Hassas Döküm | Kum dökümü | Katıdan İşleme |
| Geometrik karmaşıklık | Mükemmel – ince duvarlar, iç kanallar, ulaşılabilir karmaşık özellikler | Orta – maça yerleşimi ve kalıp stabilitesi ile sınırlıdır | Sınırlı – karmaşık iç geometriler genellikle montaj olmadan imkansızdır |
| Boyutsal doğruluk | Yüksek – ±0,1–0,25 mm tipik | Orta – ±0,5–1,0 mm | Çok Yüksek – ±0,05 mm ulaşılabilir |
| Yüzey İşlemi (Ra) | İnce – 1,6–3,2 μm tipik; cilalanabilir | Kaba – 6–12 μm; Hassasiyet için işleme gerektirir | Mükemmel – 0,8–1,6 μm'ye bitirme ile ulaşılabilir |
| Malzeme Seçenekleri | Geniş – paslanmaz çelikler, nikel alaşımları, bronz, bakır alaşımları | Geniş – demir, çelik, bronz, alüminyum | Geniş – işlenebilir stok mevcudiyetine bağlıdır |
| Parti boyutu | Düşük-orta – 1–1000+ parça | Orta ila yüksek – büyükler için ekonomik, Basit Parçalar | Düşük – malzeme israfı büyük parçaların maliyetini artırır |
| Kurşun zamanı | Orta – balmumu deseni & kabuk bina gerekli | Kısa ila orta dereceli – kalıp hazırlama nispeten hızlı | Değişken – işleme karmaşıklığına bağlıdır |
Maddi atık |
Düşük - net'e yakın şekil hurdayı azaltır | Orta – geçit ve yükselticiler bir miktar atık üretir | Yüksek – çıkarımlı süreç talaş ve kesimler yaratır |
| Bölüm başına maliyet | Orta ila yükseğe – takımlama ve proses adımları maliyeti artırır, karmaşık parçalar için ekonomik | Düşük-orta – daha basit kalıplar, daha büyük parçalar daha ucuz | Büyük parçalarda yüksek – kapsamlı işleme, karmaşık parçalar pahalıdır |
| Kuvvet & Bütünlük | Mükemmel – yoğun mikro yapı, kontrol edilirse minimum gözeneklilik | Orta – kumla ilgili kalıntılar ve gözeneklilik riski | Mükemmel – homojen, Döküm Kususu Yok |
| İşlem Sonrası Gerekli | Genellikle minimum düzeyde – biraz işleme, bitirme | Genellikle önemli – işleme ve bitirme gerekli | Minimal – yalnızca dar toleranslar için son bitirme |
| Tipik uygulamalar | İnce duvarlı pompa gövdeleri, karmaşık hidrolik kanallar, korozyon direnci | Büyük, basit pompa gövdeleri veya yapısal bileşenler | Aşırı hassasiyet gerektiren özel veya prototip pompa gövdeleri |
12. Çözüm
Hassas döküm pompa gövdesi tasarım özgürlüğünü metalurjik bütünlükle birleştirir, bu da onları birçok sıvı taşıma uygulaması için mükemmel bir seçim haline getiriyor; özellikle de karmaşık iç geometrinin söz konusu olduğu durumlarda, egzotik alaşımlar veya sıkı toleranslar gereklidir.
Başarı, oyuncu seçimi için erken tasarıma bağlıdır, bilinçli malzeme seçimi, dikkatli süreç kontrolü (dökme, bombardıman, ısıl işlem), ve sağlam QA/NDT programları.
Kritik pompa sistemleri için - deniz, kimyasal veya enerji üretimi — hassas döküm güvenilir sonuçlar verebilir, doğru şekilde belirlenip uygulandığında ekonomik bileşenler.
SSS
Pompa gövdesinin maksimum boyutu ne kadar hassas döküm olabilir??
Tipik atölye uygulaması parça başına ~50–100 kg'a kadar değişir, ancak pratikteki maksimum miktar dökümhane kapasitesine ve ekonomisine bağlıdır.
Çok büyük pompa gövdeleri çoğunlukla kum dökümü veya fabrikasyon/kaynak yöntemiyle üretilir..
Hassas dökümde ne kadar işleme payı tasarlamalıyım??
İzin vermek 0.2–2.0 mm kritikliğe ve mermi hassasiyetine bağlı olarak. Yalnızca dökümhanenin hassas kabukları garanti ettiği durumlarda daha sıkı toleranslar belirtin.
Deniz suyu pompası gövdeleri için en iyi malzeme hangisidir??
Dubleks paslanmaz çelikler ve seçilmiş bakır-nikel alaşımları, üstün klorür çukurlaşması direnci ve biyolojik kirlenme performansından dolayı yaygın tercihlerdir.; son seçim sıcaklığa bağlıdır, hız ve erozyon koşulları.
Dökümlü bir pompa gövdesi için tipik geri dönüş süresi nedir??
Küçük üretim çalışmaları genellikle 4–8 hafta desen onayından bitmiş parçalara kadar; Tekli prototipler, 3D baskılı modellerle daha hızlı olabilir ancak yine de mermi ateşleme ve eritme programları gerektirir.
Gözeneklilik için kabul kriterlerini nasıl belirlerim?
Endüstri NDT standartlarını kullanın (radyografi, CT, UT) ve hacme göre veya referans görüntüleri aracılığıyla gözeneklilik yüzdesi cinsinden kabul seviyelerini tanımlayın.
Kritik basıncı koruyan pompa gövdeleri genellikle gözeneklilik gerektirir <0.5% müşteri standardına göre hacim ve radyografik kabule göre.