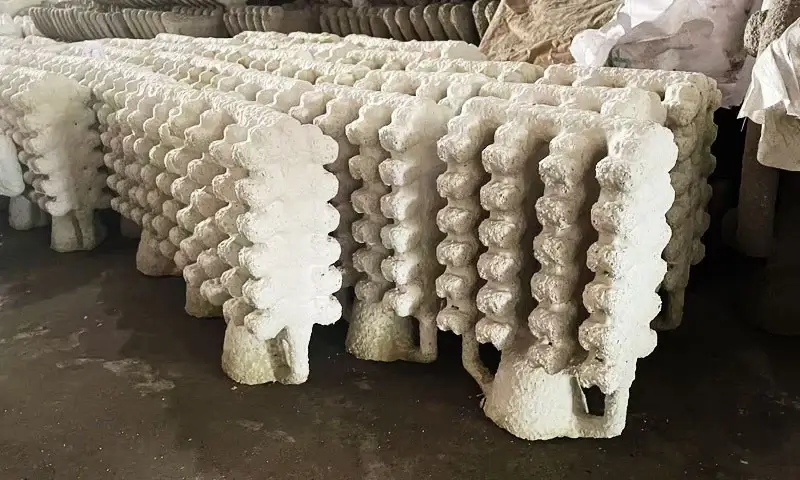
Hassas dökümde, Yolluk sistemi, erimiş metali potadan veya fırın ağzından kalıp boşluğuna yönlendiren komple geçiştir..
Yolluk sistemi sadece bir “dökme kanalı” değildir. Bu, oyuncu kadrosunun kan damarı ağıdır. Akış stabilitesini kontrol eder, cüruf tuzağı, gaz tahliyesi, doldurma sırası, ve besleme.
Geçit sistemi yanlışsa, döküm gözeneklilik gösterecektir, cüruf delikleri, Soğuk Kapatır, akış çizgileri, yanlış, veya büzülme - sürecin geri kalanı ne kadar iyi olursa olsun.
Bu kılavuz üretim bölümünde kullandığım değerlendirme kriterlerini sunuyor.
1. Döküm Yolluk Sistemi Nedir??
Döküm yolluk sistemi, erimiş metali dökme potasından veya fırın ağzından kalıp boşluğuna yönlendiren bir kanallar ağıdır..
Metalin nasıl girdiğini kontrol eder, içinden akıyor, ve katılaşma başlamadan önce boşluğu doldurur.
Pratik dökümhane mühendisliğinde, Yolluk sistemi bir dökümün sirkülasyon ağına çok benzer şekilde çalışır: tasarımı dolum stabilitesini doğrudan etkiler, dahil etme kontrolü, gaz tahliyesi, beslenme koşulları, ve genel döküm kalitesi.
Düzgün tasarlanmış bir yolluk sistemi yeterli miktarda erimiş metal sağlamaktan fazlasını yapar.
Akış hızını düzenlemelidir, türbülansı en aza indirmek, cüruf ve oksit kalıntılarının boşluğa girmesini önler, uygun bir doldurma sırası sağlayın, ve besleme yolunun vaktinden önce kesilmesini önleyin.
Bu gereksinimler özellikle önemlidir yatırım kadrosu, ince seramik kabuğun erimiş metalin termal ve mekanik etkisine dayanması gereken yer.
Yanlış tasarlanmış bir giriş, kabuk yüzey kaplamasını aşındırabilir, seramik kapanımları tanıtın, veya lokalize türbülansa neden olur.
Kum dökümleri için, aşırı metal hızı kalıp yüzeyini aşındırabilir, kum kalıntıları oluşturmak, ve boyutsal doğruluktan ödün vermek.
Dökümhane mühendisliği perspektifinden, Dört temel fonksiyon bir geçit sistemini tanımlar:
- Akış stabilizasyonu: Erimiş metali sorunsuz bir şekilde iletin, aşırı türbülans olmadan, Sıçrayan, veya hava girişi.
- Dahil etme kontrolü: Cürufun önlenmesi, oksitler, refrakter parçacıklar, ve diğer kirleticilerin döküme girmesini önleyin.
- Gaz tahliyesi: Doldurma sırasında yerinden çıkan havanın ve kalıp gazlarının çıkmasına izin verin.
- Kontrollü doldurma ve besleme: Katılaşma sırasında gerekli besleme koşullarını korurken boşluğu uygun bir sırayla doldurun.
Bu işlevler birlikte çalıştığında, gaz gözenekliliği riski, cüruf kalıntıları, Soğuk Kapatır, yanlış, akış işaretleri, ve ilgili döküm kusurları önemli ölçüde azaltılabilir.
2. Döküm Yolluk Sisteminin Ana Bileşenleri
Geleneksel bir yolluk sistemi dört ana bileşenden oluşur: dökme havzası, ladin, koşucu, ve içeri gir.
Her bileşenin ayrı bir işlevi vardır, boyutları ve göreceli konumları tek bir entegre sistem olarak düşünülmelidir.

Dökme Havzası (Dökme Kupası)
Dökme havuzu, erimiş metali pota veya fırından alır ve döküm kanalına yönlendirir.. Sabit bir giriş noktası sağlar ve dökme sırasında sürekli metal akışının korunmasına yardımcı olur.
Ana işlevleri şunları içerir::
- Erimiş metal geçit sistemine girerken doğrudan etkiyi ve aşırı sıçramayı azaltır.
- Yolluk girişinin üzerinde nispeten stabil bir metal kafanın korunması.
- Bazı büyük yüzen kirleticilerin kanala hemen girmek yerine yüzeye yakın kalmasına izin vermek.
- Tutarlı dökmeyi destekler ve hava soluma riskini azaltır.
Kötü tasarlanmış bir dökme havuzu türbülanslı akışa neden olabilir, aralıklı metal teslimatı, ve hava girişi.
Bu nedenle geometrisi, gereksiz kısıtlamalar yaratmadan kanala düzgün akışı desteklemelidir..
yolluk
Yolluk, erimiş metali dökme havuzundan yolluğa taşıyan dikey geçittir. Yolluk sisteminden metali yönlendiren metalostatik kafayı oluşturur.
Düzgün tasarlanmış bir yolluk genellikle koniktir, üstte daha büyük bir kesite ve aşağıya doğru daha küçük bir kesite sahip.
Bu geometri döküm sırasında döküm kanalının dolu kalmasına yardımcı olur ve havanın metal akışına çekilmesi riskini azaltır.
Temel tasarım hususları şunları içerir::
- Konik: Artan metal hızına uyum sağlamak için kesit alanı akış yönü boyunca uygun şekilde azalmalıdır..
- Yolluk yüksekliği: Mevcut metalostatik kafa akış hızını ve doldurma davranışını etkiler.
- İyice yolluk yapın: Uygun boyuttaki bir yolluk kuyusu, yolluğa giren metalin etkisini ve türbülansını azaltabilir.
- Akış sürekliliği: Ani kesit değişikliklerinden veya keskin geçişlerden kaçınılmalıdır.
Büyük boyutlu veya zayıf şekilde konikleştirilmiş bir yolluk, hava aspirasyonunu ve dengesiz akışı teşvik edebilir. Küçük boyutlu bir yolluk metal beslemesini kısıtlayabilir ve eksik doluma katkıda bulunabilir.
Koşucu
Yolluk, erimiş metali yolluktan bir veya daha fazla girişe dağıtan yatay veya yataya yakın kanaldır..
Ayrıca cürufun hareketini kontrol etmek için önemli bir konum görevi görür., oksitler, ve diğer kapanımlar.
Koşucu üç ana işlevi yerine getirir:
- Erimiş metali farklı girişlere veya kalıp boşluklarına dağıtır.
- Metal döküme girmeden önce akışın dengelenmesine yardımcı olur.
- Bazı metalik olmayan kalıntıların ayrılmasını ve tutulmasını destekleyen alan ve akış koşulları sağlar.
Yolluk tasarımı kesit alanını hesaba katmalıdır, uzunluk, akış yönü, dallanma geometrisi, ve girişlerin konumu.
Yön veya kesitteki ani değişiklikler türbülans oluşturabilir ve oksit film oluşumu olasılığını artırabilir.
Uygun olduğunda, koşucu uzantıları, cüruf tuzakları, filtreler, ve diğer dahil etme kontrol özellikleri temizliği iyileştirebilir.
Fakat, Bir koşucu her türlü katılıma karşı mutlak bir engel olarak görülmemelidir. Etkinliği alaşıma bağlıdır, dökme sıcaklığı, akış hızı, geçit geometrisi, ve kirleticilerin doğası.
Peki ya
Giriş kapısı, erimiş metalin kalıp boşluğuna girdiği son geçiştir.. Dolum hızına doğrudan etkisi vardır, akış yönü, doldurma sırası, ve döküm içindeki termal dağılım.
Yolluk ve koşucunun aksine, esas olarak metali taşıyan ve dağıtan, giriş, metalin gerçek döküm geometrisiyle nasıl etkileşime gireceğini belirler.
Önemli tasarım hususları şunları içerir::
- Giriş kesit alanı: Boşluğa giren metalin miktarını ve hızını kontrol eder.
- Giriş konumu: İlk dolum bölgesini belirler ve genel dolum sırasını etkiler.
- Yön al: İnce kalıp bölümlerine doğrudan darbeden kaçınılmalıdır, çekirdek, ve hassas seramik kabuk yüzeyleri.
- Giriş kalınlığı: Yerel soğutmayı ve döküm ile yolluk sistemi arasındaki bağlantının süresini etkiler.
- Giriş miktarı: Metalin büyük veya karmaşık dökümler boyunca eşit şekilde dağıtılması için birden fazla giriş gerekli olabilir.
Karmaşık hassas dökümler için, Girişler genellikle daha kalın bölümlerin veya metalin seramik kabuğa zarar vermeden girebileceği seçilmiş bölgelerin yakınına konumlandırılır..
Fakat, son düzenleme, doldurma davranışını katılaşma ve besleme gereksinimleriyle dengelemelidir.
3. Etkili Bir Yolluk Sisteminin Temel Tasarım İlkeleri
Bir yolluk sistemi tam bir akış kontrolü ve katılaşma destek sistemi olarak değerlendirilmelidir.. Kalıbı hızla dolduran bir tasarımın mutlaka iyi bir tasarım olduğu söylenemez..
Aşırı hız türbülansa ve kalıntılara neden olabilir, Yetersiz hız ise erken donmaya ve eksik doluma neden olabilir..
Aşağıdaki prensipler yolluk sistemi tasarımı için pratik bir çerçeve sağlar.

Pürüzsüzlüğü Sağlayın, Kararlı Metal Akışı
İlk gereklilik, erimiş metalin kontrollü hız ve minimum türbülansla kalıp boşluğuna iletilmesidir..
Kararsız akış çeşitli sorunlara neden olabilir:
- Hava sürüklenmesi ve oksit film oluşumu.
- Sıçrama ve ikincil oksidasyon.
- Kalıp veya seramik kabuk erozyonu.
- Kum kalıntıları, seramik kapanımlar, ve yüzey kusurları.
- Düzensiz dolum ve lokal sıcaklık farklılıkları.
Kum dökümünde, yüksek hızlı metal kalıp yüzeyini aşındırabilir ve kum parçacıklarını boşluğa taşıyabilir.
Hassas dökümde, konsantre metal akışı seramik yüzey kaplamasına zarar verebilir, özellikle keskin köşelerde veya ince kabuk kısımlarında.
Akış stabilitesini iyileştirmek için, mühendisler ani kesit değişikliklerinden kaçınmalı, Gereksiz keskin dönüşler, kötü konumlandırılmış girişler, ve aşırı yerel hız.
Yolluk arasında yumuşak bir geçiş, koşucu, ve giriş, akış ayrılmasını ve etkisini azaltmaya yardımcı olur.
Türbülansın yalnızca giriş hızıyla belirlenmediğini bilmek de önemlidir..
Alaşım özellikleri, geçit geometrisi, kalıp düzeni, dökme yüksekliği, ve gelen akış ile boşluk duvarları arasındaki etkileşimin tümü gerçek akış düzenini etkiler.
Güvenilir Cüruf ve Katılım Kontrolü Sağlayın
Cüruf ve metalik olmayan kalıntılar döküm kalitesini önemli ölçüde azaltabilir, özellikle basınç sızdırmazlığı gerektiren bileşenlerde, yorgunluk direnci, veya temiz işlenmiş bir yüzey.
Yolluk genellikle dahil etme kontrolü özellikleri için birincil konumdur çünkü metal girişlere ulaşmadan önce kirleticileri ayırma fırsatı sağlar.
Ortak tasarım önlemleri şunları içerir::
- Akış stabilizasyonu ve katılım ayrımı için yeterli koşucu hacminin sağlanması.
- Kirletici maddeleri toplamak için yolluk uzantılarını veya cüruf tuzaklarını kullanma.
- Ağızların, yüzen cürufu doğrudan boşluğa çekmeyecek şekilde konumlandırılması.
- Gerektiğinde seramik köpük filtrelerin veya diğer uygun filtreleme yöntemlerinin uygulanması.
- Yüzey oksitlerini parçalayıp metalin içine taşıyabilecek aşırı dökme türbülansından kaçınmak.
Cüruf kontrolünün etkinliği yoğunluğa bağlıdır, boyut, ve kapanımların davranışı.
Büyük yüzen cüruf parçacıkları nispeten kolay bir şekilde tutulabilir, ince oksitlerin ve asılı kalıntıların ayrılması daha zordur.
Öyleyse, geçit tasarımı eriyik işlemiyle birlikte çalışmalıdır, kepçe temizliği, ve dökme pratiği.
Rasyonel Bir Doldurma Sırası Oluşturun
Doldurma sırası, erimiş metalin kalıbın farklı alanlarına nasıl ulaşacağını belirler. İyi tasarlanmış bir sistem, aşırı yerel katılaşmanın daha fazla akışı engellemesinden önce boşluğu tamamen doldurmalıdır..
Çeşitli pratik yönergeler yaygın olarak kabul edilmektedir:
- Uzak bölgeleri sonuna kadar bırakmadan doldurun: Geçit düzenlemesi uzak veya ulaşılması zor bölümlerin izole edilmesini önlemelidir.
- Erken donmanın muhtemel olduğu ince kesitlere öncelik verin: İnce duvarlar ısıyı hızla kaybeder ve yeterli doldurma sıcaklığı ve akış kapasitesi gerektirir.
- Gereksiz akış girişiminden kaçının: Çoklu akışlar, havayı hapsedecek veya oksit filmler oluşturacak şekilde çarpışmamalıdır..
- Yeterli termal koşulları koruyun: Doldurma işlemi, soğuk kapatmaları ve hatalı çalıştırmaları önleyecek kadar hızlı olmalıdır, ancak şiddetli türbülans yaratacak kadar hızlı değil.
- Doldurmayı beslemeyle koordine edin: Yolluk ve besleme sistemleri, amaçlanan katılaşma sırasını destekleyecek şekilde birlikte tasarlanmalıdır..
Geleneksel prensip olan “ince ve uzak bölümleri güvenilir bir şekilde doldurun”, daha sonra daha kalın bölgelerin katılaşmasına ve düzgün şekilde beslenmesine izin verin" yararlı olur, ancak evrensel sabit bir dizi olarak ele alınmamalıdır.
Gerçek dolum sırası döküm geometrisine bağlıdır, giriş konumu, alaşım özellikleri, kalıp sıcaklığı, ve prosesin termal koşulları.
Karmaşık dökümler için, akış simülasyonu eksik dolumun belirlenmesine yardımcı olabilir, akış çarpışması, hava sıkışması, ve takımlama veya kalıp üretimi başlamadan önce olumsuz sıcaklık dağılımı.
Etkili Gaz Tahliyesini Sürdürün
Erimiş metal kalıp boşluğuna girdiğinde, zaten mevcut olan havanın yerini alır. Ek olarak, nem, bağlayıcılar, kaplamalar, ve diğer kalıp malzemeleri yüksek sıcaklıklarda gaz üretebilir.
Bu gazlar verimli bir şekilde kaçamazsa, sıkışıp kalabilirler ve gaz gözenekliliği oluşturabilirler, flört, veya yüzey kusurları.
Bu nedenle etkili bir geçit tasarımı, doğal gaz kaçış yollarını tıkamaktan kaçınmalıdır.. Kalıp prosesine bağlı olarak, gaz tahliyesi şunlara bağlı olabilir::
- Ayırma hattı boşlukları ve tasarlanmış havalandırma kanalları.
- Yüksek noktalarda ve boşluk çıkmazlarında özel havalandırma delikleri.
- Geçirgen kum veya uygun kabuk-kalıp yapıları.
- Düzgün tasarlanmış çekirdek havalandırma delikleri.
- Kaçış yollarının zamanından önce kapatılmasını önleyen kontrollü doldurma modelleri.
Hassas dökümde, seramik kabuğun geçirgenliği ve kalıp konfigürasyonu gaz salınımını etkiler. Geçit düzeni metali kritik havalandırma yollarını çok erken kapatmaya zorlamamalıdır.
Önemli bir mühendislik noktası, gaz kusurlarının her zaman yalnızca yetersiz havalandırmadan kaynaklanmamasıdır..
Nem, aşırı bağlayıcı ayrışması, zayıf erime kalitesi, ve çalkantılı dolum da katkıda bulunabilir. Etkili kusur önleme, tüm kalıplama ve dökme prosesinin değerlendirilmesini gerektirir.
Yolluk Tasarımını Katılaştırma ve Beslemeyle Koordine Edin
En önemli gereksinimlerden biri, yolluk sisteminin amaçlanan katılaşma sırasına müdahale etmemesidir..
Soğutma sırasında, kalın bölümler genellikle ısıyı ince bölümlerden daha uzun süre korur.
Bu daha kalın bölgeler, katılaşma sırasında yeterli sıvı metal mevcut değilse, büzülme boşluklarının veya büzülme gözenekliliğinin geliştiği sıcak noktalar haline gelebilir..
Sağlam bir döküm tasarımı şunları sağlamayı amaçlamalıdır::
- Ana döküm sıcak noktaları çevredeki bölümlerden sonra katılaşır.
- Yükselticiler veya diğer besleme kaynakları, katılaşma büzülmesini telafi edecek kadar uzun süre sıvı kalır.
- Kritik bölümler katılaşmayı tamamlayana kadar besleme kanalları açık kalır.
- Girişin dondurulması, hala besleme gerektiren bölgeleri zamanından önce izole etmez.
Geleneksel kum ve hassas döküm için, döküm modülü arasındaki ilişki, yükseltici modülü, kaç boyut, ve yerel soğutma koşulları dikkatle değerlendirilmelidir.
Besleme yolunu açık tutmanın geleneksel amacı esastır, ancak yolluk sisteminin her zaman dökümden daha yavaş soğuması gerektiği ifadesi çok geniş kapsamlıdır. Gerekli termal davranış her bölümün işlevine bağlıdır.
Bir yolluk, ayırmayı kolaylaştırmak ve verimi artırmak için nispeten erken katılaşacak şekilde tasarlanabilir., belirli bir giriş veya besleme bağlantısının beslemeyi desteklemek için daha uzun süre sıvı kalması gerekebilir.
Doğru tasarım, dökümün katılaşma şekline ve besleme kaynaklarının konumuna bağlıdır..
Bu nedenle, geçit tasarımı ve yükseltici tasarımı asla tamamen bağımsız görevler olarak ele alınmamalıdır.
Metal Verimini ve Döküm Kalitesini Dengeleyin
Yolluk sistemi, bitmiş dökümün parçası olmayan metali tüketir.
Aşırı büyük koşucular, sahte, ve girişler malzeme tüketimini artırır, eritme maliyetleri, ve aşağı yönde kesme veya bitirme işleri.
Fakat, Sadece verimi artırmak için yolluk boyutlarının azaltılması ciddi dolum ve kalite sorunları yaratabilir.
Optimize edilmiş bir sistem denge sağlamalıdır:
- Yeterli akış kapasitesi.
- İnce ve karmaşık kesitlerin güvenilir şekilde doldurulması.
- Etkili katılım kontrolü.
- Uygun katılaşma ve beslenme davranışı.
- Yolluk sökme ve sonraki işleme kolaylığı.
- Metal kullanımı ve üretim maliyeti.
Yüksek hacimli üretim için, Metal verimindeki küçük bir iyileşme bile önemli tasarruflar sağlayabilir.
Yine de, Verim optimizasyonu, istikrarlı döküm kalitesi sağlandıktan sonra gelmelidir.
Tekrarlanan yanlış çalıştırmalara neden olan yüksek verimli bir yolluk sistemi, kapsama, veya büzülme kusurları ekonomik açıdan verimli değildir.
4. Bir Yolluk Sisteminin Doğru Tasarlanıp Tasarlanmadığı Nasıl Değerlendirilir?
Bir yolluk sistemi hem döküm sonuçları hem de proses gözlemleri kullanılarak değerlendirilmelidir..
Hiçbir kusur otomatik olarak yolluk sisteminin sorumlu olduğunu kanıtlamaz, ancak tutarlı konumlarda yinelenen kusurlar genellikle bir tasarım veya süreç kontrol problemine işaret eder.
Aşağıdaki kriterler pratik bir denetim çerçevesi sağlar.
Türbülans, Kalıp erozyonu, ve Metal Darbe Kusurları
Tipik semptomlar:
- İç döküm yüzeylerinde erozyon izleri veya düzensiz akış modelleri.
- Kum yıkama, kabuk, veya kum dökümlerinde yerel kum kalıntıları.
- Seramik kabuk erozyonu, ön kaplama soyulması, veya hassas dökümlerde lokalize kabuk hasarı.
- Metal nüfuzu, pürüzlü yüzeyler, veya düzensiz metal çıkıntılar.
- Giriş kapısının yakınında veya gelen akıntıya doğrudan maruz kalan yerlerde tekrarlanan kusurlar.
Olası nedenler:
- Aşırı giriş hızı.
- Ingate, bir kalıp duvarının veya hassas çekirdeğin doğrudan karşısına konumlandırılmıştır.
- Akış yönünde ani değişiklikler.
- Kötü tasarlanmış yolluktan koşucuya geçişler.
- Yetersiz kalıp veya seramik kabuk mukavemeti.
Değerlendirme: Metal giriş bölgesinin yakınında erozyon veya darbe kusurları tekrar tekrar meydana geliyorsa, giriş konumunu kontrol edin, akış yönü, ve yerel hız.
Gözden geçirilmiş bir giriş yönü, daha büyük akış alanı, veya uygun darbe kontrol özelliği sorunun azaltılmasına yardımcı olabilir.
Cüruf Kalıntıları, Oksit Filmler, ve Metalik Olmayan Kirlenme
Tipik semptomlar:
- Döküm yüzeylerinde siyah noktalar veya koyu lekeler.
- İşleme sonrasında açığa çıkan cüruf veya oksit parçacıkları.
- Radyografik veya metalografik muayene sırasında tespit edilen metalik olmayan kalıntılar.
- Giriş kapısının yakınında veya metal akış yolu boyunca bölgelerde tekrarlanan içerme kusurları.
Olası nedenler:
- Yetersiz yolluk hacmi veya etkisiz cüruf tutucu geometrisi.
- Yanlış yolluktan girişe düzenleme.
- Aşırı türbülans ve ikincil oksidasyon.
- Yetersiz eriyik temizleme veya cüruf giderme.
- Kötü kepçe veya dökme uygulaması.
Değerlendirme: Sık cüruf veya oksit kalıntıları hem yolluk sisteminin hem de eriyik işleme prosesinin gözden geçirilmesi gerektiğini göstermektedir.
Koşucunun yeterli akış stabilizasyonu sağlayıp sağlamadığını kontrol edin, girişlerin kirlenmiş bir bölgeden metal çekip çekmediği, ve filtrelemenin veya geliştirilmiş eriyik işleminin gerekli olup olmadığı.
Kısa koşucu, tek başına, cüruf kontrolünün zayıf olduğunu kanıtlamaz. Etkinliği geometrisine göre değerlendirilmelidir, akış düzeni, ve alaşımın gerçek dahil edilme davranışı.
Gaz Gözenekliliği ve Sıkışmış Gaz Kusurları
Tipik semptomlar:
- Dökümün içindeki yuvarlak gözenekler veya hava delikleri.
- Gazla ilgili kusurlar boşluk çıkmazlarının yakınında yoğunlaşmıştır.
- Kalın ve ince kesitler arasındaki geçişlerde gözeneklilik.
- Tekrarlanan yüzey hava delikleri veya yüzey altı gaz boşlukları.
Olası nedenler:
- Yetersiz kalıp havalandırması veya tıkalı gaz kaçış yolları.
- Aşırı doldurma hızı ve hava sürüklenmesi.
- Havalandırma yollarının zamanından önce kapatılmasına neden olan giriş yönü.
- Aşırı kalıp nemi veya gaz oluşumu.
- Düşük eriyik kalitesi veya yetersiz gaz giderme, Uygun olduğu yerlerde.
Değerlendirme: Birinci, Gözenek morfolojisini ve dağılımını tanımlayın. Yuvarlak gözenekler gazla ilgili kusurların göstergesi olabilir, düzensiz boşluklar büzülmeyi veya başka nedenleri işaret edebilir.
Daha sonra havalandırma yerlerini inceleyin, doldurma sırası, kalıp geçirgenliği, ve erimiş tedavisi.
Katılaşma koşullarını incelemeden, kalın bir bölümün yakınındaki her gözeneği yolluk sistemine bağlamayın..
Soğuk Kapatır, Akış İşaretleri, ve Yanlış Çalıştırmalar
Tipik semptomlar:
- İnce kesitler veya uzak bölgeler doldurulmadan kalır.
- İki metal akışının düzgün bir şekilde kaynaşmadan buluştuğu görünür çizgiler.
- Süreksiz akış işaretleri veya yüzey dikişleri.
- İnce duvarlarda eksik doldurma, dar kanallar, veya karmaşık köşeler.
Olası nedenler:
- Yetersiz geçit kesit alanı.
- Aşırı yavaş doldurma.
- Düşük dökme sıcaklığı veya aşırı sıcaklık kaybı.
- Kötü giriş konumlandırması veya uygun olmayan doldurma sırası.
- Yetersiz dökme süresi veya dengesiz metal dağıtımı.
Değerlendirme: Toplam dolum süresini inceleyin, kaç boyut, metal sıcaklığı, ve akış yolu.
Metal son doldurulan bölgeye ulaşamadan çok fazla ısı kaybederse, geçit sisteminin daha doğrudan bir akış yoluna ihtiyacı olabilir, ek girişler, veya daha yüksek akış kapasitesi.
Fakat, Sadece giriş hızını arttırmak her zaman doğru çözüm değildir. Aşırı hız türbülans yaratabilir, oksidasyon, ve küf erozyonu.
Amaç, akış stabilitesinden ödün vermeden yeterli dolum kapasitesine ulaşmaktır..
Büzülme Gözenekliliği ve Büzülme Boşlukları
Tipik semptomlar:
- Kalın bölümlerde büzülme boşlukları veya dağınık gözeneklilik.
- Sıcak noktalar çevresinde tekrarlanan büzülme kusurları.
- Kalından inceye geçişlere yakın gözeneklilik.
- Dökme sıcaklığındaki değişikliklerden sonra kalan ancak tutarlı bir katılaşma modeli izleyen kusurlar.
Olası nedenler:
- Yetersiz yükseltici boyutu veya besleme kapasitesi.
- Zayıf besleme yolu sürekliliği.
- Erken giriş veya besleme kanalı katılaşması.
- Yanlış yükseltici ve giriş konumları.
- Uygun olmayan döküm geometrisi veya yalıtılmış sıcak noktalar.
Değerlendirme: Aynı kalın kesitte büzülme kusurları tekrar tekrar meydana geliyorsa, Sadece geçit alanını arttırmak yerine yerel katılaşma modelini inceleyin.
Yükseltici, büzülmeyi telafi etmek için yeterli sıvı metal sağlamalıdır, ve besleme yolu, kritik sıcak nokta katılaşana kadar etkili kalmalıdır.
Karmaşık dökümler için, katılaşma simülasyonu ve kesit bazlı modül analizi, sorunun besleme sisteminden kaynaklanıp kaynaklanmadığının belirlenmesine yardımcı olabilir, döküm geometrisi, veya yerel soğutma koşulları.
Metal Sızıntısı, sıçramasına, ve Kararsız Dökme
Tipik semptomlar:
- Erimiş metal kalıptan veya kabuktan kaçar.
- Dökme havuzu veya döküm kanalı çevresinde sıçrama meydana geliyor.
- Metal akışı kesintili veya gözle görülür şekilde kararsız hale gelir.
- Aşırı oksidasyon, duman, veya dökme sırasında yüzeyde bozulma meydana gelir.
Olası nedenler:
- Yanlış yolluk ve giriş oranları.
- Kötü yolluk konikliği veya yetersiz yolluk doldurma.
- Yetersiz kalıp montaj bütünlüğü.
- Tutarsız dökme hızı veya dökme yüksekliği.
- Aşırı akış direnci veya kanal geometrisinde ani değişiklikler.
Değerlendirme: Dökme işleminin tamamını gözlemleyin, sadece son döküm değil.
Dökümün dolu kalıp kalmadığını kontrol edin, metalin kızağa sürekli girip girmediği, ve dökme oranının tasarlanan akış kapasitesine uyup uymadığı.
Metal sızıntısı aynı zamanda kalıp montajı veya kabuk bütünlüğü sorunlarından da kaynaklanabilir., bu nedenle geçit geometrisi tek olası neden olarak düşünülmemelidir.
5. Hassas Döküm için Pratik Yolluk Sistemi Tasarım Hususları
Yolluk sistemi tasarımının temel prensipleri farklı döküm proseslerinde geçerli olmasına rağmen, hassas döküm, seramik kabuk bütünlüğüne daha fazla dikkat gerektirir, dar geçitler, ve kabuk kalıbının termal davranışı.
Doldurma Sırasında Seramik Kabuğu Koruyun
Hassas döküm kabukları geleneksel kum kalıplarla karşılaştırıldığında nispeten incedir.
Yüzey kaplaması, döküm geometrisini yeniden üreten birincil yüzeyi sağlar, dolayısıyla lokalize yüksek hızlı darbe erozyona neden olabilir, çatlama, veya ön yüzey hasarı.
Bu riski azaltmak için:
- Giriş akışını doğrudan ince kabuk duvarlarına yönlendirmekten kaçının.
- Uygun giriş yönelimlerini ve düzgün akış geçişlerini kullanın.
- Gereksiz yere konsantre metal akışından kaçının.
- Kapıları konumlandırırken seramik kabuğun sağlamlığını ve kalınlığını göz önünde bulundurun.
- Yolluk ağacının aşırı metal etkisi olmadan stabil doluma izin verip vermediğini değerlendirin.
Paslanmaz çelik hassas dökümler için, bu hususlar özellikle önemlidir çünkü yüksek dökme sıcaklığı seramik kabuk üzerinde önemli miktarda termal stres oluşturur..
Ingate Boyutlarını Döküm Geometrisiyle Eşleştirin
Yatırım dökümleri genellikle ince duvarlar içerir, karmaşık pasajlar, ve değişen kesit kalınlıkları. Tek bir giriş, boşluğun tamamı boyunca eşit bir dolum sağlayamayabilir.
Uzun akış yollarına veya birden fazla ince kesite sahip bileşenler için, birden fazla giriş, dolum mesafesini ve sıcaklık kaybını azaltmaya yardımcı olabilir.
Daha kalın bileşenler için, Girişin konumu aynı zamanda istenen besleme koşullarını desteklemeli ve sıcak noktaların izole edilmesinden kaçınmalıdır.
Sayı, boyut, ve ağızların konumu döküm geometrisine göre belirlenmelidir, alaşım özellikleri, dökme sıcaklığı, Her parçaya tek bir sabit oran uygulamak yerine üretim gereksinimleri ve.
Yolluk Ağacını Komple Bir Sistem Olarak Düşünün
Hassas döküm, birden fazla mum modelini merkezi bir döküme bağlamak için genellikle bir ağaç yapısı kullanır. Tasarım, erimiş metali tüm desenlere tutarlı bir şekilde dağıtmalıdır..
Dengesiz bir yolluk ağacı bazı boşlukların diğerlerinden daha erken dolmasına neden olabilir, uzak modellerde daha fazla sıcaklık kaybı veya yetersiz metal beslemesi yaşanabilirken.
Değerlendirme sırasında, dikkate almak:
- Bireysel desenler ile merkezi yolluk arasındaki mesafe.
- Her modeldeki girişlerin sayısı ve konumu.
- Döküm boyutu ve duvar kalınlığındaki farklılıklar.
- Ağacın tamamındaki doldurma sırası.
- Seramik kabuğun termal durumu.
- Kapıları kesme ve dökümleri bitirme kolaylığı.
İyi dengelenmiş bir ağaç dolgu tutarlılığını artırır, dökümler arasındaki varyasyonu azaltır, ve daha istikrarlı seri üretimi destekler.
Denge Besleme Performansı ve Geçit Kaldırma
Hassas dökümde, Girişler yeterli metal akışını sağlamalı ve aynı zamanda katılaşma sonrasında pratik olarak uzaklaştırılmaya da olanak sağlamalıdır..
Aşırı ince bir giriş çok erken donabilir ve beslemeyi kısıtlayabilir. Gereksiz derecede kalın bir giriş kapısı metal tüketimini ve kapı sökme işini artırabilir, ve daha geniş bir yerel bitirme alanı bırakabilir.
Uygun tasarım hem döküm kalitesini hem de sonraki operasyonları dikkate almalıdır., kesme dahil, bileme, CNC işleme, ve yüzey bitirme.
6. Bir Yolluk Sistemi Nasıl Optimize Edilir ve Doğrulanır?
Güvenilir bir yolluk sistemi, mühendislik hesaplamalarının bir kombinasyonu yoluyla geliştirilmelidir., döküm simülasyonu, deneme üretimi, ve kusur analizi.
Adım 1: Döküm Geometrisini Analiz Edin
Dökümün kendisiyle başlayın, geçit sistemi değil. 3D modeli inceleyin, döküm ağırlığı, duvar kalınlığı dağılımı, Kritik Boyutlar, iç pasajlar, ve potansiyel sıcak noktalar.
Erken donabilecek ince kesitleri belirleyin, beslenme gerektiren kalın bölgeler, ve doğrudan metal etkisine karşı hassas alanlar.
Adım 2: Doldurma ve Besleme Stratejisini Belirleyin
Uygun giriş konumlarını seçin ve erimiş metalin boşluğa nasıl girip hareket etmesi gerektiğini belirleyin.
Tasarım, aşırı türbülans olmadan tam dolumu sağlamalı ve kritik sıcak noktalara giden etkili besleme yollarını korumalıdır..
Adım 3: Geçit Boyutlarını Hesaplayın
Gerekli dökme süresini tahmin edin, toplam geçit alanı, yolluk boyutları, koşucu boyutları, ve giriş kesitleri.
Hesaplamalar alaşım özelliklerini hesaba katmalıdır, döküm hacmi, metalostatik kafa, kalıp koşulları, ve üretim gereksinimleri.
Adım 4: Akış ve Katılaşma Davranışını Değerlendirin
Karmaşık veya yüksek değerli dökümler için, döküm simülasyonu tahmin etmeye yardımcı olabilir:
- Doldurma sırası ve akış hızı.
- Potansiyel hava sıkışması ve oksit film oluşumu.
- Eksik dolum ve soğuk kapatma konumları.
- Doldurma sırasında sıcaklık dağılımı.
- Sıcak noktalar ve tahmin edilen büzülme bölgeleri.
- Yükselticinin etkinliği ve besleme yolu sürekliliği.
Simülasyon sonuçları deneyimli döküm mühendisleri tarafından yorumlanmalıdır.. Görsel olarak düzgün bir doldurma animasyonu, otomatik olarak temiz metal veya hatasız dökümleri garanti etmez.
Adım 5: Deneme Dökümü Yapın ve Sonuçları İnceleyin
İlk tasarım oluşturulduktan sonra, Kontrollü dökme koşulları altında deneme üretimi gerçekleştirmek.
Uygun muayene yöntemlerini kullanarak dökümleri değerlendirin, örneğin:
- Yüzey erozyonu için görsel inceleme, akış işaretleri, ve eksik doldurma.
- İç gözeneklilik ve kalıntılar için radyografik testler.
- Yüzey kırılma kusurları için penetrant testi.
- Malzeme ve geometrinin izin verdiği durumlarda ultrasonik testler.
- Büzülmeyi tanımlamak için metalografik inceleme, kapsama, ve mikroyapısal anormallikler.
- Döküm tutarlılığını doğrulamak için boyutsal inceleme.
Muayene yöntemi kusur tipine uygun olmalıdır, malzeme, döküm geometrisi, ve geçerli müşteri gereksinimleri.
Adım 6: Kusur Dağıtımına Göre Tasarımı İyileştirin
Konumu kaydedin, sıklık, ve kusurların ciddiyeti. Aynı bölgede kusurların tekrar tekrar meydana gelmesi durumunda, dağılımlarını geçit düzeni ve katılaşma modeliyle karşılaştırın.
Örneğin:
- Giriş kapısının yakınındaki erozyon, aşırı yerel hıza veya doğrudan metal darbesine işaret edebilir.
- Akış yolu boyunca tekrarlanan kalıntılar, yetersiz katılım kontrolünün veya eriyik temizliğinin göstergesi olabilir.
- Uzak ince kesitlerdeki yanlış çalıştırmalar, yetersiz dolum kapasitesinin veya aşırı sıcaklık kaybının göstergesi olabilir.
- Kalın bölümlerdeki büzülme, yetersiz toplam yolluk alanından ziyade yetersiz beslemeyi gösterebilir..
Bir veya daha fazla ilgili değişkeni ayarlayın ve sonucu başka bir kontrollü denemeyle doğrulayın.
Bu yaklaşım, bireysel etkilerini belirlemeden birden fazla parametreyi aynı anda değiştirmekten daha etkilidir..
7. Yolluk Sistemi Tasarımı Nihai Döküm Kalitesi Açısından Neden Önemlidir?
Yolluk sistemi tasarımı stabiliteyi doğrudan etkiler, tutarlılık, döküm üretiminin ekonomik performansı.
İyi tasarlanmış bir sistem gereksiz metal türbülansını azaltır, katılım kontrolünü geliştirir, gaz tahliyesini destekler, ve uygun doldurma ve besleme koşullarını korur.
Hassas hassas dökümler için, karmaşık geometriler nedeniyle bu gereksinimler daha da önemli hale geliyor, ince duvarlar, ve seramik kabuk sınırlamaları süreç değişimine daha az yer bırakıyor.
Paslanmaz çelik, karbon çeliği, alaşım çelik, ve diğer mühendislik alaşımları da farklı akışkanlığa sahiptir, oksidasyon davranışı, ve katılaşma özellikleri.
Bu nedenle yolluk sistemleri spesifik alaşım ve döküm geometrisine göre tasarlanmalıdır..
-Den Langhe Endüstrisi, Yolluk sistemi tasarımı, ayrı bir takım detayından ziyade hassas döküm sürecinin ayrılmaz bir parçası olarak kabul edilir.
İlk 3D model değerlendirmesinden ve giriş konumlandırmasından kalıp doldurma analizine kadar, deneme dökümü, ve kusur muayenesi, İstikrarlı üretim ve tutarlı döküm kalitesi elde etmek için her aşama gözden geçirilir.
Paslanmaz çelik valf gövdelerinin geliştirilip geliştirilmeyeceği, Pompa Bileşenleri, endüstriyel ekipman parçaları, veya diğer özel hassas dökümler, etkili bir geçit sistemi gözenekliliğin azaltılmasına yardımcı olur, kapsama, yanlış, ve gereksiz malzeme israfı.
Langhe ile iletişime geçin özel hassas döküm gereksinimlerinizi tartışmak ve parça geometrinize göre uyarlanmış bir yolluk çözümü geliştirmek için, malzeme, ve üretim hedefleri.
8. Çözüm
İyi bir yolluk sistemi stabil dolumlu dökümler üretir, güvenilir cüruf tutma, pürüzsüz havalandırma, sıralı katılaşma, birkaç kusur, ve yüksek verim.
Kötü bir yolluk sistemi yıkanmış dökümler üretir, engellendi, yavaş, veya kaotik - gözenekli, cüruf delikleri, Soğuk Kapatır, büzülme, ve partiler halinde ortaya çıkan erozyon kusurları.
Yolluk sistemi çevresel bir detay değildir. Kalıbın uygun şekilde doldurulup doldurulamayacağını ve dökümün sağlıklı bir şekilde katılaşıp katılaşamayacağını belirleyen ilk proses kararıdır..
Dökmeden önce sistemi değerlendirin. Sistem kriterleri karşılayamazsa, Dökme sıcaklığını değil sistemi düzeltin, kum değil, operatör değil.
benim deneyimime göre, Yolluk tasarımını kontrol eden dökümhaneler tutarlı kalite üretir. Yolluklamayı "bağla ve dök" adımı olarak görenler, günlerini kusurların peşinde koşarak geçirirler. Fark şans değil. Tasarım disiplinidir.
SSS
Döküm yolluk sisteminin dört ana bileşeni nelerdir??
Dökme havzası, ladin, koşucu, ve içeri gir.
Yolluk tasarımının dört temel görevi nelerdir??
Kararlı akış, cüruf tutma, havalandırma, ve sıralı doldurma.
Giriş çok erken katılaşırsa ne olur??
Yükselticiden dökümün ağır bölümlerine giden besleme yolunu keser, büzülme gözenekliliğine neden olur.
Geçit sisteminin türbülansa neden olup olmadığını nasıl anlarım??
Yıkama izlerini arayın, dalgalar, metal yüzgeçler, kum yapışması, kabuk dökülmesi, veya dökümde kırık kenarlar.
Çeyrek: Yolluk değerlendirmesi için anımsatıcı nedir??
Akış sabit, eşit dağıt, yumruk tut, havalandırmak, hızlı serin, son besleme.
Kötü bir yolluk sistemini dökme sıcaklığını artırarak düzeltebilir miyim??
HAYIR. Daha yüksek sıcaklık geçici olarak doldurmaya yardımcı olabilir, ama türbülansı düzeltmez, cüruf tutma, havalandırma, veya beslenme sorunları. Geçit tasarımını düzeltin.