giriiş
Metal yüzey işleme, malzeme mühendisliğinin en önemli disiplinlerinden biridir., üretme, ve endüstriyel tasarım.
Bir metal bileşen nadiren yalnızca temel alaşımına göre değerlendirilir.
Hizmetteki performansı genellikle yüzeyinin durumuna göre belirlenir.: korozyona nasıl direnir, ışığı nasıl yansıtır veya emer, sürtünmeyi nasıl ele alıyor, kaplamalara nasıl bağlanır, aşınmayı nasıl tolere eder, ve son kullanıcıya nasıl göründüğü.
Pratik olarak, yüzey işlemi ham metal ile fonksiyonel ürün arasındaki köprüdür.
Aynı çelik, alüminyum, bakır, magnezyum, veya titanyum parçanın kumlama yapılıp yapılmamasına bağlı olarak çok farklı davranışlar gösterebilmektedir., cilalı, anodize edilmiş, kaplama, oksitlenmiş, püskürtülmüş, kaplanmış, veya seramik benzeri bir film ile biriktirilir.
Bu nedenle, yüzey işlemi kozmetik bir düşünce değildir. Bu temel bir mühendislik kararıdır.
Bu makale yaygın olarak kullanılan on altı metal yüzey işlemini sunmaktadır., ilkelerini açıklıyor, performans mantığı, avantajlar, sınırlamalar, ve tipik uygulamalar.
Amaç sadece her süreci tanımlamak değildir, ancak bu süreçlerin daha geniş dayanıklılık mantığına nasıl uyduğunu göstermek, üretim, ve ürün değeri.
Metal Yüzey İşlemleri Nelerdir
Metal yüzey tedavileri bir dizi fiziksel olaya bakın, kimyasal, veya performanslarını artırmak için metal malzemelerin yüzeyini değiştiren elektrokimyasal işlemler, işlevsellik, veya görünüm - ana metalin toplu özelliklerini değiştirmeden.
Yüzey işlemlerinin temel amaçları üç yönlüdür: koruma, geliştirme, Ve özelleştirme.
Koruma öncelikli amaçtır: yüzey işlemleri metal alt tabaka ile dış ortam arasında bir bariyer oluşturur, Korozyonu önlemek veya yavaşlatmak (oksidasyon, paslanma), giymek, erozyon, ve kimyasal saldırı.
İyileştirme, metalin işlevsel özelliklerini iyileştirmeye odaklanır, sertlik gibi, kayganlık, yapışma, elektriksel iletkenlik, veya termal direnç.
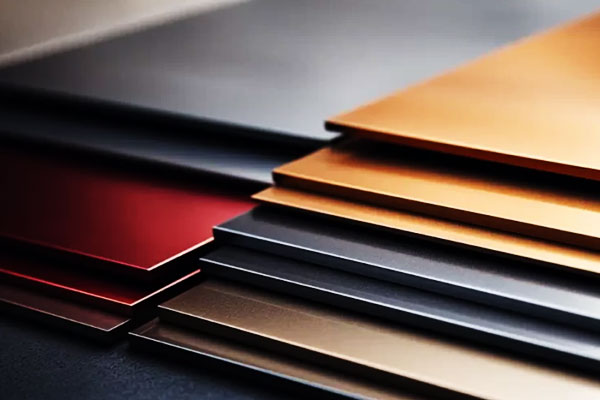
Kişiselleştirme, yüzeyin görünümünün uyarlanmasını içerir (renk, doku, parlaklık) estetik veya markalama gereksinimlerini karşılamak için, veya özel uygulamalar için yüzey enerjisini değiştirmek (Örn., kaplamalar için yapışma, yapışmaz yüzeyler).
Yüzey işlemleri çalışma prensiplerine göre üç geniş kategoriye ayrılabilir:
- Mekanik Yüzey İşlemleri: Yüzey dokusunu veya morfolojisini değiştirmek için fiziksel güce güvenin (Örn., kumlama, parlatma).
- Kimyasal Yüzey İşlemleri: Metal yüzeyinde koruyucu veya dekoratif bir katman oluşturmak için kimyasal reaksiyonlar kullanın (Örn., pasivasyon, kararma, fosfatlama).
- Elektrokimyasal Yüzey İşlemleri: Kimyasal reaksiyonları yürütmek için elektrik enerjisinden yararlanın, üniforma oluşturma, yüksek kaliteli yüzey katmanları (Örn., elektrolizasyon, Eloksal, elektroforetik kaplama).
Yüzey işleme yönteminin seçimi çeşitli faktörlere bağlıdır: ana metal türü (Örn., demir vs. çok önemli olmayan), Amaçlanan uygulama (Örn., otomotiv vs. havacılık, kapalı vs. dış mekan),
çevresel maruziyet (Örn., tuzlu su, kimyasallar, yüksek sıcaklık), Performans Gereksinimleri (Örn., korozyon direnci, Direnç Giymek), ve maliyet kısıtlamaları.
Her tedavinin kendine özgü avantajları ve sınırlamaları vardır, Tedavinin uygulamanın özel ihtiyaçlarıyla eşleştirilmesi kritik hale geliyor.
1. Kumlama
Kumlama, aşındırıcı püskürtme olarak da adlandırılır, aşındırıcı ortamı metal bir yüzeye hızlandırmak için basınçlı hava veya su kullanan mekanik bir yüzey işlemidir.
Darbe pası giderir, ölçek, boyamak, yağ kalıntısı, ve diğer kirlenme, aynı zamanda kaplamalar ve bağlayıcı maddeler için yapışmayı geliştiren kontrollü bir pürüzlülük profili oluşturur.
Çalışma prensibi
İşlem, yüksek hızlı parçacık etkisine dayanmaktadır. Aşındırıcı parçacıklar yüzeye çarpıyor, kirleticileri kesin, ve mikro pürüzlülük yaratın.
Aşındırıcı cinsi değiştirilerek pürüzlülük değerleri ayarlanabilmektedir., partikül boyutu, basınç, ve meme mesafesi.
Hassas parçalar için cam boncuklar gibi daha yumuşak ortamlar tercih edilir, agresif temizlik için alümina veya silisyum karbür gibi daha sert aşındırıcılar kullanılır.

Tipik Süreç
Birinci, parça yağdan arındırılır ve yağın ve gevşek kalıntıların giderilmesi için temizlenir. Sonraki, alt tabakaya ve hedef yüzey profiline göre uygun aşındırıcı seçilir.
Daha sonra patlatma yapılır, genellikle 20-100 psi aralığındaki basınçlarda, nozül yüzeyden kabaca 6-12 inç uzakta tutularak.
Nihayet, artık ortam hava veya vakumla temizleme yoluyla uzaklaştırılır, ve ani paslanmayı önlemek için yüzey kurutulur.
Avantajlar
Kumlama hızlıdır, verimli, ve yaygın olarak uygulanabilir.
Tek bir işlemde bir yüzeyi temizleyebilir ve pürüzlendirebilir, bu da onu sonraki boyamalar için ideal kılar, pudra kaplama, veya yapıştırma.
Borular gibi düzensiz geometriler için de uygundur., parantez, konutlar, ve döküm parçaları. Üretim ayarlarında, manuel zımparalama veya tel fırçalamadan çok daha hızlıdır.
Sınırlamalar
Süreç toz üretiyor, gürültü, ve geri tepme parçacıkları, bu nedenle havalandırma ve KKD zorunludur. Aşırı patlatma ince sacı bozabilir veya hassas yüzeylere zarar verebilir.
Ek olarak, medyanın yetersiz çıkarılması kaplama kusurlarına veya lokal korozyona neden olabilir.
Ortak uygulamalar
Kumlama, otomotiv gövdelerinin boyanması veya kaplanması öncesinde kullanılır, endüstriyel ekipman, ve yapısal çelik.
Ayrıca gemi gövdelerindeki pasın giderilmesinde de kullanılır., köprü üyeleri, ve boru hatları, mimari metal panellerde dekoratif dokulandırmanın yanı sıra.
2. Parlatma
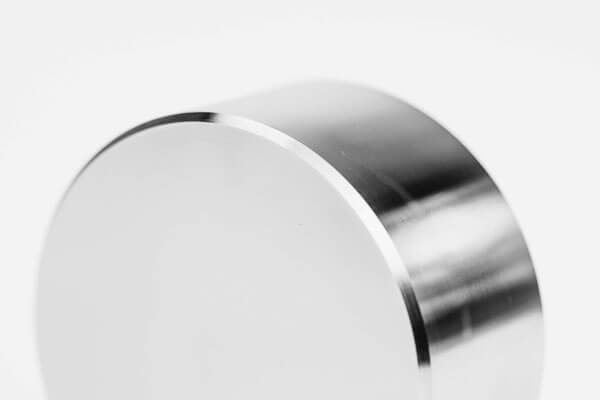
Parlatma mikroskobik düzensizlikleri kademeli olarak ortadan kaldırarak metal bir yüzeyi pürüzsüzleştiren mekanik bir sonlandırma işlemidir.
Patlatmanın aksine, bu da pürüzlülüğü artırır, parlatma yüzey pürüzlülüğünü azaltır ve yansıtmayı artırır, temizlik, ve görsel kalite.
Çalışma prensibi
Aşındırıcı parçacıklar veya parlatma bileşikleri yüzeyden az miktarda malzemeyi temizler.
Operasyon genellikle aşamalar halinde gerçekleştirilir, Kaba aşındırıcılarla başlayıp çok ince bileşiklerle biten.
Yüzey kusurlarının kademeli olarak azaltılması, giderek daha pürüzsüz bir yüzey elde edilmesini sağlar.
Tipik Süreç
İlk önce yüzey temizlenir, daha sonra işleme izlerini ve daha büyük kusurları ortadan kaldırmak için kaba aşındırıcılar kullanılır.
Ara cilalama, ilk aşamanın bıraktığı çizikleri ortadan kaldırır, ve son cilalamada elmas macunu gibi ince bileşikler kullanılır, seryum oksit, veya parlak bir renk yaratmak için allık, yansıtıcı kaplama.
İşlem, kalıntıları gidermek için kapsamlı bir temizlikle sona erer.
Türler
Mekanik parlatma pedleri kullanır, tekerlekler, kemerler, veya otomatik parlatma makineleri.
Kimyasal parlatma, yüzeyi düzleştirmek için seçici kimyasal çözünmeyi kullanır.
Elektropolasyon, daha gelişmiş bir elektrokimyasal yöntem, yüzey malzemesini kontrollü bir şekilde temizler ve pürüzsüz bir yüzey gerektiren paslanmaz çelik bileşenlerde yaygın olarak kullanılır., sıhhi yüzey.
Avantajlar
Parlatma, görünümü önemli ölçüde iyileştirir ve sürtünmeyi azaltır. Temizliğin olduğu yerlerde özellikle değerlidir, yansıtma, veya düşük sürtünme önemlidir.
Ayrıca kirletici maddelerin birikebileceği alanların azaltılmasına da yardımcı olur, dolaylı olarak korozyon direncini artıran.
Sınırlamalar
Yüksek kaliteli cilalama emek yoğun ve zaman alıcıdır, özellikle büyük veya karmaşık parçalarda. Aşırı cilalama boyut doğruluğunu veya duvar kalınlığını azaltabilir.
Ayna kaplamaları da kolayca çizilir ve sıklıkla sürekli bakım gerektirir.
Ortak uygulamalar
Cilalı yüzeyler takılarda yaygın olarak kullanılmaktadır, mimari döşeme, tıbbi cihazlar, gıda işleme ekipmanı, optik bileşenler, ve rulmanlar ve dişliler gibi mekanik parçalar.
3. Eloksal
Eloksal esas olarak alüminyum ve alaşımlarında kullanılan elektrokimyasal bir işlemdir.
Yüzeyde kontrollü bir oksit tabakası oluşturur, tipik olarak alüminyum oksit, bu korozyon direncini iyileştirir, yüzey sertliği, ve görünüm.
Çalışma prensibi
Alüminyum kısım elektrolitik banyoya yerleştirilerek anot olarak kullanılır.. Akım elektrolitten geçtiğinde, oksijen alüminyum yüzeyle birleşerek gözenekli bir oksit tabakası oluşturur.
Bu katman, ayrı bir film yerine alt tabaka ile bütünleşiktir, bu da ona güçlü yapışma ve iyi dayanıklılık sağlar.
Kaplama kalınlığı genellikle yaklaşık 5 ile 250 μm proses tipine bağlı olarak.
Tipik Süreç
Yağları ve doğal oksit kirliliğini gidermek için parça temizlenir ve dağlanır.
Daha sonra asit elektrolite daldırılır., çoğunlukla sülfürik asit, ve kontrollü voltaj ve sıcaklıkta işlenir.
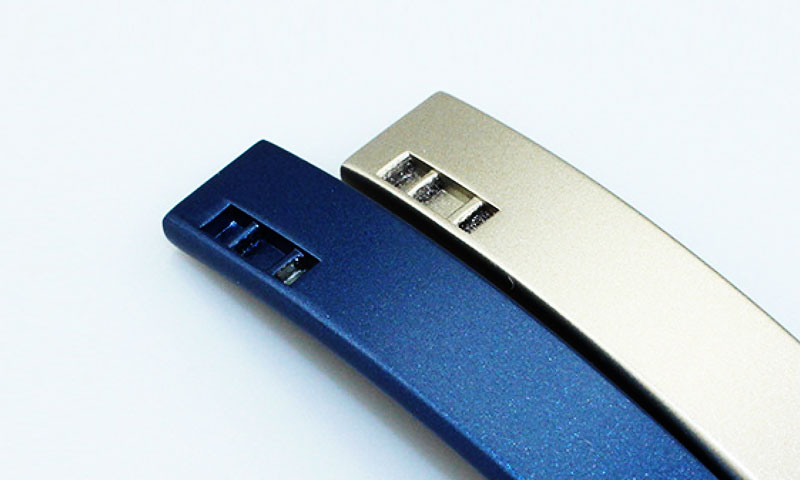
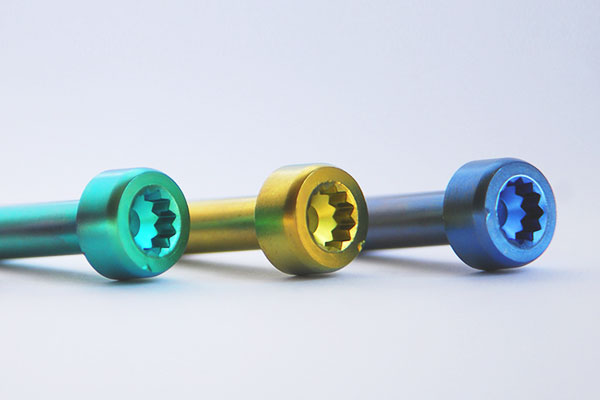
Anodizasyondan sonra, gözenekler sıcak su kullanılarak kapatılır, buhar, veya kimyasal sızdırmazlık malzemeleri. Siyah gibi renkli kaplamalar üretmek için kapatma işleminden önce isteğe bağlı boyama yapılabilir., mavi, bronz, veya altın.
Türler
Sülfürik asit anotlama en yaygın endüstriyel işlemdir. Kromik asit anotlaması daha ince bir film oluşturur ve sıklıkla havacılık uygulamalarında kullanılır..
Sert anotlama çok daha kalın ve daha sert bir katman oluşturur, genellikle 600–1000 HV civarında sertlik değerlerine ulaşır, şiddetli aşınma koşullarına uygun hale getirir.
Avantajlar
Eloksallama güçlü korozyon direnci sağlar, iyi aşınma performansı, ve mükemmel dekoratif esneklik. Çünkü katman ana metalin kendisinden oluşuyor, boya gibi soyulmayacak.
Ayrıca bazı ağır metal kaplama sistemleriyle karşılaştırıldığında geniş çapta temiz ve çevre açısından yönetilebilir bir süreç olarak kabul edilmektedir..
Sınırlamalar
Öncelikle alüminyum ve alaşımlarıyla sınırlıdır. Oksit tabakası kapatılıncaya kadar gözeneklidir, ve yüksek sıcaklıklardan veya aşındırıcı aşınmadan zarar görebilir.
Çelikle karşılaştırıldığında, anodize alüminyum hala nispeten yumuşak kalır.
Ortak uygulamalar
Elektronik muhafazalarda anodize alüminyum kullanılır, otomotiv trim, Isı Lavaboları, mimari paneller, uçak bileşenleri, ve deniz donanımı.
4. Elektroless kaplama
Elektroless kaplama, kimyasal kaplama olarak da bilinir, metali harici elektrik akımı olmayan bir yüzeye bırakır.
Biriktirme, kendi kendine devam eden bir kimyasal indirgeme reaksiyonu tarafından yönlendirilir., bu da kaplamanın özellikle tekdüze olmasını sağlar, iç boşluklarda ve karmaşık geometrilerde bile.
Çalışma prensibi
Kaplama banyosunda metal iyonları bulunur, indirgeyici ajan, ve çeşitli stabilizatörler ve hızlandırıcılar.
Yüzey etkinleştirildiğinde, indirgeyici madde metal iyonlarını metalik atomlara dönüştürür, parça üzerinde eşit olarak biriken.
Depolanan katman daha sonra başka bir reaksiyonu katalize eder, yani banyo koşulları korunduğu sürece süreç devam eder.

Tipik Süreç
Temizleme ve aktivasyondan sonra, parça ısıtılmış bir kaplama banyosuna daldırılır, akımsız nikel sistemleri için genellikle 80–95°C civarında.
Biriktirme süresi kalınlığı belirler, genellikle 5-50 μm aralığına düşer. Kaplamadan sonra, kısım durulanır, kurutulmuş, Ve, Bazı durumlarda, Sertliği ve yapışmayı iyileştirmek için ısıl işlem görmüş.
Ortak varyantlar
Akımsız nikel kaplama en önemli endüstriyel formdur ve sertliği açısından değerlidir, korozyon direnci, ve aşınma direnci.
Akımsız bakır iletken katmanlar için ve daha sonraki kaplamalar için bir taban olarak kullanılır. Akımsız altın, iletkenliğin ve oksidasyon direncinin kritik olduğu elektronik ve dekoratif uygulamalarda kullanılır..
Avantajlar
Bu işlem, karmaşık şekillerde oldukça eşit kalınlık sağlar, kör delikler ve gömme özellikler dahil.
Elektrot veya doğru akım gerektirmez, bu, belirli üretim kurulumlarını basitleştirir. Ayrıca uygun şekilde etkinleştirildiğinde hem metal hem de bazı metal olmayan yüzeylere iyi yapışır..
Sınırlamalar
Kaplama hızı elektrokaplamadan daha yavaştır, ve banyo kimyası kirlenmeye ve sıcaklık değişimlerine karşı daha duyarlıdır.
Banyo ömrü sınırlıdır, ve kimyasal tüketimi ve proses kontrol gereklilikleri nedeniyle işletme maliyeti nispeten yüksek olabilir.
Ortak uygulamalar
Elektriksiz kaplama havacılıkta yaygın olarak kullanılmaktadır, elektronik, endüstriyel makineler, sensörler, plastik bileşenler, ve hassas montajlar.
5. Pasivasyon
Pasivasyon, serbest demiri uzaklaştırarak ve krom açısından zengin stabil bir oksit filmi oluşumunu teşvik ederek korozyon direncini arttırmak için esas olarak paslanmaz çelik üzerinde kullanılan kimyasal bir işlemdir..
Çalışma prensibi
Paslanmaz çelik doğal olarak pasif bir oksit tabakası oluşturur, ama işleme, kaynak, veya kirlenme ona zarar verebilir.
Pasivasyon, kirletici maddeleri çözmek ve temiz bir ortam sağlamak için nitrik asit veya sitrik asit çözeltileri kullanır., üniforma pasif film.
Ortaya çıkan oksit tabakası son derece incedir, genellikle nanometre cinsinden ölçülür, ama oldukça etkili.

Tipik Süreç
Önce yüzey temizlenir, daha sonra kontrollü bir süre boyunca pasifleştirme banyosuna daldırılır.
Nitrik asit geleneksel yöntemdir, sitrik asit çevre ve işyeri güvenliği nedenleriyle giderek daha fazla tercih edilirken.
Tedaviden sonra, Kalıntı kaynaklı korozyonu önlemek için parça iyice durulanmalı ve kurutulmalıdır.
Avantajlar
Pasivasyon, paslanmaz çeliğin boyutlarını veya görünümünü değiştirmeden korozyon direncini geri kazandırır..
Nispeten basittir, düşük maliyet, ve hassas bileşenler için son derece etkili. Sitrik sistemler ayrıca gıda ve tıbbi ortamlar için daha temiz bir alternatif sunar.
Sınırlamalar
Derin çizikler veya ciddi yüzey hasarları için bir onarım işlemi değildir..
Aynı zamanda esas olarak krom içeren metaller için de geçerlidir ve zayıf alaşım seçimini veya uygun olmayan imalat durumlarını telafi edemez..
Ortak uygulamalar
Pasivasyon gıda ekipmanları için standarttır, farmasötik aletler, cerrahi aletler, deniz bağlantı elemanları, kimya makineleri, ve paslanmaz çelik boru sistemleri.
6. Kararma
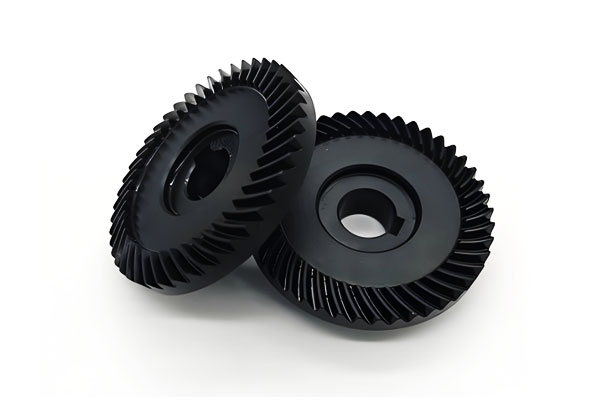
Kararma ince bir siyah oksit filmi oluşturmak için esas olarak çelik ve demir üzerinde kullanılan bir kimyasal dönüşüm işlemidir, tipik olarak manyetit, yüzeyde.
Kontrollü koyu bir yüzey ve orta düzeyde korozyon direnci sağlar, özellikle yağ emdirme veya mumla kapatma işlemi uygulandığında.
Çalışma prensibi
Metal, ısı altında alkalin veya asidik oksitleyici banyoyla reaksiyona girer, genellikle 80–100°C civarında, kabaca 0,5-1,5 μm kalınlığında bir oksit tabakası oluşturarak.
Çünkü tabaka ince ve gözeneklidir., korumayı arttırmak için genellikle yağ veya balmumu ile kapatılır.
Tipik Süreç
Yağdan arındırma ve dekapajdan sonra, parça, düzgün bir koyu yüzey oluşana kadar karartma banyosuna daldırılır.
Daha sonra durulanır, kurutulmuş, ve mühürlü. İşlenmemiş siyah oksit tek başına sınırlı korozyon direncine sahip olduğundan uygun sızdırmazlık önemlidir.
Türler
Alkali karartma en yaygın olanıdır ve karbon çeliği ve düşük alaşımlı çelik için uygundur.
Asidik karartma daha özel alaşımlar için kullanılır ve daha derin bir ton üretebilir, genel üretimde daha az yaygın olmasına rağmen.
Avantajlar
Karartma ucuzdur, hızlı, ve boyutsal olarak kararlı. Yakın toleransları koruması gereken küçük donanım ve bileşenler için özellikle kullanışlıdır..
Ayrıca boyama gerektirmeden çekici mat siyah bir görünüm sunar.
Sınırlamalar
Kaplama veya galvanizleme ile karşılaştırıldığında koruyucu performansı sınırlıdır. Esas olarak demir içeren metaller için uygundur, ve yüzey zorlu ortamlarda aşınabilir veya solabilir.
Ortak uygulamalar
Yaygın kullanımlar arasında bağlantı elemanları bulunur, el aletleri, vites, fren parçaları, makine bileşenleri, ve dekoratif donanım.
7. Fosfat
Fosfatlama, metal yüzeylerde kristalimsi bir fosfat tabakası oluşturan bir dönüşüm kaplama işlemidir..
Boya yapışmasını önemli ölçüde arttırdığı ve orta derecede korozyon direnci sağladığı için yaygın olarak ön işlem olarak kullanılır..
Çalışma prensibi
Fosforik asit banyosunda, yüzey, yapışkan bir fosfat kristal tabakası oluşturmak için çözünmüş metal fosfatlarla reaksiyona girer.
Formülasyona bağlı olarak, kaplama çinko fosfat olabilir, demir fosfat, veya manganez fosfat, her biri farklı bir amaca hizmet ediyor.
Tipik Süreç
Parça ilk önce temizlenir, daha sonra birkaç dakika fosfatlama banyosuna daldırıldı, genellikle 20–60°C'de.
Duruladıktan sonra, yüzey kapatılabilir veya doğrudan boya veya tozla kaplanabilir. Kaplama kalınlığı genellikle yaklaşık 1 ile 10 μm.
Türler
Çinko fosfatlama, çelik ve otomotiv gövdelerinde en yaygın kullanılanıdır. Demir fosfatlama genellikle hafif ön işlemlerde kullanılır.
Manganez fosfatlama, hareketli parçalarda aşınma direnci ve yağ tutma açısından değerlidir.
Avantajlar
Fosfatlama, boyaları ve kaplamaları mekanik olarak sabitleyen bir yüzey oluşturur.
Korozyon direncini artırır, seri üretimi destekliyor, ve çeşitli metal türlerinde çalışır. Birçok endüstriyel hatta, En uygun maliyetli ön arıtma yöntemlerinden biridir.
Sınırlamalar
Fosfat tabakası gözeneklidir ve uzun süreli koruma için genellikle bir son kat veya sızdırmazlık maddesi gerektirir.. Süreç aynı zamanda çamur da üretiyor, dikkatli yönetilmesi gereken.
Ortak uygulamalar
Otomotiv gövdelerinde fosfatlama yaygındır, makine gövdeleri, bağlantı elemanları, ve dişliler ve yataklar gibi hareketli bileşenler.
8. Kimyasal Oksidasyon
Kimyasal oksidasyon, tamamen kimyasal bir reaksiyon yoluyla demir dışı metaller üzerinde ince bir oksit filmi oluşturur, elektrik akımı olmadan.
Eloksallamaya göre daha basit ve daha ucuzdur, ortaya çıkan film daha ince ve daha az dayanıklı olmasına rağmen.
Çalışma prensibi
Metal yüzey oksitleyici bir çözeltiyle reaksiyona girerek alüminyum oksit veya bakır oksit gibi koruyucu bir katman oluşturur..
Tipik film kalınlığı yalnızca 0,1–1 μm civarındadır, dolayısıyla süreç dekoratif veya hafif hizmet koruması için en uygunudur.
Tipik Süreç
Parça temizlenir, Oksitleyici banyoda oda sıcaklığında veya biraz yüksek sıcaklıkta işlenir, durulanmış, ve isteğe bağlı olarak balmumu veya şeffaf kaplama ile kapatılmıştır.
Türler
Alüminyum kimyasal oksidasyon, hafif dekoratif koruma veya yapışma katmanı olarak kullanılır.
Bakır oksidasyonu kahverengi oluşturabilir, siyah, veya yeşil patina efektleri. Çinko oksidasyonu çinko kaplı parçalarda yüzey stabilitesini artırır.
Avantajlar
Süreç basit, hızlı, ve ekonomik. Ayrıca daha ayrıntılı elektrokimyasal işlemleri gerektirmeyen küçük veya karmaşık parçalar için de kullanışlıdır..
Sınırlamalar
Oksit filmi incedir, yani koruma sınırlıdır. İşlem öncelikle demir dışı metaller içindir ve anotlama veya kaplamaya göre daha az dayanıklıdır..
Ortak uygulamalar
Dekoratif alüminyum parçalarda kullanılır., bakır mimari özellikleri, çinko kaplı donanım, ve boyama veya yapıştırmadan önce ön işlem.
9. Elektrokaplama
Elektrokaplama elektrik akımı kullanarak iletken bir altlık üzerine metalik bir katman bırakır. İmalatta en çok yönlü ve yaygın olarak kullanılan yüzey işleme yöntemlerinden biridir..
Çalışma prensibi
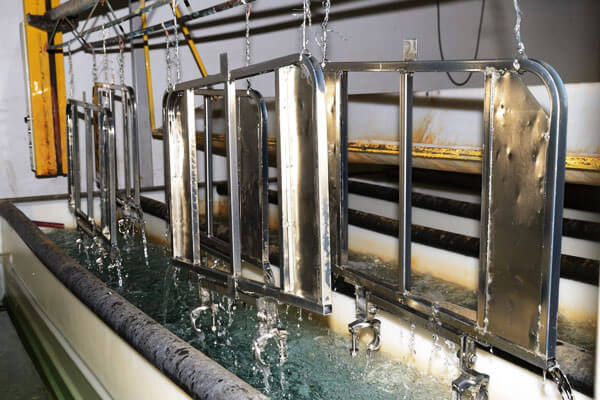
İş parçası katot görevi görür, kaplama metali ya anottan ya da elektrolitten beslenirken.
Akım aktığında, metal iyonları indirgenir ve altlık üzerinde ince bir tabaka halinde biriktirilir. Kalınlık akım yoğunluğu tarafından kontrol edilir, zaman, ve banyo kimyası.
Tipik Süreç
İş parçası temizlenir, etkinleştirildi, ve kaplama tankına daldırıldı. Birikme genellikle 1–10 A/dm² aralığında meydana gelir.
Kaplamadan sonra, kısım durulanır, kurutulmuş, ve bazen yapışmayı veya sertliği arttırmak için ısıl işleme tabi tutulur. Tipik kalınlık genellikle 5–50 μm'dir, Uygulamaya bağlı olarak.
Ortak türler
Krom kaplama sertlik ve parlak dekoratif yüzey sağlar. Nikel kaplama, korozyon koruması ve görünüm için yaygın olarak kullanılmaktadır..
Bakır kaplama iletkenliği artırır ve alt katman görevi görür. Elektrik kontaklarında ve lüks yüzeylerde altın kaplama kullanılıyor. Çinko kaplama, çelik bağlantı elemanları ve genel korozyon koruması için yoğun olarak kullanılır.
Avantajlar
Elektrokaplama esnektir, nispeten hızlı, ve çok çeşitli metal ve yüzeylerle uyumludur.
İletkenliği artırır, Direnç Giymek, korozyon direnci, ve görünüm, hepsi aynı süreç ailesi içinde.
Sınırlamalar
Akım dağılımı karmaşık geometrilerde eşit olmayan kalınlık oluşturabilir.
Süreç dikkatli bir ön tedavi gerektirir ve, Bazı durumlarda, Tehlikeli banyo kimyaları nedeniyle sıkı çevre kontrolü.
Ortak uygulamalar
Otomotiv kaplamalarında elektrokaplama kullanılıyor, elektronik konnektörler, takı, aletler, bağlantı elemanları, ev eşyaları, ve hassas donanım.
10. Sıcak Daldırma Kaplama
Sıcak daldırma kaplama, özellikle sıcak daldırma galvanizleme, çeliği erimiş metale batırarak kalın bir koruyucu kaplama oluşturur. Ortaya çıkan katman metalurjik olarak bağlanır ve son derece dayanıklıdır.
Çalışma prensibi
Temizlenen çelik erimiş çinkoya batırılır., alüminyum, veya kalay. Daldırma sırasında, çelik ile kaplama metali arasında bir alaşım tabakası oluşur, ardından erimiş kaplamanın kendisinin bir dış katmanı gelir.
Bu bağ, basit bir biriktirilmiş filmden çok daha iyi dayanıklılık sağlar.

Tipik Süreç
Önce çelik parçalar temizlenir, salamura, ve akıtılmış. Daha sonra ısıtılır ve eriyik banyosuna daldırılırlar., çinko sistemleri için genellikle 450°C civarında.
Çıkarıldıktan sonra, parça soğutulur ve tamamlanır. Çinko kaplamalar genellikle 50-150 μm aralığına düşer, çoğu elektrolizle kaplanmış katmandan önemli ölçüde daha kalındır.
Türler
Sıcak daldırma galvanizleme en yaygın olanıdır ve dış mekan korozyon direnci için kullanılır..
Sıcak daldırmalı aluminizasyon mükemmel yüksek sıcaklık performansı sunar.
Sıcak daldırma kalaylama, gıda ambalajında ve bazı elektrik uygulamalarında önemlidir..
Avantajlar
Kaplama kalın, dayanıklı, ve alt tabakaya güçlü bir şekilde bağlanmış.
Dış mekan yapısal çeliği için, Tasarım ve çevre uygun olduğunda servis ömrü çok uzun olabilir. Proses aynı zamanda büyük çelik bileşenler için de ekonomiktir.
Sınırlamalar
Proses yüksek sıcaklıklar gerektirir ve esas olarak demirli alt tabakalarla sınırlıdır. Yüzey kaplaması bazı alternatif işlemler kadar pürüzsüz veya dekoratif değildir.
Ortak uygulamalar
Tipik kullanımlar arasında köprüler bulunur, kuleler, direkler, boru hatları, çitler, çelik kirişler, bağlantı elemanları, ve teneke kutular.
11. Termal püskürtme
Termal püskürtme, kaplama malzemesini eriterek veya yumuşatarak ve bunu hazırlanmış bir yüzeye yüksek hızda yansıtarak bir kaplama biriktirir.. Kalın koruyucu veya fonksiyonel kaplamalara ihtiyaç duyulduğunda yaygın olarak kullanılır..
Çalışma prensibi
Alev gibi bir ısı kaynağı, plazma, veya elektrik arkı kaplama malzemesini eritir, toz halinde temin edilebilen, tel, veya çubuk.
Parçacıklar alt tabakaya yüksek hızda çarpar, düzleştirmek, ve katmanlı birikintiler halinde katılaşır. Kaplama kalınlığı kabaca değişebilir 50 μm ila birkaç milimetre.
Tipik Süreç
Substrat genellikle mekanik yapışmayı sağlamak için ilk önce kumlama işlemine tabi tutulur. Kaplama malzemesi daha sonra uygun bir termal püskürtme sistemi kullanılarak püskürtülür..
Tedavi sonrası sızdırmazlık içerebilir, ısıl işlem, veya yoğunluğu ve yüzey kalitesini iyileştirmek için taşlama.
Türler
Alev püskürtme ekonomiktir ve korozyona karşı koruma için yaygın olarak kullanılır..
Plazma püskürtme, yüksek performanslı seramikleri ve diğer gelişmiş malzemeleri işleme kapasitesine sahiptir. Ark püskürtme, büyük ölçekli metal biriktirme için etkilidir.
Avantajlar
Termal püskürtme, farklı yüzeylere çok çeşitli malzemeleri uygulayabilir. Özellikle büyük parçalar için kullanışlıdır, onarım işi, ve aşınmanın yüksek olduğu ortamlar.
Ayrıca mühendisin kalınlığı ve bileşimi işe göre uyarlamasına da olanak tanır..
Sınırlamalar
Ekipman uzmanlaşmıştır, işletme maliyetleri önemli, ve kaplama gözenekliliği yönetilmelidir. Proses uygun şekilde kontrol edilmezse artık gerilimler ortaya çıkabilir.
Ortak uygulamalar
Havacılıkta termal püskürtme kullanılır, güç üretimi, deniz sistemleri, kazananlar, motor bileşenleri, ve ağır endüstriyel ekipmanlar.
12. Püskürtme / Kaplama
Püskürtme veya kaplama, sıvı boyanın uygulanması anlamına gelir, toz, Korumayı ve görünümü iyileştirmek için metal bir yüzeye veya polimer bazlı malzemelere. Endüstride en yaygın bitirme yöntemlerinden biridir..
Çalışma prensibi
Kaplama yüzeye atomize edilir veya elektrostatik olarak uygulanır., daha sonra sürekli bir film oluşturmak için kürlenir veya kurutulur.
Formülasyona bağlı olarak, kaplama korozyon direnci için tasarlanmış olabilir, UV stabilitesi, kimyasal direnç, veya dekorasyon.
Tipik Süreç
Yüzey ilk önce kumlama ile temizlenir veya ön işleme tabi tutulur., fosfatlama, veya kimyasal yıkama. Sonraki, kaplama malzemesi elektrostatik olarak püskürtülür veya uygulanır.
daha sonrasında, kaplama havayla kurutularak veya fırında ısıtılarak kürlenir. Son bitirme, cilalama veya incelemeyi içerebilir.
Türler
Sıvı boya genel amaçlı son işlemlerde yaygın olarak kullanılır. Toz kaplama daha iyi dayanıklılık ve düşük VOC emisyonları sunar.
Floropolimerler veya poliüretan kaplamalar gibi polimer kaplamalar kimyasal direnç için seçilir, yapışmaz davranış, veya ağır hizmet.
Avantajlar
Yöntem esnektir, uygun maliyetli, ve çok çeşitli yüzeylerle uyumludur. Ayrıca birçok renk ve doku seçeneği sunuyor, mattan yüksek parlaklığa ve dokulu yüzeylere kadar.
Sınırlamalar
Kötü ön işlem soyulmaya veya ufalanmaya neden olabilir. Bazı sistemler termal kürleme gerektirir, ısıya duyarlı bileşenlere uymayabilir.
Ortak uygulamalar
Püskürtme ve kaplama otomotiv gövdelerinde yaygın olarak kullanılmaktadır., mobilya, aletler, yapı panelleri, endüstriyel tanklar, ve tüketici ürünleri.
13. Elektroforetik Kaplama
Elektroforetik kaplama, genellikle E-kaplama veya elektrokaplama olarak adlandırılır, boya parçacıklarını iletken bir alt tabaka üzerine eşit şekilde biriktiren elektrokimyasal bir işlemdir.
Mükemmel kaplama ve korozyon koruması nedeniyle otomotiv üretiminde özellikle önemlidir..
Çalışma prensibi
İş parçası yüklü boya parçacıkları içeren bir banyoya yerleştirilir. Gerilim uygulandığında, parçacıklar zıt yüklü alt tabakaya doğru göç eder ve tutarlı bir film oluşturur.
Biriktirmeden sonra, kaplama yoğun bir tabaka oluşturacak şekilde kürlenir, koruyucu katman.

Tipik Süreç
Parça temizlenir, fosfatlanmış, ve kaplama banyosuna batırıldı. Tipik voltaj aralığı yaklaşık 100–500 V arasındadır, ve biriktirme genellikle yalnızca birkaç dakika sürer.
Kaplama daha sonra durulanır ve sertleşmesi için yaklaşık 160–200°C'de pişirilir.. Nihai kalınlık genellikle yaklaşık 10–30 μm'dir.
Türler
Katyonik E-kaplama en yaygın olanıdır ve otomotiv korozyonuna karşı koruma için yaygın olarak kullanılır..
Anyonik sistemler de mevcuttur, daha az yaygın olmalarına ve çoğunlukla dekoratif veya özel amaçlı uygulamalarda kullanılmalarına rağmen.
Avantajlar
E-kaplama son derece düzgün bir kaplama sağlar, keskin kenarlarda bile, girintiler, ve iç boşluklar.
Aynı zamanda güçlü korozyon direnci sağlar, otomatik üretim uyumluluğu, ve düşük VOC emisyonları.
Sınırlamalar
İletken yüzeyler ve özel ekipman gerektirir. Mevcut renk aralığı, üzerine bir son kat uygulanmadığı sürece sınırlıdır.
Ortak uygulamalar
E-kaplama araç gövdeleri ve parçaları için yaygın olarak kullanılmaktadır, metal çerçeveler, aletler, bağlantı elemanları, ve endüstriyel ekipman.
14. Emayeleme
Emayeleme, camsı emaye olarak da bilinir, metale cam benzeri bir kaplama uygular ve onu yüksek sıcaklıkta kaynaştırır.
Sonuç zor, düz, Korozyona ve lekelenmeye karşı güçlü dirence sahip gözeneksiz yüzey.
Çalışma prensibi
Alt tabakaya toz cam hamuru uygulanır, daha sonra yaklaşık 700-900°C sıcaklıktaki bir fırında ateşlenir.. Emaye erir ve metal yüzeye yapışır, dayanıklı camsı bir tabaka oluşturmak.
Tipik Süreç
Metal temizlenir ve, Bazı durumlarda, Yapışmayı iyileştirmek için bir zemin kaplaması ile işlenir.
Daha sonra emaye püskürtülerek uygulanır., daldırma, veya fırçalama. Ateş ettikten sonra, kaplama sert bir şekilde soğur, parlak yüzey.
Türler
Porselen emaye ev ve dekoratif ürünlerde kullanılır. Endüstriyel emaye kimyasallara karşı dayanıklılık ve uzun süreli dayanıklılık için formüle edilmiştir.
Dökme demir emaye, yapışmayı sağlamak için özel bir zemin kaplamasına dayanır.
Avantajlar
Kaplama korozyona karşı son derece dayanıklıdır, sıcaklık, ve boyama. Aynı zamanda hijyeniktir, temizlenmesi kolay, ve birçok renk ve yüzeyde mevcuttur.
Sınırlamalar
İşlem çok yüksek sıcaklıklar ve özel ekipman gerektirir. Emaye tabakası sert ama kırılgandır, yani darbe kırılmaya neden olabilir.
Ortak uygulamalar
Emaye tencerelerde kullanılır, lavabo, fırın, küvetler, kimyasal tanklar, aletler, işaretler, ve dekoratif mimari paneller.
15. Pvd (Fiziksel buhar birikimi)
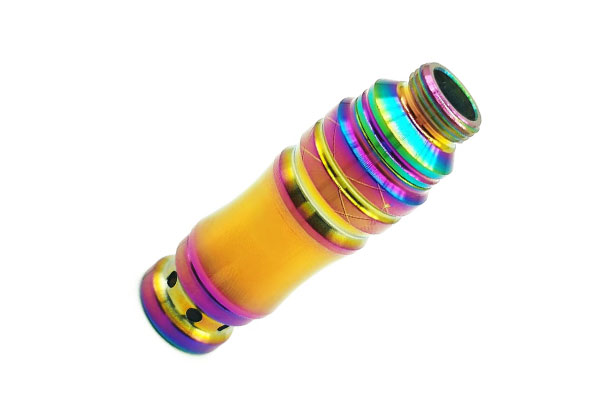
Pvd ince tabakalar bırakan vakum bazlı bir kaplama işlemidir., metal veya metal olmayan yüzeyler üzerine yüksek performanslı filmler.
Aşınma direnci açısından değerlidir, düşük sürtünme, hassas görünüm, ve güçlü yapışma.
Çalışma prensibi
Bir vakum odasında, kaplama malzemesi buharlaştırılarak buharlaştırılır, püskürtme, veya iyon kaplama.
Buhar daha sonra alt tabaka üzerinde yoğunlaşır, Tipik olarak yaklaşık 0,1–5 μm kalınlığında ince bir film oluşturmak. Çünkü süreç boşlukta gerçekleşir, kirlenme minimum düzeydedir ve film kalitesi yüksektir.
Tipik Süreç
Parçalar öncelikle ultrasonik veya plazma yöntemleri kullanılarak temizlenir.. Daha sonra vakum odasına yüklenirler., çok düşük bir basınca boşaltılan.
Hedef malzeme buharlaştırılır ve kontrollü koşullar altında yüzeye biriktirilir.. Süreç, son derece dekoratif yüzeyler veya çok işlevsel alet kaplamaları üretebilir.
Ortak Kaplamalar
Titanyum nitrür altın renginde bir renk üretir, aşınmaya dayanıklı yüzey. Krom nitrür mükemmel korozyon ve aşınma direnci sunar.
Elmas benzeri karbon, düşük sürtünme ve güçlü aşınma önleyici davranış sağlar. İletkenlik ve birinci sınıf dekoratif uygulamalar için altın kaplamalar kullanılır.
Avantajlar
PVD filmler yoğundur, bağlı, zor, ve hassas boyutları koruyacak kadar ince.
Ayrıca üst düzey dekoratif kaplamalar için de uygundurlar ve tipik olarak toksik ıslak kimya atıklarından kaçındıkları için olumlu bir çevre profiline sahiptirler..
Sınırlamalar
Ekipman yatırımı yüksek, biriktirme nispeten yavaştır, ve film kalınlığı sınırlıdır. Temizlik ve vakum kalitesi performans açısından kritik öneme sahiptir.
Ortak uygulamalar
PVD kesici takımlar için kullanılır, tıbbi aletler, otomotiv trim, elektronik, vakaları izle, havacılık bileşenleri, ve hassas mekanik parçalar.
16. CVD (Kimyasal buhar birikimi)
CVD, gaz halindeki öncüllerin ısıtılmış bir ortamda substrat üzerinde katı bir film oluşturmak üzere reaksiyona girdiği gelişmiş bir kaplama işlemidir..
Yüksek saflığın olduğu yerlerde yaygın olarak kullanılır., yüksek sıcaklık dayanımı, ve olağanüstü film kalitesi gereklidir.
Çalışma prensibi
Reaktif gazlar substratı içeren bir odaya verilir.
Kontrollü sıcaklık ve basınç altında, bu gazlar yüzeyde ayrışır veya reaksiyona girerek silisyum karbür gibi katı bir kaplama oluşturur, titanyum karbür, alümina, veya elmas benzeri filmler.
Kaplama kalınlığı bir mikrometrenin kesirlerinden onlarca mikrometreye kadar değişebilir, Uygulamaya bağlı olarak.
Tipik Süreç
Substrat temizlenir, odaya yüklendi, ve gerekli işlem sıcaklığına kadar ısıtılır. Gaz halindeki öncüller ve taşıyıcı gazlar daha sonra dahil edilir.
Reaksiyon, hedef kalınlığa ulaşılıncaya kadar belirli bir süre devam eder. Biriktirmeden sonra, parça soğutulur ve daha fazla bitirme işlemi yapılabilir.
Türler
Düşük basınçlı CVD, elektronik ve hassas kaplamalarda yaygın olarak kullanılmaktadır. Atmosfer basıncındaki CVD, daha büyük ölçekli endüstriyel biriktirme için kullanışlıdır.
Plazmayla zenginleştirilmiş CVD gerekli sıcaklığı düşürür ve ısıya daha duyarlı alt tabakalar için uygundur. Diamond CVD, aşırı sertlik gerektiren kesme ve aşınma uygulamalarında kullanılır.
Avantajlar
CVD yoğun üretir, üniforma, Mükemmel yapışma özelliğine sahip yüksek saflıkta kaplamalar.
Olağanüstü termal özelliklere sahip gelişmiş seramikler ve elmas filmler oluşturabilir, kimyasal, ve mekanik performans.
Sınırlamalar
İşlem genellikle yüksek sıcaklıklar gerektirir, gelişmiş ekipman, ve sıkı gaz işleme kontrolleri. Bazı öncüller tehlikelidir, ve süreç pencereleri dardır.
Ortak uygulamalar
CVD yarı iletken üretiminde kullanılır, havacılık bileşenleri, kesme aletleri, parça giymek, kimyasal ekipman, ve gelişmiş termal bariyer sistemleri.
Çözüm
Metal yüzey işlemi sonradan akla gelen kozmetik bir işlem değildir; bir bileşenin serviste ne kadar güvenilir performans gösterdiğini belirleyen temel bir mühendislik disiplinidir.
Düşük maliyetli mekanik temizlemeden gelişmiş vakum biriktirmeye kadar, her süreç farklı bir sorunu çözer.
Bazıları yapışmayı iyileştirir, bazıları korozyon direncini arttırır, bazıları sertliği artırır, ve diğerleri estetik değer veya işlevsel hassasiyet sunar.
Pratikte, en iyi uygulama alt tabakaya uygun olanıdır, geometri, çalışma ortamı, ve performans hedefi.
Paslanmaz çelik bir gıda tankının pasivasyona ve elektro-parlatmaya ihtiyacı olabilir. Yapısal bir çelik kirişin sıcak daldırma galvanize ihtiyacı olabilir. Bir alüminyum havacılık parçası eloksal gerektirebilir.
Bir kesici takım PVD veya CVD gerektirebilir. Dekoratif bir tüketici ürünü kaplamadan faydalanabilir, kaplama, veya emaye.
Üretim standartları yükselmeye devam ettikçe, Yüzey mühendisliği ürün kalitesinin merkezinde kalmaya devam edecek, güvenilirlik, ve yaşam döngüsü maliyet kontrolü.
Seçme yeteneği, birleştirmek, ve yüzey işlemlerini optimize etmek bu nedenle modern malzeme mühendisliğinin en önemli yeteneklerinden biridir..
Metal yüzey işleminin yanı sıra, Kalite denetimi aynı zamanda ürün performansını garanti etmek açısından da kritik öneme sahiptir. Kalite denetiminin amaçları ve kategorileri hakkında bilgi edinmek istiyorsanız, kalite kontrol ve kalite yönetimi arasındaki farkların yanı sıra, aşağıdaki makaleye başvurabilirsiniz.
Kalite Kontrol Nedir?? Hedefler, Kalite Yönetiminin Türleri ve Farklılıkları | Aktif dalga