1. Увођење
Кастинг за инвестирање у воденом стаклу (такође познат као ливење натријум силиката) је технологија прецизног ливења која користи водено стакло као везиво за шкољку, у комбинацији са ватросталним материјалима да би се формирао калуп високе чврстоће, а затим излива растопљени угљенични челик да би се добили вентили сложеног облика.
Вентили од угљеничног челика, као основне компоненте у системима за транспорт флуида, се широко користе у нафти, хемијски, моћ, општинске и друге области, и њихову прецизност израде, интегритет конструкције и отпорност на корозију директно одређују сигурност и стабилност индустријских система.
У поређењу са традиционалним ливењем у песак и силицијум сол инвестиционим ливењем, ливење воденог стакла има предности ниске цене, кратак производни циклус, и јаку прилагодљивост сложеним структурама, чинећи га главним процесом за масовну производњу вентила од угљеничног челика средње и ниске прецизности.
2. Шта је ливење инвестиција у воденој стаклу?
Кастинг за инвестирање у воденом стаклу, такође познат и као ливење шкољки од натријум силиката, је а метода прецизног ливења широко се користи за производњу вентила од угљеничног челика.
Процес је а вишестепени, систематско деловање дизајниран за производњу висококвалитетних вентила са сложеном геометријом и поузданим механичким својствима.
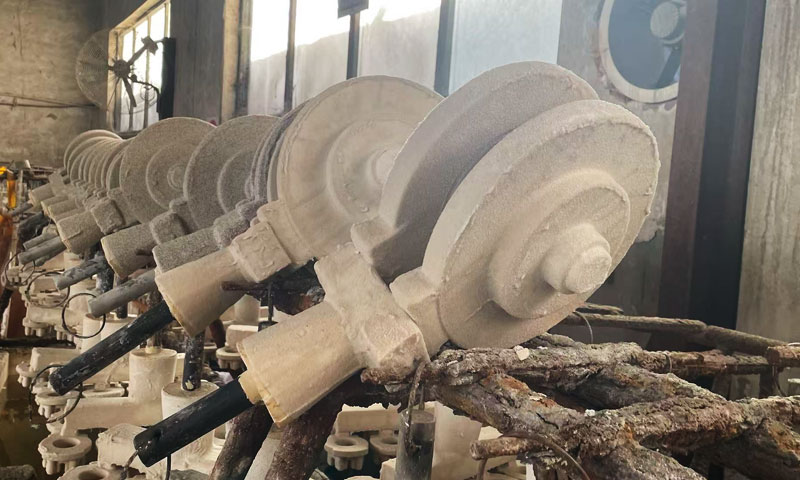
Његов основни принцип је да поновите геометрију вентила користећи топљиви узорак воска, облик а шкољка отпорна на високе температуре кроз узастопне премазе и ватросталне слојеве, уклоните восак да бисте направили шупљину, и на крају лити растопљени угљенични челик у калуп.
Ова техника се интегрише Димензионална прецизност, квалитет површине, и прилагодљивост сложеним унутрашњим структурама, што га чини погодним за средње- до вентила високих перформанси у индустријским и петрохемијским апликацијама.
Карактеристике процеса и прилагодљивост
Ливење воденог стакла има очигледне техничке предности и границе примене у производњи карбонски челик вентили:
- Цост Адвантаге: Цена воденог стакла је само 1/20-1/30 од силицијум-сола, и захтеви за производно окружење (температура и влажност) нису строги,
што може смањити трошкове производње 30-40% у поређењу са силицијум сол инвестиционим ливењем.
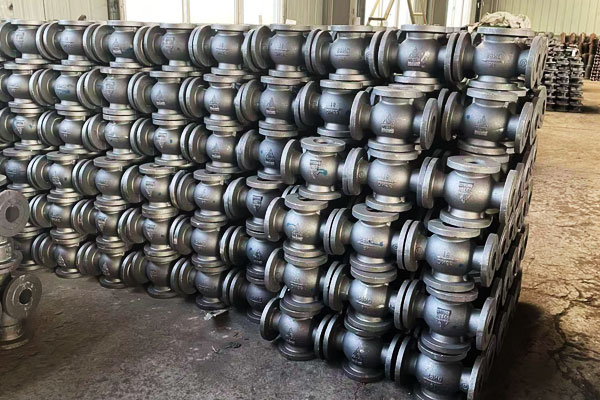
Погодан је за масовну производњу вентила од угљеничног челика средњег и ниског квалитета. - Прилагодљивост сложеним структурама: Кроз употребу растворљивих језгара, може прецизно да формира сложене унутрашње структуре вентила као што су закривљени канали протока, вишестепене шупљине, и уске заптивне површине, што је тешко постићи традиционалним ливењем у песак.
- Ефикасност производње: Метода хемијског очвршћавања задњег слоја шкољке омогућава брзо очвршћавање и успоставља влажну чврстоћу,
са краћим процесним циклусом и већом ефикасношћу производње од ливења силицијум-сола, а дневна производња једне производне линије може достићи хиљаде празних вентила. - Ограничења: Тачност димензија (ИТ11-ИТ13) и површински завршетак (Ра6,3-12,5μм) одливака су ниже од оних код ливења за улагање силицијум-сола,
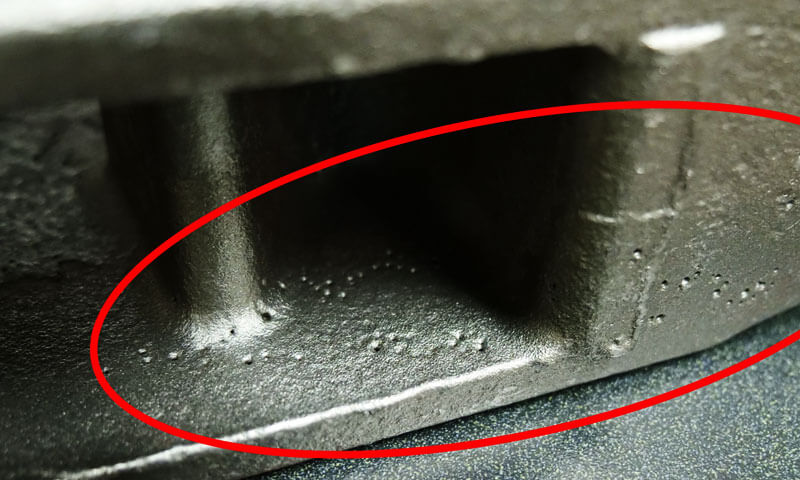
а шкољка има слабу пропустљивост ваздуха, која је склона дефектима као што су порозност и лепљење песка, захтевају строгу контролу процеса.
3. Избор материјала: Класе угљеничног челика за вентиле и погодност за ливење
Избор угљеничног челика за ливене вентиле од воденог стакла мора бити уравнотежен захтеви за услугу— као што је притисак, температура, и средња компатибилност—са Перформансе за ливење потребно за процес воденог стакла.
Различити типови челика нуде различите механичке особине, Хемијске композиције, и глумачко понашање, чинећи избор разреда критичним и за перформансе и за производност.
Основне класе и стандарди угљеничног челика
Примарни разреди угљеничног челика који се користе за вентиле одговарају АСТМ А216 и ГБ / Т 12229 стандарди, са ВЦБ будући да се највише примењује.
Кључне карактеристике уобичајених оцена су сумиране у наставку:
| Челични разред | Стандардни | Хемијски састав (вт.%) | Механичка својства (Нормализован) | Типични услови рада |
| ВЦБ | АСТМ А216 / ГБ / Т 12229 | Ц ≤0,30, Мн 0,60–1,05, И ≤0,60, П ≤0,040, С ≤0,045 | Затезан: 485-655 МПА; Принос ≥250 МПа; Издужење ≥22%; Утицај ≥27 Ј (-29° Ц) | Средњи/низак притисак, -29° Ц до 427 ° Ц, некорозивни медији (водити воду, паром, уље) |
| ВЦА | АСТМ А216 | Ц ≤0,25, Мн ≤0,70, И ≤0,60, П ≤0,040, С ≤0,045 | Затезан: 415–585 МПа; Принос ≥220 МПа; Издужење ≥28% | Нормална температура, низак притисак, ≥20°Ц, опште индустријске воде и гаса |
Наступ |
АСТМ А216 | Ц ≤0,25, Мн 0,80–1,20, И ≤0,60, П ≤0,040, С ≤0,045 | Затезан: 485-655 МПА; Принос ≥300 МПа; Издужење ≥25% | Средњи/високи притисак, -46° Ц до 427 ° Ц, медија ниске температуре и високог притиска |
| ЗГ280-520 | ГБ / Т 12229 | Ц 0,20–0,30, Мн 0,50–0,80, И 0,20–0,50, П ≤0,040, С ≤0,040 | Затезање ≥480 МПа; Принос ≥280 МПа; Издужење ≥20% | Домаћи вентили средњег/ниског притиска; еквивалентно ВЦБ |
Погодност ливења за ливење воденог стакла
Процес ливења воденог стакла намеће посебне захтеве за врсте угљеничног челика како би се обезбедило успешно пуњење, очвршћавање, и компоненте без кварова.
Главна разматрања укључују флудност, скупљање, и осетљивост на вруће пуцање:
- Флудност: Оцене попут ВЦБ и ЗГ280-520 показују добру течност због уравнотежених нивоа угљеника и мангана, омогућавајући растопљеном челику да испуни уске канале вентила и заптивне површине.
ВЦА, са мањим садржајем мангана, показује благо смањену течност, чинећи га погоднијим за једноставније геометрије вентила. Правилна контрола температуре изливања је неопходна да би се избегла хладна затварања или непотпуно пуњење. - Скупљање: Угљенични челик се обично скупља 4.5–5,5% Током солида. Пошто шкољка од воденог стакла има ниску еластичност, подножја морају бити пажљиво дизајнирана — обично 15–25% запремине ливења—за компензацију скупљања и спречавање настанка шупљина у критичним областима као што су тела вентила и поклопци.
- Тенденција врућег пуцања:Наступ садржи већи садржај мангана, што повећава његову подложност врућем пуцању.
Стратегије ублажавања укључују контролисање брзина хлађења током очвршћавања и дизајнирање глатких прелазних трака у геометрији вентила како би се смањила концентрација напона.
4. Основни принципи и процесни систем ливења воденог стакла
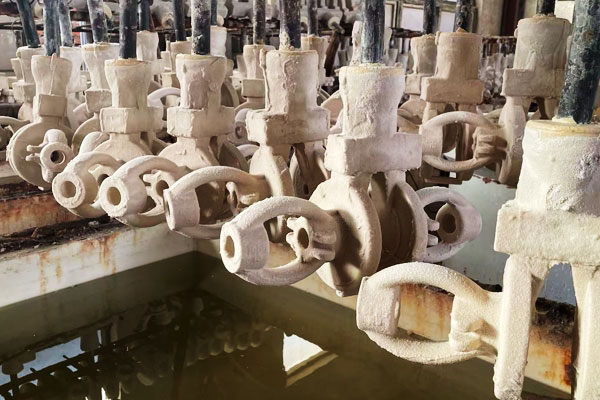
Процес ливења воденог стакла за вентиле од угљеничног челика је систематски пројекат у више корака, који углавном обухвата израду калупа, израда шкољки, девексирање, сипајући, чишћење и термичка обрада.
Његов основни принцип је да се користи топљиви воштани калуп за реплицирање структуре вентила, формирају љуску отпорну на високе температуре кроз више слојева премаза и брушења, уклоните калуп од воска загревањем да бисте формирали шупљину, и на крају ливени растопљени угљенични челик да би се добио бланко вентила.
Ток основног процеса и кључни параметри
Процесни ток вентила од угљеничног челика за ливење воденог стакла је високо стандардизован, и свака веза има строгу контролу параметара како би се осигурао квалитет бланка.
Кључни кораци и технички параметри су следећи:
1. Припрема калупа за восак:
Воштани калуп је основа за осигурање димензионалне тачности вентила. Уобичајени материјал за калупе је мешавина парафина и нискомолекуларног полиетиленског воска, са тачком топљења од 52-56 ℃.
Параметри убризгавања су строго контролисани: температура убризгавања 55-58 ℃, притисак убризгавања 1-2МПа, време држања 3-5с, и време стајања након убризгавања 2-4х да би се елиминисало унутрашње напрезање калупа за восак.
За вентиле са сложеним унутрашњим каналима протока, растворљива језгра (мешавина урее и шећера, омјер 95:5) се користе, који се након израде шкољке може растворити и уклонити водом, избегавајући тешкоће уклањања језгра за сложене структуре.
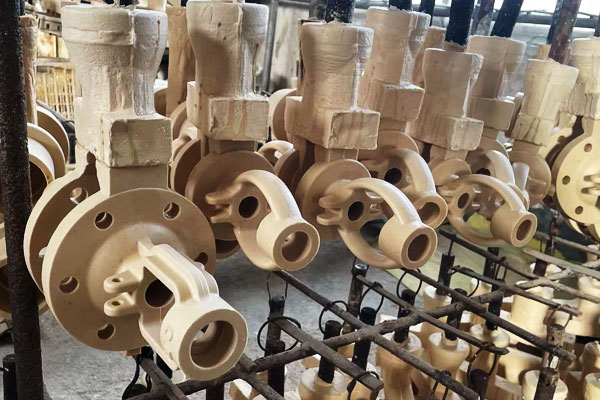
2. Склоп калупа за восак (Груписање стабала):
Квалификовани калупи за восак су заварени на чашицу спруве у разумном распореду, с обзиром на погодност премаза, вентилацију и сушење, и узастопно очвршћавање током изливања.
Размак између воштаних калупа се контролише како би се избегао међусобни утицај током израде и сипања шкољки, а температура заваривања је заснована на тамно црвеној боји ножа за заваривање како би се спречило опекотине калупа од воска.
3. Израда шкољки:
Ово је кључна веза која обезбеђује снагу и квалитет површине калупа. Шкољка се састоји од површинског слоја, прелазни слој и задњи слој.
Површински слој и прелазни слој усвајају композитни процес силицијум диоксида и воденог стакла како би уравнотежили квалитет површине и цену: површински слој користи силицијум-сол и 300-месх циркон прах (омјер 1:3.65) за побољшање завршне обраде површине, а задњи слој користи водено стакло и прах од 200-месх за повећање чврстоће шкољке.
Кључни параметри израде шкољки су: собна температура 25±2℃, влажност површинског слоја 50-60%, Вискозност суспензија (површински слој 38±3с, прелазни слој 35±3с, мерено Јане'с Но. 4 чаша за вискозност), а сваки слој брушења се суши док шкољка не постане чврста пре наношења следећег слоја.
4. Девексирање:
Воштани калуп се уклања депаравањем паром, са притиском паре 0,6-0,8МПа и временом депаравања 15-20мин.
Брзина уклањања воска треба да буде ≥98% да би се избегли остаци воска у шупљини, што ће изазвати карбонске дефекте у празном вентилу.
5. Печење и преливање:
Љуска се пече на 850-950℃ 2-3 сата да би се уклонила влага и преостали угљеник, и побољшати стабилност шкољке при високим температурама.
Температура изливања угљеничног челика (узимајући за пример ВЦБ) је 1520-1560 ℃, а брзина изливања се контролише према дебљини зида вентила: 0.5-1.0м/с за делове са танким зидовима и 0,3-0,5м/с за делове са дебелим зидовима да би се избегло прскање и порозност.
6. Чишћење и завршавање:
Након што се ливење охлади на собну температуру, шкољка се уклања пескарењем (алуминијум оксид песак, величина честица 100-120 меса), а затим спруе, подизач и ивице се уклањају.
За заптивну површину и проточни канал вентила, потребно је даље брушење и полирање да би се испунили захтеви за тачност димензија.
5. Обрада после ливења вентила од угљеничног челика од ливеног стакла
После ливења воденог стакла, вентили од угљеничног челика захтевају систематски третмани после ливења да се осигура Димензионална стабилност, оптимизоване механичке перформансе, квалитет површине, и дугорочну поузданост услуге.
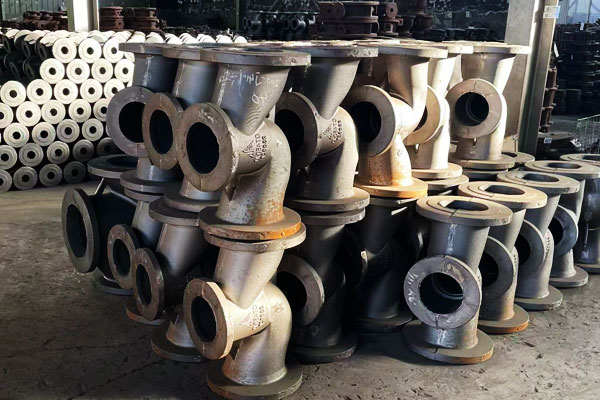
Ослобађање од стреса и топлотни третман
Топлотна обрада је неопходна за ублажавање преостали стресови изазвана неравномерним хлађењем и очвршћавањем и да се пречисти микроструктура за побољшану жилавост, дуктилност, и тврдоћа.
Кључни третмани укључују:
Отклањање топлотног стреса
- Привржен: Смањите унутрашње напрезање услед очвршћавања и неравномерног хлађења.
- Параметри: Типична температура: 550–650°Ц за средње угљеничне челике (Нпр., ВЦБ), трајање: 1-2 сата, праћено спорим хлађењем.
- Утицај: Преостали напони се смањују за 30-50%, минимизирање препостављање, дисторзија, и димензионално одступање током обраде или монтаже.
Нормализација
- Процедура: Загревање одливака изнад АЦ3 (~850–900°Ц) праћен хлађењем ваздуха.
- Сврха: Пречишћава структуру зрна, хомогенизује микроструктуру, побољшава жилавост, и смањује ломљивост.
- Примена: Посебно важно за високоугљеничне ВЦЦ вентиле, који се користе у апликацијама под високим притиском или ниским температурама где крхкост може довести до катастрофалног квара.
Гашење и каљење
- Применљиве оцене: Високоугљенични или специјализовани челици (Нпр., Наступ) које захтевају већу чврстоћу и тврдоћу.
- Процес: Гашење праћено каљењем да се постигне а равнотежа високе границе течења и дуктилности.
- Критичка разматрања: Брзине хлађења морају се пажљиво контролисати, нарочито за сложене геометрије вентила, да се спречи пуцање или изобличење.
Резиме: Топлотна обрада обезбеђује уједначене механичке особине, ублажавање стреса, и припрема за накнадну машинску обраду и завршну обраду површине.
Чишћење површине и уклањање дефеката
Након топлоте, Припрема површине осигурава да се вентил састаје димензионалан, заптивање, и захтеви за квалитет површине:
Размазивање / Пескање
- Уклања преостали песак, оксиди, и скала са површине ливења.
- Пружа а контролисана храпавост површине то појачава адхезија за премазе или боје.
Машинска обрада и обрезивање
- Критичне површине, Лица за заптивање, рупе са навојем, а прирубнице су машински обрађене да чврсте толеранције коришћењем ЦНЦ или конвенционалног глодања.
- Осигурати тачност димензија и правилну монтажу.
Велдинг Репаирс (ако је потребно)
- Велики шупљине скупљања, младенци, или пукотине може се поправити ТИГ или МИГ заваривањем са компатибилним додатним металима.
- Отпуштање напрезања након заваривања је обавезно спречити локализовану дисторзију или концентрацију напрезања.
Ова фаза гарантује да су вентили структурно здрав и димензионално спреман за завршну завршну обраду и премазивање.
Површинска заштита и премазивање
Угљенични челик је подложан корозија, посебно у води, паром, уље, или благе хемијске средине. Површинска обрада штити вентил и продужава радни век.
Типичне методе укључују:
| Врста третмана | Сврха | Белешке / Типични параметри |
| Прајмер и премази боја | Заштита од корозије, посебно за благе медије | Премази на бази епоксида или полиуретана; дебљина 50–150 µм |
| Повдер Цоатинг | Издржљив и уједначен заштитни слој | Погодно за индустријску и спољашњу примену; отпорност на слани спреј ≥500 х након одговарајуће припреме површине |
Е-премаз (Електрофоретски премаз) |
Уједначена покривеност за сложене геометрије | Одлична адхезија и заштита од корозије; идеалан као основа за додатне слојеве боје |
| Хард-Фацинг / Оверлаи Велдинг | Отпорност на хабање заптивних површина или седишта вентила | Волфрам карбид или стелит легуре примењене у критичним областима |
Додатне напомене:
- Површински третмани такође побољшавају хидрауличне перформансе, Смањите турбуленција, и спречити разградња материјала у дугогодишњој служби.
- Правилно Припрема површине (чишћење, минирање, одмашћивање) је кључно за адхезију премаза и отпорност на корозију.
Неразорно тестирање (НДТ) и функционална верификација
Пре коначне монтаже, вентили пролазе свеобухватан преглед Да би се осигурало интегритет и усаглашеност са спецификацијама дизајна:
- Ултразвучно тестирање (Ут): Открива унутрашње пукотине, празнине, и инклузије.
- Радиографски тестирање (Рендген): Открива порозност, шупљине скупљања, и скривених унутрашњих недостатака.
- Пробојно тестирање (Пт): Открива површинске пукотине, посебно на заптивним површинама.
- Хидростатичко испитивање и испитивање под притиском: Потврђује непропусност и оперативни интегритет под пројектним притиском.
Ове инспекције су критичне за под високим притиском, ниске температуре, или корозивно-сервис вентили, где неуспех може имати озбиљне безбедносне и економске последице.
6. Сценарији примене и тржишно позиционирање
Вентили од угљеничног челика за ливење воденог стакла, са њиховом исплативошћу и прилагодљивошћу процеса, заузимају важну позицију на тржишту индустријских вентила, а њихови сценарији примене су уско повезани са њиховим перформансама и нивоима прецизности.
Главна поља примене
- Нафтна и хемијска индустрија: Користи се у цевоводима средњег и ниског притиска за нафту, транспорт гаса и хемијских лаких уља,
као што су засуни, куглични вентили и неповратни вентили од АСТМ А216 ВЦБ материјала, погодан за радне температуре -29℃ до 427℃ и класу притиска 150-300. - Електропривреда: Користи се у системима за циркулацију воде, пароводе и помоћне системе термоелектрана,
са ВЦБ и ЗГ280-520 као главним материјалима, носећи пару средњег притиска и средње температуре. - Муниципал Енгинееринг: Користи се у цевоводима за водоснабдевање и одводњавање, топловода и гасовода за природни гас,
са ВЦА и ВЦБ вентилима као главним производима, захтевају ниску цену и поуздане перформансе заптивања. - Опште машине: Користи се у хидрауличним системима, системи за хлађење и системи за снабдевање горивом машина и опреме, погодан за вентиле сложене структуре и мале серије.
Позиционирање на тржишту и конкурентска предност
У поређењу са другим процесима ливења, вентили за ливење воденог стакла од угљеничног челика имају јасно позиционирање на тржишту:
- У поређењу са Силица Сол Инвестмент Цастинг: Трошак је 30-40% нижи, али је прецизност мања.
Погодан је за средње и ниске вентиле без строгих захтева за завршну обраду површине, и заузима 60-70% тржишта вентила средњег и ниског притиска. - У поређењу са ливењем у песак: Има већу прецизност и бољи квалитет површине, могу формирати сложене структуре,
и погодан је за вентиле са високим захтевима за унутрашње канале протока и заптивне површине, постепено замењујући ливење у песак на тржишту вентила средње прецизности.
7. Трендови развоја и технолошке иновације
Са све већим захтевима индустријских система за квалитет вентила, ефикасности и заштите животне средине,
Технологија ливења воденог стакла за вентиле од угљеничног челика је стално иновирана, а трендови развоја се углавном огледају у следећим аспектима:
- Развој еколошки прихватљивог везива: Развити нискомодулну, нискотоксична везива за водено стакло која замењују традиционални натријум силикат, смањити испуштање отпадних вода и загађење животне средине.
У исто време, промовисати рециклирање отпадног песка и воска како би се побољшало коришћење ресурса. - Оптимизација комбинације процеса: Даље оптимизујте композитни процес силицијум сол-вода стакло, побољшати квалитет површине и тачност димензија одливака (достићи ИТ10-ИТ12),
и сузити јаз са силицијум сол инвестиционим ливењем, проширење примене у вентилима средњег и високог квалитета. - Дигитална и интелигентна производња: Увести технологију дигиталне симулације (као што је ЦАСТсофт) за симулацију процеса изливања и очвршћавања, унапред предвидети и отклонити недостатке.
Усвојите аутоматизоване производне линије за убризгавање воска, израда шкољки и пескарење ради побољшања ефикасности производње и стабилности квалитета. - Надоградња материјала и побољшање перформанси: Развијте нискотемпературне и високе чврстоће угљеничног челика како бисте проширили примену вентила за ливење воденог стакла на ниским температурама (-60℃) и високог притиска (Класа 600) услове рада,
и побољшати отпорност на корозију кроз површинску обраду (као што су цинковање и фосфатирање).
8. Закључак
ливење воденог стакла је а поуздан, прецизан, и еколошки прихватљива метода за производњу вентила од угљеничног челика сложене геометрије.
Пажљивом контролом хемија везива, конструкција шкољке, и управљање топлотом, произвођачи могу постићи висококвалитетне вентиле са одличним механичким перформансама, тачност димензија, и површински завршетак.
Са развојем еколошки прихватљивих везива, дигитална симулација и интелигентна производња,
вентили за ливење воденог стакла од угљеничног челика ће даље проширити своју примену у средњим и врхунским индустријским пољима, и играју важнију улогу у безбедности и стабилности индустријских флуидних система.
Често постављана питања
Шта је ливење воденог стакла?
Ливење воденог стакла је процес прецизног ливења који користи топљиви воштани калуп обложен шкољком на бази воденог стакла за стварање сложених облика вентила од угљеничног челика.
Восак се уклања депаравањем, а у шупљину се сипа растопљени челик.
Које су типичне класе угљеничног челика које се користе за вентиле?
Уобичајене оцене укључују ВЦБ, ВЦА, Наступ (АСТМ А216) и ЗГ280–520 (ГБ / Т 12229). Избор зависи од притиска, температура, и средње.
ВЦБ се широко користи за средње- и апликације ниског притиска, док је ВЦЦ погодан за услуге високог притиска или ниске температуре.
Како се ливење воденог стакла може упоредити са ливењем силицијум-сола?
Лијевање воденог стакла је исплативије, има брже производне циклусе, и погодан је за средње- и вентили ниске класе, док ливење силицијум сол нуди већу завршну обраду површине и тачност димензија, што га чини идеалним за врхунске вентиле.
Који третмани након ливења су потребни?
Кључни третмани укључују: ублажавање стреса, нормализација или каљење, обрада, поправка квара, чишћење површине, и премазивање (епоксидан, превлака у праху, или е-премаз) да би се обезбедио механички интегритет, отпорност на корозију, и димензионална тачност.