


Одливци тешке опреме су структурне и функционалне компоненте произведене уливањем растопљеног метала у калупе за стварање делова који комбинују сложене геометрије, Висока механичка чврстоћа, и исплатива производња у великом обиму.
Незаменљиви су у индустријама као што је грађевинарство, рударство, пољопривреда, шина, морске и енергетске.
Правилан избор материјала, процес ливења, термичка и механичка накнадна обрада, и ригорозна контрола квалитета одређују радни век и цену животног циклуса.
1. Шта су одливци тешке опреме
Одливци тешке опреме су металне компоненте у облику мреже које се производе процесима ливења (Нпр., ливење песка, Изгубљени ливење пене, Инвестициони ливење, центрифугално ливење) намењен за конструктивну или функционалну носећу службу у покретној или стационарној тешкој механизацији.

Дистинктивне карактеристике
- Величина & скала. Масе се обично крећу од десетина килограма (Нпр., компактна кућишта мењача ≈ 50 кг) до много тона (велики оквири рударских камиона и кућишта млинова — десетине до стотине тона).
Линеарне димензије обично прелазе неколико метара за велике склопове. - Функција носивости. Ови делови преносе статичка и динамичка оптерећења (савијање, торба, аксијалне силе и удар) и стога захтевају контролисану комбинацију снаге, жилавост и крутост.
Типичне компоненте укључују гране, оквир, кућишта, спојнице и главчине. - Отпорност на животну средину. Дизајниран за излагање прашини, влагу, Корозивне хемикалије (ђубрива, соли),
абразиви и широки температурни опсег (пример прозора услуге: −40 °Ц до +150 ° Ц; екстреми могу захтевати специјализоване легуре или површинску заштиту). - Компромис дизајна — цена наспрам издржљивости. Одливци често коштају више за производњу по делу од једноставних фабрикованих завара, али обезбеђују интегрисану геометрију,
мање склопова и елиминисање међуножја завара (уобичајена места настанка пукотина), што резултира дужим животним веком на терену и нижим укупним трошковима власништва за многе апликације за тешке услове рада.
Репрезентативни циљеви учинка (типичан, применом)
- Затезна чврстоћа (Рм): структурне ливене компоненте: ≥ 400 МПА (уобичајено за нодуларно гвожђе, ливени челици средње чврстоће);
Компоненте високог стреса (куке за кран, подизање очију): до 700–900 МПа за гашен & каљени легирани челици. - Жилавост (Цхарпи В): специфицирати апсолутна енергија на температури, Нпр., ≥ 20 Ј на -20 °Ц (цитирано као „ЦВН ≥ 20 Ј @ -20 °Ц”), са прихватањем према АСТМ Е23 / ИСО 148.
- Отпорност на хабање: дефинишу или тврдоћу или стандардизовано испитивање хабања; Нпр., Тврдоћа по Бринелу ХБ ≥ 200 за компоненте отпорне на хабање, или наведите АСТМ Г65 границе губитка масе точкова од пешчане гуме.
- Димензионална стабилност / толеранције: велики структурални одливци обично прихватају ±1–3 мм по метру у зависности од критичности обележја;
одредити строже толеранције (Нпр., ± 0,1-0,5 мм) само за прецизне монтажне површине након завршне обраде.
2. Маркет & Примена одливака тешке опреме
Одливци тешке опреме служе различитим апликацијама за тешке услове рада:

- Изградња & земљани радови: кашике, буба, спојници, кућишта пинова.
- Рударство: чељусти дробилице, средства за млевење, кућишта млинова.
- Пољопривреда: плугсхарес, кућишта зупчаника, компоненте трактора.
- Железничар & транспорт: спојници, Кочиони компоненте, рамови камиона.
- Маринац & на одбору: Пропелер Хубс, кућишта пумпе, Средство за кормило.
- Генерација електричне енергије & уље & гас: Кућишта за турбине, Тела вентила, кућишта пумпе.
Сваки сектор намеће посебне захтеве: отпорност на хабање и ударну жилавост у рударству; отпорност на корозију у поморству; издржљивост на замор у шинама; и чврсте толеранције и глатке завршне обраде у хидрауличној и ротационој опреми.
3. Уобичајени избор материјала — Одливци тешке опреме
Ливено гвожђе
- Сива лијевана гвожђа (ГИ)
-
- Зашто се користи: Одлично пригушивање, добра тлачна чврстоћа, ниска цена, лако се изливају за велике сложене облике.
- Типична употреба: Машинске базе, кућишта, неструктурни поклопци.
- Својства: Умерена затезна чврстоћа, Добра израда, слаба дуктилност/жилавост.
- Нодуларно/нодуларно ливено гвожђе (Сг / Дуктилни гвожђе, АСТМ А536)
-
- Зашто се користи: Комбинација снаге и жилавости са нижом ценом од челика; графитни сфероиди дају дуктилност.
- Типична употреба: Спојнице, одређени конструктивни одливци, зупчаници, компоненте средњег оптерећења.
- Својства: Добар отпор умор, заварљив са опрезом, реагује на стрпљење (Ади) за веће перформансе.
- Збијено графитно гвожђе (ЦГИ)
-
- Зашто се користи: Између сивог и нодуларног гвожђа—боља снага и умор од ГИ, боља топлотна проводљивост од нодуларног гвожђа.
- Типична употреба: Блокови мотора, конструкцијски делови средњег напрезања где је потребно пригушивање вибрација плус чврстоћа.
- Бели гвожђе & Легирано бело гвожђе
-
- Зашто се користи: Изузетно тврда и отпоран на хабање (често површински очвршћен топлотном обрадом), крт осим ако није легиран/третиран.
- Типична употреба: Подлоге, чељусти дробилице, високоабразивни уметци (могу се ливети као заменљиви хабајући делови).
Цаст Стеелс
- Угљеник & Нисколегирани ливени челици (Нпр., АСТМ А216 ВЦБ, А350 Л0 итд.)
-
- Зашто се користи: Већа затезна чврстоћа и жилавост од гвожђа; бољи утицај и понашање код умора; заварљив и поправљив.
- Типична употреба: Структурални, кућишта под притиском, куке за кран, високо оптерећени оквири.
- Легирани ливени челици (ЦР-МО, Ин-Цр-и, итд.)
-
- Зашто се користи: Скројен за високу чврстоћу, повишена температура, отпорност на хабање или удар. Термичка обрада до комбинација високе чврстоће/жилавости.
- Типична употреба: Угашен & каљене компоненте у апликацијама са високим напрезањем.
Посебне легуре & Нехрђајући
- Аустенитни и феритни нерђајући одливци (ЦФ8 / ЦФ8М, АСТМ А351 / А743)
-
- Зашто се користи: Отпорност на корозију (морска вода, Хемијска изложеност), добра дуктилност.
- Типична употреба: Кућишта пумпе, марински делови, корозивна средина структурни делови.
- Дуплекс & Супер дуплекс (Нпр., 2205, 2507 еквивалентс)
-
- Зашто се користи: Већа чврстоћа од аустенитног нерђајућег челика и супериорна отпорност на пуцање хлоридним стресом и корозијом; користи се када корозија + потребна је снага.
- Типична употреба: Опрема за морску воду, оффсхоре компоненте.

- Високо никла & Легуре отпорне на топлоте (Хастеллои, Уносилац, Легура 20, итд.)
-
- Зашто се користи: Изузетна отпорност на корозију или високе температуре; скупо - користи се само тамо где је потребно.
- Типична употреба: Хемијска обрада, тешке корозивне средине, високотемпературна кућишта.
Пројектовано & Композитни приступи
- Аустемпедирано дуктилно гвожђе (Ади) - дуктилни гвожђе обрађена у бејнитску матрицу (већа снага + отпорност на хабање).
- Прекривачи од белог гвожђа, који тврди, керамичке/металне облоге — користи се да се зонама хабања пружи веома висока отпорност на хабање, док је ливење чвршће и јефтиније.
- Функционално класификовани или биметални одливци — комбинујте чврсти основни метал са легурама тврде површине или заменљивим хабајућим уметцима.
Опсези типичних механичких својстава — илустративна табела
Вредности су индикативне. Коначни дизајн мора да користи сертификоване МТР/испитне податке и резултате термичке обраде специфичне за добављача.
| Материјална породица | Типична затезна Рм (МПА) | Издужење (%) | Типична тврдоћа (Хб) | Типична употреба |
| Сива лијевана гвожђа (АСТМ А48) | 150-350 | 0.5-2 | 120-260 | Кућишта, базе |
| Дуктилни гвожђе (АСТМ А536) | 400-700 | 2-18 | 140-260 | Структурни/средњи делови |
| Аустемпедирано дуктилно гвожђе (Ади) | 700-1,100 | 2-6 | 200-350 | Велика снага + носите делове |
| Збијено графитно гвожђе (ЦГИ) | 350-600 | 1-8 | 160-280 | Блокови мотора, структурални |
| Бело/легирано бело гвожђе | 300-900 (ломљив) | <1 | 400–700+ | Абразивне облоге, чељусти |
| Угљенични/нисколегирани ливени челик | 400-800 | 8-20 | 150-320 | Структурални, делови под притиском |
| Угашен & Каљени легирани челик | 700–1.300 | 8-18 | 250-450 | Куке са високим оптерећењем, шахтови |
| Аустенитни нерђајући ливени (ЦФ8 / ЦФ8М) | 450-700 | 20-45 | 120-250 | Корозивне средине |
| Дуплекс/Супер-дуплекс | 600-1,000 | 10-25 | 200-350 | Морска вода, на одбору |
4. Процеси ливења & Технологије
Одабир правог процеса ливења је један од најранијих и најважнијих избора у производњи компоненти тешке опреме.
Избор одређује достижну геометрију, металуршки квалитет, површинска завршна обрада, Димензионална толеранција, цена алата и време испоруке — и то снажно утиче на потребе за топлотном обрадом у наставку, машинска обрада и НДТ.
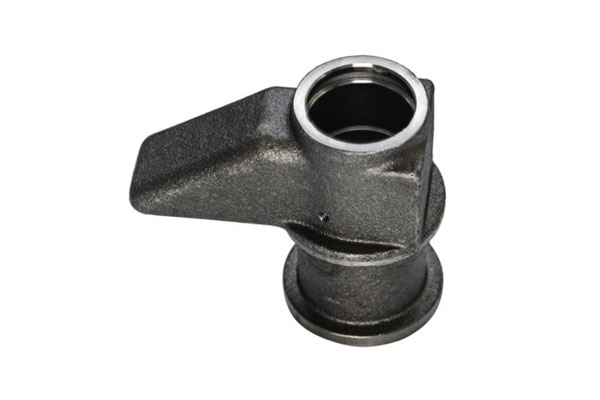
кључни покретачи процеса
Приликом избора путање ливења, измерите ове примарне покретаче:
- Величина дела и тежина (кг → тоне), и да ли је потребан један комад или више склопова.
- Геометрија сложеност (подрезати, танке мреже, Унутрашње шупљине).
- Материјална породица (гвожђе против обојених гвожђа; нехрђајући, дуплекс, Ни легуре).
- Потребна механичка својства (жилавост, умор, зоне хабања).
- Димензионална толеранција & површинска завршна обрада (као ливена наспрам завршно обрађених лица).
- Обим производње & јединична цена (амортизација алата).
- Инспекција и металуршка чистоћа потребе (критичне зоне замора или притиска).
- Еколошки, енергетска и безбедносна ограничења (емисија, рекултивација песка).
Зелени песак (конвенционални песак) ливење
- Како то ради: Узорци се утискују у пешчане калупе везане глином/органским везивом; језгра формирају унутрашње шупљине.
- Материјали: Широк опсег — сиво гвожђе, дуктилни гвожђе, челик.
- Предности: Најнижа цена алата, флексибилан за веома велике делове, лако модификовати обрасце. Идеалан за појединачне комаде и мале до средње количине.
- Ограничења: Грубер површине, веће толеранције, већи ризик од порозности ако затварање/излазни стуб није оптимизован.
- Типичне скале & метрике: део тежине из <10 кг то 100+ тона; површина ~Ра 6–20 µм (приближно); Димензионална толеранција: ±1–5 мм/м (зависно од апликације).
- Апликације: Велика кућишта, млинске базе, рамови камиона, веома велика кућишта пумпе.
Лимена љуске (песак обложени смолом) ливење
- Како то ради: Пешчане шкољке обложене смолом формиране на загрејаним шарама; две половине састављене са језгрима по потреби.
- Материјали: Гвожђе и нешто челика; све више се користи код нодуларног гвожђа и одређених челика.
- Предности: Боља тачност димензија и финија завршна обрада површине од зеленог песка; могући тањи делови. Добро за средње количине.
- Ограничења: Већи трошак алата од зеленог песка; мања максимална величина од зеленог песка.
- Типичне скале & метрике: тежине дела до неколико тона; површина ~Ра 1–6 µм; толеранције ±0,3–2 мм/м.
- Апликације: Кућишта зупчаника, средњи структурни одливци, делови којима је потребна побољшана завршна обрада.
Инвестициони ливење (изгубљени восак)
- Како то ради: Узорак воска(с) састављени у дрво, керамичка шкољка изграђена око узорка, уклоњен восак, керамичка шкољка печена и пуњена растопљеним металом.
- Материјали: Изводљиво за челик и нерђајући материјал; широко се користи за обојене (У, Цу, Алтер); могуће веће ливење са посебним подешавањима.
- Предности: Одличан детаљ, фина површина, танки одељци, Блиско-нето облик. Ниска обрада.
- Ограничења: Висока цена алата и процеса; традиционално за мале и средње делове, иако велики Инвестициони одливци могуће са специјалном опремом.
- Типичне скале & метрике: тежине од неколико грама до неколико тона; површина ~Ра 0,4–1,6 µм; толеранције ±0,05–0,5 мм.
- Апликације: Прецизна кућишта, сложени делови од нерђајућег челика, компоненте где чврста геометрија и завршна обрада смањују машинску обраду.
Изгубљени ливење пене
- Како то ради: Узорак ЕПС пене постављен у невезан песак; растопљени метал испарава пену, попуњавање шупљине.
- Материјали: Гвоздени и обојени; атрактиван за гвоздене делове у облику скоро мреже.
- Предности: Елиминише језгра за сложену унутрашњу геометрију; нижи трошак алата вс. инвестиција; добро за сложене велике одливе.
- Ограничења: Контрола процеса потребна да би се спречили дефекти гаса; обрада површине и толеранција зависе од збијености песка.
- Типичне скале & метрике: средње до велике делове (десетине до хиљаде кг); површинска обрада слична ливењу у песак ~Ра 2–10 µм; толеранције ±0,5–2 мм/м.
- Апликације: Сложени кућишта, кућишта пумпи са унутрашњим пролазима, компоненте аутомобила и опреме где би језгра била тешка.
Центрифугално ливење
- Како то ради: Истопљени метал се сипа у ротирајући калуп; центрифугална сила дистрибуира метал и минимизира заробљавање гаса/шљаке.
- Материјали: Широк распон; обично се користи за пегле, челик, бронзес.
- Предности: Густ, звучни одливци са добрим механичким својствима аксијално (одличан за прстење, чашица, рукаве). Ниска инклузија/порозност.
- Ограничења: Геометрија ограничена на округле/осе симетричне делове; алатке специјализоване.
- Типичне скале & метрике: прстен & цилиндри од малих пречника до више метара; одлична унутрашња чврстоћа; толеранције ±0,1–1 мм у зависности од завршетка.
- Апликације: Цилиндричне компоненте: чауре за лежајеве, чашица, цев, велики прстенови и цилиндрична кућишта.
Трајни калуп & ливење (углавном обојених)
- Како то ради: Истопљени метал се сипа или убризгава у металне калупе за вишекратну употребу (Стални калупи) или ливење под високим притиском.
- Материјали: Углавном обојени (Алтер, Цу легуре); неки трајни калупи ниског притиска за одређене челике/бронзе.
- Предности: Одлична површинска завршна обрада, чврсте толеранције, брзо време циклуса за велике количине.
- Ограничења: Високи трошак алата, није типично за веома велике делове тешке опреме од жељеза.
- Типичне скале & метрике: мале до средње делове; површина Ра 0,4–1,6 µм; толеранције ±0,05–0,5 мм.
- Апликације: Неструктурна кућишта, компоненте код којих је пожељно смањење тежине преко алуминијума.
Непрекидно ливење (узводно напајање)
- Како то ради: Производи гредице/плоче за низводно ковање/машинску обраду; није процес завршне обраде за стварне тешке компоненте, али је релевантан за снабдевање материјалом.
- Релевантност: Квалитет улазних сировина утиче на садржај инклузије и хомогеност легуре за низводне ливнице.
5. Топлотни третман & Термичка обрада
Топлотни третман је примарна ливница полуге и радње за термичку обраду које користе за претварање ливених микроструктура у комбинације снага, жилавост, отпорност на хабање и стабилност димензија захтевају одливци тешке опреме.
Уобичајени процеси топлотне обраде и када их користити
Температуре и времена испод су типични инжењерски распони. Завршни циклуси морају бити валидирани за одређену легуру, величина пресека и геометрија дела и забележени у листи процеса добављача.
Аннеал за ублажавање стреса (ублажавање стреса)
- Сврха: Смањите заостала напрезања од очвршћавања, груба обрада или заваривање.
- Типичан циклус: Загрејати ~500–700 °Ц, држите за изједначење (време зависи од дебљине пресека), споро хлађење.
- Када се користи: Стандардно након тешке грубе обраде или вишепролазног заваривања; пре завршне обраде ради стабилности димензија.
- Утицај: Смањује принос дисторзије без веће промене микроструктуре.
Нормализација
- Сврха: Рафинирајте грубо ливено зрно и хомогенизујте матрицу да бисте побољшали жилавост и припремили се за накнадно каљење/гашење.
- Типичан циклус: Загрејати ~850–980 °Ц (изнад аустенитизације за челике), хлађење на ваздуху за пречишћавање зрна.
- Када се користи: Ливени челици пре гашења & нарав, или када је ливена микроструктура груба.
- Утицај: Производи финије, уједначенија феритна/перлитна микроструктура и стабилизација димензија.
Угасити & нарав (К&Т)
- Сврха: Производе високу чврстоћу плус жилавост за компоненте које су под високим напрезањем или које су критичне за умор.
- Типичан циклус: Аустенитизе ~840–950 °Ц зависно од легуре → гашење (уље/вода/полимер или гас) → темперамент ~450–650 °Ц да би се постигла потребна жилавост/тврдоћа.
- Када се користи: Куке за кран, високонапонски оквири, ковани/ливени челици који захтевају Рм >> 600 МПА.
- Критичне контроле: Угасите озбиљност и причвршћивање делова да бисте избегли пуцање/изобличење; распоред каљења прилагођен за балансирање између тврдоће и жилавости.
Источно ублажавање (за АДИ — Аустемперед дуктилно гвожђе)
- Сврха: Произвести ауферитну матрицу (баинитни ферит + стабилизовани угљеник у аустениту) за високу чврстоћу + добра дуктилност/отпорност на хабање.
- Типичан циклус: Аустенитизе (Нпр., ~900–950 °Ц) → угасити се аустемперинг купка на 250–400 °Ц и држите док се трансформација не заврши → охлади.
- Када се користи: Компоненте које се троше које захтевају комбинацију жилавости и отпорности на хабање (Нпр., подметач, неки носе шине).
- Утицај: АДИ достиже висок Рм (често 700–1100 МПа) са корисном дуктилношћу; контрола процеса и чистоћа су критични.
Враголовање (пуно жарење, сфероидизовати)
- Сврха: Омекшати ради обрадивости (сфероидизовати), ослободити стреса, или повратити дуктилност након обраде на високим температурама.
- Типичан циклус: Загрејати до субкритичних или ниских температура аустенитизације (зависи од легуре) и држе дуго времена; контролисано споро хлађење.
- Када се користи: За олакшавање машинске обраде тврдог ливеног белог гвожђа или челика са високим садржајем угљеника, или за производњу сфероидизованих карбида.
Решење Аннеал / третман решења (нехрђајући & дуплекс)
- Сврха: Раствара преципитате и враћа отпорност на корозију; за дуплекс, постићи уравнотежен аустенит/ферит.
- Типичан циклус:900-1150 ° Ц (материјално зависна) → брзо хлађење (гашење/вода) да би се избегло таложење сигма фазе или карбида.
- Када се користи: Нерђајући одливци и дуплекс делови након ливења/заваривања. Захтева строгу контролу како би се избегла сензибилизација.
Очвршћавање површине & специјализоване термичке процесе
- Учвршћивање индукције, стврдњавање пламеном, карбуризам, нитрирање, ласерска облога, топлотни спреј — користи се када је отпорност на хабање потребна само у одређеним локалним зонама.
- Слане купке / гашење растопљене соли историјски коришћен (посебно за аустемперинг); Размишљања о животној средини и руковању могу дати предност флуидизованим слојевима или алтернативама за гашење гаса.
Избор процеса према породици материјала (практично упутство)
- Сива лијевана гвожђа: обично ослобађање од стреса или жарење да се стабилизује; не К&Т. Користите АДИ процес ако је потребна већа снага.
- Дуктилни гвожђе: ослобађање од стреса или источно ублажавање (да направи АДИ) у зависности од захтеваног Рм/жилавости. Нодуларно гвожђе може бити каљено или жарено ради обрадивости.
- Цаст Стеелс (ниско легура):Нормализе за префињеност као ливена; угасити & нарав за високу чврстоћу; ублажавање стреса за контролу димензија. ПВХТ може бити потребан за делове под притиском.
- Легура челика (ЦР-МО, Ин-Цр-и): К&Т за добијање високе чврстоће/жилавости; потребна строга контрола аустенитизације и каљења.
- Нехрђајући (аустенитски):Решење Аннеал и контролисано гашење ради одржавања отпорности на корозију; избегавајте опсеге каљења који изазивају преосетљивост.
- Дуплек Стаинлесс: жарење раствора на одређеној температури праћено брзим хлађењем да би се сачувао дуплекс баланс; захтевају контролисано хлађење да би се избегла сигма фаза.
- Бели гвожђе / Хигх-Цр гвожђе: обично улога за хабање; локална топлотна обрада или наваривање могу бити пожељнији да би се избегло крхкост целог ливења.
6. Обрада & Завршне операције — Одливци тешке опреме
Одливци тешке опреме—од 50 кг кућишта преноса трактора на рамове рударских камиона од 150 тона — захтевају специјализовану машинску обраду и завршне операције да би се груби одливци трансформисали у функционалне, Издржљиве компоненте.

Припрема пред машинску обраду — Обезбеђивање прецизности
Сврха: Уклоните недостатке, Смањите варијабилност, и ослободити заостало напрезање пре формалне обраде.
Уклањање дефекта & Површинско климатизација
- Уклањање успона/капије: Резање пламеном (окси-ацетилен, ~3100°Ц) за угљенични челик/ливено гвожђе; угљенично лучно изрезивање (30–50 В) за легиране челике. Циљајте прелазни корак ≤2 мм да бисте избегли подизање напона.
- Бљесак & Бурр Гриндинг: Угаоне брусилице (15–20 кВ) или широкотрачне брусилице (1.2 м) да се постигне Ра 25–50 μм, уклањање инклузија како би се спречило брбљање.
- Црацк & Поправка порозности: MIG (карбонски челик) или ТИГ (легура челика) заваривање одговарајућим додатним металом; брушење након заваривања + МПИ инспекција.
Релиални ослобађање од стреса
- Топлотни третман: 600-700 ° Ц (ливено гвожђе) или 800–900°Ц (челик), 2–4 х по 25 дебљина мм мм; смањује стрес за 60-80%.
- Природно старење: 7–14 дана на температури околине за нодуларно гвожђе са ниским захтевима за напрезањем.
Машинска обрада језгра — циљана прецизност
Само критичне функционалне области (рупе за вијке, носећи седишта, спојне површине) су прецизно обрађене.
Структурне компоненте (Гране багера, Оквири булдожера)
- Флат Сурфаце Глодање: Млинови за бушење пода, карбидни умеци, равност ≤0,1 мм/м, РА 6.3-12.5 μм.
- Бушење рупа & Тапкање: М20–М60 са унутрашњим бургијама за расхладну течност, ХСС-Е славине обложене ТиН, ИСО 6Х нити.
Компоненте мењача/погона (Мењач & Кућишта осовина)
- Досадно лежиште лежаја: Ø200–500 мм, ЦБН Алати, ±0,02 мм пречника, заобљеност ≤0,01 мм, РА 1.6-3.2 μм.
- Спигот Турнинг: Коаксијалност ≤0,03 мм коришћењем алата под напоном на ВТЛ-овима.
Компоненте отпорне на хабање (Црусхер Линерс, Зуби кашике)
- Млевење: Дијамантски точкови (120-180 Грит), 20–30 м/мин, дубина ≤0,05 мм.
- Вире ЕДМ: Толеранција ±0,01 мм, обрада без напрезања за сложене облике.
Избор алата — компатибилност материјала
| Цастинг Материал | Операција обраде | Материјал алата / Премаз | Брзина сечења (м / мој) | Живот алата (назива) |
| Сива лијевана гвожђа | Глодање/Бушење | ВЦ-ЦО + Тиалн | 200-300 | 50-100 |
| Дуктилни гвожђе | досадно | 60% ЦБН + керамички | 100-150 | 20-50 |
| угљенични челик | Окретање | ХСС-Е + Тицн | 150-200 | 30-80 |
| Високо-Цр бело гвожђе | Млевење | Дијамантски (веза смоле) | 20-30 | 10-20 |
Операције завршне обраде: Повећање издржљивости & Компатибилност
Завршна обрада површина за ливење тешке опреме служи три основне сврхе: отпорност на корозију (за спољашње/оштре средине), заштита од ношења (за абразивне апликације), и компатибилност склопа (за парне делове).
Завршне обраде отпорне на корозију
- Сликање: Најчешћа завршна обрада за структурне ливење (Нпр., оквири багера). Процес укључује:
-
- Пре-третман: Размазивање (коришћењем челичног зрна, 0.5-1.0 мм) постиже Са 2.5 чистоћа (за ИСО 8501-1) и површински профил од 50–80 μм за пријањање боје.
- Пример: Епоксидни прајмер (60–80 μм дебљина сувог филма, ДФТ) за баријеру од корозије.
- Топцоат: Полиуретански завршни премаз (80–120 μм ДФТ) за УВ отпорност. Тотални систем ДФТ: 140-200 μм, постизање постизања 5+ године заштите од корозије у индустријским срединама.
- Топло-поцинчавање: Користи се за компоненте од ливеног гвожђа (Нпр., делови пољопривредних трактора) изложени соли или хемикалијама.
Одливци су потопљени у растопљени цинк (450° Ц) да се формира слој легуре цинк-гвожђе од 80–120 μм, пружа отпорност на слани спреј ≥500 сати (по АСТМ Б117).
Завршне обраде за повећање хабања
- Који тврди (Велд Оверлаи): Критично за подручја са високим хабањем (Нпр., канте усне, чељусти дробилице).
Легиране жице (Нпр., Хромијум-карбид, Цр₃Ц₂) депонују се МИГ заваривањем, стварање слоја дебљине 3–5 мм са ХБ 550–650. Ово продужава век хабања за 3–5× у односу на. ливени челик без премаза. - Учвршћивање индукције: Седишта лежајева и осовине (Нпр., осовине рударских камиона) се загревају преко индукционих намотаја (20–50 кХз) до 850–900°Ц,
затим угашен, стварање мартензитног слоја дубине 2–4 мм са ХРЦ 50–55. Ово побољшава површинску тврдоћу уз задржавање жилавости језгра.
Прецизне површинске завршне обраде
- Лажење: За ултра чврста лежишта (Нпр., лежајеви главчине ветротурбине), лаппинг користи абразивна једињења (Алумина, 0.5 μм) и ротирајућу преклопну плочу
за постизање површинске завршне обраде Ра 0,025–0,05 μм и равности ≤0,005 мм—критично за минимизирање буке лежајева и продужење века трајања. - Хонинг: Проврти хидрауличних цилиндара (Нпр., цилиндри за подизање багера) су брушени дијамантским брусним камењем, стварање шрафиране површине (РА 0.2-0.4 μм) који задржава нафту, смањење трења и побољшање перформанси заптивача.
7. Тржишни трендови и будући правци
Индустрија ливења тешке опреме се развија како би испунила циљеве одрживости, Технолошка напредњака, и глобалне потражње:
- Лигхтвеигхтинг: Произвођачи оригиналне опреме замењују ливено гвожђе одливцима од челика и алуминијума високе чврстоће како би смањили тежину опреме (Нпр., 10–15% лакши багери), смањење потрошње горива за 5-8%.
- Греен Мануфацтуринг: Ливнице усвајају нискоемисионо топљење (електролучне пећи вс. куполе на кокс) и рециклирање отпада (90% отпад од ливеног гвожђа се рециклира, смањење емисије ЦО₂ за 30%).
- Смарт Цастингс: Уградња сензора (температура, напрезање) у одливцима за праћење перформанси у реалном времену (Нпр., чворишта ветротурбина са сензорима оптерећења) омогућава предиктивно одржавање, продужава радни век за 20-30%.
8. Изазови и решења
Ливење тешке опреме суочава се са сталним изазовима, са иновативним решењима која се појављују за њихово решавање:
- Велики дефекти ливења: Шупљине за скупљање у деловима дебелих зидова (Нпр., 100 мм рамови рударских камиона) се ублажавају помоћу софтвера за симулацију (оптимизација дизајна успона) и узастопно преливање (пуњење калупа у фазама).
- Притисак трошкова: Раст цена сировина (Нпр., челични отпад горе 20% у 2024) надокнађени су модуларним дизајном ливења (спајање 2–3 заварених дела у један одлив) и 3Д штампане калупе (смањење трошкова алата путем 40%).
- Недостатак квалификоване радне снаге: Аутоматски системи за изливање (роботске кутлаче) и НДТ са АИ погоном (машинско учење за откривање недостатака) замењују ручни рад, побољшање доследности и смањење ослањања на квалификоване раднике.
Изаберите ЛангХе за ливење тешке опреме
Лангхе нуди свеобухватан Одливци тешке опреме услуге, покрива цео процес од 3Д дизајна, симулација ливења, и израда калупа до великог топљења ливеног челика, сипајући, топлотни третман, прецизна обрада, и површинску заштиту.
Компанија производи појединачне одливке у распону од 50 кг то 150 тона, служећи индустријама као што су грађевинске машине, рударска опрема, енергија, и марински инжењеринг.
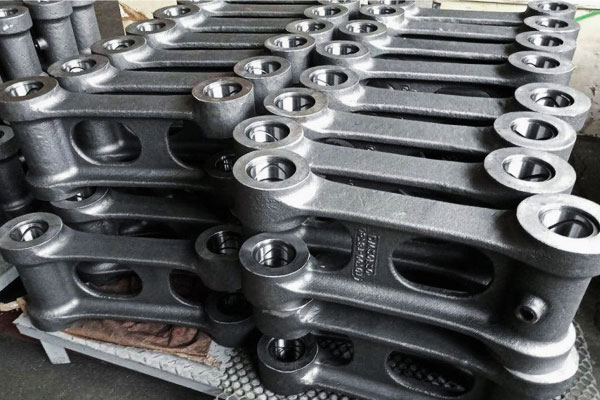
Са вишеструким могућностима процеса (ливење песка, Изгубљена пенасти ливење, ливење у песку од смоле, итд.) и широк спектар материјала (карбонски челик, челик са ниским легуром, челик отпоран на хабање, нерђајући челик, и специјалне легуре),
Лангхе пружа стриктно осигурање квалитета кроз анализу хемијског састава, неразорно тестирање (УТ/РТ/МТ/ПТ), и инспекцију димензија да би се задовољио АСТМ, У, и ИСО стандарди, обезбеђивање дугорочне поузданости у најзахтевнијим условима рада.
Закључак
Одливци тешке опреме оличавају парадокс — масиван, али прецизан, традиционално, али високотехнолошко.
Како се дигитализација судара са металуршком науком, ове компоненте ће ојачати, упаљач, и одрживији.
Будућност индустрије није у напуштању ливења, већ у њеном подизању кроз моделирање засновано на физици и токове материјала затворене петље.
Када следећа генерација рударских лопата копа дубље или ветротурбине достигну више, њихова срца ће куцати са алгоритамском интелигенцијом и еколошком одговорношћу.
„Ми обликујемо гвожђе; онда гвожђе обликује свет“.
— Ливничка пословица уписана на капији Америчког ливничког друштва

