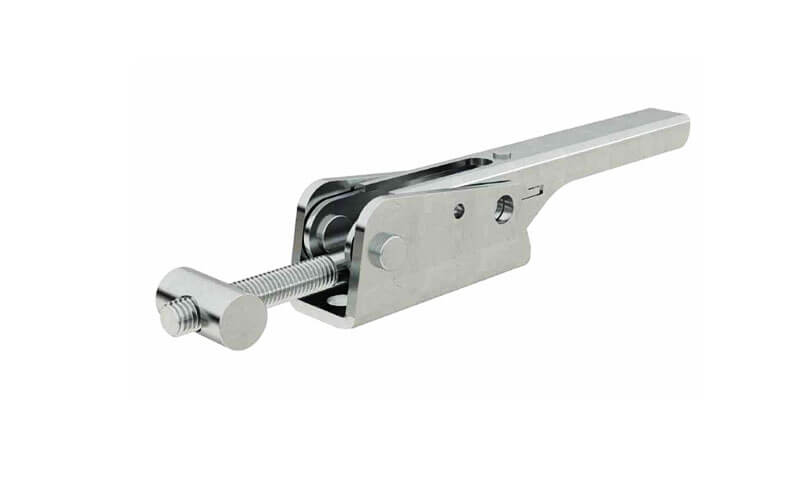
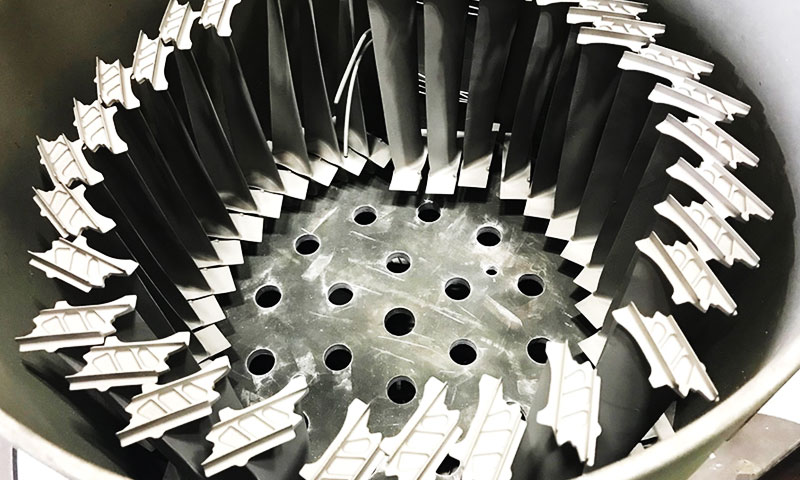
Corte a laser em aço inoxidável representa um avanço transformador na fabricação moderna, unindo a durabilidade inerente e a resistência à corrosão do aço inoxidável com a precisão e eficiência da tecnologia laser avançada.
Desde a sua adoção industrial na década de 1970, o corte a laser progrediu do simples processamento de folhas para um método altamente refinado, capaz de produzir trabalhos complexos, componentes de alta tolerância em uma ampla variedade de classes e espessuras de aço inoxidável.
Impulsionado por demandas por precisão, velocidade, e desperdício de material mínimo, esta técnica tornou-se indispensável em indústrias como a aeroespacial, automotivo, dispositivos médicos, processamento de alimentos, e design arquitetônico.
Além de seus benefícios mecânicos, corte a laser em aço inoxidável apoia tendências de fabricação digital, oferecendo integração perfeita com sistemas CAD/CAM, linhas de produção automatizadas, e sistemas de controle de qualidade em tempo real.
1. O que é tecnologia de corte a laser?
Corte a laser é um não-contato, processo de corte térmico de alta precisão que utiliza um foco, feixe de laser de alta potência para derreter, queimar, ou vaporizar o material ao longo de um caminho definido.
É amplamente utilizado em indústrias que vão desde aeroespacial e automotiva até eletrônica e dispositivos médicos devido à sua velocidade, precisão, e flexibilidade.

Princípio de Operação
Na sua essência, o corte a laser envolve direcionar um coerente, feixe de laser de alta intensidade na superfície da peça de trabalho.
O feixe de laser é gerado dentro de um ressonador de laser, onde a amplificação da luz ocorre através da emissão estimulada.
O feixe é então guiado através de uma série de espelhos ou fibras ópticas até uma cabeça de corte, onde está focado em um pequeno, local de alta energia, muitas vezes menos de 0.3 mm de diâmetro.
Quando este feixe focado entra em contato com a superfície do material, aquece rapidamente a área alvo até seu ponto de fusão ou vaporização.
A intensa energia localizada faz com que o material derreta, queimar, ou sublimar, permitindo que o laser corte a peça de trabalho com distorção térmica mínima.
Componentes -chave
- Fonte Laser: Fontes de laser comuns incluem lasers de fibra, Lasers de CO₂, e Nd:Lasers YAG, cada um com diferentes comprimentos de onda e potências adaptadas para materiais e espessuras específicas.
- Óptica de Focagem: Lentes ou espelhos de precisão concentram o feixe de laser para atingir uma densidade de potência extremamente alta (até 10⁶ W/cm²), essencial para um corte eficiente.
- Assistir Gás: Um jato de gás coaxial (como oxigênio, azoto, ou ar comprimido) é direcionado ao lado do feixe de laser para remover material fundido ou vaporizado do corte, garantindo um corte limpo.
O tipo de gás auxiliar também influencia o mecanismo de corte e a qualidade da aresta. - Sistema de controle de movimento: Motores controlados por CNC movem a cabeça do laser ou a peça de trabalho ao longo de caminhos programados, permitindo formas complexas e designs intrincados com repetibilidade e velocidade.
Mecanismos de corte a laser
O corte a laser opera através de três mecanismos principais, dependendo do material e do gás utilizado:
- Corte por fusão (Derreta e sopre):
O laser derrete o material, e um gás auxiliar inerte (comumente nitrogênio) sopra o material fundido para longe do corte.
Este método produz limpo, bordas livres de óxido, ideal para aço inoxidável e alumínio. - Corte Reativo (Corte de Chama):
Usando oxigênio como gás auxiliar, o feixe de laser inicia uma reação exotérmica com o material, adicionando energia ao processo de corte e aumentando a velocidade de corte, especialmente em aços carbono.
No entanto, pode resultar em bordas oxidadas. - Corte por sublimação:
O material vaporiza diretamente do sólido para o gás sem derreter. Este método é típico para materiais não metálicos como plásticos, madeira, e compósitos, oferecendo zonas mínimas afetadas pelo calor.
2. Fontes de laser comumente usadas
A escolha da fonte de laser é um fator crítico na eficiência, qualidade, e custo-benefício do corte a laser em aço inoxidável.
Diferentes tipos de laser variam em comprimento de onda, saída de energia, qualidade do feixe, e características operacionais, tornando-os adequados para aplicações específicas e espessuras de materiais.
As três fontes de laser mais comuns usadas no corte de aço inoxidável são Lasers de CO₂, lasers de fibra, e Nd: Lasers YAG.

Lasers de CO₂
- Comprimento de onda: Aproximadamente 10.6 micrômetros (μm)
- Princípio operacional: Lasers de CO₂ são lasers de gás onde uma mistura de dióxido de carbono, azoto, e os gases hélio são eletricamente excitados para produzir luz laser.
- Pontos fortes:
-
- Tecnologia bem estabelecida com décadas de uso industrial.
- Saídas de alta potência variando de algumas centenas de watts a dezenas de quilowatts, adequado para corte espesso de aço inoxidável.
- A excelente qualidade do feixe permite cortes precisos com bom acabamento das bordas.
- Limitações:
-
- Configurações relativamente grandes e complexas devido ao manuseio de gás e ao design da cavidade do laser.
- Requer espelhos para guiar o feixe de laser, resultando em necessidades de manutenção e possíveis problemas de alinhamento.
- Comprimento de onda mais longo resulta em menos absorção por metais, o que pode reduzir a eficiência de corte em materiais reflexivos como aço inoxidável.
- Aplicações: Amplamente utilizado para cortar chapas de aço inoxidável médias a grossas, especialmente onde alta potência é necessária.
Lasers de fibra
- Comprimento de onda: Em volta 1.07 micrômetros (μm)
- Princípio operacional: Lasers de fibra geram luz laser por meio de fibras ópticas dopadas bombeadas por lasers de diodo, produzindo um feixe coerente transmitido através da própria fibra.
- Pontos fortes:
-
- Maior absorção em metais devido ao comprimento de onda mais curto, tornando os lasers de fibra mais eficientes no corte de aço inoxidável.
- Compactar, robusto, e baixa manutenção, uma vez que não há espelhos – a entrega do feixe é feita através de fibra óptica.
- Excelente qualidade de feixe com alta focagem, permitindo cortes muito finos e velocidades mais altas.
- Normalmente mais eficiente em termos energéticos com custos operacionais mais baixos.
- Vida útil operacional mais longa com menos tempo de inatividade.
- Limitações:
-
- A potência é geralmente limitada a vários quilowatts, embora lasers de fibra de alta potência estejam cada vez mais disponíveis.
- Pode exigir configurações diferentes ou configurações de gás auxiliar para materiais muito espessos em comparação com lasers de CO₂.
- Aplicações: Ideal para corte de aço inoxidável de espessura fina a média, microusinagem, e aplicações que exigem alta precisão.
Nd: YAG (Granada de ítrio-alumínio dopada com neodímio) Lasers
- Comprimento de onda: Aproximadamente 1.06 micrômetros (μm)
- Princípio operacional: Lasers de estado sólido onde um Nd:O cristal YAG é bombeado opticamente por lâmpadas flash ou diodos para emitir feixes de laser pulsados ou contínuos.
- Pontos fortes:
-
- Capaz de potências de pico muito altas em modo pulsado, adequado para corte de precisão e microusinagem.
- Boa qualidade de feixe e capacidade de cortar materiais reflexivos como aço inoxidável.
- Limitações:
-
- Geralmente menos eficiente e com maior manutenção em comparação com lasers de fibra.
- Tamanhos de pontos menores e potência média mais baixa restringem seu uso em cortes de alto volume.
- Requisitos mais complexos de refrigeração e manutenção.
- Aplicações: Frequentemente usado em aplicações especializadas, como micro-corte, soldagem, ou marcação de peças de aço inoxidável onde a precisão é crítica.
3. Por que o aço inoxidável requer corte especializado
Aço inoxidável, conhecido por sua excelente resistência à corrosão, força mecânica, e apelo estético, é amplamente utilizado em setores como aeroespacial, médico, automotivo, processamento de alimentos, e arquitetura.
No entanto, essas mesmas propriedades que tornam o aço inoxidável desejável também apresentam desafios únicos em usinagem e corte.
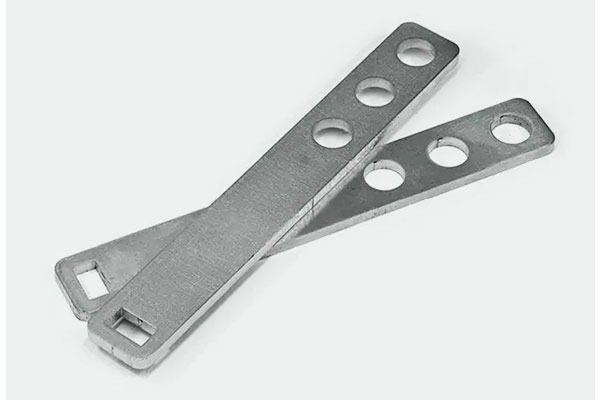
Propriedades materiais do aço inoxidável
O aço inoxidável não é uma liga única, mas uma família de ligas à base de ferro com um mínimo de 10.5% conteúdo de cromo. Suas propriedades únicas incluem:
- Alta refletividade: Especialmente nos comprimentos de onda infravermelhos utilizados por muitos sistemas laser, o aço inoxidável reflete uma porção significativa da energia do laser,
tornando o acoplamento inicial do feixe mais difícil e exigindo maior potência ou lasers especializados (Por exemplo, lasers de fibra com comprimentos de onda mais curtos). - Baixa condutividade térmica: Comparado ao aço carbono ou alumínio, o aço inoxidável não dissipa o calor tão rapidamente.
Isso pode levar ao superaquecimento localizado se o processo não for otimizado, aumentando o risco de distorção térmica ou má qualidade da borda. - Alto ponto de fusão: Com uma faixa de fusão de aproximadamente 1.400–1.530°C, o aço inoxidável exige maior densidade de energia para iniciar e sustentar o corte.
- Formação de óxido: Os aços inoxidáveis são propensos a formar camadas de óxido ricas em cromo em altas temperaturas.
Sem proteção de gás adequada, isso pode afetar a soldabilidade e o acabamento superficial pós-corte.
Limitações dos métodos de corte tradicionais
Técnicas de corte convencionais, como cisalhamento, serra, ou puncionamento mecânico enfrentam diversas limitações quando aplicados ao aço inoxidável:
- Desgaste da ferramenta: A dureza e a tenacidade do aço inoxidável podem causar rápida degradação da ferramenta.
- Formação de rebarbas: Os métodos mecânicos geralmente deixam rebarbas e arestas, exigindo operações de rebarbação adicionais.
- Zonas afetadas pelo calor (HAZ): Técnicas como corte a plasma ou oxicorte geram amplas zonas perigosas, alterando potencialmente as propriedades metalúrgicas perto da aresta de corte.
- Flexibilidade limitada do design: Os processos mecânicos são menos adequados para cortar geometrias complexas ou raios estreitos sem ferramentas caras.
Requisitos de precisão e limpeza
Muitas indústrias que utilizam aço inoxidável têm tolerâncias e padrões estéticos rigorosos:
- Dispositivos médicos: Exige sem rebarbas, cortes livres de contaminação com mínima alteração térmica para preservar a biocompatibilidade.
- Equipamento de processamento de alimentos: Exige higiene, superfícies lisas que evitam o acúmulo de bactérias.
- Painéis arquitetônicos: Muitas vezes envolvem acabamentos decorativos ou superfícies polidas espelhadas que não devem ser danificadas ou oxidadas durante o corte.
Corte a laser, quando configurado corretamente, se destaca em atender a esses requisitos, fornecendo:
- Alta precisão dimensional
- Deformação mecânica mínima
- Limpar, bordas livres de óxido (especialmente ao usar gás auxiliar de nitrogênio)
Sensibilidade de Superfície e Qualidade de Acabamento
Muitas classes de aço inoxidável são usadas em polidos, escovado, ou acabamentos padronizados que devem ser preservados durante o processamento.
Métodos mecânicos correm o risco de riscar ou distorcer essas superfícies. Corte a laser, especialmente com lasers de fibra e cabeças de corte sem contato, evita contato mecânico e preserva a integridade da superfície.
4. Considerações Específicas da Classe de Aço Inoxidável
Graus austeníticos (304, 316)
- Desafios de corte: Alta ductilidade leva à formação de rebarbas; pressão de nitrogênio otimizada (2 MPA) e 1.5 kW de potência do laser de fibra minimiza a altura das rebarbas para <0.05mm.
- Aplicações na Indústria Alimentar: 316O corte L com nitrogênio atende aos padrões da FDA, com rugosidade superficial Ra < 0.8μm para equipamentos farmacêuticos.
Classes Martensíticas (410, 420)
- Impacto de dureza: 420 aço inoxidável (40 HRC) requer 20% maior potência do laser do que 304 devido ao aumento da condutividade térmica.
- Aplicações de ferramentas: 410 cortado com oxigênio em 1.2 m/min produz bordas adequadas para lâminas de faca, com ângulos de borda de 8-12° alcançáveis.
Graus de endurecimento por precipitação (17-4 Ph)
- Sensibilidade ao tratamento térmico: Corte no estado recozido em solução (Condição a) evita o endurecimento na ZTA. Envelhecimento pós-corte (H900) restaura a resistência à tração para 1,310 MPA.
- Uso Aeroespacial: 17-4 Componentes do tanque de combustível PH cortados com lasers de fibra de 5kW mostram <0.1mm desvio dimensional, atendendo aos padrões AS9100D.
5. Principais parâmetros do processo em corte a laser de aço inoxidável
Conseguir cortes de alta qualidade em aço inoxidável usando tecnologia laser depende do controle cuidadoso de vários parâmetros críticos do processo.
Esses parâmetros influenciam a qualidade do corte, velocidade, acabamento de borda, zona afetada pelo calor (HAZ), e eficiência geral.

Power a laser
- Definição: A potência de saída do feixe de laser, normalmente medido em watts (C) ou quilowatts (kW).
- Impacto: Maior potência do laser permite cortar materiais mais espessos e velocidades de corte mais rápidas.
No entanto, energia excessiva pode causar derretimento excessivo, deformação, ou uma zona mais ampla afetada pelo calor. - Faixa típica: Para aço inoxidável, a potência do laser varia de algumas centenas de watts (para folhas finas) até 10 kW ou mais (para chapas grossas).
Velocidade de corte
- Definição: A taxa na qual a cabeça do laser ou a peça de trabalho se move em relação uma à outra, geralmente em milímetros por segundo (mm/s) ou metros por minuto (m/meu).
- Impacto: O aumento da velocidade melhora a produtividade, mas pode reduzir a qualidade do corte se a energia do laser for insuficiente para penetrar totalmente no material.
Uma velocidade muito lenta leva a uma entrada excessiva de calor e a uma qualidade de borda ruim. - Otimização: Deve ser balanceado com a potência do laser e a espessura do material para cortes limpos, sem escória ou escória.
Tipo e pressão do gás auxiliar
- Tipos:
-
- Oxigênio (O₂): Comumente usado para corte reativo de aço inoxidável, promovendo a oxidação e melhorando a eficiência do corte.
- Azoto (N₂): Usado para corte inerte para evitar oxidação, produzindo bordas mais limpas sem descoloração.
- Ar Comprimido: Às vezes usado como uma alternativa econômica, mas pode causar oxidação.
- Pressão: Normalmente varia de 0.5 para 20 barra dependendo do tipo de gás e espessura do material.
- Impacto: A pressão do gás ajuda a soprar o metal fundido para fora do corte, influenciando a qualidade do corte, acabamento de borda, e entrada de calor.
Posição de foco
- Definição: A posição relativa do ponto de foco do feixe de laser em relação à superfície do material.
- Impacto: O posicionamento correto do foco é vital para uma densidade de energia ideal na zona de corte. O foco pode ser definido:
-
- Na superfície do material,
- Um pouco acima (desfocado),
- Um pouco abaixo da superfície.
- Efeito: Foco inadequado causa má penetração, entalhe largo, ou derretimento excessivo.
Frequência e duração do pulso (para lasers pulsados)
- Frequência de pulso: Número de pulsos de laser por segundo (Hz).
- Duração do pulso: Comprimento de cada pulso de laser (microssegundos ou nanossegundos).
- Impacto: Controla a energia entregue por pulso. Alta frequência com pulsos curtos pode reduzir a entrada de calor, benéfico para aço inoxidável fino ou cortes de precisão.
Distância de distanciamento
- Definição: A distância entre o bico da cabeça de corte a laser e a superfície do material.
- Impacto: Muito perto pode danificar o bico ou causar acúmulo de respingos; muito longe reduz a eficácia do jato de gás e a qualidade do corte.
- Faixa típica: 0.5 para 2 mm para corte de aço inoxidável.
Largura do corte
- Definição: A largura do material removido pelo feixe de laser.
- Impacto: Afeta a precisão dimensional e a utilização do material.
- Fatores que influenciam: Tamanho do ponto de laser, poder, e velocidade de corte.
6. Vantagens do corte a laser em aço inoxidável
O corte a laser tornou-se um dos métodos preferidos para processamento de aço inoxidável devido às suas inúmeras vantagens em relação às técnicas de corte tradicionais..

Cortes de precisão e alta qualidade
- Largura mínima do entalhe: O corte a laser produz um corte extremamente estreito (largura de corte), muitas vezes menos de 0.2 mm, o que resulta em desperdício mínimo de material e tolerâncias mais rígidas.
- Limpar bordas: A zona afetada pelo calor (HAZ) é muito pequeno, reduzindo empenamento e distorção.
As bordas são normalmente lisas e sem rebarbas, muitas vezes eliminando a necessidade de acabamento secundário. - Geometrias Complexas: Os feixes laser podem ser controlados com precisão com sistemas CNC, permitindo o corte de formas complexas, detalhes finos, e cantos vivos que são difíceis de conseguir com métodos mecânicos.
Velocidade e eficiência
- Processamento rápido: O corte a laser pode operar em altas velocidades, especialmente em chapas de aço inoxidável de espessura fina a média (até ~15 mm), reduzindo significativamente os tempos de produção.
- Compatibilidade da automação: A integração com sistemas CNC e robóticos permite, operação autônoma, melhorando o rendimento e reduzindo os custos de mão de obra.
- Tempo de configuração reduzido: A natureza sem contato significa que não há desgaste da ferramenta ou alterações de configuração mecânica, permitindo a troca rápida entre diferentes trabalhos de corte.
Versatilidade e Flexibilidade
- Ampla faixa de espessura: Os sistemas de corte a laser podem lidar com chapas de aço inoxidável que variam desde folhas muito finas até vários centímetros de espessura, com configurações de potência e gases auxiliares apropriados.
- Várias opções de gás: Uso de diferentes gases auxiliares (azoto, oxigênio, ar) permite a adaptação dos processos de corte para otimizar a velocidade, qualidade de borda, e controle de oxidação.
- Compatibilidade do material: Além do aço inoxidável, os lasers podem cortar uma variedade de metais e não metais com pequenos ajustes, proporcionando versatilidade para linhas de produção mistas.
Custo-efetividade
- Resíduos de material reduzido: Corte estreito e alta precisão reduzem as taxas de refugo.
- Custos trabalhistas mais baixos: A automação reduz a necessidade de manuseio e intervenção manual.
- Desgaste mínimo da ferramenta: Como o corte é feito com raio laser, não há contato físico ou desgaste da ferramenta, reduzindo despesas de manutenção.
- Eficiência energética: Os lasers de fibra modernos consomem menos energia em comparação com o corte mecânico tradicional, contribuindo para a economia geral de custos operacionais.
Benefícios ambientais e de segurança
- Processo sem contato: Minimiza as tensões mecânicas no material e reduz os riscos no local de trabalho relacionados com ferramentas afiadas ou detritos de corte.
- Processo mais limpo: Gera menos poeira e ruído em comparação com corte a plasma ou mecânico.
- Uso reduzido de consumíveis: Ao contrário dos métodos de corte abrasivos, o corte a laser não requer lâminas ou discos consumíveis, reduzindo o desperdício.
Oportunidades aprimoradas de design e inovação
- Prototipagem rápida: A capacidade de cortar formas complexas com rapidez e precisão acelera as iterações de projeto e o desenvolvimento de produtos.
- Personalização: Pequenos lotes ou pedidos personalizados são viáveis e econômicos devido a mudanças mínimas de ferramentas.
- Fabricação de micro e recursos finos: O corte a laser pode produzir cortes extremamente finos, adequados para aplicações de alta precisão em eletrônica, dispositivos médicos, e peças decorativas em aço inoxidável.
7. Limitações e desafios do corte a laser de aço inoxidável
Embora o corte a laser ofereça inúmeros benefícios para o processamento de aço inoxidável, também apresenta certas limitações e desafios que devem ser cuidadosamente geridos para garantir resultados óptimos.
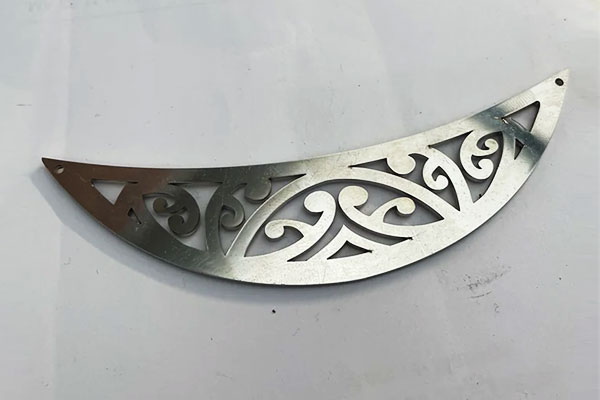
Limitações de espessura
- Eficiência reduzida em materiais espessos: O corte a laser é mais eficiente para chapas de aço inoxidável de espessura fina a média, normalmente até 15–20 mm.
O corte de seções mais espessas requer maior potência do laser e velocidades mais lentas, o que pode aumentar custos e tempos de processamento. - Zona afetada pelo calor (HAZ) Crescimento: À medida que a espessura aumenta, a entrada de calor necessária para derreter o material aumenta, causando uma HAZ maior.
Isso pode levar à distorção térmica, mudanças metalúrgicas, e qualidade de borda degradada.
Reflexividade da Superfície e Qualidade do Material
- Alta refletividade: A superfície reflexiva do aço inoxidável pode causar reflexão do feixe de laser, levando a ineficiências, corte instável, ou até mesmo danos à óptica do laser.
Os lasers de fibra atenuam isso de forma mais eficaz do que os lasers de CO₂, mas ainda exigem um ajuste cuidadoso dos parâmetros. - Variabilidade de materiais: Variações na composição do aço inoxidável, acabamento superficial, ou revestimentos podem afetar a absorção do laser e a qualidade do corte, exigindo ajustes de processo.
Qualidade da Borda e Formação de Escória
- Escória nas bordas cortadas: A seleção inadequada do gás ou a pressão insuficiente do gás auxiliar podem fazer com que o material fundido adira à aresta de corte (escória), necessitando de limpeza secundária ou moagem.
- Estrias e Rugosidade: Em velocidades de corte mais altas ou materiais mais espessos, estrias ou texturas de bordas ásperas podem se desenvolver, impactando a estética ou ajuste mecânico.
Auxiliar na seleção e custos de gás
- Dependência de Gás: A escolha do gás auxiliar (azoto, oxigênio, ou ar) influencia significativamente a qualidade do corte, velocidade, e oxidação:
-
- Oxigênio: Promove corte mais rápido com oxidação, mas pode causar cortes mais ásperos, bordas oxidadas.
- Azoto: Produz limpo, bordas livres de óxido, mas é mais caro e pode reduzir a velocidade de corte.
- Ar: Uma opção econômica, mas menos consistente em qualidade.
- Custos operacionais: Gases de alta pureza, especialmente nitrogênio, contribuir para o aumento das despesas operacionais.
Equipamentos e Manutenção
- Alto investimento inicial: Máquinas avançadas de corte a laser, especialmente lasers de fibra de alta potência, requerem investimento de capital substancial.
- Sensibilidade óptica: A óptica do laser é sensível à contaminação e danos causados por feixes refletidos ou poeira, necessitando de manutenção e alinhamento regulares.
- Operação qualificada: O corte a laser ideal exige operadores e engenheiros treinados para gerenciar parâmetros, solucionar problemas, e realizar manutenções preventivas.
Efeitos térmicos e distorção
- Estresses Térmicos: O calor concentrado do laser pode induzir tensões térmicas causando empenamento, especialmente em peças de aço inoxidável finas ou de corte complexo.
- Mudanças Microestruturais: A exposição prolongada ao calor pode alterar a microestrutura do aço inoxidável próximo à borda de corte, afetando a resistência à corrosão e as propriedades mecânicas.
Limitações no corte de formas 3D complexas
- Principalmente corte 2D: A maioria dos sistemas de corte a laser são otimizados para folhas planas ou contornos 3D simples.
Formas 3D complexas ou seções espessas geralmente exigem métodos alternativos, como soldagem a laser ou usinagem a laser de 5 eixos. - Profundidade de penetração limitada: A distância focal e a potência do laser restringem a profundidade e o ângulo de corte, limitando a versatilidade para algumas aplicações.
8. Aplicações de corte a laser de aço inoxidável
O corte a laser de aço inoxidável tornou-se uma tecnologia essencial em diversos setores devido à sua precisão, velocidade, e versatilidade.
Sua capacidade de produzir designs complexos com bordas de alta qualidade o torna ideal para muitas aplicações de fabricação..

Indústria automotiva
- Fabricação de Componentes: O corte a laser é amplamente utilizado para produzir peças precisas para motores automotivos, sistemas de escape, e componentes do chassi em chapas e chapas de aço inoxidável.
- Prototipagem e Customização: A tecnologia permite prototipagem rápida e peças customizadas com geometrias complexas, ajudando engenheiros automotivos a testar projetos de forma rápida e eficiente.
- Elementos decorativos: O corte a laser permite a criação de acabamentos complexos, emblemas, e grelhas com bordas limpas e padrões detalhados.
Aeroespacial e aviação
- Componentes estruturais: Peças de aço inoxidável para estruturas de aeronaves, motores, e trem de pouso geralmente exigem alta resistência e resistência à corrosão, alcançado através do corte a laser de precisão.
- Redução de peso: A capacidade do corte a laser de produzir produtos leves, formas complexas ajudam os fabricantes aeroespaciais a otimizar a integridade estrutural e ao mesmo tempo minimizar o peso.
- Tolerâncias apertadas: Componentes aeroespaciais exigem tolerâncias rigorosas e acabamentos suaves, que o corte a laser pode fornecer consistentemente.
Fabricação de dispositivos médicos
- Instrumentos cirúrgicos: O corte a laser em aço inoxidável é fundamental na fabricação de peças afiadas, estéril, e ferramentas cirúrgicas precisas, como bisturis, fórceps, e tesoura.
- Implantes e próteses: O corte a laser permite a produção de peças complexas, implantes biocompatíveis e componentes protéticos com especificações rigorosas.
- Equipamento médico: O corte a laser é usado para fabricar carcaças e peças para dispositivos de diagnóstico e tratamento, onde precisão e limpeza são fundamentais.
Arquitetura e construção
- Painéis Decorativos: O corte a laser permite que os arquitetos criem estruturas complexas, painéis artísticos de aço inoxidável, telas, e fachadas que combinam estética com durabilidade.
- Elementos Estruturais: Corte preciso de componentes de aço inoxidável para estruturas de suporte, Suportes, e acessórios melhoram a qualidade e a segurança da construção.
- Luminárias e acessórios personalizados: Elementos de aço inoxidável feitos sob medida, como corrimãos de escadas, balaustradas, e sinalização se beneficiam da flexibilidade do corte a laser.
Indústria de alimentos e bebidas
- Equipamento Sanitário: A resistência à corrosão do aço inoxidável o torna ideal para ambientes higiênicos. O corte a laser é usado para fabricar tanques, tubos, e equipamentos de processamento que atendem a rigorosos padrões de limpeza.
- Máquinas de embalagem: Peças de aço inoxidável cortadas com precisão melhoram a confiabilidade e a eficiência das máquinas de embalagem e engarrafamento de alimentos.
- Componentes Decorativos e Funcionais: Elementos de aço inoxidável personalizados cortados a laser são usados em eletrodomésticos de cozinha e equipamentos comerciais de serviços de alimentação.
Indústria eletrônica e elétrica
- Gabinetes e Invólucros: O corte a laser produz caixas precisas de aço inoxidável para dispositivos eletrônicos, oferecendo proteção e resistência ao calor.
- Microfabricação: Pequeno, componentes detalhados, como conectores, contatos, e peças de blindagem se beneficiam da precisão e repetibilidade do corte a laser.
- Dissipadores de calor e sistemas de resfriamento: Peças personalizadas de aço inoxidável cortadas a laser ajudam a gerenciar a dissipação de calor em montagens eletrônicas.
Arte e Fabricação Personalizada
- Escultura e instalações artísticas: Os artistas aproveitam o corte a laser para criar designs e padrões complexos de aço inoxidável que seriam difíceis ou impossíveis de alcançar com métodos tradicionais.
- Joias e acessórios personalizados: O corte a laser permite peças de aço inoxidável detalhadas e delicadas com bordas suaves e formas complexas.
- Sinalização e Branding: As empresas utilizam placas e logotipos de aço inoxidável cortados a laser para maior durabilidade e acabamento profissional.
9. Controle de qualidade e padrões
Garantir a mais alta qualidade no corte a laser de aço inoxidável envolve um controle rigoroso da precisão dimensional, qualidade de borda, e integridade material.
A adesão aos padrões internacionais e o uso de métodos de teste avançados são essenciais para resultados confiáveis e consistentes.
Precisão dimensional
- Faixas de tolerância:
O corte a laser de aço inoxidável atinge tolerâncias rigorosas dependendo da espessura do material. Para folhas finas (1–3 mm), tolerâncias dimensionais típicas são ±0,1 mm.
Para chapas mais espessas variando de 10 para 20 mm, as tolerâncias aumentam para ±0,3 mm, conforme ISO 2768-M (grau de tolerância média).
Esses padrões garantem que as peças atendam às especificações do projeto para montagem e funcionamento precisos. - Classes de qualidade de ponta:
De acordo com Em ISO 9013, a qualidade da borda é classificada pela rugosidade da superfície (Ra):
-
- Aula 1: Ra < 2.5 μm, adequado para aplicações de alta precisão, como dispositivos médicos e componentes aeroespaciais.
- Aula 2: Ra < 5 μm, normalmente usado em aplicações industriais em geral onde o acabamento superficial moderado é aceitável.
Testes não destrutivos (Ndt)
- Inspeção visual:
Usando ampliação variando de 10x a 50x, operadores examinam bordas cortadas em busca de rebarbas, depósitos de escória, oxidação, e outros defeitos superficiais.
Esta etapa garante que a integridade da superfície atenda aos requisitos estéticos e funcionais antes do processamento ou montagem adicional. - Teste ultrassônico:
Para classes de aço inoxidável mais espessas, como 316L em 10 mm espessura, inspeção ultrassônica com 5 Sondas de MHz são empregadas para detectar defeitos subterrâneos dentro da Zona Afetada pelo Calor (HAZ).
Este método pode identificar falhas tão pequenas quanto 0.2 mm, fornecendo uma etapa crítica de garantia de qualidade em aplicações críticas de segurança. - Teste de corrosão:
A resistência à corrosão é essencial para componentes de aço inoxidável, especialmente em ambientes agressivos.
-
- Testes de névoa salina ASTM B117 mostram que peças cortadas a laser com gás auxiliar de nitrogênio apresentam resistência superior à corrosão, resistir 500 horas sem degradação significativa em 304 aço inoxidável.
- Em contraste, cortes assistidos por oxigênio normalmente duram cerca de 300 horas antes que os sinais de corrosão apareçam. Isto destaca a importância de cortar a seleção de gás para durabilidade e vida útil.
10. Comparação com outros métodos de corte
Ao escolher uma técnica de corte para aço inoxidável, é crucial avaliar vários métodos baseados na precisão, velocidade, custo, qualidade, e adequação para aplicações específicas.
Abaixo está uma comparação abrangente do corte a laser com outras tecnologias de corte comuns: corte a plasma, corte por jato de água, e corte mecânico.
| Critérios | Corte a laser | Corte de plasma | Corte a jato de água | Corte Mecânico |
| Precisão & Qualidade de borda | Muito alta precisão; limpar, bordas lisas | Precisão moderada; arestas mais ásperas | Alta precisão; bordas lisas | Baixo a moderado; borda pode exigir acabamento |
| Velocidade | Alto para espessura fina a média | Muito alto, especialmente para metais grossos | Moderado a lento | Lento a moderado |
| Capacidade de espessura do material | Até ~20 mm (depende da potência do laser) | Até 50 milímetros ou mais | Materiais muito espessos possíveis (100+ mm) | Limitado pela resistência da ferramenta |
| Zona Afetada pelo Calor (HAZ) | Mínimo a moderado, dependendo do poder | ZAC maior | Nenhum (processo de corte a frio) | Nenhum |
| Custo operacional | Moderado (energia + manutenção) | Baixo a moderado | Moderado a alto | Baixo |
| Aplicações adequadas | Chapas metal, Designs intrincados, espessura fina a média | Pratos grossos, fabricação pesada, cortes brutos | Materiais grossos; materiais sensíveis ao calor | Cortes simples, modelagem áspera, materiais grossos |
| Prós | Excelente precisão; distorção material mínima; rápido para folhas finas | Eficaz para metais espessos; corte mais rápido em chapas grossas | Sem distorção térmica; pode cortar quase qualquer material | Baixo custo; equipamento simples |
| Contras | Capacidade limitada de material espesso; aço inoxidável reflexivo pode ser um desafio | Qualidade de borda inferior; ZTA significativa; não é ideal para cortes finos | Mais lento que o laser; custos mais elevados de consumíveis; processo úmido | Precisão limitada; lento; Desgaste da ferramenta; limitado a formas simples |
11. Conclusão
O corte a laser em aço inoxidável fica na interseção de engenharia de precisão e inovação na fabricação moderna.
Com a capacidade de entregar rapidamente, limpar, e resultados altamente precisos, tornou-se indispensável em vários setores.
À medida que a tecnologia evolui, a adoção de sistemas laser inteligentes e práticas sustentáveis continuará a ampliar os limites do que é possível na fabricação de metal.
Perguntas frequentes
Que espessura de aço inoxidável pode ser cortada com laser?
Depende da potência do laser:
- Até 6 mm: 1Lasers de fibra de –2 kW lidam com folhas finas com alta precisão.
- 6–12 mm: 3Lasers de –6 kW são normalmente usados.
- 12–25mm: Requer lasers de fibra de 6–10 kW+ com gás de assistência e óptica adequados.
Observação: A qualidade e a velocidade da borda podem diminuir à medida que a espessura aumenta.
O corte a laser causa oxidação nas bordas do aço inoxidável?
Somente se oxigênio é usado como gás auxiliar. Para evitar oxidação e descoloração:
- Usar azoto como um gás inerte.
- Isto produz brilho, bordas limpas, ideal para aplicações estéticas ou sensíveis à corrosão (Por exemplo, médico, Equipamento de qualidade alimentar).
Quais são as tolerâncias típicas para peças de aço inoxidável cortadas a laser?
As tolerâncias variam de acordo com a espessura:
- ± 0,1 mm para folhas de 1–3 mm de espessura.
- ±0,2–0,3 mm para placas de 10–20 mm.
Padrões como ISO 2768-M e Em ISO 9013 definir classes de tolerância geral e fina.