

1. Introdução
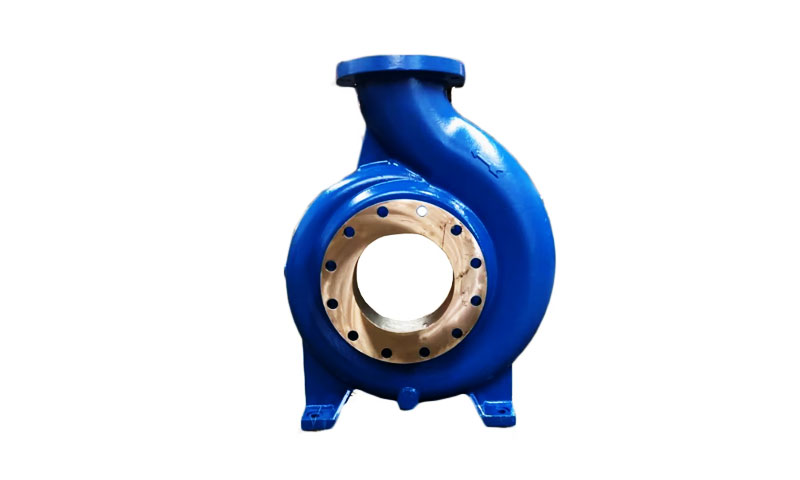
Os corpos das bombas são carcaças estruturais e hidráulicas que convertem a energia do acionador em movimento fluido. Eles geralmente contêm volutas, assentos do impulsor, tendo chefes, flanges e passagens internas.
A rota de fabricação escolhida para um corpo de bomba define a geometria alcançável, metalurgia, custo e prazo de entrega.
A fundição de precisão se destaca onde a geometria é complexa (palhetas guia internas, teias finas, chefes integrados), as tolerâncias são apertadas, e ligas de alta integridade (Aços inoxidáveis, ligas de níquel, bronzes) são necessários.
2. O que é um corpo de bomba de fundição de investimento?
Definição e funcionalidade principal
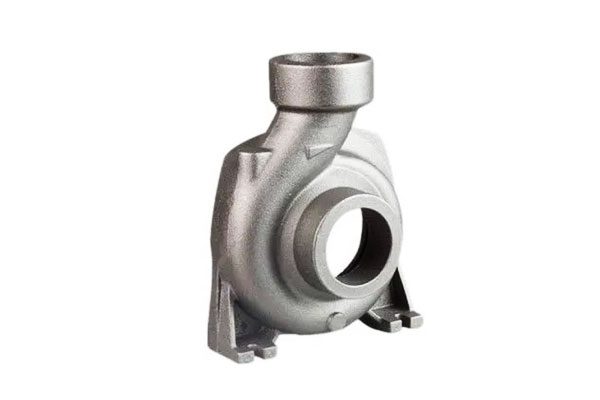
Um elenco de investimento corpo da bomba é uma carcaça de bomba produzida pela cera perdida (investimento) Método de fundição.
Uma cera (ou polímero) o padrão do corpo da bomba é criado, revestido em cerâmica refratária para construir uma concha, a cera removida por aquecimento, e metal fundido derramado no molde cerâmico.
O invólucro disparado é quebrado após a solidificação para revelar um corpo de bomba fundido quase perfeito que é posteriormente finalizado e inspecionado.
Especificações e dimensões típicas
- Massa da peça: corpos de bomba fundidos geralmente variam de algumas centenas de gramas a dezenas de quilogramas por peça; muitas fundições fundem rotineiramente corpos de bombas de ~0,5 kg até ~50–100 kg, dependendo da capacidade da planta.
- Espessura da parede: paredes nominais típicas para ligas inoxidáveis ou de níquel: 3–12 mm; seções finas mínimas até 1–2 mm são alcançáveis em ligas selecionadas e controle de processo.
- Tolerância dimensional (como fundido): tolerâncias gerais de investimento geralmente caem em ± 0,1-0,5 mm para pequenos recursos; tolerância baseada em porcentagem de ±0,25–0,5% linear é uma regra prática.
Recursos usinados críticos geralmente ficam com margem de usinagem (0.2–2,0 mm dependendo da precisão da fundição). - Acabamento superficial (como fundido): típico Rá 1.6–3.2 μm (50–125 min) para conchas cerâmicas padrão; cascas finas e vazamento cuidadoso podem produzir Ra ≈ 0.8–1,6 μm.
As faces de vedação ou os munhões dos rolamentos são usinados/polidos para Ra muito mais fino (≤ 0.2 μm) conforme necessário.
3. Considerações de design
A fundição de precisão permite geometria complexa, mas boas práticas de design maximizam a qualidade e minimizam os custos.
Requisitos de desempenho hidráulico
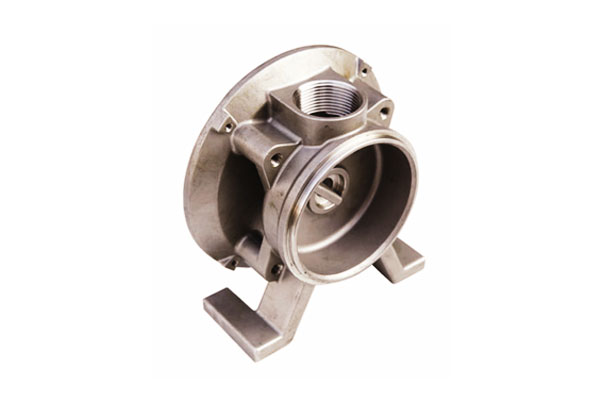
- Passagens de fluxo & pergaminhos: filetes suaves e convergência controlada evitam separação e cavitação.
Os raios internos do filete devem ser generosos (≥ 1–2× espessura da parede) para reduzir a turbulência. - Alinhamento do assento do impulsor: concentricidade e perpendicularidade são críticas — planeje furos usinados e recursos de referência.
- Liberações: as folgas da bomba nas saliências do impulsor e nas faces de vedação devem ser mantidas por usinagem pós-moldada.
Requisitos estruturais
- Estresse & fadiga: considere cargas cíclicas; usar análise de elementos finitos para identificar fontes de tensão locais.
Metalurgia fundida (tamanho de grão, segregação) afeta a vida útil da fadiga - design para evitar finos, chefes altamente estressados sem filetagem adequada. - Vibração: teias e costelas rígidas ajudam a aumentar as frequências naturais; fundição de investimento permite que as nervuras sejam integradas ao corpo.
Corrosão & vestir
- Seleção de material: escolha a liga com base na química dos fluidos (ph, cloretos, partículas erosivas, temperatura).
Para água do mar, duplex ou cuproníquel podem ser necessários; para ácidos, Hastelloy ou ligas de níquel apropriadas. - Resistência à erosão: superfícies internas lisas e revestimentos sacrificiais (HardFacing, Spray térmico) são opções onde a lama particulada está presente.
Tolerâncias dimensionais & acabamento superficial
- Características críticas: designar quais faces/furos serão usinados com acabamento e especificar tolerâncias de usinagem (Por exemplo, 0.5–1,5 mm para conchas mais arenosas, 0.2–0,6 mm para cartuchos de precisão).
- Vedação de superfícies: especifique Ra e planicidade; frequentemente lapidado/polido para Ra ≤ 0.2 μm e planicidade dentro 0.01–0,05 mm dependendo da classe de pressão.
4. Materiais para corpos de bombas de fundição de precisão
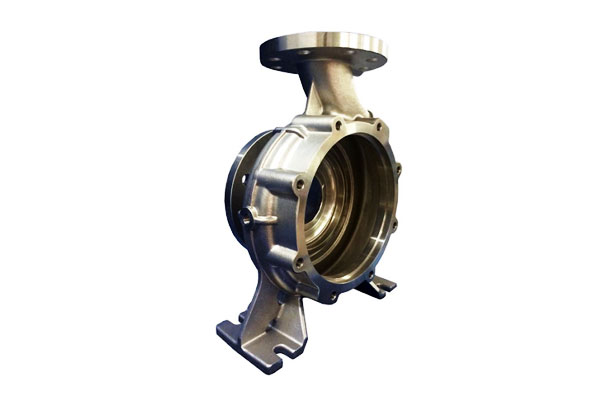
A seleção do material é um fator crítico no projeto e produção de corpos de bomba fundidos, pois afeta diretamente o desempenho mecânico, Resistência à corrosão, fabricante, e vida de serviço.
| Categoria de material | Exemplo de ligas | Propriedades -chave | Aplicações típicas | Considerações de elenco |
| Austenítico Aço inoxidável | 304, 316L | Excelente resistência à corrosão, força moderada, boa soldabilidade; Tração: 480–620 MPA, Colheita: 170–300 MPa, Alongamento: 40–60% | Bombas químicas gerais, tratamento de água, comida & bebida | Boa fluidez fundida, baixo risco de rachaduras a quente, pós-usinagem fácil |
| Aço inoxidável duplex | 2205, 2507 | Alta resistência (Rendimento 450–550 MPa), resistência superior à corrosão sob tensão de cloreto | Bombas marítimas e offshore, ambientes químicos agressivos | Requer temperatura controlada; tratamento térmico pós-fundição para evitar a fase sigma |
Ligas de níquel |
Inconel 625, 718; Hastelloy | Resistência excepcional à corrosão, força de alta temperatura, Resistência a oxidação | Processamento químico, geração de energia, óleo & gás | Altos pontos de fusão (≈1450–1600 °C); é necessário pré-aquecimento cuidadoso do molde e vazamento controlado; usinagem difícil |
| Bronze e ligas de cobre | C93200, C95400 | Excelente resistência à corrosão da água do mar, boa resistência ao desgaste, anti-incrustante; menor resistência mecânica | Bombas marinhas, resfriamento da água do mar, componentes hidráulicos | Pontos de fusão mais baixos (≈1050–1150 °C) simplificar a fundição; baixo risco de rachadura térmica; resistência mecânica inferior ao aço inoxidável/níquel |
5. Processo de fundição de investimento para corpos de bombas
Fundição de investimento, Também conhecido como fundição de cera perdida, permite a produção de corpos de bombas com geometrias complexas, paredes finas, e alta precisão dimensional.
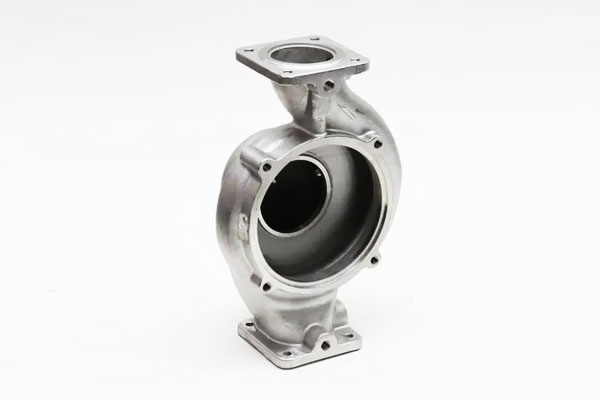
O processo consiste em várias etapas críticas:
| Etapa | Descrição | Considerações importantes |
| 1. Criação do padrão de cera | A cera derretida é injetada em moldes de precisão para formar réplicas do corpo da bomba. | Garanta uma espessura de parede uniforme; manter a precisão dimensional ±0,1 mm; use cera de alta qualidade para evitar distorção. |
| 2. Montagem de Árvore de Cera | Padrões de cera individuais são anexados a um canal de cera central para formar uma árvore para fundição em lote. | O projeto do Sprue afeta o fluxo do metal; minimizar a turbulência durante o vazamento. |
| 3. Construção de conchas de cerâmica | A imersão repetida em lama cerâmica e o estuque com areia refratária fina criam uma forte, concha resistente ao calor. | Espessura alvo da casca (5–10 mm) depende do tamanho do corpo da bomba; evite rachaduras e porosidade na casca. |
| 4. Desparafinação e Queima de Moldes | A cera está derretida (autoclave ou forno), deixando uma cavidade; a casca cerâmica é então queimada para remover resíduos e fortalecer o molde. | O aumento da temperatura deve ser controlado para evitar rachaduras no invólucro; a cera residual deve ser totalmente removida. |
5. Derramamento de metal |
Metal fundido (aço inoxidável, liga de níquel, ou bronze) é derramado no molde cerâmico pré-aquecido sob condições de gravidade ou assistidas por vácuo. | A temperatura e a taxa de vazamento devem garantir o enchimento completo; controlar a turbulência e evitar a formação de óxido. |
| 6. Solidificação e resfriamento | O metal solidifica dentro do molde; taxas de resfriamento afetam a microestrutura, propriedades mecânicas, e estresse residual. | Seções espessas podem exigir resfriamento controlado para evitar porosidade; paredes finas devem evitar rasgos a quente. |
| 7. Remoção da concha | A casca de cerâmica é quebrada mecanicamente, muitas vezes usando vibração, jateamento de areia, ou dissolução química. | Evite danificar canais ou flanges complexos da bomba. |
| 8. Acabamento e Limpeza | Cerâmica residual, sistema de portão, e as imperfeições superficiais são removidas através de lixamento, tiro jateando, ou limpeza química. | Manter tolerâncias dimensionais; preparar superfícies para usinagem ou revestimento subsequente. |
6. Operações pós-fundindo
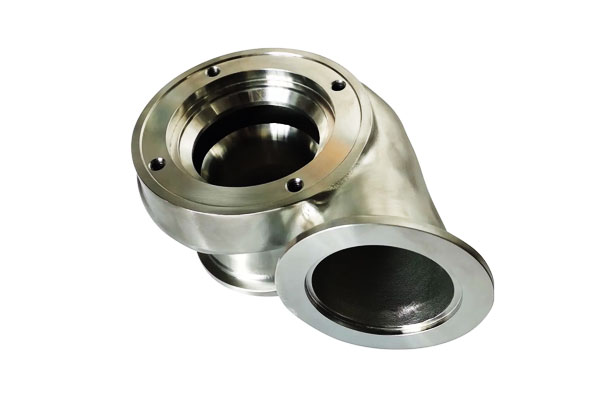
Depois que o corpo da bomba for removido do invólucro cerâmico, várias operações pós-fundição são realizadas para garantir que o componente atenda funcionalmente, dimensional, e requisitos de qualidade da superfície.
Essas operações são críticas para aplicações de alto desempenho em produtos químicos, marinho, e setores industriais.
Tratamento térmico
Tratamento térmico é aplicado para aliviar tensões residuais, melhorar a ductilidade, e otimizar propriedades mecânicas:
- Recozimento do alívio do estresse: O aquecimento a 550–650 °C para aços inoxidáveis reduz a tensão residual da fundição e evita distorções durante a usinagem.
- Recozimento da solução: Aplicado em aços inoxidáveis e ligas de níquel para homogeneizar a microestrutura e dissolver precipitados indesejados, garantindo resistência à corrosão e dureza consistente.
- Envelhecimento ou Endurecimento por Precipitação (para certas ligas): Aumenta a resistência e a resistência ao desgaste em materiais de alto desempenho.
Usinagem
Dimensões críticas, como flanges, Bores, superfícies de contato, e portas rosqueadas são usinadas para atender tolerâncias rígidas.
As operações típicas de usinagem incluem torneamento, moagem, perfuração, e chato. A usinagem garante:
- Tolerâncias dimensionais de ±0,05–0,1 mm para montagem precisa.
- Superfícies de vedação lisas para evitar vazamentos em aplicações de alta pressão.
Acabamento superficial
Acabamento superficial Aumenta a resistência à corrosão, resistência ao desgaste, e estética:
- Polimento: Melhora a suavidade da vedação de faces e canais internos.
- Tiro jateando: Remove partículas cerâmicas residuais e cria uma superfície uniforme para revestimento ou pintura.
- Revestimentos: Revestimentos químicos ou galvanizados opcionais (Por exemplo, níquel, Ptfe) aumentar a resistência à corrosão e reduzir o atrito.
Testes não destrutivos (Ndt)
Para detectar defeitos como porosidade, rachaduras, ou inclusões, O END é realizado:
- Radiografia (raio X): Identifica vazios e inclusões internas.
- Teste ultrassônico (Ut): Detecta falhas subterrâneas em seções espessas.
- Teste de penetrante de corante (Pt): Revela rachaduras superficiais e porosidade.
Limpeza e Inspeção
Finalmente, os corpos das bombas são limpos para remover óleos de usinagem residuais, Destroços, ou sais. Inspeções dimensionais e visuais verificam a conformidade com as especificações antes da montagem ou envio.
7. Garantia de Qualidade e Testes
Garantia de qualidade (Controle de qualidade) é fundamental para garantir que os corpos das bombas de microfusão atendam às especificações do projeto, padrões de desempenho, e requisitos do setor.
Uma abordagem sistemática de controle de qualidade combina verificações dimensionais, Teste mecânico, e avaliação não destrutiva para detectar defeitos e confirmar a integridade funcional.
Inspeção dimensional
A verificação dimensional garante que o corpo da bomba esteja em conformidade com os desenhos e tolerâncias do projeto:
- Coordenar máquinas de medição (Cmm): Meça geometrias complexas, Bores, flanges, e superfícies de montagem com precisão de ±0,01–0,05 mm.
- Ferramentas de medição: Medidores de linha, medidores de plugue, e medidores de altura verificam recursos críticos rapidamente na produção.
- Medição da rugosidade da superfície: Confirma os requisitos de acabamento para faces de vedação e canais internos (Por exemplo, Ra ≤0,8 μm para componentes hidráulicos).
Verificação de Propriedade Mecânica
Testes mecânicos validam se o material atende à resistência exigida, ductilidade, e dureza:
- Teste de tração: Mede a resistência ao escoamento, resistência à tração final, e alongamento, garantindo que o material possa suportar cargas operacionais.
- Teste de dureza: Os testes Rockwell ou Vickers confirmam que o tratamento térmico e o processamento do material alcançaram a dureza desejada.
- Teste de impacto (se necessário): Avalia a tenacidade para aplicações expostas a cargas flutuantes ou choques.
Testes não destrutivos (Ndt)
As técnicas de END detectam defeitos ocultos sem danificar a peça:
- Radiografia (Raio X/tomografia computadorizada): Identifica porosidade interna, inclusões, e vazios, particularmente em seções espessas.
- Teste ultrassônico (Ut): Detecta rachaduras internas, vazios, ou delaminações em materiais densos como aço inoxidável e ligas de níquel.
- Teste de penetrante de corante (Pt): Revela rachaduras superficiais, furos, ou porosidade fina não visível a olho nu.
- Teste de partículas magnéticas (Mt): Aplicado para ligas ferromagnéticas para detectar descontinuidades superficiais e próximas à superfície.
Defeitos comuns de fundição e estratégias de mitigação
- Porosidade: Minimizado através do gate adequado, ventilação, e taxas de solidificação controladas.
- Cavidades de encolhimento: Abordado através do design do riser e gerenciamento térmico.
- Frio fecha e erros: Evitado mantendo temperaturas de vazamento ideais e fluxo suave em geometrias complexas.
- Inclusões de superfície: Controlado pelo uso de ligas de alta pureza e técnicas adequadas de desgaseificação.
8. Vantagens da fundição de investimento para corpos de bombas
- Geometria complexa: passagens internas, paredes finas e saliências integradas com montagem secundária mínima.
- Forma próxima da rede: reduz a remoção de material vs.. usinagem de desbaste de barra ou tarugo - muitas vezes 30–70% menos usinagem para peças complexas.
- Alta precisão dimensional & acabamento superficial: menos acabamento secundário para muitas características em comparação com a fundição em areia.
- Flexibilidade da liga: fundir muitas ligas inoxidáveis e de níquel com boa integridade metalúrgica.
- Flexibilidade de produção de pequeno a médio porte: ferramentas para padrões de cera são relativamente baratas vs.. ferramentas de matriz grande, permitindo execuções econômicas de protótipos a milhares de peças.
9. Limitações e desafios
- Custo para peças muito grandes: acima de certos tamanhos (muitas vezes >100 kg) fundição de precisão torna-se antieconômica em comparação com fundição em areia ou fabricação/soldagem.
- Tempo de espera: ferramentas de padrão, construção e disparo de projéteis aumentam o tempo de entrega - cronogramas de protótipos geralmente medidos em semanas.
- Risco de porosidade em seções espessas: saliências grossas ou seções transversais grandes exigem canais cuidadosos, arrepios ou segmentação para evitar encolhimento.
- O acabamento superficial e as tolerâncias dependem do sistema de casca: alcançar acabamentos ultrafinos ou tolerâncias de fundição extremamente restritas requer sistemas cerâmicos premium e controle de processo.
10. Aplicações industriais
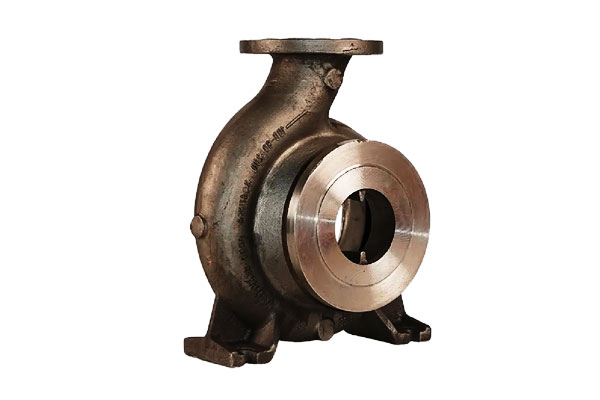
Corpos de bombas de microfusão são usados em um amplo espectro de indústrias devido à sua capacidades de geometria complexa, versatilidade material, e alta precisão dimensional.
O processo permite que os engenheiros projetem passagens hidráulicas otimizadas, paredes finas, e recursos de montagem integrados que melhoram a eficiência e a longevidade da bomba.
Bombas de processamento químico
- Ambiente: Fluidos corrosivos, como ácidos, cáusticos, e solventes.
- Materiais Utilizados: Aços inoxidáveis (316L, duplex) e ligas de níquel (Hastelloy, Inconel).
- Justificativa: A fundição de investimento permite canais internos intrincados, minimizando a turbulência e garantindo fluxo uniforme, crítico para a confiabilidade do processo químico.
Bombas de água e águas residuais
- Ambiente: Bombeamento de alto volume, sólidos suspensos abrasivos, e níveis de pH variáveis.
- Materiais Utilizados: Bronze, Aço inoxidável duplex, e ferros fundidos resistentes à corrosão.
- Justificativa: Parede fina, passagens internas suaves reduzem entupimentos e perdas de energia, melhorando a eficiência em sistemas de água municipais e industriais.
Bombas Marítimas e Offshore
- Ambiente: Exposição à água salgada, operação de alta pressão, e estresse mecânico cíclico.
- Materiais Utilizados: Ligas de cobre (Brass naval, bronze), Aços inoxidáveis duplex.
- Justificativa: A resistência à corrosão e à bioincrustação é crítica; fundição de investimento permite perfeita, geometrias complexas para reduzir a manutenção e melhorar a vida útil.
Óleo & Bombas de geração de gás e energia
- Ambiente: Alta temperatura, fluidos de alta pressão, e meios à base de hidrocarbonetos.
- Materiais Utilizados: Ligas com alto teor de níquel (Inconel, Hastelloy), aço inoxidável, e ligas à base de cobalto.
- Justificativa: A fundição de precisão suporta materiais de alta resistência e tolerâncias precisas necessárias para aplicações críticas, como lubrificação de turbinas, injeção química, e perfuração offshore.
Bombas Especiais e Personalizadas
- Ambiente: Laboratório, farmacêutico, ou aplicações de processamento de alimentos que exigem desempenho higiênico e de precisão.
- Materiais Utilizados: Aço inoxidável (304, 316L), titânio, ou ligas de níquel.
- Justificativa: Superfícies suaves, tolerâncias apertadas, e geometrias complexas obtidas por microfusão garantem risco mínimo de contaminação e conformidade com padrões regulatórios.
11. Análise comparativa
| Recurso / Critérios | Elenco de investimento | Fundição de areia | Usinagem a partir de sólido |
| Complexidade geométrica | Excelente – paredes finas, canais internos, recursos intrincados alcançáveis | Moderado – limitado pela colocação do núcleo e estabilidade do molde | Limitado – geometrias internas complexas muitas vezes impossíveis sem montagem |
| Precisão dimensional | Alto – ±0,1–0,25 mm típico | Moderado – ±0,5–1,0 mm | Muito alto – ±0,05 mm alcançável |
| Acabamento superficial (Ra) | Fino – 1,6–3,2 μm típico; pode ser polido | Áspero – 6–12 μm; requer usinagem para precisão | Excelente – 0,8–1,6 μm alcançável com acabamento |
| Opções de material | Largo – aços inoxidáveis, ligas de níquel, bronze, ligas de cobre | Largo – ferro, aço, bronze, alumínio | Amplo – depende da disponibilidade de estoque usinável |
| Tamanho do lote | Baixo a médio – 1–1000+ peças | Médio a alto – econômico para grandes, peças simples | Baixo desperdício de material aumenta o custo de peças grandes |
| Tempo de espera | Moderado – padrão de cera & construção de casca necessária | Curto a moderado – preparação do molde relativamente rápida | Variável – depende da complexidade da usinagem |
Desperdício de material |
Baixo – o formato quase final reduz o desperdício | Moderado – portões e risers geram algum desperdício | O processo altamente subtrativo cria lascas e sobras |
| Custo por parte | Moderado a alto – ferramentas e etapas do processo aumentam o custo, econômico para peças complexas | Baixo a moderado – moldes mais simples, peças maiores mais baratas | Usinagem alta – extensa em grandes, peças complexas são caras |
| Força & Integridade | Excelente – microestrutura densa, porosidade mínima se controlada | Moderado – risco de inclusões e porosidade relacionadas à areia | Excelente – homogêneo, Sem defeitos de fundição |
| Pós-processamento necessário | Muitas vezes mínimo – alguma usinagem, acabamento | Geralmente significativo – usinagem e acabamento necessários | Mínimo – acabamento final somente para tolerâncias restritas |
| Aplicações típicas | Corpos de bombas com paredes finas, canais hidráulicos complexos, Resistência à corrosão | Grande, carcaças de bomba simples ou componentes estruturais | Corpos de bombas personalizados ou protótipos que exigem extrema precisão |
12. Conclusão
O corpo da bomba fundido combina liberdade de design com integridade metalúrgica, tornando-os uma excelente escolha para muitas aplicações de manuseio de fluidos - especialmente onde a geometria interna complexa, ligas exóticas ou tolerâncias restritas são necessárias.
O sucesso depende do design inicial para o elenco, seleção informada de materiais, controle cuidadoso do processo (derramando, bombardeio, tratamento térmico), e programas robustos de controle de qualidade/END.
Para sistemas de bombeamento críticos – marítimos, geração de produtos químicos ou de energia - a microfusão pode fornecer soluções confiáveis, componentes econômicos quando especificados e executados corretamente.
Perguntas frequentes
Qual tamanho máximo do corpo da bomba pode ser fundido?
A prática típica de oficina varia de aproximadamente 50 a 100 kg por peça, mas o máximo prático depende da capacidade e da economia da fundição.
Corpos de bombas muito grandes são mais frequentemente produzidos por fundição em areia ou fabricação/soldagem.
Quanto subsídio de usinagem devo projetar em uma fundição de precisão?
Permitir 0.2–2,0 mm dependendo da criticidade e precisão do shell. Especifique tolerâncias mais restritas apenas onde a fundição garante carcaças de precisão.
Qual material é melhor para corpos de bombas de água do mar?
Aços inoxidáveis duplex e ligas selecionadas de cobre-níquel são escolhas comuns devido à resistência superior à corrosão por cloreto e ao desempenho de bioincrustação; a seleção final depende da temperatura, condições de velocidade e erosão.
Qual é o tempo de resposta típico para um corpo de bomba fundido?
Pequenas tiragens normalmente levam 4–8 semanas desde a aprovação do modelo até as peças acabadas; protótipos únicos podem ser mais rápidos com padrões impressos em 3D, mas ainda exigem queima de projéteis e cronogramas de fusão.
Como especifico critérios de aceitação para porosidade?
Use padrões de END da indústria (radiografia, Ct, Ut) e definir níveis de aceitação em percentagem de porosidade por volume ou através de imagens de referência.
Corpos críticos de bombas de retenção de pressão geralmente exigem porosidade <0.5% por volume e aceitação radiográfica por padrão do cliente.

