

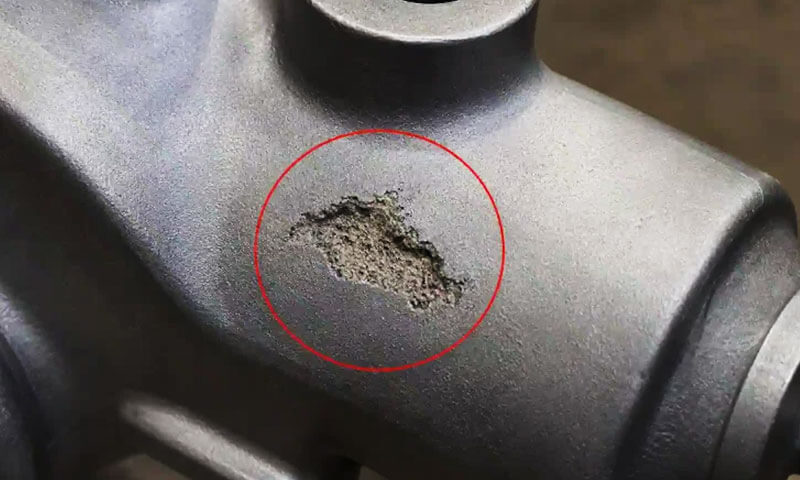
Wady wtrąceń żużla w odlewach z pianki traconej należą do najbardziej utrzymujących się problemów z jakością spotykanych przy odlewaniu metodą wyparną, szczególnie przy produkcji odlewów o rozległych powierzchniach obrobionych lub wymagających wymagań czystości wewnętrznej.
Wada jest często opisywana w środowiskach produkcyjnych jako Włączenie piasku, penetracja piasku, włączenie powłoki, lub „wchodzenie piasku”, ponieważ widoczna wada może zawierać suchy piasek, powłoka ogniotrwała, pozostałości rozkładu piany, lub konwencjonalny żużel metalurgiczny.
W przeciwieństwie do wielu izolowanych wad odlewniczych, wtrącanie się żużla do odlewów z pianki traconej rzadko jest spowodowane pojedynczą zmienną procesową.
Lepiej jest to rozumieć jako wynik interakcji między integralnością powłoki wzoru, projekt systemu bramkowego, zachowanie na suchym piasku, ciśnienie próżniowe, warunki zalewania, obsługa wzorów, i czystość stopionego metalu.
Dlatego solidne podejście traktuje zapobieganie wtrącaniu się żużla jako: problem kontroli procesu na poziomie systemu, zamiast po prostu zwiększać grubość powłoki lub zmniejszać temperaturę zalewania.
1. Jakie są defekty wtrąceń żużla w odlewach z pianki traconej?
Wady wtrąceń żużla w odlewach z pianki traconej to defekty niemetaliczne powstające, gdy ciała obce zostają uwięzione wewnątrz odlewu podczas napełniania i krzepnięcia formy.
W zależności od ich pochodzenia, wady te mogą polegać suchy piasek formierski, cząstki powłoki ogniotrwałej, żużel metalurgiczny, tlenki, pozostałości rozkładu piany, lub kombinacje tych materiałów.
W utracone casting z pianki, wada jest często określana w produkcji jako Włączenie piasku, wejście do piasku, włączenie powłoki, lub penetrację piasku.
Chociaż terminy te są czasami używane zamiennie, nie zawsze opisują dokładnie ten sam mechanizm.
Wtrącenie piasku ogólnie odnosi się do włączenia piasku formierskiego do metalu, podczas gdy żużel lub wtrącenia ogniotrwałe mogą pochodzić ze stopionego metalu, powłoka, lub ich reakcje podczas napełniania.
Podstawowym problemem jest to, że roztopiony metal powinien przepływać przez stajnię, wnęka wyłożona materiałem ogniotrwałym, podczas gdy wzór pianki polimerowej rozkłada się, a jej produkty gazowe i ciekłe uciekają przez powłokę i suchy piasek.
Jeśli powłoka straci swoją integralność, luźny piasek zostaje uwięziony w metalu. Podobnie, jeśli w roztopionym metalu są już obecne cząstki żużla lub tlenku, mogą zostać przeniesione do odlewu i uwięzione podczas krzepnięcia.
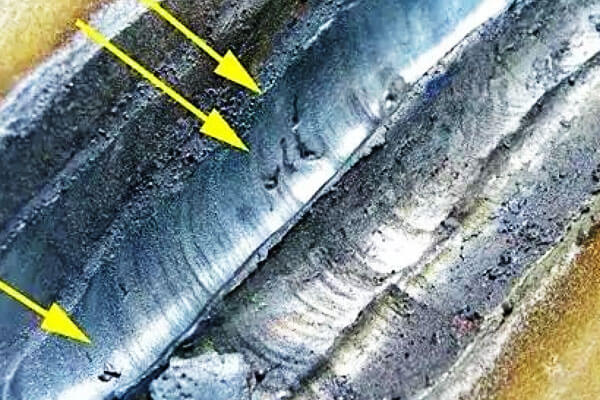
Typowy wygląd i identyfikacja
Wady wtrąceń żużla nie zawsze są widoczne natychmiast po strząsaniu.
Odlew może wydawać się akceptowalny zewnętrznie, ale dopiero później może ujawnić istotne wtrącenia CNC Mękawka, wiercenie, szlifowanie, lub sekcje odsłania dotknięty obszar.
Powierzchnie obrobione maszynowo mogą wykazywać pojedyncze plamy, nieregularne plamy, pasemko, lub skupiska ciał obcych. Ich wygląd różni się w zależności od źródła włączenia.
Białe lub jasne cząstki ziarniste są często kojarzone z piaskiem krzemionkowym lub materiałem ogniotrwałym, chwila szary, ciemnoszary, lub czarne regiony może wskazywać na żużel, tlenki, pozostałości powłoki, lub produkty węglowe powstałe w wyniku rozkładu piany.
Jednakże, Sam wygląd wizualny nie może wiarygodnie określić pochodzenia inkluzji.
Do rozwiązywania problemów produkcyjnych, badania metalograficzne i, kiedy to konieczne, Analiza SEM/EDS potrafi odróżnić cząstkę piasku bogatą w krzemionkę od wtrąceń metalurgicznych bogatych w tlenki lub fragmentu powłoki ogniotrwałej.
| Wygląd zaobserwowanej wady | Możliwe pochodzenie | Typowa lokalizacja |
| Białe ziarniste plamy | Piasek krzemionkowy lub cząstki ogniotrwałe | Obrobione powierzchnie, w pobliżu bram |
| Szare lub czarne, nieregularne plamy | Żużel, tlenki, pozostałości powłoki | Wewnętrzne obszary odlewania |
| Wtrącenia liniowe lub przypominające pęknięcia | Pękanie powłoki i wnikanie piasku | Połączenia wzorcowe, skrzyżowania bramkowe |
| Klastry włączające | Miejscowe uszkodzenie powłoki lub turbulentny przepływ metalu | Wlew, biegacz, obszary wjazdowe |
| Duże wewnętrzne obszary niemetaliczne | Poważne przedostanie się piasku lub odpryski powłoki | W pobliżu systemu bramkowania lub przejść odlewniczych |
Gdzie występują wtrącenia żużla?
Wada może potencjalnie wystąpić na całej drodze przepływu metalu, w tym nalewany kubek, wlew, biegacz, ile, połączenia systemu bramkowego, i wgłębienie odlewnicze.
Niemniej jednak, obszary najwyższego ryzyka to zazwyczaj miejsca, w których system wlewowy łączy się z odlewem lub gdzie geometria powoduje nagłe zmiany kierunku lub prędkości przepływu.
. ze sprue-to-runner, od biegacza do biegacza, i połączenia typu bramka-wzorzec zasługują na szczególną uwagę.
Obszary te są narażone podczas zalewania na znaczne naprężenia termiczne i mechaniczne.
Jeśli powłoka w jednym z tych miejsc jest pęknięta, słabo związane, nadmiernie chudy, lub lokalnie uszkodzone podczas montażu wzoru lub wypełniania piaskiem, stopiony metal może bezpośrednio stykać się z otaczającym piaskiem.
Po naruszeniu bariery powłoki, Połączenie ciśnienie metalu, ssanie próżniowe, i siły przepływu metalu może wciągnąć luźny piasek i cząstki ogniotrwałe do ciekłego metalu.
Porwany materiał jest następnie transportowany do odlewu i może zostać uwięziony w miarę krzepnięcia metalu.
2. Dlaczego wtrącanie się żużla jest szczególnie trudne w przypadku odlewania utraconej pianki
Odlewanie z pianki traconej różni się zasadniczo od konwencjonalnego odlewania w piasku, ponieważ wzór pianki pozostaje wewnątrz formy aż do wylania.
Wzór nie znika po prostu, zanim metal wejdzie do wnęki; Zamiast, przechodzi rozkład termiczny i odparowanie w miarę stopniowego zastąpienia go stopionym metalem.
Tworzy to kilka jednoczesnych zjawisk transportowych:
- Roztopiony metal przepływa przez wnękę.
- Wzór polimerowy rozkłada się.
- Produkty rozkładu gazu i cieczy migrują przez powłokę ogniotrwałą.
- Podciśnienie wpływa na wypełnienie formy i ewakuację gazu.
- Powłoka ogniotrwała poddawana jest intensywnym obciążeniom termicznym i mechanicznym.
- Suchy piasek otaczający wzór musi zachować wystarczającą integralność strukturalną.
Jeśli powłoka pęka lub traci przyczepność, postępujący metal może bezpośrednio stykać się z luźnym piaskiem.
Jeśli system bramowy nie jest odpowiednio chroniony, piasek i fragmenty materiałów ogniotrwałych mogą przedostać się do strumienia metalu.
Dlatego samo zwiększenie ogniotrwałości powłoki niekoniecznie rozwiązuje problem.
Wytrzymałość powłoki, przepuszczalność, przyczepność, zachowanie podczas suszenia, grubość powłoki, Projektowanie bramkowania, i kontrolę podciśnienia należy rozpatrywać łącznie.
3. Główne przyczyny defektów wtrąceń żużla w odlewach z pianki traconej
Wtrącenia żużla i piasku w odlewach z pianki traconej są wady wieloczynnikowe a nie wynik pojedynczego parametru procesu.
Cała ścieżka przepływu metalu — od kubka do nalewania i wlewu do rynny, ile, i końcowa wnęka - jest potencjalnie zdolna do wprowadzenia materiału niemetalicznego do odlewu.
W rzeczywistości, Jednakże, połączenia systemu bramkowego, wady powłoki, a obszary narażone na dużą prędkość przepływu metalu stanowią najbardziej krytyczne strefy ryzyka.
Awaria powłoki ogniotrwałej
Powłoka ogniotrwała tworzy główną barierę pomiędzy roztopionym metalem a suchym piaskiem.
Jeśli ta bariera pęknie, peelingi, lub ulega erozji, piasek i cząstki ogniotrwałe mogą przedostać się do metalu i zostać uwięzione w odlewie.
Typowe przyczyny związane z powłoką obejmują niewystarczającą wytrzymałość w temperaturze pokojowej, niewystarczająca wytrzymałość na gorąco, nierówna grubość powłoki, Słaba przyczepność, i niewłaściwe suszenie.
Należy zwrócić szczególną uwagę złącza wlewowe, połączenia biegacz-ingate, ostre zakątki, i przejścia wzorów, gdzie utrzymanie równomiernego pokrycia powłoką jest trudniejsze.
Odpowiednia powłoka z traconej pianki powinna wystarczyć krnąbrność, Siła mechaniczna, przepuszczalność, przyczepność, i odporność na szok termiczny podczas całego procesu nalewania.
Problemy z systemem wlewowym i uszczelnianiem
System wlewowy jest krytycznym źródłem wtrąceń piasku, ponieważ zapewnia początkową drogę roztopionego metalu do formy.
Źle połączone lub nieodpowiednio uszczelnione wlewy, biegacze, i wloty mogą tworzyć otwory, przez które suchy piasek przedostaje się do strumienia metalu.
Pęknięcia powłoki na złączach wlewowych są szczególnie niebezpieczne, ponieważ w tych obszarach występuje skoncentrowany przepływ metalu i obciążenie termiczne.
System wlewowy powinien zatem charakteryzować się odpowiednią sztywnością, bezpieczne połączenia, i ciągła ochrona ogniotrwała.
Przed nalaniem, należy również sprawdzić kubek do nalewania i odsłonięte obszary wlewowe luźny piasek, pył, uszkodzona powłoka, i obce cząstki.
Niewłaściwe parametry nalewania i próżni
Parametry procesu mają bezpośredni wpływ na obciążenie mechaniczne i termiczne powłoki.
Jakiś nadmierna wysokość wylewu lub prędkość przepływu metalu może zwiększyć erozję powłoki, natomiast zbyt wysoka temperatura zalewania może przyspieszyć degradację termiczną i reakcje metali ogniotrwałych.
Odwrotnie, zbyt niskie temperatury mogą powodować nieprawidłowe dopływy i niepełne napełnienie.
Należy również dokładnie kontrolować podciśnienie. Chociaż próżnia jest niezbędna do zagęszczenia piasku i ewakuacji gazów, zbyt wysoki poziom podciśnienia może spowodować przeciągnięcie luźnego piasku lub fragmentów powłoki przez istniejące pęknięcia.
Charakterystyka piasku jest kolejnym czynnikiem branym pod uwagę. Niewłaściwy rozkład wielkości ziaren może zwiększyć penetrację piasku, erozja, lub słabe odprowadzanie gazów.
Optymalna kombinacja poziom próżni, nalewanie temperatury, szybkość napełniania, i specyfikacja piasku należy zatem ustalić dla każdego stopu i geometrii odlewu, a nie stosować jako ustawienie uniwersalne.
Obsługa wzoru i uszkodzenia form
Wady wtrąceniowe mogą powstać przed wylaniem, jeśli pokryty pianką wzór zostanie uszkodzony podczas transportu, montaż, wypełnienie piaskiem, lub formowanie wibracyjne.
Agresywne obciążenie piaskiem lub nadmierne wibracje mogą powodować pęknięcia i odpryski w wysuszonej powłoce, szczególnie w przypadku cienkich przekrojów i połączeń wlewowych.
Wady te mogą pozostać ukryte po zakopaniu wzoru w piasku i ujawnić się dopiero po odsłonięciu wtrąceń podczas obróbki.
Dlatego też niezbędna jest kontrolowana sekwencja formowania: wzór powinien być odpowiednio podparty przed zastosowaniem silniejszych wibracji, a system wlewowy nie powinien być zginany ani mechanicznie zakłócany podczas zagęszczania.
Czystość stopionego metalu
Nie wszystkie inkluzje pochodzą z pleśni. Tlenki, żużel, cząstki ogniotrwałe, i inne wtrącenia niemetaliczne obecne już w stopionym metalu mogą również zostać uwięzione podczas napełniania.
Skuteczna kontrola wymaga zatem uwagi na całym łańcuchu obróbki metalu, łącznie z topnieniem, usuwanie żużla, kontrola temperatury, szczepienie lub leczenie, jeśli ma to zastosowanie, przenosić , i nalewanie.
Odtłuszczanie żużla, filtrowanie, i odpowiednio zaprojektowane elementy wlewowe lub wychwytujące żużel mogą dodatkowo zmniejszyć ilość materiału niemetalicznego przedostającego się do wnęki.
4. Studia przypadków: Awarie związane z włączeniem żużla i działania naprawcze w odlewni LangHe
Na Langhe Foundry, kontrola wtrąceń żużla i piasku jest traktowana raczej jako kwestia inżynierii procesowej niż problem kontroli końcowej.
W odlewaniu z pianki traconej, Wady wtrąceniowe mogą pochodzić z powłoki ogniotrwałej, montaż wzoru, operacja formowania, system próżniowy, Projektowanie bramkowania, lub czystość stopionego metalu.
Więc, skuteczne działanie naprawcze wymaga skorelowania morfologii wady z lokalizacją wady i rzeczywistymi warunkami procesu.
Poniższe trzy przypadki reprezentują typowe LangHe Scenariusze produkcji odlewniczej z udziałem żeliwa szarego, żelazo plastyczne, i odlewy ze stali węglowej z pianki traconej.
Przypadki pokazują, jak systematyczna analiza przyczyn źródłowych może przekształcić powtarzające się problemy z włączeniem w mierzalne ulepszenia procesu.
Sprawa 1: Korpus zaworu hydraulicznego z żeliwa szarego
Tło
LangHe Odlewnia produkowała korpusy zaworów hydraulicznych z żeliwa szarego w procesie odlewania pianki traconej.
Elementy zawierały kilka precyzyjnie obrobionych powierzchni uszczelniających i zostały poddane 100% próba ciśnieniowa o godz 1.6 MPA.
Ponieważ powierzchnie uszczelniające zostały następnie poddane obróbce mechanicznej, stosunkowo małe wtrącenia wewnętrzne mogą zostać odsłonięte i spowodować wyciek.
Objawy wady
Początkowa wydajność przy pierwszym przejściu wynosiła w przybliżeniu 68%. Większość niepowodzeń w próbach ciśnieniowych wynika z wtrąceń podpowierzchniowych odsłoniętych na obrobionych maszynowo powierzchniach gniazd zaworów.
Inspekcja systemu wlewowego dostarczyła ważnej wskazówki. Po wstrząsie, W okolicy wielokrotnie obserwowano miejscowe rozwarstwianie się powłoki złącze wlotowe-odlewnicze.
Gdy sekcje prowadnicy zostały uszkodzone w celu kontroli, Na powierzchni pęknięcia widoczne były białe, ziarniste cząstki, wskazując na obecność uniesionego materiału ogniotrwałego lub piasku.
Analiza przyczyny pierwotnej
W toku dochodzenia zidentyfikowano dwa główne czynniki.
Pierwszy, powłoka ogniotrwała wokół złącza wlotowego była znacznie cieńsza niż na płaskich częściach modelu.
Geometria złącza powodowała nierównomierne spływanie powłoki podczas zanurzania, co skutkuje lokalnie słabą barierą.
Drugi, forma pracowała przy stosunkowo wysokim, stałym poziomie próżni, wynoszącym w przybliżeniu 0.045 MPA.
Gdy powłoka na skrzyżowaniu osłabła, różnica ciśnień sprzyjała przemieszczaniu się luźnego piasku przez wadliwy obszar podczas napełniania.
Dlatego też wady nie można przypisać samej próżni. Raczej, faktyczny mechanizm awarii był:
nierówna grubość powłoki → miejscowe osłabienie powłoki → wnikanie piasku wspomagane próżniowo → uwięzienie wtrąceń → narażenie podczas obróbki → wyciek podczas próby ciśnieniowej.
Działania naprawcze
LangHe Odlewnia wdrożyła dwie główne modyfikacje procesu. Drugą wzmocnioną warstwę powłoki nałożono specjalnie na złącza wlewowe i inne obszary przejściowe wysokiego ryzyka, zwiększenie lokalnej grubości powłoki o około 60%.
Zmieniono także system próżniowy z pracy ze stałym ciśnieniem na kontrolowany profil dwustopniowy.
Początkowo utrzymywano próżnię na poziomie około 0.025 MPA na wczesnym etapie napełniania i stopniowo wzrastała do około 0.038 MPA podczas ostatniej części nadzienia.
Celem było uniknięcie stosowania nadmiernej różnicy ciśnień, gdy metal po raz pierwszy wchodził do wrażliwego obszaru wlewu, zapewniając jednocześnie wystarczającą próżnię na późniejszym etapie procesu napełniania, aby zapewnić stabilność formy i ewakuację gazu.
Wynik
Wskaźnik pomyślności testów ciśnieniowych wzrósł z 68% Do 92%, podczas żużla- oraz złomu związanego z wtrąceniami piasku zmniejszyła się o około 71%.
Przypadek pokazał, że lokalna inżynieria powlekania i dynamiczna kontrola próżni mogą być skuteczniejsze niż zwykłe zwiększanie całkowitej grubości powłoki lub utrzymywanie równomiernie wysokiego poziomu próżni podczas odlewania.
Sprawa 2: Wspornik podwozia samochodowego z żeliwa sferoidalnego
Tło
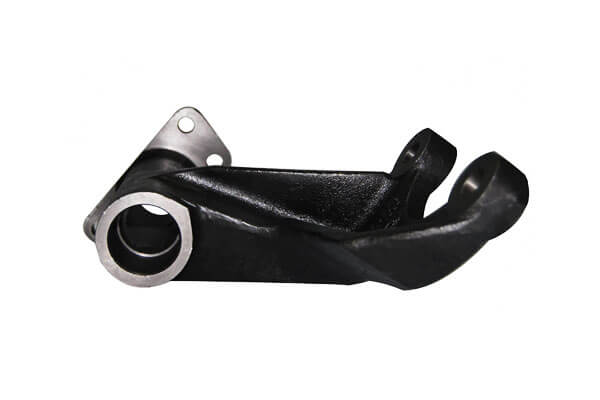
LangHe Odlewnia produkowała wsporniki podwozi samochodowych z żeliwa sferoidalnego przy użyciu odlewu z pianki traconej.
Elementy obejmowały odsłonięte powierzchnie zewnętrzne, które następnie otrzymały powłoka elektroforetyczna (Powłoka elektroniczna).
Ponieważ ostateczna malowana powierzchnia miała rygorystyczne wymagania dotyczące wyglądu, Po nałożeniu powłoki mogą być widoczne stosunkowo niewielkie defekty podpowierzchniowe.
Objawy wady
Po malowaniu elektroforetycznym początkowo zaobserwowano sporadyczny problem z defektami powierzchni. Małe, żużlowe pęcherze pojawiały się głównie na górnej powierzchni zamków, z częstością występowania ok 22%.
Co ciekawe, wady nie zostały rozłożone losowo.
Skoncentrowano je w rejonie położonym naprzeciw głównego wjazdu, sugerując, że wada była związana z zachowaniem się wypełnienia lub ruchem materiału niemetalowego, a nie z równomiernie rozłożonym wtrąceniem metalurgicznym.
Analiza przyczyny pierwotnej
Badanie zespołu wzoru wykazało, że połączenie wlewu z prowadnicą wykorzystywało luźne połączenie wciskane. Podczas formowania wibracyjnego, staw może się nieznacznie poruszyć, tworząc lokalną lukę.
Naraz, początkowa amplituda drgań stosowanych podczas zasypywania piaskiem była zbyt agresywna.
Ponieważ na tym etapie pionowe powierzchnie zespołu piankowego nie były dostatecznie podparte, w wyschniętej powłoce powstały mikropęknięcia.
Połączenie tych dwóch warunków stworzyło drogę przedostawania się piasku:
luźne złącze wlewowe + agresywne wczesne wibracje → uszkodzenie i otwarcie powłoki → porywanie piasku podczas napełniania → wtrącenia wewnętrzne → pęcherze powierzchniowe po pokryciu E.
To odkrycie wyjaśnia również, dlaczego konwencjonalna inspekcja wizualna po wytrząsaniu nie pozwalała w sposób spójny zidentyfikować problemu: większość uszkodzeń znajdowała się pod piaskiem przed wylaniem i nie była łatwo widoczna po odlaniu.
Działania naprawcze
LangHe Odlewnia wprowadziła zintegrowany kołnierz wzmacniający na połączeniu wlewu z wlewem i zastosowała dodatkową powłokę ogniotrwałą wokół złącza, aby poprawić zarówno stabilność mechaniczną, jak i ciągłość powłoki.
Program wibracji został następnie podzielony na dwa etapy. Po wstępnym przysypaniu piaskiem, wzór został poddany w przybliżeniu 5 sekund wibracji o niskiej amplitudzie.
Zagęszczanie o wyższej amplitudzie wprowadzono dopiero po wystarczającym otoczeniu i podparciu zespołu piankowego piaskiem.
Wprowadzono także specjalną procedurę uszczelniania zatyczek wlewowych przed ostatecznym zamknięciem formy, aby zapobiec przedostawaniu się luźnego piasku przez górny system wlewowy.
Wynik
Wskaźnik defektów powierzchni po nałożeniu powłoki E zmniejszył się z około 22% Do 4%. Wyeliminowano partie odrzucone przez klientów powiązane z wadą.
Przypadek ilustruje ważną zasadę dotyczącą odlewania pianki traconej: wibracje formowania nie są po prostu parametrem zagęszczania; może bezpośrednio wpływać na integralność powłoki, a tym samym na czystość odlewu.
Optymalny profil drgań musi zapewniać odpowiednie zagęszczenie piasku bez mechanicznego uszkodzenia powlekanego wzoru.
Sprawa 3: Obudowa pompy ze stali węglowej
Tło
LangHe Firma Foundry zbadała zastosowanie odlewu z pianki traconej do korpusów pomp ze stali węglowej jako alternatywy dla konwencjonalnego odlewania w piasku.
Celem było zmniejszenie naddatku na obróbkę i poprawa spójności wymiarowej dużych kanałów przepływu wewnętrznego.
Komponenty miały rozległe obrobione powierzchnie wewnętrzne, co sprawia, że wewnętrzna kontrola włączenia jest szczególnie ważna.
Objawy wady
Początkowe próby produkcyjne wykazały rozległe, rozproszone wtrącenia na obrobionych maszynowo wewnętrznych powierzchniach przepływowych. Wynikowy poziom złomu osiągnął w przybliżeniu 35%.
Kontrola systemu wlewowego ujawniła wyraźną erozję ogniotrwałą i żyłkowanie powierzchniowe wzdłuż rynny.
Rozkład defektów sugerował, że problem był związany przede wszystkim z degradacja powłoki podczas napełniania stali, zamiast po prostu żużlem stopionego metalu.
Analiza przyczyny pierwotnej
Pierwszym poważnym problemem było zastosowanie systemu powłok pierwotnie opracowanego do odlewania pianki traconej z żeliwa szarego.
Jego ogniotrwałość i wytrzymałość na gorąco były niewystarczające dla znacznie wyższych obciążeń termicznych związanych ze stalą węglową.
Podczas nalewania, powłoka uległa częściowej degradacji i erozji pod wpływem połączonego działania wysokiej temperatury, szok termiczny, i siły przepływu metalu.
Drugim problemem była zbyt efektywna wysokość nalewania. A 1-tonowa chochla generował stosunkowo dużą prędkość przepływu metalu podczas wypełniania wlewu, zwiększająca się erozja mechaniczna i tak już podatnej na uszkodzenia powłoki.
Połączony mechanizm był zatem:
nieodpowiedni system ogniotrwały → degradacja powłoki w wysokiej temperaturze → nadmierna erozja płynięcia metalu → przedostawanie się cząstek ogniotrwałych do stali → wtrącenia wewnętrzne.
Działania naprawcze
LangHe Odlewnia zastąpiła konwencjonalną powłokę żeliwną powłoką A powłoka ogniotrwała o wysokiej zawartości tlenku glinu, specjalnie zaprojektowana do odlewania stali metodą traconej pianki.
Nowa powłoka zapewniła znacznie wyższą ogniotrwałość i wytrzymałość na gorąco w środowisku odlewania stali.
Zmniejszono także efektywną wysokość nasypu. Wprowadzono układ kadzi z dolnym nalewaniem, z dyszą umieszczoną możliwie najbliżej miski nalewającej, aby zmniejszyć niepotrzebne przyspieszenie i turbulencje metalu.
Wreszcie, temperaturę zalewania obniżono z około 1560°C do 1510°C, pozostając w ustalonym oknie procesowym dla gatunku stali węglowej i geometrii odlewu.
Zmiany te wprowadzono raczej jako skoordynowany pakiet, a nie jako pojedyncze dostosowania.
Wynik
Ilość złomu zawierającego żużel wewnętrzny spadła z ok 35% Do 8%, dzięki czemu proces traconej piany staje się opłacalny komercyjnie w zastosowaniach w obudowie pompy.
Sprawa pokazuje również dlaczego Wybór powłoki musi być dostosowany do konkretnego stopu.
Nie można automatycznie zakładać, że powłoka ogniotrwała, która sprawdza się odpowiednio w przypadku żeliwa szarego, zapewnia wystarczającą stabilność termiczną i chemiczną stali.
Wraz ze wzrostem temperatury odlewania stopu, ogniotrwałość powłoki, gorąca siła, odporność na szok termiczny, a kompatybilność metalu z powłoką staje się coraz ważniejsza.
Kluczowe lekcje z Trójki LangHe Skrzynie odlewnicze
Trzy przypadki dotyczyły różnych stopów i różnych geometrii odlewów, ale ujawniają wspólny wzór: wtrącenie żużla jest zwykle konsekwencją interakcji pomiędzy kilkoma zmiennymi procesu.
| Sprawa | Mechanizm pierwotnej wady | Krytyczna zmienna procesowa | Strategia naprawcza | Wynik |
| Korpus zaworu hydraulicznego z żeliwa szarego | Wnikanie piasku przez słabą powłokę wlotową | Grubość powłoki + próżnia | Wzmocniona powłoka i stopniowana próżnia | Wydajność pierwszego przejścia: 68% → 92% |
| Wspornik podwozia z żeliwa sferoidalnego | Uszkodzenia powłoki podczas formowania | Siła połączenia bramkowego + wibracja | Wzmocnione złącze i stopniowane wibracje | Wady powierzchniowe: 22% → 4% |
| Obudowa pompy ze stali węglowej | Erozja powłoki w wysokiej temperaturze | Ogniotrwałość powłoki + lejąca głowa | Powłoka o wysokiej zawartości tlenku glinu i zmniejszona wysokość nalewania | Złom włączenia: 35% → 8% |
Najważniejszy wniosek jest taki nie ma uniwersalnego „ustawienia zapobiegającego wtrąceniu” dla odlewania pianki traconej.
Odpowiedni system powłokowy, profil próżniowy, program wibracyjny, nalewanie temperatury, Projektowanie bramkowania, a specyfikacja piasku musi być dostosowana do stopu i geometrii odlewu.
Z tego powodu, LangHe Podejście Foundry skupia się na identyfikacja przyczyny źródłowej, optymalizacja okna procesu, oraz analizę lokalizacji defektów zamiast polegać wyłącznie na końcowej kontroli wizualnej.
Metodologia ta jest szczególnie cenna w przypadku elementów hydraulicznych, odlewy samochodowe, pompowanie obudowa, ciała zaworów, oraz inne części, w których wtrącenia wewnętrzne mogą być widoczne dopiero po obróbce skrawaniem lub testach funkcjonalnych.
5. Systematyczne strategie zapobiegania i łagodzenia
Wymaga kontrolowania wtrąceń żużla w odlewach z pianki traconej skoordynowana kontrola procesu zamiast pojedynczego środka naprawczego.
Najskuteczniejszym podejściem jest utrzymanie integralności powłoki, chronić wzór podczas formowania, kontrolować przepływ metalu i próżnię, i poprawiają czystość stopionego metalu w całym cyklu produkcyjnym.
Zoptymalizuj powłokę ogniotrwałą
Powłoka ogniotrwała jest podstawową barierą oddzielającą stopiony metal od suchego piasku.
Powinien mieć odpowiedni krnąbrność, przepuszczalność, przyczepność, wytrzymałość w temperaturze pokojowej, i gorąca siła.
Nałożyć powłokę równomiernie w kilku warstwach, przy wystarczającym wyschnięciu pomiędzy warstwami. Wjazdy i inne obszary o dużej erozji powinny zostać dodatkowo wzmocnione.
Każdy pokryty wzór należy sprawdzić przed formowaniem, oraz wzory z widocznymi spękaniami, peeling, lub rozwarstwienie należy naprawić lub odrzucić.
Montaż i formowanie wzoru kontrolnego
Wzór pianki i system wlewowy muszą pozostać stabilne mechanicznie podczas napełniania piaskiem i wibracji.
W razie potrzeby połączenia wlewowe można wzmocnić odpowiednimi wspornikami lub tulejami. Piasek należy początkowo wprowadzać delikatnie, a wibracje powinny zaczynać się od niskiej amplitudy.
Większą intensywność wibracji należy zastosować dopiero po odpowiednim otoczeniu wzoru piaskiem.
Szczególnej ostrożności wymagają okolice wlew, skrzyżowania biegaczy, i ingaty, gdzie ruch mechaniczny może spowodować pęknięcie warstwy ogniotrwałej.
Bezpośrednio przed nalaniem należy również dokładnie uszczelnić wlew i oczyścić kielich do nalewania.
Kontroluj temperaturę zalewania i przepływ metalu
Warunki zalewania powinny minimalizować erozję powłoki przy jednoczesnym zachowaniu odpowiedniej płynności i całkowitego wypełnienia formy.
Nadmierna wysokość nalewania, turbulencja, i temperatura mogą zwiększyć degradację materiału ogniotrwałego i porywanie wtrąceń.
| Typ stopu | Typowa temperatura zalewania | Typowy czas zalewania* |
| Szare żeliwo | 1380–1420°C | 10–20 sek |
| Żelazo plastyczne | 1420–1450°C | 12–25 s |
| Węgiel / staliwo niskostopowe | 1480–1560°C | 15–30 s |
*Typowe wartości referencyjne dla wsadu zasypowego o masie 300–500 kg; Rzeczywiste parametry należy ustalić w zależności od gatunku stopu, masa odlewnicza, grubość ściany, Projektowanie bramkowania, i sprzęt.
Pojemność kadzi powinna być w miarę dostosowana do odlewu. Trzymanie dziobka nalewającego blisko kubka wlewowego zmniejsza wysokość swobodnego spadania i prędkość uderzenia.
Nalewanie również powinno pozostać gładka i ciągła, unikanie niepotrzebnych przerw lub nagłych skoków przepływu.
Zoptymalizuj kontrolę próżni
Podciśnienie jest niezbędne przy odlewaniu pianki traconej, ponieważ poprawia zagęszczenie suchego piasku, ułatwia odprowadzanie gazów, i wspomaga wypełnianie form.
Jednakże, nadmierne podciśnienie może spowodować przeciągnięcie fragmentów piasku lub powłoki przez istniejące pęknięcia.
Do wielu odlewów żeliwnych, zakres działania około 0.025–0,040 MPa jest powszechnie używany jako punkt wyjścia. Optymalna wartość zależy w dużym stopniu od geometrii odlewu i warunków procesu.
Korzystny może być stopniowany profil próżni: stosunkowo umiarkowane podciśnienie podczas wstępnego napełniania ogranicza erozję powłoki, po czym w miarę postępu napełniania następuje zwiększenie próżni.
Dlatego próżnię należy traktować jako: zmienna procesowa, która ma zostać zoptymalizowana, nie tylko zmaksymalizowane.
Poprawa bramkowania i zatrzymywania żużla
Konstrukcja wlewu powinna sprzyjać stabilnemu wypełnieniu, jednocześnie zapobiegając przedostawaniu się materiałów niemetalowych do krytycznych obszarów odlewania.
W zależności od stopu i geometrii odlewu, system może zawierać łapacze żużla, przeglądaj sekcje, tereny zasiedlenia, filtry, lub wydzielonych stref zbiórki.
Ceramiczne filtry piankowe mogą zapewnić dodatkową kontrolę wtrąceń niemetalicznych, chociaż ich zastosowanie należy oceniać pod kątem wymaganego natężenia przepływu i temperatury odlewania.
Właściwa konstrukcja wlewu jest szczególnie ważna w przypadku elementów znajdujących się pod ciśnieniem i poddawanych dużej obróbce mechanicznej, gdzie nawet małe wtrącenia mogą powodować awarię funkcjonalną.
Utrzymuj odpowiednią jakość piasku
Suchy piasek musi zapewniać równowagę pomiędzy przepuszczalność, zachowanie zagęszczania, Jakość powierzchni, i odporność na penetrację metalu.
Zbyt gruboziarnisty piasek może zwiększać defekty penetracyjne i inkluzyjne, podczas gdy nadmierne drobne cząstki mogą utrudniać odprowadzanie gazów i zmieniać zachowanie pleśni.
Do wielu zastosowań w postaci traconych pianek żelaznych, 30/50 piasek krzemionkowy przemyty siatką jest powszechnie stosowaną specyfikacją referencyjną.
Rzeczywisty rozkład wielkości ziaren należy dobrać w zależności od systemu odlewania i powlekania, z regularnym usuwaniem kar, pył, i rozbite cząstki powłoki.
Popraw czystość stopionego metalu
Zewnętrzne wtrącenia piasku i powłoki to tylko część problemu. Tlenki i żużel obecne już w roztopionym metalu mogą stać się dodatkowym źródłem wtrąceń niemetalicznych.
Skuteczna kontrola rozpoczyna się zatem na etapie topienia i trwa poprzez przenoszenie i zalewanie.
Kluczowe środki obejmują usuwanie żużla, odpowiednią obróbkę stopu, kontrolowany transfer, czyste chochle, i filtrację, jeżeli jest to technicznie uzasadnione.
Ogólnym celem jest zapobieganie obu inkluzje egzogenne z formy i inkluzje endogenne powstające w roztopionym metalu przed wejściem do gotowego odlewu.
6. Wniosek
Wady wtrąceń żużla w odlewach z pianki traconej są spowodowane głównie oddziaływaniem stopionego metalu, powłoka ogniotrwała, suchy piasek, produkty rozkładu piany, ciśnienie próżniowe, i wtrącenia metalurgiczne.
Do najczęstszych mechanizmów zalicza się pękanie lub odpryskiwanie powłoki, słabe połączenia układu wlewowego, zaciąganie piasku, nadmierna erozja płynięcia metalu, niewłaściwa kontrola podciśnienia, niestabilne operacje formowania, i niewystarczającą czystość stopionego metalu.
Rzeczywiste przypadki produkcyjne konsekwentnie pokazują, że izolowane korekty pojedynczych parametrów zapewniają jedynie marginalną poprawę.
Osiągnięcie stale niskiego poziomu włączenia żużla wymaga holistycznego podejścia: zoptymalizowana receptura i aplikacja powłoki, rygorystyczna dyscyplina formowania i obsługi, odpowiednio zaprojektowane wlewy z funkcjami zatrzymywania żużla, kalibrowane parametry procesu i bieżąca kontrola czystości stopionego metalu.
Przy systematycznym wdrażaniu na wszystkich etapach produkcji, środki te mogą zredukować ilość złomu powstałego w wyniku żużla do bardzo niskiego poziomu, dzięki czemu odlewanie pianki traconej staje się opłacalne nawet w przypadku elementów obrabianych o wysokich wymaganiach.

