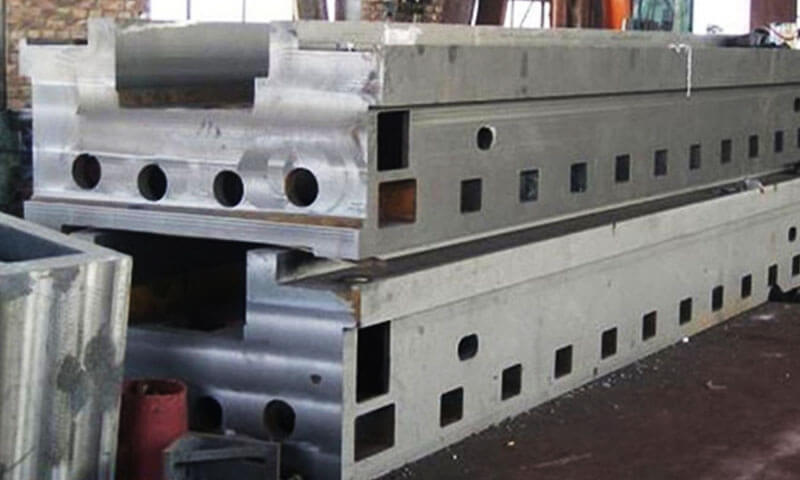
W produkcji odlewniczej, jest to zjawisko aż nazbyt powszechne i kłopotliwe: dwie odlewnie produkują dokładnie ten sam odlew z tego samego stopu, stosując identyczne temperatury zalewania, projekty bramek, i materiały do ładowania,
jednak jeden konsekwentnie dostarcza części wolne od wad, podczas gdy drugi ma ciągłe problemy, powtarzające się pęknięcia.
Wielu menedżerów odlewni przypisuje tę lukę umiejętnościom operatora, zmienność surowca, albo chociaż szczęście.
W rzeczywistości, różnica prawie zawsze wynika z zasadniczych różnic w zachowaniu systemów mas formierskich, które są niewidoczne dla zwykłej obserwacji.
W tym artykule przeanalizowano klasyczny przypadek przemysłowy ze świata rzeczywistego: identyczny 6-metrowy odlew belki obrabiarkowej wykonany na obu Piasek żywicy oraz linie do formowania mas cementowych samoutwardzalnych.
O ściśle dobranych parametrach nalewania, Skład chemiczny, i jakość stopu, w procesie piasku żywicznego konsekwentnie uzyskiwano belki wolne od pęknięć, podczas gdy w cementowej linii piasku samoutwardzalnego występowały powtarzające się defekty pękania poprzecznego, skupione w grubym odcinku środkowym belki.
Poniżej szczegółowo przeanalizowano sześć głównych mechanizmów metalurgicznych i procesowych stojących za tym wynikiem, zapewnianie praktycznej wiedzy inżynieryjnej zespołom odlewniczym optymalizującym procesy odlewania stali ciężkich.
1. Dlaczego ten sam sześciometrowy odlew obrabiarki może zachowywać się inaczej?
Duże łoże obrabiarki jest doskonałym przykładem odlewu, w którym zachowanie formy ma ogromne znaczenie.
Jego geometria często zawiera:
- Długie wymiary całkowite
- Grube i cienkie sekcje połączone ze sobą
- Żebra i sieci
- Duże występy lub obszary montażowe
- Wnęki wewnętrzne
- Długie sekcje poziome
- Silnie zmieniające się lokalne masy termiczne
- Duży skumulowany skurcz podczas krzepnięcia
Gdy metal ochładza się ze stanu ciekłego do temperatury pokojowej, umiera.
Odlew nie może się swobodnie kurczyć, ponieważ otacza go pleśń, rdzenie ograniczają ruch wewnętrzny, a różne sekcje odlewu schładzają się i krzepną z różną szybkością.
Generuje to konkurencję między dwiema siłami:
Skurcz odlewu a odporność formy na ten skurcz
Jeśli forma może się odkształcić lub zapaść na odpowiednim etapie, część skurczu jest kompensowana przez ruch formy.
Jeśli forma pozostaje bardzo sztywna, skurcz w coraz większym stopniu przekształca się w naprężenie w metalu.
Na długo, stosunkowo smukły odlew obrabiarkowy, może to stać się krytyczne.
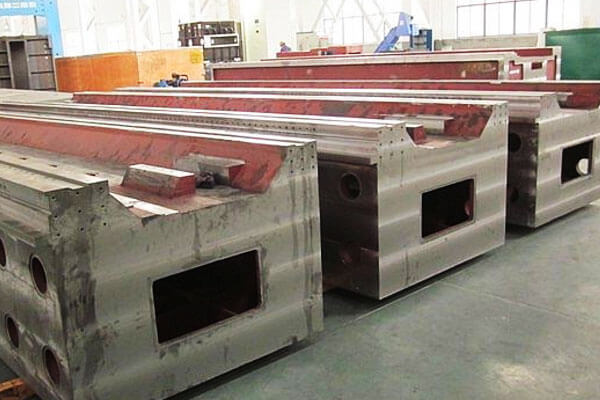
Podstawowy mechanizm można uprościć jako:
Skurcz termiczny + utwierdzenie konstrukcyjne → naprężenie rozciągające → lokalne odkształcenie plastyczne → inicjacja pęknięcia
To, czy naprężenie rzeczywiście stanie się pęknięciem, zależy od temperatury, Mikrostruktura, geometria, karmienie, stres resztkowy, oraz zdolność formy i rdzeni do poruszania się.
Dlatego samo porównanie temperatury zalewania lub składu chemicznego jest często niewystarczające.
2. Wytrzymałość resztkowa w wysokiej temperaturze i plastyczność formy
Do dużej belki obrabiarki, Jedną z najważniejszych różnic między piaskiem związanym żywicą a samoutwardzalnym piaskiem związanym cementem jest reakcja mechaniczna formy na wzrost temperatury i rozpoczęcie krzepnięcia i kurczenia się odlewu.
To rozróżnienie jest ważniejsze niż samo porównywanie wytrzymałości formy w temperaturze pokojowej.
Forma może być wyjątkowo wytrzymała podczas formowania i obsługi, może jednak stać się problematyczna, jeśli pozostaje nadmiernie sztywna w okresie, gdy odlew musi się swobodnie kurczyć.
Dlatego też dwie właściwości należy rozpatrywać łącznie:
Wytrzymałość resztkowa w wysokiej temperaturze — jaką wytrzymałość zachowuje forma po podgrzaniu roztopionym metalem.
Wydajność formy lub zapadalność — jak łatwo forma może się odkształcić lub stracić opór, gdy kurczliwy odlew próbuje się poruszyć.
Do sześciometrowej belki obrabiarkowej, interakcja między tymi właściwościami a skurczem odlewu może silnie wpływać na rozwój naprężeń termicznych i rozdzierających na gorąco.
Cementowy piasek samoutwardzalny: Wysoka wytrzymałość resztkowa i większa przyczepność
Samoutwardzalny piasek związany cementem rozwija wytrzymałość dzięki systemowi spoiwa cementowego i jest w stanie wytwarzać sztywne formy o dobrej stabilności wymiarowej.
W warunkach odlewniczych, Jednakże, forma niekoniecznie traci swoją odporność mechaniczną tak szybko, jak system ze spoiwami organicznymi.
W miarę stygnięcia odlewu stali, ulega skurczowi krzepnięcia, po którym następuje skurcz termiczny. Forma i rdzenie przeciwstawiają się części tego ruchu.
Gdzie forma pozostaje bardzo sztywna, większa część wymaganego skurczu odlewu przekształca się w odkształcenie mechaniczne i naprężenie.
Do długiej belki obrabiarki, efekt ma charakter kumulatywny, a nie wyłącznie lokalny.
Odlew o długości sześciu metrów może doświadczyć znacznego całkowitego skurczu termicznego, podczas gdy żeberka, Szefowie, rdzenie, i grube sekcje mogą tworzyć dodatkowe lokalne utwierdzenia.
Jeśli pleśń nie ustępuje wystarczająco, powstałe naprężenia mogą skoncentrować się w obszarach wrażliwych geometrycznie.
Mechanizm można przedstawić koncepcyjnie jako:
Skurcz odlewu → odporność formy → ograniczone odkształcenie → naprężenie rozciągające → lokalna akumulacja odkształceń → inicjacja pęknięcia
To ważne, Jednakże, nie traktować resztkowej wytrzymałości formy jako jedynej przyczyny pękania.
Rzeczywiste ryzyko pęknięcia zależy również od stopu, zakres krzepnięcia, geometria przekroju, warunki karmienia, rozkład temperatury, ograniczenie rdzenia, oraz właściwości mechaniczne metalu w odpowiedniej temperaturze.
Zatem, Problem inżynieryjny związany z bardzo sztywną formą związaną cementem nie polega po prostu na tym, że jest ona „zbyt mocna”.
Problem w tym, że jego odporność na kurczenie się odlewu może pozostać znacząca w krytycznym etapie historii termicznej odlewu.
Piasek związany z żywicą: Stopniowa utrata wytrzymałości wiązania i lepsza plastyczność
Systemy do formowania z żywicą wykorzystują spoiwa organiczne, których właściwości termiczne różnią się zasadniczo od systemów cementowych.
Pod wpływem ciepła roztopionej stali, spoiwo organiczne ulega degradacji termicznej, z mięknięciem i postępującą utratą siły wiązania wraz ze wzrostem temperatury.
Zmiana ta jest szczególnie istotna w przypadku dużych odlewów, ponieważ forma może przejść od mocnego podparcia podczas napełniania i obsługi do mniej uciążliwych warunków podczas późniejszego chłodzenia.
Zgodnie z umową castingową, piasek może stopniowo tracić swoją odporność na ruch.
Zamiast utrzymywać bardzo sztywną skorupę wokół odlewu przez cały proces chłodzenia, forma może stać się bardziej podatna w miarę rozkładu spoiwa.
Mechanizm pojęciowy jest:
Skurcz odlewu → degradacja spoiwa → zmniejszona wytrzymałość piasku → ruch/zapadnięcie się formy → mniejsze utwierdzenie mechaniczne
Może to być korzystne dla dużych, geometrycznie skomplikowane odlewy, ponieważ część skurczu termicznego odlewu jest kompensowana przez odkształcenie formy, a nie przekształcana całkowicie w naprężenia w metalu.
Jednakże, piasku żywicznego nie należy opisywać jako całkowicie „miękkiego” lub „beznaprężeniowego” w wysokiej temperaturze.
Różne systemy żywic, stężenia spoiw, temperatury piasku, systemy powłokowe, gęstość pleśni, a historie termiczne dają różne krzywe wytrzymałości resztkowej.
Istotną cechą jest zależność szybkości i temperatury utraty wytrzymałości, nie tylko to, czy forma zawiera żywicę.
3. Rozszerzalność cieplna formy i oddziaływanie termiczne z odlewem
Utwierdzanie formy to tylko jedna część interakcji termomechanicznej pomiędzy formą a dużym odlewem.
Sama forma ulega rozszerzalności cieplnej i deformacji po wejściu stopionego metalu do wnęki, a ta zmiana wymiarów może zmienić wielkość i kierunek utwierdzenia nałożonego na kurczący się odlew.
Do sześciometrowej belki obrabiarkowej, efektu tego nie należy rozpatrywać niezależnie od skurczu odlewu.
Odlew jednocześnie ochładza się i próbuje się kurczyć, podczas gdy otaczająca pleśń jest podgrzewana i podlega własnej reakcji termicznej.
Wynikowy stan naprężenia jest zatem regulowany przez względny ruch odlewu i formy, a nie współczynnik rozszerzalności cieplnej któregokolwiek materiału oddzielnie.
Piasek cementowy: Silniejsza interakcja termiczna z odlewem
Piasek samoutwardzalny z cementem zawiera fazę kruszywa i układ spoiwa cementowego, a jego reakcja wymiarowa podczas ogrzewania zależy od mineralogii kruszywa, formuła spoiwa, stan wilgoci, gęstość pleśni, i historię termiczną.
Do mas formierskich bogatych w krzemionkę, Rozszerzalność cieplna kruszywa staje się szczególnie istotna, gdy forma jest podgrzewana przez roztopioną stal.
Forma nie pozostaje po prostu niezmieniona geometrycznie po wylaniu; poszczególne cząstki piasku i otaczająca je związana struktura podlegają rozszerzalności cieplnej i innym zmianom w wysokiej temperaturze.
Naraz, odlew staliwny zaczyna krzepnąć, a następnie kurczyć się.
Stwarza to problem względnego przemieszczenia:
Podgrzewany ruch formy + skurcz odlewu + ograniczona zgodność formy → zwiększone utwierdzenie międzyfazowe
Jeśli forma pozostaje wystarczająco sztywna, jego ruch termiczny może lokalnie przeciwdziałać skurczowi odlewu.
Powstała interakcja może zwiększyć naprężenia rozciągające w wrażliwych obszarach, zwłaszcza tam, gdzie geometria odlewu już narzuca skurcz różnicowy.
Do sześciometrowej belki obrabiarkowej, efekt może stać się ważny:
- Przejścia sekcji grubych do cienkich
- Przecięcia żeber
- Wielcy szefowie
- Wnęki podparte rdzeniem
- Długie, powściągliwe sekcje
- Nieciągłości geometryczne
Kluczową kwestią jest to, że forma nie musi wywierać prostej, jednolitej „siły ściskającej” na odlew, aby rozszerzalność cieplna miała znaczenie.
Do modyfikacji stanu naprężenia wystarczą różnicowe rozszerzanie i ograniczone odkształcenie.
Piasek związany z żywicą: Różna reakcja termiczna i postępująca degradacja spoiwa
Piasek związany żywicą również ulega rozszerzalności cieplnej, zwłaszcza gdy stosuje się kruszywo krzemionkowe.
Dlatego, byłoby technicznie niedokładne opisywanie piasku żywicznego jako mającego „znikomą rozszerzalność cieplną” tylko dlatego, że zawiera spoiwo organiczne.
Ważniejszą różnicą jest łączna reakcja termiczna układu kruszywa i spoiwa.
Wraz ze wzrostem temperatury formy, żywica organiczna stopniowo mięknie, rozkłada się, i traci siłę wiązania.
W rezultacie związany piasek może stać się mniej sztywny mechanicznie w tym samym okresie, w którym odlew ulega znacznemu skurczowi termicznemu.
To powoduje inną interakcję:
Skurcz odlewniczy + postępująca podatność formy → zmniejszone przenoszenie ruchu termicznego na naprężenia odlewnicze
Forma nadal się nagrzewa i rozszerza, ale jego zdolność do przenoszenia tej zmiany wymiarowej w postaci sztywnego wiązania mechanicznego może się zmniejszyć w miarę degradacji spoiwa.
To rozróżnienie jest szczególnie ważne przy porównywaniu systemów wiązanych żywicą i cementem. Odpowiednie pytanie nie jest proste:
Która forma ma niższy współczynnik rozszerzalności cieplnej?
To jest:
Jaka część ruchu termicznego formy jest faktycznie przenoszona na odlew, podczas gdy odlew jest podatny na uszkodzenia mechaniczne?
Jest to o wiele bardziej przydatne kryterium inżynieryjne.
Typ agregatu może być ważniejszy niż typ spoiwa
Inną ważną kwestią jest to, że na rozszerzalność cieplną duży wpływ ma agregat.
Piasek krzemionkowy, cyrkon, chromit, i inne kruszywa ogniotrwałe mają różną charakterystykę rozszerzalności cieplnej.
Więc, dwie formy wykorzystujące różne spoiwa mogą nadal wykazywać podobne ruchy termiczne, jeśli wykorzystują to samo kruszywo, podczas gdy dwie formy wykorzystujące ten sam system żywic mogą zachowywać się odmiennie, gdy różnią się rodzajem kruszywa lub piasku.
Oznacza to, że w sensownym porównaniu procesów należy dokonać rozróżnienia:
Zachowanie segregatora + zbiorowe zachowanie + gęstość pleśni + historia temperatur
zamiast przypisywać całe zachowanie termiczne samemu spoiwu.
Na przykład, piasek bogaty w kwarc wykazuje charakterystyczną reakcję na rozszerzalność cieplną związaną z przemianą minerałów.
Wynikowy ruch formy zależy od całej struktury formy i warunków ogrzewania, nie tylko na jednym opublikowanym współczynniku ekspansji.
4. Ewolucja wilgoci i gazu: Dlaczego zawartość wody w systemach wiązanych cementem ma znaczenie
Wilgotność jest jedną z kluczowych różnic między piaskiem samoutwardzalnym związanym cementem a piaskiem związanym żywicą, ale jego wpływ na duże odlewy stali jest bardziej skomplikowany niż proste stwierdzenie, że „woda powoduje pęknięcia”.
Istotną kwestią jest wzajemne oddziaływanie wilgoci resztkowej, wytwarzanie gazu, przepuszczalność pleśni, Temperatura metalu, temperatura formy, oraz stan termiczny i mechaniczny odlewu podczas napełniania i wczesnego krzepnięcia.
Do sześciometrowej belki obrabiarkowej, forma stanowi bardzo dużą powierzchnię otaczającą odlew ze stali wysokotemperaturowej.
Wszelkie produkty rozkładu wilgoci lub spoiwa powstałe na styku formy z metalem muszą zostać przetransportowane przez formę.
Jeśli wydzielanie się gazu przekracza zdolność formy do odpowietrzania, powstałe ciśnienie i reakcje międzyfazowe mogą przyczyniać się do defektów i komplikować historię termiczną odlewu.
Zasadnicza różnica polega na tym, że systemy związane cementem zawierają wodę w ramach mechanizmu utwardzania, podczas gdy systemy wiązane żywicą nie opierają się na hydratacji cementu.
Jednakże, piasek żywiczny nie jest wolny od gazów: jego organiczne spoiwo może rozkładać się termicznie i wytwarzać produkty gazowe pod wpływem stopionego metalu.
Cementowy piasek samoutwardzalny: Woda, Generacja pary, i ciśnienie gazu
Samoutwardzalny piasek związany cementem wykorzystuje wodę jako istotny składnik procesu utwardzania.
W zależności od systemu cementowego, agregat, warunki utwardzania, wilgotność otoczenia, czas przechowywania, i grubość formy, pewna ilość wilgoci może pozostać fizycznie obecna w formie, podczas gdy dodatkowa woda zostanie włączona do uwodnionej struktury spoiwa.
Kiedy stopiona stal dostaje się do wnęki, powierzchnia formy poddawana jest ekstremalnemu obciążeniu termicznemu. Jakakolwiek wolna lub fizycznie dostępna wilgoć w pobliżu gorącej powierzchni może szybko odparować, tworzenie pary.
Tworzy to potencjalną sekwencję:
Wilgoć resztkowa → szybkie nagrzewanie → wytwarzanie pary → transport gazu → lokalne efekty ciśnienia/przepływu
Jeśli szybkość wytwarzania gazu jest wysoka, a przepuszczalność jest niewystarczająca, gaz może gromadzić się w pobliżu styku formy z metalem. Może to przyczynić się do powstania takich usterek jak np:
- Porowatość gazu
- Dziury
- Uderzenia powierzchniowe
- Otworki
- Żyłkowanie lub wady powierzchniowe, w zależności od systemu form
- Penetracja metalu lub erozja pleśni w niesprzyjających warunkach
Stopień ryzyka zależy w dużej mierze od przepuszczalności formy i systemu wentylacji.
Prawidłowo wysuszona lub utwardzona forma o odpowiedniej przepuszczalności może skutecznie uwalniać gaz, podczas gdy pleśń bogata w wilgoć lub słabo wentylowana może powodować znacznie poważniejsze problemy.
Czy para bezpośrednio powoduje pęknięcia termiczne?
Ten punkt wymaga szczególnej ostrożności.
Kuszące jest opisanie odparowania wilgoci jako bezpośredniego „wybuch pary → hartowanie powierzchni → pęknięcie termiczne” mechanizm. W większości dużych odlewów staliwnych, to wyjaśnienie jest zbyt uproszczone.
Forma szybko pochłania ciepło ze stopionej stali, a na powierzchni metalu w naturalny sposób pojawia się gradient temperatury.
Parowanie wilgoci może zmienić lokalny przepływ ciepła, ciśnienie gazu, i stan nawierzchni, nie oznacza to jednak automatycznie, że powierzchnia stali zostaje natychmiast „hartowana” w sensie metalurgicznym.
To, czy pojawią się pęknięcia, zależy od połączonych efektów:
Gradient termiczny + Zachowanie zestalania + ograniczenie pleśni + ciągliwość na gorąco + lokalna geometria + rozwój stresu
Dlatego, wilgoć należy uznać za potencjalny czynnik przyczyniający się do wad termicznych i odlewniczych, nie jest traktowany jako uniwersalna, samodzielna przyczyna pękania.
Do sześciometrowej belki obrabiarkowej, to rozróżnienie jest ważne, ponieważ pęknięcie przypisane błędnie „hartowaniu parą” może w rzeczywistości pochodzić z połączenia zabezpieczenia przed pleśnią, podatność na rozdarcie na gorąco, różnice w grubości przekroju, i niewłaściwe karmienie.
Piasek związany z żywicą: Brak nawilżenia, ale rozkład spoiwa nadal wytwarza gaz
Piasek związany żywicą nie twardnieje pod wpływem hydratacji cementu. Jego organiczne spoiwo ulega utwardzaniu chemicznemu, a następnie rozkłada się pod wpływem obciążenia termicznego generowanego przez roztopioną stal.
Więc, odpowiednio przygotowana forma żywiczna może zawierać stosunkowo mało wolnej wody w porównaniu z systemem związanym cementem, zasadniczo zmniejszając specyficzny problem wytwarzania pary z pozostałości wilgoci po formowaniu.
Jednakże, byłoby to niewłaściwe powiedzieć:
„Piasek żywiczny nie wytwarza gazu”.
Organiczne środki wiążące na bazie żywicy mogą podczas zalewania wytwarzać szereg gazowych produktów rozkładu.
Jeśli dodatek spoiwa jest nadmierny lub przepuszczalność jest słaba, gazy te mogą nadal powodować wady odlewnicze.
Odpowiednia zależność inżynierska jest zatem:
Zawartość spoiwa + Rozkład termiczny + przepuszczalność + odpowietrzanie = zachowanie odlewu związane z gazem
Dlatego niższa wilgotność nie oznacza automatycznie niższej całkowitej generacji gazu.
5. Szybkość chłodzenia i gradient termiczny: Ukryty czynnik odpowiedzialny za pękanie dużych odlewów
Do sześciometrowego odlewu na obrabiarce, chłodzenie nie jest po prostu ostatnim etapem po zestaleniu.
Jest to ciągły proces termomechaniczny, w którym występują gradienty temperatury, transformacja fazowa, skurcz, ograniczenie pleśni, i lokalna geometria oddziałują na siebie.
Wynikowy stan naprężenia może określić, czy odlew pozostaje nienaruszony, czy też powstają gorące pęknięcia, pęknięcia chłodzące, lub zniekształcenie.
Ważna różnica pomiędzy piaskiem związanym żywicą a piaskiem samoutwardzalnym związanym z cementem nie polega zatem na tym, że jeden system automatycznie „chłodzi się szybko”, a drugi „chłodzi się powoli”.
Rzeczywiste zachowanie chłodzenia zależy od rodzaju kruszywa, gęstość pleśni, zawartość spoiwa, grubość formy, konfiguracja rdzenia, moduł odlewniczy, i warunki kontaktu termicznego.
To, co znacząco zmienia się pomiędzy systemami piaskowymi, to połączenie zachowania w zakresie wymiany ciepła i, ważniejsze, w jaki sposób forma nadal utwierdza odlew w miarę spadku temperatury.
Do dużej belki obrabiarki, ta interakcja staje się szczególnie ważna, ponieważ odlew może zawierać długie, cienkie ścianki, ciężkie żebra, grubych bossów, oraz lokalnie masywne sekcje, które schładzają się z zasadniczo różnymi szybkościami.
Piasek cementowy: Długotrwała interakcja termiczna i mechaniczna
Gruba forma związana cementem może zapewnić znaczną izolację termiczną i może zachować znaczną wytrzymałość mechaniczną podczas znacznej części cyklu chłodzenia odlewu.
Dokładny czas chłodzenia różni się znacznie w zależności od wielkości przekroju odlewu i konstrukcji formy, dlatego wartości stałych, takich jak „12–24 godziny”, nie należy traktować jako uniwersalnych.
Ważniejszą kwestią jest to, że odlew nadal się kurczy, podczas gdy forma może nadal zapewniać znaczące mechaniczne utwierdzenie.
Ciężka część środkowa pozostaje gorąca dłużej niż cienka wstęga lub krawędź. W miarę jak otaczające je cieńsze sekcje stają się mocniejsze mechanicznie i mniej zdolne do przenoszenia naprężeń, gorętsza część nadal ewoluuje termicznie. Powoduje to skurcz różnicowy.
Powstały naprężenie można konceptualizować jako:
Chłodzenie różnicowe → skurcz różnicowy → utwierdzenie formy/rdzenia → akumulacja naprężeń rozciągających
Jeśli lokalne odkształcenie rozciągające przekracza dostępną plastyczność materiału w tej temperaturze, może zapoczątkować gorące rozdarcie lub pęknięcie.
Do długiego odlewania na obrabiarkach, ryzyko zwiększa się wraz z całkowitą długością odlewu. Nawet stosunkowo małe odkształcenia skurczowe mogą odpowiadać znacznemu przemieszczeniu bezwzględnemu na przestrzeni kilku metrów.
Piasek związany z żywicą: Reakcja termiczna i wcześniejsza utrata utwierdzenia
Piasek związany żywicą ma również znaczną odporność termiczną, zwłaszcza gdy stosuje się kruszywo krzemionkowe, zatem technicznie niedokładnym byłoby stwierdzenie, że piasek żywiczny z natury zapewnia znacznie większą szybkość chłodzenia w każdym zastosowaniu.
Jego ważniejszą cechą jest zależna od temperatury degradacja organicznego spoiwa.
W miarę podgrzewania formy, żywica stopniowo traci siłę wiązania. Więc, forma może stać się coraz bardziej podatna, gdy odlew wchodzi w fazę kurczenia się.
Tworzy to potencjalnie korzystną sekwencję:
Odlew ochładza się i kurczy → wiązanie żywicy traci wytrzymałość → forma staje się bardziej podatna → skurcz jest kompensowany → zmniejsza się wiązanie
Zmniejszenie ograniczenia pleśni może być ważniejsze niż sama bezwzględna szybkość chłodzenia.
Innymi słowy, forma żywiczna niekoniecznie zapobiega naprężeniom, powodując szybkie stygnięcie odlewu. Zamiast tego może skrócić czas trwania i wielkość mechanicznie skutecznego utwierdzenia podczas późniejszych etapów chłodzenia.
6. Utwardzanie pleśni i mikropęknięcia wywołane zdzieraniem
Stan formy przed wylaniem to kolejna zmienna, która jest często pomijana podczas badania pęknięć w dużych odlewach.
Forma nie rozpoczyna interakcji z odlewem w momencie wejścia roztopionej stali do wnęki.
Został już poddany mieszaniu, odnalezienie, rozbiórka, obsługiwanie, montaż, instalacja rdzeniowa, składowanie, i transport.
Uszkodzenia wprowadzone na tych etapach mogą mieć wpływ na jakość powierzchni formy i stabilność wymiarową wnęki.
Jednakże, ważne jest rozróżnienie pomiędzy mikropęknięciami formy a pękaniem odlewu metalowego.
Widoczna lub mikroskopijna wada pleśni piaskowej nie staje się automatycznie pęknięciem metalu. Jego działanie zależy od tego, gdzie występuje i czy zmienia penetrację metalu, geometria powierzchni, lub koncentracja stresu.
Piasek cementowy: Wrażliwość na utwardzanie i obsługę
Samoutwardzalne formy cementowe opierają się na kontrolowanych reakcjach utwardzania w celu uzyskania ich ostatecznej wytrzymałości.
Do bardzo dużych form, równomierne utwardzanie może być trudniejsze ze względu na grubość, rozkład wilgoci, warunki otoczenia, i lokalne stężenie spoiwa mogą się różnić.
Potencjalne problemy obejmują:
- Nierówne utwardzanie
- Lokalna zmienność siły
- Kruchość powierzchni
- Postępowanie z uszkodzeniami
- Pękanie przy ostrych elementach formy
- Zmiany wymiarów podczas przechowywania
Jeśli powierzchnia formy zostanie uszkodzona podczas rozbiórki lub transportu, stopiony metal może przeniknąć lub odtworzyć uszkodzony obszar.
Szorstki, złamany, lub lokalnie zerodowana powierzchnia formy może następnie spowodować nieciągłość geometryczną w odlewie.
W bardzo zestresowanym regionie, taka nieciągłość może działać jako a lokalny koncentrator stresu.
Jest to bardziej dokładne technicznie niż założenie, że każde mikropęknięcie w piasku automatycznie staje się pęknięciem metalu.
Piasek związany z żywicą: Szybkie utwardzanie, ale kontrola procesu nadal ma znaczenie
Systemy związane żywicą zazwyczaj stosunkowo szybko zyskują wytrzymałość na manipulację, w zależności od spoiwa i układu katalizatora. Może to uprościć usuwanie wzoru, montaż formy, i logistyki produkcji.
Jednakże, szybkie utwardzanie nie eliminuje możliwości uszkodzenia pleśni.
Nadmiar katalizatora, nieprawidłowe dozowanie żywicy, słabe mieszanie, nadmierna temperatura piasku, lub nierówne utwardzanie może spowodować:
- Kruche powierzchnie formy
- Lokalna zmienność siły
- Niestabilność wymiarowa
- Przedwczesna reakcja spoiwa
- Uszkodzenia pleśni podczas manipulacji
Innymi słowy, piasek żywiczny nie jest z natury odporny na wady pleśni przed wylaniem. Jego zaletą jest możliwość szybkiego uzyskania wymaganej wytrzymałości przy zachowaniu kontrolowanego okna procesu.
Co się dzieje, gdy uszkodzona powierzchnia formy styka się ze stopionym metalem??
Załóżmy, że lokalna ściana formy zawiera małe pęknięcie lub uszkodzony obszar.
Możliwych jest kilka wyników.
Metal może odtworzyć wadę jedynie w postaci powierzchownej nieregularności powierzchni.
Może również przedostać się przez otwór, tworząc płetwę lub zlokalizowany metalowy występ. W cięższych przypadkach, ruch formy lub erozja mogą zmienić geometrię odlewu.
To, czy uzyskana cecha stanie się istotna strukturalnie, zależy od:
- Głębokość wady
- Orientacja defektu
- Geometria odlewu
- Lokalny stan naprężenia
- Naddatek na obróbkę
- Plastyczność materiału
- Wykończenie powierzchni
Dlatego, wadę pleśni najlepiej postrzegać jako: potencjalne miejsce inicjacji lub niedoskonałość geometryczna, a nie jako automatyczne źródło pęknięć.
7. Zapadalność na wstrząsy i pękanie naprężeniowe wtórne
Proces odlewania nie kończy się, gdy metal osiągnie temperaturę pokojową. Wytrząsanie to kolejne zjawisko mechaniczne, które może mieć wpływ na ostateczną integralność dużego odlewu.
Do sześciometrowej belki obrabiarkowej, ten etap zasługuje na szczególną uwagę, ponieważ odlew może nadal zawierać naprężenia szczątkowe, podczas gdy długa konstrukcja może być stosunkowo podatna na zginanie i uderzenia.
Kluczową zmienną jest składalność— zdolność formy i rdzeni do utraty wytrzymałości po odlaniu w stopniu pozwalającym na usunięcie elementu bez narażania go na niepotrzebne obciążenie mechaniczne.
Piasek cementowy: Wyższa odporność na awarię może zwiększyć zapotrzebowanie na wytrząsanie
Formy związane cementem mogą zachować znaczną wytrzymałość po odlaniu, w zależności od układu spoiwa i ekspozycji termicznej.
Jeśli forma pozostaje silnie związana po ostygnięciu odlewu, do oddzielenia piasku od elementu może być wymagana większa ilość energii mechanicznej.
Do masywnej sześciometrowej belki, nadmierne wibracje, uderzenie, miejscowe uderzanie młotkiem, lub słabo kontrolowane rozbicie mechaniczne może przenosić obciążenia na odlew.
Staje się to bardziej znaczące, gdy casting już zawiera:
- Resztkowe naprężenie termiczne
- Zniekształcenie wywołane odlewaniem
- Lokalne nieciągłości
- Geometryczne koncentracje naprężeń
- Obszary o obniżonej plastyczności
W takiej sytuacji, wytrząsanie może nie spowodować powstania pierwotnej wady metalurgicznej, może jednak wywołać lub rozszerzyć istniejące pęknięcie, które było już bliskie stanu krytycznego.
To rozróżnienie jest ważne w analizie przyczyn źródłowych.
Piasek związany z żywicą: Rozkład termiczny poprawia zwijalność
Spoiwa z żywic organicznych stopniowo rozkładają się pod wpływem ekspozycji termicznej generowanej podczas odlewania. Może to zmniejszyć wytrzymałość piasku po wylaniu i ułatwić usuwanie pleśni.
W rezultacie, formy łączone żywicą często pozwalają na uzyskanie dobrej podatności na zapadanie się po odlaniu bez konieczności stosowania nadmiernych uderzeń mechanicznych.
Jest to jeden z powodów, dla których systemy żywic są atrakcyjne w przypadku złożonych odlewów, w których usuwa się pleśń wokół żeber, wnęki, i rdzeni jest trudne.
Jednakże, „samozapadnięcia” nie należy rozumieć dosłownie. Resztkowa wytrzymałość piasku, grubość formy, formuła spoiwa, powłoki, i lokalna ekspozycja termiczna wpływają na rzeczywiste zachowanie podczas wstrząsu.
Shakeout może spowodować pęknięcie, którego wcześniej nie było?
Tak – ale trzeba to dokładnie opisać.
Odlew, w którym nie ma widocznego pęknięcia przed wytrząśnięciem, może spowodować pęknięcie podczas agresywnego usuwania formy, jeśli zawiera wystarczające naprężenia szczątkowe, a przyłożone obciążenie mechaniczne przekracza lokalną nośność konstrukcyjną.
Jednakże, nie dowodzi to, że zasadniczym powodem był proces wytrząsania.
Rzeczywista kolejność może być:
W odlewie powstaje ukryty słaby obszar → pozostają naprężenia szczątkowe → wstrząsy powodują dodatkowe obciążenie mechaniczne → otwiera się pęknięcie
Zatem, wstrząs może być spust, podczas gdy podstawowa przyczyna leży w projekcie odlewu, stan metalurgiczny, wady krzepnięcia, lub wcześniejszy rozwój stresu.
To rozróżnienie jest niezbędne dla skutecznych działań naprawczych.
8. Żywiczny piasek vs. Cementowy piasek samoutwardzalny: Co naprawdę się zmienia?
Podstawowy kontrast można podsumować w następujący sposób:
| Czynnik podstawowy | Piasek związany z żywicą | Piasek samoutwardzalny o wiązaniu cementowym |
| Mechanizm utwardzający | Żywica organiczna + katalizator/utwardzacz | Spoiwo cementowe + reakcje chemiczne/hydratacyjne na bazie wody |
| Początkowa wytrzymałość formy | Wysokie i kontrolowane | Wysoki po wystarczającym utwardzeniu |
| Zachowanie w wysokiej temperaturze | Spoiwo ulega znacznej degradacji pod wpływem ogrzewania | Układ wiążący może zachować znaczną wytrzymałość resztkową w zależności od składu |
| Możliwość składania | Może stać się korzystny, gdy spoiwo organiczne ulegnie rozkładowi termicznemu | Może pozostać stosunkowo mocny, chyba że został specjalnie zaprojektowany pod kątem awarii |
| Zależność od wilgoci | Generalnie niskie zapotrzebowanie na wolną wodę | Woda jest integralną częścią układu wiążącego |
| Wytwarzanie gazu | Należy kontrolować rozkład spoiwa organicznego | Należy kontrolować wytwarzanie gazów związanych z wodą i spoiwem |
Przepuszczalność |
Silny wpływ ma zagęszczenie i poziom spoiwa | Silnie narażony na zagęszczenie, wilgoć, i układ wiążący |
| Duża przydatność do odlewania | Bardzo wszechstronny do skomplikowanych, dużych odlewów | Może być odpowiedni, gdy zachowanie pleśni jest odpowiednio kontrolowane |
| Główna czułość procesu | Poziom spoiwa, katalizator, temperatura piasku, wytwarzanie gazu | Wilgoć, odnalezienie, siła resztkowa, przepuszczalność |
| Kluczowe ryzyko dla analizy pęknięć | Nadmierna powściągliwość lub efekty gazowe, jeśli są źle kontrolowane | Trwałe ograniczenie formy/rdzenia i niestabilność procesu związana z wilgocią |
| Główny cel inżynierii | Kontrolowane przejście od wytrzymałości do zapadalności | Kontrolowana siła utwardzania i odpowiednie zachowanie podczas rozkładu |
9. Praktyczne implikacje i optymalizacja procesów
Dla odlewni produkujących duże łoża obrabiarek, kolumny, belki poprzeczne, i inne odlewy ze stali o grubych przekrojach, wyboru pomiędzy piaskiem żywicznym a masą samoutwardzalną na bazie cementu nie należy oceniać wyłącznie pod kątem kosztu materiału lub formy.
Bardziej znaczącym wskaźnikiem ekonomicznym jest całkowity koszt wytworzenia akceptowalnego odlewu:
Koszt formowania → Wydajność odlewania → Ilość złomu → Przeróbka → Straty w obróbce → Koszt kontroli → Niezawodność dostawy
System piasku, który wydaje się tańszy w przeliczeniu na tonę, może stać się znacznie droższy, jeśli zwiększa pękanie, zniekształcenie, niestabilność wymiarowa, lub uszkodzenie wstrząsowe.
Naraz, ani piasek żywiczny, ani piasek cementowy nie powinny być określane jako uniwersalne.
Właściwy wybór zależy od wielkości odlewu, grubość sekcji, geometria, stop, Wolumen produkcyjny, wymagania jakościowe, dostępny sprzęt, i zdolność kontroli procesu.
Kiedy odpowiedni jest cementowy piasek samoutwardzalny?
Samoutwardzalny piasek związany cementem może być skutecznym procesem formierskim, jeśli jego właściwości są zgodne z odlewem.
Może to być szczególnie praktyczne w przypadku dużych form, w których występuje duża wytrzymałość formy, Stabilność wymiarowa, niski koszt wzoru, i stosunkowo prosta logistyka produkcji są istotne.
Może być również atrakcyjny przy pewnym niskim poziomie- oraz odlewy średnioseryjne, w przypadku których drogie stałe oprzyrządowanie nie byłoby ekonomicznie uzasadnione.
Jednakże, w miarę jak geometria odlewu staje się bardziej złożona, a utwierdzenie termiczno-mechaniczne staje się coraz ważniejsze, odlewnia powinna ocenić, czy wytrzymałość resztkowa formy i zapadalność pozostają zgodne ze skurczem odlewu.
Do zastosowań narażonych na pękanie, istotną kwestią nie jest to, czy piasek cementowy może z technicznego punktu widzenia wyprodukować element. Chodzi o to, czy proces może odbywać się wielokrotnie przy akceptowalnym wskaźniku złomu i ponownej obróbki.
Kiedy piasek związany żywicą jest bardziej atrakcyjny?
Piasek związany żywicą jest często atrakcyjny dla dużych, złożony, odlewy o ciężkich przekrojach, w których wymagana jest precyzyjna konstrukcja form, skomplikowane rdzenie, kontrolowana reprodukcja wymiarowa, i korzystna podatność na zapadanie się po odlaniu są ważne.
Jego główną zaletą nie jest po prostu „wyższa jakość”. Bardziej znaczącą korzyścią jest możliwość stworzenia systemu formierskiego, w którym wytrzymałość podczas manipulowania i zalewania można połączyć z postępującą utratą wytrzymałości spoiwa podczas ekspozycji termicznej.
Do wysokowartościowych odlewów do obrabiarek, może to mieć znaczenie ekonomiczne, ponieważ niewielkie zmniejszenie szybkości pękania i poprawek może przeważyć nad wyższym kosztem systemu wiążącego.
Uzasadnienie biznesowe można zatem wyrazić jako:
Wyższy koszt formowania → mniejsze prawdopodobieństwo defektu → mniej złomu/przeróbek → wyższa ogólna wydajność produkcyjna
Rzeczywistą korzyść należy wykazać na podstawie danych produkcyjnych, a nie zakładać z góry.
10. Wniosek
Wydajność odlewu dużej obrabiarki zależy od łańcucha interakcji, a nie od pojedynczego parametru procesu.
Piasek związany żywicą i samoutwardzalny piasek związany cementem tworzą różne środowiska formierskie, szczególnie pod względem wytrzymałości na gorąco, siła resztkowa, wydzielanie gazu, Zachowanie termiczne, składalność, i mechaniczne zabezpieczenie.
Do sześciometrowej belki lub łóżka obrabiarki, różnice te mogą w istotny sposób wpływać na podatność na pękanie. Jednakże, Całkowite przypisanie wady procesowi formowania byłoby niepełne.
Projekt odlewu, metalurgia stopów, karmienie, gradienty termiczne, ograniczenie rdzenia, gęstość pleśni, odnalezienie, wilgoć, chłodzenie, i shakeout muszą być brane pod uwagę.
Najbardziej niezawodnym podejściem jest zatem leczenie forma i odlew jako jeden połączony system inżynieryjny.
Gdy odlew zachowuje się inaczej po zmianie procesu piaskowania, odpowiedź zwykle nie jest ukryta w jednym oczywistym parametrze.
Występuje w interakcji pomiędzy sposobem, w jaki metal chce się kurczyć, a stopniem, w jakim forma pozwala mu się poruszać.
FAQ
Dlaczego piasek cementowy powoduje więcej pęknięć niż piasek żywiczny do ciężkich odlewów??
Piasek cementowy pozostaje sztywny w temperaturach odlewania, tworząc duże naprężenia skurczowe.
Rozszerza się również pod wpływem ciepła, zawiera wilgoć powodującą szok parowy, i wymaga gwałtownego otrząsnięcia.
Piasek żywiczny mięknie w wysokiej temperaturze, plonuje przy skurczu, ma minimalną wilgotność, i samozapada się w celu delikatnego wytrząśnięcia.
Czy cementowy piasek samoutwardzalny można kiedykolwiek zastosować do dużych belek obrabiarek??
Tak, ale wymaga modyfikacji procesu: dodanie organicznych środków plonotwórczych, optymalizacja bramkowania i wznoszenia, kontrolowanie szybkości chłodzenia, i stosowanie delikatnych praktyk wytrząsania.
Nawet przy optymalizacji, Jednakże, współczynnik pęknięć będzie na ogół wyższy niż w przypadku piasku żywicznego.
Czy piasek żywiczny jest zawsze droższy od piasku cementowego??
Piasek żywiczny ma wyższy koszt materiału na tonę, ale zazwyczaj daje wyższą wydajność, mniej złomu, szybsze czasy cyklu, i niższy koszt sprzątania.
Do wysokowartościowych odlewów z profili ciężkich, piasek żywiczny prawie zawsze zapewnia niższy całkowity koszt na dobrą część.
Przy jakiej wielkości odlewu preferowany jest piasek żywiczny?
Nie ma ścisłego progu, ale ogólnie dla odlewów o masie powyżej 1–2 ton i grubości przekroju powyżej 50 mm, ryzyko pękania piasku cementowego zwykle przewyższa przewagę kosztową.
Im większy i cięższy odlew, tym silniejszy jest przypadek piasku żywicznego.
Czy możesz zmieszać żywicę i piasek cementowy, aby uzyskać złoty środek?
W niektórych odlewniach stosowane są systemy hybrydowe, zazwyczaj z warstwą wierzchnią z piasku żywicznego na powierzchni odlewu i podkładem z piasku cementowego.
Może to poprawić jakość powierzchni i zmniejszyć ryzyko pękania przy niższych kosztach niż w przypadku pełnego piasku żywicznego, ale wymaga starannej kontroli procesu.