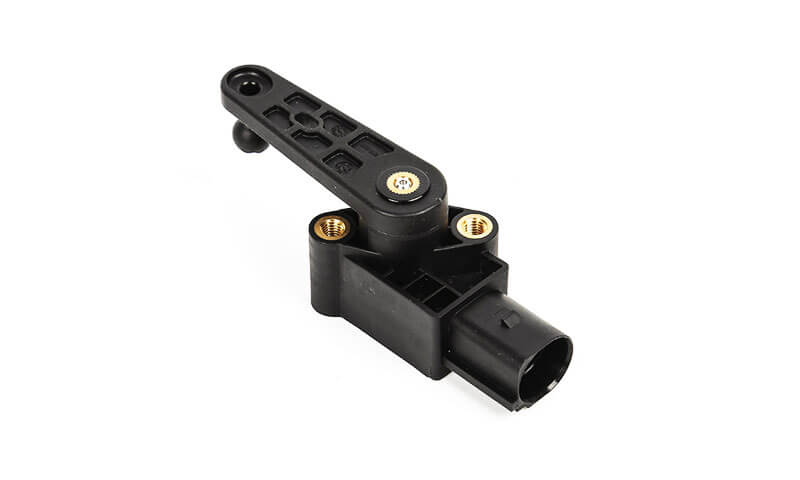
Moderne producten combineren steeds vaker kunststoffen met metalen, elektrische geleiders, onderdelen met schroefdraad, magneten, en andere functionele materialen.
Traditioneel, deze componenten worden afzonderlijk vervaardigd en daarna met schroeven gemonteerd, opzettelijk, meeslepend, lijmen, of lassen.
Hoewel dergelijke methoden nuttig blijven, ze voegen montagestappen toe, het aantal onderdelen verhogen, en kan uitlijnings- en betrouwbaarheidsproblemen introduceren.
Molten invoegen biedt een alternatieve benadering door een voorgevormd inzetstuk tijdens het spuitgietproces rechtstreeks in een gegoten polymeercomponent te integreren.
In plaats van het inzetstuk en het plastic onderdeel na het gieten te monteren, het inzetstuk wordt eerst in de mal geplaatst, waarna gesmolten polymeer eromheen stroomt en stolt om een mechanisch geïntegreerd onderdeel te vormen.
In dit artikel worden de principes uitgelegd, materialen, productieprocessen, Ontwerpoverwegingen, voordelen, beperkingen, en toepassingen van insert moulding, met bijzondere aandacht voor de technische factoren die de kwaliteit van het uiteindelijke onderdeel bepalen.
1. Wat is invoeggieten?
Insert-molding is een spuitgieten proces waarbij een geprefabriceerd onderdeel wordt gebruikt, bekend als een inlegstuk, wordt in een vormholte geplaatst en vervolgens ingekapseld of gedeeltelijk omgeven door gesmolten plastic.
Het inzetstuk kan van metaal zijn gemaakt, plastic, keramisch, elektrisch geleidend materiaal, of een ander stijf substraat.
Zodra het polymeer is geïnjecteerd en afgekoeld, het inzetstuk wordt permanent geïntegreerd in het vormdeel.
Een vereenvoudigd proces kan worden weergegeven als:
Voorbereiding van de wisselplaat → Plaatsing van de wisselplaat → Sluiting van de matrijs → Kunststofinjectie → Verpakken en koelen → Opening van de matrijs → Uitwerpen
De resulterende component is daarom a assemblage uit meerdere materialen vervaardigd in één enkele vormbewerking.
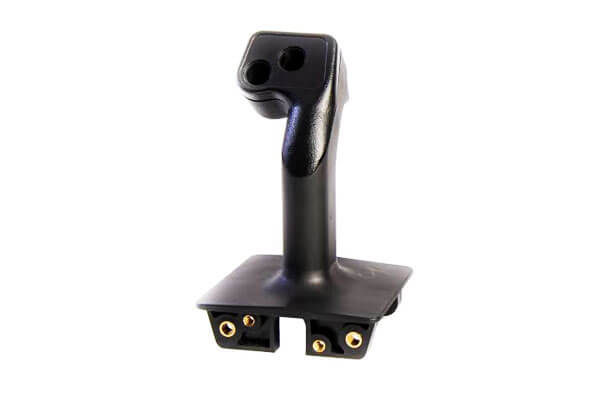
Hoe insert moulding verschilt van standaard spuitgieten
| Aspect | Standaard spuitgieten | Inzetvormstuk |
| Belangrijkste materiaal | Polymeer | Polymeer + voorgevormd inzetstuk |
| Plaatsing invoegen | Niet vereist | Kritische productiestap |
| Montage | Meestal vereist voor producten met meerdere materialen | Vaak aanzienlijk verminderd |
| Complexiteit van het gereedschap | Relatief eenvoudig | Hoger vanwege de plaats en retentie van het inzetstuk |
| Dimensionale controle | Voornamelijk polymeergerelateerd | Polymeer + toleranties invoegen |
| Materiële interactie | Voornamelijk polymeergedrag | Thermische en mechanische interactie tussen materialen |
| Typische toepassingen | Kunststof behuizingen, covers, structurele delen | Connectoren, onderdelen met schroefdraad, sensoren, elektrische onderdelen, versterkte componenten |
Hoe insert moulding mechanische integratie creëert
De relatie tussen het inzetstuk en het gegoten polymeer kan op verschillende manieren worden vormgegeven.
Voor een metalen inzetstuk met schroefdraad, Bijvoorbeeld, het polymeer kan rond speciaal ontworpen externe kenmerken zoals kartels stromen, groeven, ondermijnen, of ribben.
Na het afkoelen, deze functies creëren mechanische vergrendeling, waardoor het moeilijk wordt voor het inzetstuk om te draaien of eruit te trekken.
Voor een elektrische terminal, het polymeer kan een gedefinieerd deel van het geleidende element omringen terwijl het functionele contactgebied bloot blijft.
Het gegoten polymeer zorgt vervolgens voor isolatie, structurele ondersteuning, en positionele stabiliteit.
Het integratiemechanisme is dus afhankelijk van de toepassing. Het kan met zich meebrengen:
- Mechanische in elkaar grijpen door groeven, gromt, ribben, of ondermijnen.
- Interferentie gegenereerd door krimp van het polymeer rond het inzetstuk.
- Chemische of lijmverbinding wanneer compatibele materialen en oppervlaktebehandelingen worden gebruikt.
- Geometrische inkapseling, waarbij het polymeer het inzetstuk fysiek omringt en beweging voorkomt.
Bij veeleisende toepassingen, verschillende mechanismen kunnen tegelijkertijd werken.
2. Hoe werkt het invoegen van gietstukken?
Insert moulding bestaat uit verschillende gecontroleerde fasen, beginnend met de voorbereiding van het inzetstuk en eindigend met de inspectie van het voltooide geïntegreerde onderdeel.
Typische workflow voor inzetgieten
Productie van wisselplaten → Reiniging en voorbereiding → Dimensionale inspectie → Laden van wisselplaten → Sluiting van de matrijs → Polymeerinjectie → Verpakking → Koeling → Matrijsopening → Uitwerpen → Dimensionale en functionele inspectie
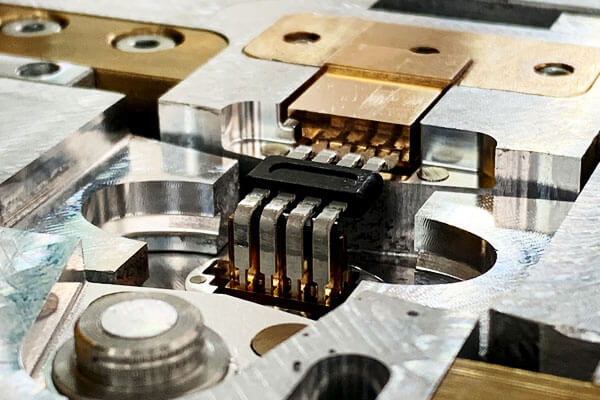
2.1 Voorbereiding invoegen
Het proces begint met de productie en voorbereiding van het inzetstuk.
Voor metalen inzetstukken, hierbij kan sprake zijn van CNC-bewerking, stempel, omdraaiend, koude koers, draad vormen, slijpen, of andere metaalbewerkingsprocessen.
Het inzetstuk moet voldoen aan de maat- en oppervlaktevereisten die zijn gedefinieerd door het vormontwerp.
De toestand van het oppervlak is bijzonder belangrijk. Olie, oxide -schaal, het bewerken van spanen, en andere verontreinigingen kunnen de polymeerbinding verstoren of vormdefecten veroorzaken.
Afhankelijk van de aanvraag, inzetstukken kunnen daarom ondergaan:
- Ontvetten en reinigen
- Opruwen van het oppervlak
- Been
- Passivering
- Chemische behandeling
- Voorverwarming
- Dimensionale inspectie
De wisselplaat moet ook worden gecontroleerd op bramen en scherpe randen. Overmatige bramen kunnen de mal beschadigen of plaatselijke spanningsconcentraties in het gegoten polymeer veroorzaken.
2.2 Plaatsing en positionering invoegen
Na voorbereiding, het inzetstuk wordt op een speciale locatie in de mal geplaatst.
Dit kan handmatig worden uitgevoerd, semi-automatisch, of door een geautomatiseerd laadsysteem.
Voor eenvoudige componenten, operators kunnen inzetstukken rechtstreeks in de vormholte plaatsen.
De productie van grote volumes profiteert over het algemeen van geautomatiseerd inbrengen, vooral als er meerdere wisselplaten per onderdeel zijn of als nauwkeurige herhaalbaarheid vereist is.
Het positioneringssysteem moet voorkomen dat het inzetstuk beweegt tijdens het sluiten van de matrijs en het injecteren van polymeer. Afhankelijk van de geometrie, het inzetstuk kan worden vastgehouden met behulp van:
- Lokalisatiepinnen
- Schimmel kernen
- Holten of zakken
- Magnetische houders
- Vacuümbehoud
- Mechanische klemmen
- Speciale armaturen
De positionering van de wisselplaat is vooral van cruciaal belang voor elektrische connectoren en fijnmechanische componenten, waarbij zelfs een kleine positionele fout de compatibiliteit van de assemblage of de functionele prestaties kan beïnvloeden.
2.3 Vorm sluiten
Zodra het inzetstuk is geplaatst, de mal sluit en het inzetstuk wordt opgesloten in de malholte.
In dit stadium, het matrijsontwerp moet voldoende speling rondom het inzetstuk bieden, terwijl de vereiste polymeerwanddikte behouden blijft.
Het gereedschap moet ook voorkomen dat het inzetstuk wordt verpletterd of verplaatst.
Voor precisietoepassingen, de mal kan gespecialiseerde lokalisatiekenmerken bevatten die het inzetstuk tijdens injectie direct ondersteunen.
Een goede matrijssluiting is belangrijk omdat elke mismatch rond het inzetstuk flits- of maatfouten kan veroorzaken.
2.4 Kunststof injectie
De injectie-eenheid maakt vervolgens het geselecteerde polymeer week en injecteert het gesmolten materiaal in de vormholte.
Terwijl het polymeer rond het inzetstuk stroomt, het vult de beschikbare holle ruimte en vormt de externe geometrie van het onderdeel.
Deze fase is een van de technisch meest gevoelige onderdelen van insert moulding. Het proces moet in balans zijn:
- Injectiedruk
- Injectiesnelheid
- Smelttemperatuur
- Schimmel temperatuur
- Poort ontwerp
- Stroompad
- Ontluchting
Een te hoge injectiedruk kan verplaatsing van het inzetstuk veroorzaken, terwijl onvoldoende druk kan resulteren in een onvolledige vulling.
Een ongeschikte poortpositie kan laslijnen veroorzaken, luchtinsluiting, ongelijkmatige vulling, of overmatige spanning rond de wisselplaat.
Voor complexe componenten, Mold-flow-analyse kan worden gebruikt om het vulgedrag van polymeren te voorspellen voordat de productietools zijn voltooid.
2.5 Inpakken en koelen
Nadat de holte is gevuld, Houd- of pakkingdruk wordt uitgeoefend om de krimp van het polymeer tijdens het stollen te compenseren.
Het onderdeel koelt vervolgens af in de mal totdat het voldoende stijfheid bereikt om uitgeworpen te worden.
Koeling is bijzonder belangrijk bij het vormen van inzetstukken, omdat het inzetstuk en het polymeer zeer verschillende thermische eigenschappen kunnen hebben.
Bijvoorbeeld, een metalen inzetstuk heeft over het algemeen een veel hogere thermische geleidbaarheid dan de meeste polymeren.
Het kan daarom fungeren als een plaatselijk koellichaam, het veranderen van de koelsnelheid van het omringende polymeer. Dit kan van invloed zijn:
- Lokale krimp
- Resterende spanning
- Kristalliniteit in semi-kristallijne polymeren
- Kromtrekken
- Dimensionale stabiliteit
- Interface-integriteit
Vervolgens, Het ontwerp van het koelkanaal en de regeling van de matrijstemperatuur moeten worden overwogen rond kritische inzetstukken in plaats van de gehele component als thermisch uniform te behandelen.
2.6 Vormopening en uitwerpen van onderdelen
Zodra voldoende koeling heeft plaatsgevonden, de matrijs gaat open en het voltooide inzetstuk wordt uitgeworpen.
Het uitwerpen moet zorgvuldig worden ontworpen, omdat het gegoten polymeer het inzetstuk stevig kan vastgrijpen.
Overmatige uitwerpkracht kan het plastic vervormen, gevoelige kenmerken beschadigen, of wijzig de insteekpositie.
Voor componenten met complexe geometrieën, uitwerpende pinnen, mouwen, lifters, of er kunnen andere mechanismen nodig zijn.
Secundaire operaties en inspectie
Afhankelijk van het componentontwerp, bewerkingen na het vormen kunnen trimmen omvatten, ontvlammen, bewerking, draad reinigen, oppervlakteafwerking, elektrische testen, of maatcorrectie.
Kwaliteitsinspectie omvat doorgaans zowel de kunststof behuizing als de wisselplaatinterface.
Kritische kenmerken kunnen de positie van de wisselplaat zijn, concentriciteit, blootgestelde lengte, integriteit van de draad, uittrekkracht, rotatie weerstand, elektrische continuïteit, en algehele maatnauwkeurigheid.
Voor componenten met hoge betrouwbaarheid, functioneel testen is vaak zinvoller dan alleen dimensionale inspectie.
Een inzetstuk met schroefdraad, Bijvoorbeeld, moeten niet alleen correct worden geplaatst, maar ook bestand zijn tegen het gespecificeerde installatie- en servicekoppel.
3. Soorten inzetstukken die worden gebruikt bij het spuitgieten van inzetstukken
Het inzetstuk is de functionele kern waarrond het kunststof onderdeel wordt gegoten.
Het is materiaal, geometrie, oppervlakte conditie, en maatnauwkeurigheid hebben rechtstreeks invloed op de sterkte, betrouwbaarheid, en levensduur van het voltooide onderdeel.
Inzetstukken met schroefdraad
Inzetstukken met schroefdraad behoren tot de meest voorkomende inzetstukken die bij spuitgieten worden gebruikt.
Ze zijn meestal vervaardigd uit messing, roestvrij staal, koolstofstaal, of zinklegeringen en zijn ingebed in een kunststof onderdeel om een duurzame schroefdraadverbinding te bieden.
In tegenstelling tot een draad die rechtstreeks in plastic is gevormd, een metalen inzetstuk is bestand tegen herhaalde montage en demontage met een aanzienlijk lager risico op draadstrippen of kruipen.
Gekarteld, geribbeld, of ondersneden externe oppervlakken worden vaak gebruikt om de mechanische vergrendeling tussen het inzetstuk en het omringende polymeer te verbeteren.
Typische toepassingen omvatten:
- Elektronische en elektrische behuizingen
- Auto-interieur- en exterieurcomponenten
- Consumentenproducten
- Industriële behuizingen
- Montagebeugels en bevestigingspunten
De belangrijkste ontwerpoverwegingen zijn wisselplaatretentie, weerstand tegen uittrekken, weerstand tegen rotatiekoppel, en voldoende kunststof wanddikte rond het inzetstuk.
Elektrische contacten en aansluitingen
Elektrische inzetstukken worden gebruikt wanneer het gegoten onderdeel tegelijkertijd structurele bescherming en elektrische connectiviteit moet bieden.
Veel voorkomende materialen zijn koper, messing, fosforbrons, en andere geleidende legeringen, soms met nikkel, tin, zilver, of vergulden.
Typische voorbeelden zijn connectorpinnen, terminals, railelementen, aardingscontacten, Schakelcomponenten, en geleidende contacten.
Het gietproces moet verplaatsing van het inzetstuk voorkomen en kritische contactoppervlakken beschermen tegen polymeerverontreiniging.
Maatnauwkeurigheid is vooral belangrijk omdat de positie van een terminal de elektrische en mechanische compatibiliteit van de eindmontage kan bepalen.
Belangrijke overwegingen zijn onder meer elektrische geleidbaarheid, contactweerstand, corrosieweerstand, integriteit van de beplating, isolatie afstand, en maatvastheid tijdens het gieten.
Gestempelde metalen inzetstukken
Gestempelde inzetstukken worden geproduceerd uit plaatstaal met behulp van progressief stempelen, ponsen, buigen, of vormbewerkingen voordat ze in de spuitgietmatrijs worden geplaatst.
Ze zijn met name nuttig wanneer een kunststof onderdeel plaatselijke versterking of geïntegreerde mechanische of elektrische functionaliteit vereist.
Staal, roestvrij staal, aluminium, en koperlegeringen worden vaak gebruikt.
Gestempelde inzetstukken kunnen functioneren als:
- Structurele versterkingselementen
- Montagebeugels
- Aardingscomponenten
- Warmteverspreidende elementen
- Elektrische geleiders
- Verstevigingsribben of frames
Omdat gestanste componenten economisch in grote volumes kunnen worden vervaardigd, ze zijn bijzonder geschikt voor automobiel- en elektrische toepassingen.
CNC-gefreesde precisie-inzetstukken
CNC-gefreesde wisselplaten worden gebruikt wanneer het ingebedde onderdeel nauwere maattoleranties vereist, Complexe geometrie, of gespecialiseerde oppervlaktekenmerken.
Roestvrij staal, aluminium, titanium, messing, en technische legeringen kunnen vóór het vormen tot zeer nauwkeurige inzetstukken worden bewerkt.
Deze inzetstukken worden veelvuldig gebruikt in medische apparatuur, ruimtevaartcomponenten, precisie-instrumenten, industriële sensoren, en hoogwaardige mechanische assemblages.
CNC-bewerking maakt functies zoals precisieboringen mogelijk, draden, groeven, oppervlakken lokaliseren, en complexe contouren die onafhankelijk van het gietproces moeten worden gecontroleerd.
Dit is vooral waardevol wanneer bepaalde functionele oppervlakken de vereiste nauwkeurigheid niet economisch kunnen bereiken door middel van spuitgieten alleen.
Keramische inzetstukken
Keramische inzetstukken worden geselecteerd voor toepassingen die eigenschappen vereisen die conventionele metalen en polymeren niet kunnen bieden.
Aluminiumoxide en zirkoniumoxide zijn veel voorkomende keuzes vanwege hun hoge temperatuurbestendigheid, elektrische isolatie, hardheid, en draag weerstand.
Ze mogen erin gebruikt worden:
- Elektrische isolatiecomponenten
- Assemblages voor hoge temperaturen
- Slijtvaste componenten
- Sensorbehuizingen
- Gespecialiseerde medische en industriële apparaten
Keramiek is van nature bros, Echter, dus schimmelbelasting, verwerking van het inzetstuk, thermische schok, en mechanische klemming moeten zorgvuldig worden gecontroleerd.
Het voor het vormen gekozen polymeer moet ook compatibel zijn met het thermische uitzettingsgedrag van het keramiek.
Glazen inzetstukken
Glas kan worden opgenomen in gegoten polymeercomponenten bij optische transparantie, chemische weerstand, of visuele inspectie vereist is.
Borosilicaatglas is bijzonder nuttig vanwege de relatief lage thermische uitzettingscoëfficiënt en de goede thermische en chemische stabiliteit.
Typische toepassingen zijn onder meer kijkvensters, optische componenten, vloeistofniveau-indicatoren, sensoren, en gespecialiseerde medische of laboratoriumproducten.
Het matrijsontwerp moet het glas beschermen tegen overmatige mechanische spanning en thermische schokken. Ook wanneer het glas als optisch of afdichtend oppervlak fungeert, is een nauwkeurige positionering essentieel.
Polymeer inzetstukken
Insert-molding is niet beperkt tot metalen en anorganische materialen. Een voorgevormd polymeeronderdeel kan ook tot een ander polymeer worden gegoten wanneer binnen hetzelfde samenstel verschillende materiaaleigenschappen vereist zijn.
Bijvoorbeeld, een stijve technische kunststof kan structurele ondersteuning bieden, terwijl een zachter elastomeer voor afdichting of trillingsisolatie zorgt.
Materialen zoals PEEK, PTFE, TPU, en andere technische polymeren kunnen daarom afhankelijk van de toepassing als inzetstukken dienen.
De grote technische uitdaging is het bereiken van voldoende grensvlakbinding of mechanische retentie tussen de twee polymeren.
Verschillen in smelttemperatuur, thermische expansie, chemische compatibiliteit, en krimp moeten in aanmerking worden genomen bij de materiaalkeuze en het matrijsontwerp.
4. Materialen voor inzetgieten
Materiaalkeuze voor inzetgieten omvat twee afzonderlijke, maar onderling verbonden beslissingen: het inlegmateriaal En de vormhars.
De twee materialen moeten bestand zijn tegen de vormtemperatuur en -druk en tegelijkertijd voldoende mechanische retentie bieden, dimensionale stabiliteit, En, waar van toepassing, chemische of elektrische compatibiliteit.
Gemeenschappelijke invoegmaterialen
| Materiaal invoegen | Belangrijkste kenmerken | Typische toepassingen | Belangrijke overwegingen |
| Messing | Uitstekende bewerkbaarheid, Goede geleidbaarheid, corrosieweerstand | Inserts met schroefdraad, terminals, elektrische connectoren | Oxidatie, vereisten voor beplating, thermische expansie |
| Roestvrij staal | Hoge kracht, corrosieweerstand, temperatuur weerstand | Medisch, automobiel, industriële componenten | Hogere bewerkingskosten; voorbereiding van het oppervlak |
| Koolstofstaal | Hoge sterkte en relatief lage kosten | Structurele inzetstukken, bevestigingsmiddelen, verstevigingscomponenten | Corrosiebescherming kan vereist zijn |
| Aluminium | Lichtgewicht, geleidend, Goede thermische geleidbaarheid | Koellichamen, structurele inzetstukken, Automotive componenten | Lagere hardheid en sterkte dan veel staalsoorten |
| Koperlegeringen | Hoge elektrische en thermische geleidbaarheid | Elektrische contacten, terminals, geleidende inzetstukken | Materiaalkosten en oxidatie |
Titanium |
Hoge specifieke sterkte, corrosieweerstand, lage dichtheid | Ruimtevaart, medisch, hoogwaardige componenten | Hoge materiaal- en bewerkingskosten |
| Keramiek | Bestand tegen hoge temperaturen, hardheid, elektrische isolatie | Sensoren, isolatoren, slijtage onderdelen | Broosheid en gevoeligheid voor thermische schokken |
| Glas | Transparantie, chemische stabiliteit, dimensionale stabiliteit | Optische onderdelen, kijkglazen, sensoren | Breekbaarheid en gevoeligheid voor thermische schokken |
| Technische kunststoffen | Lichtgewicht, chemische weerstand, Op maat gemaakte mechanische eigenschappen | Multi-materiaal assemblages, zeehonden, isolerende componenten | Compatibiliteit en hechting van polymeren |
Thermoplastische harsen voor inzetgieten
Thermoplastische kunststoffen zijn de meest gebruikte vormmaterialen omdat ze kunnen worden verwarmd, geïnjecteerd rond het inzetstuk, en gestold tot een nauwkeurig gevormd onderdeel.
De harskeuze is afhankelijk van mechanische belasting, temperatuur, chemische blootstelling, elektrische vereisten, verschijning, en verwachte levensduur.
| Vormhars | Belangrijke eigenschappen | Typische toepassingen | Compatibiliteit invoegen |
| ABS | Goede slagvastheid, dimensionale stabiliteit, oppervlakte uiterlijk | Behuizingen, Automotive componenten, Consumentenproducten | Uitstekend met gewone metalen inzetstukken |
| Nylon (PA6 / PA66) | Hoge kracht, Draag weerstand, temperatuur vermogen | Automotive, versnelling, structurele componenten | Uitstekend; vochtconditionering moet worden overwogen |
| Polycarbonaat (Pc) | Hoge impactsterkte, transparantie, hittebestendigheid | Elektronische behuizingen, medische apparaten, optische componenten | Goed |
| Pok (Acetaal) | Lage wrijving, hoge stijfheid, Goede dimensionale stabiliteit | Versnelling, bussen, Precisie mechanische componenten | Goed; zorgvuldige controle van de vormomstandigheden is vereist |
| PBT | Goede elektrische isolatie, chemische weerstand, dimensionale stabiliteit | Connectoren, sensoren, elektrische componenten voor auto's | Uitstekend |
KIJKJE |
Hoge kracht, Uitstekende chemische weerstand, vermogen op hoge temperatuur | Ruimtevaart, medisch, halfgeleiders en veeleisende industriële componenten | Uitstekend geschikt voor toepassingen met hoge prestaties |
| PP | Lage dichtheid, chemische weerstand, lage kosten | Automotive, Consumentenproducten, industriële componenten | Goed; oppervlaktehechting kan speciale aandacht vereisen |
| TPU | Elasticiteit, schuurweerstand, Impactabsorptie | Zeehonden, grepen, wielen, flexibele componenten | Goed, vooral voor mechanische vergrendeling |
| LSR | Uitstekende flexibiliteit, temperatuur weerstand, weerbestendigheid en biocompatibiliteit | Medische zegels, diafragma's, pakkingen, zacht aanvoelende componenten | Uitstekend als het op de juiste manier is ontworpen voor mechanische of chemische verbindingen |
Materiaalcompatibiliteit is van cruciaal belang
Het inzetstuk en het polymeer bestaan niet eenvoudigweg naast elkaar in het voltooide onderdeel; ze vormen een samengesteld systeem dat thermische ervaringen ervaart, mechanisch, en omgevingsstress gedurende de hele levensduur.
Een van de belangrijkste factoren is thermische expansie. Metalen hebben over het algemeen lagere thermische uitzettingscoëfficiënten dan veel polymeren.
Tijdens het vormen en vervolgens afkoelen, dit verschil kan restspanning veroorzaken op het grensvlak tussen inzetstuk en polymeer. Overmatige spanning kan scheuren veroorzaken, verwarming, grensvlakkloven, of verminderde retentiesterkte.
De vormtemperatuur moet ook beneden de temperatuur blijven waarbij het inzetstuk ongewenste maat- of metallurgische veranderingen ondergaat.
Omgekeerd, het polymeer moet voldoende smeltstroom hebben om het inzetstuk volledig te omringen en smalle gebieden te vullen zonder holtes of onvolledige inkapseling te veroorzaken.
De toestand van het oppervlak is net zo belangrijk. Afhankelijk van de aanvraag, Insteekoppervlakken kunnen gekarteld zijn, gegroefd, chemisch behandeld, vergoelijkend, opgeruwd, of anderszins aangepast om de mechanische vergrendeling of hechting te verbeteren.
Voor elektrische inzetstukken, Echter, het functionele contactoppervlak moet mogelijk schoon en vrij van polymeerverontreiniging blijven.
5. Productieprocessen voor het invoegen van gietstukken
Insert moulding kan worden geïmplementeerd via verschillende productieconfiguraties, afhankelijk van de complexiteit van de onderdelen, productievolume, geometrie invoegen, arbeidsvereisten, en dimensionale nauwkeurigheid.
| Productieproces | Beschrijving | Belangrijkste voordelen |
| Handmatig invoegen laden | Operators plaatsen elk inzetstuk handmatig in de mal vóór de injectiecyclus. Na bevestiging van de insteekpositie, de mal sluit zich en het polymeer wordt eromheen geïnjecteerd. | Lage initiële investering; flexibel voor frequente ontwerpwijzigingen; geschikt voor complexe wisselplaatconfiguraties. |
| Semi-automatisch inzetgieten | Inserts worden automatisch voorbereid of aangeleverd, terwijl operators het laden uitvoeren, positionering, of eindinspectie. Sommige fasen van de gietcyclus zijn geautomatiseerd. | Betere productiviteit en consistentie dan volledig handmatig laden zonder de investering die nodig is voor volledige automatisering. |
| Volledig geautomatiseerd inzetgieten | Robots, pick-and-place-systemen, voeders, sensoren, en vision-systemen laden automatisch inzetstukken, controleer hun aanwezigheid en oriëntatie, vormgeven uitvoeren, en verwijder afgewerkte componenten. | Hoge productie -efficiëntie; consistente positionering van de wisselplaat; verminderde arbeid; verbeterde traceerbaarheid en herhaalbaarheid. |
| Verticaal spuitgieten | De mal sluit verticaal, waardoor inzetstukken gewoonlijk vóór injectie in de onderste malhelft kunnen worden geplaatst. | Gemakkelijke plaatsing van het inzetstuk; goede bereikbaarheid; verminderd risico op verplaatsing van de wisselplaat tijdens het laden; geschikt voor handmatig of geautomatiseerd laden. |
Vertical vs. Horizontaal spuitgieten |
Horizontale machines injecteren polymeer in een horizontaal geplaatste mal, terwijl verticale machines een verticaal georiënteerde mal gebruiken. De optimale configuratie hangt af van de wisselplaatgeometrie, onderdeel, automatisering strategie, en productievereisten. | Een juiste machineselectie kan de wisselplaatstabiliteit verbeteren, cyclus efficiëntie, automatisering compatibiliteit, en de totale productiekosten. |
| Inzetstuk met meerdere holtes | Eén mal bevat meerdere identieke holtes, met inzetstukken die in elke holte zijn geplaatst vóór gelijktijdige injectie. | Hoge output per cyclus; lagere eenheidskosten bij voldoende productievolumes; efficiënt gebruik van machinetijd. |
6. Overwegingen bij het ontwerp van het gietstuk invoegen
Succesvol inzetgieten begint bij het ontwerp en niet bij de productie. Het inzetstuk, polymeer, gietvorm, en verwerkingsomstandigheden moeten als één geïntegreerd systeem worden beschouwd.
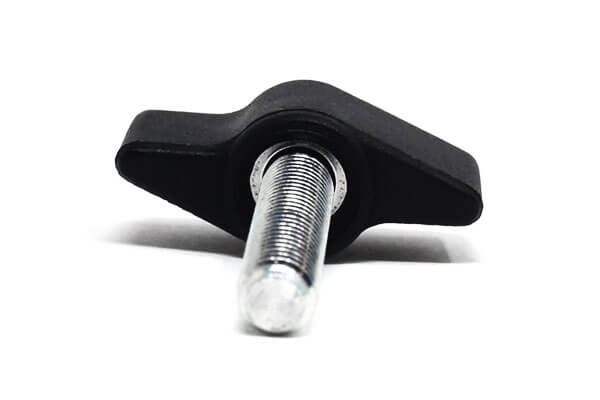
Plaats geometrie en mechanische retentie
De geometrie van het inzetstuk heeft een directe invloed op de sterkte van het vormsamenstel.
Een glad cilindrisch inzetstuk kan een relatief beperkte weerstand bieden tegen rotatie of uittrekken, terwijl gekarteld, groeven, ribben, gaten, of andere mechanische vergrendelingskenmerken kunnen de retentie aanzienlijk verbeteren.
Bijvoorbeeld, een messing inzetstuk met schroefdraad dat in een plastic behuizing wordt gebruikt, mag niet uitsluitend afhankelijk zijn van het omringende polymeer om weerstand te bieden aan het installatiekoppel.
Een goed ontworpen externe kartel- of ondersnijdingsgeometrie verdeelt de belasting in het polymeer en vermindert de mogelijkheid van wisselplaatrotatie.
Het ontwerp moet daarom onderscheid maken tussen:
- Axiale retentie, waardoor het inzetstuk niet kan worden uitgetrokken.
- Rotatieretentie, waardoor de wisselplaat niet kan draaien.
- Laterale retentie, die de beweging binnen het gegoten onderdeel regelt.
- Positionele nauwkeurigheid, die de uiteindelijke locatie van de functionele interface bepaalt.
Wanddikte rond inzetstukken
Er moet voldoende polymeerdikte rond het inzetstuk worden gehandhaafd om structurele ondersteuning te bieden en een betrouwbare vulling mogelijk te maken.
Als de omringende muur te dun is, het polymeer kan voortijdig afkoelen of overmatige spanning ontwikkelen. Als het te dik is, er kunnen plaatselijk krimp- en zinksporen optreden.
Als algemeen ontwerpprincipe, het polymeer moet geleidelijk rond het inzetstuk overgaan in plaats van abrupte veranderingen in de wanddikte te vormen.
De exacte afmetingen zijn afhankelijk van de hars, maat invoegen, vormomstandigheden, en mechanische vereisten.
Diepgangshoeken en uitwerpen
Trek moet waar mogelijk in de matrijsoppervlakken worden opgenomen om het loslaten van onderdelen te vergemakkelijken.
Onvoldoende trek verhoogt de uitwerpkracht en kan krassen veroorzaken, vervorming, of schade rond het inzetstuk.
De aanwezigheid van een inzetstuk kan het uitwerpen ook bemoeilijken omdat het metaal en het polymeer verschillend krimpgedrag hebben.
Gereedschapsontwerpers moeten ervoor zorgen dat uitwerppennen aanwezig zijn, lifters, glijbanen, en andere mechanismen interfereren niet met het inzetstuk.
Poortlocatie en polymeerstroom
De locatie van de poort is vooral belangrijk bij het gieten van inzetstukken, omdat het inzetstuk de polymeerstroom kan belemmeren en laslijnen kan creëren, lucht vallen, of ongelijkmatige vulling.
De poort moet in het algemeen zo worden geplaatst dat het polymeer soepel rond het inzetstuk vloeit, in plaats van direct een kwetsbaar of slecht ondersteund onderdeel te raken.
Voor complexe componenten, meerdere poorten of opeenvolgende injectie kunnen worden overwogen om een evenwichtige vulling te bereiken.
Stromingssimulatie kan helpen voorspellen:
- Tijd vullen
- Vorming van laslijnen
- Luchtinsluiting
- Drukverdeling
- Vezeloriëntatie
- Verplaatsing invoegen
- Mogelijke korte shots
Dit is vooral waardevol voor grote of hoogontwikkelde ingegoten componenten.
Thermische uitzetting en restspanning
Een van de belangrijkste ontwerpproblemen is het verschil in thermische uitzetting tussen het inzetstuk en het polymeer.
Metalen hebben over het algemeen lagere thermische uitzettingscoëfficiënten dan veel thermoplastische materialen.
Terwijl het vormdeel afkoelt van de verwerkingstemperatuur naar kamertemperatuur, Differentiële contractie kan spanningen rond het grensvlak veroorzaken.
Voor precisiemontages, ingenieurs moeten evalueren:
- Materiaal inbrengen
- Polymeercoëfficiënt van thermische uitzetting
- Verwerkingstemperatuur
- Bedrijfstemperatuurbereik
- Afmetingen invoegen
- Inkapselingsdikte
- Verwachte thermische cycli
Dit wordt vooral belangrijk in de automobielsector, elektronisch, en toepassingen bij hoge temperaturen.
Materiële compatibiliteit
Het inzetstuk en het polymeer moeten niet alleen mechanisch, maar ook chemisch en thermisch compatibel zijn.
Mogelijke problemen zijn onder meer corrosie, chemische aanval, Slechte hechting, galvanische interactie, vochtopname, en degradatie tijdens het vormen.
Bijvoorbeeld, vochtgevoelige technische polymeren zoals bepaalde soorten nylon en PEEK moeten vóór verwerking op de juiste manier worden gedroogd.
Onjuiste vochtregulering kan hydrolyse veroorzaken, verminderde mechanische eigenschappen, oppervlaktefouten, of dimensionale instabiliteit.
Oppervlakteconditie van de wisselplaat
De oppervlakteconditie van het wisselplaat heeft een sterke invloed op de kwaliteit en herhaalbaarheid van de gegoten interface.
Gladde oppervlakken kunnen geschikt zijn waar gecontroleerde montage of elektrische geleiding vereist is, terwijl gestructureerde oppervlakken voor een grotere mechanische vergrendeling kunnen zorgen.
Afhankelijk van de aanvraag, inzetstukken kunnen zijn:
- Gekarteld
- Gegroefd
- Geperforeerd
- Gecoat
- Verguld
- Opgeruwd
- Chemisch behandeld
De geselecteerde oppervlaktebehandeling moet compatibel zijn met het polymeer en de gebruiksomgeving en mag niet uitsluitend vanwege het uiterlijk worden gekozen.
Schimmelventilatie
Een goede ontluchting is essentieel wanneer polymeer rond een inzetstuk stroomt. Lucht die opgesloten zit tussen het inzetstuk en de spouwmuur kan brandwonden veroorzaken, ongeldig, onvolledige inkapseling, of zwakke interfacegebieden.
Daarom moeten ventilatieopeningen worden geplaatst op plaatsen waar de kans groot is dat lucht zich ophoopt, vooral aan het einde van stromingspaden en rond complexe wisselplaatgeometrieën.
Toleranties en positioneringsnauwkeurigheid invoegen
De maattolerantie van het inzetstuk moet samen met de tolerantie van het gegoten plastic worden beschouwd.
Voor uiterst nauwkeurige montages, Het kan zijn dat de positie van de wisselplaat in meerdere assen moet worden gecontroleerd, omdat zelfs een kleine positionele fout de uitlijning van de connector kan beïnvloeden, concentriciteit van de as, nauwkeurigheid van de bevestiging, of elektrische contactafstand.
Een praktische inzetvormtekening moet daarom de afmetingen identificeren die cruciaal zijn voor de functie, in plaats van onnodig nauwe toleranties op elk kenmerk toe te passen.
Automatisering en productie van grote volumes
Voor massaproductie, het ontwerp moet worden geoptimaliseerd voor het automatisch laden van wisselplaten en een betrouwbare positionering van cyclus tot cyclus.
Functies waardoor het inzetstuk slechts in één richting kan worden georiënteerd, kunnen montagefouten aanzienlijk verminderen.
Geautomatiseerde systemen kunnen gebruikmaken van robotachtige pick-and-place-apparatuur, komvoeders, visie inspectie, sensoren, en geautomatiseerd laden van mallen.
Het ontwerpen van de wisselplaat en het gereedschap voor automatisering kan de productieconsistentie aanzienlijk verbeteren en tegelijkertijd de arbeidsvereisten verminderen.
7. Voordelen van invoeggieten
| Voordeel | Uitleg |
| Ontwerp integratie | Combineert meerdere componenten (invoegen + plastic) tot een single, geïntegreerd onderdeel, waardoor montage en handling worden verminderd. |
| Kostenreductie | Elimineert secundaire bewerkingen (Bijv., lijmen, dringend, solderen) en verlaagt de montagekosten. |
| Verbeterde mechanische eigenschappen | Het plastic omhult het inzetstuk, Een sterke creëren, duurzame band, vaak met mechanische vergrendeling. |
| Verbeterde prestaties | Combineert de beste eigenschappen van beide materialen: de sterkte en geleidbaarheid van het inzetstuk met de ontwerpflexibiliteit en corrosieweerstand van het plastic. |
| Ontwerp vrijheid | Maakt complexe geometrieën mogelijk, overmolten, en multi-materiaalcomponenten. |
Dimensionale stabiliteit |
De wisselplaat zorgt voor maatvastheid en precisie. |
| Functionele integratie | Maakt functionele functies mogelijk (draden, elektrische contacten, zeehonden, enz.) direct in het onderdeel te integreren. |
| Gewichtsreductie | Vervangt zwaardere volledig metalen assemblages door lichtere kunststof-metaal-hybriden. |
| Corrosieweerstand | Het plastic beschermt het inzetstuk tegen corrosie en omgevingsinvloeden. |
| Elektrische isolatie | Het plastic zorgt voor isolatie rond het inzetstuk. |
8. Toepassingen van invoeggieten
Insert-molding wordt veel gebruikt wanneer een gegoten polymeercomponent een metaal moet bevatten, keramisch, glas, of een ander technisch materiaal als integraal onderdeel van de voltooide montage.
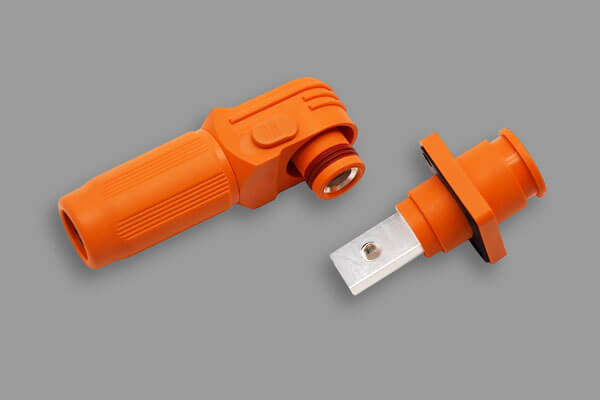
Automotive componenten
De automobiel De industrie is een van de belangrijkste toepassingsgebieden voor insert moulding.
Metalen inzetstukken kunnen structurele versterking of betrouwbare bevestigingspunten bieden, terwijl het omringende polymeer het gewicht vermindert en extra functies integreert.
Typische toepassingen omvatten:
- Elektrische connectoren en terminals voor auto's
- Sensorbehuizingen en montagecomponenten
- Bevestigingspunten met schroefdraad
- Bussen en lagersteunen
- Schakel- en besturingscomponenten
- Onderdelen van het brandstof- en vloeistofsysteem
- Elektrische componenten onder de motorkap
Elektrische en elektronische componenten
Insert-molding is bijzonder effectief voor elektrische componenten, omdat geleidende metalen inzetstukken kunnen worden ingekapseld in elektrisch isolerende polymeren.
Koper, messing, fosforbrons, en andere geleidende legeringen worden vaak gebruikt voor aansluitingen, pinnen, contacten, en railgerelateerde componenten.
Het gegoten polymeer zorgt voor elektrische isolatie terwijl de precieze positie van de geleidende elementen behouden blijft.
Toepassingen omvatten:
- Elektrische connectoren
- Klemmenblokken
- Wissel componenten
- Sensorbehuizingen
- Spoel- en motorcomponenten
- Draad- en kabelconnectoren
- Elektronische besturingsmodules
Medische en gezondheidszorgcomponenten
Medisch apparaten vereisen vaak compacte componenten die mechanische precisiekenmerken combineren met biocompatibele of chemisch resistente polymeren.
Bij inzetgieten kunnen roestvrijstalen componenten worden geïntegreerd, precisie pinnen, schroefdraad elementen, en andere functionele inzetstukken rechtstreeks in polymeerbehuizingen.
Typische toepassingen omvatten:
- Chirurgische en diagnostische instrumenten
- Medische connectoren
- Onderdelen voor vloeistofbehandeling
- Apparaatbehuizingen
- Wegwerpbare medische assemblages
- Precisiepositioneringscomponenten
Industriële apparatuur en machines
Industriële producten vereisen vaak metalen inzetstukken met schroefdraad, slijtvaste bussen, schachten, versterkende componenten, of precisiemontage-elementen binnen polymeerstructuren.
Toepassingen omvatten:
- Machinebehuizingen
- Industriële handgrepen
- Tandwiel- en aandrijfcomponenten
- Lagers en bussen
- Hydraulische en pneumatische componenten
- Controleapparatuur
- Industriële sensoren
Consumenten- en huishoudelijke producten
Consumentenproducten profiteren van insert moulding als het uiterlijk betreft, montage-efficiëntie, en functionele integratie zijn belangrijk.
Voorbeelden zijn onder meer:
- Behuizingen voor elektrisch gereedschap
- Onderdelen van het apparaat
- Camera- en elektronische behuizingen
- Handvatten en grepen
- Meubels hardware
- Sportuitrusting
- Producten voor persoonlijke verzorging
Lucht- en ruimtevaarttoepassingen en hoogwaardige toepassingen
Lucht- en ruimtevaarttoepassingen stellen bijzonder hoge eisen aan materialen en productieconsistentie.
Nauwkeurig bewerkte metalen inzetstukken kunnen worden ingebed in hoogwaardige technische polymeren zoals PEEK of versterkte thermoplastische materialen.
Mogelijke toepassingen zijn onder meer:
- Lichtgewicht structurele componenten
- Elektrische connectoren
- Sensorassemblages
- Hardware voor het interieur van vliegtuigen
- Behuizingen voor hoge temperaturen
- Precisie bevestigingscomponenten
9. Insert Molding vs. Andere productiemethoden
Insert-molding is niet universeel superieur aan conventionele assemblage- of andere vormtechnologieën. De belangrijkste waarde ervan komt voort uit de integratie van verschillende productiefuncties in één component.
Het juiste proces is afhankelijk van het productievolume, deels geometrie, materiaal combinatie, vereiste prestaties, en de totale productiekosten.
| Productiemethode | Basisbenadering | Voordelen | Beperkingen | Het meest geschikt voor |
| Inzetvormstuk | Giet polymeer direct rond een vooraf gepositioneerd inzetstuk. | Integreert componenten; vermindert de montage; uitstekende positionele consistentie; compacte ontwerpen. | Vereist wisselplaat-compatibel gereedschap en een zorgvuldig materiaal-/procesontwerp. | Metaal-kunststof assemblages, connectoren, onderdelen met schroefdraad, Precisiebehuizen. |
| Conventioneel spuitgieten + Montage | Vorm de polymeeronderdelen afzonderlijk en monteer daarna de inzetstukken. | Hoge flexibiliteit; eenvoudige vormgereedschappen; eenvoudige vervanging van componenten. | Extra arbeid, montage apparatuur, en tolerantieaccumulatie. | Producten die frequente componentwisselingen of een lage assemblagecomplexiteit vereisen. |
| Overmolten | Een tweede polymeerlaag wordt over een bestaand polymeer of onderdeel gegoten. | Goed ergonomisch, afdichting, en multi-materiaal functionaliteit. | Voor de binding van polymeer aan polymeer kan een zorgvuldige materiaalkeuze nodig zijn. | Handvatten, zeehonden, zacht aanvoelende producten, multi-materiaal componenten. |
| Mechanisch bevestiging | Schroeven, bouten, clips, of andere bevestigingsmiddelen verbinden afzonderlijke componenten. | Gemakkelijke demontage en onderhoud; hoogstaande technologie. | Meer componenten; hogere montagekosten; grotere verpakkingsgrootte. | Onderhoudsproducten en assemblages die demontage vereisen. |
Perspassing-montage |
Een inzetstuk wordt mechanisch in een gegoten of machinaal bewerkt onderdeel geperst. | Eenvoudig en economisch; geen extra lijm nodig. | Vereist nauwkeurige interferentiecontrole; insteekkrachten kunnen componenten beschadigen. | Bussen, pinnen, lagers, en eenvoudige metalen inzetstukken. |
| Lijmbinding | Lijm verbindt polymeer en inzetstuk of meerdere componenten. | Kan ongelijksoortige materialen verbinden en spanning over een groot gebied verdelen. | Genezingstijd, Oppervlakvoorbereiding, veroudering, en chemische compatibiliteit kan een probleem zijn. | Afdichting, structurele binding, en complexe assemblages van verschillende materialen. |
| Gieten van metalen inzetstukken | Bij het gieten van metaal worden metalen inzetstukken ingebouwd. | Geschikt voor metaaldominante componenten en toepassingen bij hoge temperaturen. | Hogere temperaturen beperken de wisselplaat- en materiaalkeuze. | Metalen behuizingen en componenten die ingebouwde functies vereisen. |
10. Op maat gemaakte invoegvormoplossingen van LangHe Tech
Een betrouwbare leverancier van insert moulding moet meer bieden dan alleen spuitgietcapaciteit.
De kwaliteit van het uiteindelijke onderdeel hangt af van de interactie tussen de wisselplaatproductie, schimmelontwerp, polymeer selectie, injectieparameters, dimensionale controle, en inspectie na het vormen.
LangHe-technologie kan custom insert moulding benaderen als een geïntegreerd productieproces, beginnend met de functionele eisen en technische tekeningen van de klant, tot en met de tooling, gieten, inspectie, en productielevering.
| Vermogen | Details |
| Materialen inbrengen | Messing, koper, roestvrij staal, aluminium, titanium, KIJKJE, keramiek, glas. |
| Harsen | ABS, nylon (PA6, PA66), Pc, Pok, PBT, KIJKJE, PP, TPU, LSR, and custom grades. |
| Typen invoegen | Inserts met schroefdraad, elektrische contacten, stempelinzetstukken, nauwkeurig bewerkte wisselplaten, aangepaste inzetstukken. |
| Gieten | Spuitgieten, overmolten, tweeschotsgieten, Compressievormen. |
| Plaatsing | Handmatig, semi-geautomatiseerd, volledig geautomatiseerde robotinvoeging. |
| Kwaliteit | ISO 9001:2015 gecertificeerd; 100% inspectie; CMM; vision-systemen. |
| Doorlooptijd | 2–4 weken voor prototypes; 4–6 weken voor productiegereedschap. |
11. Conclusie
Insert moulding is een zeer effectieve productietechnologie voor het integreren van metaal, keramisch, glas, of andere inzetstukken rechtstreeks in thermoplastische of elastomere componenten.
Het fundamentele voordeel is functionele integratie: meerdere materialen en functies kunnen worden gecombineerd in één enkel gegoten onderdeel, terwijl de daaropvolgende montagewerkzaamheden worden verminderd.
Echter, Succesvol inzetgieten hangt van aanzienlijk meer af dan alleen het plaatsen van een inzetstuk in een mal.
Geometrie invoegen, polymeer selectie, thermische expansie, schimmelontwerp, injectie druk, vulgedrag, koeling, automatisering, en kwaliteitsinspectie moeten allemaal samen worden beschouwd.
De meest betrouwbare aanpak is daarom om insert-molding te behandelen als een geïntegreerde technische oplossing in plaats van als een geïsoleerde spuitgietoperatie.
Goede DFM-analyse, gecontroleerde productie van wisselplaten, geoptimaliseerde tooling, gevalideerde procesparameters, en systematische inspectie vormen de basis voor het produceren van betrouwbare ingegoten componenten op commerciële schaal.
FAQ's
Hoe worden inzetstukken tijdens het gieten op hun plaats gehouden??
Inserts kunnen worden vastgehouden met behulp van vormholtes, lokalisatiepinnen, kernen, groeven, gromt, ondermijnen, interferentie kenmerken, magnetische systemen, vacuümbehoud, of geautomatiseerde grijpmechanismen.
De juiste methode is afhankelijk van de wisselplaatgeometrie en productievereisten.
Wat is het verschil tussen insert-molding en overmolding??
Molten invoegen omvat doorgaans het gieten van polymeer rond een vooraf vervaardigd inzetstuk, vaak een metalen onderdeel.
Overmolten Meestal gaat het om het gieten van één materiaal over een bestaand substraat, wat een ander polymeer kan zijn, een elastomeer, of een eerder gegoten onderdeel. De twee technologieën kunnen elkaar in bepaalde toepassingen overlappen.
Kan inzetstuk worden gebruikt met vloeibaar siliconenrubber (LSR)?
A: Ja. LSR kan worden gebruikt voor het invoegen van afdichtingen, pakkingen, en medische componenten. Het biedt uitstekende hittebestendigheid en biocompatibiliteit.