

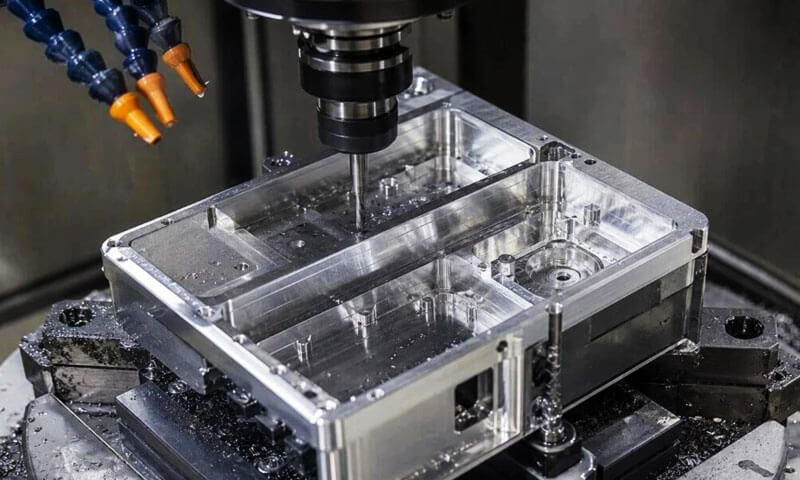
Boven mijn 32 jarenlange loopprecisie aluminium bewerking lijnen voor auto-onderdelen, EV-onderdelen, nieuwe energie, en 3C elektronische structurele onderdelen,
Ik ben de tel kwijt hoeveel nieuwe procesingenieurs er binnenkwamen met de gedachte ‘aluminium is zacht, hoe moeilijk kan het zijn?' en liep twee weken later naar buiten, starend naar een bak met afgedankte onderdelen, bedekt met bramen, chatter merken, en dimensionale drift.
De lichtgewichtrevolutie heeft aluminium in alle hoeken van de precisieproductie gebracht – en met goede reden.
Het levert een uitzonderlijke sterkte-gewichtsverhouding, Uitstekende thermische en elektrische geleidbaarheid, en hoge vervormbaarheid. Maar ‘gemakkelijk te vormen’ betekent niet hetzelfde als ‘gemakkelijk te bewerken’.
Aluminium heeft zijn eigen unieke reeks faalmodi, waarvan de meeste neerkomen op één kernwaarheid: Aluminium splintert niet zoals staal dat doet.
Het vervormt, het last zichzelf aan de gereedschapsranden, het veert terug, en het zet uit en krimpt dramatisch met de temperatuur.
In deze gids worden de grondbeginselen van de bewerkbaarheid van aluminium uiteengezet, de acht meest hardnekkige productie-uitdagingen, hoofdoorzaken van defecten per type bewerking, en strategieën voor volledige procesoptimalisatie die zich op de werkvloer hebben bewezen.
Dit is geen theorie uit het leerboek; het is wat we hebben geleerd tijdens een gesloopte batch, één nieuw gereedschapsontwerp, en één procesafstemming tegelijk.
1. Basisprincipes van bewerkbaarheid van aluminium: Cijfers, Legeringen & Beoordelingssysteem
De bewerkbaarheid van aluminium hangt vrijwel volledig af van de legeringssamenstelling en de temperatuuromstandigheden.
De industrie maakt gebruik van een A-E-beoordelingssysteem met vijf niveaus (EEN = beste, E = armste) gebaseerd op chipvorming, Kwaliteit voor de afwerking van het oppervlak, en slijtagesnelheid van het gereedschap.
Het dient als basisreferentie; de prestaties in de praktijk zijn ook afhankelijk van het gereedschapstype, snijsnelheid, en koelvloeistoftoevoer.
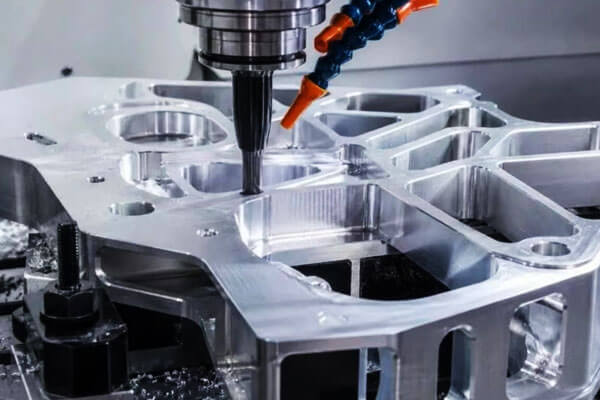
Gesmeed versus. Bewerkbaarheid van gegoten aluminium
Gesmeed aluminium volgt een duidelijk patroon: hogere sterkte en hardheid = lagere ductiliteit = gemakkelijker spaanbreken = betere bewerkbaarheid.
Daarom T6, T7, Vraag 8, en T9 tempert de machine aanzienlijk beter dan zacht O-temp-materiaal.
Gegoten aluminium volgt niet dezelfde lineaire relatie. Interne porositeit, grote intermetallische fasen, en het siliciumgehalte hebben allemaal invloed op het chipgedrag.
In sommige gevallen, Zachtere gegoten kwaliteiten zijn beter te bewerken dan harde, omdat interne microdefecten helpen bij het netjes breken van spanen.
Tabel met bewerkbaarheidsbeoordelingen
| Gesmeed legering | Hardheid (500 kg belasting) | Bewerkingswaarde | Gegoten legering | Hardheid (500 kg belasting) | Bewerkingswaarde |
| 1100-O | 23 | E | 238-F (Zand gegoten) | 100 | B |
| 2011-Vraag 8 | 100 | A | A240-F (Zand gegoten) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Permanente mal) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Permanente mal) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Zand gegoten) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Permanente mal) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Zand gegoten) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Die cast) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Die cast) | - | B |
| 7075-O | 60 | D | A535-F (Zand gegoten) | - | E |
| 7075-T6 | 150 | D | 713-F (Zand gegoten) | 65 | B |
Vrij verspanende aluminiumlegeringen
Legeringen zoals 2011, 6262, En 6020 zijn speciaal geformuleerd voor bewerkbaarheid. Ze bevatten opzettelijke toevoegingen van lood, bismut, of tin die discrete tweede-fasedeeltjes vormen.
Deze deeltjes fungeren als interne spaanbrekers, het onderbreken van de spanenstroom en het voorkomen van de lange vezelige spanen die rond gereedschappen wikkelen en de oppervlakteafwerking beschadigen.
Over het verleden 20 jaar, de industrie heeft loodhoudende vrij verspanende kwaliteiten grotendeels uitgefaseerd ten gunste van op tin gebaseerde formuleringen om te voldoen aan de milieueisen, maar het kernmechanisme blijft hetzelfde.
2. De 8 Kernuitdagingen bij de bewerking van aluminium
Aluminium wordt over het algemeen als gemakkelijk te bewerken beschouwd, maar ervaren machinisten weten dat hoge snijsnelheid betekent niet automatisch een stabiele precisiebewerking.
Het materiaal is ductiel, thermisch responsief, en relatief conform, terwijl sommige legeringen en gietomstandigheden hun eigen gereedschapsslijtage- en spaanbeheersingsproblemen met zich meebrengen.
Na jaren op de winkelvloer, dezelfde acht problemen verschijnen herhaaldelijk.
Ze kunnen er per onderdeel anders uitzien, maar de onderliggende oorzaken zijn meestal terug te voeren op de gereedschapsgeometrie, warmte, materiële toestand, werkhouding, snijdende parameters, en procesvolgorde.
Opgebouwde rand (BOOG): Het meest voorkomende gereedschapgerelateerde probleem
Opgebouwde rand (BOOG) ontstaat wanneer aluminium zich onder ongunstige combinaties van snijdruk aan de snijkant hecht, temperatuur, gereedschapsgeometrie, en smering.
In tegenstelling tot conventionele schurende slijtage, dit is vooral een zelfklevend slijtagemechanisme.
Zodra aluminium zich op de rand begint op te hopen, de effectieve gereedschapsgeometrieveranderingen.
De snijkant wordt minder scherp, snijkrachten worden minder stabiel, en het afgewerkte oppervlak kan snel verslechteren.
Typische gevolgen zijn onder meer een slechte oppervlakteafwerking, verhoogde bramen, dimensionale drift, en willekeurige krassen wanneer het aangehechte aluminium afbreekt.
Gereedschapsselectie is daarom van cruciaal belang. De bewerking van aluminium profiteert over het algemeen van scherp, hooggepolijste snijkanten en geometrieën ontworpen voor een efficiënte spaanstroom.
Onnodig plakkerige gereedschapscoatings of botte randen kunnen het probleem versnellen. Goede smering en snijomstandigheden zijn net zo belangrijk.
Het praktische waarschuwingsbord is eenvoudig: wanneer aluminium aan het gereedschap begint te kleven, wacht niet tot het oppervlak defect is voordat u de oorzaak onderzoekt.
Bewerkingsvervorming: Thermisch, Resterende stress, en klemeffecten
Dimensionale vervorming is een van de moeilijkste aluminiumproblemen om onder controle te houden, omdat er verschillende mechanismen tegelijkertijd kunnen optreden.
De eerste is thermische expansie. Veel aluminiumlegeringen hebben een thermische uitzettingscoëfficiënt van ongeveer 23 × 10⁻⁶ /° C, aanzienlijk hoger dan gewone staalsoorten.
A 1 m aluminium onderdeel kan daarom ongeveer in lengte veranderen 0.023 mm voor elke temperatuurverandering van 1°C.
De tweede is restspanning loslaten. Gerolde plaat, geëxtrudeerde secties, en gesmede plano's kunnen interne spanningen bevatten die worden gegenereerd tijdens de materiaalproductie.
Als u een grote hoeveelheid materiaal van één kant verwijdert, kunnen deze spanningen worden opgeheven en kan het onderdeel gaan buigen, twist, of vlakheid verliezen.
De derde is vervorming van het werkstuk. Aluminium is relatief conform, dus overmatige druk op de armatuur kan een dunne wand of plaat vervormen.
Het onderdeel kan onmiddellijk na het losmaken terugkeren naar zijn oorspronkelijke vorm, waardoor de machinaal bewerkte afmetingen inconsistent zijn met de toestand waarin het onderdeel werd gemeten.
Een stabiel proces vereist daarom een evenwichtige materiaalafname, passende werkhouding, en thermische controle in plaats van simpelweg de klemkracht te vergroten of zwaardere sneden te maken.
Chatter en trillingen in onderdelen met dunne wanden en diepe holtes
Dunne muren, diepe zakken, lange gereedschappen, en slanke componenten hebben een beperkte structurele stijfheid.
Wanneer de snijkracht de stabiliteit van het systeem overschrijdt, het gereedschap, werkstuk, of beide kunnen trillen.
Het resultaat chatter merken verschijnen meestal als herhalende golven of lijnen op het bewerkte oppervlak.
Nog belangrijker, geratel verandert het daadwerkelijke snijpad, waardoor dimensionale en geometrische controle veel moeilijker wordt.
De oplossing begint meestal met stijfheid: verkort de uitsteeklengte van het gereedschap, werkhouding verbeteren, en ondersteun het werkstuk waar mogelijk.
Snijparameters moeten dan worden aangepast om onstabiele spilsnelheidsgebieden en overmatige radiale aangrijping te voorkomen.
Voor dunwandige aluminium onderdelen, licht, gecontroleerde afwerkingspassen zijn vaak betrouwbaarder dan proberen de resterende voorraad in één agressieve beweging te verwijderen.
Slechte oppervlakteafwerking en braamvorming
De taaiheid van aluminium kan het moeilijk maken om schone randen en consistent gladde oppervlakken te produceren.
Slechte snijomstandigheden kunnen ertoe leiden dat materiaal uitsmeert in plaats van netjes afschuift, terwijl lange spanen tegen het afgewerkte oppervlak kunnen worden gesneden.
De meest voorkomende probleemgebieden zijn gat uitkomt, sleufranden, scherpe hoeken, en contourovergangen.
Snijkantsopbouw verergert de situatie omdat fragmenten van het gereedschap kunnen loskomen en krassen op het onderdeel kunnen veroorzaken.
Voor cosmetische of geanodiseerde onderdelen, deze defecten worden bijzonder belangrijk. Een oppervlak dat onder gewone winkelverlichting acceptabel lijkt, kan duidelijke bewerkingslijnen vertonen, krassen, of gescheurde plekken na afwerking.
Een goede oppervlaktekwaliteit begint daarom met scherp gereedschap, stabiele snijomstandigheden, efficiënte spaanafvoer, en gecontroleerde randvoorbereiding, in plaats van te vertrouwen op polijsten na het machinaal bewerken om het probleem te verbergen.
Dimensionale instabiliteit en thermische drift
De hoge thermische uitzetting van aluminium betekent dat temperatuur in feite een andere bewerkingsvariabele is.
Bijvoorbeeld, een temperatuurverandering van 10°C kan overeenkomen met ongeveer 0.23 mm maatverandering per meter voor een typische aluminiumlegering. Op een gedeelte met nauwe tolerantie, dat is geen kleine fout.
Dit wordt een bijzonder probleem wanneer:
- Een onderdeel wordt warm bewerkt en na afkoeling geïnspecteerd
- De temperatuur van de koelvloeistof varieert aanzienlijk
- Machine- en werkstuktemperaturen veranderen tijdens een lange productierun
- Verschillende batches worden gemeten onder verschillende omgevingsomstandigheden
Voor precisiewerk, bewerking, stabilisatie, en inspectie moeten als één proces worden behandeld.
Onderdelen moeten onder gecontroleerde omstandigheden worden gemeten, en de meetreferentietemperatuur moet duidelijk worden gedefinieerd.
Moeilijkheden bij boren en tappen
Het boren en tappen van aluminium lijkt eenvoudig totdat spaanafvoer de beperkende factor wordt.
Tijdens het boren, slecht afgevoerde spanen kunnen tegen de wand van het gat schuren en krassen veroorzaken, extra grote gaten, of taps toelopend.
Het probleem wordt ernstiger in diepe gaten, omdat de spanen een langere weg moeten afleggen.
Tappen levert een soortgelijk probleem op. Aluminiumspanen kunnen zich aan de kraan hechten en de groeven vullen, waardoor het snijkoppel toeneemt en mogelijk draadschade of tapbreuk ontstaat.
De praktische oplossing is om de gereedschapsgeometrie aan te passen aan het gattype, zorg voor voldoende smering, en zorgen voor een betrouwbaar spaanafvoerpad.
Doorlopende gaten en blinde gaten vereisen vaak verschillende tapgeometrieën, en bij het boren van diepe gaten kan gecontroleerd pikken of koelvloeistof door het gereedschap nodig zijn.
Oppervlaktedefecten worden zichtbaarder na het anodiseren
Anodiseren is geen correctieproces voor slechte bewerking. In veel gevallen, het maakt bestaande oppervlakteverschillen gemakkelijker zichtbaar.
Gereedschapsmarkeringen, krassen, babbelen, ingebedde chips, kleine putjes, en een inconsistente oppervlaktevoorbereiding kan na het anodiseren goed zichtbaar worden, vooral op decoratieve of geverfde aluminium onderdelen.
Dit creëert een veelvoorkomend productieprobleem: het onderdeel doorstaat de dimensionale inspectie, maar faalt bij de cosmetische inspectie na oppervlaktebehandeling.
Om dit te voorkomen, de bewerkingsspecificatie en de anodisatiespecificatie moeten samen worden ontwikkeld.
Kritieke zichtbare oppervlakken vereisen een gecontroleerde bewerking, grondige reiniging, zorgvuldig ontbramen, en passende bescherming vóór de behandeling.
Gereedschapslijtage: Hechting in plaats van eenvoudig afbreken van de randen
Gereedschapsslijtage in aluminium lijkt niet altijd op de klassieke flankslijtage die men ziet bij het bewerken van staal. Een groot probleem is de hechting van aluminium aan de snijkant.
De progressie kan geleidelijk verlopen:
Schone rand → Hechting van aluminium → Opgebouwde rand → Veranderde randgeometrie → Slechte oppervlakteafwerking → Dimensionale afwijking
Het gereedschap kan fysiek nog intact lijken, maar de snijgeometrie is al veranderd.
Daarom is wachten op duidelijke gereedschapsbreuk een slechte standtijdstrategie bij het nauwkeurig bewerken van aluminium.
In plaats daarvan moet de standtijd van het gereedschap worden bewaakt door een combinatie van trends in oppervlakteafwerking, dimensionale drift, braamvorming, spindel belasting, en directe gereedschapinspectie.
Zodra er een aanzienlijke opgebouwde voorsprong is ontstaan, Door simpelweg het gereedschap te blijven gebruiken of de rand lichtjes aan te scherpen, wordt de oorspronkelijke snijgeometrie mogelijk niet hersteld.
3. Veelvoorkomende defecten bij machinale bewerking
Defecten zien er afhankelijk van de werking anders uit. Als u de handtekening kent, weet u precies waar u de oorzaak moet zoeken.
Freesbewerkingen
| Defect | Verschijning | Primaire oorzaak |
| Oneffen oppervlak / gedeeltelijk buigen | Vlakheid buiten de specificaties; deel buigt naar boven | Resterende blanco spanning; ongelijkmatige verspaning; onvoldoende koeling; ongelijkmatige klemming |
| Geratelsporen op de zijwand | Golfachtige rimpelingen op verticale wanden | Overmatige gereedschapsoverhang; voeding/snelheid komt niet overeen; lage onderdeelstijfheid; spiltoerental bij resonantiefrequentie |
| Oppervlakte krassen / wazige verschijning | Lineaire slijtage; doffe, bewolkte oppervlakteafwerking | Opgebouwde rand; onvoldoende koelvloeistofsmering; recirculatie van chips; afgebroken gereedschapsrand |
| Zware randbramen; lange ontbraamtijd | Dikke doorlopende bramen langs de randen van onderdelen | Te kleine gereedschapsharkhoek; te lage snijsnelheid; geen gereedschap terugtrekken bij uitgang; niet-geoptimaliseerd meelopend frezen |
| Inconsistente batchafmetingen | Afmetingen variëren van het eerste deel tot het laatste deel | Variatie in snijtemperatuur; progressieve BUE-slijtage; thermische uitzetting van het armatuur; delen warm gemeten |
Boren & Saaie operaties
| Defect | Verschijning | Primaire oorzaak |
| Taps gat (breder aan de bovenkant) | Extra grote entree, ondermaatse uitgang; gescoorde gatmuur | Verstopte fluitkanalen; spaanders wrijven tegen de muur; onvoldoende koeling, materiaallassen om land te boren |
| Exit braam / gatrand instorten | Omgewalste braam bij de uitgang van het gat; delaminatie op dun materiaal | Slechte staat van de snijkant van de boor; te hoge voedingssnelheid; geen back-upondersteuning onder dun materiaal; langzaam terugtrekken |
| Afgedreven diep gat / Slechte oppervlakteafwerking | Hole dwaalt uit het midden; ruwe interne afwerking | Slechte spaanafvoer; onvoldoende boorstijfheid; onvoldoende koelmiddeldruk door het gereedschap |
Tikken op bewerkingen
| Defect | Verschijning | Primaire oorzaak |
| Gescheurde draden / poedervormig aluminiumresidu | Ruw, gescheurde draadflanken; fijn aluminiumpoeder | Tik op DEEL; te klein fluitvolume; slechte koelvloeistofsmering; ondermaatse tapboor |
| In beslag genomen / kapotte kraan | Tik op sloten in het gat; scheert af | Continu tappen zonder spaanafvoer; te hoog toerental; fluiten boordevol chips |
Draaioperaties
| Defect | Verschijning | Primaire oorzaak |
| Slechte oppervlakteafwerking / spiraalvormige gereedschapsmarkeringen | Zichtbaar spiraalpatroon; hoge Ra-waarden | Neus OX; te kleine neusradius; onjuiste voedingssnelheid |
| Slanke asbuiging / tapse fout | Schachtbogen; diameter taps toelopend in de lengte | Thermische groei; overmatige druk op de losse kop; het verminderen van de warmteconcentratie |
4. Volledige procesoptimalisatie: Van blanco tot afgewerkt onderdeel
Bij het oplossen van problemen met de bewerking van aluminium gaat het niet om het hoger zetten van de koelvloeistof of het vertragen van de voeding.
Het gaat om controle op systeemniveau, van blanco binnenkomst tot eindinspectie. Dit zijn de negen controlepunten die we op elke lijn afstemmen.
Blanco voorbehandeling: Stop vervorming bij de bron
De meeste vervormingsproblemen beginnen voordat het eerste gereedschap het onderdeel raakt.
- Eerst stressvermindering: Alle smeedplaten en gesmede plano's krijgen spanningsverlichting voordat ze worden bewerkt. Ofwel natuurlijke veroudering voor 72 uur, of bakken op lage temperatuur bij 120–150°C gedurende 2–4 uur.
Hierdoor wordt de restspanning opgeheven, zodat deze niet halverwege de bewerking naar buiten komt en het onderdeel kromtrekt. - Uniforme voorraadtoeslag: Laat een minimale bewerkingsmarge van 0,8–1,5 mm per zijde vrij. Neem nooit de hele voorraad van één kant - ongelijkmatige spanningsvrijgave garandeert kromtrekken.
- Gietstukken vooraf inspecteren: Controleer gegoten plano's vóór de bewerking op porositeit en zandinsluitsels met NDT.
Niets is zo tijdrovend als het bewerken van een heel onderdeel en bij de eindinspectie vervolgens een holte in de ondergrond ontdekken.
Gereedschapselectie: De echte oplossing voor opgebouwde voorsprong
Gereedschapsselectie is 80% van de BUE-strijd.
- Materiaal gereedschap:
-
- Precisieafwerking met grote volumes: PCD (polykristallijne diamant) hulpmiddelen.
Ze hechten nauwelijks aan aluminium, zorgen voor de beste oppervlakteafwerking, en gaan 10–20x langer mee dan hardmetaal. De premie waard voor grote aantallen. - Productie van kleine/middelgrote batches: Fijnkorrelig hardmetaal met ongecoate of speciale aluminiumcoatings (Ticn, DLC, diamantachtige koolstof).
Gebruik nooit standaard TiN-coatings op aluminium — aluminium hecht vrijwel onmiddellijk aan TiN- en BUE-vormen. - Goedkope lichte dienst: High-speed stalen gereedschap, alleen voor lichte nabewerkingssneden bij lage snelheid.
- Precisieafwerking met grote volumes: PCD (polykristallijne diamant) hulpmiddelen.
- Gereedschapsgeometrie:
-
- Open spaanhoeken van 15–25° verminderen de snijcompressie en onderdrukken BUE-vorming.
- Grote spaanzakken en scherpe snijkanten zorgen voor een soepele spaanafvoer.
- Voor frezen, gebruik een ongelijke tandsteek om resonerend geratel te voorkomen.
- Gebruik voor het nabewerken een neusradius van 0,2–0,4 mm. Een te grote neus veroorzaakt geratel op dunne muren.
- Gebruiksregels: Vervang het gereedschap bij het eerste teken van BUE of dofheid. Stenig nooit een bot gereedschap en blijf het gebruiken voor de afwerking. Minimaliseer de uitsteeklengte van het gereedschap om de stijfheid te maximaliseren en trillingen te verminderen.
Snijdende parameters: De “Hoge snelheid, Light Cut-regel
De bewerking van aluminium werkt het beste snel en ondiep.
- Frezen:
-
- Snijsnelheid: 300–1500 m/min voor hardmetaal; 2000–5000 m/min voor PCD.
- Voer per tand: 0.05–0,2 mm. Lichte bezuinigingen, nooit zware langzame voedingen.
- Snij diepte: 0.5–2 mm per voorbewerkingsgang; ≤0,3 mm voor afwerking. Lichtere sneden = minder hitte = minder vervorming.
- Boren: Hoge spilsnelheid, lage voedingssnelheid, en periodieke terugtrekcycli voor spaanbreken. Voor diepe gaten, gebruik klopboorcycli om spanen te verwijderen.
- Tikken: Lage spilsnelheden. Gebruik spiraalsnijdertappen voor de spaanafvoer. Gebruik bodemkranen voor doorlopende gaten, Spiraalvormige tappen voor blinde gaten. Maak de tapboor 0,05–0,1 mm groter dan de standaardmaat voor een betere draadspeling.
Koelmiddel & Smering: Maken of breken voor oppervlakteafwerking
Koelvloeistof doet meer dan alleen koelen: het smeert de interface tussen gereedschap en chip om BUE te voorkomen.
- Gebruik speciale koelvloeistoffen voor aluminiumbewerking met smeerpakketten voor extreme druk. Rechte olie > emulsie voor smering.
- Gebruik nooit alleen-waterkoeling. Gebrek aan smering garandeert ernstige BUE en gescheurde oppervlakteafwerking.
- Groot volume, hogedruk-overstromingsafgifte direct op de snijzone gericht. Voor diepe gaten, interne koeling door het gereedschap is verplicht.
- MQL (minimale hoeveelheid smering) met olienevel werkt zeer goed voor snelle PCD-bewerking. Het laat minimale resten achter en is anodiseervriendelijk.
Werkstukopspanning: Vermijd verplettering en trillingen
- Matige klemkracht: Aluminium is zacht. Te veel druk laat inkepingen achter en vervormt dunne wanden. Gebruik een vacuümspanklem voor dunne plaatdelen.
- Volledige ondersteuning: Voeg back-upsteunen toe onder dunne wanden en overhangen. Hang niet-ondersteunde secties nooit machinaal op – klapperen is gegarandeerd.
- Materiaal van het armatuur: Gebruik fenol, nylon, of aluminium zachte kaken voor armaturen. Hardstalen kaken markeren en verpletteren aluminium onderdelen.
- Voorverwarmarmaturen voor serieproductie: Laat de armaturen op bedrijfstemperatuur komen voordat u batches met nauwe toleranties uitvoert. Uitbreiding van het armatuur is een verborgen bron van dimensionale drift.
Procesvolgorde: Minimaliseer vervorming stap voor stap
De procesvolgorde is belangrijker dan de meeste mensen beseffen.
- Volg de volgorde: Voorbewerken → Spanningsverlichting (bakken of weken) → Semi-afwerking → Afwerking. Nooit ruw en in één keer klaar.
- Voor dunwandige onderdelen, neem meerdere lichtdoorgangen in plaats van één snede op volledige diepte.
- Frees eerst de buitenprofielen en holtes, boor en tap als laatste. Freeskrachten kunnen de gatposities uitrekken en vervormen als ze vroeg worden uitgevoerd.
- Laat het onderdeel afkoelen tot kamertemperatuur voordat u het afwerkt. Stop de machine, lopen voor 20 notulen, kom dan terug en neem de laatste snede. Deze enkele stap elimineert de meeste thermische maatfouten.
- Voeg radiusovergangen toe aan de binnenhoeken. Scherpe hoeken = zware bramen en spanningsconcentraties.
Ontbraamcontrole
Ontbramen kan vreten 30% van de totale onderdeelkosten als u dat toestaat.
- Gebruik gereedschappen met afgeschuinde snijkanten om randen te breken tijdens de bewerking. Tijdens het proces ontbramen is elke keer beter dan handmatig ontbramen.
- Gebruik boog-in/boog-uit gereedschapspaden voor contourfrezen. Stop nooit zomaar en trek het recht van een rand terug - dat laat een zware braam achter.
- Voor onderdelen die gaan anodiseren, nooit zwaar ontbramen met zand – dit veroorzaakt ongelijkmatige kleur- en oppervlaktevlekken. Geef de voorkeur aan trillend ontbramen of ultrasoon ontbramen voor een uniforme oppervlaktekwaliteit.
Dimensionale stabiliteit & Omgevingscontrole
- Houd de werkplaatstemperatuur op 20 ± 2 °C voor werk met nauwe toleranties.
- Laat de onderdelen na de bewerking 2 tot 4 uur rusten voordat u ze definitief inspecteert. Laat ze volledig afkoelen en stabiliseren.
- Kalibreer micrometers en schuifmaten op temperatuurfouten. Een warm meetinstrument geeft verkeerde metingen.
Pre-finish voorbereiding voor anodiseren & Coating
- Verwijder na het bewerken alle koelvloeistofresten van de onderdelen. Residu veroorzaakt vlekken en vlekken na het anodiseren.
- Elimineer diepe gereedschapskrassen, guts merken, en kletsen voordat je klaar bent. Door anodiseren worden ze niet verborgen, maar worden ze beter zichtbaar.
- Masker en bescherm schroefdraadgaten en precisieboringen vóór het reinigen en coaten om corrosie en randbeschadiging te voorkomen.
5. Referentietabel voor snelle probleemoplossing
| Probleem | Meest waarschijnlijke oorzaak | Eerste oplossing om te proberen |
| Opgebouwde rand / Slechte oppervlakteafwerking | Verkeerde gereedschapscoating; onvoldoende smering | Schakel over naar DLC of ongecoat hardmetaal; verhoog de koelvloeistofdruk |
| Onderdeel kromtrekt na bewerking | Resterende blanco spanning; ongelijkmatige verspaning | Voeg voorbewerking van het spanningsontlastende bakken toe; maak de voorraad per kant gelijk |
| Geratelsporen op de zijwand | Resonantie; overmatige uitsteeklengte van het gereedschap | Spiltoerental wijzigen; vermindert het uitsteken van het gereedschap |
| Conisch geboord gat | Chipverpakking; slechte koeling | Gebruik de boorcyclus; verhoog de koelvloeistof door het gereedschap |
Gescheurde getapte draden |
Slechte spaanafvoer; ondermaatse boor | Gebruik een spiraalvormige fluittap; vergroot de tapboormaat 0.05 mm |
| Batch-dimensionale drift | Thermische uitzetting; progressieve BUE | Laat de onderdelen afkoelen voordat u gaat meten; slijtage van het indexgereedschap |
| Zware randbramen | Kleine harkhoek; recht gereedschap terugtrekken | Vergroot de hellingshoek; gebruik booguitgangsgereedschapspaden |
| Anodisatieoppervlaktedefecten | Voorbewerking van krassen; koelvloeistof residu | Verbeter de oppervlakteafwerking; grondig reinigen alvorens te coaten |
6. Conclusie
Bij het bewerken van aluminium gaat het niet om brute kracht of de snelste machine. Het gaat over controle van wrijving op systeemniveau, warmte, spanning, en chipgedrag.
De winkels die uitblinken in aluminium hebben geen mooiere machines; ze hebben een betere procesdiscipline.
Ze beheersen blanco stress, ze selecteren de juiste tools (en vermijd de verkeerde coatings), ze voeren snelle, lichte sneden uit, ze overspoelen de snijzone met smeermiddel, en ze laten onderdelen afkoelen voordat ze worden gemeten.
De grootste fout die nieuwe ingenieurs maken is het behandelen van aluminium als zacht staal. Het is een ander materiaal met verschillende faalwijzen.
Opgebouwde rand, thermische vervorming, babbelen, en braamvorming zijn geen kleine hindernissen; het zijn de bepalende uitdagingen van het proces.
Behandel ze systematisch, van blanco tot afgewerkt onderdeel, en je gaat van het bestrijden van schroot bij elke run naar het behalen van toleranties, batch na batch.
Na 32 jaar, Ik zie nog steeds dat nieuwe winkels dit op de harde manier leren. Maar zodra je het systeem goed hebt, aluminium is een van de meest productieve, consistent, en capabele precisiematerialen die u kunt bewerken.

